---
title: "\"ГОСТ ISO 4703-2025. Межгосударственный стандарт. Станки плоскошлифовальные с двумя стойками. Условия испытаний. Станки для шлифования направляющих. Проверка точности\""
number: "ГОСТ ISO 4703-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-iso-4703-2025"
---

## "ГОСТ ISO 4703-2025. Межгосударственный стандарт. Станки плоскошлифовальные с двумя стойками. Условия испытаний. Станки для шлифования направляющих. Проверка точности"

# "ГОСТ ISO 4703-2025. Межгосударственный стандарт. Станки плоскошлифовальные с двумя стойками. Условия испытаний. Станки для шлифования направляющих. Проверка точности"

(введен в действие Приказом Росстандарта от 11.11.2025 N 1353-ст)

> [!IMPORTANT]
> Текст данного документа приведен с учетом [поправки](https://bukva.ai/docs/popravka-popravki-gost-iso-4703-2025), опубликованной в "ИУС", N 6, 2026.
> Документ [введен](#p100010) в действие с 01.01.2026.


<a id="p100001"></a>Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 11 ноября 2025 г. N 1353-ст

<a id="p100002"></a>**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**

<a id="p100003"></a>**СТАНКИ ПЛОСКОШЛИФОВАЛЬНЫЕ С ДВУМЯ СТОЙКАМИ.**
**УСЛОВИЯ ИСПЫТАНИЙ**

<a id="p100004"></a>**СТАНКИ ДЛЯ ШЛИФОВАНИЯ НАПРАВЛЯЮЩИХ**

<a id="p100005"></a>**ПРОВЕРКА ТОЧНОСТИ**

<a id="p100006"></a>Surface grinding machines with two columns. Test conditions.
Machines for grinding slideways. Testing of the accuracy

<a id="p100007"></a>(ISO 4703:2001, Test conditions for surface grinding
machines with two columns. Machines for grinding slideways.
Testing of the accuracy, IDT)

<a id="p100008"></a>**ГОСТ ISO 4703-2025**

<a id="p100009"></a>МКС 25.080.50

<a id="p100010"></a>Дата введения
1 января 2026 года


### <a id="p100011"></a>Предисловие


<a id="p100012"></a>Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены [ГОСТ 1.0](https://bukva.ai/docs/gost-1-0-2015) "Межгосударственная система стандартизации. Основные положения" и [ГОСТ 1.2](https://bukva.ai/docs/gost-1-2-2015) "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"


### <a id="p100013"></a>Сведения о стандарте


<a id="p100014"></a>1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением "Российский институт стандартизации" (ФГБУ "Институт стандартизации") на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в [пункте 5](#p100034)
<a id="p100015"></a>2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 "Станки"
<a id="p100016"></a>3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 сентября 2025 г. N 189-П)
<a id="p100017"></a>За принятие проголосовали:


| <a id="p100018"></a>Краткое наименование страны по МК (ИСО 3166) 004-97 | <a id="p100019"></a>Код страны по МК (ИСО 3166) 004-97 | <a id="p100020"></a>Сокращенное наименование национального органа по стандартизации |
| --- | --- | --- |
| <a id="p100021"></a>Армения | <a id="p100022"></a>AM | <a id="p100023"></a>ЗАО "Национальный орган по стандартизации и метрологии" Республики Армения |
| <a id="p100024"></a>Беларусь | <a id="p100025"></a>BY | <a id="p100026"></a>Госстандарт Республики Беларусь |
| <a id="p100027"></a>Россия | <a id="p100028"></a>RU | <a id="p100029"></a>Росстандарт |
| <a id="p100840"></a>Таджикистан | <a id="p100841"></a>TJ | <a id="p100842"></a>Таджикстандарт |
| <a id="p100030"></a>Узбекистан | <a id="p100031"></a>UZ | <a id="p100032"></a>Узбекское агентство по техническому регулированию |


<a id="p100033"></a>4 Приказом Федерального агентства по техническому регулированию и метрологии от 11 ноября 2025 г. N 1353-ст межгосударственный стандарт ГОСТ ISO 4703-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2026 г.
<a id="p100034"></a>5 Настоящий стандарт идентичен международному стандарту ISO 4703:2001 "Условия испытаний плоскошлифовальных станков с двумя стойками. Станки для шлифования направляющих. Проверка точности" ("Test conditions for surface grinding machines with two columns - Machines for grinding slideways - Testing of the accuracy", IDT).
<a id="p100035"></a>Международный стандарт разработан подкомитетом SC 2 "Условия испытаний металлорежущих станков" Технического комитета по стандартизации ISO/TC 39 "Станки".
<a id="p100036"></a>Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
<a id="p100037"></a>При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100814).
<a id="p100038"></a>Дополнительные сноски в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала
<a id="p100039"></a>**6 ВВЕДЕН ВПЕРВЫЕ**

<a id="p100040"></a>Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
<a id="p100041"></a>В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты"


### <a id="p100042"></a>1 Область применения


<a id="p100043"></a>Настоящий стандарт со ссылками на ISO 230-1 и ISO 230-2 устанавливает нормы и правила геометрических испытаний, испытаний на точность при механической обработке и испытаний для проверки точности и повторяемости позиционирования осей на плоскошлифовальных станках нормальной точности общего назначения с двумя стойками для шлифования направляющих. Настоящий стандарт устанавливает допустимые отклонения, соответствующие данным испытаниям.
<a id="p100044"></a>Настоящий стандарт распространяется на станки с прямолинейным шлифованием и подвижным столом. Он не распространяется на станки с неподвижным или с поворотным столом.
<a id="p100045"></a>Настоящий стандарт предусматривает только проверку геометрической точности параметров станка. В стандарте не рассмотрены ни эксплуатационные проверки станка (на вибрацию, посторонний шум, скачкообразное движение элементов и т.д.), ни проверки характеристик станка (таких, как скорости, подачи и т.д.), которые, как правило, следует проводить перед проверкой точности.
<a id="p100046"></a>Настоящий стандарт устанавливает терминологию, используемую для обозначения основных компонентов станка, и обозначения осей в соответствии с ISO 841 [[1]](#p100832).
<a id="p100047"></a>Примечание - В дополнение к терминам, используемым на трех официальных языках ИСО (английском, французском и русском), в [приложении А](#p100772) к настоящему стандарту приведены эквивалентные термины на немецком и итальянском языках; они опубликованы под ответственностью организаций - членов ИСО в Германии (DIN) и Италии (UNI). Однако только термины, приведенные на официальных языках, могут рассматриваться как термины ИСО.


### <a id="p100048"></a>2 Нормативные ссылки


<a id="p100049"></a>В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения)]:
<a id="p100050"></a>ISO 230-1:1996 [<1>](#p100052), Test code for machine tools - Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Свод правил по испытанию станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)

<a id="p100051"></a>

---

<a id="p100052"></a><1> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.

<a id="p100053"></a>ISO 230-2:1997 [<1>](#p100055), Test code for machine tools - Part 2: Determination of accuracy and repeatability of positioning numerically controlled axes (Свод правил по испытанию станков. Часть 2. Определение точности и воспроизводимости позиционирования осей станков с числовым программным управлением)

<a id="p100054"></a>

---

<a id="p100055"></a><1> Заменен на ISO 230-2:2014. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.


### <a id="p100056"></a>3 Термины и обозначение осей


<a id="p100057"></a>См. [рисунок 1](#p100060) и [таблицу 1](#p100061).
<a id="p100058"></a>*Примечание* - Если горизонтальный шпиндель является основным, то обозначения осей (Y-Z и V-W) могут быть изменены. В этом случае R будет заменено на Q. При этом обозначение оси в отдельных испытаниях может быть изменено соответствующим образом.

<a id="p100059"></a> ![3 Термины и обозначение осей](https://i.bukva.ai/LS3EZmce/img_0.png) 

<a id="p100060"></a>Рисунок 1

<a id="p100061"></a>Таблица 1


| <a id="p100062"></a>Номер позиции | <a id="p100063"></a>Английский | <a id="p100064"></a>Французский | <a id="p100065"></a>Русский |
| --- | --- | --- | --- |
| <a id="p100066"></a>1 | <a id="p100067"></a>Bed | <a id="p100068"></a>Banc | <a id="p100069"></a>Станина |
| <a id="p100070"></a>2 | <a id="p100071"></a>Slideway | <a id="p100072"></a>Glissière | <a id="p100073"></a>Направляющие |
| <a id="p100074"></a>3 | <a id="p100075"></a>Table | <a id="p100076"></a>Table | <a id="p100077"></a>Стол |
| <a id="p100078"></a>4 | <a id="p100079"></a>Left-hand column | <a id="p100080"></a>Montant gauche | <a id="p100081"></a>Левая стойка |
| <a id="p100082"></a>5 | <a id="p100083"></a>Right-hand column | <a id="p100084"></a>Montant droit | <a id="p100085"></a>Правая стойка |
| <a id="p100086"></a>6 | <a id="p100087"></a>Slideway, right-hand column | <a id="p100088"></a>Glissière , montant droit | <a id="p100089"></a>Направляющие; правая стойка |
| <a id="p100090"></a>7 | <a id="p100091"></a>Cross-rail | <a id="p100092"></a>Traverse mobile (coulisseau vertical) | <a id="p100093"></a>Траверса |
| <a id="p100094"></a>8 | <a id="p100095"></a>Saddle | <a id="p100096"></a>Chariot | <a id="p100097"></a>Салазки |
| <a id="p100098"></a>9 | <a id="p100099"></a>Right-hand wheelhead (vertical spindle) | <a id="p100100"></a>Poupée porte-meule de droite (broche $\text{а}$ axe vertical) | <a id="p100101"></a>Правая шлифовальная бабка [<1>](#p100115) (с вертикальным шпинделем) |
| <a id="p100102"></a>10 | <a id="p100103"></a>Left-hand wheelhead (horizontal spindle) | <a id="p100104"></a>Poupée porte-meule de gauche (broche $\text{а}$ axe horizontal) | <a id="p100105"></a>Левая шлифовальная бабка (с горизонтальным шпинделем) |
| <a id="p100106"></a>11 | <a id="p100107"></a>Bridge | <a id="p100108"></a>Entretoise | <a id="p100109"></a>Поперечная балка |
| <a id="p100110"></a>12 | <a id="p100111"></a>Grinding wheel | <a id="p100112"></a>Meule | <a id="p100113"></a>Шлифовальный круг |


<a id="p100114"></a>

---

<a id="p100115"></a><1> Далее в тексте настоящего стандарта применяется термин "шлифовальная бабка" взамен ошибочного перевода термина "wheelhead - шпиндельная бабка", представленного в оригинале ISO 4703:2001.


### <a id="p100116"></a>4 Общие положения


#### <a id="p100117"></a>4.1 Единицы измерения


<a id="p100118"></a>В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах; угловые размеры выражены в градусах, а угловые отклонения и соответствующие допуски - в соотношениях, но в некоторых случаях для пояснения могут использоваться микрорадианы или угловые секунды. Следует иметь в виду эквивалентность следующих величин:
<a id="p100119"></a> $0,010/1000\text{мкрад } = 10 \approx 2\prime\prime$ 


#### <a id="p100120"></a>4.2 Ссылки на ISO 230-1


<a id="p100121"></a>При применении настоящего стандарта необходимо использовать ISO 230-1, особенно в части установки станка перед испытаниями, прогрева шпинделя и других движущихся частей, описания методов измерений и рекомендуемой точности оборудования для испытаний.
<a id="p100122"></a>В графе "Замечания" к испытаниям, описанным в следующих подразделах, инструкции сопровождаются ссылкой на соответствующий пункт ISO 230-1 в тех случаях, когда данное испытание соответствует спецификациям ISO 230-1.
<a id="p100123"></a>При испытаниях на позиционирование следует руководствоваться ISO 230-2.


#### <a id="p100124"></a>4.3 Последовательность испытаний


<a id="p100125"></a>Последовательность, в которой испытания представлены в настоящем стандарте, не определяет практический порядок проведения испытаний. Для облегчения монтажа приборов или проведения измерений испытания могут проводиться в любом порядке.


#### <a id="p100126"></a>4.4 Проводимые испытания


<a id="p100127"></a>При испытаниях станка не всегда необходимо или возможно провести все испытания, приведенные в настоящем стандарте. Если испытания требуются для целей приемки, пользователь должен выбрать, по согласованию с поставщиком/изготовителем, те испытания, которые касаются интересующих его компонентов и/или свойств станка. Такие испытания должны быть четко указаны при заказе станка. Ссылка на настоящий стандарт при проведении приемо-сдаточных испытаний без указания на то, какие испытания должны быть проведены, и без согласования соответствующих расходов не может считаться обязательной для какой-либо договаривающейся стороны.


#### <a id="p100128"></a>4.5 Средства измерений


<a id="p100129"></a>Средства измерений, указываемые в испытаниях, описанных в [разделах 6](#p100144), [7](#p100558) и [8](#p100623), являются примерами. Допускается применять другие средства измерений, измеряющие те же величины и имеющие, по меньшей мере, такую же точность. Индикаторы часового типа должны иметь разрешение не менее 0,001 мм.


#### <a id="p100130"></a>4.6 Минимальный допуск


<a id="p100131"></a>Если допуск установлен для длины измерения, которая отличается от указанной в настоящем стандарте (см. ISO 230-1:1996, пункт 2.311), следует учитывать, что минимальное значение допуска составляет 0,005 мм.


#### <a id="p100132"></a>4.7 Испытания при механической обработке


<a id="p100133"></a>Испытания на точность при механической обработке выполняют только на чистовых режимах. Следует избегать черновых режимов обработки, при которых могут создаваться значительные силы резания.


### <a id="p100134"></a>5 Особые условия монтажа


#### <a id="p100135"></a>5.1 Основания


<a id="p100136"></a>Основания необходимы для обеспечения необходимой жесткости станков данного типа, которые всегда должны устанавливаться в цеху пользователя на правильно спроектированные и изготовленные основания.
<a id="p100137"></a>В сборочном цехе изготовителя не всегда имеются основания, подходящие для каждого типа станка, поэтому, если испытание проводят на станке, просто стоящем на полу, это должно быть учтено и записано в протоколе испытания.


#### <a id="p100138"></a>5.2 Изоляция


<a id="p100139"></a>Основания должны быть изолированы от окружающего пола, чтобы не передавать вибрации и/или тепло.


#### <a id="p100140"></a>5.3 Тепловые условия


<a id="p100141"></a>Если стол приводится в действие гидравликой, он подвержен тепловым деформациям из-за разницы температур масла, находящегося под ним и охлаждающей жидкости на его поверхности. Испытание проводят после перемещения стола и подачи охлаждающей жидкости в течение времени, достаточного для приведения его в рабочее состояние, в соответствии с инструкциями изготовителя.


#### <a id="p100142"></a>5.4 Температура при испытании


<a id="p100143"></a>Изменение температуры в помещении для проведения испытаний не должно превышать 2 °C. В противном случае температурный режим окружающей среды на протяжении всего периода испытаний должен определяться по соглашению между поставщиком (изготовителем) и пользователем. Станок должен находиться в таких условиях не менее 24 ч до начала испытаний.


### <a id="p100144"></a>6 Геометрические испытания


#### <a id="p100145"></a>6.1 Оси перемещения


<table>
<colgroup><col width="50%"><col width="5%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="4"><a id="p100146"></a>Цель испытания</td><td><a id="p100147"></a>G1</td></tr>
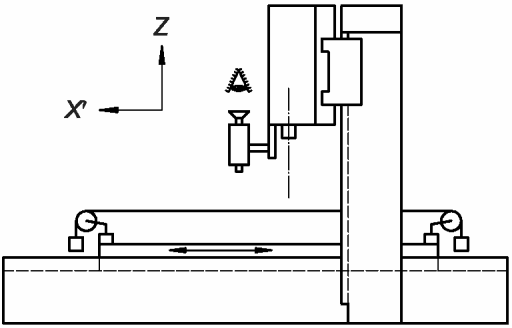
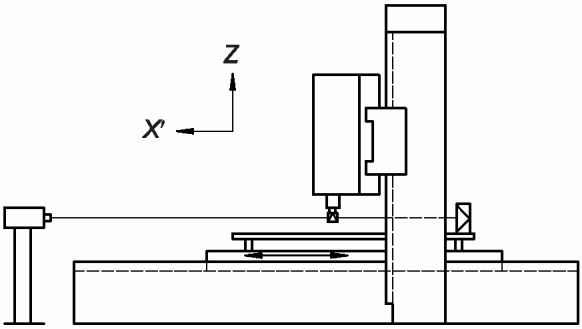
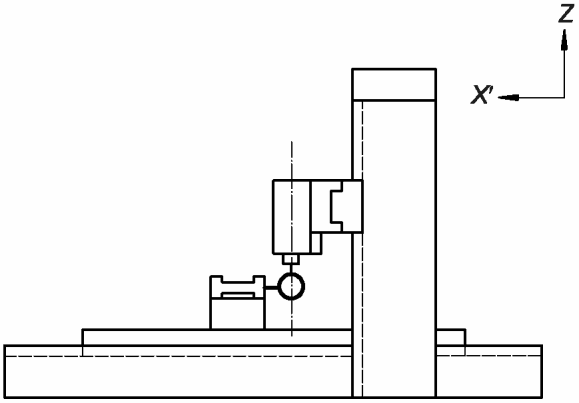
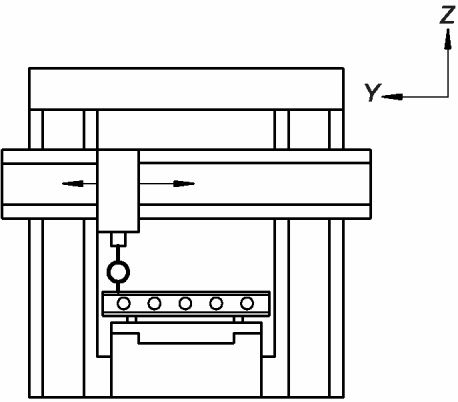
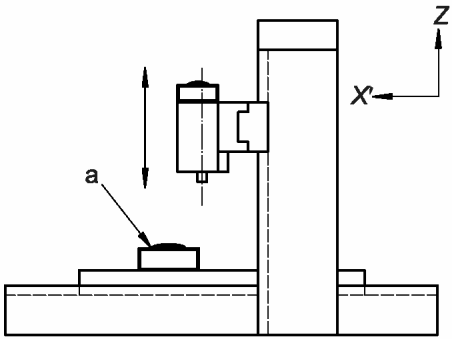
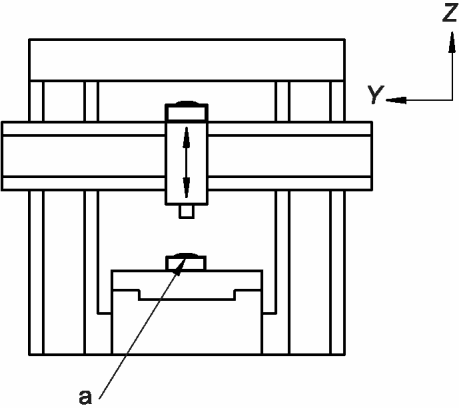
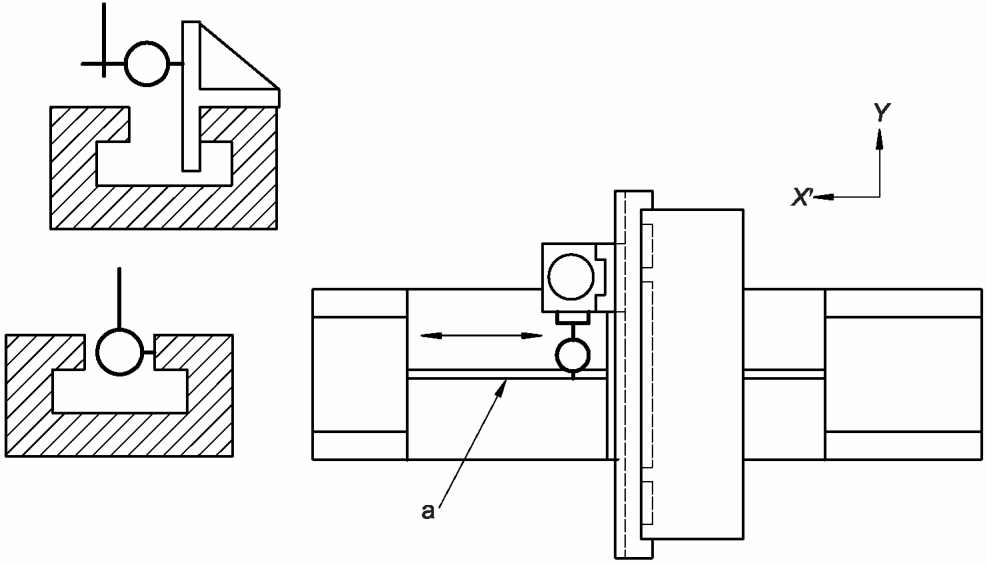
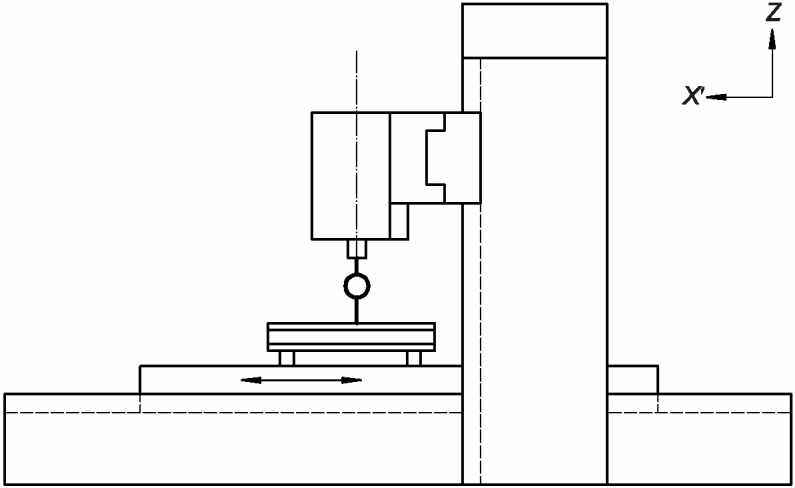
<tr><td colspan="5"><a id="p100148"></a><a id="p100149"></a><a id="p100150"></a>Проверка прямолинейности продольного перемещения стола (по оси X):<br>a) в горизонтальной плоскости XY (EYX);<br>b) в вертикальной плоскости ZX (EZX).</td></tr>
<tr><td><a id="p100151"></a>Схема</td><td colspan="4"></td></tr>
<tr><td><a id="p100152"></a><img src="https://i.bukva.ai/LS3EZmce/img_1.png" alt="6 Геометрические испытания"></td><td colspan="4"><a id="p100153"></a><img src="https://i.bukva.ai/LS3EZmce/img_2.png" alt="6 Геометрические испытания"></td></tr>
<tr><td><a id="p100154"></a><a href="#p100149">a)</a></td><td colspan="4"><a id="p100155"></a><a href="#p100150">b)</a></td></tr>
<tr><td colspan="3"><a id="p100156"></a><a id="p100157"></a><a id="p100158"></a><a id="p100159"></a><a id="p100160"></a><a id="p100161"></a>Допуск<br>Для <a href="#p100149">a)</a> и <a href="#p100150">b)</a>:<br>- 0,02 - для длин измерений до 2000;<br>- добавляют 0,01 на каждое увеличение длины на 1000 для длин более 2000.<br>Максимальный допуск: 0,10.<br>Локальный допуск: 0,01 для любых длин измерений до 1000.</td><td colspan="2"><a id="p100162"></a><a id="p100163"></a><a id="p100164"></a><a id="p100165"></a>Измеренные отклонения<br>Для X = ....<br><a href="#p100149">a)</a><br><a href="#p100150">b)</a></td></tr>
<tr><td colspan="5"><a id="p100166"></a><a id="p100167"></a>Средства измерения<br>Оптические приборы.</td></tr>
<tr><td colspan="2"><a id="p100168"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100169"></a>5.232.12, 5.232.13 и 5.232.14</td></tr>
<tr><td colspan="5"><a id="p100170"></a><a id="p100171"></a>Оптический измеритель устанавливают на шлифовальную бабку, чтобы уменьшить воздействие нежесткого стола. Опора поперечной балки должна находиться на том же расстоянии, что и основание обрабатываемой детали.<br>При монтаже оптического прибора необходимо учитывать возможную гибкость стола.</td></tr>
</table>


<table>
<colgroup><col width="17%"><col width="17%"><col width="16%"><col width="5%"><col width="33%"><col width="13%"></colgroup>
<tr><td colspan="5"><a id="p100172"></a>Цель испытания</td><td><a id="p100173"></a>G2</td></tr>
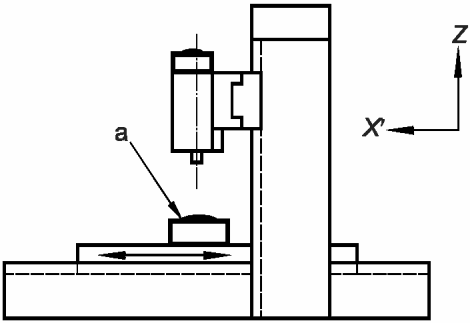
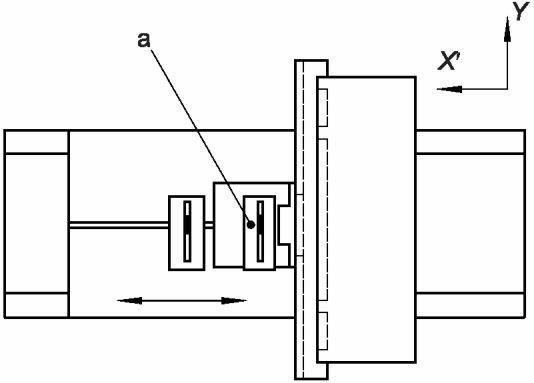
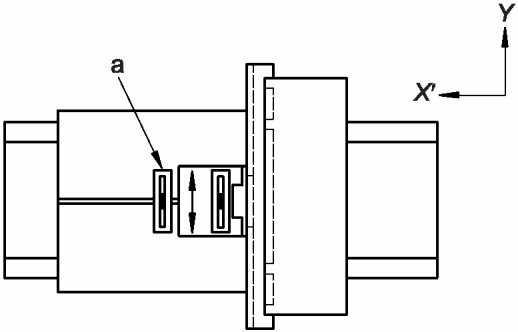
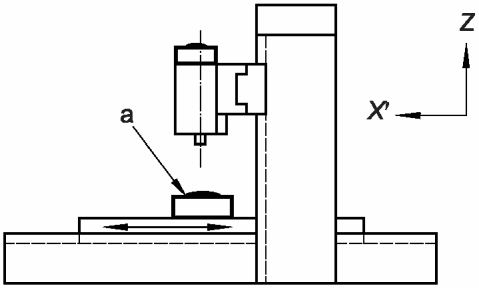
<tr><td colspan="6"><a id="p100174"></a><a id="p100175"></a><a id="p100176"></a>Проверка углового отклонения при продольном перемещении стола (по оси X):<br>a) в плоскости ZX (наклон, EBX);<br>b) в вертикальной плоскости YZ (крен EAX).</td></tr>
<tr><td colspan="6"><a id="p100177"></a>Схема</td></tr>
<tr><td colspan="3"><a id="p100178"></a><img src="https://i.bukva.ai/LS3EZmce/img_3.png" alt="6 Геометрические испытания"></td><td colspan="3"><a id="p100179"></a><img src="https://i.bukva.ai/LS3EZmce/img_4.png" alt="6 Геометрические испытания"></td></tr>
<tr><td colspan="3"><a id="p100180"></a><a href="#p100175">a)</a></td><td colspan="3"><a id="p100181"></a><a href="#p100176">b)</a></td></tr>
<tr><td colspan="6"><a id="p100182"></a><sup>a</sup> Контрольный уровень.</td></tr>
<tr><td colspan="3"><a id="p100183"></a>Допуск</td><td colspan="3"><a id="p100184"></a>Измеренные отклонения</td></tr>
<tr><td></td><td><a id="p100185"></a><a href="#p100175">a)</a></td><td><a id="p100186"></a><a href="#p100176">b)</a></td><td colspan="3"><a id="p100187"></a>Для X: .....</td></tr>
<tr><td><a id="p100188"></a>X &lt;= 4000</td><td><a id="p100189"></a>0,04/1000</td><td><a id="p100190"></a>0,02/1000</td><td colspan="3"><a id="p100191"></a><a href="#p100175">a)</a></td></tr>
<tr><td><a id="p100192"></a>X &gt; 4000</td><td><a id="p100193"></a>0,06/1000</td><td><a id="p100194"></a>0,03/1000</td><td colspan="3"><a id="p100195"></a><a href="#p100176">b)</a></td></tr>
<tr><td colspan="6"><a id="p100196"></a><a id="p100197"></a>Средства измерения<br>Прецизионный уровень или оптические приборы.</td></tr>
<tr><td colspan="4"><a id="p100198"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="2"><a id="p100199"></a>5.231.3, 5.232.2 и 5.232.21</td></tr>
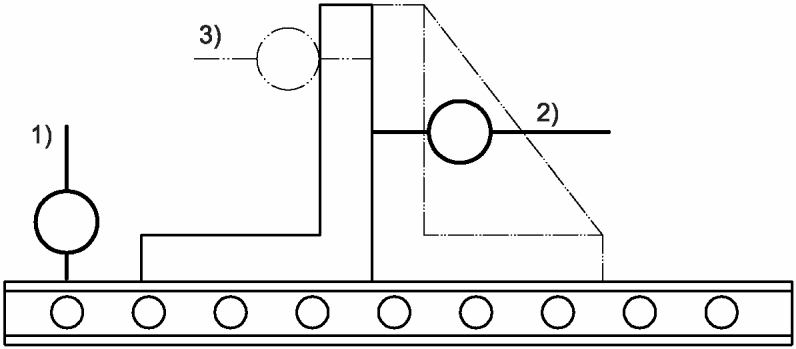
<tr><td colspan="6"><a id="p100200"></a><a id="p100201"></a><a id="p100202"></a><a id="p100203"></a><a id="p100204"></a><a id="p100205"></a><a id="p100206"></a><a id="p100207"></a>На подвижном элементе должен быть установлен один уровень:<br>a) (наклон EBX); вдоль оси X;<br>b) (крен EAX); вдоль оси Y.<br>Когда перемещение по оси X приводит к угловому отклонению как шпиндельной головки, так и рабочего стола, необходимо выполнить дифференциальные измерения двух угловых отклонений и указать это.<br>Контрольный уровень должен располагаться на шпиндельной головке, а бабка должна находиться в середине диапазона перемещения.<br>Измерения проводят не менее чем в пяти местах, расположенных на одинаковом расстоянии друг от друга на максимальном расстоянии 1000 мм, по ходу движения в обоих направлениях.<br>Разница между максимальными и минимальными показаниями в обоих направлениях не должна превышать допустимого значения.<br>Измерения следует повторить с помощью уровня, расположенного на двух концах (в пределах 500 мм от краев) и в середине стола.</td></tr>
</table>


<table>
<colgroup><col width="50%"><col width="4%"><col width="8%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="4"><a id="p100208"></a>Цель испытания</td><td><a id="p100209"></a>G3</td></tr>
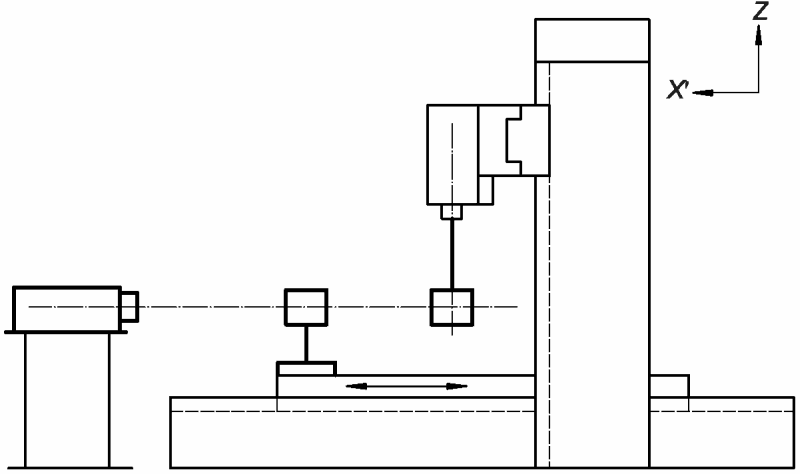
<tr><td colspan="5"><a id="p100210"></a><a id="p100211"></a><a id="p100212"></a>Проверка прямолинейности перемещения салазок шлифовальной бабки по траверсе (ось Y):<br>a) в горизонтальной плоскости XY (EXY);<br>b) в вертикальной плоскости YZ (EZY).</td></tr>
<tr><td colspan="5"><a id="p100213"></a>Схема</td></tr>
<tr><td><a id="p100214"></a><img src="https://i.bukva.ai/LS3EZmce/img_5.png" alt="6 Геометрические испытания"></td><td colspan="4"><a id="p100215"></a><img src="https://i.bukva.ai/LS3EZmce/img_6.png" alt="6 Геометрические испытания"></td></tr>
<tr><td><a id="p100216"></a><a href="#p100211">a)</a></td><td colspan="4"><a id="p100217"></a><a href="#p100212">b)</a></td></tr>
<tr><td colspan="3"><a id="p100218"></a><a id="p100219"></a><a id="p100220"></a><a id="p100221"></a><a id="p100222"></a><a id="p100223"></a>Допуск<br>Для <a href="#p100211">a)</a> и <a href="#p100212">b)</a>:<br>- 0,02 - для длин измерений &lt;= 1000;<br>- добавлять 0,01 на каждое увеличение длины на 1000 для длин более 1000.<br>Максимальный допуск: 0,04.<br>Локальный допуск: 0,01 для любой длины измерения до 500.</td><td colspan="2"><a id="p100224"></a><a id="p100225"></a><a id="p100226"></a><a id="p100227"></a>Измеренные отклонения<br>Для Y = ....<br><a href="#p100211">a)</a><br><a href="#p100212">b)</a></td></tr>
<tr><td colspan="5"><a id="p100228"></a><a id="p100229"></a>Средства измерения<br>Линейка, индикатор часового типа и концевые меры длины или оптические приборы.</td></tr>
<tr><td colspan="2"><a id="p100230"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100231"></a>5.232.1, 5.232.11 и 5.232.13 и 5.232.14</td></tr>
<tr><td colspan="5"><a id="p100232"></a><a id="p100233"></a><a id="p100234"></a><a id="p100235"></a>Закрепляют траверсу на средней высоте и устанавливают стол в середине хода.<br>Устанавливают линейку на столе параллельно <a href="#p100237">&lt;1&gt;</a> движению оси Y шлифовальной головки; для <a href="#p100211">a)</a> горизонтально и для <a href="#p100212">b)</a> вертикально.<br>Закрепляют индикатор часового типа на шлифовальной головке так, чтобы щуп индикатора был перпендикулярен к рабочей поверхности линейки.<br>Перемещают шлифовальную головку в направлении Y вдоль длины измерения <a href="#p100238">&lt;2&gt;</a> и записывают показания.</td></tr>
</table>


<a id="p100236"></a>

---

<a id="p100237"></a><1> Параллельность означает, что показания индикатора часового типа, касающегося линейки на обоих концах механизма, показывают одинаковое значение, и в этом случае максимальная разность показаний дает отклонение от прямолинейности.
<a id="p100238"></a><2> Длина измерения означает не полную длину траверсы, а эффективный ход шлифовальной головки (как правило, длина между двумя стойками).


<table>
<colgroup><col width="50%"><col width="5%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="4"><a id="p100239"></a>Цель испытания</td><td><a id="p100240"></a>G4</td></tr>
<tr><td colspan="5"><a id="p100241"></a><a id="p100242"></a><a id="p100243"></a>Проверка угловых отклонений перемещения по оси Y салазок шлифовальной бабки по траверсе (ось Y):<br>a) в плоскости YZ (наклон EAY);<br>b) в плоскости ZX (крен EBY).</td></tr>
<tr><td colspan="5"><a id="p100244"></a>Схема</td></tr>
<tr><td><a id="p100245"></a><img src="https://i.bukva.ai/LS3EZmce/img_7.png" alt="6 Геометрические испытания"></td><td colspan="4"><a id="p100246"></a><img src="https://i.bukva.ai/LS3EZmce/img_8.png" alt="6 Геометрические испытания"></td></tr>
<tr><td><a id="p100247"></a><a href="#p100242">a)</a></td><td colspan="4"><a id="p100248"></a><a href="#p100243">b)</a></td></tr>
<tr><td colspan="5"><a id="p100249"></a><sup>a</sup> Контрольный уровень.</td></tr>
<tr><td colspan="3"><a id="p100250"></a><a id="p100251"></a><a id="p100252"></a><a id="p100253"></a>Допуск<br>Для <a href="#p100242">a)</a> и <a href="#p100243">b)</a> - 0,04/1000<br>Локальный допуск: 0,02/1000<br>(или 20 мкрад или 4") для любой длины измерения до 250.</td><td colspan="2"><a id="p100254"></a><a id="p100255"></a><a id="p100256"></a>Измеренные отклонения<br><a href="#p100242">a)</a><br><a href="#p100243">b)</a></td></tr>
<tr><td colspan="5"><a id="p100257"></a><a id="p100258"></a>Средства измерения<br>Прецизионный уровень или оптические приборы.</td></tr>
<tr><td colspan="2"><a id="p100259"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100260"></a>5.231.3, 5.232.2 и 5.232.21</td></tr>
<tr><td colspan="5"><a id="p100261"></a><a id="p100262"></a><a id="p100263"></a><a id="p100264"></a><a id="p100265"></a><a id="p100266"></a><a id="p100267"></a>Один уровень должен быть размещен на подвижном компоненте:<br>a) (наклон EAY); по оси Y,<br>b) (крен EBY); по оси X.<br>Если движение по оси Y вызывает угловое отклонение как шпиндельной головки, так и рабочего стола, необходимо выполнить дифференциальные измерения двух угловых отклонений и записать результаты.<br>Контрольный уровень располагают на рабочем столе в середине диапазона перемещения.<br>Измерения выполняют не менее чем в пяти равноудаленных друг от друга положениях на максимальном расстоянии 1000 мм по ходу движения в обоих направлениях.<br>Разница между максимальным и минимальным показаниями в двух направлениях не должна превышать значения допуска.</td></tr>
</table>


<table>
<colgroup><col width="55%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="3"><a id="p100268"></a>Цель испытания</td><td><a id="p100269"></a>G5</td></tr>
<tr><td colspan="4"><a id="p100270"></a>Проверка отклонения от перпендикулярности между продольным перемещением стола (ось X) и перемещением салазок шлифовальной бабки по траверсе (ось Y).</td></tr>
<tr><td colspan="4"><a id="p100271"></a><a id="p100272"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_9.png" alt="6 Геометрические испытания"></td></tr>
<tr><td colspan="2"><a id="p100273"></a><a id="p100274"></a>Допуск<br>0,02 для длины измерения 500</td><td colspan="2"><a id="p100275"></a>Измеренные отклонения</td></tr>
<tr><td colspan="4"><a id="p100276"></a><a id="p100277"></a>Средства измерения<br>Линейка, угольник и индикатор часового типа.</td></tr>
<tr><td><a id="p100278"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100279"></a>5.522.4</td></tr>
<tr><td colspan="4"><a id="p100280"></a><a id="p100281"></a><a id="p100282"></a><a id="p100283"></a><a id="p100284"></a>Траверса находится в нижнем диапазоне хода и заблокирована.<br>1) Закрепляют индикатор часового типа/суппорт на шлифовальной головке. Помещают линейку на стол параллельно движению стола по оси X.<br>2) Устанавливают угольник напротив линейки. Устанавливают индикатор часового типа напротив угольника и перемещают шлифовальную головку на длину измерения. Затем считывают показания.<br>3) Поворачивают угольник на 180° и повторно устанавливают индикатор часового типа напротив него и повторяют измерение, переместив шлифовальную головку на длину измерения, как было сделано в <a href="#p100282">шаге 2)</a>.<br>Определяют среднее значение отклонений, измеренных в <a href="#p100282">шагах <sub>2</sub>)</a> и <a href="#p100283"><sub>3</sub>)</a>, которое является отклонением перпендикулярности между осями X и Y. Если ширина стола превышает 1000 мм, испытание следует повторить в разных положениях по ширине стола.</td></tr>
</table>


<table>
<colgroup><col width="50%"><col width="5%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="4"><a id="p100285"></a>Цель испытания</td><td><a id="p100286"></a>G6</td></tr>
<tr><td colspan="5"><a id="p100287"></a><a id="p100288"></a><a id="p100289"></a>Проверка углового отклонения при вертикальном перемещении шлифовальной бабки (ось Z):<br>a) в плоскости ZX (EBZ);<br>b) в плоскости YZ (EAZ).</td></tr>
<tr><td colspan="5"><a id="p100290"></a>Схема</td></tr>
<tr><td><a id="p100291"></a><img src="https://i.bukva.ai/LS3EZmce/img_10.png" alt="6 Геометрические испытания"></td><td colspan="4"><a id="p100292"></a><img src="https://i.bukva.ai/LS3EZmce/img_11.png" alt="6 Геометрические испытания"></td></tr>
<tr><td><a id="p100293"></a><a href="#p100288">a)</a></td><td colspan="4"><a id="p100294"></a><a href="#p100289">b)</a></td></tr>
<tr><td colspan="5"><a id="p100295"></a><sup>a</sup> Контрольный уровень.</td></tr>
<tr><td colspan="3"><a id="p100296"></a><a id="p100297"></a><a id="p100298"></a>Допуск<br>Для <a href="#p100288">a)</a> и <a href="#p100289">b)</a>:<br>0,02/1000 для вертикального перемещения &lt;= 300</td><td colspan="2"><a id="p100299"></a><a id="p100300"></a><a id="p100301"></a>Измеренные отклонения<br><a href="#p100288">a)</a><br><a href="#p100289">b)</a></td></tr>
<tr><td colspan="5"><a id="p100302"></a><a id="p100303"></a>Средства измерения<br>Лазерный угловой интерферометр или прецизионный уровень.</td></tr>
<tr><td colspan="2"><a id="p100304"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100305"></a>5.231.3, 5.232.2 и 5.232.21</td></tr>
<tr><td colspan="5"><a id="p100306"></a><a id="p100307"></a><a id="p100308"></a><a id="p100309"></a><a id="p100310"></a><a id="p100311"></a>Один уровень помещают на подвижную бабку, контрольный уровень располагают в середине стола, а стол должен находиться в середине диапазона перемещения. Ориентация уровней следующая:<br>a) по оси X для измерения EBZ,<br>b) по оси Y для измерения EAZ.<br>Если движение по оси Z вызывает угловое перемещение как шлифовальной бабки, так и стола для крепления заготовки, должны быть выполнены дифференциальные измерения двух угловых отклонений, и это должно быть указано.<br>Измерения следует проводить не менее чем в пяти равноудаленных друг от друга положениях по ходу движения в обоих направлениях.<br>Разница между максимальным и минимальным показаниями не должна превышать значения допуска.</td></tr>
</table>


<table>
<colgroup><col width="50%"><col width="5%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="4"><a id="p100312"></a>Цель испытания</td><td><a id="p100313"></a>G7</td></tr>
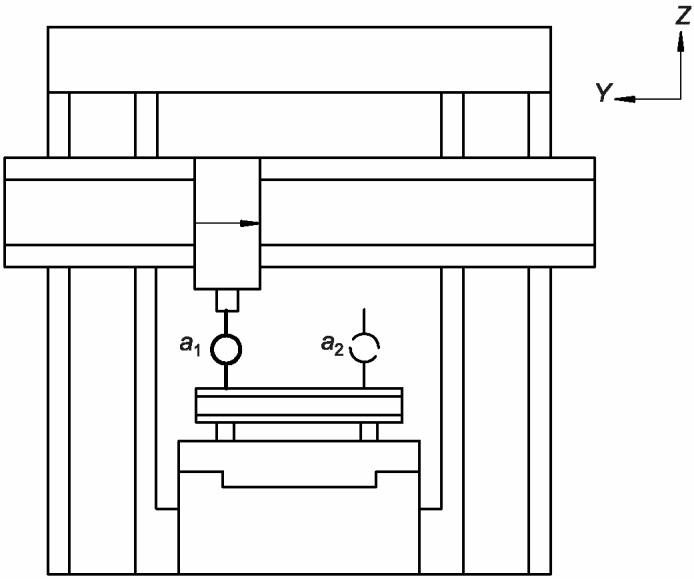
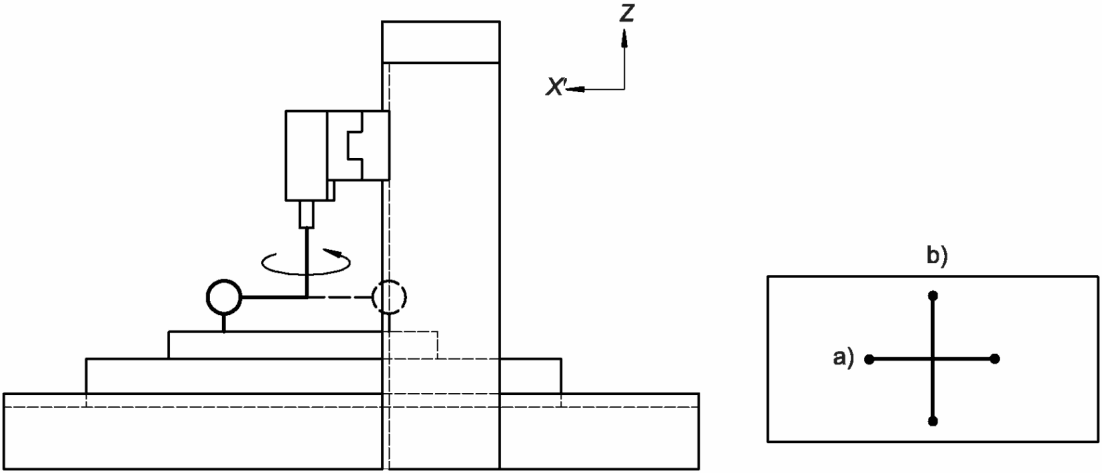
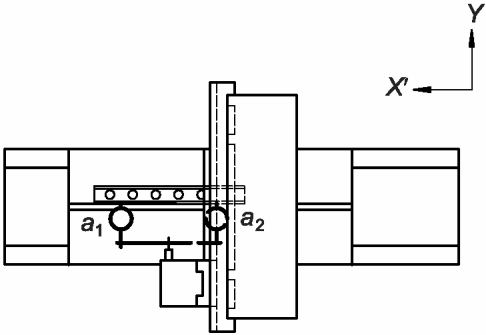
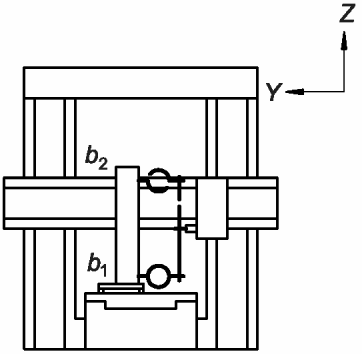
<tr><td colspan="5"><a id="p100314"></a><a id="p100315"></a><a id="p100316"></a>Проверка отклонения от перпендикулярности вертикального перемещения шлифовальной бабки (ось Z) и:<br>a) продольным перемещением стола (ось X);<br>b) перемещением салазок шлифовальной бабки по траверсе (ось Y).</td></tr>
<tr><td colspan="5"><a id="p100317"></a>Схема</td></tr>
<tr><td><a id="p100318"></a><img src="https://i.bukva.ai/LS3EZmce/img_12.png" alt="6 Геометрические испытания"></td><td colspan="4"><a id="p100319"></a><img src="https://i.bukva.ai/LS3EZmce/img_13.png" alt="6 Геометрические испытания"></td></tr>
<tr><td><a id="p100320"></a><a href="#p100315">a)</a></td><td colspan="4"><a id="p100321"></a><a href="#p100316">b)</a></td></tr>
<tr><td colspan="3"><a id="p100322"></a><a id="p100323"></a><a id="p100324"></a>Допуск<br>Для <a href="#p100315">a)</a> и <a href="#p100316">b)</a>:<br>0,02 для длины измерения 300</td><td colspan="2"><a id="p100325"></a><a id="p100326"></a><a id="p100327"></a>Измеренные отклонения<br><a href="#p100315">a)</a><br><a href="#p100316">b)</a></td></tr>
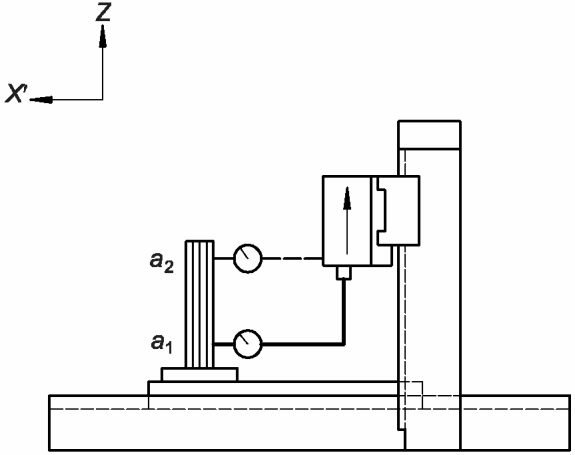
<tr><td colspan="5"><a id="p100328"></a><a id="p100329"></a>Средства измерения<br>Цилиндрический поверочный угольник, поверочная плита, концевые меры длины и индикатор часового типа.</td></tr>
<tr><td colspan="2"><a id="p100330"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100331"></a>5.522.4</td></tr>
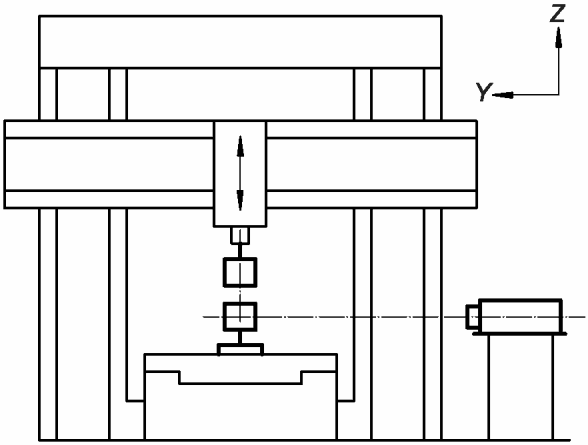
<tr><td colspan="5"><a id="p100332"></a><a id="p100333"></a><a id="p100334"></a><a id="p100335"></a><a id="p100336"></a><a id="p100337"></a>Траверса заблокирована.<br>Помещают поверочную плиту в центр стола и регулируют ее поверхность параллельно осям X и Y, помещают на нее цилиндрический поверочный угольник.<br>Закрепляют индикатор часового типа на шлифовальной бабке, располагают стержень индикатора напротив цилиндрического угольника в направлении оси X и снимают показание в точке a1, затем перемещают шлифовальную бабку в точку a2 и снимают еще одно показание.<br>Поворачивают цилиндрический поверочный угольник на 180° и повторяют измерение в той же последовательности.<br>Определяют среднее значение измеренных отклонений.<br>Затем выполняют проверку в направлении оси Y в положениях b1 и b2.</td></tr>
</table>


<table>
<colgroup><col width="55%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="3"><a id="p100338"></a>Цель испытания</td><td><a id="p100339"></a>G8</td></tr>
<tr><td colspan="4"><a id="p100340"></a><a id="p100341"></a><a id="p100342"></a>Проверка отклонения от перпендикулярности между вертикальным перемещением траверсы (ось R) и:<br>a) продольным перемещением стола (ось X);<br>b) перемещением салазок шлифовальной бабки по траверсе (ось Y).</td></tr>
<tr><td colspan="4"><a id="p100343"></a><a id="p100344"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_14.png" alt="6 Геометрические испытания"></td></tr>
<tr><td colspan="2"><a id="p100345"></a><a id="p100346"></a><a id="p100347"></a>Допуск<br>Для <a href="#p100341">a)</a> и <a href="#p100342">b)</a>:<br>0,03 для длины измерения 500</td><td colspan="2"><a id="p100348"></a><a id="p100349"></a><a id="p100350"></a>Измеренные отклонения<br><a href="#p100341">a)</a><br><a href="#p100342">b)</a></td></tr>
<tr><td colspan="4"><a id="p100351"></a><a id="p100352"></a>Средства измерения<br>Индикатор часового типа, цилиндрический поверочный угольник, поверочная плита и концевые меры длины.</td></tr>
<tr><td><a id="p100353"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100354"></a>5.522.4</td></tr>
<tr><td colspan="4"><a id="p100355"></a><a id="p100356"></a><a id="p100357"></a><a id="p100358"></a><a id="p100359"></a><a id="p100360"></a>Помещают поверочную плиту в центр стола и регулируют ее поверхность параллельно осям X и Y; помещают на нее цилиндрический поверочный угольник.<br>Закрепляют индикатор часового типа на шлифовальной головке, располагают стержень индикатора часового типа напротив цилиндрического поверочного угольника в направлении оси X и снимают показания в точке a1, затем перемещают траверсу в точку a2 и снимают еще одно показание. Во время измерения фиксируют шлифовальную головку на траверсе.<br>Поворачивают цилиндрический поверочный угольник на 180° и повторяют проверку в той же последовательности.<br>Определяют среднее значение измеренных отклонений.<br>Последовательно проверяют в направлении оси Y в позициях b<sub>1</sub> и b<sub>2</sub>.<br>Данное испытание не требуется, если траверса не используется для подачи бабки.</td></tr>
</table>


<table>
<colgroup><col width="55%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="3"><a id="p100361"></a>Цель испытания</td><td><a id="p100362"></a>G9</td></tr>
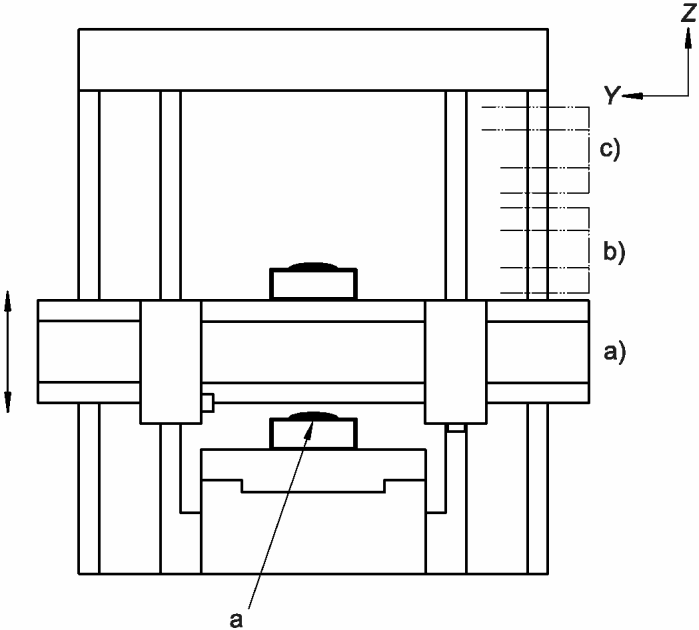
<tr><td colspan="4"><a id="p100363"></a><a id="p100364"></a><a id="p100365"></a><a id="p100366"></a>Проверка изменения уровня траверсы в плоскости YZ (угловое измерение R, EAR):<br>a) в нижнем положении;<br>b) в центральном положении;<br>c) в верхнем положении.</td></tr>
<tr><td colspan="4"><a id="p100367"></a><a id="p100368"></a><a id="p100369"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_15.png" alt="6 Геометрические испытания"><br><sup>a</sup> Контрольный уровень.</td></tr>
<tr><td colspan="2"><a id="p100370"></a><a id="p100371"></a><a id="p100372"></a>Допуск<br>0,02/1000, если вертикальное перемещение &lt;= 1000<br>0,03/1000, если 1000 &lt; вертикальное перемещение &lt;= 2000</td><td colspan="2"><a id="p100373"></a>Измеренные отклонения</td></tr>
<tr><td colspan="4"><a id="p100374"></a><a id="p100375"></a>Средства измерения<br>Прецизионный уровень.</td></tr>
<tr><td><a id="p100376"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100377"></a>5.231.2, 5.232.2 и 5.232.21</td></tr>
<tr><td colspan="4"><a id="p100378"></a><a id="p100379"></a><a id="p100380"></a><a id="p100381"></a><a id="p100382"></a><a id="p100383"></a>Уровень должен быть помещен поперечно на траверсу. Контрольный уровень должен быть расположен по середине стола, а стол должен находиться в середине диапазона его перемещения.<br>Когда движение оси R вызывает угловое отклонение как траверсы, так и рабочего стола, необходимо выполнить дифференциальные измерения двух угловых отклонений и записать результаты.<br>Перемещают траверсу в нижнее положение <a href="#p100364">a)</a>, центральное положение <a href="#p100365">b)</a> и верхнее положение <a href="#p100366">c)</a> снизу вверх, и снимают показания углового отклонения.<br>Нагрузки, создаваемые шлифовальными бабками, должны быть распределены симметрично.<br>Траверсу фиксируют в каждом положении.<br>Если предусмотрено устройство для выравнивания траверсы, его допускается использовать для уменьшения отклонения в пределах допуска.</td></tr>
</table>


<table>
<colgroup><col width="55%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="3"><a id="p100384"></a>Цель испытания</td><td><a id="p100385"></a>G10</td></tr>
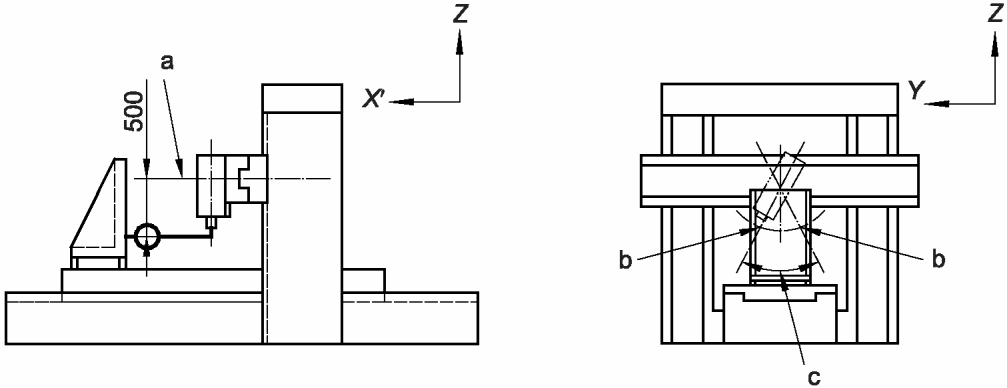
<tr><td colspan="4"><a id="p100386"></a>Проверка параллельности между плоскостью наклона шлифовальной бабки и плоскостью YZ (для наклонных шлифовальных головок).</td></tr>
<tr><td colspan="4"><a id="p100387"></a><a id="p100388"></a><a id="p100389"></a><a id="p100390"></a><a id="p100391"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_16.png" alt="6 Геометрические испытания"><br><sup>a</sup> Оси наклона.<br><sup>b</sup> Точки измерения.<br><sup>c</sup> Угол наклона $\alpha$ .</td></tr>
<tr><td colspan="2"><a id="p100392"></a><a id="p100393"></a><a id="p100394"></a><a id="p100395"></a>Допуск<br>Для индикатора часового типа, расположенного на расстоянии 500 мм от оси наклона шлифовальной головки:<br>- 0,02 для $\alpha \leq 30^{\circ}$ ;<br>- 0,03 для $\alpha&gt;30^{\circ}$ .</td><td colspan="2"><a id="p100396"></a>Измеренные отклонения</td></tr>
<tr><td colspan="4"><a id="p100397"></a><a id="p100398"></a>Средства измерения<br>Угольник, поверочная плита, концевые меры длины и индикатор часового типа.</td></tr>
<tr><td><a id="p100399"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100400"></a>5.422.2</td></tr>
<tr><td colspan="4"><a id="p100401"></a><a id="p100402"></a><a id="p100403"></a><a id="p100404"></a>Траверсу фиксируют на средней высоте, салазки шлифовальной головки фиксируют на середине хода.<br>Устанавливают поверочную плиту вертикально на стол так, чтобы поверхность была параллельна перемещениям осей Y и Z.<br>Закрепляют индикатор часового типа на шлифовальной головке так, чтобы стержень индикатора находился на расстоянии 500 мм от оси наклона шлифовальной головки.<br>Располагают стержень индикатора часового типа напротив поверочной плиты в направлении оси X, наклоняют шлифовальную головку и снимают показания.</td></tr>
</table>


#### <a id="p100405"></a>6.2 Стол


<table>
<colgroup><col width="54%"><col width="9%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="3"><a id="p100406"></a>Цель испытания</td><td><a id="p100407"></a>G11</td></tr>
<tr><td colspan="4"><a id="p100408"></a>Проверка плоскостности поверхности стола в зоне шлифования.</td></tr>
<tr><td colspan="4"><a id="p100409"></a><a id="p100410"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_17.png" alt="6 Геометрические испытания"></td></tr>
<tr><td colspan="2"><a id="p100411"></a><a id="p100412"></a><a id="p100413"></a><a id="p100414"></a><a id="p100415"></a><a id="p100416"></a><a id="p100417"></a><a id="p100418"></a><a id="p100419"></a>Допуск<br>Для ширины стола &lt;= 1600:<br>- 0,02 - для длины измерения &lt;= 2000;<br>- добавляют 0,005 на каждые 1000 увеличения длины, для длины &gt; 2000.<br>Максимальный допуск: 0,060.<br>Для ширины стола &gt; 1600:<br>- 0,02 - для длины измерения &lt;= 2000;<br>- добавляют 0,008 на каждые 1000 увеличения длины, для длины &gt; 2000.<br>Максимальный допуск: 0,080.</td><td colspan="2"><a id="p100420"></a>Измеренные отклонения</td></tr>
<tr><td colspan="4"><a id="p100421"></a><a id="p100422"></a>Средства измерения<br>Линейка и концевые меры длины, прецизионный уровень или другие методы.</td></tr>
<tr><td><a id="p100423"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100424"></a>5.322, 5.323 и 5.324</td></tr>
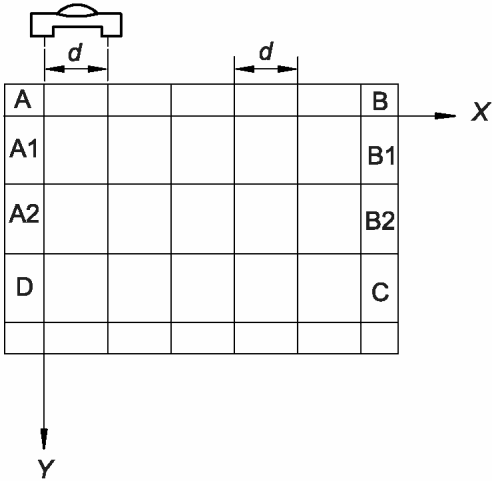
<tr><td colspan="4"><a id="p100425"></a><a id="p100426"></a><a id="p100427"></a><a id="p100428"></a><a id="p100429"></a><a id="p100430"></a><a id="p100431"></a><a id="p100432"></a>Стол в середине хода не блокирован. Последние 150 мм на обоих концах стола в продольном направлении и последние 50 мм с обеих сторон в поперечном направлении допускается не учитывать.<br>Для больших столов рекомендуется следующая процедура для облегчения измерения и расчета результирующего отклонения:<br>a) поперечная балка должна быть установлена на точках A и B с помощью двух опор. Затем уровень должен быть помещен на поперечную балку и обнулен;<br>b) поперечная балка и соответствующие опоры должны быть перемещены в точки C и D. Снимают показания;<br>c) выполняют измерения прямолинейности поперечных линий A1 - B1, A2 - B2, An - Bn;<br>d) выполняют измерения прямолинейности продольных внешних линий AC и BD;<br>e) высоты пар точек A и D, а также B и C соответственно уравнивают путем вычисления. Затем высоты конечных точек поперечных линий приводят к совпадению с соответствующими точками продольных линий;<br>f) если возможно, должно быть определено минимальное расстояние между двумя параллельными плоскостями, в которых находится фактическая поверхность.</td></tr>
</table>


<table>
<colgroup><col width="55%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="3"><a id="p100433"></a>Цель испытания</td><td><a id="p100434"></a>G12</td></tr>
<tr><td colspan="4"><a id="p100435"></a>Проверка параллельности между срединным или контрольным T-образным пазом и продольным перемещением стола (ось X).</td></tr>
<tr><td colspan="4"><a id="p100436"></a><a id="p100437"></a><a id="p100438"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_18.png" alt="6 Геометрические испытания"><br><sup>a</sup> Опорный T-образный паз.</td></tr>
<tr><td colspan="2"><a id="p100439"></a><a id="p100440"></a><a id="p100441"></a><a id="p100442"></a>Допуск<br>- 0,02 - для длины измерения &lt;= 5000;<br>- 0,03 - для длины измерения &gt; 5000.<br>Локальный допуск: 0,01 для любой длины измерения до 1000.</td><td colspan="2"><a id="p100443"></a>Измеренные отклонения</td></tr>
<tr><td colspan="4"><a id="p100444"></a><a id="p100445"></a>Средства измерения<br>Индикатор часового типа и специальный блок.</td></tr>
<tr><td><a id="p100446"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100447"></a>5.422.1 и 5.422.41</td></tr>
<tr><td colspan="4"><a id="p100448"></a>Если шпиндель возможно заблокировать, то на нем можно установить индикатор часового типа. Если шпиндель невозможно заблокировать, то индикатор часового типа следует разместить рядом со шпинделем.</td></tr>
</table>


<table>
<colgroup><col width="55%"><col width="14%"><col width="25%"><col width="6%"></colgroup>
<tr><td colspan="3"><a id="p100449"></a>Цель испытания</td><td><a id="p100450"></a>G13</td></tr>
<tr><td colspan="4"><a id="p100451"></a>Проверка параллельности между поверхностью стола и его продольным перемещением по оси X.</td></tr>
<tr><td colspan="4"><a id="p100452"></a><a id="p100453"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_19.png" alt="6 Геометрические испытания"></td></tr>
<tr><td colspan="2"><a id="p100454"></a><a id="p100455"></a><a id="p100456"></a><a id="p100457"></a>Допуск<br>0,025 - для длины измерения &lt;= 2000;<br>добавляют 0,013 на каждые 1000 увеличения длины, для длины измерения &gt; 2000.<br>Максимальный допуск: 0,130.</td><td colspan="2"><a id="p100458"></a>Измеренные отклонения</td></tr>
<tr><td colspan="4"><a id="p100459"></a><a id="p100460"></a>Средства измерения<br>Индикатор часового типа, поверочная линейка и концевые меры длины.</td></tr>
<tr><td><a id="p100461"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100462"></a>5.422.21</td></tr>
<tr><td colspan="4"><a id="p100463"></a><a id="p100464"></a><a id="p100465"></a><a id="p100466"></a>Индикатор часового типа должен быть закреплен на шлифовальной бабке.<br>Стержень индикатора часового типа должен быть установлен на линейке или на концевых мерах длины, размещенных на столе, отмечают максимальное отклонение.<br>Измерения проводят в середине стола и очень близко к двум внешним краям.<br>Индикатор часового типа обнуляют перед каждым измерением.</td></tr>
</table>


<table>
<colgroup><col width="55%"><col width="14%"><col width="19%"><col width="13%"></colgroup>
<tr><td colspan="3"><a id="p100467"></a>Цель испытания</td><td><a id="p100468"></a>G14</td></tr>
<tr><td colspan="4"><a id="p100469"></a>Проверка параллельности между поверхностью стола и поперечным перемещением шлифовальных бабок по оси Y.</td></tr>
<tr><td colspan="4"><a id="p100470"></a><a id="p100471"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_20.png" alt="6 Геометрические испытания"></td></tr>
<tr><td colspan="2"><a id="p100472"></a><a id="p100473"></a><a id="p100474"></a><a id="p100475"></a>Допуск<br>0,025 - для длины измерения &lt;= 1000;<br>добавляют 0,013 на каждые 1000 увеличения длины, для длины измерения &gt; 1000.<br>Максимальный допуск: 0,050.</td><td colspan="2"><a id="p100476"></a>Измеренные отклонения</td></tr>
<tr><td colspan="4"><a id="p100477"></a><a id="p100478"></a>Средства измерения<br>Индикатор часового типа, поверочная линейка и концевые меры длины.</td></tr>
<tr><td><a id="p100479"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100480"></a>5.422.22</td></tr>
<tr><td colspan="4"><a id="p100481"></a><a id="p100482"></a><a id="p100483"></a><a id="p100484"></a><a id="p100485"></a>Стол в середине хода.<br>Индикатор часового типа прикреплен к шлифовальной бабке.<br>Стержень индикатора часового типа должен быть установлен в точке a1 на линейке (концевых мерах длины) и обнулен перед началом движения.<br>Шлифовальную бабку перемещают на длину измерения в точку a2 и отмечают максимальное отклонение.<br>Измерение проводят в самом нижнем положении траверсы.</td></tr>
</table>


<table>
<colgroup><col width="47%"><col width="8%"><col width="7%"><col width="22%"><col width="16%"></colgroup>
<tr><td colspan="4"><a id="p100486"></a>Цель испытания</td><td><a id="p100487"></a>G15</td></tr>
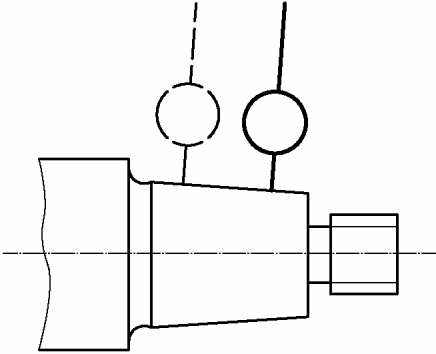
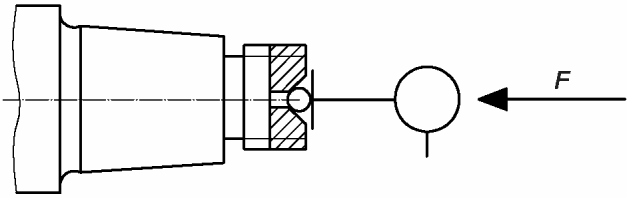
<tr><td colspan="5"><a id="p100488"></a><a id="p100489"></a><a id="p100490"></a>Проверка шлифовального шпинделя:<br>a) на биение наружного конуса;<br>b) погрешность осевого вращения.</td></tr>
<tr><td colspan="5"><a id="p100491"></a>Схема</td></tr>
<tr><td><a id="p100492"></a><img src="https://i.bukva.ai/LS3EZmce/img_21.png" alt="6 Геометрические испытания"></td><td colspan="4"><a id="p100493"></a><img src="https://i.bukva.ai/LS3EZmce/img_22.png" alt="6 Геометрические испытания"></td></tr>
<tr><td><a id="p100494"></a><a href="#p100489">a)</a></td><td colspan="4"><a id="p100495"></a><a href="#p100490">b)</a></td></tr>
<tr><td colspan="3"><a id="p100496"></a><a id="p100497"></a>Допуск<br>Для <a href="#p100489">a)</a> и <a href="#p100490">b)</a> - 0,005</td><td colspan="2"><a id="p100498"></a><a id="p100499"></a><a id="p100500"></a>Измеренные отклонения<br><a href="#p100489">a)</a><br><a href="#p100490">b)</a></td></tr>
<tr><td colspan="5"><a id="p100501"></a><a id="p100502"></a>Средства измерения<br>Индикатор часового типа.</td></tr>
<tr><td colspan="2"><a id="p100503"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100504"></a>5.612.1, 5.612.2, 5.622.1 и 5.622.2</td></tr>
<tr><td colspan="5"><a id="p100505"></a><a id="p100506"></a><a id="p100507"></a><a id="p100508"></a><a id="p100509"></a><a id="p100510"></a><a id="p100511"></a><a href="#p100489">a)</a> Стержень индикатора располагают перпендикулярно к поверхности конуса.<br>В дополнение к спецификациям ISO 230-1, измерение выполняют на каждом конце конуса.<br>Поворачивают шпиндель вручную или с помощью короткого импульса двигателя.<br><a href="#p100490">b)</a> Стержень индикатора часового типа устанавливают соосно оси шпинделя.<br>Величину, значение и направление осевой силы F указывает поставщик/изготовитель. При использовании упорного подшипника с осевой преднагрузкой сила F не требуется.<br>Поворачивают шпиндель вручную или с помощью короткого импульса двигателя.<br>Проводят все проверки для вертикальных и горизонтальных шлифовальных шпинделей.</td></tr>
</table>


<table>
<colgroup><col width="55%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="3"><a id="p100512"></a>Цель испытания</td><td><a id="p100513"></a>G16</td></tr>
<tr><td colspan="4"><a id="p100514"></a><a id="p100515"></a><a id="p100516"></a>Проверка отклонения от перпендикулярности между вертикальной осью шлифовального шпинделя и:<br>a) продольным перемещением стола (ось X);<br>b) перемещением салазок шлифовальной бабки по траверсе (ось Y).</td></tr>
<tr><td colspan="4"><a id="p100517"></a><a id="p100518"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_23.png" alt="6 Геометрические испытания"></td></tr>
<tr><td colspan="2"><a id="p100519"></a><a id="p100520"></a><a id="p100521"></a>Допуск<br>Для <a href="#p100515">a)</a> и <a href="#p100516">b)</a> - 0,02/500 <a href="#p100521">&lt;1&gt;</a><br>--------------------------------<br>&lt;1&gt; Расстояние между двумя точками измерений.</td><td colspan="2"><a id="p100522"></a><a id="p100523"></a><a id="p100524"></a>Измеренные отклонения<br><a href="#p100515">a)</a><br><a href="#p100516">b)</a></td></tr>
<tr><td colspan="4"><a id="p100525"></a><a id="p100526"></a>Средства измерения<br>Рычаг индикатора часового типа и поверочная линейка или поверочная плита.</td></tr>
<tr><td><a id="p100527"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100528"></a>5.512.42</td></tr>
<tr><td colspan="4"><a id="p100529"></a><a id="p100530"></a><a id="p100531"></a><a id="p100532"></a><a href="#p100515">a)</a> Устанавливают линейку вертикально в центре стола параллельно движению стола по оси X. Стол заблокирован в середине хода.<br>Траверса на средней высоте и заблокирована, вертикальная шпиндельная шлифовальная головка в середине хода и заблокирована.<br>Поддерживают рычаг индикатора часового типа закрепленным на шлифовальном шпинделе. Касаются стержнем индикатора часового типа поверочной линейки и считывают показания. Затем поворачивают шпиндель на 180° и считывают новые показания.<br><a href="#p100516">b)</a> Выполняют проверку таким же образом, установив поверочную линейку параллельно оси Y.</td></tr>
</table>


<table>
<colgroup><col width="50%"><col width="5%"><col width="7%"><col width="25%"><col width="13%"></colgroup>
<tr><td colspan="4"><a id="p100533"></a>Цель испытания</td><td><a id="p100534"></a>G17</td></tr>
<tr><td colspan="5"><a id="p100535"></a><a id="p100536"></a><a id="p100537"></a>Проверка отклонения от перпендикулярности между горизонтальной осью шлифовального шпинделя и:<br>a) продольным перемещением стола (ось X);<br>b) вертикальным перемещением траверсы (ось Z).</td></tr>
<tr><td colspan="5"><a id="p100538"></a>Схема</td></tr>
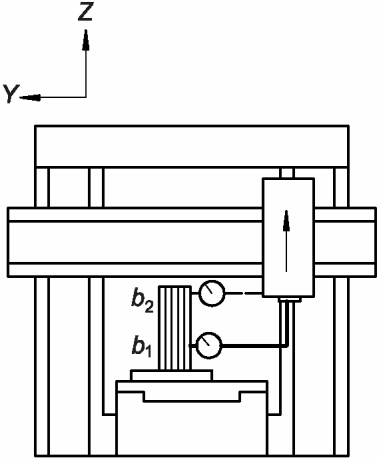
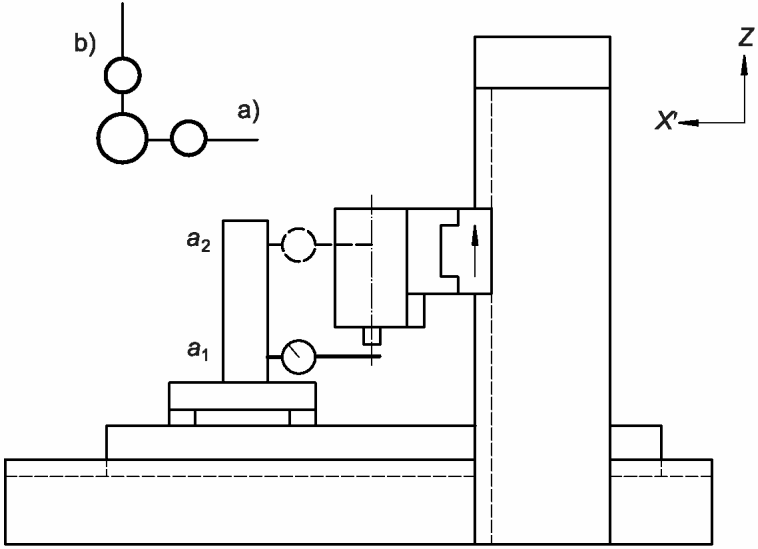
<tr><td><a id="p100539"></a><img src="https://i.bukva.ai/LS3EZmce/img_24.png" alt="6 Геометрические испытания"></td><td colspan="4"><a id="p100540"></a><img src="https://i.bukva.ai/LS3EZmce/img_25.png" alt="6 Геометрические испытания"></td></tr>
<tr><td><a id="p100541"></a><a href="#p100536">a)</a></td><td colspan="4"><a id="p100542"></a><a href="#p100537">b)</a></td></tr>
<tr><td colspan="3"><a id="p100543"></a><a id="p100544"></a>Допуск<br>Для <a href="#p100536">a)</a> и <a href="#p100537">b)</a> - 0,012/300</td><td colspan="2"><a id="p100545"></a><a id="p100546"></a><a id="p100547"></a>Измеренные отклонения<br><a href="#p100536">a)</a><br><a href="#p100537">b)</a></td></tr>
<tr><td colspan="5"><a id="p100548"></a><a id="p100549"></a>Средства измерения<br>Линейка, цилиндрический поверочный угольник и индикатор часового типа.</td></tr>
<tr><td colspan="2"><a id="p100550"></a>Замечания и ссылки на ISO 230-1:1996</td><td colspan="3"><a id="p100551"></a>5.512.42</td></tr>
<tr><td colspan="5"><a id="p100552"></a><a id="p100553"></a><a id="p100554"></a><a id="p100555"></a><a id="p100556"></a><a id="p100557"></a>Фиксируют траверсу в среднем положении.<br><a href="#p100536">a)</a> Горизонтальная шлифовальная головка в середине хода.<br>Устанавливают линейку горизонтально на столе параллельно перемещению стола по оси X.<br>Прикрепляют рычаг индикатора часового типа к шлифовальному шпинделю.<br>Касаются стержнем индикатора часового типа перпендикулярно опорной поверхности линейки в положении a1 и записывают показания. Затем вращают шлифовальный шпиндель до тех пор, пока стержень индикатора не коснется положения a2.<br><a href="#p100537">b)</a> Устанавливают угольник на столе параллельно движению по оси Z и проверяют показания индикатора часового типа b<sub>1</sub> и b<sub>2</sub>.</td></tr>
</table>


### <a id="p100558"></a>7 Испытания при механической обработке


#### <a id="p100559"></a>7.1 Общие положения


<a id="p100560"></a>Испытания при механической обработке M1 и M2 проводят в том случае, если не указано конкретное испытание на механическую обработку (например, обработка специальной заготовки, запрошенной пользователем).


#### <a id="p100561"></a>7.2 Шлифование поверхностей


<table>
<colgroup><col width="19%"><col width="31%"><col width="20%"><col width="18%"><col width="13%"></colgroup>
<tr><td colspan="4"><a id="p100562"></a>Цель испытания</td><td><a id="p100563"></a>M1</td></tr>
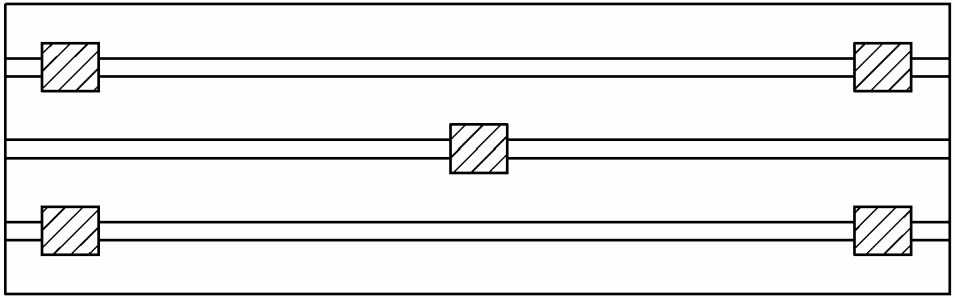
<tr><td colspan="5"><a id="p100564"></a><a id="p100565"></a><a id="p100566"></a><a id="p100567"></a>Шлифование поверхностей 5, 7 или 8 испытуемых образцов.<br>Поверхности испытуемых образцов, соприкасающиеся со столом, отшлифовывают перед проведением испытания. Образцы для испытаний располагают следующим образом:<br>- при 5 образцах: один в центральной части стола; по одному в каждом из четырех углов стола;<br>- при 7 или 8 образцах: по согласованию.</td></tr>
<tr><td colspan="5"><a id="p100568"></a><a id="p100569"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_26.png" alt="7 Испытания при механической обработке"></td></tr>
<tr><td colspan="5"><a id="p100570"></a><a id="p100571"></a><a id="p100572"></a><a id="p100573"></a><a id="p100574"></a><a id="p100575"></a>Обработка:<br>- 5 испытуемых образцов для длины стола &lt;= 5000;<br>- 7 или 8 испытуемых образцов для длины стола &gt; 5000.<br>Материал испытуемых образцов: чугун или сталь.<br>Все испытуемые образцы должны иметь одинаковую твердость и должны быть соответствующим образом закреплены на столе.<br>Размеры шлифуемой поверхности должны быть как можно меньше; например, квадрат со сторонами 50 x 50, цилиндр диаметром 50.</td></tr>
<tr><td><a id="p100576"></a>Выполняемая проверка</td><td><a id="p100577"></a>Допуск</td><td><a id="p100578"></a>Средства измерения</td><td colspan="2"><a id="p100579"></a>Замечания и ссылки на ISO 230-1:1996</td></tr>
<tr><td><a id="p100580"></a>Толщина испытуемых образцов после шлифования должна быть одинаковой</td><td><a id="p100581"></a><a id="p100582"></a><a id="p100583"></a><a id="p100584"></a><a id="p100585"></a>Для расстояния между любыми двумя испытуемыми образцами:<br>- до 1000 включ. - 0,01;<br>- св. 1000 до 2000 включ. - 0,02;<br>- св. 2000 до 3000 включ. - 0,03;<br>- св. 3000 - 0,04</td><td><a id="p100586"></a>Поверочная плита и прецизионный индикатор часового типа/подставка</td><td colspan="2"><a id="p100587"></a><a id="p100588"></a>4.1, 4.2<br>Отшлифованные, снятые со станка и помещенные на поверочную плиту испытательные образцы должны быть последовательно измерены соответствующим средством измерения</td></tr>
</table>


#### <a id="p100589"></a>7.3 Шлифование направляющих


<table>
<colgroup><col width="18%"><col width="27%"><col width="23%"><col width="19%"><col width="13%"></colgroup>
<tr><td colspan="4"><a id="p100590"></a>Цель испытания</td><td><a id="p100591"></a>M2</td></tr>
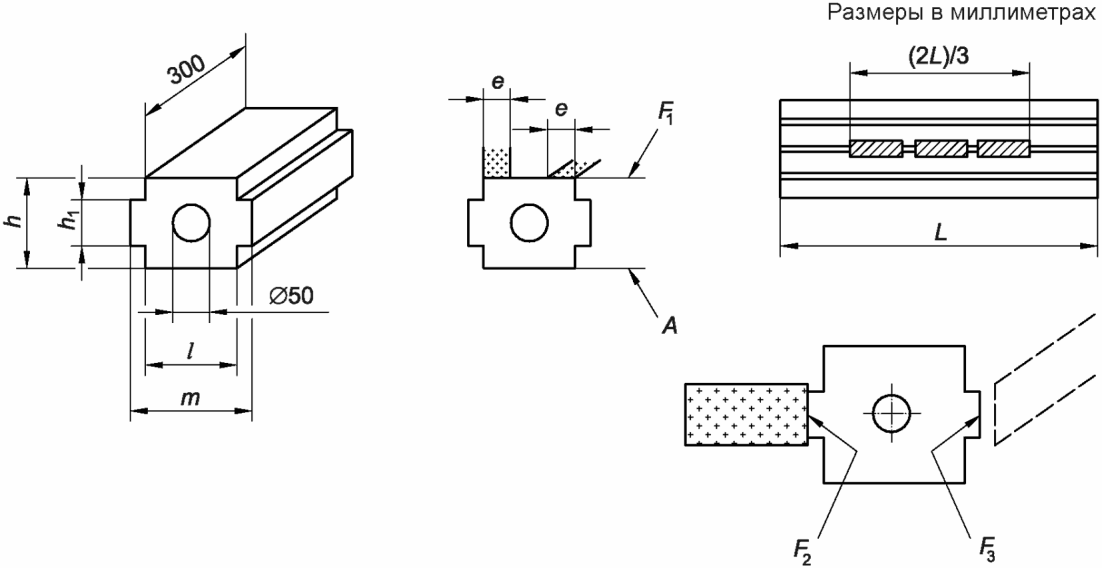
<tr><td colspan="5"><a id="p100592"></a><a id="p100593"></a><a id="p100594"></a><a id="p100595"></a>Шлифование узких поверхностей F<sub>1</sub>, F<sub>2</sub> и F<sub>3</sub>, представляющих собой направляющие.<br>Монтаж испытуемых образцов на столе выполняют так, чтобы они не подвергались деформации.<br>Устанавливают три образца для испытаний в центре стола продольно на одинаковом расстоянии между ними так, чтобы общая длина образцов составляла две трети длины стола.<br>Поверхность A, которую используют в качестве опорной поверхности для измерений, должна быть тщательно обработана до плоской формы перед монтажом.</td></tr>
<tr><td colspan="5"><a id="p100596"></a><a id="p100597"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_27.png" alt="7 Испытания при механической обработке"></td></tr>
<tr><td colspan="5"><a id="p100598"></a><a id="p100599"></a><a id="p100600"></a><a id="p100601"></a><a id="p100602"></a><a id="p100603"></a><a id="p100604"></a><a id="p100605"></a>l = h;<br>h1 = h/3;<br>m = l + 0,5;<br>L - длина для шлифования;<br>2L/3 - длина испытуемых образцов, установленных последовательно;<br>e - ширина шлифовального круга;<br>l &gt;= 3e;<br>l<sub>max</sub> = 150</td></tr>
<tr><td><a id="p100606"></a>Необходимая проверка</td><td><a id="p100607"></a>Допуск</td><td><a id="p100608"></a>Средства измерения</td><td colspan="2"><a id="p100609"></a>Замечания и ссылки на ISO 230-1:1996</td></tr>
<tr><td><a id="p100610"></a><a id="p100611"></a>a) Изменение высоты в продольном направлении.<br>b) Изменение ширины</td><td><a id="p100612"></a><a id="p100613"></a><a id="p100614"></a><a id="p100615"></a><a id="p100616"></a><a id="p100617"></a>Для <a href="#p100610">a)</a> и <a href="#p100611">b)</a><br>Для монтажной длины на столе (2L/3):<br>(2L/3) &lt;= 2000 - 0,010;<br>2000 &lt; (2L/3) &lt;= 4000 - 0,015;<br>4000 &lt; (2L/3) &lt;= 6000 - 0,020;<br>6000 &lt; (2L/3) &lt;= 8000 - 0,025</td><td><a id="p100618"></a><a id="p100619"></a><a href="#p100610">a)</a> Прецизионный индикатор часового типа/подставка и поверочная плита.<br><a href="#p100611">b)</a> Прецизионный индикатор часового типа/подставка и поверочная плита или микрометр</td><td colspan="2"><a id="p100620"></a><a id="p100621"></a><a id="p100622"></a>4.1 и 4.2<br>Отшлифованные образцы, снятые со станка, помещают на поверочную плиту и последовательно измеряют соответствующим средством измерений.<br>Точка измерения находится в центре по ширине и на расстоянии 75 мм от обоих концов отшлифованных поверхностей каждого из испытуемых образцов</td></tr>
</table>


### <a id="p100623"></a>8 Точность и повторяемость позиционирования осей с числовым программным управлением


<a id="p100624"></a>Данные испытания применимы только к шлифовальным станкам с числовым программным управлением и двумя направляющими для шлифования.
<a id="p100625"></a>При проведении этих испытаний следует руководствоваться ISO 230-2, особенно относительно условий окружающей среды, прогрева станка, методов измерения, оценки и интерпретации результатов.


<table>
<colgroup><col width="44%"><col width="13%"><col width="13%"><col width="13%"><col width="4%"><col width="13%"></colgroup>
<tr><td colspan="5"><a id="p100626"></a>Цель испытания</td><td><a id="p100627"></a>P1</td></tr>
<tr><td colspan="6"><a id="p100628"></a>Проверка точности и повторяемости позиционирования стола при перемещении по оси X с помощью числового программного управления.</td></tr>
<tr><td colspan="6"><a id="p100629"></a><a id="p100630"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_28.png" alt="8 Точность и повторяемость позиционирования осей с числовым программным управлен"></td></tr>
<tr><td><a id="p100631"></a>Допуск</td><td colspan="3"><a id="p100632"></a>Измеряемая длина</td><td colspan="2"><a id="p100633"></a>Измеренное отклонение</td></tr>
<tr><td colspan="6"><a id="p100634"></a>L &lt;= 2000</td></tr>
<tr><td><a id="p100635"></a>2000 &lt; L &lt;= 2000</td><td><a id="p100636"></a>5000 &lt; L &lt;= 10 000</td><td></td><td><a id="p100637"></a>Двунаправленная точность позиционирования A <a href="#p100665">&lt;*&gt;</a></td><td colspan="2"><a id="p100638"></a>0,042</td></tr>
<tr><td><a id="p100639"></a>-</td><td><a id="p100640"></a>-</td><td></td><td><a id="p100641"></a>Однонаправленная повторяемость позиционирования $R$ и $R$ <a href="#p100665">&lt;*&gt;</a></td><td colspan="2"><a id="p100642"></a>0,013</td></tr>
<tr><td><a id="p100643"></a>-</td><td><a id="p100644"></a>-</td><td></td><td><a id="p100645"></a>Двунаправленная повторяемость R</td><td colspan="2"><a id="p100646"></a>0,025</td></tr>
<tr><td><a id="p100647"></a>-</td><td><a id="p100648"></a>-</td><td></td><td><a id="p100649"></a>Значение изменения направления B <a href="#p100665">&lt;*&gt;</a></td><td colspan="2"><a id="p100650"></a>0,016</td></tr>
<tr><td><a id="p100651"></a>0,025</td><td><a id="p100652"></a>0,040</td><td></td><td><a id="p100653"></a>Среднее значение изменения направления $\overline{B}$</td><td colspan="2"><a id="p100654"></a>0,010</td></tr>
<tr><td><a id="p100655"></a>0,016</td><td><a id="p100656"></a>0,025</td><td></td><td><a id="p100657"></a>Двунаправленное систематическое отклонение позиционирования E <a href="#p100665">&lt;*&gt;</a></td><td colspan="2"><a id="p100658"></a>0,032</td></tr>
<tr><td><a id="p100659"></a>0,050</td><td><a id="p100660"></a>0,080</td><td></td><td><a id="p100661"></a>Диапазон среднего двунаправленного позиционного отклонения M</td><td colspan="2"><a id="p100662"></a>0,020</td></tr>
<tr><td><a id="p100663"></a>0,032</td><td><a id="p100664"></a>0,050</td><td></td><td><a id="p100665"></a>&lt;*&gt; Может служить основой для приемки станка.</td><td colspan="2"><a id="p100666"></a>Средства измерения</td></tr>
<tr><td colspan="6"></td></tr>
<tr><td colspan="6"><a id="p100667"></a><a id="p100668"></a>Стандартная линейная шкала и микроскоп или лазерное измерительное оборудование.<br>Замечания и ссылки на ISO 230-1 и ISO 230-2</td></tr>
<tr><td colspan="6"><a id="p100669"></a>Цель испытания</td></tr>
</table>

<a id="p100670"></a>P2

<a id="p100671"></a>Проверка точности и повторяемости позиционирования шлифовальной бабки при перемещении по оси Y с помощью числового программного управления.
<a id="p100672"></a>Схема

<a id="p100673"></a> ![8 Точность и повторяемость позиционирования осей с числовым программным управлен](https://i.bukva.ai/LS3EZmce/img_29.png) 

<a id="p100674"></a>Допуск
<a id="p100675"></a>Измеряемая длина
<a id="p100676"></a>Измеренное отклонение
<a id="p100677"></a>L <= 500
<a id="p100678"></a>500 < L <= 800
<a id="p100679"></a>800 < L <= 1250
<a id="p100680"></a>1250 < L <= 2000
<a id="p100681"></a>Двунаправленная точность позиционирования A [<*>](#p100716)
<a id="p100682"></a>0,022
<a id="p100683"></a>0,025
<a id="p100684"></a>0,032
<a id="p100685"></a>0,042

<a id="p100686"></a>Однонаправленная повторяемость позиционирования $R$ и $R$ [<*>](#p100716)
<a id="p100687"></a>0,006
<a id="p100688"></a>0,008
<a id="p100689"></a>0,010
<a id="p100690"></a>0,013

<a id="p100691"></a>Двунаправленная повторяемость R
<a id="p100692"></a>0,012
<a id="p100693"></a>0,015
<a id="p100694"></a>0,018
<a id="p100695"></a>0,020

<a id="p100696"></a>Значение изменения направления B [<*>](#p100716)
<a id="p100697"></a>0,010
<a id="p100698"></a>0,010
<a id="p100699"></a>0,012
<a id="p100700"></a>0,012

<a id="p100701"></a>Среднее значение изменения направления $\overline{B}$ 
<a id="p100702"></a>0,006
<a id="p100703"></a>0,006
<a id="p100704"></a>0,008
<a id="p100705"></a>0,008

<a id="p100706"></a>Двунаправленное систематическое отклонение позиционирования E [<*>](#p100716)
<a id="p100707"></a>0,015
<a id="p100708"></a>0,018
<a id="p100709"></a>0,023
<a id="p100710"></a>0,030

<a id="p100711"></a>Диапазон среднего двунаправленного позиционного отклонения M
<a id="p100712"></a>0,010
<a id="p100713"></a>0,012
<a id="p100714"></a>0,015
<a id="p100715"></a>0,020

<a id="p100716"></a><*> Может служить основой для приемки станка.
<a id="p100717"></a>Средства измерения

<a id="p100718"></a>Стандартная линейная шкала и микроскоп или лазерное измерительное оборудование.
<a id="p100719"></a>Замечания и ссылки на ISO 230-1 и ISO 230-2


<table>
<colgroup><col width="37%"><col width="12%"><col width="12%"><col width="12%"><col width="12%"><col width="3%"><col width="13%"></colgroup>
<tr><td colspan="6"><a id="p100720"></a>Цель испытания</td><td><a id="p100721"></a>P3</td></tr>
<tr><td colspan="7"><a id="p100722"></a>Проверка точности и повторяемости позиционирования стола при перемещении по оси Z с помощью числового программного управления.</td></tr>
<tr><td colspan="7"><a id="p100723"></a><a id="p100724"></a>Схема<br><img src="https://i.bukva.ai/LS3EZmce/img_30.png" alt="8 Точность и повторяемость позиционирования осей с числовым программным управлен"></td></tr>
<tr><td rowspan="2"><a id="p100725"></a>Допуск</td><td colspan="4"><a id="p100726"></a>Длина измерения</td><td colspan="2" rowspan="2"><a id="p100727"></a>Измеренное отклонение</td></tr>
<tr><td><a id="p100728"></a>L &lt;= 500</td><td><a id="p100729"></a>500 &lt; L &lt;= 800</td><td><a id="p100730"></a>800 &lt; L &lt;= 1250</td><td><a id="p100731"></a>1250 &lt; L &lt;= 2000</td></tr>
<tr><td><a id="p100732"></a>Двунаправленная точность позиционирования A <a href="#p100767">&lt;*&gt;</a></td><td><a id="p100733"></a>0,022</td><td><a id="p100734"></a>0,025</td><td><a id="p100735"></a>0,032</td><td><a id="p100736"></a>0,042</td><td colspan="2"></td></tr>
<tr><td><a id="p100737"></a>Однонаправленная повторяемость позиционирования $R$ и $R$ <a href="#p100767">&lt;*&gt;</a></td><td><a id="p100738"></a>0,006</td><td><a id="p100739"></a>0,008</td><td><a id="p100740"></a>0,010</td><td><a id="p100741"></a>0,013</td><td colspan="2"></td></tr>
<tr><td><a id="p100742"></a>Двунаправленная повторяемость R</td><td><a id="p100743"></a>0,012</td><td><a id="p100744"></a>0,015</td><td><a id="p100745"></a>0,018</td><td><a id="p100746"></a>0,020</td><td colspan="2"></td></tr>
<tr><td><a id="p100747"></a>Значение изменения направления B</td><td><a id="p100748"></a>0,010</td><td><a id="p100749"></a>0,010</td><td><a id="p100750"></a>0,012</td><td><a id="p100751"></a>0,012</td><td colspan="2"></td></tr>
<tr><td><a id="p100752"></a>Среднее значение изменения направления $\overline{B}$</td><td><a id="p100753"></a>0,006</td><td><a id="p100754"></a>0,006</td><td><a id="p100755"></a>0,008</td><td><a id="p100756"></a>0,008</td><td colspan="2"></td></tr>
<tr><td><a id="p100757"></a>Двунаправленное систематическое отклонение позиционирования E <a href="#p100767">&lt;*&gt;</a></td><td><a id="p100758"></a>0,015</td><td><a id="p100759"></a>0,018</td><td><a id="p100760"></a>0,023</td><td><a id="p100761"></a>0,030</td><td colspan="2"></td></tr>
<tr><td><a id="p100762"></a>Диапазон среднего двунаправленного позиционного отклонения M</td><td><a id="p100763"></a>0,010</td><td><a id="p100764"></a>0,012</td><td><a id="p100765"></a>0,015</td><td><a id="p100766"></a>0,020</td><td colspan="2"></td></tr>
<tr><td colspan="7"><a id="p100767"></a>&lt;*&gt; Может служить основой для приемки станка.</td></tr>
<tr><td colspan="7"><a id="p100768"></a><a id="p100769"></a>Средства измерения<br>Стандартная линейная шкала и микроскоп или лазерное измерительное оборудование.</td></tr>
<tr><td colspan="7"><a id="p100770"></a>Замечания и ссылки на ISO 230-1 и ISO 230-2</td></tr>
</table>


<a id="p100771"></a>Приложение А
(справочное)

<a id="p100772"></a>**ЭКВИВАЛЕНТНЫЕ ТЕРМИНЫ НА НЕМЕЦКОМ И ИТАЛЬЯНСКОМ ЯЗЫКАХ**
(см. [рисунок 1](#p100060) и [таблицу 1](#p100061))

<a id="p100773"></a>Таблица А.1


| <a id="p100774"></a>Номер позиции | <a id="p100775"></a>Немецкий | <a id="p100776"></a>Итальянский |
| --- | --- | --- |
| <a id="p100777"></a>1 | <a id="p100778"></a>Bett | <a id="p100779"></a>Banco |
| <a id="p100780"></a>2 | <a id="p100781"></a>Führungsbahn | <a id="p100782"></a>Guida |
| <a id="p100783"></a>3 | <a id="p100784"></a>Tisch | <a id="p100785"></a>Tavola |
| <a id="p100786"></a>4 | <a id="p100787"></a>Ständer links | <a id="p100788"></a>Montante sinistro |
| <a id="p100789"></a>5 | <a id="p100790"></a>Ständer rechts | <a id="p100791"></a>Montante destro |
| <a id="p100792"></a>6 | <a id="p100793"></a>Führungsbahn , Ständer rechts | <a id="p100794"></a>Guida, montante destro |
| <a id="p100795"></a>7 | <a id="p100796"></a>Querbalken | <a id="p100797"></a>Traversa mobile |
| <a id="p100798"></a>8 | <a id="p100799"></a>Schlitten | <a id="p100800"></a>Slitta orizzontale |
| <a id="p100801"></a>9 | <a id="p100802"></a>Schleifspindelstock rechts | <a id="p100803"></a>Testa porta-mola di destra (mandrino verticale) |
| <a id="p100804"></a>10 | <a id="p100805"></a>Schleifspindelstock links | <a id="p100806"></a>Testa porta-mola di sinistra (mandrino orizzontale) |
| <a id="p100807"></a>11 | <a id="p100808"></a>Traverse | <a id="p100809"></a>Traversa fissa |
| <a id="p100810"></a>12 | <a id="p100811"></a>Schleifschelbe | <a id="p100812"></a>Mola |


<a id="p100813"></a>Приложение ДА
(справочное)

<a id="p100814"></a>**СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ**
**МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ**

<a id="p100815"></a>Таблица ДА.1


<table>
<colgroup><col width="31%"><col width="12%"><col width="57%"></colgroup>
<tr><td><a id="p100816"></a>Обозначение ссылочного международного стандарта</td><td><a id="p100817"></a>Степень соответствия</td><td><a id="p100818"></a>Обозначение и наименование соответствующего межгосударственного стандарта</td></tr>
<tr><td><a id="p100819"></a>ISO 230-1:1996</td><td><a id="p100820"></a>-</td><td><a id="p100821"></a><a href="#p100825">&lt;*&gt;</a>, <a href="#p100829">&lt;1&gt;</a></td></tr>
<tr><td><a id="p100822"></a>ISO 230-2:1997</td><td><a id="p100823"></a>IDT</td><td><a id="p100824"></a><a href="https://bukva.ai/docs/standart-gost-27843-2006">ГОСТ 27843-2006</a> (ИСО 230-2:1997) "Испытания станков. Определение точности и повторяемости позиционирования осей с числовым программным управлением" <a href="#p100830">&lt;2&gt;</a></td></tr>
<tr><td colspan="3"><a id="p100825"></a><a id="p100826"></a><a id="p100827"></a>&lt;*&gt; Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта.<br>Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов:<br>- IDT - идентичный стандарт.</td></tr>
</table>


<a id="p100828"></a>

---

<a id="p100829"></a><1> Действует [ГОСТ ISO 230-1-2018](https://bukva.ai/docs/pravila-gost-iso-230-1-2018) "Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях", идентичный ISO 230-1:2012.
<a id="p100830"></a><2> Действует [ГОСТ ISO 230-2-2016](https://bukva.ai/docs/pravila-gost-iso-230-2-2016) "Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением", идентичный ISO 230-2:2014.


## <a id="p100831"></a>БИБЛИОГРАФИЯ


| <a id="p100832"></a>[1] | <a id="p100833"></a>ISO 841:2001 | <a id="p100834"></a>Industrial automation systems and integration - Numerical control of machines - Coordinate system and motion nomenclature (Системы промышленной автоматизации и интеграция. Числовое программное управление станками. Системы координат и обозначение перемещений) |
| --- | --- | --- |


<table>
<colgroup><col width="38%"><col width="41%"><col width="22%"></colgroup>
<tr><td><a id="p100835"></a>УДК 621.92:006.354</td><td><a id="p100836"></a>МКС 25.080.50</td><td><a id="p100837"></a>IDT</td></tr>
<tr><td colspan="3"><a id="p100838"></a>Ключевые слова: условия испытаний, плоскошлифовальные станки с двумя стойками, станки для шлифования направляющих, проверка точности</td></tr>
</table>


<a id="p100839"></a>

---