ГОСТ ISO 4703-2025. Межгосударственный стандарт. Станки плоскошлифовальные с двумя стойками. Условия испытаний. Станки для шлифования направляющих. Проверка точности
Актуально на 01.11.2026.
Как цитировать: "ГОСТ ISO 4703-2025. Межгосударственный стандарт. Станки плоскошлифовальные с двумя стойками. Условия испытаний. Станки для шлифования направляющих. Проверка точности". ГОСТ ISO 4703-2025. https://bukva.ai/docs/standart-gost-iso-4703-2025
(введен в действие Приказом Росстандарта от 11.11.2025 № 1353-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Документ введен в действие с 01.01.2026.
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 11 ноября 2025 г. № 1353-ст
СТАНКИ ПЛОСКОШЛИФОВАЛЬНЫЕ С ДВУМЯ СТОЙКАМИ. УСЛОВИЯ ИСПЫТАНИЙ
СТАНКИ ДЛЯ ШЛИФОВАНИЯ НАПРАВЛЯЮЩИХ
Surface grinding machines with two columns. Test conditions. Machines for grinding slideways. Testing of the accuracy
(ISO 4703:2001, Test conditions for surface grinding machines with two columns. Machines for grinding slideways. Testing of the accuracy, IDT)
Дата введения 1 января 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 сентября 2025 г. № 189-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 11 ноября 2025 г. № 1353-ст межгосударственный стандарт ГОСТ ISO 4703-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 4703:2001 «Условия испытаний плоскошлифовальных станков с двумя стойками. Станки для шлифования направляющих. Проверка точности» («Test conditions for surface grinding machines with two columns — Machines for grinding slideways — Testing of the accuracy», IDT).
Международный стандарт разработан подкомитетом SC 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации ISO/TC 39 «Станки».
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА.
Дополнительные сноски в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт со ссылками на ISO 230-1 и ISO 230-2 устанавливает нормы и правила геометрических испытаний, испытаний на точность при механической обработке и испытаний для проверки точности и повторяемости позиционирования осей на плоскошлифовальных станках нормальной точности общего назначения с двумя стойками для шлифования направляющих. Настоящий стандарт устанавливает допустимые отклонения, соответствующие данным испытаниям.
Настоящий стандарт распространяется на станки с прямолинейным шлифованием и подвижным столом. Он не распространяется на станки с неподвижным или с поворотным столом.
Настоящий стандарт предусматривает только проверку геометрической точности параметров станка. В стандарте не рассмотрены ни эксплуатационные проверки станка (на вибрацию, посторонний шум, скачкообразное движение элементов и т.д.), ни проверки характеристик станка (таких, как скорости, подачи и т.д.), которые, как правило, следует проводить перед проверкой точности.
Настоящий стандарт устанавливает терминологию, используемую для обозначения основных компонентов станка, и обозначения осей в соответствии с ISO 841 [1].
Примечание — В дополнение к терминам, используемым на трех официальных языках ИСО (английском, французском и русском), в приложении А к настоящему стандарту приведены эквивалентные термины на немецком и итальянском языках; они опубликованы под ответственностью организаций — членов ИСО в Германии (DIN) и Италии (UNI). Однако только термины, приведенные на официальных языках, могут рассматриваться как термины ИСО.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:1996 <1>, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Свод правил по испытанию станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
<1> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 230-2:1997 <1>, Test code for machine tools — Part 2: Determination of accuracy and repeatability of positioning numerically controlled axes (Свод правил по испытанию станков. Часть 2. Определение точности и воспроизводимости позиционирования осей станков с числовым программным управлением)
<1> Заменен на ISO 230-2:2014. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
3 Термины и обозначение осей
Примечание - Если горизонтальный шпиндель является основным, то обозначения осей (Y-Z и V-W) могут быть изменены. В этом случае R будет заменено на Q. При этом обозначение оси в отдельных испытаниях может быть изменено соответствующим образом.
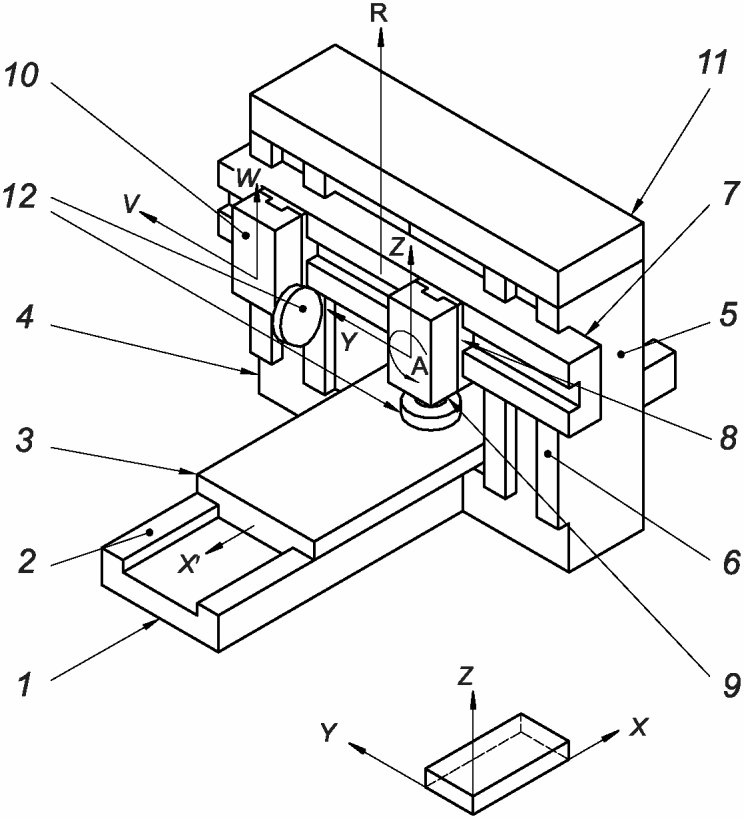
| Номер позиции | Английский | Французский | Русский |
|---|---|---|---|
| 1 | Bed | Banc | Станина |
| 2 | Slideway | Glissière | Направляющие |
| 3 | Table | Table | Стол |
| 4 | Left-hand column | Montant gauche | Левая стойка |
| 5 | Right-hand column | Montant droit | Правая стойка |
| 6 | Slideway, right-hand column | Glissière , montant droit | Направляющие; правая стойка |
| 7 | Cross-rail | Traverse mobile (coulisseau vertical) | Траверса |
| 8 | Saddle | Chariot | Салазки |
| 9 | Right-hand wheelhead (vertical spindle) | Poupée porte-meule de droite (broche \text{а} axe vertical) | Правая шлифовальная бабка <1> (с вертикальным шпинделем) |
| 10 | Left-hand wheelhead (horizontal spindle) | Poupée porte-meule de gauche (broche \text{а} axe horizontal) | Левая шлифовальная бабка (с горизонтальным шпинделем) |
| 11 | Bridge | Entretoise | Поперечная балка |
| 12 | Grinding wheel | Meule | Шлифовальный круг |
<1> Далее в тексте настоящего стандарта применяется термин «шлифовальная бабка» взамен ошибочного перевода термина «wheelhead — шпиндельная бабка», представленного в оригинале ISO 4703:2001.
4 Общие положения
4.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах; угловые размеры выражены в градусах, а угловые отклонения и соответствующие допуски — в соотношениях, но в некоторых случаях для пояснения могут использоваться микрорадианы или угловые секунды. Следует иметь в виду эквивалентность следующих величин:
0,010/1000\text{мкрад } = 10 \approx 2\prime\prime
4.2 Ссылки на ISO 230-1
При применении настоящего стандарта необходимо использовать ISO 230-1, особенно в части установки станка перед испытаниями, прогрева шпинделя и других движущихся частей, описания методов измерений и рекомендуемой точности оборудования для испытаний.
В графе «Замечания» к испытаниям, описанным в следующих подразделах, инструкции сопровождаются ссылкой на соответствующий пункт ISO 230-1 в тех случаях, когда данное испытание соответствует спецификациям ISO 230-1.
При испытаниях на позиционирование следует руководствоваться ISO 230-2.
4.3 Последовательность испытаний
Последовательность, в которой испытания представлены в настоящем стандарте, не определяет практический порядок проведения испытаний. Для облегчения монтажа приборов или проведения измерений испытания могут проводиться в любом порядке.
4.4 Проводимые испытания
При испытаниях станка не всегда необходимо или возможно провести все испытания, приведенные в настоящем стандарте. Если испытания требуются для целей приемки, пользователь должен выбрать, по согласованию с поставщиком/изготовителем, те испытания, которые касаются интересующих его компонентов и/или свойств станка. Такие испытания должны быть четко указаны при заказе станка. Ссылка на настоящий стандарт при проведении приемо-сдаточных испытаний без указания на то, какие испытания должны быть проведены, и без согласования соответствующих расходов не может считаться обязательной для какой-либо договаривающейся стороны.
4.5 Средства измерений
Средства измерений, указываемые в испытаниях, описанных в разделах 6, 7 и 8, являются примерами. Допускается применять другие средства измерений, измеряющие те же величины и имеющие, по меньшей мере, такую же точность. Индикаторы часового типа должны иметь разрешение не менее 0,001 мм.
4.6 Минимальный допуск
Если допуск установлен для длины измерения, которая отличается от указанной в настоящем стандарте (см. ISO 230-1:1996, пункт 2.311), следует учитывать, что минимальное значение допуска составляет 0,005 мм.
4.7 Испытания при механической обработке
Испытания на точность при механической обработке выполняют только на чистовых режимах. Следует избегать черновых режимов обработки, при которых могут создаваться значительные силы резания.
5 Особые условия монтажа
5.1 Основания
Основания необходимы для обеспечения необходимой жесткости станков данного типа, которые всегда должны устанавливаться в цеху пользователя на правильно спроектированные и изготовленные основания.
В сборочном цехе изготовителя не всегда имеются основания, подходящие для каждого типа станка, поэтому, если испытание проводят на станке, просто стоящем на полу, это должно быть учтено и записано в протоколе испытания.
5.2 Изоляция
Основания должны быть изолированы от окружающего пола, чтобы не передавать вибрации и/или тепло.
5.3 Тепловые условия
Если стол приводится в действие гидравликой, он подвержен тепловым деформациям из-за разницы температур масла, находящегося под ним и охлаждающей жидкости на его поверхности. Испытание проводят после перемещения стола и подачи охлаждающей жидкости в течение времени, достаточного для приведения его в рабочее состояние, в соответствии с инструкциями изготовителя.
5.4 Температура при испытании
Изменение температуры в помещении для проведения испытаний не должно превышать 2 °C. В противном случае температурный режим окружающей среды на протяжении всего периода испытаний должен определяться по соглашению между поставщиком (изготовителем) и пользователем. Станок должен находиться в таких условиях не менее 24 ч до начала испытаний.
6 Геометрические испытания
6.1 Оси перемещения
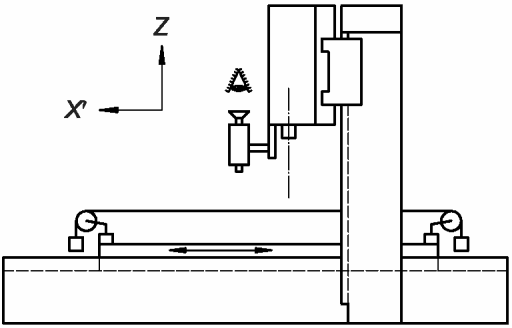
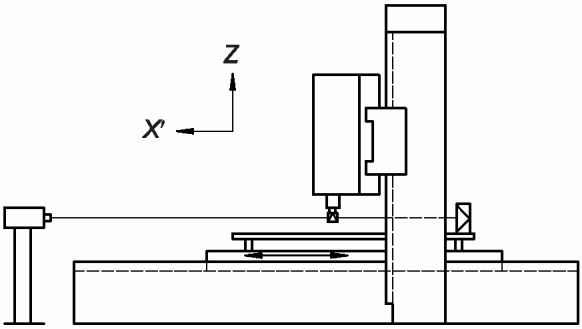
| Цель испытания | G1 | |||
| Проверка прямолинейности продольного перемещения стола (по оси X): a) в горизонтальной плоскости XY (EYX); b) в вертикальной плоскости ZX (EZX). | ||||
| Схема | ||||
 |  | |||
| a) | b) | |||
| Допуск Для a) и b): - 0,02 — для длин измерений до 2000; - добавляют 0,01 на каждое увеличение длины на 1000 для длин более 2000. Максимальный допуск: 0,10. Локальный допуск: 0,01 для любых длин измерений до 1000. | Измеренные отклонения Для X = .... a) b) | |||
| Средства измерения Оптические приборы. | ||||
| Замечания и ссылки на ISO 230-1:1996 | 5.232.12, 5.232.13 и 5.232.14 | |||
| Оптический измеритель устанавливают на шлифовальную бабку, чтобы уменьшить воздействие нежесткого стола. Опора поперечной балки должна находиться на том же расстоянии, что и основание обрабатываемой детали. При монтаже оптического прибора необходимо учитывать возможную гибкость стола. | ||||
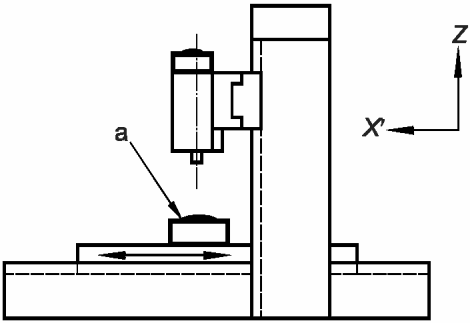
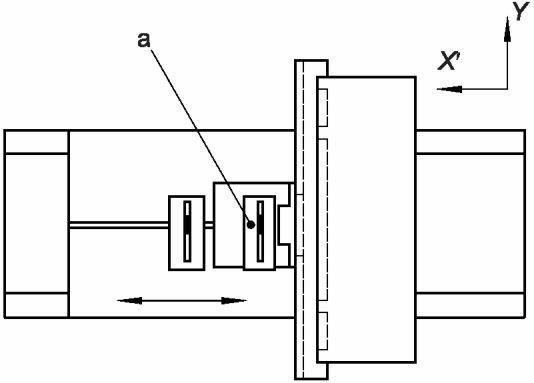
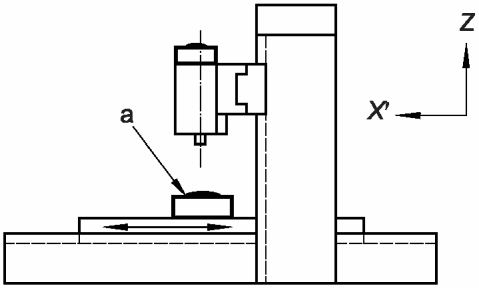
| Цель испытания | G2 | ||||
| Проверка углового отклонения при продольном перемещении стола (по оси X): a) в плоскости ZX (наклон, EBX); b) в вертикальной плоскости YZ (крен EAX). | |||||
| Схема | |||||
 |  | ||||
| a) | b) | ||||
| a Контрольный уровень. | |||||
| Допуск | Измеренные отклонения | ||||
| a) | b) | Для X: ..... | |||
| X <= 4000 | 0,04/1000 | 0,02/1000 | a) | ||
| X > 4000 | 0,06/1000 | 0,03/1000 | b) | ||
| Средства измерения Прецизионный уровень или оптические приборы. | |||||
| Замечания и ссылки на ISO 230-1:1996 | 5.231.3, 5.232.2 и 5.232.21 | ||||
| На подвижном элементе должен быть установлен один уровень: a) (наклон EBX); вдоль оси X; b) (крен EAX); вдоль оси Y. Когда перемещение по оси X приводит к угловому отклонению как шпиндельной головки, так и рабочего стола, необходимо выполнить дифференциальные измерения двух угловых отклонений и указать это. Контрольный уровень должен располагаться на шпиндельной головке, а бабка должна находиться в середине диапазона перемещения. Измерения проводят не менее чем в пяти местах, расположенных на одинаковом расстоянии друг от друга на максимальном расстоянии 1000 мм, по ходу движения в обоих направлениях. Разница между максимальными и минимальными показаниями в обоих направлениях не должна превышать допустимого значения. Измерения следует повторить с помощью уровня, расположенного на двух концах (в пределах 500 мм от краев) и в середине стола. | |||||
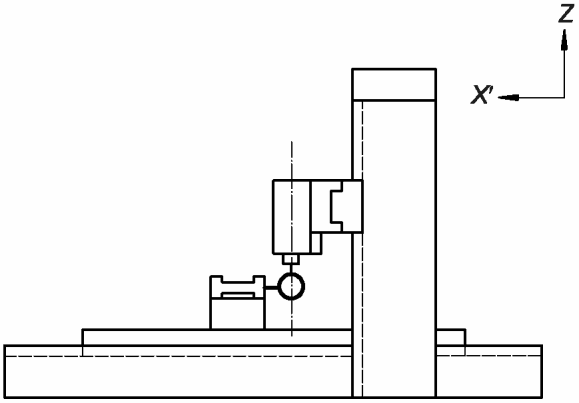
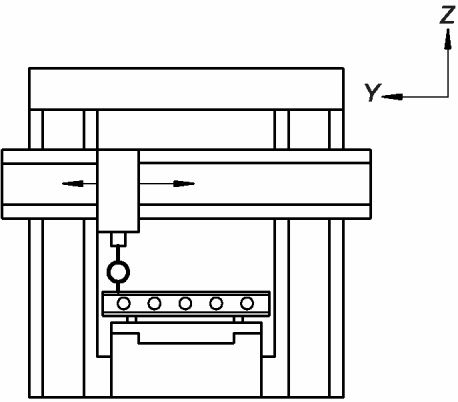
| Цель испытания | G3 | |||
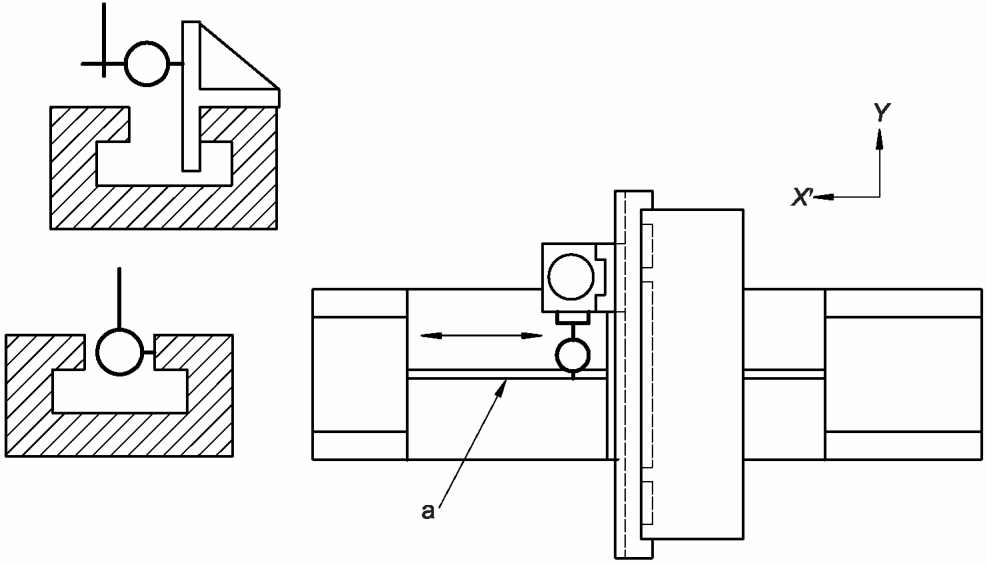
| Проверка прямолинейности перемещения салазок шлифовальной бабки по траверсе (ось Y): a) в горизонтальной плоскости XY (EXY); b) в вертикальной плоскости YZ (EZY). | ||||
| Схема | ||||
 |  | |||
| a) | b) | |||
| Допуск Для a) и b): - 0,02 — для длин измерений <= 1000; - добавлять 0,01 на каждое увеличение длины на 1000 для длин более 1000. Максимальный допуск: 0,04. Локальный допуск: 0,01 для любой длины измерения до 500. | Измеренные отклонения Для Y = .... a) b) | |||
| Средства измерения Линейка, индикатор часового типа и концевые меры длины или оптические приборы. | ||||
| Замечания и ссылки на ISO 230-1:1996 | 5.232.1, 5.232.11 и 5.232.13 и 5.232.14 | |||
| Закрепляют траверсу на средней высоте и устанавливают стол в середине хода. Устанавливают линейку на столе параллельно <1> движению оси Y шлифовальной головки; для a) горизонтально и для b) вертикально. Закрепляют индикатор часового типа на шлифовальной головке так, чтобы щуп индикатора был перпендикулярен к рабочей поверхности линейки. Перемещают шлифовальную головку в направлении Y вдоль длины измерения <2> и записывают показания. | ||||
<1> Параллельность означает, что показания индикатора часового типа, касающегося линейки на обоих концах механизма, показывают одинаковое значение, и в этом случае максимальная разность показаний дает отклонение от прямолинейности.
<2> Длина измерения означает не полную длину траверсы, а эффективный ход шлифовальной головки (как правило, длина между двумя стойками).
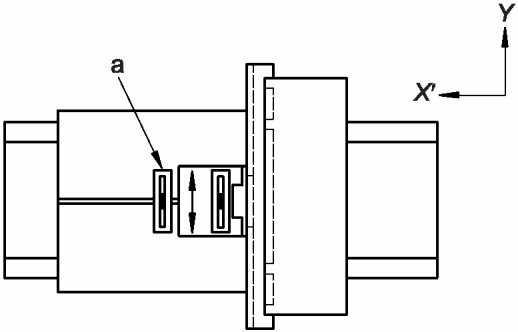
| Цель испытания | G4 | |||
| Проверка угловых отклонений перемещения по оси Y салазок шлифовальной бабки по траверсе (ось Y): a) в плоскости YZ (наклон EAY); b) в плоскости ZX (крен EBY). | ||||
| Схема | ||||
 |  | |||
| a) | b) | |||
| a Контрольный уровень. | ||||
| Допуск Для a) и b) - 0,04/1000 Локальный допуск: 0,02/1000 (или 20 мкрад или 4») для любой длины измерения до 250. | Измеренные отклонения a) b) | |||
| Средства измерения Прецизионный уровень или оптические приборы. | ||||
| Замечания и ссылки на ISO 230-1:1996 | 5.231.3, 5.232.2 и 5.232.21 | |||
| Один уровень должен быть размещен на подвижном компоненте: a) (наклон EAY); по оси Y, b) (крен EBY); по оси X. Если движение по оси Y вызывает угловое отклонение как шпиндельной головки, так и рабочего стола, необходимо выполнить дифференциальные измерения двух угловых отклонений и записать результаты. Контрольный уровень располагают на рабочем столе в середине диапазона перемещения. Измерения выполняют не менее чем в пяти равноудаленных друг от друга положениях на максимальном расстоянии 1000 мм по ходу движения в обоих направлениях. Разница между максимальным и минимальным показаниями в двух направлениях не должна превышать значения допуска. | ||||
| Цель испытания | G5 | ||
| Проверка отклонения от перпендикулярности между продольным перемещением стола (ось X) и перемещением салазок шлифовальной бабки по траверсе (ось Y). | |||
Схема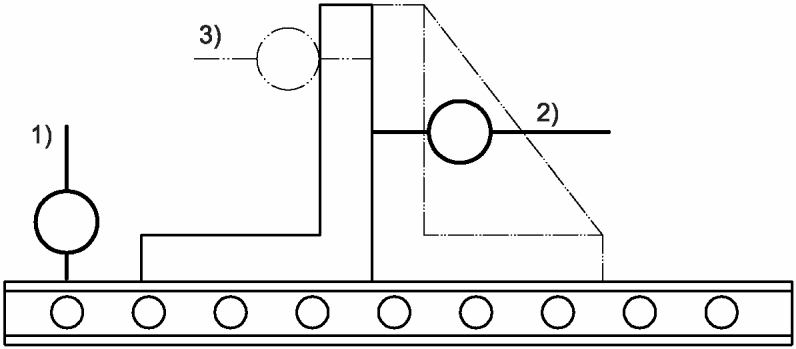 | |||
| Допуск 0,02 для длины измерения 500 | Измеренные отклонения | ||
| Средства измерения Линейка, угольник и индикатор часового типа. | |||
| Замечания и ссылки на ISO 230-1:1996 | 5.522.4 | ||
| Траверса находится в нижнем диапазоне хода и заблокирована. 1) Закрепляют индикатор часового типа/суппорт на шлифовальной головке. Помещают линейку на стол параллельно движению стола по оси X. 2) Устанавливают угольник напротив линейки. Устанавливают индикатор часового типа напротив угольника и перемещают шлифовальную головку на длину измерения. Затем считывают показания. 3) Поворачивают угольник на 180° и повторно устанавливают индикатор часового типа напротив него и повторяют измерение, переместив шлифовальную головку на длину измерения, как было сделано в шаге 2). Определяют среднее значение отклонений, измеренных в шагах 2) и 3), которое является отклонением перпендикулярности между осями X и Y. Если ширина стола превышает 1000 мм, испытание следует повторить в разных положениях по ширине стола. | |||
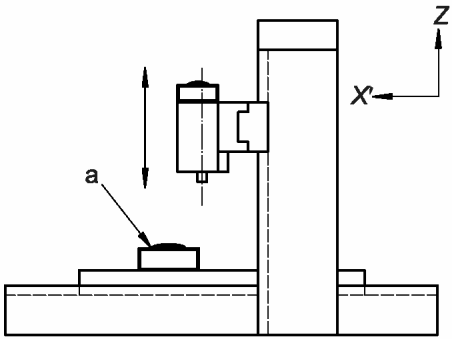
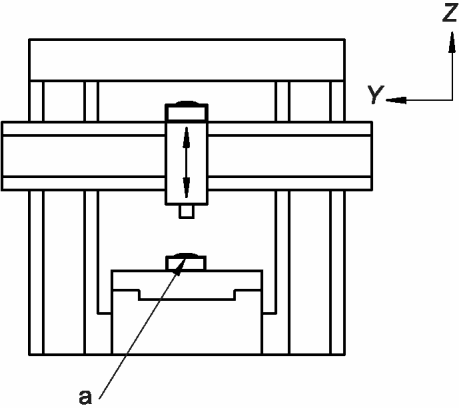
| Цель испытания | G6 | |||
| Проверка углового отклонения при вертикальном перемещении шлифовальной бабки (ось Z): a) в плоскости ZX (EBZ); b) в плоскости YZ (EAZ). | ||||
| Схема | ||||
 |  | |||
| a) | b) | |||
| a Контрольный уровень. | ||||
| Допуск Для a) и b): 0,02/1000 для вертикального перемещения <= 300 | Измеренные отклонения a) b) | |||
| Средства измерения Лазерный угловой интерферометр или прецизионный уровень. | ||||
| Замечания и ссылки на ISO 230-1:1996 | 5.231.3, 5.232.2 и 5.232.21 | |||
| Один уровень помещают на подвижную бабку, контрольный уровень располагают в середине стола, а стол должен находиться в середине диапазона перемещения. Ориентация уровней следующая: a) по оси X для измерения EBZ, b) по оси Y для измерения EAZ. Если движение по оси Z вызывает угловое перемещение как шлифовальной бабки, так и стола для крепления заготовки, должны быть выполнены дифференциальные измерения двух угловых отклонений, и это должно быть указано. Измерения следует проводить не менее чем в пяти равноудаленных друг от друга положениях по ходу движения в обоих направлениях. Разница между максимальным и минимальным показаниями не должна превышать значения допуска. | ||||
| Цель испытания | G7 | |||
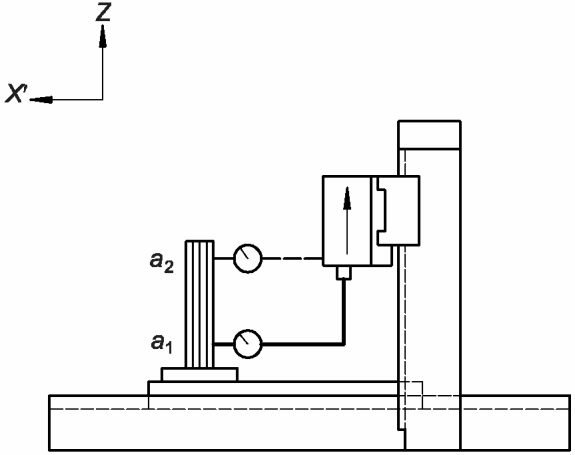
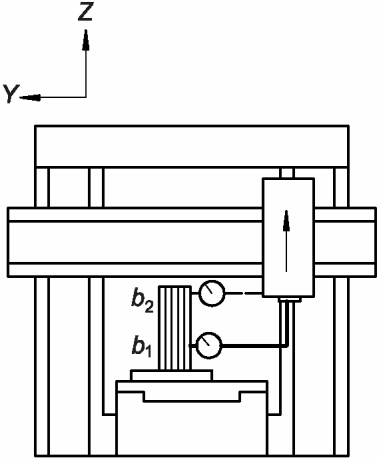
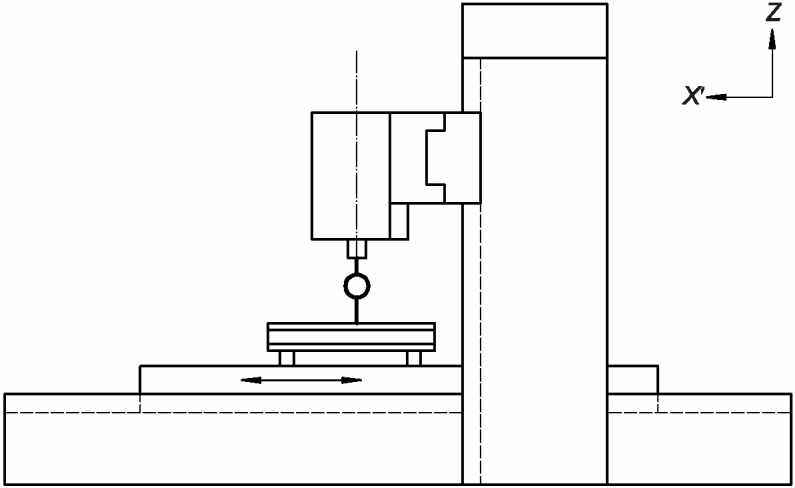
| Проверка отклонения от перпендикулярности вертикального перемещения шлифовальной бабки (ось Z) и: a) продольным перемещением стола (ось X); b) перемещением салазок шлифовальной бабки по траверсе (ось Y). | ||||
| Схема | ||||
 |  | |||
| a) | b) | |||
| Допуск Для a) и b): 0,02 для длины измерения 300 | Измеренные отклонения a) b) | |||
| Средства измерения Цилиндрический поверочный угольник, поверочная плита, концевые меры длины и индикатор часового типа. | ||||
| Замечания и ссылки на ISO 230-1:1996 | 5.522.4 | |||
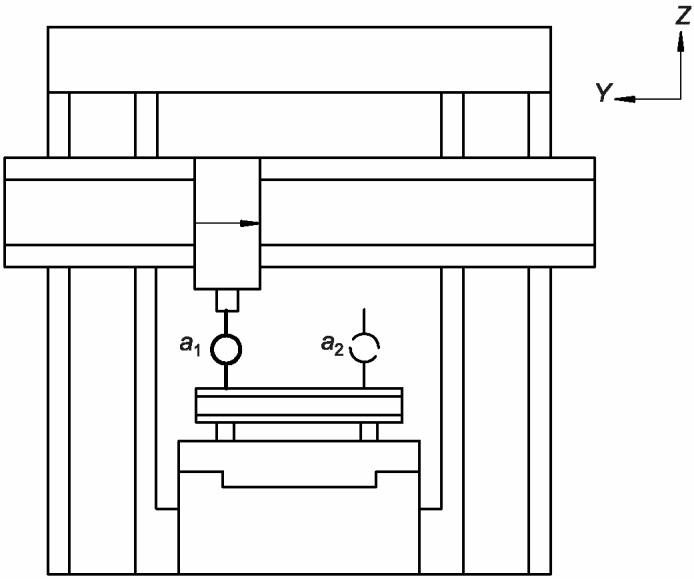
| Траверса заблокирована. Помещают поверочную плиту в центр стола и регулируют ее поверхность параллельно осям X и Y, помещают на нее цилиндрический поверочный угольник. Закрепляют индикатор часового типа на шлифовальной бабке, располагают стержень индикатора напротив цилиндрического угольника в направлении оси X и снимают показание в точке a1, затем перемещают шлифовальную бабку в точку a2 и снимают еще одно показание. Поворачивают цилиндрический поверочный угольник на 180° и повторяют измерение в той же последовательности. Определяют среднее значение измеренных отклонений. Затем выполняют проверку в направлении оси Y в положениях b1 и b2. | ||||
| Цель испытания | G8 | ||
| Проверка отклонения от перпендикулярности между вертикальным перемещением траверсы (ось R) и: a) продольным перемещением стола (ось X); b) перемещением салазок шлифовальной бабки по траверсе (ось Y). | |||
Схема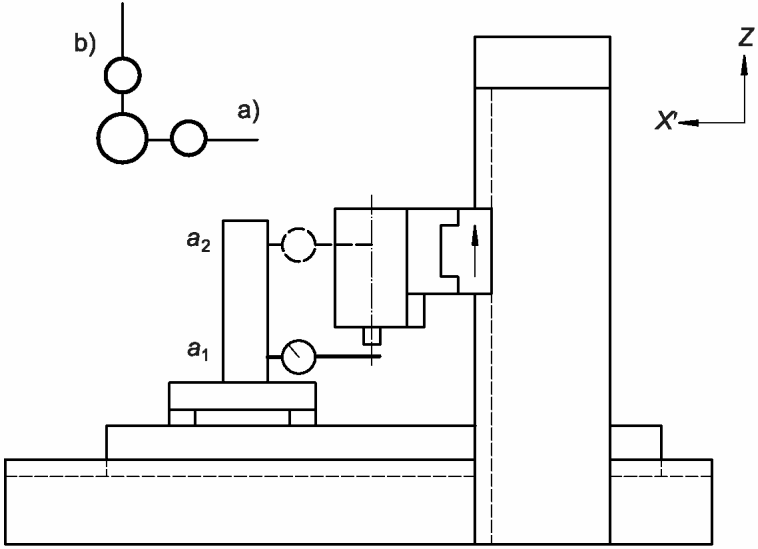 | |||
| Допуск Для a) и b): 0,03 для длины измерения 500 | Измеренные отклонения a) b) | ||
| Средства измерения Индикатор часового типа, цилиндрический поверочный угольник, поверочная плита и концевые меры длины. | |||
| Замечания и ссылки на ISO 230-1:1996 | 5.522.4 | ||
| Помещают поверочную плиту в центр стола и регулируют ее поверхность параллельно осям X и Y; помещают на нее цилиндрический поверочный угольник. Закрепляют индикатор часового типа на шлифовальной головке, располагают стержень индикатора часового типа напротив цилиндрического поверочного угольника в направлении оси X и снимают показания в точке a1, затем перемещают траверсу в точку a2 и снимают еще одно показание. Во время измерения фиксируют шлифовальную головку на траверсе. Поворачивают цилиндрический поверочный угольник на 180° и повторяют проверку в той же последовательности. Определяют среднее значение измеренных отклонений. Последовательно проверяют в направлении оси Y в позициях b1 и b2. Данное испытание не требуется, если траверса не используется для подачи бабки. | |||
| Цель испытания | G9 | ||
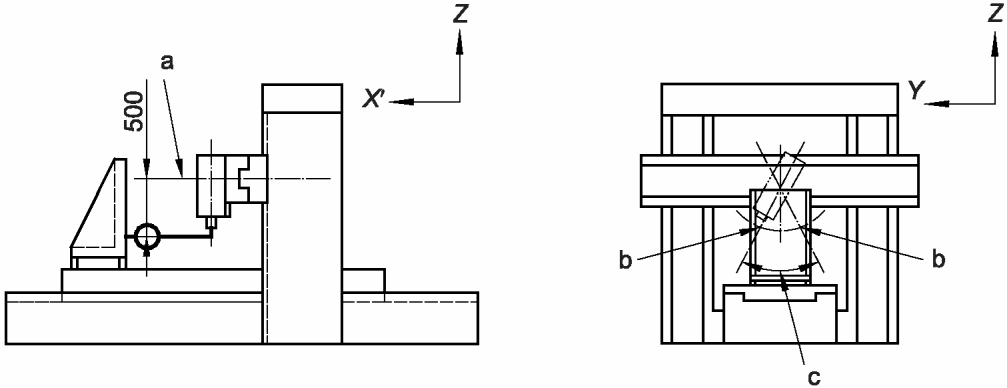
| Проверка изменения уровня траверсы в плоскости YZ (угловое измерение R, EAR): a) в нижнем положении; b) в центральном положении; c) в верхнем положении. | |||
Схема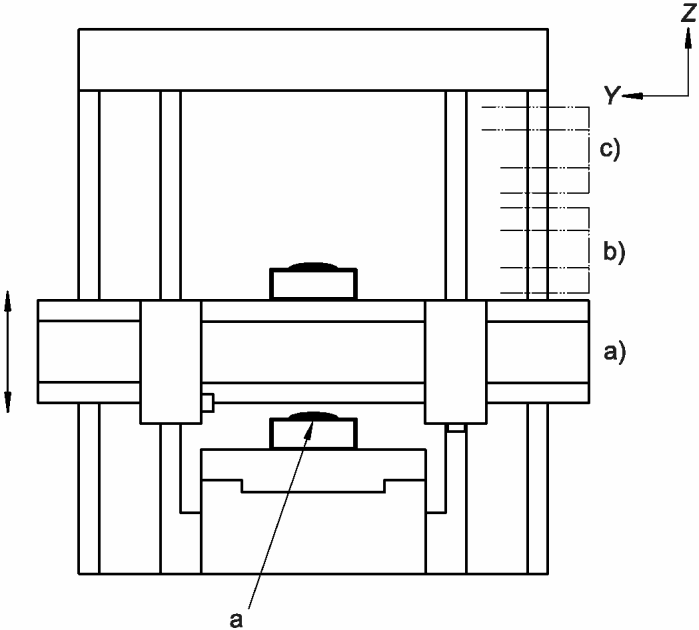 a Контрольный уровень. | |||
| Допуск 0,02/1000, если вертикальное перемещение <= 1000 0,03/1000, если 1000 < вертикальное перемещение <= 2000 | Измеренные отклонения | ||
| Средства измерения Прецизионный уровень. | |||
| Замечания и ссылки на ISO 230-1:1996 | 5.231.2, 5.232.2 и 5.232.21 | ||
| Уровень должен быть помещен поперечно на траверсу. Контрольный уровень должен быть расположен по середине стола, а стол должен находиться в середине диапазона его перемещения. Когда движение оси R вызывает угловое отклонение как траверсы, так и рабочего стола, необходимо выполнить дифференциальные измерения двух угловых отклонений и записать результаты. Перемещают траверсу в нижнее положение a), центральное положение b) и верхнее положение c) снизу вверх, и снимают показания углового отклонения. Нагрузки, создаваемые шлифовальными бабками, должны быть распределены симметрично. Траверсу фиксируют в каждом положении. Если предусмотрено устройство для выравнивания траверсы, его допускается использовать для уменьшения отклонения в пределах допуска. | |||
6.2 Стол
| Цель испытания | G15 | |||
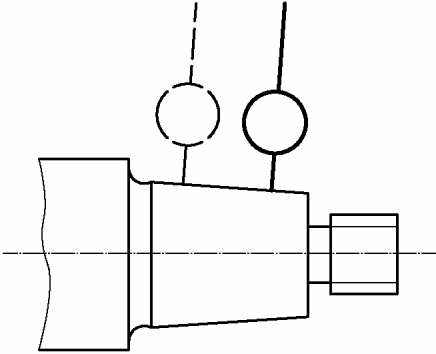
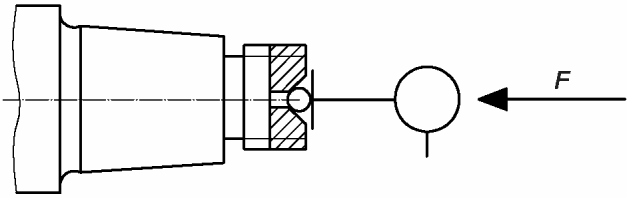
| Проверка шлифовального шпинделя: a) на биение наружного конуса; b) погрешность осевого вращения. | ||||
| Схема | ||||
 |  | |||
| a) | b) | |||
| Допуск Для a) и b) - 0,005 | Измеренные отклонения a) b) | |||
| Средства измерения Индикатор часового типа. | ||||
| Замечания и ссылки на ISO 230-1:1996 | 5.612.1, 5.612.2, 5.622.1 и 5.622.2 | |||
| a) Стержень индикатора располагают перпендикулярно к поверхности конуса. В дополнение к спецификациям ISO 230-1, измерение выполняют на каждом конце конуса. Поворачивают шпиндель вручную или с помощью короткого импульса двигателя. b) Стержень индикатора часового типа устанавливают соосно оси шпинделя. Величину, значение и направление осевой силы F указывает поставщик/изготовитель. При использовании упорного подшипника с осевой преднагрузкой сила F не требуется. Поворачивают шпиндель вручную или с помощью короткого импульса двигателя. Проводят все проверки для вертикальных и горизонтальных шлифовальных шпинделей. | ||||
| Цель испытания | G16 | ||
| Проверка отклонения от перпендикулярности между вертикальной осью шлифовального шпинделя и: a) продольным перемещением стола (ось X); b) перемещением салазок шлифовальной бабки по траверсе (ось Y). | |||
Схема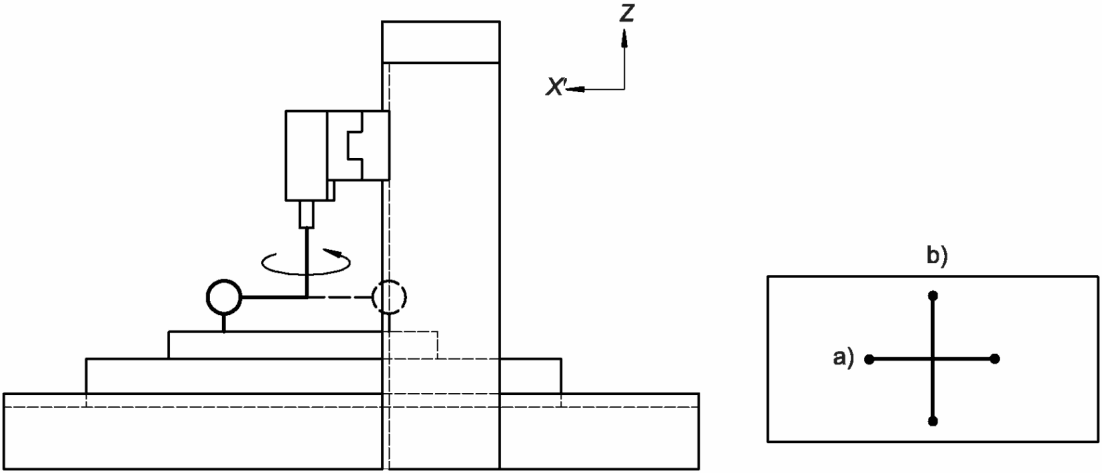 | |||
| Допуск Для a) и b) - 0,02/500 <1> -------------------------------- <1> Расстояние между двумя точками измерений. | Измеренные отклонения a) b) | ||
| Средства измерения Рычаг индикатора часового типа и поверочная линейка или поверочная плита. | |||
| Замечания и ссылки на ISO 230-1:1996 | 5.512.42 | ||
| a) Устанавливают линейку вертикально в центре стола параллельно движению стола по оси X. Стол заблокирован в середине хода. Траверса на средней высоте и заблокирована, вертикальная шпиндельная шлифовальная головка в середине хода и заблокирована. Поддерживают рычаг индикатора часового типа закрепленным на шлифовальном шпинделе. Касаются стержнем индикатора часового типа поверочной линейки и считывают показания. Затем поворачивают шпиндель на 180° и считывают новые показания. b) Выполняют проверку таким же образом, установив поверочную линейку параллельно оси Y. | |||
| Цель испытания | G17 | |||
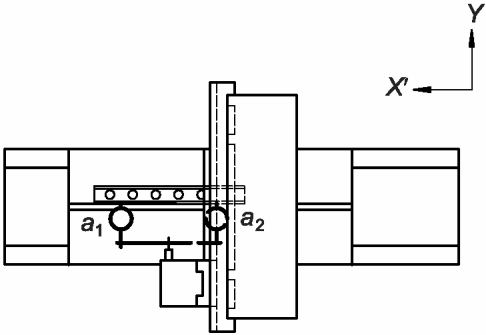
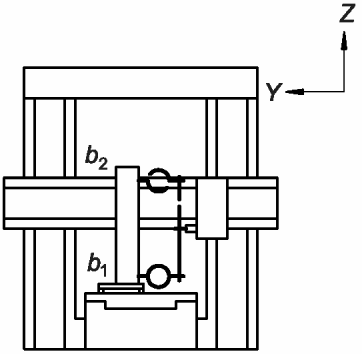
| Проверка отклонения от перпендикулярности между горизонтальной осью шлифовального шпинделя и: a) продольным перемещением стола (ось X); b) вертикальным перемещением траверсы (ось Z). | ||||
| Схема | ||||
 |  | |||
| a) | b) | |||
| Допуск Для a) и b) - 0,012/300 | Измеренные отклонения a) b) | |||
| Средства измерения Линейка, цилиндрический поверочный угольник и индикатор часового типа. | ||||
| Замечания и ссылки на ISO 230-1:1996 | 5.512.42 | |||
| Фиксируют траверсу в среднем положении. a) Горизонтальная шлифовальная головка в середине хода. Устанавливают линейку горизонтально на столе параллельно перемещению стола по оси X. Прикрепляют рычаг индикатора часового типа к шлифовальному шпинделю. Касаются стержнем индикатора часового типа перпендикулярно опорной поверхности линейки в положении a1 и записывают показания. Затем вращают шлифовальный шпиндель до тех пор, пока стержень индикатора не коснется положения a2. b) Устанавливают угольник на столе параллельно движению по оси Z и проверяют показания индикатора часового типа b1 и b2. | ||||
7 Испытания при механической обработке
7.1 Общие положения
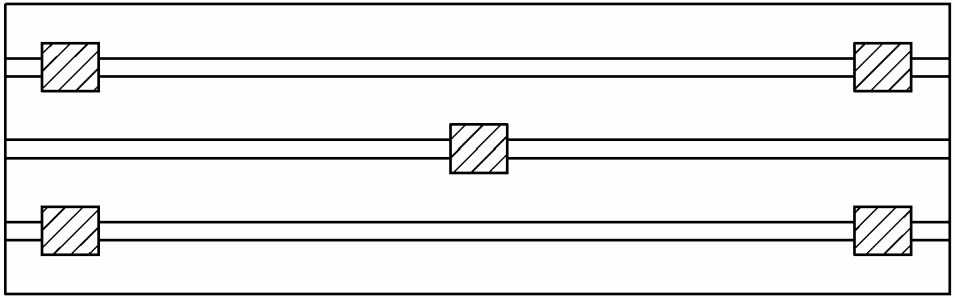
Испытания при механической обработке M1 и M2 проводят в том случае, если не указано конкретное испытание на механическую обработку (например, обработка специальной заготовки, запрошенной пользователем).
7.2 Шлифование поверхностей
7.3 Шлифование направляющих
| Цель испытания | M2 | |||
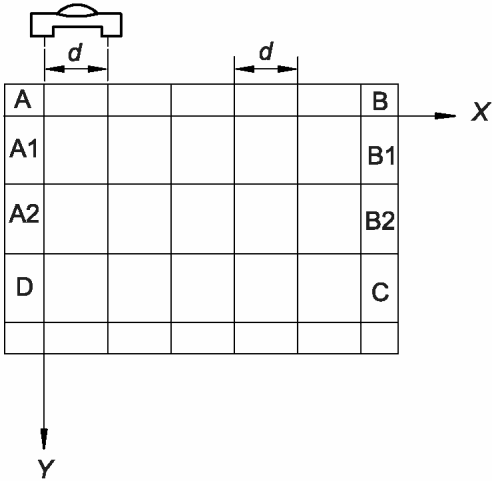
| Шлифование узких поверхностей F1, F2 и F3, представляющих собой направляющие. Монтаж испытуемых образцов на столе выполняют так, чтобы они не подвергались деформации. Устанавливают три образца для испытаний в центре стола продольно на одинаковом расстоянии между ними так, чтобы общая длина образцов составляла две трети длины стола. Поверхность A, которую используют в качестве опорной поверхности для измерений, должна быть тщательно обработана до плоской формы перед монтажом. | ||||
Схема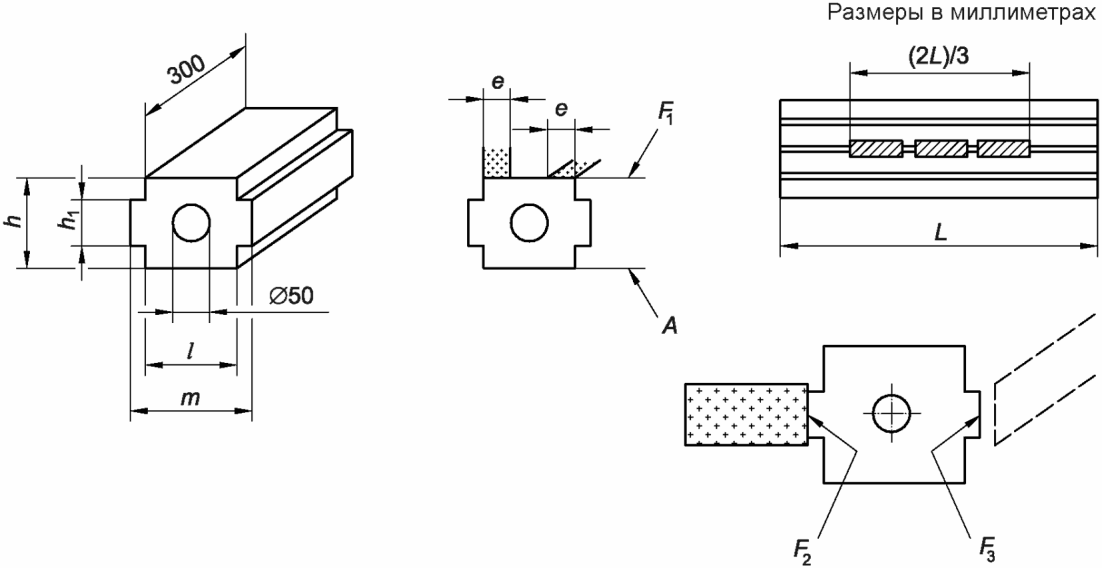 | ||||
| l = h; h1 = h/3; m = l + 0,5; L — длина для шлифования; 2L/3 — длина испытуемых образцов, установленных последовательно; e — ширина шлифовального круга; l >= 3e; lmax = 150 | ||||
| Необходимая проверка | Допуск | Средства измерения | Замечания и ссылки на ISO 230-1:1996 | |
| a) Изменение высоты в продольном направлении. b) Изменение ширины | Для a) и b) Для монтажной длины на столе (2L/3): (2L/3) <= 2000 — 0,010; 2000 < (2L/3) <= 4000 — 0,015; 4000 < (2L/3) <= 6000 — 0,020; 6000 < (2L/3) <= 8000 — 0,025 | a) Прецизионный индикатор часового типа/подставка и поверочная плита. b) Прецизионный индикатор часового типа/подставка и поверочная плита или микрометр | 4.1 и 4.2 Отшлифованные образцы, снятые со станка, помещают на поверочную плиту и последовательно измеряют соответствующим средством измерений. Точка измерения находится в центре по ширине и на расстоянии 75 мм от обоих концов отшлифованных поверхностей каждого из испытуемых образцов | |
8 Точность и повторяемость позиционирования осей с числовым программным управлением
Данные испытания применимы только к шлифовальным станкам с числовым программным управлением и двумя направляющими для шлифования.
При проведении этих испытаний следует руководствоваться ISO 230-2, особенно относительно условий окружающей среды, прогрева станка, методов измерения, оценки и интерпретации результатов.
| Цель испытания | P1 | ||||
| Проверка точности и повторяемости позиционирования стола при перемещении по оси X с помощью числового программного управления. | |||||
Схема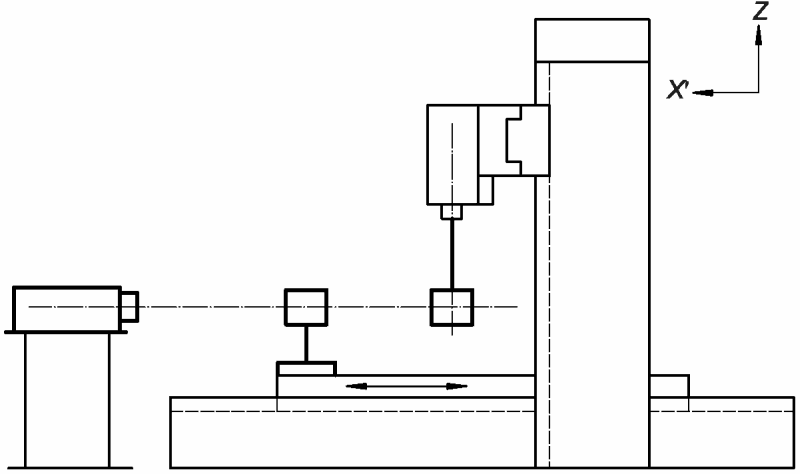 | |||||
| Допуск | Измеряемая длина | Измеренное отклонение | |||
| L <= 2000 | |||||
| 2000 < L <= 2000 | 5000 < L <= 10 000 | Двунаправленная точность позиционирования A <*> | 0,042 | ||
| - | - | Однонаправленная повторяемость позиционирования R и R <*> | 0,013 | ||
| - | - | Двунаправленная повторяемость R | 0,025 | ||
| - | - | Значение изменения направления B <*> | 0,016 | ||
| 0,025 | 0,040 | Среднее значение изменения направления \overline{B} | 0,010 | ||
| 0,016 | 0,025 | Двунаправленное систематическое отклонение позиционирования E <*> | 0,032 | ||
| 0,050 | 0,080 | Диапазон среднего двунаправленного позиционного отклонения M | 0,020 | ||
| 0,032 | 0,050 | <*> Может служить основой для приемки станка. | Средства измерения | ||
| Стандартная линейная шкала и микроскоп или лазерное измерительное оборудование. Замечания и ссылки на ISO 230-1 и ISO 230-2 | |||||
| Цель испытания | |||||
Проверка точности и повторяемости позиционирования шлифовальной бабки при перемещении по оси Y с помощью числового программного управления.
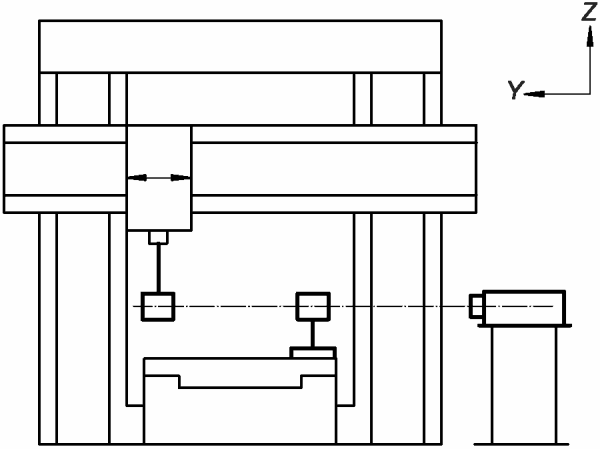
Двунаправленная точность позиционирования A <*>
Однонаправленная повторяемость позиционирования R и R <*>
Двунаправленная повторяемость R
Значение изменения направления B <*>
Среднее значение изменения направления \overline{B}
Двунаправленное систематическое отклонение позиционирования E <*>
Диапазон среднего двунаправленного позиционного отклонения M
<*> Может служить основой для приемки станка.
Стандартная линейная шкала и микроскоп или лазерное измерительное оборудование.
Замечания и ссылки на ISO 230-1 и ISO 230-2
| Цель испытания | P3 | |||||
| Проверка точности и повторяемости позиционирования стола при перемещении по оси Z с помощью числового программного управления. | ||||||
Схема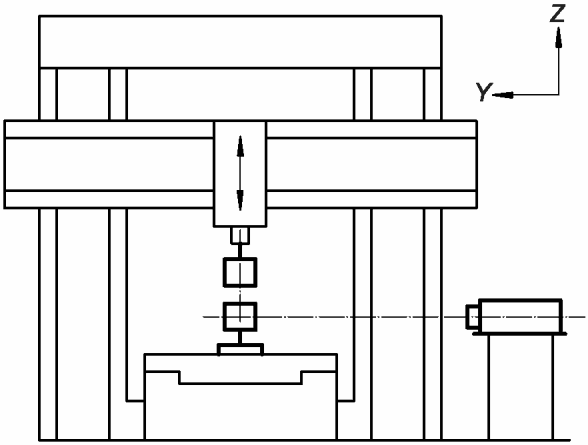 | ||||||
| Допуск | Длина измерения | Измеренное отклонение | ||||
| L <= 500 | 500 < L <= 800 | 800 < L <= 1250 | 1250 < L <= 2000 | |||
| Двунаправленная точность позиционирования A <*> | 0,022 | 0,025 | 0,032 | 0,042 | ||
| Однонаправленная повторяемость позиционирования R и R <*> | 0,006 | 0,008 | 0,010 | 0,013 | ||
| Двунаправленная повторяемость R | 0,012 | 0,015 | 0,018 | 0,020 | ||
| Значение изменения направления B | 0,010 | 0,010 | 0,012 | 0,012 | ||
| Среднее значение изменения направления \overline{B} | 0,006 | 0,006 | 0,008 | 0,008 | ||
| Двунаправленное систематическое отклонение позиционирования E <*> | 0,015 | 0,018 | 0,023 | 0,030 | ||
| Диапазон среднего двунаправленного позиционного отклонения M | 0,010 | 0,012 | 0,015 | 0,020 | ||
| <*> Может служить основой для приемки станка. | ||||||
| Средства измерения Стандартная линейная шкала и микроскоп или лазерное измерительное оборудование. | ||||||
| Замечания и ссылки на ISO 230-1 и ISO 230-2 | ||||||
ЭКВИВАЛЕНТНЫЕ ТЕРМИНЫ НА НЕМЕЦКОМ И ИТАЛЬЯНСКОМ ЯЗЫКАХ (см. рисунок 1 и таблицу 1)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:1996 | - | <*>, <1> |
| ISO 230-2:1997 | IDT | ГОСТ 27843-2006 (ИСО 230-2:1997) «Испытания станков. Определение точности и повторяемости позиционирования осей с числовым программным управлением» <2> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичный стандарт. | ||
<1> Действует ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях», идентичный ISO 230-1:2012.
<2> Действует ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением», идентичный ISO 230-2:2014.
БИБЛИОГРАФИЯ
| УДК 621.92:006.354 | МКС 25.080.50 | IDT |
| Ключевые слова: условия испытаний, плоскошлифовальные станки с двумя стойками, станки для шлифования направляющих, проверка точности | ||