ГОСТ ISO 3875-2025. Межгосударственный стандарт. Станки металлорежущие. Условия испытаний бесцентровых круглошлифовальных станков. Проверка точности
(введен в действие Приказом Росстандарта от 25.11.2025 № 1510-ст)
Примечание
Документ вводится в действие с 01.02.2027. Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Взамен ГОСТ ISO 3875-2017.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 3875-2017"]:::doc
  click n0 "https://bukva.ai/docs/standart-gost-iso-3875-2017" "ГОСТ ISO 3875-2017. Межгосударственный стандарт. Станки. Условия испытаний бесцентровых круглошлифовальных станков. Испытания на точность (введен в действие Приказом Росстандарта о"
  n1["ГОСТ ISO 3875-2025"]:::notEnt
  click n1 "https://bukva.ai/docs/standart-gost-iso-3875-2025" "ГОСТ ISO 3875-2025. Межгосударственный стандарт. Станки металлорежущие. Условия испытаний бесцентровых круглошлифовальных станков. Проверка точности (введен в действие Приказом Рос"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 25 ноября 2025 г. № 1510-ст
УСЛОВИЯ ИСПЫТАНИЙ БЕСЦЕНТРОВЫХ КРУГЛОШЛИФОВАЛЬНЫХ СТАНКОВ. ПРОВЕРКА ТОЧНОСТИ
Machine tools. Test conditions for external cylindrical centreless grinding machines. Testing of the accuracy
(ISO 3875:2020, Machine tools — Test conditions for external cylindrical centreless grinding machines — Testing of the accuracy, IDT)
Дата введения 1 февраля 2027 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 октября 2025 г. № 190-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 25 ноября 2025 г. № 1510-ст межгосударственный стандарт ГОСТ ISO 3875-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 февраля 2027 г.
5 Настоящий стандарт идентичен международному стандарту ISO 3875:2020 «Станки. Условия испытаний бесцентровых круглошлифовальных станков. Испытания на точность» («Machine tools — Test conditions for external cylindrical centreless grinding machines — Testing of the accuracy, IDT»).
Международный стандарт ISO 3875:2020 разработан подкомитетом SC 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации TC 39 «Станки» Международной организации по стандартизации (ISO).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
6 ВЗАМЕН ГОСТ ISO 3875-2017
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Целью настоящего стандарта является стандартизация методов испытания точности бесцентровых круглошлифовальных станков общего назначения и нормальной точности. Основной функцией таких станков является обработка цилиндрических заготовок. Настоящий стандарт устанавливает испытания проверки геометрической точности станка, необходимой для выполнения основной функции.
Габаритный размер станка (толщина шлифовального круга) увеличился более чем на 300 мм по сравнению с ISO 3875:2004 для испытания M1, поскольку размер станка в производстве увеличился. Конфигурации станков были разделены на три типа. Ссылки на ISO 230-1 и ISO 230-2 были пересмотрены. Представлено новое испытание станка для перемещения шлифовального круга в направлении Z (прямолинейность и позиционирование).
1 Область применения
Настоящий стандарт совместно с ISO 230-1 и ISO 230-2 устанавливает требования к испытаниям по проверке геометрической точности, к испытаниям при работе и к испытаниям по проверке точности и повторяемости позиционирования осей бесцентровых круглошлифовальных станков общего назначения и нормальной точности, как с числовым программным управлением (ЧПУ), так и с ручным управлением. Настоящий стандарт устанавливает допустимые отклонения, соответствующие вышеупомянутым испытаниям.
Настоящий стандарт распространяется только на проверку геометрической точности станка. Настоящий стандарт не применяется ни к испытаниям при работе станка (вибрации, посторонний шум, скачкообразное движение компонентов станка и т.д.), ни для проверки характеристик станка (таких, как скорости, подачи и т.д.), которые выполняются до начала испытаний на точность.
Настоящий стандарт содержит общепринятую терминологию для основных элементов станка и обозначения осей в соответствии с ISO 841.
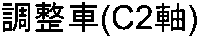
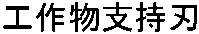
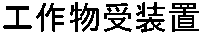
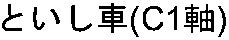
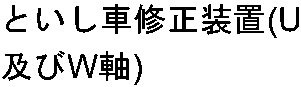
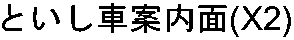
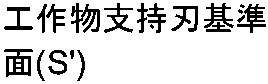
Примечание - В дополнение к терминам, используемым на официальных языках ISO (английском и французском), в настоящем стандарте приведены эквивалентные термины на немецком, итальянском, японском и персидском языках. Они публикуются под ответственность национальных организаций-участников: Германии (DIN), Италии (UNI), Японии (JIS) и Ирана (ISIRI). Однако только термины, приведенные на официальных языках, могут рассматриваться как термины ISO.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:2012, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or quasi-static conditions (Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
ISO 230-2:2014, Test code for machine tools — Part 2: Determination of accuracy and repeatability of positioning of numerically controlled axes (Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением)
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями.
ISO и IEC поддерживают терминологическую базу данных, используемую в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
3.1 бесцентровое шлифование (centreless grinding): Шлифование для обработки наружных поверхностей вращающейся заготовки, положение которой относительно шлифовального круга устанавливают механически с помощью ведущего круга и рабочей опоры, расположенной между ведущим и шлифовальным кругами.
3.2 бесцентрово-шлифовальный станок (centreless grinding machine): Станок, предназначенный для механической обработки заготовок с помощью двух вращающихся шлифовальных кругов и рабочей опоры.
4 Терминология, обозначение осей и конфигурации станка
Станки, рассматриваемые в настоящем стандарте, разделены на три основные конфигурации [см. рисунок 1 b), c) и d)]:
- тип 1: станки с неподвижным шлифовальным кругом и подвижным ведущим кругом с рабочей опорой;
- тип 2: станки с неподвижной рабочей опорой, подвижными ведущим кругом и шлифовальным кругом с регулировкой расстояния между шлифовальным кругом и рабочей опорой;
- тип 3: станки с неподвижными ведущим кругом подвижным шлифовальным кругом и рабочей опорой с регулировкой расстояния между шлифовальным кругом и рабочей опорой.
Станки, рассматриваемые в настоящем стандарте, могут управляться ЧПУ. Возможными осями, управляемыми ЧПУ являются: X1, X2, Z1, U, V, W, P и R (см. рисунок 1).
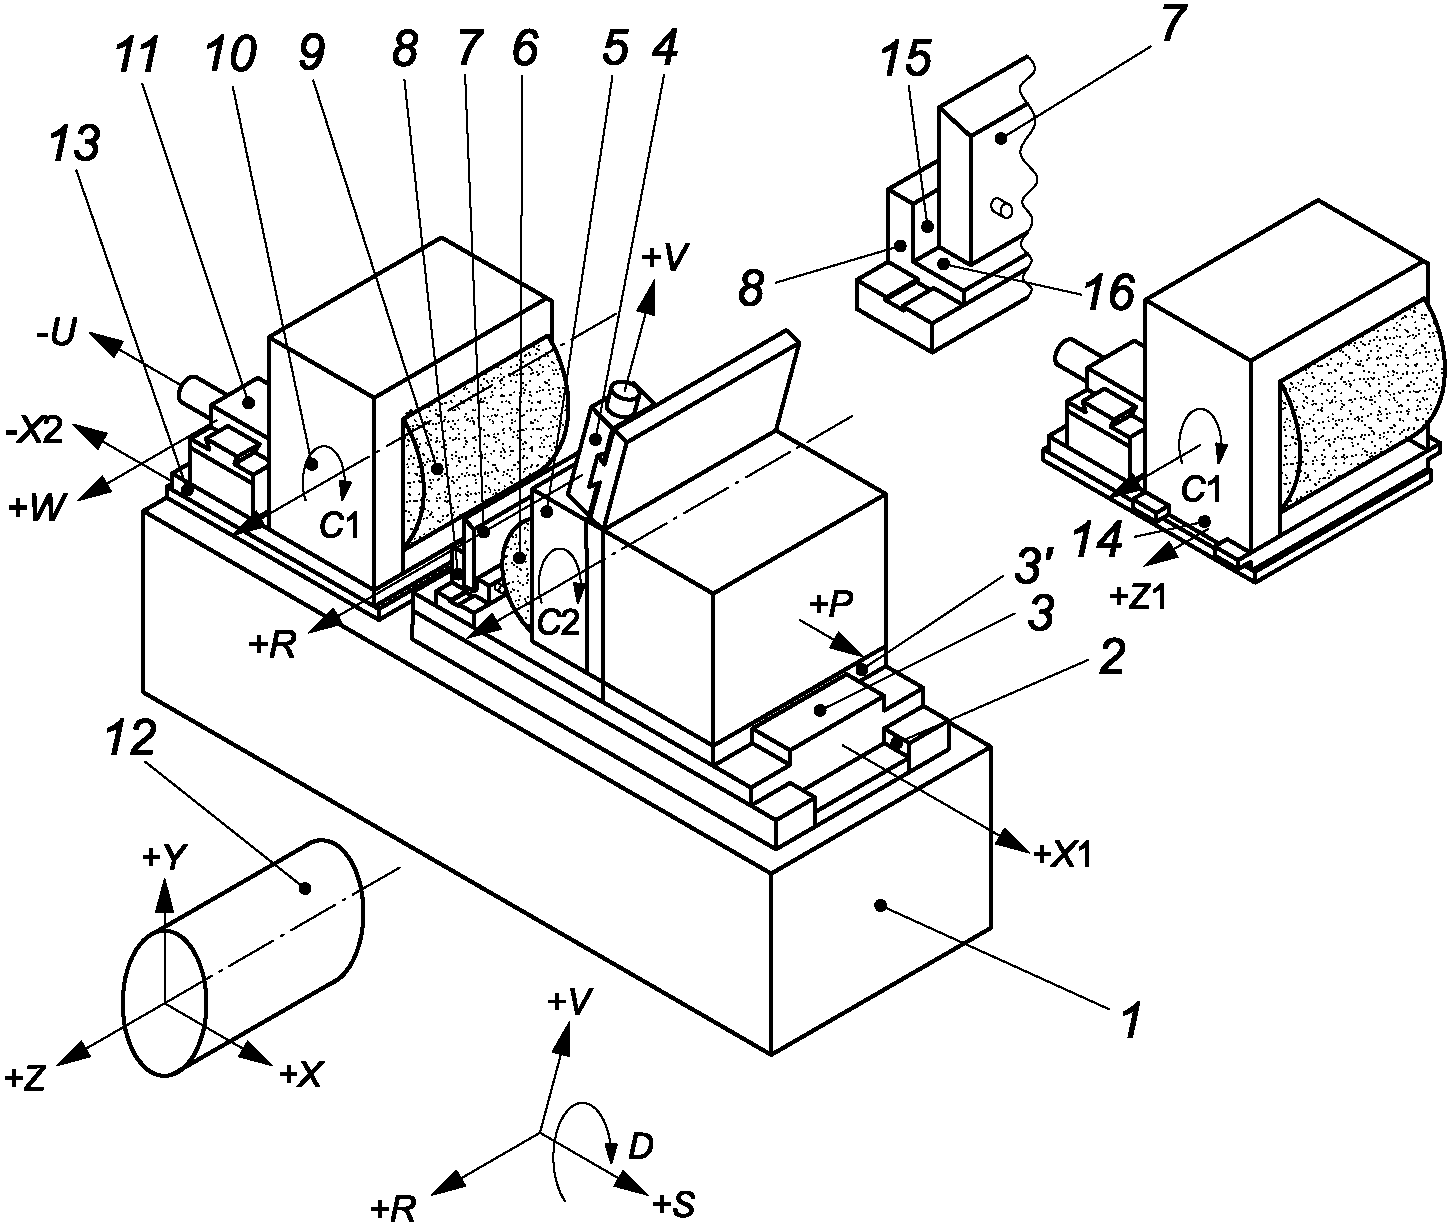 | ||
| a) Станок | ||
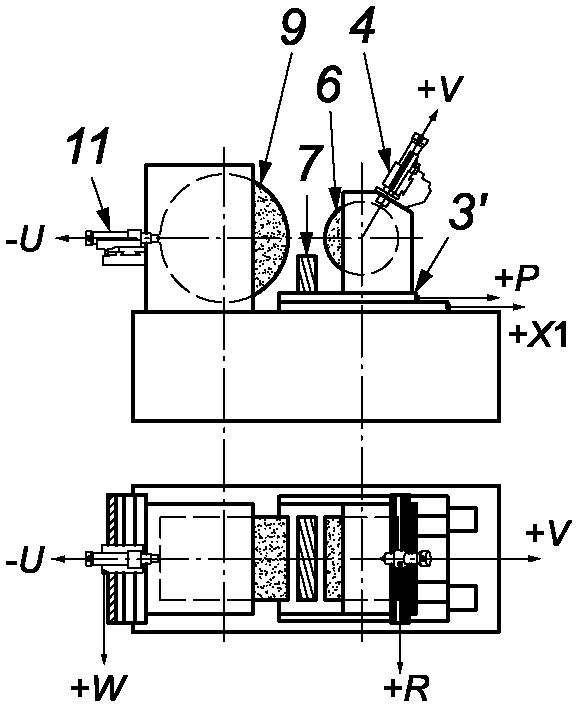 | 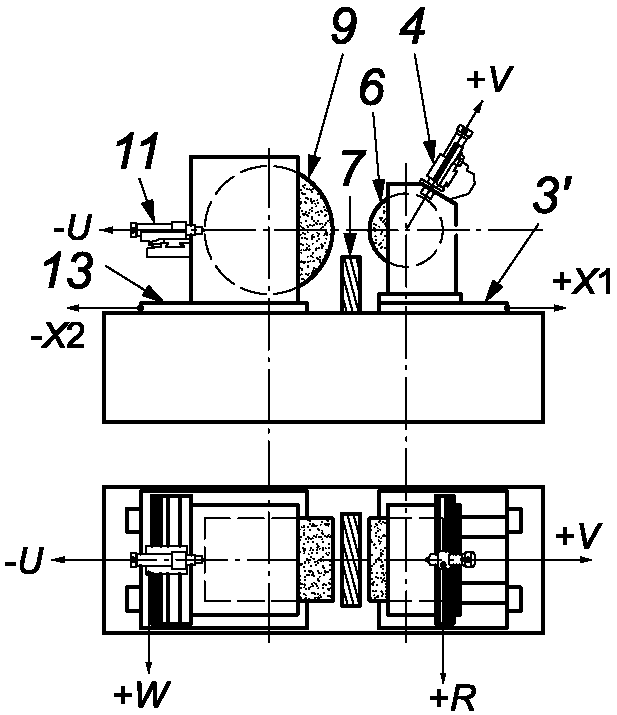 | 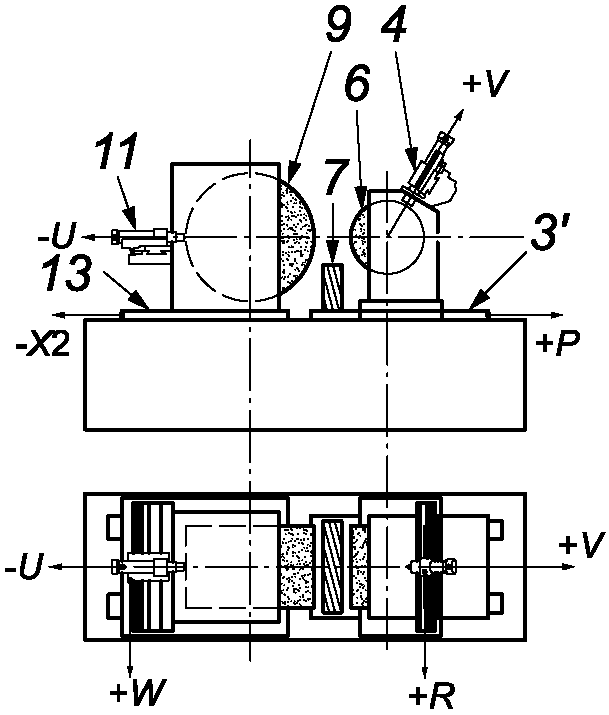 |
| b) Тип 1 | c) Тип 2 | d) Тип 3 |
Рисунок 1 — Примеры бесцентровых шлифовальных станков, включая все конфигурации
5 Общие положения
5.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах (мм); угловые размеры — в градусах (°), а угловые отклонения и соответствующие допуски в пропорциях, но в некоторых случаях для большей ясности допускается использовать микрорадианы (мкрад) или угловые секунды («). Для преобразования единиц угловых погрешностей или допусков следует использовать формулу:»
0,010/1000 = 10 мкрад ~= 2». (1)
5.2 Ссылки на ISO 230-1 и ISO 230-2
При применении настоящего стандарта необходимо учитывать положения ISO 230-1 и ISO 230-2, в том числе по установке станка перед испытанием, по прогреву шпинделя и других движущихся компонентов, а также по описанию методов измерения и рекомендуемой точности испытательного оборудования.
В «замечаниях» раздела испытаний, описанных в разделах 6 - 8, рекомендации следуют после ссылки на соответствующий подраздел ISO 230-1 и ISO 230-2 в тех случаях, когда проводимые испытания соответствуют требованиям ISO 230-1 и ISO 230-2.
5.3 Нивелирование станка
Перед проведением испытаний станка следует провести его нивелирование в соответствии с рекомендациями поставщика/изготовителя (см. ISO 230-1:2012, 6.1.1).
5.4 Последовательность проведения испытаний
Последовательность испытаний, представленная в настоящем стандарте, не определяет практический порядок проведения испытаний. Такие испытания возможно проводить в любой последовательности, позволяющей облегчить установку инструментов и использование средств измерений.
5.5 Проводимые испытания
При испытании станка не всегда необходимо или возможно проводить все испытания, приведенные в настоящем стандарте. Если необходимо провести приемочные испытания, то пользователь должен выбрать (по согласованию с поставщиком/изготовителем) те испытания, которые относятся к интересующим его компонентам и/или характеристикам станка. Данные испытания должны быть четко определены при поставке станка. Ссылка на настоящий стандарт для проведения приемочных испытаний без четкого определения необходимых испытаний или без согласования о соответствующих расходов не может считаться обязательной для какой-либо договаривающейся стороны.
5.6 Средства измерений
Средства измерений, указанные в испытаниях, описанных в разделах 6 - 8, приведены только в качестве примеров. Допускается применение других приборов, измеряющих такие же величины и имеющие, по крайней мере, такую же точность. В ISO 230-1:2012, раздел 5, указана связь между погрешностями измерений и допусками.
К индикаторам часового типа могут относиться не только индикаторы с круговой шкалой (DTI), но и любой тип датчика линейного перемещения, например, аналоговые или цифровые индикаторы часового типа, измерительные преобразователи линейных перемещений (LVDT), индикаторы перемещения с линейной шкалой или бесконтактные датчики, если они применимы к соответствующему испытанию (см. ISO 230-1:2012, раздел 4).
Аналогично к поверочной линейке может относиться любой тип эталонного образца прямолинейности, например гранитная, керамическая, стальная или чугунная поверочная линейка, одна сторона квадратного эталона, одна образующая линия на цилиндрическом поверочном угольнике, любая прямая линия на эталонном кубе или специальный эталонный образец прямолинейности, изготовленный для установки в T-образные пазы или другие эталоны.
Информация для средств измерений содержится в ISO/TR 230-11.
5.7 Испытания точности обработки
Испытания точности обработки проводят только на чистовых режимах. Черновую обработку следует избегать, так как при ней возникают значительные силы резания.
5.8 Программное обеспечение для компенсации погрешностей
Использование встроенных средств программного обеспечения, предназначенных для компенсации геометрических, позиционных и тепловых погрешностей во время данных испытаний, должно быть согласовано между пользователем и поставщиком/изготовителем. Если программное обеспечение применяется для компенсации погрешностей, это необходимо указать в протоколах испытания.
Информация о применении коррекции геометрических погрешностей с помощью ЧПУ приведена в ISO/TR 16907.
5.9 Оси, не подлежащие испытанию
При выполнении некоторых испытаний по проверке точности в направлении одной оси перемещения положение других осей, в направлении которых испытание не проводится, может повлиять на результаты испытания. Таким образом, положение этих осей должно быть указано.
5.10 Минимальные допуски
Если установленный допуск для измерения длины отличается от приведенного в настоящем стандарте (см. ISO 230-1:2012, 4.1), необходимо учитывать, что минимальное значение допуска составляет 0,002 мм.
Угловые допуски указаны как значение угла на длине 1000 мм. Угол, преобразованный для типичной длины измерения, представлен в скобках.
Пример - 0,060/1000 (0,015/250).
6 Испытания геометрической точности
| Объект | G1 | |
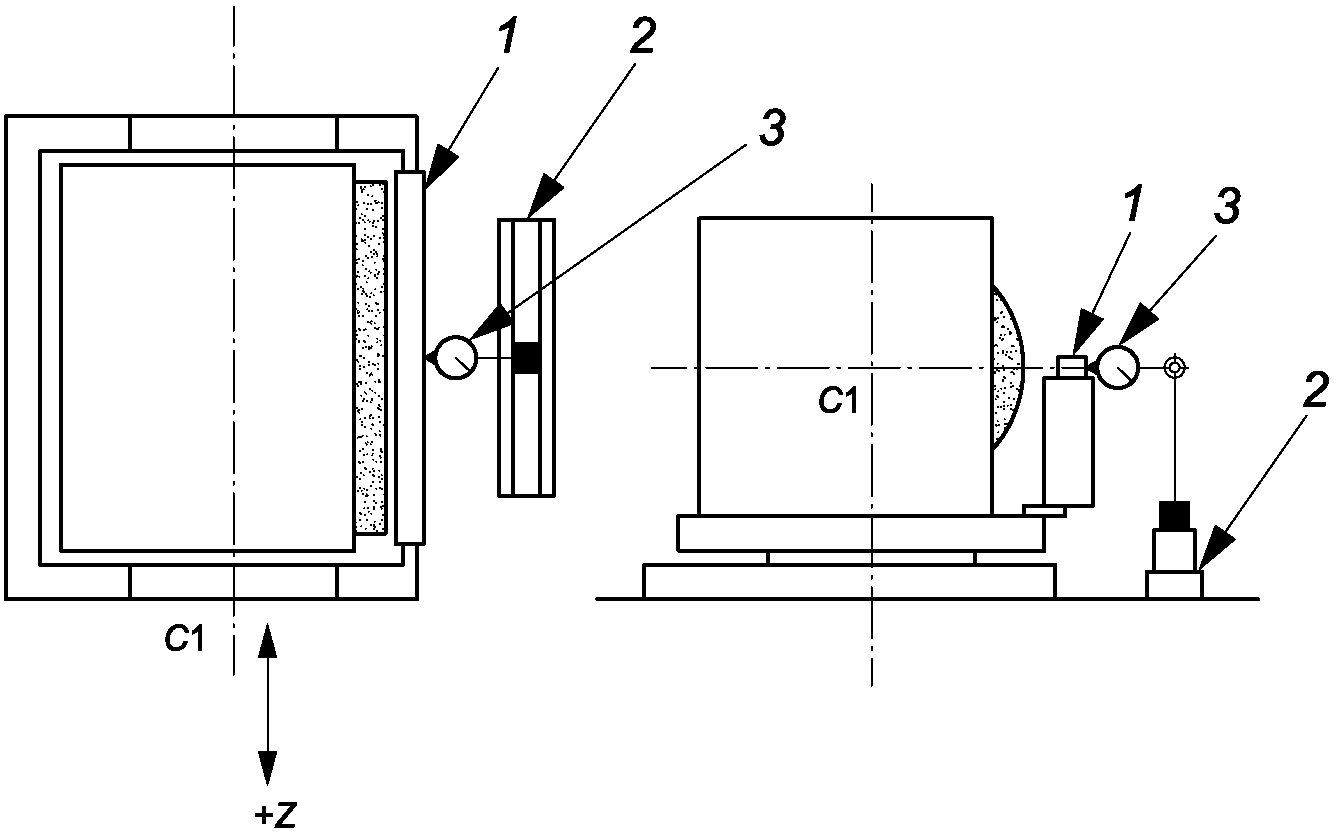
| Проверка перемещения шлифовального круга по оси W: a) прямолинейность в плоскости обработки (EXW); b) параллельность оси шпинделя шлифовального круга C1 в плоскости обработки (плоскость ZX, EB(0C1)W); c) параллельность оси шпинделя шлифовального круга C1 в плоскости, перпендикулярной к плоскости действия (плоскость YZ, EA(0C1)W). Примечание — Испытание b) относится только к станкам с фиксированным правящим устройством и нерегулируемым копиром. | ||
| Схема | ||
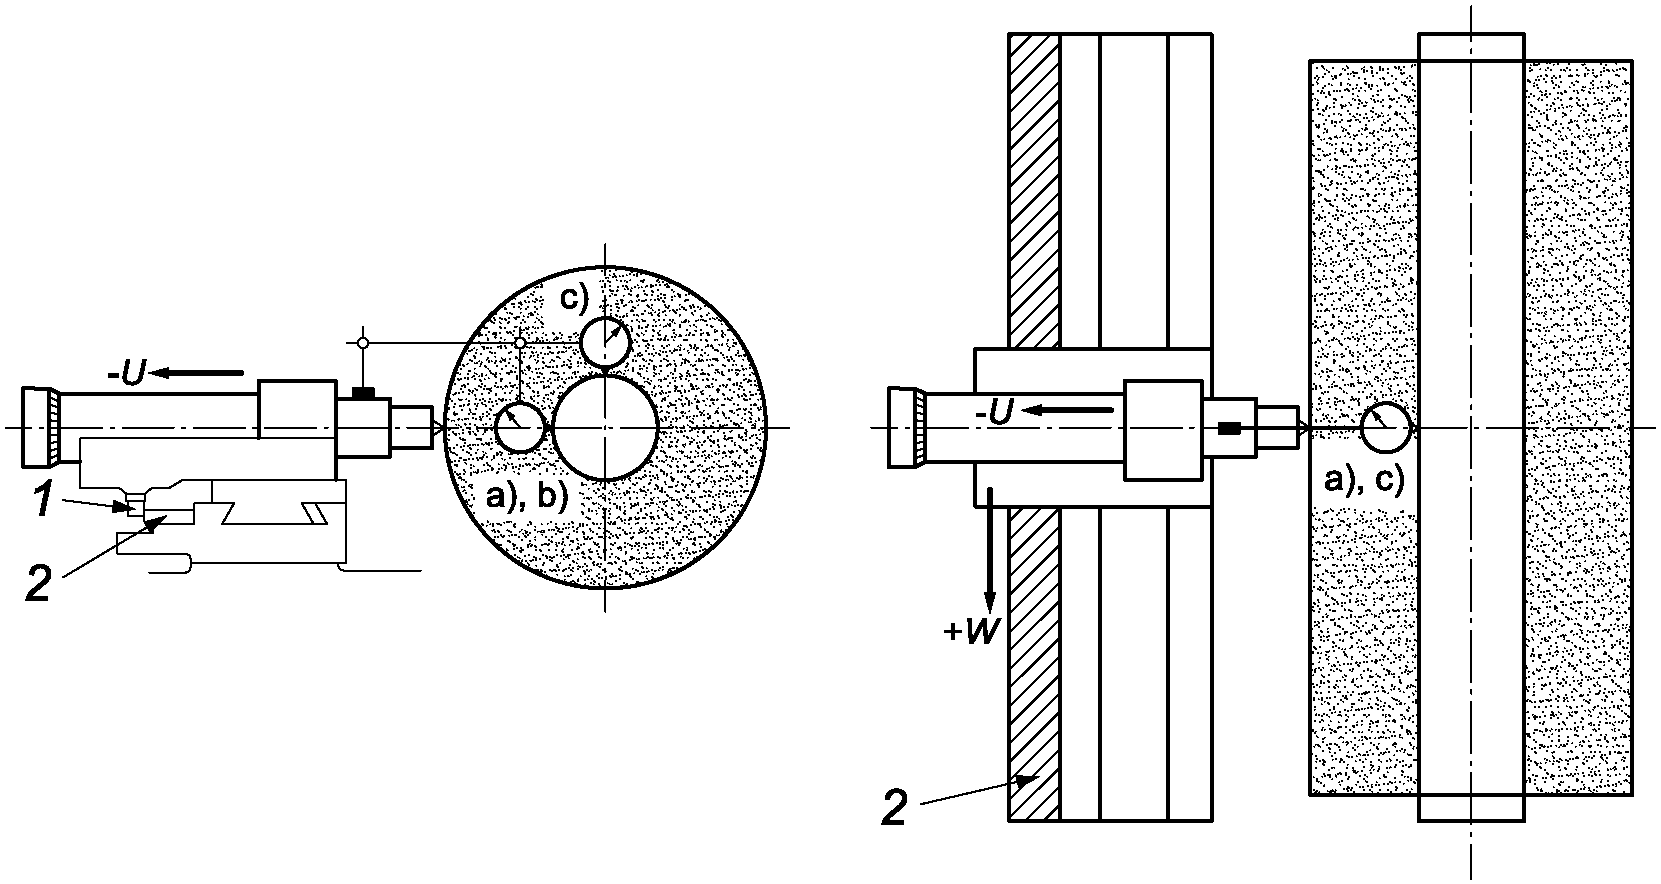 | ||
| 1 — копировальный палец; 2 — эталонный копир | ||
| Допуск | Измеренные отклонения | |
| a) 0,005 на любой длине измерения из 250 | a) | |
| b) 0,100/1000 (0,025/250) | b) | |
| c) 0,320/1000 (0,08/250) | c) | |
| Допуски для длины измерения более 250 должны быть согласованы между изготовителем/поставщиком и пользователем. | ||
| Средства измерений Индикатор часового типа, контрольная оправка и эталонный копир. | ||
| Замечания и ссылки на ISO 230-1:2012, 3.4.10, 3.6.2, 8.2.2.1 и 10.1.3 Индикатор часового типа устанавливают на державке устройства для правки круга так, чтобы измерительные наконечники касались контрольной оправки, которая крепится на шпиндель шлифовального круга в плоскостях испытания (плоскость ZX) [a), b) и плоскость, перпендикулярная к плоскости испытания (плоскость YZ)]. Перемещение салазок должно осуществляться по оси движения W с нормальной рабочей подачей. Длина измерения должна быть равной максимальной ширине шлифовального круга. Если станок имеет копировальное устройство, то копировальный палец должен нажимать на эталонный копир с нормальным рабочим давлением (установленным изготовителем). Указанные допуски a) и b) относятся к положению алмазного наконечника. | ||
| Объект | G2 | |
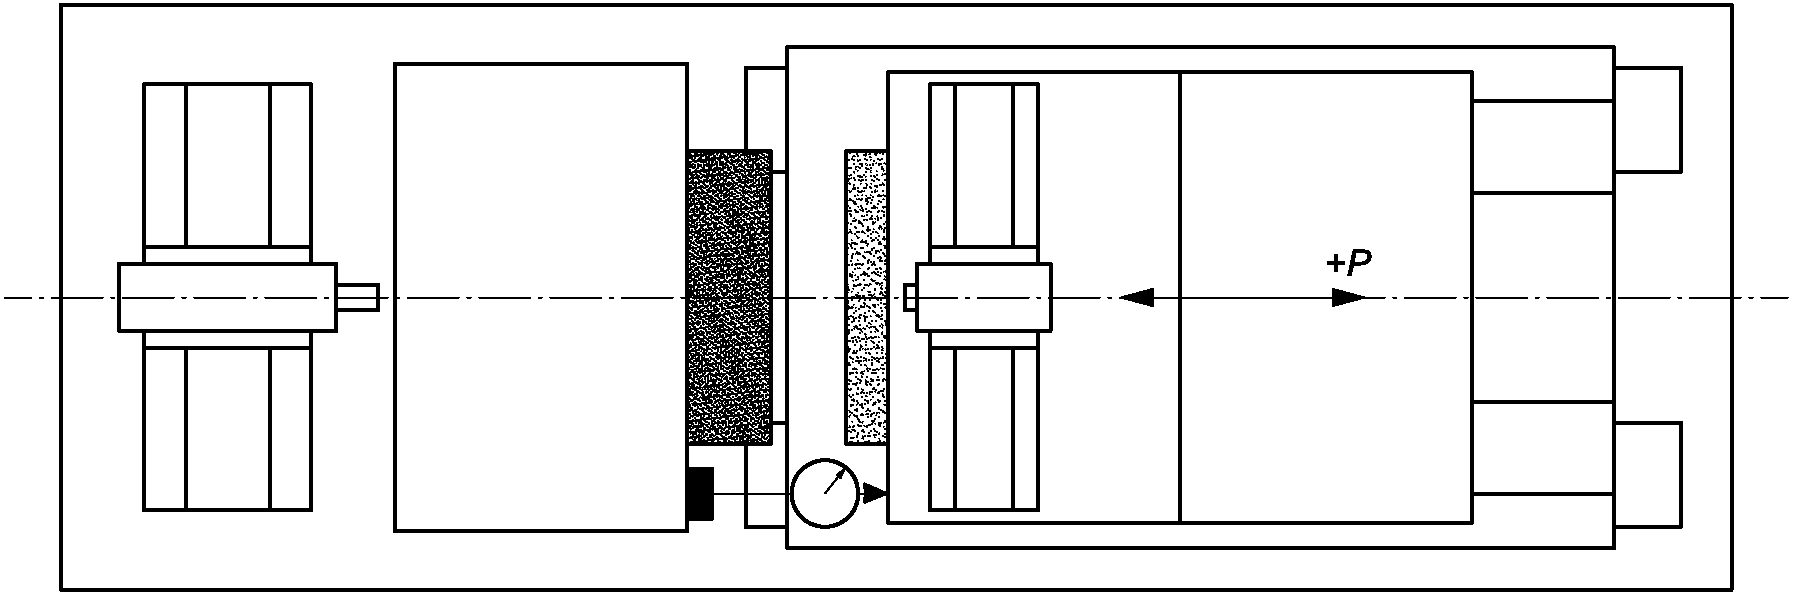
| Проверка перемещения ведущего круга по оси R: a) прямолинейность перемещения в плоскости действия (плоскость VR, EVR); b) параллельность перемещения относительно оси шпинделя C2 ведущего круга в плоскости действия (плоскость VR, ED(0C2)R); Примечание — Испытание b) относится только к станкам с фиксированным правящим устройством и нерегулируемым копиром. | ||
| Схема | ||
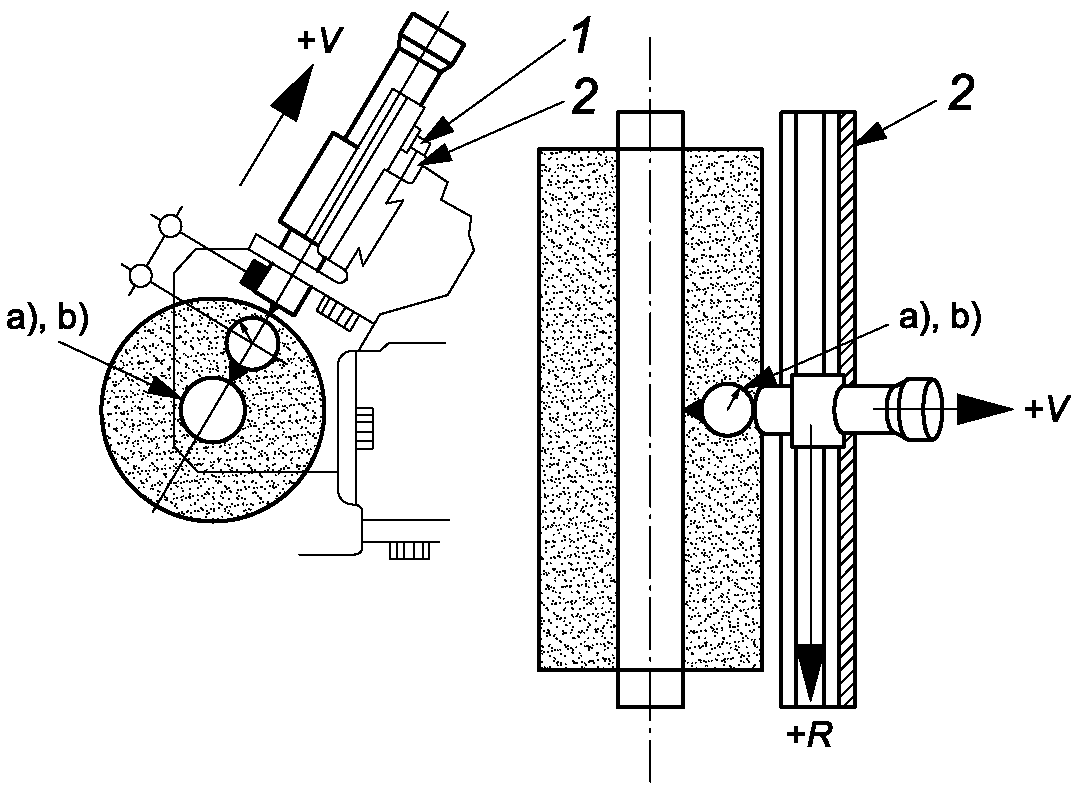 | ||
| 1 — копировальный палец; 2 — эталонный копир | ||
| Допуск | Измеренные отклонения | |
| a) 0,005 на любой длине измерения из 250 | a) | |
| b) 0,100/1000 (0,025/250) | b) | |
| Допуски для длины измерения более 250 должны быть согласованы между изготовителем/поставщиком и пользователем. | ||
| Средства измерений Индикатор часового типа, контрольная оправка или поверочная линейка и эталонный копир. | ||
| Замечания и ссылки на ISO 230-1:2012, 3.4.10, 3.6.2, 8.2.2.1 и 10.1.3 Индикатор часового типа устанавливают на державке устройства для правки круга так, чтобы измерительные наконечники касались контрольной оправки или поверочной линейки, которую устанавливают на шпиндель ведущего круга, в плоскости испытания. Перемещение салазок должно осуществляться с нормальной рабочей подачей. Длина измерения должна быть равной максимальной ширине ведущего круга. Если станок имеет копировальное устройство, то копировальный палец должен нажимать на эталонный копир с нормальным рабочим давлением (установленным изготовителем). Указанные допуски a) и b) относятся к положению алмазного наконечника. Метод измерения дает суммарную погрешность R движения устройства для правки. | ||
| Объект | G3 | ||
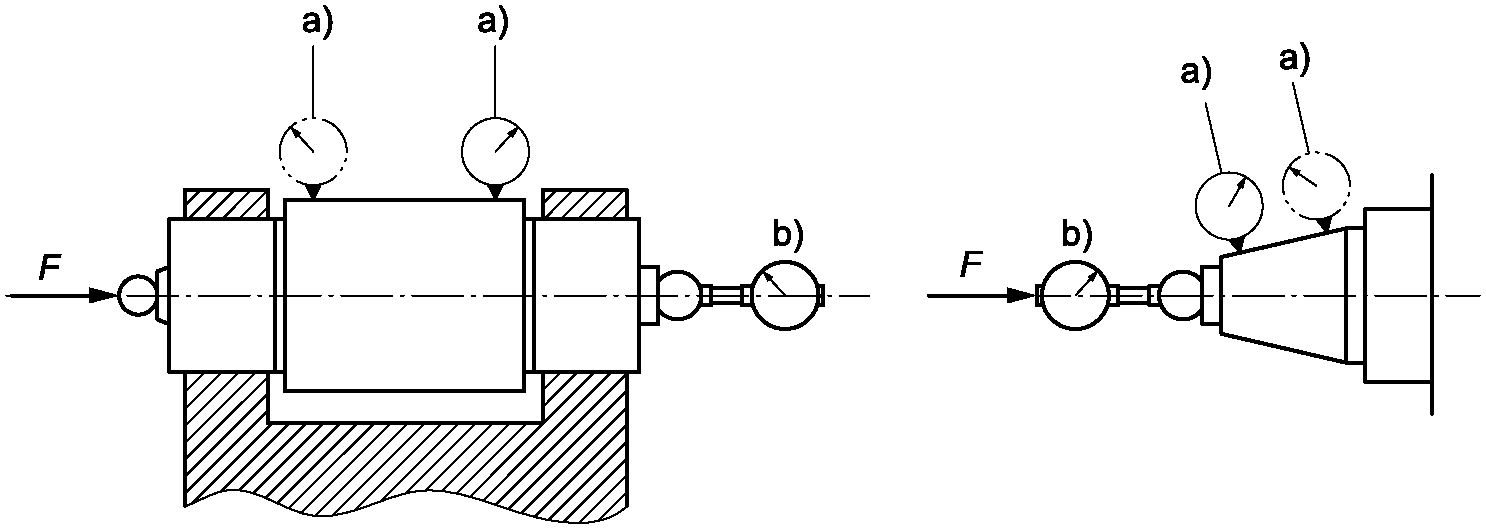
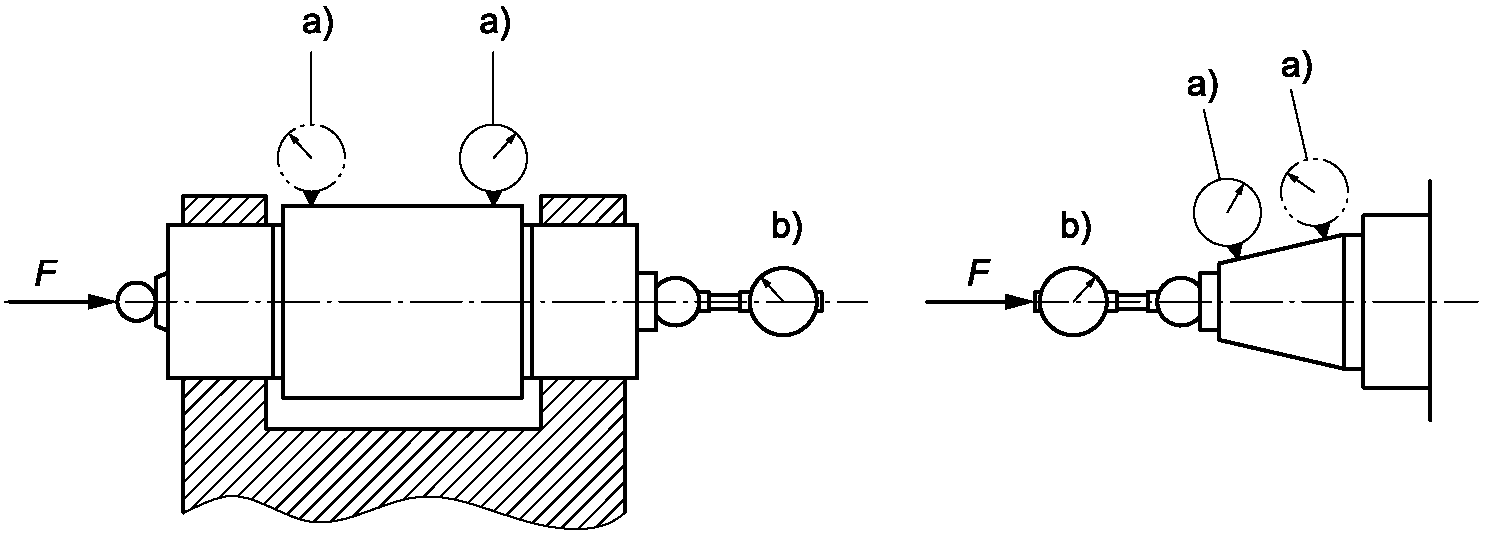
| Проверка параллельности: a) рабочей опорной плоскости S относительно оси шлифовального круга C1 в вертикальной плоскости EA(0C1)S; b) вертикальной опорной плоскости S' относительно оси шлифовального круга C1 в горизонтальной плоскости EB(0C1)S. Примечание — Испытание b) относится только к станкам с неподвижным опорным ножом, фиксированным правящим устройством и нерегулируемым копиром. | |||
| Схема | |||
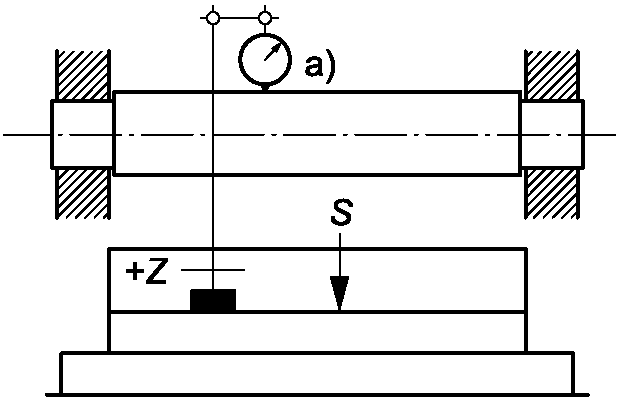 | 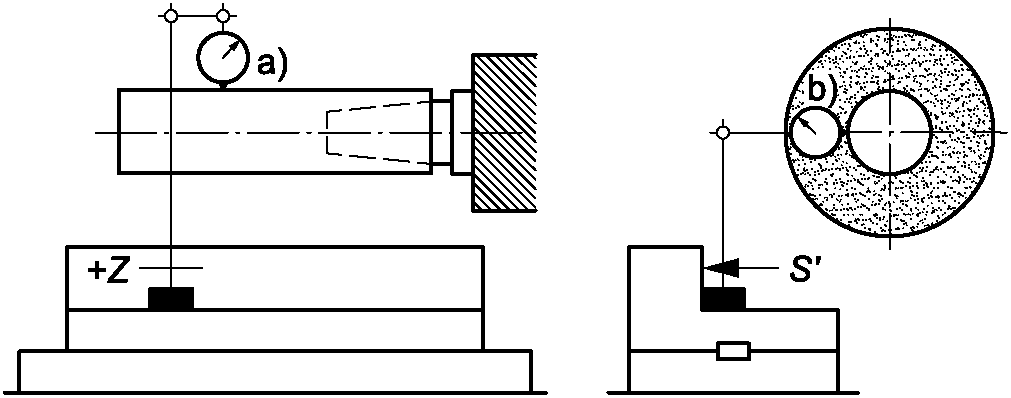 | ||
| Контрольная оправка с двойными опорными подшипниками | Контрольная оправка, установленная на расстоянии от торца шпинделя на его конусе | ||
| Допуск Для любой длины измерения из 250: | Измеренные отклонения | ||
| a) 0,040 | a) | ||
| b) 0,025 | b) | ||
| Средства измерений Индикатор часового типа, контрольная оправка. | |||
| Замечания и ссылки на ISO 230-1:2012, 6,5 и 10.1.3 Индикатор устанавливают на поверхностях базирования опорного ножа так, чтобы измерительный наконечник касался контрольной оправки. | |||
7 Испытания точности позиционирования и повторяемости
7.1 Позиционирование линейных осей с автоматическим или ручным управлением (без числового программного управления)
7.2 Позиционирование линейных осей с числовым программным управлением
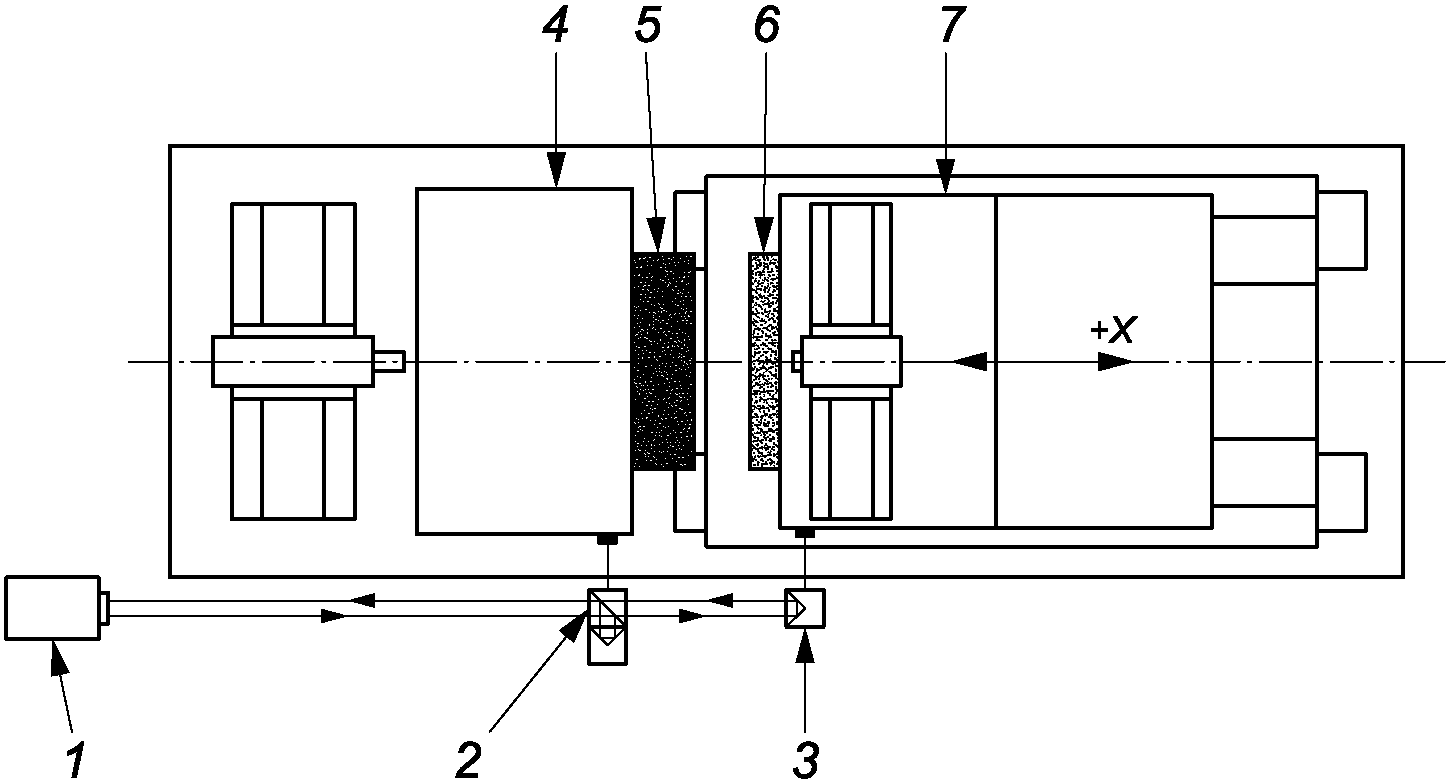
| Объект | P3 | |||||
| Проверка точности позиционирования и повторяемости: a) при перемещении по оси W устройства для правки шлифовального круга с числовым программным управлением EZW; b) перемещении по оси R устройства для правки ведущего круга с числовым управлением EZR. | ||||||
| Схема | ||||||
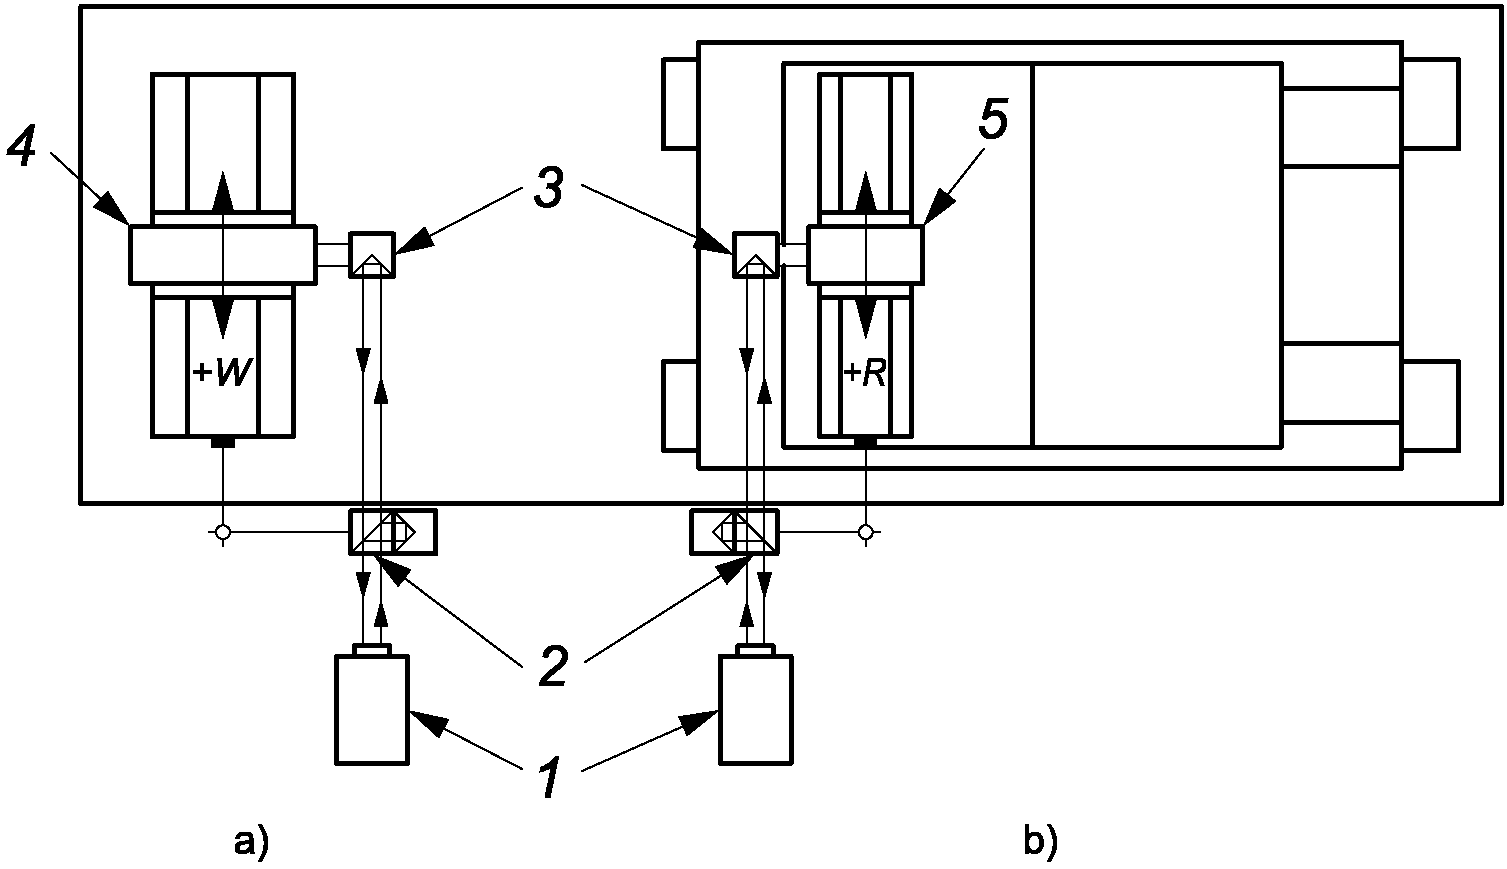 | ||||||
| 1 — лазерная головка; 2 — интерферометр; 3 — ретрорефлектор; 4 — устройство для правки шлифовального круга; 5 — устройство для правки ведущего круга | ||||||
| Допуск | Длина измерения | Измеренные отклонения | ||||
| L | ||||||
| L <= 500 | 500 <= L <= 1000 | a) | b) | |||
| Погрешность при двунаправленном позиционировании оси | a) EZW,A b) EZR,A | 0,022 | 0,025 | |||
| Систематическая погрешность при двунаправленном позиционировании оси | a) EZW,E b) EZR,E | 0,016 | 0,020 | |||
| Повторяемость при однонаправленном позиционировании оси | a) E_{ZW,R} и E_{ZW,R} b) E_{ZR,R} и E_{ZR,R} | 0,006 | 0,010 | |||
| Повторяемость при двунаправленном позиционировании оси | a) EZW,R b) EZR,R | 0,010 | 0,016 | |||
| Средняя погрешность из-за реверса при позиционировании оси | a) E_{ZW,B} b) E_{ZR,B} | 0,008 | 0,010 | |||
| Средства измерений Линейная шкала или лазерный интерферометр. | ||||||
| Замечания и ссылки на ISO 230-1:2012, 8.3, и ISO 230-2:2014 Измерения могут быть выполнены до установки на станок, если движение устройства для правки до и после установки одинаковое. Как правило, данные измерения следует проводить между устройством правки шлифовального круга и шлифовальным кругом a), и соответственно между устройством для правки ведущего круга и ведущим кругом b) станка, на схеме из-за трудностей с креплением приведен компромиссный вариант размещения оптики. | ||||||
| Объект | P4 | ||||
| Проверка однонаправленной точности позиционирования и повторяемости: a) при перемещении по оси U устройства для правки шлифовального круга с числовым программным управлением EXU; b) перемещении по оси V устройства для правки ведущего круга с числовым программным управлением EVV. | |||||
| Схема | |||||
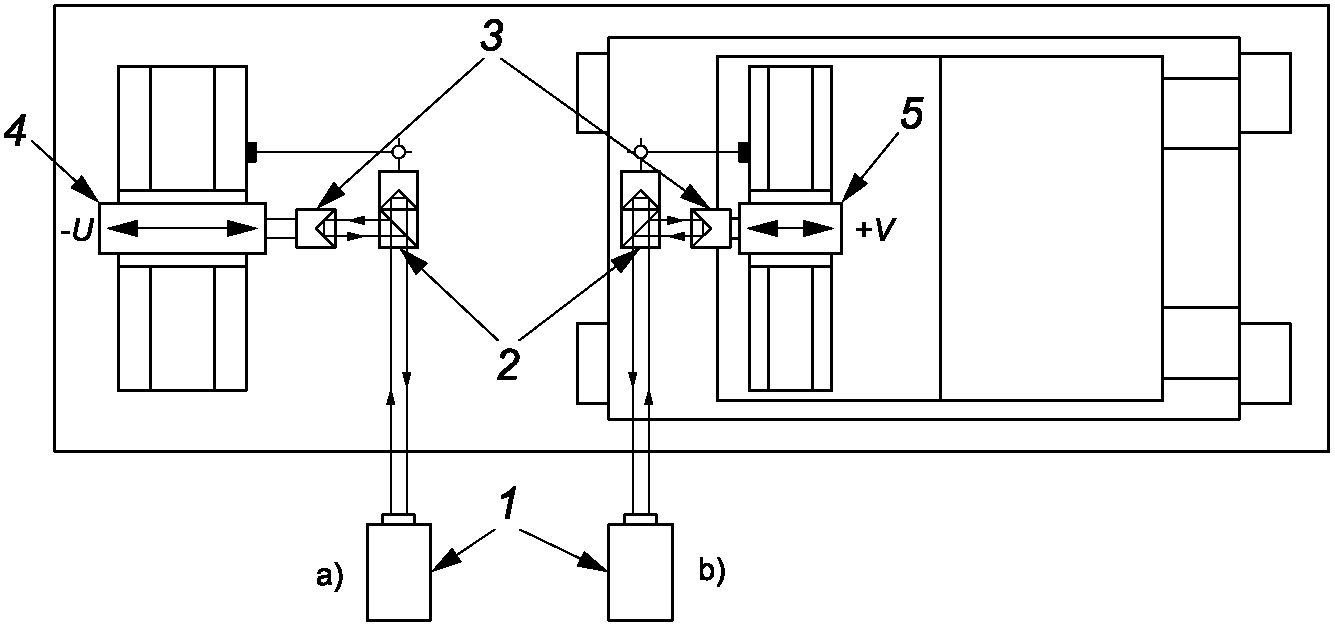 | |||||
| 1 — лазерная головка; 2 — интерферометр; 3 — ретрорефлектор; 4 — устройство для правки шлифовального круга; 5 — устройство для правки ведущего круга | |||||
| Допуск | Длина измерения | Измеренные отклонения | |||
| L < 200 | a) | b) | |||
| Погрешность при однонаправленном позиционировании оси | a) E_{XU,A} b) E_{VV,A} | 0,016 | |||
| Систематическая погрешность при однонаправленном позиционировании оси | a) E_{XU,E} b) E_{VV,E} | 0,008 | |||
| Повторяемость при однонаправленном позиционировании оси | a) E_{XU,R} b) E_{VV,R} | 0,006 | |||
| Если требуются испытания на двунаправленное позиционирование, допуски должны быть согласованы между производителем/поставщиком и пользователем. | |||||
| Средства измерений Цифровой датчик линейных перемещений, лазерный интерферометр или стандартная шкала и считывающее устройство для шкалы. | |||||
| Замечания и ссылки на ISO 230-1:2012, 8.3, и ISO 230-2:2014 Как правило, эти измерения следует проводить между устройством правки шлифовального круга и шлифовальным кругом a), и соответственно между устройством для правки ведущего круга и ведущим кругом b) станка, на схеме из-за трудностей с креплением приведен компромиссный вариант размещения оптики. | |||||
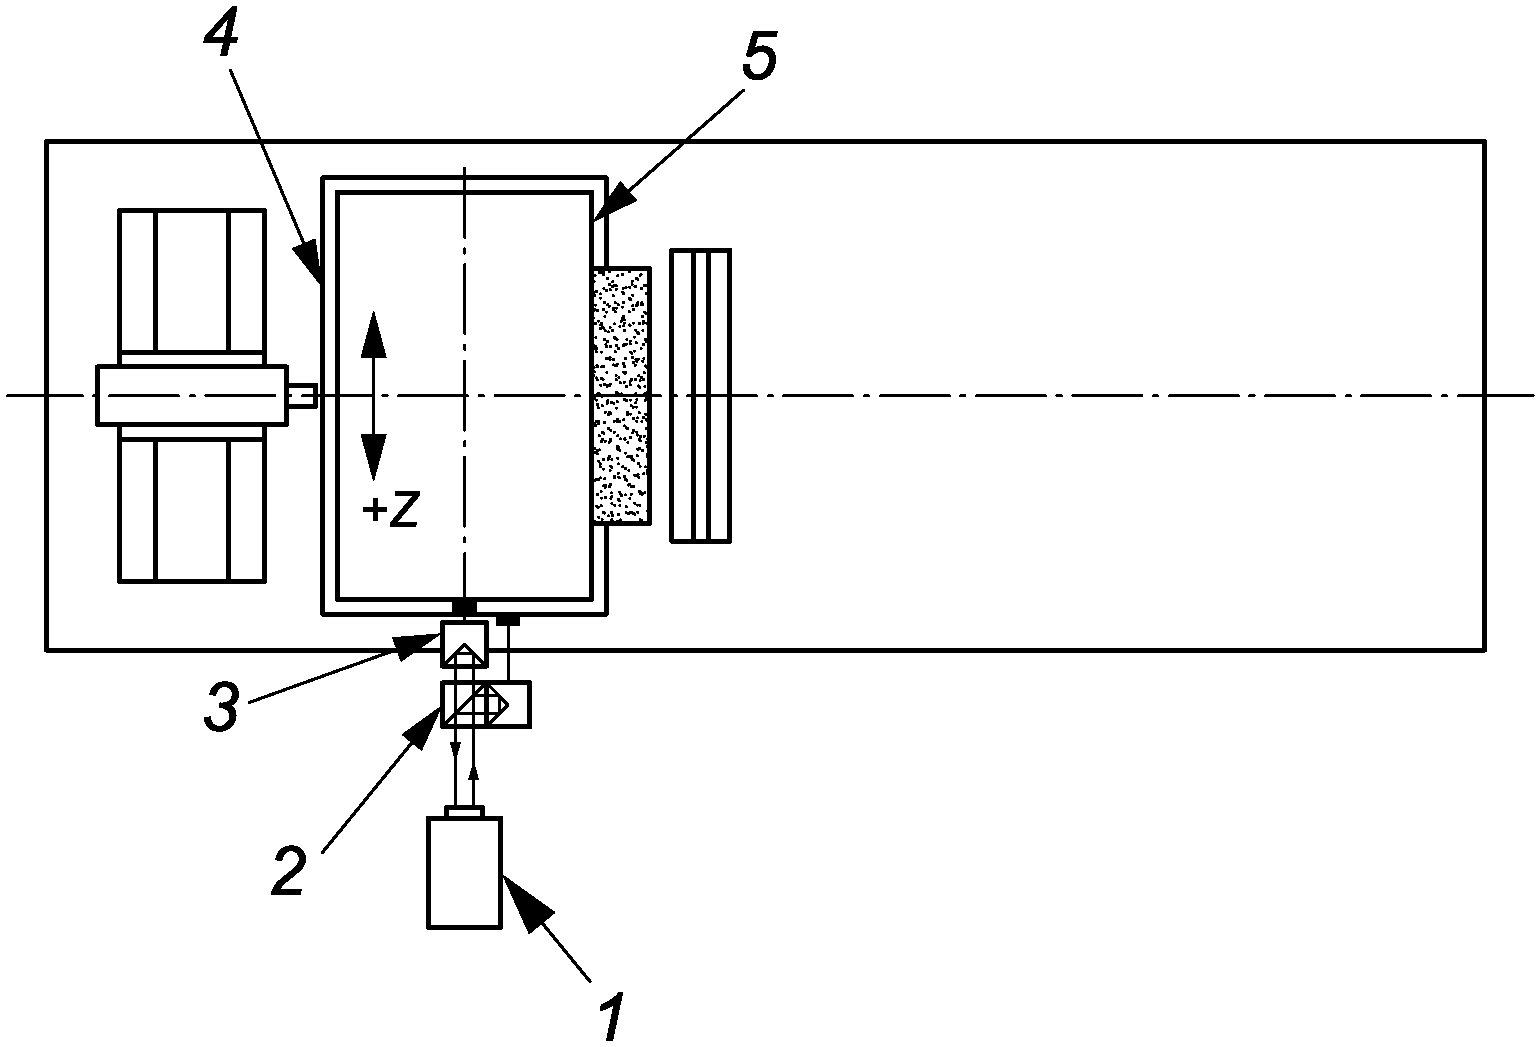
8 Испытания при механической обработке
8.1 Врезное шлифование
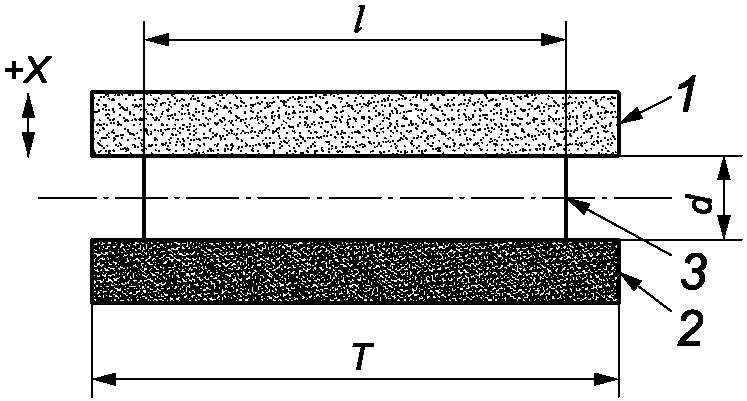
| Объект Проверка точности цилиндрического образца для испытаний при врезном шлифовании: | M1 | |||||||
| a) на круглость; b) постоянство диаметров. | ||||||||
| Схема | ||||||||
 | ||||||||
| Материал: сталь | ||||||||
| T | d | l | ||||||
| T <= 100 | 15 | 0,6T < l < 0,9T | ||||||
| 100 < T <= 200 | 20 | |||||||
| 200 < T <= 300 | 30 | |||||||
| 300 < T <= 400 | 40 | |||||||
| 400 < T <= 500 | 50 | |||||||
| T > 500 | Добавляют T/10 для последующего увеличения длины на T = 100 | |||||||
| 1 — ведущий круг; 2 — шлифовальный круг; 3 — испытательный образец; l — длина испытательного образца; d — диаметр испытательного образца; T — толщина шлифовального круга; X — направление подачи круга | ||||||||
| Допуск | Измеренные отклонения | |||||||
| a) T <= 200 | 0,002 | b) T <= 100 | 0,002 | |||||
| 200 < T <= 500 | 0,003 | 100 < T <= 200 | 0,003 | |||||
| 500 < T <= 700 | 0,004 a | 200 < T <= 300 | 0,004 | Для T = .... | ||||
| 300 < T <= 400 | 0,006 | a) | ||||||
| 400 < T <= 500 | 0,008 | b) | ||||||
| 500 < T <= 700 | 0,010 a | |||||||
| a Допуски для T > 700 должны быть согласованы между изготовителем/поставщиком и пользователем. | ||||||||
| Средства измерений Кругломер и микрометр. | ||||||||
| Замечания и ссылки на ISO 230-1:2012, B.2.1 и B.2.3 a) Испытания на круглость необходимо проводить в нескольких положениях испытательного образца и следует указать наибольшее значение отклонения. b) Измерение постоянства диаметра необходимо проводить в одной осевой плоскости как минимум в трех местах (на двух концах и в центре образца). Условия шлифования должны быть согласованы между изготовителем/поставщиком и пользователем. Отклонения от формы необработанного образца для испытаний (например, круглость, прямолинейность, цилиндричность) и длина образца для испытаний могут влиять на результаты испытаний. | ||||||||
8.2 Шлифование напроход
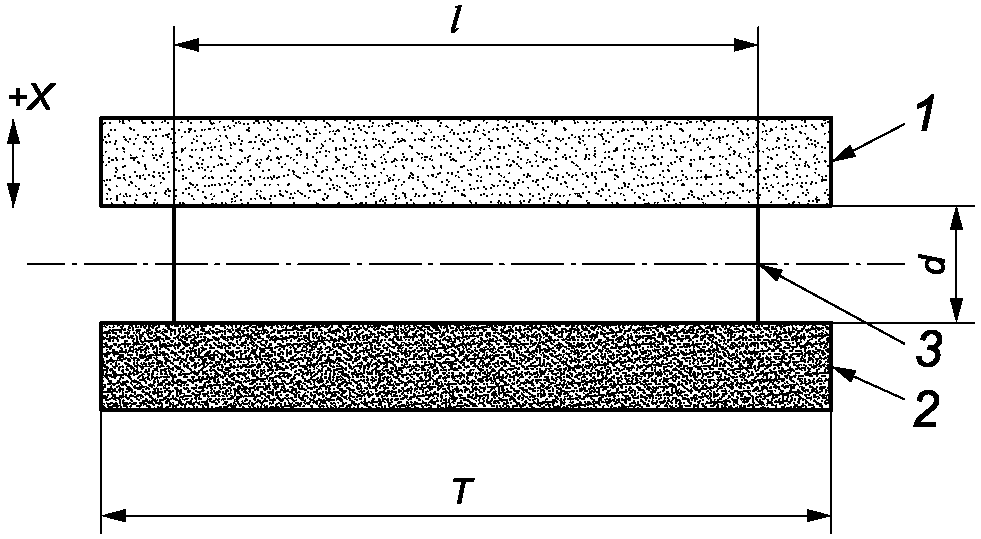
| Объект Проверка точности цилиндрического образца для испытаний при шлифовании напроход: | M2 | ||||||
| a) на круглость; b) постоянство диаметра. | |||||||
| Схема | |||||||
 | |||||||
| Материал: сталь | |||||||
| T | d | l | |||||
| T <= 100 | 15 | 0,3T < l < 0,5T | |||||
| 100 < T <= 200 | 20 | ||||||
| 200 < T <= 500 | 30 | ||||||
| 500 < T <= 700 | 40 | ||||||
| 1 — ведущий круг; 2 — шлифовальный круг; 3 — образец для испытания; l — длина образца для испытания; d — диаметр образца для испытания; T — толщина шлифовального круга; X — направление подачи круга | |||||||
| Допуск | Измеренные отклонения | ||||||
| a) T <= 200 | 0,002 | b) T <= 200 | 0,003 | Для T = .... | |||
| 200 < T <= 500 | 0,003 | 200 < T <= 500 | 0,004 | a) | |||
| 500 < T <= 700 | 0,004 a | 500 < T <= 700 | 0,005 a | b) | |||
| a Допуски для T > 700 должны быть согласованы между изготовителем/поставщиком и пользователем. | |||||||
| Средства измерений Кругломер и микрометр. | |||||||
| Замечания и ссылки на ISO 230-1:2012, B.2.1 и B.2.3 a) Испытание на круглость следует проводить в нескольких положениях испытательного образца и следует указать наибольшее значение отклонения. b) Измерение постоянства диаметра необходимо проводить в одной осевой плоскости как минимум в трех местах (на двух концах и в центре образца). Условия шлифования должны быть согласованы между изготовителем/поставщиком и пользователем. Отклонения от формы необработанного образца для испытаний (например, круглость, прямолинейность, цилиндричность) и длина образца для испытаний могут влиять на результаты испытаний. | |||||||
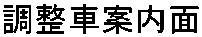
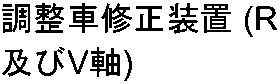
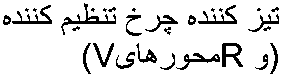
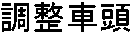
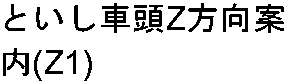
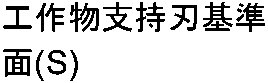
Термины на других языках, кроме официальных языков ISO, применяемые для рисунка 1
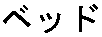

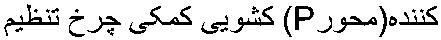
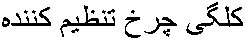
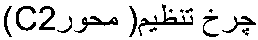
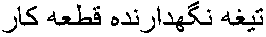
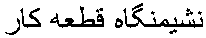
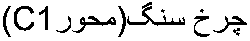
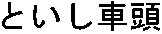
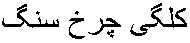
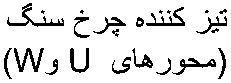
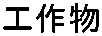
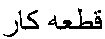
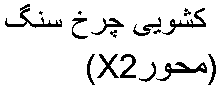
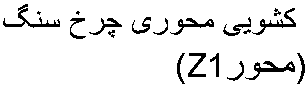
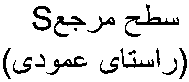
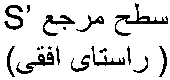
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:2012 | IDT | ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях» |
| ISO 230-2:2014 | IDT | ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением» |
| Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты. | ||
БИБЛИОГРАФИЯ
| [1] | ISO/TR 230-11:2018 <1> | Test code for machine tools — Part 11: Measuring instruments suitable for machine tool geometry tests (Нормы и правила испытаний станков. Часть 11. Измерительные инструменты, применяемые при геометрических испытаниях станков) |
|---|---|---|
| [2] | ISO/TR 16907 <2> | Machine tools — Numerical compensation of geometric errors (Станки. Коррекция геометрических погрешностей с помощью ЧПУ) |
<1> В Российской Федерации действует ГОСТ Р 59210-2020 «Нормы и правила испытаний металлорежущих станков. Часть 11. Измерительные инструменты, применяемые при геометрических испытаниях станков», идентичный ISO/TR 230-11:2018.
<2> Действует ГОСТ ISO/TR 16907-2017 «Станки металлорежущие. Коррекция геометрических погрешностей с помощью ЧПУ», идентичный ISO/TR 16907:2015.