---
title: "\"ГОСТ ISO 3442-3-2025. Межгосударственный стандарт. Станки металлорежущие. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей. Часть 3. Патроны с механизированным зажимом и креплением кулачков с помощью зубчатого зацепления\""
number: "ГОСТ ISO 3442-3-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-iso-3442-3-2025"
---
## "ГОСТ ISO 3442-3-2025. Межгосударственный стандарт. Станки металлорежущие. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей. Часть 3. Патроны с механизированным зажимом и креплением кулачков с помощью зубчатого зацепления"
# "ГОСТ ISO 3442-3-2025. Межгосударственный стандарт. Станки металлорежущие. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей. Часть 3. Патроны с механизированным зажимом и креплением кулачков с помощью зубчатого зацепления"
(введен в действие Приказом Росстандарта от 14.11.2025 N 1392-ст)
> [!IMPORTANT]
> Текст данного документа приведен с учетом [поправки](https://bukva.ai/docs/popravka-popravki-gost-iso-3442-3-2025), опубликованной в "ИУС", N 6, 2026.
> Документ [введен](#p100011) в действие с 01.06.2026.
Введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
**от 14 ноября 2025 г. N 1392-ст**
**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**
**СТАНКИ МЕТАЛЛОРЕЖУЩИЕ**
**РАЗМЕРЫ И ГЕОМЕТРИЧЕСКИЕ ИСПЫТАНИЯ САМОЦЕНТРИРУЮЩИХ ПАТРОНОВ**
**С КУЛАЧКАМИ, СОСТОЯЩИМИ ИЗ ДВУХ ЧАСТЕЙ**
**ЧАСТЬ 3**
**ПАТРОНЫ С МЕХАНИЗИРОВАННЫМ ЗАЖИМОМ И КРЕПЛЕНИЕМ КУЛАЧКОВ**
**С ПОМОЩЬЮ ЗУБЧАТОГО ЗАЦЕПЛЕНИЯ**
**Metal cutting machine tools. Dimensions and geometric tests**
**for self-centring chucks with two-piece jaws. Part 3.**
**Power-operated chucks with serrated engagement of jaws**
**(ISO 3442-3:2007, Machine tools - Dimensions and geometric**
**tests for self-centring chucks with two-piece jaws - Part 3:**
**Power-operated chucks with serrated jaws,**
**IDT)**
ГОСТ ISO 3442-3-2025
МКС 25.060.20
Дата введения
**1 июня 2026 года**
### Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены [ГОСТ 1.0](https://bukva.ai/docs/gost-1-0-2015) "Межгосударственная система стандартизации. Основные положения" и ГОСТ 1.2 "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"
### Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением "Российский институт стандартизации" на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в [пункте 5](#p100035)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 "Станки"
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 сентября 2025 г. N 189-П)
За принятие проголосовали:
| Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
| --- | --- | --- |
| Армения | AM | ЗАО "Национальный орган по стандартизации и метрологии" Республики Армения |
| Беларусь | BY | Госстандарт Республики Беларусь |
| Россия | RU | Росстандарт |
| Таджикистан | TJ | Таджикстандарт |
| Узбекистан | UZ | Узбекское агентство по техническому регулированию |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 14 ноября 2025 г. N 1392-ст межгосударственный стандарт ГОСТ ISO 3442-3-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 июня 2026 г.
**5 Настоящий стандарт идентичен международному стандарту ISO 3442-3:2007 "Станки. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей. Часть 3. Патроны с механизированным зажимом и кулачками, имеющими зубчатые соединения" ("Machine tools - Dimensions and geometric tests for self-centring chucks with two-piece jaws - Part 3: Power-operated chucks with serrated jaws", IDT).**
Международный стандарт разработан подкомитетом SC 8 "Зажимные шпиндели и патроны" Технического комитета по стандартизации ISO/TC 39 "Станки".
Наименование настоящего стандарта изменено относительно наименования международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100575)
6 ВВЕДЕН ВПЕРВЫЕ
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты"
### Введение
Настоящий стандарт входит в серию стандартов под общим наименованием "Станки металлорежущие. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей", включающую следующие части:
- [часть 1](https://bukva.ai/docs/standart-gost-iso-3442-1-2025). Патроны с ручным зажимом и креплением кулачков с помощью крестового шпоночного паза;
- [часть 2](https://bukva.ai/docs/standart-gost-iso-3442-2-2025). Патроны с механизированным зажимом и креплением кулачков с помощью крестового шпоночного паза;
- часть 3. Патроны с механизированным зажимом и креплением кулачков с помощью зубчатого зацепления.
### 1 Область применения
Настоящий стандарт распространяется на зубцы с углами 90° и 60° и кулачковые гайки для соединения накладных (верхних) кулачков с ведущими (нижними) кулачками механизированных патронов, чтобы обеспечить взаимозаменяемость. Настоящий стандарт со ссылкой на ISO 230-1 определяет условия геометрических испытаний самоцентрирующихся механизированных патронов с двумя и более сборными кулачками, состоящими из двух частей (с зубчатым зацеплением), и устанавливает допуски применимые к этим испытаниям.
### 2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения)]:
ISO 230-1:1996 <*>, Test code for machine tools - Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Свод правил по испытанию станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
---
<*> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 965-3, ISO general purpose metric screw threads - Tolerances - Part 3: Deviations for constructional screw threads (Резьбы метрические ISO общего назначения. Допуски. Часть 3. Предельные отклонения для винтовых резьб)
### 3 Общие положения
#### 3.1 Единицы измерения
Все размеры и допуски в настоящем стандарте выражены в миллиметрах.
#### 3.2 Геометрические испытания
Настоящий стандарт предусматривает только проверку точности вращения патрона, а также правку и центрирование заготовок. В стандарте не рассмотрены другие динамические параметры, такие как измерение отсутствия баланса во время вращения, балансировка или измерение силы зажима.
#### 3.3 Проведение необходимых испытаний
При проверке патрона не всегда необходимо проводить все испытания, описанные в настоящем стандарте. Пользователи настоящего стандарта могут выбрать те испытания, которые относятся к интересующим их свойствам.
### 4 Классы точности
Настоящий стандарт устанавливает только один класс точности.
### 5 Размеры для взаимозаменяемости
#### 5.1 Размеры зубцов с углом 90°
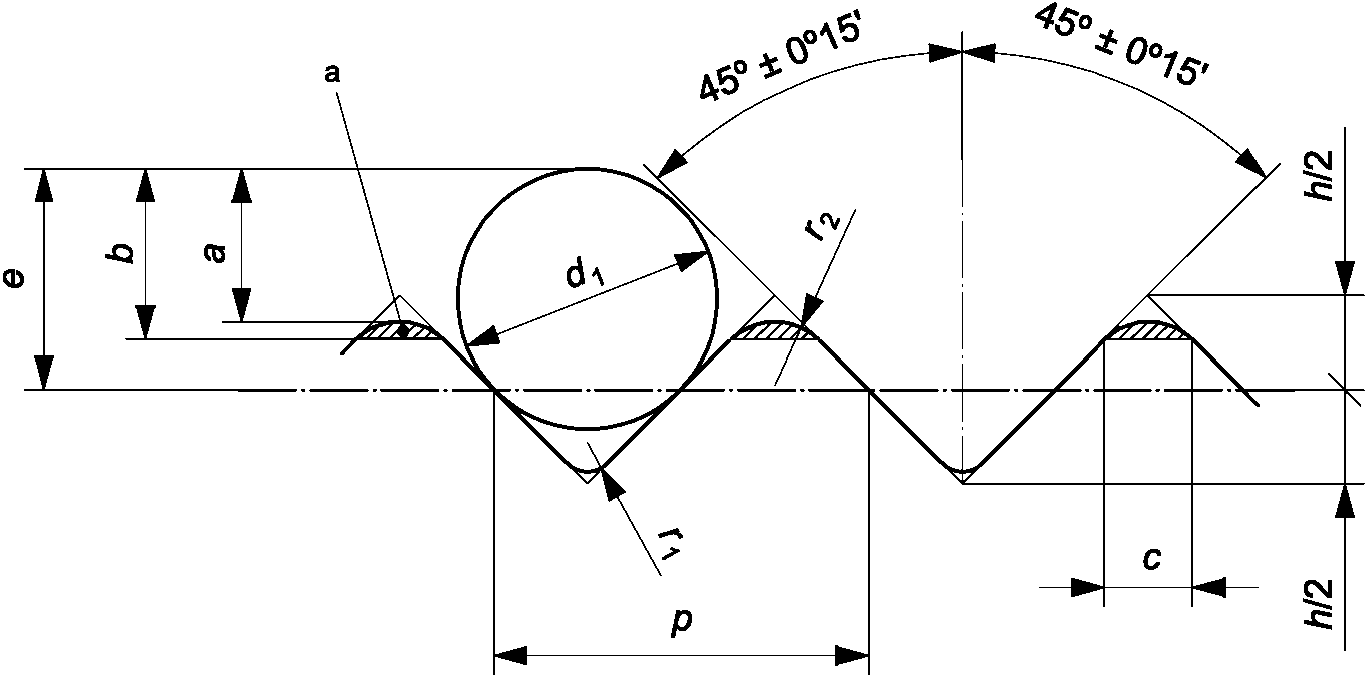
Размеры для взаимозаменяемости показаны на [рисунке 1](#p100070) и в [таблице 1](#p100072).
---
*a Любой профиль, находящийся в пределах заштрихованной области, является приемлемым.*
Рисунок 1 - Зубцы с углом 90°
Таблица 1
Размеры зубцов с углом 90°
| Обозначение | p | h/2 | r1 | r2
min | Проверка размеров | c
max | d1 a | e |
a
min | b
max |
| 1/16" x 90° b | 1,5875 | 0,397 | от 0,12 до 0,18 | 0,25 | 0,64 | 0,71 | 0,35 | 1,1 | 0,93 |
| 3/32" x 90° b | 2,38125 | 0,595 | от 0,15 до 0,25 | 0,4 | 0,97 | 1,08 | 0,57 | 1,65 | 1,4 |
a Указанные диаметры штифтов являются рекомендуемыми значениями. Если используются нестандартные диаметры штифтов, изготовитель несет ответственность за пересчет размеров таким образом, чтобы форма и геометрия соответствовали требованиям настоящего стандарта.
b Обычно используются обозначения 1/16" и 3/32", несмотря на то, что они основаны на размерах в дюймах. |
#### 5.2 Допустимое суммарное отклонение шага зубцов с углом 90°
Допустимые отклонения приведены в [таблице 2](#p100109) в зависимости от длины измерения и количества насечек как для зубцов 1/16" x 90°, так и для зубцов 3/32" x 90°.
Таблица 2
Допустимые отклонения для зубцов с углом 90°
| Допустимое отклонение | Обозначение |
| 1/16" x 90° | 3/32" x 90° |
| Измерительная длина | Количество зубцов | Измерительная длина | Количество зубцов |
| +/- 0,008 | 25,4 | 16 | 26,194 | 11 |
| +/- 0,012 | 50,8 | 32 | 50,006 | 21 |
| +/- 0,016 | 76,2 | 48 | 76,2 | 32 |
| +/- 0,020 | 101,6 | 64 | 102,394 | 43 |
| +/- 0,024 | 127 | 80 | 126,206 | 53 |
| +/- 0,028 | 152,4 | 96 | 152,4 | 64 |
#### 5.3 Размеры зубцов с углом 60°
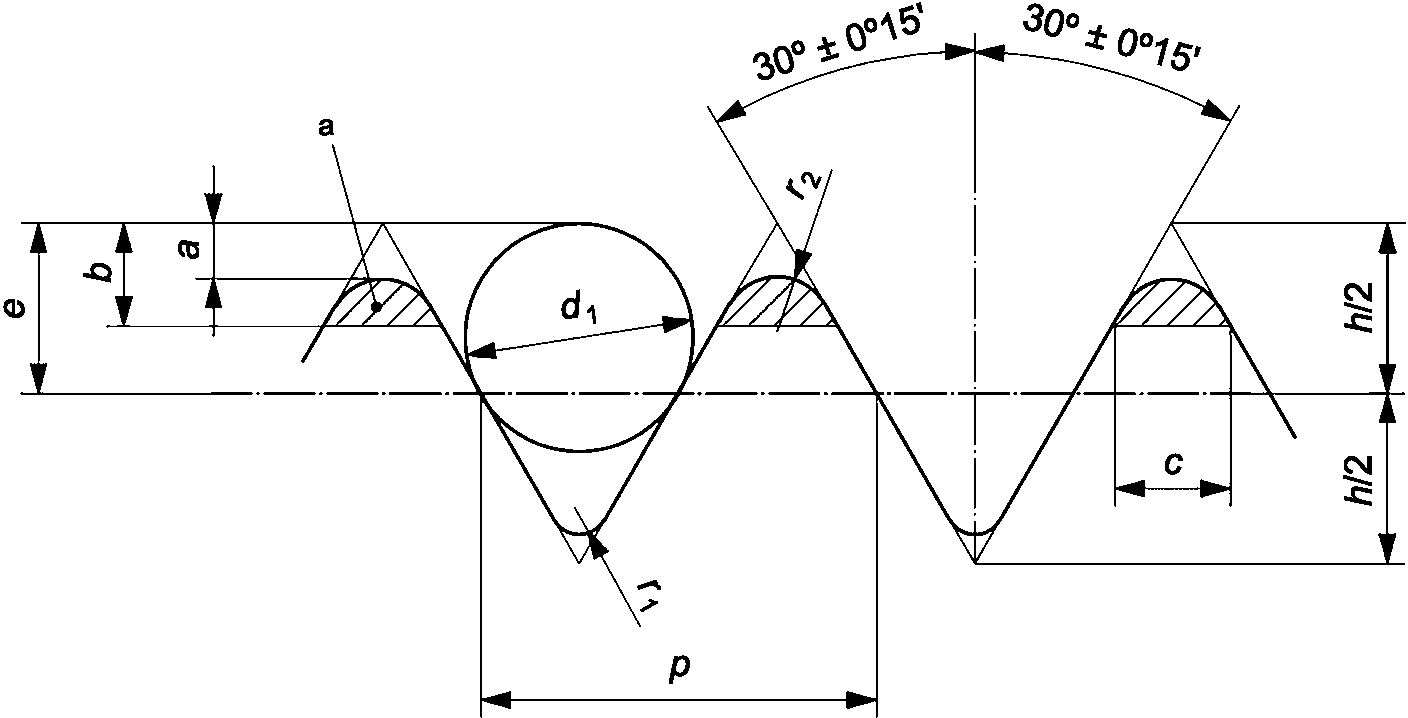
Размеры для взаимозаменяемости приведены на [рисунке 2](#p100153) и в [таблице 3](#p100155).
---
a Любой профиль, находящийся в пределах заштрихованной области, является приемлемым.
Рисунок 2 - Зубцы с углом 60°
Таблица 3
Размеры зубцов с углом 60°
| Обозначение | p | h/2 | r1 | r2
min | Проверка размеров | c
max | d1 a | e |
a
min | b
max |
| 1,5 x 60° | 1,5 | 0,65 | 0,12 до 0,2 | 0,24 | 0,24 | 0,435 | 0,502 | 0,866 | 0,65 |
| 3 x 60° | 3 | 1,299 | 0,22 до 0,5 | 0,42 | 0,42 | 0,780 | 0,901 | 1,732 | 1,299 |
| a Приведенные диаметры штифтов являются рекомендуемыми значениями. Если используются нестандартные диаметры штифтов, изготовитель несет ответственность за пересчет размеров таким образом, чтобы форма и геометрия соответствовали требованиям настоящего стандарта. |
#### 5.4 Допустимое суммарное отклонение шага зубцов с углом 60°
Допустимые отклонения приведены в [таблице 4](#p100191) в зависимости от длины измерения и количества зубьев как для зубцов 1,5 x 60°, так и для зубцов 3 x 60°.
Таблица 4
Допустимые отклонения для зубцов с углом 60°
| Допустимое отклонение | Обозначение |
| 1,5 x 60° | 3 x 60° |
| Измерительная длина | Количество зубцов | Измерительная длина | Количество зубцов |
| +/- 0,008 | 30 | 20 | 30 | 10 |
| +/- 0,012 | 60 | 40 | 60 | 20 |
| +/- 0,018 | 90 | 60 | 90 | 30 |
| +/- 0,023 | 120 | 80 | 120 | 40 |
| +/- 0,028 | 150 | 100 | 150 | 50 |
#### 5.5 Размеры кулачковых гаек
*Взаимозаменяемые размеры указаны на [рисунке 3](#p100228) и в [таблице 5](#p100230) в зависимости от номинального размера зажимного патрона и соответствующих применяемых зубцов.*
*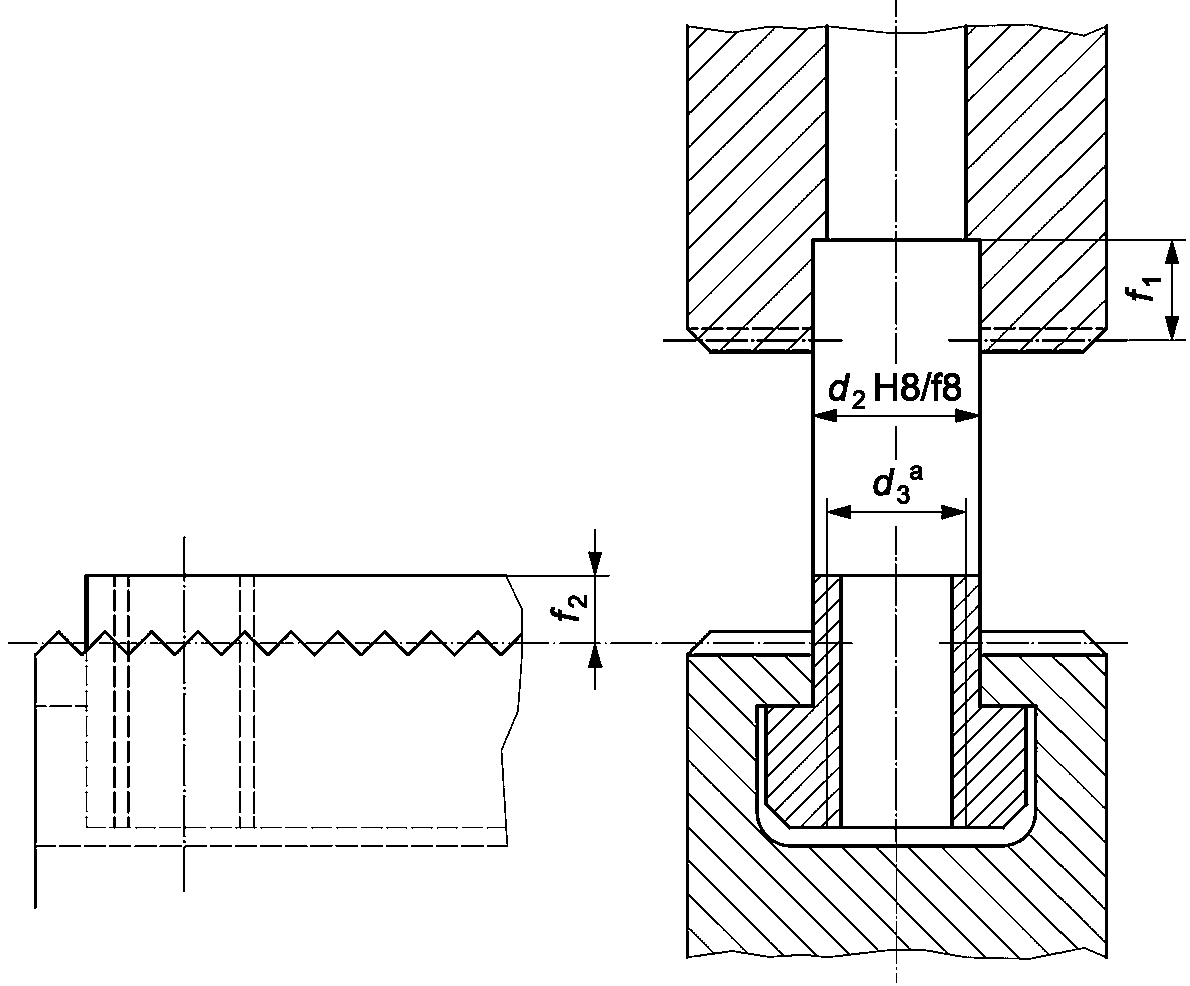*
*Рисунок 3 - Кулачковые гайки*
*Таблица 5*
*Размеры кулачковых гаек*
| Номинальный диаметр патрона dnom | 100 | 125 | 160 | 200 | 250 | 315 | 400 | 500 | 630 | 800 |
| Кулачковая гайка | d2 | 10 | 12 | 14 | 17 | 21 | 21 | 25,5 | 25,5 | 25,5 | 25,5 |
| t2 | 2,5 | 2,5 | 2,5 | 2,5 | 2,5 | 2,5 | 3,5 | 3,5 | 3,5 | 3,5 |
| t1 | 4,5 | 4,5 | 4,5 | 4,5 | 4,5 | 4,5 | 5,5 | 5,5 | 5,5 | 5,5 |
| d3 a | M6 | M8 | M10 | M12 | M16 | M16 | M20 | M20 | M20 | M20 |
| Обозначение зубца | 1/16" x 90° | 3/32" x 90° |
| 1,5 x 60° | 3 x 60° |
| a Допуск резьбы 6H (см. ISO 965-3). |
### 6 Геометрические испытания
#### 6.1 Испытательные оправки
*Испытательные оправки должны быть изготовлены из твердой стали и закалены, чтобы избежать повреждения внешней поверхности из-за силы зажима патрона. Диаметр испытательной оправки должен быть приблизительно равен 20% номинального диаметра патрона или согласован между производителем и пользователем. Точность используемых испытательных оправок должна соответствовать указанной в ISO 230-1:1996, A.3, для испытательных оправок схожих диаметров.*
*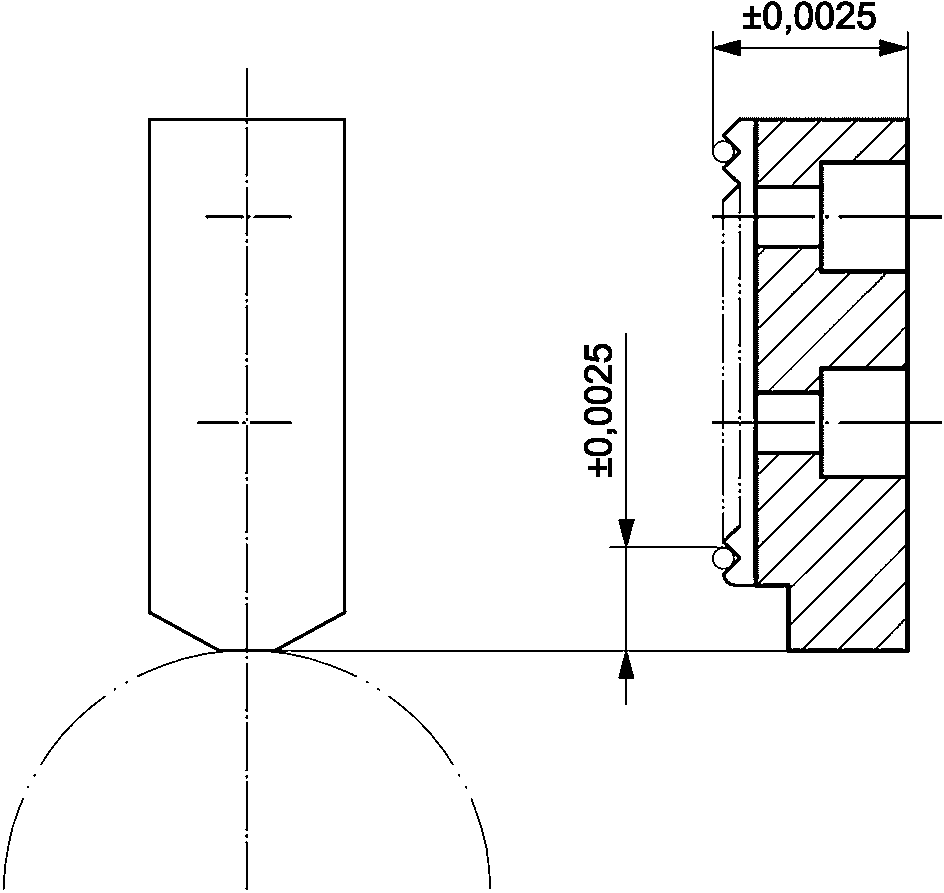*
*Рисунок 4 - Допуски испытуемых кулачков*
#### 6.2 Точность шпинделя или планшайбы
*Для геометрических испытаний, включающих вращение патрона, патрон следует устанавливать на испытательный шпиндель либо непосредственно, либо с помощью адаптера патрона. Радиальное биение наружного диаметра шпинделя или планшайбы, а также кулачок в любой точке его поверхности предварительно должны быть проверены согласно [G01](#p100314) и [G02](#p100327).*
#### 6.3 Точность корпуса патрона
*[Испытания G1](#p100340) и [G2](#p100367) относятся только к точности корпуса. Испытания следует проводить без зажимного усилия.*
#### 6.4 Проведение испытаний с испытательными накладными кулачками (твердые кулачки)
*Геометрическое испытание проводят с использованием испытательных кулачков с плоским торцом, обработанных в патроне и закаленных (твердостью от 60 до 62 HRC), чтобы они могли выдерживать усилия зажима без необратимой деформации.*
*Усилие зажима должно составлять 67% (2/3) от максимального усилия зажима для данного патрона.*
*Функциональные размеры комплекта испытательных кулачков должны быть в пределах 0,005 мм (см. [рисунок 4](#p100297)).*
#### 6.5 Испытания с обработанными верхними кулачками
*[Испытания G5](#p100445) и [G6](#p100470) выполняются с набором верхних кулачков, установленных, спаренных, маркированных и обработанных в сборе с нижними кулачками на патроне. Верхние кулачки обрабатываются как на зажимных поверхностях, так и на осевых установочных поверхностях в зажатом состоянии.*
*Усилие зажима для обработки верхних кулачков и проведения [испытаний G5](#p100445) и [G6](#p100470) должно быть на уровне 67% (2/3) от максимального усилия зажима для данного патрона.*
Данные испытания показывают максимально возможную точность зажима патрона при условии, что верхние и нижние кулачки остаются соединенными вместе во время обработки. Перестановка верхних и нижних кулачков в большинстве случаев снижает точность зажима патрона (если только [испытание G3](#p100394) не покажет идеальное соответствие).
Данные испытания используются для проверки точности патрона заданного диаметра.
#### 6.6 Испытания без шпинделя
[Испытания G7](#p100494) и [G8](#p100534) не требуют использования испытательного шпинделя, указанного в [6.2](#p100298).
| Цель испытания | G01 |
| Проверка радиального биения торца шпинделя или планшайбы. |
Схема
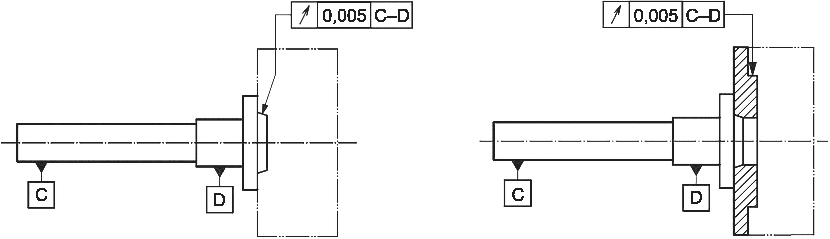 |
Допуск
0,005 |
| Измеренное отклонение |
Средства измерения
Индикатор часового типа. |
| Замечания и ссылки на ISO 230-1:1996 | 5.611.4 и 5.612.2 |
| В случае конического торца шпинделя щуп индикатора часового типа должен быть установлен перпендикулярно проверяемой поверхности. |
| Цель испытания | G02 |
| Проверка торцевого биения передней части шпинделя или планшайбы. |
Схема
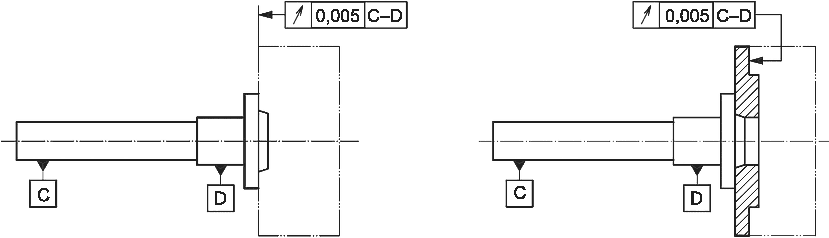 |
Допуск
0,005 |
| Измеренное отклонение |
Средства измерения
Индикатор часового типа. |
| Замечания и ссылка на ISO 230-1:1996 | 5.63 |
#### 6.7 Точность патрона
| Цель | G1 |
| Проверка радиального биения наружной поверхности патрона. |
Схема испытания
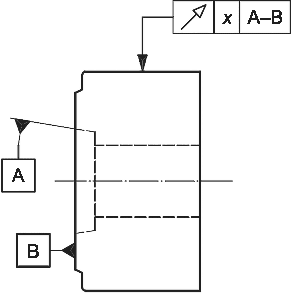 |
| Номинальный диаметр патрона dnom | Допуск x
(полное перемещение индикатора) |
| dnom <= 125 | 0,02 |
| 125 < dnom <= 200 | 0,03 |
| 200 < dnom <= 315 | 0,04 |
| 315 < dnom <= 500 | 0,05 |
| 500 < dnom <= 800 | 0,06 |
Измеренное отклонение
Для dnom = ... |
Средства измерения
Индикатор часового типа. |
Замечания и ссылки на ISO 230-1
Примечание - Возможны два измерения:
a) с патроном, установленным на шпинделе, или
b) с помощью измерительной машины.
Результаты двух измерений могут отличаться в зависимости от допусков на торцы шпинделя и корпус патрона. |
| Цель испытания | G2 |
| Проверка торцевого биения кулачкового патрона. |
Схема
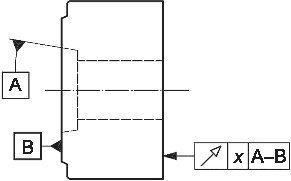 |
| Номинальный диаметр патрона dnom | Допуск x
(полное перемещение индикатора) |
| dnom <= 125 | 0,02 |
| 125 < dnom <= 200 | 0,03 |
| 200 < dnom <= 315 | 0,04 |
| 315 < dnom <= 500 | 0,05 |
| 500 < dnom <= 800 | 0,06 |
Измеренное отклонение
Для dnom = ... |
Средства измерения
Индикатор часового типа. |
Замечания и ссылки на ISO 230-1
Индикатор часового типа следует устанавливать на максимально возможный диаметр.
Примечание - Возможны два измерения:
a) с патроном, установленным на шпинделе, или
b) с помощью измерительной машины.
Результаты двух измерений могут отличаться в зависимости от допусков на торцы шпинделя и корпус патрона. |
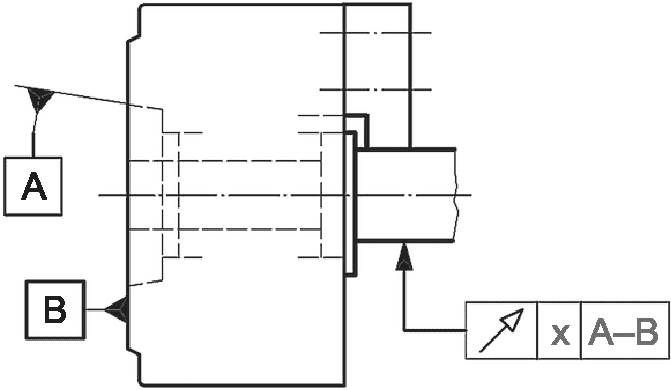
| Цель испытания | G3 |
| Проверка радиального биения испытательных оправок, зажатых испытательными кулачками (вблизи кулачков). |
Схема
 |
| Номинальный диаметр патрона dnom | Допуск x
(полное перемещение индикатора) |
| dnom <= 125 | 0,08 |
| 125 < dnom <= 200 | 0,10 |
| 200 < dnom <= 315 | 0,12 |
| 315 < dnom <= 500 | 0,14 |
| 500 < dnom <= 800 | 0,16 |
Измеренное отклонение
Для dnom = ... |
Средства измерения
Индикатор часового типа. |
Замечания и ссылки на ISO 230-1
Для обеспечения максимальной устойчивости зажима кулачков на испытательной оправке, при необходимости, ее допускается удерживать в осевом направлении на торце зажимного патрона с помощью отшлифованной удерживающей пластины.
Данное испытание проводят со сменным набором испытательных кулачков, как описано выше. Результаты, полученные в ходе этого испытания, отражают только геометрическую точность зажимного патрона в сборе, включая нижние кулачки.
Соблюдение допусков, указанных для данного испытания, гарантирует взаимозаменяемость верхних кулачков.
Фактическую точность зажима патрона определяют с помощью набора рабочих кулачков, отшлифованных или выточенных на патроне (см. G5). |
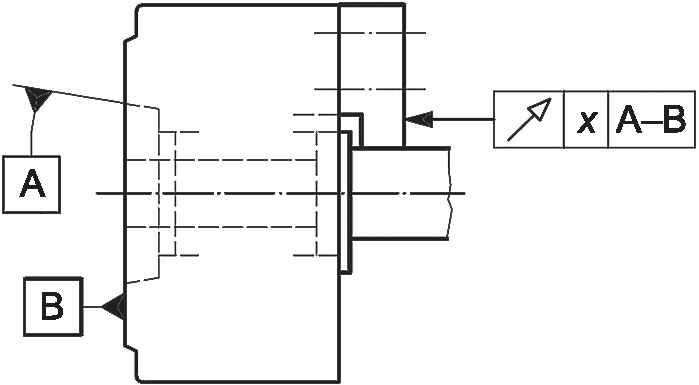
| Цель испытания | G4 |
| Проверка равноудаленности между внешними поверхностями верхних кулачков (измеряется с использованием испытательных кулачков). |
Схема
 |
| Номинальный диаметр патрона dnom | Допуск x
(полное перемещение индикатора) |
| dnom <= 125 | 0,03 |
| 125 < dnom <= 200 | 0,04 |
| 200 < dnom <= 315 | 0,06 |
| 315 < dnom <= 500 | 0,08 |
| 500 < dnom <= 800 | 0,10 |
Измеренное отклонение
Для dnom = ... |
Средства измерения
Индикатор часового типа. |
Замечания и ссылки на ISO 230-1
Для обеспечения максимальной стабильности захвата кулачка на испытательной оправке, при необходимости ее допускается удерживать в осевом направлении на торце патрона с помощью отшлифованной удерживающей пластины.
Индикатор часового типа следует устанавливать на минимально возможный диаметр. |
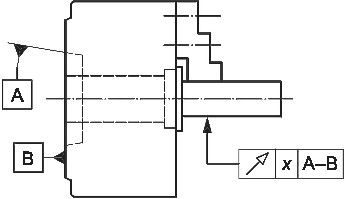
| Цель испытания | G5 |
| Проверка радиального биения испытательных оправок, зажатых обработанными верхними кулачками (вблизи кулачка). |
Схема
 |
| Номинальный диаметр патрона dnom | Допуск x
(полное перемещение индикатора) |
| dnom <= 125 | 0,03 |
| 125 < dnom <= 200 | 0,04 |
| 200 < dnom <= 315 | 0,05 |
| 315 < dnom <= 500 | 0,06 |
| 500 < dnom <= 800 | 0,08 |
Измеренные отклонения
Для dnom = ... |
Средства измерения
Индикатор часового типа. |
Замечания и ссылки на ISO 230-1
Испытание G5 необходимо повторить не менее трех раз для проверки повторяемости захвата; каждое измеренное отклонение должно находиться в пределах указанного значения полного перемещения индикатора.
См. также 6.5. |
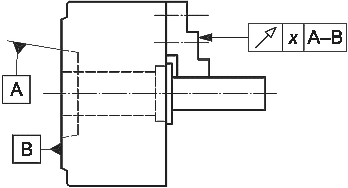
| Цель испытания | G6 |
| Проверка равноудаленности между внешними поверхностями верхних кулачков (измеряется с помощью обработанных верхних кулачков). |
Схема
 |
| Номинальный диаметр патрона dnom | Допуск x
(полное перемещение индикатора) |
| dnom <= 125 | 0,03 |
| 125 < dnom <= 200 | 0,04 |
| 200 < dnom <= 315 | 0,05 |
| 315 < dnom <= 500 | 0,06 |
| 500 < dnom <= 800 | 0,08 |
Измеренные отклонения
Для dnom = ... |
Средства измерения
Индикатор часового типа. |
Замечания и ссылки на ISO 230-1
Испытание G6 необходимо повторить не менее трех раз для проверки повторяемости захвата; каждое измеренное отклонение должно находиться в пределах указанного значения полного перемещения индикатора.
См. также 6.5. |
| Цель испытания | G7 |
| Проверка радиального биения зубцов нижнего кулачка. |
Схема
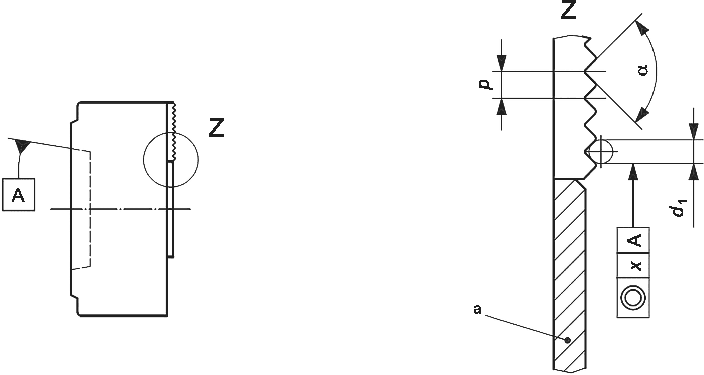
--------------------------------
a Вспомогательный диск. |
| Номинальный диаметр патрона dnom | Допуск x
(полное перемещение индикатора) |
| dnom <= 125 | 0,08 |
| 125 < dnom <= 200 | 0,10 |
| 200 < dnom <= 315 | 0,12 |
| 315 < dnom <= 500 | 0,14 |
| 500 < dnom <= 800 | 0,16 |
| Рекомендуемые диаметры калибров | d1 | p | $\alpha$ |
| 1,1 | 1,5875 (1/16") | 90° |
| 1,65 | 2,3813 (3/32") | 90° |
| 0,866 | 1,5 | 60° |
| 1,732 | 3 | 60° |
Средства измерения
Цилиндрический калибр или соответствующее средство измерения. |
Замечания и ссылки на ISO 230-1
Зажимной патрон предварительно нагружен на 2/3 от максимального усилия зажима. Вспомогательный диск зажат между внутренними концами нижних кулачков.
Измерительный штифт должен занимать положение наименьшего диаметра для зубца.
Испытания G3 и G7 являются альтернативными. |
| Цель испытания | G8 |
| Проверка равноудаленности между верхними поверхностями нижних кулачков и задними поверхностями зажимного патрона |
Схема
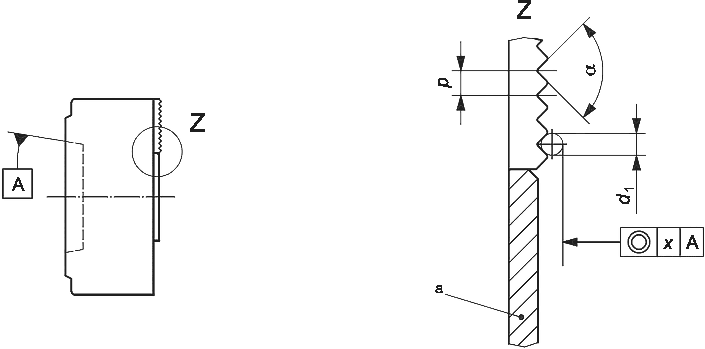
--------------------------------
a Вспомогательный диск. |
| Номинальный диаметр патрона dnom | Допуск x
(полное перемещение индикатора) |
| dnom <= 125 | 0,08 |
| 125 < dnom <= 200 | 0,10 |
| 200 < dnom <= 315 | 0,12 |
| 315 < dnom <= 500 | 0,14 |
| 500 < dnom <= 800 | 0,16 |
| Рекомендуемые диаметры калибров | d1 | p | $\alpha$ |
| 1,1 | 1,5875 (1/16") | 90° |
| 1,65 | 2,3813 (3/32") | 90° |
| 0,866 | 1,5 | 60° |
| 1,732 | 3 | 60° |
Средства измерения
Цилиндрический калибр или соответствующее средство измерения. |
Замечания и ссылки на ISO 230-1
Зажимной патрон предварительно нагружен на 2/3 от максимального усилия зажима. Вспомогательный диск зажат между внутренними концами нижних кулачков.
Измерительный штифт должен занимать положение наименьшего диаметра для зубца.
Испытания G3 и G7 являются альтернативными. |
*Приложение ДА*
*(справочное)*
*СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ*
*МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ*
*Таблица ДА.1*
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:1996 | - | <*>, <1> |
| ISO 965-3 | MOD | ГОСТ 16093-2004 (ИСО 965-1:1998, ИСО 965-3:1998) Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором |
<*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта.
Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта:
- MOD - модифицированный стандарт. |
---
<1> Действует ГОСТ ISO 23[0-1-2018 "Нормы и п](https://bukva.ai/docs/pravila-gost-iso-230-1-2018)равила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях", идентичный ISO 230-1:2012.
| УДК 621.9.02-434.5:006.354 | МКС 25.060.20 | IDT |
| Ключевые слова: металлорежущие станки, размеры, геометрические испытания, самоцентрирующие патроны, патроны с механизированным зажимом, верхние кулачки, нижние кулачки, зубчатое соединение кулачков |
---