ГОСТ ISO 3190-2025. Межгосударственный стандарт. Условия испытаний револьверных и одношпиндельных координатно-сверлильных станков с вертикальным шпинделем. Проверка точности
(введен в действие Приказом Росстандарта от 09.12.2025 № 1661-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Документ введен в действие с 01.05.2026.
от 9 декабря 2025 г. № 1661-ст
УСЛОВИЯ ИСПЫТАНИЙ РЕВОЛЬВЕРНЫХ И ОДНОШПИНДЕЛЬНЫХ
КООРДИНАТНО-СВЕРЛИЛЬНЫХ СТАНКОВ С ВЕРТИКАЛЬНЫМ ШПИНДЕЛЕМ
Test conditions for turret and single spindle
co-ordinate drilling machines with vertical spindle.
Testing of the accuracy
1 мая 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 28 ноября 2025 г. № 191-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 9 декабря 2025 г. № 1661-ст межгосударственный стандарт ГОСТ ISO 3190-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 мая 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 3190:1975 «Условия испытаний револьверных и одношпиндельных координатно-сверлильных станков с вертикальным шпинделем. Проверка точности» («Test condition for turret and spindle co-ordinate drilling machines with vertical spindle — Testing of the accuracy», IDT).
Международный стандарт ISO 3190:1975 разработан подкомитетом SC 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации TC 39 «Станки» Международной организации по стандартизации (ISO).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА.
Дополнительные сноски в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала.
Следует иметь в виду, что некоторые элементы данного стандарта могут быть объектом патентных прав. ISO не несет ответственности за идентификацию какого-либо одного или всех таких патентных прав
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети интернет-сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Международная организация по стандартизации (ISO) представляет собой объединение национальных организаций по стандартизации (комитеты — члены ISO). Разработка международных стандартов осуществляется техническими комитетами ISO. Каждый комитет-член может принимать участие в работе любого технического комитета по интересующему вопросу. Правительственные и неправительственные организации, связанные с ISO, также могут участвовать в этой работе.
Проекты международных стандартов, принятые техническими комитетами, перед утверждением их Советом ISO в качестве международных стандартов направляются на рассмотрение всем комитетам-членам.
Международный стандарт ISO 3190 разработан Техническим комитетом ISO/TC 39 «Станки» и в ноябре 1973 г. разослан на рассмотрение комитетам-членам.
Стандарт одобрили следующие комитеты-члены:
| Австралия Австрия Бельгия Болгария Чехословакия Египет Франция Германия |
Венгрия Индия Италия Япония Новая Зеландия Румыния Южная Африка Испания |
Швеция Швейцария Таиланд Турция Великобритания США СССР Югославия |
|---|
Голосов против принятия ISO 3190 от членов технического комитета не поступало.
1 Область применения
Настоящий стандарт совместно с ISO/R 230 определяет методики проверки значений геометрической точности и отклонений оси шпинделя револьверных и одношпиндельных координатно-сверлильных станков с вертикальным шпинделем и соответствующие допустимые отклонения.
В настоящем стандарте рассматриваются только вопросы проверки точности станка. Настоящий стандарт не применяется ни к испытаниям при работе станка (вибрации, ненормальные шумы, скачкообразные движения компонентов станка и т.д.), ни к характеристикам станка (скорости, подачи и т.д.), которые проверяют до начала испытания точности.
Поскольку имеется большое разнообразие конфигураций данных станков, наиболее распространенными являются следующие:
- станок коробчатого типа с изменяемой высотой стола;
- станок коробчатого типа с фиксированной высотой стола;
- портальный станок.
Испытания на геометрическую точность, приведенные в настоящем стандарте, выбирают в соответствии с особенностями конструкции рассматриваемого типа станка.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO/R 230, Machine tool test code (Нормы и правила испытаний металлорежущих станков) <1>
<1> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требования настоящего стандарта рекомендуется использовать только указанное в этой ссылке издание.
ISO 3686, Test conditions for turret and single spindle co-ordinate drilling and boring machines with table of fixed height with vertical spindle — Testing of the accuracy (Условия испытания револьверных и одношпиндельных координатно-сверлильных и расточных станков со столом постоянной высоты и с вертикальным шпинделем. Проверка точности) <2>
<2> Заменен на ISO 3686-1:2000 и ISO 3686-2:2000. Однако для однозначного соблюдения требования настоящего стандарта рекомендуется использовать только указанное в этой ссылке издание.
3 Общие положения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражаются в миллиметрах и дюймах.
При применении настоящего стандарта следует руководствоваться требованиями ISO/R 230, особенно при монтаже станка перед испытанием, прогревании шпиндельного и других движущихся компонентов, описании методов измерения и рекомендуемой точности испытательного оборудования.
Последовательность испытаний, представленная в настоящем стандарте, не определяет практический порядок проведения испытаний. Для упрощения установки и настройки средств измерений допускается проводить испытания в любой последовательности, удобной для исполнителя.
При проведении приемочных испытаний станка не всегда необходимо или возможно проводить все испытания, описанные в настоящем стандарте. Заказчик по соглашению с поставщиком/изготовителем проводит те испытания, которые относятся к интересующим его компонентам и/или характеристикам станка. Данные испытания должны быть четко определены при заказе станка.
Для сверлильных станков с револьверной головкой предусматривается обязательное проведение всех испытаний на геометрическую точность, связанных с вращением шпинделя, то есть тесты G7, G8, G9 и G12 следует проводить для каждого шпинделя.
При установлении допуска для диапазона измерения, отличного от приведенного в настоящем стандарте (см. ISO/R 230, 2.311) <1>, необходимо учитывать, что минимальное значение допуска равно 0,01 мм (0,0004 дюйма).
4 Условия испытаний и допустимые отклонения
4.1 Методика проверки геометрической точности
| Номер | Чертеж | Объект измерения | Допустимое отклонение | Средства измерений | Замечания и ссылки на ISO/R 230 | |
| мм | дюйм | |||||
| G0 | 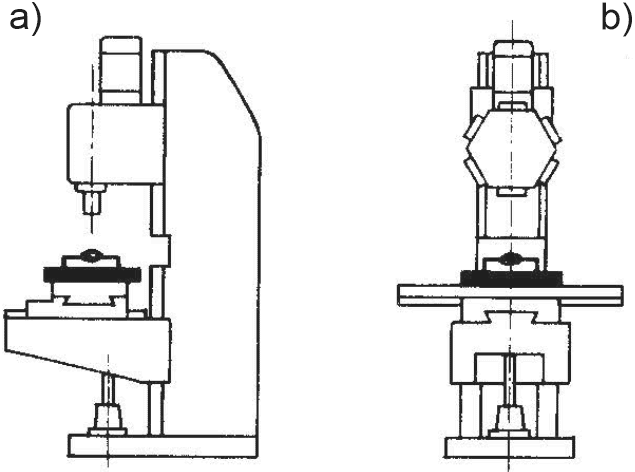 | Выравнивание станка: a) в плоскости симметрии станка; b) в плоскости, перпендикулярной плоскости симметрии станка и соосно с осью шпинделя | 0,03/300 | 0,0012/12 | Уровень и поверочная линейка | Пункты 3.11 и 5.212.21 <1> |
| G1 | 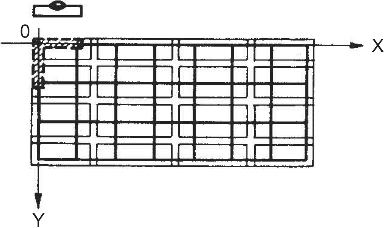 | A — стол Проверка плоскостности поверхности стола | 0,05 до 1000 | 0,002 до 40 | Прецизионный уровень или поверочная линейка и плоскопараллельная концевая мера длины | Пункты 5.322 и 5.323 <2> |
| Для каждого | ||||||
| 1000 | 40 | |||||
| увеличение длины сверх: | ||||||
| 1000 | 40 | |||||
| добавить к предыдущему соответствующему допуску: | ||||||
| 0,01 | 0,0004 | |||||
| Максимально допустимое отклонение: | ||||||
| 0,08 | 0,0032 | |||||
<1> См. ISO 230-1:2012, 6.1.2 и 12.1.3.2.
<2> См. ISO 230-1:2012, 12.2.3 и 12.2.4.
| Номер | Чертеж | Объект измерения | Допустимое отклонение | Средства измерений | Замечания и ссылки на ISO/R 230 | |
| мм | дюйм | |||||
| G2 | 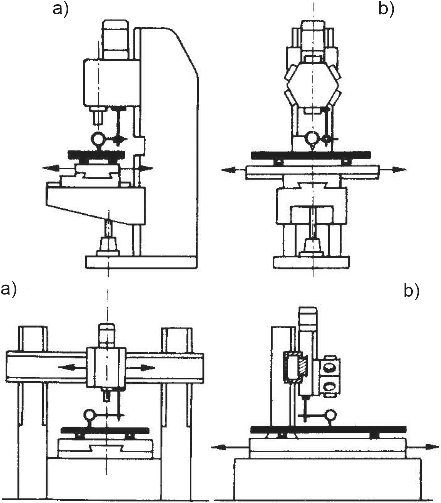 | Проверка параллельности поверхности стола к: a) поперечному движению стола или поперечному движению шпиндельной головки; b) продольному движению стола | 0,025 | 0,001 | Поверочная линейка и индикатор часового типа | Пункт 5.422.21 <1> Щуп индикатора должен быть размещен около оси шпинделя. Измерение возможно проводить поверочной линейкой, расположенной параллельно поверхности стола. Если длина стола более 1000 мм (40 дюймов), осмотр возможно осуществлять путем последовательных перемещений линейки. Если шпиндель возможно зафиксировать, индикатор возможно установить на нем. Если шпиндель нельзя зафиксировать, то индикатор должен быть установлен на неподвижной части станка. Шпиндельная головка и консоль или стойка заблокирована: a) стол зафиксирован; b) поперечные салазки зафиксированы |
| на любой длине измерения из: | ||||||
| 300 | 12 | |||||
| Максимально допустимое отклонение: | ||||||
| 0,05 | 0,002 | |||||
| Номер | Чертеж | Объект измерения | Допустимое отклонение | Средства измерений | Замечания и ссылки на ISO/R 230 | |
| мм | дюйм | |||||
| G3 | 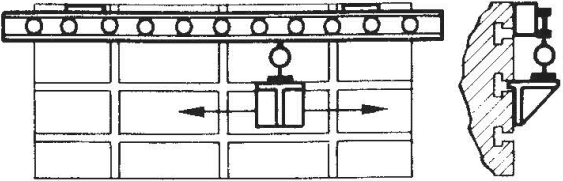 | Проверка прямолинейности средней продольной или базового T-образного паза стола | 0,025 | 0,001 | Поверочная линейка, индикатор часового типа или плоскопараллельная концевая мера длины и блок | Пункты 5.212, 5.212.1, 5.212.3 или 5.232 <1> Линейка может быть помещена непосредственно на столе |
| на любой длине измерения из: | ||||||
| 500 | 20 | |||||
| Максимально допустимое отклонение: | ||||||
| 0,03 | 0,0012 | |||||
| G4 | 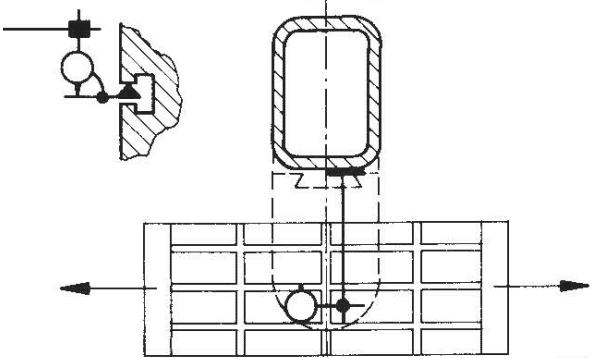 | Проверка параллельности среднего или базового продольного T-образного паза стола к его продольному перемещению | 0,03 | 0,0012 | Индикатор часового типа | Пункт 5.422.21 <2> Поперечные салазки и консоль фиксируют |
| на любой длине измерения из: | ||||||
| 500 | 20 | |||||
| G5 | 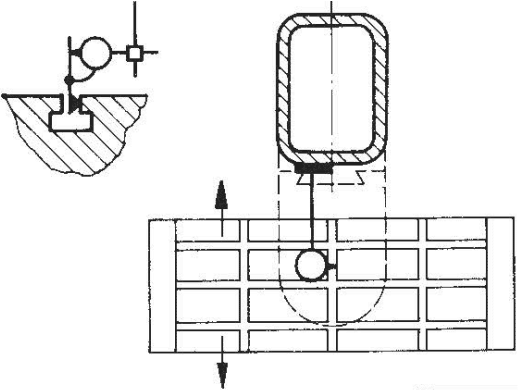 | Проверка параллельности среднего поперечного и/или базового T-образного паза стола поперечному перемещению стола | 0,025 | 0,001 | Индикатор часового типа | Пункт 5.422.2 <1> Консоль фиксируют. Стол фиксируют в центральном положении |
| на любой длине измерения из: | ||||||
| 500 | 20 | |||||
| Номер | Чертеж | Объект измерения | Допустимое отклонение | Средства измерений | Замечания и ссылки на ISO/R 230 | |
| мм | дюйм | |||||
| G6 | 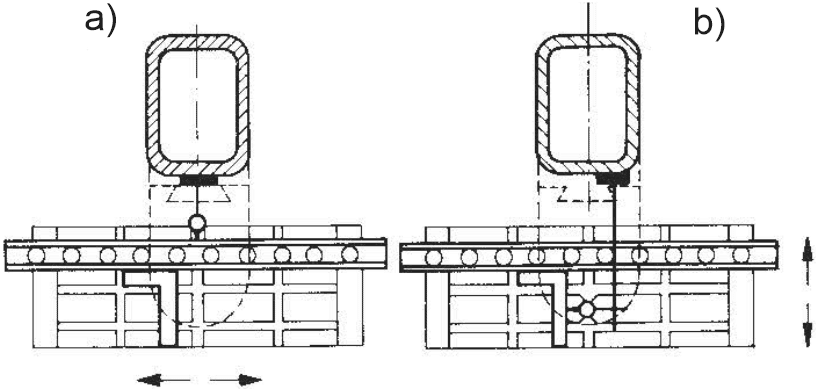 | Проверка перпендикулярности продольного перемещения стола к его поперечному перемещению или к перемещению шпиндельной головки на стойке | 0,035/500 | 0,0014/20 | Поверочная линейка, индикатор часового типа и угольник | Пункт 5.522.4 <1> Консоль зафиксирована. a) Линейку устанавливают параллельно продольному перемещению стола; затем угольник помещают против линейки. Стол блокируют в центральном положении. b) Затем проверяют поперечное перемещение стола или шпиндельной головки на стойке |
| G7 | 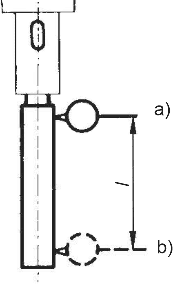 | B — шпиндель Измерение биения конического отверстия шпинделя: a) у торца шпинделя; b) на расстоянии l = 300 мм (12 дюймов) от торца | a) 0,01 b) 0,02 | a) 0,0004 b) 0,0008 | Индикатор часового типа и поверочная оправка | Пункт 5.612.3 <2> Если станок с револьверной головкой, то испытание проводят на всех шпинделях |
| Номер | Чертеж | Объект измерения | Допустимое отклонение | Средства измерений | Замечания и ссылки на ISO/R 230 | |
| мм | дюйм | |||||
| G8 | 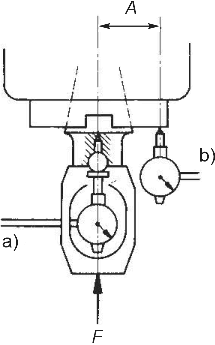 | a) Измерение периодического осевого биения; b) измерение кривизны лицевой поверхности торца шпинделя (включая периодическое осевое биение) | a) 0,01 b) 0,02 | a) 0,0004 b) 0,0008 | Индикатор часового типа | a) Пункт 5.622.1 и 5.622.2 <1> Для испытаний a) и b) необходимо приложить силу F, указанную изготовителем, нажатием в направлении корпуса. b) Пункт 5.632 <**> Расстояние A до индикатора часового типа b) от оси шпинделя должно быть настолько большим, насколько это возможно. Испытание повторяют на всех шпинделях, если станок с револьверной головкой |
| G9 | 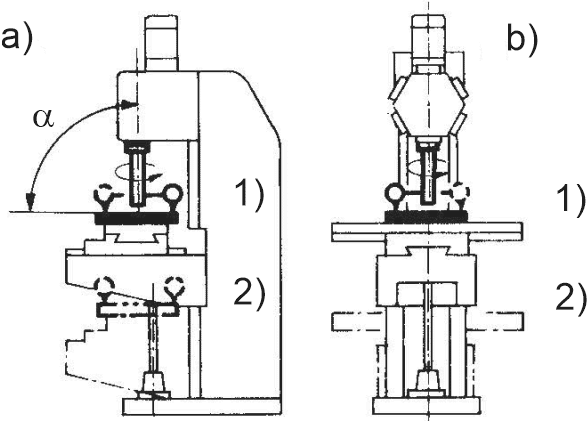 | Проверка перпендикулярности оси шпинделя к поверхности стола и прямолинейности вертикальных направляющих скольжения стола: a) в вертикальной плоскости симметрии станка; b) в плоскости, перпендикулярной к вертикальной плоскости симметрии станка | A — одношпиндельный станок | Индикатор часового типа, поверочная линейка и поверочная оправка | Пункты 5.512.1 и 5.512.42 <2> Для станков, имеющих стол регулируемой высоты, испытание проводят в первую очередь со столом в верхнем положении 1), а затем в нижнем положении 2). Шпиндельную головку, стол, поперечные салазки, консоль или стойку фиксируют. Испытание повторяют на всех шпинделях, если станок с револьверной головкой. ------------------------- <*> Расстояние между двумя точками касания | |
| a) 0,02/300 <*> с \alpha \leq 90^{\circ} b) 0,02/300 | a) 0,0008/12 <*> с \alpha \leq 90^{\circ} b) 0,0008/12 | |||||
| B — станок с револьверной головкой | ||||||
| a) 0,025/300 <*> с \alpha \leq 90^{\circ} b) 0,025/300 <*> | a) 0,001/12 <*> с \alpha \leq 90^{\circ} b) 0,001/12 | |||||
| Номер | Чертеж | Объект измерения | Допустимое отклонение | Средства измерений | Замечания и ссылки на ISO/R 230 | |
| мм | дюйм | |||||
| G10 | 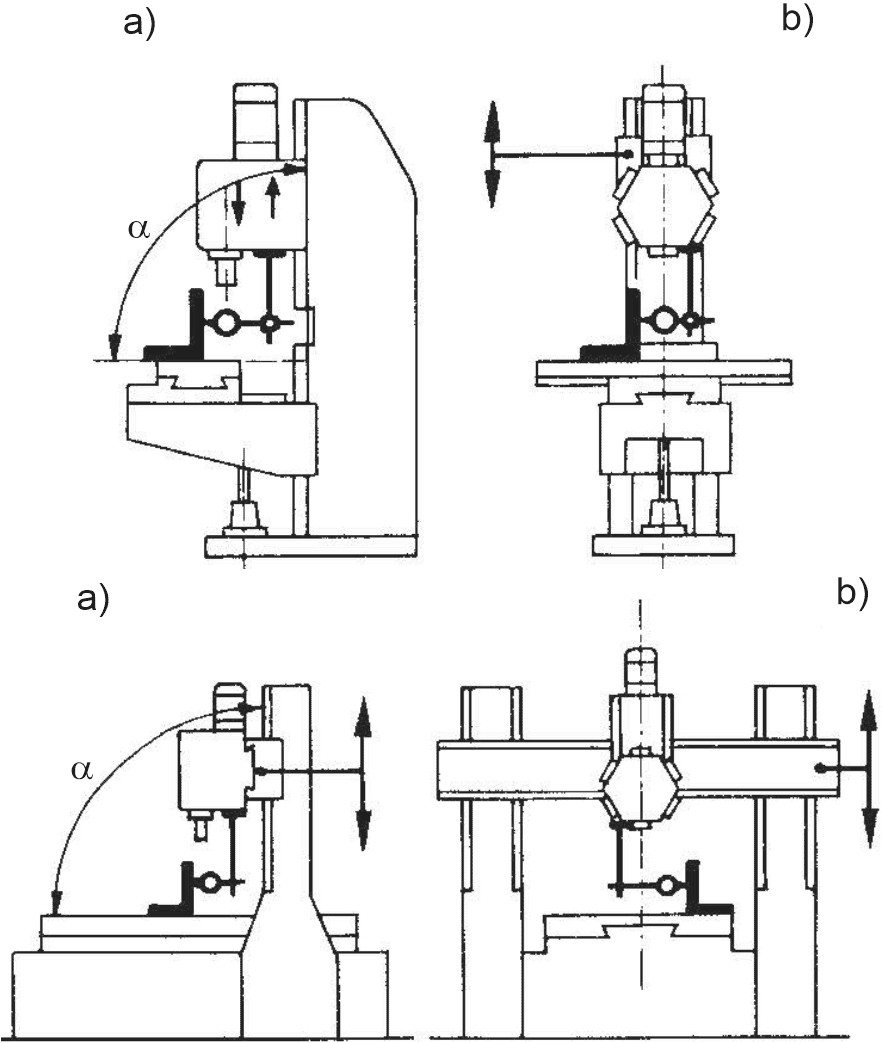 | C — шпиндельная головка Проверка перпендикулярности поверхности стола к вертикальному перемещению шпиндельной головки или стоек на колонне: a) в вертикальной плоскости симметрии станка; b) в плоскости, перпендикулярной к вертикальной плоскости симметрии станка | a) 0,025/300 с \alpha \leq 90^{\circ} b) 0,025/300 | a) 0,001/12 с \alpha \leq 90^{\circ} b) 0,001/12 | Индикатор часового типа и угольник | Пункт 5.522.2 <1> Стол фиксируют в центральном положении. Поперечную каретку и консоль фиксируют. Шпиндельную головку или стойку фиксируют во время проведения измерений |
| Номер | Чертеж | Объект измерения | Допустимое отклонение | Средства измерений | Замечания и ссылки на ISO/R 230 | |
| мм | дюйм | |||||
| G11 | 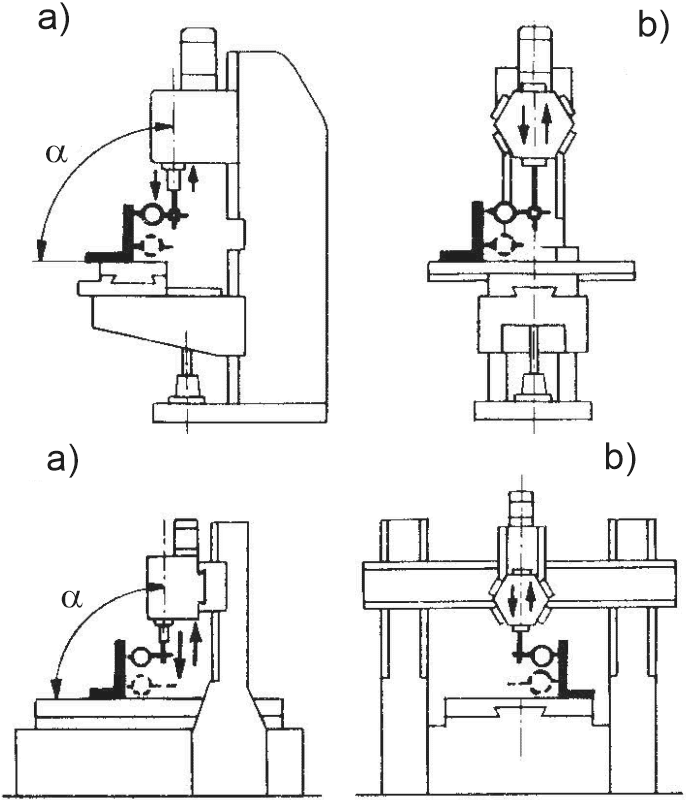 | Проверка перпендикулярности поверхности стола к вертикальному перемещению корпуса шпинделя или к гильзе шпинделя, или к револьверной головке: a) в вертикальной плоскости симметрии станка; b) в плоскости, перпендикулярной к вертикальной плоскости симметрии станка | a) 0,025/300 с \alpha \leq 90^{\circ} b) 0,025/300 | a) 0,001/12 с \alpha \leq 90^{\circ} b) 0,001/12 | Индикатор часового типа и угольник | Пункт 5.522.2 <1> Стол фиксируют в центральном положении. Шпиндельную головку, поперечную каретку и консоль фиксируют |
| Номер | Чертеж | Объект измерения | Допустимое отклонение | Средства измерений | Замечания и ссылки на ISO/R 230 | |
| мм | дюйм | |||||
| G12 | 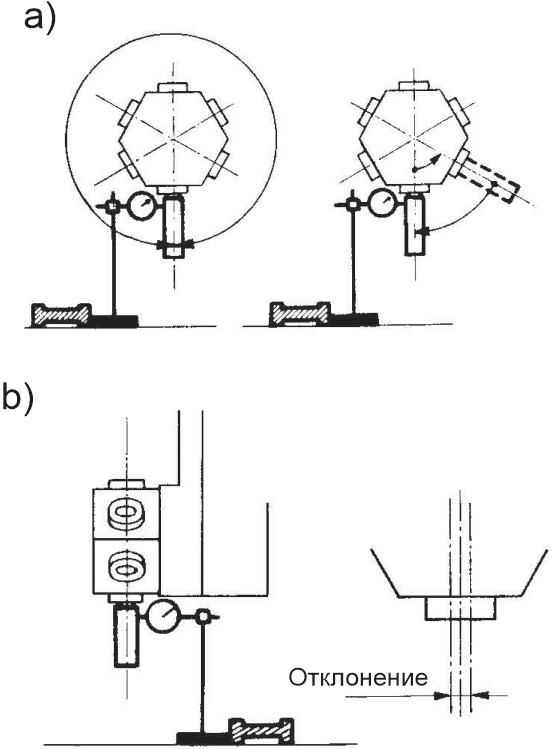 | D — многошпиндельная револьверная головка Измерение точности позиционирования осей внутренней крепежной поверхности многошпиндельной револьверной головки и проверка повторяемости этих позиционирований: a) в вертикальной плоскости, перпендикулярной к вертикальной плоскости, проходящей через ось вращения револьверной головки; b) в вертикальной плоскости, проходящей через ось вращения револьверной головки | 0,025 | 0,001 | Поверочная линейка, индикатор часового типа и проверочная оправка | Пункты 5.412.1 и 6.4 <1> Для a) и b) опора индикатора часового типа должна быть установлена напротив поверочной линейки для размещения щупа на центральной линии поверочной оправки и как можно ближе к торцу шпинделя. Индикатор часового типа настраивают на нулевое показание на поверочной оправке в эталонном шпинделе при среднем положении биения. Револьверную головку поворачивают на один полный оборот. Если не представляется возможным повернуть на один полный оборот, то головку вращают через максимально возможные доли оборота сначала в одном направлении, а затем в противоположном направлении до возврата в исходное положение. |
| Затем револьверную головку индексируют и фиксируют для наблюдения отклонений. Затем револьверную головку переводят к следующему положению, а поверочную оправку переводят от эталонного шпинделя. Точно так же, но без повторно обнуленного индикатора часового типа, шпиндель поворачивают к среднему значению биения и отклонения, регистрируют до и после полного (или частичного) оборота головки. Эти действия повторяют для всех шпинделей. Все салазки фиксируют, за исключением салазок подачи при сверлении | ||||||
4.2 Методика проверки отклонения оси шпинделя
| Номер | Схема | Объект измерения | Допустимое отклонение | Средства измерений | Замечания и ссылки на ISO/R 230 | |
| мм | дюйм | |||||
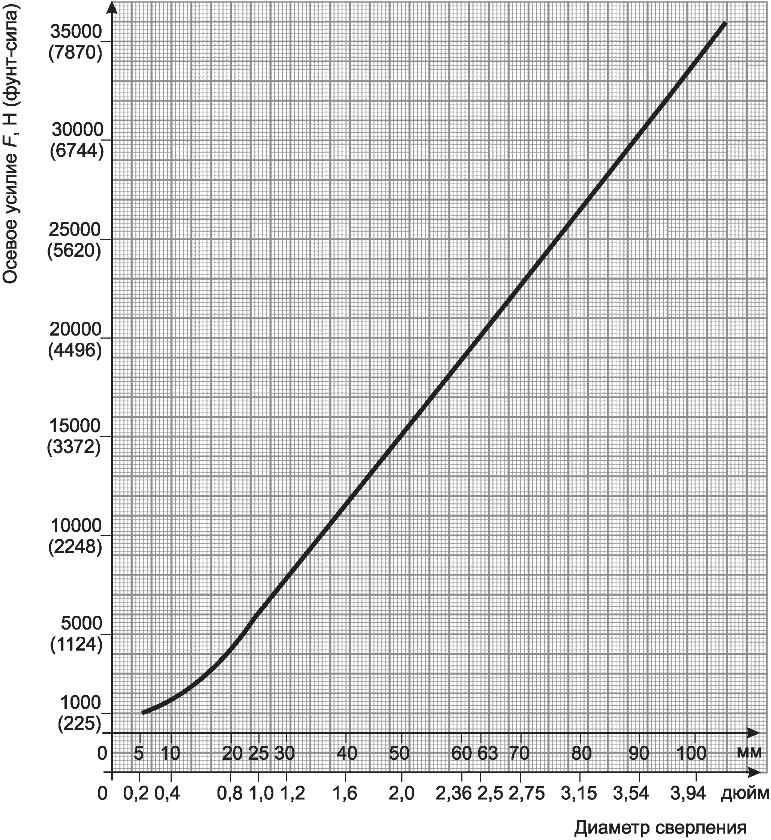
| P1 | 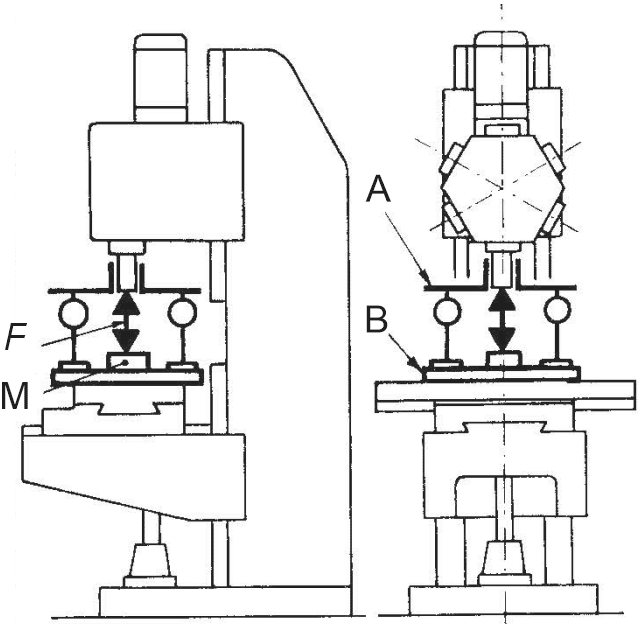 Специальное оборудование (альтернативное) 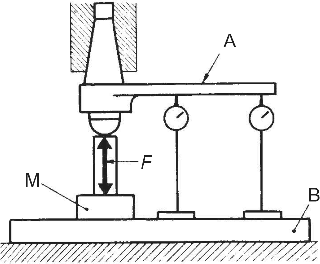 | Измерение отклонения оси шпинделя от своей позиции, перпендикулярной столу под осевым усилием, приложенным к шпинделю: a) в плоскости симметрии станка; b) в плоскости, перпендикулярной к плоскости симметрии станка | 1/1000 | 0,04/40 | Специальное оборудование. Индикатор часового типа и силоизмерительный прибор | Необходимо следовать нормам и правилам испытаний ISO/R 230 <1>. Вместо контрольного сверления прикладывают осевое усилие F к торцу шпинделя, используя в качестве опоры поверхность стола. Применение силы F и измерение прогиба оси шпинделя под нагрузкой по отношению к поверхности стола проводится напрямую на торце шпинделя при помощи специального оборудования A, смонтированного непосредственно в самом шпинделе. Основание B датчика силы должно быть достаточной площади и жесткости, чтобы исключить любую деформацию стола. Величину силы F определяет изготовитель. При отсутствии определенной нагрузки, необходимо сделать ссылку на график, приведенный в приложении, для определения нагрузки в зависимости от сверлильной мощности станка. |
| Шпиндель должен быть втянут. Шпиндельную головку или салазки сверлильной подачи, стол, поперечные салазки, консоль или стойку устанавливают и фиксируют в среднем положении на соответствующих направляющих скольжения. Тарировочная карта средства измерения M должна быть приложена | ||||||
Примечание - На графике приведены средние значения усилия подачи при сверлении заточенным сверлом заготовок из углеродистой стали обыкновенного качества (предел прочности на растяжение R = от 550 до 650 МПа <*>).
<*> Предварительное значение: R = от 5500 до 6500 бар.
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO/R 230 | - | <*>, <1> |
| ISO 3686 | - | <*> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. | ||
<1> Действует ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях».
| УДК 621.952:006.354 | МКС 25.080.40 | IDT |
| Ключевые слова: станки, сверлильные станки, проверки, проверки условий, верификация, точность | ||