---
title: "\"ГОСТ ISO 26303-2025. Межгосударственный стандарт. Станки металлорежущие. Оценка краткосрочной воспроизводимости процессов механической обработки\""
number: "ГОСТ ISO 26303-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-iso-26303-2025"
---

## "ГОСТ ISO 26303-2025. Межгосударственный стандарт. Станки металлорежущие. Оценка краткосрочной воспроизводимости процессов механической обработки"

# "ГОСТ ISO 26303-2025. Межгосударственный стандарт. Станки металлорежущие. Оценка краткосрочной воспроизводимости процессов механической обработки"

(введен в действие Приказом Росстандарта от 25.11.2025 N 1490-ст)

> [!IMPORTANT]
> Текст данного документа приведен с учетом [поправки](https://bukva.ai/docs/popravka-popravki-gost-iso-26303-2025), опубликованной в "ИУС", N 6, 2026.
> Документ [введен](#p100009) в действие с 01.08.2026.


<a id="p100001"></a>Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 25 ноября 2025 г. N 1490-ст

<a id="p100002"></a>**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**

<a id="p100003"></a>**СТАНКИ МЕТАЛЛОРЕЖУЩИЕ**

<a id="p100004"></a>**ОЦЕНКА КРАТКОСРОЧНОЙ ВОСПРОИЗВОДИМОСТИ**
**ПРОЦЕССОВ МЕХАНИЧЕСКОЙ ОБРАБОТКИ**

<a id="p100005"></a>Machine tools. Short-term capability evaluation
of machining processes

<a id="p100006"></a>**(ISO 26303:2022,**
Machine tools - Short-term capability evaluation
of machining processes on metal-cutting machine tools, IDT)

<a id="p100007"></a>**ГОСТ ISO 26303-2025**

<a id="p100008"></a>МКС 25.080.01

<a id="p100009"></a>Дата введения
1 августа 2026 года


### <a id="p100010"></a>Предисловие


<a id="p100011"></a>Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены [ГОСТ 1.0](https://bukva.ai/docs/gost-1-0-2015) "Межгосударственная система стандартизации. Основные положения" и [ГОСТ 1.2](https://bukva.ai/docs/gost-1-2-2015) "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"


### <a id="p100012"></a>Сведения о стандарте


<a id="p100013"></a>1 ПОДГОТОВЛЕН Федеральным бюджетным учреждением "Государственный региональный центр стандартизации, метрологии и испытаний им. А.М. Муратшина в Республике Башкортостан" (ФБУ "ЦСМ им. А.М. Муратшина в Республике Башкортостан") и Федеральным государственным бюджетным учреждением "Российский институт стандартизации" (ФГБУ "Институт стандартизации") на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в [пункте 5](#p100033)
<a id="p100014"></a>2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 "Станки"
<a id="p100015"></a>3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 октября 2025 г. N 190-П)
<a id="p100016"></a>За принятие проголосовали:


| <a id="p100017"></a>Краткое наименование страны по МК (ИСО 3166) 004-97 | <a id="p100018"></a>Код страны по МК (ИСО 3166) 004-97 | <a id="p100019"></a>Сокращенное наименование национального органа по стандартизации |
| --- | --- | --- |
| <a id="p100020"></a>Армения | <a id="p100021"></a>AM | <a id="p100022"></a>ЗАО "Национальный орган по стандартизации и метрологии" Республики Армения |
| <a id="p100023"></a>Беларусь | <a id="p100024"></a>BY | <a id="p100025"></a>Госстандарт Республики Беларусь |
| <a id="p100026"></a>Россия | <a id="p100027"></a>RU | <a id="p100028"></a>Росстандарт |
| <a id="p101603"></a>Таджикистан | <a id="p101604"></a>TJ | <a id="p101605"></a>Таджикстандарт |
| <a id="p100029"></a>Узбекистан | <a id="p100030"></a>UZ | <a id="p100031"></a>Узбекское агентство по техническому регулированию |


<a id="p100032"></a>4 Приказом Федерального агентства по техническому регулированию и метрологии от 25 ноября 2025 г. N 1490-ст межгосударственный стандарт ГОСТ ISO 26303-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 августа 2026 г.
<a id="p100033"></a>5 Настоящий стандарт идентичен международному стандарту ISO 26303:2022 "Станки. Оценка краткосрочной воспроизводимости процессов механической обработки на металлорежущих станках" ("Machine tools - Short-term capability evaluation of machining processes on metal-cutting machine tools", IDT).
<a id="p100034"></a>Международный стандарт разработан подкомитетом SC 2 "Условия испытаний металлорежущих станков" Технического комитета по стандартизации TC 39 "Станки" Международной организации по стандартизации (ISO).
<a id="p100035"></a>Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
<a id="p100036"></a>При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p101561).
<a id="p100037"></a>Дополнительная сноска в тексте стандарта, выделенная курсивом, приведена для пояснения текста оригинала
<a id="p100038"></a>**6 ВВЕДЕН ВПЕРВЫЕ**

<a id="p100039"></a>Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
<a id="p100040"></a>В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты"


### <a id="p100041"></a>Введение


<a id="p100042"></a>Оценка краткосрочной воспроизводимости процесса механической обработки - это иной подход к оценке работы станка по сравнению с методами контроля его рабочих характеристик, которые охватываются рядом международных стандартов, например ISO 230 (все части), и другими стандартами, относящимися к конкретному типу станка. Основные отличия заключаются в механической обработке выборочной партии испытательных образцов и определении соответствующих влияющих факторов, а также в статистической обработке и анализе данных, связанных с качеством изделий, полученных в ходе данных испытаний.
<a id="p100043"></a>Настоящий стандарт является результатом проекта, осуществляемого под непосредственным руководством международной рабочей группы и обобщенного с целью обеспечения доступности информации как можно большему числу заинтересованных сторон.
<a id="p100044"></a>Оценка краткосрочной воспроизводимости процесса, так же, как и показатели производительности, очень часто применяется в дополнение к контролю рабочих характеристик станка, особенно в крупносерийном производстве. Фактически потребители станков все чаще используют методы статистического управления процессом (SPC) в своей деятельности и так же часто просят поставщиков/производителей станков стать комплексными поставщиками, возлагая на них ответственность за процесс механической обработки.
<a id="p100045"></a>Статистические методы в управлении процессами описаны в ISO 22514 (все части).
<a id="p100046"></a>Что касается приемки станка на основе анализа воспроизводимости процесса обработки на нем определенной детали, то требования и методы, заявленные отдельными потребителями, сильно отличаются друг от друга из-за отсутствия признанного международного стандарта. Поэтому во время приемочных испытаний часто необходимы длительные обсуждения и адаптационные процессы, что приводит к задержке поставки заказчику и значительным временным и финансовым затратам. В настоящем стандарте представлен стандартный порядок приемочных испытаний станка, основанный на краткосрочной воспроизводимости осуществляемого на нем процесса. Он содержит:
- <a id="p100047"></a>краткосрочную воспроизводимость заданного процесса, в котором используется испытываемый станок, процесс механической обработки, применяемые инструменты и зажимы, а также свойства обрабатываемой детали;
- <a id="p100048"></a>оценку соответствующих индексов воспроизводимости станка.
<a id="p100049"></a>Настоящий стандарт адаптирован и соответствует требованиям, установленным в ISO 22514 (все части). Однако термин "индекс пригодности процесса", установленный в ISO 3534-2:2006 [<*>](#p100051) и используемый в ISO 22514-3:2020 для нормального распределения, соответствует [термину](#p100069) "краткосрочная воспроизводимость" в настоящем стандарте. Понятие "краткосрочная воспроизводимость" широко используется в станкостроении на протяжении многих лет, поэтому ISO/TC 39/SC 2 решил сохранить данный термин.

<a id="p100050"></a>

---

<a id="p100051"></a><*> См. ISO 3534-2:2006, 2.6.2.

<a id="p100052"></a>В сочетании со статистической оценкой многие влияющие факторы значительно ограничивают долю интервала допуска, предусмотренного разновидностями станков. Следовательно, индексы воспроизводимости станка определяются в зависимости от условий испытаний и требуемых пределов допуска.


### <a id="p100053"></a>1 Область применения


<a id="p100054"></a>Настоящий стандарт устанавливает порядок приемки металлорежущих станков на основе анализа воспроизводимости осуществляемых на них процессов механической обработки определенной детали (косвенный метод испытаний). Приведены рекомендации по условиям испытаний, применяемым измерительным системам и требованиям, предъявляемым к станкам.
<a id="p100055"></a>Настоящий стандарт согласован с ISO 22514 (все части), описывающим статистические методы для управления процессами, и рассматривает конкретное применение этих методов к станкам и механической обработке выборочной партии испытательных образцов. Настоящий стандарт не распространяется ни на функциональные испытания, которые обычно проводят перед проверкой показателей точности, ни на испытания на соответствие требованиям безопасности станка.
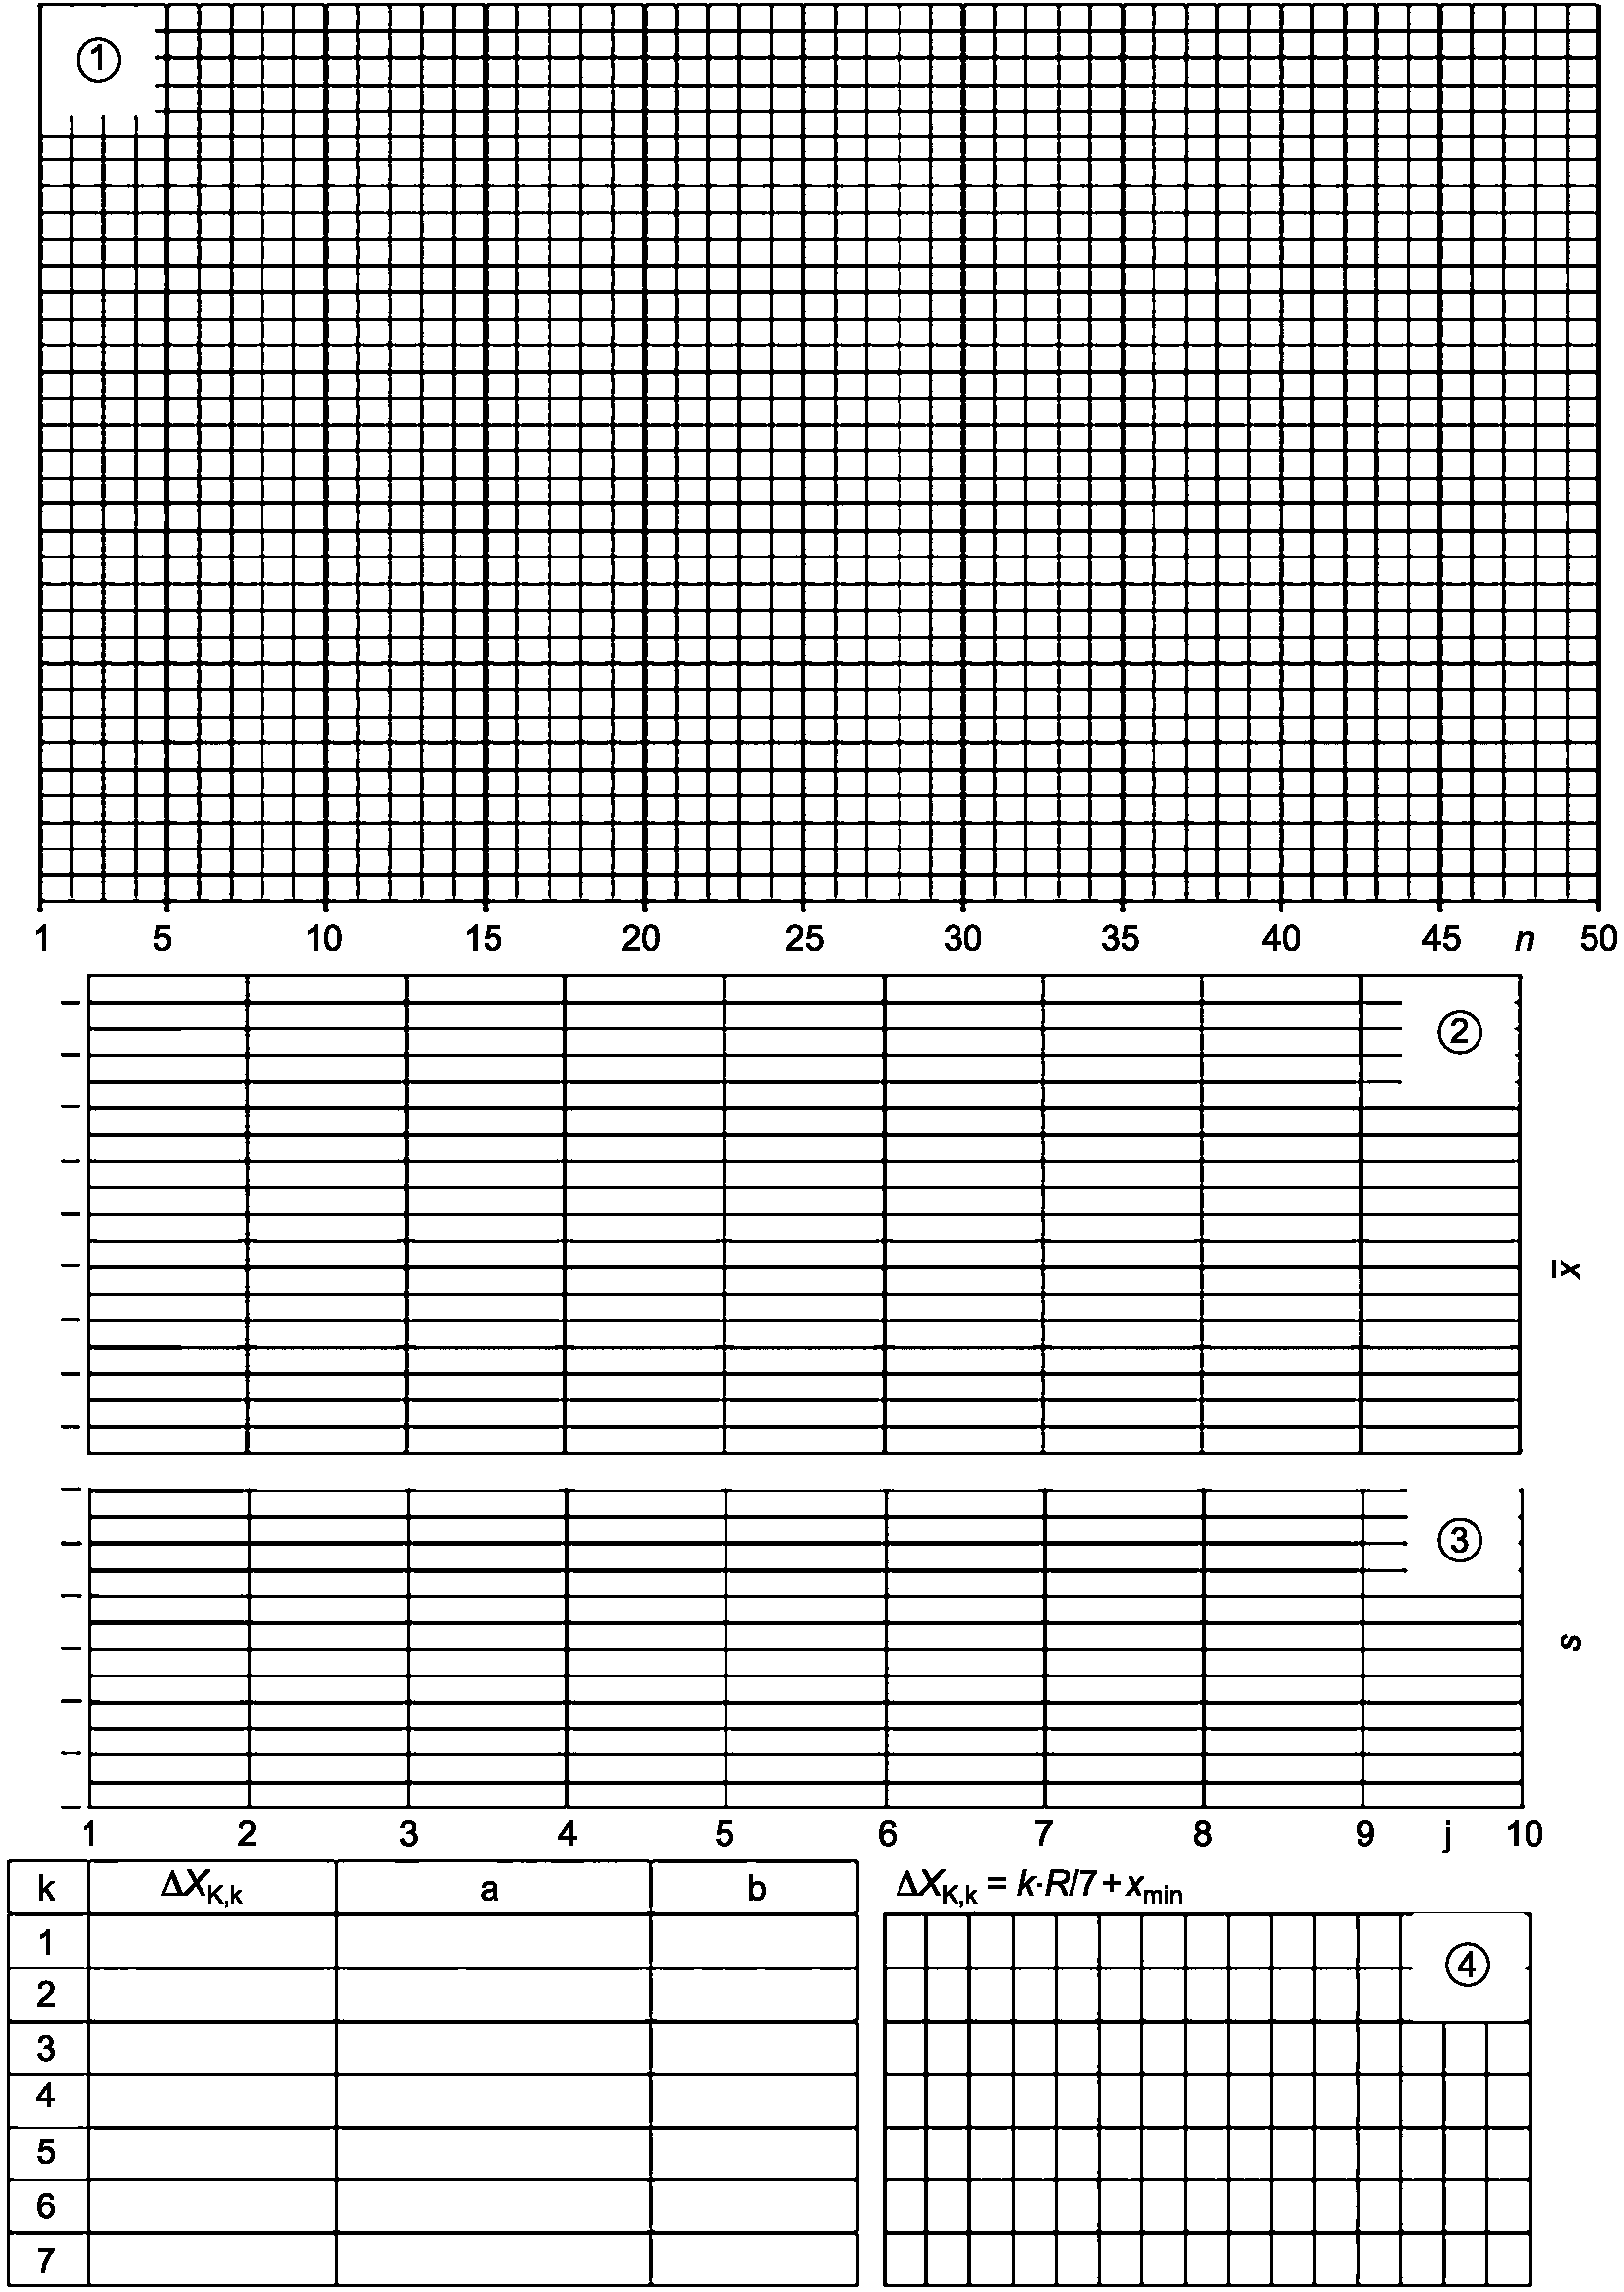
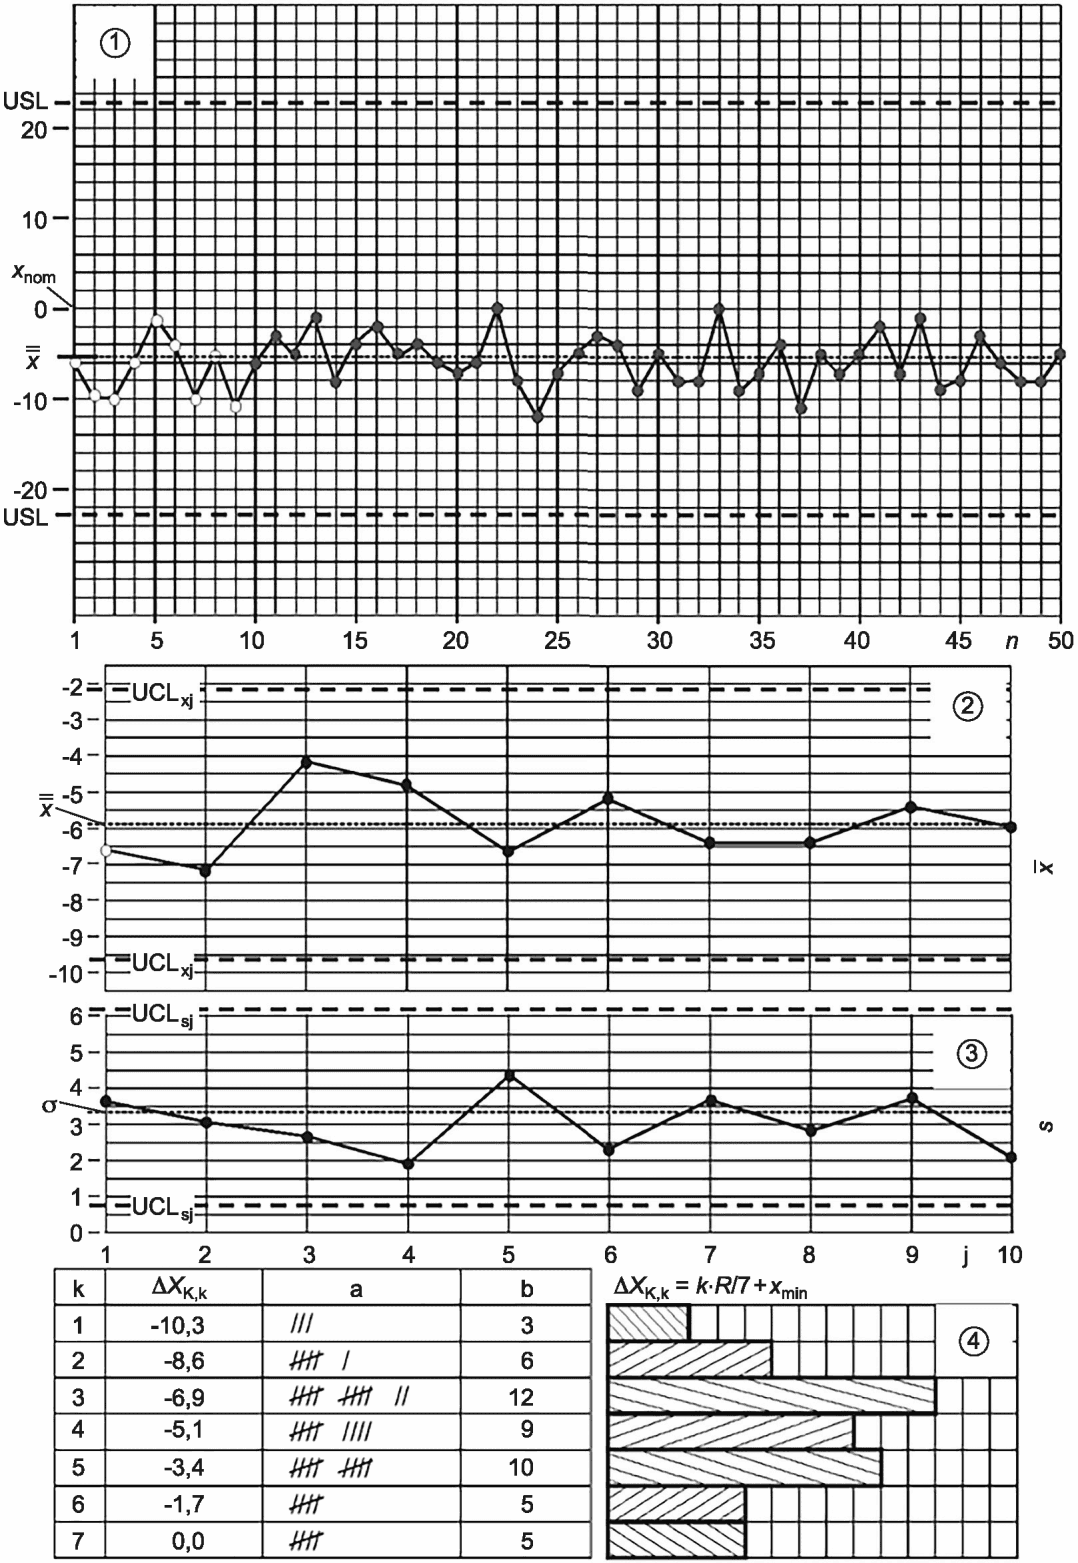
<a id="p100056"></a>В [приложении A](#p100431) приведена дополнительная информация, относящаяся к статистической оценке, в [приложениях B](#p100524) и [C](#p100672) приведены бланки соглашения и оценочные бланки для анализа краткосрочной воспроизводимости, а в [приложении D](#p100928) приведен пример их заполнения.
<a id="p100057"></a>*Примечание* 1 - Прямое испытание направлено на исследование индивидуальных характеристик станков, таких как геометрическая точность или точность позиционирования. Оценка краткосрочной воспроизводимости предназначена для подтверждения того, что станок способен выполнять определенную технологическую задачу. Поэтому важно признать, что анализ краткосрочной воспроизводимости нацелен только на производимую продукцию. Это означает, что методы прямого испытания в большей степени предназначены для определения причин неисправностей и проведения конструктивных улучшений станка, который используется в широком спектре производственных задач; анализ краткосрочной воспроизводимости в меньшей степени подходит для выявления причин неисправностей станка. Поэтому ожидается, что оценка краткосрочной воспроизводимости в целях приемки металлорежущих станков, выполняющих процессы механической обработки, будет проводиться в основном на станках специального назначения, зависящих от обрабатываемой детали, например на рабочих станциях автоматических линий, с длительностью цикла менее 10 минут, определяемой технологическим процессом, что позволяет за одну смену производить не менее 50 деталей, поскольку при меньшем количестве изделий статистическая неопределенность значительно возрастает. Также оценка краткосрочной воспроизводимости может быть проведена и на универсальных станках, таких как обрабатывающие центры, используемых в крупносерийном производстве, если они отвечают вышеупомянутым статистическим требованиям.
<a id="p100058"></a>*Примечание* 2 - Понятие "краткосрочная воспроизводимость", которое широко используется в станкостроении, соответствует термину "индекс пригодности процесса", установленному в ISO 3534-2:2006 для нормального распределения.


### <a id="p100059"></a>2 Нормативные ссылки


<a id="p100060"></a>В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированной ссылки применяют только указанное издание ссылочного стандарта, для недатированной - последнее издание (включая все изменения)]:
<a id="p100061"></a>ISO 4288 [<*>](#p100063), Geometrical Product Specifications (GPS) - Surface texture: Profile method - Rules and procedures for the assessment of surface texture [Геометрические характеристики изделий (GPS). Структура поверхности. Профильный метод. Определение и параметры структуры]

<a id="p100062"></a>

---

<a id="p100063"></a><*> Заменен на ISO 21920-3. Однако для однозначного соблюдения требования настоящего стандарта, приведенного в недатированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.


### <a id="p100064"></a>3 Термины и определения


<a id="p100065"></a>В настоящем стандарте применены следующие термины с соответствующими определениями.
<a id="p100066"></a>Международные организации ISO и IEC поддерживают терминологические базы данных для использования в области стандартизации, доступные по следующим адресам:
- <a id="p100067"></a>платформа онлайн-просмотра ISO, доступная по адресу: http://www.iso.org/obp;
- <a id="p100068"></a>Электропедия IEC, доступная по адресу: http://www.electropedia.org/.
<a id="p100069"></a>3.1 краткосрочная воспроизводимость (short-term capability): Способность производственного агрегата изготавливать определенную деталь в пределах установленных допусков при заданном уровне доверия; понятие, применяемое главным образом к серийному производству.
<a id="p100070"></a>*Примечание* 1 - Производственный агрегат может представлять собой один станок, один шпиндель многошпиндельного станка, одну станцию автоматической линии и т.д.
<a id="p100071"></a>Примечание 2 - В настоящем стандарте индексы краткосрочной воспроизводимости, Cs и Csk, оцениваются при предположении о нормальном распределении рассматриваемого значения характеристики. Если это предположение не выполняется, то вместо индексов воспроизводимости оцениваются значения краткосрочного размаха RV,s [(3.4)](#p100079) и критическое значение краткосрочного размаха RV,sk [(3.5)](#p100080).
<a id="p100072"></a>Примечание 3 - Настоящий стандарт адаптирован и соответствует требованиям, установленным в ISO 22514 (все части). Однако термин "индекс пригодности процесса", установленный в ISO 3534-2:2006 и используемый в ISO 22514-3 для нормального распределения, соответствует [термину](#p100069) "краткосрочная воспроизводимость" в настоящем стандарте. Понятие "краткосрочная воспроизводимость" широко используется в станкостроении; поэтому ISO/TC 39/SC 2 решил сохранить этот термин.

<a id="p100073"></a>3.2 индекс краткосрочной воспроизводимости Cs (short-term capability index Cs): Отношение установленного допуска к стандартному отклонению измеренных значений, количественно определяющему рассеяние.
<a id="p100074"></a>Примечание 1 - См. [формулу (14)](#p100319).
<a id="p100075"></a>*Примечание* 2 - Измеренными значениями называются также значения характеристик.

<a id="p100076"></a>3.3 критический индекс краткосрочной воспроизводимости Csk (critical short-term capability index Csk): Отношение установленного допуска к стандартному отклонению измеренных значений, количественно определяющему рассеяние, с учетом положения среднего значения.
<a id="p100077"></a>Примечание 1 - Если среднее значение измеренных величин находится в середине поля допуска, это называется центрированным распределением; если среднее значение не находится в середине поля допуска, это называется смещенным распределением. Взаимосвязь между центрированным и смещенным распределениями см. в [A.1](#p100432).
<a id="p100078"></a>*Примечание* 2 - Измеренными значениями называются также значения характеристик.

<a id="p100079"></a>3.4 значение краткосрочного размаха RV,s (short-term range value RV,s): Отношение размаха измеренных значений к установленному допуску.
<a id="p100080"></a>3.5 критическое значение краткосрочного размаха RV,sk (critical short-term range value RV,sk): Отношение размаха измеренных значений к установленному допуску с учетом положения среднего значения.
<a id="p100081"></a>3.6 контрольная карта (control chart): График, на который наносят в установленном порядке значения статистического показателя в соответствии с последовательностью выборок, используемый для управления процессом и снижения изменчивости процесса.
<a id="p100082"></a>*Примечание* 1 - Порядок нанесения на карту значений обычно привязан ко времени или порядку отбора выборок.

<a id="p100083"></a>[ISO 3534-2:2006, 2.3.1, изменено - исключено примечание 2]
<a id="p100084"></a>3.7 контрольная карта индивидуальных значений (control chart for individuals; <individuals control chart>): Карта контроля [(3.6)](#p100081) по количественному признаку, предназначенная для анализа уровня процесса на основе индивидуальных наблюдений в выборке.
<a id="p100085"></a>[ISO 3534-2:2006, 2.3.15, изменено - добавлен предпочтительный термин, а примечания исключены]
<a id="p100086"></a>3.8 контрольная граница (control limit): Линия на контрольной карте [(3.6)](#p100081), используемая для анализа стабильности процесса.
<a id="p100087"></a>[ISO 3534-2:2006, 2.4.2, изменено - исключены примечания]
<a id="p100088"></a>3.9 нижняя граница поля допуска; LSL, LSL (lower specification limit, LSL, LSL): Граница поля допуска, определяющая нижнюю границу допустимых значений характеристики в соответствии с требованиями.
<a id="p100089"></a>[ISO 22514-1:2014, 3.1.13, изменено - обозначение изменено с L и примечание 1 исключено]
<a id="p100090"></a>3.10 верхняя граница поля допуска; USL, USL (upper specification limit, USL, USL): Граница поля допуска, определяющая верхнюю границу допустимых значений характеристики, для которых характеристика качества все еще соответствует требованиям.
<a id="p100091"></a>[ISO 22514-1:2014, 3.1.12, изменено - обозначение изменено с U и примечание 1 исключено]
<a id="p100092"></a>3.11 верхняя контрольная граница; UCL, UCL (upper control limit, UCL, UCL): Контрольная граница [(3.8)](#p100086), определяющая верхний контрольный предел.
<a id="p100093"></a>**[ISO 3534-2:2006, 2.4.8]**
<a id="p100094"></a>3.12 нижняя контрольная граница; LCL, LCL (lower control limit, LCL, LCL): Контрольная граница [(3.8)](#p100086), определяющая нижний контрольный предел.
<a id="p100095"></a>**[ISO 3534-2:2006, 2.4.9]**


### <a id="p100096"></a>4 Обозначения


#### <a id="p100097"></a>4.1 Прописные буквы


<a id="p100098"></a>C - индекс воспроизводимости;
<a id="p100099"></a>Ck - критический индекс воспроизводимости;
<a id="p100100"></a>Cs - индекс краткосрочной воспроизводимости (соответствует индексу пригодности процесса в ISO 3534-2:2006 для нормального распределения);
<a id="p100101"></a>Cs,nom - номинальный индекс краткосрочной воспроизводимости;
<a id="p100102"></a>Csk - критический индекс краткосрочной воспроизводимости;
<a id="p100103"></a>Csk,nom - номинальный критический индекс краткосрочной воспроизводимости;
<a id="p100104"></a>Cact - действительный индекс воспроизводимости;
<a id="p100105"></a>Ki - i-й класс (гистограмма);
<a id="p100106"></a>U - неопределенность (измерений или индекса воспроизводимости);
<a id="p100107"></a>UCL,sj - верхняя контрольная граница стандартного отклонения sj;
<a id="p100108"></a> $U_{CL,xj}$ - верхняя контрольная граница среднего значения $\overline{x_{j}}$ ;
<a id="p100109"></a>USL - верхняя граница поля допуска;
<a id="p100110"></a>R - размах;
<a id="p100111"></a>RV,s - значение краткосрочного размаха;
<a id="p100112"></a>RV,s,nom - номинальное значение краткосрочного размаха;
<a id="p100113"></a>RV,sk - критическое значение краткосрочного размаха;
<a id="p100114"></a>RV,sk,nom - номинальное критическое значение краткосрочного размаха;
<a id="p100115"></a>T - допуск;
<a id="p100116"></a>T<sub>min</sub> - минимальный допустимый допуск для оценки воспроизводимости;
<a id="p100117"></a>LCL,sj - нижняя контрольная граница стандартного отклонения sj;
<a id="p100118"></a> $L_{CL,xj}$ - нижняя контрольная граница среднего значения $\overline{x_{j}}$ ;
<a id="p100119"></a>LSL - нижняя граница поля допуска.


#### <a id="p100120"></a>4.2 Строчные буквы


<a id="p100121"></a>e - сдвиг среднего значения;
<a id="p100122"></a>f - подача, в мм/мин или мм/об;
<a id="p100123"></a>i - текущий индекс для измерений;
<a id="p100124"></a>j - текущий индекс для группы измерений;
<a id="p100125"></a>k - текущий индекс для измерений в пределах одной группы;
<a id="p100126"></a>m - количество групп деталей для контрольных карт;
<a id="p100127"></a>n - объем выборки (количество оцениваемых деталей);
<a id="p100128"></a>nmp - количество изготовленных деталей;
<a id="p100129"></a>nK - количество классов (гистограмма);
<a id="p100130"></a>n<sub>min</sub> - минимальное количество необходимых деталей;
<a id="p100131"></a>r - разрешение средства измерений;
<a id="p100132"></a>s - оценка стандартного отклонения;
<a id="p100133"></a> $\overline{s}$ - среднее стандартное отклонение выборок (групп);
<a id="p100134"></a>sact - действительное стандартное отклонение процесса;
<a id="p100135"></a>sg - стандартное отклонение измерительной (калибровочной) системы;
<a id="p100136"></a>sj - стандартное отклонение j-й выборки (группы);
<a id="p100137"></a>t - время;
<a id="p100138"></a>tm - время изготовления;
<a id="p100139"></a>ttot - общее время изготовления;
<a id="p100140"></a> $\overline{x}$ - среднее значение совокупности (50 измерений);
<a id="p100141"></a> $\overline{x}\prime$ - среднее значение совокупности со смещенным распределением;
<a id="p100142"></a> $\overline{x}$ - среднее значение группы значений $\overline{x_{j}}$ ;
<a id="p100143"></a>xi - i-е значение измерения;
<a id="p100144"></a>xi,T - i-е значение измерения (скорректированный тренд);
<a id="p100145"></a>xu,k - верхняя граница k-го класса (гистограмма);
<a id="p100146"></a> $\overline{x_{j}}$ - среднее значение j-й выборки (группы);
<a id="p100147"></a>x<sub>max</sub> - максимальное значение;
<a id="p100148"></a>x<sub>min</sub> - минимальное значение.


#### <a id="p100149"></a>4.3 Греческие буквы


<a id="p100150"></a> $\delta X_{tot,T}$ - общий тренд (по отношению ко всем значениям);
<a id="p100151"></a> $\delta X_{tot,w}$ - общий тренд в расчете на одну обрабатываемую деталь;
<a id="p100152"></a> $\delta X_{td}$ - тренд, вызванный тепловой деформацией;
<a id="p100153"></a> $\delta X_{td,w}$ - тренд, вызванный тепловой деформацией, в расчете на одну обрабатываемую деталь;
<a id="p100154"></a> $\delta X_{td,perm}$ - допустимый тренд, вызванный тепловой деформацией, в расчете на одну обрабатываемую деталь, в направлении X;
<a id="p100155"></a> $\delta X_{a}$ - тренд, вызванный износом инструмента;
<a id="p100156"></a> $\delta X_{a,exp}$ - ожидаемый тренд, вызванный износом инструмента;
<a id="p100157"></a> $\Delta d_{u}$ - расстояние между максимальным значением и верхним пределом допуска;
<a id="p100158"></a> $\Delta d_{l}$ - расстояние между минимальным значением и нижним пределом допуска;
<a id="p100159"></a> $\Delta d_{c}$ - критическое расстояние между экстремальными значениями и пределами допуска;
<a id="p100160"></a> $\Delta X_{k}$ - ширина класса (гистограмма);
<a id="p100161"></a> $\Delta X_{K,k}$ - граница класса (гистограмма);
<a id="p100162"></a> $\Delta X_{c}$ - критическое отклонение среднего значения от пределов допуска;
<a id="p100163"></a> $\Delta X_{u}$ - расстояние между средним значением и верхним пределом допуска;
<a id="p100164"></a> $\Delta X_{l}$ - расстояние между средним значением и нижним пределом допуска;
<a id="p100165"></a> $\Delta x(t)$ - тепловое смещение в зависимости от времени t;
<a id="p100166"></a> $\Delta x_{max}$ - максимальное смещение;
<a id="p100167"></a> $\Delta v_{amb}$ - градиент температуры окружающей среды;
<a id="p100168"></a> $\Delta v_{amb,max}$ - максимальный перепад температуры окружающей среды;
<a id="p100169"></a> $J$ - температура;
<a id="p100170"></a> $J_{amb,0}$ - температура окружающей среды в начале испытания;
<a id="p100171"></a> $J_{max}$ - максимальная температура;
<a id="p100172"></a> $J_{min}$ - минимальная температура;
<a id="p100173"></a> $\delta Y_{td,perm}$ - допустимый тренд, вызванный тепловой деформацией, в расчете на одну обрабатываемую деталь, в направлении Y;
<a id="p100174"></a> $\delta Z_{td,perm}$ - допустимый тренд, вызванный тепловой деформацией, в расчете на одну обрабатываемую деталь, в направлении Z;
<a id="p100175"></a> $\hat{\sigma}$ - оценка стандартного отклонения совокупности;
<a id="p100176"></a> $\tau$ - тепловая постоянная времени;
<a id="p100177"></a> $\psi$ - коэффициент сдвига для смещенного распределения.


### <a id="p100178"></a>5 Предварительные комментарии


<a id="p100179"></a>Оценка краткосрочной воспроизводимости относится к категории косвенных методов испытаний и, следовательно, представляет собой иной подход к приемочным испытаниям станков по сравнению с прямыми методами испытаний, определенными в некоторых сериях международных стандартов, например в ISO 230 (все части).
<a id="p100180"></a>Измеряемый элемент должен обрабатываться только на одном обрабатывающем агрегате. Если один и тот же элемент обрабатывается на разных, но схожих обрабатывающих агрегатах, статистический анализ должен выполняться отдельно для каждого обрабатывающего агрегата.


### <a id="p100181"></a>6 Порядок оценки краткосрочной воспроизводимости


#### <a id="p100182"></a>6.1 Общие положения


<a id="p100183"></a>Общий порядок оценки краткосрочной воспроизводимости представлен на [рисунке 1](#p100187). Приемка в соответствии с оценкой краткосрочной воспроизводимости рекомендуется только для станков, используемых в крупносерийном производстве, с продолжительностью технологического цикла менее 10 минут. Кроме того, необходимым условием для измерения обрабатываемых деталей является достаточная краткосрочная воспроизводимость процесса измерения (см. [6.6](#p100261)).
<a id="p100184"></a>*Примечание* - В некоторых случаях проводятся подготовительные исследования для демонстрации того, что оператор может успешно взаимодействовать с процессом механической обработки и что последующее исследование воспроизводимости процесса будет успешным (см. ASME B89.7.3.1).

<a id="p100185"></a> ![6.1 Общие положения](https://i.bukva.ai/LS3EZmfd/img_0.png) 

<a id="p100186"></a>*Примечание* - Рекомендуется только для станков крупносерийного производства с продолжительностью цикла менее 10 минут.

<a id="p100187"></a>Рисунок 1 - Общий порядок оценки
краткосрочной воспроизводимости

<a id="p100188"></a>Перед началом процесса испытания и оценки поставщик/производитель и потребитель должны достичь необходимых договоренностей относительно плана испытания, в том числе контролируемых параметров обрабатываемой детали, подлежащих измерению и анализу, процесса, условий испытания и значений характеристик. Все упомянутые соглашения в дальнейшем заключаются между поставщиком/производителем и потребителем. Процесс оценки начинается с прогрева станка. Последующая регулировка предназначена для приведения производственного процесса в соответствие с требуемыми допусками (например, середина поля допуска в случае характеристики с двусторонними допусками или ноль для характеристики, ограниченной нулем). Далее последовательно изготавливают и измеряют с помощью соответствующего средства измерений 50 деталей. Затем на заключительном этапе полученные результаты измерений подвергают статистической оценке.
<a id="p100189"></a>Если индексы краткосрочной воспроизводимости или значения краткосрочного размаха и, в случае применимости, тепловая деформация выходят за пределы установленных допусков, необходимо исследовать причины. Это могут быть, например, ошибки, которые могут быть определены как значения выбросов при управлении выбросами (см. [6.7.3](#p100298)). Если возможны улучшения, их следует произвести, а испытания повторить частично или полностью.


#### <a id="p100190"></a>6.2 Соглашения


<a id="p100191"></a>Перед фактическим проведением приемочных испытаний необходимо заключить соглашения между производителем/поставщиком и потребителем в целях обеспечения того, чтобы:
<a id="p100192"></a>a) при оценке станка и осуществляемого процесса механической обработки учитывалось как можно меньше мешающих воздействий, насколько это возможно;
<a id="p100193"></a>b) требования, которые не могут быть выполнены из-за различных влияющих факторов и сужения поля допуска в результате статистического анализа, не были установлены;
<a id="p100194"></a>c) между производителем/поставщиком и потребителем могли быть сформулированы договорные соглашения, определяющие объем, порядок и критерии оценки для приемки;
<a id="p100195"></a>d) допуски, которые подлежат оценке краткосрочной воспроизводимости, были определены с учетом сопутствующих расходов.
<a id="p100196"></a>Соответствующие соглашения приведены на бланках, представленных в [приложении B](#p100524); в [приложении D](#p100928) представлен пример заполнения. Условия испытаний, при которых оценивается работа станка, должны быть согласованы между производителем/поставщиком и потребителем. К ним относятся, в частности, температура окружающей среды и ее допустимое изменение в течение периода испытаний. Пределы значений зависят от производственной задачи, а также от места установки станка в механическом цехе или в помещении с кондиционером. В качестве стандартных значений для обычных производственных задач должны использоваться следующие пределы: температура окружающей среды, т.е. изменение температуры в пределах +/- 3 °C во время испытания; температурный градиент, например, в пределах максимума 2 °C/ч или минус 2 °C/ч.
<a id="p100197"></a>Поскольку целью приемочного испытания является подтверждение краткосрочной, а не долгосрочной воспроизводимости, на которую влияют дополнительные факторы, должно быть обеспечено заданное и однородное качество заготовок большого размера. На состав и характеристики материала не должна влиять смена партии. Допуск на превышение размеров должен быть согласован производителем/поставщиком и потребителем для того, чтобы ограничить различия в статической деформации, вызванной обратными силами (составляющая общей силы резания, перпендикулярной рабочей плоскости), для различных размеров.
<a id="p100198"></a>Механическая обработка заготовок может оказывать прямое (например, различия в обрабатываемых размерах) и косвенное влияние (например, различия в плоскостности обрабатываемых зажимных поверхностей) на рассеяние измеряемых параметров, возникающее в результате процесса. Поэтому допуски на механическую обработку заготовок должны соответствовать требуемой краткосрочной воспроизводимости процесса. Кроме того, может возникнуть необходимость в последующем ограничении допусков на обработку заготовок в зависимости от процесса и последовательности механической обработки.
<a id="p100199"></a>Пятьдесят деталей должны быть изготовлены серийно. Общее время изготовления не должно превышать 8 часов, в результате чего допустимое время изготовления составляет 10 минут на одну деталь. В особых случаях, когда требуется больше времени на изготовление одной детали, производитель/поставщик и потребитель могут согласовать меньшее количество деталей; но в любом случае количество деталей должно быть не менее 30. Если детали производятся с малым временем цикла, то может быть согласован общий период изготовления от 6 до 8 часов и изготовление более 50 деталей с отбором образцов из более крупной партии, что приводит в общей сложности к 50 измерениям (объем выборки из группы, умноженный на количество образцов).
<a id="p100200"></a>Кроме того, до начала приемочных испытаний изготовитель/поставщик и потребитель должны согласовать технологию изготовления и надлежащую процедуру прогрева, чтобы обеспечить тепловое равновесие станка (см. [6.3](#p100250) и [7.2](#p100410)).
<a id="p100201"></a>Должны быть приняты во внимание разрешение и неопределенность измерений средства измерений. Должна быть подтверждена краткосрочная воспроизводимость средства измерений. Как правило, при оценке краткосрочной воспроизводимости необходимо провести исследование средств измерительной техники, включая исследование воздействия оператора (см. [6.6](#p100261)).
<a id="p100202"></a>В качестве альтернативы индексам краткосрочной воспроизводимости Cs или Csk производителем/поставщиком и потребителем может быть согласована оценка значений краткосрочного размаха RV,s или RV,sk. Дополнительная информация о взаимосвязи между стандартным отклонением и значениями краткосрочного размаха приведена в [A.2](#p100463). Значения краткосрочного размаха определяются с учетом только наибольшего и наименьшего значений и очень чувствительны к выбросам в наборе данных. Поэтому они не дают достаточной информации о поведении процесса в пределах экстремальных значений. Следовательно, если используются значения краткосрочного размаха, оценка процесса с использованием контрольной карты индивидуальных значений, контрольной карты $\overline{x} - s$ и гистограммы имеет особое значение (см. [6.7](#p100270)).
<a id="p100203"></a>*Примечание* - Определение индексов краткосрочной воспроизводимости или значений краткосрочного размаха имеет большое экономическое значение. С одной стороны, соответствие строгим требованиям может гарантировать надежное производство. С другой стороны, это не обязательно означает, что можно снизить производственные затраты. Как правило, для достижения более высоких индексов краткосрочной воспроизводимости или меньших значений краткосрочного размаха требуются гораздо более значительные расходы. Данные расходы возникают в результате оснащения станка дополнительными компонентами (например, измерительными системами прямого действия, зондирующими устройствами) и дополнительными цепями управления (например, измерительный контроль, тепловая компенсация) или переходом на более дорогостоящий метод обработки (например, от точения к шлифованию).

<a id="p100204"></a>Требуемые значения должны быть определены с учетом технической возможности и экономической целесообразности. В этом случае не следует устанавливать одинаковые границы для всех процессов. Особое внимание следует уделить прямой зависимости между индексами краткосрочной воспроизводимости и необходимыми допусками. Поскольку подтверждение краткосрочной воспроизводимости, безусловно, гарантирует статистическую достоверность в отношении производственного процесса, следует пересмотреть текущие допуски, установленные разработчиком в целях безопасности. В соответствии с текущими индексами краткосрочной воспроизводимости для оценки краткосрочной воспроизводимости рекомендуются предельные значения, приведенные в [таблице 1](#p100206). В отдельных случаях может быть целесообразным заключение других соглашений.

<a id="p100205"></a>Таблица 1

<a id="p100206"></a>Рекомендуемые значения параметров
краткосрочной воспроизводимости процесса


| <a id="p100207"></a>Процесс/контролируемый параметр | <a id="p100208"></a>Cs | <a id="p100209"></a>Csk | <a id="p100210"></a>RV,s | <a id="p100211"></a>RV,sk | <a id="p100212"></a>Примечания |
| --- | --- | --- | --- | --- | --- |
| <a id="p100213"></a>Стандартные процессы или параметры | <a id="p100214"></a>>= 1,67 | <a id="p100215"></a>>= 1,67 | <a id="p100216"></a>- | <a id="p100217"></a>- | <a id="p100218"></a>Например, диаметр или длина в неконтролируемых процессах |
| <a id="p100219"></a>Внутрипроцессный измерительный контроль | <a id="p100220"></a>- | <a id="p100221"></a>- | <a id="p100222"></a><= 100% | <a id="p100223"></a><= 100% | <a id="p100224"></a>Может быть использован общий допуск |
| <a id="p100225"></a>Значения шероховатости | <a id="p100226"></a>- | <a id="p100227"></a>- | <a id="p100228"></a>При необходимости <= 80% | <a id="p100229"></a><= 80% | <a id="p100230"></a>Во многих случаях существует только верхний предел; поэтому указывают только RV,sk |
| <a id="p100231"></a>Односторонне ограниченный допуск | <a id="p100232"></a>- | <a id="p100233"></a>>= 1,67 | <a id="p100234"></a>- | <a id="p100235"></a><= 60% | <a id="p100236"></a>Производитель/поставщик и потребитель должны согласовать, какое из двух значений характеристик будет использоваться для приемки |
| <a id="p100237"></a>Другие специальные процессы или параметры (например, измерения, контроль) | <a id="p100238"></a>>= 1,67 | <a id="p100239"></a>>= 1,67 | <a id="p100240"></a><= 60% | <a id="p100241"></a><= 60% | <a id="p100242"></a>Производитель/поставщик и потребитель должны согласовать: Cs и Cx или RV,s и RV,sk являются подходящими для приемки |


<a id="p100243"></a>Основанием для рекомендации предельных значений является тот факт, что для обеспечения долгосрочной воспроизводимости при повышенных влияющих факторах должно быть получено значение Cs не менее 1,33 (см. [[10]](#p101596)). Расчет значений характеристик описан в [6.7](#p100270).
<a id="p100244"></a>Для определенных процессов или параметров может быть целесообразным, чтобы производитель/поставщик и потребитель не принимали во внимание значение Csk и согласовывали только значение Cs. Например, это имеет место быть, если регулирование процесса очень сложное, но в основном не проблематичное (см. [6.4](#p100253)), или если исследуются параметры, которые в значительной степени зависят от режущих инструментов, например диаметр при сверлении, зенковке и развертке.
<a id="p100245"></a>При применении внутрипроцессного измерительного контроля должны быть определены согласованные пределы действия для алгоритма управления. Резерв безопасности у них, например, составляет от 10% до 20% по отношению к пределам допуска. В этом случае краткосрочная воспроизводимость считается подтвержденной, если все значения находятся в пределах допуска.
<a id="p100246"></a>Значения параметров шероховатости обычно не сильно рассеяны. Поэтому они обеспечивают высокую вероятность превышения предельного значения. В указанных случаях достаточно поддерживать резерв безопасности на уровне 10% от допустимого предела. Ввиду значительного влияния положения области измерений на поверхности детали на величину шероховатости рекомендуется проводить повторные измерения в разных областях на других деталях и, при необходимости, вычислять среднее измеренных значений.
<a id="p100247"></a>Контролируемые параметры с односторонним допуском должны оцениваться только по их критическим параметрам. Вопрос о том, является ли Csk или RV,sk подходящим для приемки, должен быть согласован между производителем/поставщиком и потребителем.
<a id="p100248"></a>Для других специальных процессов или параметров вопрос о применимости значений параметров должен быть согласован производителем/поставщиком и потребителем в каждом отдельном случае. Например, в случае многошпиндельных станков, которые изготавливают несколько деталей одновременно, или при использовании нескольких одинаковых зажимных устройств целесообразно использовать значение Cs, которое рассчитывается с использованием значения оценки стандартного отклонения $\hat{\sigma}$ [см. [формулу (6)](#p100293)]. Количество значений для каждого шпинделя или агрегата должно быть целым числом, кратным количеству значений для каждой группы, чтобы избежать смешения результатов работы отдельных шпинделей или зажимных устройств. Данная процедура аналогична раздельной оценке деталей каждого шпинделя или зажимного устройства. Кроме того, значение краткосрочного размаха RV,s, рассчитанное для всех деталей, должно быть в пределах допустимых значений, чтобы гарантировать, что все детали находятся в пределах допуска. Если эти два условия не выполняются, каждый шпиндель или зажимное устройство должны быть исследованы по отдельности для выявления соответствующих причин. В зависимости от количества исследуемых зажимных устройств и рабочей нагрузки при изготовлении деталей может быть целесообразным выполнить регулировку с использованием двух-трех деталей на каждое зажимное устройство для определения рассеяния и положения контактной поверхности детали. Затем образцы деталей, предназначенные для оценки, могут быть взяты на одно зажимное устройство.
<a id="p100249"></a>Максимально допустимый тренд, вызванный тепловой деформацией, зависит от способа изготовления, размера станка, производственных условий и условий окружающей среды. На этапе прогрева можно ожидать тренд, вызванный тепловой деформацией, до 40 мкм/ч (см. [[8]](#p101592)). Как описано в [6.3](#p100250), данный тренд часто имеет меньшее значение для станков, подвергающихся испытаниям по краткосрочной воспроизводимости. Поэтому он должен быть согласован с производителем/поставщиком и потребителем только по мере необходимости, для приемки в отдельных случаях.


#### <a id="p100250"></a>6.3 Процедура прогрева


<a id="p100251"></a>Процедура прогрева должна быть предусмотрена в рамках проведения испытания на краткосрочную воспроизводимость, чтобы убедиться в том, что станок работает в режиме теплового равновесия. Если тем не менее тренд, вызванный тепловой деформацией, имеет особое значение для потребителя или период прогрева не может быть продлен до тех пор, пока станок не достигнет теплового равновесия, то допустимый тренд должен быть согласован между производителем/поставщиком и потребителем перед проведением испытания, а также должен учитываться при анализе.
<a id="p100252"></a>Для малых партий термоупругая деформация, возникающая в результате смешанного или прерывистого производства, имеет большее значение для теплового поведения станка. Ее действие можно оценить с помощью других методов испытаний, таких как прямые тепловые испытания (например, в соответствии с ISO 230-3), или соответствующего исследования процесса механической обработки.


#### <a id="p100253"></a>6.4 Регулировка


<a id="p100254"></a>Выполнение регулировки предназначено для приведения процесса к целевому значению (или предпочтительному или эталонному значению) характеристики. Целевое значение может быть равным середине поля допуска в случае параметров с двусторонними допусками или нулю для параметров, ограниченных нулем. В [A.3](#p100473) представлено влияние регулировки на остальную часть допуска. Если среднее значение не находится в середине поля допуска, то остальная площадь, которая может быть использована в производстве, ограничена. Это означает, например, что при смещении среднего значения на четверть от допустимого значения и при Csk, равном 1,67, остальная площадь 6·s (примерно максимально допустимый диапазон) составляет лишь 30% от допустимого значения.
<a id="p100255"></a>Точность регулировки процесса с точки зрения заданного значения зависит, среди прочего, от объема выполняемой работы и значимости положения среднего значения, которое варьируется в зависимости от прочих факторов. Например, можно ожидать, что поддержание среднего значения в середине поля допуска потребует много времени, но в целом, возможно, без каких-либо проблем. В данном случае может быть целесообразным настроить процесс таким образом, чтобы среднее значение находилось примерно в середине поля допуска, и в качестве критериев приемки использовать только индекс краткосрочной воспроизводимости Cs или значение краткосрочного размаха RV,s.
<a id="p100256"></a>Заготовки должны поставляться с требуемым качеством и иметь температуру, соответствующую температуре в рабочем помещении. Непокрытые режущие инструменты в совершенно новом состоянии не должны использоваться, так как они подвержены быстрому первичному износу. Помимо влияния на размеры детали, данный высокий первичный износ значительно увеличивает силу резания. По этой причине, если используется непокрытый инструмент в совершенно новом состоянии, перед регулировкой необходимо выполнить несколько операций резания.
<a id="p100257"></a>Если оценивается тренд, вызванный тепловой деформацией, то также должен быть определен тренд, вызванный износом инструмента. Он может быть определен заранее на основе предыдущего опыта работы в аналогичных условиях резания или измерен с помощью микроскопа или контактного щупового прибора. Как правило, предположение о линейном износе инструмента и его измерение до и после приемочных испытаний является достаточным, поскольку инструмент применяется не в совершенно новом состоянии. Если во время приемочных испытаний станет известно, что срок службы инструмента значительно превышает время изготовления с использованием примененных производственных параметров, то оценка износа инструмента может быть прекращена.


#### <a id="p100258"></a>6.5 Производство


<a id="p100259"></a>Детали должны изготавливаться серийно и без перерыва. Поскольку любое изменение в методе и сроках изготовления влияет на технологический процесс и, следовательно, искажает его действительные характеристики, изготовление деталей должно быть непрерывным процессом. Нарушения в процессе производства, такие как вибрация фундамента (пола), изменение температуры и вибрация станка, могут быть зафиксированы для облегчения интерпретации данных измерений на более позднем этапе и, при необходимости, для проведения нового испытания.
<a id="p100260"></a>Если измерительный контроль или компенсация тренда являются составляющими станка, то они должны быть учтены при анализе краткосрочной воспроизводимости, т.е. станок не должен подвергаться испытанию без системы контроля. Во время оценки должна учитываться измененная функция распределения контролируемых параметров таким образом, чтобы вместо индексов краткосрочной воспроизводимости были рассчитаны значения краткосрочного размаха.


#### <a id="p100261"></a>6.6 Измерение


<a id="p100262"></a>Требования к средству измерений, месту проведения измерений (помещение для измерений с кондиционером, цех) и методу измерения должны быть установлены в соответствии с допусками контролируемого параметра. Измерения могут выполняться только обученным персоналом. Температура средства измерений и обрабатываемой детали не должна отличаться от температуры окружающей среды в месте измерения.
<a id="p100263"></a>При каждой проверке допусков формы необходимо учитывать качество поверхности испытуемых деталей, поскольку существует риск ложной интерпретации шероховатости как отклонений формы.
<a id="p100264"></a>Средство измерений должно обладать достаточно высоким разрешением. Рекомендуется соблюдать следующее условие: разрешение <= 0,03·T, где T - допуск проверяемого параметра, для того, чтобы обеспечить достаточно малое влияние разрешения на стандартное отклонение sg средств измерительной техники.
<a id="p100265"></a>Применимость средства измерений, используемого для оценки краткосрочной воспроизводимости, должна быть подтверждена оценкой краткосрочной воспроизводимости измерительной системы. Это выполняется путем измерения эталона 50 раз в условиях стабильности и последующего расчета стандартного отклонения sg средств измерительной техники. Эталоном может быть образец детали. Если не имеется достаточно точного образца детали, можно использовать деталь обычного производства. Измерения для sg должны проводиться в условиях стабильности и повторяемости. Стандартное отклонение sg средства измерений должно соответствовать следующему условию:
<a id="p100266"></a>6·sg <= 0,15·T
<a id="p100267"></a>или sg <= 2,5%T, где T - допуск проверяемого параметра.
<a id="p100268"></a>Соответствие этому требованию означает, что снижение индекса краткосрочной воспроизводимости ввиду стандартного отклонения средства измерений достаточно мало (менее 1,1% при Cs = 1,00 и менее 4,2% при Cs = 2,00), и поэтому им можно пренебречь. Если это требование не выполняется, средство измерений нельзя использовать в рамках проведения испытания на краткосрочную воспроизводимости, поскольку результаты могут быть искажены (см. [A.4](#p100421)). Уменьшение стандартного отклонения, связанного с процессом, на величину стандартного отклонения, связанного со средством измерений, не является приемлемым методом для корректирования результата, поскольку это значительно увеличивает статистическую неопределенность.
<a id="p100269"></a>Если оцениваются критические значения, то неопределенность измерения U (коэффициент охвата равен 2) должна быть менее или равна 10% допуска.


#### <a id="p100270"></a>6.7 Вычисление и анализ


##### <a id="p100271"></a>6.7.1 Общие положения

<a id="p100272"></a>Статистический анализ оценки краткосрочной воспроизводимости должен состоять не только из расчета индексов краткосрочной воспроизводимости, но и из анализа процесса с учетом трендов, значений выбросов, стабильности, особых технологических ситуаций и соответствия нормальному распределению (для значений Cs и Csk). Коммерческое статистическое программное обеспечение, которое предоставляет возможности графического отображения [например, контрольные карты индивидуальных значений (см. ISO 7870-2), гистограммы и графики вероятностей] и расчета соответствующих статистических параметров, может оказать большую помощь. Возможная последовательность расчетов для анализа представлена в формах, приведенных в [приложении C](#p100672). Алгоритм приведен на примере в [приложении D](#p100928).
<a id="p100273"></a>Основные этапы, включающие анализ, представлены на [рисунке 2](#p100275). Подтверждение краткосрочной воспроизводимости измерительной системы является необходимым условием для эффективной оценки краткосрочной воспроизводимости.

<a id="p100274"></a> ![6.7 Вычисление и анализ](https://i.bukva.ai/LS3EZmfd/img_1.png) 

<a id="p100275"></a>Рисунок 2 - Схема оценки

<a id="p100276"></a>На основе знаний о процессе и с помощью контрольной карты индивидуальных значений должно быть принято решение о том, подлежит ли оценке тот или иной специальный процесс или параметр. Это касается, например, включения измерительного контроля, нерегулируемых инструментов, многошпиндельных станков или значений параметров шероховатости. Если речь идет о специальном процессе или параметре, то коррекция тренда, описанная в [6.7.2](#p100277), не проводится.

##### <a id="p100277"></a>6.7.2 Коррекция тренда

<a id="p100278"></a>Контрольная карта индивидуальных значений используется для оценки общего тренда $\delta X_{tot,T}$ данных измерений. Применяя сведения о тренде, вызванном износом инструмента $\delta X_{a}$ (известным или измеренным в аналогичных процессах), можно рассчитать тренд, вызванный тепловой деформацией $\delta X_{td}$ , в соответствии с [формулой (1)](#p100279), если никаких других специальных воздействий не наблюдается:

<a id="p100279"></a> $\delta X_{td} = \delta X_{tot,T} - \delta X_{a}.$ (1)

<a id="p100280"></a>Поскольку индексы краткосрочной воспроизводимости всегда рассчитываются с использованием оценки стандартного отклонения $\hat{\sigma}$ [см. [формулы (14)](#p100319) и [(15)](#p100321)], небольшой тренд, вызванный формированием групп, при расчете стандартного отклонения должен быть устранен. Тем не менее нельзя исключать того, что из-за тренда среднее значение может превышать допустимую контрольную границу, поэтому в случае сомнений может быть проведена коррекция тренда. При наличии значительного тренда коррекция может быть проведена для того, чтобы оценить тренд и рассеяние измеряемых параметров, связанных с процессом независимо друг от друга. Результаты измерений корректируются с помощью [формул (2)](#p100281) и [(3)](#p100283):

<a id="p100281"></a> $x_{i,T} = xi - (i - 1) \cdot \delta X_{tot,w},$ (2)

<a id="p100282"></a>где

<a id="p100283"></a> $\delta X_{tot,w} = \frac{1}{n - 1} \delta X_{tot,T};$ (3)

<a id="p100284"></a>xi,T - i-е измерение с поправкой на тренд;
<a id="p100285"></a>xi - i-е измерение (нескорректированный тренд);
<a id="p100286"></a> $\delta X_{tot,w}$ - общий тренд в расчете на одну обрабатываемую деталь.
<a id="p100287"></a>Если выполняется коррекция тренда, то последующие расчеты должны выполняться с использованием данных с поправкой на тренд. Размах R, среднее значение $\overline{x}$ и оценка значения стандартного отклонения $\hat{\sigma}$ (для группы из пяти измерений) должны быть рассчитаны в соответствии с [формулами (4)](#p100289) - [(7)](#p100295):
<a id="p100288"></a>размах:

<a id="p100289"></a>R = x<sub>max</sub> - x<sub>min</sub>; (4)

<a id="p100290"></a>среднее значение:

<a id="p100291"></a> $\overline{x} = \frac{1}{m} \cdot \sum_{j = 1}^{m} \overline{x_{j}};$ (5)

<a id="p100292"></a>оценка стандартного отклонения:

<a id="p100293"></a> $\hat{\sigma} = \frac{\overline{s}}{0,94} ,$ (6)

<a id="p100294"></a>где

<a id="p100295"></a> $\overline{s} = \frac{1}{m} \cdot \sum_{j = 1}^{m} s_{j},$ (7)

<a id="p100296"></a>а sj определяется в соответствии с [формулой (A.3)](#p100454), где n заменяют на объем выборки из j-й группы.
<a id="p100297"></a>Примечание - Постоянная 0,94 в [формуле (6)](#p100293) соответствует групповой выборке объемом пять единиц; постоянная в [формуле (6)](#p100293) равна 0,89 для групповой выборки объемом три единицы.


##### <a id="p100298"></a>6.7.3 Управление выбросами

<a id="p100299"></a>Необходимо проверить наличие выбросов в результатах измерений 50 деталей.
<a id="p100300"></a>Проверка наличия выброса, описанная в ISO 5725-2 и других справочных материалах, основана, среди прочего, на предположении о нормальном распределении по Гауссу; таким образом, она может применяться только для нормально распределенных измеренных значений, связанных с процессами или контролируемыми параметрами (см. ISO 5725-2, ISO 14253-2 и [[9]](#p101594)). Если [формулы (8)](#p100301) и [(9)](#p100302) выполняются, то xmax и xmin считаются выбросами (уровень значимости: 1%; объем выборки: 50):

<a id="p100301"></a> $x_{max}>\overline{x} + 3,34 \cdot \sigma\hat{;}$ (8)

<a id="p100302"></a> $x_{min}>\overline{x} - 3,34 \cdot \sigma\hat{.}$ (9)

<a id="p100303"></a>При наличии выброса необходимо провести новую проверку наличия выброса без учета этого значения. В случае двух или более выбросов необходимо исследовать причину и повторить оценку краткосрочной воспроизводимости, поскольку процесс, очевидно, не контролируется. Если обнаружен только один выброс, то может быть принято решение о том, продолжать ли расчеты без учета этого значения или вновь повторить оценку краткосрочной воспроизводимости.

##### <a id="p100304"></a>6.7.4 Стабильность процесса

<a id="p100305"></a>Стабильность процесса должна быть проверена следующим образом.
<a id="p100306"></a>Для визуального представления о распределении результатов измерений необходимо построить гистограмму. Для 50 значений рекомендуется разделить ее на семь классов.
<a id="p100307"></a>Стабильность процесса оценивается с помощью контрольной карты $\overline{x} - s$ . Если средние значения и стандартные отклонения групп находятся в пределах контрольных границ (UCL и LCL), т.е. условия, описанные в [формулах (10)](#p100308) - [(13)](#p100311), выполняются всеми 10 группами (j = 1 ... 10), то процесс следует считать стабильным (уровень значимости $\alpha = 1\%$ ; объем выборки группы n = 5):

<a id="p100308"></a> $\overline{x_{j}} \leq U_{CL,xj} = \overline{x} + 1,15 \cdot \hat{\sigma},$ (10)

<a id="p100309"></a> $\overline{x_{j}} \geq L_{CL,xj} = \overline{x} - 1,15 \cdot \hat{\sigma},$ (11)

<a id="p100310"></a> $s_{j} \leq U_{CL,sj} = 1,93 \cdot \hat{\sigma},$ (12)

<a id="p100311"></a> $s_{j} \geq L_{CL,sj} = 0,23 \cdot \hat{\sigma},$ (13)

<a id="p100312"></a>где $\overline{x}$ - среднее значение в соответствии с [формулой (5)](#p100291);
<a id="p100313"></a> $\hat{\sigma}$ - стандартное отклонение в соответствии с [формулой (6)](#p100293).
<a id="p100314"></a>Если контрольные границы вновь превышены, необходимо исследовать причины и повторить испытание. Если нестабильность не может быть устранена, расчет индексов краткосрочной воспроизводимости не допускается. В этом случае на основании соглашения между производителем/поставщиком и потребителем в качестве критериев приемки могут использоваться только значения краткосрочного размаха.

##### <a id="p100315"></a>6.7.5 Расчет индексов

<a id="p100316"></a>Общие положения
<a id="p100317"></a>Рассчитаны должны быть значения характеристик, согласованных изготовителем/поставщиком и потребителем перед проведением приемочного испытания. Рекомендации даны в [таблице 1](#p100206) (см. [6.2](#p100190)) и в листах/формах соглашений (см. [приложение B](#p100524)). Они представлены в соответствии с [формулами (14)](#p100319) - [(18)](#p100331):
<a id="p100318"></a>индекс краткосрочной воспроизводимости:

<a id="p100319"></a> $C_{s} = \frac{T}{6 \cdot \hat{\sigma}} ;$ (14)

<a id="p100320"></a>критический индекс краткосрочной воспроизводимости:

<a id="p100321"></a> $C_{sk} = \frac{{_{SLSL}^{U - x;x - L}}_{min}}{3 \cdot \hat{\sigma}} ;$ (15)

<a id="p100322"></a>значение краткосрочного размаха:

<a id="p100323"></a> $R_{V,s} = \frac{R}{T}$ (16)

<a id="p100324"></a>или

<a id="p100325"></a> $R_{V,s} = \frac{R}{T} \cdot 100$ , в процентах;
<a id="p100326"></a>критическое значение краткосрочного размаха:

<a id="p100327"></a> $R_{V,sk} = \{ \frac{x_{max} - \overline{x}}{U_{SL} - \overline{x}} ; \frac{\overline{x} - x_{min}}{\overline{x} - L_{SL}} \}max$ (17)

<a id="p100328"></a>или
<a id="p100329"></a> $R_{V,sk} = \{ \frac{x_{max} - \overline{x}}{U_{SL} - \overline{x}} ; \frac{\overline{x} - x_{min}}{\overline{x} - L_{SL}} \}_{max} \cdot 100$ , в процентах;
<a id="p100330"></a>(по согласованию) тренд, вызванный тепловой деформацией:

<a id="p100331"></a> $\delta X_{td} = \delta X_{tot,T} - \delta X_{a},$ (18)

<a id="p100332"></a>где T - допуск проверяемого параметра;
<a id="p100333"></a> $\hat{\sigma}$ - стандартное отклонение в соответствии с [формулой (6)](#p100293);
<a id="p100334"></a> $\overline{x} = \frac{1}{n} \cdot \sum_{i = 1}^{n} x_{i}$ - среднее значение совокупности, а n - количество измерений, как правило, n = 50;
<a id="p100335"></a>USL - верхняя граница поля допуска;
<a id="p100336"></a>LSL - нижняя граница поля допуска;
<a id="p100337"></a> $\delta X_{td}$ - тренд, вызванный тепловой деформацией в соответствии с [6.7.2](#p100277);
<a id="p100338"></a> $\delta X_{tot,T}$ - общий тренд данных измерений (по отношению ко всем значениям) в соответствии с [6.7.2](#p100277);
<a id="p100339"></a> $\delta X_{a}$ - тренд, вызванный износом инструмента в соответствии с [6.7.2](#p100277).
<a id="p100340"></a>Контролируемые параметры с односторонним пределом
<a id="p100341"></a>Для контролируемых параметров с односторонним пределом индексы краткосрочной воспроизводимости и значения краткосрочного размаха рассчитываются с учетом средних значений и нижнего или верхнего пределов допуска. Расчет критических значений аналогичен процедуре, применяемой в случае параметров с двусторонними пределами. Случаи, приведенные в [формулах (19)](#p100343) - [(22)](#p100347), необходимо различать:
<a id="p100342"></a>a) ограничение при наличии только верхнего предела поля допуска:

<a id="p100343"></a> $C_{sk} = \frac{U_{SL} - \overline{x}}{3 \cdot \hat{\sigma}} ;$ (19)

<a id="p100344"></a> $R_{V,sk} = \frac{x_{max} - \overline{x}}{U_{SL} - \overline{x}} ;$ (20)

<a id="p100345"></a>b) ограничение при наличии только нижнего предела поля допуска:

<a id="p100346"></a> $C_{sk} = \frac{\overline{x} - L_{SL}}{3 \cdot \hat{\sigma}} ;$ (21)

<a id="p100347"></a> $R_{V,sk} = \frac{\overline{x} - x_{min}}{\overline{x} - L_{SL}} .$ (22)

<a id="p100348"></a>Значения параметров шероховатости поверхности
<a id="p100349"></a>Для определения значений параметров шероховатости поверхности, когда применяется правило 16% в соответствии с ISO 4288, необходимо выполнить не менее двух измерений параметров шероховатости на каждой детали. Если какие-либо значения выходят за пределы верхнего или нижнего допуска, то до 16% измерений (т.е. 8 измерений для совокупности из 50) могут быть отброшены; определение значения краткосрочного размаха (или индекса краткосрочной воспроизводимости) должно проводиться с учетом оставшихся значений шероховатости.
<a id="p100350"></a>Применительно к значениям шероховатости рекомендуется использовать значение краткосрочного размаха.


### <a id="p100351"></a>7 Факторы, влияющие на оценку краткосрочной воспроизводимости


#### <a id="p100352"></a>7.1 Общие положения


<a id="p100353"></a>Основными проблемами при оценке краткосрочной воспроизводимости процесса механической обработки, осуществляемого на металлорежущем станке, являются различные внешние факторы, которые увеличивают производственную неопределенность, не позволяя производителю станка оказывать какое-либо прямое влияние, даже несмотря на то, что устойчивость работы станка при различных воздействиях может рассматриваться как критерий качества. В [таблице 2](#p100355) представлен перечень наиболее важных факторов, которые более подробно описаны в [7.2](#p100410) - [7.4](#p100422).

<a id="p100354"></a>Таблица 2

<a id="p100355"></a>Факторы, влияющие на оценку краткосрочной воспроизводимости


<table>
<colgroup><col width="23%"><col width="22%"><col width="3%"><col width="14%"><col width="18%"><col width="20%"></colgroup>
<tr><td colspan="6"><a id="p100356"></a>Факторы, влияющие на точность обработки детали</td></tr>
<tr><td><a id="p100357"></a><a id="p100358"></a><a id="p100359"></a><a id="p100360"></a><a id="p100361"></a><a id="p100362"></a><a id="p100363"></a><a id="p100364"></a>Процесс:<br>контролируемый параметр/допуск;<br>параметры процесса; силы резания;<br>с применением СОЖ/сухая механическая обработка;<br>износ инструмента;<br>наращенная кромка;<br>геометрическая точность инструмента;<br>смещение инструмента после смены инструмента и т.д.</td><td><a id="p100365"></a><a id="p100366"></a><a id="p100367"></a><a id="p100368"></a><a id="p100369"></a><a id="p100370"></a><a id="p100371"></a><a id="p100372"></a><a id="p100373"></a>Станок:<br>статическая и динамическая упругая деформация;<br>тепловая деформация;<br>точность работы системы позиционирования осей;<br>зазор в подшипнике;<br>гистерезис и люфт;<br>техническое обслуживание;<br>крепление/фундамент;<br>передаточная функция приводов подачи и т.д.</td><td colspan="2"><a id="p100374"></a><a id="p100375"></a><a id="p100376"></a><a id="p100377"></a><a id="p100378"></a><a id="p100379"></a>Оператор:<br>квалификация;<br>обучение;<br>мотивация;<br>условия труда и окружающей среды;<br>информационный поток и т.д.</td><td><a id="p100380"></a><a id="p100381"></a><a id="p100382"></a><a id="p100383"></a><a id="p100384"></a>Окружающая среда:<br>вибрация, вызванная расположенными поблизости станками;<br>изменение температуры;<br>температура окружающей среды +/- 20 °C;<br>внешние источники тепла или радиаторы и т.д.</td><td><a id="p100385"></a><a id="p100386"></a><a id="p100387"></a><a id="p100388"></a><a id="p100389"></a><a id="p100390"></a><a id="p100391"></a><a id="p100392"></a><a id="p100393"></a>Материал детали:<br>состав;<br>термическая обработка;<br>остаточные напряжения;<br>размер и поверхность заготовок;<br>предварительная механическая обработка;<br>смена партии;<br>статическая и динамическая жесткость детали;<br>зажимная поверхность и т.д.</td></tr>
<tr><td colspan="3"><a id="p100394"></a>Факторы, влияющие на измерение</td><td colspan="3"><a id="p100395"></a>Факторы, влияющие на анализ</td></tr>
<tr><td colspan="3"><a id="p100396"></a><a id="p100397"></a><a id="p100398"></a><a id="p100399"></a><a id="p100400"></a><a id="p100401"></a><a id="p100402"></a><a id="p100403"></a>Воздействия/аспекты:<br>разрешение и неопределенность измерений;<br>метод измерений;<br>оператор;<br>техническое обслуживание;<br>окружающая среда;<br>температура обрабатываемой детали, средства измерений и окружающей среды;<br>шероховатость поверхности и т.д.</td><td colspan="3"><a id="p100404"></a><a id="p100405"></a><a id="p100406"></a><a id="p100407"></a><a id="p100408"></a>Воздействия/аспекты:<br>метод анализа вручную или с помощью компьютера;<br>статистическая неопределенность;<br>методы для распределений, отличных от нормальных;<br>точность вычислений и т.д.</td></tr>
</table>


<a id="p100409"></a>Помимо внешних факторов, таких как изменение температуры в цехе, на точность обработки напрямую влияют параметры процесса и износ инструмента. Можно также ожидать дополнительных отклонений при измерениях из-за деформации, вызванной увеличением сил резания из-за износа инструмента. Различия в размерах заготовок и неправильное их закрепление также оказывают негативное влияние на точность обработки.


#### <a id="p100410"></a>7.2 Тепловые воздействия


<a id="p100411"></a>Точность обработки станка зависит от его геометрических, статических, динамических и тепловых характеристик. Краткосрочная воспроизводимость станка всегда должна оцениваться в зависимости от технологических нагрузок, которые определяются параметрами процесса, а также требованиями, касающимися допусков и времени обработки.
<a id="p100412"></a>Внутренние и внешние источники тепла, а также технологическое тепло в зоне резания приводят к термоупругой деформации в рабочей точке. Величина этих деформаций зависит от параметров процесса, условий обработки (сухой или с применением СОЖ) и теплового режима станка (фаза прогрева или фаза эксплуатации в условиях теплового равновесия).
<a id="p100413"></a>Тепловое смещение в зависимости от времени, t, на этапе прогрева может быть аппроксимировано экспоненциальной функцией, выраженной в [формуле (23)](#p100414):

<a id="p100414"></a> $\Delta x(t) = \Delta x_{max}(1 - e^{\frac{t}{\tau}}),$ (23)

<a id="p100415"></a>где $\tau$ - тепловая постоянная времени.
<a id="p100416"></a>В зависимости от типа и размера металлорежущих станков тепловые постоянные времени находятся в диапазоне от 20 мин до 6 ч, при максимальных смещениях $\Delta x_{max}$ от нескольких до 100 мкм. Если приемочное испытание проводится в фазе теплового равновесия, то, в зависимости от станка, следует ожидать периодов прогрева от 40 мин до 12 ч, для того чтобы смещение станка достигло 85% от максимального смещения. В противном случае ожидается тренд в пределах от 5 до 40 мкм/ч, вызванный тепловой деформацией на этапе прогрева.
<a id="p100417"></a>Станки, на которые распространяется действие данного стандарта, обычно используются в крупносерийном производстве. При трехсменном режиме работы станки находятся в состоянии теплового равновесия, а тепловые деформации на этапе прогрева проявляются только в виде увеличения частоты регулировки в начале недели, что можно контролировать с помощью методов статистического управления процессом. В данном аспекте тепловая деформация на этапе прогрева имеет меньшее значение для исследования краткосрочной воспроизводимости.
<a id="p100418"></a>*Примечание* - Систематические исследования влияния температурных условий окружающей среды на точность обработки металлорежущих станков показывают, что при изменении температуры окружающей среды смещения в точке резания составляют от 0,5 до 8 мкм/°C. Ожидаемая длительность задержки, т.е. промежуток времени между изменением температуры и результирующим перемещением, составит от 0,5 до 5 ч.


#### <a id="p100419"></a>7.3 Воздействия, вызванные неопределенностью измерений


<a id="p100420"></a>Неопределенность измерений снижает индексы краткосрочной воспроизводимости, поскольку они рассчитываются с использованием стандартного отклонения измеряемых контролируемых параметров, которое, в свою очередь, зависит от стандартного отклонения средства измерений, например датчика. В [A.4](#p100421) можно увидеть, что при стандартном отклонении средства измерений sg, равном 60% от действительного стандартного отклонения процесса sact, действительный индекс воспроизводимости Cact = 2,00 уменьшается из-за рассеяния измерений до Cs = 1,71. Данный пример демонстрирует важность краткосрочной воспроизводимости измерений как необходимого условия для применения указанного оборудования (см. [6.6](#p100261)).
<a id="p100421"></a>A.4 также содержит информацию о причинах этого требования к стандартному отклонению средств измерительной техники sg, т.е. 6·sg <= 0,15·T, где T является допуском проверяемого параметра.


#### <a id="p100422"></a>7.4 Воздействия, связанные со статистическим анализом


##### <a id="p100423"></a>7.4.1 Уровень доверия и объем выборки

<a id="p100424"></a>Тип и методология статистической оценки также влияют на результаты исследования краткосрочной воспроизводимости. Прогнозирование точности изготовления 50 деталей на крупносерийном производстве связано с неопределенностями. Следует подчеркнуть, что индекс краткосрочной воспроизводимости, определяемый при оценке процесса механической обработки, осуществляемого на металлорежущем станке, является, таким образом, лишь оценкой действительной воспроизводимости процесса. Если, например, индекс краткосрочной воспроизводимости Cs = 1,71 определяется с помощью 50 измерений, то действительный индекс воспроизводимости для основной совокупности составляет от 1,39 до 1,95 исходя из уровня доверия 95% (см. [A.5](#p100489)) и на основании предположения о нормальном распределении значения характеристики. Следовательно, неопределенность U для индекса воспроизводимости Cs (уровень доверия 95%) составляет +/- 0,28.
<a id="p100425"></a>Индекс краткосрочной воспроизводимости в случае приемочных испытаний обычно определяется с использованием небольшой выборки, поэтому обычно отличается от индекса долгосрочной воспроизводимости того же процесса, который определяется на основе очень большой выборки, например нескольких недель производства. Тем не менее это означает, что выполнение условия Cs >= 1,67 не только влечет за собой сужение допуска на 40% (размах 10·s в пределах допусков), но и ставит своей целью гораздо меньшие размахи для успешного завершения приемочного испытания.

##### <a id="p100426"></a>7.4.2 Вид распределения

<a id="p100427"></a>Индексы краткосрочной воспроизводимости рассчитываются путем определения стандартного отклонения данных измерений. Подразумевается, что процесс может быть описан с использованием нормального распределения. Это не относится в полной мере ко всем процессам механической обработки. Кроме того, распределение при наличии односторонних допусков (например, многие допуски на форму и расположение) часто асимметрично, поскольку контролируемые параметры в этом случае имеют физический предел с одной стороны. По этой причине были разработаны другие статистические программы и модели распределения в качестве дополнения к нормальному распределению. Соответствующие математические алгоритмы позволяют определить функцию распределения для отдельного набора данных. Затем вычисляются аналогичные стандартные отклонения, которые используются для сравнения с кривой нормального распределения. Тем не менее обработка данных измерений чисто математическим способом без учета технических и физических условий приводит к ситуации, когда различные функции распределения вычисляются статистическими программами как приблизительные без возможности решить, какая из этих форм наилучшим образом описывает действительные зависимости. Вместе с расчетом аналогичных стандартных отклонений это приводит к расчету очень разных индексов краткосрочной воспроизводимости в зависимости от выбранной модели распределения.
<a id="p100428"></a>Поэтому нецелесообразно выводить модель распределения, основанную исключительно на данных измерений. При этом выбор функции распределения не может быть чисто формальным и должен учитывать знания о технологическом процессе и физические особенности. Дополнительная информация приведена в [A.6](#p100494). Однако это не всегда возможно при приемочных испытаниях, основанных на небольшом количестве 50 измерений.
<a id="p100429"></a>По этой причине рекомендуется проводить оценку процесса с помощью контрольных карт индивидуальных значений, контрольных карт $\overline{x} - s$ и гистограмм, а также вычислять индексы краткосрочной воспроизводимости с помощью оценки стандартного отклонения, полученного путем группирования данных измерений. В случае специального процесса или характеристики, при которых распределение Гаусса явно не соответствует эмпирическому распределению, размах измеренных значений принимается в качестве критерия приемки (см. [6.2](#p100190)). В отдельных случаях также может оказаться целесообразным использовать другие или дополнительные критерии для анализа воспроизводимости процесса в соответствии с ISO 22514-3:2020, 7.5, и ISO 22514-4:2016.


<a id="p100430"></a>Приложение A
(справочное)

<a id="p100431"></a>**ДОПОЛНИТЕЛЬНАЯ ИНФОРМАЦИЯ,**
**СВЯЗАННАЯ СО СТАТИСТИЧЕСКИМИ ОЦЕНКАМИ**

<a id="p100432"></a>A.1 Общие сведения

<a id="p100433"></a>Критический индекс краткосрочной воспроизводимости Csk учитывает также положение среднего значения [см. [рисунок A.1 a)](#p100435)].

<a id="p100434"></a> ![7.4 Воздействия, связанные со статистическим анализом](https://i.bukva.ai/LS3EZmfd/img_2.png) 

<a id="p100435"></a>a) Центрированное и смещенное распределение


<a id="p100436"></a> ![7.4 Воздействия, связанные со статистическим анализом](https://i.bukva.ai/LS3EZmfd/img_3.png) 

<a id="p100437"></a>b) Оставшаяся площадь для 6·s

<a id="p100438"></a>X1 - значение характеристики; Y1 - частота;
a1 - центрированное распределение с $\overline{x}$ и s; a2 - смещенное
распределение с $\overline{x}\prime$ и s'; b1 - доля деталей, которые
по оценке соответствуют спецификации; b2 - доля деталей,
которые по оценке не соответствуют спецификации;
Cs - индекс краткосрочной воспроизводимости; LSL - нижняя
граница поля допуска; M - среднее значение LSL и USL;
T - допуск; USL - верхняя граница поля допуска;
 $\psi$ - коэффициент сдвига для смещенного распределения
[см. [формулу (A.4)](#p100457)]

<a id="p100439"></a>Рисунок A.1 - Краткосрочная воспроизводимость
и смещенное распределение

<a id="p100440"></a>В данном контексте [формулы (A.1)](#p100442) и [(A.2)](#p100447) применяются при предположении о нормальном распределении.
<a id="p100441"></a>Индекс краткосрочной воспроизводимости (для случая нормального распределения):

<a id="p100442"></a> $C_{s} = \frac{T}{6 \cdot s} ,$ (A.1)

<a id="p100443"></a>где Cs - индекс краткосрочной воспроизводимости;
<a id="p100444"></a>T - допуск;
<a id="p100445"></a>s - стандартное отклонение [см. [формулу (A.3)](#p100454)] значения характеристики, вычисленное исходя из 50 деталей.
<a id="p100446"></a>Критический индекс краткосрочной воспроизводимости (для случая нормального распределения):

<a id="p100447"></a> $C_{sk} = [\frac{\overline{x} - L_{SL}}{3 \cdot s} , \frac{U_{SL} - \overline{x}}{3 \cdot s}]_{min},$ (A.2)

<a id="p100448"></a>где Csk - критический индекс краткосрочной воспроизводимости;
<a id="p100449"></a> $\overline{x}$ - среднее значение;
<a id="p100450"></a>LCL - нижняя граница поля допуска;
<a id="p100451"></a>USL - верхняя граница поля допуска;
<a id="p100452"></a>s - стандартное отклонение [см. [формулу (A.3)](#p100454)] значения характеристики, вычисленное исходя из 50 деталей.
<a id="p100453"></a>Выборочное стандартное отклонение (объем выборки n):

<a id="p100454"></a> $s = \sqrt{\frac{\sum_{i = 1}^{n} (x_{i} - \overline{x})^{2}}{n - 1}} .$ (A.3)

<a id="p100455"></a>Следует отметить, что вместо [формулы (6)](#p100293) используется оценка стандартного отклонения по [формуле (A.3)](#p100454). Это означает, что оценивается общая изменчивость, а не изменчивость внутри подгрупп.
<a id="p100456"></a>Коэффициент сдвига (см. [рисунок A.1](#p100439)) для смещенного распределения с помощью $\overline{x}\prime$ и s':

<a id="p100457"></a> $\psi = \frac{|\overline{x} - M|}{T} ,$ (A.4)

<a id="p100458"></a>где $M = \frac{U_{SL} + L_{SL}}{2}$ .
<a id="p100459"></a>Выборочное стандартное отклонение смещенного распределения [см. [рисунок A.1 a)](#p100435)]:

<a id="p100460"></a> $s\prime = (1 - 2 \cdot \psi) \cdot s.$ (A.5)

<a id="p100461"></a>При предположении о нормальном распределении контролируемых параметров индекс краткосрочной воспроизводимости, равный 1,0, указывает на то, что 99,73% значений всех характеристик совокупности находятся в пределах установленного допуска (см. [рисунок A.1](#p100439)). Исходя из времени и затрат оценка краткосрочной воспроизводимости обычно проводится на основе небольшого количества обработанных деталей (в контексте настоящего стандарта она составляет 50). Таким образом, определенный индекс краткосрочной воспроизводимости является лишь оценкой фактической краткосрочной воспроизводимости процесса механической обработки. Для того чтобы компенсировать эту статистически обусловленную неопределенность в отношении последующего крупносерийного производства, требуются более высокие значения индекса краткосрочной воспроизводимости, например, Cs > 1,33 или Cs > 1,67. Как видно на [рисунке A.1 b)](#p100437), это означает, что пределы установленного допуска должны определять не только шесть, но и восемь или десять стандартных отклонений.
<a id="p100462"></a>На [рисунке A.3](#p100479) представлено влияние увеличения индекса краткосрочной воспроизводимости на уменьшение области соответствия в пределах установленного допуска. Последующее снижение Csk происходит, если распределение смещается от середины установленного поля допуска.

<a id="p100463"></a>A.2 Корреляция между значениями краткосрочного размаха RV,s и стандартным отклонением

<a id="p100464"></a>На [рисунке A.2](#p100472) представлена корреляция между стандартным отклонением и значением краткосрочного размаха в зависимости от объема выборки. В случае распределения Гаусса с уровнем доверия 99,73% шестикратное стандартное отклонение в 1,33 раза превышает размах для выборки из 50 деталей. И наоборот, это означает, что значение краткосрочного размаха RV,s составляет 45% Cs, равного 1,67. Этот пример может продемонстрировать только величину соотношения индексов краткосрочной воспроизводимости к значениям краткосрочного размаха, поскольку значения краткосрочного размаха могут быть рекомендованы только для значений с распределением, отличным от нормального.

<a id="p100465"></a> ![7.4 Воздействия, связанные со статистическим анализом](https://i.bukva.ai/LS3EZmfd/img_4.png) 

<a id="p100466"></a>a) Гистограмма и значения характеристики
для нормального распределения


<a id="p100467"></a> ![7.4 Воздействия, связанные со статистическим анализом](https://i.bukva.ai/LS3EZmfd/img_5.png) 

<a id="p100468"></a>b) Количество образцов n и отношение размаха R
к шестикратному стандартному отклонению s
для нормального распределения


<a id="p100469"></a> ![7.4 Воздействия, связанные со статистическим анализом](https://i.bukva.ai/LS3EZmfd/img_6.png) 

<a id="p100470"></a>c) Отношение размаха R к допуску T для различного
количества образцов n и различных индексов краткосрочной
воспроизводимости Cs для нормального распределения

<a id="p100471"></a>Cs - индекс краткосрочной воспроизводимости;
LSL - нижняя граница поля допуска; n - объем выборки,
по умолчанию n = 50; R - размах измеренных значений;
s - стандартное отклонение измеренных значений;
T - допуск; USL - верхняя граница поля допуска

<a id="p100472"></a>Рисунок A.2 - Сравнение значений характеристики
для нормального распределения

<a id="p100473"></a>A.3 Среднее значение не в середине поля допуска

<a id="p100474"></a>Как правило, при изготовлении пяти деталей предполагается, что регулировка позволяет проверить, соответствует ли критическое отклонение среднего значения от пределов допуска Csk следующему условию:

<a id="p100475"></a> $\Delta x_{c} \geq 0,45 \cdot T.$ 

<a id="p100476"></a>Это равнозначно смещению на 5% для значений с двусторонними допусками. При индексе краткосрочной воспроизводимости Cs, равном 1,67 (см. [рисунок A.3](#p100479)), это приводит к уменьшению площади 6s, относящейся к допуску, с 60% до 54%. Если среднее значение измерений для регулировки выходит за пределы области $\Delta x_{c}$ , то процесс должен быть перезапущен в зависимости от отношения шестикратного стандартного отклонения и допуска, и испытание должно быть повторено. В противном случае, изготовленные детали могут быть уже учтены в качестве принятых деталей, если только производственный процесс не прерывался надолго во время измерения регулируемой продукции.

<a id="p100477"></a> ![7.4 Воздействия, связанные со статистическим анализом](https://i.bukva.ai/LS3EZmfd/img_7.png) 

<a id="p100478"></a>O - смещение среднего значения; T - допуск;
Csk - критический индекс краткосрочной воспроизводимости;
s - стандартное отклонение процесса

<a id="p100479"></a>Рисунок A.3 - Последствия, если среднее значение находится
не в середине поля допуска (смещение среднего значения)

<a id="p100480"></a>A.4 Неопределенность измерения и индекс краткосрочной воспроизводимости

<a id="p100481"></a>Неопределенность измерения, выраженная в виде стандартного отклонения средств измерений sg, непосредственно влияет на индекс краткосрочной воспроизводимости, как представлено на [рисунке A.4](#p100484).

<a id="p100482"></a> ![7.4 Воздействия, связанные со статистическим анализом](https://i.bukva.ai/LS3EZmfd/img_8.png) 

<a id="p100483"></a>C - оцененный индекс воспроизводимости;
Cact - действительный индекс воспроизводимости процесса;
sact - действительное стандартное отклонение процесса;
sg - стандартное отклонение средства измерений

<a id="p100484"></a>Рисунок A.4 - Изменение индекса воспроизводимости
в зависимости от стандартного отклонения средства измерений

<a id="p100485"></a>Очевидно, что при непрерывном улучшении процесса и уменьшении допусков требования к средствам измерительной техники в отношении стандартного отклонения процесса больше не могут быть выполнены. Это означает, что для краткосрочной воспроизводимости требуется только указание допуска обрабатываемых деталей. Это соответствует прямой линии "6·sg = 0,15·Tmin" на диаграмме для определения минимально измеримого допуска Tmin для заданного стандартного отклонения средства измерений sg; см. [рисунок A.5](#p100488).

<a id="p100486"></a> ![7.4 Воздействия, связанные со статистическим анализом](https://i.bukva.ai/LS3EZmfd/img_9.png) 

<a id="p100487"></a>C - индекс воспроизводимости; s - стандартное отклонение
процесса; sg - стандартное отклонение средства измерений;
Tmin - минимально измеримый допуск
для оценки воспроизводимости

<a id="p100488"></a>Рисунок A.5 - Стандартное отклонение средства измерений
и минимальный допуск

<a id="p100489"></a>A.5 Уровень доверия и объем выборки

<a id="p100490"></a>На [рисунке A.6](#p100493) представлен уровень доверия индексов воспроизводимости в зависимости от объема выборки.

<a id="p100491"></a> ![7.4 Воздействия, связанные со статистическим анализом](https://i.bukva.ai/LS3EZmfd/img_10.png) 

<a id="p100492"></a>a - соответствующий уровень доверия;
C - индекс воспроизводимости; Cs - индекс краткосрочной
воспроизводимости; Csk - критический индекс краткосрочной
воспроизводимости; n - объем выборки

<a id="p100493"></a>Рисунок A.6 - Уровень доверия и объем выборки, n,
в предположении о нормальном распределении
значений характеристики

<a id="p100494"></a>A.6 Вид распределения и оценка индекса воспроизводимости

<a id="p100495"></a>На [рисунке A.7](#p100522) представлена проблема выбора вида распределения на примере 50 измерений. Как видно из гистограммы с функцией плотности, все три модели распределения (см. нормальное распределение, логарифмически-нормальное распределение и распределение Вейбулла) являются хорошо приближенными. Это подтверждается небольшими и сходными по величине средними отклонениями данных измерений от расчетной функции распределения. Тем не менее, индексы краткосрочной воспроизводимости различаются существенно. В то время как значения Cs находятся в диапазоне от 1,51 до 1,88, значения Csk вычислены от 0,67 до 1,47.

<a id="p100496"></a> ![7.4 Воздействия, связанные со статистическим анализом](https://i.bukva.ai/LS3EZmfd/img_11.png) 


| <a id="p100497"></a>Распределение | <a id="p100498"></a>Нормальное (a) | <a id="p100499"></a>Логарифмически нормальное (b) | <a id="p100500"></a>Вейбулла (c) |
| --- | --- | --- | --- |
| <a id="p100501"></a>Максимальное отклонение | <a id="p100502"></a>6,6% | <a id="p100503"></a>7,95% | <a id="p100504"></a>6,53% |
| <a id="p100505"></a>Среднее значение | <a id="p100506"></a>0,39% | <a id="p100507"></a>0,41% | <a id="p100508"></a>0,41% |
| <a id="p100509"></a>s | <a id="p100510"></a>5,88 | <a id="p100511"></a>6,63 | <a id="p100512"></a>5,33 |
| <a id="p100513"></a>Csk | <a id="p100514"></a>1,70 | <a id="p100515"></a>1,51 | <a id="p100516"></a>1,88 |
| <a id="p100517"></a>Csk | <a id="p100518"></a>1,47 | <a id="p100519"></a>0,67 | <a id="p100520"></a>1,16 |


<a id="p100521"></a>y1 - функция плотности, в процентах;
Cs - индекс краткосрочной воспроизводимости;
Csk - критический индекс краткосрочной воспроизводимости;
s - стандартное отклонение процесса; $\overline{x}$ - среднее значение;
a - нормальное распределение; b - логарифмически
нормальное распределение; c - распределение Вейбулла

<a id="p100522"></a>Рисунок A.7 - Влияние выбранного вида распределения


<a id="p100523"></a>Приложение B
(справочное)

<a id="p100524"></a>**БЛАНКИ СОГЛАШЕНИЯ**


<table>
<colgroup><col width="25%"><col width="24%"><col width="24%"><col width="26%"></colgroup>
<tr><td><a id="p100525"></a>Бланк соглашения 1 из 4</td><td><a id="p100526"></a>План испытания</td><td></td><td></td></tr>
<tr><td colspan="4"><a id="p100527"></a>Основная информация</td></tr>
<tr><td><a id="p100528"></a>Описание станка</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100529"></a>Серийный N станка</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100530"></a>Описание детали</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100531"></a>N детали</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100532"></a>Материал</td><td></td><td></td><td></td></tr>
<tr><td colspan="4"><a id="p100533"></a>Количество деталей/выборочное испытание</td></tr>
<tr><td colspan="3"><a id="p100534"></a>Время механической обработки/на деталь tm</td><td></td></tr>
<tr><td colspan="3"><a id="p100535"></a>Количество деталей nmp (рекомендуемое: nmp = 50)</td><td></td></tr>
<tr><td colspan="3"><a id="p100536"></a>Общее время механической обработки ttot</td><td></td></tr>
<tr><td colspan="3"><a id="p100537"></a>Количество деталей для анализа n (рекомендуемое: n = 50)</td><td></td></tr>
<tr><td colspan="3"><a id="p100538"></a>Выборочный контроль (рекомендуемый объем выборки из группы: 5)</td><td></td></tr>
<tr><td colspan="4"><a id="p100539"></a>График/логистика</td></tr>
<tr><td><a id="p100540"></a>a) Подготовка</td><td><a id="p100541"></a>Производитель (M) Заказчик (C)</td><td><a id="p100542"></a>Местонахождение (M или C)</td><td><a id="p100543"></a>Срок</td></tr>
<tr><td><a id="p100544"></a>Заготовки</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100545"></a>Инструменты</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100546"></a>Зажимные устройства</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100547"></a>Станок</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100548"></a>Оператор станка</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100549"></a>Средства измерений</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100550"></a>Оператор, выполняющий измерения</td><td></td><td></td><td></td></tr>
<tr><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100551"></a>b) Сроки</td><td><a id="p100552"></a>Начало</td><td><a id="p100553"></a>Окончание</td><td><a id="p100554"></a>Продолжительность</td></tr>
<tr><td><a id="p100555"></a>Подготовка/настройка</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100556"></a>Этап прогрева</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100557"></a>Регулировка</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100558"></a>Производство</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100559"></a>Измерение</td><td></td><td></td><td></td></tr>
<tr><td><a id="p100560"></a>Анализ</td><td></td><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="14%"><col width="25%"><col width="25%"><col width="25%"></colgroup>
<tr><td colspan="2"><a id="p100561"></a>Бланк соглашения 2 из 4</td><td><a id="p100562"></a>Общие сведения</td><td></td><td></td></tr>
<tr><td colspan="5"><a id="p100563"></a>Заготовки</td></tr>
<tr><td colspan="5"><a id="p100564"></a>Материал, термообработка, поверхность, твердость, прочность, допуск на припуск, допуск на крепление и т.д.</td></tr>
<tr><td colspan="5"></td></tr>
<tr><td colspan="5"><a id="p100565"></a>Условия испытания</td></tr>
<tr><td colspan="4"><a id="p100566"></a>Установка крепления станка</td><td></td></tr>
<tr><td colspan="4"><a id="p100567"></a>Особые нагрузки (например, вибрации, вызываемые окружающим производством)</td><td></td></tr>
<tr><td colspan="4"><a id="p100568"></a>Максимальное изменение температуры окружающей среды во время испытания; рекомендуемые пределы: изменение температуры в пределах +/- 3 °C во время испытания</td><td></td></tr>
<tr><td colspan="4"><a id="p100569"></a>Максимальный температурный градиент во время оценки; рекомендуется: не более +2 °C/ч или -2 °C/ч</td><td></td></tr>
<tr><td colspan="5"><a id="p100570"></a>Контролируемые параметры</td></tr>
<tr><td><a id="p100571"></a>N</td><td colspan="2"><a id="p100572"></a>Описание параметра</td><td><a id="p100573"></a>Номинальный размер</td><td><a id="p100574"></a>Размерность</td></tr>
<tr><td><a id="p100575"></a>1</td><td colspan="2"></td><td></td><td></td></tr>
<tr><td><a id="p100576"></a>2</td><td colspan="2"></td><td></td><td></td></tr>
<tr><td><a id="p100577"></a>3</td><td colspan="2"></td><td></td><td></td></tr>
<tr><td><a id="p100578"></a>4</td><td colspan="2"></td><td></td><td></td></tr>
<tr><td><a id="p100579"></a>5</td><td colspan="2"></td><td></td><td></td></tr>
<tr><td><a id="p100580"></a>6</td><td colspan="2"></td><td></td><td></td></tr>
<tr><td><a id="p100581"></a>7</td><td colspan="2"></td><td></td><td></td></tr>
<tr><td><a id="p100582"></a>8</td><td colspan="2"></td><td></td><td></td></tr>
<tr><td><a id="p100583"></a>9</td><td colspan="2"></td><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="13%"><col width="13%"><col width="7%"><col width="5%"><col width="12%"><col width="13%"><col width="13%"><col width="11%"><col width="14%"></colgroup>
<tr><td colspan="5"><a id="p100584"></a>Бланк соглашения 3 из 4</td><td colspan="4"><a id="p100585"></a>Зависящие от контролируемого параметра данные I</td></tr>
<tr><td colspan="9"><a id="p100586"></a>Значения характеристик</td></tr>
<tr><td colspan="5"><a id="p100587"></a>Рекомендации по значениям характеристик приведены в конце данной формы</td><td colspan="2"><a id="p100588"></a>Требуемые индексы краткосрочной воспроизводимости</td><td colspan="2"><a id="p100589"></a>Требуемые значения краткосрочного размаха</td></tr>
<tr><td><a id="p100590"></a>N</td><td><a id="p100591"></a>LSL<br>(нижняя граница)</td><td colspan="2"><a id="p100592"></a>USL<br>(верхняя граница)</td><td><a id="p100593"></a>T допуск</td><td><a id="p100594"></a>Cs</td><td><a id="p100595"></a>Cck</td><td><a id="p100596"></a>RV,s</td><td><a id="p100597"></a>RV,sk</td></tr>
<tr><td><a id="p100598"></a>1</td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100599"></a>2</td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100600"></a>3</td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100601"></a>4</td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100602"></a>5</td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100603"></a>6</td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100604"></a>7</td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100605"></a>8</td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100606"></a>9</td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="9"><a id="p100607"></a>Максимально допустимый тренд, вызванный тепловой деформацией [мкм/деталь]</td></tr>
<tr><td colspan="3"><a id="p100608"></a>$\delta X_{td,perm}$</td><td colspan="3"><a id="p100609"></a>$\delta Y_{td,perm}$</td><td colspan="3"><a id="p100610"></a>$\delta Z_{td,perm}$</td></tr>
<tr><td colspan="3"></td><td colspan="3"></td><td colspan="3"></td></tr>
<tr><td colspan="9"><a id="p100611"></a>Рекомендуемые значения характеристик</td></tr>
<tr><td colspan="2"><a id="p100612"></a>Процесс/<br>контролируемый параметр</td><td colspan="2"><a id="p100613"></a>Cs</td><td><a id="p100614"></a>Csk</td><td><a id="p100615"></a>RV,s</td><td><a id="p100616"></a>RV,sk</td><td colspan="2"><a id="p100617"></a>Примечания</td></tr>
<tr><td colspan="2"><a id="p100618"></a>Стандартные процессы или параметры</td><td colspan="2"><a id="p100619"></a>&gt;= 1,67</td><td><a id="p100620"></a>&gt;= 1,67</td><td><a id="p100621"></a>-</td><td><a id="p100622"></a>-</td><td colspan="2"><a id="p100623"></a>Например, диаметр или длина в неконтролируемых процессах</td></tr>
<tr><td colspan="2"><a id="p100624"></a>Внутрипроцессный измерительный контроль</td><td colspan="2"><a id="p100625"></a>-</td><td><a id="p100626"></a>-</td><td><a id="p100627"></a>&lt;= 100%</td><td><a id="p100628"></a>&lt;= 100%</td><td colspan="2"><a id="p100629"></a>Может быть использован общий допуск</td></tr>
<tr><td colspan="2"><a id="p100630"></a>Значения шероховатости</td><td colspan="2"><a id="p100631"></a>-</td><td><a id="p100632"></a>-</td><td><a id="p100633"></a>При необходимости<br>&lt;= 80%</td><td><a id="p100634"></a>&lt;= 80%</td><td colspan="2"><a id="p100635"></a>Во многих случаях существует только верхний предел; поэтому указывают только RV,sk</td></tr>
<tr><td colspan="2"><a id="p100636"></a>Односторонне ограниченный допуск</td><td colspan="2"><a id="p100637"></a>-</td><td><a id="p100638"></a>&gt;= 1,67</td><td><a id="p100639"></a>-</td><td><a id="p100640"></a>&lt;= 60%</td><td colspan="2"><a id="p100641"></a>Производитель/<br>поставщик и потребитель должны согласовать, какое из двух значений характеристик будет использоваться для приемки</td></tr>
<tr><td colspan="2"><a id="p100642"></a>Другие специальные процессы или параметры</td><td colspan="2"><a id="p100643"></a>&gt;= 1,67</td><td><a id="p100644"></a>&gt;= 1,67</td><td><a id="p100645"></a>&lt;= 60%</td><td><a id="p100646"></a>&lt;= 60%</td><td colspan="2"><a id="p100647"></a>Производитель/<br>поставщик и потребитель должны согласовать, или Cs и Cx или RV,s и RV,sk являются релевантными для приемки</td></tr>
</table>


<table>
<colgroup><col width="21%"><col width="19%"><col width="10%"><col width="11%"><col width="39%"></colgroup>
<tr><td colspan="3"><a id="p100648"></a>Бланк соглашения 4 из 4</td><td colspan="2"><a id="p100649"></a>Зависящие от контролируемого параметра данные II<br>(при необходимости для каждого параметра отдельно)</td></tr>
<tr><td><a id="p100650"></a>Параметр</td><td colspan="4"></td></tr>
<tr><td colspan="5"><a id="p100651"></a>Технология</td></tr>
<tr><td colspan="4"><a id="p100652"></a>Материал резца</td><td></td></tr>
<tr><td colspan="4"><a id="p100653"></a>Геометрия резца</td><td></td></tr>
<tr><td colspan="4"><a id="p100654"></a>Условия черновой обработки</td><td></td></tr>
<tr><td colspan="4"><a id="p100655"></a>Условия чистовой обработки</td><td></td></tr>
<tr><td colspan="4"><a id="p100656"></a>Ожидаемый износ инструмента (например, боковой износ)</td><td></td></tr>
<tr><td colspan="4"><a id="p100657"></a>Ожидаемый тренд, вызванный износом инструмента, $\delta X_{a,exp}$</td><td></td></tr>
<tr><td colspan="5"><a id="p100658"></a>Измерение</td></tr>
<tr><td colspan="4"><a id="p100659"></a>Место проведения</td><td></td></tr>
<tr><td colspan="4"><a id="p100660"></a>Средство измерений</td><td></td></tr>
<tr><td colspan="4"><a id="p100661"></a>Серийный N средства измерений</td><td></td></tr>
<tr><td colspan="4"><a id="p100662"></a>Разрешение</td><td></td></tr>
<tr><td colspan="4"><a id="p100663"></a>Стандартное отклонение средства измерений sg</td><td></td></tr>
<tr><td><a id="p100664"></a>0,03·T</td><td></td><td colspan="2"><a id="p100665"></a>&gt;= разрешения ?</td><td><a id="p100666"></a>[ ] да [ ] нет: используйте другое средство измерений</td></tr>
<tr><td><a id="p100667"></a>T/40</td><td></td><td colspan="2"><a id="p100668"></a>&gt;= sg ?</td><td><a id="p100669"></a>[ ] да [ ] нет: используйте другое средство измерений</td></tr>
<tr><td colspan="4"><a id="p100670"></a>Подготовка средства измерений к работе (например, фильтр, методика; отдельно обратите внимание на особые обстоятельства)</td><td></td></tr>
</table>


<a id="p100671"></a>Приложение C
(справочное)

<a id="p100672"></a>**ОЦЕНОЧНЫЕ БЛАНКИ**


<table>
<colgroup><col width="7%"><col width="3%"><col width="2%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="1%"><col width="4%"><col width="6%"><col width="3%"><col width="1%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="2%"><col width="3%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="11"><a id="p100673"></a>Бланк анализа 1 из 4</td><td colspan="14"><a id="p100674"></a>Основная информация</td></tr>
<tr><td colspan="8"><a id="p100675"></a>Станок/деталь</td><td colspan="7"></td><td colspan="10"></td></tr>
<tr><td colspan="8"><a id="p100676"></a>Описание детали</td><td colspan="7"></td><td colspan="10"></td></tr>
<tr><td colspan="8"><a id="p100677"></a>Материал детали</td><td colspan="7"></td><td colspan="10"></td></tr>
<tr><td colspan="8"><a id="p100678"></a>Параметр/номинальное значение</td><td colspan="7"></td><td colspan="10"></td></tr>
<tr><td colspan="8"><a id="p100679"></a>Нижняя граница поля допуска (LSL)</td><td colspan="7"></td><td colspan="10"><a id="p100680"></a>Допуск T = USL - LSL</td></tr>
<tr><td colspan="8"><a id="p100681"></a>Верхняя граница поля допуска (USL)</td><td colspan="7"></td><td colspan="10"></td></tr>
<tr><td colspan="8"><a id="p100682"></a>Средство измерений</td><td colspan="7"></td><td colspan="10"></td></tr>
<tr><td colspan="8"><a id="p100683"></a>Серийный N средства измерений</td><td colspan="7"><a id="p100684"></a>Разрешение</td><td colspan="10"><a id="p100685"></a>Стандартное отклонение sg</td></tr>
<tr><td colspan="8"></td><td colspan="7"></td><td colspan="10"></td></tr>
<tr><td colspan="8"><a id="p100686"></a>0,03·T =</td><td colspan="7"></td><td colspan="10"><a id="p100687"></a>&gt;= разрешения ? и</td></tr>
<tr><td colspan="8"><a id="p100688"></a>T/40 =</td><td colspan="7"></td><td colspan="10"><a id="p100689"></a>&gt;= sg ?</td></tr>
<tr><td colspan="2"><a id="p100690"></a>[ ] да</td><td colspan="13"><a id="p100691"></a>Анализ может быть проведен</td><td colspan="10"></td></tr>
<tr><td colspan="2"><a id="p100692"></a>[ ] нет</td><td colspan="13"><a id="p100693"></a>Анализ недопустим! Повторите измерение с помощью более точного средства измерений!</td><td colspan="10"></td></tr>
<tr><td colspan="8"><a id="p100694"></a>Тренд</td><td colspan="7"><a id="p100695"></a>Износ инструмента</td><td colspan="10"></td></tr>
<tr><td colspan="15"><a id="p100696"></a>Тренд, вызванный износом инструмента, $\delta X_{a}$</td><td colspan="10"></td></tr>
<tr><td colspan="15"><a id="p100697"></a>Допустимый тренд, вызванный тепловой деформацией, для 50 деталей (если является критерием) $\delta X_{td,perm}$ ( $\delta Y_{td,perm}$ , $\delta Z_{td,perm}$ соответственно)</td><td colspan="10"></td></tr>
<tr><td colspan="8"><a id="p100698"></a>Температура окружающей среды</td><td colspan="7"><a id="p100699"></a>В заявленных пределах?</td><td colspan="10"><a id="p100700"></a>[ ] да [ ] нет</td></tr>
<tr><td colspan="2"><a id="p100701"></a>$J_{amb,0}$</td><td colspan="4"></td><td colspan="2"><a id="p100702"></a>$J_{min}$</td><td colspan="5"></td><td colspan="2"><a id="p100703"></a>$J_{max}$</td><td colspan="3"></td><td colspan="4"><a id="p100704"></a>$\Delta v_{amb,max}$</td><td colspan="3"></td></tr>
<tr><td colspan="13"><a id="p100705"></a>Результаты измерений xi (с трендом), выраженные в</td><td colspan="2"><a id="p100706"></a>мкм</td><td colspan="10"><a id="p100707"></a>в виде отклонения от заданного значения</td></tr>
<tr><td><a id="p100708"></a>$j \rightarrow$</td><td colspan="3"><a id="p100709"></a>1</td><td colspan="2"><a id="p100710"></a>2</td><td colspan="2"><a id="p100711"></a>3</td><td colspan="2"><a id="p100712"></a>4</td><td colspan="3"><a id="p100713"></a>5</td><td colspan="3"><a id="p100714"></a>6</td><td colspan="2"><a id="p100715"></a>7</td><td colspan="2"><a id="p100716"></a>8</td><td colspan="3"><a id="p100717"></a>9</td><td colspan="2"><a id="p100718"></a>10</td></tr>
<tr><td><a id="p100719"></a>1</td><td colspan="2"><a id="p100720"></a>1</td><td></td><td><a id="p100721"></a>6</td><td></td><td><a id="p100722"></a>11</td><td></td><td><a id="p100723"></a>16</td><td></td><td colspan="2"><a id="p100724"></a>21</td><td></td><td><a id="p100725"></a>26</td><td colspan="2"></td><td><a id="p100726"></a>31</td><td></td><td><a id="p100727"></a>36</td><td></td><td><a id="p100728"></a>41</td><td colspan="2"></td><td><a id="p100729"></a>46</td><td></td></tr>
<tr><td><a id="p100730"></a>2</td><td colspan="2"><a id="p100731"></a>2</td><td></td><td><a id="p100732"></a>7</td><td></td><td><a id="p100733"></a>12</td><td></td><td><a id="p100734"></a>17</td><td></td><td colspan="2"><a id="p100735"></a>22</td><td></td><td><a id="p100736"></a>27</td><td colspan="2"></td><td><a id="p100737"></a>32</td><td></td><td><a id="p100738"></a>37</td><td></td><td><a id="p100739"></a>42</td><td colspan="2"></td><td><a id="p100740"></a>47</td><td></td></tr>
<tr><td><a id="p100741"></a>3</td><td colspan="2"><a id="p100742"></a>3</td><td></td><td><a id="p100743"></a>8</td><td></td><td><a id="p100744"></a>13</td><td></td><td><a id="p100745"></a>18</td><td></td><td colspan="2"><a id="p100746"></a>23</td><td></td><td><a id="p100747"></a>28</td><td colspan="2"></td><td><a id="p100748"></a>33</td><td></td><td><a id="p100749"></a>38</td><td></td><td><a id="p100750"></a>43</td><td colspan="2"></td><td><a id="p100751"></a>48</td><td></td></tr>
<tr><td><a id="p100752"></a>4</td><td colspan="2"><a id="p100753"></a>4</td><td></td><td><a id="p100754"></a>9</td><td></td><td><a id="p100755"></a>14</td><td></td><td><a id="p100756"></a>19</td><td></td><td colspan="2"><a id="p100757"></a>24</td><td></td><td><a id="p100758"></a>29</td><td colspan="2"></td><td><a id="p100759"></a>34</td><td></td><td><a id="p100760"></a>39</td><td></td><td><a id="p100761"></a>44</td><td colspan="2"></td><td><a id="p100762"></a>49</td><td></td></tr>
<tr><td><a id="p100763"></a>5</td><td colspan="2"><a id="p100764"></a>5</td><td></td><td><a id="p100765"></a>10</td><td></td><td><a id="p100766"></a>15</td><td></td><td><a id="p100767"></a>20</td><td></td><td colspan="2"><a id="p100768"></a>25</td><td></td><td><a id="p100769"></a>30</td><td colspan="2"></td><td><a id="p100770"></a>35</td><td></td><td><a id="p100771"></a>40</td><td></td><td><a id="p100772"></a>45</td><td colspan="2"></td><td><a id="p100773"></a>50</td><td></td></tr>
<tr><td colspan="25"><a id="p100774"></a>Теперь составьте контрольную карту для индивидуальных значений. Для стандартных процессов/параметров и значительного тренда сначала выполните коррекцию тренда <a href="#p100782">(лист: 3 из 4)</a> и выполняйте все остальные расчеты с использованием данных, скорректированных с учетом тренда.</td></tr>
<tr><td><a id="p100775"></a>$\overline{x_{j}}$</td><td colspan="3"></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="3"></td><td colspan="3"></td><td colspan="2"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td></tr>
<tr><td><a id="p100776"></a>Sj</td><td colspan="3"></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="3"></td><td colspan="3"></td><td colspan="2"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td></tr>
<tr><td colspan="25"><a id="p100777"></a>Формулы: $s_{j} = \sqrt{\frac{1}{4} \cdot \sum_{k = 1}^{5} (\overline{x_{j}} - x_{k})^{2}}$ $\overline{x_{j}} = \frac{1}{5} \cdot \sum_{k = 1}^{5} x_{k}$</td></tr>
</table>


<table>
<colgroup><col width="44%"><col width="56%"></colgroup>
<tr><td><a id="p100778"></a>Бланк анализа 2 из 4</td><td><a id="p100779"></a>Графическое представление</td></tr>
<tr><td colspan="2"><a id="p100780"></a><img src="https://i.bukva.ai/LS3EZmfd/img_12.png" alt="7.4 Воздействия, связанные со статистическим анализом"></td></tr>
<tr><td colspan="2"><a id="p100781"></a>a - количество измеренных значений xi в классе $(x_{i} \leq \Delta X_{K,k})$ ; b - число<br>измеренных значений в классе; k - класс на гистограмме;<br>1 - контрольная карта индивидуальных значений; 2,<br>3 - контрольная карта $\overline{x} - s$ ; 4 - гистограмма</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="2%"><col width="2%"><col width="5%"><col width="4%"><col width="5%"><col width="2%"><col width="2%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="8"><a id="p100782"></a>Бланк анализа 3 из 4</td><td colspan="15"><a id="p100783"></a>Коррекция тренда</td></tr>
<tr><td colspan="23"><a id="p100784"></a>Коррекция тренда</td></tr>
<tr><td colspan="23"><a id="p100785"></a>Только для стандартных процессов/параметров и значительных трендов (например, не для внутрипроцессного контроля, нерегулируемого инструмента и т.д.)</td></tr>
<tr><td colspan="8"><a id="p100786"></a>Общий тренд (карта с одним значением)</td><td colspan="10"><a id="p100787"></a>$\delta X_{tot,w}$</td><td colspan="5"></td></tr>
<tr><td colspan="8"><a id="p100788"></a>Общий тренд в расчете на одну обрабатываемую деталь (см. 50 значений)</td><td colspan="10"><a id="p100789"></a>$\delta X_{tot,w} = \frac{\delta X_{tot,T}}{n - 1} = \frac{\delta X_{tot,T}}{49}$</td><td colspan="5"></td></tr>
<tr><td colspan="8"><a id="p100790"></a>Тренд, вызванный тепловой деформацией</td><td colspan="10"><a id="p100791"></a>$\delta X_{td} = \delta X_{tot,T} - \delta X_{a}$</td><td colspan="5"></td></tr>
<tr><td colspan="8"><a id="p100792"></a>Тренд, вызванный тепловой деформацией, в расчете на одну обрабатываемую деталь (см. 50 значений)</td><td colspan="10"><a id="p100793"></a>$\delta X_{td,w} = \frac{\delta X_{td}}{n - 1} = \frac{\delta X_{td}}{49}$</td><td colspan="5"></td></tr>
<tr><td colspan="13"><a id="p100794"></a>Результаты измерений с поправкой на тренд xi,T</td><td colspan="10"><a id="p100795"></a>$x_{i,T} = x_{i} - (i - 1) \cdot \delta X_{tot,w}$</td></tr>
<tr><td><a id="p100796"></a>j<br>\<br>k</td><td colspan="2"><a id="p100797"></a>1</td><td colspan="2"><a id="p100798"></a>2</td><td colspan="2"><a id="p100799"></a>3</td><td colspan="2"><a id="p100800"></a>4</td><td colspan="2"><a id="p100801"></a>5</td><td colspan="3"><a id="p100802"></a>6</td><td colspan="2"><a id="p100803"></a>7</td><td colspan="3"><a id="p100804"></a>8</td><td colspan="2"><a id="p100805"></a>9</td><td colspan="2"><a id="p100806"></a>10</td></tr>
<tr><td><a id="p100807"></a>1</td><td><a id="p100808"></a>1</td><td></td><td><a id="p100809"></a>6</td><td></td><td><a id="p100810"></a>11</td><td></td><td><a id="p100811"></a>16</td><td></td><td><a id="p100812"></a>21</td><td></td><td><a id="p100813"></a>26</td><td colspan="2"></td><td><a id="p100814"></a>31</td><td></td><td><a id="p100815"></a>36</td><td colspan="2"></td><td><a id="p100816"></a>41</td><td></td><td><a id="p100817"></a>46</td><td></td></tr>
<tr><td><a id="p100818"></a>2</td><td><a id="p100819"></a>2</td><td></td><td><a id="p100820"></a>7</td><td></td><td><a id="p100821"></a>12</td><td></td><td><a id="p100822"></a>17</td><td></td><td><a id="p100823"></a>22</td><td></td><td><a id="p100824"></a>27</td><td colspan="2"></td><td><a id="p100825"></a>32</td><td></td><td><a id="p100826"></a>37</td><td colspan="2"></td><td><a id="p100827"></a>42</td><td></td><td><a id="p100828"></a>47</td><td></td></tr>
<tr><td><a id="p100829"></a>3</td><td><a id="p100830"></a>3</td><td></td><td><a id="p100831"></a>8</td><td></td><td><a id="p100832"></a>13</td><td></td><td><a id="p100833"></a>18</td><td></td><td><a id="p100834"></a>23</td><td></td><td><a id="p100835"></a>28</td><td colspan="2"></td><td><a id="p100836"></a>33</td><td></td><td><a id="p100837"></a>38</td><td colspan="2"></td><td><a id="p100838"></a>43</td><td></td><td><a id="p100839"></a>48</td><td></td></tr>
<tr><td><a id="p100840"></a>4</td><td><a id="p100841"></a>4</td><td></td><td><a id="p100842"></a>9</td><td></td><td><a id="p100843"></a>14</td><td></td><td><a id="p100844"></a>19</td><td></td><td><a id="p100845"></a>24</td><td></td><td><a id="p100846"></a>29</td><td colspan="2"></td><td><a id="p100847"></a>34</td><td></td><td><a id="p100848"></a>39</td><td colspan="2"></td><td><a id="p100849"></a>44</td><td></td><td><a id="p100850"></a>49</td><td></td></tr>
<tr><td><a id="p100851"></a>5</td><td><a id="p100852"></a>5</td><td></td><td><a id="p100853"></a>10</td><td></td><td><a id="p100854"></a>15</td><td></td><td><a id="p100855"></a>20</td><td></td><td><a id="p100856"></a>25</td><td></td><td><a id="p100857"></a>30</td><td colspan="2"></td><td><a id="p100858"></a>35</td><td></td><td><a id="p100859"></a>40</td><td colspan="2"></td><td><a id="p100860"></a>45</td><td></td><td><a id="p100861"></a>50</td><td></td></tr>
<tr><td><a id="p100862"></a>$\overline{x_{j}}$</td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td colspan="2"></td></tr>
<tr><td><a id="p100863"></a>sj</td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td colspan="2"></td></tr>
<tr><td colspan="23"><a id="p100864"></a>Формулы: $s_{j} = \sqrt{\frac{1}{4} \cdot \sum_{k = 1}^{5} (\overline{x_{j}} - x_{k})^{2}}$ $\overline{x_{j}} = \frac{1}{5} \cdot \sum_{k = 1}^{5} x_{k}$</td></tr>
<tr><td colspan="23"><a id="p100865"></a>Если тренд был скорректирован, то с исправленными данными должны быть выполнены следующие расчеты, xi,T!</td></tr>
<tr><td colspan="8"><a id="p100866"></a>Максимальное значение xmax</td><td colspan="2"></td><td colspan="11"><a id="p100867"></a>Минимальное значение xmin</td><td colspan="2"></td></tr>
<tr><td colspan="8"><a id="p100868"></a>Размах R = xmax - xmin</td><td colspan="2"></td><td colspan="11"><a id="p100869"></a>Общее среднее значение $\overline{x} = \frac{1}{10} \cdot \sum_{j = 1}^{10} \overline{x_{j}}$</td><td colspan="2"></td></tr>
<tr><td colspan="8"><a id="p100870"></a>$U_{SL} - \overline{x}$</td><td colspan="2"></td><td colspan="11"><a id="p100871"></a>$\overline{x} - L_{SL}$</td><td colspan="2"></td></tr>
<tr><td colspan="8"><a id="p100872"></a>$\frac{x_{max} - \overline{x}}{U_{SL} - \overline{x}}$</td><td colspan="2"></td><td colspan="11"><a id="p100873"></a>$\frac{\overline{x} - x_{min}}{\overline{x} - L_{SL}}$</td><td colspan="2"></td></tr>
<tr><td colspan="8"><a id="p100874"></a>Среднее стандартное отклонение</td><td colspan="2"></td><td colspan="11"><a id="p100875"></a>Оценка стандартного отклонения (коэффициент для объема выборки группы равен 5),<br>$\hat{\sigma} = \frac{\overline{s}}{0,94}$</td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="25%"><col width="4%"><col width="11%"><col width="7%"><col width="4%"><col width="10%"><col width="4%"><col width="4%"><col width="6%"><col width="7%"><col width="8%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="6"><a id="p100876"></a>Бланк анализа 4 из 4</td><td colspan="7"><a id="p100877"></a>Оценка</td></tr>
<tr><td colspan="13"><a id="p100878"></a>Проверка наличия выброса для стандартных процессов/параметров (Граббс: 50 значений/уровень значимости 1%)</td></tr>
<tr><td><a id="p100879"></a>$\overline{x} + 3,34 \cdot \hat{\sigma}$</td><td colspan="4"></td><td colspan="4"><a id="p100880"></a>&lt; xmax ?</td><td colspan="4"><a id="p100881"></a>[ ] да [ ] нет</td></tr>
<tr><td><a id="p100882"></a>$\overline{x} - 3,34 \cdot \hat{\sigma}$</td><td colspan="4"></td><td colspan="4"><a id="p100883"></a>&lt; xmin ?</td><td colspan="4"><a id="p100884"></a>[ ] да [ ] нет</td></tr>
<tr><td colspan="4"><a id="p100885"></a>да: xmax и/или xmin являются выбросами</td><td colspan="9"><a id="p100886"></a>нет: xmax и/или xmin не являются выбросами</td></tr>
<tr><td colspan="13"><a id="p100887"></a>При наличии выброса необходимо провести новую проверку наличия выброса без учета этого значения. В случае двух или более выбросов необходимо исследовать причину и повторить испытание, поскольку процесс, очевидно, не контролируется. Если обнаружен только один выброс, то может быть принято решение о том, продолжать ли расчеты без учета этого значения или повторить испытание в целом</td></tr>
<tr><td colspan="13"><a id="p100888"></a>Проверка стабильности (коэффициенты, основанные на объеме выборки группы, равны 5 с уровнем доверия 99%)</td></tr>
<tr><td colspan="9"><a id="p100889"></a>Превышение контрольных границ?</td><td><a id="p100890"></a>да</td><td colspan="3"><a id="p100891"></a>нет</td></tr>
<tr><td colspan="3"><a id="p100892"></a>Верхняя контрольная граница $\overline{x_{j}}$</td><td colspan="5"><a id="p100893"></a>$U_{CL,x_{j}} = \overline{x} + 1,15 \cdot \hat{\sigma}$</td><td></td><td></td><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100894"></a>Нижняя контрольная граница $\overline{x_{j}}$</td><td colspan="5"><a id="p100895"></a>$L_{CL,x_{j}} = \overline{x} - 1,15 \cdot \hat{\sigma}$</td><td></td><td></td><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100896"></a>Верхняя контрольная граница sj</td><td colspan="5"><a id="p100897"></a>$U_{CL,s_{j}} = 1,93 \cdot \hat{\sigma}$</td><td></td><td></td><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100898"></a>Нижняя контрольная граница sj</td><td colspan="5"><a id="p100899"></a>$L_{CL,s_{j}} = 1,93 \cdot \hat{\sigma}$</td><td></td><td></td><td colspan="3"></td></tr>
<tr><td colspan="13"><a id="p100900"></a>Процесс стабилен: продолжайте вычислять значения заявленных характеристик.<br>Процесс не стабилен: если возможно, устраните нестабильность и повторите испытание</td></tr>
<tr><td colspan="7"><a id="p100901"></a>Значения характеристик (какие заявлены)</td><td colspan="4"><a id="p100902"></a>Требования выполнены?</td><td><a id="p100903"></a>Да</td><td><a id="p100904"></a>нет</td></tr>
<tr><td colspan="2"><a id="p100905"></a>Индекс краткосрочной воспроизводимости</td><td colspan="5"><a id="p100906"></a>$C_{s} = \frac{T}{6 \cdot \hat{\sigma}}$</td><td></td><td colspan="3"><a id="p100907"></a>Cs &gt;= Cs,nom?</td><td></td><td></td></tr>
<tr><td colspan="2"><a id="p100908"></a>Критический индекс краткосрочной воспроизводимости</td><td colspan="5"><a id="p100909"></a>$C_{sk} = \frac{{_{SLSL}^{U - x;x - L}}_{min}}{3 \cdot \hat{\sigma}}$</td><td></td><td colspan="3"><a id="p100910"></a>Csk &gt;= Csk,nom?</td><td></td><td></td></tr>
<tr><td colspan="2"><a id="p100911"></a>Значение краткосрочного размаха</td><td colspan="5"><a id="p100912"></a>$R_{V,s} = \frac{R}{T}$</td><td></td><td colspan="3"><a id="p100913"></a>RV,s &lt;= RV,s,nom?</td><td></td><td></td></tr>
<tr><td colspan="2"><a id="p100914"></a>Критическое значение краткосрочного размаха</td><td colspan="5"><a id="p100915"></a>$R_{V,sk} = \{ \frac{x_{max} - \overline{x}}{U_{SL} - \overline{x}} ; \frac{\overline{x} - x_{min}}{\overline{x} - L_{SL}} \}max$</td><td></td><td colspan="3"><a id="p100916"></a>RV,sk &lt;= RV,sk,nom?</td><td></td><td></td></tr>
<tr><td colspan="13"><a id="p100917"></a>Тренд, вызванный тепловой деформацией (перенос с <a href="#p100782">листа 3 из 4</a>)</td></tr>
<tr><td colspan="5"><a id="p100918"></a>$\delta X_{td}$ : общий (50 заготовок)</td><td colspan="8"><a id="p100919"></a>$\delta X_{td,w}$ : в расчете на одну обрабатываемую деталь</td></tr>
<tr><td colspan="5"></td><td colspan="8"></td></tr>
<tr><td colspan="10"><a id="p100920"></a>Тренд меньше допустимого? $\delta X_{td} \leq \delta X_{td,perm}$<br>(в соответствии с соглашением между производителем/поставщиком и потребителем)</td><td><a id="p100921"></a>[ ] да</td><td colspan="2"><a id="p100922"></a>[ ] нет</td></tr>
<tr><td colspan="13"><a id="p100923"></a>Итоговая оценка</td></tr>
<tr><td colspan="10"><a id="p100924"></a>Краткосрочная воспроизводимость подтверждена; станок принят</td><td><a id="p100925"></a>[ ] да</td><td colspan="2"><a id="p100926"></a>[ ] нет</td></tr>
</table>


<a id="p100927"></a>Приложение D
(справочное)

<a id="p100928"></a>**ПРИМЕРЫ СОГЛАШЕНИЙ И АНАЛИЗА ВОСПРОИЗВОДИМОСТИ**


<table>
<colgroup><col width="32%"><col width="21%"><col width="4%"><col width="4%"><col width="13%"><col width="26%"></colgroup>
<tr><td colspan="3"><a id="p100929"></a>Бланк соглашения 1 из 4</td><td colspan="3"><a id="p100930"></a>План испытания</td></tr>
<tr><td colspan="6"><a id="p100931"></a>Основная информация</td></tr>
<tr><td><a id="p100932"></a>Описание станка</td><td colspan="5"><a id="p100933"></a>Токарный станок XYZ</td></tr>
<tr><td><a id="p100934"></a>Серийный N станка</td><td colspan="5"><a id="p100935"></a>D 08 15</td></tr>
<tr><td><a id="p100936"></a>Описание детали</td><td colspan="5"><a id="p100937"></a>Вал</td></tr>
<tr><td><a id="p100938"></a>N детали</td><td colspan="5"><a id="p100939"></a>W 47 11</td></tr>
<tr><td><a id="p100940"></a>Материал</td><td colspan="5"><a id="p100941"></a>СК45</td></tr>
<tr><td colspan="6"><a id="p100942"></a>Количество деталей/выборочное испытание</td></tr>
<tr><td colspan="4"><a id="p100943"></a>Время механической обработки/на деталь tm</td><td colspan="2"><a id="p100944"></a>4,5 мин</td></tr>
<tr><td colspan="4"><a id="p100945"></a>Количество деталей nmp (рекомендуемое: nmp = 50)</td><td colspan="2"><a id="p100946"></a>50</td></tr>
<tr><td colspan="4"><a id="p100947"></a>Общее время механической обработки ttot</td><td colspan="2"><a id="p100948"></a>приблизительно 5 ч</td></tr>
<tr><td colspan="4"><a id="p100949"></a>Количество деталей для анализа n (рекомендуемое: n = 50)</td><td colspan="2"><a id="p100950"></a>50</td></tr>
<tr><td colspan="4"><a id="p100951"></a>Выборочный контроль (рекомендуемый объем выборки из группы: 5)</td><td colspan="2"><a id="p100952"></a>-</td></tr>
<tr><td colspan="6"><a id="p100953"></a>График/логистика</td></tr>
<tr><td><a id="p100954"></a>a) Подготовка</td><td><a id="p100955"></a>Производитель (M) Заказчик (C)</td><td colspan="3"><a id="p100956"></a>Местонахождение (M или C)</td><td><a id="p100957"></a>Срок</td></tr>
<tr><td><a id="p100958"></a>Заготовки</td><td><a id="p100959"></a>C</td><td colspan="3"><a id="p100960"></a>M</td><td><a id="p100961"></a>10. НЕДЕЛЯ</td></tr>
<tr><td><a id="p100962"></a>Инструменты</td><td><a id="p100963"></a>C</td><td colspan="3"><a id="p100964"></a>M</td><td><a id="p100965"></a>10. НЕДЕЛЯ</td></tr>
<tr><td><a id="p100966"></a>Зажимные устройства</td><td><a id="p100967"></a>M</td><td colspan="3"><a id="p100968"></a>M</td><td><a id="p100969"></a>10. НЕДЕЛЯ</td></tr>
<tr><td><a id="p100970"></a>Станок</td><td><a id="p100971"></a>M</td><td colspan="3"><a id="p100972"></a>M</td><td><a id="p100973"></a>13. НЕДЕЛЯ</td></tr>
<tr><td><a id="p100974"></a>Оператор станка</td><td><a id="p100975"></a>M</td><td colspan="3"><a id="p100976"></a>M</td><td><a id="p100977"></a>13. НЕДЕЛЯ</td></tr>
<tr><td><a id="p100978"></a>Средства измерений</td><td><a id="p100979"></a>M</td><td colspan="3"><a id="p100980"></a>M</td><td><a id="p100981"></a>13. НЕДЕЛЯ</td></tr>
<tr><td><a id="p100982"></a>Оператор, выполняющий измерения</td><td><a id="p100983"></a>M</td><td colspan="3"><a id="p100984"></a>M</td><td><a id="p100985"></a>13. НЕДЕЛЯ</td></tr>
<tr><td><a id="p100986"></a>b) Сроки</td><td><a id="p100987"></a>Начало</td><td colspan="3"><a id="p100988"></a>Окончание</td><td><a id="p100989"></a>Продолжительность</td></tr>
<tr><td><a id="p100990"></a>Подготовка/настройка</td><td><a id="p100991"></a>11. НЕДЕЛЯ</td><td colspan="3"><a id="p100992"></a>12. НЕДЕЛЯ</td><td><a id="p100993"></a>2 недели</td></tr>
<tr><td><a id="p100994"></a>Этап прогрева</td><td><a id="p100995"></a>28.3./16:00</td><td colspan="3"><a id="p100996"></a>29.3./8:00</td><td><a id="p100997"></a>16 ч</td></tr>
<tr><td><a id="p100998"></a>Регулировка</td><td><a id="p100999"></a>29.3./8:00</td><td colspan="3"><a id="p101000"></a>29.3./10:00</td><td><a id="p101001"></a>2 ч</td></tr>
<tr><td><a id="p101002"></a>Производство</td><td><a id="p101003"></a>29.3./10:00</td><td colspan="3"><a id="p101004"></a>29.3./15:00</td><td><a id="p101005"></a>5 ч</td></tr>
<tr><td><a id="p101006"></a>Измерение</td><td><a id="p101007"></a>30.3.</td><td colspan="3"><a id="p101008"></a>5.4.</td><td><a id="p101009"></a>1 неделя</td></tr>
<tr><td><a id="p101010"></a>Анализ</td><td><a id="p101011"></a>6.4.</td><td colspan="3"><a id="p101012"></a>8.4.</td><td><a id="p101013"></a>3 дня</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="38%"><col width="4%"><col width="26%"><col width="24%"></colgroup>
<tr><td colspan="3"><a id="p101014"></a>Бланк соглашения 2 из 4</td><td colspan="2"><a id="p101015"></a>Общие сведения</td></tr>
<tr><td colspan="5"><a id="p101016"></a>Заготовки</td></tr>
<tr><td colspan="5"><a id="p101017"></a>Материал, термообработка, поверхность, твердость, прочность, допуск на припуск, допуск на крепление и т.д.</td></tr>
<tr><td colspan="5"><a id="p101018"></a>СК45<br>Прокат стальной круглый мерной длины</td></tr>
<tr><td colspan="5"><a id="p101019"></a>Условия испытания</td></tr>
<tr><td colspan="3"><a id="p101020"></a>Установка крепления станка</td><td colspan="2"><a id="p101021"></a>Монтажные колодки</td></tr>
<tr><td colspan="3"><a id="p101022"></a>Особые нагрузки (например, вибрации, вызываемые окружающим производством)</td><td colspan="2"><a id="p101023"></a>нет</td></tr>
<tr><td colspan="3"><a id="p101024"></a>Максимальное изменение температуры окружающей среды во время испытания; рекомендуемые пределы: изменение температуры в пределах +/- 3 °C во время испытания</td><td colspan="2"><a id="p101025"></a>+/- 3 °C</td></tr>
<tr><td colspan="3"><a id="p101026"></a>Максимальный температурный градиент во время оценки; рекомендуется: не более +2 °C/ч или -2 °C/ч</td><td colspan="2"><a id="p101027"></a>+/- 2 °C</td></tr>
<tr><td colspan="5"><a id="p101028"></a>Контролируемые параметры</td></tr>
<tr><td><a id="p101029"></a>N</td><td><a id="p101030"></a>Описание параметра</td><td colspan="2"><a id="p101031"></a>Номинальный размер</td><td><a id="p101032"></a>Размерность</td></tr>
<tr><td><a id="p101033"></a>1</td><td><a id="p101034"></a>Диаметр D 1</td><td colspan="2"><a id="p101035"></a>56 + 0,046/0</td><td><a id="p101036"></a>мм</td></tr>
<tr><td><a id="p101037"></a>2</td><td><a id="p101038"></a>Длина L 1</td><td colspan="2"><a id="p101039"></a>120</td><td><a id="p101040"></a>мм</td></tr>
<tr><td><a id="p101041"></a>3</td><td><a id="p101042"></a>Концентричность диаметра D 1</td><td colspan="2"><a id="p101043"></a>0,010</td><td><a id="p101044"></a>мм</td></tr>
<tr><td><a id="p101045"></a>4</td><td></td><td colspan="2"></td><td></td></tr>
<tr><td><a id="p101046"></a>5</td><td></td><td colspan="2"></td><td></td></tr>
<tr><td><a id="p101047"></a>6</td><td></td><td colspan="2"></td><td></td></tr>
<tr><td><a id="p101048"></a>7</td><td></td><td colspan="2"></td><td></td></tr>
<tr><td><a id="p101049"></a>8</td><td></td><td colspan="2"></td><td></td></tr>
<tr><td><a id="p101050"></a>9</td><td></td><td colspan="2"></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="8%"><col width="6%"><col width="4%"><col width="9%"><col width="4%"><col width="9%"><col width="12%"><col width="14%"><col width="14%"></colgroup>
<tr><td colspan="6"><a id="p101051"></a>Бланк соглашения 3 из 4</td><td colspan="5"><a id="p101052"></a>Зависящие от контролируемого параметра данные I</td></tr>
<tr><td colspan="11"><a id="p101053"></a>Значения характеристик</td></tr>
<tr><td colspan="6"><a id="p101054"></a>Рекомендации по значениям характеристик приведены в конце данной формы</td><td colspan="3"><a id="p101055"></a>Требуемые индексы краткосрочной воспроизводимости</td><td colspan="2"><a id="p101056"></a>Требуемые значения краткосрочного размаха</td></tr>
<tr><td><a id="p101057"></a>N</td><td><a id="p101058"></a>LSL<br>(нижняя граница)</td><td colspan="2"><a id="p101059"></a>USL<br>(верхняя граница)</td><td colspan="2"><a id="p101060"></a>T допуск</td><td colspan="2"><a id="p101061"></a>Cs</td><td><a id="p101062"></a>Csk</td><td><a id="p101063"></a>RV,s</td><td><a id="p101064"></a>RV,sk</td></tr>
<tr><td><a id="p101065"></a>1</td><td><a id="p101066"></a>56,000</td><td colspan="2"><a id="p101067"></a>56,046</td><td colspan="2"><a id="p101068"></a>0,046</td><td colspan="2"><a id="p101069"></a>1,67</td><td><a id="p101070"></a>1,67</td><td><a id="p101071"></a>-</td><td><a id="p101072"></a>-</td></tr>
<tr><td><a id="p101073"></a>2</td><td><a id="p101074"></a>119,9</td><td colspan="2"><a id="p101075"></a>120,1</td><td colspan="2"><a id="p101076"></a>0,2</td><td colspan="2"><a id="p101077"></a>1,67</td><td><a id="p101078"></a>1,67</td><td><a id="p101079"></a>-</td><td><a id="p101080"></a>-</td></tr>
<tr><td><a id="p101081"></a>3</td><td><a id="p101082"></a>0</td><td colspan="2"><a id="p101083"></a>0,010</td><td colspan="2"><a id="p101084"></a>0,010</td><td colspan="2"><a id="p101085"></a>-</td><td><a id="p101086"></a>-</td><td><a id="p101087"></a>-</td><td><a id="p101088"></a>60%</td></tr>
<tr><td><a id="p101089"></a>4</td><td></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101090"></a>5</td><td></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101091"></a>6</td><td></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101092"></a>7</td><td></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101093"></a>8</td><td></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101094"></a>9</td><td></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td></td><td></td><td></td></tr>
<tr><td colspan="11"><a id="p101095"></a>Максимально допустимый тренд, вызванный тепловой деформацией [мкм/деталь]</td></tr>
<tr><td colspan="4"><a id="p101096"></a>$\delta X_{td,perm}$</td><td colspan="3"><a id="p101097"></a>$\delta Z_{td,perm}$</td><td colspan="4"><a id="p101098"></a>$\delta Z_{td,perm}$</td></tr>
<tr><td colspan="4"><a id="p101099"></a>прогрев достаточный</td><td colspan="3"><a id="p101100"></a>прогрев достаточный</td><td colspan="4"><a id="p101101"></a>прогрев достаточный</td></tr>
<tr><td colspan="11"><a id="p101102"></a>Рекомендуемые значения характеристик</td></tr>
<tr><td colspan="3"><a id="p101103"></a>Процесс/контролируемый параметр</td><td colspan="2"><a id="p101104"></a>Cs</td><td><a id="p101105"></a>Csk</td><td colspan="2"><a id="p101106"></a>RV,s</td><td><a id="p101107"></a>RV,sk</td><td colspan="2"><a id="p101108"></a>Примечания</td></tr>
<tr><td colspan="3"><a id="p101109"></a>Стандартные процессы или параметры</td><td colspan="2"><a id="p101110"></a>&gt;= 1,67</td><td><a id="p101111"></a>&gt;= 1,67</td><td colspan="2"><a id="p101112"></a>-</td><td><a id="p101113"></a>-</td><td colspan="2"><a id="p101114"></a>Например, диаметр или длина в неконтролируемых процессах</td></tr>
<tr><td colspan="3"><a id="p101115"></a>Внутрипроцессный измерительный контроль</td><td colspan="2"><a id="p101116"></a>-</td><td><a id="p101117"></a>-</td><td colspan="2"><a id="p101118"></a>&lt;= 100%</td><td><a id="p101119"></a>&lt;= 100%</td><td colspan="2"><a id="p101120"></a>Может быть использован общий допуск</td></tr>
<tr><td colspan="3"><a id="p101121"></a>Значения шероховатости</td><td colspan="2"><a id="p101122"></a>-</td><td><a id="p101123"></a>-</td><td colspan="2"><a id="p101124"></a>При необходимости<br>&lt;= 80%</td><td><a id="p101125"></a>&lt;= 80%</td><td colspan="2"><a id="p101126"></a>Во многих случаях существует только верхний предел; поэтому указывают только RV,sk</td></tr>
<tr><td colspan="3"><a id="p101127"></a>Односторонне ограниченный допуск</td><td colspan="2"><a id="p101128"></a>-</td><td><a id="p101129"></a>&gt;= 1,67</td><td colspan="2"><a id="p101130"></a>-</td><td><a id="p101131"></a>&lt;= 60%</td><td colspan="2"><a id="p101132"></a>Производитель/поставщик и потребитель должны согласовать, какое из двух значений характеристик будет использоваться для приемки</td></tr>
<tr><td colspan="3"><a id="p101133"></a>Другие специальные процессы или параметры</td><td colspan="2"><a id="p101134"></a>&gt;= 1,67</td><td><a id="p101135"></a>&gt;= 1,67</td><td colspan="2"><a id="p101136"></a>&lt;= 60%</td><td><a id="p101137"></a>&lt;= 60%</td><td colspan="2"><a id="p101138"></a>Производитель/поставщик и потребитель должны согласовать, Cs и Cx или RV,s и RVs,k являются релевантными для приемки</td></tr>
</table>


<table>
<colgroup><col width="14%"><col width="14%"><col width="16%"><col width="6%"><col width="50%"></colgroup>
<tr><td colspan="3"><a id="p101139"></a>Бланк соглашения 4 из 4</td><td colspan="2"><a id="p101140"></a><a id="p101141"></a>Зависящие от контролируемого параметра данные II<br>(при необходимости для каждого параметра отдельно)</td></tr>
<tr><td colspan="2"><a id="p101142"></a>Параметр</td><td colspan="3"><a id="p101143"></a>диаметр D 1</td></tr>
<tr><td colspan="5"><a id="p101144"></a>Технология</td></tr>
<tr><td colspan="4"><a id="p101145"></a>Материал резца</td><td><a id="p101146"></a>твердый сплав Р 10</td></tr>
<tr><td colspan="4"><a id="p101147"></a>Геометрия резца</td><td><a id="p101148"></a><a id="p101149"></a>$a = 6^{\circ}/\gamma = - 6^{\circ}$<br>$\epsilon_{r} = 55^{\circ}/r_{\epsilon} = 0,8\text{мм}$</td></tr>
<tr><td colspan="4"><a id="p101150"></a>Условия черновой обработки</td><td><a id="p101151"></a><a id="p101152"></a><a id="p101153"></a>vc = 150 м/мин/ap = 2 мм<br>f = 0,10 мм/об<br>(с охлаждающей жидкостью)</td></tr>
<tr><td colspan="4"><a id="p101154"></a>Условия чистовой обработки</td><td><a id="p101155"></a><a id="p101156"></a><a id="p101157"></a>vc = 200 м/мин/ap = 0,3 мм<br>f = 0,10 мм/об<br>(с охлаждающей жидкостью)</td></tr>
<tr><td colspan="4"><a id="p101158"></a>Ожидаемый износ инструмента (например, боковой износ)</td><td><a id="p101159"></a>очень низкий</td></tr>
<tr><td colspan="4"><a id="p101160"></a>Ожидаемый тренд, вызванный износом инструмента, $\delta X_{a,exp}$</td><td><a id="p101161"></a>небольшой, срок службы инструмента очень высок по сравнению со временем механической обработки</td></tr>
<tr><td colspan="5"><a id="p101162"></a>Измерение</td></tr>
<tr><td colspan="4"><a id="p101163"></a>Место проведения</td><td><a id="p101164"></a>помещение с кондиционером</td></tr>
<tr><td colspan="4"><a id="p101165"></a>Средство измерений</td><td><a id="p101166"></a>трехкоординатная измерительная машина</td></tr>
<tr><td colspan="4"><a id="p101167"></a>Серийный N средства измерений</td><td><a id="p101168"></a>KMG 123</td></tr>
<tr><td colspan="4"><a id="p101169"></a>Разрешение</td><td><a id="p101170"></a>0,1 мкм</td></tr>
<tr><td colspan="4"><a id="p101171"></a>Стандартное отклонение средства измерений sg</td><td><a id="p101172"></a>0,5 мкм</td></tr>
<tr><td><a id="p101173"></a>0,03·T</td><td><a id="p101174"></a>1,38 мкм</td><td colspan="2"><a id="p101175"></a>&gt;= разрешения ?</td><td><a id="p101176"></a>[ x ] да [ ] нет: используйте другое средство измерений</td></tr>
<tr><td><a id="p101177"></a>T/40</td><td><a id="p101178"></a>1,15 мкм</td><td colspan="2"><a id="p101179"></a>&gt;= sg ?</td><td><a id="p101180"></a>[ x ] да [ ] нет: используйте другое средство измерений</td></tr>
<tr><td colspan="4"><a id="p101181"></a>Подготовка средства измерений к работе (например, фильтр, методика; отдельно обратите внимание на особые обстоятельства)</td><td><a id="p101182"></a><a id="p101183"></a>радиус наконечника щупа r = 5 мм<br>измерительное усилие F = 0,4·N</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="8"><a id="p101184"></a>Бланк анализа 1 из 4</td><td colspan="13"><a id="p101185"></a>Основная информация</td></tr>
<tr><td colspan="8"><a id="p101186"></a>Станок/деталь</td><td colspan="13"><a id="p101187"></a>Токарный станок XYZ; D 08 15</td></tr>
<tr><td colspan="8"><a id="p101188"></a>Описание детали</td><td colspan="13"><a id="p101189"></a>Вал W 47 11</td></tr>
<tr><td colspan="8"><a id="p101190"></a>Материал детали</td><td colspan="13"><a id="p101191"></a>СК45</td></tr>
<tr><td colspan="8"><a id="p101192"></a>Параметр/номинальное значение</td><td colspan="13"><a id="p101193"></a>D1 56 k8 56,023</td></tr>
<tr><td colspan="8"><a id="p101194"></a>Нижняя граница поля допуска (LSL)</td><td colspan="7"><a id="p101195"></a>56,000 мм; отн.: -23 мкм</td><td colspan="6"><a id="p101196"></a>Допуск T = USL - LSL</td></tr>
<tr><td colspan="8"><a id="p101197"></a>Верхняя граница поля допуска (USL)</td><td colspan="7"><a id="p101198"></a>56,046 мм; отн.: +23 мкм</td><td colspan="6"><a id="p101199"></a>46 мкм</td></tr>
<tr><td colspan="8"><a id="p101200"></a>Средство измерений</td><td colspan="13"><a id="p101201"></a>Координатно-измерительная машина</td></tr>
<tr><td colspan="8"><a id="p101202"></a>Серийный N средства измерений</td><td colspan="7"><a id="p101203"></a>Разрешение</td><td colspan="6"><a id="p101204"></a>Стандартное отклонение sg</td></tr>
<tr><td colspan="8"><a id="p101205"></a>KMG 123</td><td colspan="7"><a id="p101206"></a>0,1 мкм</td><td colspan="6"><a id="p101207"></a>0,5 мкм</td></tr>
<tr><td colspan="8"><a id="p101208"></a>0,03·T =</td><td colspan="7"><a id="p101209"></a>1,38 мкм</td><td colspan="6"><a id="p101210"></a>&gt;= разрешения ? и</td></tr>
<tr><td colspan="8"><a id="p101211"></a>T/40 =</td><td colspan="7"><a id="p101212"></a>1,15 мкм</td><td colspan="6"><a id="p101213"></a>&gt;= sg ?</td></tr>
<tr><td><a id="p101214"></a>[x] да</td><td colspan="20"><a id="p101215"></a>Анализ может быть проведен</td></tr>
<tr><td><a id="p101216"></a>[ ] нет</td><td colspan="20"><a id="p101217"></a>Анализ недопустим! Повторите измерение с помощью более точного средства измерений!</td></tr>
<tr><td colspan="8"><a id="p101218"></a>Тренд</td><td colspan="7"><a id="p101219"></a>Износ инструмента</td><td colspan="6"><a id="p101220"></a>низкий</td></tr>
<tr><td colspan="15"><a id="p101221"></a>Тренд, вызванный износом инструмента, $\delta X_{a}$</td><td colspan="6"><a id="p101222"></a>незначительный</td></tr>
<tr><td colspan="15"><a id="p101223"></a>Допустимый тренд, вызванный тепловой деформацией, для 50 деталей (если является критерием) $\delta X_{td,perm}$ ( $\delta Y_{td,perm}$ ; $\delta Z_{td,perm}$ , соответственно)</td><td colspan="6"><a id="p101224"></a>-</td></tr>
<tr><td colspan="8"><a id="p101225"></a>Температура окружающей среды</td><td colspan="7"><a id="p101226"></a>В заявленных пределах?</td><td colspan="6"><a id="p101227"></a>[ ] да [ ] нет</td></tr>
<tr><td colspan="2"><a id="p101228"></a>$J_{amb,0}$</td><td colspan="3"><a id="p101229"></a>20 °C</td><td colspan="3"><a id="p101230"></a>$J_{min}$</td><td colspan="3"><a id="p101231"></a>18,5 °C</td><td colspan="2"><a id="p101232"></a>$J_{max}$</td><td colspan="2"><a id="p101233"></a>22 °C</td><td colspan="3"><a id="p101234"></a>$\Delta v_{amb,max}$</td><td colspan="3"><a id="p101235"></a>1,5 °C/ч</td></tr>
<tr><td colspan="11"><a id="p101236"></a>Результаты измерений xi (с трендом), выраженные в</td><td colspan="2"><a id="p101237"></a>мкм</td><td colspan="8"><a id="p101238"></a>в виде отклонения от заданного значения</td></tr>
<tr><td><a id="p101239"></a>$j \rightarrow$</td><td colspan="2"><a id="p101240"></a>1</td><td colspan="2"><a id="p101241"></a>2</td><td colspan="2"><a id="p101242"></a>3</td><td colspan="2"><a id="p101243"></a>4</td><td colspan="2"><a id="p101244"></a>5</td><td colspan="2"><a id="p101245"></a>6</td><td colspan="2"><a id="p101246"></a>7</td><td colspan="2"><a id="p101247"></a>8</td><td colspan="2"><a id="p101248"></a>9</td><td colspan="2"><a id="p101249"></a>10</td></tr>
<tr><td><a id="p101250"></a>1</td><td><a id="p101251"></a>1</td><td><a id="p101252"></a>-6</td><td><a id="p101253"></a>6</td><td><a id="p101254"></a>-4</td><td><a id="p101255"></a>11</td><td><a id="p101256"></a>-3</td><td><a id="p101257"></a>16</td><td><a id="p101258"></a>-2</td><td><a id="p101259"></a>21</td><td><a id="p101260"></a>-6</td><td><a id="p101261"></a>26</td><td><a id="p101262"></a>-5</td><td><a id="p101263"></a>31</td><td><a id="p101264"></a>-8</td><td><a id="p101265"></a>36</td><td><a id="p101266"></a>-4</td><td><a id="p101267"></a>41</td><td><a id="p101268"></a>-2</td><td><a id="p101269"></a>46</td><td><a id="p101270"></a>-3</td></tr>
<tr><td><a id="p101271"></a>2</td><td><a id="p101272"></a>2</td><td><a id="p101273"></a>-<sub>10</sub></td><td><a id="p101274"></a>7</td><td><a id="p101275"></a>-10</td><td><a id="p101276"></a>12</td><td><a id="p101277"></a>-5</td><td><a id="p101278"></a>17</td><td><a id="p101279"></a>-5</td><td><a id="p101280"></a>22</td><td><a id="p101281"></a>0</td><td><a id="p101282"></a>27</td><td><a id="p101283"></a>-3</td><td><a id="p101284"></a>32</td><td><a id="p101285"></a>-8</td><td><a id="p101286"></a>37</td><td><a id="p101287"></a>-11</td><td><a id="p101288"></a>42</td><td><a id="p101289"></a>-7</td><td><a id="p101290"></a>47</td><td><a id="p101291"></a>-6</td></tr>
<tr><td><a id="p101292"></a>3</td><td><a id="p101293"></a>3</td><td><a id="p101294"></a>-10</td><td><a id="p101295"></a>8</td><td><a id="p101296"></a>-5</td><td><a id="p101297"></a>13</td><td><a id="p101298"></a>-1</td><td><a id="p101299"></a>18</td><td><a id="p101300"></a>-4</td><td><a id="p101301"></a>23</td><td><a id="p101302"></a>-8</td><td><a id="p101303"></a>28</td><td><a id="p101304"></a>-4</td><td><a id="p101305"></a>33</td><td><a id="p101306"></a>0</td><td><a id="p101307"></a>38</td><td><a id="p101308"></a>-5</td><td><a id="p101309"></a>43</td><td><a id="p101310"></a>-1</td><td><a id="p101311"></a>48</td><td><a id="p101312"></a>-8</td></tr>
<tr><td><a id="p101313"></a>4</td><td><a id="p101314"></a>4</td><td><a id="p101315"></a>-6</td><td><a id="p101316"></a>9</td><td><a id="p101317"></a>-11</td><td><a id="p101318"></a>14</td><td><a id="p101319"></a>-8</td><td><a id="p101320"></a>19</td><td><a id="p101321"></a>-6</td><td><a id="p101322"></a>24</td><td><a id="p101323"></a>-12</td><td><a id="p101324"></a>29</td><td><a id="p101325"></a>-9</td><td><a id="p101326"></a>34</td><td><a id="p101327"></a>-9</td><td><a id="p101328"></a>39</td><td><a id="p101329"></a>-7</td><td><a id="p101330"></a>44</td><td><a id="p101331"></a>-9</td><td><a id="p101332"></a>49</td><td><a id="p101333"></a>-8</td></tr>
<tr><td><a id="p101334"></a>5</td><td><a id="p101335"></a>5</td><td><a id="p101336"></a>-1</td><td><a id="p101337"></a>10</td><td><a id="p101338"></a>-6</td><td><a id="p101339"></a>15</td><td><a id="p101340"></a>-4</td><td><a id="p101341"></a>20</td><td><a id="p101342"></a>-7</td><td><a id="p101343"></a>25</td><td><a id="p101344"></a>-7</td><td><a id="p101345"></a>30</td><td><a id="p101346"></a>-5</td><td><a id="p101347"></a>35</td><td><a id="p101348"></a>-7</td><td><a id="p101349"></a>40</td><td><a id="p101350"></a>-5</td><td><a id="p101351"></a>45</td><td><a id="p101352"></a>-8</td><td><a id="p101353"></a>50</td><td><a id="p101354"></a>-5</td></tr>
<tr><td colspan="21"><a id="p101355"></a>Теперь составьте контрольную карту для индивидуальных значений. Для стандартных процессов/параметров и значительного тренда сначала выполните коррекцию тренда (лист: 3 из 4) и выполняйте все остальные расчеты с использованием данных, скорректированных с учетом тренда.</td></tr>
<tr><td><a id="p101356"></a>$\overline{x_{j}}$</td><td colspan="2"><a id="p101357"></a>-6,6</td><td colspan="2"><a id="p101358"></a>-7,2</td><td colspan="2"><a id="p101359"></a>-4,2</td><td colspan="2"><a id="p101360"></a>-4,8</td><td colspan="2"><a id="p101361"></a>-6,6</td><td colspan="2"><a id="p101362"></a>-5,2</td><td colspan="2"><a id="p101363"></a>-6,4</td><td colspan="2"><a id="p101364"></a>-6,4</td><td colspan="2"><a id="p101365"></a>-5,4</td><td colspan="2"><a id="p101366"></a>-6,0</td></tr>
<tr><td><a id="p101367"></a>sj</td><td colspan="2"><a id="p101368"></a>3,7</td><td colspan="2"><a id="p101369"></a>3,1</td><td colspan="2"><a id="p101370"></a>2,6</td><td colspan="2"><a id="p101371"></a>1,9</td><td colspan="2"><a id="p101372"></a>4,3</td><td colspan="2"><a id="p101373"></a>2,3</td><td colspan="2"><a id="p101374"></a>3,6</td><td colspan="2"><a id="p101375"></a>2,8</td><td colspan="2"><a id="p101376"></a>3,6</td><td colspan="2"><a id="p101377"></a>2,1</td></tr>
<tr><td colspan="21"><a id="p101378"></a>Формулы: $s_{j} = \sqrt{\frac{1}{4} \cdot \sum_{k = 1}^{5} (\overline{x_{j}} - x_{k})^{2}}$ $\overline{x_{j}} = \frac{1}{5} \cdot \sum_{k = 1}^{5} x_{k}$</td></tr>
</table>


<table>
<colgroup><col width="44%"><col width="56%"></colgroup>
<tr><td><a id="p101379"></a>Бланк анализа 2 из 4</td><td><a id="p101380"></a>Графическое представление</td></tr>
<tr><td colspan="2"><a id="p101381"></a><img src="https://i.bukva.ai/LS3EZmfd/img_13.png" alt="7.4 Воздействия, связанные со статистическим анализом"></td></tr>
<tr><td colspan="2"><a id="p101382"></a>a - количество измеренных значений xi в классе ( $x_{i}(x_{i} \leq \Delta X_{K,k})$ ); b - число измеренных значений в классе; k - класс на гистограмме; 1 - контрольная карта индивидуальных значений; 2, 3 - контрольная карта $\overline{x} - s$ ; 4 - гистограмма</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="2%"><col width="3%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="2%"><col width="3%"><col width="5%"><col width="4%"><col width="2%"><col width="3%"><col width="4%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="10"><a id="p101383"></a>Бланк анализа 3 из 4</td><td colspan="14"><a id="p101384"></a>Коррекция тренда</td></tr>
<tr><td colspan="24"><a id="p101385"></a>Коррекция тренда</td></tr>
<tr><td colspan="24"><a id="p101386"></a>Только для стандартных процессов/параметров и значительных трендов (например, не для внутрипроцессного контроля, нерегулируемого инструмента и т.д.)</td></tr>
<tr><td colspan="11"><a id="p101387"></a>Общий тренд (карта с одним значением)</td><td colspan="9"><a id="p101388"></a>$\delta X_{tot,w}$</td><td colspan="4"></td></tr>
<tr><td colspan="11"><a id="p101389"></a>Общий тренд в расчете на одну обрабатываемую деталь (см. 50 значений)</td><td colspan="9"><a id="p101390"></a>$\delta X_{tot,w} = \frac{\delta X_{tot,T}}{n - 1} = \frac{\delta X_{tot,T}}{49}$</td><td colspan="4"></td></tr>
<tr><td colspan="11"><a id="p101391"></a>Тренд, вызванный тепловой деформацией</td><td colspan="9"><a id="p101392"></a>$\delta X_{td} = \delta X_{tot,T} - \delta X_{a}$</td><td colspan="4"></td></tr>
<tr><td colspan="11"><a id="p101393"></a>Тренд, вызванный тепловой деформацией, в расчете на одну обрабатываемую деталь (см. 50 значений)</td><td colspan="9"><a id="p101394"></a>$\delta X_{td,w} = \frac{\delta X_{td}}{n - 1} = \frac{\delta X_{td}}{49}$</td><td colspan="4"></td></tr>
<tr><td colspan="16"><a id="p101395"></a>Результаты измерений с поправкой на тренд xi,T</td><td colspan="8"><a id="p101396"></a>$x_{i} = x_{i} - (i - 1) \cdot \delta X_{tot,w}$</td></tr>
<tr><td><a id="p101397"></a><a id="p101398"></a><a id="p101399"></a>j<br>\<br>k</td><td colspan="2"><a id="p101400"></a>1</td><td colspan="2"><a id="p101401"></a>2</td><td colspan="2"><a id="p101402"></a>3</td><td colspan="2"><a id="p101403"></a>4</td><td colspan="3"><a id="p101404"></a>5</td><td colspan="2"><a id="p101405"></a>6</td><td colspan="3"><a id="p101406"></a>7</td><td colspan="2"><a id="p101407"></a>8</td><td colspan="3"><a id="p101408"></a>9</td><td colspan="2"><a id="p101409"></a>10</td></tr>
<tr><td><a id="p101410"></a>1</td><td><a id="p101411"></a>1</td><td></td><td><a id="p101412"></a>6</td><td></td><td><a id="p101413"></a>11</td><td></td><td><a id="p101414"></a>16</td><td></td><td colspan="2"><a id="p101415"></a>21</td><td></td><td><a id="p101416"></a>26</td><td></td><td><a id="p101417"></a>31</td><td colspan="2"></td><td><a id="p101418"></a>36</td><td></td><td colspan="2"><a id="p101419"></a>41</td><td></td><td><a id="p101420"></a>46</td><td></td></tr>
<tr><td><a id="p101421"></a>2</td><td><a id="p101422"></a>2</td><td></td><td><a id="p101423"></a>7</td><td></td><td><a id="p101424"></a>12</td><td></td><td><a id="p101425"></a>17</td><td></td><td colspan="2"><a id="p101426"></a>22</td><td></td><td><a id="p101427"></a>27</td><td></td><td><a id="p101428"></a>32</td><td colspan="2"></td><td><a id="p101429"></a>37</td><td></td><td colspan="2"><a id="p101430"></a>42</td><td></td><td><a id="p101431"></a>47</td><td></td></tr>
<tr><td><a id="p101432"></a>3</td><td><a id="p101433"></a>3</td><td></td><td><a id="p101434"></a>8</td><td></td><td><a id="p101435"></a>13</td><td></td><td><a id="p101436"></a>18</td><td></td><td colspan="2"><a id="p101437"></a>23</td><td></td><td><a id="p101438"></a>28</td><td></td><td><a id="p101439"></a>33</td><td colspan="2"></td><td><a id="p101440"></a>38</td><td></td><td colspan="2"><a id="p101441"></a>43</td><td></td><td><a id="p101442"></a>48</td><td></td></tr>
<tr><td><a id="p101443"></a>4</td><td><a id="p101444"></a>4</td><td></td><td><a id="p101445"></a>9</td><td></td><td><a id="p101446"></a>14</td><td></td><td><a id="p101447"></a>19</td><td></td><td colspan="2"><a id="p101448"></a>24</td><td></td><td><a id="p101449"></a>29</td><td></td><td><a id="p101450"></a>34</td><td colspan="2"></td><td><a id="p101451"></a>39</td><td></td><td colspan="2"><a id="p101452"></a>44</td><td></td><td><a id="p101453"></a>49</td><td></td></tr>
<tr><td><a id="p101454"></a>5</td><td><a id="p101455"></a>5</td><td></td><td><a id="p101456"></a>10</td><td></td><td><a id="p101457"></a>15</td><td></td><td><a id="p101458"></a>20</td><td></td><td colspan="2"><a id="p101459"></a>25</td><td></td><td><a id="p101460"></a>30</td><td></td><td><a id="p101461"></a>35</td><td colspan="2"></td><td><a id="p101462"></a>40</td><td></td><td colspan="2"><a id="p101463"></a>45</td><td></td><td><a id="p101464"></a>50</td><td></td></tr>
<tr><td><a id="p101465"></a>$\overline{x_{j}}$</td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td></tr>
<tr><td><a id="p101466"></a>sj</td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td><td colspan="3"></td><td colspan="2"></td></tr>
<tr><td colspan="24"><a id="p101467"></a>Формулы: $s_{j} = \sqrt{\frac{1}{4} \cdot \sum_{k = 1}^{5} (\overline{x_{j}} - x_{k})^{2}}$ $\overline{x_{j}} = \frac{1}{5} \cdot \sum_{k = 1}^{5} x_{k}$</td></tr>
<tr><td colspan="24"><a id="p101468"></a>Если тренд был скорректирован, то с исправленными данными должны быть выполнены следующие расчеты, xi,T!</td></tr>
<tr><td colspan="6"><a id="p101469"></a>Максимальное значение xmax</td><td colspan="3"><a id="p101470"></a>0</td><td colspan="12"><a id="p101471"></a>Минимальное значение xmin</td><td colspan="3"><a id="p101472"></a>-12</td></tr>
<tr><td colspan="6"><a id="p101473"></a>Размах R = xmax - xmin</td><td colspan="3"><a id="p101474"></a>12</td><td colspan="12"><a id="p101475"></a>Общее среднее значение $\overline{x} = \frac{1}{10} \cdot \sum_{j = 1}^{10} \overline{x_{j}}$</td><td colspan="3"><a id="p101476"></a>-5,9</td></tr>
<tr><td colspan="6"><a id="p101477"></a>$U_{SL} - \overline{x}$</td><td colspan="3"><a id="p101478"></a>28,9</td><td colspan="12"><a id="p101479"></a>$\overline{x} - L_{SL}$</td><td colspan="3"><a id="p101480"></a>17,1</td></tr>
<tr><td colspan="6"><a id="p101481"></a>$\frac{x_{max} - \overline{x}}{U_{SL} - \overline{x}}$</td><td colspan="3"><a id="p101482"></a>20,1%</td><td colspan="12"><a id="p101483"></a>$\frac{\overline{x} - x_{min}}{\overline{x} - L_{SL}}$</td><td colspan="3"><a id="p101484"></a>35,7%</td></tr>
<tr><td colspan="6"><a id="p101485"></a>Среднее стандартное отклонение</td><td colspan="3"><a id="p101486"></a>3,0</td><td colspan="12"><a id="p101487"></a><a id="p101488"></a>Оценка стандартного отклонения (коэффициент для объема выборки группы равен 5),<br>$\hat{\sigma} = \frac{\overline{s}}{0,94}$</td><td colspan="3"><a id="p101489"></a>3,2</td></tr>
</table>


<table>
<colgroup><col width="28%"><col width="13%"><col width="6%"><col width="9%"><col width="4%"><col width="7%"><col width="3%"><col width="9%"><col width="3%"><col width="5%"><col width="1%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="5"><a id="p101490"></a>Бланк анализа 4 из 4</td><td colspan="8"><a id="p101491"></a>Оценка</td></tr>
<tr><td colspan="13"><a id="p101492"></a>Проверка наличия выброса для стандартных процессов/параметров (Граббс: 50 значений/уровень значимости 1%)</td></tr>
<tr><td colspan="2"><a id="p101493"></a>$\overline{x} + 3,34 \cdot \hat{\sigma}$</td><td colspan="2"><a id="p101494"></a>4,79</td><td colspan="3"><a id="p101495"></a>&lt; Xmax ?</td><td colspan="6"><a id="p101496"></a>[ ] да [ x ] нет</td></tr>
<tr><td colspan="2"><a id="p101497"></a>$\overline{x} - 3,34 \cdot \hat{\sigma}$</td><td colspan="2"><a id="p101498"></a>-16,59</td><td colspan="3"><a id="p101499"></a>&gt; Xmin ?</td><td colspan="6"><a id="p101500"></a>[ ] да [ x ] нет</td></tr>
<tr><td colspan="3"><a id="p101501"></a>да: xmax и/или xmin являются выбросами</td><td colspan="10"><a id="p101502"></a>нет: xmax и/или xmin не являются выбросами</td></tr>
<tr><td colspan="13"><a id="p101503"></a>При наличии выброса необходимо провести новую проверку наличия выброса без учета этого значения. В случае двух или более выбросов необходимо исследовать причину и повторить испытание, поскольку процесс, очевидно, не контролируется. Если обнаружен только один выброс, то может быть принято решение о том, продолжать ли расчеты без учета этого значения или повторить испытание в целом</td></tr>
<tr><td colspan="13"><a id="p101504"></a>Проверка стабильности (коэффициенты, основанные на объеме выборки группы, равны 5 с уровнем доверия 99%)</td></tr>
<tr><td colspan="8"><a id="p101505"></a>Превышение контрольных границ?</td><td colspan="3"><a id="p101506"></a>да</td><td colspan="2"><a id="p101507"></a>нет</td></tr>
<tr><td colspan="2"><a id="p101508"></a>Верхняя контрольная граница $\overline{x_{j}}$</td><td colspan="4"><a id="p101509"></a>$U_{CL,x_{j}} = \overline{x} + 1,15 \cdot \hat{\sigma}$</td><td colspan="2"><a id="p101510"></a>-2,22</td><td colspan="3"></td><td colspan="2"><a id="p101511"></a>x</td></tr>
<tr><td colspan="2"><a id="p101512"></a>Нижняя контрольная граница $\overline{x_{j}}$</td><td colspan="4"><a id="p101513"></a>$L_{CL,x_{j}} = \overline{x} - 1,15 \cdot \hat{\sigma}$</td><td colspan="2"><a id="p101514"></a>-9,58</td><td colspan="3"></td><td colspan="2"><a id="p101515"></a>x</td></tr>
<tr><td colspan="2"><a id="p101516"></a>Верхняя контрольная граница sj</td><td colspan="4"><a id="p101517"></a>$U_{CL,s_{j}} = 1,93 \cdot \hat{\sigma}$</td><td colspan="2"><a id="p101518"></a>6,18</td><td colspan="3"></td><td colspan="2"><a id="p101519"></a>x</td></tr>
<tr><td colspan="2"><a id="p101520"></a>Нижняя контрольная граница sj</td><td colspan="4"><a id="p101521"></a>$L_{CL,s_{j}} = 1,93 \cdot \hat{\sigma}$</td><td colspan="2"><a id="p101522"></a>0,74</td><td colspan="3"></td><td colspan="2"><a id="p101523"></a>x</td></tr>
<tr><td colspan="13"><a id="p101524"></a><a id="p101525"></a>Процесс стабилен: продолжайте вычислять значения заявленных характеристик.<br>Процесс не стабилен: если возможно, устраните нестабильность и повторите испытание.</td></tr>
<tr><td colspan="5"><a id="p101526"></a>Значения характеристик (какие заявлены)</td><td colspan="5"><a id="p101527"></a>Требования выполнены?</td><td colspan="2"><a id="p101528"></a>да</td><td><a id="p101529"></a>нет</td></tr>
<tr><td><a id="p101530"></a>Индекс краткосрочной воспроизводимости</td><td colspan="4"><a id="p101531"></a>$C_{s} = \frac{T}{6 \cdot \hat{\sigma}}$</td><td><a id="p101532"></a>2,40</td><td colspan="4"><a id="p101533"></a>Csk &gt;= Cs,nom?</td><td colspan="2"><a id="p101534"></a>x</td><td></td></tr>
<tr><td><a id="p101535"></a>Критический индекс краткосрочной воспроизводимости</td><td colspan="4"><a id="p101536"></a>$C_{sk} = \frac{{_{SLSL}^{U - x;x - L}}_{min}}{3 \cdot \hat{\sigma}}$</td><td><a id="p101537"></a>1,78</td><td colspan="4"><a id="p101538"></a>Cs &gt;= Csk,nom?</td><td colspan="2"><a id="p101539"></a>x</td><td></td></tr>
<tr><td><a id="p101540"></a>Значение краткосрочного размаха</td><td colspan="4"><a id="p101541"></a>$R_{V,s} = \frac{R}{T}$</td><td><a id="p101542"></a>-</td><td colspan="4"><a id="p101543"></a>RV,s &lt;= RV,s,nom?</td><td colspan="2"></td><td></td></tr>
<tr><td><a id="p101544"></a>Критическое значение краткосрочного размаха</td><td colspan="4"><a id="p101545"></a>$R_{V,sk} = \{ \frac{x_{max} - \overline{x}}{U_{SL} - \overline{x}} ; \frac{\overline{x} - x_{min}}{\overline{x} - L_{SL}} \}max$</td><td><a id="p101546"></a>-</td><td colspan="4"><a id="p101547"></a>RV,sr &lt;= RV,sk,nom?</td><td colspan="2"></td><td></td></tr>
<tr><td colspan="13"><a id="p101548"></a>Тренд, вызванный тепловой деформацией (перенос с листа 3 из 4)</td></tr>
<tr><td colspan="4"><a id="p101549"></a>$\delta X_{td}$ : общий (50 заготовок)</td><td colspan="9"><a id="p101550"></a>$\delta X_{td,w}$ : в расчете на одну обрабатываемую деталь</td></tr>
<tr><td colspan="4"><a id="p101551"></a>не рассчитывалось</td><td colspan="9"><a id="p101552"></a>не рассчитывалось</td></tr>
<tr><td colspan="7"><a id="p101553"></a>Тренд меньше допустимого? $\delta X_{td} \leq \delta X_{td,perm}$ (в соответствии с соглашением между производителем/поставщиком и потребителем)</td><td colspan="2"><a id="p101554"></a>[ ] да</td><td colspan="4"><a id="p101555"></a>[ ] нет</td></tr>
<tr><td colspan="13"><a id="p101556"></a>Итоговая оценка</td></tr>
<tr><td colspan="7"><a id="p101557"></a>Краткосрочная воспроизводимость подтверждена; станок принят</td><td colspan="2"><a id="p101558"></a>[x] да</td><td colspan="4"><a id="p101559"></a>[ ] нет</td></tr>
</table>


<a id="p101560"></a>Приложение ДА
(справочное)

<a id="p101561"></a>**СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ**
**МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ**

<a id="p101562"></a>Таблица ДА.1


<table>
<colgroup><col width="34%"><col width="17%"><col width="49%"></colgroup>
<tr><td><a id="p101563"></a>Обозначение ссылочного международного стандарта</td><td><a id="p101564"></a>Степень соответствия</td><td><a id="p101565"></a>Обозначение и наименование соответствующего межгосударственного стандарта</td></tr>
<tr><td><a id="p101566"></a>ISO 4288</td><td><a id="p101567"></a>-</td><td><a id="p101568"></a><a href="#p101569">&lt;*&gt;</a></td></tr>
<tr><td colspan="3"><a id="p101569"></a>&lt;*&gt; Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Официальный перевод данного международного стандарта находится в Федеральном информационном фонде стандартов.</td></tr>
</table>


## <a id="p101570"></a>БИБЛИОГРАФИЯ


<table>
<colgroup><col width="7%"><col width="21%"><col width="72%"></colgroup>
<tr><td><a id="p101571"></a>[1]</td><td><a id="p101572"></a>ISO 230<br>(все части)</td><td><a id="p101573"></a>Test code for machine tools (Нормы и правила испытаний металлорежущих станков)</td></tr>
<tr><td><a id="p101574"></a>[2]</td><td><a id="p101575"></a>ISO 3534-2:2006</td><td><a id="p101576"></a>Statistics - Vocabulary and symbols - Part <sub>2</sub>: Applied statistics (Статистика. Словарь и условные обозначения. Часть 2. Прикладная статистика)</td></tr>
<tr><td><a id="p101577"></a>[3]</td><td><a id="p101578"></a>ISO 5725-2</td><td><a id="p101579"></a>Accuracy (trueness and precision) of measurement methods and results - Part 2: Basic method for the determination of repeatability and reproducibility of a standard measurement method [Точность (правильность и прецизионность) методов и результатов измерений. Часть 2. Основной метод определения повторяемости и воспроизводимости стандартного метода измерения]</td></tr>
<tr><td><a id="p101580"></a>[4]</td><td><a id="p101581"></a>ISO 7870-2</td><td><a id="p101582"></a>Control charts - Part 2: Shewhart control charts (Карты контрольные. Часть 2. Контрольные карты Шухарта)</td></tr>
<tr><td><a id="p101583"></a>[5]</td><td><a id="p101584"></a>ISO 14253-2</td><td><a id="p101585"></a>Geometrical product specifications (GPS) - Inspection by measurement of workpieces and measuring equipment - Part 2: Guidance for the estimation of uncertainty in GPS measurement, in calibration of measuring equipment and in product verification [Геометрические характеристики изделий (GPS). Контроль обрабатываемых деталей и средств измерения при помощи измерения. Часть 2. Руководство по оценке неопределенности в области измерений геометрических параметров продукции при калибровке измерительного оборудования и контроле продукции]</td></tr>
<tr><td><a id="p101586"></a>[6]</td><td><a id="p101587"></a>ISO 22514<br>(все части)</td><td><a id="p101588"></a>Statistical methods in process management - Capability and performance (Статистические методы в управлении процессами. Воспроизводимость и пригодность)</td></tr>
<tr><td><a id="p101589"></a>[7]</td><td><a id="p101590"></a>ASME <sub>B8</sub>9.7.3.1</td><td><a id="p101591"></a>Guidelines for Decision Rules: Considering Measurement Uncertainty in Determining Conformance to Specifications</td></tr>
<tr><td><a id="p101592"></a>[8]</td><td colspan="2"><a id="p101593"></a>VDMA-Einheitsblatt 8669; Fähigkeitsuntersuchung zur Abnahme zerspanender Werkzeugmaschinen; 2001 + Berichtigung zu VDMA-Einheitsblatt 8669</td></tr>
<tr><td><a id="p101594"></a>[9]</td><td colspan="2"><a id="p101595"></a>GRUBBS F.E. Sample Criteria for Testing Outlying Observations. Ann. Math. Stat. 1950 March, 21 (1), pp. 27 - 58</td></tr>
<tr><td><a id="p101596"></a>[<sub>10</sub>]</td><td colspan="2"><a id="p101597"></a>PORTER L.J., OAKLAND J.S. Process Capability Indices: An Overview of Theory and Practice. Qual.Reliab. Eng. Int. 1991, 7, pp. 437 - 488</td></tr>
</table>


<table>
<colgroup><col width="47%"><col width="38%"><col width="16%"></colgroup>
<tr><td><a id="p101598"></a>УДК 658.562.012.7:<sub>65</sub>.012.122:006.354</td><td><a id="p101599"></a>МКС 25.080.01</td><td><a id="p101600"></a>IDT</td></tr>
<tr><td colspan="3"><a id="p101601"></a>Ключевые слова: металлорежущие станки, краткосрочная воспроизводимость, оценка краткосрочной воспроизводимости процессов механической обработки, индекс краткосрочной воспроизводимости, приемочные испытания, выборка, условия испытаний, статистический анализ, бланки соглашения</td></tr>
</table>


<a id="p101602"></a>

---