---
title: "\"ГОСТ ISO 1985-2016. Межгосударственный стандарт. Станки плоскошлифовальные с вертикальным шпинделем и передвижным столом. Условия испытаний. Испытания на точность\""
number: "ГОСТ ISO 1985-2016"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-iso-1985-2016"
---

## "ГОСТ ISO 1985-2016. Межгосударственный стандарт. Станки плоскошлифовальные с вертикальным шпинделем и передвижным столом. Условия испытаний. Испытания на точность"

# "ГОСТ ISO 1985-2016. Межгосударственный стандарт. Станки плоскошлифовальные с вертикальным шпинделем и передвижным столом. Условия испытаний. Испытания на точность"

(введен в действие Приказом Росстандарта от 28.06.2017 N 587-ст)

> [!IMPORTANT]
> Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 09.03.2021 N 28).
> Документ [введен](#p100010) в действие с 01.07.2018.


<a id="p100001"></a>Введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 28 июня 2017 г. N 587-ст

<a id="p100002"></a>**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**

<a id="p100003"></a>**СТАНКИ ПЛОСКОШЛИФОВАЛЬНЫЕ С ВЕРТИКАЛЬНЫМ ШПИНДЕЛЕМ**
**И ПЕРЕДВИЖНЫМ СТОЛОМ**

<a id="p100004"></a>**УСЛОВИЯ ИСПЫТАНИЙ. ИСПЫТАНИЯ НА ТОЧНОСТЬ**

<a id="p100005"></a>Surface grinding machines with vertical spindle and the
mobile table. Test conditions. Testing of the accuracy

<a id="p100006"></a>(ISO 1985:2015, Machine tools - Test conditions for surface
grinding machines with vertical grinding wheel spindle
and reciprocating table - Testing of the accuracy, IDT)

<a id="p100007"></a>**ГОСТ ISO 1985-2016**

<a id="p100008"></a>МКС 25.080.01

<a id="p100009"></a>ОКП 381000

<a id="p100010"></a>Дата введения
1 июля 2018 года


### <a id="p100011"></a>Предисловие


<a id="p100012"></a>Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены в [ГОСТ 1.0-2015](https://bukva.ai/docs/gost-1-0-2015) "Межгосударственная система стандартизации. Основные положения" и [ГОСТ 1.2-2015](https://bukva.ai/docs/gost-1-2-2015) "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"


### <a id="p100013"></a>Сведения о стандарте


<a id="p100014"></a>1 ПОДГОТОВЛЕН Федеральным государственным унитарным предприятием "Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении" (ВНИИНМАШ) на основе официального перевода на русский язык немецкоязычной версии указанного в [пункте 5](#p100058) стандарта, который выполнен Публичным акционерным обществом "Экспериментальный научно-исследовательский институт металлорежущих станков" (ПАО "ЭНИМС")
<a id="p100015"></a>2 ВНЕСЕН Федеральным агентством по техническому регулированию и метрологии
<a id="p100016"></a>3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 августа 2016 г. N 90-П)
<a id="p100017"></a>За принятие проголосовали:


| <a id="p100018"></a>Краткое наименование страны по МК (ИСО 3166) 004-97 | <a id="p100019"></a>Код страны по МК (ИСО 3166) 004-97 | <a id="p100020"></a>Сокращенное наименование национального органа по стандартизации |
| --- | --- | --- |
| <a id="p100021"></a>Азербайджан | <a id="p100022"></a>AZ | <a id="p100023"></a>Азстандарт |
| <a id="p100024"></a>Армения | <a id="p100025"></a>AM | <a id="p100026"></a>Минэкономики Республики Армения |
| <a id="p100027"></a>Беларусь | <a id="p100028"></a>BY | <a id="p100029"></a>Госстандарт Республики Беларусь |
| <a id="p100030"></a>Грузия | <a id="p100031"></a>GE | <a id="p100032"></a>Грузстандарт |
| <a id="p100033"></a>Казахстан | <a id="p100034"></a>KZ | <a id="p100035"></a>Госстандарт Республики Казахстан |
| <a id="p100036"></a>Киргизия | <a id="p100037"></a>KG | <a id="p100038"></a>Кыргызстандарт |
| <a id="p100039"></a>Молдова | <a id="p100040"></a>MD | <a id="p100041"></a>Молдова-Стандарт |
| <a id="p100042"></a>Россия | <a id="p100043"></a>RU | <a id="p100044"></a>Росстандарт |
| <a id="p100045"></a>Таджикистан | <a id="p100046"></a>TJ | <a id="p100047"></a>Таджикстандарт |
| <a id="p100048"></a>Туркменистан | <a id="p100049"></a>TM | <a id="p100050"></a>Главгосслужба "Туркменстандартлары" |
| <a id="p100051"></a>Узбекистан | <a id="p100052"></a>UZ | <a id="p100053"></a>Узстандарт |
| <a id="p100054"></a>Украина | <a id="p100055"></a>UA | <a id="p100056"></a>Минэкономразвития Украины |


<a id="p100057"></a>4 Приказом Федерального агентства по техническому регулированию и метрологии от 28 июня 2017 г. N 587-ст международный стандарт ГОСТ ISO 1985-2016 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2018 г.
<a id="p100058"></a>5 Настоящий стандарт идентичен международному стандарту ISO 1985:2015 "Условия испытаний плоскошлифовальных станков с вертикальным шпинделем и передвижным столом. Испытания на точность" ("Machine tools - Test conditions for surface grinding machines with vertical grinding wheel spindle and reciprocating table - Testing of the accuracy", IDT).
<a id="p100059"></a>Международный стандарт разработан Техническим комитетом по стандартизации ISO/TC 39 "Станки", Подкомитетом SC 2 "Условия испытаний металлорежущих станков".
<a id="p100060"></a>Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
<a id="p100061"></a>При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100481)
<a id="p100062"></a>**6 ВВЕДЕН ВПЕРВЫЕ**

<a id="p100063"></a>Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)


### <a id="p100064"></a>Введение


<a id="p100065"></a>Целью настоящего стандарта является определение норм и правил, а также методов испытаний точности плоскошлифовальных станков нормальной точности общего назначения с вертикальным шлифовальным шпинделем и столом с поступательным перемещением.
<a id="p100066"></a>Основной функцией таких станков является формирование плоских поверхностей на заготовках. Настоящий стандарт устанавливает нормы и правила испытаний для проверки геометрической точности станка, необходимой для выполнения основной функции, и повторяемости позиционирования осей в автоматическом режиме.


### <a id="p100067"></a>1 Область применения


<a id="p100068"></a>Настоящий стандарт со ссылками на ISO 230-1 и ISO 230-7 устанавливает нормы и правила испытаний геометрической точности и испытания на точность обработки плоскошлифовальных станков нормальной точности общего назначения со столом, имеющим поступательное перемещение, и вертикальным шлифовальным шпинделем как с числовым программным (ЧПУ), так и с ручным управлением. Настоящий стандарт устанавливает допустимые отклонения, соответствующие вышеупомянутым испытаниям.
<a id="p100069"></a>Настоящий стандарт не применяется к плоскошлифовальным станкам с неподвижными или поворотными столами или к станкам с продольным перемещением шлифовальной головки.
<a id="p100070"></a>Настоящий стандарт касается только проверки геометрической точности станка и не применяется ни для эксплуатационной проверки станка (вибрации, посторонний шум, скачкообразное движение элементов и т.д.), ни для проверки характеристик станка (таких, как скорости, подачи и т.д.), т.к. подобные проверки обычно выполняются до испытаний на точность. Настоящий стандарт содержит общепринятую терминологию для основных элементов станка и обозначения осей со ссылкой на [[1]](#p100497).


### <a id="p100071"></a>2 Нормативные ссылки


<a id="p100072"></a>В настоящем стандарте использованы датированные и недатированные ссылки на международные стандарты, обязательные для применения. При недатированных ссылках действительно последнее издание приведенного стандарта, включая все его изменения.
<a id="p100073"></a>ISO 230-1:2012, Test code for machine tools - Part 1: Geometric accuracy of operating under no-load or finishing conditions (Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
<a id="p100074"></a>ISO 230-2, Test code for machine tools - Part 2: Determination of accuracy and repeatability of positioning numerically controlled axes (Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением)
<a id="p100075"></a>ISO 230-7, Test code for machine tools - Part 7: Geometric accuracy of axes of rotation (Нормы и правила испытаний станков. Часть 7. Геометрическая точность осей вращения)


### <a id="p100076"></a>3 Терминология и обозначение осей


<a id="p100077"></a>Терминология и обозначение осей по [рисунку 1](#p100081).
<a id="p100078"></a>*Примечание* - В некоторых станках нет оси Y.

<a id="p100079"></a> ![3 Терминология и обозначение осей](https://i.bukva.ai/bT27N1iK/img_0.png) 

<a id="p100080"></a>1 - станина; 2 - колонна (ось Y); 3 - направляющие колонны;
4 - стол (ось X); 5 - направляющие стола; 6 - шлифовальная
головка (ось Z); 7 - направляющие шлифовальной головки;
8 - кожух шлифовального круга; 9 - шлифовальный круг

<a id="p100081"></a>Рисунок 1 - Типовой пример плоскошлифовального станка
с вертикальным шлифовальным шпинделем и столом
с поступательным перемещением


### <a id="p100082"></a>4 Общие положения


#### <a id="p100083"></a>4.1 Единицы измерения

<a id="p100084"></a>В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах; угловые размеры выражены в градусах, угловые отклонения и соответствующие допуски выражаются главным образом соотношениями, но в некоторых случаях для пояснения могут использоваться микрорадианы или угловые секунды. Следует использовать следующее [выражение (1)](#p100085) для перевода углов или допусков:

<a id="p100085"></a> $0,0101000 = 10 \times 10^{- 6} = 10\mu rad \approx 2\prime\prime$ . (1)


#### <a id="p100086"></a>4.2 Ссылка на ISO 230-1, ISO 230-2 и ISO 230-7

<a id="p100087"></a>При применении настоящего стандарта следует руководствоваться требованиями ISO 230-1 и ISO 230-7, особенно в части установки станка перед испытанием, прогревом шпинделей и других движущихся элементов, а также описания методов измерения и рекомендованной точности испытательного оборудования.
<a id="p100088"></a>В [разделе 5](#p100107) в "Замечаниях" инструкции по проведению испытаний следуют после ссылки на соответствующий пункт/подпункт ISO 230-1 в случаях, когда проводимое испытание соответствует техническим требованиям. В испытаниях, содержащихся в [приложении A](#p100431), инструкции также следуют после ссылки на соответствующий пункт/подпункт ISO 230-2 и ISO 230-7 соответственно. Допуски даны для каждого испытания геометрической точности (см. [G1](#p100112) - [G12](#p100300)).

#### <a id="p100089"></a>4.3 Установка станка по уровню

<a id="p100090"></a>До проведения испытаний станок должна быть установлен по уровню в соответствии с рекомендациями производителя/поставщика (см. ISO 230-1, 6.1.2).

#### <a id="p100091"></a>4.4 Последовательность испытаний

<a id="p100092"></a>Последовательность, в которой представлены испытания, не определяет практический порядок испытаний. Для облегчения установки приборов или калибров испытания могут быть выполнены в любом порядке.

#### <a id="p100093"></a>4.5 Необходимые испытания

<a id="p100094"></a>При испытании станка не всегда необходимо или возможно проводить все испытания, приведенные в настоящем стандарте. Если испытания требуются для целей приемки, то выбор испытаний определенных элементов и/или свойств станка зависит от пользователя при условии согласования с производителем/поставщиком. Такие испытания должны быть четко указаны при заказе станка. Простая ссылка на настоящий стандарт для целей приемочных испытаний без уточнения проводимых испытаний и без соглашения о соответствующих расходах не может рассматриваться в качестве обязательства для любой стороны договора.

#### <a id="p100095"></a>4.6 Средства измерений

<a id="p100096"></a>Средства измерений, используемые для испытаний, описанных в [разделе 5](#p100107), являются только примерными. Могут применяться другие средства измерений такого же качества, имеющие такую же или меньшую погрешность измерения, измеряющие те же величины. Необходима ссылка на ISO 230-1, в [разделе 5](#p100107), в котором указана зависимость между погрешностями измерения и допусками.

#### <a id="p100097"></a>4.7 Схемы измерения

<a id="p100098"></a>Для упрощения рисунки в [разделе 5](#p100107) и [приложении A](#p100431) иллюстрируют только один тип станка.

#### <a id="p100099"></a>4.8 Коррекция с помощью программного обеспечения

<a id="p100100"></a>Когда встроенные программные средства доступны для компенсации геометрических, позиционных, контурных и/или тепловых отклонений, их использование во время испытаний должно основываться на соглашении между производителем/поставщиком и пользователем с учетом назначения станка.
<a id="p100101"></a>Использование компенсации с помощью программного обеспечения должно быть указано в протоколе испытаний.
<a id="p100102"></a>Следует отметить, что при использовании компенсации с помощью программного обеспечения оси не должны быть зафиксированы для целей проведения испытания.

#### <a id="p100103"></a>4.9 Минимальные допуски

<a id="p100104"></a>Если допуск для испытания геометрической точности установлен для длины измерения, которая отличается от приведенной в настоящем стандарте, то допуск определяется с помощью пропорции (см. ISO 230-1, 4.1.2). Необходимо учитывать, что минимальное значение допуска составляет 0,005 мм.

#### <a id="p100105"></a>4.10 Испытание точности обработки

<a id="p100106"></a>Испытания точности обработки должны выполняться на чистовых режимах обработки.


### <a id="p100107"></a>5 Испытания геометрической точности


#### <a id="p100108"></a>5.1 Линейные оси


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
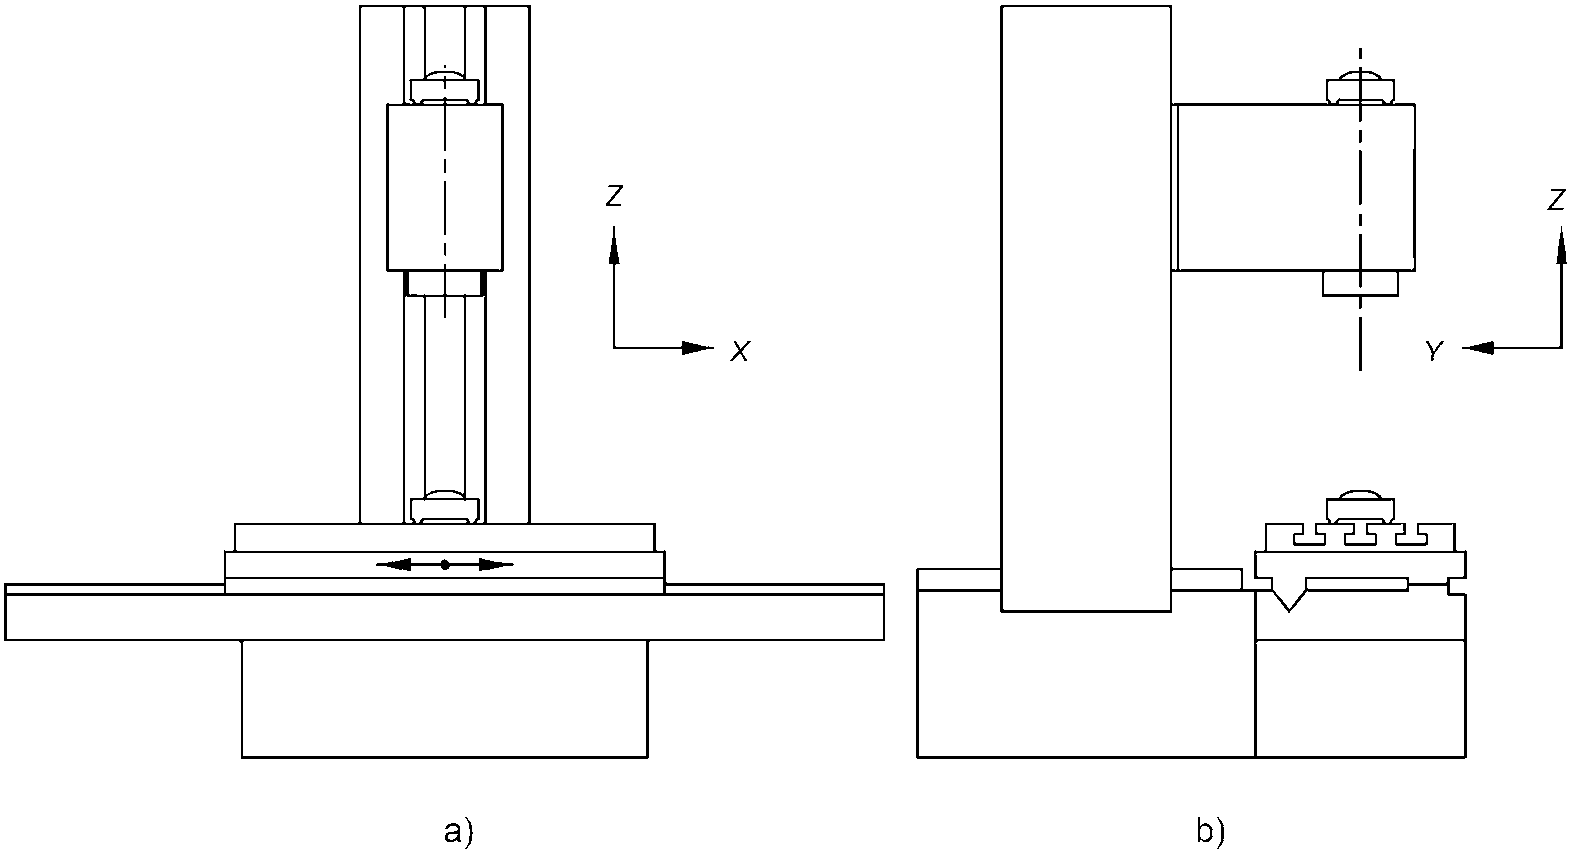
<tr><td colspan="2"><a id="p100109"></a><a id="p100110"></a><a id="p100111"></a>Проверка прямолинейности перемещения стола (ось X):<br>а) в вертикальной плоскости ZX (EZX);<br>б) в горизонтальной плоскости XY (EYX)</td><td><a id="p100112"></a>G1</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100113"></a><a id="p100114"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_1.png" alt="5.1 Линейные оси"></td></tr>
<tr><td><a id="p100115"></a><a id="p100116"></a><a id="p100117"></a><a id="p100118"></a>Допуск для <a href="#p100110">a)</a> и <a href="#p100111">b)</a>:<br>0,01 - для длин измерений до 1000.<br>Для каждого увеличения длины на 1000 добавлять 0,01 к предыдущему допуску.<br>Максимальный допуск: 0,025</td><td colspan="2"><a id="p100119"></a><a id="p100120"></a><a id="p100121"></a>Измеренные отклонения<br><a href="#p100110">a)</a><br><a href="#p100111">b)</a></td></tr>
<tr><td colspan="3"><a id="p100122"></a>Средства измерений: эталонный образец прямолинейности, концевые меры длины и датчик линейного перемещения</td></tr>
<tr><td colspan="3"><a id="p100123"></a><a id="p100124"></a><a id="p100125"></a><a id="p100126"></a><a id="p100127"></a>Замечания и ссылки на ISO 230-1, 3.4.8, 8.2.2.1 и 8.2.3<br>Установить датчик линейного перемещения на шлифовальную головку рядом со шпинделем.<br>Настроить эталонный образец прямолинейности так, чтобы на каждом конце длины измерения показания были примерно одинаковыми.<br>Произвести перемещение по оси X вдоль длины измерения и снять показания датчика.<br>Примечание - Установка эталонного образца прямолинейности может повлиять на результат испытания</td></tr>
</table>


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
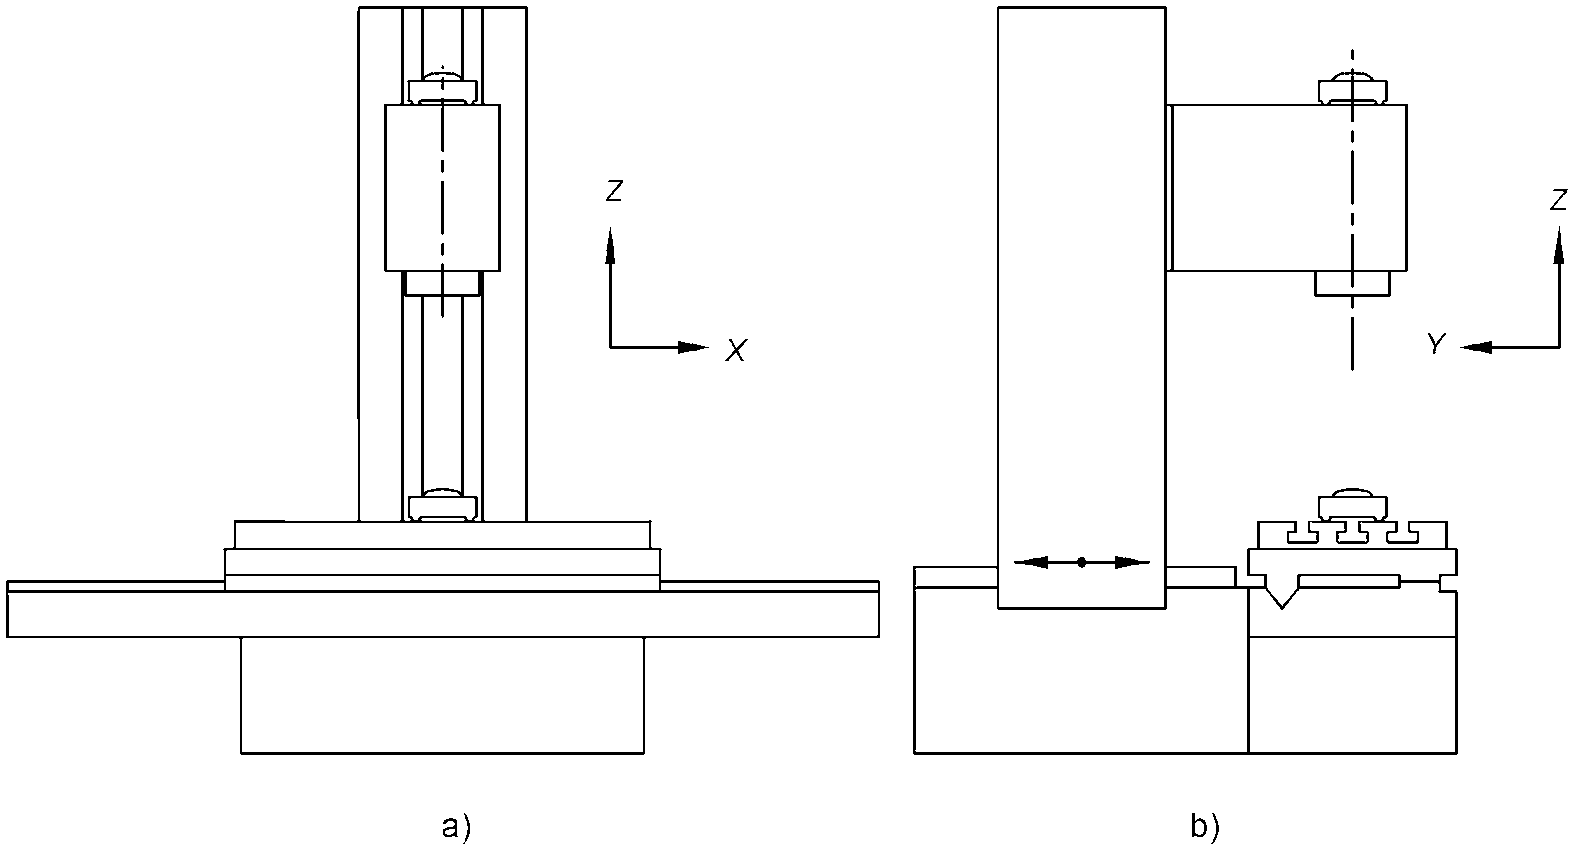
<tr><td colspan="2"><a id="p100128"></a>Проверка прямолинейности перемещения стойки (ось Y) в горизонтальной плоскости ZY (EZY) (только для станков, имеющих такое перемещение)</td><td><a id="p100129"></a>G2</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100130"></a><a id="p100131"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_2.png" alt="5.1 Линейные оси"></td></tr>
<tr><td><a id="p100132"></a><a id="p100133"></a><a id="p100134"></a><a id="p100135"></a>Допуск<br>0,01 - для длин измерений до 1000.<br>Для каждого увеличения длины на 1000 добавлять 0,01 к предыдущему допуску.<br>Максимальный допуск: 0,025</td><td colspan="2"><a id="p100136"></a>Измеренные отклонения</td></tr>
<tr><td colspan="3"><a id="p100137"></a>Средства измерений: эталонный образец прямолинейности, концевые меры длины и датчик линейного перемещения</td></tr>
<tr><td colspan="3"><a id="p100138"></a><a id="p100139"></a><a id="p100140"></a><a id="p100141"></a>Замечания и ссылки на ISO 230-1, 3.4.8, 8.2.2.1 и 8.2.3<br>Установить датчик линейного перемещения на шлифовальную головку рядом со шпинделем.<br>Настроить эталонный образец прямолинейности так, чтобы на каждом конце длины измерения показания были примерно одинаковыми.<br>Произвести перемещение по оси Y вдоль длины измерения и снять показания датчика</td></tr>
</table>


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
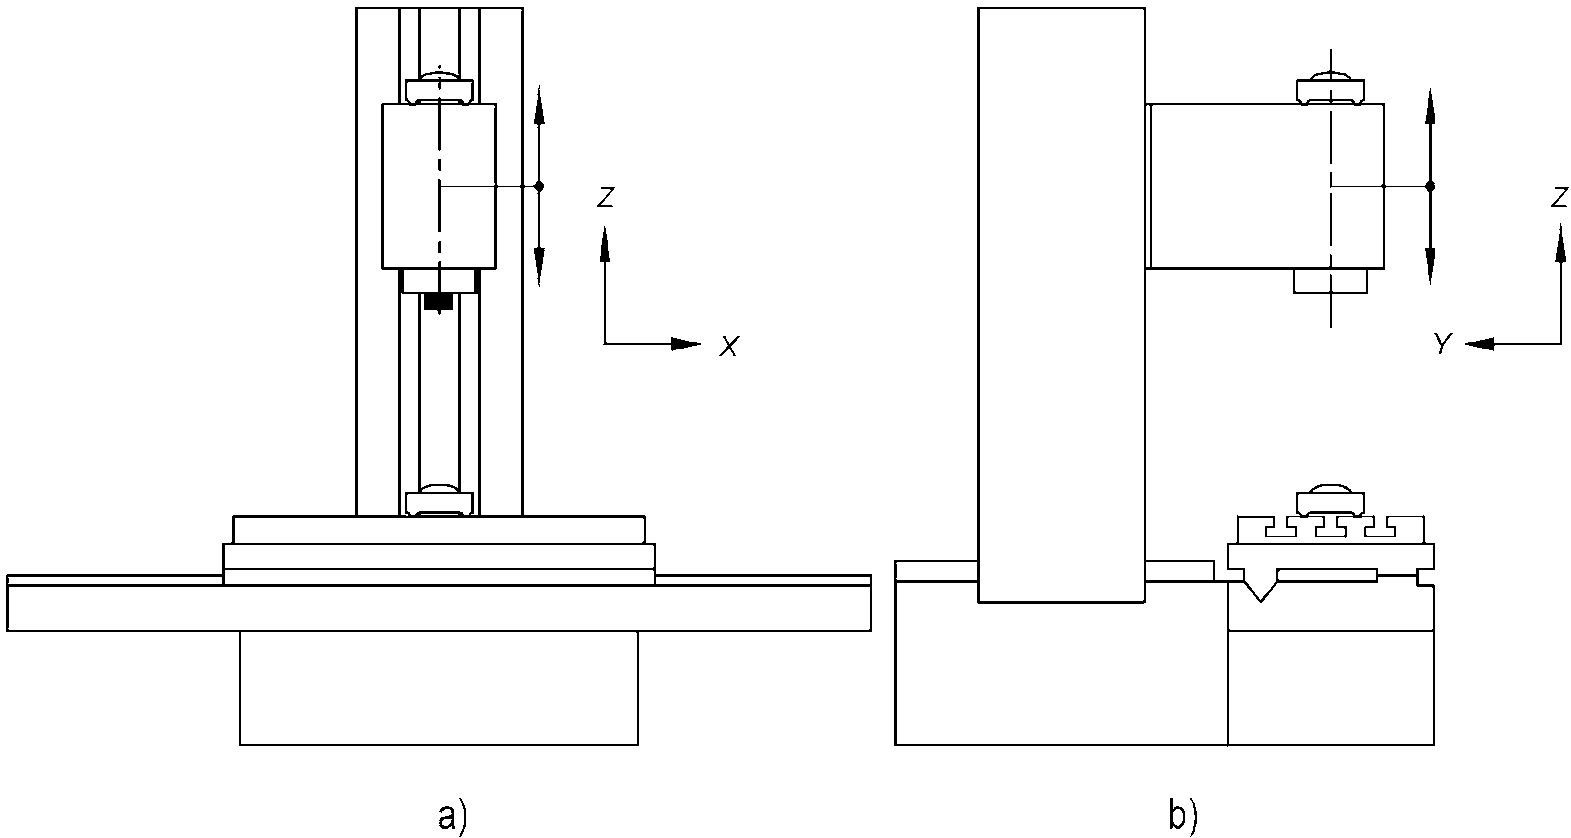
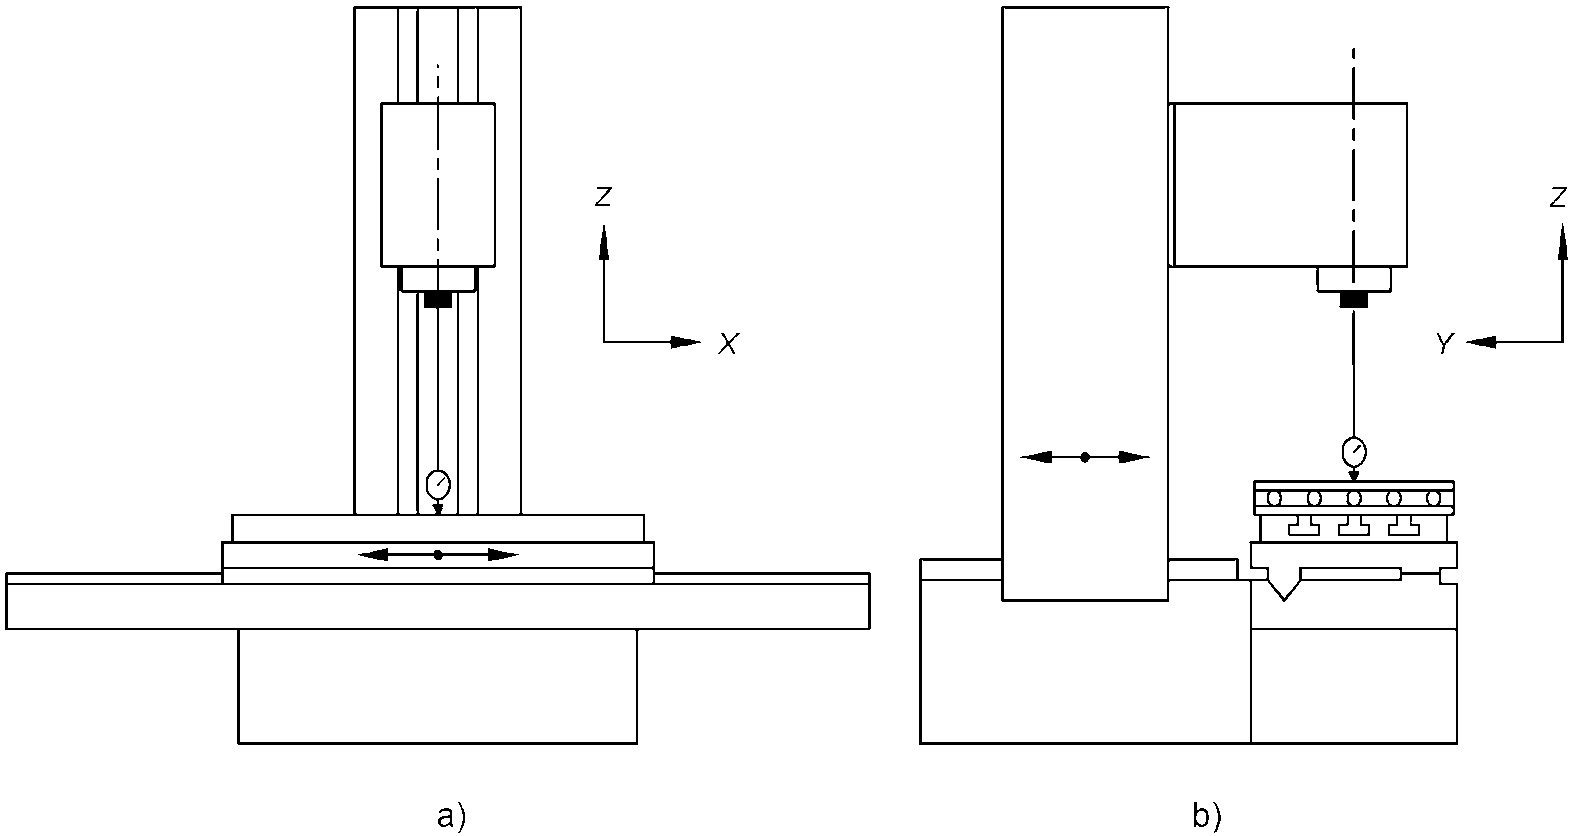
<tr><td colspan="2"><a id="p100142"></a><a id="p100143"></a><a id="p100144"></a>Проверка прямолинейности вертикального перемещения шлифовальной головки (ось Z):<br>а) в вертикальной плоскости ZX (EXZ);<br>б) в вертикальной плоскости YZ (EYZ)</td><td><a id="p100145"></a>G3</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100146"></a><a id="p100147"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_3.png" alt="5.1 Линейные оси"></td></tr>
<tr><td><a id="p100148"></a><a id="p100149"></a>Допуск<br>Для <a href="#p100143">а)</a> и <a href="#p100144">б)</a> 0,02 для длины измерения 300</td><td colspan="2"><a id="p100150"></a><a id="p100151"></a><a id="p100152"></a>Измеренные отклонения<br><a href="#p100143">a)</a><br><a href="#p100144">b)</a></td></tr>
<tr><td colspan="3"><a id="p100153"></a>Средства измерений: датчик линейного перемещения и эталонный образец прямолинейности или оптические средства измерений</td></tr>
<tr><td colspan="3"><a id="p100154"></a><a id="p100155"></a><a id="p100156"></a><a id="p100157"></a>Замечания и ссылки на ISO 230-1, 3.4.8, 8.2.2.1 и 8.2.3<br>Установить датчик линейного перемещения на шлифовальную головку рядом со шпинделем.<br>Установить эталонный образец прямолинейности параллельно оси Z так, чтобы на каждом конце длины измерения показания были примерно одинаковыми.<br>Произвести перемещение по оси Z вдоль длины измерения и снять показания датчика</td></tr>
</table>


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
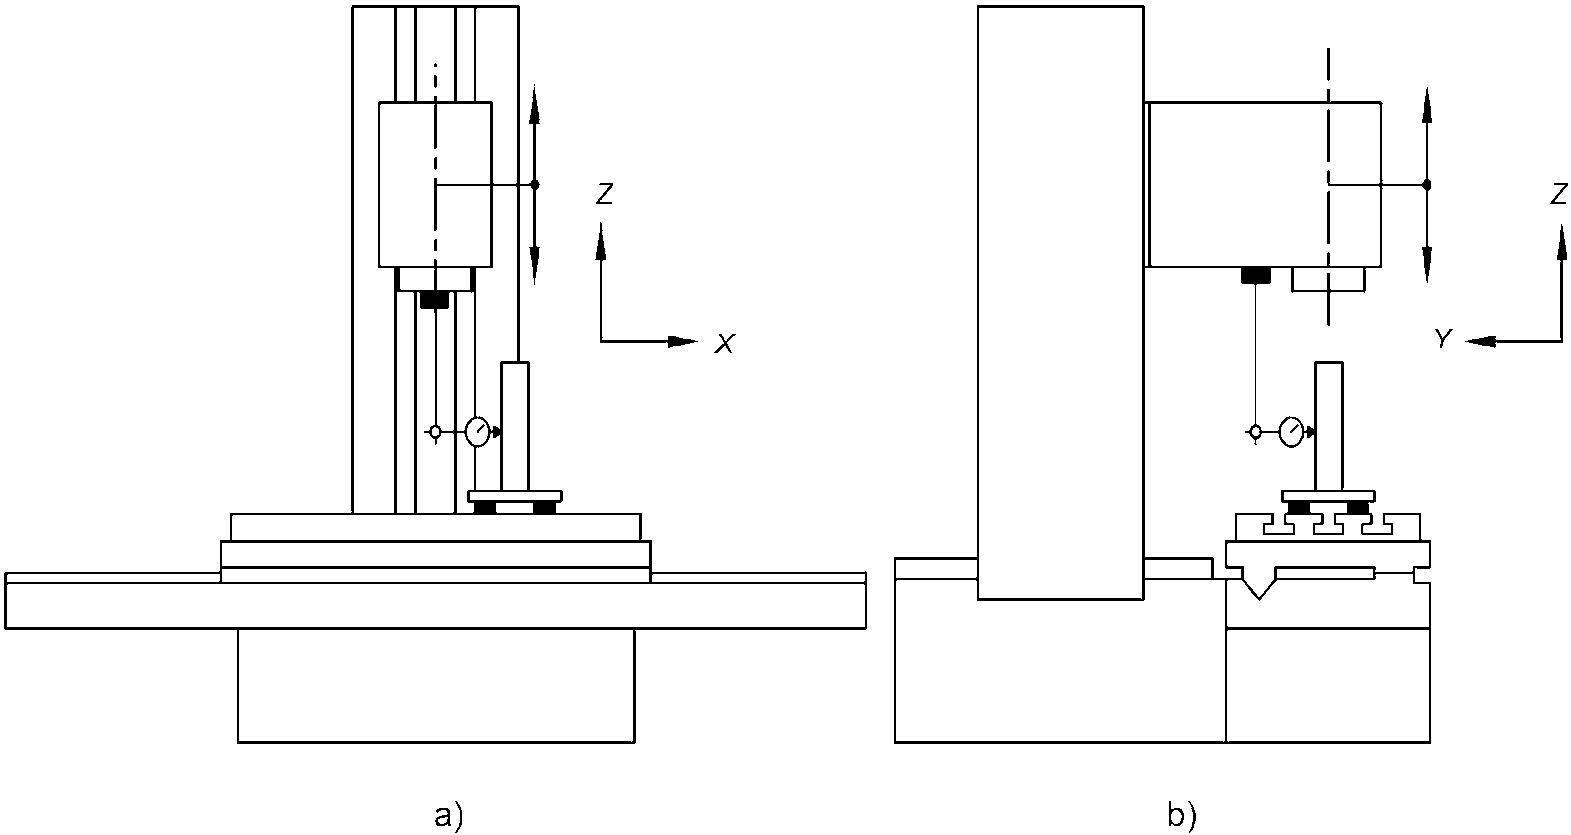
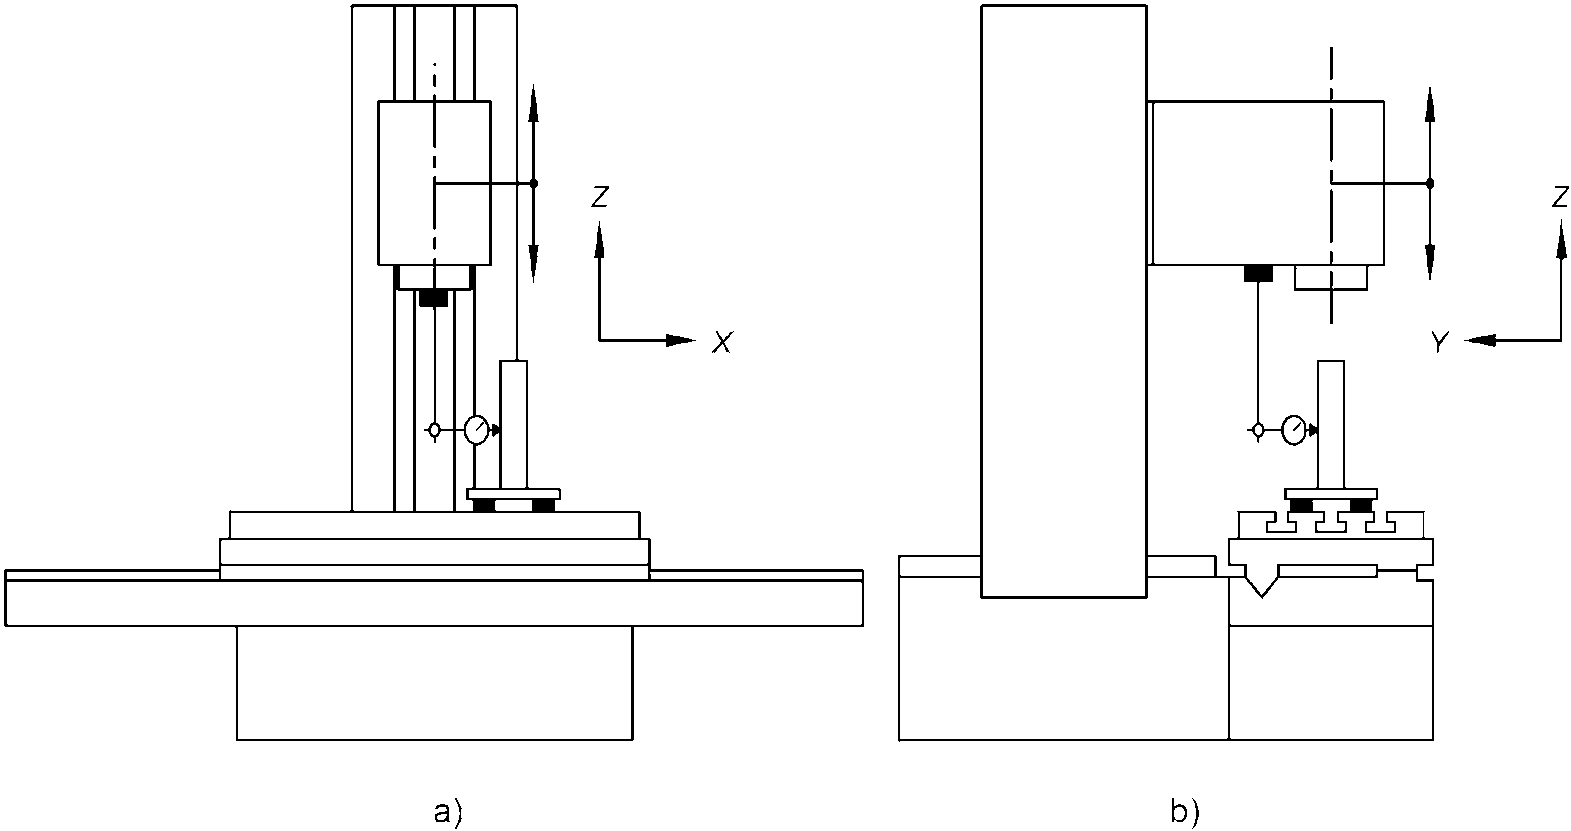
<tr><td colspan="2"><a id="p100158"></a><a id="p100159"></a><a id="p100160"></a>Проверка отклонения от перпендикулярности вертикального перемещения шлифовальной головки (ось Z) и:<br>а) перемещения по оси X (EB(OX)Z);<br>б) перемещения по оси Y (EA(OY)Z)</td><td><a id="p100161"></a>G4</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100162"></a><a id="p100163"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_4.png" alt="5.1 Линейные оси"></td></tr>
<tr><td><a id="p100164"></a><a id="p100165"></a>Допуск<br>Для <a href="#p100159">а)</a> и <a href="#p100160">б)</a> 0,05/1000 (0,015/300)</td><td colspan="2"><a id="p100166"></a><a id="p100167"></a><a id="p100168"></a>Измеренные отклонения<br><a href="#p100159">a)</a><br><a href="#p100160">b)</a></td></tr>
<tr><td colspan="3"><a id="p100169"></a>Средства измерений: эталонный образец прямолинейности, поверочная плита, концевые меры длины и датчик линейного перемещения или оптические средства измерений</td></tr>
<tr><td colspan="3"><a id="p100170"></a><a id="p100171"></a><a id="p100172"></a><a id="p100173"></a>Замечания и ссылки на ISO 230-1, 3.6.7, 10.3.2.2 и 10.3.2.5<br>Установить поверочную плиту на стол и отрегулировать ее таким образом, чтобы ее поверхность была параллельна осям X и Y. Положить эталонный образец прямолинейности на поверхность плиты. Установить датчик линейного перемещения на шпиндельную головку:<br>а) установить датчик линейного перемещения напротив эталонного образца прямолинейности в направлении X и переместить шлифовальную головку в направлении Z вдоль длины измерения и снять показания датчика в нескольких положениях. Отклонение эталонной прямой траектории показаний датчика является отклонением от перпендикулярности, которое необходимо внести в протокол испытания (см. ISO 230-1, 3.6.7);<br>б) повторить проверку таким же образом в направлении Y</td></tr>
</table>


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
<tr><td colspan="2"><a id="p100174"></a><a id="p100175"></a><a id="p100176"></a>Проверка угловых отклонений перемещения стола (ось X):<br>а) в вертикальной плоскости ZX (наклон, EBX);<br>б) в вертикальной плоскости YZ (поворот, EAX).</td><td><a id="p100177"></a>G5</td></tr>
<tr><td colspan="2"><a id="p100178"></a>(Для станков, у которых шпиндель шлифовального круга не установлен в той же плоскости)</td><td></td></tr>
<tr><td colspan="3"><a id="p100179"></a><a id="p100180"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_5.png" alt="5.1 Линейные оси"></td></tr>
<tr><td><a id="p100181"></a><a id="p100182"></a><a id="p100183"></a>Допуск<br><a href="#p100175">а)</a> 0,04/1000<br><a href="#p100176">б)</a> 0,02/1000</td><td colspan="2"><a id="p100184"></a><a id="p100185"></a><a id="p100186"></a>Измеренные отклонения<br><a href="#p100175">a)</a><br><a href="#p100176">b)</a></td></tr>
<tr><td colspan="3"><a id="p100187"></a>Средства измерений: прецизионный уровень или оптические средства измерений угловых отклонений</td></tr>
<tr><td colspan="3"><a id="p100188"></a><a id="p100189"></a><a id="p100190"></a><a id="p100191"></a><a id="p100192"></a><a id="p100193"></a><a id="p100194"></a><a id="p100195"></a><a id="p100196"></a>Замечания и ссылки на ISO 230-1, 3.6.7, 10.3.2.2 и 10.3.2.5<br>Уровень или другой инструмент необходимо установить в продольном направлении для <a href="#p100175">а)</a> и перпендикулярно для <a href="#p100176">б)</a>:<br>1) на первых 300 мм поверхности стола;<br>2) по центру стола;<br>3) на последних 300 мм поверхности стола.<br>Когда перемещение по оси X вызывает угловое перемещение шпиндельной головки и стола, несущего заготовку, тогда необходимо произвести дифференциальные измерения двух угловых перемещений и указать это в отчете.<br>Эталонный уровень (если используется) необходимо разместить на шпиндельной головке, а шпиндельная головка должна находиться посередине диапазона перемещений.<br>Измерения необходимо проводить в ряде положений, равномерно расположенных по длине перемещения.<br>Необходимо указать разницу между максимальным и минимальным показанием двух направлений как для измерения по центру стола, так и для измерений на краях стола</td></tr>
</table>


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
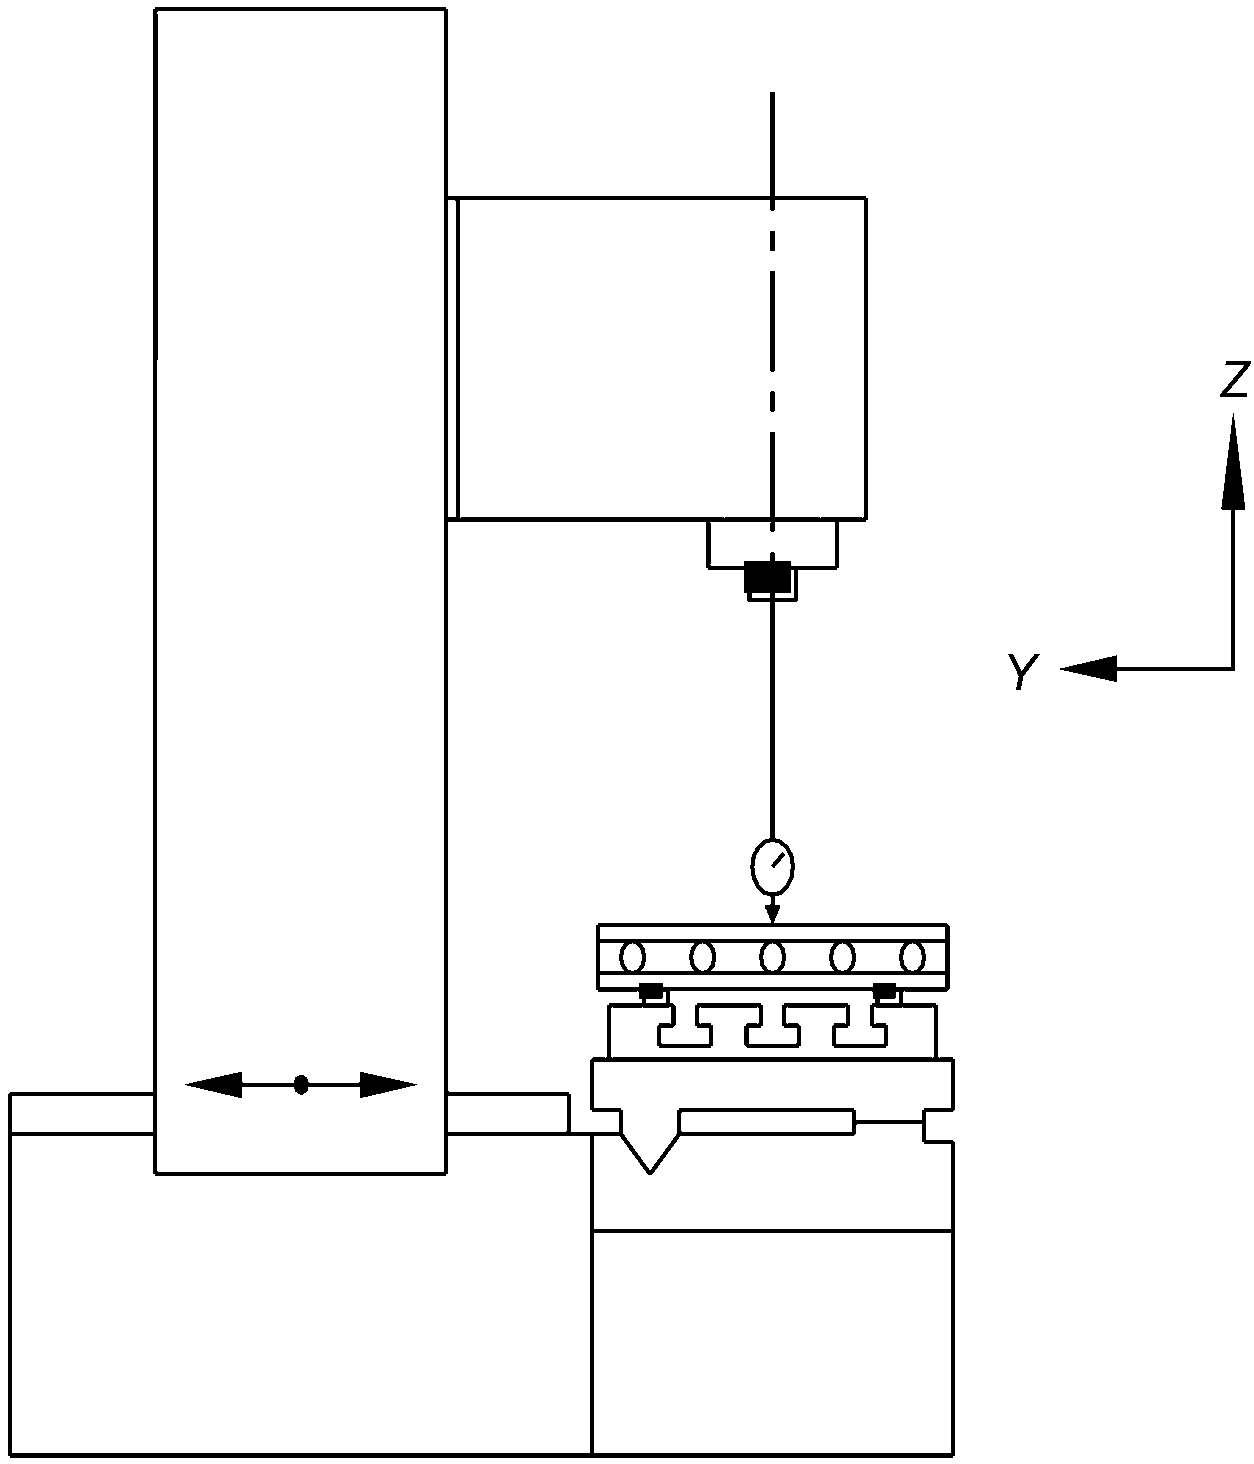
<tr><td colspan="2"><a id="p100197"></a><a id="p100198"></a><a id="p100199"></a>Проверка углового отклонения при перемещении стойки (ось Y) (только для станков, имеющих такое перемещение):<br>а) в вертикальной плоскости ZX (поворот, EBY);<br>б) в вертикальной плоскости YZ (наклон, EAY)</td><td><a id="p100200"></a>G6</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100201"></a><a id="p100202"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_6.png" alt="5.1 Линейные оси"></td></tr>
<tr><td><a id="p100203"></a><a id="p100204"></a><a id="p100205"></a>Допуск<br><a href="#p100198">а)</a> 0,02/1000<br><a href="#p100199">б)</a> 0,04/1000</td><td colspan="2"><a id="p100206"></a><a id="p100207"></a><a id="p100208"></a>Измеренные отклонения<br><a href="#p100198">a)</a><br><a href="#p100199">b)</a></td></tr>
<tr><td colspan="3"><a id="p100209"></a>Средства измерений: прецизионный уровень или оптические средства измерений угловых отклонений</td></tr>
<tr><td colspan="3"><a id="p100210"></a><a id="p100211"></a><a id="p100212"></a><a id="p100213"></a><a id="p100214"></a><a id="p100215"></a>Замечания и ссылки на ISO 230-1, 3.4.16, 8.4.2.1, 8.4.2.2 и 8.4.3<br>Уровень или другой инструмент необходимо установить перпендикулярно для <a href="#p100198">а)</a> и в продольном направлении для <a href="#p100199">б)</a>.<br>Если перемещение по оси Y вызывает угловое перемещение и шпиндельной головки, и стола, то необходимо произвести дифференциальные измерения двух угловых перемещений, что должно быть отражено в протоколе испытания.<br>Эталонный уровень (если используется) необходимо разместить на столе, а шпиндельная головка должна находиться посередине диапазона перемещений.<br>Измерения необходимо проводить в ряде положений, равномерно расположенных по длине перемещения.<br>Необходимо отметить разницу между максимальным и минимальным показанием двух направлений как для измерения по центру стола, так и для измерений на краях стола</td></tr>
</table>


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
<tr><td colspan="2"><a id="p100216"></a><a id="p100217"></a><a id="p100218"></a>Проверка угловых отклонений вертикального перемещения шлифовальной головки (ось Z):<br>а) в вертикальной плоскости ZX (EBZ);<br>б) в вертикальной плоскости YZ (EAZ)</td><td><a id="p100219"></a>G7</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100220"></a><a id="p100221"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_7.png" alt="5.1 Линейные оси"></td></tr>
<tr><td><a id="p100222"></a><a id="p100223"></a><a id="p100224"></a>Допуск<br><a href="#p100217">а)</a> 0,02/1000<br><a href="#p100218">б)</a> 0,04/1000</td><td colspan="2"><a id="p100225"></a><a id="p100226"></a><a id="p100227"></a>Измеренные отклонения<br><a href="#p100217">a)</a><br><a href="#p100218">b)</a></td></tr>
<tr><td colspan="3"><a id="p100228"></a>Средства измерений: прецизионный уровень или оптические средства измерений угловых отклонений</td></tr>
<tr><td colspan="3"><a id="p100229"></a><a id="p100230"></a><a id="p100231"></a><a id="p100232"></a><a id="p100233"></a><a id="p100234"></a>Замечания и ссылки на ISO 230-1, 3.4.16, 8.4.2.1, 8.4.2.2 и 8.4.3<br>Уровень или другой инструмент необходимо установить в направлении X для <a href="#p100217">а)</a> и в направлении Y для <a href="#p100218">б)</a>.<br>Когда перемещение по оси Z вызывает угловое перемещение и шпиндельной головки, и стола, то необходимо произвести дифференциальные измерения двух угловых перемещений, что должно быть отражено в протоколе испытания.<br>Эталонный уровень (если используется) необходимо разместить на столе.<br>Измерения необходимо проводить в ряде положений, равномерно расположенных по длине перемещения.<br>Необходимо отметить в протоколе испытания разницу между максимальным и минимальным показаниями</td></tr>
</table>


#### <a id="p100235"></a>5.2 Стол


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
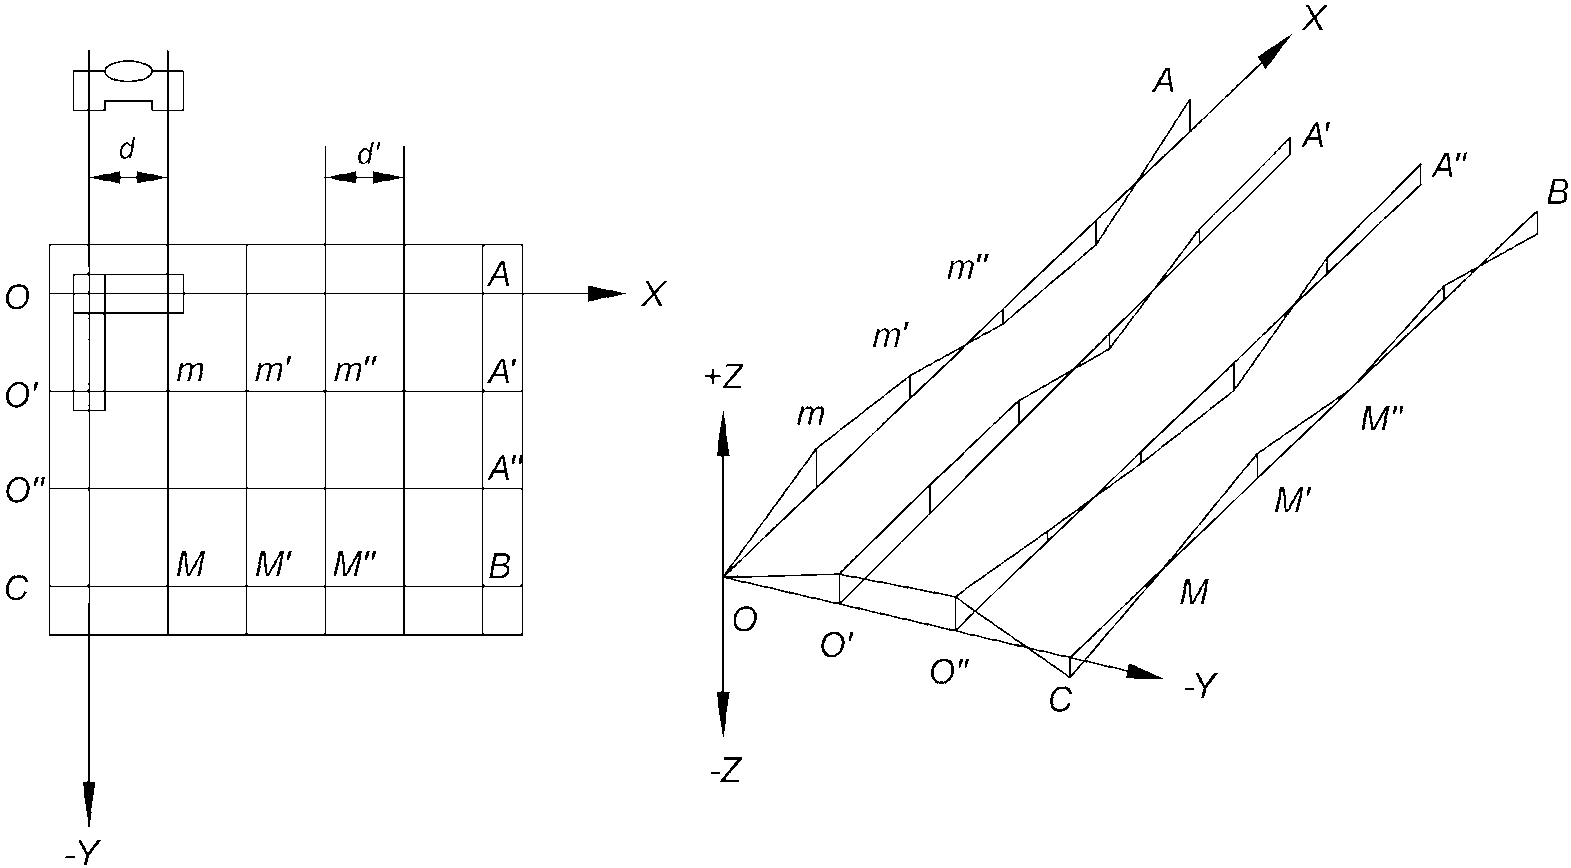
<tr><td colspan="2"><a id="p100236"></a>Проверка плоскостности поверхности стола</td><td><a id="p100237"></a>G8</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100238"></a><a id="p100239"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_8.png" alt="5.2 Стол"></td></tr>
<tr><td><a id="p100240"></a><a id="p100241"></a><a id="p100242"></a><a id="p100243"></a>Допуск<br>Для каждого увеличения длины на 1000 добавлять 0,01 к предыдущему допуску.<br>Максимальный допуск: 0,04.<br>Локальный допуск: 0,005 по поверхности измерительной области 300 x 300</td><td colspan="2"><a id="p100244"></a>Измеренные отклонения</td></tr>
<tr><td colspan="3"><a id="p100245"></a>Средства измерений: эталонный образец прямолинейности и концевые меры длины или прецизионный уровень или оптические средства измерений</td></tr>
<tr><td colspan="3"><a id="p100246"></a><a id="p100247"></a><a id="p100248"></a><a id="p100249"></a><a id="p100250"></a>Замечания и ссылки на ISO 230-1, 12.2.4.2, 12.4.2.1 и 12.2.5<br>Установить стол по центру перемещений по осям X и Y. Расположить прецизионный уровень на поверхности стола и пошагово перемещать его в направлениях X и Y в соответствии с длиной перемещения и снять показания. Для каждого направления измерения метод угловых отклонений (ISO 230-1, 12.1.3) является основой данного измерения.<br>Измерение необходимо начать с точки O, O', ... и C и оно должно быть выполнено по линии OA, O'A', ... и линии CB в направлении оси X, затем начать с точки O и продолжить по линии OC в направлении Y.<br>Отклонение от плоскостности рассчитывается в соответствии с ISO 230-1, 12.2.4.2 и указывается в отчете об испытании.<br>Если станок оборудован магнитной плитой, то испытание может проводиться на ее поверхности</td></tr>
</table>


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
<tr><td colspan="2"><a id="p100251"></a><a id="p100252"></a><a id="p100253"></a>Проверка параллельности поверхности стола (стол) и:<br>а) его перемещения [ось X, EB(OX)стол];<br>б) перемещения стойки шпиндельной головки или стола [ось Y, EA(OY)стол].</td><td><a id="p100254"></a>G9</td></tr>
<tr><td colspan="2"><a id="p100255"></a>(Только для станков, имеющих такое перемещение)</td><td></td></tr>
<tr><td colspan="3"><a id="p100256"></a><a id="p100257"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_9.png" alt="5.2 Стол"></td></tr>
<tr><td><a id="p100258"></a><a id="p100259"></a><a id="p100260"></a><a id="p100261"></a><a id="p100262"></a><a id="p100263"></a>Допуск<br><a href="#p100252">а)</a> 0,010 x L/1000<br>Максимальный допуск: 0,030.<br>Локальный допуск: 0,003 для любой измерительной длины 300;<br><a href="#p100253">б)</a> 0,007 x L/1000<br>где L - длина измерения.</td><td colspan="2"><a id="p100264"></a><a id="p100265"></a><a id="p100266"></a>Измеренные отклонения<br><a href="#p100252">a)</a><br><a href="#p100253">b)</a></td></tr>
<tr><td colspan="3"><a id="p100267"></a>Средства измерений: датчик линейного перемещения и эталонный образец прямолинейности</td></tr>
<tr><td colspan="3"><a id="p100268"></a><a id="p100269"></a><a id="p100270"></a>Замечания и ссылки на ISO 230-1, 3.6.5 и 12.3.2.5<br>Установить датчик линейного перемещения на шпиндельную головку так, чтобы его измерительный наконечник примерно совпадал с осью шлифовального шпинделя.<br>Если непосредственное измерение поверхности стола затруднено, например, в связи с наличием T-образных пазов, то может применяться эталонный образец прямолинейности, установленный на столе (см. ISO 230-1, 12.3.2.5.2)</td></tr>
</table>


#### <a id="p100271"></a>5.3 Шпиндель


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
<tr><td colspan="2"><a id="p100272"></a>Проверка биения переднего конца шлифовального шпинделя</td><td><a id="p100273"></a>G10</td></tr>
<tr><td colspan="3"></td></tr>
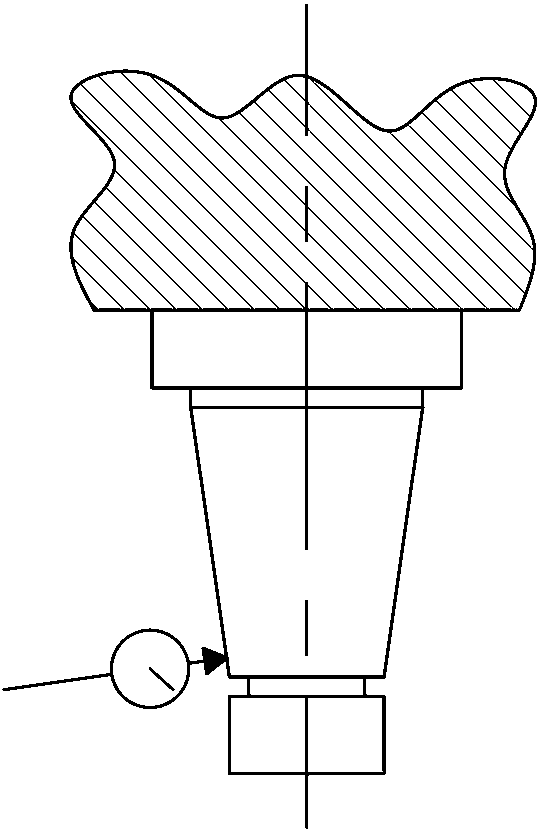
<tr><td colspan="3"><a id="p100274"></a><a id="p100275"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_10.png" alt="5.3 Шпиндель"></td></tr>
<tr><td><a id="p100276"></a><a id="p100277"></a>Допуск<br>0,005</td><td colspan="2"><a id="p100278"></a>Измеренные отклонения</td></tr>
<tr><td colspan="3"><a id="p100279"></a>Средства измерений: датчик линейного перемещения</td></tr>
<tr><td colspan="3"><a id="p100280"></a><a id="p100281"></a><a id="p100282"></a><a id="p100283"></a><a id="p100284"></a>Замечания и ссылки на ISO 230-1, 3.9.7 и 12.5.3<br>Рекомендуется установить измерительный наконечник датчика линейного перемещения перпендикулярно проверяемой поверхности.<br>Рекомендуется проводить проверку на разных концах конуса.<br>Необходимо, чтобы шлифовальный шпиндель вращался на низкой скорости.<br>Примечание - Для сопоставимых результатов см. приложение A, <a href="#p100435">AR1</a></td></tr>
</table>


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
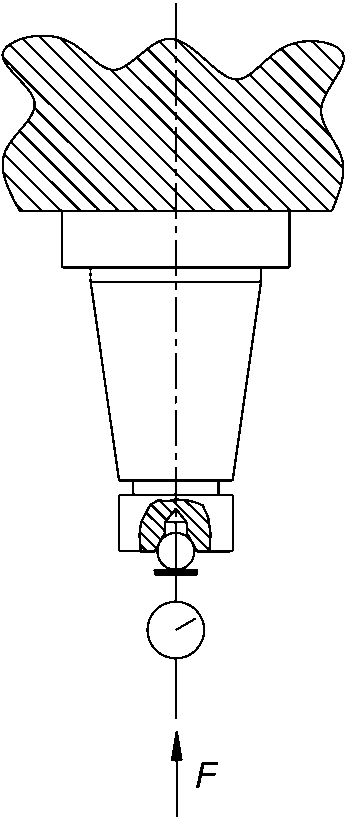
<tr><td colspan="2"><a id="p100285"></a>Проверка осевой погрешности вращения шлифовального шпинделя</td><td><a id="p100286"></a>G11</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100287"></a><a id="p100288"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_11.png" alt="5.3 Шпиндель"></td></tr>
<tr><td><a id="p100289"></a><a id="p100290"></a>Допуск<br>0,005</td><td colspan="2"><a id="p100291"></a>Измеренные отклонения</td></tr>
<tr><td colspan="3"><a id="p100292"></a>Средства измерений: датчик линейного перемещения</td></tr>
<tr><td colspan="3"><a id="p100293"></a><a id="p100294"></a><a id="p100295"></a><a id="p100296"></a>Замечания и ссылки на ISO 230-1, 3.9.7 и 12.5<br>Осевая сила F может применяться в случае, если подшипники предварительно не нагружены. Сила F, указанная поставщиком/производителем станка, должна быть приложена по оси шпинделя.<br>Рекомендуется, чтобы линия действия измерительного наконечника датчика линейного перемещения совпадала с осью шпинделя.<br>Примечание - Для сопоставимых результатов см. приложение A, <a href="#p100435">AR1</a></td></tr>
</table>


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
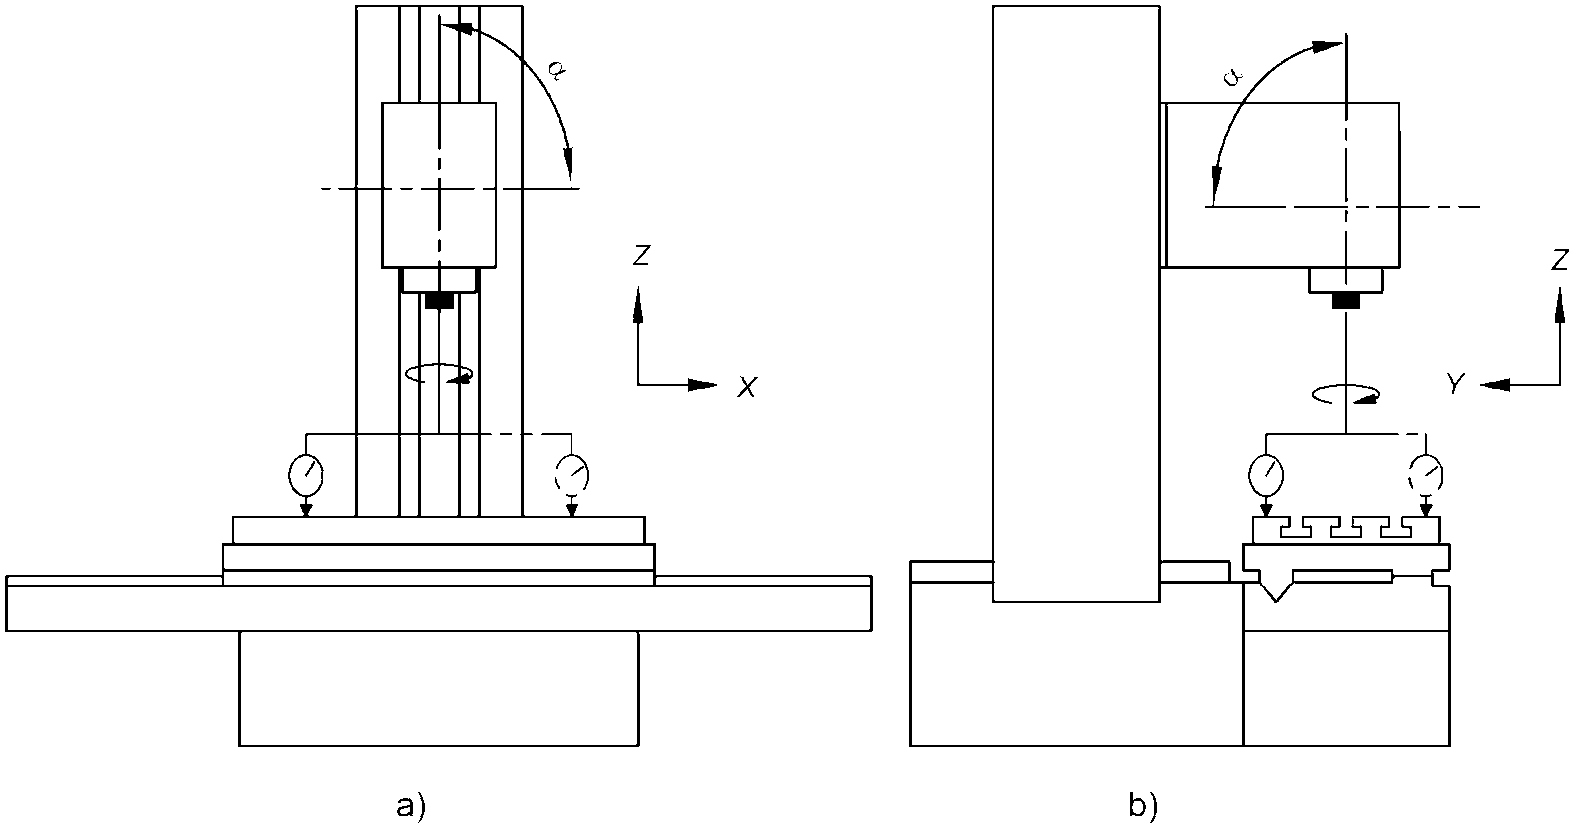
<tr><td colspan="2"><a id="p100297"></a><a id="p100298"></a><a id="p100299"></a>Проверка отклонения от перпендикулярности оси шлифовального шпинделя и:<br>а) перемещения по оси X (EB(OX)C);<br>б) перемещения по оси Y (EA(OY)C).</td><td><a id="p100300"></a>G12</td></tr>
<tr><td colspan="2"><a id="p100301"></a>(Для станков без настройки шлифовального шпинделя в этой плоскости)</td><td></td></tr>
<tr><td colspan="3"><a id="p100302"></a><a id="p100303"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_12.png" alt="5.3 Шпиндель"></td></tr>
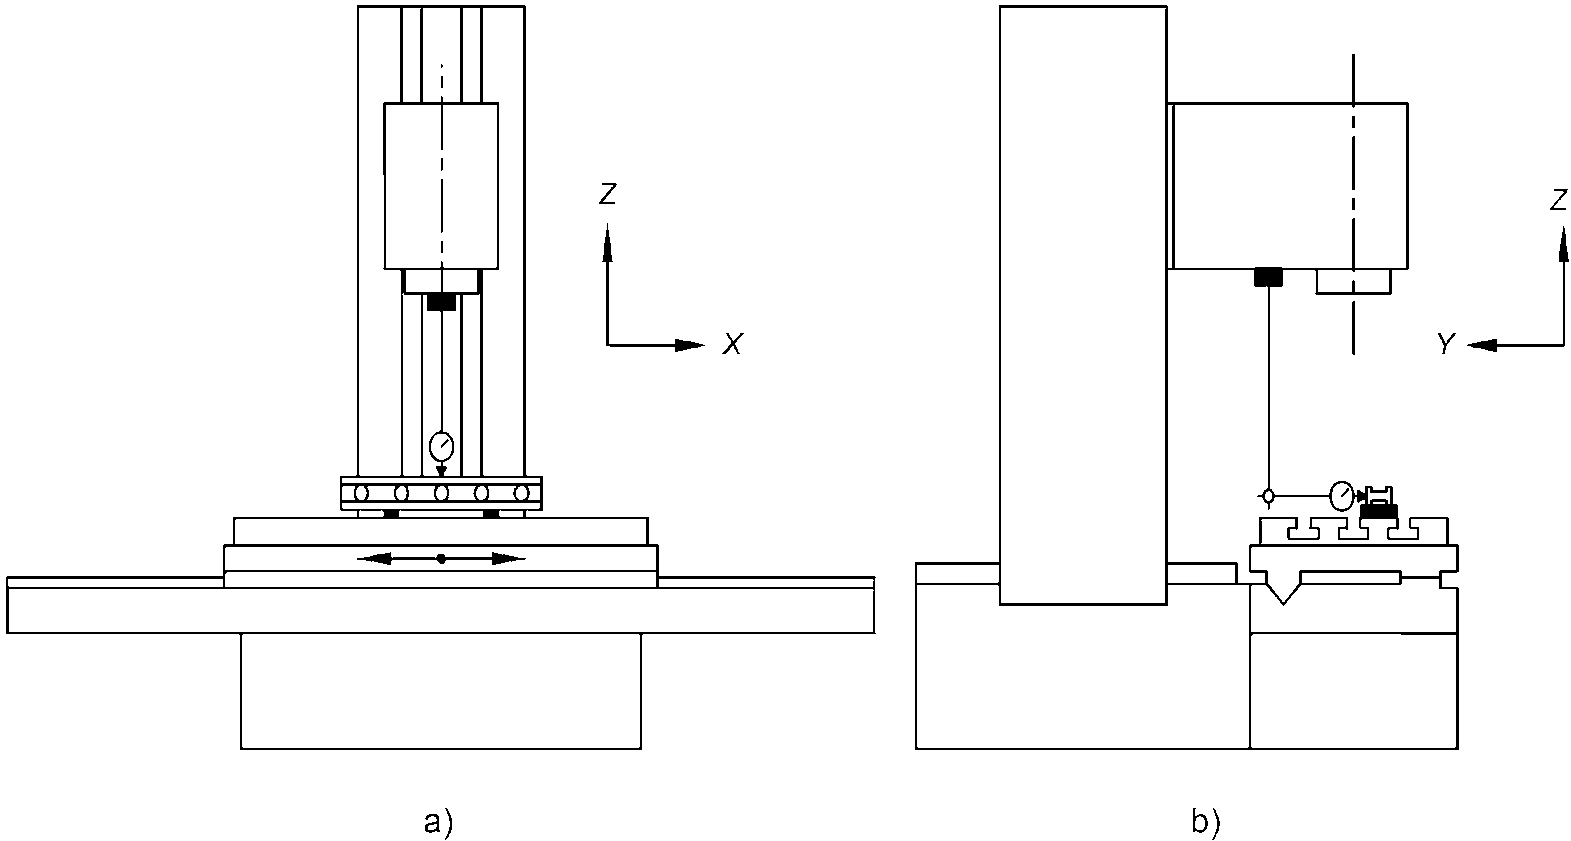
<tr><td><a id="p100304"></a><a id="p100305"></a><a id="p100306"></a>Допуск<br>Для <a href="#p100298">а)</a> и <a href="#p100299">б)</a> 0,033/1000 (0,01/300 &lt;1&gt;)<br>--------------------------------<br>&lt;1&gt; Где 300 - расстояние между двумя измерительными точками</td><td colspan="2"><a id="p100307"></a><a id="p100308"></a><a id="p100309"></a>Измеренные отклонения<br><a href="#p100298">a)</a><br><a href="#p100299">b)</a></td></tr>
<tr><td colspan="3"><a id="p100310"></a>Средства измерений: датчик линейного перемещения</td></tr>
<tr><td colspan="3"><a id="p100311"></a>Замечания и ссылки на ISO 230-1, 10.3.3</td></tr>
<tr><td colspan="3"><a id="p100312"></a><a id="p100313"></a><a id="p100314"></a><a id="p100315"></a><a id="p100316"></a>Испытание <a href="#p100298">a)</a> можно выполнить, взяв за основу <a href="#p100110">G1 a)</a>. Испытание <a href="#p100299">b)</a> можно выполнить, взяв за основу <a href="#p100111">G2 a)</a>.<br>Стол находится в центральном положении. Ось Z зафиксирована, если возможно (см. <a href="#p100099">4.8</a>).<br>Эталонный образец прямолинейности необходимо установить параллельно оси X для <a href="#p100298">a)</a> или оси Y для <a href="#p100299">b)</a> или отсутствие параллельности необходимо учесть при измерении.<br>Значение угла $\alpha$ , который может быть менее, более или равен 90°, должно быть отмечено в протоколе испытания<br>6 Испытания точности позиционирования</td></tr>
</table>


#### <a id="p100317"></a>6.1 Позиционирование линейных осей с автоматическим или ручным управлением (без ЧПУ)


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
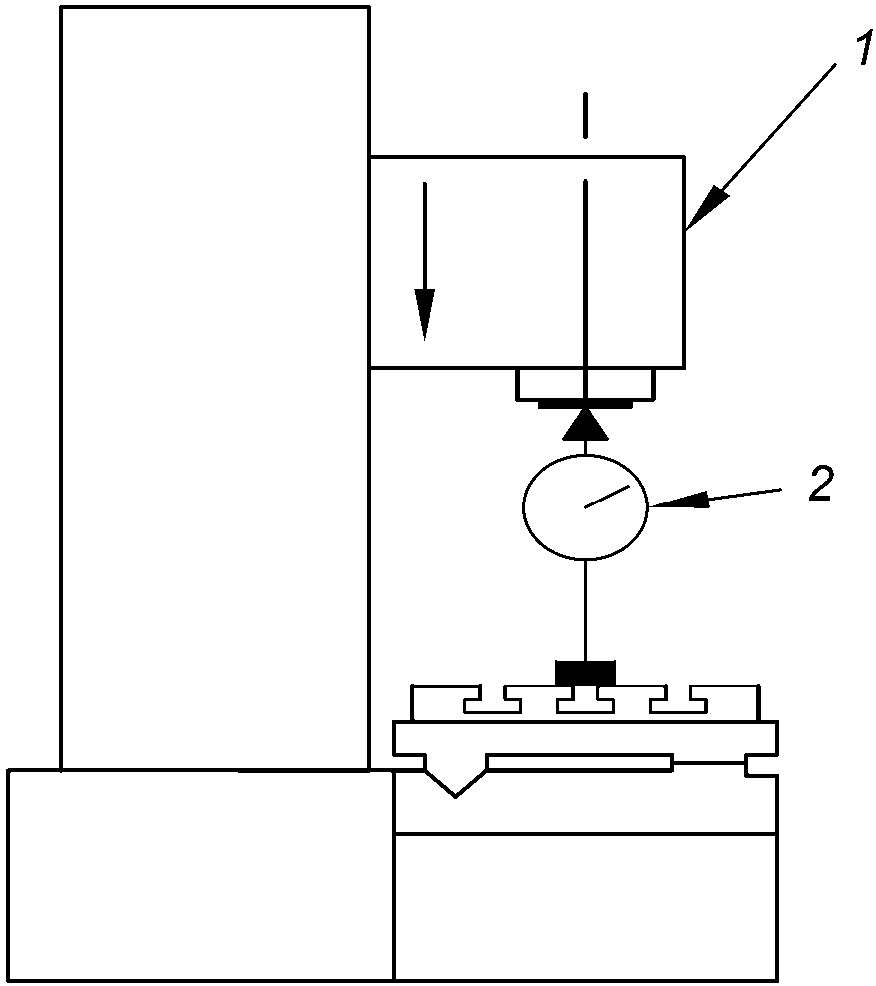
<tr><td colspan="2"><a id="p100318"></a><a id="p100319"></a><a id="p100320"></a>Проверка повторяемости конечного подхода и позиционирования при перемещении по оси Z.<br>а) повторяемость конечного подхода;<br>б) подача и позиционирование с минимальным шагом.</td><td><a id="p100321"></a>P1</td></tr>
<tr><td colspan="2"><a id="p100322"></a>Примечание - Данное испытание применяется только к станкам, оборудованным для выполнения операций врезной подачи.</td><td></td></tr>
<tr><td colspan="3"><a id="p100323"></a><a id="p100324"></a><a id="p100325"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_13.png" alt="6.1 Позиционирование линейных осей с автоматическим или ручным управлением (без "><br>1 - шлифовальная головка; 2 - датчик линейного перемещения</td></tr>
<tr><td><a id="p100326"></a><a id="p100327"></a><a id="p100328"></a>Допуск<br><a href="#p100319">а)</a> 0,003<br><a href="#p100320">б)</a> 0,005</td><td colspan="2"><a id="p100329"></a>Измеренные отклонения</td></tr>
<tr><td colspan="3"><a id="p100330"></a>Средства измерений: датчик линейного перемещения</td></tr>
<tr><td colspan="3"><a id="p100331"></a><a id="p100332"></a><a id="p100333"></a><a id="p100334"></a><a id="p100335"></a>Замечания и ссылки на ISO 230-1, 3.4.7 и 8.3<br>Датчик линейного перемещения устанавливают на столе напротив шлифовальной головки (переднего конца шпинделя) таким образом, чтобы измерить относительное смещение между шпинделем и столом:<br>а) провести пять последовательных испытаний позиционирования шлифовальной головки, перемещение, полученное путем быстрого и следующего за ним медленного подхода. Необходимо указать в отчете диапазон пяти измерений;<br>б) позиционирование приращениями в пяти позициях в направлении Z с минимальными шаговыми значениями подачи, например в случае минимального шага 10 мкм общая длина перемещения составит 50 мкм с перемещением при медленной подаче.<br>Максимальную разницу пяти шаговых показаний необходимо указать в отчете</td></tr>
</table>


#### <a id="p100336"></a>6.2 Позиционирование линейных осей с ЧПУ


<table>
<colgroup><col width="47%"><col width="12%"><col width="9%"><col width="9%"><col width="11%"><col width="12%"></colgroup>
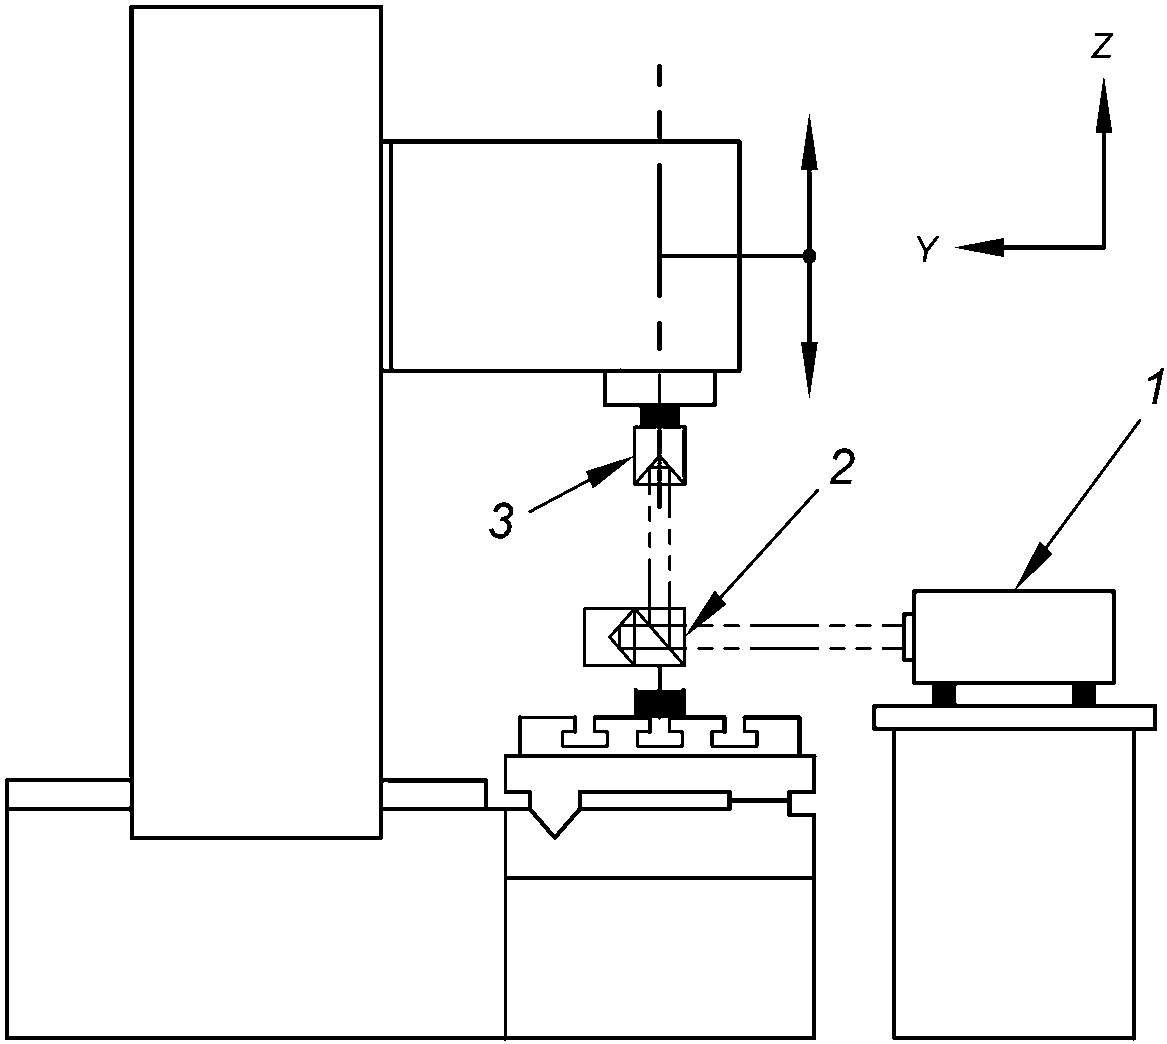
<tr><td colspan="5"><a id="p100337"></a>Проверка точности, повторяемости и разности погрешностей позиционирования при двустороннем подходе при перемещении по оси Z</td><td><a id="p100338"></a>P2</td></tr>
<tr><td colspan="6"></td></tr>
<tr><td colspan="6"><a id="p100339"></a><a id="p100340"></a><a id="p100341"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_14.png" alt="6.2 Позиционирование линейных осей с ЧПУ"><br>1 - излучатель лазера; 2 - интерферометр; 3 - отражатель</td></tr>
<tr><td colspan="6"></td></tr>
<tr><td colspan="2" rowspan="2"><a id="p100342"></a>Допуск</td><td colspan="3"><a id="p100343"></a>Длина измерения</td><td rowspan="2"><a id="p100344"></a>Измеренное отклонение</td></tr>
<tr><td><a id="p100345"></a>&lt;= 250</td><td><a id="p100346"></a>&lt;= 500</td><td><a id="p100347"></a>&lt;= 1000</td></tr>
<tr><td><a id="p100348"></a>Двунаправленная точность позиционирования</td><td><a id="p100349"></a>EZZ, A</td><td><a id="p100350"></a>0,022</td><td><a id="p100351"></a>0,025</td><td><a id="p100352"></a>0,032</td><td></td></tr>
<tr><td><a id="p100353"></a>Однонаправленная точность позиционирования</td><td><a id="p100354"></a>$E_{ZZ,R}$ и $E_{ZZ,R}$</td><td><a id="p100355"></a>0,006</td><td><a id="p100356"></a>0,008</td><td><a id="p100357"></a>0,010</td><td></td></tr>
<tr><td><a id="p100358"></a>Двунаправленная повторяемость</td><td><a id="p100359"></a>EZZ, R</td><td><a id="p100360"></a>0,012</td><td><a id="p100361"></a>0,015</td><td><a id="p100362"></a>0,018</td><td></td></tr>
<tr><td><a id="p100363"></a>Зона нечувствительности оси</td><td><a id="p100364"></a>EZZ, B</td><td><a id="p100365"></a>0,010</td><td><a id="p100366"></a>0,010</td><td><a id="p100367"></a>0,012</td><td></td></tr>
<tr><td><a id="p100368"></a>Средняя зона нечувствительности оси</td><td><a id="p100369"></a>$E_{ZZ,B}$</td><td><a id="p100370"></a>0,006</td><td><a id="p100371"></a>0,006</td><td><a id="p100372"></a>0,008</td><td></td></tr>
<tr><td><a id="p100373"></a>Систематическое отклонение двунаправленного позиционирования</td><td><a id="p100374"></a>EZZ, E</td><td><a id="p100375"></a>0,015</td><td><a id="p100376"></a>0,018</td><td><a id="p100377"></a>0,023</td><td></td></tr>
<tr><td><a id="p100378"></a>Среднее систематическое отклонение двунаправленного позиционирования оси</td><td><a id="p100379"></a>EZZ, M</td><td><a id="p100380"></a>0,010</td><td><a id="p100381"></a>0,012</td><td><a id="p100382"></a>0,015</td><td></td></tr>
<tr><td colspan="6"><a id="p100383"></a>Средства измерений: лазерное измерительное оборудование или стандартная линейная шкала и микроскоп</td></tr>
<tr><td colspan="6"><a id="p100384"></a><a id="p100385"></a><a id="p100386"></a>Замечания и ссылки на ISO 230-1, 8.3 и ISO 230-2<br>Стандартная линейная шкала или лучевая ось лазерного измерительного оборудования должна быть установлена параллельно испытуемой оси.<br>Как правило, для позиционирования применяется быстрая подача, однако по согласованию между пользователем и производителем/поставщиком может применяться произвольно выбранная подача</td></tr>
</table>


### <a id="p100387"></a>7 Испытания точности обработки


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
<tr><td colspan="2"><a id="p100388"></a><a id="p100389"></a>Шлифование пяти цилиндрических или прямоугольных испытательных образцов<br>Проверка толщины испытательных образцов, обработанных в разных позициях стола</td><td><a id="p100390"></a>M1</td></tr>
<tr><td colspan="3"></td></tr>
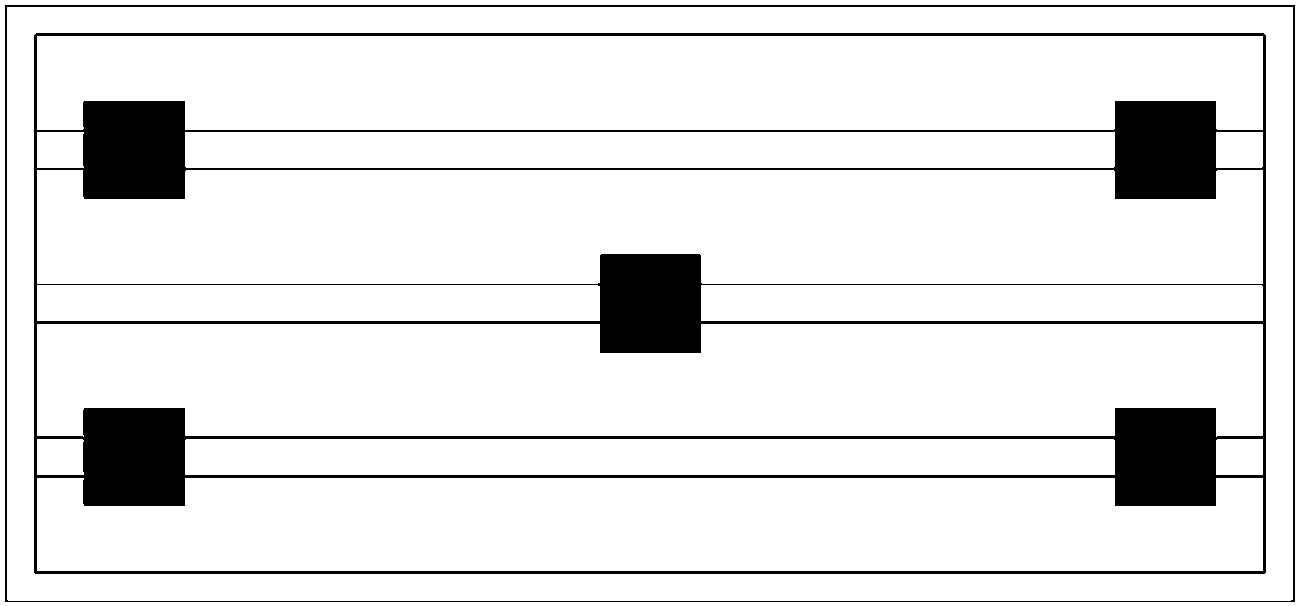
<tr><td colspan="3"><a id="p100391"></a><a id="p100392"></a><a id="p100393"></a><a id="p100394"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_15.png" alt="7 Испытания точности обработки"><br>Результат проверки<br>После шлифования испытательные образцы должны иметь одинаковую толщину</td></tr>
<tr><td><a id="p100395"></a><a id="p100396"></a><a id="p100397"></a><a id="p100398"></a>Допуск<br>0,005 при расстоянии между образцами 300.<br>Добавлять 0,01 при каждом увеличении расстояния между образцами на 1000.<br>Максимальный допуск: 0,05</td><td colspan="2"><a id="p100399"></a>Измеренные отклонения</td></tr>
<tr><td colspan="3"><a id="p100400"></a>Средства измерений: датчик линейного перемещения или толщиномер</td></tr>
<tr><td colspan="3"><a id="p100401"></a><a id="p100402"></a><a id="p100403"></a><a id="p100404"></a><a id="p100405"></a><a id="p100406"></a><a id="p100407"></a><a id="p100408"></a>Замечания и ссылки на ISO 230-1, B.1<br>Перед проведением испытания необходимо прошлифовать те поверхности образцов, которые контактируют со столом.<br>Образцы устанавливают следующим образом:<br>- один по центру стола;<br>- по одному в четырех углах стола.<br>В качестве обрабатываемого материала образцов рекомендуется чугун или сталь.<br>Необходимо, чтобы образцы имели одинаковую твердость и были должным образом закреплены на столе.<br>Размеры рабочих поверхностей образцов должны быть как можно меньше, насколько возможно, например, квадрат 50 x 50 или диаметр 50</td></tr>
</table>


<table>
<colgroup><col width="58%"><col width="30%"><col width="12%"></colgroup>
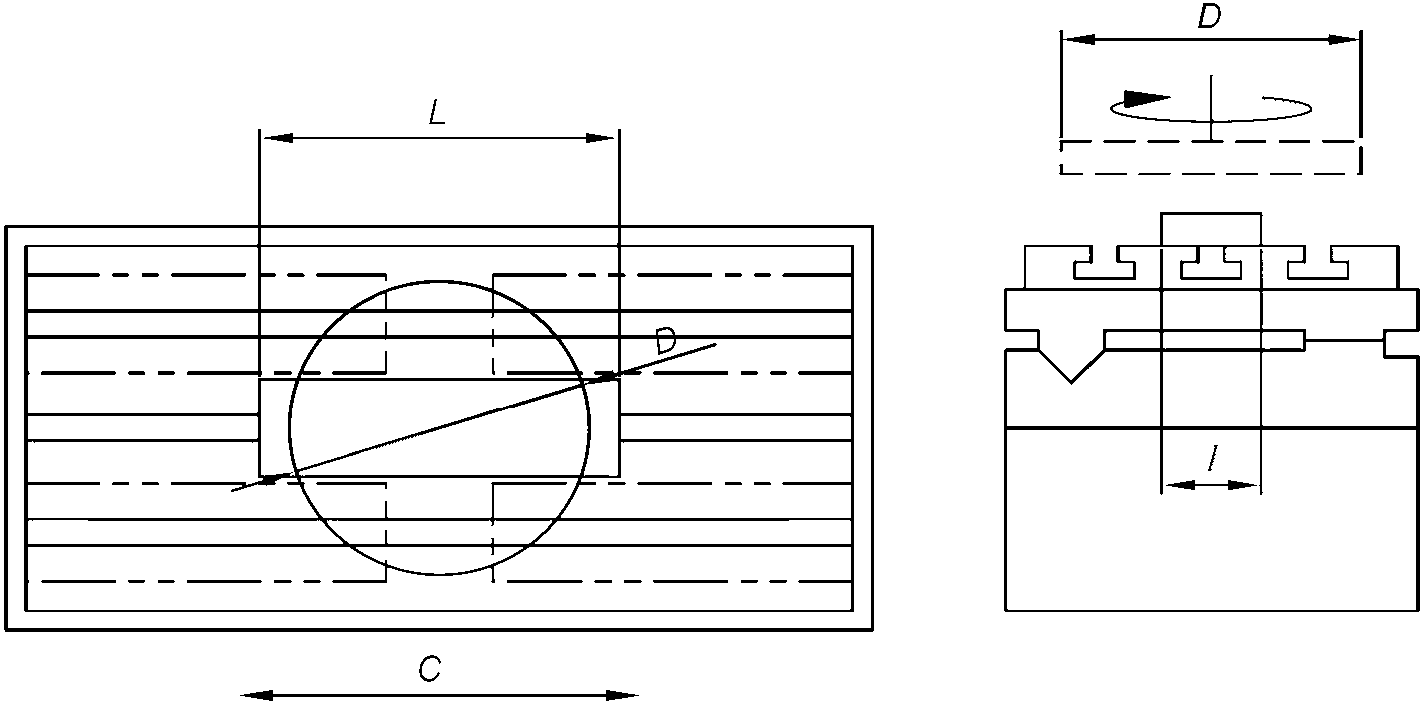
<tr><td colspan="2"><a id="p100409"></a><a id="p100410"></a><a id="p100411"></a><a id="p100412"></a>Шлифование прямоугольного образца за один проход.<br>При первом испытании образец устанавливают в центральной позиции стола.<br>При дальнейших испытаниях образцы могут быть установлены в каждом из четырех углов стола.<br>Проверка плоскостности образца(ов)</td><td><a id="p100413"></a>M2</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="3"><a id="p100414"></a><a id="p100415"></a><a id="p100416"></a><a id="p100417"></a><a id="p100418"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_16.png" alt="7 Испытания точности обработки"><br>l &gt;= D/3 L &gt;= C/2<br>D - диаметр шлифовального круга; l - ширина образца; L - длина образца; C - длина хода стола<br>Проверка плоскостности образца(ов)</td></tr>
<tr><td><a id="p100419"></a><a id="p100420"></a><a id="p100421"></a>Допуск<br>0,005 для длины измерения 300.<br>Максимальный допуск: 0,03</td><td colspan="2"><a id="p100422"></a>Измеренные отклонения</td></tr>
<tr><td colspan="3"><a id="p100423"></a>Средства измерений: датчик линейного перемещения</td></tr>
<tr><td colspan="3"><a id="p100424"></a><a id="p100425"></a><a id="p100426"></a><a id="p100427"></a><a id="p100428"></a><a id="p100429"></a>Замечания и ссылки на ISO 230-1, B.1<br>Образец закрепляется на столе механически. Жесткость образца должна быть такой, чтобы при его фиксации не возникала деформация.<br>В качестве обрабатываемого материала образцов рекомендуется чугун или сталь.<br>Прошлифовать верхнюю поверхность образца. Затем перевернуть и закрепить образец с противоположной стороны (т.е. шлифованная поверхность будет базовой поверхностью, касающейся стола) в той же самой позиции. Прошлифовать образец и измерить его толщину на длине образца L.<br>Пусть максимальная разница толщины будет плоскостностью.<br>Для дополнительных испытаний закрепить тот же самый образец в каждом из четырех углов стола с той же самой базовой поверхностью, контактирующей со столом. Для каждой позиции прошлифовать образец и измерить его толщину на длине образца L. Дополнительные образцы можно шлифовать в разных позициях по оси Y, если у станка есть ось Y. В таком случае позицию по оси Y необходимо указать в отчете об испытании</td></tr>
</table>


<a id="p100430"></a>Приложение A
(справочное)

<a id="p100431"></a>**ПРОВЕРКА ТОЧНОСТИ ОСЕЙ ВРАЩЕНИЯ**


<table>
<colgroup><col width="37%"><col width="14%"><col width="14%"><col width="13%"><col width="9%"><col width="12%"></colgroup>
<tr><td colspan="5"><a id="p100432"></a><a id="p100433"></a><a id="p100434"></a>Погрешность перемещения вокруг оси вращения шлифовального шпинделя<br>а) осевая погрешность перемещения Eосевая(C) и<br>б) погрешность перемещения вследствие наклона Eнаклон(C)</td><td><a id="p100435"></a>AR1</td></tr>
<tr><td colspan="6"></td></tr>
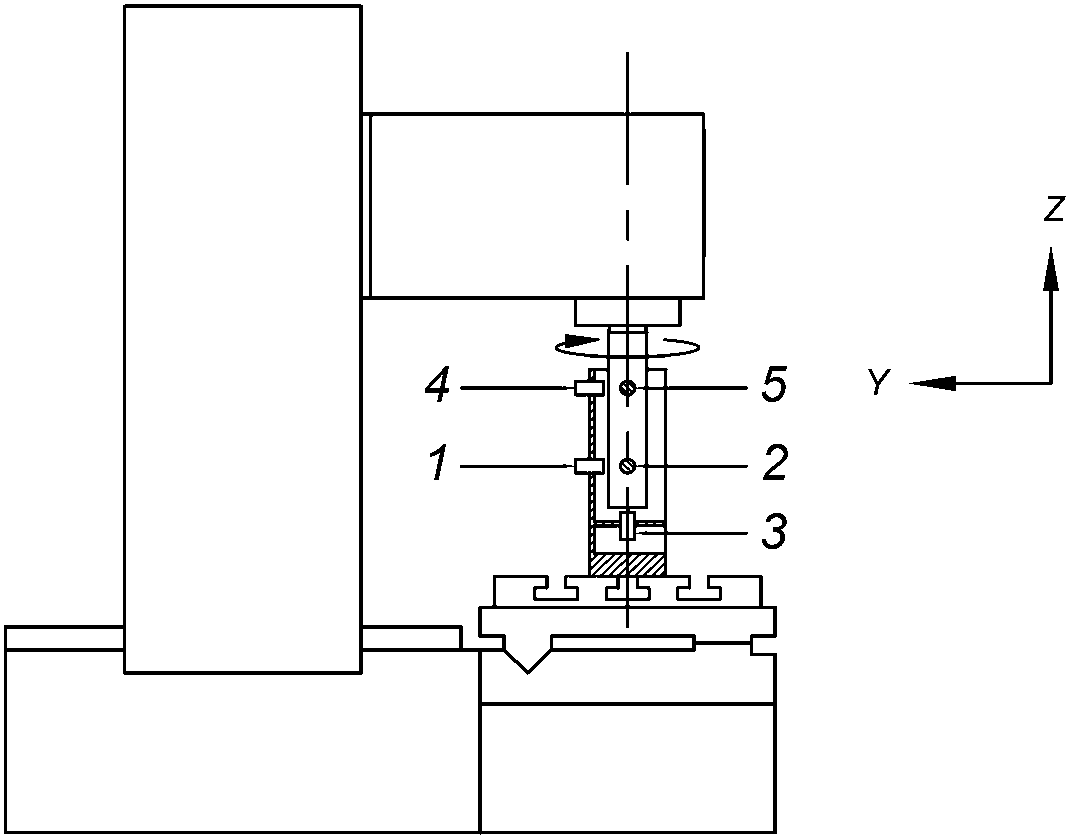
<tr><td colspan="6"><a id="p100436"></a><a id="p100437"></a><a id="p100438"></a>Схема измерений<br><img src="https://i.bukva.ai/bT27N1iK/img_17.png" alt="7 Испытания точности обработки"><br>1 - 5 - датчики линейного перемещения (см. примечания)</td></tr>
<tr><td colspan="4"><a id="p100439"></a>Допуск</td><td colspan="2" rowspan="5"><a id="p100440"></a>Измеренные отклонения</td></tr>
<tr><td><a id="p100441"></a>при долях от максимальной скорости</td><td><a id="p100442"></a>10%</td><td><a id="p100443"></a>50%</td><td><a id="p100444"></a>100%</td></tr>
<tr><td><a id="p100445"></a>а) общее значение осевой погрешности перемещения Eосевая(C)</td><td><a id="p100446"></a>0,010</td><td><a id="p100447"></a>0,014</td><td><a id="p100448"></a>0,020</td></tr>
<tr><td><a id="p100449"></a>б) общее значение погрешности перемещения вследствие наклона Eнаклон(C)</td><td><a id="p100450"></a>0,040/1000</td><td><a id="p100451"></a>0,060/1000</td><td><a id="p100452"></a>0,080/1000</td></tr>
<tr><td colspan="4"><a id="p100453"></a>Если минимальная скорость более 10% от максимальной скорости, то шпиндель должен работать на минимальной скорости</td></tr>
<tr><td colspan="6"><a id="p100454"></a>Средства измерений: контрольная оправка, бесконтактные датчики и прибор для угловых измерений или две прецизионные сферы, расположенные с небольшим эксцентриситетом по отношению к средней линии шпинделя, и бесконтактные датчики</td></tr>
<tr><td colspan="6"><a id="p100455"></a><a id="p100456"></a><a id="p100457"></a><a id="p100458"></a><a id="p100459"></a><a id="p100460"></a><a id="p100461"></a><a id="p100462"></a><a id="p100463"></a><a id="p100464"></a><a id="p100465"></a><a id="p100466"></a><a id="p100467"></a><a id="p100468"></a><a id="p100469"></a><a id="p100470"></a><a id="p100471"></a><a id="p100472"></a>Замечания и ссылки на ISO 230-7<br>Настоящее испытание является испытанием шпинделя с вращением в направлении повышенной чувствительности <a href="#p100271">(5.3)</a>.<br>После установки измерительного инструмента шпиндель должен быть разогрет на скорости 50% от максимальной в течение 10 мин, если другое не согласовано между производителем/поставщиком и пользователем.<br>Общая погрешность перемещения описана в ISO 230-7, 3.5.1, значение общей погрешности перемещения - в ISO 230-7, 3.8.3. Измерения должны выполняться следующим образом:<br>а) общая осевая погрешность перемещения Eосевая (C) (с использованием датчика 3).<br>Измерение осевой погрешности перемещения описано в ISO 230-7, 5.3.4.<br>Для осевой погрешности перемещения Eосевая (C) должна быть представлена полярная диаграмма общей погрешности перемещения (ISO 230-7, 3.6.2) с центром полярной диаграммы (PC) (ISO 230-7, 3.7.3);<br>б) общая погрешность перемещения вследствие наклона Eнаклон (C) (с использованием датчиков 1, 2, 4, 5).<br>Измерение погрешность перемещения вследствие наклона описано в ISO 230-7, 5.3.3. Погрешность перемещения вследствие наклона также можно измерить с помощью двух бесконтактных датчиков (см. ISO 230-7, 5.3.3.2 и 5.3.3.3).<br>Для погрешности перемещения вследствие наклона Eнаклон (C) должна быть представлена полярная диаграмма общей погрешности перемещения (ISO 230-7, 3.6.2) с центром PC (ISO 230-7, 3.7.3).<br>Для этих испытаний должны быть указаны следующие параметры:<br>- радиальные, осевые или торцевые положения, в которых проводятся измерения;<br>- название всех используемых образцов, позиций и приспособлений;<br>- расположение измерительной установки;<br>- положение всех ступеней линейного или вращательного позиционирования, которые связаны с испытуемым устройством;<br>- угол направления повышенной чувствительности, например, осевой, радиальный или промежуточный углы, если применимо;<br>- представление результатов измерений, например значение погрешности перемещения, полярная диаграмма, временная диаграмма, частотная диаграмма;<br>- скорость вращения шпинделя (нулевая для статической погрешности перемещения);</td></tr>
<tr><td colspan="6"><a id="p100473"></a><a id="p100474"></a><a id="p100475"></a><a id="p100476"></a><a id="p100477"></a><a id="p100478"></a><a id="p100479"></a>- время в секундах или число оборотов шпинделя;<br>- соответствующие процедуры прогрева и обкатки;<br>- частотная характеристика контрольно-измерительных приборов, данная в герцах или циклах на оборот, включая спад частотной характеристики электронных фильтров. В случае применения цифровых контрольно-измерительных приборов указать разрешение по перемещению и частоту отсчетов;<br>- структурная цепь, включая положение и ориентацию датчиков относительно корпуса шпиндельной бабки, из которого сообщают о погрешности перемещения, заданные объекты, по отношению к которым расположены оси шпинделя и исходная система координат, а также элементы, соединяющие эти объекты;<br>- время и дата измерения;<br>- тип и состояние калибровки всех измерительных приборов;<br>- другие условия эксплуатации, которые могут повлиять на измерения, например температура окружающей среды</td></tr>
</table>


<a id="p100480"></a>Приложение ДА
(справочное)

<a id="p100481"></a>**СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ**
**МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ**

<a id="p100482"></a>Таблица ДА.1


<table>
<colgroup><col width="31%"><col width="17%"><col width="51%"></colgroup>
<tr><td><a id="p100483"></a>Обозначение ссылочного международного стандарта</td><td><a id="p100484"></a>Степень соответствия</td><td><a id="p100485"></a>Обозначение и наименование соответствующего межгосударственного или национального стандарта</td></tr>
<tr><td><a id="p100486"></a>ISO 230-1:2012</td><td><a id="p100487"></a>-</td><td><a id="p100488"></a>&lt;*&gt;</td></tr>
<tr><td><a id="p100489"></a>ISO 230-2</td><td><a id="p100490"></a>-</td><td><a id="p100491"></a>&lt;*&gt;</td></tr>
<tr><td><a id="p100492"></a>ISO 230-7</td><td><a id="p100493"></a>-</td><td><a id="p100494"></a>&lt;*&gt;</td></tr>
<tr><td colspan="3"><a id="p100495"></a>&lt;*&gt; Соответствующий межгосударственный стандарт отсутствует.</td></tr>
</table>


## <a id="p100496"></a>БИБЛИОГРАФИЯ


| <a id="p100497"></a>[1] | <a id="p100498"></a>ISO 841:2001 | <a id="p100499"></a>Industrial automation systems - Physical device control - Coordinate system and motion nomenclature (Системы промышленной автоматизации и интеграции. Числовое программное управление станков. Системы координат и обозначение перемещений) |
| --- | --- | --- |


<table>
<colgroup><col width="34%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100500"></a>УДК 621.9.02-434.5:006.354</td><td><a id="p100501"></a>МКС 25.080.01</td><td><a id="p100502"></a>ОКП 381000</td></tr>
<tr><td colspan="3"><a id="p100503"></a>Ключевые слова: станки плоскошлифовальные, геометрическая точность, методы проверок, средства измерений, схема измерений, отклонение, допуск, датчик линейного перемещения, оптические средства измерений, поверочная плита</td></tr>
</table>


<a id="p100504"></a>

---