ГОСТ ISO 1985-2016. Межгосударственный стандарт. Станки плоскошлифовальные с вертикальным шпинделем и передвижным столом. Условия испытаний. Испытания на точность
Актуально на 01.11.2026.
Как цитировать: "ГОСТ ISO 1985-2016. Межгосударственный стандарт. Станки плоскошлифовальные с вертикальным шпинделем и передвижным столом. Условия испытаний. Испытания на точность". ГОСТ ISO 1985-2016. https://bukva.ai/docs/standart-gost-iso-1985-2016
(введен в действие Приказом Росстандарта от 28.06.2017 № 587-ст)
Примечание
Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 09.03.2021 № 28). Документ введен в действие с 01.07.2018.
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 28 июня 2017 г. № 587-ст
СТАНКИ ПЛОСКОШЛИФОВАЛЬНЫЕ С ВЕРТИКАЛЬНЫМ ШПИНДЕЛЕМ И ПЕРЕДВИЖНЫМ СТОЛОМ
УСЛОВИЯ ИСПЫТАНИЙ. ИСПЫТАНИЯ НА ТОЧНОСТЬ
Surface grinding machines with vertical spindle and the mobile table. Test conditions. Testing of the accuracy
(ISO 1985:2015, Machine tools — Test conditions for surface grinding machines with vertical grinding wheel spindle and reciprocating table — Testing of the accuracy, IDT)
Дата введения 1 июля 2018 года
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены в ГОСТ 1.0-2015 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2015 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ВНИИНМАШ) на основе официального перевода на русский язык немецкоязычной версии указанного в пункте 5 стандарта, который выполнен Публичным акционерным обществом «Экспериментальный научно-исследовательский институт металлорежущих станков» (ПАО «ЭНИМС»)
2 ВНЕСЕН Федеральным агентством по техническому регулированию и метрологии
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 августа 2016 г. № 90-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 28 июня 2017 г. № 587-ст международный стандарт ГОСТ ISO 1985-2016 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2018 г.
5 Настоящий стандарт идентичен международному стандарту ISO 1985:2015 «Условия испытаний плоскошлифовальных станков с вертикальным шпинделем и передвижным столом. Испытания на точность» («Machine tools — Test conditions for surface grinding machines with vertical grinding wheel spindle and reciprocating table — Testing of the accuracy», IDT).
Международный стандарт разработан Техническим комитетом по стандартизации ISO/TC 39 «Станки», Подкомитетом SC 2 «Условия испытаний металлорежущих станков».
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
Целью настоящего стандарта является определение норм и правил, а также методов испытаний точности плоскошлифовальных станков нормальной точности общего назначения с вертикальным шлифовальным шпинделем и столом с поступательным перемещением.
Основной функцией таких станков является формирование плоских поверхностей на заготовках. Настоящий стандарт устанавливает нормы и правила испытаний для проверки геометрической точности станка, необходимой для выполнения основной функции, и повторяемости позиционирования осей в автоматическом режиме.
1 Область применения
Настоящий стандарт со ссылками на ISO 230-1 и ISO 230-7 устанавливает нормы и правила испытаний геометрической точности и испытания на точность обработки плоскошлифовальных станков нормальной точности общего назначения со столом, имеющим поступательное перемещение, и вертикальным шлифовальным шпинделем как с числовым программным (ЧПУ), так и с ручным управлением. Настоящий стандарт устанавливает допустимые отклонения, соответствующие вышеупомянутым испытаниям.
Настоящий стандарт не применяется к плоскошлифовальным станкам с неподвижными или поворотными столами или к станкам с продольным перемещением шлифовальной головки.
Настоящий стандарт касается только проверки геометрической точности станка и не применяется ни для эксплуатационной проверки станка (вибрации, посторонний шум, скачкообразное движение элементов и т.д.), ни для проверки характеристик станка (таких, как скорости, подачи и т.д.), т.к. подобные проверки обычно выполняются до испытаний на точность. Настоящий стандарт содержит общепринятую терминологию для основных элементов станка и обозначения осей со ссылкой на [1].
2 Нормативные ссылки
В настоящем стандарте использованы датированные и недатированные ссылки на международные стандарты, обязательные для применения. При недатированных ссылках действительно последнее издание приведенного стандарта, включая все его изменения.
ISO 230-1:2012, Test code for machine tools — Part 1: Geometric accuracy of operating under no-load or finishing conditions (Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
ISO 230-2, Test code for machine tools — Part 2: Determination of accuracy and repeatability of positioning numerically controlled axes (Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением)
ISO 230-7, Test code for machine tools — Part 7: Geometric accuracy of axes of rotation (Нормы и правила испытаний станков. Часть 7. Геометрическая точность осей вращения)
3 Терминология и обозначение осей
Терминология и обозначение осей по рисунку 1.
Примечание - В некоторых станках нет оси Y.
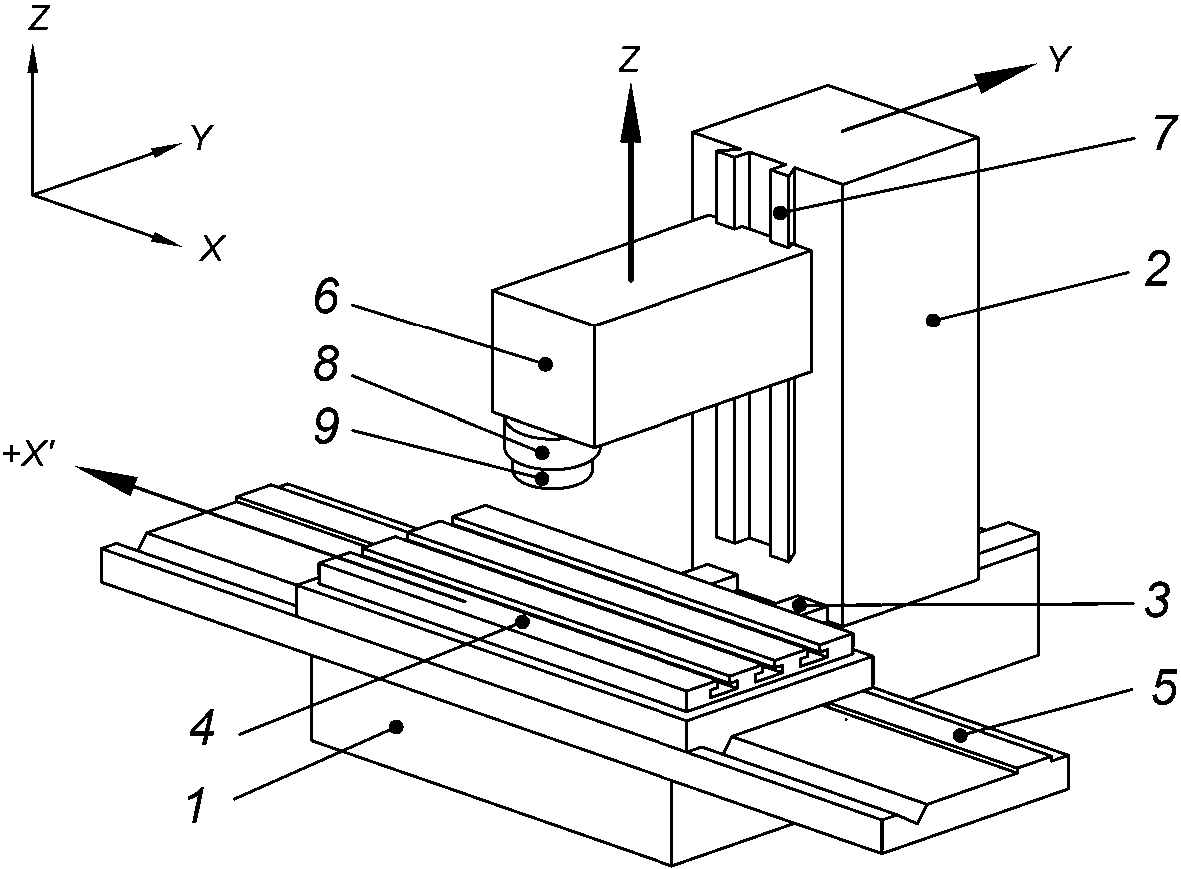
1 — станина; 2 — колонна (ось Y); 3 — направляющие колонны; 4 — стол (ось X); 5 — направляющие стола; 6 — шлифовальная головка (ось Z); 7 — направляющие шлифовальной головки; 8 — кожух шлифовального круга; 9 — шлифовальный круг
Рисунок 1 — Типовой пример плоскошлифовального станка с вертикальным шлифовальным шпинделем и столом с поступательным перемещением
4 Общие положения
4.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах; угловые размеры выражены в градусах, угловые отклонения и соответствующие допуски выражаются главным образом соотношениями, но в некоторых случаях для пояснения могут использоваться микрорадианы или угловые секунды. Следует использовать следующее выражение (1) для перевода углов или допусков:
0,0101000 = 10 \times 10^{- 6} = 10\mu rad \approx 2\prime\prime . (1)
4.2 Ссылка на ISO 230-1, ISO 230-2 и ISO 230-7
При применении настоящего стандарта следует руководствоваться требованиями ISO 230-1 и ISO 230-7, особенно в части установки станка перед испытанием, прогревом шпинделей и других движущихся элементов, а также описания методов измерения и рекомендованной точности испытательного оборудования.
В разделе 5 в «Замечаниях» инструкции по проведению испытаний следуют после ссылки на соответствующий пункт/подпункт ISO 230-1 в случаях, когда проводимое испытание соответствует техническим требованиям. В испытаниях, содержащихся в приложении A, инструкции также следуют после ссылки на соответствующий пункт/подпункт ISO 230-2 и ISO 230-7 соответственно. Допуски даны для каждого испытания геометрической точности (см. G1 - G12).
4.3 Установка станка по уровню
До проведения испытаний станок должна быть установлен по уровню в соответствии с рекомендациями производителя/поставщика (см. ISO 230-1, 6.1.2).
4.4 Последовательность испытаний
Последовательность, в которой представлены испытания, не определяет практический порядок испытаний. Для облегчения установки приборов или калибров испытания могут быть выполнены в любом порядке.
4.5 Необходимые испытания
При испытании станка не всегда необходимо или возможно проводить все испытания, приведенные в настоящем стандарте. Если испытания требуются для целей приемки, то выбор испытаний определенных элементов и/или свойств станка зависит от пользователя при условии согласования с производителем/поставщиком. Такие испытания должны быть четко указаны при заказе станка. Простая ссылка на настоящий стандарт для целей приемочных испытаний без уточнения проводимых испытаний и без соглашения о соответствующих расходах не может рассматриваться в качестве обязательства для любой стороны договора.
4.6 Средства измерений
Средства измерений, используемые для испытаний, описанных в разделе 5, являются только примерными. Могут применяться другие средства измерений такого же качества, имеющие такую же или меньшую погрешность измерения, измеряющие те же величины. Необходима ссылка на ISO 230-1, в разделе 5, в котором указана зависимость между погрешностями измерения и допусками.
4.7 Схемы измерения
Для упрощения рисунки в разделе 5 и приложении A иллюстрируют только один тип станка.
4.8 Коррекция с помощью программного обеспечения
Когда встроенные программные средства доступны для компенсации геометрических, позиционных, контурных и/или тепловых отклонений, их использование во время испытаний должно основываться на соглашении между производителем/поставщиком и пользователем с учетом назначения станка.
Использование компенсации с помощью программного обеспечения должно быть указано в протоколе испытаний.
Следует отметить, что при использовании компенсации с помощью программного обеспечения оси не должны быть зафиксированы для целей проведения испытания.
4.9 Минимальные допуски
Если допуск для испытания геометрической точности установлен для длины измерения, которая отличается от приведенной в настоящем стандарте, то допуск определяется с помощью пропорции (см. ISO 230-1, 4.1.2). Необходимо учитывать, что минимальное значение допуска составляет 0,005 мм.
4.10 Испытание точности обработки
Испытания точности обработки должны выполняться на чистовых режимах обработки.
5 Испытания геометрической точности
5.1 Линейные оси
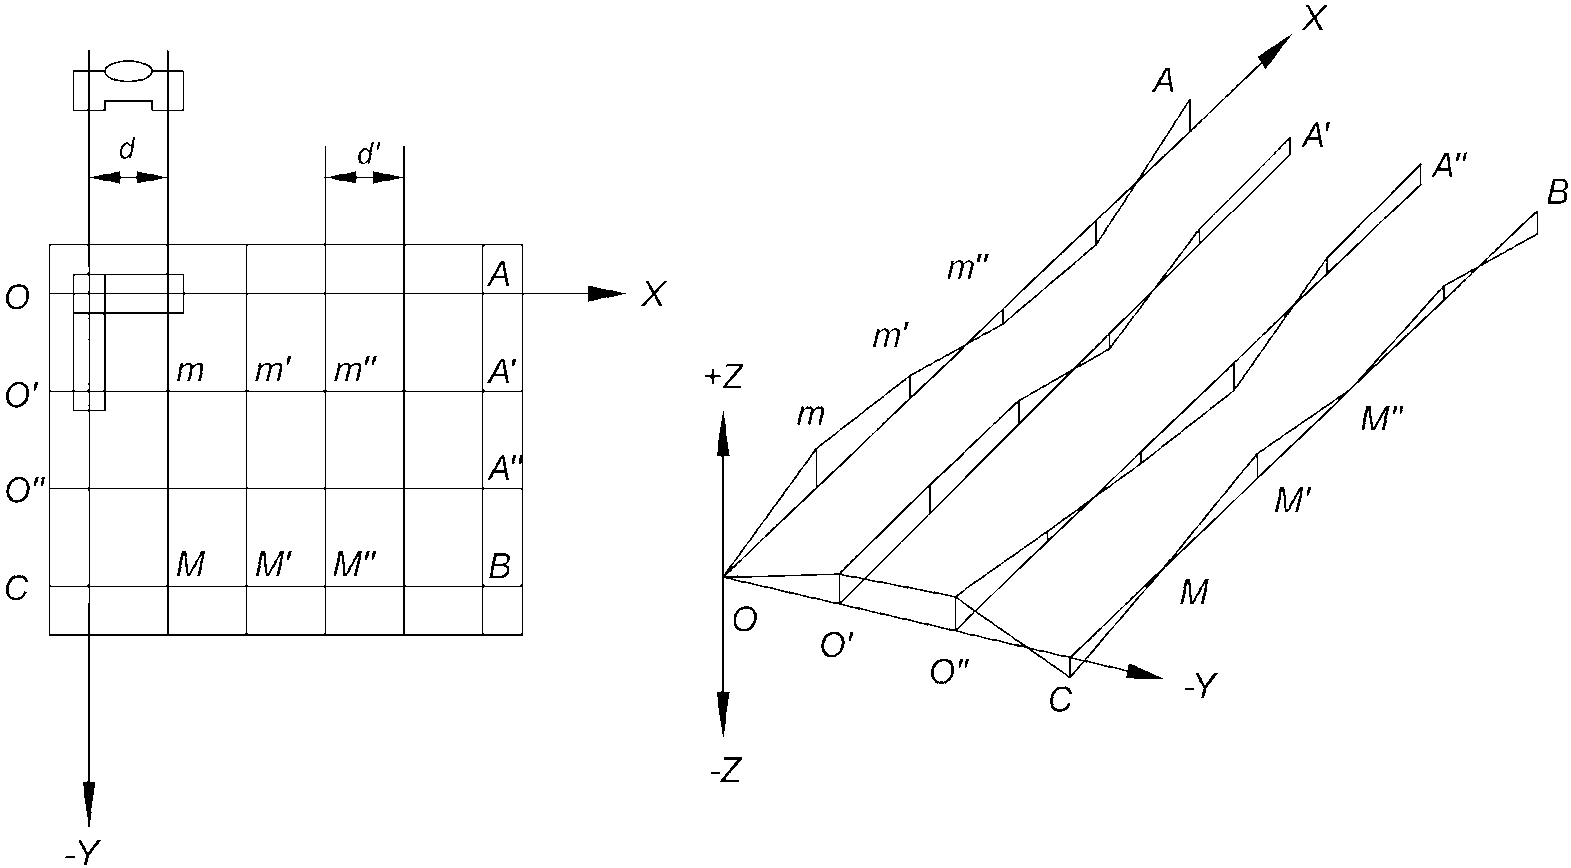
| Проверка прямолинейности перемещения стола (ось X): а) в вертикальной плоскости ZX (EZX); б) в горизонтальной плоскости XY (EYX) | G1 | |
Схема измерений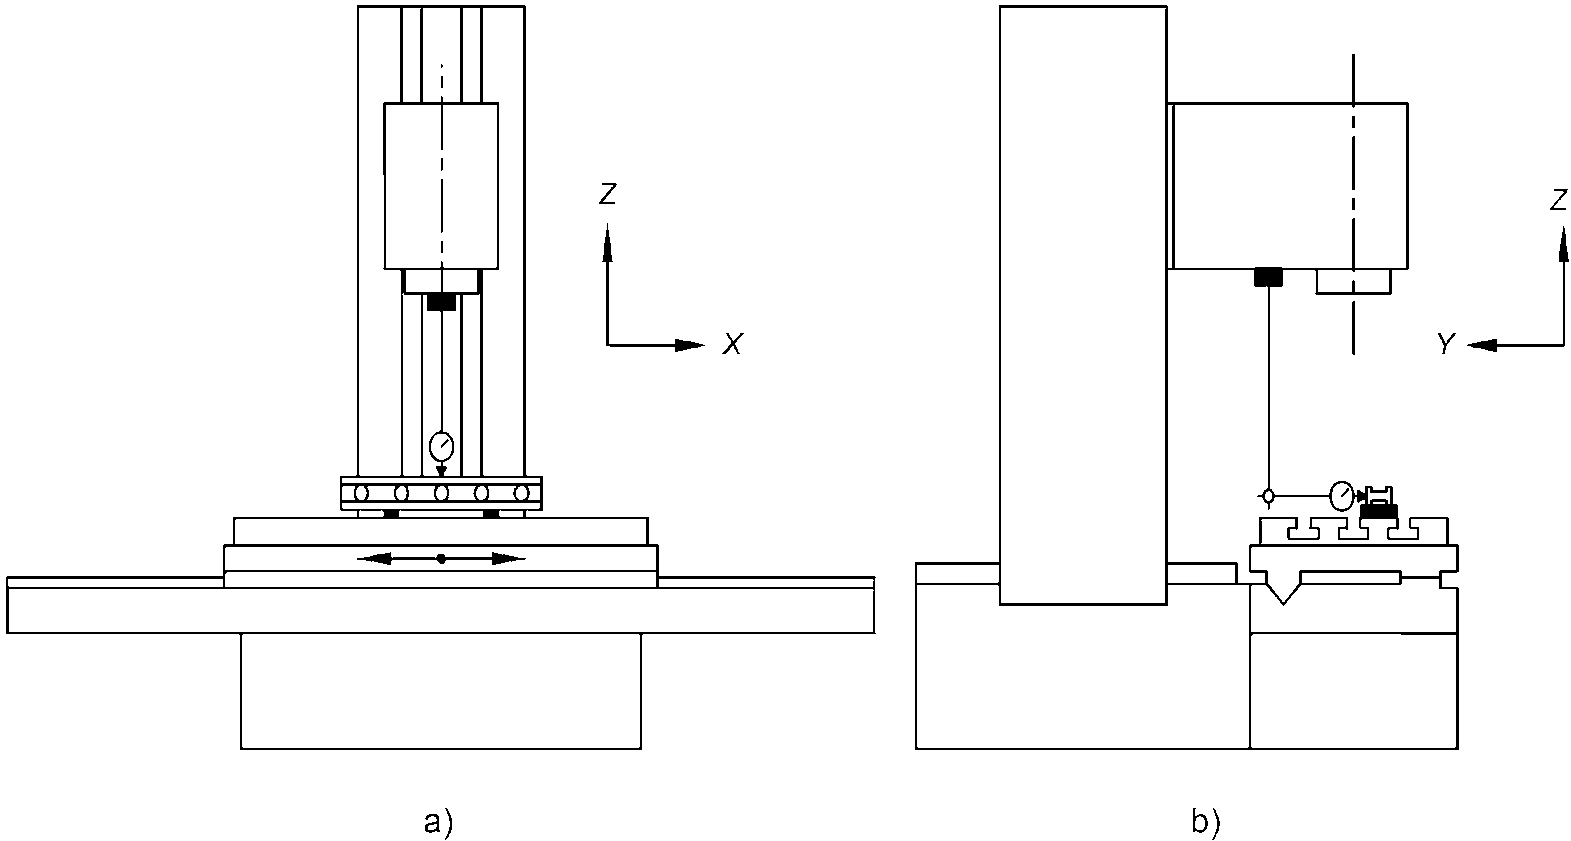 | ||
| Допуск для a) и b): 0,01 — для длин измерений до 1000. Для каждого увеличения длины на 1000 добавлять 0,01 к предыдущему допуску. Максимальный допуск: 0,025 | Измеренные отклонения a) b) | |
| Средства измерений: эталонный образец прямолинейности, концевые меры длины и датчик линейного перемещения | ||
| Замечания и ссылки на ISO 230-1, 3.4.8, 8.2.2.1 и 8.2.3 Установить датчик линейного перемещения на шлифовальную головку рядом со шпинделем. Настроить эталонный образец прямолинейности так, чтобы на каждом конце длины измерения показания были примерно одинаковыми. Произвести перемещение по оси X вдоль длины измерения и снять показания датчика. Примечание — Установка эталонного образца прямолинейности может повлиять на результат испытания | ||
| Проверка прямолинейности вертикального перемещения шлифовальной головки (ось Z): а) в вертикальной плоскости ZX (EXZ); б) в вертикальной плоскости YZ (EYZ) | G3 | |
Схема измерений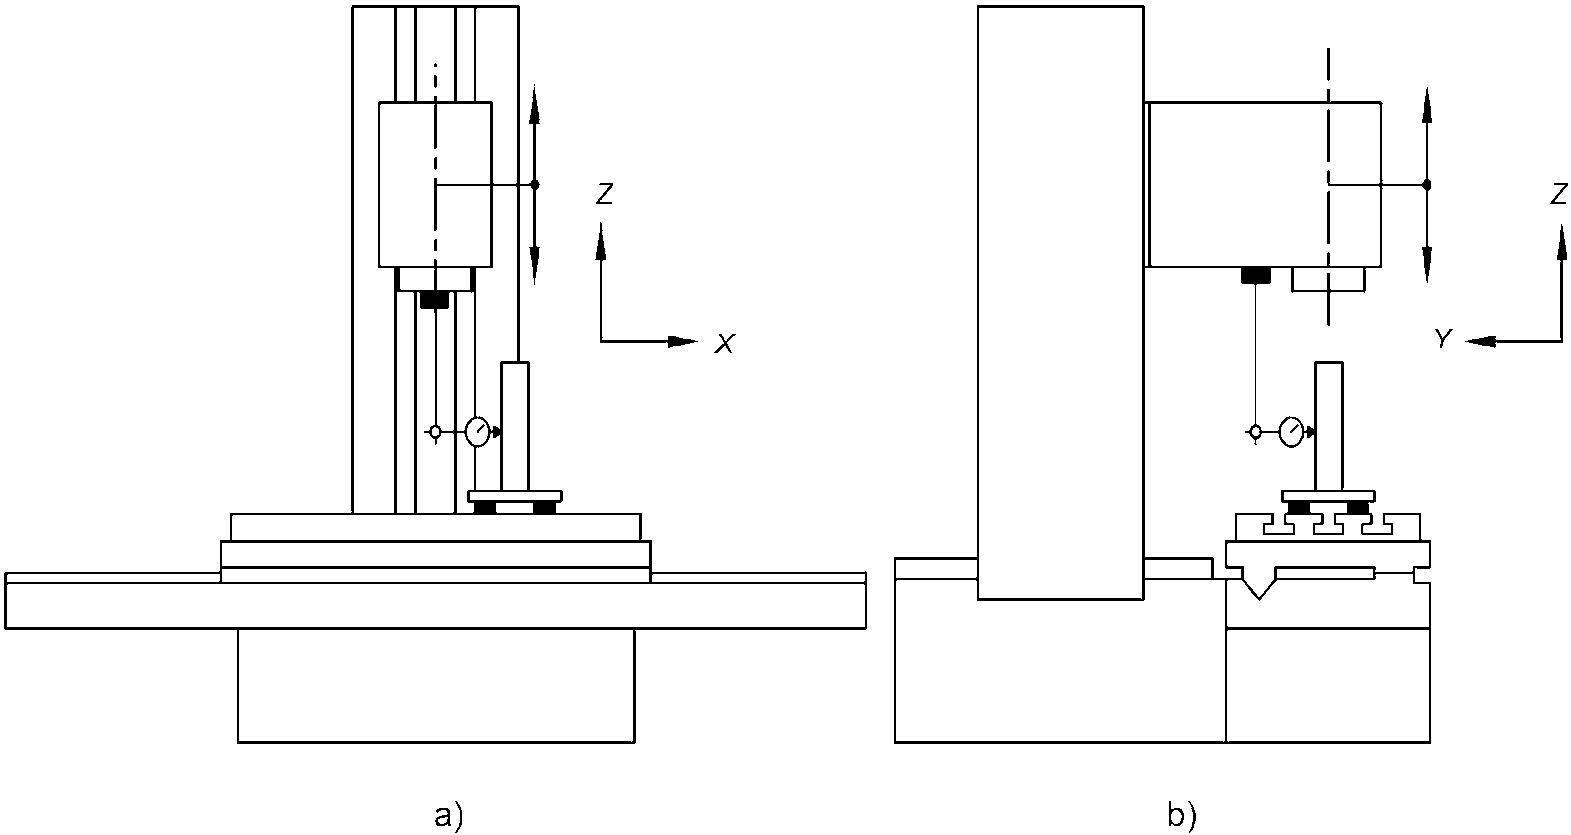 | ||
| Допуск Для а) и б) 0,02 для длины измерения 300 | Измеренные отклонения a) b) | |
| Средства измерений: датчик линейного перемещения и эталонный образец прямолинейности или оптические средства измерений | ||
| Замечания и ссылки на ISO 230-1, 3.4.8, 8.2.2.1 и 8.2.3 Установить датчик линейного перемещения на шлифовальную головку рядом со шпинделем. Установить эталонный образец прямолинейности параллельно оси Z так, чтобы на каждом конце длины измерения показания были примерно одинаковыми. Произвести перемещение по оси Z вдоль длины измерения и снять показания датчика | ||
| Проверка отклонения от перпендикулярности вертикального перемещения шлифовальной головки (ось Z) и: а) перемещения по оси X (EB(OX)Z); б) перемещения по оси Y (EA(OY)Z) | G4 | |
Схема измерений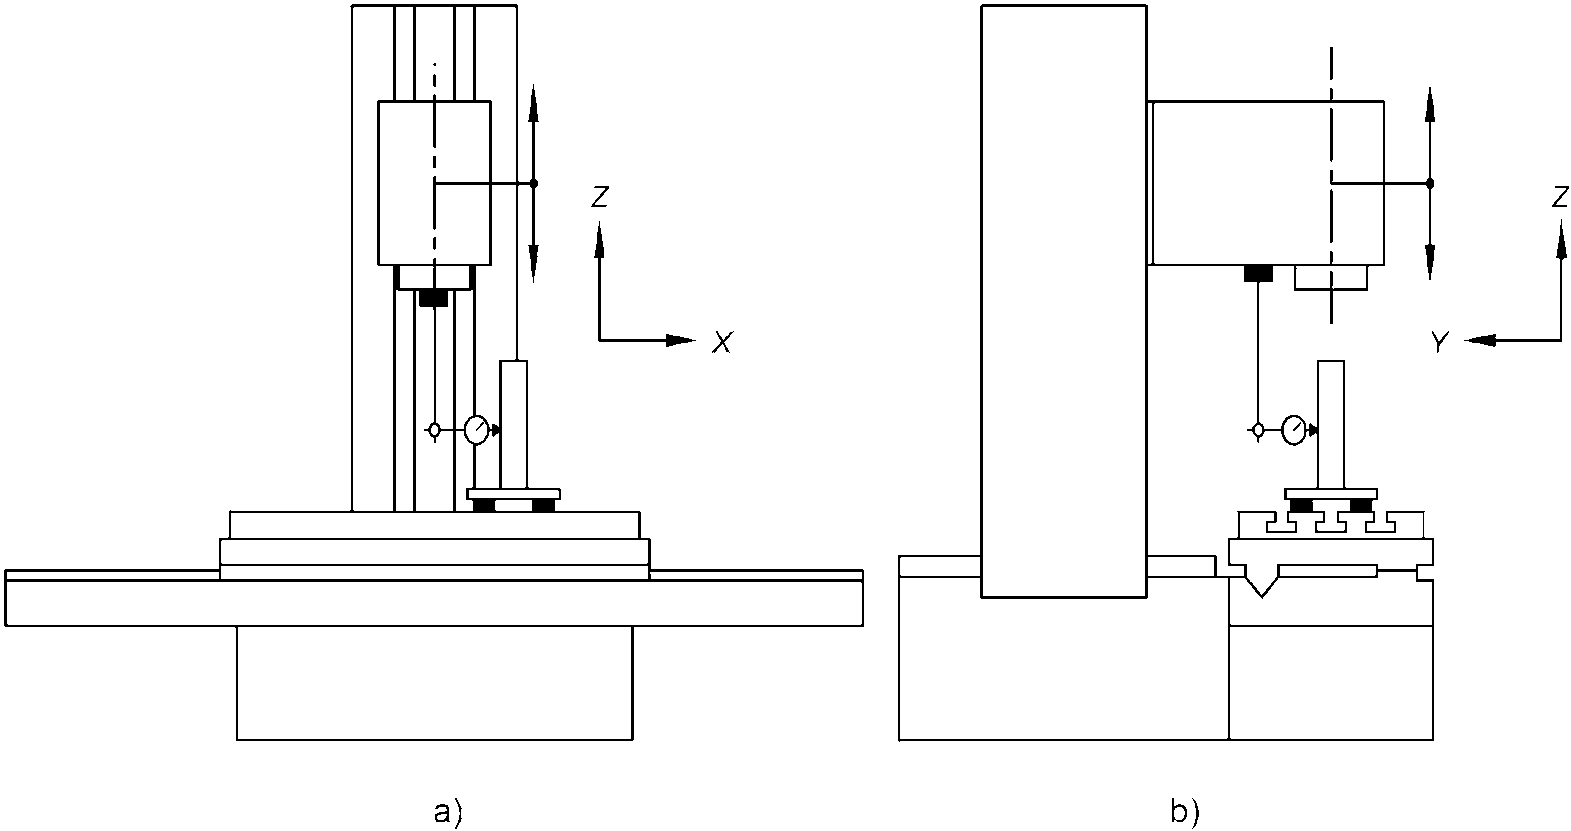 | ||
| Допуск Для а) и б) 0,05/1000 (0,015/300) | Измеренные отклонения a) b) | |
| Средства измерений: эталонный образец прямолинейности, поверочная плита, концевые меры длины и датчик линейного перемещения или оптические средства измерений | ||
| Замечания и ссылки на ISO 230-1, 3.6.7, 10.3.2.2 и 10.3.2.5 Установить поверочную плиту на стол и отрегулировать ее таким образом, чтобы ее поверхность была параллельна осям X и Y. Положить эталонный образец прямолинейности на поверхность плиты. Установить датчик линейного перемещения на шпиндельную головку: а) установить датчик линейного перемещения напротив эталонного образца прямолинейности в направлении X и переместить шлифовальную головку в направлении Z вдоль длины измерения и снять показания датчика в нескольких положениях. Отклонение эталонной прямой траектории показаний датчика является отклонением от перпендикулярности, которое необходимо внести в протокол испытания (см. ISO 230-1, 3.6.7); б) повторить проверку таким же образом в направлении Y | ||
| Проверка угловых отклонений перемещения стола (ось X): а) в вертикальной плоскости ZX (наклон, EBX); б) в вертикальной плоскости YZ (поворот, EAX). | G5 | |
| (Для станков, у которых шпиндель шлифовального круга не установлен в той же плоскости) | ||
Схема измерений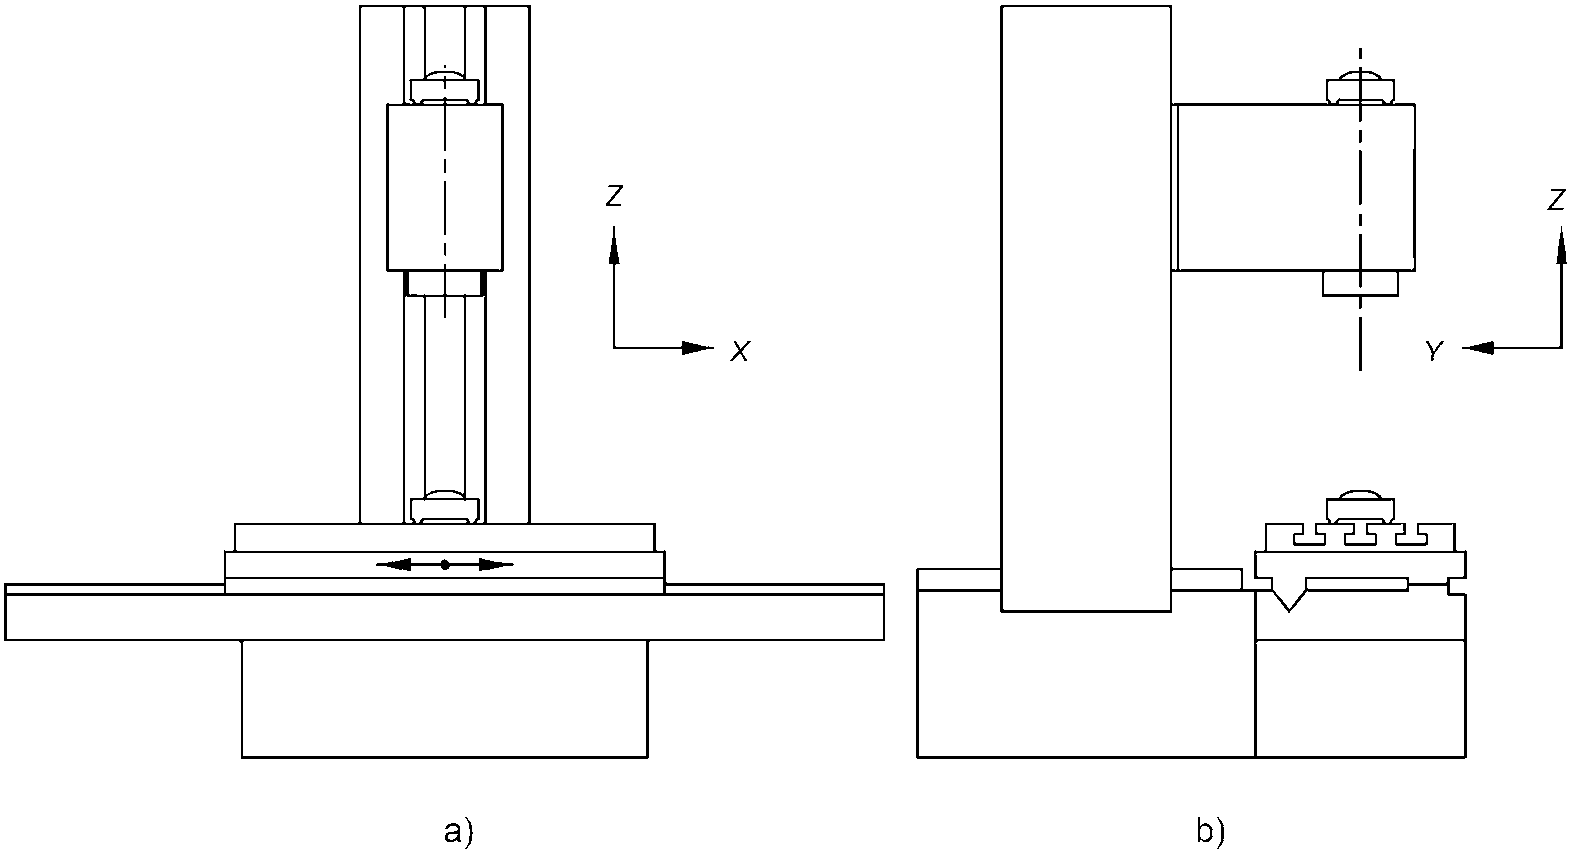 | ||
| Допуск а) 0,04/1000 б) 0,02/1000 | Измеренные отклонения a) b) | |
| Средства измерений: прецизионный уровень или оптические средства измерений угловых отклонений | ||
| Замечания и ссылки на ISO 230-1, 3.6.7, 10.3.2.2 и 10.3.2.5 Уровень или другой инструмент необходимо установить в продольном направлении для а) и перпендикулярно для б): 1) на первых 300 мм поверхности стола; 2) по центру стола; 3) на последних 300 мм поверхности стола. Когда перемещение по оси X вызывает угловое перемещение шпиндельной головки и стола, несущего заготовку, тогда необходимо произвести дифференциальные измерения двух угловых перемещений и указать это в отчете. Эталонный уровень (если используется) необходимо разместить на шпиндельной головке, а шпиндельная головка должна находиться посередине диапазона перемещений. Измерения необходимо проводить в ряде положений, равномерно расположенных по длине перемещения. Необходимо указать разницу между максимальным и минимальным показанием двух направлений как для измерения по центру стола, так и для измерений на краях стола | ||
| Проверка углового отклонения при перемещении стойки (ось Y) (только для станков, имеющих такое перемещение): а) в вертикальной плоскости ZX (поворот, EBY); б) в вертикальной плоскости YZ (наклон, EAY) | G6 | |
Схема измерений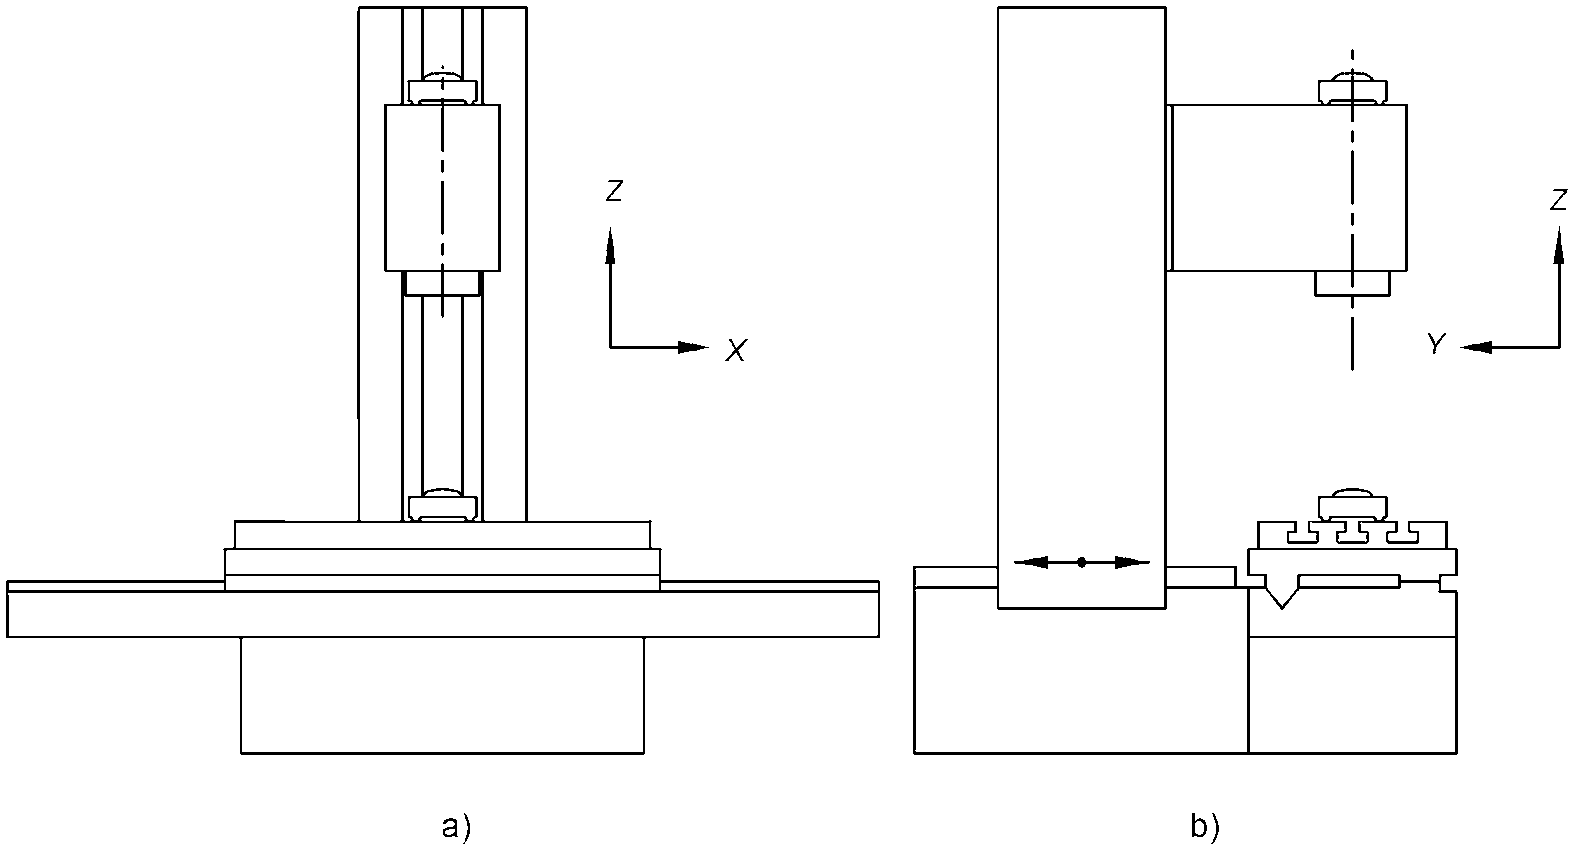 | ||
| Допуск а) 0,02/1000 б) 0,04/1000 | Измеренные отклонения a) b) | |
| Средства измерений: прецизионный уровень или оптические средства измерений угловых отклонений | ||
| Замечания и ссылки на ISO 230-1, 3.4.16, 8.4.2.1, 8.4.2.2 и 8.4.3 Уровень или другой инструмент необходимо установить перпендикулярно для а) и в продольном направлении для б). Если перемещение по оси Y вызывает угловое перемещение и шпиндельной головки, и стола, то необходимо произвести дифференциальные измерения двух угловых перемещений, что должно быть отражено в протоколе испытания. Эталонный уровень (если используется) необходимо разместить на столе, а шпиндельная головка должна находиться посередине диапазона перемещений. Измерения необходимо проводить в ряде положений, равномерно расположенных по длине перемещения. Необходимо отметить разницу между максимальным и минимальным показанием двух направлений как для измерения по центру стола, так и для измерений на краях стола | ||
| Проверка угловых отклонений вертикального перемещения шлифовальной головки (ось Z): а) в вертикальной плоскости ZX (EBZ); б) в вертикальной плоскости YZ (EAZ) | G7 | |
Схема измерений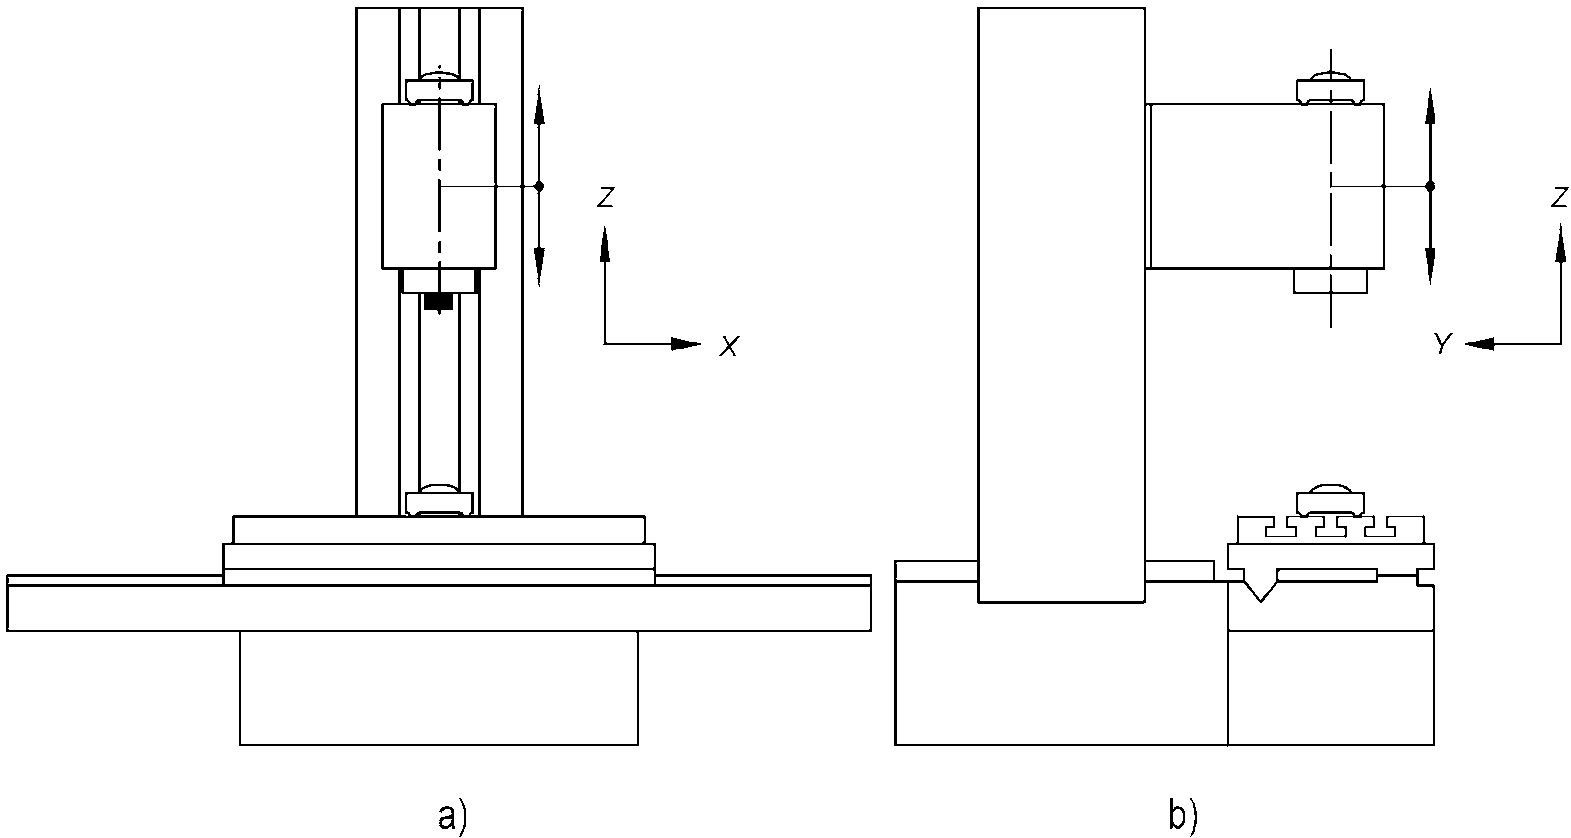 | ||
| Допуск а) 0,02/1000 б) 0,04/1000 | Измеренные отклонения a) b) | |
| Средства измерений: прецизионный уровень или оптические средства измерений угловых отклонений | ||
| Замечания и ссылки на ISO 230-1, 3.4.16, 8.4.2.1, 8.4.2.2 и 8.4.3 Уровень или другой инструмент необходимо установить в направлении X для а) и в направлении Y для б). Когда перемещение по оси Z вызывает угловое перемещение и шпиндельной головки, и стола, то необходимо произвести дифференциальные измерения двух угловых перемещений, что должно быть отражено в протоколе испытания. Эталонный уровень (если используется) необходимо разместить на столе. Измерения необходимо проводить в ряде положений, равномерно расположенных по длине перемещения. Необходимо отметить в протоколе испытания разницу между максимальным и минимальным показаниями | ||
5.2 Стол
| Проверка параллельности поверхности стола (стол) и: а) его перемещения [ось X, EB(OX)стол]; б) перемещения стойки шпиндельной головки или стола [ось Y, EA(OY)стол]. | G9 | |
| (Только для станков, имеющих такое перемещение) | ||
Схема измерений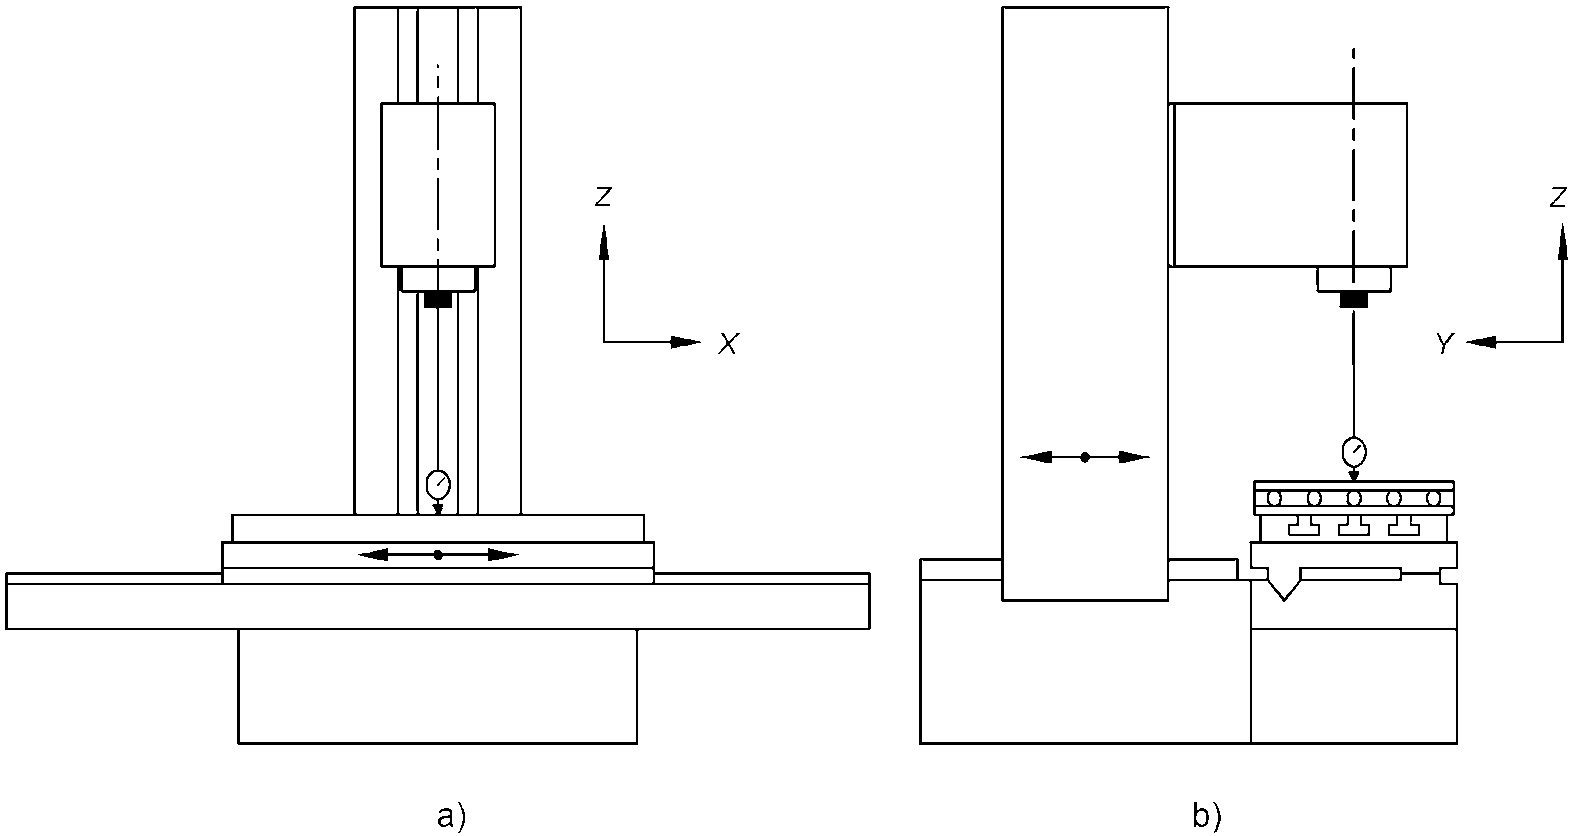 | ||
| Допуск а) 0,010 x L/1000 Максимальный допуск: 0,030. Локальный допуск: 0,003 для любой измерительной длины 300; б) 0,007 x L/1000 где L — длина измерения. | Измеренные отклонения a) b) | |
| Средства измерений: датчик линейного перемещения и эталонный образец прямолинейности | ||
| Замечания и ссылки на ISO 230-1, 3.6.5 и 12.3.2.5 Установить датчик линейного перемещения на шпиндельную головку так, чтобы его измерительный наконечник примерно совпадал с осью шлифовального шпинделя. Если непосредственное измерение поверхности стола затруднено, например, в связи с наличием T-образных пазов, то может применяться эталонный образец прямолинейности, установленный на столе (см. ISO 230-1, 12.3.2.5.2) | ||
5.3 Шпиндель
| Проверка биения переднего конца шлифовального шпинделя | G10 | |
Схема измерений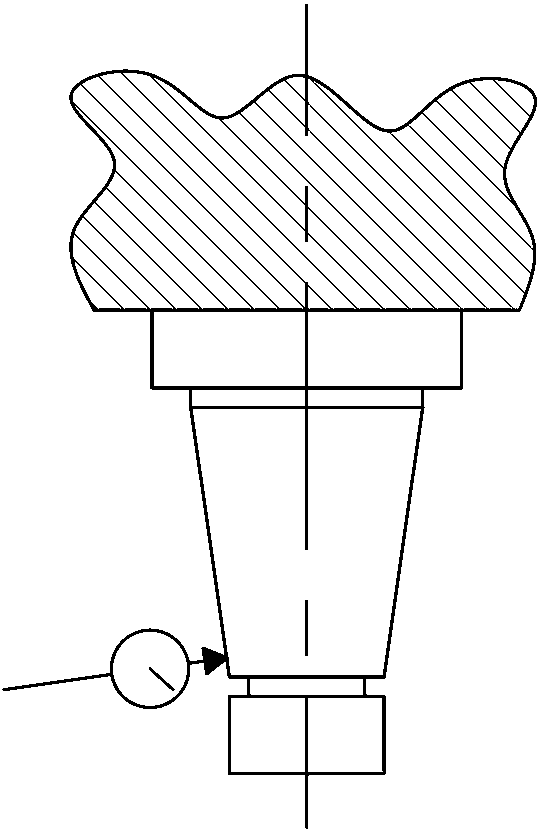 | ||
| Допуск 0,005 | Измеренные отклонения | |
| Средства измерений: датчик линейного перемещения | ||
| Замечания и ссылки на ISO 230-1, 3.9.7 и 12.5.3 Рекомендуется установить измерительный наконечник датчика линейного перемещения перпендикулярно проверяемой поверхности. Рекомендуется проводить проверку на разных концах конуса. Необходимо, чтобы шлифовальный шпиндель вращался на низкой скорости. Примечание — Для сопоставимых результатов см. приложение A, AR1 | ||
| Проверка осевой погрешности вращения шлифовального шпинделя | G11 | |
Схема измерений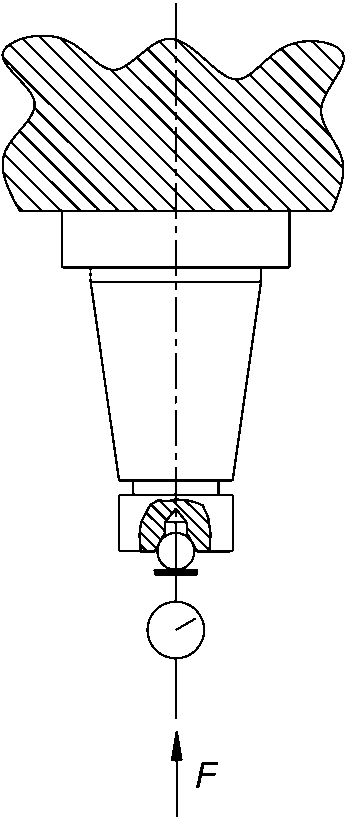 | ||
| Допуск 0,005 | Измеренные отклонения | |
| Средства измерений: датчик линейного перемещения | ||
| Замечания и ссылки на ISO 230-1, 3.9.7 и 12.5 Осевая сила F может применяться в случае, если подшипники предварительно не нагружены. Сила F, указанная поставщиком/производителем станка, должна быть приложена по оси шпинделя. Рекомендуется, чтобы линия действия измерительного наконечника датчика линейного перемещения совпадала с осью шпинделя. Примечание — Для сопоставимых результатов см. приложение A, AR1 | ||
| Проверка отклонения от перпендикулярности оси шлифовального шпинделя и: а) перемещения по оси X (EB(OX)C); б) перемещения по оси Y (EA(OY)C). | G12 | |
| (Для станков без настройки шлифовального шпинделя в этой плоскости) | ||
Схема измерений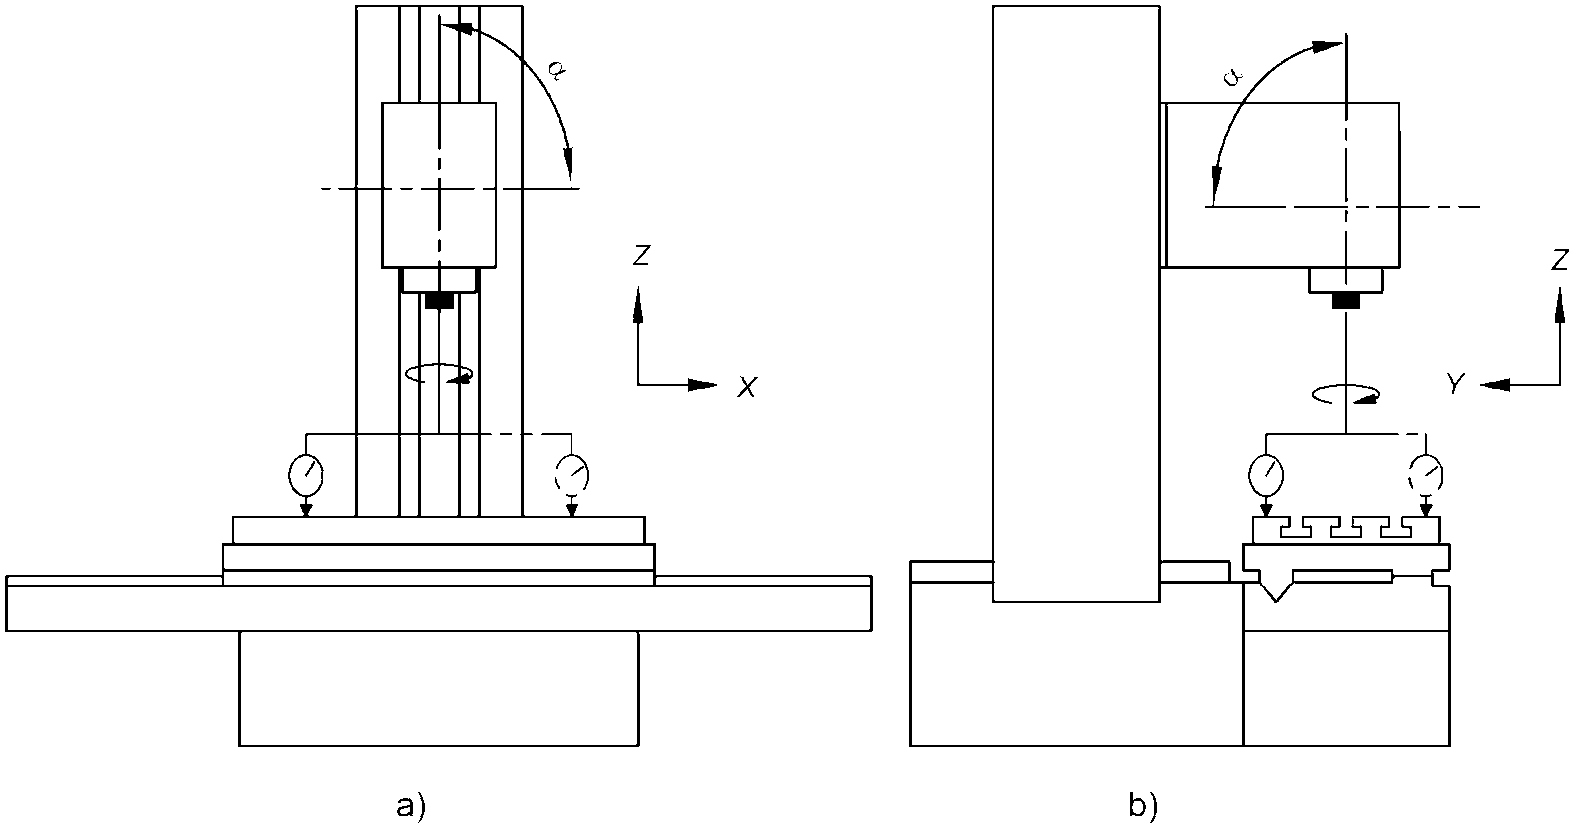 | ||
| Допуск Для а) и б) 0,033/1000 (0,01/300 <1>) -------------------------------- <1> Где 300 — расстояние между двумя измерительными точками | Измеренные отклонения a) b) | |
| Средства измерений: датчик линейного перемещения | ||
| Замечания и ссылки на ISO 230-1, 10.3.3 | ||
| Испытание a) можно выполнить, взяв за основу G1 a). Испытание b) можно выполнить, взяв за основу G2 a). Стол находится в центральном положении. Ось Z зафиксирована, если возможно (см. 4.8). Эталонный образец прямолинейности необходимо установить параллельно оси X для a) или оси Y для b) или отсутствие параллельности необходимо учесть при измерении. Значение угла \alpha , который может быть менее, более или равен 90°, должно быть отмечено в протоколе испытания 6 Испытания точности позиционирования | ||
6.1 Позиционирование линейных осей с автоматическим или ручным управлением (без ЧПУ)
| Проверка повторяемости конечного подхода и позиционирования при перемещении по оси Z. а) повторяемость конечного подхода; б) подача и позиционирование с минимальным шагом. | P1 | |
| Примечание — Данное испытание применяется только к станкам, оборудованным для выполнения операций врезной подачи. | ||
Схема измерений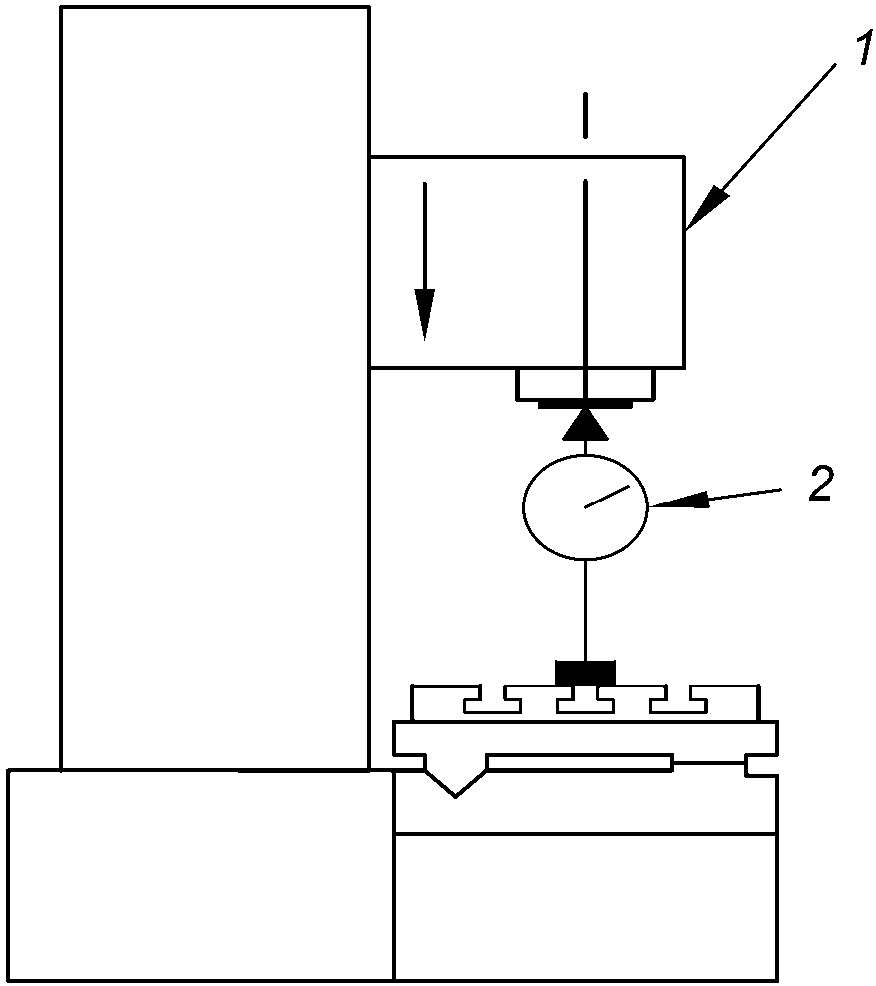 1 — шлифовальная головка; 2 — датчик линейного перемещения | ||
| Допуск а) 0,003 б) 0,005 | Измеренные отклонения | |
| Средства измерений: датчик линейного перемещения | ||
| Замечания и ссылки на ISO 230-1, 3.4.7 и 8.3 Датчик линейного перемещения устанавливают на столе напротив шлифовальной головки (переднего конца шпинделя) таким образом, чтобы измерить относительное смещение между шпинделем и столом: а) провести пять последовательных испытаний позиционирования шлифовальной головки, перемещение, полученное путем быстрого и следующего за ним медленного подхода. Необходимо указать в отчете диапазон пяти измерений; б) позиционирование приращениями в пяти позициях в направлении Z с минимальными шаговыми значениями подачи, например в случае минимального шага 10 мкм общая длина перемещения составит 50 мкм с перемещением при медленной подаче. Максимальную разницу пяти шаговых показаний необходимо указать в отчете | ||
6.2 Позиционирование линейных осей с ЧПУ
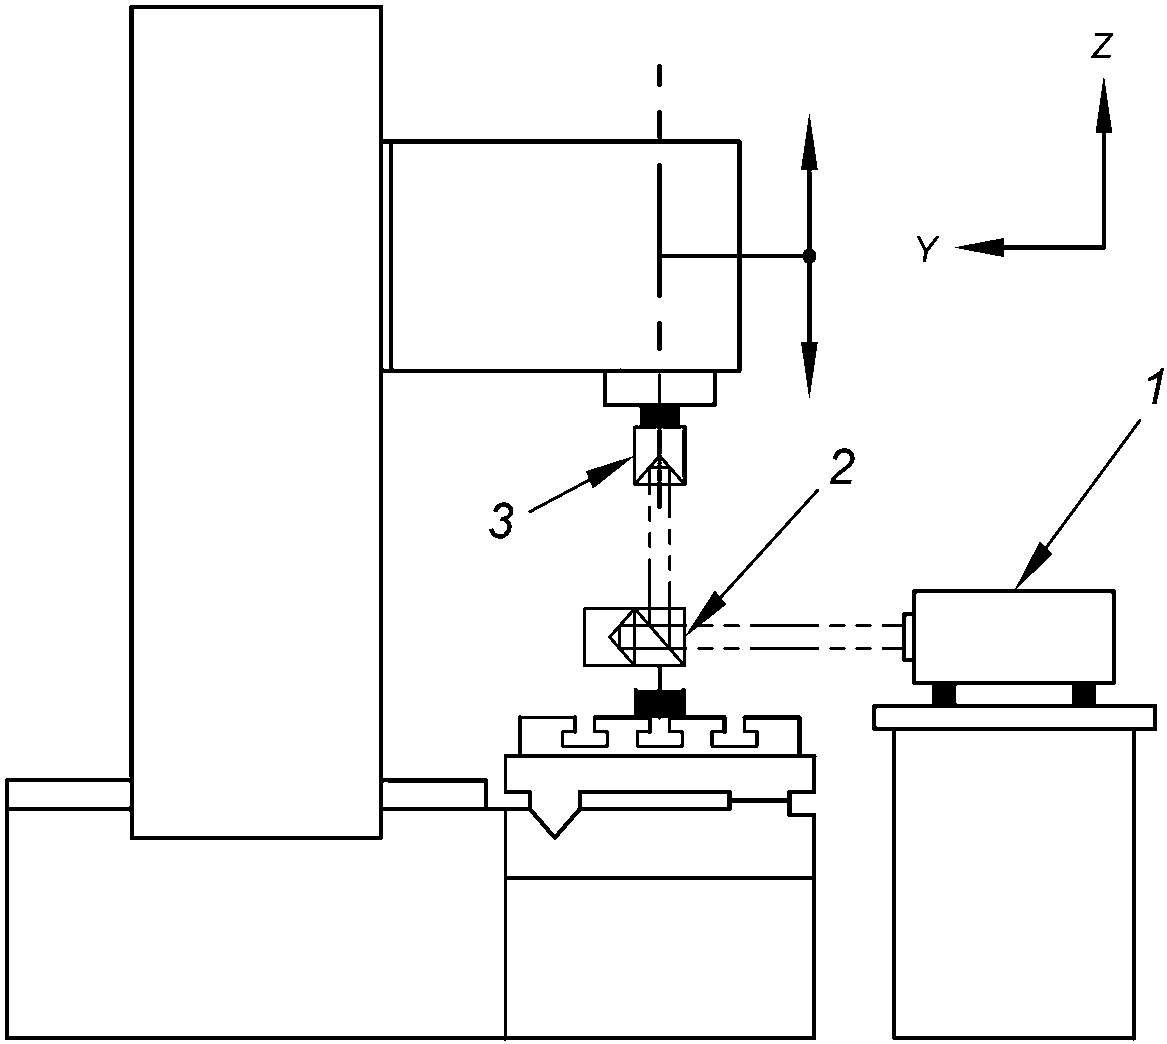
7 Испытания точности обработки
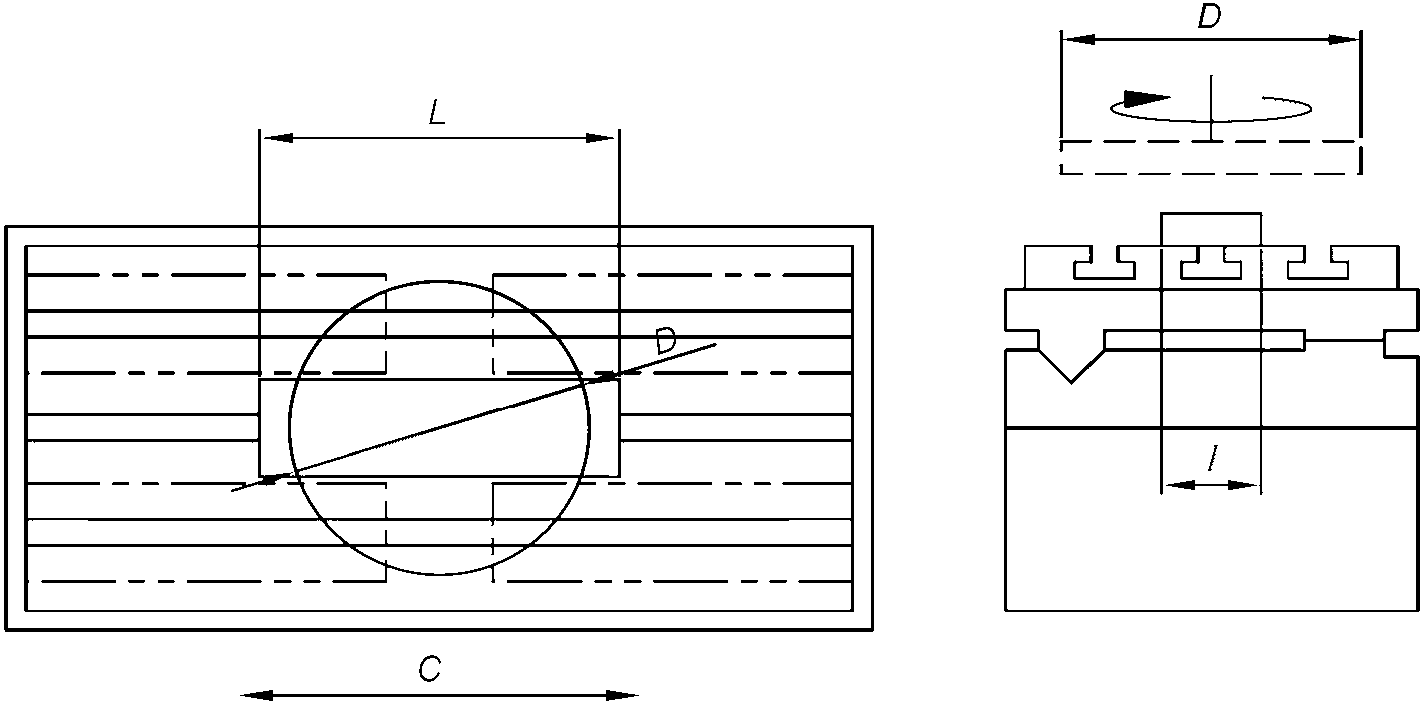
ПРОВЕРКА ТОЧНОСТИ ОСЕЙ ВРАЩЕНИЯ
| Погрешность перемещения вокруг оси вращения шлифовального шпинделя а) осевая погрешность перемещения Eосевая(C) и б) погрешность перемещения вследствие наклона Eнаклон(C) | AR1 | ||||
Схема измерений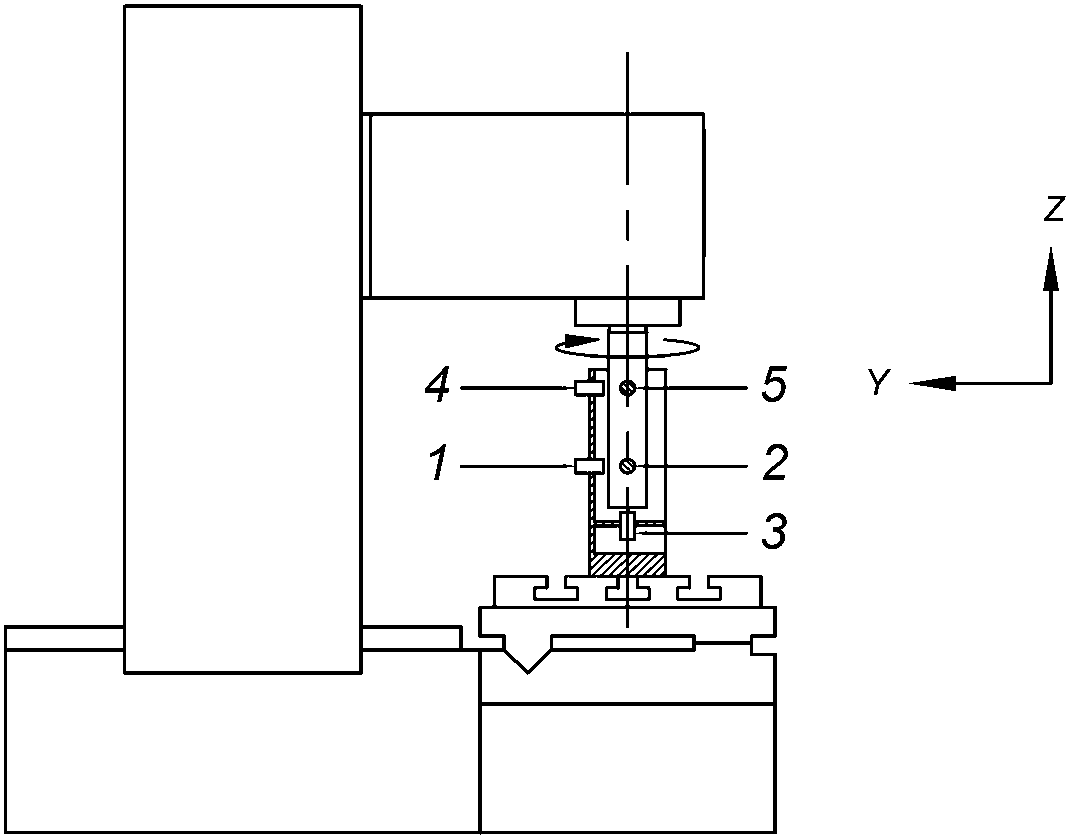 1 — 5 - датчики линейного перемещения (см. примечания) | |||||
| Допуск | Измеренные отклонения | ||||
| при долях от максимальной скорости | 10% | 50% | 100% | ||
| а) общее значение осевой погрешности перемещения Eосевая(C) | 0,010 | 0,014 | 0,020 | ||
| б) общее значение погрешности перемещения вследствие наклона Eнаклон(C) | 0,040/1000 | 0,060/1000 | 0,080/1000 | ||
| Если минимальная скорость более 10% от максимальной скорости, то шпиндель должен работать на минимальной скорости | |||||
| Средства измерений: контрольная оправка, бесконтактные датчики и прибор для угловых измерений или две прецизионные сферы, расположенные с небольшим эксцентриситетом по отношению к средней линии шпинделя, и бесконтактные датчики | |||||
| Замечания и ссылки на ISO 230-7 Настоящее испытание является испытанием шпинделя с вращением в направлении повышенной чувствительности (5.3). После установки измерительного инструмента шпиндель должен быть разогрет на скорости 50% от максимальной в течение 10 мин, если другое не согласовано между производителем/поставщиком и пользователем. Общая погрешность перемещения описана в ISO 230-7, 3.5.1, значение общей погрешности перемещения — в ISO 230-7, 3.8.3. Измерения должны выполняться следующим образом: а) общая осевая погрешность перемещения Eосевая (C) (с использованием датчика 3). Измерение осевой погрешности перемещения описано в ISO 230-7, 5.3.4. Для осевой погрешности перемещения Eосевая (C) должна быть представлена полярная диаграмма общей погрешности перемещения (ISO 230-7, 3.6.2) с центром полярной диаграммы (PC) (ISO 230-7, 3.7.3); б) общая погрешность перемещения вследствие наклона Eнаклон (C) (с использованием датчиков 1, 2, 4, 5). Измерение погрешность перемещения вследствие наклона описано в ISO 230-7, 5.3.3. Погрешность перемещения вследствие наклона также можно измерить с помощью двух бесконтактных датчиков (см. ISO 230-7, 5.3.3.2 и 5.3.3.3). Для погрешности перемещения вследствие наклона Eнаклон (C) должна быть представлена полярная диаграмма общей погрешности перемещения (ISO 230-7, 3.6.2) с центром PC (ISO 230-7, 3.7.3). Для этих испытаний должны быть указаны следующие параметры: - радиальные, осевые или торцевые положения, в которых проводятся измерения; - название всех используемых образцов, позиций и приспособлений; - расположение измерительной установки; - положение всех ступеней линейного или вращательного позиционирования, которые связаны с испытуемым устройством; - угол направления повышенной чувствительности, например, осевой, радиальный или промежуточный углы, если применимо; - представление результатов измерений, например значение погрешности перемещения, полярная диаграмма, временная диаграмма, частотная диаграмма; - скорость вращения шпинделя (нулевая для статической погрешности перемещения); | |||||
| - время в секундах или число оборотов шпинделя; - соответствующие процедуры прогрева и обкатки; - частотная характеристика контрольно-измерительных приборов, данная в герцах или циклах на оборот, включая спад частотной характеристики электронных фильтров. В случае применения цифровых контрольно-измерительных приборов указать разрешение по перемещению и частоту отсчетов; - структурная цепь, включая положение и ориентацию датчиков относительно корпуса шпиндельной бабки, из которого сообщают о погрешности перемещения, заданные объекты, по отношению к которым расположены оси шпинделя и исходная система координат, а также элементы, соединяющие эти объекты; - время и дата измерения; - тип и состояние калибровки всех измерительных приборов; - другие условия эксплуатации, которые могут повлиять на измерения, например температура окружающей среды | |||||
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ