---
title: "\"ГОСТ ISO 19085-11-2025. Межгосударственный стандарт. Оборудование деревообрабатывающее. Безопасность. Часть 11. Станки комбинированные\""
number: "ГОСТ ISO 19085-11-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-iso-19085-11-2025"
---

## "ГОСТ ISO 19085-11-2025. Межгосударственный стандарт. Оборудование деревообрабатывающее. Безопасность. Часть 11. Станки комбинированные"

# "ГОСТ ISO 19085-11-2025. Межгосударственный стандарт. Оборудование деревообрабатывающее. Безопасность. Часть 11. Станки комбинированные"

(введен в действие Приказом Росстандарта от 01.12.2025 N 1605-ст)

> [!IMPORTANT]
> Документ [вводится](#p100011) в действие с 01.12.2026.
> Документ [вводился](#p100011) в действие с 01.07.2026. Приказом Росстандарта от 16.06.2026 N 671-ст дата введения в действие данного документа перенесена на 01.12.2026.
> Текст данного документа приведен с учетом [поправки](https://bukva.ai/docs/popravka-popravki-gost-iso-19085-11-2025), введенной в действие с 26.06.2026, опубликованной в "ИУС", N 9, 2026.
> Взамен [ГОСТ EN 940-2015](https://bukva.ai/docs/standart-gost-en-940-2015).

> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ

```mermaid
flowchart LR
  n0["ГОСТ Р ЕН 859-2010"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-iso-29383-2012" "ГОСТ Р ЕН 859-2010. Национальный стандарт Российской Федерации. Безопасность деревообрабатывающих станков. Станки фуговальные с ручной подачей (утв. Приказом Росстандарта от 12.11."
  n1["ГОСТ Р ЕН 860-2010"]:::rst
  click n1 "https://bukva.ai/docs/gost-127-4-93" "ГОСТ Р ЕН 860-2010. Национальный стандарт Российской Федерации. Безопасность деревообрабатывающих станков. Станки рейсмусовые односторонние (утв. Приказом Росстандарта от 22.11.201"
  n2["ГОСТ Р ЕН 861-2011"]:::rst
  click n2 "https://bukva.ai/docs/gost-31760-2012" "ГОСТ Р ЕН 861-2011. Национальный стандарт Российской Федерации. Безопасность деревообрабатывающих станков. Станки фуговально - рейсмусовые (утв. Приказом Росстандарта от 28.09.2011"
  n3["ГОСТ Р ЕН 940-2009"]:::rst
  click n3 "https://bukva.ai/docs/gost-r-en-940-2009" "ГОСТ Р ЕН 940-2009. Национальный стандарт Российской Федерации. Безопасность деревообрабатывающих станков. Станки комбинированные деревообрабатывающие (утв. и введен в действие При"
  n4["ГОСТ EN 859-2015"]:::doc
  click n4 "https://bukva.ai/docs/standart-gost-en-859-2015" "ГОСТ EN 859-2015. Межгосударственный стандарт. Безопасность деревообрабатывающих станков. Фуговально-строгальные станки с ручной подачей обрабатываемого материала (введен в действи"
  n5["ГОСТ EN 860-2015"]:::doc
  click n5 "https://bukva.ai/docs/standart-gost-en-860-2015" "ГОСТ EN 860-2015. Межгосударственный стандарт. Безопасность деревообрабатывающих станков. Рейсмусовые станки для односторонней обработки (введен в действие Приказом Росстандарта от"
  n6["ГОСТ EN 861-2015"]:::doc
  click n6 "https://bukva.ai/docs/standart-gost-en-861-2015" "ГОСТ EN 861-2015. Межгосударственный стандарт. Безопасность деревообрабатывающих станков. Комбинированные фуговально-рейсмусовые станки (введен в действие Приказом Росстандарта от "
  n7["ГОСТ EN 940-2015"]:::doc
  click n7 "https://bukva.ai/docs/standart-gost-en-940-2015" "ГОСТ EN 940-2015. Межгосударственный стандарт. Безопасность деревообрабатывающих станков. Станки деревообрабатывающие комбинированные (введен в действие Приказом Росстандарта от 26"
  n8["ГОСТ ISO 19085-11-2025"]:::notEnt
  click n8 "https://bukva.ai/docs/standart-gost-iso-19085-11-2025" "ГОСТ ISO 19085-11-2025. Межгосударственный стандарт. Оборудование деревообрабатывающее. Безопасность. Часть 11. Станки комбинированные (введен в действие Приказом Росстандарта от 0"
  n7 --> n8
  n6 --> n8
  n5 --> n8
  n4 --> n8
  n0 --> n4
  n1 --> n5
  n2 --> n6
  n3 --> n7
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```


<a id="p100001"></a>Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии

<div align="right">

от 1 декабря 2025 г. N 1605-ст

<a id="p100002"></a>МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ

<a id="p100003"></a>ОБОРУДОВАНИЕ ДЕРЕВООБРАБАТЫВАЮЩЕЕ

</div>


<div align="center">

<a id="p100004"></a>**БЕЗОПАСНОСТЬ**

<a id="p100005"></a>**ЧАСТЬ 11**

<a id="p100006"></a>**СТАНКИ КОМБИНИРОВАННЫЕ**

<a id="p100007"></a>**Woodworking machines. Safety.**<br>
**Part 11. Combined machines**

<a id="p100008"></a>**(ISO 19085-11:2024, IDT)**

<a id="p100009"></a>**ГОСТ ISO 19085-11-2025**

<a id="p100010"></a>**МКС 13.110,**<br>
**79.120.10**

<a id="p100011"></a>**Дата введения**

</div>

1 июля 2026 года

<div align="right">

<a id="p100012"></a>Предисловие

<a id="p100013"></a>Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены [ГОСТ 1.0](https://bukva.ai/docs/gost-1-0-2015) "Межгосударственная система стандартизации. Основные положения" и [ГОСТ 1.2](https://bukva.ai/docs/gost-1-2-2015) "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"

<a id="p100014"></a>Сведения о стандарте

</div>


<a id="p100015"></a>1 ПОДГОТОВЛЕН Некоммерческой организацией "Ассоциация организаций и предприятий деревообрабатывающего машиностроения" (Ассоциация "Древмаш") и Федеральным государственным бюджетным учреждением "Российский институт стандартизации" (ФГБУ "Институт стандартизации") на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в [пункте 5](#p100041)
<a id="p100016"></a>2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 "Станки"
<a id="p100017"></a>3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 28 ноября 2025 г. N 191-П)

<div align="center">

<a id="p100018"></a>**За принятие проголосовали:**

</div>


| <a id="p100019"></a>Краткое наименование страны по МК (ИСО 3166) 004-97 | <a id="p100020"></a>Код страны по МК (ИСО 3166) 004-97 | <a id="p100021"></a>Сокращенное наименование национального органа по стандартизации |
| --- | --- | --- |
| <a id="p100022"></a>Армения | <a id="p100023"></a>AM | <a id="p100024"></a>ЗАО "Национальный орган по стандартизации и метрологии" Республики Армения |
| <a id="p100025"></a>Беларусь | <a id="p100026"></a>BY | <a id="p100027"></a>Госстандарт Республики Беларусь |
| <a id="p100028"></a>Киргизия | <a id="p100029"></a>KG | <a id="p100030"></a>Кыргызстандарт |
| <a id="p100031"></a>Россия | <a id="p100032"></a>RU | <a id="p100033"></a>Росстандарт |
| <a id="p100034"></a>Таджикистан | <a id="p100035"></a>TJ | <a id="p100036"></a>Таджикстандарт |
| <a id="p100037"></a>Узбекистан | <a id="p100038"></a>UZ | <a id="p100039"></a>Узбекское агентство по техническому регулированию |


<a id="p100040"></a>4 Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. N 1605-ст межгосударственный стандарт ГОСТ ISO 19085-11-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2026 г.
<a id="p100041"></a>5 Настоящий стандарт идентичен международному стандарту ISO 19085-11:2024 "Деревообрабатывающее оборудование. Безопасность. Часть 11. Станки комбинированные" ("Woodworking machines - Safety - Part 11: Combined machines", IDT).
<a id="p100042"></a>Международный стандарт ISO 19085-11:2024 разработан подкомитетом SC 4 "Деревообрабатывающие станки" Технического комитета по стандартизации TC 39 "Станки" Международной организации по стандартизации (ISO) совместно с Техническим комитетом TC 142 "Деревообрабатывающие станки. Безопасность" Европейского комитета по стандартизации (CEN).
<a id="p100043"></a>При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100721).
<a id="p100044"></a>Дополнительные примечание и сноски в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала
<a id="p100045"></a>6 ВЗАМЕН [ГОСТ EN 940-2015](https://bukva.ai/docs/standart-gost-en-940-2015)

<a id="p100046"></a>Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
<a id="p100047"></a>В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты"

<div align="center">

<a id="p100048"></a>**Введение**

</div>


<a id="p100049"></a>Серия стандартов ГОСТ ISO 19085 "Оборудование деревообрабатывающее. Безопасность" содержит требования безопасности, которые должны соблюдаться и контролироваться при разработке и изготовлении деревообрабатывающего оборудования (станков, машин и т.д.).
<a id="p100050"></a>Настоящий стандарт является стандартом типа C по ISO 12100:2010.
<a id="p100051"></a>Если требования данного стандарта отличаются от требований, изложенных в стандартах типа A или типа B по ISO 12100:2010, то требования этого стандарта типа C имеют приоритет перед требованиями других стандартов для станков, разработанных и изготовленных в соответствии с требованиями настоящего стандарта типа C.
<a id="p100052"></a>Полный набор требований безопасности к тем или иным разновидностям деревообрабатывающего оборудования определяется настоящим стандартом и относящимися к ним стандартами серии ГОСТ ISO 19085.
<a id="p100053"></a>Для обеспечения безопасности деревообрабатывающего оборудования, не охваченного стандартами серии ГОСТ ISO 19085, следует руководствоваться данным стандартом и стандартом ISO 12100:2010.
<a id="p100054"></a>В других частях серии ГОСТ ISO 19085 требования безопасности учитываются в виде ссылки на соответствующие положения настоящего стандарта или содержат замены и дополнения к общим требованиям, приведенным в настоящем стандарте.
<a id="p100055"></a>Разработчик стандарта - инженер В.В. Горбенко (Ассоциация "Древмаш").

<a id="p100056"></a>**1 Область применения**

<a id="p100057"></a>Настоящий стандарт определяет требования и меры безопасности для комбинированных деревообрабатывающих станков (определенных в [3.1](#p100081)), которые могут непрерывно использоваться в производстве, с ручной загрузкой и выгрузкой заготовки (далее - станки).
<a id="p100058"></a>Станки предназначены для обработки массивной древесины и материала со сходными с древесиной физическими характеристиками (см. ISO 19085-1:2021, 3.2).
<a id="p100059"></a>В настоящем стандарте рассматриваются все существенные опасности, опасные ситуации и события, перечисленные в [приложении A](#p100400), относящиеся к станкам, при их эксплуатации, настройке и обслуживании по назначению и в условиях, предусмотренных изготовителем; включая разумно прогнозируемое неправильное использование. Также учтены этапы транспортирования, сборки, демонтажа, вывода из эксплуатации и утилизации.
<a id="p100060"></a>Настоящий стандарт распространяется также на станки, оснащенные устройствами или дополнительными рабочими устройствами, перечисленными в областях применения ISO 19085-5:2024, ISO 19085-6:2024, ISO 19085-7:2024 и ISO 19085-9:2024.
<a id="p100061"></a>Настоящий стандарт не распространяется:
<a id="p100062"></a>a) на станки, содержащие только блок строгания и пазовальное устройство.
<a id="p100063"></a>Примечание - Станки, включающие в себя только блок строгания и пазовальное устройство, рассматриваются в ISO 19085-7:2024;

<a id="p100064"></a>b) комбинированные станки, содержащие узел ленточной пилы;
<a id="p100065"></a>c) станки с пазовальным устройством, отдельный привод которого не связан с приводом блока строгания;
<a id="p100066"></a>d) станки, предназначенные для использования в потенциально взрывоопасной атмосфере;
<a id="p100067"></a>e) станки, изготовленные до публикации настоящего стандарта.

<a id="p100068"></a>**2 Нормативные ссылки**

<a id="p100069"></a>В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения)]:
<a id="p100070"></a>ISO 12100:2010, Safety of machinery - General principles for design - Risk assessment and risk reduction (Безопасность машин. Общие принципы конструирования. Оценка рисков и снижение рисков)
<a id="p100071"></a>ISO 19085-1:2021, Woodworking machines - Safety - Part 1: Common requirements (Оборудование деревообрабатывающее. Безопасность. Часть 1. Общие требования)
<a id="p100072"></a>ISO 19085-5:2024, Woodworking machines - Safety - Part 5: Dimension saws (Оборудование деревообрабатывающее. Безопасность. Часть 5. Станки форматные)
<a id="p100073"></a>ISO 19085-6:2024, Woodworking machines - Safety - Part 6: Single spindle vertical moulding machines (toupie) (Оборудование деревообрабатывающее. Безопасность. Часть 6. Станки фрезерные вертикальные одношпиндельные)
<a id="p100074"></a>ISO 19085-7:2024, Woodworking machines - Safety - Part 7: Surface planing, thickness planing, combined surface/thickness planing machines (Оборудование деревообрабатывающее. Безопасность. Часть 7. Станки фуговальные, рейсмусовые и фуговально-рейсмусовые)
<a id="p100075"></a>ISO 19085-9:2024, Woodworking machines - Safety - Part 9: Circular saw benches (with and without sliding table) [Оборудование деревообрабатывающее. Безопасность. Часть 9. Станки круглопильные (с подвижным столом и без него)]

<a id="p100076"></a>**3 Термины и определения**

<a id="p100077"></a>В настоящем стандарте применены термины по ISO 12100:2010, ISO 19085-1:2021, ISO 19085-5:2024, ISO 19085-6:2024, ISO 19085-7:2024, ISO 19085-9:2024, а также следующие термины с соответствующими определениями.
<a id="p100078"></a>ISO и IEC ведут терминологические базы данных для использования в стандартизации по следующим адресам:
- <a id="p100079"></a>Электропедия IEC: доступна по адресу http://www.electropedia.org/;
- <a id="p100080"></a>платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp.
<a id="p100081"></a>3.1 комбинированный станок (combined machine): Станок, содержащий два или три раздельно используемых рабочих узла, среди которых пильный узел [(3.2)](#p100085), фрезерный узел [(3.5)](#p100090) и фуговальный узел [(3.6)](#p100092).
<a id="p100082"></a>Примечание 1 - Подача заготовки осуществляется в основном вручную, но станок может иметь и устройство для подключения съемного блока подачи.
<a id="p100083"></a>Примечание 2 - Пильный узел и фуговальный узел могут работать одновременно.
<a id="p100084"></a>Примечание 3 - Примеры таких станков приведены на [рисунках 2](#p100101), [3](#p100103), [4](#p100105) и [5](#p100107).

<a id="p100085"></a>3.2 пильный узел (sawing unit): Круглопильный форматный узел [(3.3)](#p100086) или круглопильный узел [(3.4)](#p100088), входящие в состав комбинированного станка [(3.1)](#p100081).
<a id="p100086"></a>3.3 круглопильный форматный узел (dimension saw unit): Круглопильный узел для форматной (размерной) обработки заготовок, встроенный в комбинированный станок [(3.1)](#p100081).
<a id="p100087"></a>Примечание 1 - Определение размерной пилы, также называемой круглопильным станком с подвижным столом, см. в ISO 19085-5:2024, 3.1.

<a id="p100088"></a>3.4 круглопильный универсальный узел (table saw unit): Круглопильный узел для пиления заготовок, встроенный в комбинированный станок [(3.1)](#p100081).
<a id="p100089"></a>Примечание 1 - Определение круглопильного станка, также называемого дисковой пилой, см. в ISO 19085-9:2024, 3.1.

<a id="p100090"></a>3.5 фрезерный узел (moulding unit): Одношпиндельный вертикальный фрезерный узел, встроенный в комбинированный станок [(3.1)](#p100081).
<a id="p100091"></a>Примечание 1 - Определение одношпиндельного вертикального фрезерного станка см. в ISO 19085-6:2024, 3.1.

<a id="p100092"></a>3.6 фуговальный узел (planing unit): Узел для строгания поверхности/толщины, включенный в комбинированный станок [(3.1)](#p100081).
<a id="p100093"></a>Примечание 1 - Определение станка для строгания поверхности/толщины см. в ISO 19085-7:2024, 3.4.

<a id="p100094"></a>3.7 режим обрезки/нарезки шипов (tenoning-sawing mode): Использование пильного узла [(3.2)](#p100085) и фрезерного узла [(3.5)](#p100090) одновременно для обработки шипов.
<a id="p100095"></a>3.8 рабочее место (workstation): Позиция оператора у станка для управления рабочим узлом.
<a id="p100096"></a>Примечание 1 - Количество рабочих мест комбинированного станка [(3.1)](#p100081) зависит от количества встроенных рабочих узлов (см. [рисунок 1](#p100099)).

<div align="center">

<a id="p100097"></a> ![рис. 1](https://i.bukva.ai/YEBVz4l8/img_0.png) 

<a id="p100098"></a>1 - рабочее место при фрезеровании;<br>
2 - рабочее место при пилении; 3 - альтернативное рабочее

</div>

место при пилении; 4 - рабочее место при фуговании;

<div align="center">

5 - рабочее место при рейсмусовании

<a id="p100099"></a>Рисунок 1 - Типичные рабочие места

</div>


<a id="p100100"></a> ![рис. 2](https://i.bukva.ai/YEBVz4l8/img_1.png) 

<div align="center">

<a id="p100101"></a>Рисунок 2 - Пример станка с круглопильным узлом,<br>
фрезерным узлом и подвижным столом

</div>


<a id="p100102"></a> ![рис. 3](https://i.bukva.ai/YEBVz4l8/img_2.png) 

<div align="center">

<a id="p100103"></a>Рисунок 3 - Пример станка с узлом форматной (размерной)<br>
обработки и фрезерным узлом

</div>


<a id="p100104"></a> ![рис. 4](https://i.bukva.ai/YEBVz4l8/img_3.png) 

<div align="center">

<a id="p100105"></a>Рисунок 4 - Пример станка, оснащенного круглопильным узлом,<br>
фрезерным узлом и фуговальным узлом, а также<br>
с пазовальным устройством и подвижным столом

</div>


<a id="p100106"></a> ![рис. 5](https://i.bukva.ai/YEBVz4l8/img_4.png) 

<div align="center">

<a id="p100107"></a>Рисунок 5 - Пример станка, оснащенного круглопильным<br>
форматным, фрезерным, фуговальным и пазовальным узлами

</div>


<a id="p100108"></a>**4 Требования безопасности и методы контроля**


#### <a id="p100109"></a>4.1 Безопасность и надежность системы управления


<a id="p100110"></a>ISO 19085-1:2021, 4.1 применяют со следующим дополнением.
<a id="p100111"></a>В [таблице B.1](#p100588) приведены требуемые уровни эффективности защиты безопасности (PLr), указанные в [разделах 4](#p100108) и [5](#p100191) для каждой функции безопасности.


#### <a id="p100112"></a>4.2 Органы управления


<a id="p100113"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 4.2.
<a id="p100114"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 4.2.
<a id="p100115"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 4.2.
<a id="p100116"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 4.2.
<a id="p100117"></a>В качестве исключения станок может быть оснащен единым органом управления пуском для всех приводов инструментов, который должен быть расположен рядом:
- <a id="p100118"></a>с переключателем агрегатов (см. [4.3](#p100124)) в таком месте на корпусе станка, откуда оператор имеет хороший обзор всего станка; или
- <a id="p100119"></a>переключателем агрегатов, расположенного на подвижном пульте управления.
<a id="p100120"></a>Там, где невозможно выполнить требование по высоте не менее 600 мм, высота для всех ручных органов управления, за исключением пуска, нормального останова и аварийного останова, может быть уменьшена как минимум до 500 мм от уровня пола.
<a id="p100121"></a>Главный выключатель питания должен быть расположен на высоте не менее 500 мм от уровня пола. Закрепленная на станке штепсельная вилка для отключения питания посредством комбинации вилка/розетка может быть расположена на высоте не менее 300 мм над уровнем пола.
<a id="p100122"></a>Контроль осуществляется путем проверки соответствующих чертежей и принципиальных схем, осмотра станка и соответствующих функциональных испытаний станка.
<a id="p100123"></a>Примечание - Устройства управления должны быть выполнены таким образом, чтобы исключить возможность одновременного выполнения оператором/лицом операций по управлению оборудованием и доступа к движущимся частям оборудования (нахождения в опасной зоне работы оборудования).


#### <a id="p100124"></a>4.3 Пуск


##### <a id="p100125"></a>4.3.1 Прямой пуск

<a id="p100126"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 4.3.1.
<a id="p100127"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 4.3.1.
<a id="p100128"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 4.3.1.
<a id="p100129"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 4.3.1.
<a id="p100130"></a>Кроме того, действуют следующие требования.
<a id="p100131"></a>Работа более чем одного рабочего узла одновременно должна предотвращаться переключателем узла или блокировкой в системе управления пуском рабочего узла. Как исключение, пильный и фрезерный узлы могут работать одновременно в режиме шипорезно-пильного станка (см. [4.6](#p100153)).
<a id="p100132"></a>Когда используется переключатель узла, индикация выбранного рабочего узла должна обеспечиваться, например, положением переключателя узла, наличием светового индикатора или визуальной индикацией.
<a id="p100133"></a>Связанные с безопасностью части системы управления (SRP/CS) для предотвращения одновременной работы более чем одного рабочего блока должны достигать PLr = c.
<a id="p100134"></a>Изменение выбранного узла переключателем должна:
<a id="p100135"></a>a) инициировать безопасную остановку;
<a id="p100136"></a>b) не инициировать никаких движений.
<a id="p100137"></a>Контроль осуществляется путем проверки соответствующих чертежей и принципиальных схем, осмотра станка и соответствующих функциональных испытаний станка.

##### <a id="p100138"></a>4.3.2 Пуск через включение управления

<a id="p100139"></a>ISO 19085-1:2021, 4.3.2, не применяют.


#### <a id="p100140"></a>4.4 Безопасные остановы


##### <a id="p100141"></a>4.4.1 Общие положения

<a id="p100142"></a>Применяют ISO 19085-1:2021, 4.4.1.

##### <a id="p100143"></a>4.4.2 Нормальный останов

<a id="p100144"></a>Применяют ISO 19085-1:2021, 4.4.2, со следующим дополнением.
<a id="p100145"></a>Включение любого нормального стопорного устройства, независимо от его положения, должно останавливать все приводы станка.

##### <a id="p100146"></a>4.4.3 Эксплуатационный останов

<a id="p100147"></a>ISO 19085-1:2021, 4.4.3, не применяют.

##### <a id="p100148"></a>4.4.4 Аварийный останов

<a id="p100149"></a>Применяют ISO 19085-1:2021, 4.4.4, со следующим дополнением.
<a id="p100150"></a>Как исключение, управление аварийным остановом не требуется на станках без розетки для съемного узла подачи и без режима шипорезно-пильного станка, независимо от количества исполнительных механизмов станка.


#### <a id="p100151"></a>4.5 Торможение инструмента


<a id="p100152"></a>Применяют ISO 19085-1:2021, 4.5.


#### <a id="p100153"></a>4.6 Выбор режима


<a id="p100154"></a>ISO 19085-1:2021, 4.6, заменен следующим текстом.
<a id="p100155"></a>Станки, в которых пильный блок и фрезерный блок могут работать одновременно (см. также [4.3](#p100124)), должны быть оборудованы переключателем режима обрезки-нарезки шипов.
<a id="p100156"></a>Этот выбор режима должен соответствовать следующим требованиям:
<a id="p100157"></a>a) его система управления должна отменять все другие системы управления, кроме аварийного останова;
<a id="p100158"></a>b) изменение режима не должно инициировать какое-либо движение, и машина должна быть приведена в безопасное состояние в соответствии с [4.4](#p100140);
<a id="p100159"></a>c) переключатель режима должен быть блокируемым в любом положении, например, с помощью переключателя с запиранием на ключ.
<a id="p100160"></a>Индикация выбора режима обрезки/нарезки шипов должна обеспечиваться, например, положением переключателя режима, индикаторной лампочкой или визуальной индикацией на дисплее.
<a id="p100161"></a>SRP/CS для выбора режима обрезки/нарезки шипов должны иметь PLr = c.
<a id="p100162"></a>Контроль осуществляется путем проверки соответствующих чертежей, осмотра станка и соответствующих функциональных испытаний станка.


#### <a id="p100163"></a>4.7 Изменение частоты вращения инструментов


##### <a id="p100164"></a>4.7.1 Изменение частоты вращения путем переключения ремней на шкивах

<a id="p100165"></a>Применяют ISO 19085-1:2021, 4.7.1.

##### <a id="p100166"></a>4.7.2 Изменение частоты вращения путем постепенного изменения частоты двигателя

<a id="p100167"></a>Применяют ISO 19085-1:2021, 4.7.2.

##### <a id="p100168"></a>4.7.3 Бесступенчатое изменение частоты вращения частотным преобразователем

<a id="p100169"></a>Применяют ISO 19085-1:2021, 4.7.3.

##### <a id="p100170"></a>4.7.4 Устройство ограничения частоты вращения шпинделя для нарезки шипов

<a id="p100171"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 4.7.4.

##### <a id="p100172"></a>4.7.5 Изменение направления вращения шпинделя

<a id="p100173"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 4.7.5.


#### <a id="p100174"></a>4.8 Отказ источников питания


<a id="p100175"></a>Применяют ISO 19085-1:2021, 4.8.


#### <a id="p100176"></a>4.9 Ручное управление сбросом


<a id="p100177"></a>ISO 19085-1:2021, 4.9, не применяют.


#### <a id="p100178"></a>4.10 Обнаружение и мониторинг простоев


<a id="p100179"></a>ISO 19085-1:2021, 4.10, не применяют.


#### <a id="p100180"></a>4.11 Контроль скорости движения частей станка


<a id="p100181"></a>Применяют ISO 19085-1:2021, 4.11.


#### <a id="p100182"></a>4.12 Задержка по времени


<a id="p100183"></a>Применяют ISO 19085-1:2021, 4.12.


#### <a id="p100184"></a>4.13 Телеобслуживание


<a id="p100185"></a>Применяют ISO 19085-1:2021, 4.13.


#### <a id="p100186"></a>4.14 Механическая регулировка


<a id="p100187"></a>Для станков, оснащенных форматно-раскроечным узлом и имеющих механическую регулировку пильного полотна или ограждений, применяют ISO 19085-5:2024, 4.14, 4.14.1, 4.14.2 и 4.14.3.
<a id="p100188"></a>Для станков, оснащенных круглопильным узлом и имеющих механическую регулировку полотна пилы или ограждений, применяют ISO 19085-9:2024, 4.14, 4.14.1, 4.14.2 и 4.14.3.
<a id="p100189"></a>Для станков, в состав которых входит фрезерный узел и механическая регулировка оправки, съемного блока подачи, ограждений или вставки стола, применяют ISO 19085-6:2024, 4.14.
<a id="p100190"></a>Для станков, оснащенных фуговальным узлом и имеющих механизированную регулировку столов, применяют ISO 19085-7:2024, 4.14.

<a id="p100191"></a>**5 Требования безопасности и меры по защите от механических опасностей**


#### <a id="p100192"></a>5.1 Устойчивость


<a id="p100193"></a>Применяют ISO 19085-1:2021, 5.1, со следующими дополнениями.
<a id="p100194"></a>Станки должны пройти испытания на устойчивость согласно [приложению C](#p100605).
<a id="p100195"></a>Для станков, оснащенных только узлом форматной пилы и фрезерным узлом, применяют ISO 19085-5:2024, 5.1.


#### <a id="p100196"></a>5.2 Риск разрушения во время эксплуатации


<a id="p100197"></a>Для станков с узлом форматной пилы применяют ISO 19085-5:2024, 5.2.
<a id="p100198"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.2.
<a id="p100199"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.2.
<a id="p100200"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 5.2.


#### <a id="p100201"></a>5.3 Инструмент и конструкция крепления инструмента


##### <a id="p100202"></a>5.3.1 Общие положения

<a id="p100203"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.3.1.
<a id="p100204"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.3.1.
<a id="p100205"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.3.1 и [приложение G](#p100679).
<a id="p100206"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 5.3.1.

##### <a id="p100207"></a>5.3.2 Контровка шпинделя

<a id="p100208"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.3.2.
<a id="p100209"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.3.2.
<a id="p100210"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.3.2.

##### <a id="p100211"></a>5.3.3 Устройство крепления дисковой пилы

<a id="p100212"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.3.3.
<a id="p100213"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.3.3.
<a id="p100214"></a>Для станков с фрезерным узлом и пильным узлом для выборки штапика применяют ISO 19085-6:2024, 5.3.3.

##### <a id="p100215"></a>5.3.4 Размеры фланцев для крепления дисковой пилы

<a id="p100216"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.3.4.
<a id="p100217"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.3.4.
<a id="p100218"></a>Для станков с фрезерным узлом и пильным узлом для выборки штапика применяют ISO 19085-6:2024, 5.3.4.

##### <a id="p100219"></a>5.3.5 Оправочные кольца/фиксирующее устройство для фрезерного инструмента

<a id="p100220"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.3.5.
<a id="p100221"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.3.5.
<a id="p100222"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.3.5.

##### <a id="p100223"></a>5.3.6 Система быстрой смены инструмента/оправки

<a id="p100224"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.3.6.

##### <a id="p100225"></a>5.3.7 Ручная регулировка высоты оправки

<a id="p100226"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.3.7.

##### <a id="p100227"></a>5.3.8 Ручная регулировка наклона оправки

<a id="p100228"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.3.8.


#### <a id="p100229"></a>5.4 Торможение


##### <a id="p100230"></a>5.4.1 Торможение инструмента

<a id="p100231"></a>Применяют ISO 19085-1:2021, 5.4.1, со следующим дополнением.
<a id="p100232"></a>Испытание на торможение проводят в соответствии с [приложением D](#p100609).

##### <a id="p100233"></a>5.4.2 Максимальное время выбега

<a id="p100234"></a>Применяют ISO 19085-1:2021, 5.4.2, со следующим дополнением.
<a id="p100235"></a>При проведении испытания на торможение на станках, оснащенных пильным узлом и устройством для нарезки канавок фрезерным инструментом на пильном шпинделе, необходимо определить, с помощью чего будет достигнуто состояние с наибольшей кинетической энергией - с помощью пильного полотна или фрезерного инструмента.

##### <a id="p100236"></a>5.4.3 Отпускание тормоза

<a id="p100237"></a>Применяют ISO 19085-1:2021, 5.4.3.


#### <a id="p100238"></a>5.5 Обеспечение безопасности


##### <a id="p100239"></a>5.5.1 Неподвижные ограждения

<a id="p100240"></a>Применяют ISO 19085-1:2021, 5.5.1.

##### <a id="p100241"></a>5.5.2 Блокировка подвижных защитных устройств


###### <a id="p100242"></a>5.5.2.1 Общие положения

<a id="p100243"></a>Применяют ISO 19085-1:2021, 5.5.2.1, со следующим дополнением.
<a id="p100244"></a>Дополнительные меры согласно ISO 14119:2013, 7.2, не требуются.
<a id="p100245"></a>Примечание - Мотивация для отключения блокировочных устройств разумно предсказуемым образом отсутствует.


###### <a id="p100246"></a>5.5.2.2 Перемещаемые ограждения с блокировкой

<a id="p100247"></a>Применяют ISO 19085-1:2021, 5.5.2.2.

###### <a id="p100248"></a>5.5.2.3 Перемещаемые ограждения с блокировкой и запиранием блокировки

<a id="p100249"></a>ISO 19085-1:2021, 5.5.2.3, не применяют.

##### <a id="p100250"></a>5.5.3 Управление удержанием до пуска

<a id="p100251"></a>Применяют ISO 19085-1:2021, 5.5.3.

##### <a id="p100252"></a>5.5.4 Управление двумя руками

<a id="p100253"></a>Применяют ISO 19085-1:2021, 5.5.4.

##### <a id="p100254"></a>5.5.5 Электрочувствительное защитное оборудование (ESPE)

<a id="p100255"></a>ISO 19085-1:2021, 5.5.5, не применяют.

##### <a id="p100256"></a>5.5.6 Чувствительные к давлению средства защиты (PSPE)

<a id="p100257"></a>Применяют ISO 19085-1:2021, 5.5.6.

##### <a id="p100258"></a>5.5.7 Управление включением

<a id="p100259"></a>ISO 19085-1:2021, 5.5.7, не применяют.


#### <a id="p100260"></a>5.6 Предотвращение доступа к опасным движущимся частям


<a id="p100261"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.6, со следующими дополнениями.
<a id="p100262"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.6, со следующими дополнениями.
<a id="p100263"></a>В качестве исключения из требований ISO 19085-5:2024, 5.6, и ISO 19085-9:2024, 5.6, станки, оснащенные фрезерным, фуговальным и круглопильным узлами, могут иметь защитный кожух дисковой пилы, установленный на расклинивающем ноже, если они:
<a id="p100264"></a>a) имеют диаметр пильного полотна > 315 мм и <= 350 мм; или
<a id="p100265"></a>b) имеют фрезу для нарезки канавок, установленную на пильном шпинделе.
<a id="p100266"></a>Кроме того, на станках с возможностью регулировки высоты пильного диска, охват пильного диска или фрезы во время обработки пазов должен быть возможен благодаря наличию креплений для установки защитного кожуха (см. [5.11](#p100309) и [7.3.2](#p100393)).
<a id="p100267"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.6.
<a id="p100268"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 5.6, со следующими дополнениями.
<a id="p100269"></a>На станках, где необходимо переместить ограждение мостового типа в положение рядом или ниже уровня фуговального стола для обеспечения возможности использования другого рабочего узла (например, для установки ограждения пильного узла), ограждение мостового типа должно быть подвижным без помощи инструмента и должно оставаться прикрепленным к станку.
<a id="p100270"></a>В качестве исключения из требований ISO 19085-7:2024, 5.6.1.1.2, заднее ограждение может быть съемным без использования инструмента. Должно быть предусмотрено и указано специальное место на станке для хранения этого ограждения при демонтаже.
<a id="p100271"></a>Контроль осуществляется путем проверки соответствующих чертежей, осмотра станка и соответствующих функциональных испытаний станка.


#### <a id="p100272"></a>5.7 Опасность удара


<a id="p100273"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.7.
<a id="p100274"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.7.


#### <a id="p100275"></a>5.8 Зажимные устройства


<a id="p100276"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.8.
<a id="p100277"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.8.
<a id="p100278"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.8.
<a id="p100279"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 5.8.
<a id="p100280"></a>Для станков с шипорезно-распиловочным режимом должно быть предусмотрено устройство для зажима заготовки.


#### <a id="p100281"></a>5.9 Меры по предотвращению выброса


##### <a id="p100282"></a>5.9.1 Общие положения

<a id="p100283"></a>Применяют ISO 19085-1:2021, 5.9.1.

##### <a id="p100284"></a>5.9.2 Материалы и характеристики ограждений


###### <a id="p100285"></a>5.9.2.1 Выбор класса защиты

<a id="p100286"></a>Применяют ISO 19085-1:2021, 5.9.2.1, со следующими дополнениями.
<a id="p100287"></a>Защитные ограждения, используемые для предотвращения выброса, должны быть класса B.

###### <a id="p100288"></a>5.9.2.2 Ограждения класса A

<a id="p100289"></a>ISO 19085-1:2021, 5.9.2.2, не применяют.

###### <a id="p100290"></a>5.9.2.3 Ограждения класса B

<a id="p100291"></a>Применяют ISO 19085-1:2021, 5.9.2.3, со следующим дополнением.
<a id="p100292"></a>Защитные устройства должны пройти испытание, указанное в [приложении E](#p100612).

##### <a id="p100293"></a>5.9.3 Устройства защиты от отдачи

<a id="p100294"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.9.3.
<a id="p100295"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.9.3.
<a id="p100296"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.9.3.
<a id="p100297"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 5.9.3.


#### <a id="p100298"></a>5.10 Опоры и направляющие для заготовок


<a id="p100299"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.10.1 и 5.10.2.
<a id="p100300"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.10.1 и 5.10.2.
<a id="p100301"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.10.1.2, 5.10.2 и 5.10.3.
<a id="p100302"></a>Минимальные размеры стола для пильных и фрезерных узлов должны соответствовать [приложению G](#p100679).
<a id="p100303"></a>Для станков с шипорезным режимом должна быть предусмотрена подвижная опора заготовки, например подвижный стол.
<a id="p100304"></a>Для станков с фуговальным узлом применяют ISO 19085-7:2024, 5.10, со следующими дополнениями.
<a id="p100305"></a>В качестве исключения к требованиям ISO 19085-7:2024, 5.10.5, на станках с шириной резания более 310 мм, минимальная длина ограждения со стороны выгрузки от оси шпинделя может составлять 360 мм.
<a id="p100306"></a>Если изготовитель допускает использование ограждения для распиловки в качестве ограждения для фугования, оно должно соответствовать всем требованиям ISO 19085-5:2024, 5.10.1 или ISO 19085-9:2024, 5.10.1 для распиловки и требованиям ISO 19085-7:2024, 5.10.5 для фугования.
<a id="p100307"></a>Между столом для пильного и фрезерного узлов и столом для фугования может быть предусмотрен паз.
<a id="p100308"></a>Контроль осуществляется путем проверки соответствующих чертежей, измерений, осмотра станка и соответствующих функциональных испытаний станка.


#### <a id="p100309"></a>5.11 Защитные устройства


<a id="p100310"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 5.11.
<a id="p100311"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 5.11.
<a id="p100312"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 5.11.
<a id="p100313"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 5.11.


#### <a id="p100314"></a>5.12 Элементы, которые не используются


<a id="p100315"></a>Подраздел, относящийся к настоящему стандарту.
<a id="p100316"></a>На станках с пильным узлом и фрезерным узлом должна быть предусмотрена возможность вертикальной регулировки фрезерного шпинделя (без фрезерного инструмента) и самого большого пильного диска, для которого предназначен станок, вместе с его расклинивающим ножом полностью под столом.
<a id="p100317"></a>Должна быть предусмотрена крышка для закрытия отверстия стола для фрезерного шпинделя.
<a id="p100318"></a>Ограждающие пластины для прямолинейного фрезерования (см. ISO 19085-6:2024, 5.10.2) должны сниматься со станка без помощи инструмента.
<a id="p100319"></a>Контроль осуществляется путем проверки соответствующих чертежей, осмотра станка и соответствующих функциональных испытаний станка.


#### <a id="p100320"></a>5.13 Регулировки в режиме нарезки шипов


<a id="p100321"></a>Подраздел, относящийся к настоящему стандарту.
<a id="p100322"></a>Станки для нарезки шипов должны обеспечивать:
<a id="p100323"></a>a) регулировку пильного полотна в осевом направлении;
<a id="p100324"></a>b) такое позиционирование вставок стола, при котором любой паз в столе для пильного полотна и любой зазор для вставок стола не будут превышать 12 мм.
<a id="p100325"></a>Контроль осуществляется путем проверки соответствующих чертежей, осмотра станка и соответствующих функциональных испытаний станка.

<a id="p100326"></a>**6 Требования безопасности и меры по защите от других опасностей**


#### <a id="p100327"></a>6.1 Пожар


<a id="p100328"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 6.1.
<a id="p100329"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 6.1.
<a id="p100330"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 6.1.
<a id="p100331"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 6.1.


#### <a id="p100332"></a>6.2 Шум


##### <a id="p100333"></a>6.2.1 Снижение шума на стадии проектирования

<a id="p100334"></a>Применяют ISO 19085-1:2021, 6.2.1.

##### <a id="p100335"></a>6.2.2 Измерение и заявление шумовой характеристики

<a id="p100336"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 6.2.2.
<a id="p100337"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 6.2.2.
<a id="p100338"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 6.2.2.
<a id="p100339"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 6.2.2.
<a id="p100340"></a>Уровень звукового давления излучения на рабочих станциях должен измеряться на типовых рабочих станциях, как показано на [рисунке 1](#p100099).
<a id="p100341"></a>[Приложение F](#p100615) применяют к методикам испытаний на шум комбинированных станков.


#### <a id="p100342"></a>6.3 Выброс стружки и пыли


<a id="p100343"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 6.3.
<a id="p100344"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 6.3.
<a id="p100345"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 6.3.
<a id="p100346"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 6.3.


#### <a id="p100347"></a>6.4 Электричество


<a id="p100348"></a>Применяют ISO 19085-1:2021, 6.4.


#### <a id="p100349"></a>6.5 Эргономика и управляемость


<a id="p100350"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 6.5.
<a id="p100351"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 6.5.
<a id="p100352"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 6.5.
<a id="p100353"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 6.5.


#### <a id="p100354"></a>6.6 Освещение


<a id="p100355"></a>ISO 19085-1:2021, 6.6, не применяют.


#### <a id="p100356"></a>6.7 Пневматика


<a id="p100357"></a>Применяют ISO 19085-1:2021, 6.7.


#### <a id="p100358"></a>6.8 Гидравлика


<a id="p100359"></a>ISO 19085-1:2021, 6.8, не применяют.


#### <a id="p100360"></a>6.9 Электромагнитная совместимость


<a id="p100361"></a>Применяют ISO 19085-1:2021, 6.9.


#### <a id="p100362"></a>6.10 Лазер


<a id="p100363"></a>ISO 19085-1:2021, 6.10, не применяют.


#### <a id="p100364"></a>6.11 Статическое электричество


<a id="p100365"></a>Применяют ISO 19085-1:2021, 6.11.


#### <a id="p100366"></a>6.12 Ошибки установки инструмента


<a id="p100367"></a>Применяют ISO 19085-1:2021, 6.12, со следующими дополнениями.
<a id="p100368"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 6.12.
<a id="p100369"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 6.12.


#### <a id="p100370"></a>6.13 Отключение энергоснабжения


<a id="p100371"></a>Применяют ISO 19085-1:2021, 6.13.


#### <a id="p100372"></a>6.14 Техническое обслуживание


<a id="p100373"></a>Применяют ISO 19085-1:2021, 6.14.


#### <a id="p100374"></a>6.15 Возможные, но несущественные опасности


<a id="p100375"></a>Применяют ISO 19085-1:2021, 6.15.

<a id="p100376"></a>**7 Информация для пользователя**


#### <a id="p100377"></a>7.1 Предупреждающие устройства


<a id="p100378"></a>Применяют ISO 19085-1:2021, 7.1, со следующим дополнением.
<a id="p100379"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 7.1.


#### <a id="p100380"></a>7.2 Маркировка


##### <a id="p100381"></a>7.2.1 Общие положения

<a id="p100382"></a>Применяют ISO 19085-1:2021, 7.2.1.

##### <a id="p100383"></a>7.2.2 Дополнительная маркировка

<a id="p100384"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 7.2.2.
<a id="p100385"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 7.2.2.
<a id="p100386"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 7.2.2.
<a id="p100387"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, 7.2.2 со следующим дополнением.
<a id="p100388"></a>При наличии на станках съемного заднего ограждения (см. [5.6](#p100260)) на нем должна быть закреплена этикетка, указывающая пользователю на необходимость установки заднего ограждения в правильное положение до начала использования фуговального узла.


#### <a id="p100389"></a>7.3 Руководство по эксплуатации


##### <a id="p100390"></a>7.3.1 Общие положения

<a id="p100391"></a>Применяют ISO 19085-1:2021, 7.3.1, со следующим дополнением.
<a id="p100392"></a>Требование ISO 19085-1:2021, 7.3.1 q) (т.е. заявление шумовой характеристики), применяют к каждому рабочему узлу и, если применимо, к работе в режиме нарезки шипов. Пример заявления шумовой характеристики для комбинированных станков приведен в [приложении F](#p100615).

##### <a id="p100393"></a>7.3.2 Дополнительная информация

<a id="p100394"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, 7.3.2, со следующим дополнением: требование ISO 19085-5:2024, 7.3.2 j), касающееся технических условий проектирования и изготовления защитного устройства для прорезки пазов с помощью пильного полотна в станках с защитным кожухом пильного полотна, установленным на расклинивающем ноже, также применяют к прорезке пазов фрезерными инструментами.
<a id="p100395"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, 7.3.2, со следующим дополнением: требование ISO 19085-9:2024, 7.3.2 i), касающееся технических условий проектирования и изготовления защитного устройства для прорезки пазов с помощью дисковой пилы в станках с защитой дисковой пилы, установленной на расклинивающем ноже, также применяют к прорезке пазов фрезерными инструментами.
<a id="p100396"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, 7.3.2.
<a id="p100397"></a>Для станков с фуговальным узлом применяют ISO 19085-7:2024, 7.3.2, со следующим дополнением.
<a id="p100398"></a>Для станков со съемным задним ограждением ограждения для фуговального узла должны быть даны инструкции по хранению съемного заднего ограждения в специальном месте и повторной установке его перед очередной эксплуатацией строгального узла.


<a id="p100399"></a>Приложение A
(справочное)

<a id="p100400"></a>ПЕРЕЧЕНЬ СУЩЕСТВЕННЫХ ОПАСНОСТЕЙ

<a id="p100401"></a>ISO 19085-1:2021, приложение A, заменено следующим текстом.
<a id="p100402"></a>В [таблице A.1](#p100404) перечислены все существенные опасности, опасные ситуации и события (см. ISO 12100:2010), которые, согласно оценке риска, являются значимыми для комбинированных станков и которые требуют принятия мер для устранения или снижения риска.

<div align="right">

<a id="p100403"></a>Таблица A.1

<a id="p100404"></a>Перечень существенных опасностей [<*>](#p100406)

</div>


<a id="p100405"></a>

---

<a id="p100406"></a><*> См. также приложение N 1 к Примерному положению о системе управления охраной труда, утвержденному приказом Министерства труда и социальной защиты Российской Федерации от 29 октября 2021 г. N 776н.


<table>
<colgroup><col width="7%"><col width="46%"><col width="23%"><col width="24%"></colgroup>
<tr><td><a id="p100407"></a>N</td><td><a id="p100408"></a>Опасности, опасные ситуации и опасные события</td><td><a id="p100409"></a>Структурный элемент ISO 12100:2010</td><td><a id="p100410"></a>Подраздел настоящего стандарта</td></tr>
<tr><td rowspan="7"><a id="p100411"></a>1</td><td><a id="p100412"></a>Механические опасности, связанные:<br>- с частями станков или заготовками:</td><td></td><td></td></tr>
<tr><td><a id="p100413"></a>a) из-за формы станка</td><td rowspan="5"><a id="p100414"></a>6.2.2.1, 6.2.2.2, 6.3</td><td><a id="p100415"></a><a href="#p100201">5.3</a>, <a href="#p100260">5.6</a>, <a href="#p100298">5.10</a>, <a href="#p100374">6.15</a>, <a href="#p100380">7.2</a>, <a href="#p100389">7.3</a></td></tr>
<tr><td><a id="p100416"></a>b) относительного расположения</td><td><a id="p100417"></a><a href="#p100112">4.2</a>, <a href="#p100260">5.6</a>, <a href="#p100349">6.5</a>, <a href="#p100380">7.2</a></td></tr>
<tr><td><a id="p100418"></a>c) массы и устойчивости (потенциальная энергия элементов, которые могут перемещаться под действием силы тяжести)</td><td><a id="p100419"></a><a href="#p100176">4.9</a></td></tr>
<tr><td><a id="p100420"></a>d) массы и скорости (кинетическая энергия элементов, находящихся в контролируемом или неконтролируемом движении)</td><td><a id="p100421"></a><a href="#p100124">4.3</a>, <a href="#p100174">4.8</a>, <a href="#p100229">5.4</a>, <a href="#p100260">5.6</a>, <a href="#p100298">5.10</a></td></tr>
<tr><td><a id="p100422"></a>e) механической прочности</td><td><a id="p100423"></a><a href="#p100281">5.9</a></td></tr>
<tr><td><a id="p100424"></a>- накоплением энергии внутри станка за счет жидкости и газов под давлением</td><td><a id="p100425"></a>6.2.10, 6.3.5.4</td><td><a id="p100426"></a><a href="#p100174">4.8</a>, <a href="#p100356">6.7</a>, <a href="#p100370">6.13</a></td></tr>
<tr><td><a id="p100427"></a>1.1</td><td><a id="p100428"></a>Риск сдавливания</td><td rowspan="7"></td><td><a id="p100429"></a><a href="#p100186">4.14</a>, <a href="#p100229">5.4</a>, <a href="#p100260">5.6</a>, <a href="#p100275">5.8</a>, <a href="#p100298">5.10</a>, <a href="#p100370">6.13</a></td></tr>
<tr><td><a id="p100430"></a>1.2</td><td><a id="p100431"></a>Риск получения резаных ран</td><td><a id="p100432"></a><a href="#p100186">4.14</a>, <a href="#p100229">5.4</a>, <a href="#p100260">5.6</a>, <a href="#p100298">5.10</a>, <a href="#p100370">6.13</a></td></tr>
<tr><td><a id="p100433"></a>1.3</td><td><a id="p100434"></a>Опасность разреза или разрыва</td><td><a id="p100435"></a><a href="#p100124">4.3</a>, <a href="#p100151">4.5</a>, <a href="#p100174">4.8</a>, <a href="#p100201">5.3</a>, <a href="#p100229">5.4</a>, <a href="#p100260">5.6</a>, <a href="#p100370">6.13</a></td></tr>
<tr><td><a id="p100436"></a>1.4</td><td><a id="p100437"></a>Опасность наматывания</td><td><a id="p100438"></a><a href="#p100140">4.4</a>, <a href="#p100151">4.5</a>, <a href="#p100260">5.6</a>, <a href="#p100298">5.10</a>, <a href="#p100370">6.13</a></td></tr>
<tr><td><a id="p100439"></a>1.5</td><td><a id="p100440"></a>Риск затягивания или захвата частей тела</td><td><a id="p100441"></a><a href="#p100124">4.3</a>, <a href="#p100140">4.4</a>, <a href="#p100151">4.5</a>, <a href="#p100229">5.4</a>, <a href="#p100260">5.6</a>, <a href="#p100298">5.10</a>, <a href="#p100370">6.13</a></td></tr>
<tr><td><a id="p100442"></a>1.6</td><td><a id="p100443"></a>Риск ушиба</td><td><a id="p100444"></a><a href="#p100180">4.11</a>, <a href="#p100298">5.10</a></td></tr>
<tr><td><a id="p100445"></a>1.9</td><td><a id="p100446"></a>Опасность выброса или засасывания жидкости и воздуха высокого давления</td><td><a id="p100447"></a><a href="#p100281">5.9</a>, <a href="#p100358">6.8</a>, <a href="#p100370">6.13</a></td></tr>
<tr><td><a id="p100448"></a>2</td><td colspan="3"><a id="p100449"></a>Электрические опасности</td></tr>
<tr><td><a id="p100450"></a>2.1</td><td><a id="p100451"></a>Контакт персонала с работающими под напряжением частями станка (прямой контакт)</td><td><a id="p100452"></a>6.2.9, 6.3.5.4</td><td><a id="p100453"></a><a href="#p100347">6.4</a>, <a href="#p100370">6.13</a></td></tr>
<tr><td><a id="p100454"></a>2.2</td><td><a id="p100455"></a>Контакт персонала с работающими неисправными частями станков (непрямой контакт)</td><td><a id="p100456"></a>6.2.9</td><td><a id="p100457"></a><a href="#p100347">6.4</a>, <a href="#p100370">6.13</a></td></tr>
<tr><td><a id="p100458"></a>2.4</td><td><a id="p100459"></a>Электростатические явления</td><td><a id="p100460"></a>6.2.9</td><td><a id="p100461"></a><a href="#p100364">6.11</a></td></tr>
<tr><td><a id="p100462"></a>4</td><td colspan="3"><a id="p100463"></a>Опасности, создаваемые шумом, и связанные с этим последствия</td></tr>
<tr><td><a id="p100464"></a>4.1</td><td><a id="p100465"></a>Потеря слуха (глухота), другие физиологические расстройства (потеря равновесия, потеря сознания)</td><td><a id="p100466"></a>6.2.2.2, 6.3</td><td><a id="p100467"></a><a href="#p100332">6.2</a>, <a href="#p100377">7.1</a>, <a href="#p100389">7.3</a></td></tr>
<tr><td><a id="p100468"></a>4.2</td><td><a id="p100469"></a>Несчастные случаи из-за нарушения речевой связи, акустических сигналов</td><td><a id="p100470"></a>6.2.2.2, 6.3</td><td><a id="p100471"></a><a href="#p100332">6.2</a>, <a href="#p100377">7.1</a>, <a href="#p100389">7.3</a></td></tr>
<tr><td><a id="p100472"></a>6</td><td colspan="3"><a id="p100473"></a>Опасности, создаваемые излучением</td></tr>
<tr><td><a id="p100474"></a>6.5</td><td><a id="p100475"></a>Лазер</td><td><a id="p100476"></a>6.3.4.5</td><td><a id="p100477"></a><a href="#p100362">6.10</a></td></tr>
<tr><td><a id="p100478"></a>7</td><td colspan="3"><a id="p100479"></a>Опасности, связанные с материалами и веществами (и их компонентами), обрабатываемыми или используемыми в оборудовании</td></tr>
<tr><td><a id="p100480"></a>7.1</td><td><a id="p100481"></a>Опасность контакта с вредными веществами или вдыхания вредных жидкостей и пыли</td><td><a id="p100482"></a>6.2.3, 6.2.4</td><td><a id="p100483"></a><a href="#p100342">6.3</a>, <a href="#p100389">7.3</a></td></tr>
<tr><td><a id="p100484"></a>7.2</td><td><a id="p100485"></a>Пожар</td><td><a id="p100486"></a>6.2.4</td><td><a id="p100487"></a><a href="#p100327">6.1</a></td></tr>
<tr><td><a id="p100488"></a>8</td><td colspan="3"><a id="p100489"></a>Опасности, связанные с пренебрежением эргономическими принципами при разработке оборудования</td></tr>
<tr><td><a id="p100490"></a>8.1</td><td><a id="p100491"></a>Неудобные позы или чрезмерные усилия</td><td><a id="p100492"></a>6.2.7, 6.2.8, 6.2.11.12, 6.3.5.5, 6.3.5.6</td><td><a id="p100493"></a><a href="#p100112">4.2</a>, <a href="#p100349">6.5</a></td></tr>
<tr><td><a id="p100494"></a>8.2</td><td><a id="p100495"></a>Анатомия кисти-предплечья или стопы-голени</td><td><a id="p100496"></a>6.2.8.3</td><td><a id="p100497"></a><a href="#p100349">6.5</a></td></tr>
<tr><td><a id="p100498"></a>8.4</td><td><a id="p100499"></a>Местное освещение</td><td><a id="p100500"></a>6.2.8.6</td><td><a id="p100501"></a><a href="#p100354">6.6</a>, <a href="#p100389">7.3</a></td></tr>
<tr><td><a id="p100502"></a>8.5</td><td><a id="p100503"></a>Психическая перегрузка и недогрузка, стресс</td><td><a id="p100504"></a>6.2.8.5</td><td><a id="p100505"></a><a href="#p100389">7.3</a></td></tr>
<tr><td><a id="p100506"></a>8.6</td><td><a id="p100507"></a>Человеческая ошибка, поведение человека</td><td><a id="p100508"></a>6.2.8, 6.2.11.8, 6.2.11.10, 6.3.5.2, 6.4</td><td><a id="p100509"></a><a href="#p100389">7.3</a></td></tr>
<tr><td><a id="p100510"></a>8.7</td><td><a id="p100511"></a>Проектирование, размещение или идентификация ручных органов управления</td><td><a id="p100512"></a>6.2.8 f), 6.2.11.8</td><td><a id="p100513"></a><a href="#p100112">4.2</a></td></tr>
<tr><td><a id="p100514"></a>8.8</td><td><a id="p100515"></a>Проектирование или расположение средств отображения информации</td><td><a id="p100516"></a>6.2.8, 6.4.2</td><td><a id="p100517"></a><a href="#p100112">4.2</a></td></tr>
<tr><td><a id="p100518"></a>9</td><td><a id="p100519"></a>Сочетание опасностей</td><td><a id="p100520"></a>6.3.2.1</td><td><a id="p100521"></a><a href="#p100124">4.3</a>, <a href="#p100140">4.4</a>, <a href="#p100163">4.7</a>, <a href="#p100174">4.8</a>, <a href="#p100260">5.6</a>, <a href="#p100370">6.13</a>, <a href="#p100372">6.14</a></td></tr>
<tr><td><a id="p100522"></a>10</td><td colspan="3"><a id="p100523"></a>Неожиданный пуск, неожиданное переполнение/превышение скорости (или любая подобная неисправность), причинами которых являются</td></tr>
<tr><td><a id="p100524"></a>10.1</td><td><a id="p100525"></a>Отказ/нарушение работы системы управления</td><td><a id="p100526"></a>6.2.11, 6.3.5.4</td><td><a id="p100527"></a><a href="#p100109">4.1</a></td></tr>
<tr><td><a id="p100528"></a>10.2</td><td><a id="p100529"></a>Восстановление энергоснабжения после перерыва</td><td><a id="p100530"></a>6.2.11.4</td><td><a id="p100531"></a><a href="#p100174">4.8</a>, <a href="#p100356">6.7</a></td></tr>
<tr><td><a id="p100532"></a>10.3</td><td><a id="p100533"></a>Внешние воздействия на электрооборудование</td><td><a id="p100534"></a>6.2.11.11</td><td><a id="p100535"></a><a href="#p100109">4.1</a>, <a href="#p100360">6.9</a></td></tr>
<tr><td><a id="p100536"></a>10.4</td><td><a id="p100537"></a>Другие внешние воздействия (гравитация)</td><td><a id="p100538"></a>6.2.12.2</td><td><a id="p100539"></a><a href="#p100298">5.10</a></td></tr>
<tr><td><a id="p100540"></a>10.5</td><td><a id="p100541"></a>Ошибки в программном обеспечении</td><td><a id="p100542"></a>6.2.11.7</td><td><a id="p100543"></a><a href="#p100109">4.1</a>, <a href="#p100186">4.14</a></td></tr>
<tr><td><a id="p100544"></a>10.6</td><td><a id="p100545"></a>Ошибки, допущенные оператором (из-за несоответствия станков характеристикам и способностям человека; см. <a href="#p100506">8.6</a>)</td><td><a id="p100546"></a>6.2.8, 6.2.11.8, 6.2.11.10, 6.3.5.2, 6.4</td><td><a id="p100547"></a><a href="#p100112">4.2</a>, <a href="#p100349">6.5</a>, <a href="#p100389">7.3</a></td></tr>
<tr><td><a id="p100548"></a>11</td><td><a id="p100549"></a>Невозможность останова станка в случае необходимости</td><td><a id="p100550"></a>6.2.11.1, 6.2.11.3, 6.3.5.2</td><td><a id="p100551"></a><a href="#p100140">4.4</a>, <a href="#p100151">4.5</a>, <a href="#p100370">6.13</a></td></tr>
<tr><td><a id="p100552"></a>12</td><td><a id="p100553"></a>Изменение частоты вращения инструментов</td><td><a id="p100554"></a>6.2.2.2, 6.3.3</td><td><a id="p100555"></a><a href="#p100163">4.7</a></td></tr>
<tr><td><a id="p100556"></a>13</td><td><a id="p100557"></a>Отказ источников питания</td><td><a id="p100558"></a>6.2.11.1, 6.2.11.4</td><td><a id="p100559"></a><a href="#p100174">4.8</a></td></tr>
<tr><td><a id="p100560"></a>14</td><td><a id="p100561"></a>Отказ цепи управления</td><td><a id="p100562"></a>6.2.11, 6.3.5.4</td><td><a id="p100563"></a><a href="#p100109">4.1</a></td></tr>
<tr><td><a id="p100564"></a>15</td><td><a id="p100565"></a>Ошибки установки</td><td><a id="p100566"></a>6.2.7, 6.4.5</td><td><a id="p100567"></a><a href="#p100366">6.12</a></td></tr>
<tr><td><a id="p100568"></a>16</td><td><a id="p100569"></a>Разрушение во время работы</td><td><a id="p100570"></a>6.2.3</td><td><a id="p100571"></a><a href="#p100196">5.2</a>, <a href="#p100281">5.9</a></td></tr>
<tr><td><a id="p100572"></a>17</td><td><a id="p100573"></a>Падающие или выбрасываемые предметы или жидкости</td><td><a id="p100574"></a>6.2.3, 6.2.10</td><td><a id="p100575"></a><a href="#p100174">4.8</a>, <a href="#p100389">7.3</a></td></tr>
<tr><td><a id="p100576"></a>18</td><td><a id="p100577"></a>Потеря устойчивости/опрокидывание станка</td><td><a id="p100578"></a>6.3.2.6</td><td><a id="p100579"></a><a href="#p100192">5.1</a></td></tr>
</table>


<a id="p100580"></a>Приложение B
(справочное)

<div align="center">

<a id="p100581"></a>**ТРЕБУЕМЫЕ УРОВНИ ЭФФЕКТИВНОСТИ ЗАЩИТЫ БЕЗОПАСНОСТИ**

</div>


<a id="p100582"></a>Для станков с узлом форматной обработки применяют ISO 19085-5:2024, приложение B.
<a id="p100583"></a>Для станков с круглопильным узлом применяют ISO 19085-9:2024, приложение B.
<a id="p100584"></a>Для станков с фрезерным узлом применяют ISO 19085-6:2024, приложение B.
<a id="p100585"></a>Для станков с шипорезным узлом применяют ISO 19085-7:2024, приложение B.

<div align="right">

<a id="p100586"></a>В [таблице B.1](#p100588) приведены требуемые уровни эффективности защиты для функций безопасности, приведенных в настоящем стандарте.

</div>


<div align="center">

<a id="p100587"></a>Таблица B.1

<a id="p100588"></a>Функции безопасности и требуемые уровни<br>
эффективности их защиты (PLr)

</div>


| <a id="p100589"></a>Область | <a id="p100590"></a>N | <a id="p100591"></a>Функция безопасности/устройство | <a id="p100592"></a>PLr | <a id="p100593"></a>Подраздел данного документа |
| --- | --- | --- | --- | --- |
| <a id="p100594"></a>Пуск | <a id="p100595"></a>1 | <a id="p100596"></a>Предотвращение одновременной работы более одного рабочего узла | <a id="p100597"></a>c | <a id="p100598"></a>[4.3.1](#p100125) |
| <a id="p100599"></a>Режим | <a id="p100600"></a>2 | <a id="p100601"></a>Выбор режима обрезки-нарезки шипов | <a id="p100602"></a>c | <a id="p100603"></a>[4.6](#p100153) |


<a id="p100604"></a>*Приложение C*
*(обязательное)*

<a id="p100605"></a>*ИСПЫТАНИЕ НА УСТОЙЧИВОСТЬ*

<a id="p100606"></a>*Применяют ISO 19085-1:2021, приложение C, со следующим дополнением.*
<a id="p100607"></a>*В качестве исключения для станков, включающих только узел форматной обработки и фрезерный узел, применяют ISO 19085-5:2024, приложение C.*


<a id="p100608"></a>*Приложение D*
*(обязательное)*

<a id="p100609"></a>*ИСПЫТАНИЕ НА ТОРМОЖЕНИЕ*

<a id="p100610"></a>*Применяют ISO 19085-1:2021, приложение D.*


<a id="p100611"></a>*Приложение E*
*(обязательное)*

<a id="p100612"></a>*ИСПЫТАНИЕ ОГРАЖДЕНИЙ НА УДАР*

<a id="p100613"></a>*Применяют ISO 19085-1:2021, приложение E.*


<a id="p100614"></a>*Приложение F*
*(обязательное)*

<a id="p100615"></a>*ОПРЕДЕЛЕНИЕ УРОВНЯ ЗВУКОВОГО ИЗЛУЧЕНИЯ НА РАБОЧИХ МЕСТАХ*

<a id="p100616"></a>*Для станков с узлом форматной обработки применяют ISO 19085-5:2024, приложение F, со следующими дополнениями.*
<a id="p100617"></a>*Для станков с круглопильным узлом применяют ISO 19085-9:2024, приложение F, со следующими дополнениями.*
<a id="p100618"></a>*Для станков с фрезерным узлом применяют ISO 19085-6:2024, приложение F, со следующими дополнениями.*
<a id="p100619"></a>*Для станков с шипорезным узлом применяют ISO 19085-7:2024, приложение F, со следующими дополнениями.*
<a id="p100620"></a>*Для станков, где пильный узел и фрезерный узел могут работать одновременно, применяют ISO 19085-1:2021, приложение F, со следующими дополнениями.*
<a id="p100621"></a>*Микрофон, используемый для измерения издаваемого шума в указанных рабочих местах оператора на станках, в которых пильный узел и фрезерный узел могут работать одновременно, должен располагаться на высоте 1,5 м от уровня пола и на расстоянии 0,6 м вбок от дисковой пилы.*
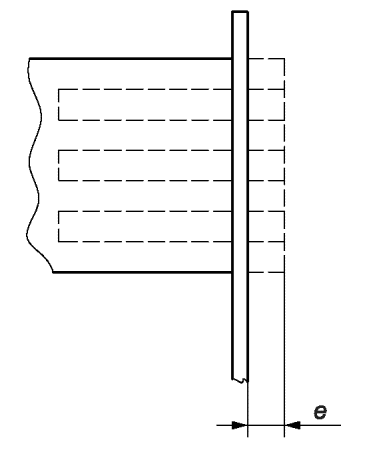
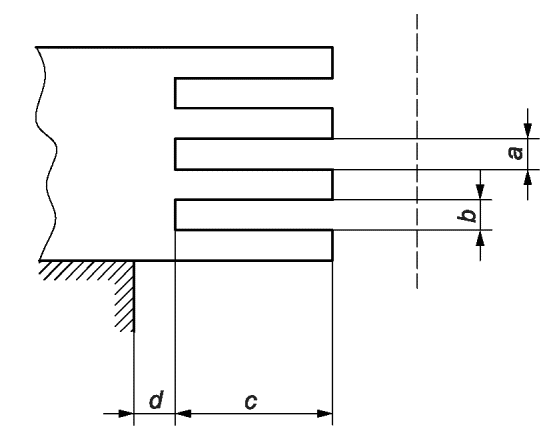
<a id="p100622"></a>*Условия эксплуатации, которые должны быть установлены на станках, где пильный узел и фрезерный узел могут работать одновременно, приведены на [рисунке F.1](#p100628). и в [таблице F.1](#p100632).*


<table>
<colgroup><col width="50%"><col width="50%"></colgroup>
<tr><td><a id="p100623"></a><img src="https://i.bukva.ai/YEBVz4l8/img_5.png" alt="рис. 6"></td><td><a id="p100624"></a><img src="https://i.bukva.ai/YEBVz4l8/img_6.png" alt="рис. 7"></td></tr>
<tr><td colspan="2"><a id="p100625"></a>a - толщина шипа; b - ширина паза; c - глубина паза; d - расстояние до опоры; e - припуск на обрезку</td></tr>
<tr><td><a id="p100626"></a>a) Обрезка припуска</td><td><a id="p100627"></a>b) Нарезка шипов</td></tr>
</table>


<a id="p100628"></a>*Рисунок F.1 - Операция по измерению шума*
*в режиме обрезки/нарезки шипов [<*>](#p100630)*


<a id="p100629"></a>

---

<a id="p100630"></a>*<*> Ошибка оригинала. В оригинале размер a указан как ширина паза.*

<a id="p100631"></a>*Таблица F.1*

<a id="p100632"></a>*Условия эксплуатации для режима обрезки/нарезки шипов*


<table>
<colgroup><col width="36%"><col width="22%"><col width="27%"><col width="14%"></colgroup>
<tr><td colspan="2"><a id="p100633"></a>Параметр</td><td><a id="p100634"></a>Значение</td><td><a id="p100635"></a>Выполнено или обоснованно отклонено</td></tr>
<tr><td colspan="2"><a id="p100636"></a>Временной интервал измерения (согласно ISO 19085-1:2021, F.2.2 и F.3.3)</td><td><a id="p100637"></a>30 с, в том числе три режима обработки</td><td></td></tr>
<tr><td colspan="3"><a id="p100638"></a>Настройка оборудования согласно <a href="#p100628">рисунку F.1</a> (допустимы другие формы пазов)</td><td></td></tr>
<tr><td><a id="p100639"></a>Толщина шипа a</td><td></td><td><a id="p100640"></a>8 мм</td><td></td></tr>
<tr><td><a id="p100641"></a>Ширина паза b</td><td></td><td><a id="p100642"></a>8 мм</td><td></td></tr>
<tr><td><a id="p100643"></a>Глубина паза c</td><td></td><td><a id="p100644"></a>60 - 65 мм</td><td></td></tr>
<tr><td><a id="p100645"></a>Расстояние до опоры d</td><td></td><td><a id="p100646"></a>Минимально возможное</td><td></td></tr>
<tr><td><a id="p100647"></a>Припуск на обрезку e</td><td></td><td><a id="p100648"></a>2 - 20 мм</td><td></td></tr>
<tr><td colspan="2"><a id="p100649"></a>Скорость подачи</td><td><a id="p100650"></a>6 - 8 м/мин</td><td></td></tr>
<tr><td colspan="3"><a id="p100651"></a>Инструмент</td><td></td></tr>
<tr><td rowspan="2"><a id="p100652"></a>Шпиндель 1: Дисковая пила для поперечного пиления по ISO 19085-1:2021, F.5.3</td><td><a id="p100653"></a>Частота вращения шпинделя</td><td><a id="p100654"></a>3000 мин-1</td><td></td></tr>
<tr><td><a id="p100655"></a>Диаметр дисковой пилы</td><td><a id="p100656"></a>350 мм</td><td></td></tr>
<tr><td rowspan="3"><a id="p100657"></a>Шпиндель 2: Пазовые фрезы</td><td><a id="p100658"></a>Частота вращения шпинделя</td><td><a id="p100659"></a>3000 мин-1</td><td></td></tr>
<tr><td><a id="p100660"></a>Диаметр окружности резания</td><td><a id="p100661"></a>300 мм</td><td></td></tr>
<tr><td><a id="p100662"></a>Количество режущих ножей</td><td><a id="p100663"></a>2 - 3</td><td></td></tr>
<tr><td rowspan="4"><a id="p100664"></a>Испытуемый образец</td><td><a id="p100665"></a>Материал</td><td><a id="p100666"></a>Хвойная древесина по ISO 19085-1:2021, F.5.2.3</td><td></td></tr>
<tr><td><a id="p100667"></a>Длина заготовки</td><td><a id="p100668"></a>500 - 2000 мм</td><td></td></tr>
<tr><td><a id="p100669"></a>Ширина и высота заготовки</td><td><a id="p100670"></a>58 - 65 мм</td><td></td></tr>
<tr><td><a id="p100671"></a>Предыдущая обработка</td><td><a id="p100672"></a>Строгание с четырех сторон</td><td></td></tr>
</table>


<a id="p100673"></a>*ISO 19085-1:2021, F.8.2, ISO 19085-5:2024, F.8.2, ISO 19085-6:2024, F.8.2, ISO 19085-7:2024, F.8.2, и ISO 19085-9:2024, F.8.2, заменены следующим текстом.*
<a id="p100674"></a>*В [таблице F.2](#p100676) приведен пример заявления шумовой характеристики для комбинированного станка. Информация, представленная в серых областях, приведена только для иллюстрации. В серых зонах следует указать значения информации и шума, которые относятся к рассматриваемому станку, а также к условиям эксплуатации и используемым методам измерения. Курсивом выделены варианты для выбора, заполнения или указания обоих вариантов. Инструкции в скобках должны быть выполнены и удалены до выдачи заявления шумовой характеристики.*

<a id="p100675"></a>*Таблица F.2*

<a id="p100676"></a>*Пример заявления шумовой характеристики*
*для комбинированного станка*

<a id="p100677"></a> *![рис. 8](https://i.bukva.ai/YEBVz4l8/img_7.png)*


<a id="p100678"></a>*Приложение G*
*(справочное)*

<a id="p100679"></a>*ТАБЛИЦА РАЗМЕРОВ*

<a id="p100680"></a>*Приложение, относящееся к настоящему стандарту.*
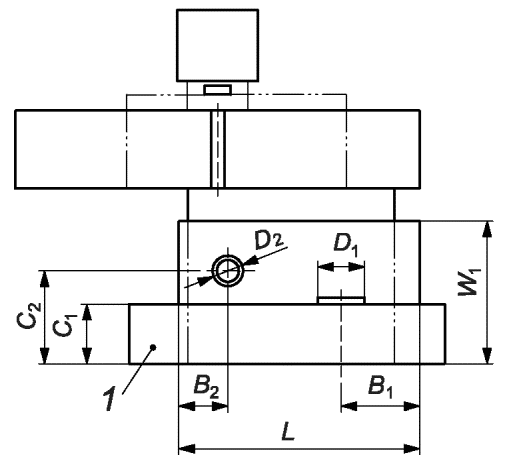
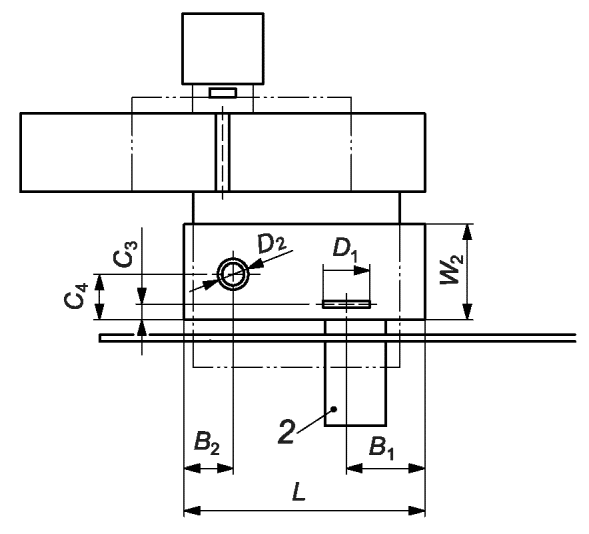
<a id="p100681"></a>*Размеры пильного/фрезерного стола должны соответствовать [таблице G.1](#p100683) и [рисунку G.1](#p100719).*

<a id="p100682"></a>*Таблица G.1*

<a id="p100683"></a>*Размеры стола для распиловки/фрезерования*


<table>
<colgroup><col width="15%"><col width="23%"><col width="10%"><col width="10%"><col width="10%"><col width="16%"><col width="16%"></colgroup>
<tr><td rowspan="2"><a id="p100684"></a>Диаметр отверстия стола</td><td colspan="6"><a id="p100685"></a>Размеры распиловочного/фрезерного стола</td></tr>
<tr><td><a id="p100686"></a>L</td><td><a id="p100687"></a>W<sub>1</sub>/W2</td><td><a id="p100688"></a>B<sub>1</sub></td><td><a id="p100689"></a>C1/C3</td><td><a id="p100690"></a>B2</td><td><a id="p100691"></a>C2/C4</td></tr>
<tr><td><a id="p100692"></a>D2 &lt;= 190 мм</td><td><a id="p100693"></a>как минимум наибольшее расстояние между (5D1)/2 и 600 мм</td><td rowspan="2"><a id="p100694"></a>Не менее (5D1)/3</td><td rowspan="2"><a id="p100695"></a>Не менее (5D1)/4</td><td rowspan="2"><a id="p100696"></a>Не менее (5D1)/9</td><td><a id="p100697"></a>Более 250 мм, но не более: L/2</td><td rowspan="2"><a id="p100698"></a>Не менее 250 мм и не более 550 мм</td></tr>
<tr><td><a id="p100699"></a>D2 &gt; 190 мм</td><td><a id="p100700"></a>как минимум наибольшее расстояние между 1000 мм и (5D1)/2</td><td><a id="p100701"></a>Более 450 мм, но не более: L/2</td></tr>
<tr><td colspan="7"><a id="p100702"></a><a id="p100703"></a><a id="p100704"></a><a id="p100705"></a><a id="p100706"></a><a id="p100707"></a><a id="p100708"></a><a id="p100709"></a><a id="p100710"></a><a id="p100711"></a><a id="p100712"></a><a id="p100713"></a>B1 - расстояние между осью пильного шпинделя и входной кромкой неподвижного стола.<br>B2 - расстояние между осью фрезерного шпинделя и выходной кромкой неподвижного стола, включая удлинительный стол, если таковой имеется.<br>C1 - ширина раздвижного стола форматной пилы.<br>C2 - расстояние между осью фрезерного шпинделя и передней кромкой раздвижного стола форматной пилы.<br>C3 - расстояние между плоскостью пильного шпинделя и передней кромкой неподвижного стола.<br>C4 - расстояние между осью фрезерного шпинделя и передней кромкой неподвижного стола.<br>D1 - диаметр основной дисковой пилы.<br>D2 - диаметр отверстия в столе.<br>L - длина пильного/фрезерного стола.<br>W1 - расстояние между задним краем неподвижного стола и передним краем раздвижного стола.<br>W2 - постоянная ширина стола.<br>Для выполнения этих требований допускается использовать другие столы, входящие в состав комбинированного станка, если они расположены на том же уровне или могут настраиваться на тот же уровень.</td></tr>
</table>


<table>
<colgroup><col width="50%"><col width="50%"></colgroup>
<tr><td><a id="p100714"></a><img src="https://i.bukva.ai/YEBVz4l8/img_8.png" alt="рис. 9"></td><td><a id="p100715"></a><img src="https://i.bukva.ai/YEBVz4l8/img_9.png" alt="рис. 10"></td></tr>
<tr><td colspan="2"><a id="p100716"></a>1 - раздвижной стол форматной пилы; 2 - опционально подвижный стол дисковой пилы</td></tr>
<tr><td><a id="p100717"></a>a) Станок с форматно-пильным узлом</td><td><a id="p100718"></a>b) Станок с пильным узлом</td></tr>
</table>


<a id="p100719"></a>*Рисунок G.1 - Размеры стола для распиловки и формовки*


<a id="p100720"></a>*Приложение ДА*
(справочное)

<div align="center">

<a id="p100721"></a>СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ<br>
СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ

<a id="p100722"></a>Таблица ДА.1

</div>


<table>
<colgroup><col width="28%"><col width="16%"><col width="56%"></colgroup>
<tr><td><a id="p100723"></a>Обозначение ссылочного международного стандарта</td><td><a id="p100724"></a>Степень соответствия</td><td><a id="p100725"></a>Обозначение и наименование соответствующего межгосударственного стандарта</td></tr>
<tr><td><a id="p100726"></a>ISO 12100:2010</td><td><a id="p100727"></a>IDT</td><td><a id="p100728"></a><a href="https://bukva.ai/docs/gost-iso-12100-2013">ГОСТ ISO 12100-2013</a> "Безопасность машин. Основные принципы конструирования. Оценки риска и снижения риска"</td></tr>
<tr><td><a id="p100729"></a>ISO 19085-1:2021</td><td><a id="p100730"></a>IDT</td><td><a id="p100731"></a><a href="https://bukva.ai/docs/standart-gost-iso-19085-1-2023">ГОСТ ISO 19085-1-2023</a> "Оборудование деревообрабатывающее. Безопасность. Часть 1. Общие требования"</td></tr>
<tr><td><a id="p100732"></a>ISO 19085-5:2024</td><td><a id="p100733"></a>-</td><td><a id="p100734"></a><a href="#p100744">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100735"></a>ISO 19085-6:2024</td><td><a id="p100736"></a>-</td><td><a id="p100737"></a><a href="#p100744">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100738"></a>ISO 19085-7:2024</td><td><a id="p100739"></a>-</td><td><a id="p100740"></a><a href="#p100744">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100741"></a>ISO 19085-9:2024</td><td><a id="p100742"></a>-</td><td><a id="p100743"></a><a href="#p100744">&lt;*&gt;</a></td></tr>
<tr><td colspan="3"><a id="p100744"></a><a id="p100745"></a><a id="p100746"></a>&lt;*&gt; Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта.<br>Примечание - В таблице использовано следующее условное обозначение степени соответствия стандартов:<br>- IDT - идентичные стандарты.</td></tr>
</table>


<div align="center">

<a id="p100747"></a>БИБЛИОГРАФИЯ

</div>


| <a id="p100748"></a>[1] | <a id="p100749"></a>ISO 4871:1996 | <a id="p100750"></a>Acoustics - Declaration and verification of noise emission values of machinery and equipment (Акустика. Заявленные значения шумоизлучения машин и оборудования и их проверка) |
| --- | --- | --- |


<table>
<colgroup><col width="38%"><col width="38%"><col width="25%"></colgroup>
<tr><td><a id="p100751"></a>УДК 79.120.10:006.354</td><td><a id="p100752"></a>МКС 13.110,<br>79.120.10</td><td><a id="p100753"></a>IDT</td></tr>
<tr><td colspan="3"><a id="p100754"></a>Ключевые слова: оборудование деревообрабатывающее, безопасность, станки комбинированные, опасности, меры защиты</td></tr>
</table>


<a id="p100755"></a>

---