ГОСТ ISO 13967-2026. Межгосударственный стандарт. Фитинги из термопластов. Определение кольцевой жесткости
(введен в действие Приказом Росстандарта от 18.06.2026 № 681-ст)
Примечание
Документ вводится в действие с 01.01.2027 с правом досрочного применения.
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 18 июня 2026 г. № 681-ст
ОПРЕДЕЛЕНИЕ КОЛЬЦЕВОЙ ЖЕСТКОСТИ
Thermoplastics fittings. Determination of ring stiffness
Дата введения 1 января 2027 года с правом досрочного применения
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Обществом с ограниченной ответственностью «Группа ПОЛИПЛАСТИК» (ООО «Группа ПОЛИПЛАСТИК») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом МТК 562 «Трубы, фитинги и другие изделия из пластмасс, методы испытаний»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 апреля 2026 г. № 196-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 18 июня 2026 г. № 681-ст межгосударственный стандарт ГОСТ ISO 13967-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2027 г. с правом досрочного применения
5 Настоящий стандарт идентичен международному стандарту ISO 13967:2009 «Фитинги из термопластов. Определение кольцевой жесткости» («Thermoplastics fittings — Determination of ring stiffness», IDT).
Международный стандарт разработан подкомитетом SC 5 «Общие свойства труб, фитингов и арматуры из пластмасс и их комплектующих. Методы испытаний и основные технические требования» Технического комитета по стандартизации ISO/TC 138 «Пластмассовые трубы, фитинги и арматура для транспортирования жидких и газообразных сред» Международной организации по стандартизации (ISO)
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт устанавливает метод определения кольцевой жесткости отводов и тройников, изготовленных из термопластичного материала и предназначенных для применения совместно с трубами из пластмасс, имеющими круглое поперечное сечение.
Метод применяют также для определения жесткости отводов, равнопроходных и редукционных тройников при условии, что допустимая деформация фитинга не менее 4%.
Примечание 1 — Если фитинг имеет такую же толщину стенки, конструкцию стенки, материал и диаметр, как и труба, испытанная в соответствии с ISO 9969 [1], то в силу своей геометрической формы его жесткость может быть равна или больше, чем у трубы. В этом случае допускается классифицировать фитинг как имеющий тот же класс жесткости, что и труба, без проведения испытаний.
Примечание 2 — Любой редукционный тройник будет иметь, по крайней мере, такую же жесткость, как и равнопроходной, при условии, что он имеет тот же основной диаметр, конструкцию стенки и материал, что и равнопроходной тройник.
Примечание 3 — Переход, имеющий такую же толщину стенки, конструкцию стенки и материал в переходной зоне, как и испытанный отвод или тройник, будет иметь, по крайней мере, такую же жесткость, как испытанный отвод или тройник с наибольшим диаметром данного перехода.
Примечание 4 — Результат испытания свидетельствует о сопротивлении фитинга деформации при установке. Рекомендации по анализу результатов испытаний приведены в приложении А.
2 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
2.1 кольцевая жесткость S (ring stiffness S): Механическая характеристика фитинга, представляющая собой меру сопротивления диаметральной деформации под действием внешней силы, приложенной между двумя параллельными плоскостями, определяемая в соответствии с настоящим стандартом.
Примечание 1 — В данном методе для определения этой характеристики используют деформацию, равную 3%.
Примечание 2 — По тексту настоящего стандарта применяют термин «кольцевая жесткость». В ISO 9969, описывающем метод определения жесткости труб из пластмасс, слово «кольцо» является допустимым и используется для отличия окружной или кольцевой жесткости от осевой или продольной жесткости. Образцы труб для испытаний имеют форму колец. Хотя фитинги не имеют форму колец, чтобы подчеркнуть связь между настоящим стандартом и ISO 9969 и то, что в обоих случаях жесткость связана с сопротивлением изделия диаметральной деформации, в настоящем стандарте для определения жесткости фитингов слово «кольцо» было сохранено.
2.2 сжимающее усилие F (compressive force F): Усилие, прикладываемое для возникновения диаметральной деформации во время испытаний в соответствии с настоящим стандартом.
2.3 диаметральная деформация y (diametric deflection y): Изменение диаметра под действием сжимающего усилия.
2.4 процент деформации (percent deflection): Диаметральная деформация y, выраженная в процентах от внутреннего диаметра Di фитинга.
Примечание - Процент деформации определяют по формуле
\frac{y}{D_{i}} \cdot 100. (1)
2.5 высота стенки фитинга ec (fitting wall height ec): Общая толщина фитинга, измеренная по всему поперечному сечению стенки.
Примечание — Примеры определения высоты стенки приведены на рисунке 1.
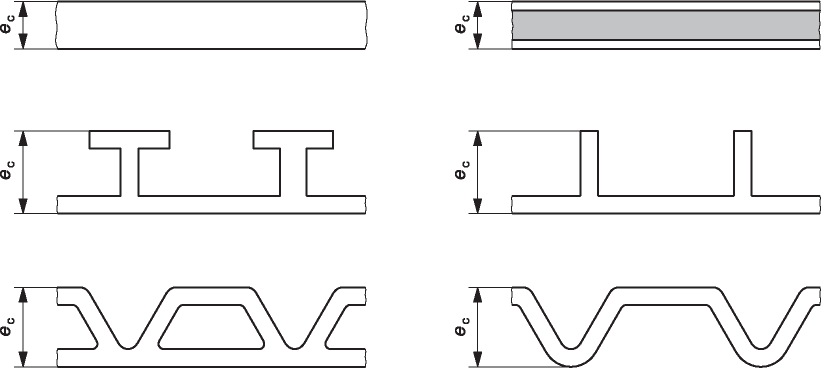
Рисунок 1 — Типовая схема определения высоты стенки фитинга ec
2.6 расчетная длина L (calculation length L): Внешняя свободная длина фитинга, исключая раструбы, зоны входа и половину переходных зон между корпусом и раструбами, измеренная вдоль линии, параллельной оси фитинга.
Примечание 1 — Расчетная длина L зависит от геометрической формы фитинга, как указано в разделе 6. См. рисунки 3 - 5.
Примечание 2 — Длина зоны нагрузки обычно немного короче расчетной длины. Эта разница не оказывает существенного влияния на результат испытания.
3 Обозначения
Di — внутренний диаметр фитинга, мм;
Dn — номинальный диаметр фитинга, мм;
ec — высота стенки фитинга, мм;
S — расчетная кольцевая жесткость, кН/м2;
Sa — кольцевая жесткость образца для испытания a, Н/м2;
Sb — кольцевая жесткость образца для испытания b, Н/м2;
Sc — кольцевая жесткость образца для испытания c, Н/м2;
y — диаметральная деформация, мм.
4 Сущность метода
Образцы для испытаний сжимают по диаметру с постоянной скоростью деформации между двумя параллельными плитами. Получают данные зависимости усилия от деформации.
Усилие прикладывают в виде нагрузки, распределенной по корпусу фитинга без нагрузки на трубный(е) конец(ы) и/или раструб(ы).
Кольцевую жесткость рассчитывают как функцию усилия, необходимого для получения диаметральной деформации фитинга 3%.
Примечание - Поскольку фитинги обычно применяют с раструбом и трубным концом, создавая зоны повышенной жесткости, нагрузку прикладывают только к корпусу фитинга, и в уравнении для расчета жесткости учитывают длину корпуса, а не общую длину фитинга.
5 Оборудование
5.1 Машина для испытания на сжатие, способная обеспечить постоянную скорость перемещения траверсы, соответствующая номинальному диаметру фитинга согласно таблице 1, с нагрузкой и смещением, достаточными для получения заданной диаметральной деформации через пару опорных плит.
Скорость деформации в зависимости от номинального диаметра фитинга
| Номинальный диаметр Dn | Скорость деформации, мм/мин |
| Dn <= 100 | 2 +/- 0,1 |
| 100 < Dn <= 200 | 5 +/- 0,25 |
| 200 < Dn <= 400 | 10 +/- 0,5 |
| 400 < Dn <= 710 | 20 +/- 1 |
| Dn > 710 | 0,03·Di +/- 5% <а> |
| <а> Di определяют в соответствии с 6.3.1. | |
5.2 Опорные плиты, при помощи которых подают нагрузку и перемещение установки для испытаний по 5.1 на образец для испытания, состоящие из пары опорных плит отдельно или в сочетании со вставными пластинами в соответствии с 5.2 b). Если фитинг имеет ребра или структурированную конструкцию стенок, пластины должны иметь первоначальный контакт только с вершиной(ами) ребер или структур (см. рисунок 2).
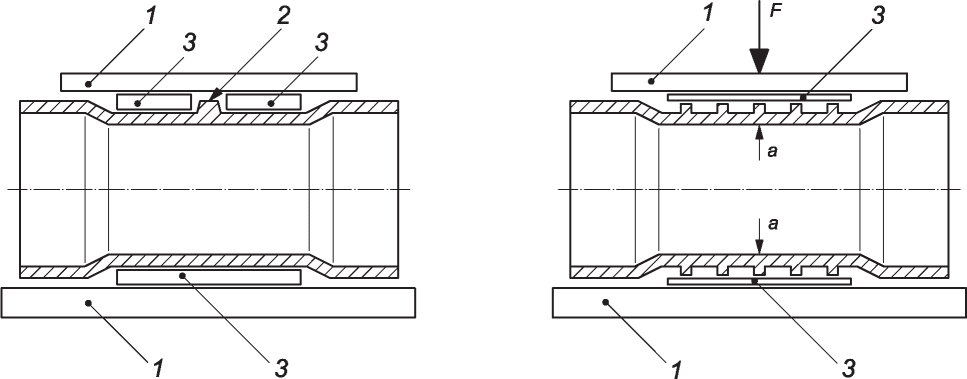
1 — опорная плита; 2 — точка литья под давлением; 3 — вставная пластина; a — точка измерения деформации
Рисунок 2 — Типовые схемы расположения опорных плит и вставных пластин для различных конструкций
Плиты должны быть плоскими и чистыми. Жесткость плит должна быть достаточной для предотвращения их деформации во время испытания. Геометрическая форма плит должна быть такой, чтобы усилие равномерно распределялось по площади нагрузки образца для испытания при его сжатии по длине нагружения (см. рисунки 3 - 5), например с помощью вставных пластин. Ширина опорных плит должна составлять не менее 50 мм. При испытании одинаковых тройников без использования вставных пластин ширина опорных плит должна составлять (50 +/- 1) мм.
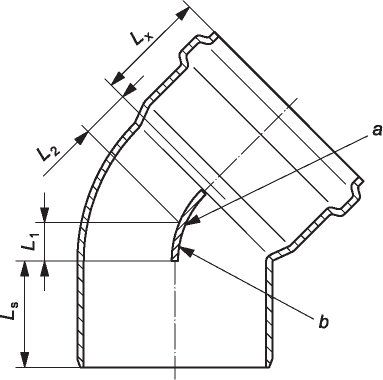
a — точка измерения деформации; b — длина нагружения
Рисунок 3 — Определение расчетной длины L отвода с радиусом <= 1,5 номинального размера
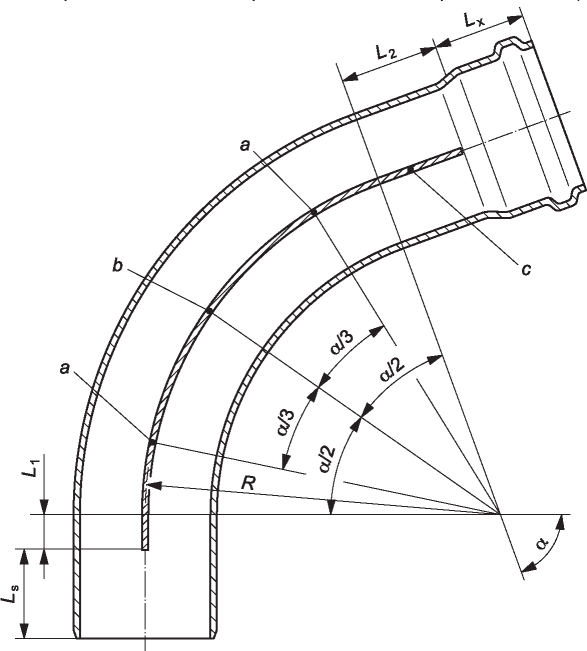
\alpha — угол фитинга, в градусах; a — альтернативная точка измерения деформации; b — точка измерения деформации; c — длина нагружения
Рисунок 4 — Расчетная длина L отвода с радиусом > 1,5 номинального размера
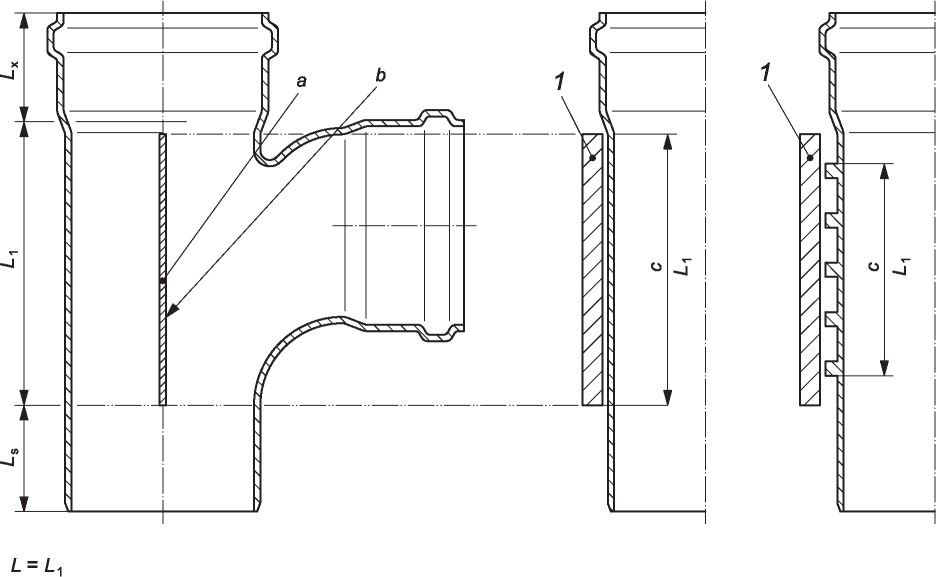
1 — вставная пластина; a — точка измерения деформации; b — длина; c — примеры расположения длины нагружения L1
Рисунок 5 — Определение расчетной длины тройника L
Для равномерного распределения усилия по нагруженной площади образца для испытания (см. рисунки 3 - 5) требуются вставные пластины. Они должны быть плоскими и чистыми. Жесткость пластин должна быть достаточной, чтобы предотвратить их деформацию во время испытания. Геометрическая форма пластин должна соответствовать типу фитинга и быть такой, чтобы усилие равномерно прикладывалось к фитингу, не нагружая раструб(ы) и/или трубный(е) конец(ы). Ширина пластин должна составлять не менее 50 мм. Для испытания равнопроходных тройников ширина пластин должна составлять (50 +/- 1) мм.
5.3 Приборы для измерения размеров, способные определять следующие размеры:
- отдельные значения длин, определенных в 6.3.2 и 6.3.3, с точностью до 1 мм;
- внутренний диаметр образца для испытания с точностью до 0,5%;
- изменение внутреннего диаметра в направлении приложения усилия с точностью до 0,1 мм или 1% от деформации, в зависимости от того, что больше.
5.4 Прибор для измерения нагрузки, способный с точностью до 2% определить нагрузку, необходимую для диаметральной деформации образца для испытания до 4%.
6 Образцы для испытаний
6.1 Подготовка
Каждый образец для испытания должен состоять из фитинга в сборе с его комплектующими деталями, такими как фиксирующие колпачки или кольца. Для улучшения линейности получаемой кривой допускается удалять небольшие выступы на фитинге, которые будут соприкасаться с плитами или пластинами. В качестве альтернативы применяют вставные пластины, адаптированные к геометрической форме фитинга (см. рисунок 2).
6.2 Количество образцов для испытаний
Испытание проводят на трех образцах для испытаний. Испытания обозначают как «a», «b» и «c».
6.3 Определение размеров
6.3.1 Внутренний диаметр
Внутренний диаметр каждого образца для испытания определяют в точке измерения деформации (которая находится в средней точке общей длины корпуса) (см. рисунки 3, 4 и 5) с точностью до 0,2% или 0,1 мм, в зависимости от того, что больше.
6.3.2 Расчетная длина отводов
6.3.2.1 Общие сведения
Метод определения расчетной длины L отвода зависит от его радиуса в месте центральной линии.
6.3.2.2 Отводы с радиусом <= 1,5 номинального размера отвода
Расчетную длину L отвода с радиусом <= 1,5 номинального размера, определяют как длину L1 + L2, в соответствии с рисунком 3, где Ls — длина трубного конца, определенная по нормативно-технической документации изготовителя. Если длина Ls не указана производителем, ее принимают равной длине Lx.
Примечание - Lx — длина раструба, измеренная от его торца до половины переходной зоны между корпусом и раструбом, измеренная вдоль линии, параллельной оси фитинга.
Значения L1, L2 и Ls берут из чертежа изделия, согласно нормативно-технической документации изготовителя, или определяют на изделии. При непосредственном измерении на изделии значения L1 и L2 определяют с точностью до 1% или 1 мм, в зависимости от того, что больше.
6.3.2.3 Отводы с радиусом > 1,5 номинального размера отвода
Расчетную длину L отвода с радиусом > 1,5 номинального размера определяют так же, как и для отводов с радиусом в 1,5 раза равным или менее по отношению к номинальному размеру, с соблюдением следующих условий:
- расчетную длину рассчитывают с применением размеров, приведенных на рисунке 4, и по формуле
L = \frac{2\pi R\alpha}{360} + L_{1} + L_{2}, (2)
- если у отвода с радиусом > 1,5 номинального размера невозможно измерить изменение внутреннего диаметра в средней точке изделия, применяют среднее значение изменения внутреннего диаметра в двух других точках, расположенных на расстоянии \alpha/3 от средней точки (см. рисунок 4).
6.3.3 Расчет длины тройников
Расчетную длину L1 тройника (L = L1) определяют, как показано на рисунке 5, где Ls — длина трубного конца, в соответствии с нормативно-технической документацией изготовителя.
Значения L1 и Ls определяют из чертежа изделия, согласно нормативно-технической документации изготовителя, или определяют непосредственно на изделии.
Определяемые на изделии значения L1 и Ls измеряют с точностью до 1% или 1 мм, в зависимости от того, что больше.
Если Ls невозможно определить, ее принимают равной длине Lx.
Примечание - Lx — длина раструба, измеренная от его торца до половины переходной зоны между корпусом и раструбом, измеренная вдоль линии, параллельной оси фитинга.
6.4 Выдержка образцов для испытаний
Испытывают образцы для испытания в соответствии с разделом 9 не ранее чем через 24 ч после изготовления.
Для типовых испытаний и в случаях разногласия выдержка образцов для испытаний должна составлять (21 +/- 2) дня.
7 Кондиционирование
Образцы для испытаний выдерживают на воздухе при температуре испытания (см. раздел 8) в течение не менее 24 ч непосредственно перед испытанием в соответствии с разделом 9.
8 Температура испытания
Если в стандарте на изделие не указано иное, фитинги из термопластов испытывают при температуре (23 +/- 2) °C или, в странах, где в качестве стандартной лабораторной температуры используется 27 °C, при температуре (27 +/- 2) °C. В случае разногласий испытание проводят при температуре (23 +/- 2) °C.
9 Проведение испытания
9.1 Нижние вставные пластины устанавливают (см. примечание 1) на нижнюю опорную плиту машины для испытания таким образом, чтобы они повторяли форму корпуса образца для испытания и раструб(ы) не соприкасался(ись) с опорными плитами во время испытания.
Примечание 1 — Если конструкция опорных пластин такова, что контакта между ними и раструбом(ами) или трубным(ыми) концом(ами) можно избежать без вставных пластин, то вставные пластины не применяют.
Если фитинг имеет ребра или структурированную конструкцию стенок, необходимо убедиться, что только верхние части ребер или секций находятся в первоначальном контакте со вставными пластинами или опорными плитами (см. рисунок 2).
Образец для испытания устанавливают по центру в испытательной машине так, чтобы его продольная ось была параллельна опорным плитам. Для получения показаний с датчика нагрузки образец для испытания устанавливают таким образом, чтобы ось прилагаемого усилия находилась примерно на одной линии с осью датчика нагрузки.
Примечание 2 — Положение прилагаемого усилия зависит от геометрической формы фитинга и конструкции перехода между раструбом (если он есть) и корпусом фитинга, поэтому точное определение результатов очень сложно, возможно провести только приблизительную оценку.
Если не указано иное, оси тройников должны быть параллельны опорным плитам.
Помещают верхние опорные пластины (см. примечание 1) на корпус образца для испытания таким образом, чтобы они не соприкасались с раструбом(ами) во время испытания.
Приводят верхнюю опорную плиту в контакт с верхними вставными пластинами. Усилие должно быть достаточным, чтобы удержать вставные пластины на месте. Убеждаются, что контакт между всеми вставными пластинами и опорными плитами максимально равномерный.
9.2 Сжимают образец для испытания с постоянной скоростью в соответствии с таблицей 1, непрерывно регистрируя усилие и деформацию, как описано ниже, до достижения диаметральной деформации не менее 4%.
График зависимости усилия от деформации строят путем измерения изменения внутреннего диаметра образца для испытания и соответствующей нагрузки. Вертикальное изменение d1 измеряют в центре корпуса фитинга.
Если во время испытания высота стенки фитинга ec (см. рисунок 1) не уменьшилась менее чем на 95% от первоначальной высоты стенки фитинга, допускается построение графика зависимости усилия от деформации путем измерения перемещения одной из опорных плит. В случае разногласий для построения графика применяют изменение внутреннего диаметра.
9.3 График зависимости усилия от деформации обычно представляет собой плавную кривую. Для определения начала отсчета при вычислении и определении усилия 3% деформации используют начало данной кривой следующим образом (см. рисунок 6):
a) проводят вертикальную линию на расстоянии 2,5% деформации от начала графика зависимости усилия от деформации (d2,5).
Определяют точку пересечения описанной выше линии с кривой «усилие — деформация» (точка D 2,5);
b) проводят вторую вертикальную линию на расстоянии 3,5% деформации от начала графика зависимости усилия от деформации (d3,5).
Определяют точку пересечения этой линии с кривой зависимости силы от деформации (точка D 3,5);
c) проводят прямую линию через точки D 2,5 и D 3,5. Точку пересечения данной линии с горизонтальной осью принимают за начало отсчета (точка 0,0);
d) проводят вертикальную линию на расстоянии 3% деформации от начала координат для расчета (d3).
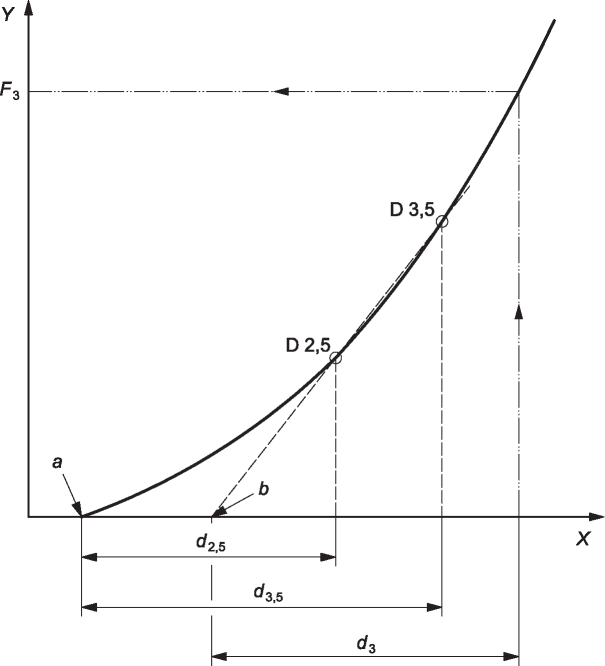
X — деформация d, %; Y — усилие F, Н; a — начало графика зависимости усилия от деформации; b — начало отсчета (точка 0,0)
Рисунок 6 — Метод определения начального положения для расчета усилия при деформации 3%
Определяют точку пересечения данной линии с кривой и изображают соответствующее усилие F3 на вертикальной оси.
9.4 Процедуру, описанную в 9.1, 9.2 и 9.3, повторяют для остальных образцов для испытаний, обозначив отдельные результаты «a», «b» и «c» соответственно.
10 Расчет кольцевой жесткости
Кольцевую жесткость S рассчитывают для трех отдельных образцов для испытаний в Ньютонах на квадратный метр (Н/м2), по формулам (3) - (5):
S_{a} = 18600 \frac{F_{3,a}}{L_{a} \cdot y_{a}} , (3)
S_{b} = 18600 \frac{F_{3,b}}{L_{b} \cdot y_{b}} , (4)
S_{c} = 18600 \frac{F_{3,c}}{L_{c} \cdot y_{c}} , (5)
где F3 — усилие, Н, соответствующее деформации фитинга на 3%;
L — расчетная длина образца для испытания, мм, определенная в соответствии с 6.3;
y — деформация, мм, соответствующая 3,0% деформации.
Кольцевую жесткость фитинга рассчитывают как среднее арифметическое из трех рассчитанных значений, выраженное в килоньютонах на квадратный метр (кН/м2), используя уравнение
S = \frac{S_{a} + S_{b} + S_{c}}{3000} . (6)
Результат округляют до трех значащих цифр.
11 Протокол испытания
Протокол испытаний должен содержать следующую информацию:
a) обозначение настоящего стандарта и соответствующего стандарта на изделие;
b) идентификацию фитинга из термопластов, включая:
c) расчетную длину L, определенную в соответствии с 6.3.2 или 6.3.3;
e) сведения об используемом оборудовании;
f) значения F и y, определенные для каждого испытанного фитинга;
g) расчетные значения кольцевой жесткости (Sa, Sb и Sc);
i) график зависимости нагрузки от деформации для каждого образца для испытаний, при необходимости;
j) любые факторы, которые могли повлиять на результаты, такие как любые инциденты или любые рабочие детали, не указанные в настоящем стандарте;
РЕКОМЕНДАЦИИ ПО ПРИМЕНЕНИЮ МЕТОДА ИСПЫТАНИЙ
Определение жесткости фитингов используют для классификации фитингов со структурированными стенками.
Фитинги со сплошными стенками обычно классифицируют по соотношению толщина стенки/диаметр.
Однако, конструкция фитингов приводит к тому, что жесткость фитингов, определенная в соответствии с настоящим стандартом, может быть различной, даже если они изготовлены из одного и того же материала и имеют одинаковую толщину/профиль стенки и другие конструкционные параметры, за исключением, например, угла фитинга.
Поэтому при анализе результатов испытаний рекомендуется соблюдать осторожность при учете результатов теста для классификации.
Установлено, что в системах подземных трубопроводов деформация фитингов намного меньше, чем у труб из того же материала, с тем же диаметром и толщиной стенки. Данный факт указывает на то, что даже высокие значения жесткости, полученные с помощью данного метода, могут иметь место при рассмотрении фактического поведения фитинга для подземных трубопроводов при прокладке.
Такое поведение обусловлено малой свободной длиной между стыками фитингов и их креплением к корпусу фитинга в сочетании с его геометрической формой.
Деформации в трубопроводе в большей степени определяются жесткостью трубы, чем жесткостью фитинга, и ряд других характеристик фитингов имеет большее значение, чем жесткость, для обеспечения точной работы трубопроводной системы.
Краткое объяснение поведения различных фитингов, подвергнутых данному испытанию, приведено в А.2.
А.2.1 Отводы с радиусом <= 1,5 номинального размера отвода
Наблюдают значительную разницу в определении жесткости отводов в зависимости от их угла изгиба, даже если они имеют одни и те же толщину стенки, диаметр и изготовлены из одного и того же материала. Малые углы отводов дают более высокие значения, чем отводы с большими углами.
Раструбы отводов дают более высокие значения, чем отводы с раструбом/трубным концом.
Во всех случаях значения намного выше, чем измеренные на трубе из того же материала, диаметра и толщины стенки/профиля.
А.2.2 Отводы с радиусом > 1,5 номинального размера отвода
Поскольку расчетная длина отвода большого радиуса гораздо больше, чем для отвода малого радиуса, а опора от перехода до раструба(ов)/трубного(ых) конца(ов) остается в одинаковой, значение измеренной жесткости приближается к ожидаемому при измерении на трубе из того же материала, диаметра и толщины/профиля стенки.
Существуют значительные различия в определяемой жесткости тройников с одинаковым материалом, углом, диаметром и толщиной/профилем стенки в зависимости от того, являются ли они равнопроходными или неравнопроходными.
Раструбы тройников дают более высокие значения, чем тройники с раструбом/трубным концом.
Тройники с большими углами дают более высокие значения, чем тройники с меньшими углами.
Значение жесткости равнопроходного тройника близко к ожидаемому для трубы из того же материала, угла, диаметра и толщины стенки/профиля.
Значение редукционного тройника показывает большее значение жесткости, чем равнопроходного из того же материала, угла, диаметра и толщины стенки/профиля.
БИБЛИОГРАФИЯ
| [1] | ISO 9969, Thermoplastics pipes — Determination of ring stiffness |
|---|
| УДК 678.742-462:006.354 | МКС 23.040.45 | IDT |
| Ключевые слова: фитинги из термопластов, кольцевая жесткость | ||