ГОСТ ISO 13919-2-2017. Межгосударственный стандарт. Сварка. Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по оценке уровня качества для дефектов. Часть 2. Алюминий и его сплавы
(введен в действие Приказом Росстандарта от 08.11.2018 № 956-ст)
Внимание
Документ утратил силу с 01.01.2026 в связи с изданием Приказа Росстандарта от 01.12.2025 № 1615-ст. Взамен введен в действие ГОСТ ISO 13919-2-2025. Документ утратил силу с 01.01.2026 в связи с изданием Приказа Росстандарта от 01.12.2025 № 1615-ст. Взамен введен в действие ГОСТ ISO 13919-2-2025. Документ введен в действие с 01.03.2019.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 13919-2-2017"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-iso-13919-2-2017" "ГОСТ ISO 13919-2-2017. Межгосударственный стандарт. Сварка. Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по оценке уровня качества для дефектов. Часть "
  n1["ГОСТ ISO 13919-2-2025"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-iso-13919-2-2025" "ГОСТ ISO 13919-2-2025. Межгосударственный стандарт. Соединения, полученные электронно-лучевой и лазерной сваркой. Требования и рекомендации по уровням качества. Часть 2. Алюминий, "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 8 ноября 2018 г. № 956-ст
СОЕДИНЕНИЯ, ПОЛУЧЕННЫЕ ЭЛЕКТРОННО-ЛУЧЕВОЙ И ЛАЗЕРНОЙ СВАРКОЙ. РУКОВОДСТВО ПО ОЦЕНКЕ УРОВНЯ КАЧЕСТВА ДЛЯ ДЕФЕКТОВ
Welding. Electron and laser-beam welded joints. Guidance on quality levels for imperfections. Part 2. Aluminium and its weldable alloys
Дата введения 1 марта 2019 года
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены в ГОСТ 1.0-2015 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2015 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Обществом с ограниченной ответственностью «Национальная Экспертно-Диагностическая Компания» (ООО «НЭДК») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 ноября 2017 г. № 52)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 8 ноября 2018 г. № 956-ст межгосударственный стандарт ГОСТ ISO 13919-2-2017 введен в действие в качестве национального стандарта Российской Федерации с 1 марта 2019 г.
5 Настоящий стандарт идентичен международному стандарту ISO 13919-2:2001 «Сварка. Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по оценке уровня качества для дефектов. Часть 2. Алюминий и его сплавы» («Welding — Electron and laser-beam welded joints — Guidance on quality levels for imperfections — Part 2: Aluminium and its weldable alloys», IDT).
Международный стандарт разработан Техническим комитетом ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 10.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
ISO 13919 состоит из следующих частей под общим наименованием «Сварка. Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по оценке уровня качества для дефектов»:
Настоящий стандарт может применяться при разработке нормативных документов на продукцию. Он может использоваться в рамках системы менеджмента качества для производства сварных соединений. Настоящий стандарт содержит три диапазона допустимых размеров для каждого вида дефекта, которые представлены уровнем качества, выбираемым для конкретного применения. Необходимый уровень качества сварного соединения в каждом случае задается ответственным разработчиком совместно с производителем, потребителем и/или другими заинтересованными сторонами. Необходимый уровень качества должен быть задан до начала изготовления, на стадии исследования или заказа. Для конкретных условий могут потребоваться дополнительные сведения.
Уровни качества, приведенные в настоящем стандарте, соответствуют основному диапазону допустимых размеров дефектов и относятся к сварным соединениям, а не к конкретным изделиям в целом или их составным элементам. В одном и том же изделии или его элементах возможно применение различных уровней качества. Основной задачей настоящего стандарта является установление уровней качества для оценки любых сварных соединений. Уровни качества приведены в таблице 1.
Уровни качества сварных соединений в зависимости от дефектов
| Обозначение уровня качества | Уровень качества |
|---|---|
| D | Невысокий |
| C | Средний |
| B | Высокий |
Установление более жестких требований к допустимым размерам дефектов швов по сравнению с приведенными уровнями качества (например, при динамических нагрузках) может повлечь включение дополнительных операций механической обработки шва после сварки с целью удаления поверхностных дефектов.
Для большинства сварных соединений допустимые размеры дефектов могут быть заданы одним уровнем качества для любого вида дефекта. В некоторых случаях, например для некоторых типов сталей и конструкций, а также при усталостной нагрузке или для герметичности может возникнуть необходимость установления различных уровней качества для различных дефектов в одном сварном соединении или введения дополнительных требований.
При выборе уровня качества для конкретного применения должны учитываться особенности конструкции, последующая обработка, например наплавка, режим нагрузки (например, статический, динамический), условия эксплуатации (например, температура, условия окружающей среды) и последствия разрушения. При выборе уровней качества также учитываются экономические факторы, включающие стоимость изготовления, контроля, испытаний и ремонта.
Дефекты оцениваются только по реальным размерам, для их выявления и оценки может потребоваться применение нескольких методов неразрушающего контроля. Выявление дефектов и оценка их размеров зависят от методов контроля и испытаний, установленных стандартом или техническими условиями на продукцию.
Настоящий стандарт не содержит методы выявления и определения размеров дефектов, поэтому он применяется совместно с документами, содержащими требования к проверке, контролю и испытаниям. Необходимо учитывать, что методами неразрушающего контроля не всегда можно выявить отдельные дефекты, приведенные в таблице 2, и определить их размеры.
Настоящий стандарт охватывает толщины материала (глубины проникновения) от 1 мм и выше для электронно-лучевой и лазерной сварки. Следует отметить, что допустимый размер для всех видов дефектов имеет верхний предел.
Применение толщин свыше 50 мм для электронно-лучевой сварки и 12 мм для лазерной сварки безопасно, но требования могут оказаться завышенными, и поэтому могут потребоваться специальные меры, такие как зачистка, для соответствия требованиям по допустимым размерам выпуклости шва и подрезов. На такие меры должно быть обращено внимание во время аттестационных испытаний процедуры сварки и, при необходимости, могут потребоваться специальные требования.
Применение настоящего стандарта для толщин менее 1 мм возможно, но для некоторых видов дефектов требования могут быть слишком жесткими.
1 Область применения
Настоящий стандарт устанавливает уровни качества сварных соединений алюминия и алюминиевых сплавов, выполненных электронно-лучевой и лазерной сваркой в зависимости от дефектов шва. Для оценки качества широкого диапазона сварных соединений в настоящем стандарте представлены три уровня качества. Эти уровни относятся к качеству производства, а не к работоспособности изделия.
Настоящий стандарт распространяется на электронно-лучевую и лазерную сварку:
- алюминия и алюминиевых сплавов;
- всех типов сварных швов, выполненных с применением или без применения дополнительной присадочной проволоки;
- материалов толщиной не менее 1 мм для электронно-лучевой и лазерной сварки.
При наличии в сварном соединении значительных отклонений от геометрической формы и размеров, указанных в настоящем стандарте, необходимо оценить, в какой степени применимы условия настоящего стандарта.
Примечание 1 — Для кольцевых швов, например для зоны затухания (заварка кратера), может быть установлен более низкий уровень качества.
В настоящем стандарте не рассматриваются металлургические характеристики сварного соединения, например размер зерна и твердость.
2 Нормативные ссылки
Для применения настоящего стандарта необходимы следующие ссылочные документы. Для недатированных ссылок применяют последнее издание ссылочного документа (включая все изменения к нему):
EN ISO 6520-1 <1> Welding and allied processes — Classification of geometric imperfections in metallic materials — Part 1: Fusion welding (ISO 6520-1:1998) [Сварка и родственные процессы. Классификация геометрических дефектов металлических материалов. Часть 1. Сварка плавлением (ISO 6520-1:1998)]
<1> Заменен на ISO 6520-1:2007 «Сварка и родственные процессы. Классификация геометрических дефектов металлических материалов. Часть 1. Сварка плавлением».
EN 30042 <1> Arc-welded joints in aluminium and its weldable alloys — Guidance on quality levels for imperfections (ISO 10042:1992) [Сварка. Соединения из алюминия и алюминиевых сплавов, выполненные дуговой сваркой. Уровни качества в зависимости от дефектов (ISO 10042:1992)].
<1> Заменен на ISO 10042:2005 и ISO 10042:2005/Cor. 1:2006 «Сварные соединения из алюминия и алюминиевых сплавов, выполненные дуговой сваркой. Уровни качества для дефектов».
3 Обозначения
В настоящем стандарте применены следующие обозначения:
\Delta L — расстояние между двумя дефектами (порами, полостями);
br — ширина корня сварного шва;
d — максимальный размер дефекта (поры, полости);
f — площадь проекции пор или полостей;
g — расстояние от оси в тавровом (Т-образном) соединении;
h — размер дефекта (высота, ширина);
h1, h2 — отклонение от глубины проплавления;
l — длина дефекта (измеренная в любом направлении);
L — длина оцениваемого участка сварного шва (длина контролируемого участка сварного шва);
Lc — длина участка локализованной пористости (длина сварного шва, подверженная пористости);
s1 — глубина проплавления в тавровом (Т-образном) соединении;
t — толщина свариваемых деталей.
4 Оценка сварных швов
Ограничения на дефекты приведены в таблице 2.
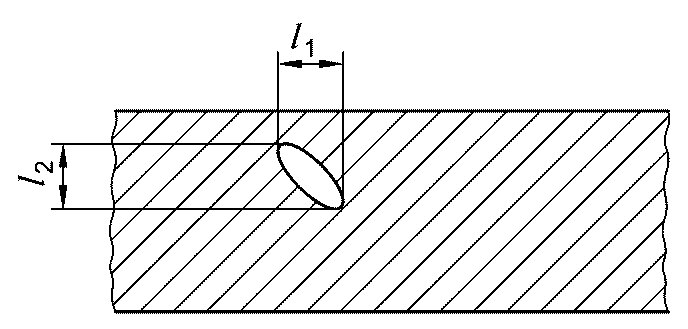
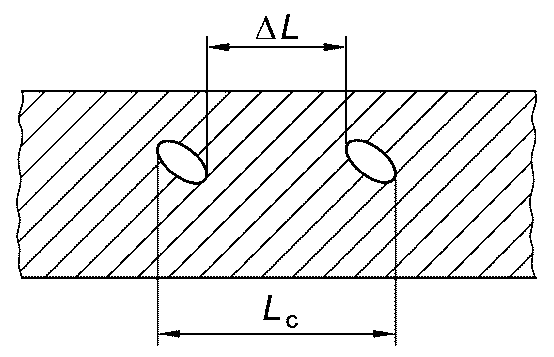
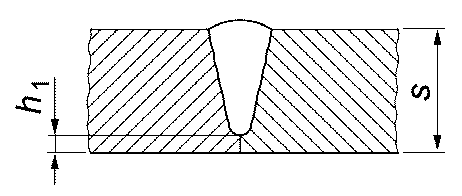
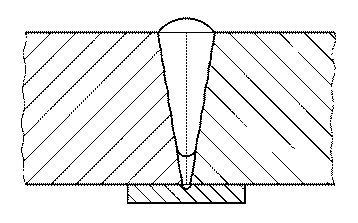
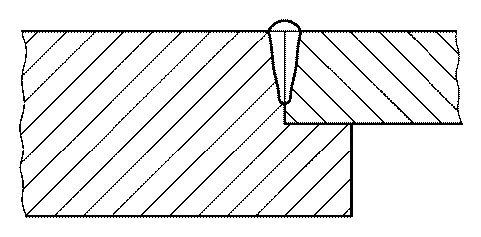
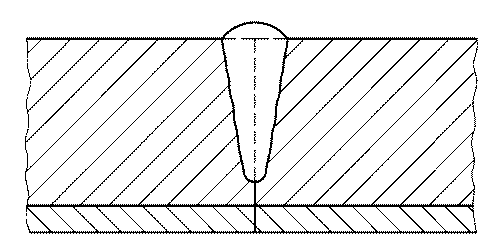
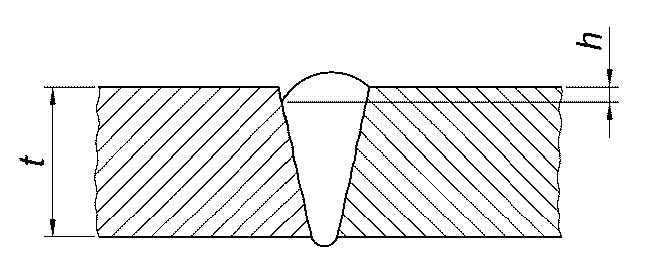
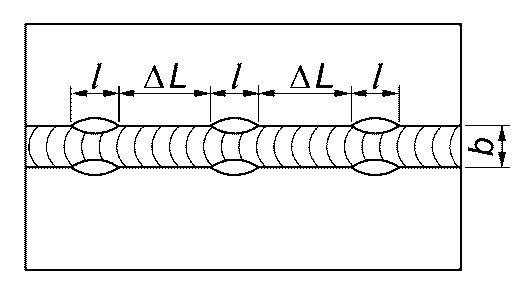
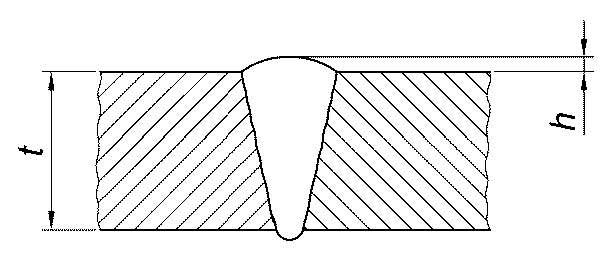
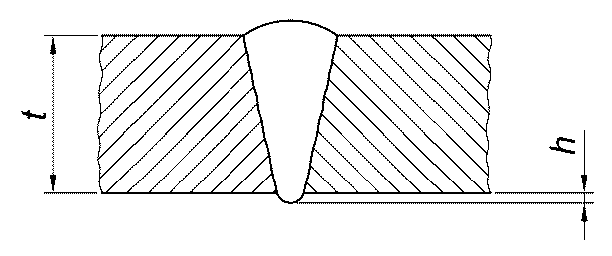
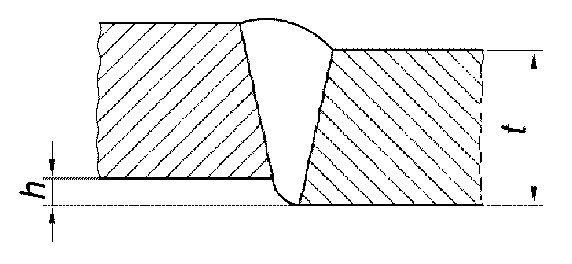
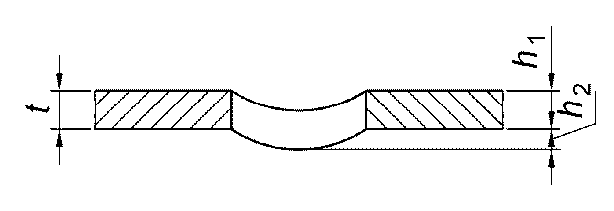
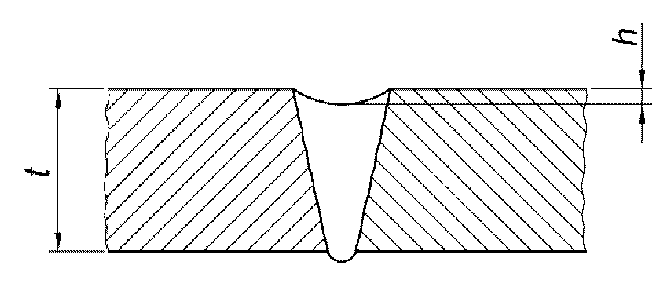
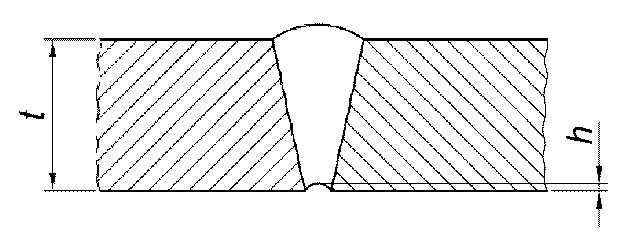
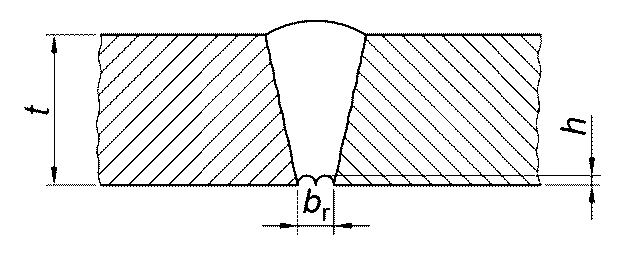
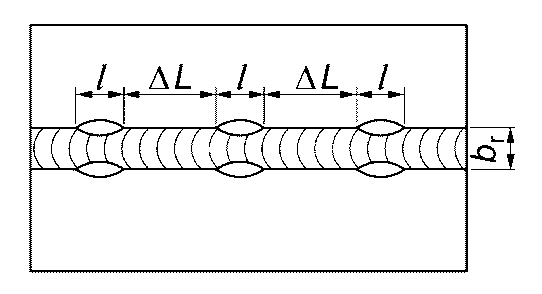
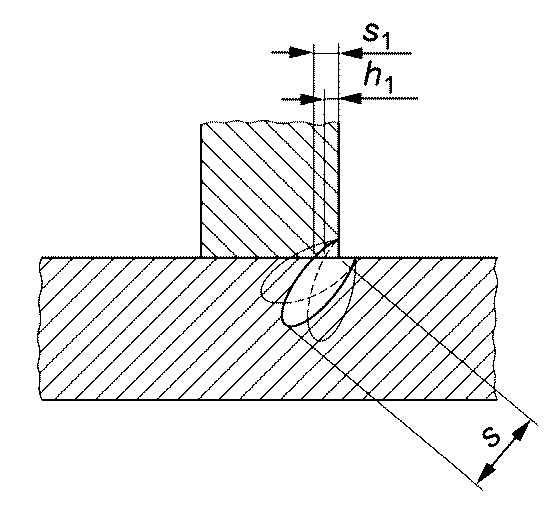
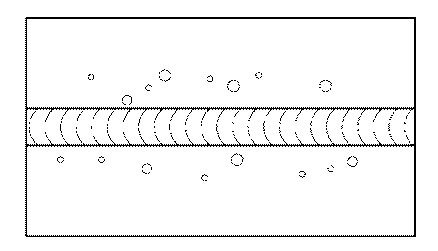
Сварные соединения должны оцениваться отдельно для каждого типа дефектов. Различные типы дефектов, выявленные в поперечном сечении сварного соединения, могут требовать отдельного рассмотрения.
ДОПОЛНИТЕЛЬНАЯ ИНФОРМАЦИЯ ПО ПРИМЕНЕНИЮ НАСТОЯЩЕГО СТАНДАРТА
Часто различные изделия разрабатываются для разных случаев применения, но с одинаковыми требованиями. К одинаковым деталям, изготавливаемым на различных производствах, должны применяться одинаковые требования для гарантии, что работы проводятся в соответствии с одинаковыми требованиями. Применение настоящего стандарта является одной из основ системы обеспечения качества при производстве сварных конструкций.
Существует теоретическая возможность объединения влияния отдельных дефектов. В этом случае общая сумма всех допустимых отклонений должна ограничиваться определенными величинами для различных уровней качества. Величина единичного дефекта может превышать величину \Sigma h , например, для случая единичной поры.
Настоящий стандарт может быть применен совместно со стандартами для уровней приемки при неразрушающих методах контроля.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 10042:1992 | - | <*>, <1> |
| ISO 6520-1 | - | <*>, <2> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. | ||
<1> В Российской Федерации действует ГОСТ Р ИСО 10042-2009 «Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества».
<2> В Российской Федерации действует ГОСТ Р ИСО 6520-1-2012 «Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением».
| УДК 621.791 | МКС 25.160.40 | IDT |
| Ключевые слова: электронно-лучевая сварка, лазерная сварка, уровни качества, дефекты сварных соединений алюминия | ||