ГОСТ ISO 13919-1-2017. Межгосударственный стандарт. Сварка. Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по оценке уровня качества для дефектов. Часть 1. Сталь
(введен в действие Приказом Росстандарта от 28.08.2018 № 530-ст)
Внимание
Документ утратил силу с 01.01.2026 в связи с изданием Приказа Росстандарта от 01.12.2025 № 1603-ст. Взамен введен в действие ГОСТ ISO 13919-1-2025. Документ утратил силу с 01.01.2026 в связи с изданием Приказа Росстандарта от 01.12.2025 № 1603-ст. Взамен введен в действие ГОСТ ISO 13919-1-2025. Документ введен в действие с 01.03.2019.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 13919-1-2017"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-iso-13919-1-2017" "ГОСТ ISO 13919-1-2017. Межгосударственный стандарт. Сварка. Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по оценке уровня качества для дефектов. Часть "
  n1["ГОСТ ISO 13919-1-2025"]:::doc
  click n1 "https://bukva.ai/docs/trebovaniya-gost-iso-13919-1-2025" "ГОСТ ISO 13919-1-2025. Межгосударственный стандарт. Соединения, полученные электронно-лучевой и лазерной сваркой. Требования и рекомендации по уровням качества. Часть 1. Сталь, ник"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 28 августа 2018 г. № 530-ст
СОЕДИНЕНИЯ, ПОЛУЧЕННЫЕ ЭЛЕКТРОННО-ЛУЧЕВОЙ И ЛАЗЕРНОЙ СВАРКОЙ. РУКОВОДСТВО ПО ОЦЕНКЕ УРОВНЯ КАЧЕСТВА ДЛЯ ДЕФЕКТОВ
Welding. Electron and laser-beam welded joints. Guidance on quality levels for imperfections Part 1. Steel
Дата введения 1 марта 2019 года
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены в ГОСТ 1.0-2015 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2015 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Обществом с ограниченной ответственностью «Национальная экспертно-диагностическая компания» (ООО «НЭДК») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 ноября 2017 г. № 52-2017)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 28 августа 2018 г. № 530-ст межгосударственный стандарт ГОСТ ISO 13919-1-2017 введен в действие в качестве национального стандарта Российской Федерации с 1 марта 2019 г.
5 Настоящий стандарт идентичен международному стандарту ISO 13919-1:1996 «Сварка. Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по оценке уровня качества для дефектов. Часть 1. Сталь» («Welding — Electron and laser-beam welded joints — Guidance on quality levels for imperfections — Part 1: Steel», IDT).
Международный стандарт разработан Техническим комитетом ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 10.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты» (по состоянию на 1 января текущего года), а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
ISO 13919 состоит из следующих частей под общим наименованием «Сварка. Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по оценке уровня качества для дефектов»:
Настоящий стандарт может применяться при разработке нормативных документов на продукцию. Он может использоваться в рамках системы менеджмента качества для производства сварных соединений. Настоящий стандарт содержит три диапазона допустимых размеров для каждого вида дефекта, которые представлены уровнем качества, выбираемым для конкретного применения. Необходимый уровень качества сварного соединения в каждом случае задается ответственным разработчиком совместно с производителем, потребителем и/или другими заинтересованными сторонами. Необходимый уровень качества должен быть задан до начала изготовления, на стадии исследования или заказа. Для конкретных условий могут потребоваться дополнительные сведения.
Уровни качества, приведенные в настоящем стандарте, соответствуют основному диапазону допустимых размеров дефектов и относятся к сварным соединениям, а не к конкретным изделиям в целом или их составным элементам. В одном и том же изделии или его элементах возможно применение различных уровней качества. Основной задачей настоящего стандарта является установление уровней качества для оценки любых сварных соединений. Уровни качества приведены в таблице 1.
Уровни качества сварных соединений в зависимости от дефектов
| Обозначение уровня качества | Уровень качества |
|---|---|
| D | Невысокий |
| C | Средний |
| B | Высокий |
Установление более жестких требований к допустимым размерам дефектов швов по сравнению с приведенными уровнями качества (например, при динамических нагрузках) может повлечь включение дополнительных операций механической обработки шва после сварки с целью удаления поверхностных дефектов.
Для большинства сварных соединений допустимые размеры дефектов могут быть заданы одним уровнем качества для любого вида дефекта. В некоторых случаях, например для некоторых типов сталей и конструкций, а также при усталостной нагрузке или для герметичности, может возникнуть необходимость установления различных уровней качества для различных дефектов в одном сварном соединении или введения дополнительных требований.
При выборе уровня качества для конкретного применения должны учитываться особенности конструкции, последующая обработка, например наплавка, режим нагрузки (например, статический, динамический), условия эксплуатации (например, температура, условия окружающей среды) и последствия разрушения. При выборе уровней качества также учитываются экономические факторы, включающие стоимость изготовления, контроля, испытаний и ремонта.
Дефекты оцениваются только по реальным размерам, для их выявления и оценки может потребоваться применение нескольких методов неразрушающего контроля. Выявление дефектов и оценка их размеров зависят от методов контроля и испытаний, установленных стандартом или техническими условиями на продукцию.
Настоящий стандарт не содержит методы выявления и определения размеров дефектов, поэтому он применяется совместно с документами, содержащими требования к проверке, контролю и испытаниям. Необходимо учитывать, что методами неразрушающего контроля не всегда можно выявить отдельные дефекты, приведенные в таблице 2, и определить их размеры.
Настоящий стандарт охватывает толщины материала (глубины проникновения) от 0,5 мм и выше для электронно-лучевой и лазерной сварки. Следует отметить, что допустимый размер для всех видов дефектов имеет верхний предел. Применение толщин свыше 50 мм для электронно-лучевой сварки и 12 мм для лазерной сварки безопасно, но требования могут оказаться завышенными, и поэтому могут потребоваться специальные меры, такие как зачистка, для соответствия требованиям по допустимым размерам выпуклости шва и подрезов. На такие меры должно быть обращено внимание во время аттестационных испытаний процедуры сварки, и при необходимости могут потребоваться специальные требования.
1 Область применения
Настоящий стандарт устанавливает уровни качества сварных соединений из стали, выполненных электронно-лучевой и лазерной сваркой в зависимости от дефектов шва. Для оценки качества широкого диапазона сварных соединений в настоящем стандарте представлены три уровня качества. Эти уровни относятся к качеству производства, а не к работоспособности изделия.
Настоящий стандарт распространяется на электронно-лучевую и лазерную сварку:
- нелегированных и легированных сталей;
- всех типов сварных швов, выполненных с применением или без применения дополнительной присадочной проволоки;
- материалов толщиной не менее 0,5 мм.
При наличии в сварном соединении значительных отклонений от геометрической формы и размеров, указанных в настоящем стандарте, необходимо оценить, в какой степени применимы условия настоящего стандарта.
В настоящем стандарте не рассматриваются металлургические характеристики сварного соединения, например размер зерна и твердость.
2 Нормативные ссылки
Для применения настоящего стандарта необходимы следующие ссылочные документы. Для недатированных ссылок применяют последнее издание ссылочного документа (включая все его изменения):
EN 25817 <1> Arc welded joints in steel — Guidance on quality levels for imperfections (ISO 5817:1992) [Соединения сварные сталей, выполненные дуговой сваркой. Руководство по оценке уровня качества для дефектов (ISO 5817:1992)]
<1> Заменен на ISO 5817:2014 «Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (исключая лучевые способы сварки). Уровни качества по дефектам».
EN 26520 <2> Classification of imperfections in metallic fusion welds, with explanations (ISO 6520:1982) [Классификация дефектов сварных швов металлических материалов, полученных сваркой плавлением, с пояснениями (ISO 6520:1982)]
<2> Заменен на ISO 6520-1:2007 «Сварка и родственные процессы. Классификация геометрических дефектов металлических материалов. Часть 1. Сварка плавлением».
3 Обозначения
В настоящем стандарте применены следующие обозначения:
\Delta L — расстояние между двумя дефектами (порами, полостями);
d — максимальный размер дефекта (поры, полости);
f — площадь проекции пор или полостей;
g — расстояние от оси в тавровом (Т-образном) соединении;
h — размер дефекта (высота, ширина);
h1, h2 - отклонение от глубины проплавления;
l — длина дефекта (измеренная в любом направлении);
L — длина оцениваемого участка сварного шва (длина контролируемого участка сварного шва);
Lc — длина участка локализованной пористости (длина сварного шва, подверженная пористости);
s1 — глубина проплавления в тавровом (Т-образном) соединении;
t — толщина свариваемых деталей.
4 Оценка сварных швов
Ограничения на дефекты приведены в таблице 2.
Сварные соединения должны оцениваться отдельно для каждого типа дефектов. Различные типы дефектов, выявленные в поперечном сечении сварного соединения, могут требовать отдельного рассмотрения.
| N | Наименование дефекта | Обозначение по ISO 6520-1 | Примечание | Ограничения на дефекты для различных уровней качества | ||
| Невысокий D | Средний C | Высокий B | ||||
| 1 | Трещина | 100 | Все виды трещин, кроме микротрещин (площадь трещины менее 1 мм2). Кратерные трещины см. № 2 | Не допускается | Не допускается | Не допускается |
| 2 | Кратерная трещина | 104 | Локальная кратерная трещина допускается | Не допускается | Не допускается | |
| 3 | Полости и газовые поры | 200 | Должны соблюдаться следующие условия и ограничения для дефектов: | |||
| a) максимальный размер l (l1, l2 или h) для единичной поры; | l или h <= 0,5t, или 5 мм, наименьшее из этих значений | l или h <= 0,4t, или 3 мм, наименьшее из этих значений | l или h <= 0,3t, или 2 мм, наименьшее из этих значений | |||
| b) максимальная величина суммарной площади проекции дефектов. | f <= 6% | f <= 2% | f <= 0,7% | |||
Проецирование производится в направлении, параллельном поверхности и перпендикулярном оси сварного шва. Это относится к площади, равной величине t, умноженной на длину сварного шва, где длина шва считается фактической длиной сварного шва, или 100 мм, смотря что меньше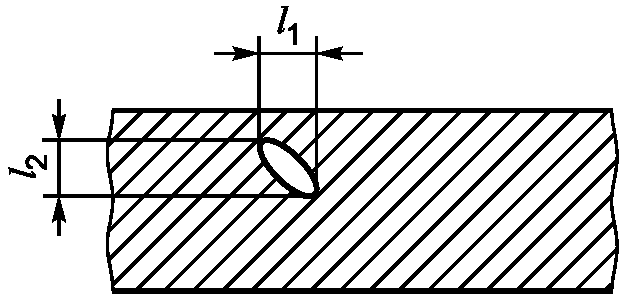 | ||||||
| 4 | Скопление пор (локализованное) и линейная пористость | 2013 2014 | Должны соблюдаться следующие условия и ограничения для дефектов: | |||
| a) максимальный размер l (l1, l2 или h) для единичной поры | l или h <= 0,5t, или 5 мм, наименьшее из этих значений | l или h <= 0,4t, или 3 мм, наименьшее из этих значений | l или h <= 0,3t, или 2 мм, наименьшее из этих значений | |||
| b) максимальная величина суммарной площади проекции дефектов. | f <= 6% | f <= 2% | f <= 0,7% | |||
| Проецирование производится в направлении, параллельном поверхности и перпендикулярном оси сварного шва. Это относится к площади, равной величине t, умноженной на длину сварного шва, где длина шва считается фактической длиной сварного шва, или 100 мм, смотря что меньше | ||||||
| Кроме того: | ||||||
| c) расстояния \Delta L между отдельными порами в локализованном скоплении пор или в цепочке пор должны быть оценены. | ||||||
| Любые две поры на расстоянии меньше чем: | 0,25t или 5 мм, наименьшее из этих значений | 0,5t или 10 мм, наименьшее из этих значений | 0,5t или 15 мм, наименьшее из этих значений | |||
| должны оцениваться, как локализованная (суммарная) пористость; | ||||||
d) локализованная пористость допускается, если подверженная ей длина сварного шва Lc меньше чем: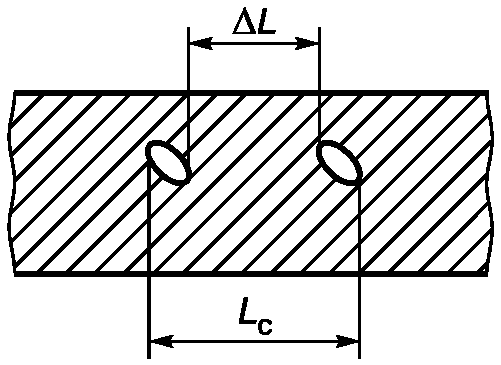 Подверженная пористости длина сварного шва Lc при локализованной пористости. Следует применять d) ограничение при приемке | Lc <= 2t | Lc <= t | Lc <= t | |||
| 5 | Усадочная раковина и кратерная усадочная раковина | 202 2024 | - | Следует применять ограничения для пористости | ||
| 6 | Твердое включение | 300 | - | Неприменимо | ||
| 7 | Несплавление | 401 | - | h <= 0,25s или 1 мм, наименьшее из этих значений | Не допускается | Не допускается |
| 8 | Непровар | 402 | Глубина непровара h1 при заданном полном проплавлении сварных швов должна быть менее чем: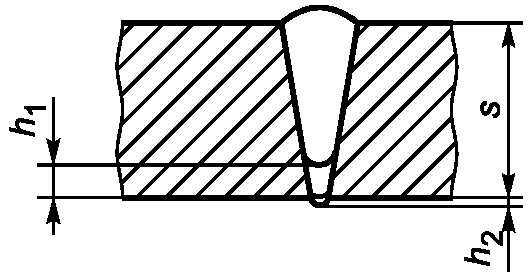 Неполный провар может быть установлен для конкретного случая. Рисунки ниже являются примерами таких случаев. Ограничения относятся к величине h1, что приводит к проплавлению меньше чем установлено. Превышение установленного проплавления h2 может также быть дефектом. Ограничения для h2 зависят от конкретного случая и должны быть указаны. Максимальное отклонение h1: | h1 <= 0,15s или 1 мм, наименьшее из этих значений | Не допускается | Не допускается |
Сварка на подкладке: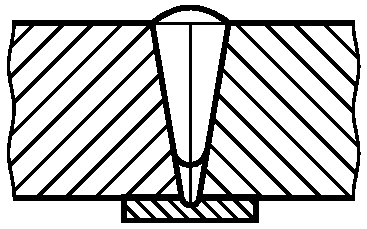 Замковое соединение: 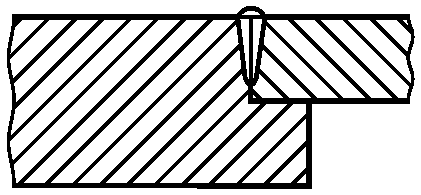 Сварка плакированных материалов. С последующей строжкой корня шва и дуговой сваркой со стороны плакирования: 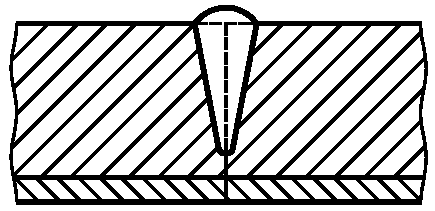 | h1 <= 0,25s или 1 мм, наименьшее из этих значений | h1 <= 0,2s или 0,7 мм, наименьшее из этих значений | h1 <= 0,15s или 0,5 мм, наименьшее из этих значений | |||
| 9 | Дефекты угловых сварных швов | - | Дефекты № 1.10, 1.16, 1.20, 1.21 и 3.2 согласно ISO 5817. Ограничения для дефекта № 3.2 согласно ISO 5817 должны устанавливаться для каждого конкретного случая | Ограничения для дуговой сварки, см. ISO 5817, уровень D | Ограничения для дуговой сварки, см. ISO 5817, уровень C | Ограничения для дуговой сварки, см. ISO 5817, уровень B |
| 10 | Подрез (непрерывный и прерывистый) | 5011 5012 | 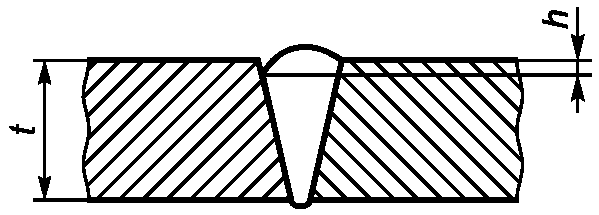 | h <= 0,15t или 1 мм, наименьшее из этих значений | h <= 0,1t или 0,5 мм, наименьшее из этих значений | h <= 0,05t или 0,5 мм, наименьшее из этих значений |
| 11 | Превышение выпуклости (стыковой шов) | 502 | 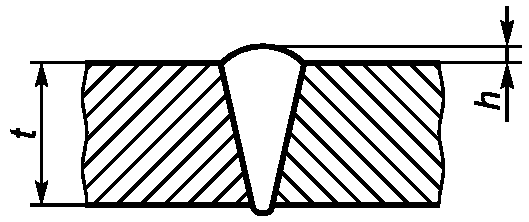 Применяется к выпуклости на лицевой стороне шва | h <= 0,2 мм + 0,3t или 5 мм, наименьшее из этих значений | h <= 0,2 мм + 0,2t или 5 мм, наименьшее из этих значений | h <= 0,2 мм + 0,15t или 5 мм, наименьшее из этих значений |
| 12 | Превышение проплава | 504 | 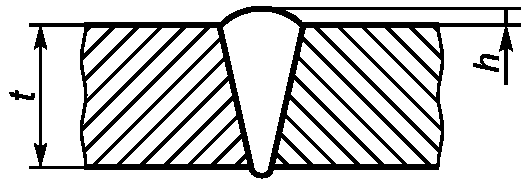 Применяется при сварке корня шва в односторонних сварных соединениях | h <= 0,2 мм + 0,3t или 5 мм, наименьшее из этих значений | h <= 0,2 мм + 0,2t или 5 мм, наименьшее из этих значений | h <= 0,2 мм + 0,15t или 5 мм, наименьшее из этих значений |
| 13 | Линейное смещение | 507 | 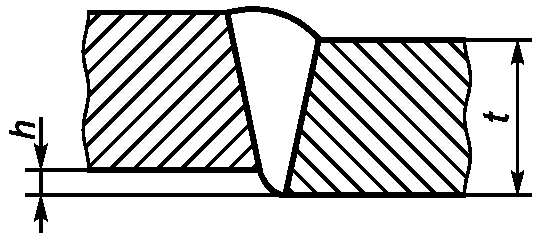 Ограничения относятся к отклонениям от правильного положения. При отсутствии других указаний правильным признается положение при совпадении осевых линий | h <= 0,25t или 3 мм, наименьшее из этих значений | h <= 0,15t или 2 мм, наименьшее из этих значений | h <= 0,1t или 2 мм, наименьшее из этих значений |
| 14 | Протек | 509 | 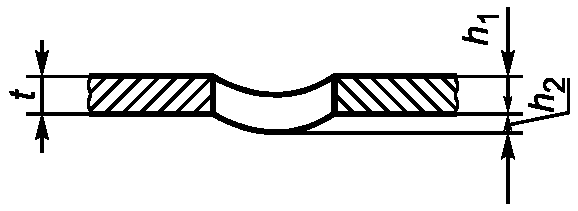 Избыточное проплавление может до некоторой степени скомпенсировать протек. Применимо при сварке тонких листовых материалов, где b >= 0,5t и t <= 2 мм | h1 <= 0,3t + h2 или 0,5t, наименьшее из этих значений | h1 <= 0,2t + h2 или 0,3t, наименьшее из этих значений | h1 <= 0,1t + h2 или 0,2t, наименьшее из этих значений |
| 15 | Незаполненная разделка кромок | 511 | 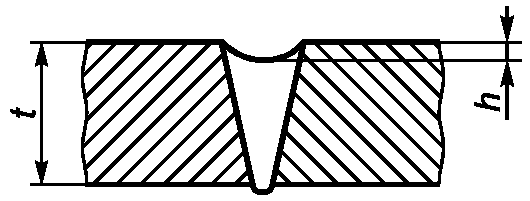 | h <= 0,3t или 1 мм, наименьшее из этих значений | h <= 0,2t или 0,5 мм, наименьшее из этих значений | h <= 0,1t или 0,5 мм, наименьшее из этих значений |
| 16 | Вогнутость корня шва | 515 | 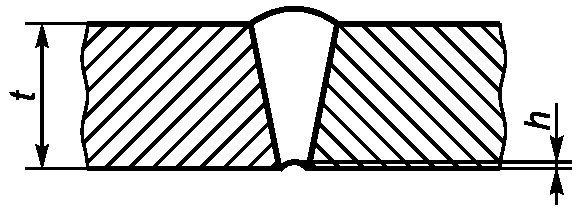 | h <= 0,3t или 1 мм, наименьшее из этих значений | h <= 0,2t или 0,5 мм, наименьшее из этих значений | h <= 0,1t или 0,5 мм, наименьшее из этих значений |
| Подрез корня шва | 5013 | |||||
| 17 | Отклонение от заданной оси сварного соединения | 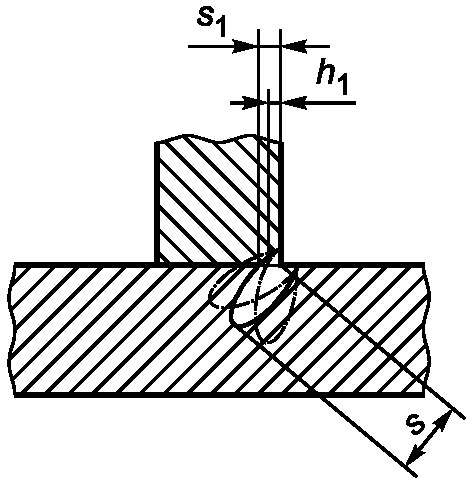 | h1 <= 0,15s1 или 1 мм, наименьшее из этих значений | h1 <= 0,1s1 или 0,5 мм, наименьшее из этих значений | h1 <= 0,05s1 или 0,3 мм, наименьшее из этих значений | |
| 18 | Брызги металла | 602 | 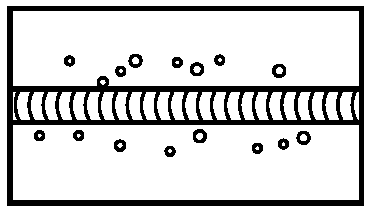 | Уровень приемки зависит от конкретного случая. Брызги имеют состав, идентичный составу основного и присадочного металлов | ||
ДОПОЛНИТЕЛЬНАЯ ИНФОРМАЦИЯ ПО ПРИМЕНЕНИЮ НАСТОЯЩЕГО СТАНДАРТА
Различные изделия производятся для разного применения, но с одинаковыми требованиями. К одинаковым деталям, изготавливаемым на различных производствах, должны применяться одинаковые требования для гарантии того, что работы проводятся в соответствии с одинаковыми требованиями.
Применение настоящего стандарта является одной из основ системы обеспечения качества при производстве сварных конструкций.
Существует теоретическая возможность объединения влияния отдельных дефектов. В этом случае общая сумма всех допустимых отклонений должна ограничиваться определенными величинами для различных уровней качества. Величина единичного дефекта может превышать величину \Sigma h , например в случае единичной поры.
Настоящий стандарт может быть применен совместно со стандартами для уровней приемки при неразрушающих методах контроля.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| EN 25817 | - | <*>, <1> |
| EN 26520 | - | <*>, <2> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. | ||
<1> В Российской Федерации действует ГОСТ Р ИСО 5817-2009 «Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (исключая лучевые способы сварки). Уровни качества».
<2> В Российской Федерации действует ГОСТ Р ИСО 6520-1-2012 «Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением».
| УДК 621.791 | МКС 25.160.40 | IDT |
| Ключевые слова: электронно-лучевая сварка, лазерная сварка, уровни качества, дефекты сварных соединений сталей | ||