ГОСТ ISO 11529-2015. Межгосударственный стандарт. Фрезы концевые и насадные цельные или с режущими пластинами, или со сменными режущими пластинами. Обозначение
(введен в действие Приказом Росстандарта от 08.06.2016 № 576-ст)
Примечание
Документ введен в действие с 01.01.2017. Взамен ГОСТ 27856-88 и ГОСТ 28430-90.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 27856-88"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-r-59454-2021" "ГОСТ 27856-88. Государственный стандарт Союза ССР. Фрезы концевые с режущими сменными пластинами. Обозначения (утв. Постановлением Госстандарта СССР от 21.10.1988 N 3476)"
  n1["ГОСТ 28430-90"]:::rst
  click n1 "https://bukva.ai/docs/prikaz-ofs-1-7-1-0016-18" "ГОСТ 28430-90. Межгосударственный стандарт. Фрезы насадные со сменными режущими пластинами. Обозначения (введен Постановлением Госстандарта СССР от 23.01.1990 N 67)"
  n2["ГОСТ Р 53936-2010"]:::rst
  click n2 "https://bukva.ai/docs/gost-29081-91" "ГОСТ Р 53936-2010. Национальный стандарт Российской Федерации. Фрезы концевые цельные и с режущими пластинами. Обозначения (утв. Приказом Росстандарта от 12.11.2010 N 418-ст)"
  n3["ГОСТ Р 53937-2010"]:::rst
  click n3 "https://bukva.ai/docs/gost-29082-91" "ГОСТ Р 53937-2010. Национальный стандарт Российской Федерации. Фрезы концевые со сменными режущими пластинами. Обозначения (утв. Приказом Росстандарта от 12.11.2010 N 419-ст)"
  n4["ГОСТ ISO 11529-2015"]:::doc
  click n4 "https://bukva.ai/docs/standart-gost-iso-11529-2015" "ГОСТ ISO 11529-2015. Межгосударственный стандарт. Фрезы концевые и насадные цельные или с режущими пластинами, или со сменными режущими пластинами. Обозначение (введен в действие П"
  n1 --> n4
  n0 --> n4
  n2 --> n4
  n3 --> n4
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального
агентства по техническому
регулированию и метрологии
от 8 июня 2016 г. № 576-ст
ФРЕЗЫ КОНЦЕВЫЕ И НАСАДНЫЕ ЦЕЛЬНЫЕ ИЛИ С РЕЖУЩИМИ ПЛАСТИНАМИ,
ИЛИ СО СМЕННЫМИ РЕЖУЩИМИ ПЛАСТИНАМИ
Shank-type and bore-type milling cutters of solid or tipped
design or with indexable cutting edges. Designation
(ISO 11529:2013,
Milling cutters — Designation — Shank-type and bore-type
milling cutters of solid or tipped design
or with indexable cutting edges,
IDT)
1 января 2017 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Открытым акционерным обществом «ВНИИИНСТРУМЕНТ» (ОАО «ВНИИИНСТРУМЕНТ») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 95 «Инструмент»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 29 сентября 2015 г. № 80-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 8 июня 2016 г. № 576-ст межгосударственный стандарт ГОСТ ISO 11529-2015 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2017 г.
5 Настоящий стандарт идентичен международному стандарту ISO 11529:2013 «Фрезы. Обозначение. Типы хвостовиков и типы посадочных отверстий фрез цельных или с режущими пластинами или со сменными режущими пластинами» («Milling cutters — Designation — Shank-type and bore-type milling cutters of solid or tipped design or with indexable cutting edges», IDT).
Международный стандарт разработан техническим комитетом по стандартизации ISO/TC 29 «Инструмент», подкомитетом SC 9 «Инструменты с режущей кромкой из твердых режущих материалов» Международной организации по стандартизации (ISO).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
Стандарт подготовлен на основе применения ГОСТ Р 53936-2010 (ИСО 11529-1:2005), ГОСТ Р 53937-2010 (ИСО 11529-2:2005).
Приказом Федерального агентства по техническому регулированию и метрологии от 8 июня 2016 г. № 576-ст стандарты ГОСТ Р 53936-2010 (ИСО 11529-1:2005), ГОСТ Р 53937-2010 (ИСО 11529-2:2005) отменены с 1 января 2017 г.
6 ВЗАМЕН ГОСТ 27856-88 и ГОСТ 28430-90
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт устанавливает систему обозначения концевых и насадных фрез цельных или с режущими пластинами, или со сменными режущими пластинами, применяемую при создании информационных баз данных.
2 Система обозначения фрез
Концевые и насадные фрезы обозначают кодами, состоящими из символов, которые определяют главные характеристики фрез.
Расширения кодов для включения в них информации изготовителя или поставщика фрез приведены в разделе 5.
Обозначение фрез состоит из символов, значения и последовательность расположения которых приведены ниже:
-
символ (число), идентифицирующий диаметр фрезы d (см. 3.1);
-
символ (буква), идентифицирующий тип фрезы (см. 3.2);
-
символ (число), идентифицирующий число зубьев (см. 3.3);
-
символ (буква), идентифицирующий направление резания (см. 3.4);
-
символ (число), идентифицирующий главный угол в плане \kappa (см. 3.5);
-
символ (буква), идентифицирующий конструкцию концевой или насадной фрезы (см. 3.6);
-
символ (число), идентифицирующий максимальную глубину или ширину резания l (см. 3.7);
-
символ (буква), идентифицирующий угол наклона стружечной канавки \omega или форму пластины (см. 3.8);
-
символ (буква), идентифицирующий тип хвостовика или посадочного отверстия фрезы (см. 3.9);
-
символ (число), идентифицирующий форму хвостовика или посадочного отверстия фрезы (см. 3.9);
-
символ (число), идентифицирующий размер хвостовика или посадочного отверстия фрезы (см. 3.10).
3 Символы обозначения
3.1 Символ, идентифицирующий диаметр фрезы
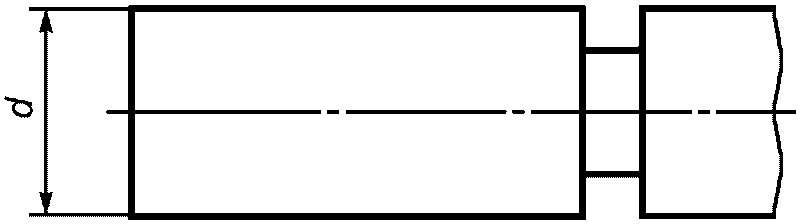
Символ, идентифицирующий диаметр фрезы, представляет собой от однозначного до трехзначного числа, которое соответствует диаметру в миллиметрах.
2 Фреза диаметром 32 мм: символ 32.
3.2 Символ, идентифицирующий тип фрезы
| Символ обозначения | Тип фрезы | Рисунок |
| A | Торцовая фреза для открытых и ступенчатых поверхностей — боковое резание (l < d) | 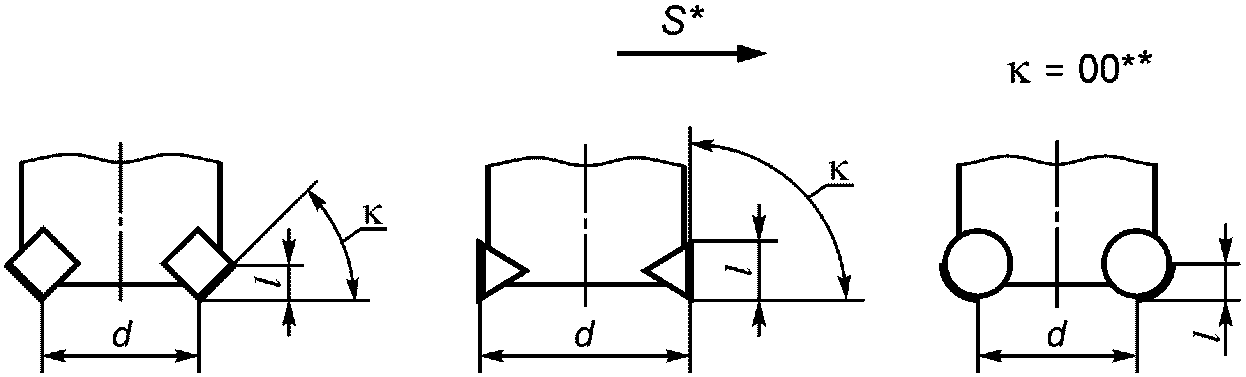 |
| B | Торцовая фреза для открытых и ступенчатых поверхностей — боковое и наклонное резание (l < d) | 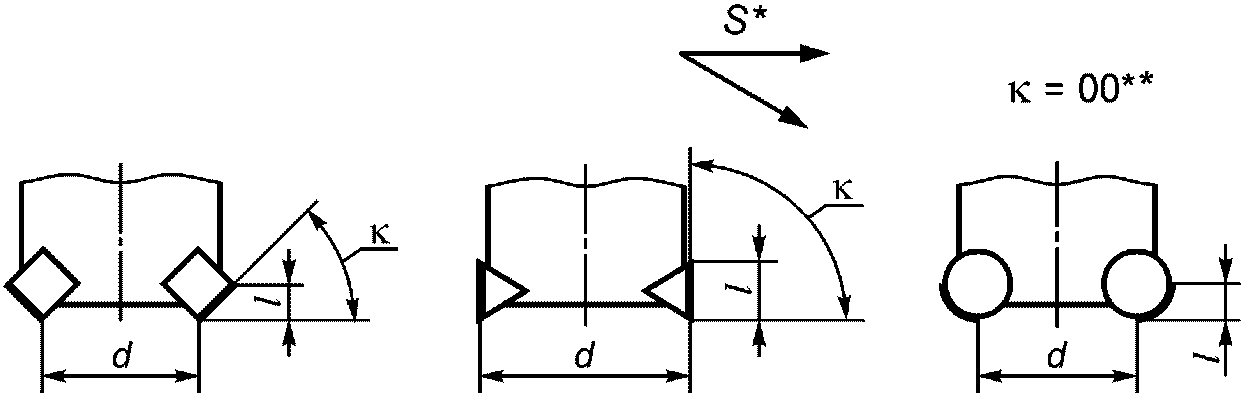 |
| C | Дисковая трехсторонняя и пазовая фреза (l < d) | 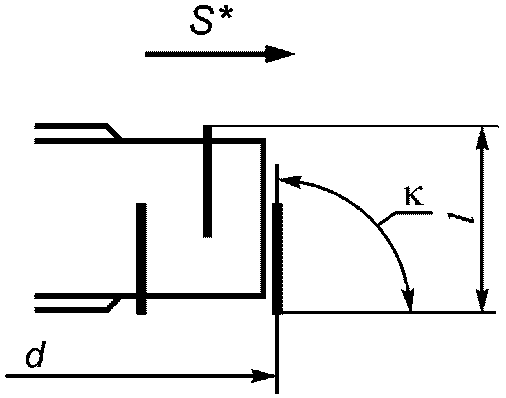 |
| D | Прорезная фреза (l < d) | 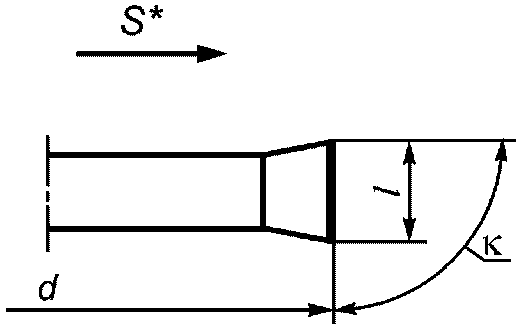 |
| E | Дисковая двусторонняя и пазовая фреза (l < d) | 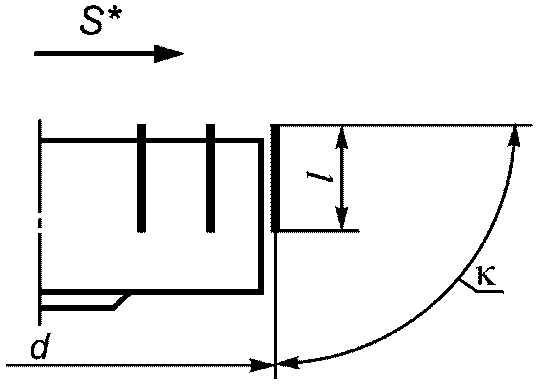 |
| F | Фреза для Т-образных пазов (l < d) | 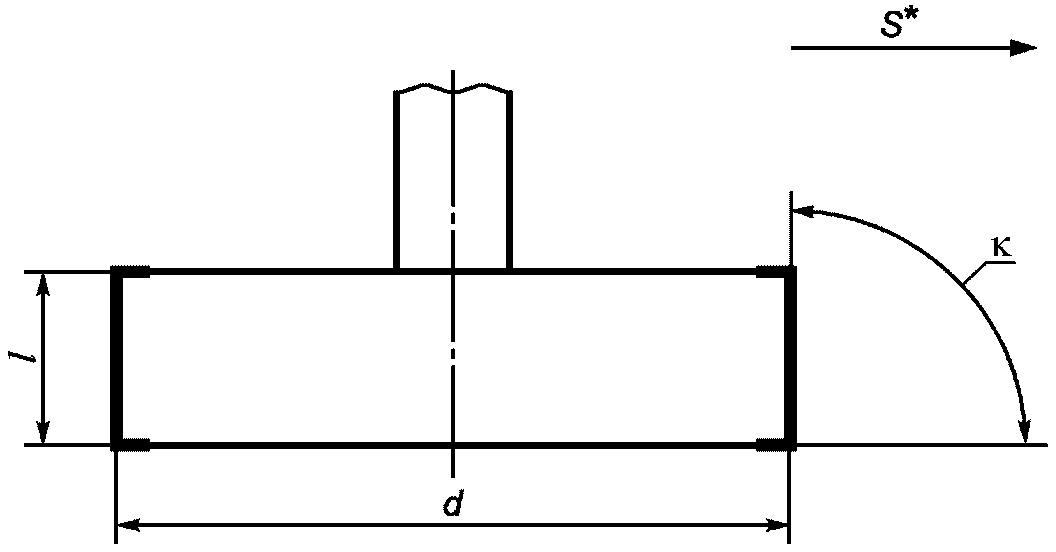 |
| G | Концевая фреза — боковое резание (\kappa = 90^{\circ}) . Коническая концевая фреза — боковое резание (l > d). Цилиндрическая фреза (l > d) | 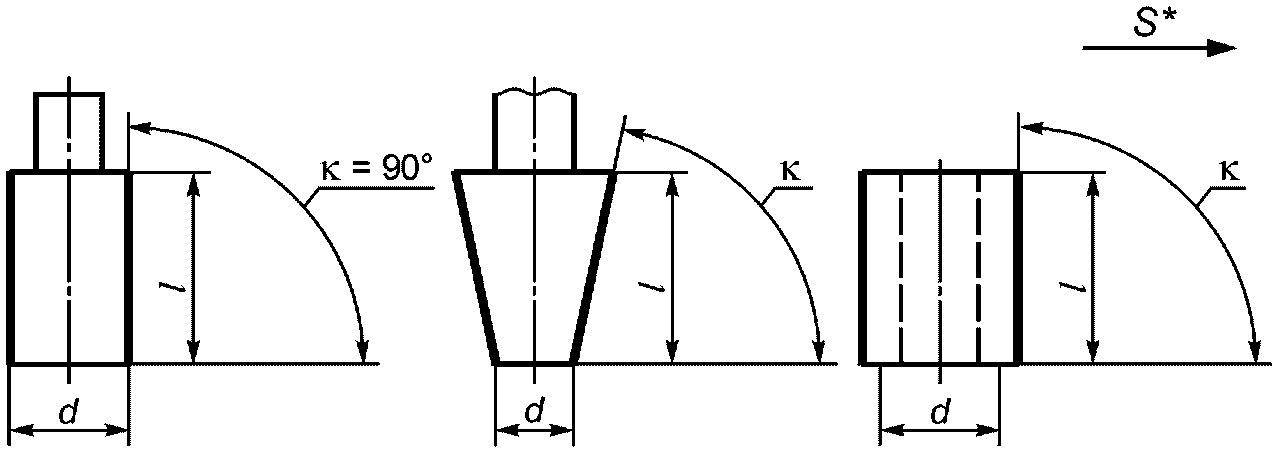 |
| H | Концевая фреза — боковое и центральное резание (\kappa = 90^{\circ}) . Коническая концевая фреза — боковое и центральное резание (l > d) | 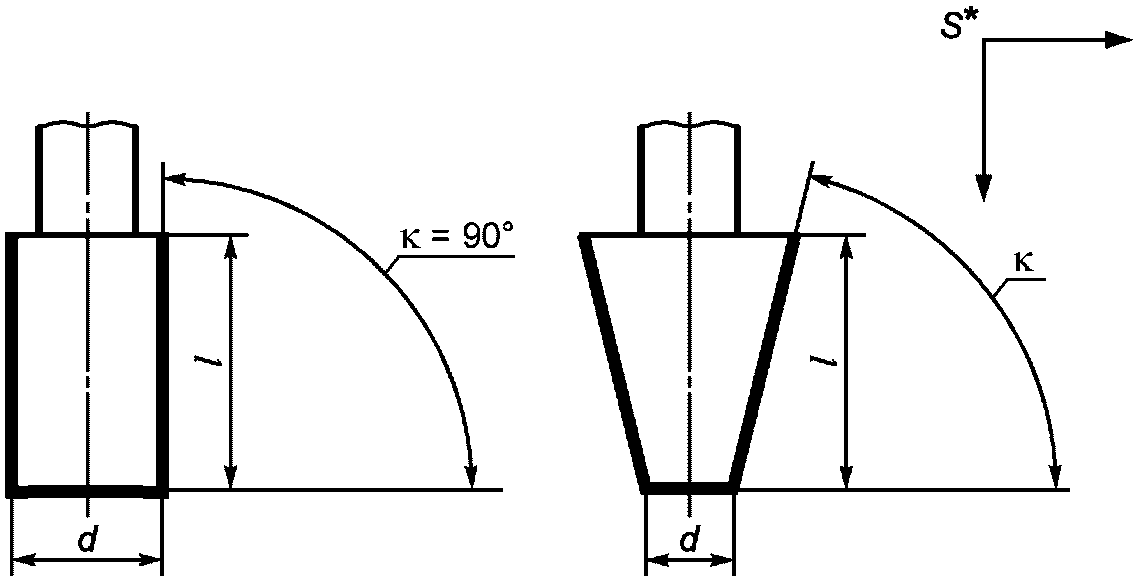 |
| J | Концевая фреза — боковое резание и обработка наклонных поверхностей (\kappa = 90^{\circ}) . Коническая концевая фреза — боковое резание и обработка наклонных поверхностей (l > d) | 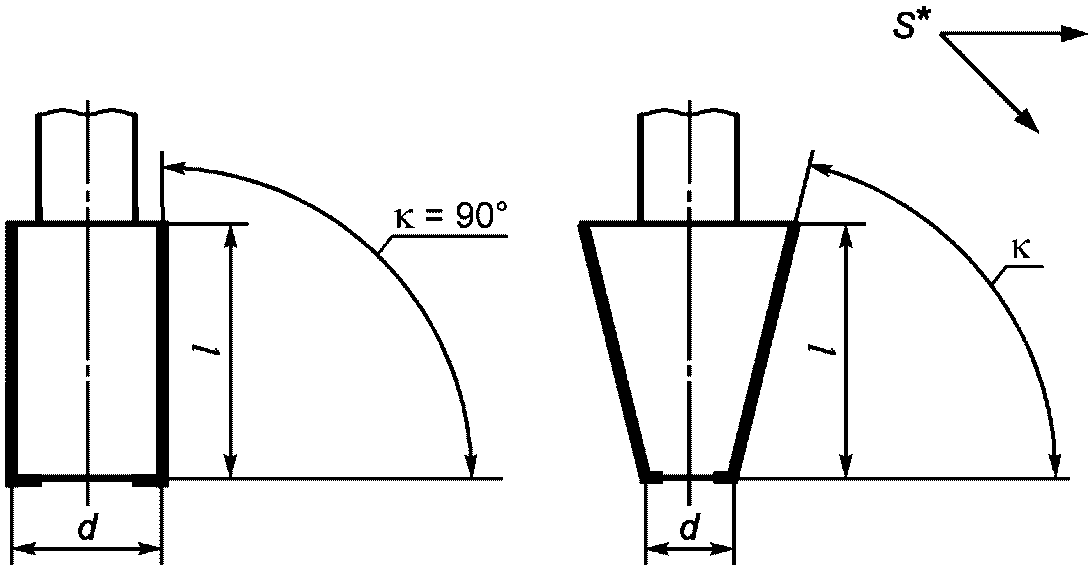 |
| K | Сферическая концевая фреза — боковое и центральное резание (l <= 0,5d) | 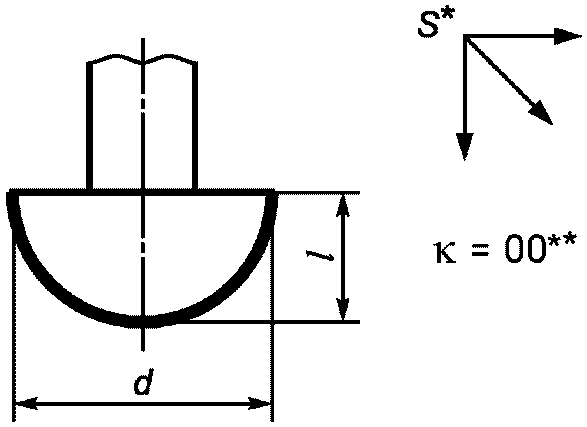 |
| L | Сфероцилиндрическая концевая фреза — боковое и центральное резание (\kappa = 90^{\circ}) . Сфероконическая концевая фреза — боковое и центральное резание (l >= 0,5d) | 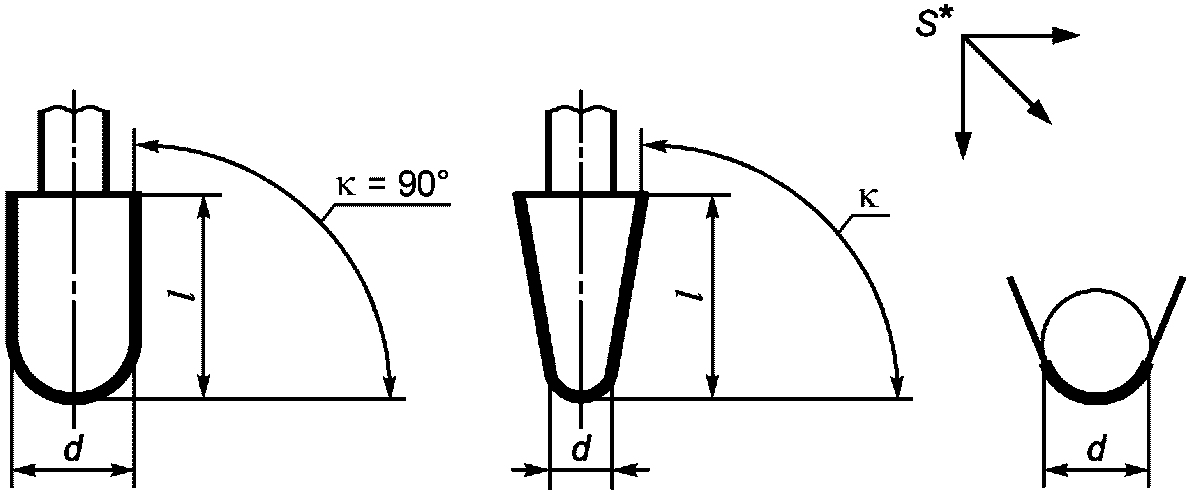 |
| M | Фреза для подрезки торцов — резание по центру (l = 0,5d). Резание не по центру (l < 0,5d) | 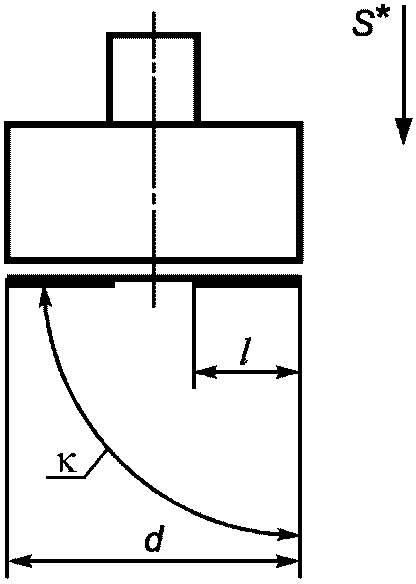 |
| N | Тороидальная концевая фреза (l < d) | 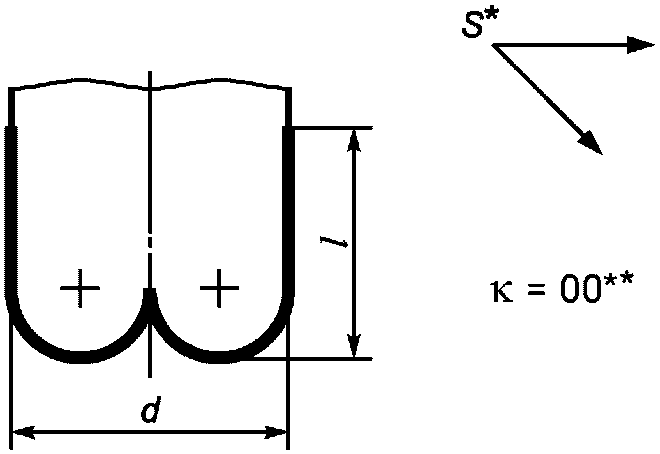 |
| P | Дисковая двусторонняя и пазовая фреза (l < d) | 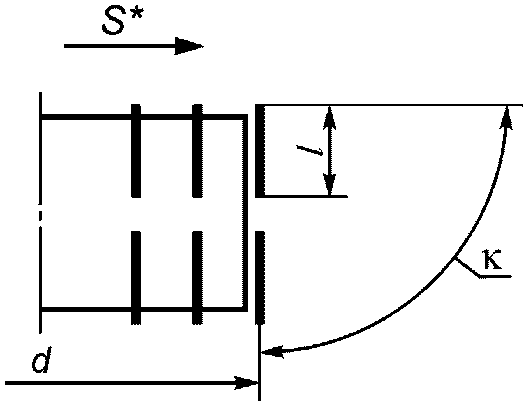 |
| T | Резьбовая фреза | 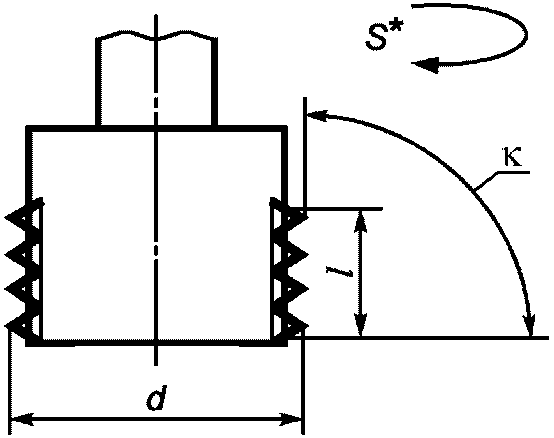 |
| <*> Направление подачи. <**> Главный угол в плане (см. 3.5) | ||
3.3 Символ, идентифицирующий число зубьев
Символ, идентифицирующий число зубьев, представляет собой двузначное число, соответствующее числу зубьев фрезы.
1 Число зубьев 12: символ «12».
2 Число зубьев 2: символ «02».
Примечание — Число зубьев определено как число зубьев, используемое при расчете подачи на зуб в направлении движения подачи, по которому определяют \kappa .
3.4 Символ, идентифицирующий направление резания
Символ, идентифицирующий направление резания, должен соответствовать указанному в таблице 2.
| Символ обозначения | Направление резания |
|---|---|
| L | Левое |
| R | Правое |
| N | Правое и левое |
3.5 Символ, идентифицирующий главный угол в плане
Символ, идентифицирующий главный угол в плане \kappa , состоит из трехзначного числа, соответствующего номинальному главному углу в плане, выраженному в градусах без десятичных знаков. Значения \kappa для разных типов фрез определены в 3.2 (таблица 1).
Трехзначным числом также обозначается главный угол в плане концевых фрез типа «ласточкин хвост», где угол больше чем 90°.
1 Главный угол в плане 90°: символ «090».
2 Фреза типа «ласточкин хвост» с главным углом в плане 120°: символ «120».
Для концевых фрез типов K и № символ, идентифицирующий главный угол в плане, обозначается 000 (три нуля).
Если концевая фреза со сменными режущими пластинами, то главный угол в плане обозначается 0CA (ноль, следующая буква C и следующая буква A).
Если значение \kappa является десятичным числом, то символ, идентифицирующий главный угол в плане, должен быть заменен на XXX, а фактическое значение указывают в информации изготовителя (см. раздел 4).
3.6 Символ, идентифицирующий конструкцию концевой или насадной фрезы
Символ определяет конструкцию как концевой, так и насадной фрезы, цельной или с режущими пластинами, или со сменными режущими пластинами.
Символ, идентифицирующий конструкцию фрезы, должен соответствовать указанному в таблице 3.
Символ, идентифицирующий способ крепления сменной режущей пластины фрезы, должен соответствовать указанному в таблице 4.
3.7 Символ, идентифицирующий максимальную глубину или ширину резания
Символ, идентифицирующий максимальную глубину или ширину резания l (глубина контакта режущей кромки с заготовкой), представляет собой трехзначное число, выраженное в миллиметрах, если значение l является целым числом. Если значение меньше 10 мм является десятичным числом, оно указывается буквой T, за которой следует значение с десятыми долями миллиметра.
1 Максимальная глубина или ширина резания 105 мм: символ «105».
3 Максимальная глубина или ширина резания 6 мм: символ «006».
3.8 Символ, идентифицирующий угол наклона стружечной канавки или форму пластины
Для концевых и насадных фрез цельных или с режущими пластинами (для символов: «A», «B», «D», «E», «F», «G») символ, идентифицирующий угол наклона стружечной канавки \omega , должен соответствовать указанным в таблице 5.
Для концевых и насадных фрез со сменными режущими пластинами (для символов: «C», «K», «M», «P», «S», «T», «V», «W», «X») символ, идентифицирующий форму пластин, должен соответствовать указанному в таблице 6.
3.9 Символ, идентифицирующий тип, форму хвостовика или посадочного отверстия фрезы
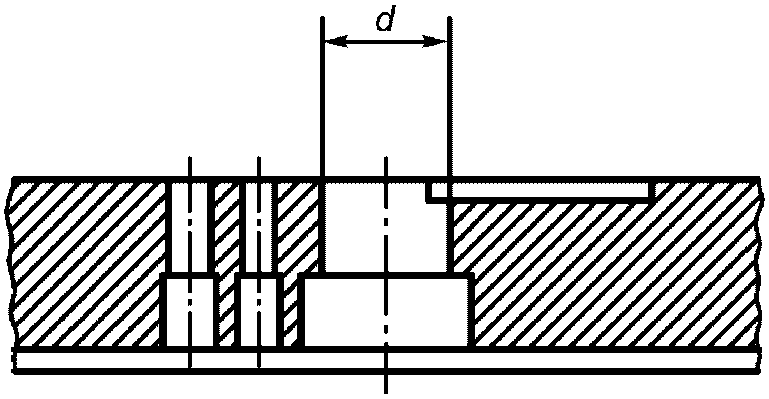
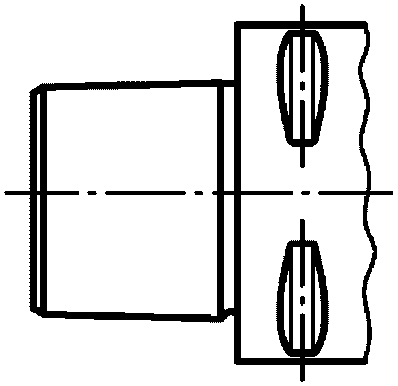
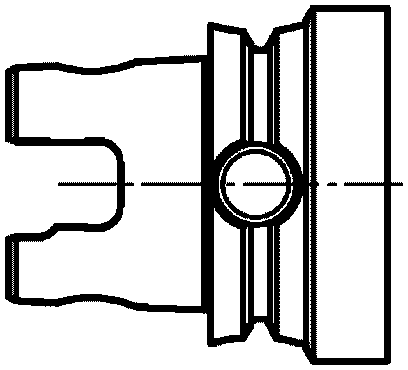
Символ, идентифицирующий тип хвостовика или посадочного отверстия, и символ, идентифицирующий форму хвостовика или посадочного отверстия, должны соответствовать указанному в таблице 7.
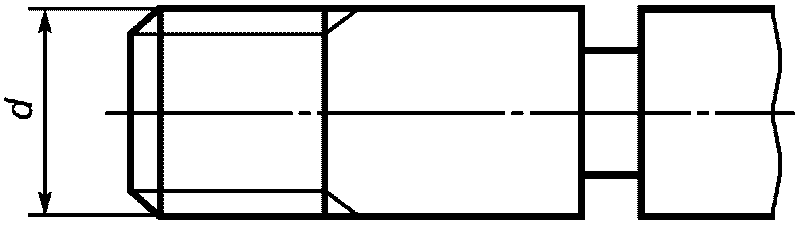
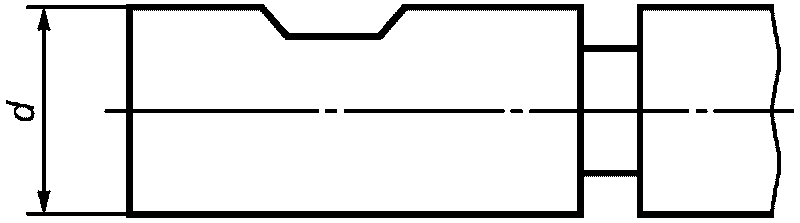
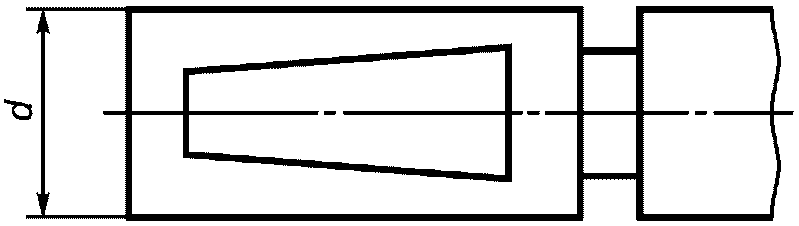
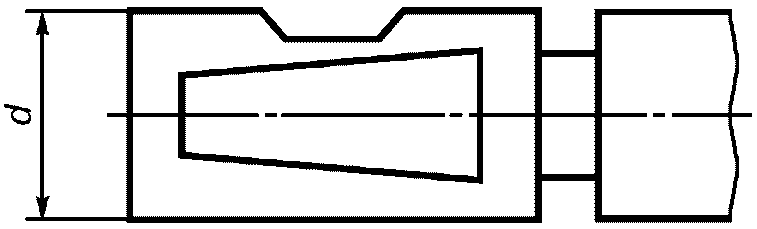
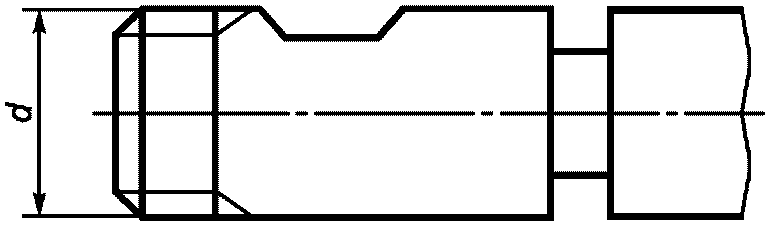
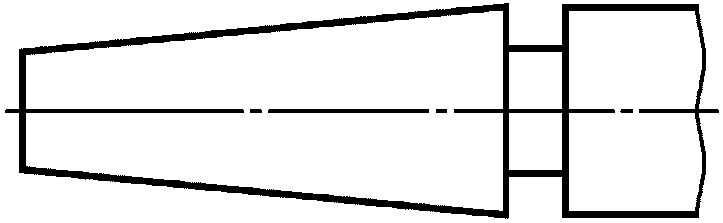
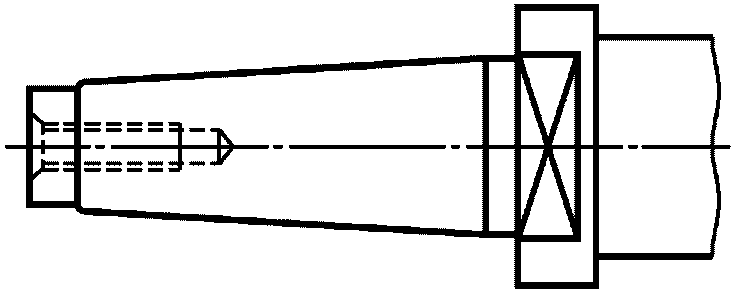
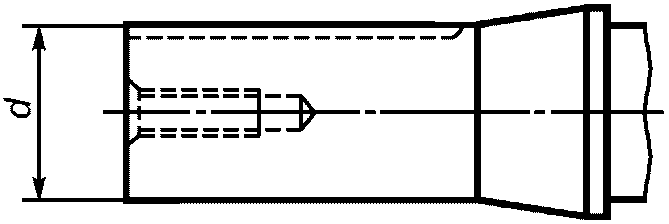
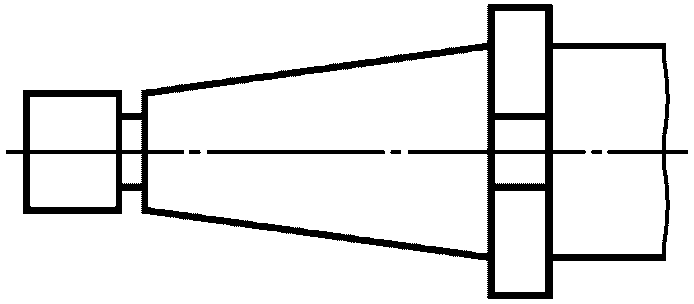
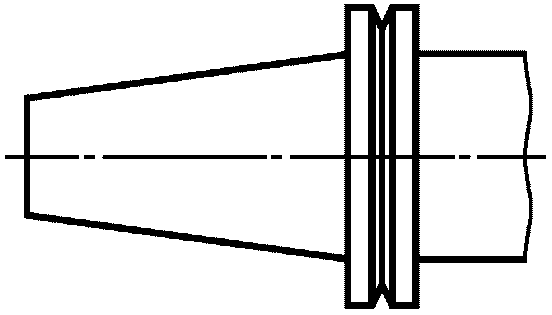
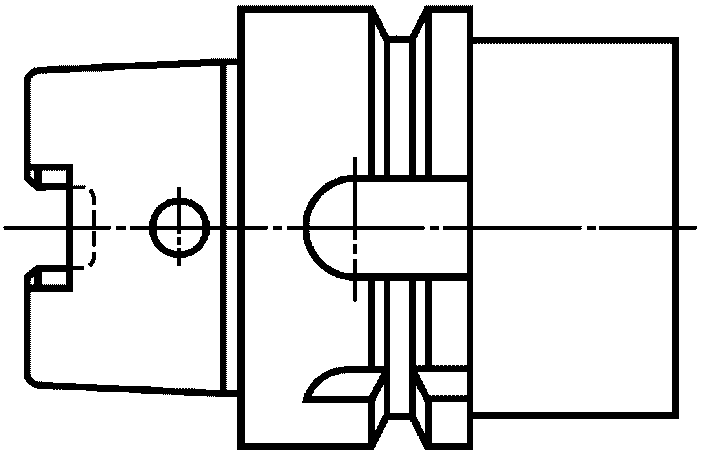
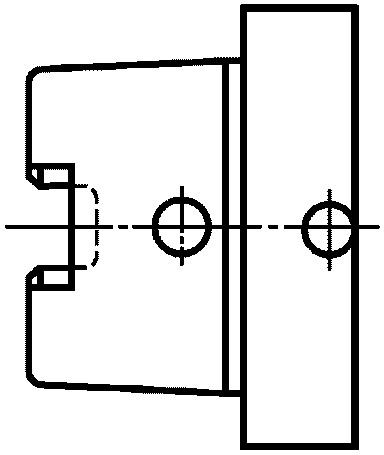
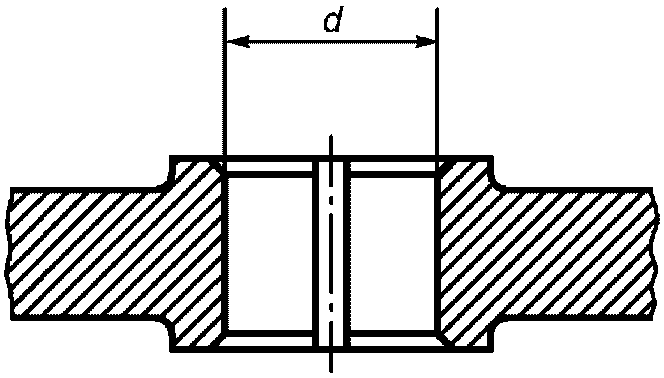
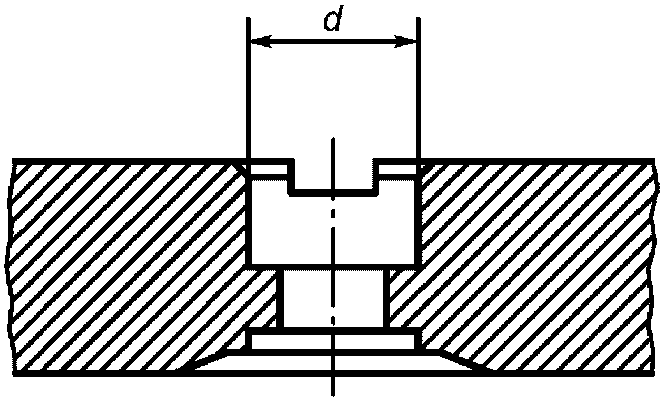
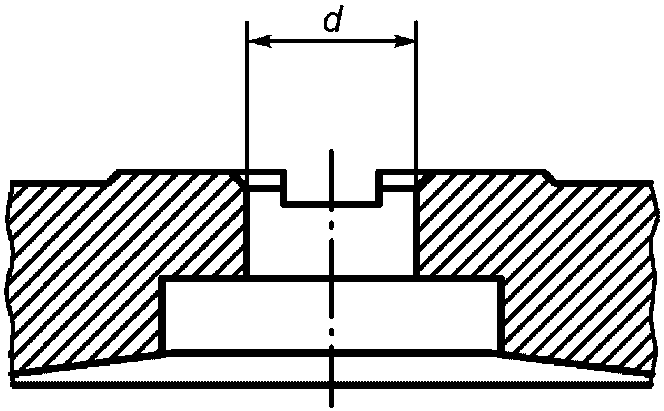
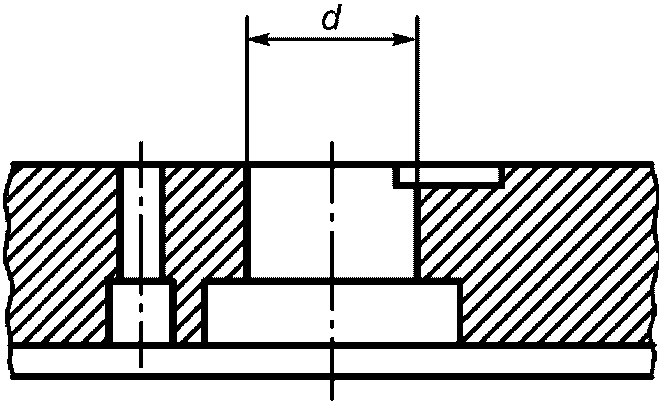
3.10 Символ, идентифицирующий размер хвостовика или посадочного отверстия
Символ, идентифицирующий размер посадочного отверстия или хвостовика, представляет собой трехзначное число, как показано в примерах:
а) для фрезы с отверстием — это номинальный диаметр посадочного отверстия в миллиметрах;
б) для отверстия менее чем 100 мм — первой цифрой является ноль;
Пример - Посадочное отверстие диаметром 40 мм: символ «040».
в) для цилиндрических хвостовиков — это номинальный диаметр в миллиметрах:
1 Цилиндрический хвостовик диаметром 25 мм: символ «025».
2 Цилиндрический хвостовик диаметром 8 мм: символ «008».
г) для хвостовиков с конусом Морзе перед номером конуса Морзе ставится два нуля;
д) для хвостовиков с конусностью 7:24 — первой цифрой является ноль далее номер хвостовика;
Пример - Хвостовик с конусностью 7:24 номер 50: символ «050».
е) для полых конических хвостовиков HSK — это номинальный диаметр в миллиметрах, для хвостовиков менее 100 мм первой цифрой является ноль.
2 Хвостовик полый конический HSK диаметром 63 мм: символ «063».
4 Информация изготовителя
Если изготовителю требуется предоставить дополнительную информацию (например, для определения различий, характеризующих конструкцию фрезы), код обозначения следует дополнить кодом, который должен быть отделен от символа позиции 11 дефисом («-»).
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | Информация изготовителя | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 32 | G | 04 | R | 090 | A | 012 | F | ZYL | 10 | 032 | - |
5 Дополнительная информация о материале
При необходимости информации о материале, из которого изготовлена режущая часть фрезы, она должна быть представлена в коде обозначения после кода информации изготовителя.
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | Информация изготовителя | Материал режущей части | ||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 32 | G | 04 | R | 090 | A | 012 | F | ZYL | 10 | 032 | - |
БИБЛИОГРАФИЯ
ISO 296:1991 Machine tools — Self-holding tapers for tool shanks (Станки. Самозажимные конусы хвостовиков инструментов)
ISO 297:1988 7/24 tapers for tool shanks for manual changing (Хвостовики инструментов с конусностью 7:24 для смены вручную)
ISO 3338-1:1996 Cylindrical shanks for milling cutters — Part 1: Dimensional characteristics of plain cylindrical shanks (Хвостовики цилиндрические для фрез. Часть 1. Размеры гладких цилиндрических хвостовиков)
ISO 3338-2:2013 Cylindrical shanks for milling cutters — Part 2: Dimensional characteristics of flatted cylindrical shanks (Хвостовики цилиндрические для фрез. Часть 2. Размеры цилиндрических хвостовиков с лыской)
ISO 3338-3:1996 Cylindrical shanks for milling cutters — Part 3: Dimensional characteristics of threaded shanks (Хвостовики цилиндрические для фрез. Часть 3. Размеры хвостовиков с резьбовым концом)
ISO 5413:1993 Machine tools — Positive drive of Morse tapers (Станки металлорежущие. Жесткая передача конусов Морзе)
ISO 6462:2011 Face and shoulder milling cutters with indexable inserts — Dimensions (Фрезы торцовые с многогранными пластинами. Размеры)
ISO 7388-1:2007 Tool shanks with 7/24 taper for automatic tool changes — Part 1: Dimensions and designation of shanks of A, AD, AF, U, UD and UF (Хвостовики инструментов с конусностью 7:24 для автоматической смены инструмента. Часть 1. Размеры и обозначения хвостовиков форм A, AD, AF, U, UD и UF)
ISO 7388-2:2007 Tool shanks with 7/24 taper for automatic tool changes — Part 2: Dimensions and designations of shanks of forms J, JD and JF (Хвостовики инструментов с конусностью 7:24 для автоматической смены инструмента. Часть 2. Размеры и обозначения хвостовиков форм J, JD и JF)
ISO 12164-1:2001 Hollow taper interface with flange contact surface — Part 1: Shanks — Dimensions (Детали сопряжения с плоской контактной поверхностью полые конусные. Часть 1. Хвостовики. Размеры)
ISO 26622-1:2008 Modular taper interface with ball track system — Part 1: Dimensions and designation of shanks (Детали сопряжения модульные конусные с системой шариковых дорожек. Часть 1. Размеры и обозначения хвостовиков)
ISO 26623-1:2008 Polygonal taper interface with flange contact surface — Part 1: Dimensions and designation of shanks (Многогранные конические детали сопряжения с фланцевой контактной поверхностью. Часть 1. Размеры и обозначения хвостовиков)
| УДК 621.914.22:006.354 | МКС 83.080 97.150 |
| Ключевые слова: фрезы концевые и насадные цельные или с режущими пластинами, или со сменными режущими пластинами, система обозначения, символы | |