ГОСТ ISO 11414-2025. Межгосударственный стандарт. Трубы и фитинги пластмассовые. Подготовка контрольного образца соединения труба/труба или труба/фитинг из полиэтилена (ПЭ), выполненного сваркой нагретым инструментом встык
(введен в действие Приказом Росстандарта от 23.05.2025 № 459-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 1, 2026. Документ введен в действие с 01.06.2025 с правом досрочного применения.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р ИСО 11414-2014"]:::rst
  n1["ГОСТ ISO 11414-2025"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-iso-11414-2025" "ГОСТ ISO 11414-2025. Межгосударственный стандарт. Трубы и фитинги пластмассовые. Подготовка контрольного образца соединения труба/труба или труба/фитинг из полиэтилена (ПЭ), выполн"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 23 мая 2025 г. № 459-ст
ПОДГОТОВКА КОНТРОЛЬНОГО ОБРАЗЦА СОЕДИНЕНИЯ ТРУБА/ТРУБА ИЛИ ТРУБА/ФИТИНГ ИЗ ПОЛИЭТИЛЕНА (ПЭ), ВЫПОЛНЕННОГО СВАРКОЙ НАГРЕТЫМ ИНСТРУМЕНТОМ ВСТЫК
Plastics pipes and fittings. Preparation of polyethylene (PE) pipe/pipe or pipe/fitting test piece assemblies by butt fusion
Дата введения 1 июня 2025 года с правом досрочного применения
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Ассоциацией сварщиков полимерных материалов (Ассоциация СПМ) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Федеральным агентством по техническому регулированию и метрологии
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 марта 2025 г. № 183-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 23 мая 2025 г. № 459-ст межгосударственный стандарт ГОСТ ISO 11414-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 июня 2025 г. с правом досрочного применения
5 Настоящий стандарт идентичен международному стандарту ISO 11414:2009 «Трубы и фитинги пластмассовые. Подготовка контрольного образца соединения труба/труба или труба/фитинг из полиэтилена (ПЭ), выполненного сваркой нагретым инструментом встык» [«Plastics pipes and fittings — Preparation of polyethylene (PE) pipe/pipe or pipe/fitting test piece assemblies by butt fusion», IDT].
Международный стандарт разработан Техническим комитетом по стандартизации ISO/TC 138 «Пластмассовые трубы, фитинги и арматура для транспортирования жидких и газообразных сред», подкомитетом SC5 «Общие свойства труб, фитингов и арматуры из пластмасс и их комплектующих. Методы испытаний и основные технические требования» Международной организации по стандартизации (ISO).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт устанавливает порядок подготовки контрольных образцов для испытаний соединений полиэтиленовых (ПЭ) труб между собой или соединения трубы с трубным концом фитинга, выполненных сваркой нагретым инструментом встык.
Настоящий стандарт устанавливает параметры соединения, включая температуру окружающей среды, геометрические размеры соединения и параметры сварки, с учетом условий эксплуатации, указанных в соответствующих стандартах на продукцию, а также типа используемой трубы.
Настоящий стандарт позволяет определить влияние различных факторов на свариваемое соединение в зависимости от места изготовления. Процедуры и параметры сварки нагретым инструментом встык, используемые на практике, могут отличаться от тех, которые указаны в настоящем стандарте, в зависимости от инструкций производителей и/или национальных стандартов.
Примечание — Подготовка соединения и техника сварки нагретым инструментом встык, указанные в настоящем стандарте, применяются независимо от используемой марки полиэтилена, если соединение выполнено в соответствии с ISO/TR 11647 [1]. Отклонения от цикла сварки при выполнении работ принимают с учетом требований, приведенных в приложениях A и B.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 4427-2, Plastics piping systems — Polyethylene (PE) pipes and fittings for water supply — Part 2: Pipes (Системы пластмассовых трубопроводов. Трубы полиэтиленовые и фитинги для водоснабжения. Часть 2. Трубы)
ISO 4427-3, Plastics piping systems — Polyethylene (PE) pipes and fittings for water supply — Part 3: Fittings (Системы пластмассовых трубопроводов. Трубы полиэтиленовые и фитинги для водоснабжения. Часть 3. Фитинги)
ISO 4437 <1>, Buried polyethylene (PE) pipes for the supply of gaseous fuels — Metric series — Specifications [Трубы полиэтиленовые (PE) заглубленные для подачи газообразного топлива. Метрическая серия. Технические условия]
<1> Заменен на ISO 4437-1:2024, ISO 4437-2:2024, ISO 4437-3:2024, ISO 4437-5:2024. Однако для однозначного соблюдения требования настоящего стандарта рекомендуется использовать только указанное в этой ссылке издание.
ISO 8085-2 <1>, Polyethylene fittings for use with polyethylene pipes for the supply of gaseous fuels — Metric series — Specifications — Part 2: Spigot fittings for butt fusion, for socket fusion using heated tools and for use with electrofusion fittings (Фитинги полиэтиленовые для полиэтиленовых труб, используемых для подачи газообразного топлива. Метрическая серия. Технические условия. Часть 2. Фитинги под раструб для сварки нагретым инструментом встык, для сварки нагретым инструментом враструб с использованием нагревательных приборов и для электросварки)
<1> Заменен на ISO 4437-3:2024. Однако для однозначного соблюдения требования настоящего стандарта рекомендуется использовать только указанное в этой ссылке издание.
ISO 12176-1, Plastics pipes and fittings — Equipment for fusion jointing polyethylene systems — Part 1: Butt fusion (Трубы и фитинги пластмассовые. Оборудование для сварки полиэтиленовых систем. Часть 1. Сварка нагретым инструментом встык)
3 Обозначения
3.1 Обозначения, используемые более чем в одной фазе цикла сварки
en — номинальная толщина стенки трубы;
dn — номинальный наружный диаметр трубы;
p — давление, прикладываемое к торцам соединяемых труб или трубы и трубного конца фитинга, для получения стыкового соединения;
t — продолжительность каждой фазы цикла сварки;
Tnom - номинальная температура, (23 +/- 2) °C;
Tmax — максимальная допустимая температура окружающей среды;
Tmin — минимальная допустимая температура окружающей среды.
3.2 Геометрические параметры соединения
\Delta_{a} — несоосность, мм, между наружным диаметром соединяемых труб или трубы и трубного конца фитинга;
\Delta_{w} — максимальный зазор, мм, между подготовленными к сварке поверхностями.
3.3 Температура окружающей среды
Ta — температура окружающей среды, при которой проведена сварка.
Примечание - Температура окружающей среды может варьироваться от минимальной температуры Tmin до максимальной температуры Tmax, установленной в системе стандартов или по согласованию между изготовителем и потребителем.
3.4 Параметры цикла сварки нагретым инструментом встык
3.4.1 Общие положения
T — температура нагретого инструмента, измеренная на его поверхности в зоне его контакта с трубой или с трубным концом фитинга.
3.4.2 Фаза 1. Нагрев
p1 — давление, МПа <2>, в течение фазы нагрева, т.е. давление, прикладываемое в зоне контакта;
B1 — начальная ширина валика шва (первичного грата), в миллиметрах, принимаемая как ширина валика шва в конце фазы нагрева;
t1 - время нагрева, необходимое для получения валика шва шириной B1 в зоне стыка в течение фазы нагрева.
3.4.3 Фаза 2. Прогрев
p2 - давление, МПа, между нагретым инструментом и трубой или трубным концом фитинга в течение фазы прогрева;
t2 - время, с, контакта под давлением нагретого инструмента с трубами или с трубой и трубным концом фитинга в течение фазы прогрева.
3.4.4 Фаза 3. Удаление нагретого инструмента
t3 — время, с, между моментом, когда нагретый инструмент удаляется из трубы и/или трубного конца фитинга и момента, когда концы труб и/или трубного конца фитинга входят в контакт друг с другом.
3.4.5 Фаза 4. Повышение давления
t4 — время, с, в течение которого достигается давление сварки нагретым инструментом встык.
3.4.6 Фаза 5. Сварка нагретым инструментом встык
p5 — давление, МПа, приложенное в зоне контакта в течение фазы сварки нагретым инструментом встык;
t5 — время, мин, в течение которого сварное соединение остается под давлением в зажимах сварочной машины.
3.4.7 Фаза 6. Охлаждение
t6 — время охлаждения, мин, в течение которого сварное соединение не подвергается механическому воздействию; это охлаждение может быть вне зажимов сварочной машины;
B2 — ширина валиков шва, мм, полученная в конце фазы охлаждения.
4 Трубы, применяемые для контрольного соединения
Трубы, применяемые для контрольного соединения, должны быть изготовлены из прямых отрезков.
5 Кондиционирование
Трубы, используемые для подготовки контрольных образцов, выдерживаются при температуре Ta (см. таблицу B.1) в течение времени, приведенного в таблице 1.
| Толщина en, мм | Минимальное время кондиционирования, ч |
|---|---|
| en < 8 | 3 |
| 8 <= en < 16 | 6 |
| 16 <= en < 32 | 10 |
| 32 <= en | 16 |
6 Оборудование
Сварочное оборудование для сварки нагретым инструментом встык должно соответствовать ISO 12176-1, при этом должно обеспечиваться условие поддержания необходимого постоянного давления в течение фаз 1, 2 и 5 цикла сварки.
7 Процедура сварки
Трубы и фитинги, отвечающие требованиям ISO 4427-2, ISO 4427-3, ISO 4437 или ISO 8085-2, следует соединять в соответствии со следующей процедурой, отклонения от которой допускаются при улучшении характеристик стыкового соединения (внешнего вида или механических свойств).
a) Закрепление трубы и/или трубных концов фитингов в сварочной машине проводят таким образом, чтобы полученная несоосность \Delta_{a} имела максимальную величину 0,5 мм, при dn < 200 мм, и 0,1en, но не более 1 мм, при dn >= 200 мм.
b) Подготовку и выравнивание свариваемых поверхностей осуществляют с помощью торцевателя так, чтобы максимальный зазор \Delta_{w} был равен 0,3 мм при dn < 200 мм или 0,5 мм при dn >= 200 мм.
c) Выполняют сварку нагретым инструментом встык с использованием параметров, указанных в приложении A, повторяя процедуру для новых контрольных соединений с изменением параметров в пределах, приведенных в приложении B.
d) Передают образцы на испытания, указанные в соответствующих стандартах на продукцию.
ПАРАМЕТРЫ ЦИКЛА СВАРКИ НАГРЕТЫМ ИНСТРУМЕНТОМ ВСТЫК
Рисунок A.1 иллюстрирует цикл сварки нагретым инструментом встык и в таблицах A.1 и A.2 даны контрольные значения для параметров в каждой фазе.
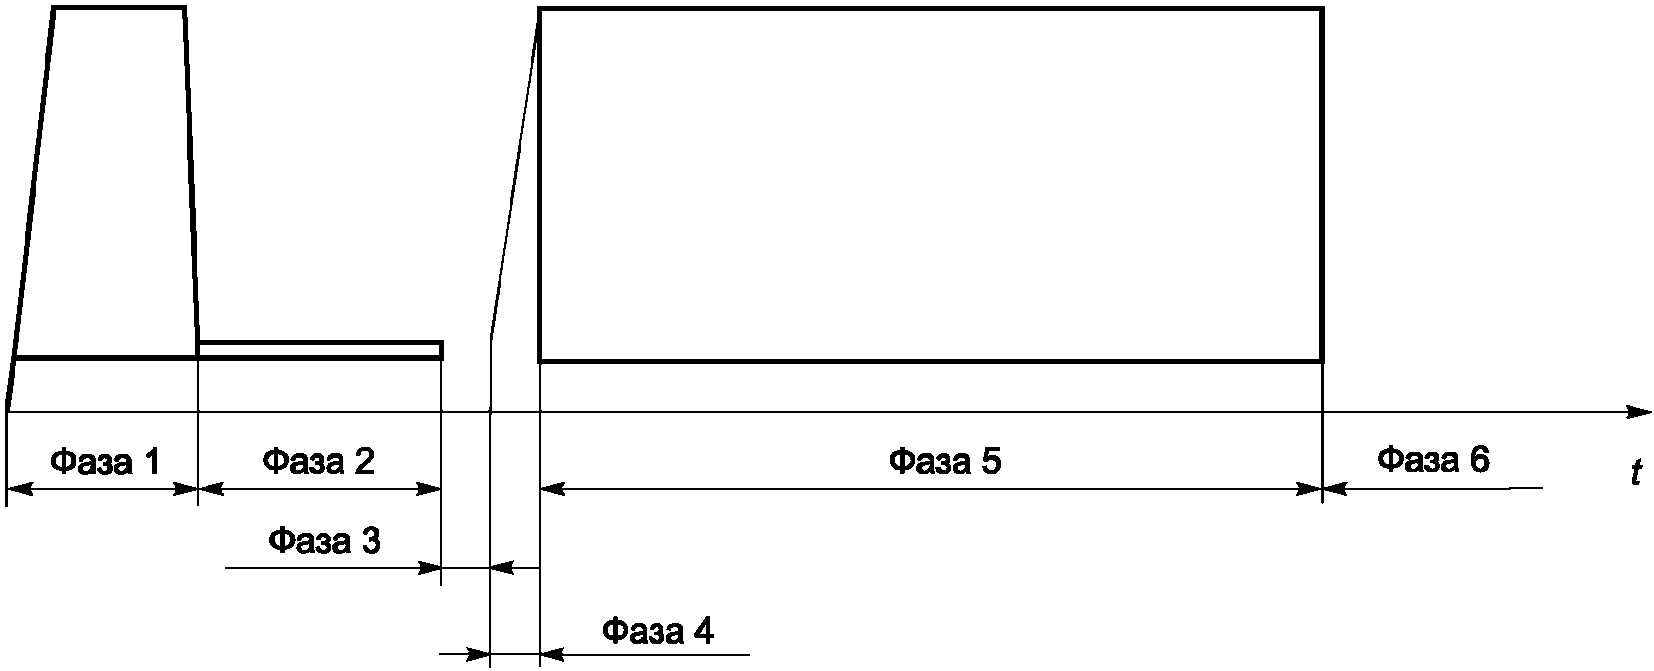
Рисунок A.1 — Цикл сварки нагретым инструментом встык
Параметры цикла сварки нагретым инструментом встык
| Параметр | Значение | Единица измерения | |
| Температура нагретого инструмента T | 200 — 230 | °C | |
| Фаза 1 | Давление p2 a | 0,15 +/- 0,02 | МПа |
| Время t1, ширина валика шва B1 b | Измеряется как время до достижения B1. См. таблицу A.2 | с мм | |
| Фаза 2 | Давление p1 a | <= 0,03 | МПа |
| Время t2 | См. таблицу A.2 | с | |
| Фаза 3 | Время t3 | Максимальное значение. См. таблицу A.2 | с |
| Фаза 4 | Время t4 | Максимальное значение. См. таблицу A.2 | с |
| Фаза 5 | Давление p5 a | 0,15 +/- 0,02 | МПа |
| Время t5 | Минимальное значение. См. таблицу A.2 | мин | |
| Фаза 6 | Время t6 | = t5 | мин |
| a Давление связано с dn, en и используемым сварочным оборудованием. b Минимальное значение, полученное по всей окружности трубы. | |||
Параметры сварки в зависимости от толщины стенки a
ОГРАНИЧЕНИЯ ЗНАЧЕНИЙ ПАРАМЕТРОВ СВАРКИ НАГРЕТЫМ ИНСТРУМЕНТОМ ВСТЫК
В таблице B.1 приведены ограничения значений параметров, используемых при оценке процедуры сварки.
Предельные значения параметров сварки встык a
| Набор условий | Условие | Температура окружающей среды b | Температура нагретого инструмента T, °C | Давление сварки нагретым инструментом встык p, МПа | |
| Обозначение | Значение, °C | ||||
| 1 | Нормальное | Tnom | 23 +/- 2 | 215 +/- 5 | 0,15 +/- 0,02 |
| 2 | Минимальное | Tmin | -5 +/- 2 | 230 +/- 5 | 0,17 +/- 0,02 |
| 3 | Максимальное | Tmax | 40 +/- 2 | 205 +/- 5 | 0,13 +/- 0,02 |
| a Если рассматриваются другие параметры, то они должны быть согласованы между изготовителем образца труба/фитинг и конечным потребителем. b Другие параметры могут быть использованы, если это указано в соответствующем стандарте. | |||||
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 4427-2 | - | <*>, <1> |
| ISO 4427-3 | - | <*>, <2> |
| ISO 4437 | - | <*>, <3> |
| ISO 8085-2 | - | <*> |
| ISO 12176-1 | IDT | ГОСТ ISO 12176-1-2025 «Трубы и фитинги пластмассовые. Оборудование для сварки полиэтиленовых систем. Часть 1. Сварка нагретым инструментом встык» |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
<1> В Российской Федерации действует ГОСТ Р 70628.2-2023 (ИСО 4427-2:2019) «Трубопроводы из пластмасс для водоснабжения, дренажа и напорной канализации. Полиэтилен (ПЭ). Часть 2. Трубы».
<2> В Российской Федерации действует ГОСТ Р 70628.3-2023 (ИСО 4427-3:2019) «Трубопроводы из пластмасс для водоснабжения, дренажа и напорной канализации. Полиэтилен (ПЭ). Часть 3. Фитинги».
<3> В Российской Федерации действуют ГОСТ Р 58121.1 (ИСО 4437-1:2014) «Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (ПЭ). Часть 1. Общие положения», ГОСТ Р 58121.2 (ИСО 4437-2:2014) «Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (ПЭ). Часть 2. Трубы», ГОСТ Р 58121.3 (ИСО 4437-3:2014) «Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (ПЭ). Часть 3. Фитинги», ГОСТ Р 59427-2021 (ИСО 4437-5:2014) «Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (ПЭ). Часть 5. Соответствие назначению системы».
БИБЛИОГРАФИЯ
| [1] | ISO/TR 11647 | Fusion compatibility of polyethylene (PE) pipes and fittings |
|---|
Примечание - В настоящее время ISO/TR 11647 отменен без замены.
| УДК 621.791.006.354 | МКС 23.040.60 | IDT |
| Ключевые слова: контрольный образец, полиэтиленовые трубы, сварка нагретым инструментом встык, параметры сварки | ||