ГОСТ ISO 10791-10-2025. Межгосударственный стандарт. Центры обрабатывающие. Условия испытаний. Часть 10. Оценка тепловых деформаций
Актуально на 02.11.2026.
Как цитировать: "ГОСТ ISO 10791-10-2025. Межгосударственный стандарт. Центры обрабатывающие. Условия испытаний. Часть 10. Оценка тепловых деформаций". ГОСТ ISO 10791-10-2025. https://bukva.ai/docs/standart-gost-iso-10791-10-2025
(введен в действие Приказом Росстандарта от 04.12.2025 № 1639-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Документ введен в действие с 01.08.2026.
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 4 декабря 2025 г. № 1639-ст
Machining centres. Test conditions. Part 10. Evaluation of thermal distortions
(ISO 10791-10:2022, Test conditions for machining centres — Part 10: Evaluation of thermal distortions, IDT)
Дата введения 1 августа 2026 года
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 70 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 сентября 2025 г. № 189-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 4 декабря 2025 г. № 1639-ст межгосударственный стандарт ГОСТ ISO 10791-10-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 августа 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 10791-10:2022 «Условия испытаний обрабатывающих центров. Часть 10. Оценка тепловых деформаций» («Test conditions for machining centres — Part 10: Evaluation of thermal distortions», IDT).
Международный стандарт разработан подкомитетом SC 2 «Условия испытаний металлорежущих станков» Технического комитета ISO/TC 39 «Станки».
Наименование настоящего стандарта изменено относительно наименования международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Настоящий стандарт входит в серию стандартов ISO 10791 под общим наименованием «Центры обрабатывающие. Условия испытаний», включающую в себя части:
- часть 2. Контроль геометрической точности станков с вертикальным шпинделем и дополнительными шпиндельными головками (вертикальная ось Z);
- часть 4. Точность и повторяемость позиционирования линейных осей и осей вращения;
- часть 5. Точность и повторяемость позиционирования палетосменного стола-спутника, несущего обрабатываемую деталь;
- часть 6. Точность скоростей и интерполяций;
- часть 7. Точность обработки испытательных образцов;
- часть 8. Оценка характеристик контурной обработки в трех координатных плоскостях;
- часть 9. Оценка операционного времени смены инструмента и смены приспособления-спутника (палеты);
- часть 10. Оценка тепловых деформаций.
Обрабатывающий центр является станком с числовым программным управлением, способным выполнять различные операции механической обработки, включая фрезерование, расточку, сверление и нарезание резьбы, а также автоматическую смену инструмента из магазина или подобного накопителя в соответствии с установленной на станке программой.
Предметом серии стандартов ISO 10791 является наиболее полная информация о методах контроля обрабатывающих центров, которые могут быть применены во время проверки, приемки и технического обслуживания последних.
Нормы и правила проведения контроля обрабатывающих центров с горизонтальным или вертикальным шпинделем или с дополнительными шпиндельными головками различных типов распространяются как на обрабатывающие центры, работающие автономно, так и на интегрированные в гибкие производственные системы. В стандартах серии ISO 10791 установлены также допуски, т.е. максимально допустимые значения для результатов контроля, соответствующие основному назначению и нормативной точности обрабатывающих центров.
Требования стандартов серии ISO 10791 допускается применять также в целом или частично к фрезерным и расточным станкам, если их компоновка, основные узлы и их перемещения совместимы с методами контроля, описанными в настоящем стандарте.
В настоящем стандарте установлены требования к испытаниям для оценки тепловых деформаций конструкции станка и системы позиционирования для обрабатывающих центров с числовым программным управлением с вертикальным шпинделем и линейными осями длиной не более 5000 мм по оси X и не более 2000 мм по осям Y и Z. Данные требования также применимы к обрабатывающим центрам с числовым программным управлением с горизонтальным шпинделем и линейными осями длиной не более 5000 мм по оси X, не более 3200 мм по оси Y и не более 2000 мм по оси Z.
В настоящем стандарте приведены следующие четыре вида испытаний:
- на погрешность, вызванную изменением температуры окружающей среды;
- тепловые деформации, вызванные вращением шпинделя;
- тепловые деформации, вызванные перемещением линейных осей;
- тепловые деформации, вызванные вращательным движением компонентов.
Настоящий стандарт предназначен для использования совместно с ISO 230-3.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:2012, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Методы испытаний металлорежущих станков. Часть 1. Точность геометрических параметров станков, работающих на холостом ходу или на чистовых режимах)
ISO 230-3:2020, Test code for machine tools — Part 3: Determination of thermal effects (Методы испытаний металлорежущих станков. Часть 3. Определение теплового воздействия)
В настоящем стандарте применяются термины и определения, приведенные в ISO 230-1:2012 и ISO 230-3:2020.
ISO и IEC поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
- онлайн-платформа для просмотра ISO, доступная по адресу: https://www.iso.org/obp;
- Электропедия IEC, доступная по адресу: https://www.electropedia.org/.
4.1 Единицы измерения
В настоящем стандарте все линейные размеры, отклонения и соответствующие допуски выражены в миллиметрах. Все угловые размеры даны в градусах. Угловые отклонения и соответствующие допуски выражены в отношениях, но в некоторых случаях для наглядности применены микрорадианы или угловые секунды. Для преобразования угловых отклонений или допусков следует использовать равенство:
0,010/1000 = 10 мкрад ( \mu rad — микрорадиан) ~= 2».
Значения температур выражены в градусах Цельсия, °C.
4.2 Ссылка на ISO 230-3
При применении настоящего стандарта следует руководствоваться требованиями ISO 230-3:2020, 4.4, особенно при установке станка перед испытаниями, при описании методов измерения и представления результатов — требованиями ISO 230-3:2020, разделы 5 — 8.
4.3 Средства измерений
Средства измерений, рекомендуемые в настоящем стандарте, приведены только в качестве примеров. Допускается использовать другие средства измерений аналогичного качества, имеющих такие же или меньшие погрешности измерений, обеспечивающие требуемую точность измерения (см. ISO 230-3:2020, подраздел 4.3).
4.4 Последовательность проведения испытаний
Испытания, приведенные в настоящем стандарте, могут выполняться как по отдельности, так и в любой комбинации. Перед каждым испытанием станок должен находиться в тепловом равновесии с окружающей средой. Необходимо планировать и соблюдать достаточное время для охлаждения станка между испытаниями, как правило, не меньшее, чем время теплового испытания, при котором детали станка нагревались.
4.5 Проводимые испытания
Не все испытания станка, описанные в настоящем стандарте необходимо или можно провести. Если испытания требуются для целей приемки, пользователь должен выбрать по согласованию с поставщиком/изготовителем те испытания, относящиеся к компонентам и/или свойствам станка, которым он уделяет больше внимания. Перечень этих испытаний должен быть приведен при заказе станка. Ссылка на настоящий стандарт при проведении приемо-сдаточных испытаний без указания на то, какие именно испытания должны быть выполнены, и без согласования соответствующих расходов не может считаться обязательной для какой-либо договаривающейся стороны.
В приложении А представлены три испытания на механическую обработку для оценки тепловых деформаций обрабатывающих центров, которые могут быть выполнены в качестве дополнительных испытаний к тепловым испытаниям, указанным в разделе 5.
4.6 Схемы испытаний
Для упрощения на схемах в испытаниях T1 - T4 представлена только одна испытательная установка.
4.7 Допуски
Настоящий стандарт не устанавливает каких-либо допусков, связанных с указанными испытаниями. Допуски для каждого параметра должны быть согласованы между изготовителем/поставщиком и пользователем.
4.8 Коррекция с помощью программного обеспечения
При наличии программных средств коррекции некоторых геометрических погрешностей, предусмотренных соглашением между производителем/поставщиком и пользователем, соответствующее испытание может быть проведено с учетом этих коррекций. Одни числовые коррекции тепловых погрешностей основаны на измерениях температуры частей станка, а другие — на условиях эксплуатации, например скорости вращения шпинделя. Такая тепловая коррекция может быть использована по соглашению между производителем/поставщиком и пользователем, что следует указать в протоколе испытаний.
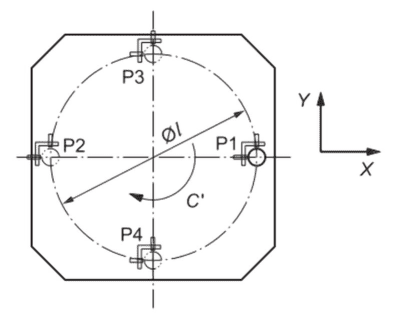
ИСПЫТАНИЯ ПРИ МЕХАНИЧЕСКОЙ ОБРАБОТКЕ ДЛЯ ОЦЕНКИ ТЕПЛОВЫХ ДЕФОРМАЦИЙ
В ISO 10791-7:2020 приведены испытания при механической обработке для финишной обработки. Повторяя обработку детали одной и той же геометрии с постоянным интервалом времени и сравнивая геометрическую погрешность готовых деталей, наблюдают за изменением влияния погрешности перемещений станка на готовые испытуемые детали. В настоящем приложении приведены подобные испытания при механической обработке. Температурные деформации станка, вызванные внутренними и/или внешними источниками тепла, обычно вносят основной вклад в результат испытания, хотя на него могут влиять и другие факторы. Испытания, приведенные в А.4 и А.5, предназначены для пятикоординатных обрабатывающих центров с двумя поворотными осями, а испытание в А.3 - для всех обрабатывающих центров.
Испытание по А.5 можно рассматривать как альтернативу испытанию по А.4. Испытание по А.5 может иметь большую продолжительность, а также более длительные фазы прогрева и охлаждения (например, 4 ч фаза прогрева и 4 ч фаза охлаждения). Измерения результатов по этому испытанию проще, их можно проводить с помощью ручного измерительного прибора.
Испытание по А.5 обычно проводят для одной поворотной оси. Если необходимо разделение погрешности между двумя поворотными осями, то следует провести испытание по А.4. Испытание по А.5 оценивает положение готовых поверхностей в направлениях X, Y и Z, ориентацию вокруг оси X или Y, а также расширение испытуемого образца. Оценку положения и ориентации двух средних линий поворотной оси по отдельности осуществляют в соответствии с испытанием по А.4.
Для применения настоящего приложения необходимо учитывать положения ISO 10791-7:2020, раздел 4, особенно в отношении расположения испытуемых образцов, крепления испытуемых образцов, материала испытуемых образцов, оснастки и параметров резки, размеров испытуемых образцов.
А.3 Испытание при механической обработке для оценки деформации станка в осевом направлении инструмента
Цель испытания — проверить относительное смещение центральной точки инструмента относительно испытуемого образца в осевом направлении инструмента, когда тепло непрерывно выделяется при вращении шпинделя.
Если тепловая деформация при испытании на погрешность изменения под влиянием условий окружающей среды (испытание EVE) или при испытании на тепловую деформацию, вызванную линейным или вращательным движением компонентов, имеет примерно такую же амплитуду, как и при испытании на тепловую деформацию, вызванную вращением шпинделя, то данное испытание является комбинированным испытанием всех этих воздействий. В таком случае относительное смещение не может быть отнесено только к шпинделю, например для шпинделей с термокомпенсацией.
А.3.2 Проведение испытания и геометрические размеры испытуемого образца
На рисунке А.1 показаны номинальные геометрические размеры заготовки детали. Для достижения достаточной устойчивости и минимизации деформации можно использовать четыре болта или другие способы зажима.
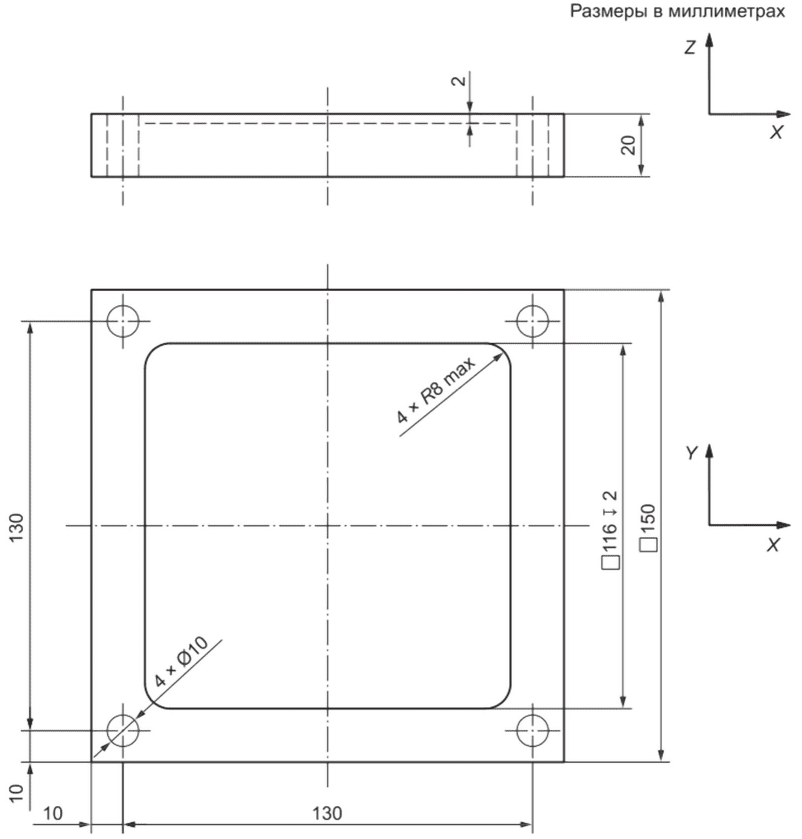
Рисунок А.1 — Заготовка для испытуемого образца
Для целей приемки изготовитель/поставщик и пользователь могут согласовать определенный цикл прогрева перед испытанием, соответствующий конкретным требованиям. При согласовании испытание может быть проведено без цикла прогрева (холодный старт).
На рисунке А.2 показаны номинальные геометрические размеры готового испытуемого образца. Это испытание обычно проводят в плоскости XY станка, а также в других координатных плоскостях при наличии индексируемой шпиндельной бабки.
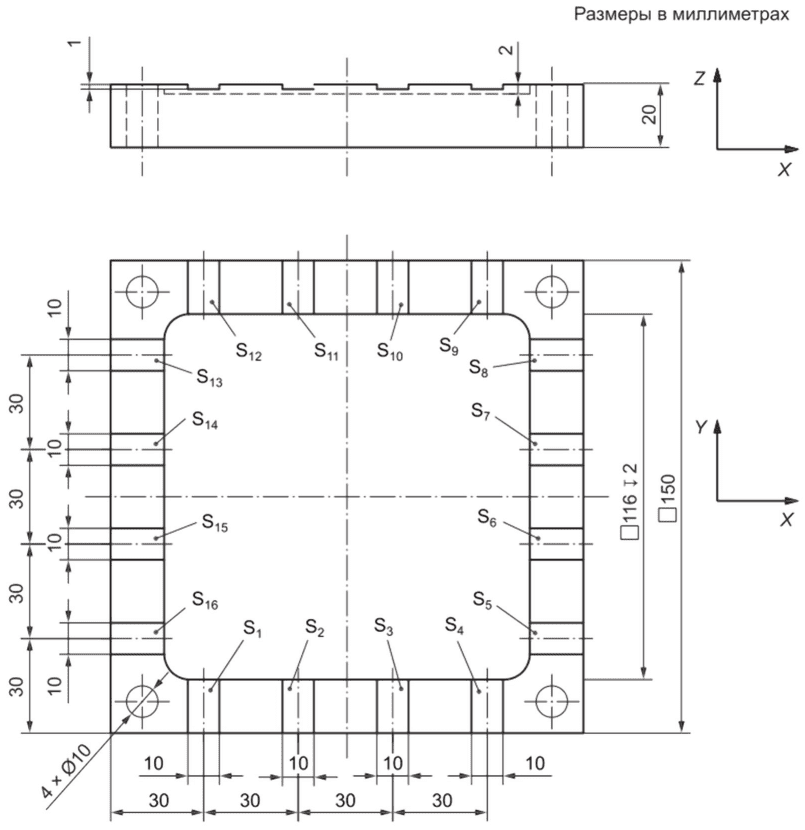
Рисунок А.2 — Геометрические размеры готового испытуемого образца
Следует использовать цилиндрическую торцевую фрезу диаметром 10 мм или торцевую фрезу для скругления углов того же диаметра, но можно использовать и другой инструмент по соглашению между изготовителем/поставщиком и пользователем.
Пользователь и изготовитель/поставщик должны согласовать использование или постоянные скорости вращения шпинделя, или диапазон переменных скоростей вращения для цикла прогрева в течение 15 мин. В случае постоянной скорости вращения шпинделя они также должны определить используемую скорость вращения шпинделя (например, 70% от максимальной скорости вращения шпинделя). В случае диапазона переменных скоростей вращения следует согласовать скорость вращения шпинделя и длительность временных интервалов.
Применяемая смазочно-охлаждающая жидкость (СОЖ) должна соответствовать типовому применению испытуемого станка. Если для испытуемого станка не определено типовое применение, все испытания на обрабатываемость следует проводить без СОЖ (сухая обработка) или с минимальным количеством смазки (MQL), хотя СОЖ может быть использована по соглашению между изготовителем/поставщиком и пользователем.
Сначала паз S1 обрабатывают методом прорезывания пазов (ширина паза равна диаметру инструмента). Инструмент подается только в горизонтальном направлении, т.е. в направлении Z подача отсутствует. Осевая глубина резания может быть такой же, как и глубина паза (минимум 1 мм), или может быть разделена на несколько траекторий по соглашению между изготовителем/поставщиком и пользователем. Подают инструмент во внутренний предварительно обработанный карман.
Затем во внутреннем кармане вращают шпиндель с постоянной или переменной скоростью в течение 15 мин. В течение всего испытания инструмент не должен перемещаться в направлении Z, чтобы избежать влияния погрешности линейного позиционирования по оси Z.
Затем обрабатывают паз S2, выполняя подачу инструмента из внутреннего кармана во внешний. Повторяют обработку каждого паза после каждого цикла вращения шпинделя в течение 15 мин. Время начала обработки каждого кармана должно быть указано в протоколе испытаний. Шпиндель не должен останавливаться в течение всего испытания. Всего обрабатывают 16 пазов S1 — S16 на рисунке А.2 (около 4 ч).
Геометрические размеры образца и условия испытания могут быть изменены по соглашению между изготовителем/поставщиком и пользователем. Номинальная глубина пазов должна быть больше, чем ожидаемая максимальная тепловая деформация станка в положительном направлении Z. Количество обрабатываемых пазов может быть уменьшено по соглашению между изготовителем/поставщиком и пользователем.
В зависимости от времени, требуемого для достижения устойчивой тепловой деформации, время ожидания может быть изменено. Если изменение глубины паза, как описано в А.3.3, не значительное после первых 5 пазов, то испытание можно повторить с временем ожидания менее 15 мин.
Измерения температуры в некоторых точках станка могут быть полезны для правильной интерпретации результатов. Примеры расположения датчиков температуры приведены в ISO 230-3:2020, 6.2. Необходимо периодически измерять и регистрировать температуру испытуемого образца на протяжении всего испытания.
Ориентация испытуемого образца должна быть отмечена на его верхней поверхности для распознавания ориентации при измерении.
Изменение глубины готовых пазов S2 — S16 по сравнению с глубиной первого паза S1 измеряют с помощью датчика линейных перемещений, установленного на шпинделе того же станка. Измерения следует проводить после достаточного охлаждения станка. Испытуемый образец не снимают с зажима станка или крепления. Датчик линейных перемещений должен быть установлен вблизи оси шпинделя, чтобы минимизировать влияние угловой погрешности линейных перемещений.
Исследуют готовую нижнюю поверхность первого паза S1 в направлении Z. По крайней мере, четыре точки должны быть прозондированы на осевой линии: первая точка — на расстоянии 5 мм от края; остальные — на расстоянии 3 мм. С учетом их среднего значения в качестве исходного положения Z (точка A на рисунке А.2) оценивают диапазон измеренных значений Z первого паза. Аналогичным образом измеряют глубину (как среднее значение положения Z каждого паза) готовых пазов S2 — S16 и отмечают изменение по сравнению с глубиной первого паза S1, а также диапазон значений Z каждого паза. Измерение S1 повторяют непосредственно после завершения измерения S16. Можно использовать другие средства измерения, например контактный датчик (см. ISO 230-10:2022, 7.1).
А.3.4 Факторы, влияющие на погрешность измерений
Факторы, которые могут повлиять на погрешность измерений, включают в себя:
- погрешность средства измерения;
- повторяемость измерений (выражается как максимальный диапазон значений Z всех пазов);
- шероховатость обработанных поверхностей;
- тепловые деформации испытуемого образца;
- тепловое воздействие на позиционирование станка во время измерения.
Пример протокола испытаний приведен в таблице А.1.
Измеренная разница глубины паза от первого паза в зависимости от номера паза или времени обработки должна быть представлена графически. Пример приведен на рисунке А.3.
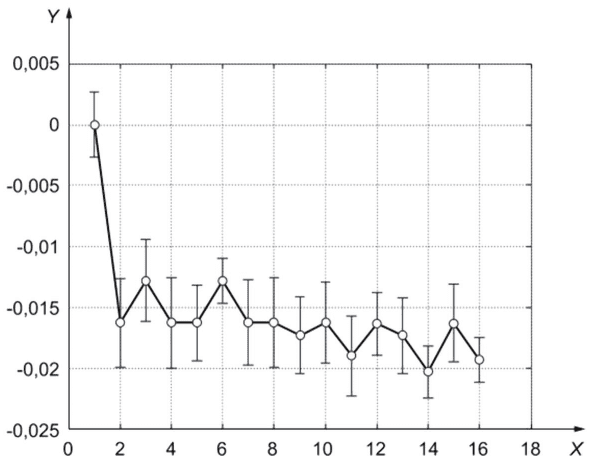
X — индекс количества пазов; Y — глубина паза, мм
Примечание - Планки погрешностей представляют собой диапазон измеренных значений Z в каждом слоте.
Рисунок А.3 — Пример графического представления результатов испытаний
А.4 Испытание при механической обработке для оценки тепловой деформации пятикоординатных обрабатывающих центров
Данное испытание применимо ко всем пятикоординатным обрабатывающим центрам с тремя линейными и двумя поворотными осями. Цель испытания — проверить изменение точности углового позиционирования, а также положения и ориентации средних линий поворотной оси при температурном воздействии. Испытание является расширением испытания M4 в ISO 10791-7:2020, раздел 5.
А.4.2 Предварительная обработка
На рисунке А.4 показаны номинальные геометрические размеры заготовки детали. Глубина резания при чистовой обработке должна быть номинально постоянной как в осевом, так и в радиальном направлениях. Радиальная и осевая глубины резания при чистовой обработке должны быть согласованы между изготовителем/поставщиком и пользователем. На рисунке А.4 показан лишь пример с припуском на чистовую обработку 0,1 мм.
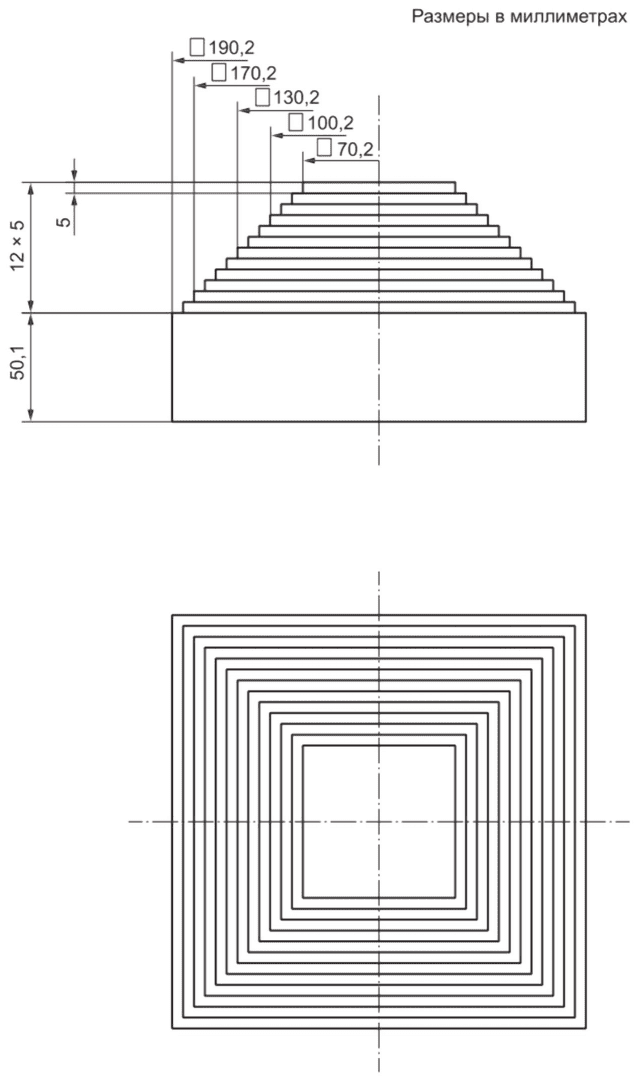
Рисунок А.4 — Форма и размеры заготовки детали с припуском на чистовую обработку
Испытуемый образец должен быть предварительно обработан только по подающим линейным осям, например: при B' = C' = 0° для конфигурации станка, изображенного на рисунке А.6.
Система координат заготовки для чистовой обработки показана на рисунке А.5, должна быть определена с началом координат в положении Z на 0,1 мм ниже нижней поверхности первой ступеньки на заготовке детали так, чтобы траектория чистовой обработки подчинялась осевой глубине резания 0,1 мм при B' = 0°.
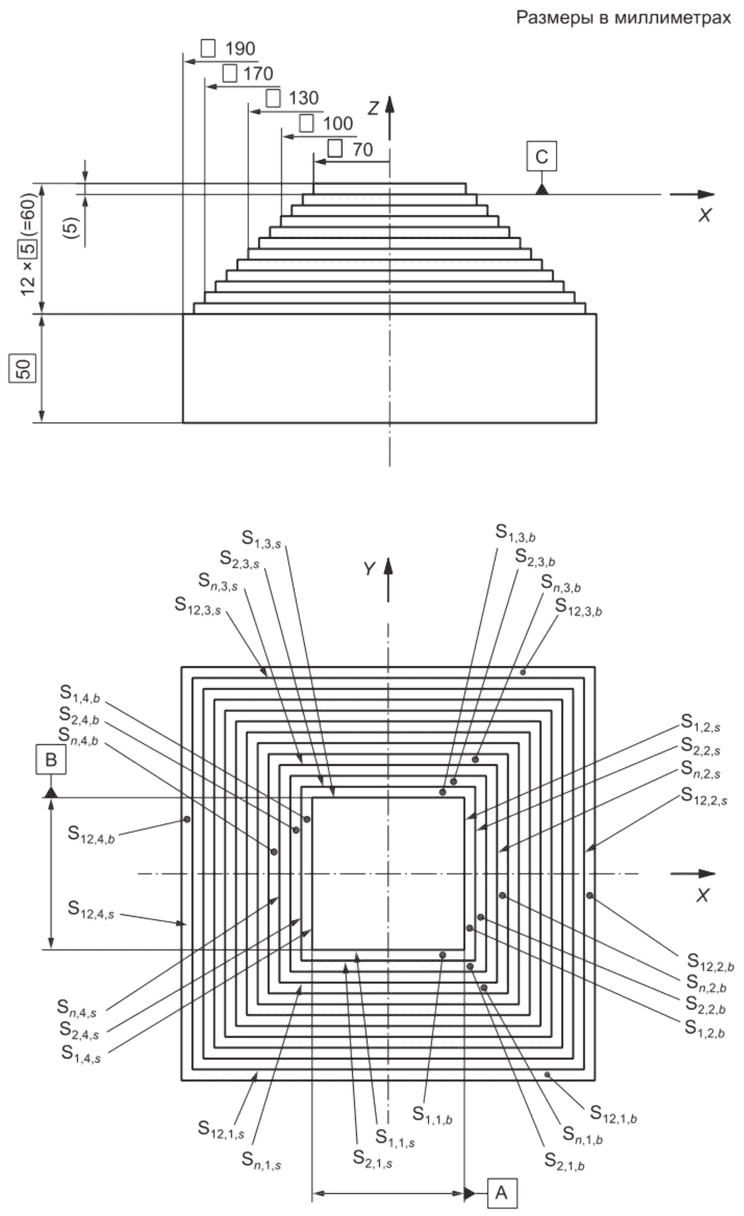
Рисунок А.5 — Геометрические размеры готового испытуемого образца
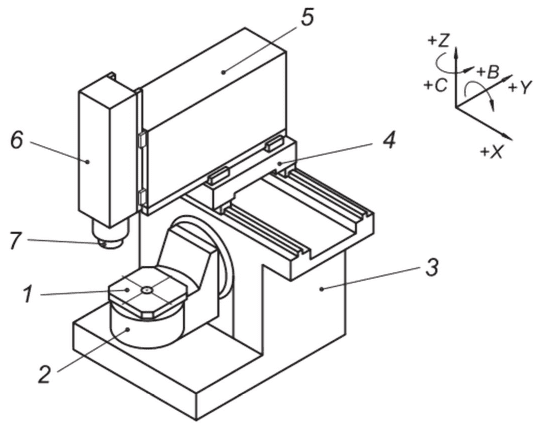
1 — поворотный стол (ось C'); 2 — наклонная подставка (ось B'); 3 — станина; 4 — салазки стойки (ось X); 5 — стойка (ось Y); 6 — шпиндельная головка (ось Z); 7 — шпиндель (ось C1)
Рисунок А.6 — Пример вертикального пятикоординатного обрабатывающего центра с наклонным поворотным столом [w C' B' b X Y Z (C1) t]
Чистовую обработку следует проводить без снятия предварительно обработанной заготовки.
А.4.3 Геометрические размеры испытуемой детали
На рисунке А.5 показаны номинальные геометрические размеры готовой испытуемой детали.
Геометрические размеры, приведенные на рисунке А.5, являются только примером. Они могут быть изменены по соглашению между изготовителем/поставщиком и пользователем. Количество этапов (всего 12, или четыре набора, по умолчанию) может быть увеличено по соглашению между изготовителем/поставщиком и пользователем, что может упростить наблюдение за скоростью изменений температурных условий или за приближением к устойчивому тепловому состоянию.
В зависимости от размера или формы испытуемого образца, он может быстрее реагировать на изменения окружающей среды, например: на изменения температуры, вызванные открытием или закрытием защитной дверцы станка. Это влияние может привести к различным результатам испытаний, если испытуемый образец намного больше, чем представленный на рисунке А.5.
Тепловое воздействие на геометрические размеры готового образца может существенно зависеть от конфигурации станка. Количество этапов и интервал времени прогрева (по умолчанию 15 мин) могут быть изменены в зависимости от конфигурации станка.
На рисунке А.5 Sn,m,* представляет собой наименование каждой обработанной грани, где:
- n = 1, ..., 12: номер этапа (самый верхний: 1)
- m = 1, ..., 4: 1 — для боковой поверхности -Y; 2 — для боковой поверхности +X; 3 — для боковой поверхности +Y и 4 — для боковой поверхности -X.
- *: s — для боковой поверхности, b — для нижней поверхности.
На станках с поворотной осью со стороны заготовки она должна быть расположена соосно оси поворотного стола.
Ориентация испытуемой детали должна быть отмечена на верхней поверхности для распознавания ее ориентации при измерении.
Изготовитель/поставщик и пользователь могут согласовать определенный цикл прогрева перед проведением испытания, соответствующего конкретным требованиям. При согласовании испытание может быть проведено без цикла прогрева (холодный старт).
Следует использовать цилиндрическую торцевую фрезу диаметром 10 мм или торцевую фрезу для скругления углов того же диаметра, но по договоренности между изготовителем/поставщиком и пользователем может быть использован и другой инструмент.
Используемая СОЖ должна соответствовать типовому применению испытуемого станка. В противном случае все испытания на обрабатываемость следует проводить без СОЖ (сухая обработка) или с минимальным количеством смазки (MQL), хотя СОЖ может быть использована по соглашению между изготовителем/поставщиком и пользователем.
Сначала обрабатывают группу первых трех этапов от S1,m,* до S3,m,* (m = 1, ...., 4 и * = s/b), как описано в А.4.4.2 (для станков с двумя поворотными осями со стороны заготовки) или А.4.4.3 (для станков с двумя поворотными осями со стороны инструмента). Эта группа из трех этапов называется первой группой.
Затем при убранном положении Z выполняют цикл прогрева в течение 15 мин, который должен быть согласован между изготовителем/поставщиком и пользователем. Например, вращают шпиндель с постоянной или переменной скоростью в течение 15 мин. В случае постоянной скорости вращения шпинделя стороны также должны согласовать используемую скорость вращения шпинделя (например, 70% от максимальной скорости вращения шпинделя). Для диапазона переменных скоростей они должны определить скорости вращения шпинделя и длительность временных интервалов: это может быть возвратно-поступательное движение линейной(ых) оси(ей) или поворотной оси либо погрешность изменения температуры окружающей среды (ETVE).
Затем повторяют описанную ниже последовательность обработки для следующей группы из трех этапов от S4,m,* до S6,m,* (m = 1, ..., 4 и * = s/b). При этом необходимо зарегистрировать время окончания обработки для каждой группы, до тех пор пока не будут обработаны все четыре группы (12 этапов).
Все грани должны быть обработаны путем повторения одного и того же пути обработки дважды (т.е. с нулевой номинальной глубиной резания). Параметры резания должны быть согласованы между изготовителем/поставщиком и пользователем станка.
А.4.4.2 Последовательность обработки (для станков с двумя поворотными осями со стороны заготовки)
Ниже показана последовательность обработки для пятикоординатного обрабатывающего центра с поворотным столом (ось C') на поворотной оси (ось B') (см. рисунок А.6). Для других конфигураций осей (например, ось C' на оси A') следует применять аналогичную процедуру.
a) Этап 1. Первый квадрат, состоящий из граней S1,m,* (m = 1, ..., 4 и * = s/b), обрабатывают торцевой фрезой с использованием двух линейных перемещений (по осям X и Y). См. рисунок А.7 a).
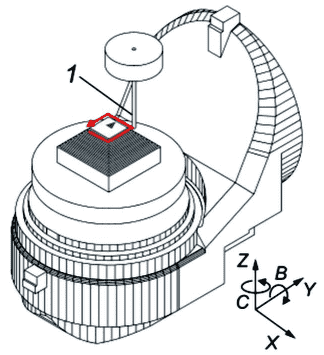
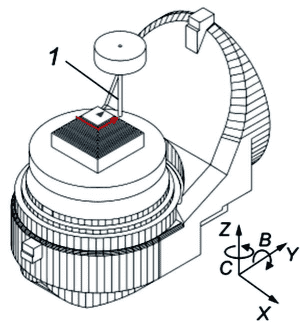
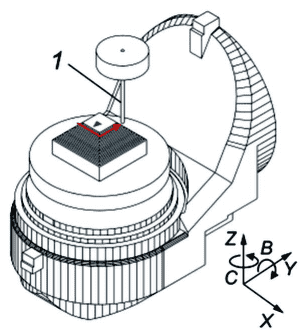
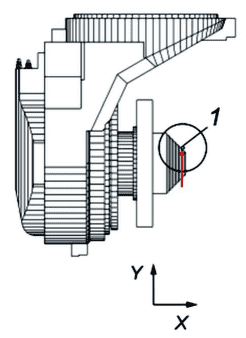
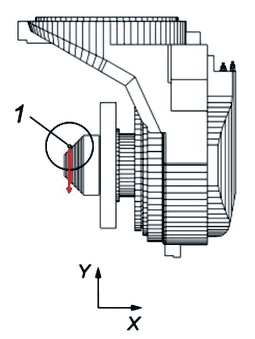
Рисунок А.7 — Процедура обработки на станках с двумя поворотными осями со стороны заготовки
Направление резания может быть согласовано между изготовителем/поставщиком и пользователем. Оно должно быть одинаковым на этапах с 1 — 3. Направление резания, изображенное на рисунке А.7 (вверх), является лишь примером.
b) Этап 2. Второй квадрат обрабатывают торцевой фрезой со следующей последовательностью обработки:
- при B' = 0° и C' = 0° обрабатывают поверхность S2,1,s/b подачей в направлении X, а затем обрабатывают поверхность S2,2,s/b подачей в направлении Y. См. рисунок А.7 b);
- поворачивают испытуемый образец по оси C' на 180°. Аналогично обрабатывают грани S2,3,s/b и S2,4,s/b, подавая в направлении X, а затем Y. См. рисунок А.7, c).
c) Этап 3 для поворотной оси (ось B'), которую можно индексировать на +/- 90°, третий квадрат обрабатывают следующим образом:
- грани S3,4,s/b обрабатывают под углами B' = -90° и C' = 0° подачей в направлении Y. См. рисунок А.7 d);
- грани S3,2,s/b обрабатывают под углами B' = -90° и C' = 180° подачей в направлении Y. См. рисунок А.7 d);
- грани S3,1,s/b обрабатывают под углами B' = +90° и C' = 270° подачей в направлении Y. См. рисунок А.7 e);
- грани S3,3,s/b обрабатывают под углами B' = +90° и C' = 90° подачей в направлении Y. См. рисунок А.7 e).
d) Этап 3 для поворотной оси, которая не может индексироваться на +/- 90° (только на -90°), третий квадрат обрабатывают следующим образом:
- грани S3,4,s/b обрабатывают под углами B' = -90° и C' = 0° подачей в направлении Y. См. рисунок А.7 d);
- грани S3,2,s/b обрабатывают под углами B' = -90° и C' = 180° подачей в направлении Y. См. рисунок А.7 d);
- грани S3,1,s/b обрабатывают под углами B' = -90° и C' = 90° подачей в направлении Y. См. рисунок А.7 d);
- грани S3,3,s/b обрабатывают под углами B' = -90° и C' = 270° подачей в направлении Y. См. рисунок А.7 d).
А.4.4.3 Последовательность обработки (для станков с двумя поворотными осями со стороны инструмента)
Ниже показана последовательность обработки для пятикоординатного обрабатывающего центра с поворотной шпиндельной головкой (ось B), установленной на поворотной головке (ось C) (см. рисунок А.8). Для других конфигураций осей (например, ось A на оси C) следует применять аналогичную процедуру.
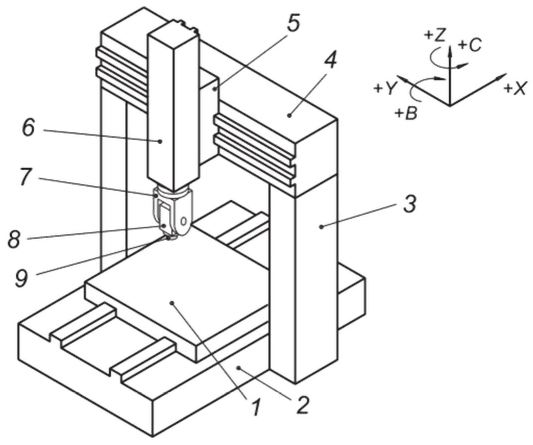
1 — стол (ось X'), 2 — станина; 3 — стойка; 4 — поперечина; 5 — салазки бабки (ось Y); 6 — бабка (ось Z); 7 — поворотная головка (ось C); 8 — наклонная головка (ось B); 9 — шпиндель (ось C1)
Рисунок А.8 — Пример вертикального пятикоординатного обрабатывающего центра с двумя поворотными осями в шпиндельной головке [w X' b Y Z C B (C1) t]
a) Этап 1. Первый квадрат, состоящий из граней S1,m,* (m = 1, ..., 4 и * = s/b), обрабатывают торцевой фрезой с использованием двух линейных перемещений (по осям X и Y).
b) Этап 2. Второй квадрат обрабатывают следующим образом:
- под углом B = 0° и C = 0° обрабатывают грани S2,1,s/b торцевым фрезерованием в направлении X, а затем обрабатывают грани S2,2,s/b подачей в направлении Y;
- поворачивают ось C на 180°. Обрабатывают грани S2,3,s/b в направлении X, а затем грани S2,4,s/b подачей в направлении Y.
c) Этап 3. Третий квадрат обрабатывают следующим образом:
- грани S3,2,s/b обрабатывают под углами B = +90° и C = 0° подачей в направлении Y;
- грани S3,4,s/b обрабатывают под углами B = -90° и C = 0° подачей в направлении Y;
- грани S3,1,s/b обрабатывают под углами B = +90° и C = 270° подачей в направлении X;
- грани S3,3,s/b обрабатывают под углами B = -90° и C = 270° подачей в направлении X.
См. таблицу А.2. Все характеристики должны быть измерены с помощью координатно-измерительной машины (КИМ).
В качестве альтернативы возможно проведение измерения на станке с помощью измерительного щупа, например контактного датчика, на том же станке. Все точки должны быть измерены в одинаковых угловых положениях двух поворотных осей, например: B = C = 0° для конфигурации станка, изображенной на рисунке А.6. Это исключает влияние геометрических погрешностей поворотных осей, хотя погрешности линейных перемещений могут значительно влиять на погрешность измерений. Измерения на станке следует проводить в состоянии теплового равновесия.
На каждом торце должно быть прозондировано четыре точки или более. На рисунке А.9 показаны рекомендуемые положения точек зондирования (на примере готовых поверхностей S1,2,s и S1,2,b):
- высота зондирования на боковой поверхности — 3 мм;
- расстояние от края для боковой и нижней поверхности — 5 мм;
- расстояние между точками — 20 мм.
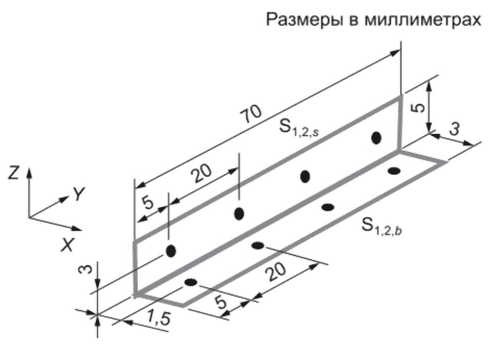
Рисунок А.9 — Рекомендуемые положения точек зондирования (на примере готовых поверхностей S1,2,s и S1,2,b)
Все обработанные поверхности должны быть исследованы одинаково.
Систему координат измерений определяют следующим образом:
- отмечают 16 точек на базовой плоскости C (см. рисунок А.5), чтобы определить направление оси Z;
- зондируют восемь точек на каждой из граней S1,1,s и S1,3,s, чтобы определить плоскости, и берут их линии пересечения с базовой плоскостью C, или прощупывают 4 точки на линии, параллельной базовой плоскости C, на каждой из S1,1,s и S1,3,s и берут их проекции на базовую плоскость C. Базовая плоскость B содержит их линию симметрии и перпендикулярна базовой плоскости C. Ось X параллельна базовой плоскости B;
- аналогично определяют базовую плоскость A через измеряемые точки S1,2,s и S1,4,s. Начало системы координат измерений определяют на пересечении базовых плоскостей A, B и C.
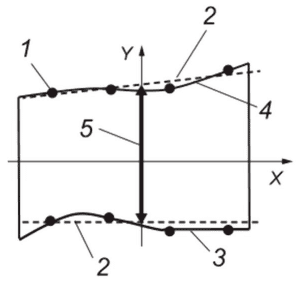
В таблице А.2 погрешность положения одной поверхности относительно другой определяют нижеприведенным образом. В качестве примера взята погрешность положения по оси Y поверхности Sn,3,s относительно поверхности Sn,4,s (n = 2, 5, 8, 11) (ссылка 7 в таблице А.2) [см. рисунок А.10 a)]:
- рассчитывают базовую прямую линию из точек зондирования на Sn,3,s, например методом наименьших квадратов (см. ISO 230-1:2012, 3.4.14). Другие варианты приведены в ISO 230-1:2012, 3.4.12;
- находят точку пересечения этой прямой с плоскостью YZ измерительной системы координат;
- аналогично находят точку пересечения этой базовой прямой с точками зондирования Sn,1,s и плоскостью YZ измерительной системы координат;
- погрешность положения по оси Y между Sn,3,s и Sn,1,s равна расстоянию между этими двумя точками, спроецированному на плоскость XY измерительной системы координат, минус номинальное расстояние между Sn,3,s и Sn,1,s.
 |
 |
|---|---|
| a) Погрешность положения в направлении оси Y Sn,3,s относительно Sn,1,s | b) Отклонение от параллельности в плоскости ZX Sn,1,b относительно S1,1,b |
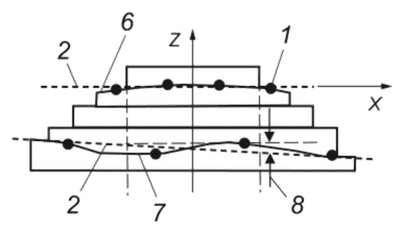
1 — зондируемая точка; 2 — базовая линия; 3 — обработанная поверхность Sn,1,s; 4 — обработанная поверхность Sn,3,s; 5 — погрешность положения Sn,3,s — Sn,1,s в направлении Y; 6 — обработанная поверхность S1,1,b; 7 — обработанная поверхность Sn,1,b; 8 — отклонение от параллельности Sn,1,b — S1,1,b в плоскости ZX (для 70 мм)
Рисунок А.10 — Расчет погрешности положения по оси Y Sn,3,s относительно Sn,1,s [a)] и расчет отклонения параллельности в плоскости ZX Sn,1,b относительно S1,1,b [b)]
Аналогично, отклонение от параллельности Sn,1,b — S1,1,b (n = 1, 4, 7, 10) в плоскости ZX (поворот B) (ссылка 5 в таблице А.2 в качестве примера угловых погрешностей) вычисляют следующим образом [см. рисунок А.10 b)]:
- рассчитывают базовую прямую для точек зондирования Sn,3,b и S1,1,b;
- угол между двумя базовыми прямыми, спроецированными на плоскость ZX, является отклонением от параллельности в плоскости ZX (поворот B) точек зондирования Sn,1,b — S1,1,b. Отклонение от параллельности выражается в смещении на 70 мм (наименьшая длина детали).
А.4.6 Факторы, влияющие на погрешность измерений
Факторы, которые могут влиять на погрешность измерений, включают:
для измерений на одном и том же станке:
- погрешность средства измерения,
- точность позиционирования осей станка по линейным осям,
- шероховатость обрабатываемых поверхностей,
- тепловые деформации испытуемого образца,
- тепловое воздействие на позиционирование станка во время измерения;
для измерений на координатно-измерительной машине (КИМ):
- погрешность измерения КИМ,
- шероховатость обработанных поверхностей,
- тепловые деформации испытуемого образца,
- деформация испытуемого образца вследствие разжима.
Пример протокола испытаний приведен в таблице А.2.
| Условия резания | - Обрабатывающий центр: - Дата проведения испытания: - Испытуемый образец: - материал: - номинальные размеры верхнего квадрата: - количество групп (по умолчанию 4): - Цикл прогрева: - Режущий инструмент: - диаметр: - длина: - количество зубьев: - материал, покрытие: - радиус закругления вершины: - Параметры обработки резанием: - скорость подачи: - скорость вращения шпинделя: | |||||||
| Геометрические погрешности готового испытуемого образца | ||||||||
| Объект и ссылки на чертеж | Измеренные значения (погрешности положения, мм, угловые погрешности в соотношении, мм/1000 мм) | Основные причины погрешностей (для станков с осями B' и C' со стороны заготовки, см. рисунок А.6) | ||||||
| Группа 1 | Группа 2 | Группа 3 | Группа 4 | |||||
| Время окончания, мин | ||||||||
| 0 | 60 | 120 | 180 | |||||
| Первый этап каждой группы | 1 | Погрешность положения в Y Sn,1,s — S1,1,s | - | n = 4 | n = 7 | n = 10 | Смещение в положении Y | |
| 2 | Погрешность положения в X Sn,4,s — S1,4,s | - | n = 4 | n = 7 | n = 10 | Смещение в положении X | ||
| 3 | Перпендикулярность Sn,4,s — Sn,1,s | n = 1 | n = 4 | n = 7 | n = 10 | Перпендикулярность осей Y — X | ||
| 4 | Погрешность положения в Z Sn,1,b — S1,1,b | - | n = 4 | n = 7 | n = 10 | Смещение в положении Z | ||
| 5 | Параллельность в плоскости ZX Sn,1,b — S1,1,b (поворот B) | - | n = 4 | n = 7 | n = 10 | Изменение в направлении оси X вокруг оси Y | ||
| 6 | Параллельность в плоскости YZ Sn,2,b — S1,2,b (поворот A) | - | n = 4 | n = 7 | n = 10 | Изменение в направлении оси Y вокруг оси X | ||
| Второй этап каждой группы | 7 | Погрешность положения в Y Sn,3,s — Sn,1,s | n = 2 | n = 5 | n = 8 | n = 11 | Погрешность положения оси C' в Y | |
| 8 | Погрешность положения в X Sn,4,s — Sn,2,s | n = 2 | n = 5 | n = 8 | n = 11 | Погрешность положения оси C' в X | ||
| 9 | Параллельность в плоскости XY Sn,3,s — Sn,1,s (поворот C) | n = 2 | n = 5 | n = 8 | n = 11 | Погрешность углового позиционирования оси C' при C180° — C0° | ||
| 10 | Параллельность в плоскости ZX Sn,3,b — Sn,1,b (поворот B) | n = 2 | n = 5 | n = 8 | n = 11 | Погрешность перпендикулярности оси C' относительно оси X | ||
| 11 | Параллельность в плоскости ZX Sn,4,b — Sn,2,b (поворот B) | n = 2 | n = 5 | n = 8 | n = 11 | Погрешность перпендикулярности оси C' относительно оси Y | ||
| Третий этап каждой группы | 12 | Погрешность положения в Y Sn,3,s — Sn,1,s | n = 3 | n = 6 | n = 9 | n = 12 | Погрешность положения оси B' в Z и погрешность пересечения осей C' — B' | |
| 13 | Погрешность положения в X Sn,4,s — Sn,2,s | n = 3 | n = 6 | n = 9 | n = 12 | Погрешность положения оси B' в Z и погрешность пересечения осей C' — B' | ||
| 14 | Перпендикулярность Sn,4,s — Sn,3,s | n = 3 | n = 6 | n = 9 | n = 12 | Погрешность параллельности осей B' — Y вокруг X | ||
| 15 | Погрешность положения в Z Sn,4,b — Sn,1,b | n = 3 | n = 6 | n = 9 | n = 12 | Погрешность положения оси B' в X | ||
| 16 | Параллельность в плоскости YZ Sn,4,b — Sn,2,b (поворот A) | n = 3 | n = 6 | n = 9 | n = 12 | Погрешность параллельности осей B' — Y вокруг Z погрешность перпендикулярности осей C' — B' | ||
Изменение каждой измеренной величины должно быть представлено в графическом виде. На рисунке А.11 показан пример.
Примечание 1 — Геометрические погрешности первой группы (этапы n = 1, 2, 3) готового образца показывают влияние объемных погрешностей станка, включая влияние погрешностей положения и ориентации средних линий поворотной оси, когда станок находится в исходном тепловом состоянии. Их изменение для каждой группы показывает влияние температуры на объемные погрешности станка.
Примечание 2 — В крайней правой графе таблицы А.2 указаны основные причины погрешностей для каждого объекта оценки. В качестве основных причин погрешностей в ней указаны только погрешности положения и ориентации средних линий поворотной оси. Другие погрешности перемещения также могут вносить свой вклад. Например, погрешности линейных перемещений могут быть потенциально критическими причинами погрешностей.
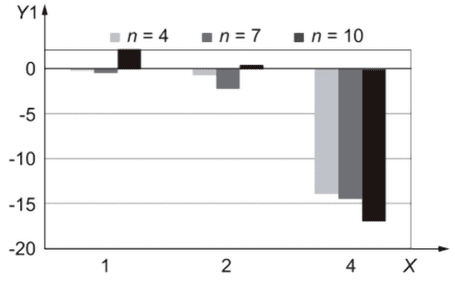
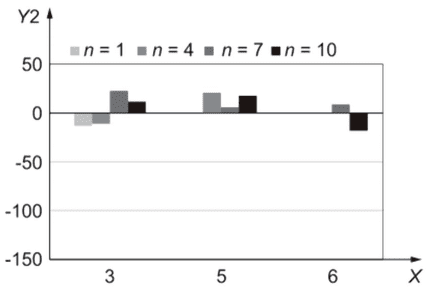
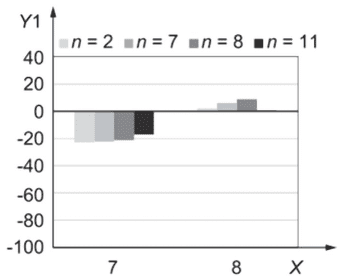
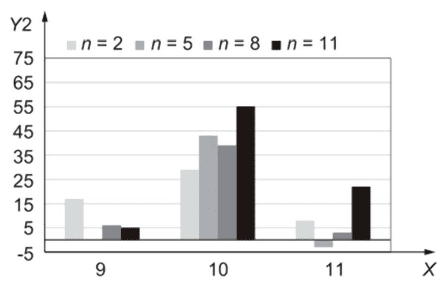
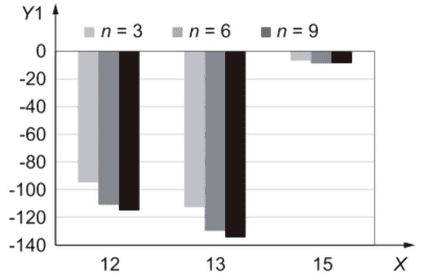
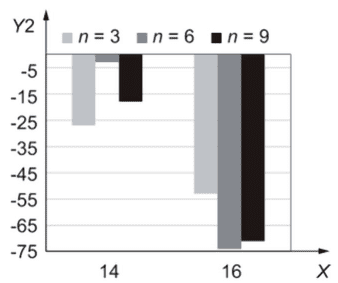
n — см. таблицу А.2; X — номер пункта оценки; Y1 — погрешность положения, мкм; Y2 — угловая погрешность, мкм/м
Примечание — Номера пунктов оценки приведены в таблице А.2.
Рисунок А.11 — Пример графического представления результатов испытаний
А.5 Испытание при механической обработке для оценки деформации обрабатывающих центров с поворотной(ыми) осью(ями)
Данное испытание применимо ко всем обрабатывающим центрам с тремя линейными осями и как минимум с одной поворотной осью, параллельной инструментальному шпинделю. Цель испытания — проверить изменение точности во всех трех направлениях перемещения при непрерывном нагреве любой оси, включая шпиндель, в течение заданного периода времени. Это испытание является расширением испытания M4 в ISO 10791-7:2020 и испытания теплового образца, представленного Висснером и др. [10], а также изменения конструкции (см. Блейзер и др. [11]).
А.5.2 Проведение испытания и геометрические размеры испытуемого образца
На рисунках А.12 и А.13 показаны номинальные геометрические размеры готовой испытуемой детали.
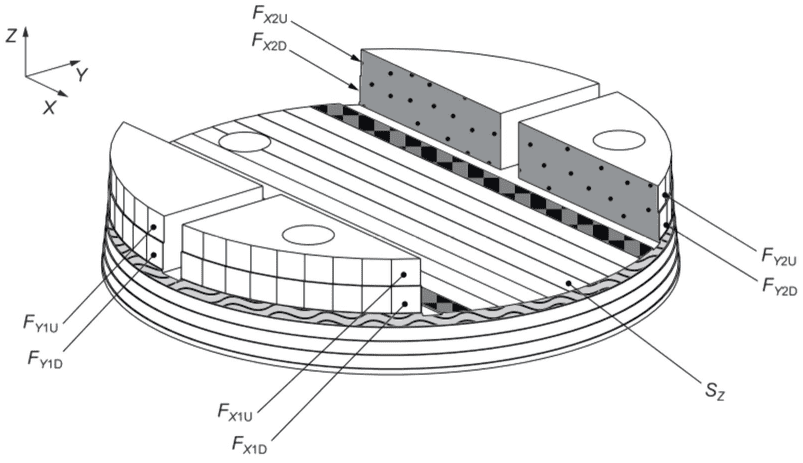
Примечание - Серые (узорчатые) готовые поверхности определяют систему координат заготовки для контроля на КИМ.
Рисунок А.12 — Геометрические размеры готовой испытуемой детали с измерительной поверхностью S и гранями F
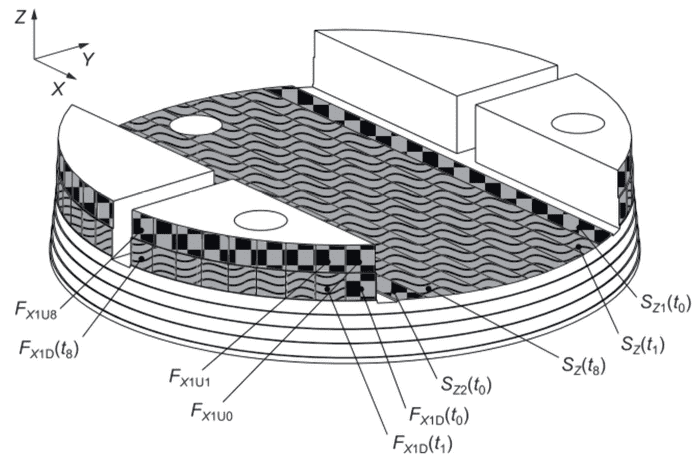
Рисунок А.13 — Геометрические размеры готового испытуемого образца с выделенными базовой (шахматная штриховка) и измерительной поверхностями (волновая штриховка)
Заготовка детали должна быть расположена соосно оси поворотного стола, и для обработки готовой испытуемой детали необходимо использовать ту же установку, что и для заготовки детали, изображенной на рисунке А.16.
Номинальные геометрические размеры приведены только в качестве примера. Они могут быть изменены по соглашению между изготовителем/поставщиком и пользователем. Количество граней F и поверхностей S может быть увеличено по согласованию между изготовителем/поставщиком и пользователем, что может облегчить наблюдение за скоростью температурных изменений или приближением к устойчивому тепловому состоянию.
В зависимости от размера или формы испытуемого образца, он может быстрее реагировать на изменения окружающей среды, например: на температурные изменения, вызванные открытием или закрытием защитной дверцы станка. Это влияние может привести к различным результатам испытаний, если размеры испытуемого образца значительно превышают указанные на рисунке А.14.
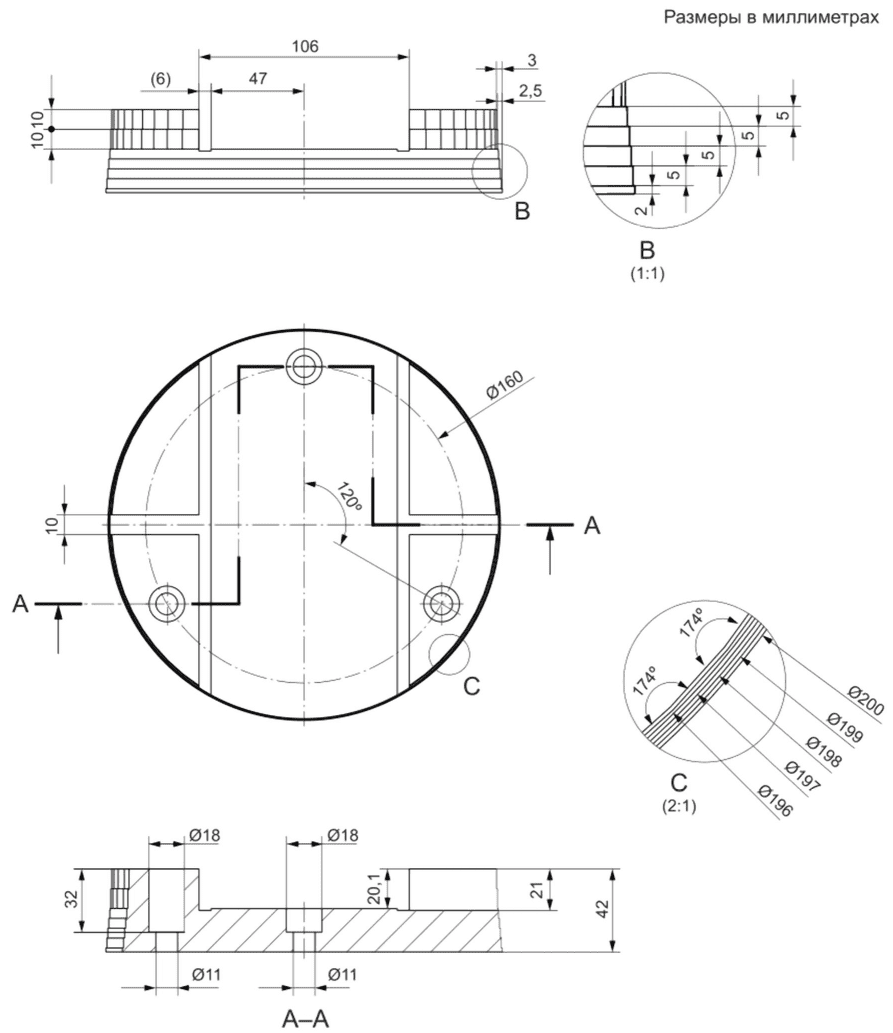
Рисунок А.14 — Геометрические размеры готового испытуемого образца
Тепловое воздействие на геометрические размеры готового образца может существенно зависеть от конфигурации станка. Количество измерительных граней и поверхностей, а также интервал времени прогрева (по умолчанию 60 мин) могут быть изменены в зависимости от конфигурации станка.
Изготовитель/поставщик и пользователь могут согласовать определенный цикл прогрева перед проведением испытания, соответствующего конкретным требованиям. При согласовании испытание может быть проведено без цикла прогрева (холодный старт).
Используют цилиндрическую торцевую фрезу диаметром 10 мм или торцевую фрезу для скругления углов того же диаметра, но по договоренности между изготовителем/поставщиком и пользователем может быть использован другой инструмент.
В зависимости от диаметра используемого инструмента количество измерительных поверхностей SZ может уменьшаться или увеличиваться. Испытуемый образец, изображенный на рисунке А.14, спроектирован так, чтобы с помощью цилиндрической торцевой фрезы диаметром 10 мм можно было изготовить 10 поверхностей: 2 контрольные поверхности и 8 измерительных поверхностей. Чтобы избежать значительных задиров, следует использовать перекрытие размером 0,6 мм.
Ориентация испытуемого образца должна быть отмечена на верхней поверхности для распознавания его ориентации при измерении.
Используемая СОЖ должна соответствовать типовому применению испытуемого станка. Если для испытуемого станка не определено типовое применение, все испытания на обрабатываемость следует проводить без СОЖ (сухая обработка) или с минимальным количеством смазки (MQL), хотя СОЖ может быть использована по соглашению между изготовителем/поставщиком и пользователем.
На рисунке А.12 измерительная поверхность, перпендикулярная оси Z станка, обозначена SZ. Грани образца для теплового испытания расположены на четырех различных сегментах и на разной высоте. Каждый набор граней представлен обозначением Fjkl, где:
- j = X или Y, что соответствует направлению измерения граней;
- k = 1 или 2, что означает последовательность фрезерованных граней;
- l = U или D, что означает положение группы граней по оси Z (U = вверх, D = вниз).
Для оценки образца для теплового испытания с помощью КИМ фрезеруют несколько элементов для определения системы координат заготовки. Поверхности, используемые для определения системы координат, показаны на рисунке А.12. Две внешние измерительные поверхности (с шахматной штриховкой) используют для определения плоскости XY системы координат заготовки; вертикальные грани большого предварительно фрезерованного гнезда (поверхность с точками) — для определения ориентации координаты X. Начало системы координат определяют путем измерения фрезерованной круговой поверхности (с волновой штриховкой) и вычисления ее центра.
А.5.2.2 Последовательность обработки
Образец для теплового испытания рассчитан на цикл испытаний, который основан на восьми периодах изменения тепловой нагрузки. Например, цикл воздействия окружающей среды «день-ночь» в течение 24 ч может быть оценен с помощью проведения круглосуточного испытания продолжительностью цикла 4 ч. В другом случае образец, предназначенный для теплового испытания, может быть использован для фазы прогрева в течение 4 ч согласно ISO 230-3:2020, и для фазы остывания в течение 4 ч. Для фрезерования во время испытательного цикла следует применять новую чистовую торцевую фрезу из твердого карбида вольфрама диаметром 10 мм. Поскольку объем снятого материала в течение испытательного цикла минимален, износ инструмента при оценке не учитывают.
Последовательность испытаний начинается с фрезерования базовых поверхностей и граней (с шахматной штриховкой), как изображено на рисунке А.13. Две поверхности SZn(t0) должны быть обработаны первыми, чтобы минимизировать влияние теплового расширения шпинделя на эту операцию. После этого верхние грани FjkUn должны быть отфрезерованы аналогичным образом (см. рисунок А.15) путем поворота стола (по умолчанию на 6° между гранями) и перемещения одной линейной оси. После этого необходимо отфрезеровать круговые поверхности испытуемого образца, дважды установив инструмент по оси X, соответственно по оси Y и повернув стол станка не менее чем на 360°. Завершают этот этап фрезерованием четырех нижних базовых граней FjkD(t0).
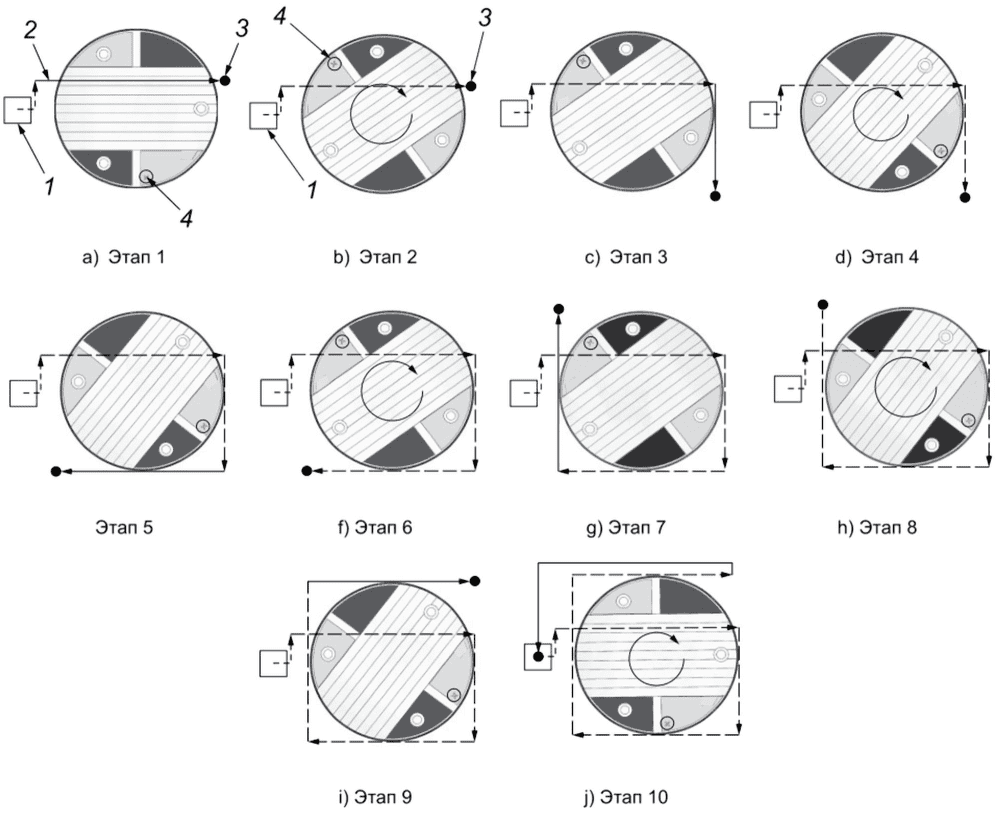
1 — позиция ожидания; 2 — траектория инструмента; 3 — инструмент; 4 — ориентировочная метка
Рисунок А.15 — Последовательность обработки
За фрезерованием базовых поверхностей и граней следует фрезерование измерительных поверхностей и граней, как изображено на рисунке А.13. Один полный цикл резания показан на рисунке А.15. Положение фрезы по оси Z не изменяется в течение всего цикла, для того чтобы минимизировать влияние погрешности позиционирования по оси Z.
a) Этап 1. Инструмент устанавливают в позицию ожидания (квадрат, позиция 1). При фиксированном положении оси Z инструмент начинает фрезеровать первую поверхность SZ(ti), снимая материал с рекомендуемой номинальной глубиной резания 0,1 мм и двигаясь в положительном направлении по оси X.
b) Этапы 2 и 3. Поворотный стол станка устанавливают так, чтобы при движении в отрицательном направлении Y фрезеровалась первая грань образца FX1 для проведения теплового испытания.
c) Этапы 4 и 5. Стол станка повторно поворачивается так, чтобы при перемещении оси в отрицательном направлении X фрезеровалась грань FY1.
d) Этапы с 6 по 9. Грани FX2 и FY2 фрезеруются аналогично предыдущим этапам.
e) Этап 10. После выполнения операций фрезерования инструмент возвращается в позицию ожидания до следующего цикла фрезерования.
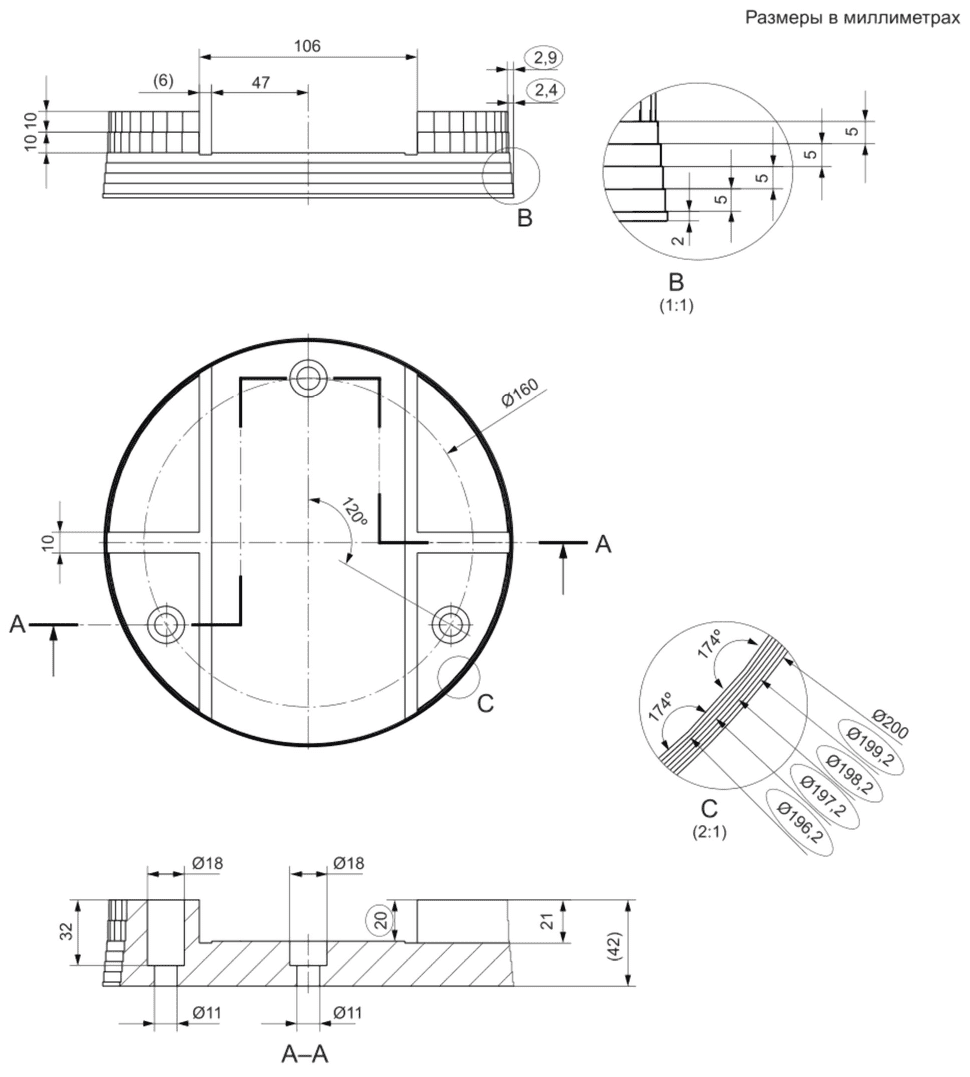
Примечание - Обведенные размеры указывают на то, что они отличаются от размеров готового образца.
Рисунок А.16 — Заготовка для проведения тепловых испытаний на обрабатывающих центрах с поворотной(ыми) осью(ями)
Все характеристики необходимо измерить непосредственно на станке, либо посредством измерений на станке с помощью датчика, например контактного датчика, либо с помощью ручных средств измерений, таких как микрометрический штангенциркуль. При этом поворотный стол должен быть использован для позиционирования образца при измерении различных граней.
В качестве альтернативы измерения можно проводить на КИМ. Факторы, влияющие на погрешность для всех методов измерения, приведены в А.5.4.
Пример протокола испытаний приведен в таблице А.3.
| Условия резания | - Обрабатывающий центр: - Дата проведения испытания: - цикл пуска: - цикл завершения: - измерение: - Испытуемый образец: - материал: - номинальные размеры самой нижней окружности: - количество групп (по умолчанию 8 + 1): - Цикл разогрева: - Тепловая нагрузка: | ||||||||||||||||
| X | Y | Z | B | C | Шпиндель | ||||||||||||
| Активный | ☐ | ☐ | ☐ | ☐ | ☐ | ☐ | |||||||||||
| Скорость | мм/мин | мм/мин | мм/мин | об/мин | об/мин | об/мин | |||||||||||
| Время | мин | мин | мин | мин | мин | мин | |||||||||||
| Пауза | мин | мин | мин | мин | мин | мин | |||||||||||
| Прочее | |||||||||||||||||
| - Режущий инструмент: - диаметр: - длина: - количество зубьев: - материал, покрытие: - Параметры резания: - скорость подачи: - скорость вращения шпинделя: | |||||||||||||||||
| Измеренные значения (линейные погрешности, мм, угловые погрешности в соотношении мм/1000 мм) | |||||||||||||||||
| Группа 0 | Группа 1 | Группа 2 | Группа 3 | Группа 4 | Группа 5 | Группа 6 | Группа 7 | Группа 8 | |||||||||
| Время завершения, мин | |||||||||||||||||
| 0 | 60 | 120 | 180 | 240 | 300 | 360 | 420 | 480 | |||||||||
| Поверхность SZ a | EZ | - | |||||||||||||||
| EB | - | ||||||||||||||||
| Грани Fx и Fy b | LX1 | ||||||||||||||||
| LX2 | |||||||||||||||||
| LY1 | |||||||||||||||||
| LY2 | |||||||||||||||||
| Lcut | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | ||||||||
| EX | |||||||||||||||||
| EY | |||||||||||||||||
| EWP | |||||||||||||||||
| Круглая фрезерованная измерительная поверхность | ||||
| C1 D199 | C2 D198 | C3 D197 | C4 D196 | |
| \Delta R_{rmc} c | ||||
| Диапазон смещений | ||||
| EX | EY | EZ | EWP | |
| За время R1 (60 мин) | ||||
| За время R2 (240 мин) | ||||
| За время R3 (480 мин) | ||||
| a Для определения см. А.5.3.2. b Для определения см. А.5.3.3. c Для определения см. формулу (А.4). | ||||
А.5.3.2 Измерение поверхностей SZ
Необходимо измерить несколько точек на каждой поверхности. Все готовые поверхности должны быть прозондированы одинаково.
В таблице А.3 погрешность положения в направлении Z EZ(tn) одной поверхности относительно базовой плоскости рассчитывают следующим образом:
- вычисляют базовую плоскость точек зондирования на SZ1(t0) и SZ2(t0) (см. рисунок А.13), например методом наименьших квадратов (см. ISO 12781-1:2011, 3.3.1.2);
- рассчитывают плоскость точек зондирования на SZ(tn) (n = 1, 2, ... 8) так же, как и базовую плоскость;
- погрешность положения в направлении Z EZ(tn) — это расстояние до средней точки этих плоскостей, спроецированное на плоскость XZ.
Аналогично угловую погрешность EB(tn) вокруг плоскости Y SZ(tn) (n = 1, 2, ... 8) по отношению к базовой плоскости рассчитывают следующим образом:
- вычисляют базовую плоскость точек SZ1(t0) и SZ2(t0) (см. рисунок А.13), например методом наименьших квадратов (см. ISO 12781-1:2011, 3.3.1.2);
- рассчитывают плоскость точек зондирования на SZ(tn) (n = 1, 2, ... 8) так же, как и базовую плоскость;
- угол между двумя базовыми плоскостями, спроецированный на плоскость XZ, является угловой погрешностью вокруг Y SZ(tn) (n = 1, 2, ... 8).
А.5.3.3 Измерение граней FX и FY
Необходимо измерить пять или более точек на каждой грани. Все готовые грани должны быть прозондированы одинаково.
В таблице А.3 погрешность положения в направлении X EX(tn) одной группы граней относительно соответствующих эталонных граней рассчитывают следующим образом:
- вычисляют базовую плоскость точек зондирования на FX1Un и FX2Un (n = 0, 1, 2, ... 8) (см. рисунок А.12), например методом наименьших квадратов (см. ISO 12781-1:2011, 3.3.1.2);
- рассчитывают плоскость точек зондирования на FX1D(tn) и FX2D(tn) (n = 0, 1, 2, ... 8) так же, как и базовую плоскость;
- вычисляют расстояние между средними точками плоскостей FX1Un и FX1D(tn) (n = 0, 1, 2, ... 8), спроецированных на плоскость XY. Вычисленное расстояние — LX1(tn);
- вычисляют расстояние между средними точками плоскостей FX2Un и FX2D(tn) (n = 0, 1, 2, ... 8), спроецированных на плоскость XY. Вычисленное расстояние — LX2(tn);
- таким образом, погрешность положения в направлении X EX(tn) является средним значением разности этих расстояний:
E_{X}(t_{n}) = \frac{L_{X1}(t_{n}) - L_{X2}(t_{n})}{2} (А.1)
Аналогичным образом рассчитывают погрешность положения в направлении Y EY(tn) одной группы граней относительно соответствующих базовых (эталонных) граней:
- вычисляют базовую плоскость точек зондирования на FY1Un и FY2Un (n = 1, 2, ... 8) (см. рисунок А.12), например методом наименьших квадратов (см. ISO 12781-1:2011, 3.3.1.2);
- вычисляют плоскость точек зондирования на FY1D(tn) и FY2D(tn) (n = 0, 1, 2, ... 8) так же, как и базовую плоскость;
- вычисляют расстояние между средними точками плоскостей FY1Un и FY1D(tn) (n = 0, 1, 2, ... 8), спроецированных на плоскость XY. Вычисленное расстояние называется LY1(tn);
- вычисляют расстояние между средними точками плоскостей FY2Un и FY2D(tn) (n = 0, 1, 2, ... 8), спроецированных на плоскость XY. Вычисленное расстояние называют LY2(tn);
- таким образом, погрешность положения в направлении Y EY(tn) является средним значением разности этих расстояний:
E_{Y}(t_{n}) = \frac{L_{Y1}(t_{n}) - L_{Y2}(t_{n})}{2} (А.2)
В дополнение к EX(tn) и EY(tn) для каждого временного этапа может быть рассчитан соответствующий термический рост испытуемого образца. Эту погрешность обозначают EWP(tn) и вычисляют по формуле
E_{WP}(t_{n}) = \frac{L_{X1}(t_{n}) + L_{X2}(t_{n}) + L_{Y1}(t_{n}) + L_{Y2}(t_{n})}{2} - L_{Cut} (А.3)
Параметр LCut представляет собой номинальное расстояние между верхней и нижней группами граней. В соответствии с номинальными геометрическими размерами на рисунке А.14 используют параметр LCut = 0,5 мм.
Примечание - Поскольку погрешности положения EX(t0), EY(t0) и тепловой рост испытуемого образца EWP(t0) сравнивают с верхней FU0 и нижней FD(t0) базовыми поверхностями, они не соответствуют температурному отклонению испытуемого станка, но могут быть использованы в качестве индикатора повторяемости работы станка и неопределенности применяемой измерительной системы.
А.5.3.4 Измерение круглых фрезерованных поверхностей
Четыре круглые фрезерованные поверхности можно использовать для оценки геометрических погрешностей поворотной оси, применяемой для ориентации испытуемого образца во время цикла обработки. Необходимо измерить круглость, поэтому следует использовать достаточное количество точек измерения. В качестве рекомендации для определения геометрических размеров испытуемого образца, изображенного на рисунке А.14, следует применить в общей сложности 60 точек.
С помощью этих измерений оценивают круглость и используют ее в качестве индикатора неопределенности для определения точности положения средней линии поворотной оси. В качестве показателя можно использовать среднеквадратичное отклонение от круглости в соответствии с ISO 12181-1:2011. При рекомендуемом количестве 60 точек измерения расчет среднеквадратичного отклонения от круглости проводят по формуле
\Delta R_{rms} = \sqrt{\frac{1}{2\pi} \int_{0}^{2\tilde{o}} \Delta R_{i}^{2}dè} = \frac{1}{60} \sqrt{\sum_{i = 1}^{60} \Delta R_{i}^{2}} , (А.4)
где \Delta R_{rms} — среднеквадратичное отклонение от круглости;
\Delta R_{i} — локальное отклонение от круглости;
\text{и} — мгновенный угол в профиле круглости.
А.5.4 Факторы, влияющие на погрешность измерений
Факторы, которые могут влиять на погрешность измерений, включают в себя:
для измерений на том же станке:
- погрешность средства измерения,
- точность позиционирования осей станка,
- шероховатость обрабатываемых поверхностей,
- тепловые деформации испытуемого образца,
- тепловое воздействие на позиционирование станка во время измерения.
- деформацию испытуемого образца вследствие разжима,
- погрешность измерения КИМ,
- шероховатость обработанных поверхностей,
- тепловые деформации испытуемого образца,
- погрешность геометрических размеров станка.
А.5.5 Представление результатов
Необходимо зарегистрировать изменение смещения вдоль каждой оси станка за различные периоды времени. В качестве рекомендации следует указать первую пару измеряемых поверхностей и граней (EX,R1, EY,R1, EZ,R1, EB,R1, EWP,R1), общий период нагрева (EX,R2, EY,R2, EZ,R2, EB,R2, EWP,R2) и общую продолжительность испытания (EX,R3, EY,R3, EZ,R3, EB,R3, EWP,R3), где R1, R2 и R3 указывают время в конце первого измерения, в конце периода прогрева и общую продолжительность испытания соответственно. Эти значения должны быть зарегистрированы вместе с параметрами, перечисленными в образце протокола испытаний, приведенном в таблице А.3.
Кроме того, изменение каждого измеренного значения должно быть представлено графически. На рисунке А.17 показан пример.
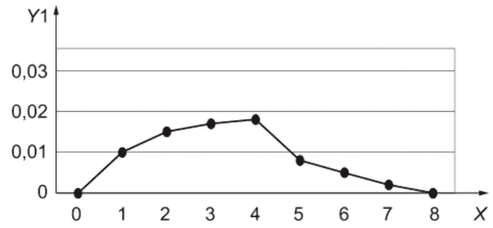
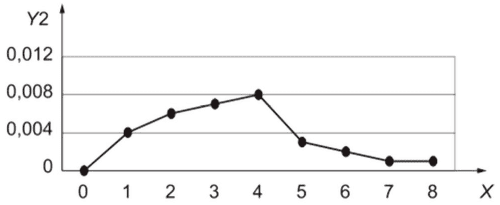
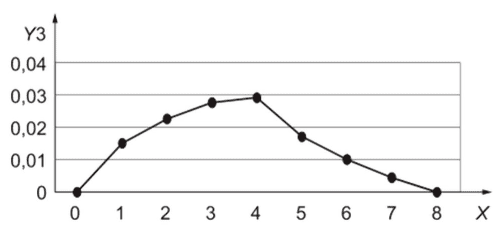
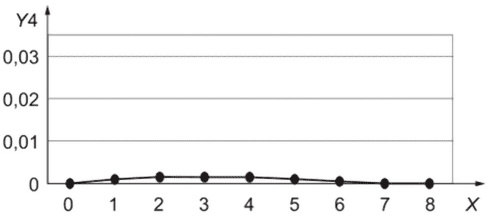
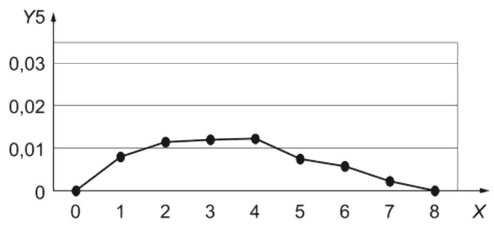
X — группа; Y1 — погрешность положения в направлении Z, в мм; Y2 — угловая погрешность вокруг оси Y, мм/м; Y3 — погрешность положения в направлении X, мм; Y4 — погрешность положения в направлении Y, мм; Y5 — тепловое расширение испытуемого образца, мм
Рисунок А.17 — Пример графического представления результатов испытаний
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:2012 | IDT | ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях» |
| ISO 230-3:2020 | - | <*> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичный стандарт. | ||
| УДК 621.9.02-434.5:006.354 | МКС 25.040.10 | IDT |
| Ключевые слова: обрабатывающие центры, условия испытаний, тепловые деформации, оценка | ||