---
title: "\"ГОСТ ISO 10619-2-2020. Межгосударственный стандарт. Рукава и трубки резиновые и пластиковые. Измерение гибкости и жесткости. Часть 2. Испытание на изгиб при низких температурах\""
number: "ГОСТ ISO 10619-2-2020"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-iso-10619-2-2020"
---

## "ГОСТ ISO 10619-2-2020. Межгосударственный стандарт. Рукава и трубки резиновые и пластиковые. Измерение гибкости и жесткости. Часть 2. Испытание на изгиб при низких температурах"

# "ГОСТ ISO 10619-2-2020. Межгосударственный стандарт. Рукава и трубки резиновые и пластиковые. Измерение гибкости и жесткости. Часть 2. Испытание на изгиб при низких температурах"

(введен в действие Приказом Росстандарта от 04.08.2020 N 448-ст)

> [!IMPORTANT]
> Документ [введен](#p100011) в действие с 01.07.2021.


<div align="right">

<a id="p100001"></a>Введен в действие<br>
Приказом Федерального агентства<br>
по техническому регулированию<br>
и метрологии

</div>

<div align="center">

**от 4 августа 2020 г. N 448-ст**

<a id="p100002"></a>**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**

<a id="p100003"></a>**РУКАВА И ТРУБКИ РЕЗИНОВЫЕ И ПЛАСТИКОВЫЕ**

<a id="p100004"></a>**ИЗМЕРЕНИЕ ГИБКОСТИ И ЖЕСТКОСТИ**

<a id="p100005"></a>**ЧАСТЬ 2**

<a id="p100006"></a>**ИСПЫТАНИЕ НА ИЗГИБ ПРИ НИЗКИХ ТЕМПЕРАТУРАХ**

<a id="p100007"></a>**Rubber and plastics hoses and tubing. Measurement**<br>
**of flexibility and stiffness. Part 2. Bending test**<br>
**at sub-ambient temperatures**

<a id="p100008"></a>**(ISO 10619-2:2017, IDT)**

</div>


<div align="right">

<a id="p100009"></a>ГОСТ ISO 10619-2-2020

</div>


<a id="p100010"></a>МКС 23.040.70

<div align="center">

<a id="p100011"></a>Дата введения

</div>

1 июля 2021 года


### <a id="p100012"></a>Предисловие


<a id="p100013"></a>Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены [ГОСТ 1.0](https://bukva.ai/docs/gost-1-0-2015) "Межгосударственная система стандартизации. Основные положения" и [ГОСТ 1.2](https://bukva.ai/docs/gost-1-2-2015) "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"


### <a id="p100014"></a>Сведения о стандарте


<a id="p100015"></a>1 ПОДГОТОВЛЕН Федеральным государственным унитарным предприятием "Российский научно-технический центр информации по стандартизации, метрологии и оценке соответствия" (ФГУП "СТАНДАРТИНФОРМ"), Межгосударственным техническим комитетом по стандартизации МТК 542 "Продукция нефтехимического комплекса" на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в [пункте 5](#p100059)
<a id="p100016"></a>2 ВНЕСЕН Федеральным агентством по техническому регулированию и метрологии
<a id="p100017"></a>3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 марта 2020 г. N 128-П)
<a id="p100018"></a>**За принятие проголосовали:**


| <a id="p100019"></a>Краткое наименование страны по МК (ИСО 3166) 004-97 | <a id="p100020"></a>Код страны по МК (ИСО 3166) 004-97 | <a id="p100021"></a>Сокращенное наименование национального органа по стандартизации |
| --- | --- | --- |
| <a id="p100022"></a>Азербайджан | <a id="p100023"></a>AZ | <a id="p100024"></a>Азстандарт |
| <a id="p100025"></a>Армения | <a id="p100026"></a>AM | <a id="p100027"></a>Минэкономики Республики Армения |
| <a id="p100028"></a>Беларусь | <a id="p100029"></a>BY | <a id="p100030"></a>Госстандарт Республики Беларусь |
| <a id="p100031"></a>Грузия | <a id="p100032"></a>GE | <a id="p100033"></a>Грузстандарт |
| <a id="p100034"></a>Казахстан | <a id="p100035"></a>KZ | <a id="p100036"></a>Госстандарт Республики Казахстан |
| <a id="p100037"></a>Киргизия | <a id="p100038"></a>KG | <a id="p100039"></a>Кыргызстандарт |
| <a id="p100040"></a>Молдова | <a id="p100041"></a>MD | <a id="p100042"></a>Институт стандартизации Молдовы |
| <a id="p100043"></a>Россия | <a id="p100044"></a>RU | <a id="p100045"></a>Росстандарт |
| <a id="p100046"></a>Таджикистан | <a id="p100047"></a>TJ | <a id="p100048"></a>Таджикстандарт |
| <a id="p100049"></a>Туркмения | <a id="p100050"></a>TM | <a id="p100051"></a>Главгосслужба "Туркменстандартлары" |
| <a id="p100052"></a>Узбекистан | <a id="p100053"></a>UZ | <a id="p100054"></a>Узстандарт |
| <a id="p100055"></a>Украина | <a id="p100056"></a>UA | <a id="p100057"></a>Минэкономразвития Украины |


<a id="p100058"></a>4 Приказом Федерального агентства по техническому регулированию и метрологии от 4 августа 2020 г. N 448-ст межгосударственный стандарт ГОСТ ISO 10619-2-2020 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2021 г.
<a id="p100059"></a>5 Настоящий стандарт идентичен международному стандарту ISO 10619-2:2017 "Рукава и трубки резиновые и пластиковые. Измерение гибкости и жесткости. Часть 2. Испытания на изгиб при низких температурах" ("Rubber and plastics hoses and tubing - Measurement of flexibility and stiffness - Part 2: Bending tests at sub-ambient temperatures", IDT).
<a id="p100060"></a>Международный стандарт разработан подкомитетом SC 1 "Рукава (резиновые и пластиковые)" Технического комитета по стандартизации ISO/TC 45 "Каучук и резиновые изделия" Международной организации по стандартизации (ISO).
<a id="p100061"></a>При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100219)

<div align="center">

<a id="p100062"></a>6 ВВЕДЕН ВПЕРВЫЕ

</div>


<a id="p100063"></a>Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
<a id="p100064"></a>В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты"

<a id="p100065"></a>Предупреждение - Пользователи настоящего стандарта должны обладать навыками практической работы в лаборатории. Настоящий стандарт не предусматривает рассмотрение всех проблем безопасности, связанных с его применением. Пользователь настоящего стандарта несет ответственность за соблюдение техники безопасности, охрану здоровья, а также за соблюдение требований национального законодательства.


### <a id="p100066"></a>1 Область применения


<a id="p100067"></a>Настоящий стандарт устанавливает два метода измерения жесткости и один метод определения гибкости резиновых и пластиковых рукавов и трубок при сгибании до определенного радиуса при низких температурах.
<a id="p100068"></a>[Метод A](#p100085) применим для несминаемых резиновых и пластиковых рукавов и трубок внутренним диаметром не более 25 мм. По данному [методу](#p100085) измеряют жесткость рукава или трубки при температуре ниже стандартной лабораторной температуры.
<a id="p100069"></a>[Метод B](#p100131) применим для резиновых и пластиковых рукавов и трубок внутренним диаметром до 100 мм. По данному [методу](#p100131) оценивают гибкость рукава или трубки при изгибании вокруг оправки при определенной низкой температуре. Его также можно использовать при рутинном контроле качества.
<a id="p100070"></a>*[Метод C](#p100169) применим для несминаемых резиновых и пластиковых рукавов и трубок внутренним диаметром не менее 100 мм. По данному [методу](#p100169) измеряют жесткость рукава или трубки при низких температурах.*


### <a id="p100071"></a>2 Нормативные ссылки


<a id="p100072"></a>*В настоящем стандарте использованы нормативные ссылки на следующие международные стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения к нему)]:*
<a id="p100073"></a>*ISO 1402, Rubber and plastics hoses and hose assemblies - Hydrostatic testing (Резиновые и пластиковые рукава и рукава в сборе. Гидростатические испытания)*
<a id="p100074"></a>*ISO 8330, Rubber and plastics hoses and hose assemblies - Vocabulary (Резиновые и пластиковые рукава и рукава в сборе. Словарь)*
<a id="p100075"></a>*ISO 23529, Rubber - General procedures for preparing and conditioning test pieces for physical test methods (Резина. Общие процедуры приготовления и кондиционирования образцов для испытаний физических свойств)*


### <a id="p100076"></a>3 Термины и определения


<a id="p100077"></a>*В настоящем стандарте применены термины с соответствующими определениями по ISO 8330, а также следующие термины с соответствующими определениями.*
<a id="p100078"></a>*ISO и IEC поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:*
<a id="p100079"></a>*- Платформа интернет-поиска ISO: доступна по адресу http://www.iso.org/obp;*
<a id="p100080"></a>*- IEC Electropedia: доступна по адресу http://www.electropedia.org/.*
<a id="p100081"></a>*3.1 изгиб (bending): Формирование или принудительное придание чему-либо прямому кривизны или угловой формы при заданной температуре.*
<a id="p100082"></a>*3.2 гибкость (flexibility): Легкость изгибания (см. [3.1](#p100081)) рукава без повреждения в виде перегиба, сплющивания, разрушения или растрескивания.*
<a id="p100083"></a>*Примечание - Например, рукав можно изгибать вокруг оправки.*

<a id="p100084"></a>*3.3 жесткость (stiffness): Сопротивление рукава изгибу (см. [3.1](#p100081)).*


### <a id="p100085"></a>4 Метод A


#### <a id="p100086"></a>4.1 Общие положения

<a id="p100087"></a>*Данный метод применим для несминаемых рукавов и трубок внутренним диаметром не более 25 мм.*

#### <a id="p100088"></a>4.2 Аппаратура

<a id="p100089"></a>*4.2.1 Колесо для изгибания диаметром, равным удвоенному заданному радиусу изгиба, снабженное приспособлением для закрепления рукава или трубки тангенциального колесу подходящим устройством для изгибания рукава или трубки вокруг колеса, а также тензометрическим датчиком и графическим самописцем для измерения крутящего момента с точностью до +/- 3% (см. [рисунок 1](#p100092)). Если минимальный радиус изгиба не установлен, колесо для изгибания должно иметь диаметр, равный 12-кратному номинальному внутреннему диаметру рукава или трубки (см. [рисунок. 1](#p100092)).*

<a id="p100090"></a> *![4 Метод A](https://i.bukva.ai/1wO4otKV/img_0.png)*

<a id="p100091"></a>*1 - держатель; 2 - контейнер для охлаждения; 3 - колесо*
*для изгибания; 4 - испытуемый образец; 5 - устройство*
*измерения крутящего момента; 6 - хладагент; 7 - ролик*
*для направления образца; 8 - сетка для поддержки*
*испытуемого образца; 9 - подшипник; 10 - приспособление*
*для закрепления конца испытуемого образца*

<a id="p100092"></a>*Рисунок 1 - Испытательное устройство с колесом*
*для изгибания и контейнером для охлаждения*

<a id="p100093"></a>*4.2.2 Контейнер для охлаждения с мешалкой, устройством для измерения температуры и роликом диаметром 50 мм для направления рукава (см. [рисунок 1](#p100092)). Охлаждающая жидкость не должна влиять на испытуемый рукав или трубку и должна использоваться в соответствии с ISO 23529. Подходящей охлаждающей жидкостью является метанол или этанол с дробленым сухим льдом (твердым диоксидом углерода). Можно использовать газообразные хладагенты, если конструкция устройства позволяет получать результаты испытания с использованием таких хладагентов, эквивалентные результатам, полученным с использованием жидких хладагентов.*

#### <a id="p100094"></a>4.3 Испытуемые образцы


##### <a id="p100095"></a>4.3.1 Тип

<a id="p100096"></a>*Образцы, отрезаемые от испытуемого рукава или трубки, должны иметь длину l, определяемую по формуле*

<a id="p100097"></a> *$l = 2(\pi R + d)$ , (1)*

<a id="p100098"></a>*где R - минимальный радиус изгиба, установленный в соответствующей документации на рукав или трубку;*
<a id="p100099"></a>*d - внутренний диаметр рукава или трубки.*

##### <a id="p100100"></a>4.3.2 Количество испытуемых образцов

<a id="p100101"></a>*Для каждого испытания используют не менее трех испытуемых образцов.*
<a id="p100102"></a>*Испытания проводят не ранее чем через 24 ч после изготовления рукава или трубки.*

#### <a id="p100103"></a>4.4 Температура проведения испытания

<a id="p100104"></a>*Испытание проводят при одной из следующих температур:*
<a id="p100105"></a>*(0 +/- 2) °C;*
<a id="p100106"></a>*(- 10 +/- 2) °C;*
<a id="p100107"></a>*(- 25 +/- 2) °C;*
<a id="p100108"></a>*(- 40 +/- 2) °C;*
<a id="p100109"></a>*(- 55 +/- 2) °C,*
<a id="p100110"></a>*или другой низкой температуре, установленной в соответствующей документации на рукав или трубку.*

#### <a id="p100111"></a>4.5 Проведение испытания

<a id="p100112"></a>*Закрепляют один конец испытуемого образца (см. [4.3](#p100094)) на колесе (см. [4.2.1](#p100089)), остальная часть испытуемого образца должна быть прямой. Если рукав или трубка имеет естественную кривизну, эта кривизна должна располагаться вдоль окружности колеса.*
<a id="p100113"></a>*Без хладагента в контейнере (см. [4.2.2](#p100093)) определяют крутящий момент, необходимый для изгибания испытуемого образца на 180° вокруг колеса при стандартной температуре, выбранной по ISO 23529. Время изгибания должно быть (12 +/- 2) с. Повторяют испытание с контейнером, заполненным хладагентом при выбранной температуре испытания (см. [4.4](#p100103)). Перед испытанием кондиционируют испытуемый образец в охлаждающей камере при температуре испытания в течение 24 ч с последующим кондиционированием при температуре испытания в аппарате не менее 30 мин.*

#### <a id="p100114"></a>4.6 Обработка результатов

<a id="p100115"></a>*Для каждого испытуемого образца вычисляют средний крутящий момент при стандартной температуре и средний крутящий момент при температуре испытания, вычисляя среднее пиковых значений, содержащихся в центральных 50% соответствующих графиков крутящих моментов.*
<a id="p100116"></a>*Вычисляют жесткость S как отношение среднего крутящего момента при температуре испытания к среднему крутящему моменту при стандартной температуре по формуле*

<a id="p100117"></a> *$S = \frac{T_{t}}{T_{0}}$ , (2)*

<a id="p100118"></a>*где Tt - крутящий момент при температуре испытания (среднеарифметическое значение трех испытаний);*
<a id="p100119"></a>*T0 - крутящий момент при стандартной температуре (среднеарифметическое значение трех испытаний).*
<a id="p100120"></a>*Если отдельные значения трех образцов отличаются более чем на 15% от среднего значения при каждой температуре, испытание повторяют.*

#### <a id="p100121"></a>4.7 Протокол испытаний

<a id="p100122"></a>*Протокол испытаний должен содержать:*
<a id="p100123"></a>*a) обозначение настоящего стандарта;*
<a id="p100124"></a>*b) полное описание рукава (трубки) и его (ее) происхождения;*
<a id="p100125"></a>*c) размеры испытуемых образцов;*
<a id="p100126"></a>*d) используемый хладагент;*
<a id="p100127"></a>*e) стандартную температуру и температуру испытания;*
<a id="p100128"></a>*f) крутящий момент при стандартной температуре T<sub>0</sub> и при температуре испытания Tt;*
<a id="p100129"></a>*g) вычисленное значение жесткости S;*
<a id="p100130"></a>*h) дату проведения испытаний.*


### <a id="p100131"></a>5 Метод B


#### <a id="p100132"></a>5.1 Общие положения

<a id="p100133"></a>*Метод B применим для рукавов и трубок внутренним диаметром до 100 мм.*

#### <a id="p100134"></a>5.2 Аппаратура

<a id="p100135"></a>*5.2.1 Оправка наружным диаметром, равным удвоенному установленному радиусу изгиба рукава или трубки, или шаблон с дугой не менее 180°. Если минимальный радиус изгиба не установлен, наружный диаметр оправки или шаблона должен в 12 раз превышать внутренний диаметр рукава или трубки.*
<a id="p100136"></a>*5.2.2 Камера для кондиционирования, обеспечивающая поддержание заданной температуры (см. [5.4](#p100146)).*
<a id="p100137"></a>*5.2.3 Пример испытательной установки, которую можно использовать для изгиба рукавов и трубок внутренним диаметром более 22 мм снаружи камеры для кондиционирования, приведен на [рисунке 2](#p100142).*
<a id="p100138"></a>*Пневматический цилиндр толкает оправку до контакта с испытуемым образцом и изгибает его вокруг оправки.*

<a id="p100139"></a> *![5 Метод B](https://i.bukva.ai/1wO4otKV/img_1.png)*

<a id="p100140"></a>*1 - ролики; 2 - оправка; 3 - пневматический цилиндр;*
*4 - испытуемый образец; 5 - избыточная длина*
*испытуемого образца (см. [примечание](#p100141))*

<a id="p100141"></a>*Примечание - Испытуемый образец должен быть достаточно длинным, чтобы оставаться в зажимах во время изгибания.*

<a id="p100142"></a>*Рисунок 2 - Пример устройства, используемого*
*для изгибания образцов при низкой температуре*


#### <a id="p100143"></a>5.3 Испытуемые образцы

<a id="p100144"></a>*Образцы, отрезаемые от испытуемого рукава или трубки, должны иметь длину не менее чем на 10% больше длины окружности используемой оправки. Образец должен быть достаточно длинным для закрепления концов образца в зажимах и изгибания оставшейся части вокруг оправки.*
<a id="p100145"></a>*После завершения испытания испытуемый образец утилизируют.*

#### <a id="p100146"></a>5.4 Температура проведения испытания

<a id="p100147"></a>*Испытание проводят при одной из следующих температур:*
<a id="p100148"></a>*(0 +/- 2) °C;*
<a id="p100149"></a>*(- 10 +/- 2) °C;*
<a id="p100150"></a>*(- 25 +/- 2) °C;*
<a id="p100151"></a>*(- 40 +/- 2) °C;*
<a id="p100152"></a>*(- 55 +/- 2) °C*
<a id="p100153"></a>*или другой низкой температуре, установленной в соответствующей документации на рукав или трубку.*

#### <a id="p100154"></a>5.5 Проведение испытания

<a id="p100155"></a>*Кондиционируют оправку (см. [5.2.1](#p100135)) и испытуемый образец (см. [5.3](#p100143)) в камере для кондиционирования (см. [5.2.2](#p100136)) при выбранной температуре испытания (см. [5.4](#p100146)) в течение 24 ч. Не удаляя их из камеры для кондиционирования, образец рукава или трубки внутренним диаметром не более 22 мм изгибают вокруг оправки на 180° менее чем за 10 с, образец рукава или трубки внутренним диаметром более 22 мм - менее чем за 12 с.*
<a id="p100156"></a>*Рукава и трубки внутренним диаметром более 22 мм допускается испытывать вне камеры для кондиционирования, используя устройство, показанное на [рисунке 2](#p100142) (если образец нельзя согнуть вручную). Образец следует изгибать вокруг оправки менее чем через 12 с после удаления из холодильной камеры.*
<a id="p100157"></a>*Отмечают возникновение трещин или разрыва наружного покрытия рукава во время изгиба.*
<a id="p100158"></a>*После изгиба позволяют испытуемому образцу достичь температуры окружающей среды и прикладывают заданное проверочное давление, точно измеренное в соответствии с ISO 1402. После испытания давлением осматривают внутренний слой на наличие трещин.*

#### <a id="p100159"></a>5.6 Протокол испытаний

<a id="p100160"></a>*Протокол испытаний должен содержать:*
<a id="p100161"></a>*a) обозначение настоящего стандарта;*
<a id="p100162"></a>*b) полное описание рукава (трубки) и его (ее) происхождения;*
<a id="p100163"></a>*c) размеры испытуемого образца;*
<a id="p100164"></a>*d) температуру испытания;*
<a id="p100165"></a>*e) внешний диаметр используемой оправки;*
<a id="p100166"></a>f) результаты визуального осмотра испытуемого образца рукава или трубки после изгиба;
<a id="p100167"></a>**g) результаты визуального осмотра после испытания давлением;**
<a id="p100168"></a>h) дату проведения испытаний.


### <a id="p100169"></a>6 Метод C


#### <a id="p100170"></a>6.1 Общие положения

<a id="p100171"></a>Метод C применим для несминаемых рукавов и трубок внутренним диаметром не менее 100 мм.

#### <a id="p100172"></a>6.2 Аппаратура

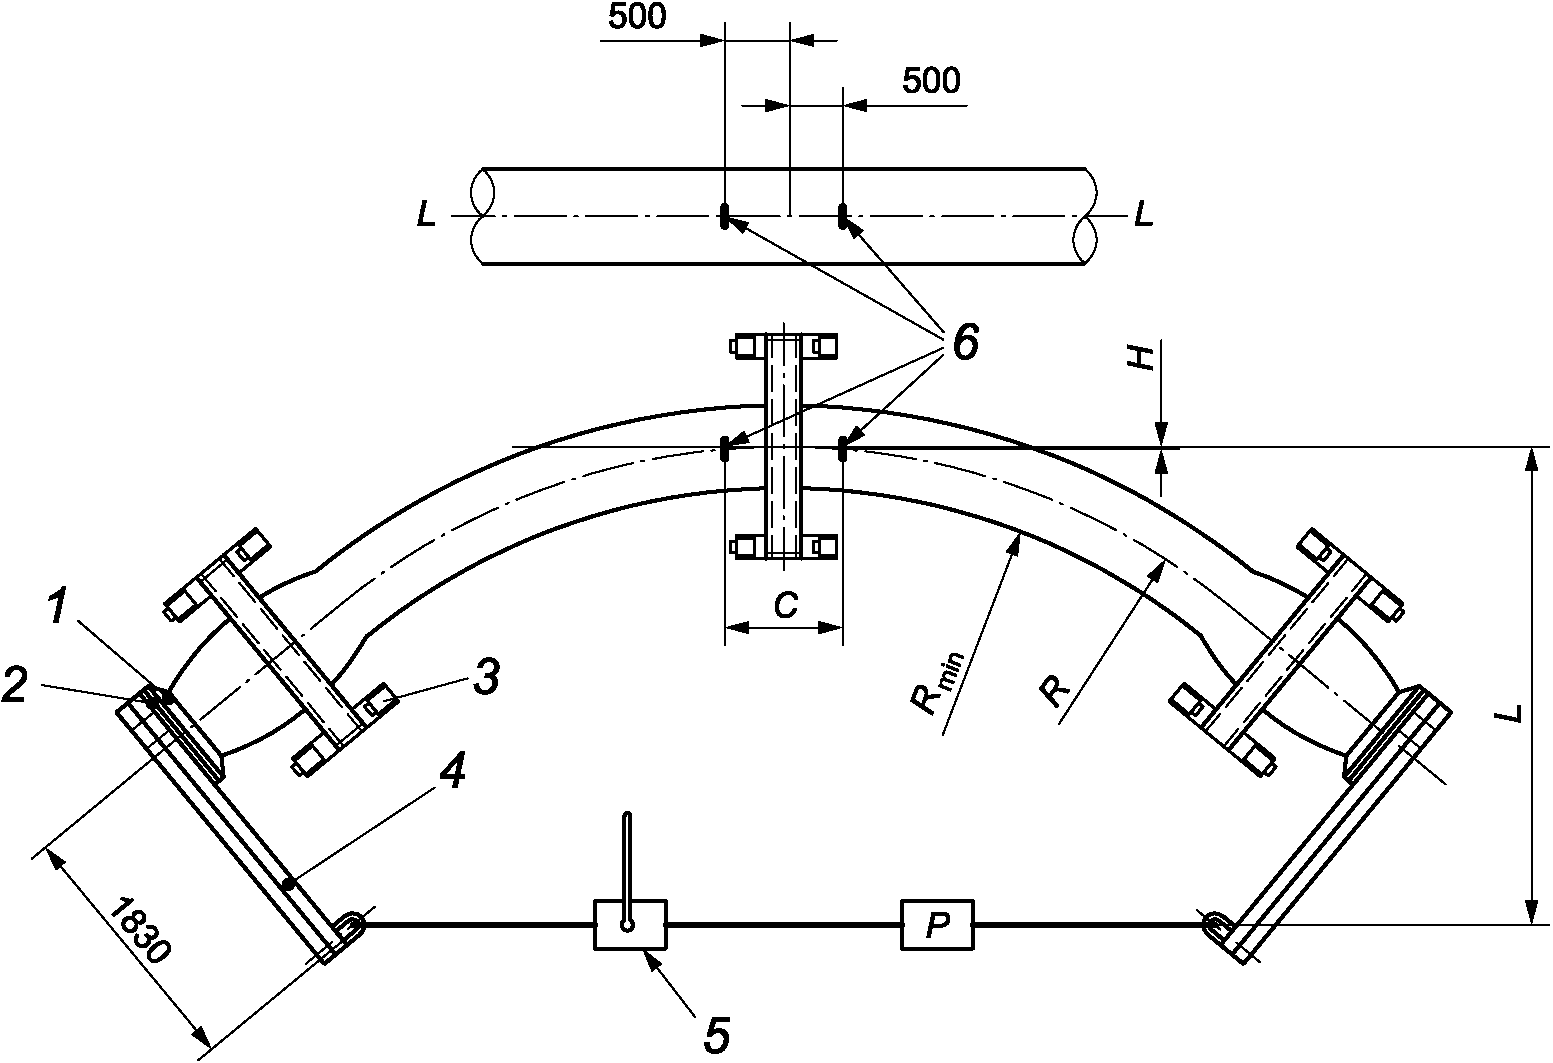
<a id="p100173"></a>6.2.1 Аппаратура для испытания на жесткость при изгибе приведена на [рисунке 3](#p100176). Размещают рукав или трубку на трех опорных тележках, расположенных под образцом на обоих концах и в середине. Конструкция тележки должна обеспечивать свободное перемещение образца при изгибе.

<div align="center">

<a id="p100174"></a> ![6 Метод C](https://i.bukva.ai/1wO4otKV/img_2.png) 

<a id="p100175"></a>1 - фланец рукава; 2 - испытательная пластина; 3 - тележка

</div>

для перемещения образца; 4 - брус для изгиба; 5 - натяжное
устройство; 6 - контрольные отметки; C - хорда дуги изгиба;

<div align="center">

H - смещение; L - плечо силы; P - натяжение<br>
троса/значение нагрузки, регистрируемое динамометром;

</div>

R - радиус изгиба рукава или трубки по центральной линии;
R<sub>min</sub> - минимальный радиус изгиба

<a id="p100176"></a>Рисунок 3 - Аппаратура для определения жесткости при изгибе

<a id="p100177"></a>6.2.2 Камера для кондиционирования, обеспечивающая поддержание заданной температуры (см. [6.4](#p100181)).
<a id="p100178"></a>Концы рукава или трубки должны быть присоединены к подходящему натяжному устройству, способному изгибать образец до его минимального радиуса изгиба R.

#### <a id="p100179"></a>6.3 Испытуемые образцы

<a id="p100180"></a>Испытания проводят на готовом рукаве или трубке.

#### <a id="p100181"></a>6.4 Температура проведения испытания

<a id="p100182"></a>Испытание проводят при одной из следующих температур:
<a id="p100183"></a>(0 +/- 5) °C;
<a id="p100184"></a>(- 10 +/- 5) °C;
<a id="p100185"></a>(- 25 +/- 5) °C;
<a id="p100186"></a>(- 40 +/- 5) °C;
<a id="p100187"></a>(- 55 +/- 5) °C
<a id="p100188"></a>или другой низкой температуре, установленной в соответствующей документации на рукав или трубку.

#### <a id="p100189"></a>6.5 Проведение испытания

<a id="p100190"></a>На центральной линии по центру прямого пустого испытуемого образца отмечают длину 1 м, как показано на [рисунке 3](#p100176). Перед кондиционированием закрывают концы образца.
<a id="p100191"></a>Изгибают образец до минимального радиуса изгиба R, затем возвращают в исходное положение в ненагруженном состоянии. Каждый цикл (изгиб) должен длиться не менее 10 мин, время релаксации между каждым циклом должно быть не более 5 мин. В системе роликов опорных тележек трение должно практически отсутствовать, чтобы ошибка из-за трения была незначительной. Повторяют процедуру от четырех до семи раз, следя за тем, чтобы форма дуги изгиба была по возможности ближе к первоначально использованной форме.
<a id="p100192"></a>Усилие натяжения между двумя последними приложениями нагрузки (регистрируемое динамометром через 5 мин после приложения нагрузки) не должно отличаться более чем на 226 Н. Если усилие отличается, продолжают испытание до седьмого цикла и регистрируют нагрузку P.
<a id="p100193"></a>Регистрируют размеры L, C и H, показанные на [рисунке 3](#p100176), после последнего приложения нагрузки и используют для вычисления жесткости при изгибе. Длина хорды C, измеренная между контрольными метками, должна быть не более 1,0 м.

#### <a id="p100194"></a>6.6 Обработка результатов

<a id="p100195"></a>Вычисляют жесткость при изгибе EI по формуле

<a id="p100196"></a>EI = MR, (3)

<a id="p100197"></a>где

<a id="p100198"></a>M = PL (4)

<div align="center">

<a id="p100199"></a>и

<a id="p100200"></a> $R = \frac{C^{2} + 4H^{2}}{8H}$ , (5)

<a id="p100201"></a>где M - изгибающий момент в центре рукава или трубки, Н·м;<br>
<a id="p100202"></a>R - минимальный радиус изгиба в центре рукава или трубки, м;

</div>

<a id="p100203"></a>*P - значение нагрузки, регистрируемое динамометром, Н;*

<div align="center">

<a id="p100204"></a>L - плечо силы, м;

</div>

<a id="p100205"></a>C - хорда дуги изгиба, м;
<a id="p100206"></a>H - смещение, м.

#### <a id="p100207"></a>6.7 Протокол испытаний

<a id="p100208"></a>Протокол испытаний должен содержать:
<a id="p100209"></a>a) обозначение настоящего стандарта;
<a id="p100210"></a>b) полное описание рукава (трубки) и его (ее) происхождения;
<a id="p100211"></a>c) размеры испытуемого образца;
<a id="p100212"></a>d) испытательное давление, при необходимости;
<a id="p100213"></a>e) температуру испытания;
<a id="p100214"></a>f) форму дуги изгиба при испытании;
<a id="p100215"></a>g) минимальный радиус изгиба рукава или трубки, при необходимости;
<a id="p100216"></a>h) вычисленное значение жесткости при изгибе EI;
<a id="p100217"></a>i) дату проведения испытаний.


<a id="p100218"></a>Приложение ДА

<div align="center">

(справочное)

<a id="p100219"></a>СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ<br>
МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ

</div>


<a id="p100220"></a>Таблица ДА.1


<table>
<colgroup><col width="31%"><col width="13%"><col width="56%"></colgroup>
<tr><td><a id="p100221"></a>Обозначение ссылочного международного стандарта</td><td><a id="p100222"></a>Степень соответствия</td><td><a id="p100223"></a>Обозначение и наименование соответствующего межгосударственного стандарта</td></tr>
<tr><td><a id="p100224"></a>ISO 1402</td><td><a id="p100225"></a>-</td><td><a id="p100226"></a>&lt;*&gt;</td></tr>
<tr><td><a id="p100227"></a>ISO 8330</td><td><a id="p100228"></a>-</td><td><a id="p100229"></a>&lt;*&gt;</td></tr>
<tr><td><a id="p100230"></a>ISO 23529</td><td><a id="p100231"></a>IDT</td><td><a id="p100232"></a><a href="https://bukva.ai/docs/gost-iso-23529-2013">ГОСТ ISO 23529-2013</a> "Резина. Общие методы приготовления и кондиционирования образцов для определения физических свойств"</td></tr>
<tr><td colspan="3"><a id="p100233"></a><a id="p100234"></a><a id="p100235"></a>&lt;*&gt; Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта <a href="#p100237">&lt;1&gt;</a>.<br>Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов:<br>- IDT - идентичные стандарты.</td></tr>
</table>


<a id="p100236"></a>

---

<div align="center">

<a id="p100237"></a><1> В Российской Федерации официальный перевод данного стандарта находится в Федеральном информационном фонде стандартов.

</div>


<table>
<colgroup><col width="50%"><col width="50%"></colgroup>
<tr><td><a id="p100238"></a>УДК 678.06:620.174:006.354</td><td><a id="p100239"></a>МКС 23.040.70</td></tr>
<tr><td colspan="2"><a id="p100240"></a>Ключевые слова: резиновые рукава и трубки, пластиковые рукава и трубки, измерение гибкости и жесткости, испытание на изгиб, низкие температуры</td></tr>
</table>


<a id="p100241"></a>

---