ГОСТ IEC 62326-4-2013. Межгосударственный стандарт. Платы печатные. Часть 4. Жесткие многослойные печатные платы с межслойными соединениями. Технические условия
Актуально на 02.11.2026.
Как цитировать: "ГОСТ IEC 62326-4-2013. Межгосударственный стандарт. Платы печатные. Часть 4. Жесткие многослойные печатные платы с межслойными соединениями. Технические условия". ГОСТ IEC 62326-4-2013. https://bukva.ai/docs/standart-gost-iec-62326-4-2013
(введен в действие Приказом Росстандарта от 16.09.2014 № 1111-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 10, 2015. Документ введен в действие с 01.03.2015.
от 16 сентября 2014 г. № 1111-ст
ЖЕСТКИЕ МНОГОСЛОЙНЫЕ ПЕЧАТНЫЕ ПЛАТЫ
С МЕЖСЛОЙНЫМИ СОЕДИНЕНИЯМИ
Printed boards. Part 4. Rigid multilayer printed boards
with interlayer connections. Sectional specification
1 марта 2015 года
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2009 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, применения, обновления и отмены»
1 ПОДГОТОВЛЕН Некоммерческим образовательным частным учреждением «Новая инженерная школа» (НОЧУ «НИШ») на основе аутентичного перевода на русский язык, указанного в пункте 5 стандарта, который выполнен Российской комиссией экспертов МЭК/ТК 91
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 420 «Базовые несущие конструкции, печатные платы, сборка и монтаж электронных модулей»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 14 ноября 2013 г. № 44)
За принятие стандарта проголосовали:
4 Приказом Федерального агентства по техническому регулированию и метрологии от 16 сентября 2014 года № 1111-ст межгосударственный стандарт ГОСТ IEC 62326-4-2014 введен в действие в качестве национального стандарта Российской Федерации с 1 марта 2015 года.
5 Настоящий стандарт идентичен международному стандарту IEC 62326-4:1996 Printed boards — Part 4: Rigid multilayer printed boards with interlayer connections — Sectional specification (Печатные платы. Часть 4. Жесткие многослойные печатные платы с межслойными соединениями. Технические условия).
Перевод с английского языка (en).
Международный стандарт разработан Техническим комитетом по стандартизации IEC/TC 91 «Технология сборки электронного оборудования» международной электротехнической комиссии (IEC).
Наименование стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5 (пункт 3.5).
Официальные экземпляры международного стандарта, на основе которого подготовлен настоящий межгосударственный стандарт, и международных стандартов, на которые даны ссылки, имеются в национальных органах по стандартизации.
В разделе «Нормативные ссылки» и тексте стандарта ссылки на международные стандарты актуализированы.
Степень соответствия — идентичная (IDT).
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
IEC 62326 применяют к печатным платам, готовым к монтажу компонентов, независимо от способа их изготовления.
IEC 62326 состоит из отдельных частей, содержащих информацию для разработчиков, общие технические условия, технические требования на печатные платы, информацию по аттестации производительности для Системы оценки качества электронных компонентов (IECQ) и требования к различным типам печатных плат.
Настоящий стандарт применяют к жестким многослойным печатным платам независимо способа их изготовления. Настоящий стандарт — база, на основе которой составляют соглашения между производителем и пользователем.
В настоящем стандарте приведена дополнительная информация, которой необходимо дополнить общие технические условия IEC 62326-1 в отношении печатных плат, приемку которых предполагается проводить в соответствии с Системой оценки качества электронных компонентов (IECQ).
В настоящем стандарте установлены однообразные требования к печатным платам, заданы характеристики, используемые при оценке печатных плат, и методы, используемые для испытания печатных плат на соответствие качества (при контроле по партиям, контроле процессов и периодическом контроле).
Для применения настоящего стандарта необходимы следующие ссылочные документы. Для датированных ссылок применяют только указанное издание ссылочного документа. Для недатированных ссылок применяют последнее издание ссылочного документа (включая все его изменения).
IEC 60068-2-3:1969 Environmental testing — Part 2: Tests — Test Ca: Damp heat, steady state (Испытание на воздействие внешних факторов. Часть 2. Испытания. Испытание Ca: Влажное тепло, установившийся режим)
IEC 60068-2-20:1979 Environmental testing — Part 2: Tests — Test T: Soldering (Испытание на воздействие внешних факторов. Часть 2. Испытания. Испытание T: Пайка)
IEC 60068-2-38:1974 Environmental testing — Part 2: Tests — Test Z/AD: Composite temperature/humidity cyclic tests (Испытание на воздействие внешних факторов. Часть 2. Испытания. Испытание Z/AD: Составные циклические испытания температура/влажность)
IEC 61189-3 Test methods for electrical materials, interconnections structures and assemblies — Part 3: Test methods for interconnection structures (Методы испытаний электрических материалов, структуры межсоединений и печатных узлов. Часть 3. Методы испытаний структуры межсоединений)
IEC 61249-5-1:1995 Materials for interconnection structures — Part 5: Sectional specification set for conductive foils and films with and without coatings — Section 1: Copper foils (for the manufacture of copper-clad base materials) [Материалы для структур межсоединений. Часть 5. Технические требования к проводящей фольге и пленке с покрытием и без покрытия. Раздел 1. Медная фольга (для изготовления материала основания с медным покрытием)]
IEC 62326-1:1995 Printed boards — Part 1: Generic Specification (Печатные платы. Часть 1. Общие технические условия)
IEC 62326-4-1 Printed boards — Part 4: Rigid multilayer printed boards with interlayer connections — Section 1: Capability detail specification: Performance levels A, B and C (Печатные платы. Часть 4. Жесткие многослойные печатные платы с межслойными соединениями. Раздел 1. Аттестация производительности: уровни качества A, B и C)
QC 001002:1986 Rules of Procedure of the IEC Quality Assessment System for Electronic Components (IECQ) [Правила процедуры Системы оценки качества электронных компонентов (IECQ)]
Если не указано особо, все пункты и таблицы, приведенные в настоящем стандарте, применяют к печатным платам, соответствующим требованиям системы (IECQ). Процедуры и требования должны соответствовать IEC 62326-1.
3.1 Печатные платы, полностью соответствующие требованиям стандартных уровней качества (уровней A, B или C)
Эти технические требования (ТТ) относятся к жестким многослойным печатным платам и предназначены служить базой для подготовки:
аттестации производительности (АП), относящейся к уровням качества (уровням A, B или C) и используемой в процедурах подтверждения возможностей производителя. Как правило, необходима АП, охватывающая все уровни качества. Аттестацию производительности готовит IEC;
частных технических условий потребителя (ЧТУП) на печатные платы в соответствии с требованиями IEC 62326-1 (подраздел 7.2). ЧТУП описывают выбранный уровень качества в соответствии с таблицей 1 настоящего стандарта. ЧТУП предоставляет потребитель, с указанием номера, присвоенного данным ЧТУП в системе нумерации потребителя.
Для изготовления печатных плат допускается использовать любые сочетания материалов основания по IEC 61249-2-7, IEC 61249-2-11 или IEC 61249-2-9 с препрегом по IEC 61249-4-1 и/или медной фольгой по IEC 61249-5-1, и/или постоянным полимерным покрытием по IEC 61249-8-5.
В таблице 1 приведены характеристики, используемые для оценки жестких многослойных печатных плат с межслойными соединениями, с указанием испытаний, необходимых для проверки этих характеристик. В ЧТУП указывают характеристики и испытания из этой таблицы.
Если в данных ЧТУП должна быть указана дополнительная информация об испытании, в соответствующем столбце ставят звездочку. Эту информацию задают в соответствии с IEC 61189-3.
В разделе 6 указывают последовательность испытаний.
3.2 Печатные платы с нестандартными требованиями (уровень качества X)
Эти технические требования (ТТ) относятся к жестким многослойным печатным платам и предназначены служить базой для подготовки частных технических условий для потребителя (ЧТУП) в соответствии с требованиями IEC 62326-1 (подраздел 7.2).
ЧТУП предоставляет потребитель с указанием номера, присвоенного ЧТУП в системе нумерации потребителя.
Потребитель с помощью таблицы 1 устанавливает требования к печатным платам, при этом ни при каких обстоятельствах уровень качества не должен быть ниже уровня A. Если выбирают другой Фактор управления риска (ФУР), в данных ЧТУП задают один из более жестких ФУР IEC 62326-1 (таблица 1).
В ЧТУП указывают материалы, используемые для изготовления печатной платы.
Если в ЧТУП должна быть указана дополнительная информация об испытании, в соответствующем столбце таблицы 1 ставят звездочку. Эта информация — согласно IEC 61189-3.
В разделе 6 указывают последовательность испытаний.
4 Подтверждение возможностей производителя и повторное подтверждение возможностей производителя
Для того чтобы стать участником системы IECQ, производитель печатных плат должен получить подтверждение своих возможностей в соответствии с IEC 62326-1 (раздел 5).
4.1 Возможности по производству определенных изделий
Для получения подтверждения своих возможностей по производству определенного изделия производитель печатных плат должен выполнить требования по испытаниям, указанные в АП, относящейся к изделию, по отношению к которому производитель намеревается получить подтверждение. Подтверждение на уровень A включает только уровень качества A. Подтверждение на уровень B включает уровни качества A и B. Подтверждение на уровень C распространяется на три зарегистрированных уровня качества A, B и C.
4.2 Возможности технологического процесса
Для возможностей технологического процесса применяют IEC 62326-1 (пункт 5.5.3).
4.3 Повторное подтверждение возможностей технологического процесса
Производитель должен повторно подтверждать свои возможности путем успешного выполнения испытаний соответствия качества или других эквивалентных испытаний, определенных в данных ЧТУП первоначального утверждения его возможностей. В случае невыполнения требований данных ЧТУП, для устранения несоответствия принимают корректирующие меры.
Для повторного подтверждения возможностей проверяют степень эффективности производства в соответствии с вышеописанным и IEC 62326-1 (подраздел 5.8).
5.1 Печатные платы, полностью соответствующие требованиям стандартных уровней качества (уровней A, B или C)
Образцы, используемые в качестве компонентов для аттестации возможностей производителя (КАВП), должны представлять собой тест-плату для испытаний производства (ТПИП) или сборки из нескольких ТПИП, описанные в IEC 62326-4-1 (раздел 6), или групповую заготовку (ГЗ), имеющую аналогичные образцы для испытаний. Определения уровней A, B и C приведены в IEC 62326-1 (подраздел 3.2).
5.2 Печатные платы с нестандартными требованиями (уровень качества X)
Образцы должны представлять собой групповые заготовки, имеющие рисунки печатной платы, подходящие для испытаний. Если необходимы дополнительные данные, их определяют в данных ЧТУП.
6 Последовательность испытаний
Испытания групп проводят в последовательности, приведенной ниже. Если не указано особо, последовательность испытаний в пределах одной группы испытаний может быть любой. Для указания испытаний используют коды, приведенные в таблице 1.
Группа испытаний 1 — испытания в процессе производства:
V5.2 — визуальный контроль внутренних проводников,
V6.2 — визуальный контроль частиц между внутренними проводниками,
D5.2 — контроль ширины проводников во внутренних слоях,
D6.2 — контроль зазора между проводниками во внутренних слоях;
Группа испытаний 2 — визуальный контроль и размерный контроль (неразрушающий контроль):
V1 — визуальный контроль соответствия качества,
V2 — визуальный контроль внешнего вида и качества изготовления,
V3 — визуальный контроль сквозных металлизированных отверстий в состоянии поставки,
V5.1 — визуальный контроль внешних проводников,
V6.1 — визуальный контроль частиц между внешними слоями,
V7 — визуальный контроль постоянных полимерных покрытий,
D1 — размерный контроль печатных плат (внешнего контура),
D2 — размерный контроль толщины печатных плат на участке концевых печатных контактов,
D3.1 — размерный контроль диаметров отверстий,
D4 — размерный контроль пазов, вырезов и канавок,
D5.1 — размерный контроль ширины проводников во внешних слоях,
D6.1 — размерный контроль зазора между проводниками во внешних слоях,
D7.1 — размерный контроль внешних металлизированных отверстий,
D7.2 — размерный контроль внешних неметаллизированных отверстий,
D8 — размерный контроль точности положения,
D9 — размерный контроль постоянных полимерных покрытий (без микрошлифа),
D10 — размерный контроль плоскостности;
Группа испытаний 3 — испытания состояния поверхности (неразрушающие испытания):
S1.2 — толщина металлизации (области контакта),
S1.4 — пористость образец № последовательность,
S1.1 — адгезия металлизации, метод с использованием ленты,
S1.3 — толщина металлизации (кроме областей контакта),
S2 — адгезия постоянного полимерного покрытия, метод с использованием ленты,
S4 — стойкость к воздействию чистящих веществ и флюса;
Группа испытаний 4 — электрические испытания (неразрушающие испытания):
E1 — электрическая целостность,
E2 — испытание током, сквозные металлизированные отверстия,
E6 — волновое сопротивление (если применимо);
Группа испытаний 5 — разрушающие испытания:
V4 — визуальный контроль сквозных металлизированных отверстий после микрошлифа,
D3.2 — размерный контроль толщины металлизации (микрошлиф),
D7.3 — размерный контроль внешних внутренних металлизированных отверстий (микрошлиф),
D9.3 — размерный контроль толщины полимерного покрытия (микрошлиф),
S1.1 — адгезия металлизации, метод полирования,
E4 — изменение электрического сопротивления сквозных металлизированных отверстий,
E5 — сопротивление изоляции; P1: Прочность на отслаивание,
P2 — прочность на вырыв сквозных металлизированных отверстий без контактных площадок,
Y4 — металлизированные отверстия после предварительного кондиционирования.
ЧТУП содержат полную информацию по оценке качества печатных плат, полностью соответствующих требованиям стандартных уровней качества. В данных ЧТУП указывают соответствующий уровень контроля соответствия качества из таблицы 1 (уровень качества A, B или C).
Для печатных плат с нестандартными требованиями всю необходимую оценку качества проводят в соответствии с IEC 62326-1 (пункт 7.2.6).
Если не указано особо, для проведения испытаний при контроле по партиям и при периодическом контроле допускается использовать готовые печатные платы и/или специально спроектированные образцы для испытаний.
Если используют специально спроектированные образцы для испытаний, их включают в состав панели. Такие образцы могут проектироваться на основе подходящего рисунка ТПИТ, приведенных в IEC 62326-4-1 (раздел 6). Как правило, при этом необходима консультация между производителем и потребителем.
8 Данные частных технических условий потребителя (ЧТУП)
Данные ЧТУП содержат всю информацию, необходимую для четкого и полного определения печатной платы. Рекомендуется следовать рекомендациям, приведенным в IEC 61188-1.
Необходимо избегать включения ненужных требований. В случае необходимости указывают допустимые отклонения, а если это достаточно, указывают номинальные значения без допусков или просто максимальное и минимальное значения. Если для определенных областей или частей печатной платы необходимы точные допуски, их вводят только для этих областей или частей.
Если существует несколько способов представления классов допусков, рекомендуется использовать варианты, приведенные в IEC 61188-6.
Если имеется расхождение между данными ЧТУП и другой спецификацией, например, базовой спецификацией, общими техническими условиями или техническими требованиями, преимущество имеют данные ЧТУП.
9 Характеристики печатных плат
Требования к характеристикам жестких многослойных печатных плат приведены в таблице 1. Здесь показаны уровни качества и критерии оценки соответствия их качества (уровни качества A, B и C). Для печатных плат с нестандартными требованиями (уровень качества X) всю информацию приводят в ЧТУП.
Примечание — буквы «GR» указывают, что должны удовлетворяться только общие требования. Расшифровка аббревиатур приведена в приложении A.
| Код испытания | Характеристика | Общее требование | Специальное требование к уровням качества | Оценка | |||||
| ФУР (IEC 62326-1) | Образец для испытания (IEC 62326-4-1) | Номер испытания (IEC 61189-3) | Код контроля в ходе производства (IEC 62326-1) | ||||||
| A | B | C | |||||||
| V | Визуальный контроль | ||||||||
| V1 | Соответствие | Рисунок, маркировка и покрытия материалов при визуальной проверке без увеличения должны соответствовать ЧТУП. Не должно быть видимых дефектов | Как указано | - | - | 6,5 | Вся печатная плата/групповая заготовка | 3V04 | C4 |
| - | Как указано | Как указано | 4,0 | ||||||
| V2 | Внешний вид и качество изготовления | Платы должны быть изготовлены с тщательностью и высоким качеством, с использованием правильных способов производства | GR | - | - | 6,5 | Вся печатная плата/групповая заготовка | 3V01 | C4 |
| - | GR | GR | 4,0 | ||||||
| V3 | Сквозные металлические отверстия в состоянии поставки | При визуальной проверке без увеличения сквозные металлические отверстия должны быть чистыми, без включений, способных создать препятствия при установке компонентов и ухудшить паяемость | GR | - | - | 4,0 | Вся печатная плата | 3V04 | C4 |
| - | GR | GR | 2,5 | ||||||
| При визуальной проверке без увеличения количество отверстий с несплошностью не должно превышать заданный процент общего количества сквозных металлических отверстий | 5% | - | - | 4,0 | C2 | ||||
| - | 1% | Нет | 2,5 | ||||||
| Отверстия с несплошностью | Общая площадь несплошности в отверстии не должно превышать заданный процент от общей площади | 5% | - | - | 4,0 | C2 | |||
| - | 2% | 2% | 2,5 | ||||||
| Максимальный размер раковин не должен превышать заданный процент длины окружности отверстия в горизонтальной плоскости или такой же процент толщины платы в вертикальной плоскости | 15% | - | - | 4,0 | C2 | ||||
| - | 10% | 5% | 2,5 | ||||||
| V4 | Сквозные металлические отверстия после микрошлифа | Сквозные металлизированные отверстия (уровни B и C) испытывают при кондиционировании в состоянии поставки и после кондиционирования в соответствии с кодом испытания Y4. Раковины не должны совпадать с внутренними или внешними слоями меди. Примечания 1) Все проверки проводят при 100-кратном увеличении 2) Для дополнения и минимизации этого испытания допускается использовать данные контроля в ходе производства | - | GR | - | 1,5 | A или B (три отверстия) | 3X09 | C1 |
| - | - | GR | 1,0 | ||||||
| V4.1 | Загрязнение смолой на поверхности раздела | Загрязнение смолой между краем меди внутреннего слоя и непрерывной металлизацией не должно нарушать целостность электрических цепей или превышать заданный процент толщины меди внутренних слоев на границах раздела (см. рисунок 1) | <= 30% | - | - | 2,5 | C1 | ||
| - | <= 15% | - | 1,5 | ||||||
| - | - | нет | 1,0 | ||||||
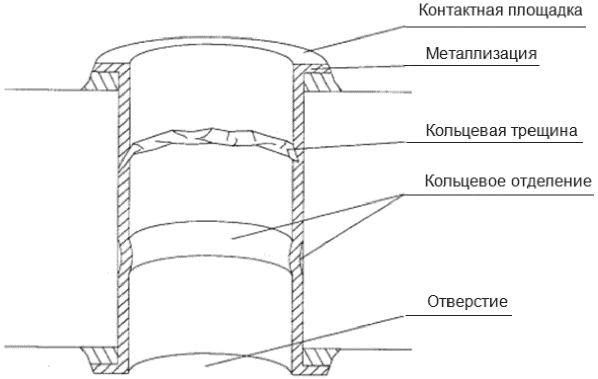
| V4.2 Кольцевые трещины медной металлизации Не должно быть кольцевых трещин меди, кольцевого отделения меди от стенок сквозного металлизированного отверстия (см. стр. 2) | |||||||||
| GR | - | - | 2,5 | C1 | - | GR | - | ||
| 1,5 | - | - | GR | ||||||
| 1,0 | V4.3 | Отделение медной металлизации от отверстия | Не должно быть отделений металлизации, превышающих заданный процент длины окружности отверстия (см. рисунок 2) | ||||||
| Примечание — При необходимости, выполнение этого требования проверяют размерным контролем с применением испытания 3D01 | <= 50% | - - | 2,5 | C1 | - | <= 40% | - | ||
| 1,5 | - | - | <= 30% | ||||||
| 1,0 | V4.4 | Проколы в фольге | Не должно быть проколов в фольге | ||||||
| GR | - | - | 2,5 | C1 | - | GR | - | ||
| 1,5 | - | - | GR | ||||||
| 1,0 | V5 | Проводники | |||||||
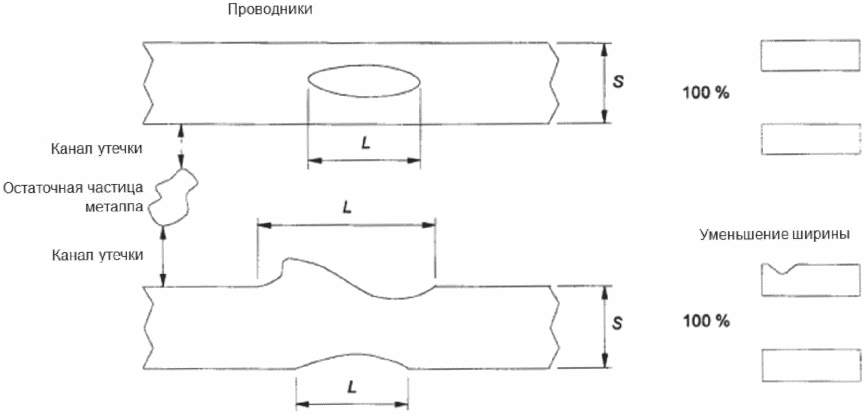
| V5.1 | Внешние проводники | Не должно быть трещин и обрывов. Допускаются отклонения, такие как раковины и дефекты краев, при условии, что ширина проводника и площадь контактных площадок не уменьшается выше заданного процента (см. рисунок 3) | |||||||
| Примечания | 1) При необходимости, выполнение этого требования проверяют размерным контролем с применением испытания 3D01. | 2) На эффективных площадях контакта отклонений быть не должно. 3) К образцам для испытаний, поставленным с паяемым временным защитным покрытием, указанное требование не относится <= 30% (размером > 10 мм не допускаются) - - | 4,0 | Вся печатная плата | 3V02 | C3 | - | <= 20% (размером > 5 мм не допускаются) | <= 10% (размером > 3 мм не допускаются) |
| 2,5 | V5.1 | Внешние проводники | Если указано, проводники покрывают ровным блестящим слоем припоя с разрозненными отклонениями, не превышающими 5%, такими как сквозные проколы, несмачиваемые участки и участки с потерянной смачиваемостью. Отклонения не должны быть сосредоточены в одной области | ||||||
| GR | - | - | - | Вся печатная плата | 3V02 | C1 | - | GR | - |
| 4,0 | - | - | GR | ||||||
| 2,5 | V5.2 | Внутренние проводники | Не должно быть трещин и обрывов. Допускаются отклонения, такие как раковины и дефекты краев, при условии, что ширина проводника не уменьшается выше заданного процента (см. рисунок 3). | ||||||
| Примечания | 1) При необходимости, выполнение этого требования проверяют размерным контролем с применением испытания 3D01. | 2) Такой контроль следует проводить в процессе производства <= 30% (размером > 10 мм не допускаются) - - | 4,0 | Вся печатная плата | 3V02 | C3 | - | <= 20% (размером > 5 мм не допускаются) | <= 10% (размером > 3 мм не допускаются) |
| V6 | Частицы между проводниками | ||||||||
| V6.1 | Внешние проводники | Допускаются остаточные частицы металла при условии, что канал тока утечки не уменьшается выше заданного процента или до размера, меньшего расстояния, необходимого для напряжений цепей в изолированных областях, кроме подтравливания проводника, неровностей краев, пичков и т.д. (см. рисунок 3). | |||||||
| Примечание — При необходимости выполнение этого требования проверяют размерным контролем с применением испытания 3D01 | <= 30% | - - | 4,0 | Вся печатная плата | 3V02 | C3 | - | <= 30% | <= 20% |
| 2,5 | V6.2 | Внутренние проводники | Допускаются остаточные частицы металла, при условии, что канал тока утечки не уменьшается выше заданного процента или до размера, меньшего расстояния, необходимого для напряжений цепей в изолированных областях, кроме подтравливания проводника, неровностей краев, пичков и т.д. (см. рисунок 3) | ||||||
| Примечания | 1 При необходимости выполнение этого требования проверяют размерным контролем с применением испытания 3D01. | 2 Контроль проводят в процессе производства <= 30% - - | 4,0 | Вся печатная плата | 3V02 | C3 | - | <= 20% | <= 10% |
| 2,5 | V7 | Постоянное полимерное покрытие (включая защитную паяльную маску) | Рисунок полимерного покрытия должен соответствовать ЧТУП и общим требованиям, приведенным ниже. Не должно быть видимых дефектов. | ||||||
| Примечание — При необходимости выполнение этого требования проверяют размерным контролем с применением испытания 3D01. | Как указано | - - | 4,0 | Вся печатная плата/групповая заготовка | 3V01 | C4 | - | Как указано | Как указано |
| 2,5 | Если в ЧТУП указано, что полимерное покрытие используют в качестве изоляции, все детали покрывают полностью. | Как указано | - | ||||||
| - | 2,5 | C3 | - | Как указано | Как указано | ||||
| 4,0 | В полимерном покрытии базового материала допускаются отклонения, такие, как сквозные проколы, небольшие участки без покрытия, царапины и т.д. | GR | - | ||||||
| - | 4,0 | C3 | - | GR | GR | ||||
| 2,5 | V7 | Постоянное полимерное покрытие (включая защитную паяльную маску) | Полимерные покрытия, используемые в качестве защитной паяльной маски, должны покрывать верхнюю поверхность проводника и практически не должны иметь сквозных проколов. Должен быть покрыт, по меньшей мере один или два края смежных проводников | ||||||
| GR | - | - | 4,0 | Вся печатная плата/групповая заготовка | 3V01 | C3 | - | GR | GR |
| 2,5 | Края печатной платы и области вблизи пазов, канавок и т.д. не должны иметь полимерного покрытия (как указано на контрольном чертеже, когда используют готовую плату) | GR | - | ||||||
| - | 4,0 | C3 | - | GR | GR | ||||
| 2,5 | Металлические области, прикрепляемые припоем, и металлические области, служащие для электрического контактирования и в качестве знака установочного края, не должны иметь остатков полимерного покрытия | GR | - | ||||||
| - | 4,0 | 3V02 | C2 | - | GR | GR | |||
| 2,5 | D | Размерный контроль | |||||||
| D1 | Размеры печатных плат (внешнего контура) | Размеры, включая толщину, должны соответствовать ЧТУП | |||||||
| Как указано | - | - | 4,0 | Вся печатная плата | (в трех местах) | 3D04 | C4 - | Как указано | Как указано |
| 2,5 | D2 | Толщина печатных плат на участке концевых печатных контактов | Общая толщина платы над концевыми печатными контактами должна соответствовать ЧТУП | ||||||
| Как указано | - | - | 4,0 | Концевые контактные участки печатной платы | 3D04 | C4 | - | Как указано | Как указано |
| 2,5 | D3 | Отверстия | (см. также D8) | ||||||
| D3.1 | Диаметр | Диаметры технологических отверстий, крепежных отверстий и монтажных отверстий должны соответствовать ЧТУП. | |||||||
| Примечание — Рекомендуемый диапазон размеров отверстий и допусков приводится в IEC 61188-6 | Как указано | - - | 4,0 | Вся печатная плата | (10 отверстий на один размер) | 3D04 | C2 - | Как указано | Как указано |
| 2,5 | D3.2 | Толщина металлизации | Толщина металлизации должна соответствовать ЧТУП. | ||||||
| Примечание — Проверки проводят при 400-кратном увеличении | Как указано | - - | 4,0 | A или B | (три отверстия) | 3X09 | C1 - | Как указано | Как указано |
| 2,5 | D4 | Пазы, вырезы и канавки | Размеры пазов, вырезов и канавок должны соответствовать ЧТУП | ||||||
| Как указано | - | - | 4,0 | Вся печатная плата | 3D04 | C3 | - | Как указано | Как указано |
| 2,5 | D5 | Ширина проводника | |||||||
| D5.1 | Внешний слой | Ширина должна соответствовать размерам, приведенным в ЧТУП. | |||||||
| Примечания | 1 Измеряют совместно с V5.1. | 2 Если допуски не заданы, применяют допустимые отклонения от размеров, приведенные в IEC 61188-6 Как указано - - | 4,0 | Вся печатная плата | 3D01 | C2 | - | Как указано | Как указано |
| 2,5 | D5.2 | Внутренний слой | Ширина должна соответствовать размерам, приведенным в ЧТУП. | ||||||
| Примечания | 1 Измеряют совместно с V5.2. | 2 Если допуски не заданы, применяют допустимые отклонения от размеров, приведенные в IEC 61188-6. 3 Измерение следует проводить в процессе производства Как указано - - | 4,0 | Вся групповая заготовка | 3D01 | C2 | - | Как указано | Как указано |
| 2,5 | D6 | Зазор между проводниками | |||||||
| D6.1 | Внешний слой | Зазор должен соответствовать размерам, приведенным в ЧТУП. | |||||||
| Примечание — Измеряют совместно с V6.1 | Как указано | - - | 4,0 | Вся печатная плата | 3D01 | C3 | - | Как указано | Как указано |
| 2,5 | D6.2 | Внутренний слой | Зазор должен соответствовать размерам, приведенным в ЧТУП. | ||||||
| Примечания | 1 Измеряют совместно с V6.2. | 2 Измерение следует проводить в процессе производства Как указано - - | 4,0 | Вся групповая заготовка | 3D01 | C3 | - | Как указано | Как указано |
| 2,5 | D7 | Соосность отверстий и проводящего рисунка | Не должно быть прерываний проводящего рисунка и разрывов в отверстиях (обрезаний контактной площадки) на стыке контактной площадки и проводника сверх количества, заданного ниже. Это относится как внутренним, так внешним слоям (см. рисунок 4, 5 и 6) | ||||||
| Вся печатная плата | (10 отверстий, отобранных путем случайной выборки на всей площади в целом) | 3D01 | D7.1 | Соосность внешнего проводящего рисунка и сквозных металлизированных отверстий | Применяют заданные требования | ||||
| Минимальная ширина W1 кольца внешней контактной площадки на стыке проводника (см. рисунок 4) | На проводящем рисунке и металлизации сквозных отверстий не должно быть дефектов. | - | |||||||
| - | 4,0 | C1 | W1 >= 0,03 мм | W1 >= 0,05 мм | |||||
| 2,5 | - | ||||||||
| Минимальная ширина W1 кольца внешней контактной площадки на других частях | - | Разрыв в отверстии 0 <= 90° (см. рисунок 6) | |||||||
| W1 >= 0,05 мм (см. рисунок 4) | 2,5 | D7.2 | Соосность внешнего проводящего рисунка и неметаллизированных отверстий | Применяют заданные требования. | |||||
| Не должно быть разрывов. Не должно быть уменьшения размера стыка проводника с контактной площадкой. | - | - | 4,0 | C1 | - | Не должно быть разрывов. Не должно быть уменьшения размера стыка проводника с контактной площадкой | Не должно быть разрывов. Минимальная ширина кольца контактной площадки 0,4 мм | ||
| 2,5 | D7.3 | Соосность внутреннего проводящего рисунка и сквозных металлических отверстий | Применяют заданные требования. | ||||||
| Примечания | 1 100-кратное увеличение. | 2 Допускается использовать любой другой равноценный метод | Минимальная ширина W2 кольца внутренней контактной площадки на стыке проводника (см. рисунок 5) | W2 >= 0,03 мм | - | ||||
| - | 2,5 | A или B (Три отверстия) и/или R при проверке целостности электрических цепей и/или F при контроле в ходе производства | 3X09 | C1 | - | W2 >= 0,03 мм | - | ||
| 1,5 | - | - | W2 >= 0,05 мм | ||||||
| 1,0 | Минимальная ширина W2 кольца внутренней контактной площадки на других частях | Разрыв в отверстии \theta \leq 180^{\circ} (см. рис. 6) | - | ||||||
| - | 2,5 | C1 | - | Разрыв в отверстии \theta \leq 90^{\circ} (см. рис. 6) | - | ||||
| 1,5 | - | - | W2 >= 0 мм (см. рис. 5) | ||||||
| 1,0 | D7.4 | Отверстия без контактных площадок | Рассматриваемое испытание | ||||||
| D8 | Точность положения | ||||||||
| D8.1 | Положение проводящего рисунка и отверстий в сравнении с данными положения. | Положения отверстий должны соответствовать конкретным данным, приведенным в ЧТУП. | |||||||
| Примечание — По специальному требованию применяют допустимые отклонения от положения, приведенные в IEC 61188-6 | Как указано | - - | 4,0 | Вся печатная плата | (10 отверстий, отобранных путем случайной площади в целом) | 3D04 | C3 - | Как указано | Как указано |
| 2,5 | D8.2 | Позиционный допуск центров отверстий в сравнении с данными положения. | Центры отверстий должны быть в пределах допусков, заданных в ЧТУП. | ||||||
| Примечание — По специальному требованию применяют допустимые отклонения от положения, приведенные в IEC 61188-6 | Как указано | - - | 4,0 | Вся печатная плата | (10 отверстий, отобранных путем случайной выборки на всей площади в целом) | 3D04 | C2 - | Как указано | Как указано |
| 2,5 | D9 | Постоянное полимерное покрытие (включая защитную паяльную маску) | |||||||
| D9.1 | Размеры | Размеры рисунка полимерного покрытия должны соответствовать ЧТУП | |||||||
| Как указано | - | - | 4,0 | Вся печатная плата/групповая заготовка | (в 10 местах) | 3D01 | C3 - | Как указано | Как указано |
| 2,5 | D9.2 | Толщина полимерного покрытия | Толщина должна соответствовать ЧТУП | ||||||
| Как указано | - | - | 4,0 | Вся печатная плата | (в трех местах) | 3D04 или | C3 - | Как указано | Как указано |
| 2,5 | Примечание — Толщину измеряют в точке, указанной в ЧТУП при использовании испытания 3X09 с 400-кратным увеличением | Как указано | - | ||||||
| - | 4,0 | 1 раз A или B | (на панель) | 3X09 | C3 - | Как указано | Как указано | ||
| 2,5 | D10 | Плоскостность | Изгиб и скручивание не должны превышать заданного значения для печатных плат с диагональю не менее 100 мм | ||||||
| 1,5% диагонали | - | - | 4,0 | Вся печатная плата/групповая заготовка | 3M04 | C3 | - | 1% диагонали | 0,5% диагонали |
| 2,5 | S | Испытания состояния поверхности | |||||||
| S1 | Финишная отделка металлизации | ||||||||
| S1.1 | Адгезия металлизации, метод с использованием ленты | После снятия с проводника не должно быть признаков адгезии металлизации к ленте, превышающей допустимое значение, указанное в ЧТУП. | |||||||
| Примечание — Образец № испытывают до оплавления | Как указано | - - | 6,5 | N | 3X01 | C3 | - | Как указано | - |
| 4,0 | - | - | Как указано | ||||||
| 2,5 | или | ||||||||
| Адгезия металлизации, метод полирования | Не должно быть признаков вздутия и отделения металлизации. | Примечание — Только для финишной отделки контактов | |||||||
| GR | - - | 6,5 | Краевая область контакта ПП | 3X02 | C3 | - | GR | - | |
| 4,0 | - | - | GR | ||||||
| 2,5 | S1.2 | Толщина металлизации (область контакта) | Толщина должна соответствовать ЧТУП | ||||||
| Как указано | - | - | 6,5 | Краевая область контакта ПП | 3X06 <1> | C3 | - | Как указано | - |
| 4,0 | - | - | Как указано | ||||||
| 2,5 | S1.3 | Толщина металлизации (кроме области контакта) | Толщина должна соответствовать ЧТУП | ||||||
| Как указано | - | - | 6,5 | N | 3X06 <1> | C3 | - | Как указано | - |
| 4,0 | - | - | Как указано | ||||||
| 2,5 | S1.4 | Пористость покрытия, выдержка в газе | Общее количество пор не должно превышать количество эффективных областей контакта. Максимальное количество пор на контакт должно быть равно двум. Процент областей контакта с двумя порами не должно превышать заданную величину | ||||||
| - | 40% | - | 4,0 | N | 3X03 | C3 | - | - | 20% |
| 2,5 | или | ||||||||
| Пористость, электрографическое испытание | Общее количество пор не должно превышать количество эффективных областей контакта. Максимальное количество пор на контакт должно быть равно двум. Процент областей контакта с двумя порами не должно превышать заданную величину | - | |||||||
| 40% | - | 4,0 | N | 3X04 или 3X05 | C3 | - | - | 20% | |
| 2,5 | S2 | Адгезия постоянного полимерного покрытия, метод с использованием ленты | Потеря адгезии не должна превышать допустимого процента площади области испытания. | ||||||
| Примечание — Применимо только к постоянному полимерному покрытии: | G | 3X01 | - на голой меди | 10% | - | ||||
| - | 6,5 | C2 | - | 5% | - | ||||
| 4,0 | - | - | 0% | ||||||
| 2,5 | - на золоте или никеле | 25% | - | ||||||
| - | 6,5 | C2 | - | 10% | - | ||||
| 4,0 | - | - | 5% | ||||||
| 2,5 | - на слоистом материале основания | 10% | - | ||||||
| - | 6,5 | C2 | - | 5% | - | ||||
| 4,0 | - | - | 0% | ||||||
| 2,5 | - на плавящихся металлах (металлизации олово-свинец, расплавленном сплаве олово-свинец и т.д.) | 50% | - | ||||||
| - | 6,5 | C2 | - | 25% | - | ||||
| 4,0 | - | - | 10% | ||||||
| 2,5 | S3 | Паяемость | Примечание — При испытании проводящую поверхность платы и внутреннюю часть отверстий тщательно смачивают. При испытании готовых плат, во избежание «эффекта поглощения тепла» проверяют только отверстия, не имеющие соединения с внутренними слоями | ||||||
| S3.1 | В случае, когда между потребителем и поставщиком согласовано использование неактивированного флюса. | Примечания | |||||||
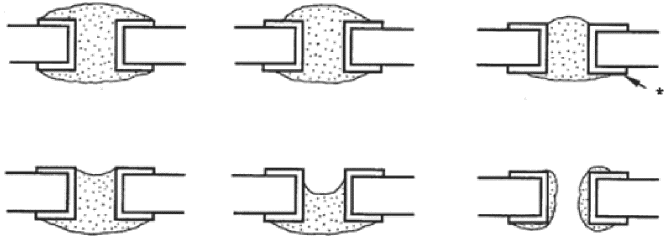
| 1 Неактивированный флюс, указанный в IEC 60068-2-20. | 2 Как для случая смачивания, так и для случая несмачивания, качество пайки отверстий должно соответствовать отверстиям с пайкой высокого качества, показанным на рисунке 7 | M или S | 3X07 <1> | В состоянии поставки | Смачивание: образец должен смачиваться в течение 3 с. Если применяется временное защитное покрытие, предназначенное для сохранения смачивания, образец следует смачивать в течение 4 с | - | |||
| - | GR | 2,5 | C1 | Несмачивание: образец контактирует с расплавленным припоем в течение 5 — 6 с и не смачивается | - | - | |||
| GR | 2,5 | C1 | После ускоренного старения | Смачивание: образец следует смачивать в течение 4 с | - | ||||
| - | GR | 2,5 | C1 | Несмачивание: образец контактирует с расплавленным припоем в течение 5 — 6 с и не смачивается | - | - | |||
| GR | 2,5 | C1 | S3.2 | В случае, когда между потребителем и поставщиком согласовано использование активированного флюса. | Примечания | ||||
| 1 Активированный флюс (0,2%), указанный в IEC 60068-2-20. | 2 Как для случая смачивания, так и для случая несмачивания качество пайки отверстий должно соответствовать отверстиям с пайкой высокого качества, показанным на рисунке 7 | M и S | 3X07 <1> | В состоянии поставки и после ускоренного старения | Для плат с паяемым (временным) защитным покрытием и без покрытия: | ||||
| Смачивание: образец следует смачивать в течение 3 с | GR | - | |||||||
| - | 6,5 | Общие требования | - | GR | - | ||||
| 4,0 | Несмачивание: образец контактирует с расплавленным припоем в течение 5 — 6 с и не смачивается | GR | - | ||||||
| - | 6,5 | C1 | - | GR | - | ||||
| 4,0 | S4 | Стойкость к воздействию чистящих веществ и флюса. | |||||||
| S4.1 | Постоянное полимерное покрытие | Не должно быть признака: | |||||||
| - вздутия и расслоения; | - удаления областей постоянного полимерного покрытия и растворения краски; | - значительного изменения цвета - GR - | 4,0 | Вся печатная плата | 3C06 <1> | C4 | - | - | GR |
| 2,5 | S4.2 | Маркировка | Критерий приемки: | ||||||
| a) маркировка не нарушена; | b) качество маркировки снизилось, но маркировка читается. | Критерий отбраковки: c) маркировка читается с трудом, в некоторых случаях невозможно различить схожие знаки, например R-P-B, E-F, C-G-O; d) маркировка не читается или удалена. - GR - | 4,0 | Вся печатная плата | 3C04 <1> | C4 | - | - | GR |
| 2,5 | S5 | Монтажное поле | Испытание на стадии обсуждения | ||||||
| S6 | Чистота | Испытание на стадии обсуждения | |||||||
| E | Электрические испытания | ||||||||
| E.1 | Электрическая целостность | ||||||||
| E1.1 | Целостность цепей | Электрическое сопротивление проводников и соединений не должно превосходить заданную в ЧТУП. | |||||||
| Как указано | Как указано | Как указано | Все печатные платы | Вся печатная плата | 300 | C4 | E1.2 | Изоляция цепей | Применяют требования, заданные в ЧТУП. При прикладывании 220 В на минимальное время 5 с (испытание в ручном режиме) или двойного номинального напряжения электрическое сопротивление между проводящими рисунками не должно превосходить заданное значение. Минимально допустимый испытательный ток должен быть 1 мА. |
| Примечание — Если максимальное напряжение не задано, используют напряжение не менее 40 В | Как указано | Как указано Как указано | Все печатные платы | Вся печатная плата | 30 | C4 | E2 | Испытание током | Испытывают, по меньшей мере, пять отверстий. Металлизация в отверстиях должна выдерживать ток, заданный в IEC 61189-3, без прожогов (расплавления) и без перегрева, вызывающего изменение цвета. Проводники не должны прожигаться (расплавляться) и не должно быть перегрева, вызывающего изменение цвета |
| - | GR | - | 2 в квартал | H | 3E14 или 3E15 | C5 | - | - | GR |
| 2 в месяц | E3 | Испытание напряжением | Не должно быть разрядов с пробоем | ||||||
| - | GR | - | 2 в квартал | H | 3E09 <1> | C5 | - | - | GR |
| 2 в месяц | E4 | Изменение электрического сопротивления сквозных металлизированных отверстий | Во время кондиционирования должны выполняться требования. | ||||||
| Примечание — Задают максимально допустимое увеличение электрического сопротивления в процентах во время погружений в ванну с маслом температурой 260 °C | - | Повышение при 10 циклах: < 100% - | 2 в квартал | D | 3E08 | C5 | - | - | Повышение при 30 циклах: < 100% |
| 2 в месяц | E5 | Сопротивление изоляции | Примечание — Сопротивление изоляции измеряют перед кондиционированием условий окружающей среды, после кондиционирования условий окружающей среды и при повышенной температуре, как указано в ЧТУП | ||||||
| E5.1 | Измерение при стандартных атмосферных условиях | Предварительное кондиционирование с применением испытания 1P01. Сопротивление изоляции должно соответствовать заданному значению | |||||||
| Поверхностные слои | - | >= 500 Ом | |||||||
| >= 500 Ом | 2 в месяц (уровень B) | E | 3E03 <1> | C5 | Внутренние слои | - | >= 500 Ом | ||
| >= 500 Ом | 2 на партию (уровень C) | E | 3E04 <1> | Между слоями | - | >= 500 Ом | |||
| >= 500 Ом | E | 3E05 <1> | E5.2 | Измерение после кондиционирования | Кондиционирование в соответствии с IEC 60068-2-3. Испытание Ca: Влажное тепло, установившееся состояние или IEC 60068-2-38. Испытание Z/AD: Составное циклическое испытание температура/влажность. Сопротивление изоляции должно соответствовать заданному значению. | ||||
| Примечание — Применимое кондиционирование задают в ЧТУП. Предпочтительное испытание на кондиционирование — испытание Ca | - | 10 дней 21 день | Поверхностные слои | - | >= 500 Ом | ||||
| >= 500 Ом | 2 в месяц (уровень B) | E | 3E03 <1> | C5 | Внутренние слои | - | >= 500 Ом | ||
| >= 500 Ом | 2 на партию (уровень C) | 3E04 <1> | Между слоями | - | >= 500 Ом | ||||
| >= 500 Ом | 3E05 <1> | E5.3 | Измерение при повышенной температуре | Примечание — В ЧТУП указывают температуру и время выдержки в камере. Указывают сопротивление изоляции | |||||
| Поверхностные слои | - | >= 100 Ом | |||||||
| >= 500 Ом | 2 в месяц (уровень B) | E | 3E03 <1> | C5 | Внутренние слои | - | >= 100 Ом | ||
| >= 500 Ом | 2 на партию (уровень C) | E | 3E04 <1> | Между слоями | - | >= 100 Ом | |||
| >= 500 Ом | E | 3E05 <1> | E6 | Волновое сопротивление | Рассматриваемое испытание | ||||
| P | Физические испытания | ||||||||
| P1 | Прочность на отслаивание | Примечание — Только для прессования фольги | |||||||
| P1.1 | Измерение при стандартных атмосферных условиях | Прочность на отслаивание должна быть не менее заданной в ЧТУП | |||||||
| - | - | >= 22 Н на 25 мм | 4,0 | N | 3M01 <1> | C1 | P1.2 | Измерение при повышенной температуре | Рассматриваемое испытание |
| P2 | Прочность на отрыв сквозных металлизированных отверстий без контактных площадок | Прочность на отрыв после пяти операций пайки должна быть не менее заданной в ЧТУП. | |||||||
| Примечания | 1 Предварительное кондиционирование в течение 2 ч. | 2 Применяют испытание на термоудар 3N02 IEC 61189-3 в течение 10 с (B) и 20 с (C). 3 Микрошлиф делают только в том случае, если требуется по ЧТУП - >= 16 Н - | 4,0 | Вся печатная плата/групповая заготовка (в трех местах) | 3M03 <1> | C1 | - | - | >= 16 Н |
| 2,5 | P3 | Прочность на вырыв контактных площадок поверхностного монтажа | Рассматриваемое испытание | ||||||
| P4 | Твердость постоянного полимерного покрытия | При использовании карандашной твердости покрытие не должно быть повреждено | |||||||
| 2B | F | - | 4,0 | Вся печатная плата | 2 <2> | C2 | - | - | 2H |
| 2,5 | Y | Испытания на конструктивную целостность | |||||||
| Y1 | Расслоение, термоудар | Не должно быть видимого вздутия и расслоения. | |||||||
| Примечания | 1 Предварительное кондиционирование в течение 2 ч. | 2 Применяют испытание на термоудар 3N02 IEC 61189-3 в течение 10 с (B) и 20 с (C). 3 Микрошлиф делают только в том случае, если требуется по ЧТУП - GR - | 4,0 | S | 3X08 | C5 | - | - | GR |
| 2,5 | Y2 | Воспламеняемость | Используемые материалы должны соответствовать требованиям к степени воспламеняемости, указанным в ЧТУП. | ||||||
| Как указано | Как указано | Как указано | 6,5 | Вся печатная плата | 3C01 | C5 | Y3 | Тангенс угла диэлектрических потерь | Рассматриваемое испытание |
| Y4 | Сквозные металлические отверстия после предварительного кондиционирования | После кондиционирования в соответствии с испытанием 3NC | |||||||
| IEC 61189-3 должны быть выполнены требования, указанные в коде испытания V4. | - | См. V4 См. V4 | См. V4 | См. V4 | См. V4 | C5 | <1> В ЧТУП задают дополнительную информацию об испытании. | <2> Испытание 2 IEC 62326-3-3. | |
| 10 Программа испытаний производства | |||||||||
Проверяемые характеристики и требования приведены в IEC 62326-4-1. Изделие, используемое для подтверждения возможностей производителя печатных плат, должно соответствовать описанию этих возможностей в соответствии с данными IEC 62326-4-1. Информация для случая подтверждения возможностей технологического процесса приведена в IEC 62326-1 (пункт 5.5.3). Для случая составного тестового рисунка и мультиплицированных расположений тестовых рисунков информация приведена в IEC 62326-4-1 (раздел 6) и IEC 62326-4-1 (рисунки 2 и 4).
В случае, когда для подтверждения возможностей производителя печатных плат используют готовую панель, части готовой платы допускается использовать в качестве образцов для испытания при условии, что они схожи с образцами для испытания, показанными на рисунке 1 IEC 62326-4-1.
Последовательность испытаний приведена в разделе 6.
11 Контроль соответствия качества
Все изделия, изготовляемые как изделие, соответствующее IECQ и предназначенные для поставки потребителю как изделие, соответствующее IECQ, проходят контроль соответствия качества или подходящий контроль в ходе производства. В таблице 1 приведены факторы управления риска для проверок и контроля в ходе производства, необходимые для печатных плат различных уровней качества.
Проверяемые характеристики и требования приведены в таблице 1.
Последовательность испытаний приведена в разделе 6.
Образцы для испытаний получают из групповых заготовок (ГЗ) или панелей для испытаний (ПИ). Конкретные виды испытаний проводят на единичных образцах для испытаний (ЕОИ).
- части проводящего рисунка на готовой печатной плате (ГПП) или
- специального тестового рисунка, спроектированного и изготовленного только для испытаний.
- на панели для испытаний и входить в состав тест-платы для испытаний производства (ТПИП) или
12.1 Применение тестовых рисунков и тест-плат
Если необходимо проводить сравнительные испытания, например, для сравнения различных материалов или технологических процессов производства нужно использовать идентичные тестовые рисунки.
12.1.1 Испытания для подтверждения возможностей производителя
Возможности по производству определенных изделий устанавливаются с помощью ТПИП, описанной в IEC 62326-4-1, или с помощью готовых плат или доработанных ТПИП при условии, что они идентичны аспектам изделия, описанного в IEC 62326-4-1.
В случаях, когда предполагается использовать ТПИП, а заявлено подтверждение возможностей по производству печатной платы с бульшим количеством слоев, используют 10-слойную плату, указанную в IEC 62326-1. Дополнительные слои могут содержать любой проводящий рисунок из рисунков 2 — 9 и любые комбинации этих рисунков. Необходимо применять структуру, приведенную в 6.1.
В случаях, когда предполагается использовать ТПИП, а заявлено подтверждение возможностей по производству печатной платы бульшего размера (активной области), чем тест-плата с одной тест-платой для испытаний производства (370 x 170 мм), указанная в IEC 62326-4-1, допускается использовать сборки из нескольких тест-плат с для испытаний производства.
См. также IEC 62326-1 (подраздел 5.5).
12.1.2 Контроль соответствия качества
Как правило, для испытаний используют групповые заготовки или готовые печатные платы. По согласованию между производителем и клиентом для контроля соответствия качества допускается использовать индивидуальные тестовые рисунки, входящие в состав тест-плат для испытаний производства, как указано в IEC 62326-4-1, или же специально спроектированные индивидуальные тестовые рисунки.
12.1.3 Испытания при контроле процессов
По усмотрению производителя для испытаний при контроле процессов допускается использовать индивидуальные тестовые рисунки (входящие в состав проводящего рисунка готовой платы или любой специальный тестовый рисунок), при условии, что испытания, проводимые в процессе производства, согласуются с требованиями соответствия качества.
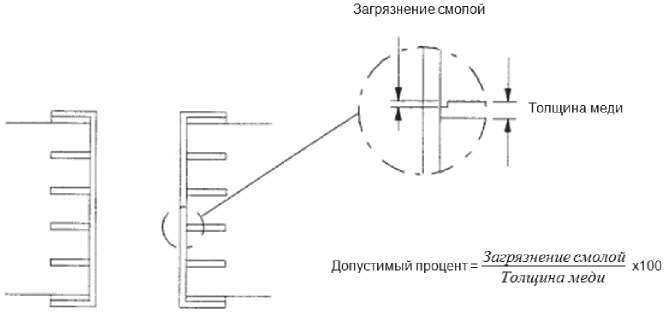
Рисунок 1 — Загрязнение смолой на поверхности раздела
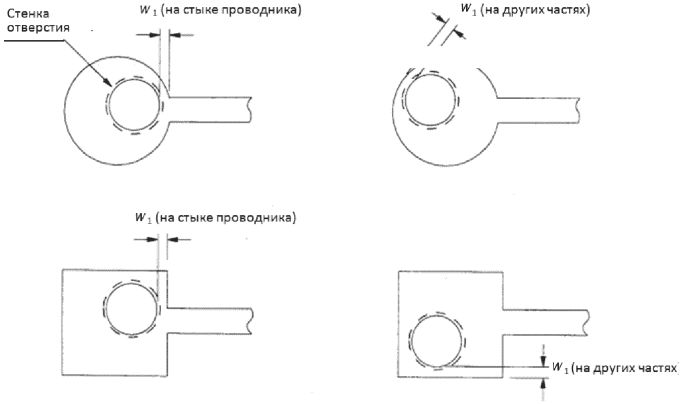
Примечание: W1 включает металлизацию
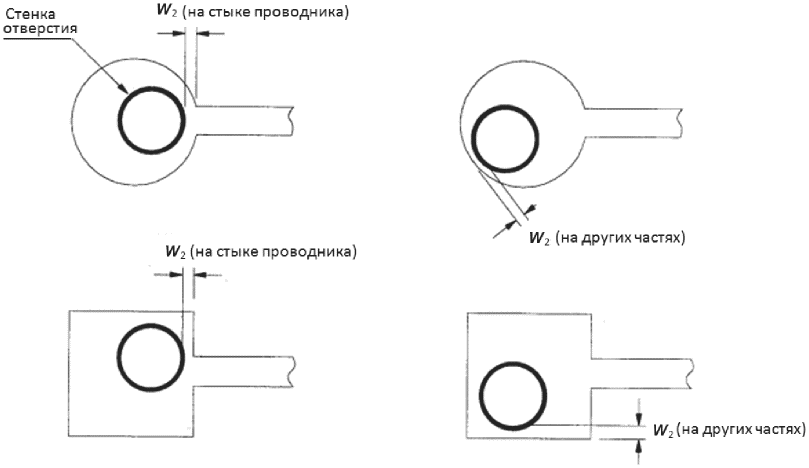
Примечание — W2 не включает металлизацию
Рисунок 5 — Минимальная ширина W2 кольца внутренней контактной площадки
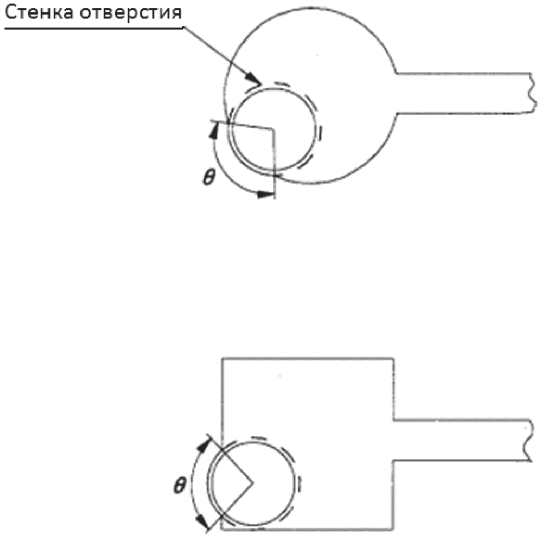
(обрезание контактной площадки)
Примеры отверстий с пайкой высокого качества, где показано, что припой смочил боковые поверхности отверстия:
Примеры отверстий с пайкой низкого качества, где показано, что припой не смочил боковые поверхности отверстий:
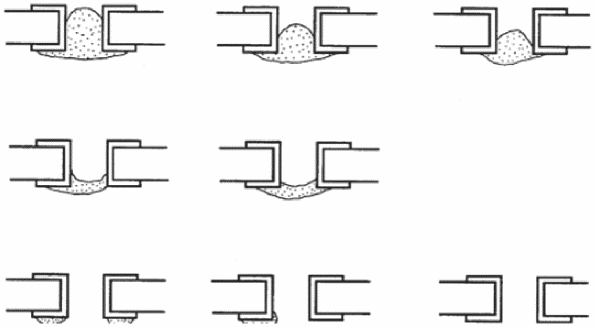
<*> Этот пример, в частности, относится к печатным платам из чистой меди, изготовленным оплавлением.
Рисунок 7 — Примеры паяных отверстий
АКРОНИМЫ, СВЯЗАННЫЕ С IEC, И ИХ РАСШИФРОВКА
CAD — автоматизированное проектирование;
CAM — автоматизированное производство;
CQC — компонент для аттестации возможностей производителя;
CTS — тест-элемент для испытаний производства;
DS — частные технические условия;
GS — общие технические условия;
IEC — международная электротехническая комиссия;
IECQ — система оценки качества электронных компонентов (IECQ);
ISO — международная организация по стандартизации;
ITP — индивидуальный тестовый рисунок;
ITS — единичный образец для испытаний;
NSI — национальная контрольная инспекция;
NSO — национальная организация по стандартизации;
PC — контроль в ходе производства;
PTH — сквозное металлизированное отверстия;
QML — перечень сертифицированных производителей;
QPL — перечень сертифицированных изделий;
RMF — фактор управления риска (ФУР);
| Обозначение и наименование ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| IEC 60068-2-3 Испытание на воздействие внешних факторов. Часть 2. Испытания. Испытание Ca: Влажное тепло, установившийся режим) | IDT | ГОСТ 28201-89 Основные методы испытаний на воздействие внешних факторов. Часть 2. Испытания. Испытание Ca: Влажное тепло, постоянный режим |
| IEC 60068-2-20:1979 Испытание на воздействие внешних факторов. Часть 2. Испытания. Испытание T: Пайка | IDT | ГОСТ 28211-89 Основные методы испытаний на воздействие внешних факторов. Часть 2. Испытания. Испытание T: Пайка |
| IEC 60068-2-38:1974 Испытание на воздействие внешних факторов. Часть 2. Испытания. Испытание Z/AD: Составные циклические испытания температура/влажность | IDT | ГОСТ 28224-89 Основные методы испытаний на воздействие внешних факторов. Часть 2. Испытания. Испытание Z/AD: Составное циклическое испытание на воздействие температуры и влажности |
| IEC 61189-3 Методы испытаний электрических материалов, структуры межсоединений и печатных узлов. Часть 3. Методы испытаний структуры межсоединений | IDT | ГОСТ IEC 61189-3-2013 Методы испытаний электрических материалов, печатных плат и других структур межсоединений и печатных узлов. Часть 3. Методы испытаний материалов для структур межсоединений (печатных плат) |
| IEC 62326-4-1 Печатные платы. Часть 4. Жесткие многослойные печатные платы с межслойными соединениями. Раздел 1. Аттестация производительности: уровни качества A, B и C | IDT | ГОСТ IEC 62326-4-1-2013 Печатные платы. Часть 4-1. Жесткие многослойные печатные платы с межслойными соединениями. Технические условия. Требования соответствия. Классы качества A, B и C |
| Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичный стандарт. | ||
| УДК 621.3.049.75:006.354 | МКС 31.180 | IDT |
| Ключевые слова: Жесткие многослойные печатные платы, оценка качества, уровни качества, методы испытаний | ||