ГОСТ 9690-71*. Государственный стандарт Союза ССР. Талрепы
(введен в действие Постановлением Госстандарта СССР от 21.06.1971 № 1158)
(ред. от 01.12.1973)
Внимание
Документ утратил силу с 1 января 1981 года. Действует ОСТ 5.2314-79 («ИУС» № 2, 1980). Документ введен в действие с 1 июля 1972 года. Взамен ГОСТ 9690-61.
Постановлением Государственного комитета стандартов Совета Министров СССР от 21 июня 1971 г. № 1158 срок введения установлен
Переиздание (ноябрь 1976 г.) с изменением № 1, опубликованным в декабре 1973 г.
Несоблюдение стандарта преследуется по закону
Настоящий стандарт распространяется на талрепы, применяемые в судовых устройствах надводных кораблей, судов и плавсредств всех классов, типов и назначений.
Допускается применение талрепов в других областях техники при соблюдении требований настоящего стандарта.
1. ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
1.1 Талрепы должны изготовляться следующих типов:
ОШ — с открытой штампованной муфтой;
ОС — с открытой сварной муфтой;
ЗС — с закрытой сварной муфтой.
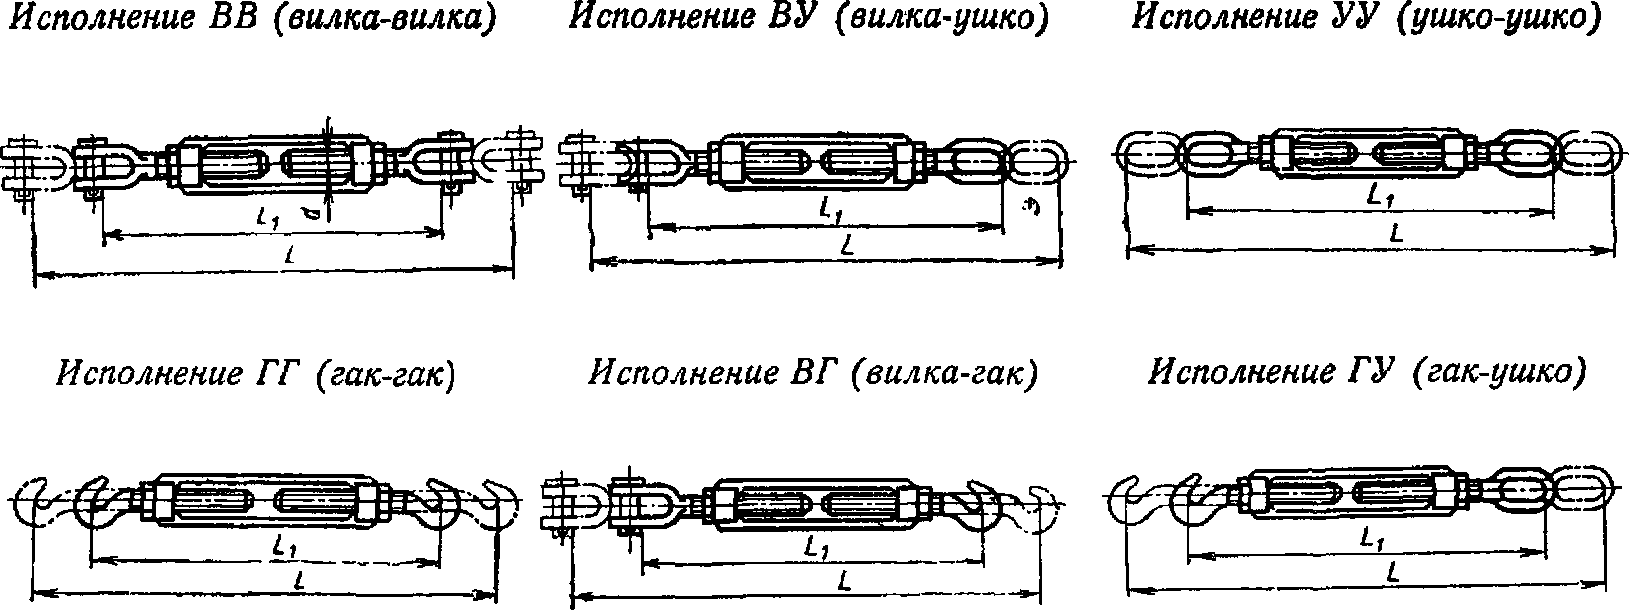
1.1.1. Основные параметры, теоретическая масса и исполнения талрепов с открытой штампованной муфтой должны соответствовать указанным на черт. 1 и в табл. 1.
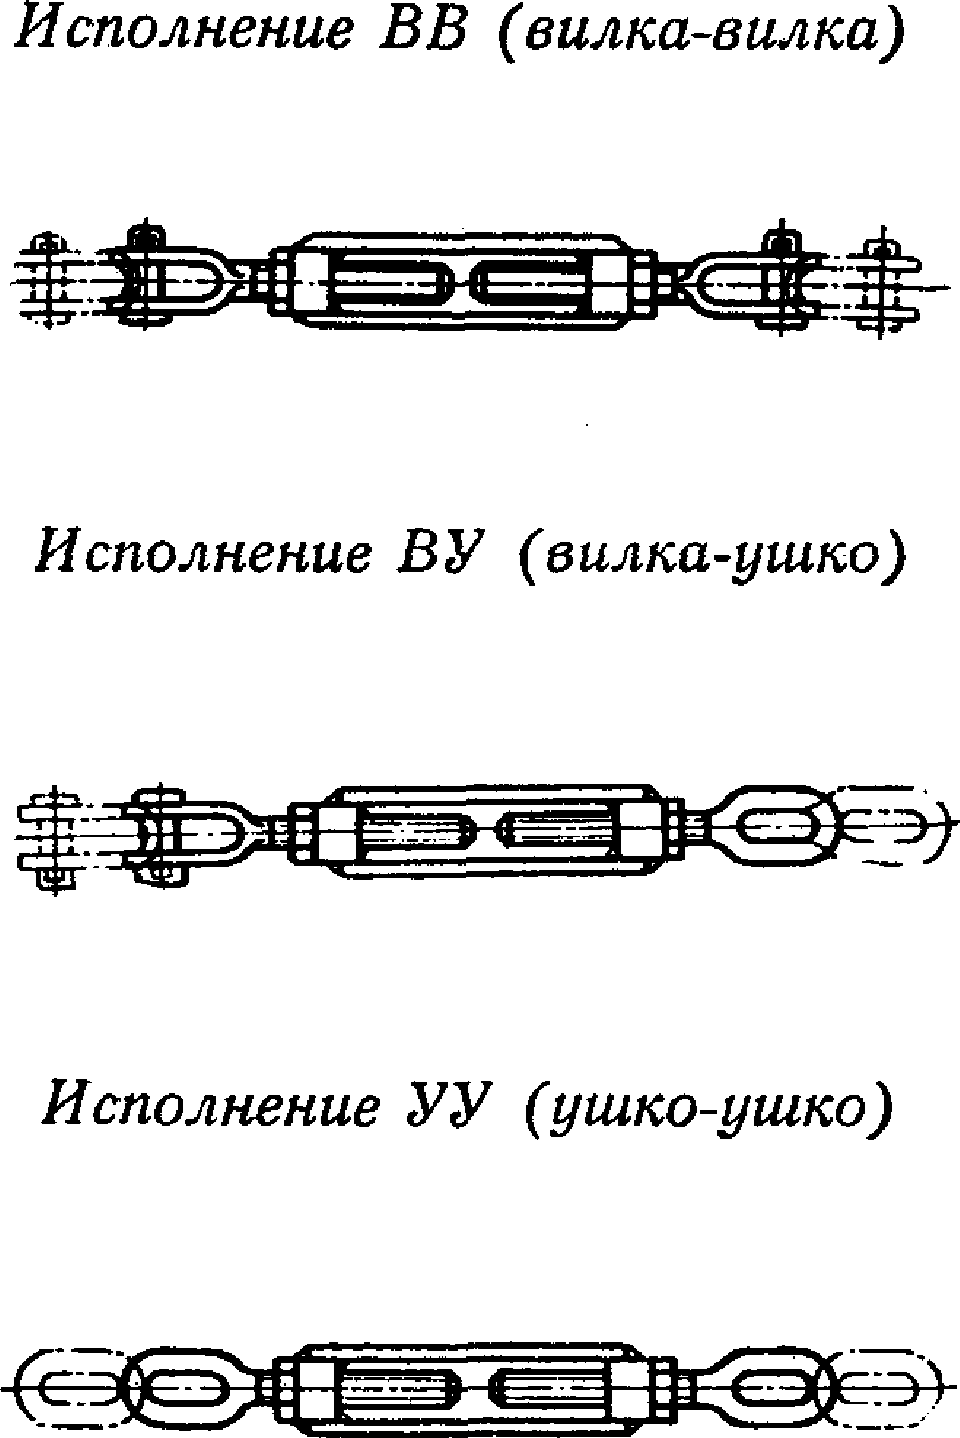
1.1.2. Основные параметры, теоретическая масса и исполнение талрепов с открытой сварной муфтой должны соответствовать указанным на черт. 2 и в табл. 2.
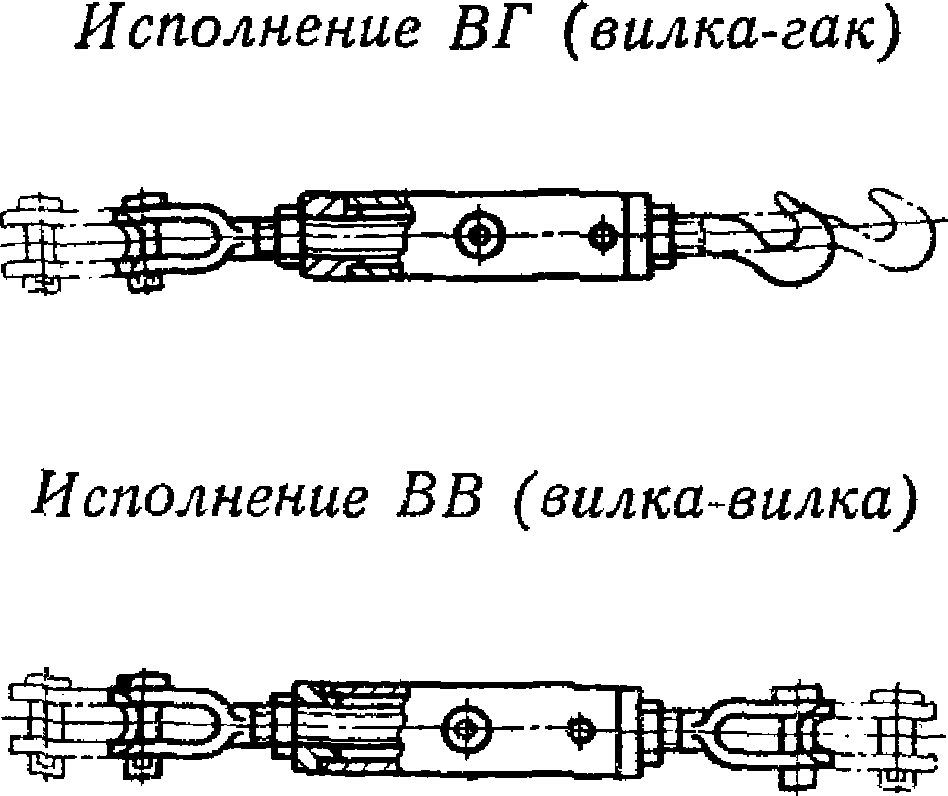
1.1.3. Основные параметры, теоретическая масса и исполнение талрепов с закрытой сварной муфтой должны соответствовать указанным на черт. 3 и в табл. 3.
| Наименование параметра | Нормы | ||||||
| Допускаемая нагрузка, тс | 0,1 | 0,2 | 0,3 | 0,5 | 0,8 | 1,2 | 1,6 |
| Теоретическая масса, кг, не более: | |||||||
| Для исполнения ВГ | 0,14 | 0,36 | 0,52 | 0,95 | 1,10 | 1,80 | - |
| « » ВВ | 0,14 | 0,30 | 0,42 | 0,76 | 0,95 | 1,52 | 1,90 |
Пример условного обозначения талрепов с открытой штампованной муфтой, с двумя вилками, на допускаемую нагрузку 10,0 тс:
Талреп 10,0 ГОСТ ВВ-ОШ ГОСТ 9690-71
То же, с открытой сварной муфтой, с двумя ушками, на допускаемую нагрузку 4,0 тс:
То же, с закрытой сварной муфтой, с двумя вилками, на допускаемую нагрузку 0,8 тс:
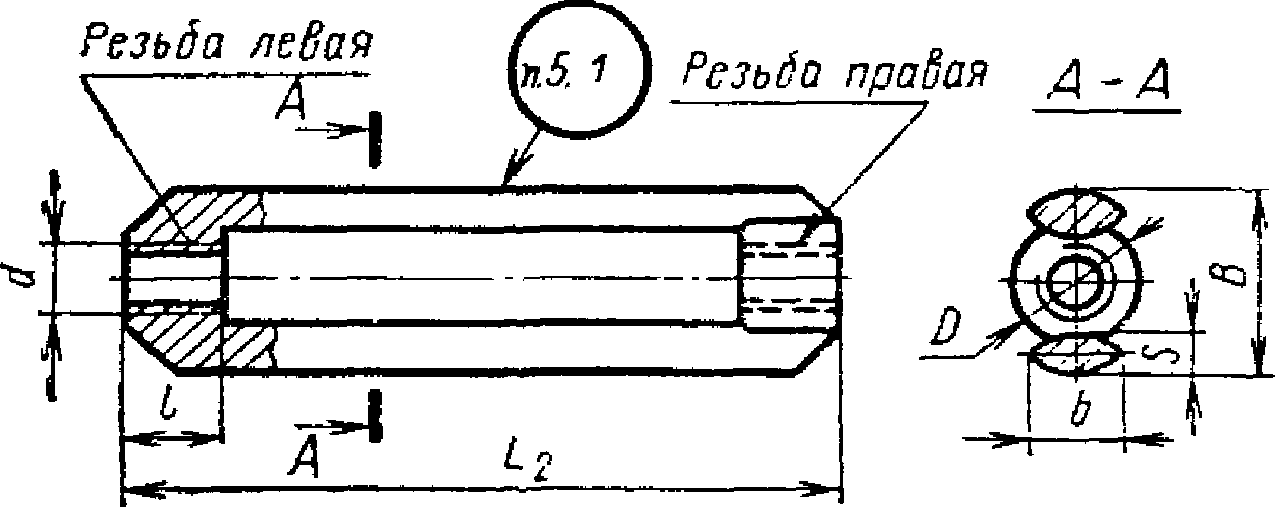
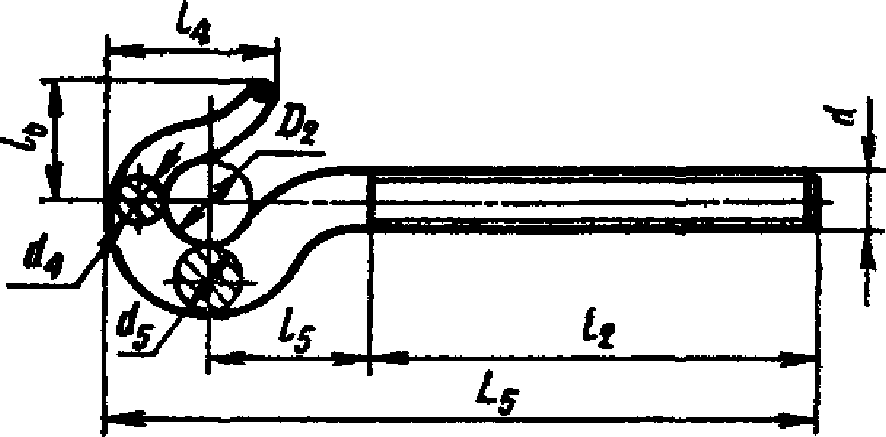
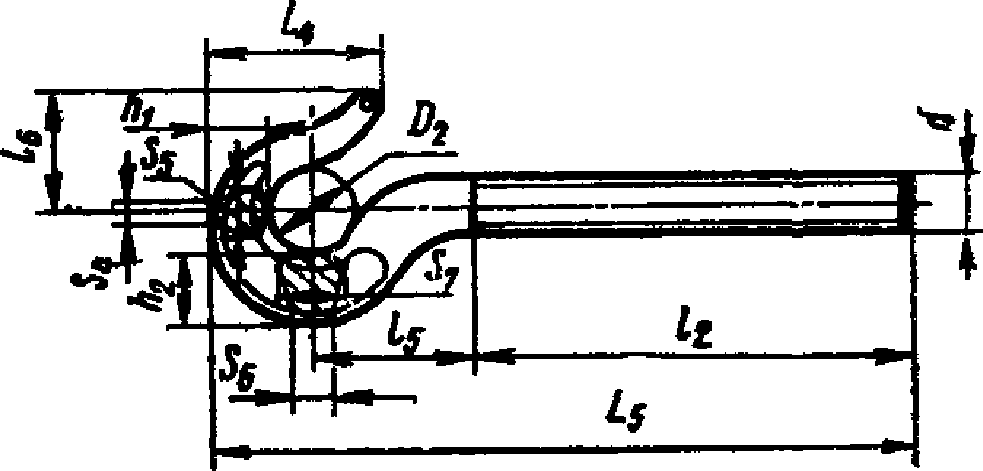
1.3. Основные размеры деталей талрепов должны соответствовать указанным на черт. 4 - 7 и в табл. 5.
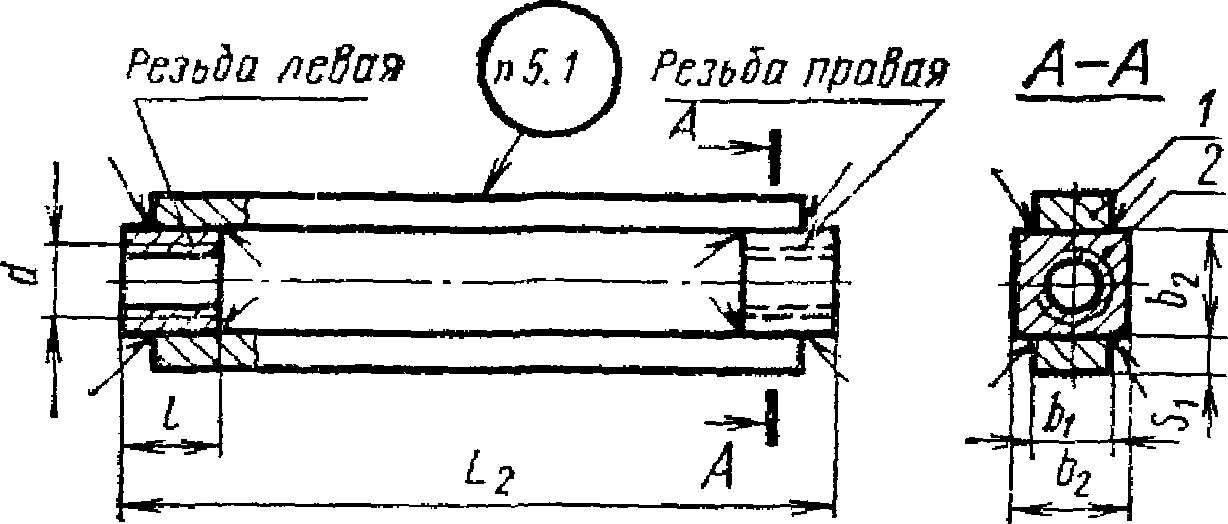
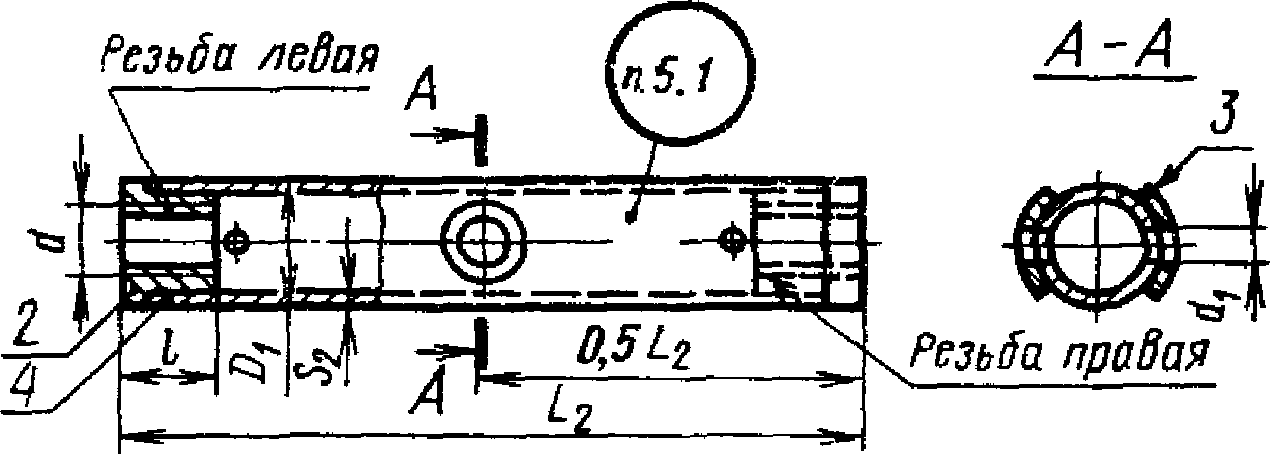
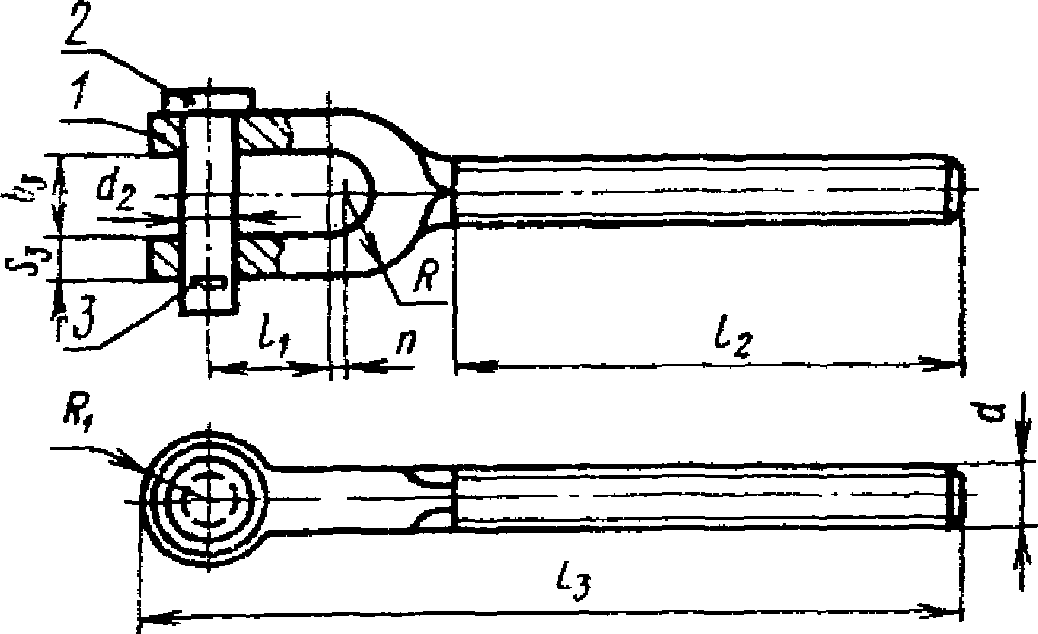
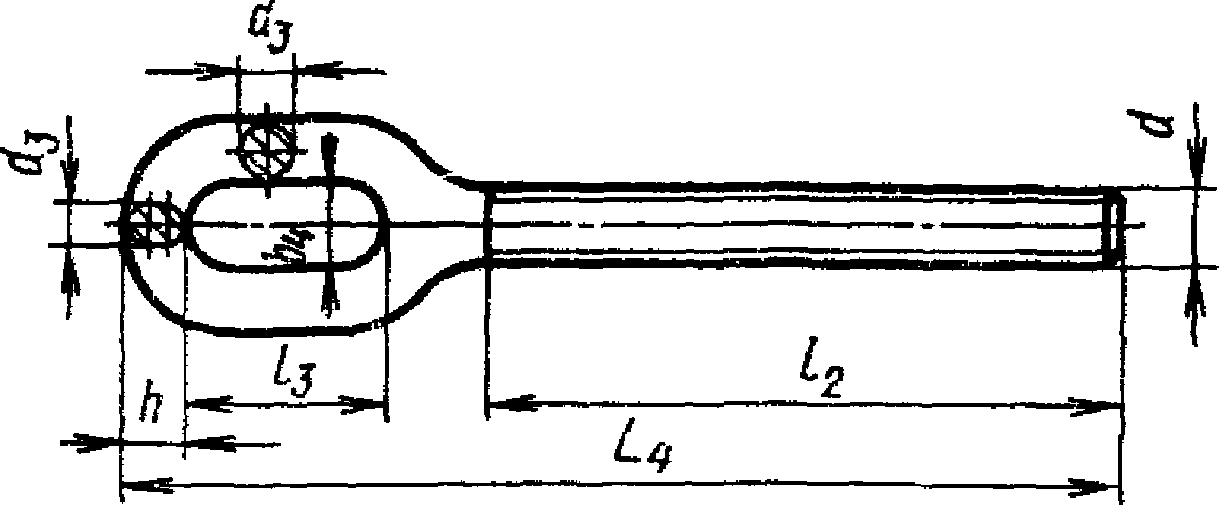
(Измененная редакция — «Информ. указатель стандартов» № 12 1973 г.).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Талрепы должны изготовляться в соответствии с требованиями настоящего стандарта по чертежам, утвержденным в установленном порядке.
2.2. Материалы деталей талрепов должны соответствовать указанным в табл. 6.
(Измененная редакция — «Информ. указатель стандартов» № 12 1973 г.).
Допускается применение других материалов, механические свойства которых не ниже свойств материалов, указанных в табл. 6.
2.3. Качество материалов кованых деталей должно соответствовать категории прочности КП 25 по ГОСТ 8479-70. Для остальных деталей несущих элементов предел текучести стали — не менее 23 кгс/см2.
2.4 Допуски на размеры штамповок — по ГОСТ 7505-74.
2.5. Контргайки — по ГОСТ 5916-70 и по ГОСТ 10607-72.
2.6 Труба — по ГОСТ 8734-75.
2.7. Метрическая резьба — по ГОСТ 9150-59, предельные отклонения болтов — 8g, гаек — 7H по ГОСТ 16093-70, сбеги — по ГОСТ 10549-63. Проточки в резьбах не допускаются. Резьба должна быть чистой, без вмятин, рисок, заусенцев и сорванных ниток.
(Измененная редакция — «Информ. указатель стандартов» № 12 1973 г.).
2.8. Сварка должна проводиться электродами, механические свойства которых не ниже типа Э 42 А по ГОСТ 9467-75. Сварные швы должны быть зачищены.
2.9. В деталях талрепов не должно быть трещин, раковин и других пороков, влияющих на прочность и товарный вид изделий. Поверхности деталей должны быть чистыми, острые кромки должны быть скруглены.
2.10. Хвостовики вилок, ушек и гаков должны изготавливаться с правой и левой резьбой.
2.11. Все детали талрепов должны иметь покрытия по ГОСТ 9791-68, обеспечивающие эксплуатацию талрепов в обычных и тропических условиях.
2.12 Срок службы талрепов на судне — не менее 15 лет.
3. ПРАВИЛА ПРИЕМКИ
3.1. Талрепы должны быть приняты техническим контролем предприятия-изготовителя.
3.2. Талрепы подвергаются приемо-сдаточным испытаниям. Состав, последовательность испытаний и объем выборки должны соответствовать табл. 7.
| Наименование испытания | Объем выборки | Методы испытаний |
|---|---|---|
| Обмер | 5% от партии, но не менее 3 шт. | По п. 4.1 |
| Материал деталей | То же | По п. 4.2 (п. 2.2) |
| Проверка сварных швов | «» | По п. 4.7 (п. 2.8) |
| Проверка покрытия | «» | По п. 4.8 (п. 2.11) |
| Растяжение двойной допускаемой нагрузкой | 100% партии | По п. 4.3 |
| На легкость вращения | То же | По п. 4.4 |
Под партией принимается количество талрепов одного типоразмера, изготовленных из материала по одному сертификату.
4. МЕТОДЫ ИСПЫТАНИЯ
4.1. Обмер талрепов должен производиться универсальным измерительным инструментом, шаблонами и калибрами.
4.2. Материал деталей талрепов должен проверяться по сертификатам или данным лабораторного анализа.
4.3. Талрепы испытывают на растяжение двойной допускаемой нагрузкой. Время выдержки под нагрузкой должно быть не менее 5 мин.
4.4. Перед испытанием и после испытания по п. 4.3 талрепы должны быть подвергнуты осмотру, а также проверке на легкость вращения резьбового соединения.
4.5. Головные образцы талрепов должны испытываться четырехкратной допускаемой нагрузкой, при этом они не должны разрушаться. Удлинение деталей не считается разрушением.
4.6. Талрепы и их детали, испытываемые по п. 4.5, дальнейшему использованию не подлежат.
4.7 Качество сварных швов проверяют по ГОСТ 3242-69.
4.8. Качество покрытий талрепов проверяют по ГОСТ 3002-70.
4.9. Испытание образцов материала кованых деталей талрепов должно производиться предприятием-изготовителем по ГОСТ 8479-70 (IV группа). При серийном изготовлении допускается проводить испытания по ГОСТ 8479-70 (II группа).
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1 На муфте каждого талрепа должны быть выбиты или отштампованы:
в) порядковый номер талрепа по системе нумерации предприятия-изготовителя;
г) номер настоящего стандарта;
д) клеймо Регистра или клеймо предприятия <*>-изготовителя.
<*> При испытании под наблюдением компетентного лица.
5.2. На гаке, вилке и ушке выбивается порядковый номер талрепа по системе нумерации предприятия-изготовителя.
5.3. Каждый талреп должен быть законсервирован по ГОСТ 13168-69.
5.4 Талперы должны транспортироваться в дощатых ящиках по ГОСТ 12082-66 с сопроводительным документом, содержащим:
а) наименование организации, в систему которой входит предприятие-изготовитель;
б) наименование предприятия-изготовителя, его местонахождение (город или условный адрес);
д) отличительные (заводские) номера талрепов, содержащихся в поставляемой партии;
е) номер и данные сертификата на материалы;
з) номер и печать инспектора Регистра СССР или компетентного лица предприятия-изготовителя, если за последним признано право допускать талрепы без прямого технического надзора Регистра СССР.
5.5. Талрепы должны храниться в условиях, обеспечивающих их сохранность от механических повреждений.
6. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
6.1. Изготовитель должен гарантировать соответствие талрепов требованиям настоящего стандарта при соблюдении условий эксплуатации и хранения, установленных стандартом.
ГОСТ 1050-74 введен взамен ГОСТ 1050-60 в части углеродистых сталей группы 1 и сталей марок 60Г, 65Г и 70Г группы 2.
ГОСТ 3002-70 введен взамен ГОСТ 3003-58.
ГОСТ 7505-74 введен взамен ГОСТ 7505-55.
ГОСТ 8734-75 введен взамен ГОСТ 8734-58.
ГОСТ 9467-75 введен взамен ГОСТ 9467-60.
ГОСТ 9650-71 введен взамен ГОСТ 9650-66.
ГОСТ 10607-72 введен взамен ГОСТ 10607-63.
ГОСТ 16093-70 введен взамен ГОСТ 9253-59.