ГОСТ 9521-74. Государственный стандарт Союза ССР. Угли каменные. Метод определения коксуемости
(введен в действие Постановлением Госстандарта СССР от 30.10.1974 № 2446)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято Постановлением Госстандарта СССР от 15.04.1991 № 505 («ИУС», № 7, 1991). Документ утрачивает силу с 1 июля 1980 года. Документ введен в действие с 1 июля 1975 года. Взамен ГОСТ 9521-65.
Введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 30 октября 1974 г. № 2446
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
Coals. Method for the determination of coking property
Постановлением Государственного комитета стандартов Совета Министров СССР от 30 октября 1974 г. № 2446 срок действия установлен
с 1 июля 1975 года до 1 июля 1980 года
Несоблюдение стандарта преследуется по закону
Настоящий стандарт распространяется на каменные угли и устанавливает метод определения коксуемости углей и их смесей.
Сущность метода заключается в коксовании испытуемого угля или смеси углей в электропечи и в определении показателей физико-механических свойств кокса, условно характеризующих коксуемость углей, обозначаемые индексами:
П25 и П10 - прочность кускового кокса, %;
1. МЕТОД ОТБОРА ПРОБ
1.1. Отбор проб — по ГОСТ 9815-61, ГОСТ 10742-71 или ГОСТ 16094-70.
2. АППАРАТУРА
2.1 Для проведения испытания применяют:
электропечь для лабораторного коксования (черт. 1) с обогревательной камерой размером 160 x 190 x 190 мм. На правой и левой стенках камеры размещено по пять нагревательных элементов, соединенных последовательно. Питание нагревательных элементов каждой стенки и управление ими производят раздельно.
Электропечь для лабораторного коксования
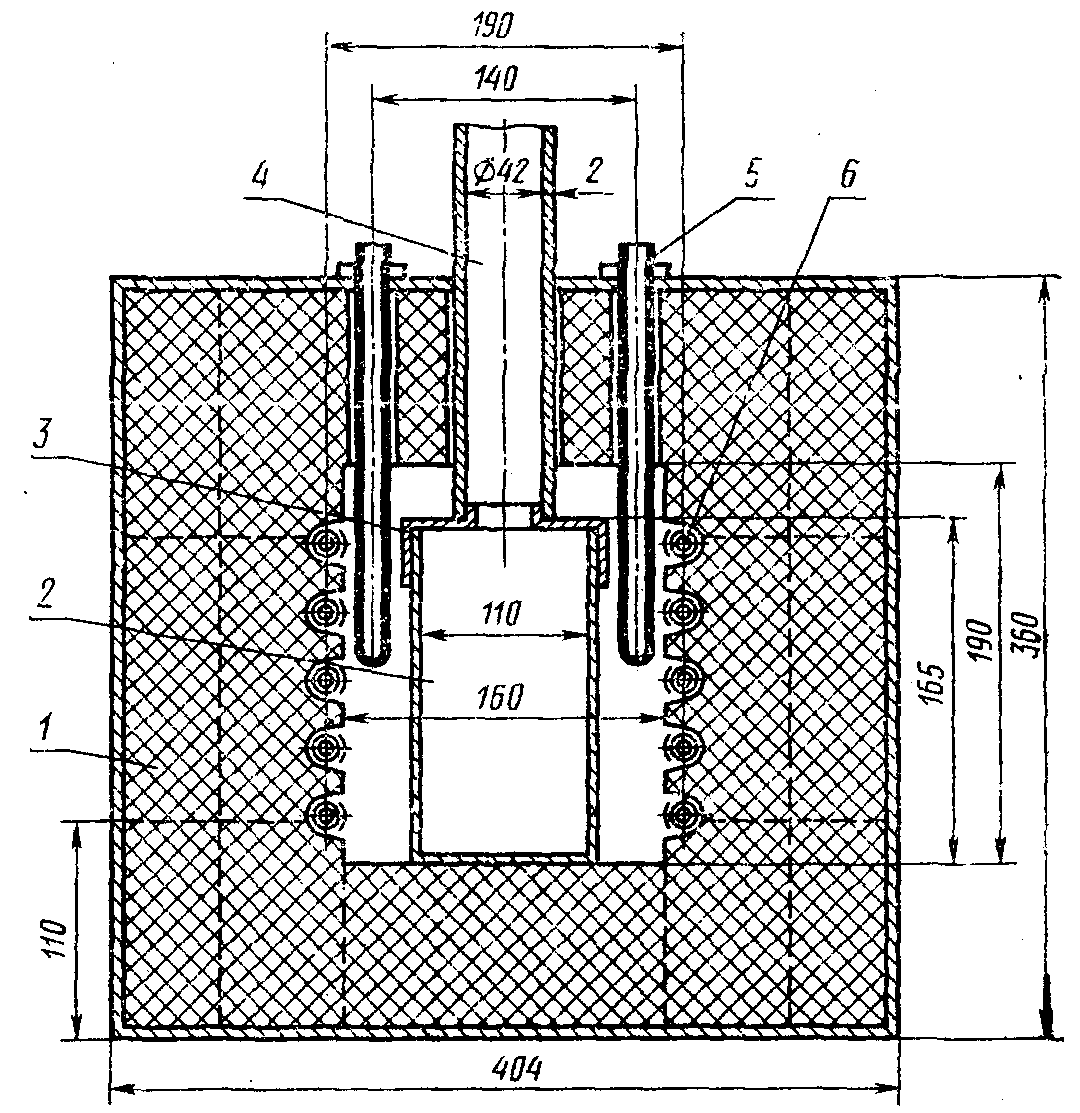
1 — камера печи; 2 — ящик с углем; 3 — крышка ящика; 4 — трубка для отвода летучих продуктов коксования; 5 — чехол для термопары; 6 — нагревательные элементы
Для обогрева камеры применяют карборундовые стержни размером, мм:
диаметр холодной части — 13,5 — 14,0.
Предельная температура накала карборундовых стержней 1200 — 1400 °C. Стержни должны иметь близкие по величине показатели сопротивления.
Допускается обогревать камеру нагревательными элементами, изготовленными в виде спирали из проволоки 0Х27Ю5А-1-1,0Х или 0Х23Ю5А-1-1,2Х и 0Х27Ю5А-1-1,0Х или 0Х27Ю5А-1-1,2 по ГОСТ 12766-67. Каждый элемент помещают в кварцевую трубку с внутренним диаметром 19 мм. Общая длина проволоки спирали вместе с выводами для каждой стенки при напряжении 127 В составляет 11 м, при напряжении 220 В — 19 м;
автотрансформаторы на 40 А для регулирования нагрева печи — два;
термопары хромель-алюмель ТХА по ГОСТ 3044-74 длиной 500 м и диаметром 0,5 мм с гальванометром или потенциометром ПСР-1 по ГОСТ 7164-71 — три. Допускается использовать термопары ТПП по ГОСТ 6616-74 и контрольный прибор с соответствующей градуировкой;
ящик размером 110 x 165 x 165 мм из листовой стали 12Х18Н10Т, ХН60Ю, 20Х23Н18, 12Х25Н16Г7АР или 36Х18Н25С2 по ГОСТ 5632-72 толщиной 0,8 — 1,5 мм, закрывающийся крышкой толщиной 2 мм, изготовленной из нержавеющей стали с отверстием для отвода летучих продуктов коксования. В передней стенке ящика посередине его ширины сделано отверстие для чехла термопары диаметром 8 мм на расстоянии 72,5 мм от центра отверстия до дна;
аппарат для сбрасывания кокса (черт. 2);
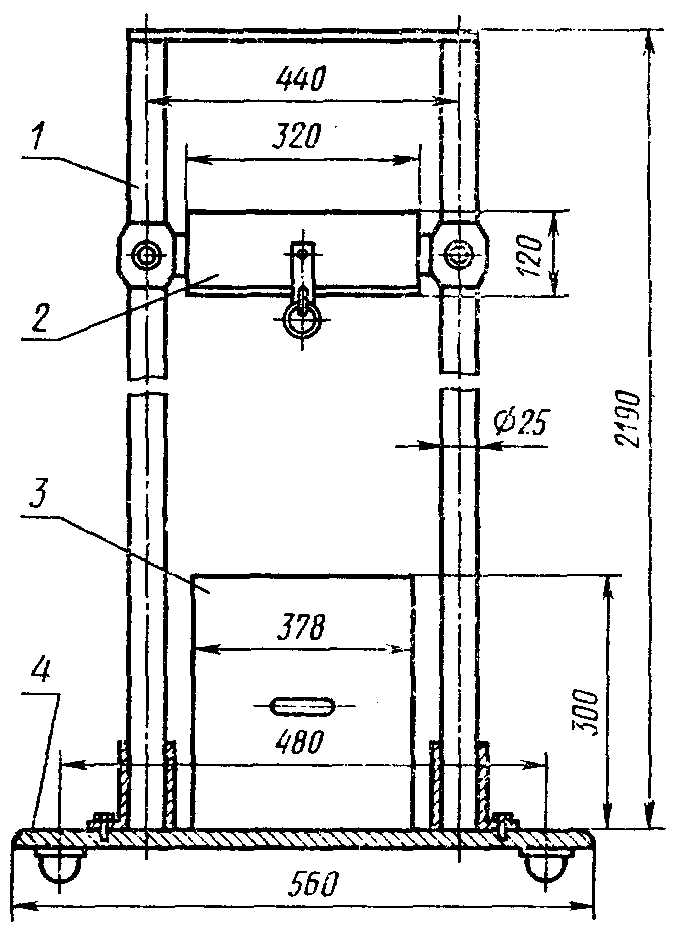
1 — стойка; 2 — ящик для кокса до сбрасывания; 3 — ящик для кокса после сбрасывания; 4 — плита
барабан колосниковый с редуктором, мотором и набором сит с квадратными отверстиями размером 60 x 60, 40 x 40, 25 x 25 и 10 x 10 мм для рассева кокса (черт. 3). Диаметр барабана 373 мм, длина 265 мм, расстояние между колосниками круглого сечения диаметром 10 мм — 25 мм. Скорость вращения 50 об/мин;
Барабан с механическими ситами
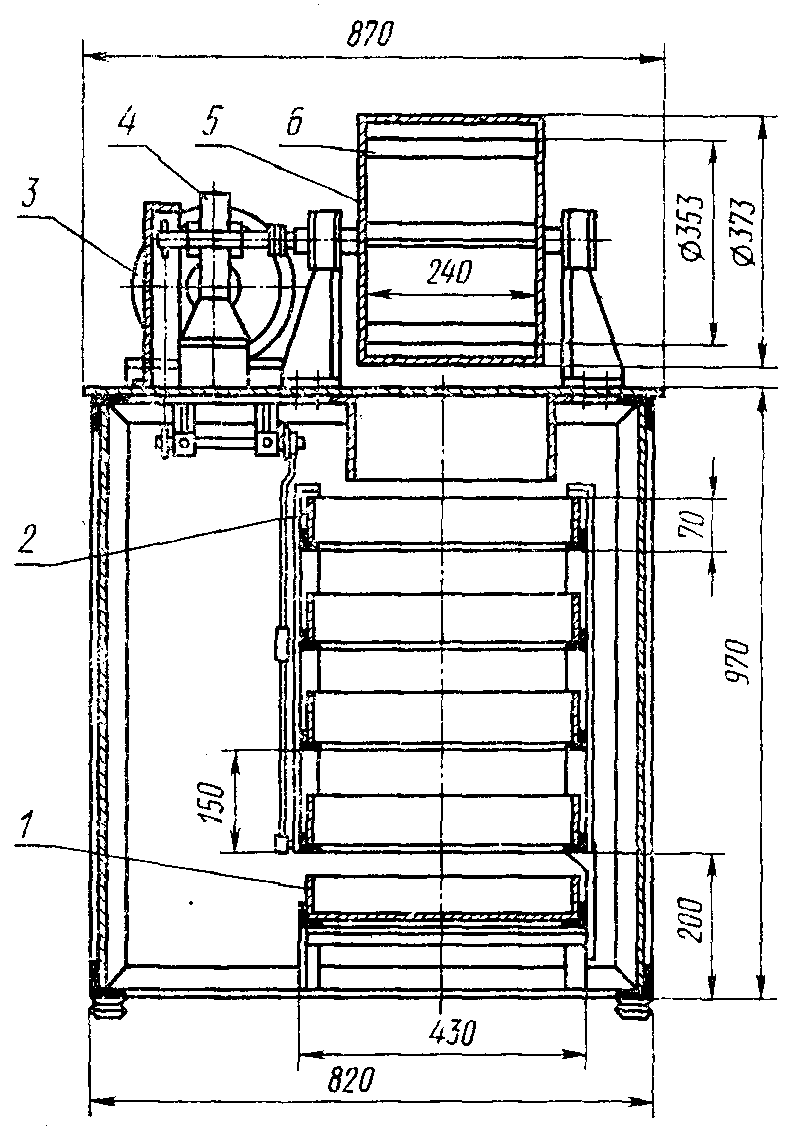
1 — противень; 2 — сито; 3 — электромотор; 4 — редуктор; 5 — кожух барабана; 6 — колосник
аппарат для определения прочности тела кокса (класса 3 — 6 мм) с приводным механизмом, мотором и счетчиком оборотов с автоматическим отключением (черт. 4). Внутренний диаметр цилиндров аппарата 25 +/- 1 мм и высота 310 +/- 0,5 мм. Цилиндры изготовляют из стали марки 15Х25Т или 15Х28 по ГОСТ 5632-72. Чистота обработки внутренних поверхностей цилиндров должна соответствовать классу 7 по ГОСТ 2789-73. В каждый цилиндр помещаются пять стальных шаров диаметром 15,08 +/- 0,1 мм по ГОСТ 3722-60. Скорость вращения цилиндров 25 об/мин;
стакан мерный с внутренним диаметром 30 мм, высотой 71 мм и вместимостью 50 см3;
бункер для загрузки угля (черт. 5);
вибратор (черт. 6);
аппарат для тушения кокса (черт. 7);
Аппарат для испытания кокса класса 3 — 6 мм
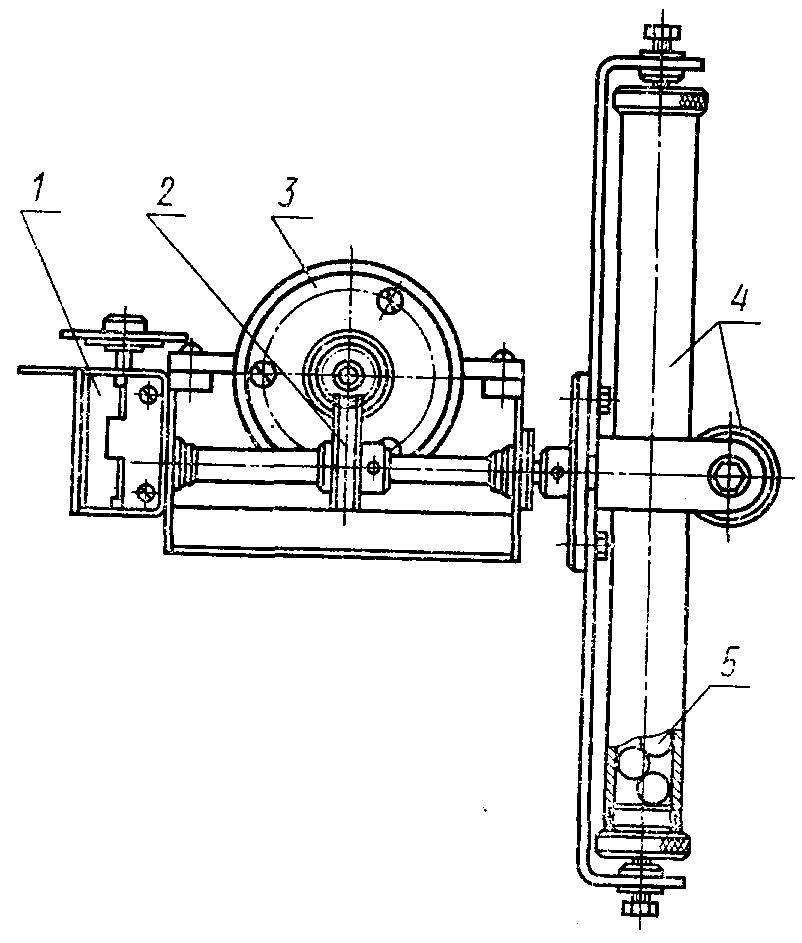
1 — счетчик оборотов с автоматическим отключателем; 2 — редуктор; 3 — мотор; 4 — цилиндры; 5 — стальной шар
дробилка щековая лабораторная;
дробилка лабораторная двухвалковая по ГОСТ 12237-66;
набор сит с ячейками круглого сечения диаметром 6,3 и 1 мм с поддоном и крышкой;
весы лабораторные с погрешностью взвешивания не более 0,1 кг и 0,01 г;
противни, совки, скребки и др.
3. ПОДГОТОВКА К ИСПЫТАНИЮ
3.1. Для определения коксуемости от первичной пробы, сокращенной и измельченной до размера частиц 0 — 3 мм, отбирают пробу угля массой 10 кг.
От пробы угля массой 10 кг отбирают порцию массой 3 кг. Оставшуюся пробу сохраняют для проведения повторных испытаний.
Отобранную порцию тщательно перемешивают на противне и методом квартования отбирают 0,5 кг угля для определения внешней влаги и технического анализа.
Если зольность угля более 10%, всю пробу обогащают по ГОСТ 1186-69.
Оставшийся на противне уголь доводят до воздушно-сухого состояния, отбирают пробу массой 2 кг и помещают в бункер для загрузки.
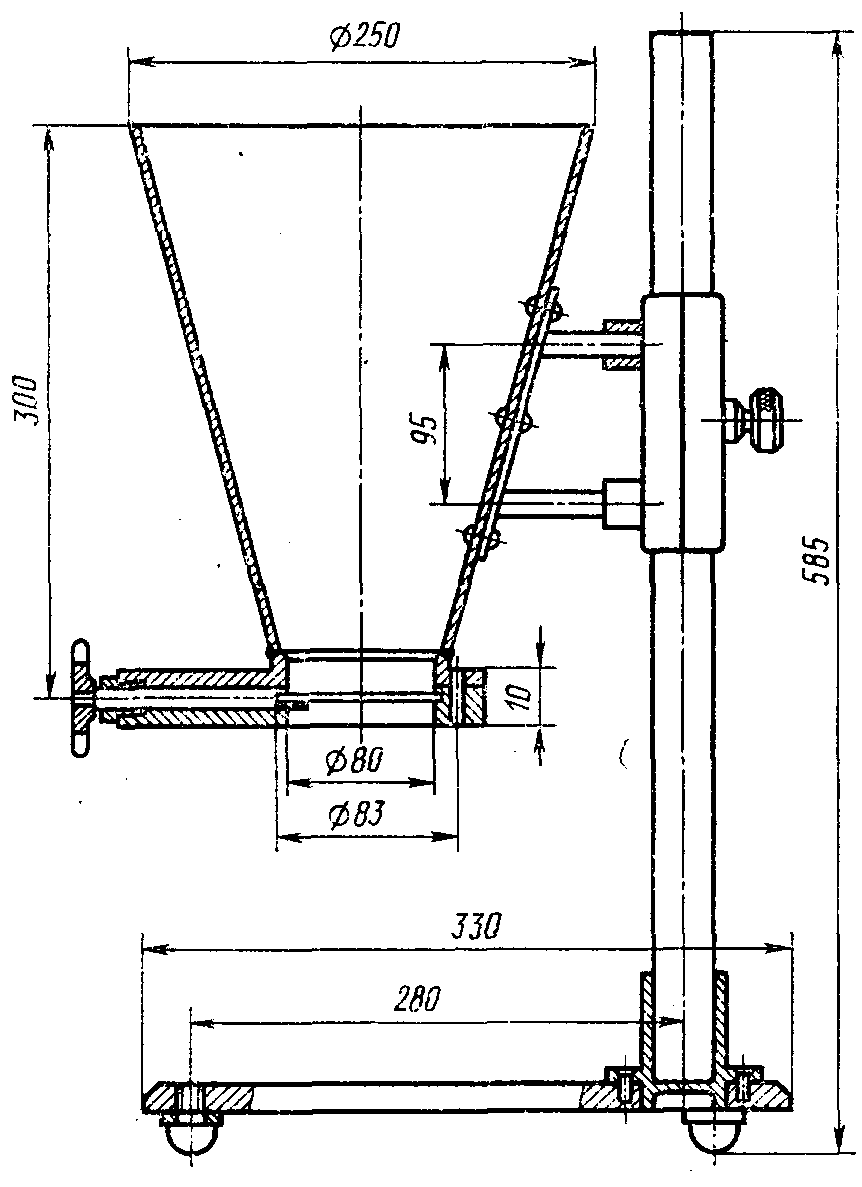
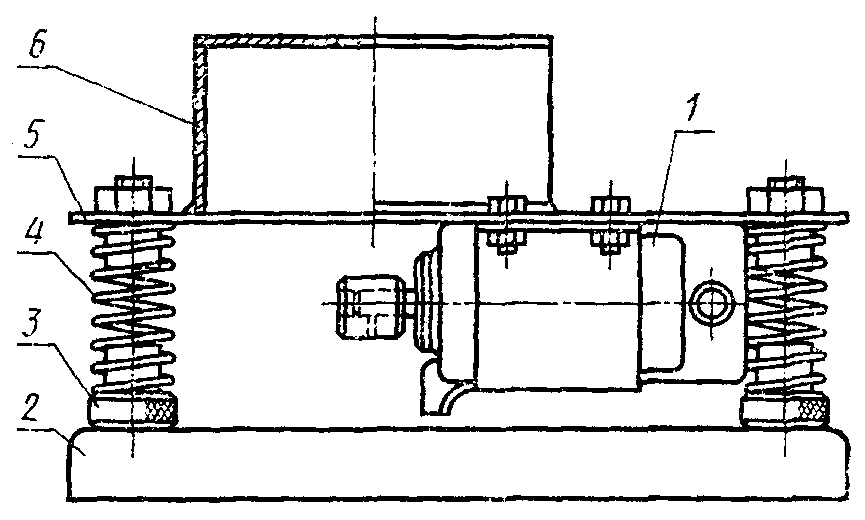
1 — мотор с эксцентриком; 2 — опорная плита; 3 — направляющая; 4 — пружина; 5 — станина; 6 — гнездо для мерного цилиндра или стакана
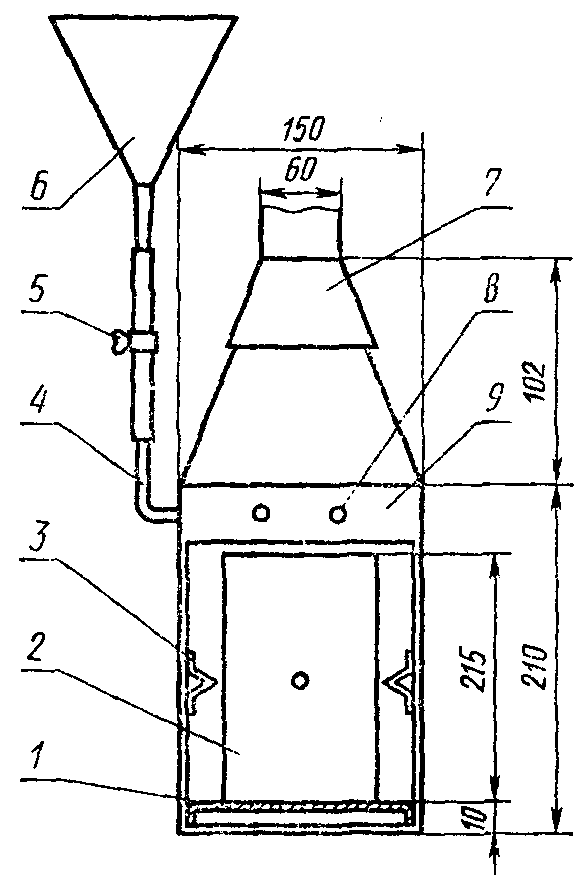
1 — подставка; 2 — ящик с коксом; 3 — направляющая; 4 — резиновая трубка; 5 — зажим; 6 — воронка; 7 — отводная трубка; 8 — разбрызгиватель; 9 — камера
Из бункера после открытия шибера весь уголь поступает в ящик для коксования. Высота падения угля (расстояние от шибера бункера до дна ящика) должна быть 200 мм. Для равномерной загрузки угля шибер располагают над центром ящика. Отверстие для термопары в передней части ящика прикрывают бумагой. При загрузке углем ящик устанавливают на лист бумаги или противень. Просыпавшийся уголь тщательно собирают и переносят в ящик.
Загруженный в ящик уголь разравнивают и уплотняют плоской трамбовкой так, чтобы между углем и крышкой ящика было пространство (для летучих продуктов коксования) высотой 18 — 20 мм. Такое заполнение соответствует полезной емкости ящика около 2,66 л и объемной плотности угля 750 кг/м3. После уплотнения угля ящик закрывают крышкой и обмазывают смесью глины и песка край крышки.
3.2. Перед испытанием проверяют состояние камеры печи, схему включения нагревательных элементов, работу измерительной аппаратуры, уровень расположения термопар на левой и правой сторонах камеры у стенок. Термопары устанавливают так, чтобы расстояние от концов до дна камеры составляло 84 +/- 10 мм.
После проверки камеру закрывают дверцей, отверстие на верхней части печи для трубы, отводящей летучие продукты, закрывают куском асбеста и включают электропечь.
Камеру нагревают равномерно со скоростью 25 °C в минуту до температуры 1000 °C.
При достижении температуры 1000 °C камера готова для загрузки испытуемой пробы угля.
4. ПРОВЕДЕНИЕ ИСПЫТАНИЯ
4.1 Проведение опытного коксования
4.1.1. Отключают автотрансформаторы, быстро открывают дверцу камеры и вставляют ящик на равном расстоянии от боковых стенок камеры и вплотную к стенке, противоположной дверце, так, чтобы отверстие в крышке ящика и верхней части печи, а также в дверце камеры и передней стенке ящика совпадали. Дверцу камеры закрывают и через отверстие в верхней части камеры на крышку ящика ставят трубу для отвода летучих продуктов коксования.
В отверстия дверцы камеры и передней стенки ящика вставляют термопару в чехле из нержавеющей стали. Термопару вставляют так, чтобы конец ее находился в центре угольной загрузки на расстоянии 83 +/- 10 мм от передней стенки ящика.
Для полной герметизации камеры печи дверцу, зазоры между трубой и верхней частью печи, чехлом для термопары и отверстием в дверце обмазывают смесью глины и песка.
Время загрузки ящика в камеру должно быть минимальным, с тем чтобы температура у стенки камеры понизилась не менее чем до 650 °C.
Включают автотрансформаторы и регулятор подъема температуры. Нагрев коксовой печи производят со скоростью 2 °C в минуту. При достижении у стенки камеры температуры 1050 °C регулятор подъема температуры отключают и дальнейший нагрев угля производят при постоянной температуре у стенки камеры до тех пор, пока в центре коксуемой массы установится температура 950 °C.
Выключают автотрансформаторы, вынимают чехол с термопарой из дверцы, снимают трубу, открывают дверцу и осторожно извлекают ящик с коксом.
Для тушения кокса быстро снимают крышку ящика, ящик вставляют в аппарат для тушения кокса, закрывают крышку аппарата, снимают зажим с резиновой трубки, соединенной с воронкой, в которой находится вода. Тушение кокса производят в ящике через трубчатые брызгала равномерно по всей поверхности кокса (расход воды до 0,8 л).
После тушения и удаления паров весь кокс из ящика взвешивают и рассчитывают выход валового кокса в процентах на сухую массу загруженного угля или шихты.
Измерение, запись и регулирование температурного режима коксовой печи производят автоматическими приборами с программными регуляторами.
Примечание. Допускается ручное регулирование режима работы печи. При этом с момента загрузки температуру у стенок камеры и в центре коксуемой массы угля фиксируют в протоколе (см. приложение 1) через каждые 10 мин. При ручной регулировке по данным протокола строят кривую подъема температуры в центре коксуемой массы угля (по оси абсцисс откладывают время коксования, а по оси ординат — температуру).
4.2 Определение физико-механических свойств кокса
4.2.1. Весь кокс после взвешивания переносят в ящик аппарата для сбрасывания, размещая его равномерно по всей площади ящика, и производят однократное сбрасывание кокса на металлическую плиту с высоты 1,8 м.
После сбрасывания весь кокс аккуратно собирают и вручную производят определение ситового состава на ситах с квадратными отверстиями размером 60 x 60, 40 x 40, 25 x 25 и 10 x 10 мм в течение 4 мин, после чего подсчитывают выход отдельных классов кокса в граммах и процентах. Результаты записывают в протокол (см. приложение 2).
По ситовому составу кокса после сбрасывания определяют крупность кокса \sum 40 в процентах ( \sum 40 — сумма классов кокса более 40 мм). Полученные результаты записывают в протокол (см. приложение 2).
4.2.2. Кокс крупностью более 25 мм (классы более 60, 60 — 40 и 40 — 25 мм) после испытания на сбрасывание загружают в барабан, который вращают 6 мин (300 оборотов). После этого остаток кокса в барабане взвешивают, а коксовую мелочь подвергают ситовому анализу на ситах с квадратными отверстиями размером 25 x 25 и 10 x 10 мм в течение 4 мин. Полученные результаты в граммах и процентах записывают в протокол (см. приложение 2).
По результатам испытания кокса в барабане определяют прочность кускового кокса в процентах: П25 (выход кокса более 25 мм) и П10 (выход кокса класса 0 — 10 мм).
Расхождения между результатами двух определений (коксований) не должны превышать 3 абс. %. За окончательный результат принимают среднее арифметическое результатов двух определений.
Если расхождение между результатами двух определений более 3%, проводят третье определение.
За окончательный результат принимают среднее арифметическое результатов двух наиболее близких определений в пределах допустимых расхождений.
4.3 Определение прочности тела кокса
4.3.1. Весь кокс после испытания в барабане дробят в лабораторной щековой дробилке до размера частиц 0 — 13 мм, выделяют кокс класса 3 — 6 мм просеиванием через сита с круглыми отверстиями диаметром 6 и 3 мм. Кокс класса менее 3 мм отбрасывают, а более 6 мм измельчают в несколько приемов в лабораторной двухвалковой дробилке с гладкими валками, постепенно сужая щель между валками от 6 до 4 мм до полного прохождения всего кокса через сито с размером отверстий диаметром 6 мм. При этом кокс класса менее 3 мм при каждом рассеве отбрасывают, а класса 3 — 6 мм собирают вместе и присоединяют к полученному при предварительном дроблении кокса в щековой дробилке.
Примечание. Для точности регулирования щели между валками удобно пользоваться шаблонами — железными пластинками толщиной 6 и 4 мм. Допускается измельчение кокса вручную.
Кокс класса 3 — 6 мм просушивают на противне в сушильном шкафу в течение 2 — 3 ч, затем высыпают на противень или плиту, тщательно перемешивают, распределяют по поверхности ровным слоем толщиной не более 10 мм и делят на 20 квадратов (по 5 квадратов в ряду). В мерный стакан или цилиндр вместимостью 50 см3 от каждого квадрата отбирают пробу кокса и уплотняют в течение 10 с на вибраторе, затем досыпают коксом того же класса крупности, а избыток удаляют стальной линейкой. Кокс из мерного стакана взвешивают с погрешностью не более 0,05 г и результат взвешивания заносят в протокол (см. приложение 2). Так же готовят вторую пробу.
Масса кокса объемом 50 см3 является относительным показателем насыпной массы кокса.
Цилиндр аппарата для определения прочности тела снимают с крестовины, отвинчивают пробку и извлекают стальные шары. Половину пробы кокса загружают в цилиндр, после чего в этот цилиндр, расположенный наклонно, осторожно загружают все шары, засыпают вторую половину пробы, навинчивают пробку и ставят цилиндр в крестовину аппарата.
Аналогично производят загрузку второго цилиндра.
После установки цилиндров в крестовину аппарата включают мотор. Обработку кокса в цилиндрах заканчивают после 1000 оборотов, затем производят рассев каждой пробы кокса на сите с круглыми отверстиями диаметром 1 мм.
Показатель выхода кокса класса более 1 мм в процентах характеризует прочность тела кокса (Пс).
За окончательный результат испытания принимают среднее арифметическое результатов двух параллельных определений. Расхождения между результатами параллельных определений при одновременном испытании не должны превышать 1,5 абс. %.
Если расхождения между результатами двух определений более 1,5%, определение повторяют. Результаты заносят в протокол (см. приложение 2).
ГОСТ 3044-74 введен взамен ГОСТ 3044-61.
ГОСТ 6616-74 введен взамен ГОСТ 6616-61.
Приложение 1
| Номер испытания | Дата и место отбора проб (бассейн, шахта, пласт, выработка) | Технический анализ | Загружено угля, г | Плотность насыпной массы, угля, кг/м3 | ||
| Aс | Wр | Vг | ||||
Температурный режим коксования
| Время коксования | Температура в камере, °C | Примечание | |||
| часы, минуты | время от начала коксования | у левой стенки | у правой стенки | в центре коксуемой массы | |
Приложение 2
Определение ситового состава и прочности кускового кокса
Определение прочности тела кокса класса 3 — 6 мм
| Номер цилиндра | Масса 50 см3 кокса, г | Выход кокса, г | Показатель прочности тела кокса Пс (выход кокса размером более 1 мм), % | ||
| размер кусков, мм | потери | ||||
| более 1 | 0 — 1 | ||||