ГОСТ 6227-80. Межгосударственный стандарт. Метчики для конической резьбы. Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 09.06.1980 № 2655)
(ред. от 24.10.1990)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 7-95 Межгосударственного совета по стандартизации, метрологии и сертификации («ИУС», № 11, 1995). Документ введен в действие с 01.07.1981. Взамен ГОСТ 6227-71, ГОСТ 5.2317-77.
Постановлением Государственного комитета СССР по стандартам
Taps for taper thread. Specifications
1 июля 1981 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством станкостроительной и инструментальной промышленности СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 09.06.80 № 2655
3. Стандарт полностью соответствует СТ СЭВ 424-77
4. Стандарт соответствует международному стандарту ИСО 2284-87
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 8.051-81 | 4.12 |
| ГОСТ 1050-88 | 2,4; 4.3 |
| ГОСТ 2789-73 | 2.7 |
| ГОСТ 4543-71 | 2.4 |
| ГОСТ 6111-52 | Вводная часть, 1.1; 4.4; приложение 1 |
| ГОСТ 6211-81 | Вводная часть, 1.1; приложение 1 |
| ГОСТ 6485-69 | 4.13 |
| ГОСТ 9013-59 | 4.9 |
| ГОСТ 9378-93 | 4.11 |
| ГОСТ 9523-84 | 1.2 |
| ГОСТ 14034-74 | 1.4 |
| ГОСТ 18088-83 | 2.17; 5 |
| ГОСТ 19265-73 | 2.2 |
| ГОСТ 21350-75 | 4.4 |
| ГОСТ 23726-79 | 3.1 |
| ГОСТ 25706-83 | 4.11 |
7. Ограничение срока действия снято по протоколу № 7-95 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 11-95)
8. ИЗДАНИЕ (сентябрь 2003 г.) с Изменениями № 1, 2, утвержденными в декабре 1986 г., октябре 1990 г. (ИУС 4-87, 1-91)
Настоящий стандарт распространяется на метчики, предназначенные для нарезания конической дюймовой резьбы с углом профиля 60° по ГОСТ 6111 и трубной конической резьбы по ГОСТ 6211 на сверлильных станках, автоматах и агрегатных станках с применением специальных патронов для нарезания конической резьбы в резьбовых соединениях трубопроводов машин и станков, изготовляемые для нужд экономики страны и экспорта.
Стандарт полностью соответствует СТ СЭВ 424.
Требования стандарта в части разд. 1, 2, 4, 5 и пп. 3.1.1 и 3.1.2 являются обязательными.
(Измененная редакция, Изм. № 1, 2).
1. ОСНОВНЫЕ РАЗМЕРЫ И ПРОФИЛЬ РЕЗЬБЫ
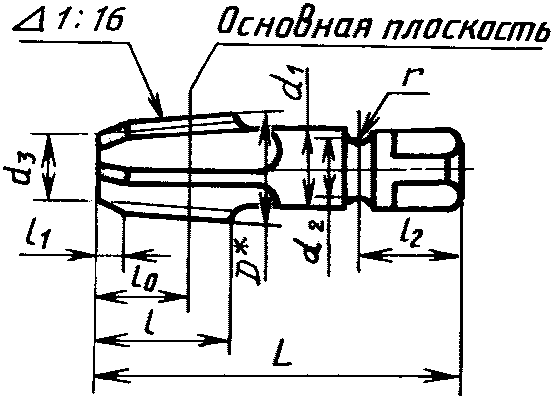
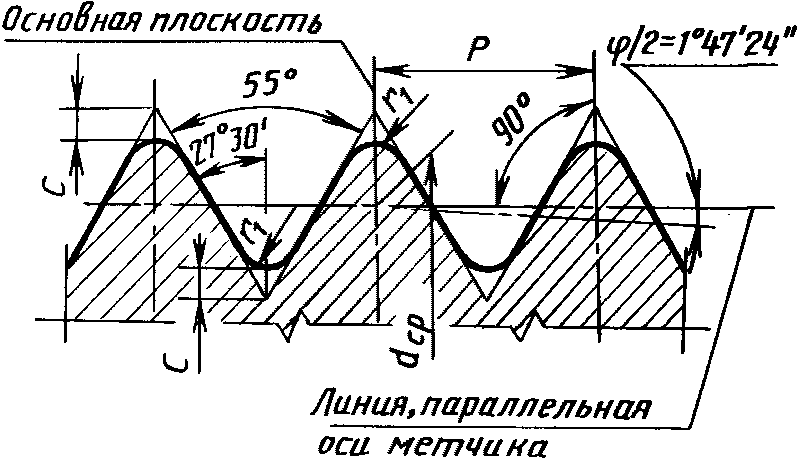
1.1. Основные размеры и профиль резьбы метчиков должны соответствовать указанным на черт. 1 и в табл. 1 и 2.
Профиль резьбы метчиков для трубной конической резьбы
с углом профиля 55° по ГОСТ 6211
Профиль резьбы метчиков для конической дюймовой резьбы
с углом профиля 60° по ГОСТ 6111
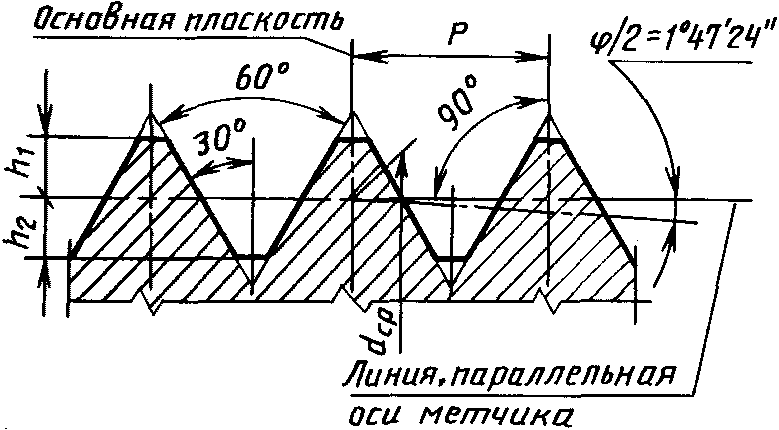
1. Биссектриса угла профиля перпендикулярна к оси метчика.
2. Шаг резьбы измеряется параллельно оси метчика.
3. Предельные отклонения размеров профиля резьбы должны отсчитываться от линий теоретического профиля в направлении, перпендикулярном к оси метчика.
Пример условного обозначения метчика для нарезания конической дюймовой резьбы K 1/4» с диаметром хвостовика d1 = 14 мм:
Пример условного обозначения метчика для нарезания конической трубной резьбы Rc 1/4:
(Измененная редакция, Изм. № 1, 2).
1.2 Размеры квадратов — по ГОСТ 9523.
1.3. У метчиков для резьб K 1/16», Rc 1/16; K 1/8», Rc 1/8; K 1/4», Rc 1/4 допускается выполнять проточку для выхода круга при шлифовании резьбы.
(Измененная редакция, Изм. № 1).
1.4. Центровые отверстия — формы А по ГОСТ 14034. Метчики для резьбы K 1/16», Rc 1/16 допускается изготавливать с наружными центрами.
(Измененная редакция, Изм. № 1, 2).
1.5. Допускается скругление по вершине и впадине профиля конической дюймовой резьбы в пределах поля допуска на величину h1.
1.6. Элементы конструкции и геометрические параметры метчиков указаны в приложении 1.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Метчики должны изготавливаться в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
2.2. Метчики должны быть изготовлены из быстрорежущей стали по ГОСТ 19265.
2.3. Метчики для резьбы K 3/8» и Rc 3/8 и более должны изготавливаться сварными. Метчики для резьбы Rc 1/8 и Rc 1/4 допускается изготавливать сварными. В зоне сварки раковины, непровар, поджог металла, кольцевые трещины и свищи не допускаются.
2.4. Хвостовики сварных метчиков должны изготавливаться из стали марки 45 по ГОСТ 1050 или из стали марки 40Х по ГОСТ 4543.
2.5 Твердость метчиков должна быть:
рабочей части — 63 ... 66 HRCэ;
у метчиков из быстрорежущей стали с содержанием ванадия 3% и более и кобальта 5% и более — 64 ... 68 HRCэ;
хвостовика на длине, включающей квадрат и кольцевую канавку:
у сварных метчиков — 37 ... 52 HRCэ;
у цельных метчиков — 37 ... 57 HRCэ.
(Измененная редакция, Изм. № 1).
2.6 Метчики допускается изготавливать цианированными.
2.7 Параметры шероховатости поверхностей метчиков по ГОСТ 2789 не должны быть более, мкм:
Примечание. Параметр шероховатости передней поверхности должен выдерживаться на высоте не менее 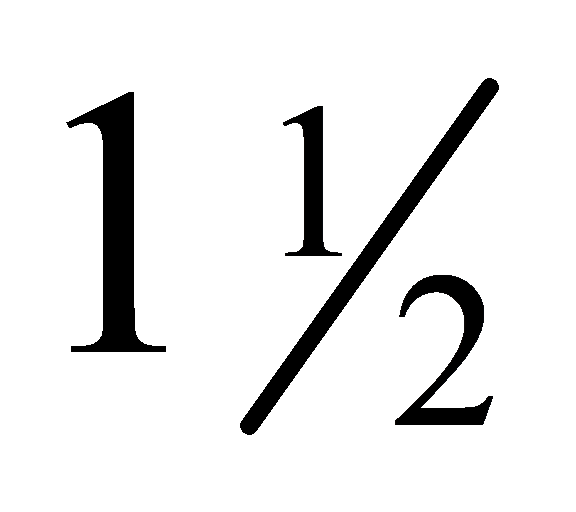 высоты профиля резьбы. Допускается перелом передней поверхности в сторону поднутрения.
(Измененная редакция, Изм. № 1).
2.8. После термической обработки центровые отверстия и наружные центры должны быть механически обработаны.
(Измененная редакция, Изм. № 2).
2.9. Метчики должны быть затылованы по профилю на всей длине рабочей части и по наружной поверхности заборного конуса.
2.10. По согласованию с потребителем допускается изготовление метчиков без кольцевых канавок.
2.11 Предельные отклонения размеров метчиков не должны быть более:
2.13. Допуски радиального биения режущей части, калибрующей части и хвостовика должны соответствовать указанным на черт. 2 и в табл. 3.
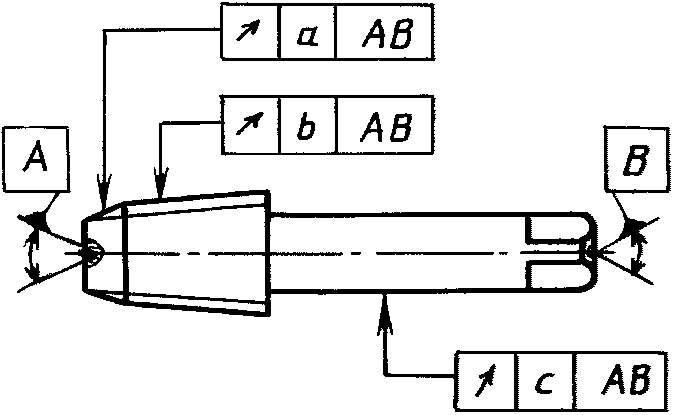
| Обозначение размера резьбы | a | b | c |
| K 1/16» — K 1/2», Rc 1/16 — Rc 1/2 | 0,03 | 0,02 | 0,02 |
| K 3/4», Rc 3/4 | 0,03 | ||
| K 1» — K 2», Rc 1 — Rc 2 | 0,04 | 0,03 |
(Измененная редакция, Изм. № 1).
2.14. Средняя наработка до отказа и 95%-ная наработка метчиков из стали марки Р6М5 должны быть не менее значений, указанных в табл. 3а.
(Измененная редакция, Изм. № 1, 2).
2.15. Критерием затупления метчиков является несоответствие нарезаемой резьбы требуемой точности.
(Введен дополнительно, Изм. № 1).
2.16 На хвостовике метчика должны быть четко нанесены:
товарный знак предприятия-изготовителя;
обозначение метчика (последние четыре цифры);
1. Допускается марку стали Р6М5 не маркировать.
2. Допускается маркировать вместо марки стали буквы:
HSS — для стали с содержанием вольфрама 6% и более;
HSSCo — для стали с содержанием кобальта, с указанием марки стали на этикетке.
3. На метчиках для резьбы K 1/16» — K 1/4», Rc 1/16 — Rc 1/4 знаки маркировки допускается наносить на квадрате.
4. На метчиках для резьбы K 1/16» — K 1/4», Rc 1/16 — Rc1_{4}^{1} обозначение метчиков допускается не маркировать.
2.17. Транспортная маркировка, маркировка потребительской тары и упаковка — по ГОСТ 18088.
2.16, 2.17. (Введены дополнительно, Изм. № 2).
3. ПРИЕМКА
3.1 Правила приемки — по ГОСТ 23726.
(Измененная редакция, Изм. № 1).
3.1.1. Периодические испытания на среднюю наработку до отказа проводятся один раз в три года, на 95%-ную наработку — один раз в год не менее чем на пяти метчиках.
3.1.2. Испытания метчиков должны проводиться на одном типоразмере для каждого диапазона резьб, указанных в табл. 4.
| Обозначение размера резьбы | Скорость резания, м/мин |
|---|---|
| K 1/16» — K 3/4»; Rc 1/16 — Rc 3/4 | 2,7 — 3,6 |
| K 1» — K 2»; Rc 1 — Rc 2 | 3,6 — 5,5 |
3.1.1, 3.1.2. (Измененная редакция, Изм. № 1, 2).
4. МЕТОДЫ КОНТРОЛЯ
4.1. Испытания метчиков должны проводиться на сверлильных или резьбонарезных станках, соответствующих установленным для них нормам точности и жесткости.
4.2. Крепление метчиков должно осуществляться при помощи патронов, обеспечивающих самоустановление метчиков или изделия в радиальном направлении, компенсирующих отклонение от отверстия и метчика.
4.3. Метчики должны испытываться на образцах из стали марки 45 по ГОСТ 1050, твердостью 197 ... 207 HB.
4.4. У изделий, предназначенных для нарезания резьбы, должны быть предварительно обработаны отверстия коническими развертками конусообразностью 1 : 16. Диаметр обработанного отверстия должен соответствовать внутреннему диаметру резьбы по ГОСТ 6111 или диаметру отверстий под нарезание трубной конической резьбы по ГОСТ 21350.
4.1 — 4.4. (Измененная редакция, Изм. № 1).
4.5. Испытания метчиков на работоспособность, среднюю наработку до отказа и 95%-ную наработку должны проводиться на режимах, указанных в табл. 4.
(Измененная редакция, Изм. № 1, 2).
4.6. Каждым испытуемым на работоспособность метчиков должно быть нарезано количество отверстий, указанное в табл. 5.
После испытаний на работоспособность на режущих кромках не должно быть выкрашиваний. Метчики после испытаний должны быть пригодны к дальнейшей работе.
4.7. В качестве смазочно-охлаждающей жидкости при машинном нарезании резьбы применяется 5%-ный (по массе) раствор эмульсола в воде с расходом не менее 5 л/мин.
4.6, 4.7. (Измененная редакция, Изм. № 1).
4.8. Приемочные значения средней наработки до отказа и 95%-ной наработки не должны быть менее указанных в табл. 6.
(Измененная редакция, Изм. № 1, 2).
4.9 Твердость метчиков измеряют по ГОСТ 9013.
4.10 Внешний вид контролируют осмотром.
4.11. Параметры шероховатости поверхностей метчиков проверяют сравнением с образцами шероховатости по ГОСТ 9378 или с образцовыми инструментами, имеющими значения параметров шероховатости поверхностей, указанные в п. 2.7 с применением лупы ЛП-1-4x по ГОСТ 25706.
4.12 При контроле параметров метчиков должны применяться методы и средства измерения, погрешность которых не превышает:
при измерении линейных размеров — значений, указанных в ГОСТ 8.051;
при измерении углов — 35% значения допуска на проверяемый угол;
при контроле формы и расположения поверхностей — 25% значения допуска на проверяемый параметр.
4.13. Соответствие параметров нарезанной резьбы требованиям п. 2.15 контролируют при помощи конических резьбовых калибров (пробок) по ГОСТ 6485.
4.9 — 4.13. (Измененная редакция, Изм. № 1).
5. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
Транспортирование и хранение — по ГОСТ 18088.
Разд. 5. (Измененная редакция, Изм. № 2).
Разд. 6. (Исключен, Изм. № 1).
ЭЛЕМЕНТЫ КОНСТРУКЦИИ И ГЕОМЕТРИЧЕСКИЕ ПАРАМЕТРЫ МЕТЧИКОВ
Элементы конструкции и геометрические параметры метчиков указаны на чертеже и в таблице.
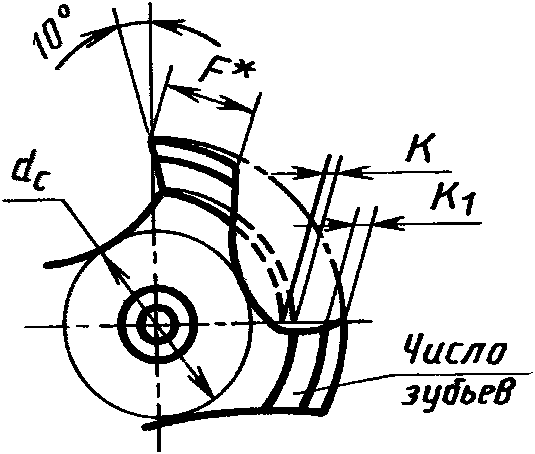
1. Дно стружечных канавок выполнять:
у метчиков для резьб K 1/16» — K 1/2», Rc 1/16 — Rc 1/2 — параллельно образующей конуса;
у метчиков для резьб K 3/4» — K 2», Rc 3/4 — Rc 2 — параллельно оси метчика.
2. K — величина затылования измеряется по наружному диаметру на режущей части (на первом витке, прилегающем к калибрующей части).
K1 — величина затылования по всему профилю, измеряется в основной плоскости.
3. Диаметр сердцевины dс, ширина зуба F и передний угол заданы в основной плоскости.
ПРИЛОЖЕНИЕ 1. (Измененная редакция, Изм. № 1).
ПРИЛОЖЕНИЕ 2. (Исключено, Изм. № 1).
| УДК 621.993.1:006.354 | Группа Г23 |
|---|