ГОСТ 588-81* (СТ СЭВ 1011-78). Государственный стандарт Союза ССР. Цепи тяговые пластинчатые. Технические условия
(введен Постановлением Госстандарта СССР от 15.01.1981 № 5)
(ред. от 01.12.1986)
Примечание
Отдельные положения данного документа включены в Перечень стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и осуществления оценки (подтверждения) соответствия продукции, и Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) (Решение Комиссии Таможенного союза от 18.10.2011 № 823). Документ включен в Перечень документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента «О безопасности машин и оборудования», утвержденного Постановлением Правительства РФ от 15.09.2009 № 753 (Приказ Росстандарта от 20.08.2010 № 3108). Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 № 1328-р). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято Постановлением Госстандарта СССР от 03.02.1992 № 100 («ИУС», № 5, 1992). Срок действия данного документа продлен до 1 января 1992 года Постановлением Госстандарта СССР от 19.12.1986 № 4139. Документ введен в действие с 1 июля 1981 года. Взамен ГОСТ 588-74.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 588-74"]:::rst
  n1["ГОСТ 588-81*"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-588-81" "ГОСТ 588-81*. Государственный стандарт Союза ССР. Цепи тяговые пластинчатые. Технические условия (введен Постановлением Госстандарта СССР от 15.01.1981 N 5)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Постановлением Государственного комитета СССР по стандартам от 15 января 1981 г. № 5 срок введения установлен
Проверен в 1986 г. Постановлением Госстандарта от 19.12.86 № 4139 срок действия продлен
Несоблюдение стандарта преследуется по закону
Настоящий стандарт распространяется на тяговые пластинчатые втулочные, роликовые и катковые цепи, применяемые в подъемно-транспортных машинах и других механизмах.
Стандарт полностью соответствует СТ СЭВ 1011-78.
В стандарте учтены требования международных стандартов ИСО 1977/I (разд. 1) и ИСО 1977/III (разд. 2).
1. ТИПЫ, ИСПОЛНЕНИЯ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ ЦЕПЕЙ
1.1 Стандарт устанавливает следующие типы тяговых пластинчатовых цепей:
3 — катковые с гладкими катками с подшипниками скольжения;
4 — катковые с ребордами на катках с подшипниками скольжения.
1.2 По конструкции цепи каждого типа должны изготавливаться исполнений:
1 — неразборная цепь со сплошными валиками (индекс M);
1.3. Для соединения отрезков неразборной цепи исполнений 1 и 3 должны применяться соединительные звенья в виде наружных звеньев с одной съемной пластиной.
1.4. Допускается в звеньях разборных цепей неразборное соединение валиков с одной пластиной (например, расклепкой).
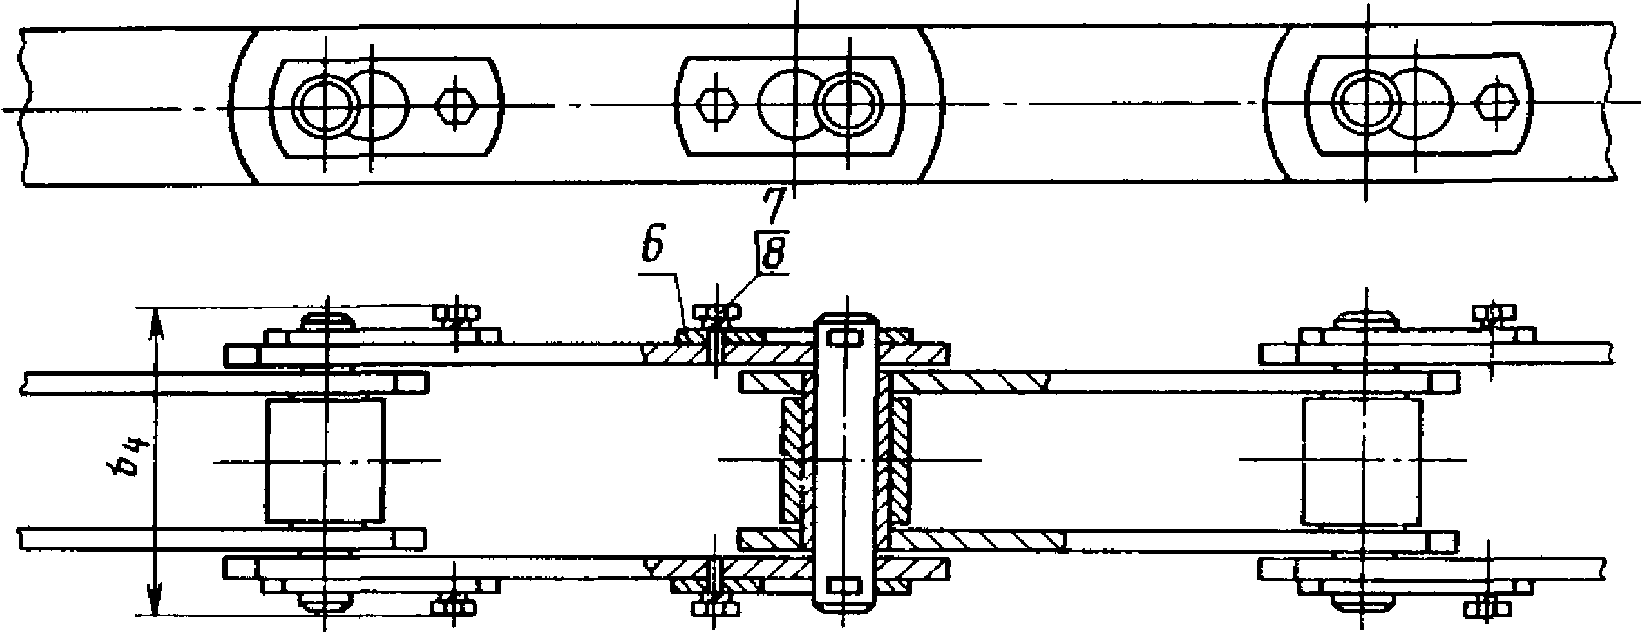
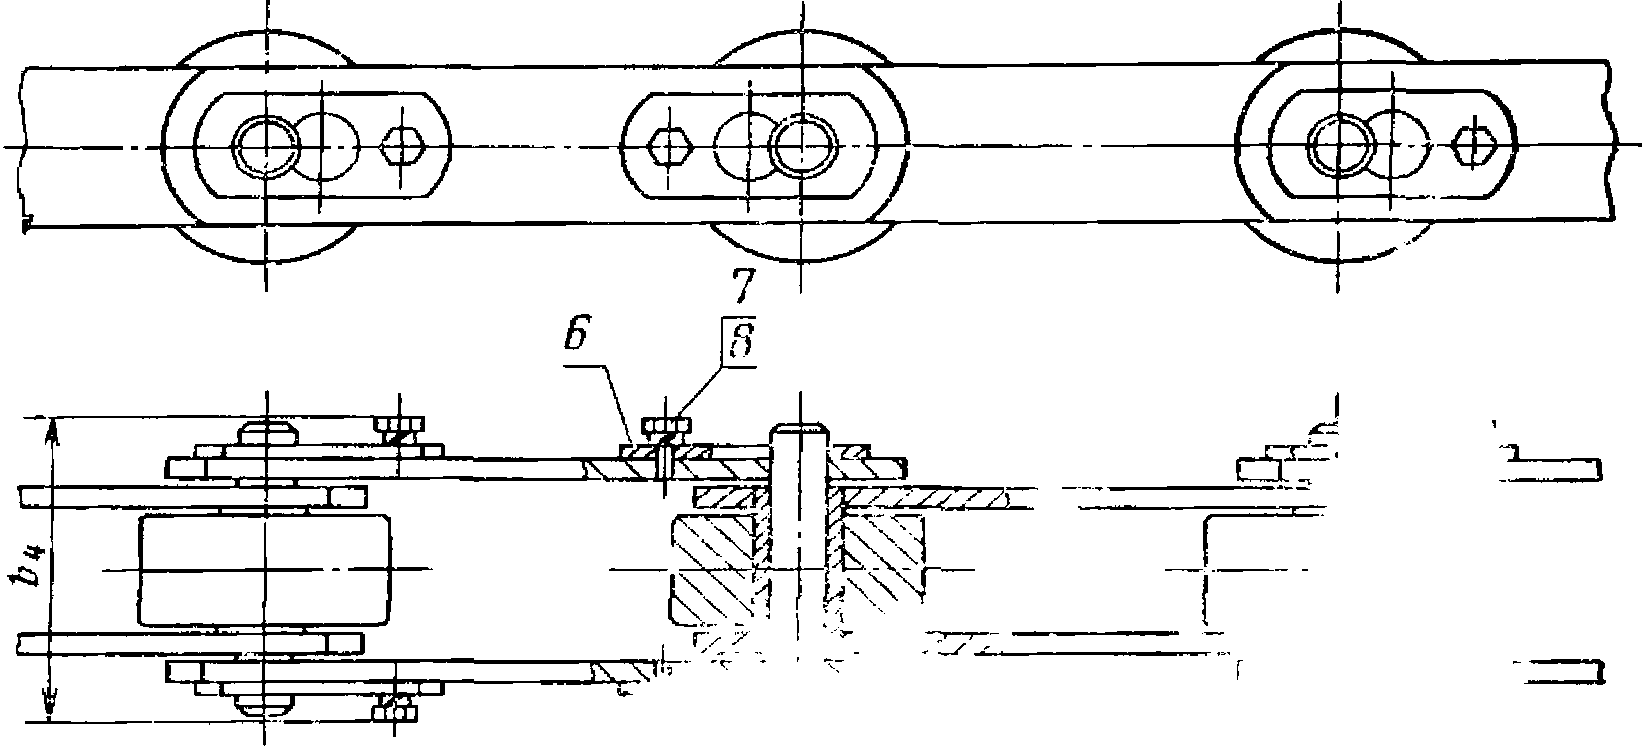
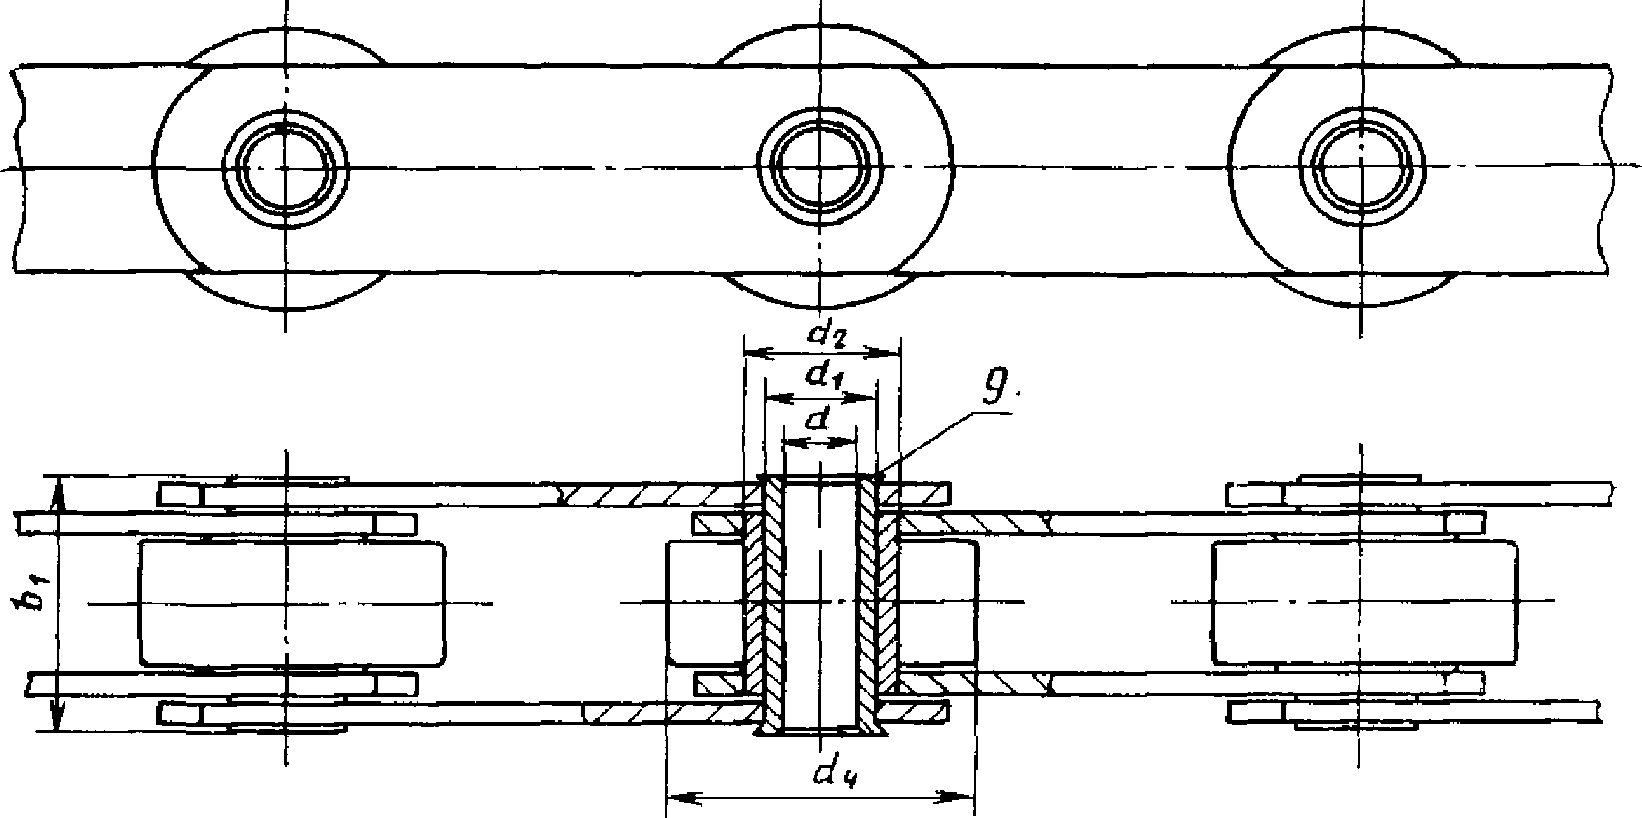
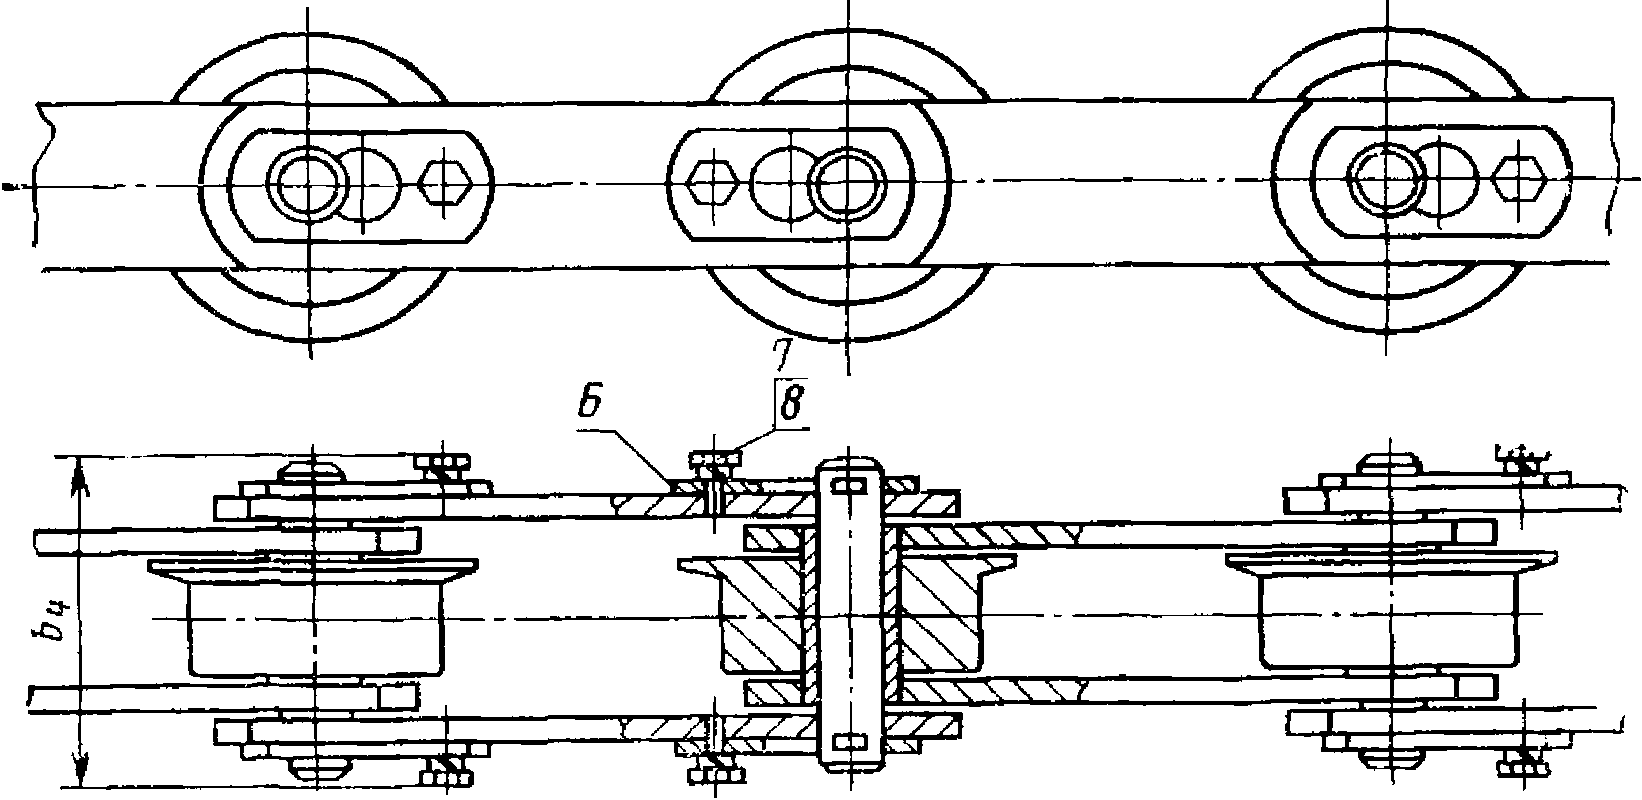
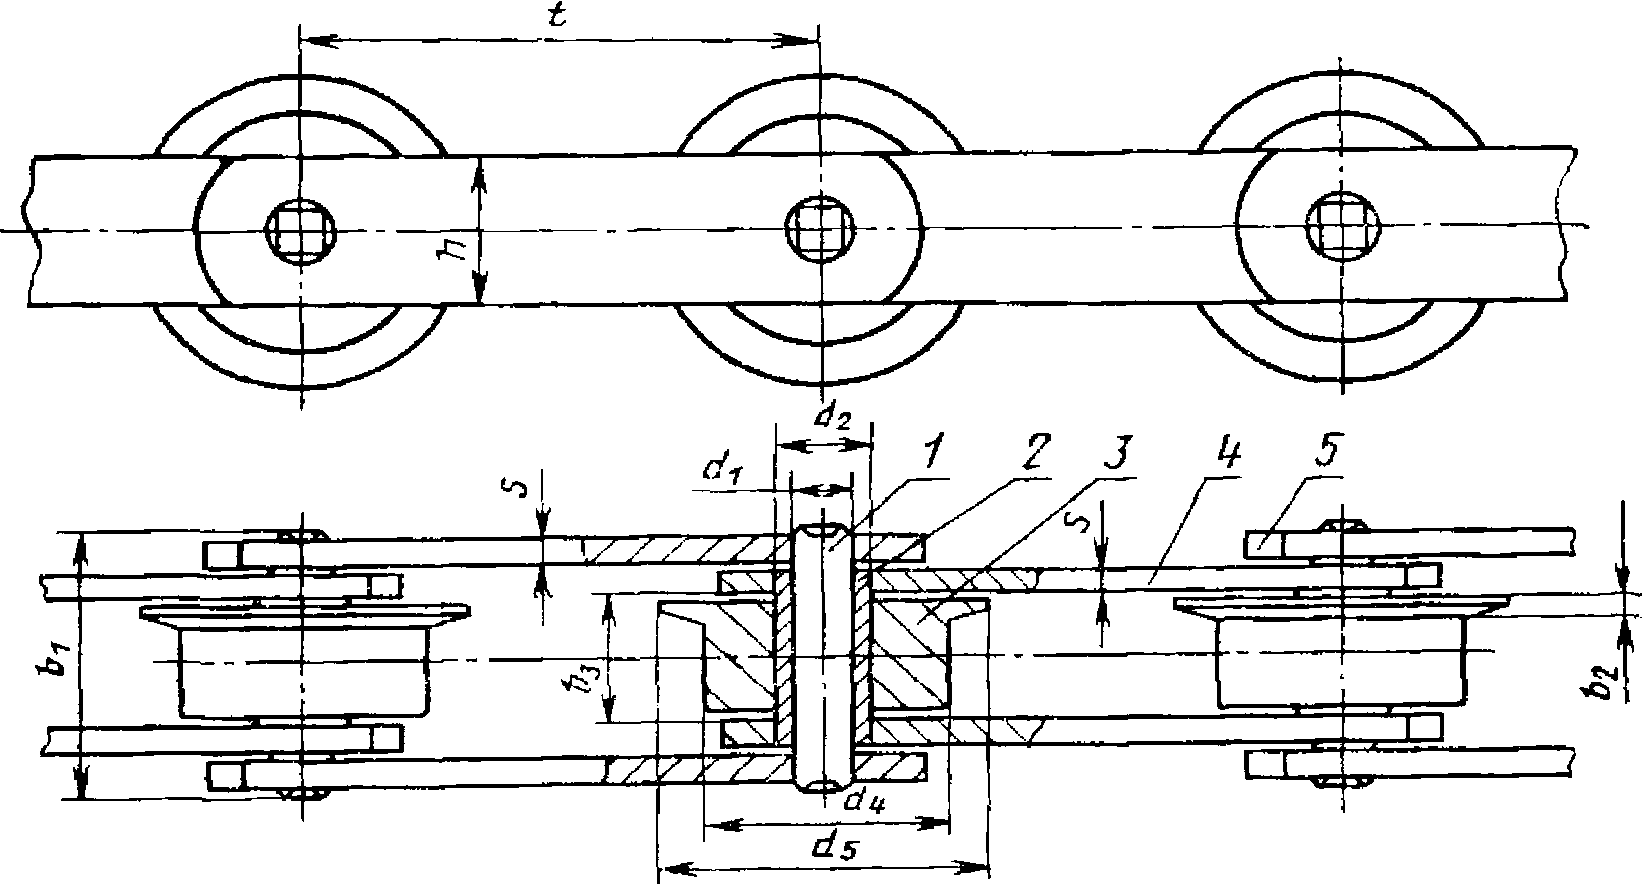
1.5. Основные параметры и размеры цепей должны соответствовать черт. 1 - 4 табл. 1.
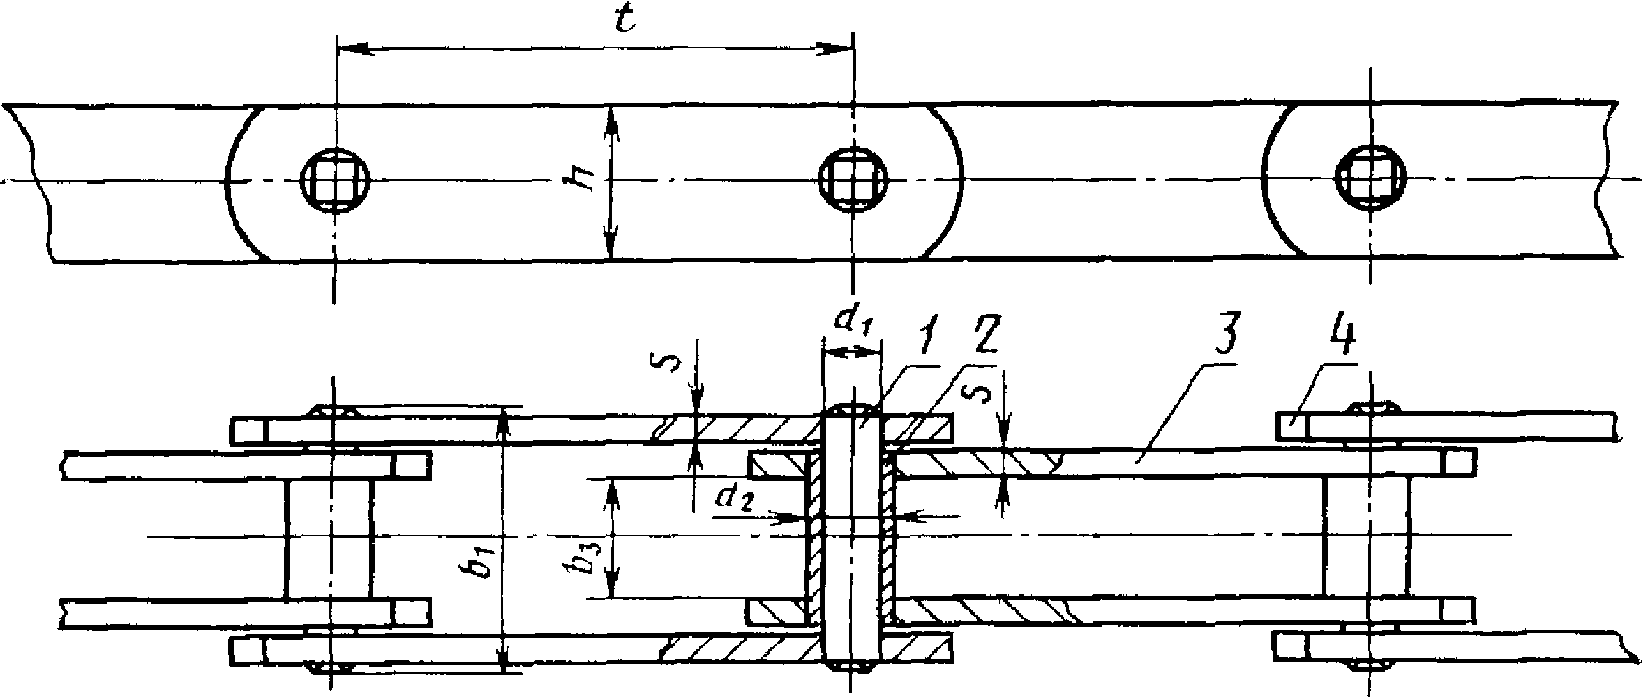
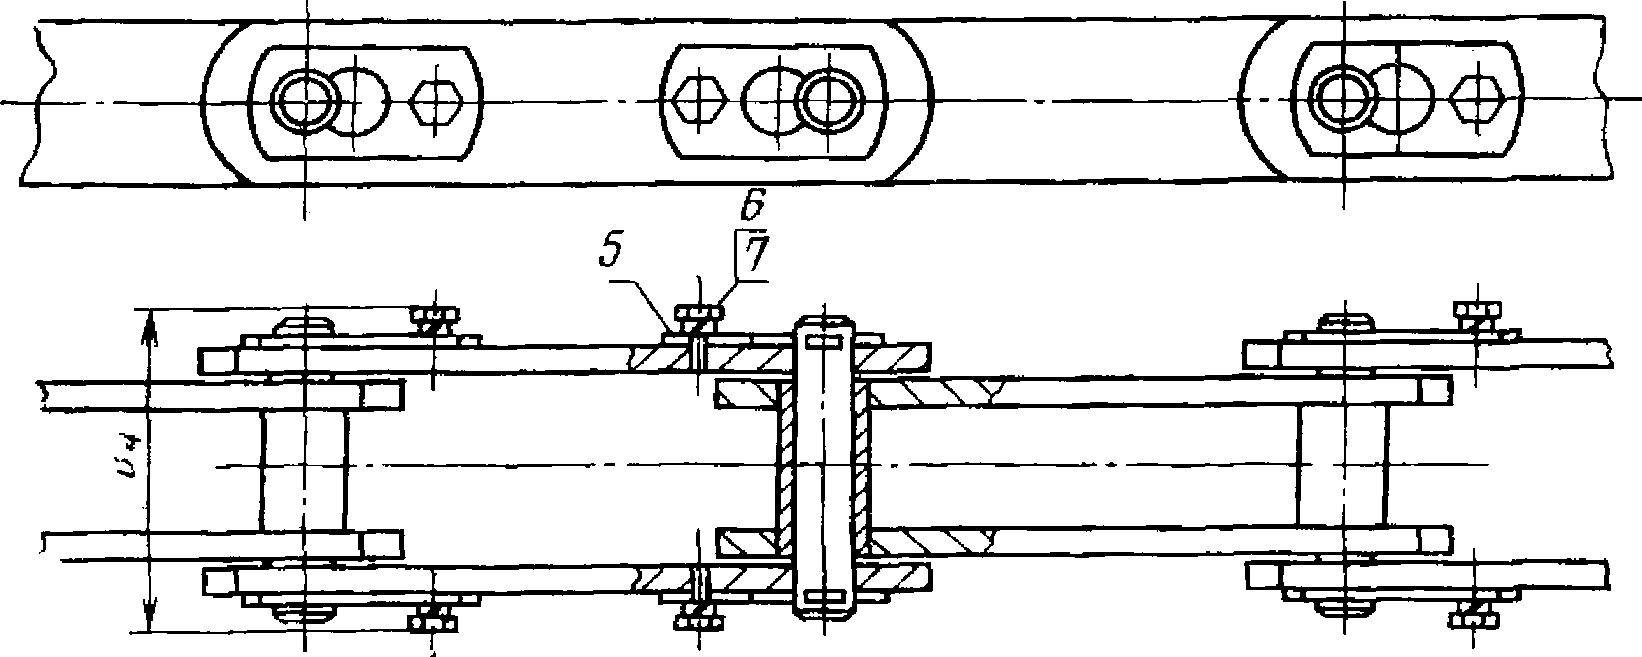
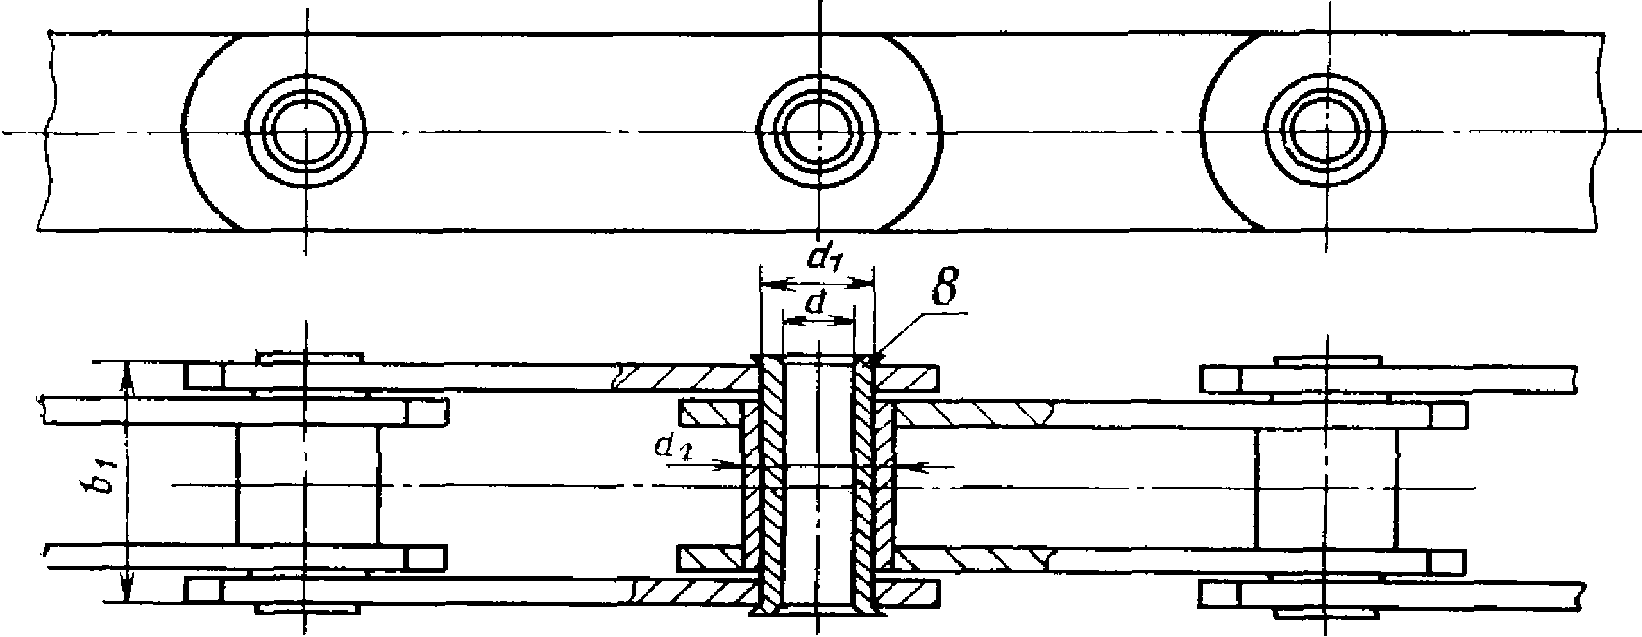
1 — валик; 2 — втулка; 3 — внутренняя пластина; 4 — наружная
пластина; 5 — ригель; 6 — болт; 7 — шайба; 8 — полый валик.
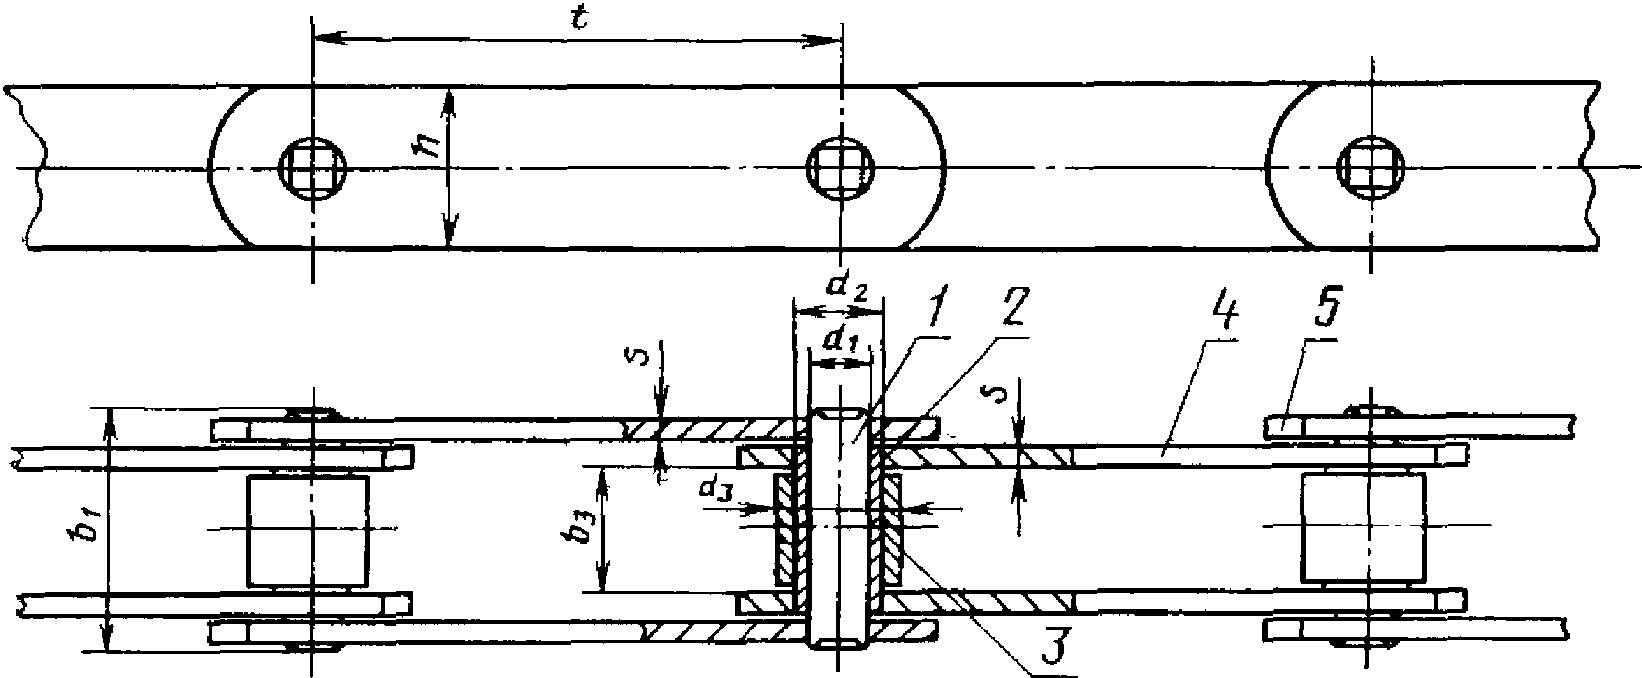
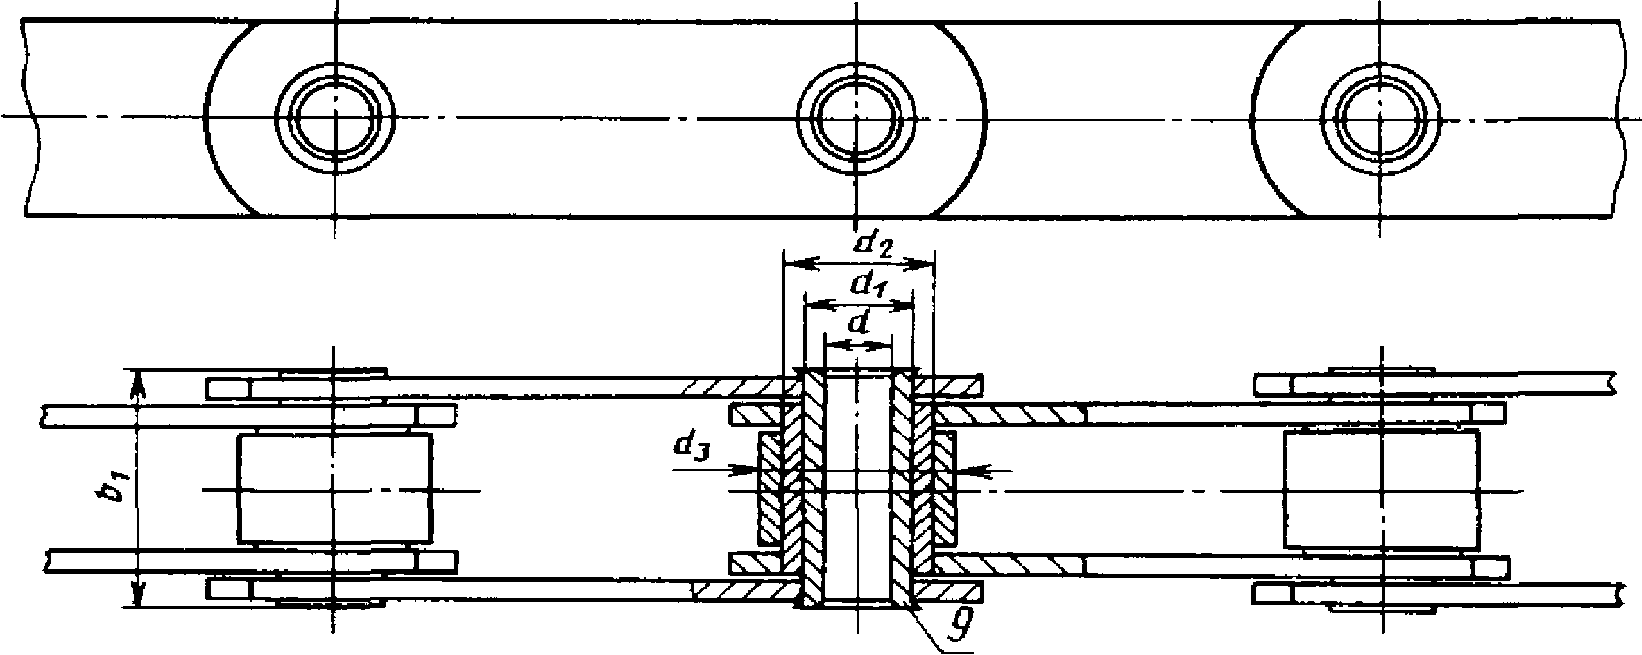
1 — валик; 2 — втулка; 3 — ролик; 4 — внутренняя пластина;
5 — наружная пластина; 6 — ригель; 7 — болт;
8 — шайба; 9 — полый валик.
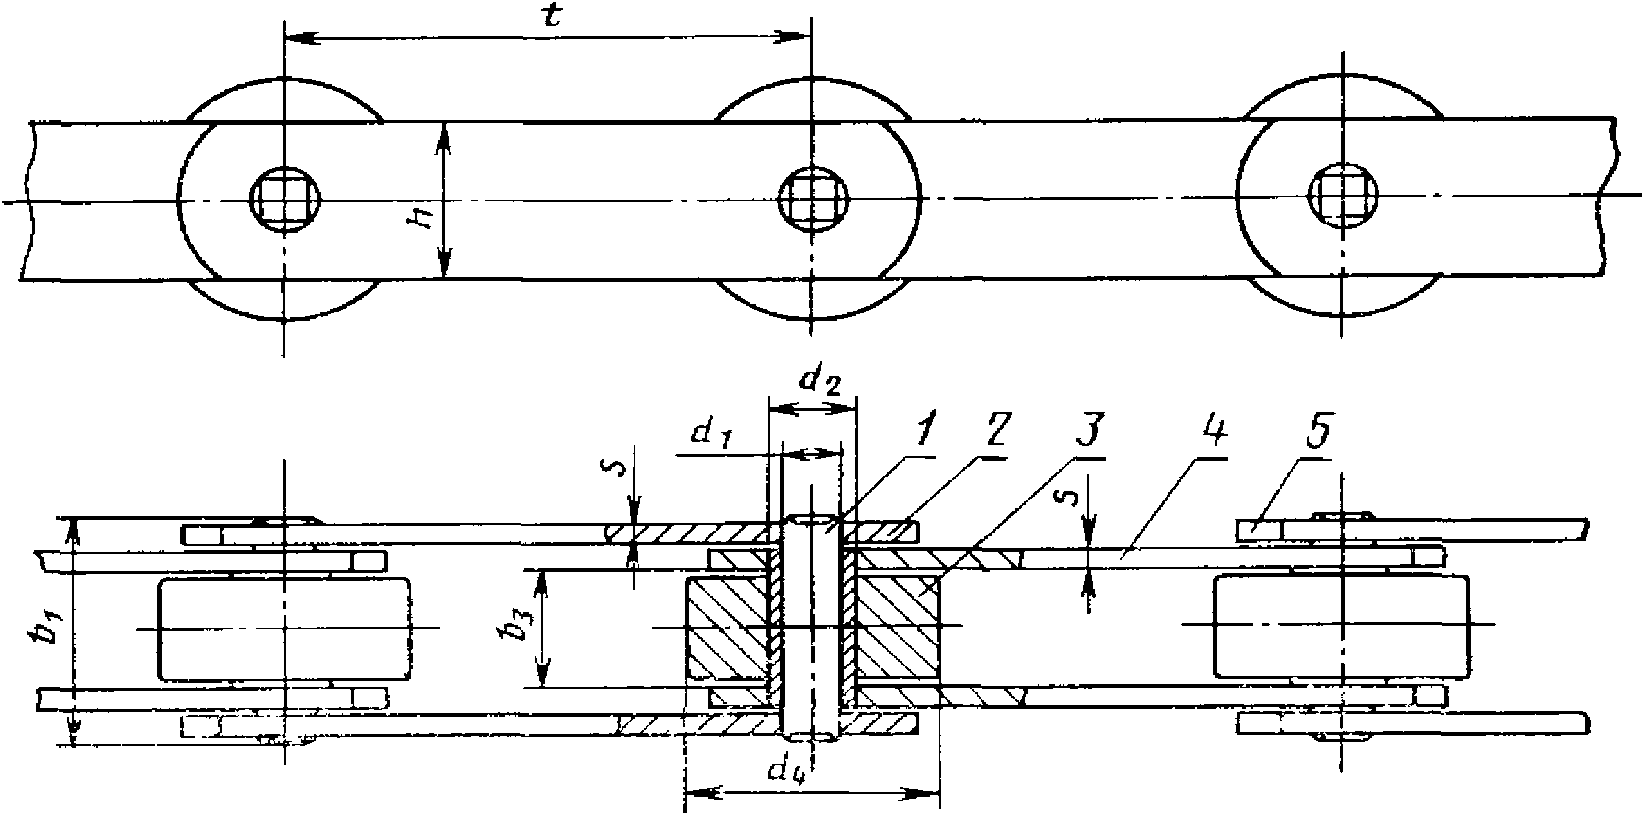
1 — валик; 2 — втулка; 3 — каток; 4 — внутренняя пластина;
5 — наружная пластина; 6 — ригель; 7 — болт;
8 — шайба; 9 — полый валик.
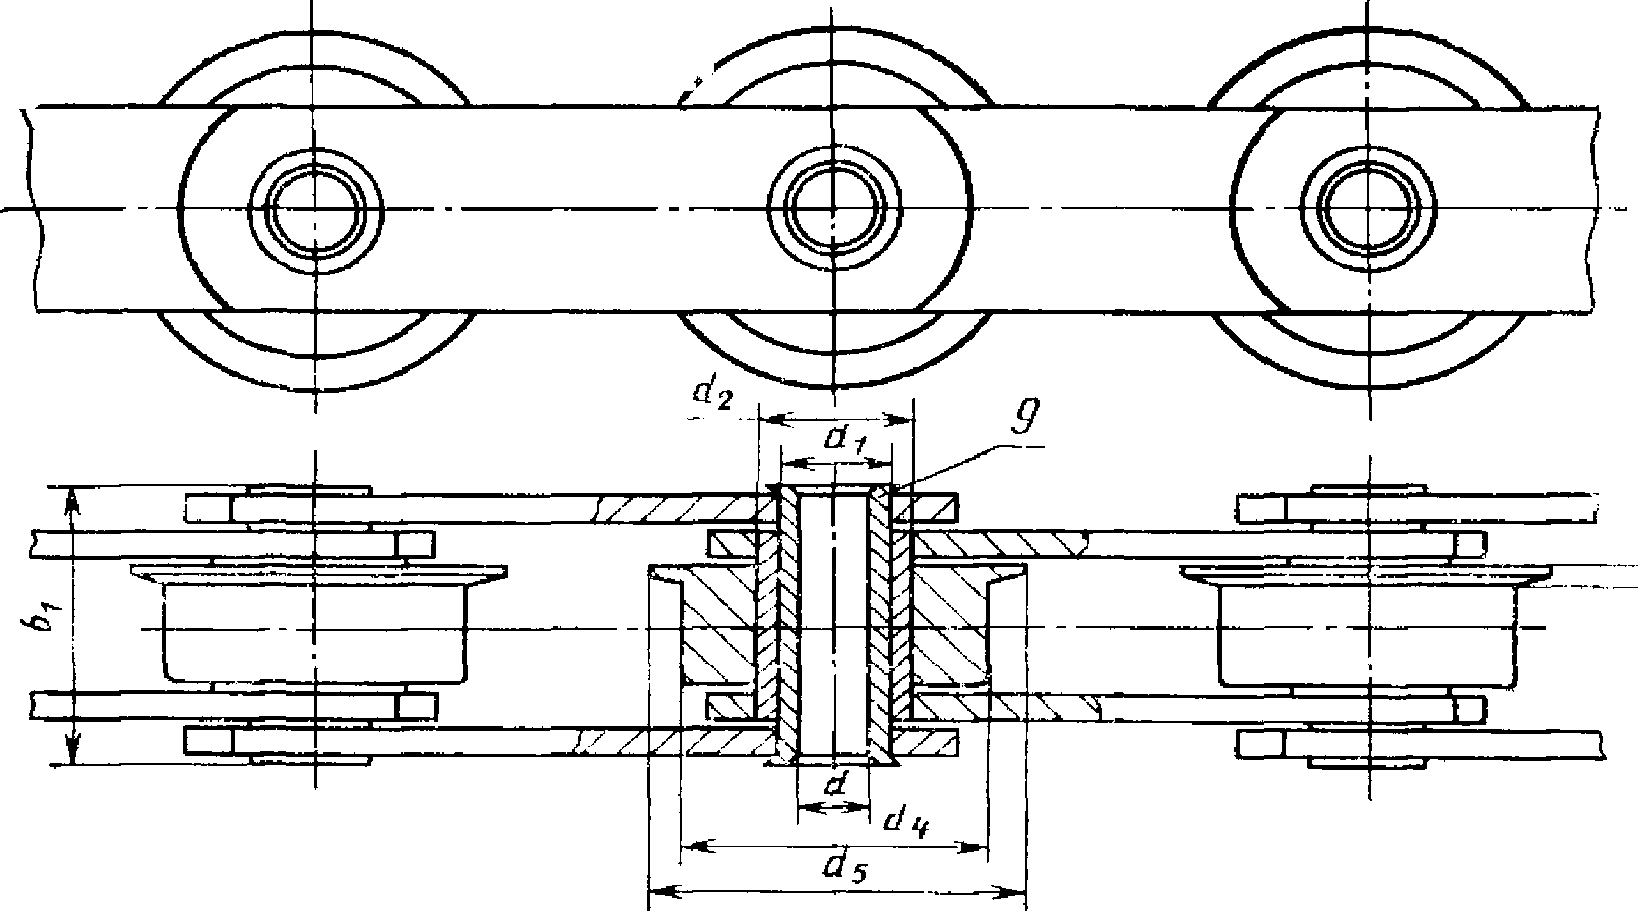
1 — валик; 2 — втулка; 3 — каток с ребордой; 4 — внутренняя
пластина; 5 — наружная пластина; 6 — ригель; 7 — болт;
8 — шайба; 9 — полый валик.
| Номер цепи | Разрушающая нагрузка, кН (кгс), не менее | Шаг цепи t <*> | b1, не более | b2, не более | b3, не менее | b4, не более | d | d1 | d2 | d3 | d4 | d5 | h, не более | s |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| M20 | 20 (2000) | 40 <**> - 160 | 35 | 3,5 | 15 | 49 | - | 6,0 | 9,0 | 12,5 | 25 | 35 | 18 | 2,5 |
| M28 | 28 (2800) | 50 <**> - 200 | 40 | 4,0 | 17 | 56 | - | 7,0 | 10,0 | 15,0 | 30 | 40 | 20 | 3,0 |
| M40 | 40 (4000) | 63 — 250 | 45 | 4,5 | 19 | 63 | - | 8,5 | 12,5 | 18,0 | 36 | 45 | 25 | 3,5 |
| M56 | 56 (5600) | 63 <**> - 250 | 52 | 5,0 | 23 | 72 | - | 10,0 | 15,0 | 21,0 | 42 | 55 | 30 | 4,0 |
| M80 | 80 (8000) | 80 — 315 | 62 | 6,0 | 27 | 86 | - | 12,0 | 18,0 | 25,0 | 50 | 65 | 35 | 5,0 |
| M112 | 112 (11200) | 80 <**> - 400 | 73 | 7,0 | 31 | 101 | - | 15,0 | 21,0 | 30,0 | 60 | 75 | 40 | 6,0 |
| M160 | 160 (16000) | 100 <**> - 500 | 85 | 8,5 | 36 | 117 | - | 18,0 | 25,0 | 36,0 | 70 | 90 | 45 | 7,0 |
| M224 | 224 (22400) | 125 <**> - 630 | 98 | 10,0 | 42 | 134 | - | 21,0 | 30,0 | 42,0 | 85 | 105 | 56 | 8,0 |
| M315 | 315 (31500) | 160 <**> - 630 | 112 | 12,0 | 47 | 154 | - | 25,0 | 36,0 | 50,0 | 100 | 125 | 60 | 10,0 |
| M450 | 450 (45000) | 200 — 800 | 135 | 14,0 | 55 | 185 | - | 30,0 | 42,0 | 60,0 | 120 | 150 | 70 | 12,0 |
| M630 | 630 (63000) | 250 — 1000 | 154 | 16,0 | 65 | 214 | - | 36,0 | 50,0 | 70,0 | 140 | 175 | 85 | 14,0 |
| M900 | 900 (90000) | 250 <**> - 1000 | 180 | 13,0 | 76 | 254 | - | 44,0 | 60,0 | 85,0 | 170 | 210 | 105 | 16,0 |
| M1250 | 1250 (125000) | 315 <**> - 1000 | 230 | 22,0 | 90 | 310 | - | 50,0 | 71,0 | 100,0 | 200 | 250 | 120 | 20,0 |
| M1800 | 1800 (180000) | 400 — 1000 | 260 | 24,0 | 110 | 370 | - | 60,0 | 85,0 | 118,0 | 236 | 276 | 150 | 22,0 |
| MC28 | 28 (2800) | 63 — 160 | 42 | 4,5 | 17 | - | 8,3 | 13,0 | 17,5 | 22,5 | 36 | 45 | 26 | 3,0 |
| MC56 | 56 (5600) | 80 — 250 | 48 | 5,0 | 23 | - | 10,3 | 15,5 | 21,0 | 27,0 | 50 | 65 | 36 | 4,0 |
| MC112 | 112 (11200) | 100 — 315 | 67 | 7,0 | 31 | - | 14,3 | 22,0 | 29,0 | 38,0 | 70 | 90 | 51 | 6,0 |
| MC224 | 224 (22400) | 160 — 500 | 90 | 10,0 | 42 | - | 20,3 | 31,0 | 41,0 | 53,0 | 100 | 125 | 72 | 8,0 |
<*> Шаг цепи выбирается из ряда: 40, 50, 63, 80, 100, 125, 160, 200, 250, 315, 400, 500, 630, 800, 1000 мм.
<> Применение шагов, отмеченных <>, для катковых цепей не допускается.
1.6. Масса цепей без присоединительных элементов приведена в табл. 2.
2. ТИПЫ, ИСПОЛНЕНИЯ И ОСНОВНЫЕ РАЗМЕРЫ ПРИСОЕДИНИТЕЛЬНЫХ ЭЛЕМЕНТОВ
2.1 Для тяговых пластинчатых цепей устанавливаются следующие типы присоединительных элементов:
1.1 — специальные пластины с одним отверстием в полке;
1.2 — специальные пластины с двумя отверстиями в полке;
1.3 — специальные пластины с тремя отверстиями в полке;
2.1 — специальные пластины без полки с одним отверстием;
2.2 — специальные пластины без полки с двумя отверстиями;
2.3 — специальные пластины без полки с тремя отверстиями;
Примечание. В цепях неразборной конструкции исполнения 1 с присоединительными элементами типа 3 допускается их установка на звеньях разборной конструкции.
2.2 Устанавливаются четыре исполнения специальных пластин по межцентровому расстоянию отверстий:
0 — отсутствует (одно отверстие);
2.3 Для присоединительных элементов устанавливается следующее их расположение в цепи:
2.4. Основные размеры присоединительных элементов должны соответствовать черт. 5 - 7 и табл. 3.
Примечание. Чертежи приведены для указания основных размеров и не предопределяют конструкцию присоединительных элементов.
Допускается изготавливать специальные пластины с отверстиями некруглой формы.
(Измененная редакция, Изм. № 1).
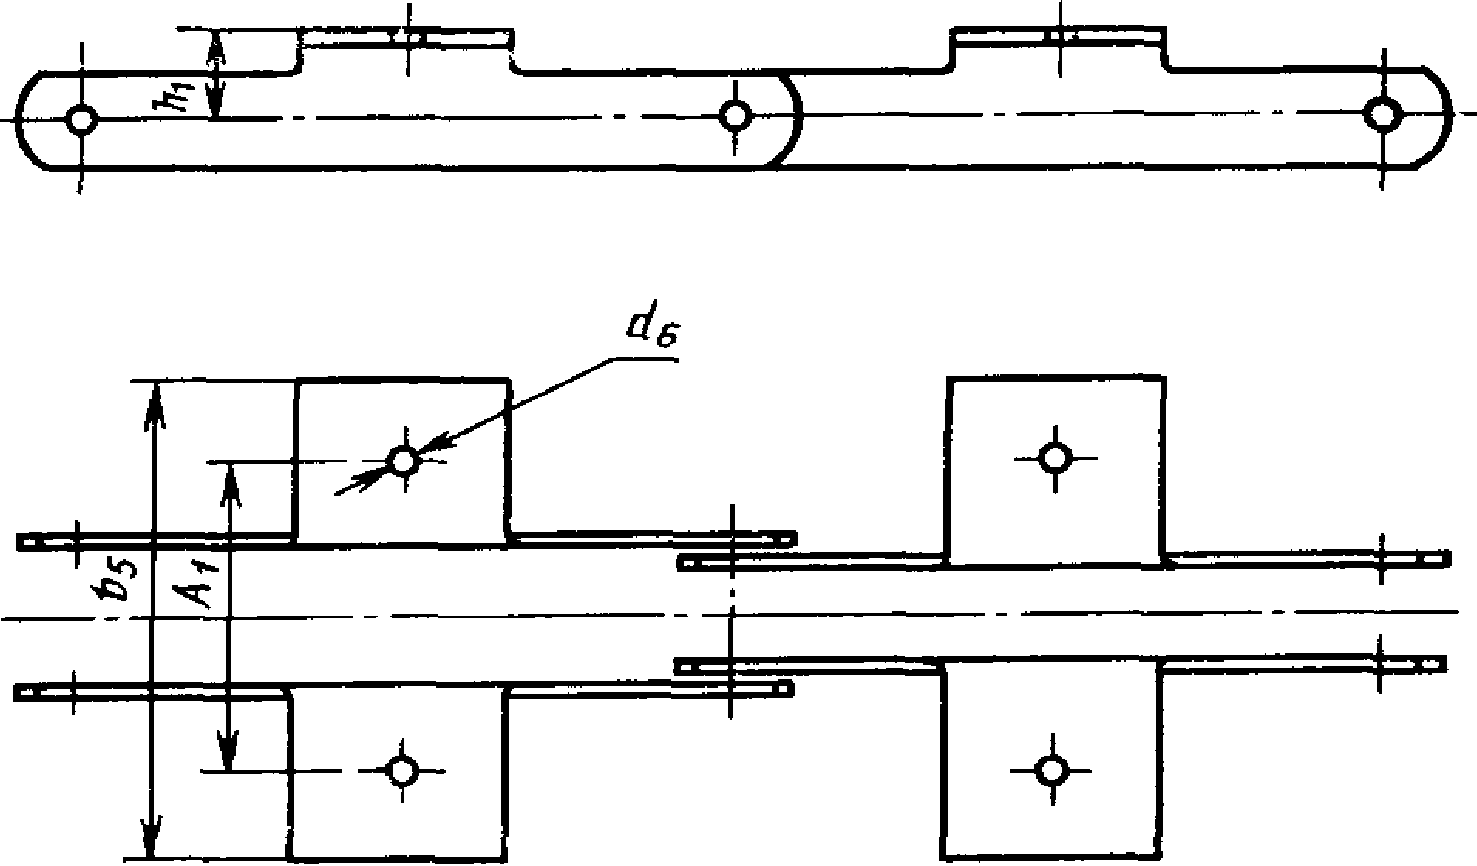
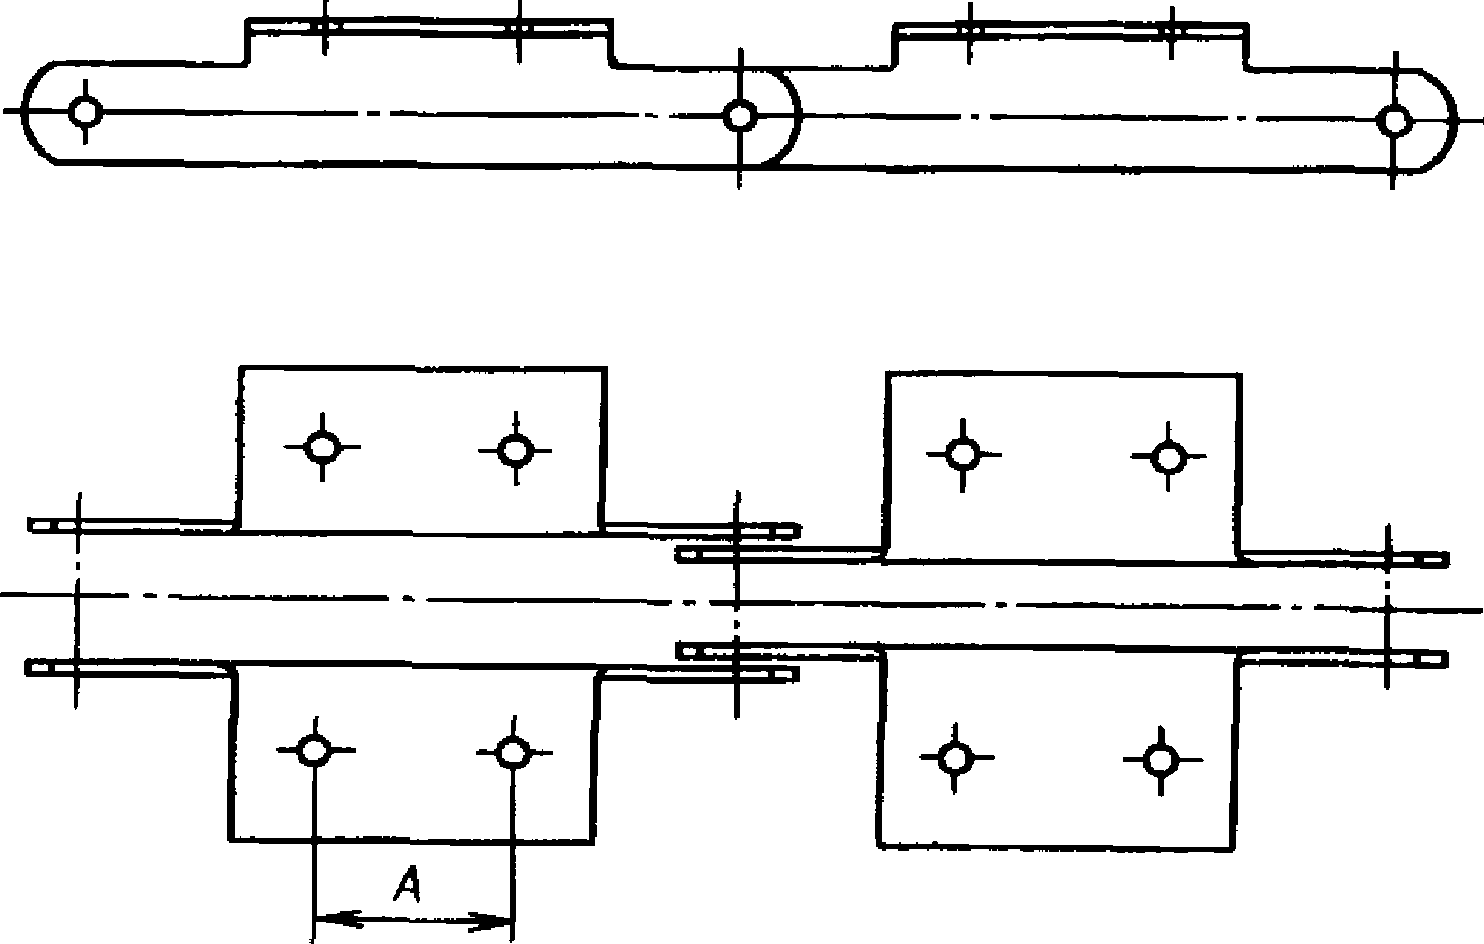
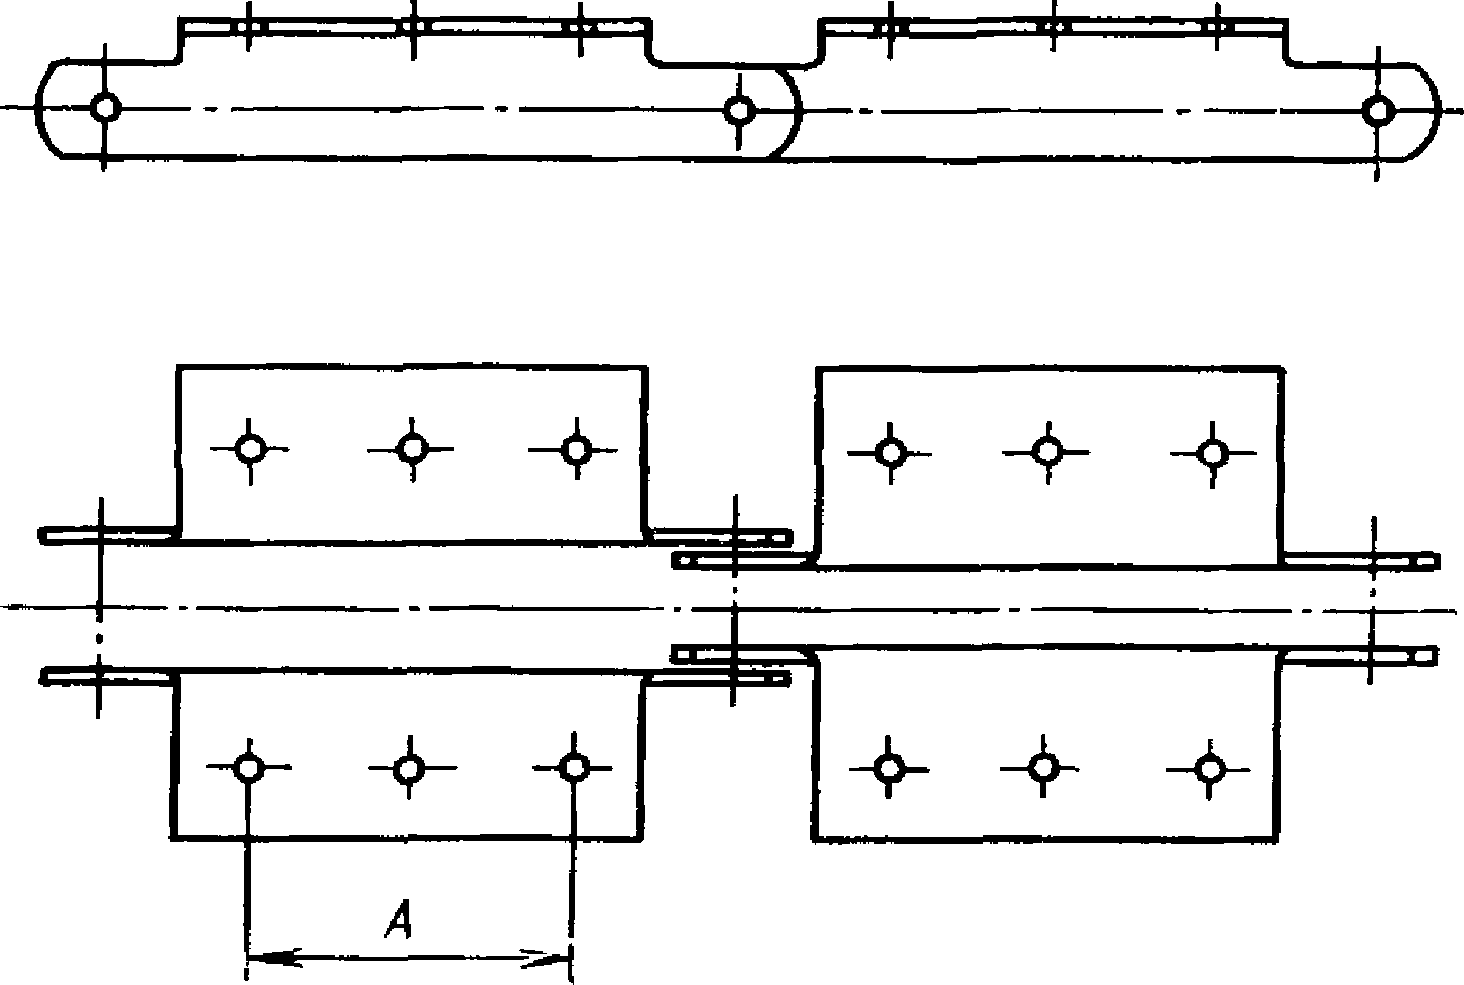
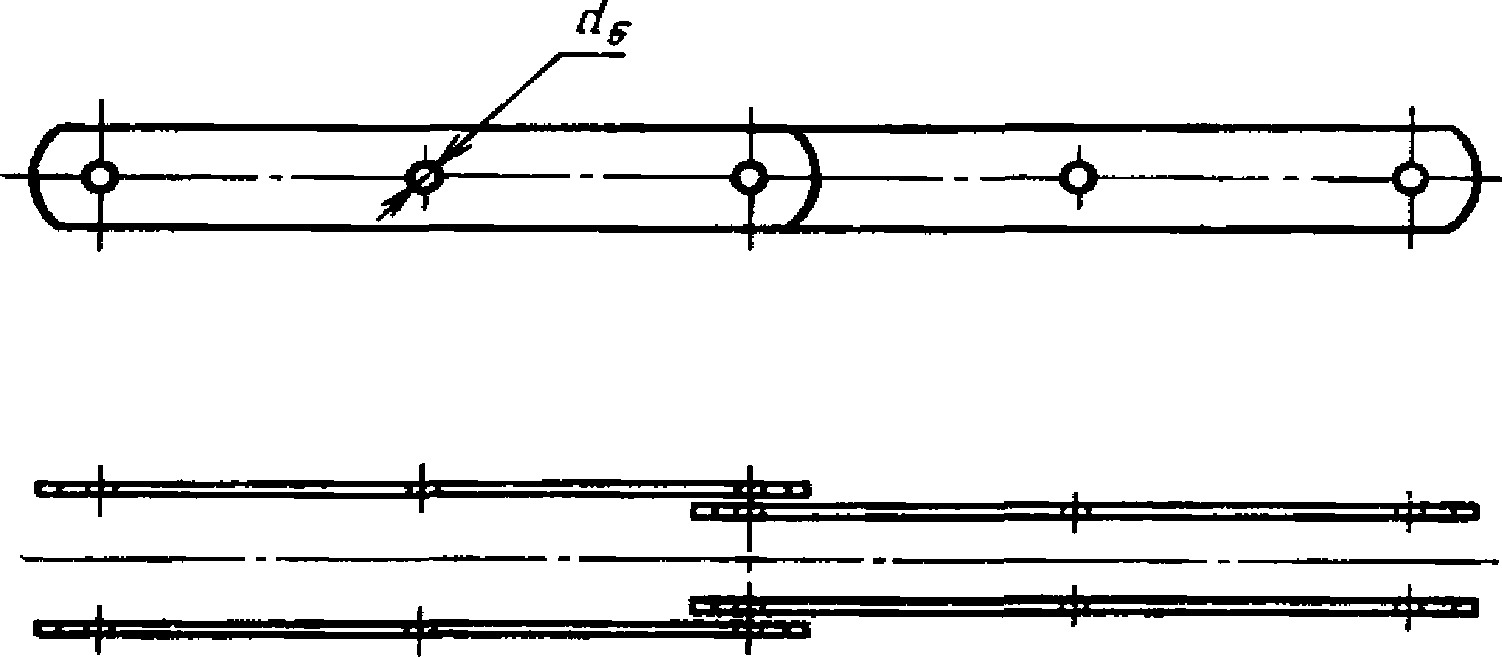
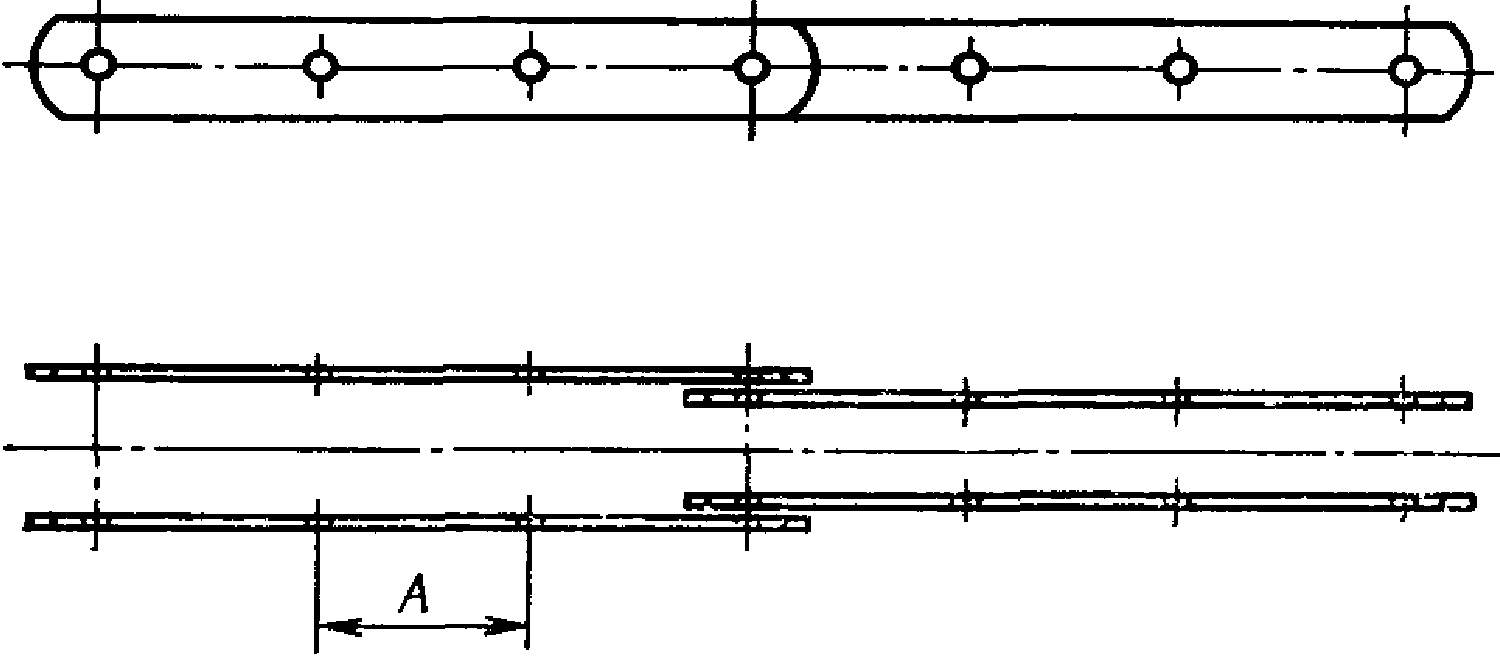
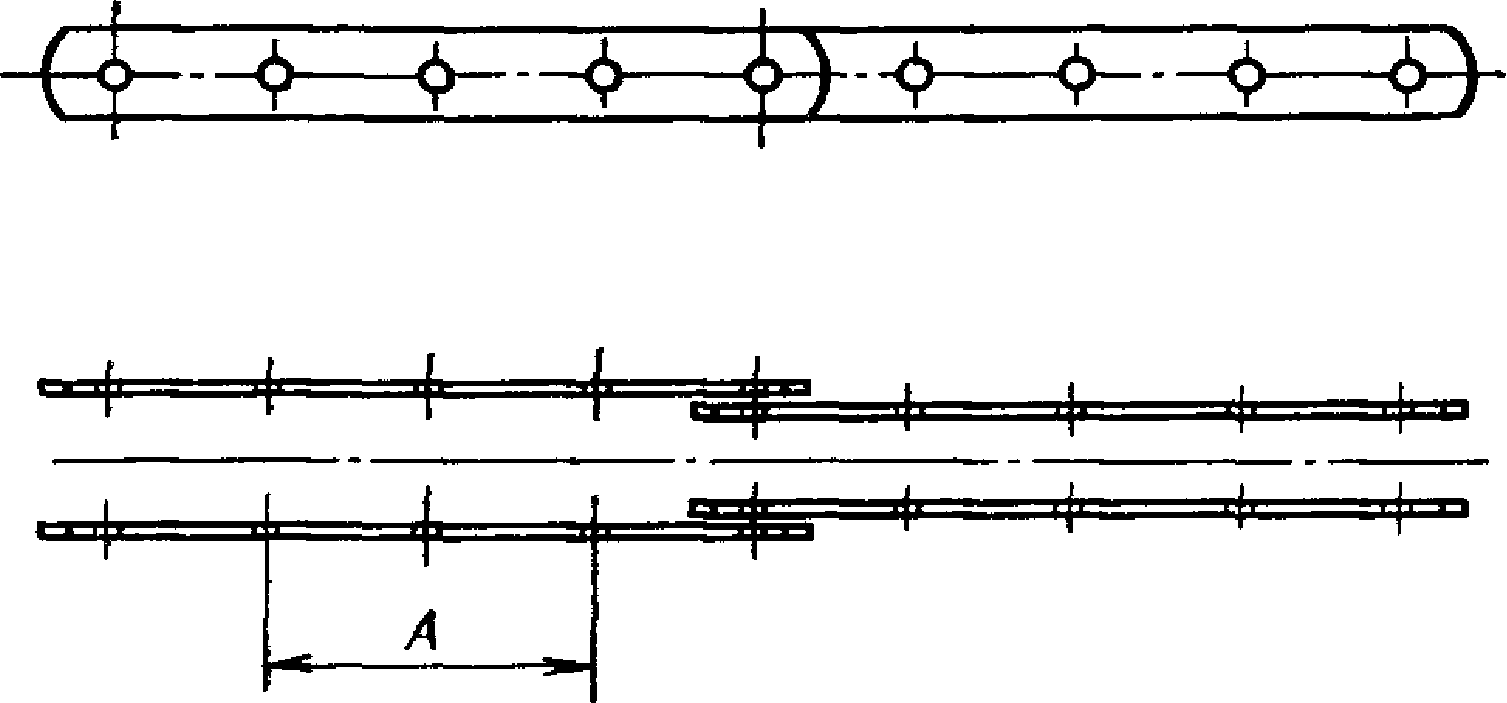
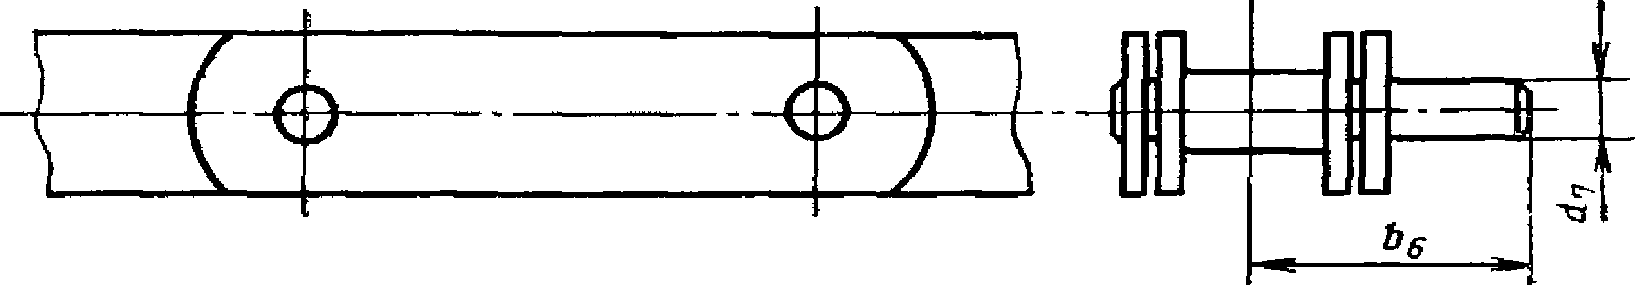
| Номер цепи | d6 | d7 | h1 | A1 | b5, не более | b6 | Типы | |||||
| 1.2 и 2.2 | 1.2 и 2.2 | 1.3 и 2.3 | ||||||||||
| Исполнения | ||||||||||||
| 1 | 2 | 3 | ||||||||||
| t <*> | A | t <*> | A | t <*> | A | |||||||
| M20 | 6,6 | 7 | 16 | 54 | 84 | 30 | 63 | 20 | 80 | 35 | 100 | 50 |
| M28 | 9,0 | 8 | 20 | 64 | 100 | 34 | 80 | 25 | 100 | 40 | 125 | 65 |
| M40 | 9,0 | 10 | 25 | 70 | 112 | 40 | 80 | 20 | 100 | 40 | 125 | 65 |
| M56 | 11,0 | 12 | 30 | 88 | 140 | 49 | 100 | 25 | 125 | 50 | 160 | 85 |
| M80 | 11,0 | 15 | 35 | 96 | 160 | 57 | 125 | 50 | 160 | 85 | 200 | 125 |
| M112 | 14,0 | 18 | 40 | 110 | 184 | 67 | 125 | 35 | 160 | 65 | 200 | 100 |
| M160 | 14,0 | 22 | 45 | 124 | 200 | 79 | 160 | 50 | 200 | 85 | 250 | 145 |
| M224 | 18,0 | 25 | 55 | 140 | 228 | 94 | 200 | 65 | 250 | 125 | 315 | 190 |
| M315 | 18,0 | 30 | 65 | 160 | 250 | 111 | 200 | 50 | 250 | 100 | 315 | 155 |
| M450 | 18,0 | 35 | 75 | 180 | 280 | 129 | 250 | 85 | 315 | 155 | 400 | 240 |
| M630 | 24,0 | - | 90 | 230 | 380 | - | 315 | 100 | 400 | 190 | 500 | 300 |
| M900 | 30,0 | - | 110 | 280 | 480 | - | 315 | 65 | 400 | 155 | 500 | 240 |
<> Минимальный шаг t цепи при расстоянии A между отверстиями*
2.5. Чередование присоединительных элементов устанавливается при заказе.
2.6. Допускается изготовление цепей со специальными пластинами и удлиненными валиками иных типов, исполнений и размеров.
тяговой пластинчатой цепи M с разрушающей нагрузкой 112 кН (11200 кгс) типа 2 с шагом 100 мм исполнения 1:
То же, с шагом 200 мм с присоединительными элементами типа 1.3 исполнения 3 с односторонним их расположением (1) и чередованием через 3 шага:
Цепь M112-2-200-1-1.3-3-1-3 ГОСТ 588-81
То же, с шагом 100 с присоединительными элементами типа 1.1 исполнения 0, с односторонним их расположением (1) и чередованием через 3 шага:
Цепь M112-2-100-1-1.1-0-1-3 ГОСТ 588-81
То же, с присоединительными элементами типа 3 с односторонним их расположением и чередованием через 3 шага:
Цепь M112-2-100-1-3-1-3 ГОСТ 588-81
То же, с присоединительными элементами типа 1.2 (с размерами h1 = 31,5 и d6 = 9), исполнения 1 (с размером A = 30), с односторонним их расположением (1) (с полурасстоянием A1/2, для наружных специальных пластин равным 50 и для внутренних = 45) и чередованием через 3 шага:
Цепь M112-2-100-1-1 (h1 = 31,5)·2 (d6 = 9)-1 (A = 30)-1 (A1/2 = 50/45)-3 ГОСТ 588-81
То же, с присоединительными элементами типа 2.1 (с прямоугольными отверстиями размером 9x31), исполнения 0, с двусторонним их расположением (2) и чередованием через 2 шага:
Цепь M112-2-100-1-2·1(9x31)-0-2-2 ГОСТ 588-81
То же, с присоединительными элементами типа 3 (с размером d7 = 15), с односторонним их расположением (с размером b6 = 72) и чередованием через 4 шага:
Цепь M112-2-100-1-3(d7 = 15)-1 (b6 = 72)-4 ГОСТ 588-81
Примечание. Для тяговых пластинчатых цепей со специальными пластинами, имеющими иную от установленной на черт. 5 и 6 форму отверстий и присоединительные элементы с размерами, отличающимися от указанных в табл. 3, после соответствующего условного обозначения типа, исполнения и расположения присоединительных элементов в скобках следует указывать обозначение размера и фактическое его значение.
(Измененная редакция, Изм. № 1).
3. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
3.1. Цепи должны изготавливаться в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
Цепи должны изготавливаться отрезками. Длина отрезка устанавливается по заказу потребителя.
3.2. Выбор марок сталей для деталей цепей должен обеспечивать разрушающие нагрузки не менее указанных в табл. 1.
3.3. Твердость деталей цепей на поверхности должна соответствовать указанной в табл. 5. Твердость пластин регламентируется только для их концов на длине не менее ширины пластины.
| Деталь | Твердость, HRCэ | |
| Цементированная | Нецементированная | |
| Пластина | - | 32 ... 41,5 |
| Валик | 55 ... 63 | 41,5 ... 51,5 |
| Втулка | 51,5 ... 59 | - |
| Ролик | 51,5 ... 59 | 51,5 ... 59 |
| Каток | 51,5 ... 59 | 34 ... 41,5 |
При применении для изготовителя валиков легированных сталей без цементации допускается увеличение твердости до 51,5...59 HRCэ.
Допускается изготовление катков из чугуна с твердостью поверхности не менее 37 HRCэ.
Общая толщина диффузионного слоя после химико-термической обработки деталей должна составлять 10 — 25% от толщины стенки втулки и ролика и не менее 4% от диаметра валика (эффективная толщина и переходная зона).
(Введен дополнительно, Изм. № 1).
3.4. Детали цепей не должны иметь окалин, трещин, заусенцев, вмятин, рисок, коррозии. Заделка трещин и раковин не допускается.
3.5. Собранная цепь должна иметь легкую (без заедания) подвижность в шарнирных соединениях.
3.6. Суммарный боковой зазор между наружными и внутренними пластинами собранных цепей не должен быть более указанного в табл. 6.
| Номер цепи | Суммарный зазор, мм, не более |
|---|---|
| M 20; M 28; MC 28 | 1,5 |
| M 40; M 56; MC 56 | 2,5 |
| M 80; M 112; MC 112 | 4,0 |
| M 160; M 224; MC 224 | 5,0 |
| M 315; M 450 | 6,0 |
| M 630; M 900 | 7,0 |
| M 1250; M 1800 | 8,0 |
3.7. Крутящие моменты при испытании на проворачивание валика (без лысок) и втулки (без лысок) в одной пластине и усилие выпрессовки одной втулки из пластины не должны быть ниже значений, указанных в табл. 7.
3.8. Предельное отклонение длины измеряемого отрезка цепи от номинального значения должно быть только положительным и не превышать величины, указанной в табл. 8.
3.9. Показатели надежности цепного контура единичной длины (10 звеньев) приведены в табл. 9.
Критерием отказа является увеличение длины измеряемого отрезка цепи с числом звеньев, указанным в табл. 8, более 3%.
Примечание. Для цепного контура, состоящего из n звеньев, показатели надежности увеличиваются в 0,1n раз.
4. ПРИЕМКА
4.1. Для проверки соответствия цепей требованиям настоящего стандарта изготовитель должен проводить приемо-сдаточные и периодические испытания.
4.2. Приемо-сдаточным испытаниям подвергают каждую партию цепей на соответствие требованиям пп. 1.5, 3.3 - 3.8.
4.3. Партия должна состоять не более чем из 500 цепей одного типоразмера. Для проведения испытаний от каждой партии цепей должно быть отобрано следующее минимальное количество образцов:
на соответствие п. 1.5 (разрушающая нагрузка);
на соответствие п. 3.3 - 10 образцов каждого наименования деталей;
на соответствие п. 3.6 - 5 цепей (по 20 шарниров);
4.4. Периодические испытания проводят один раз в два года в объеме требований настоящего стандарта.
4.5. По требованию потребителя изготовитель должен представить протоколы приемо-сдаточных и периодических испытаний по ГОСТ 15.001-73.
4.6. Если в процессе приемо-сдаточных и периодических испытаний хотя бы один из параметров цепей не будет соответствовать требованиям настоящего стандарта, проводят повторное испытание удвоенного количества образцов цепей. Результаты повторных испытаний являются окончательными и распространяются на всю партию.
4.7. Показатели надежности цепей контролируют по результатам эксплуатации по ГОСТ 16468-79 и ГОСТ 27.401-84.
(Введен дополнительно, Изм. № 1).
5. МЕТОДЫ ИСПЫТАНИЙ
5.1. Твердость и общую толщину диффузионного слоя контролируют в процессе изготовления деталей.
5.2 Внешний осмотр производится невооруженным глазом.
5.3. Проверку подвижности шарнирных соединений на соответствие требованиям п. 3.5 производят поворотом от руки звеньев, роликов и катков. При этом цепи должны лежать на горизонтальной плоскости.
5.4. Проверка суммарного бокового зазора между пластинами должна осуществляться в цепи, лежащей на горизонтальной плоскости, универсальным измерительным инструментом или специальным калибром. Величина зазора должна соответствовать требованиям п. 3.6.
5.5. Проверка прочности соединения валиков и втулок с пластинами производится на универсальных приспособлениях или специальных машинах. Крутящий момент и усилие выпрессовки должны соответствовать требованиям п. 3.7.
5.6. Измерение длины отрезка цепи должно производиться при нагрузке, равной 2% от разрушающей нагрузки согласно п. 1.5 табл. 1, при этом цепь должна лежать на горизонтальной плоскости. Длина отрезка измеряется штангенциркулем с погрешностью измерения в соответствии с ГОСТ 8.051-81. Испытание на разрыв производится на универсальных разрывных машинах. Объемы проверок установлены в п. 4.3.
6. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
6.1. Маркировка товарного знака или условного обозначения изготовителя должна быть нанесена клеймением не менее чем на 5% наружных пластин с внешней стороны. Размеры и место нанесения клейма устанавливаются рабочими чертежами.
6.2. Консервация готовых цепей по ГОСТ 9.014-78 должна обеспечивать стойкость против коррозии не менее 6 месяцев со дня консервации.
6.3. Цепи должны транспортироваться железнодорожным, водным и автотранспортом. При транспортировании цепи должны быть упакованы в дощатые ящики по ГОСТ 10198-78 и ГОСТ 2991-85, выложенные внутри упаковочной бумагой (битумированной или дегтевой по ГОСТ 515-77) или другим водонепроницаемым материалом.
Допускается, по согласованию с заказчиком, транспортирование цепей автотранспортом и в крытых вагонах без упаковки при условии предохранения их от коррозии, абразивного загрязнения и механических повреждений.
6.4 Каждая партия одного типоразмера должна сопровождаться документом, содержащим:
обозначение цепи по настоящему стандарту;
номер партии (согласно п. 4.3);
6.5. Цепи должны храниться под навесом или в закрытом помещении в условиях, исключающих их механические повреждение и коррозию.
7. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
7.1. Изготовитель должен гарантировать соответствие цепей требованиям настоящего стандарта при условии соблюдения правил транспортирования, хранения и эксплуатации.
7.2. Гарантийный срок эксплуатации — 12 месяцев со дня ввода цепей в эксплуатацию.