ГОСТ 4671-76. Государственный стандарт Союза ССР. Детали резиновые и резинометаллические для опор гидравлических забойных двигателей. Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 30.01.1976 № 264)
(ред. от 30.03.1988)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 3-93 Межгосударственного совета по стандартизации, метрологии и сертификации («ИУС», № 5-6, 1993). Документ утрачивает силу с 01.01.1994. Срок действия продлен до 01.01.1994 Постановлением Госстандарта СССР от 30.03.1988 № 916. Документ введен в действие с 01.01.1977. Взамен ГОСТ 4671-63.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 4671-63"]:::rst
  n1["ГОСТ 4671-76"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-4671-76" "ГОСТ 4671-76. Государственный стандарт Союза ССР. Детали резиновые и резинометаллические для опор гидравлических забойных двигателей. Технические условия (утв. и введен в действие "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Постановлением
Государственного комитета стандартов
Совета Министров СССР
от 30 января 1976 г. № 264
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ДЕТАЛИ РЕЗИНОВЫЕ И РЕЗИНОМЕТАЛЛИЧЕСКИЕ
ДЛЯ ОПОР ГИДРАВЛИЧЕСКИХ ЗАБОЙНЫХ ДВИГАТЕЛЕЙ
Rubber and rubberized metal components for the bottom hole hydraulic engine bearings. Specifications
Срок действия с 1 января 1977 года до 1 января 1994 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством нефтеперерабатывающей и нефтехимической промышленности СССР
Н.Г. Крылов, В.И. Алешкина, И.А. Палий, С.А. Ганелина, М.И. Смирнов, В.А. Величко.
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета стандартов Совета Министров СССР от 30.01.76 № 264.
| Обозначение НТД, на который дана ссылка | Номер пункта |
| ГОСТ 9.030-74 | 2.1 |
| ГОСТ 27.502-83 | 2.10 |
| ГОСТ 209-75 | 2.1 |
| ГОСТ 262-79 2.1 | |
| ГОСТ 263-75 | 2.1 |
| ГОСТ 270-75 | 2.1 |
| ГОСТ 426-77 | 2.1 |
| ГОСТ 8828-75 | 5.2 |
| ГОСТ 9569-79 | 5.2 |
| ГОСТ 14192-77 | 5.3 |
| ГОСТ 15150-69 | 2.8 |
| ГОСТ 15152-69 | 2.8, 5.5, 5.9 |
| ГОСТ 15158-78 | 5.2 |
| ГОСТ 15846-79 | 5.7 |
| ГОСТ 16536-84 | 5.2 |
| ГОСТ 20403-75 2.1 | |
| 5. Срок действия продлен до 01.01.94 Постановлением Госстандарта СССР от 30.03.88 № 916. | |
| 6. ПЕРЕИЗДАНИЕ (март 1989 г.) с Изменениями 1, 2, 3, 4, 5, утвержденными в ноябре 1977 г., июле 1980 г., январе 1983 г., январе 1986 г., марте 1988 г. (ИУС 1-78, 10-80, 5-83, 5-86, 7-88). | |
Несоблюдение стандарта преследуется по закону
Настоящий стандарт распространяется на резиновые и резинометаллические детали, являющиеся элементами опорных узлов гидравлических забойных двигателей, предназначенных для бурения нефтяных скважин и работающих на воде или буровом растворе с добавлением нефти при температуре до 110 °C.
1. КОНСТРУКЦИЯ, ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
1.1. Резиновые и резинометаллические детали по конструкции подразделяют на осевые (подпятники) и радиальные (средние и нижние опоры, ниппели).
1.2 В зависимости от применения резиновые и резинометаллические детали изготовляют следующих типов:
1.3. Конструкция и основные размеры деталей должны соответствовать указанным на черт. 1 - 9, в табл. 1 - 4 и чертежам, утвержденным в установленном порядке.
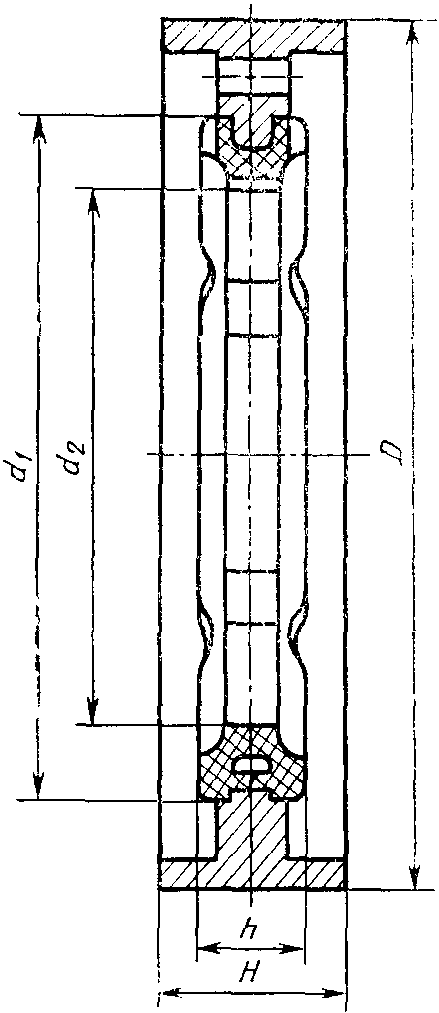
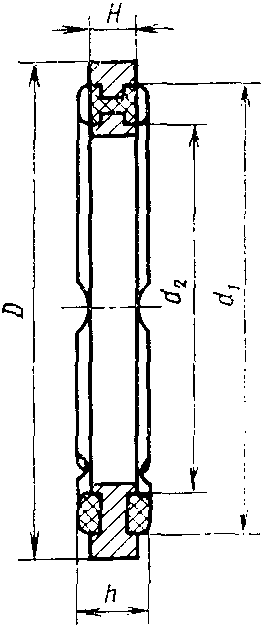
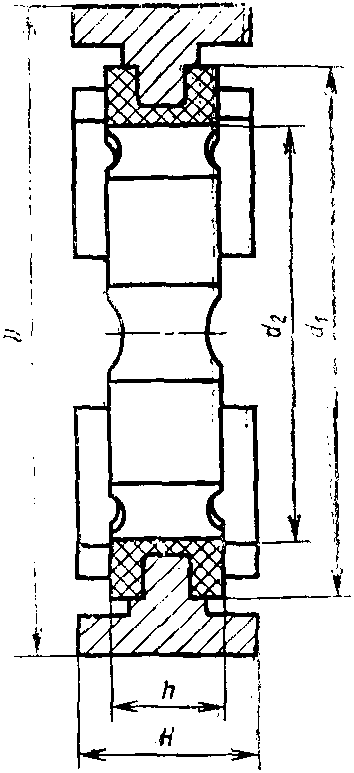
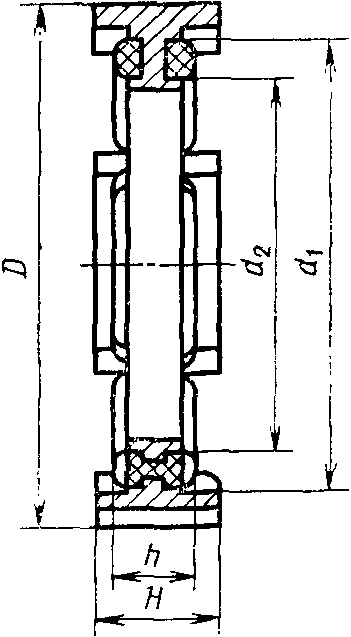
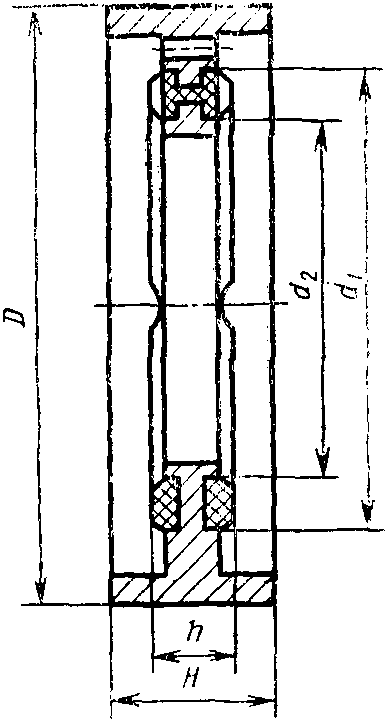
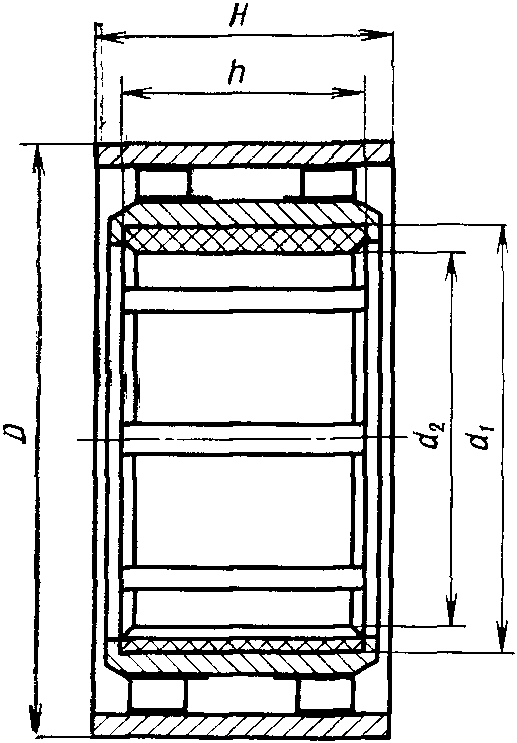
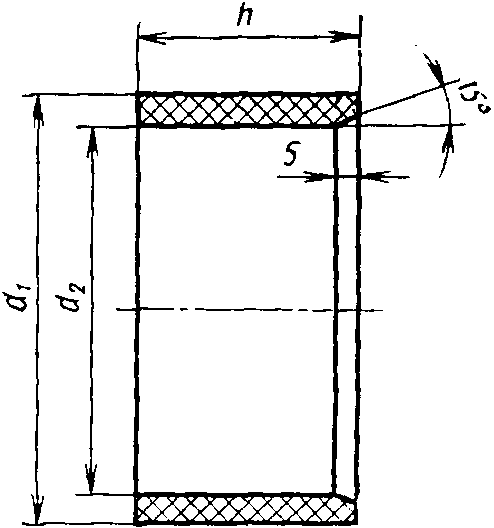
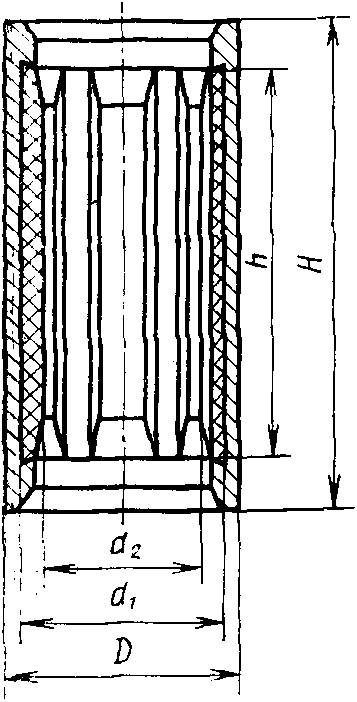
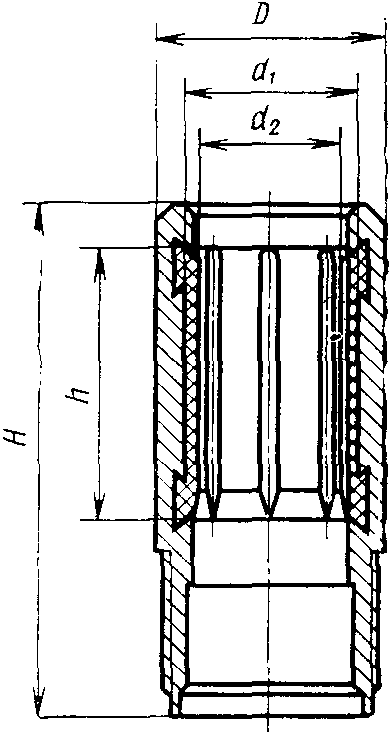
Табл. 1 — 4. (Измененная редакция, Изм. № 5).
1.5 Детали условно обозначают по следующей схеме:
начальные буквы диаметр двигателя, мм d_{2} (при необходимости) наименования детали и тип детали
Подпятник типа 2, в габарите турбобура 195 мм при d2 = 110 мм:
Подпятник П 2-195/110 ГОСТ 4671-76
То же, для нижней опоры, в габарите турбобура 195 мм;
Опора нижняя ОН-195 ГОСТ 4671-76
То же, для средней опоры типа 2, в габарите турбобура 240 мм:
Опора средняя ОС 2-240 ГОСТ 4671-76
То же, для ниппеля типа 1, в габарите турбобура 172 мм:
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Резиновые и резинометаллические детали для опор гидравлических забойных двигателей должны изготовляться в соответствии с требованиями настоящего стандарта по рабочим чертежам и технологическим регламентам, утвержденным в установленном порядке.
По физико-механическим показателям резина, применяемая для изготовления деталей, должна соответствовать нормам, указанным в табл. 5.
| Наименование показателя | Норма | Метод испытания |
| 1. Условная прочность, МПа (кгс/см2), не менее | 15 (150) | По ГОСТ 270-75, образец типа I толщиной (2 +/- 0,2) мм |
| 2. Относительное удлинение при разрыве, %, не менее | 250 | То же |
| 3. Относительное остаточное удлинение после разрыва, %, не более | 25 | «» |
| 4. Сопротивление раздиру, кН/м (кгс/см), не менее 500 (50) | ||
| По ГОСТ 262-79 | 5. Твердость: | |
| По ГОСТ 263-75 | по Шору A | 70 — 80 |
| международные единицы IRHD | 67 — 80 | |
| По ГОСТ 20403-75 | 6. Истираемость, м3/Тдж (см3/кВт·ч), не более | 84 (300) |
| По ГОСТ 426-77 | 7. Прочность связи резины с металлом, МПа (кгс/см2), не менее | 5,5 (55) |
| По ГОСТ 209-75, метод В | 8. (Исключен, Изм. № 5). | |
| 8а. Температурный предел хрупкости, °C, не выше | -20 | |
| 9. Изменение показателей после воздействия стандартной нефтяной жидкости СЖР-3 в течение (24 +/- 1) ч при (100 +/- 3) °C: | массы, %, не более | |
| 15 По ГОСТ 9.030-74 | относительного удлинения при разрыве, % | От -40 до +15 включ. |
| Примечание. Твердость определяют одним из указанных методов. При разногласиях в оценке применяют метод определения твердости в международных единицах. | ||
(Измененная редакция, Изм. № 1, 2, 4, 5).
2.2, 2.3. (Исключены, Изм. № 2).
2.4. Поверхность деталей должна быть гладкой, без трещин, надрывов, пузырей и других дефектов, влияющих на эксплуатационные качества деталей.
На поверхности резины не допускаются:
углубления в канавках для смазки глубиной более 0,5 мм и длиной более 20 мм;
посторонние включения и следы от их выпадения площадью более 1 мм2, глубиной и высотой более 1 мм в количестве на одну деталь: для ниппеля и нижней опоры — более двух, для средней опоры типа 1 и 1А — более одного, типа 2 — более трех на рабочей поверхности; для подпятников — более одного на каждую сторону;
отпечатки от пресс-формы высотой более 0,5 мм, длиной более 20 мм для средней опоры типа 2 — более 10 шт. на рабочей поверхности.
2.5. На резинометаллических деталях не допускается отслоение резины от металла.
2.6. Торцы металлической арматуры деталей не должны быть покрыты резиной и не должны иметь забоин и других механических повреждений.
2.8. Детали, предназначенные для поставки в районы с тропическим климатом, должны соответствовать ГОСТ 15152-69. По режиму, виду и условиям эксплуатации детали относятся к группе III, классу П по ГОСТ 15152-69 и категории 5 по ГОСТ 15150-69.
2.9. Средняя наработка деталей до отказа в часах в зависимости от параметров бурового раствора указана в табл. 6.
1. Замену деталей из-за износа сопряженных металлических деталей (втулок, дисков и колец) отказом не считают.
2.10. Допускается по соглашению между потребителем и изготовителем устанавливать среднюю наработку деталей до отказа для условий эксплуатации, не указанных в табл. 6, по результатам эксплуатационных испытаний в соответствии с ГОСТ 27.502-83. Протокол согласования оформляют в установленном порядке.
(Измененная редакция, Изм. № 1).
2.11. Средний срок сохраняемости деталей, включая срок службы, — два года с момента изготовления.
3. ПРАВИЛА ПРИЕМКИ
3.1. Детали принимают партиями. Партией считают детали одного типоразмера в количестве не более 1000 шт., сопровождаемые одним документом о качестве.
Документ о качестве должен содержать:
товарный знак и (или) наименование предприятия-изготовителя;
дату изготовления (месяц, год);
обозначение настоящего стандарта;
3.2. Для проверки изготовителем соответствия качества деталей требованиям настоящего стандарта их подвергают следующим приемо-сдаточным испытаниям:
по внешнему виду — всю партию деталей;
по размерам — 1% от партии, но не менее 5 шт.
3.3. Типовые испытания деталей проводят при изменении конструкции, материалов и технологии изготовления деталей или резиновой смеси по следующим показателям:
по размерам деталей — не менее 2 шт. с каждой пресс-формы;
по физико-механическим показателям резины — не реже двух раз в месяц от текущей закладки;
по внешнему виду — все изделия.
3.4 Периодические испытания проводят по следующим показателям и в сроки:
по размерам — при приемке новых и отремонтированных пресс-форм, а также при ревизии пресс-формовой оснастки один раз в год не менее 2 шт. с каждой пресс-формы;
по физико-механическим показателям резины — не реже двух раз в месяц от текущей закладки.
3.1 — 3.4. (Измененная редакция, Изм. № 1, 2, 5).
3.5. При получении неудовлетворительных результатов испытания хотя бы по одному из показателей по нему проводят повторные испытания на удвоенной выборке, взятой от той же партии.
Результаты повторных испытаний распространяются на всю партию.
3.6. При получении неудовлетворительных результатов испытания хотя бы по одному физико-механическому показателю резиновой смеси, испытания по этому показателю переходят в категорию приемо-сдаточных до получения положительных результатов подряд для пяти закладок резиновой смеси.
3.7. Потребитель проводит входной контроль качества деталей по плану контроля, предусмотренному для приемо-сдаточных испытаний в количестве 1% деталей от партии, но не менее 5 шт.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Размеры деталей проверяют измерительными инструментами, обеспечивающими заданную точность измерения.
4.2 Внешний вид деталей проверяют визуально.
4.1; 4.2. (Измененная редакция, Изм. № 2).
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1 На каждую деталь в канавках для смазки должна быть нанесена рельефная маркировка с указанием:
товарного знака и (или) наименования предприятия-изготовителя;
На резиновую поверхность детали несмываемой краской наносят год и месяц изготовления и штамп технического контроля.
Место рельефной маркировки деталей, не имеющих канавок для смазки, устанавливают в чертежах.
(Измененная редакция, Изм. № 1, 2, 5).
5.2. Детали упаковывают в плотные дощатые ящики по ГОСТ 16536-84 типов II и III или другие по согласованию с потребителем, выложенные влагонепроницаемой бумагой по ГОСТ 8828-75 или парафинированной по ГОСТ 9569-79.
При поставке деталей в районы с тропическим климатом ящики должны быть выложены упаковочной бумагой по ГОСТ 15158-78.
По согласованию с потребителем допускается другой вид упаковки, обеспечивающий сохранность деталей при транспортировании и хранении.
Допускается масса брутто не более 50 кг, для ниппелей — не более 100 кг.
(Измененная редакция, Изм. № 5).
5.3 Транспортную тару маркируют по ГОСТ 14192-77.
5.4. В каждый ящик с деталями должен быть вложен упаковочный ярлык, который должен содержать следующие данные:
товарный знак или наименование предприятия-изготовителя;
дату изготовления (месяц, год);
обозначение настоящего стандарта;
(Измененная редакция, Изм. № 2).
5.5. Детали, предназначенные для эксплуатации в районах с тропическим климатом, должны маркировать по ГОСТ 15152-69.
5.7. Детали транспортируют транспортом любого вида в крытых транспортных средствах в соответствии с правилами перевозки грузов, действующими на транспорте соответствующего вида.
Допускается транспортировать детали при температуре до минус 60 °C без ударов и других деформаций, при этом тара и упаковка должны соответствовать ГОСТ 15846-79.
(Измененная редакция, Изм. № 3, 5).
5.8. Детали хранят в закрытом помещении при температуре от 0 до плюс 25 °C на расстоянии не менее 1 м от теплоизлучающих приборов.
Допускается хранить детали в неотапливаемых складах при температуре до минус 45 °C.
При хранении при минусной температуре не допускаются механические воздействия.
После пребывания при минусовой температуре детали перед разгрузкой из тары и монтажом должны быть выдержаны при температуре 15 — 20 °C не менее 20 — 24 ч.
При хранении детали должны быть защищены от воздействия солнечных лучей и веществ, разрушающих резину.
(Измененная редакция, Изм. № 3).
5.9. Упаковка, транспортирование и хранение деталей в тропическом исполнении — по ГОСТ 15152-69.
6. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
6.1. Изготовитель должен гарантировать соответствие деталей требованиям настоящего стандарта при соблюдении условий хранения и эксплуатации.
(Измененная редакция, Изм. № 2).
6.2. Гарантийный срок хранения деталей — восемнадцать месяцев со дня изготовления.
(Измененная редакция, Изм. № 1, 2, 3).
| УДК 678-2:621.225:622.24.05(083.74) | Группа Л63 |
|---|