ГОСТ 34739.2-2021 (ISO 294-2:2018). Межгосударственный стандарт. Пластмассы. Изготовление образцов для испытания из термопластов. Образцы малых размеров для испытания на растяжение
(введен в действие Приказом Росстандарта от 28.10.2021 № 1376-ст)
Примечание
Документ введен в действие с 01.09.2022.
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 28 октября 2021 г. № 1376-ст
ИЗГОТОВЛЕНИЕ ОБРАЗЦОВ ДЛЯ ИСПЫТАНИЯ ИЗ ТЕРМОПЛАСТОВ. ОБРАЗЦЫ МАЛЫХ РАЗМЕРОВ ДЛЯ ИСПЫТАНИЯ НА РАСТЯЖЕНИЕ
Plastics. Preparation of test specimens from thermoplastics. Small size tensile test specimens
(ISO 294-2:2018, Plastics — Injection moulding of test specimens of thermoplastic materials — Part 2: Small tensile bars, MOD)
ГОСТ 34739.2-2021 (ISO 294-2:2018)
Дата введения 1 сентября 2022 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Акционерным обществом «Институт пластических масс имени Г.С. Петрова» на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Федеральным агентством по техническому регулированию и метрологии
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 июня 2021 г. № 141-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 28 октября 2021 г. № 1376-ст межгосударственный стандарт ГОСТ 34739.2-2021 (ISO 294-2:2018) введен в действие в качестве национального стандарта Российской Федерации с 1 сентября 2022 г.
5 Настоящий стандарт является модифицированным по отношению к международному стандарту ISO 294-2:2018 «Пластмассы. Литье под давлением образцов для испытаний термопластичных материалов. Часть 2. Образцы небольших размеров для испытания на растяжение» («Plastics — Injection moulding of test specimens of thermoplastic materials — Part 2: Small tensile bars», MOD) путем включения в текст стандарта положений международного стандарта ISO 294-1:2017, выделенных вертикальной линией, расположенной на полях этого текста.
Дополнительные фразы и слова, терминологические статьи, включенные в текст настоящего стандарта, выделены курсивом.
Международный стандарт разработан Техническим комитетом ИСО/ТК 61 «Пластмассы», Подкомитетом ПК 9 «Термопластичные материалы».
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5-2001 (подраздел 3.6).
Сведения о соответствии ссылочных межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном международном стандарте, приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт устанавливает требования к четырехгнездной литьевой форме ISO типа C, предназначенной для изготовления методом литья под давлением образцов малых размеров, имеющих форму двусторонней лопатки длиной не менее 60 мм, номинальной толщиной 3 мм, шириной широкой части 10 мм (образец для испытания типа CW11 по ГОСТ 33693).
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 12019 Пластмассы. Изготовление образцов для испытания из термопластов. Общие требования
ГОСТ 33693 (ISO 20753:2008) Пластмассы. Образцы для испытания
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 12019, а также следующие термины с соответствующими определениями:
Примечание - ИСО и МЭК ведут терминологические базы данных для использования в области стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО доступна по адресу: https://www.iso.org/obp;
- МЭК Electropedia: доступна по адресу http://www.electropedia.org.
3.1 площадь критического поперечного сечения Ac, мм2 (critical cross-sectional area): Площадь поперечного сечения оформляющей полости одногнездной или многогнездной литьевой формы в месте формования критической части образца для испытаний, т.е. части, на которой будет проводиться измерение.
Примечание - Например, для образцов для испытаний на растяжение критической частью образца является узкий участок, который подвергается наибольшему напряжению в процессе испытания.
3.2 общая проецируемая площадь Ap, мм2 (total projected area): Площадь профиля оформляющей полости литьевой формы и разводящих литниковых каналов, проецируемая на плоскость.
4 Аппаратура
4.1 Литьевая форма ISO типа C
Литьевая форма ISO типа C — четырехгнездная литьевая форма с двумя Т-образными разводящими литниковыми каналами (см. рисунок 1), предназначенная для изготовления образцов малых размеров для испытания на растяжение, используемых при изучении эффектов влияния воздействия окружающей среды, например жидких химических веществ, теплового или атмосферного воздействия, на пластмассу (см. [1]). Длина и ширина широкой части образцов, изготовленных в указанной литьевой форме, должны соответствовать размерам образца типа CW11 по ГОСТ 33693, толщина должна быть (3,0 +/- 0,2) мм.
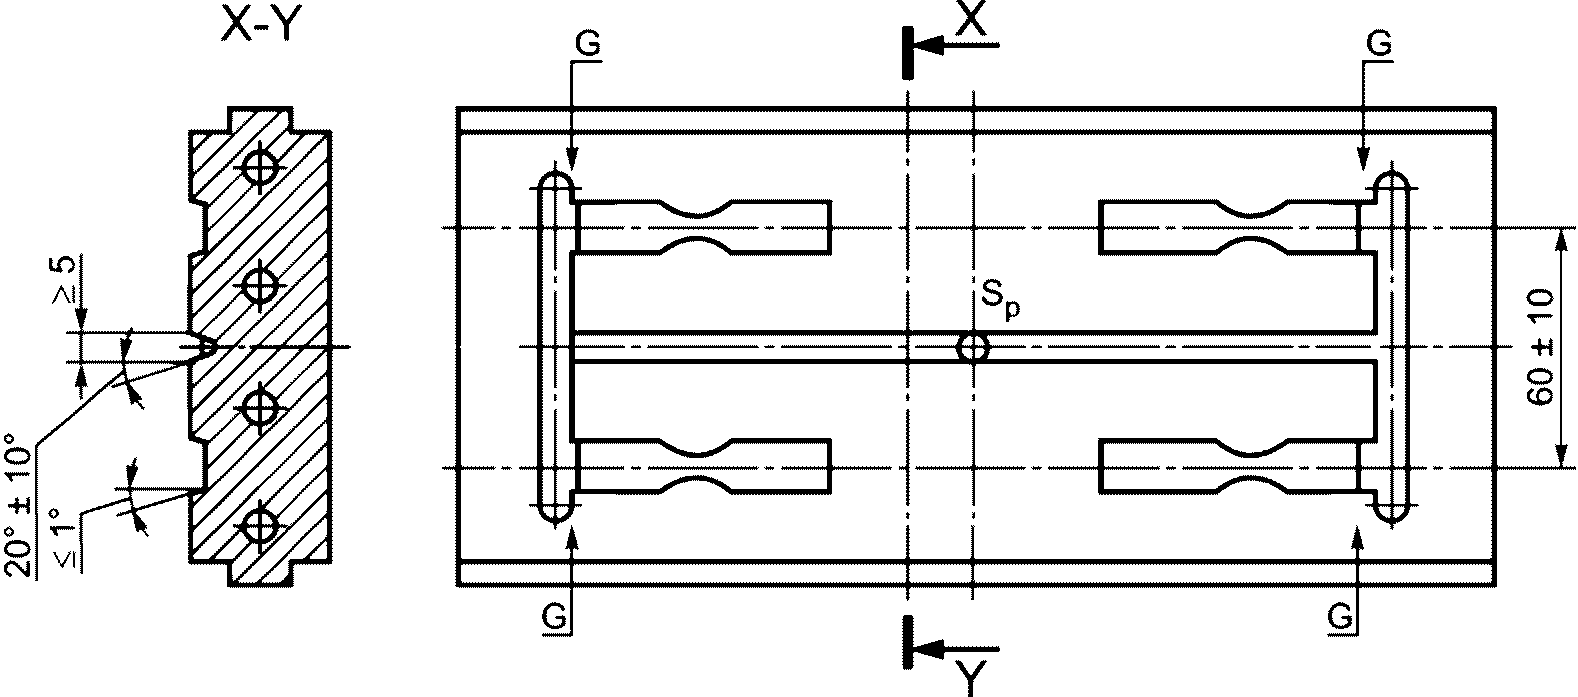
Sp — центральный литниковый канал, объем образца VM — приблизительно 24000 мм3; G — впускной литниковый канал, площадь Ap = 5500 мм2
Рисунок 1 — Литьевая форма ISO типа C
Основные детали литьевой формы типа C должны соответствовать рисунку 1 и следующим требованиям:
| a) диаметр центрального литникового канала со стороны сопла должен быть не менее 4 мм; b) ширина и высота (или диаметр) системы литниковых каналов должны составлять не менее 5 мм; c) оформляющие полости литьевой формы должны быть односторонними (см. рисунок 1); d) высота впускного литникового канала в оформляющую полость литьевой формы должна составлять не менее двух третей высоты оформляющей полости литьевой формы, а ширина входа в оформляющую полость должна быть равна ширине оформляющей полости в точке входа в нее; e) впускной литниковый канал в оформляющую полость литьевой формы должен иметь минимальную длину и быть не более 3 мм; f) угол наклона литниковых каналов должен быть не менее 10°, но не превышать 30°. Оформляющая полость литьевой формы должна иметь угол наклона не более 1°; |
|---|
g) размеры образцов для испытания — в соответствии с размерами образцов типа CW11 по ГОСТ 33693, а основные размеры оформляющих полостей литьевой формы:
Толщина образцов для испытания — (3,0 +/- 0,2) мм, т.е. глубина оформляющих полостей литьевой формы — от 3,0 до 3,2 мм;
4.2 Литьевая машина
4.2.1 Общие требования
Для изготовления образцов для испытания, обеспечивающих сопоставимые результаты, используют литьевые машины со шнековой пластикацией, оснащенные всеми необходимыми приспособлениями для контроля условий формования.
4.2.5 Усилие смыкания
Рекомендуемое минимальное усилие смыкания FM, кН, для литьевой формы типа C определяют по формуле
где 5500 — общая проецируемая площадь, мм2;
pmax - максимальное давление впрыска, МПа.
Примечание - При максимальном давлении впрыска, равном 80 МПа, и значении общей проецируемой площади 5500 мм2 значение усилия смыкания составит 440 кН.
5 Процесс литья
5.1 Кондиционирование
5.2.2 Для литьевой формы ISO типа C рекомендуется выбирать такую скорость впрыска vI, чтобы время впрыска tI, было сопоставимо с временем, которое используется для литьевой формы ISO типа A.
1 Оформляющие полости литьевой формы ISO типа C имеют площадь критического поперечного сечения Ac всего 9 мм2, т.е. намного меньше, чем площадь критического поперечного сечения литьевой формы ISO типа A (40 мм2). Использование для литьевой формы ISO типа C той же скорости впрыска, что и для литьевой формы ISO типа A, может привести к низкой скорости продвижения шнека и, следовательно, низкой скорости расплава в литниковых каналах и низкой температуре расплава, входящего в полости литьевой формы ISO типа C. При использовании для литьевых форм ISO типов A и C сопоставимого времени впрыска скорость впрыска для литьевой формы ISO типа C примерно в два раза превышает скорость впрыска, рекомендуемую для литьевой формы ISO типа A.
Скорость впрыска vI, мм/с, вычисляют по формуле
v_{1} = \frac{V_{M}}{t_{I} \cdot A_{c} \cdot n} , (2)
Ac — площадь критического поперечного сечения, мм2;
n — число гнезд литьевой формы.
2 В настоящем стандарте не рассматривается вопрос об изменении скорости продвижения шнека во время впрыска, например высоких скоростях при заполнении литниковых каналов и низких скоростях при заполнении полостей литьевой формы. В результате инерции литьевой машины часто невозможно избежать пиков давления расплава и/или скорости впрыска, если скорость продвижения шнека изменяется во время впрыска.
Допускаются и другие аналогичные методы определения необходимого времени выдержки под давлением.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖГОСУДАРСТВЕННЫХ СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ, ИСПОЛЬЗОВАННЫМ В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ МЕЖДУНАРОДНОМ СТАНДАРТЕ
| Обозначение ссылочного межгосударственного стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта |
| ГОСТ 12019-2021 | NEQ | ISO 294-1:2017 «Пластмассы. Литье под давлением образцов для испытания термопластичных материалов. Часть 1. Общие принципы и литье образцов для испытания многоцелевого назначения и в виде брусков» |
| ГОСТ 33693-2015 (ISO 20753:2008) | MOD | ISO 20753 «Пластмассы. Образцы для испытаний» |
| Примечание — В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - MOD — модифицированный стандарт; - NEQ — неэквивалентный стандарт. | ||
БИБЛИОГРАФИЯ
| УДК 678.5:536.421.2:006.354 | МКС 83.080.20 | MOD |
| Ключевые слова: пластмассы, термопласты, литьевая форма, литьевая машина, изготовление образцов малых размеров, испытание на растяжение | ||