ГОСТ 34061-2026 (ISO 3690:2018). Межгосударственный стандарт. Сварка и родственные процессы. Определение содержания водорода в наплавленном металле и металле шва дуговой сварки
(введен в действие Приказом Росстандарта от 01.06.2026 № 583-ст)
Примечание
Документ введен в действие с 01.07.2026. Взамен ГОСТ 34061-2017 (ISO 3690:2012).
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 34061-2017"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-34061-2017" "ГОСТ 34061-2017. Межгосударственный стандарт. Сварка и родственные процессы. Определение содержания водорода в наплавленном металле и металле шва дуговой сварки (введен в действие "
  n1["ГОСТ 34061-2026"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-34061-2026" "ГОСТ 34061-2026. Межгосударственный стандарт. Сварка и родственные процессы. Определение содержания водорода в наплавленном металле и металле шва дуговой сварки (введен в действие "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 1 июня 2026 г. № 583-ст
ОПРЕДЕЛЕНИЕ СОДЕРЖАНИЯ ВОДОРОДА В НАПЛАВЛЕННОМ МЕТАЛЛЕ И МЕТАЛЛЕ ШВА ДУГОВОЙ СВАРКИ
Welding and allied processes. Determination of hydrogen content in deposited metal and arc weld metal
(ISO 3690:2018, Welding and allied processes — Determination of hydrogen content in arc weld metal, MOD)
ГОСТ 34061-2026 (ISO 3690:2018)
Дата введения 1 июля 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Обществом с ограниченной ответственностью «Учебный Научно-Технический Центр „Сварка“ (ООО „УНТЦ „Сварка“) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4»
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 72 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации по результатам голосования в АИС МГС (протокол от 30 апреля 2026 г. № 196-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 1 июня 2026 г. № 583-ст межгосударственный стандарт ГОСТ 34061-2026 (ISO 3690:2018) введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2026 г.
5 Настоящий стандарт является модифицированным по отношению к международному стандарту ISO 3690:2018 «Сварка и родственные процессы. Определение содержания водорода в металле шва дуговой сварки» («Welding and allied processes — Determination of hydrogen content in arc weld metal», MOD) путем включения дополнительных положений, фраз, слов, ссылок, показателей, их значений и внесения изменений по отношению к тексту применяемого международного стандарта, которые выделены курсивом.
Международный стандарт разработан Комиссией II Международного института сварки.
Наименование стандарта изменено относительно наименования международного стандарта для приведения в соответствие с терминологией, применяемой в сварочном производстве, и содержанием стандарта.
Объяснение причин внесения технических отклонений приведено в дополнительном приложении ДА.
Сравнение структуры настоящего стандарта со структурой указанного международного стандарта приведено в дополнительном приложении ДБ.
Добавлены дополнительные приложения ДВ, ДГ и ДД, заменяющие ссылки на международные стандарты ISO/TR 17671-1, ISO 14175 и ISO 80000-1:2009, не принятые в качестве межгосударственных стандартов
6 ВЗАМЕН ГОСТ 34061-2017 (ISO 3690:2012)
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт устанавливает правила отбора образцов и аналитическую процедуру определения диффузионного водорода в наплавленном металле и металле шва дуговой сварки с присадочным материалом для сталей мартенситного, бейнитного и ферритного классов.
В настоящем стандарте представлены следующие методы: сбор диффузионного водорода при помощи процесса замещения ртути (метод замещения ртути); сбор водорода в вакуумированной камере (вакуумный метод); сбор водорода в камере, заполненной инертным газом, например аргоном (метод теплопроводности). Количество собранного водорода определяется путем измерения замещенного объема в первом случае, путем измерения давления во втором случае, и по теплопроводности в последнем случае.
Для предотвращения термической активации недиффузионного водорода при сборе диффузионного водорода необходимо контролировать температуру.
Примечание — Рекомендации и ограничения в отношении старых методов измерения с использованием глицерина приведены в приложении B.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий межгосударственный стандарт:
ГОСТ 23338 Сварка металлов. Методы определения содержания диффузионного водорода в наплавленном металле и металле шва
3 Термины и определения
Настоящий стандарт не содержит терминов и определений.
ИСО и МЭК поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО: доступна по адресу http://www.iso.org/obp;
- Электропедия МЭК: доступна по адресу http://www.electropedia.org/.
4 Основные положения
На стандартный образец наплавляют присадочный материал способом, обеспечивающим контроль параметров изготовления типовых образцов для исследований. Для предотвращения преждевременных потерь водорода последующее хранение образца и обращение с ним подлежат контролю. Далее образец перемещают в аппарат для сбора газа (ртутный и вакуумный методы) или в подходящую для исследований камеру, заполненную инертным газом (метод теплопроводности) и выдерживают в течение определенного периода времени и при температуре, достаточной для выделения диффузионного водорода соответственно в вакуумированную газовую бюретку или в камеру, заполненную инертным газом. Количество собранного водорода определяют путем измерения замещенного объема (ртутный метод), путем измерения давления газа внутри камеры (вакуумный метод) или по теплопроводности. Определение массы наплавленного металла или объема металла сварного шва позволяет рассчитать содержание диффузионного водорода в наплавленном металле HD или содержание диффузионного водорода в металле сварного шва HF.
Примечание - Приложение C содержит информацию об определении точности результатов, когда для анализа диффузионного водорода используется метод, отличный от ртутного метода или метода теплопроводности.
5 Процедуры испытаний
5.1 Изготовление сварных образцов
5.1.1 Краткое описание
Испытываемым сварочным материалом производят наплавку одного валика шва, который быстро охлаждают и хранят до начала исследований при температуре минус 78 °C или ниже. Зачистку и удаление шлака выполняют на охлажденных образцах.
5.1.2 Фиксирующее устройство для сварки
Пример фиксирующего устройства для сварки, обеспечивающего единую форму образцов для сварочных процессов, указанных в 5.2, приведен на рисунке 1. Устройство должно обеспечивать надежное выравнивание образцов во время сварки и возможность отсоединения образца после сварки за одну операцию в соответствии с 5.1.4, c). Перед выполнением каждого сварного шва температура поверхности фиксирующего устройства должна находиться в интервале между температурой окружающей среды и температурой, превышающей ее не более чем на 25 °C. Для уменьшения времени цикла испытаний фиксирующее устройство может иметь водяное охлаждение. Для предотвращения появления конденсата на поверхности фиксирующего устройства следует контролировать температуру охлаждающей воды.
Для всех сварочных процессов собранный образец должен быть зажат с помощью отожженной медной фольги в фиксирующем устройстве для сварки, как показано на рисунке 1. Медная фольга может отжигаться повторно и охлаждаться в воде после каждого отжига. После отжига оксидная пленка удаляется травлением азотной кислотой (10%-ной концентрации) с последующей промывкой дистиллированной водой и сушкой.
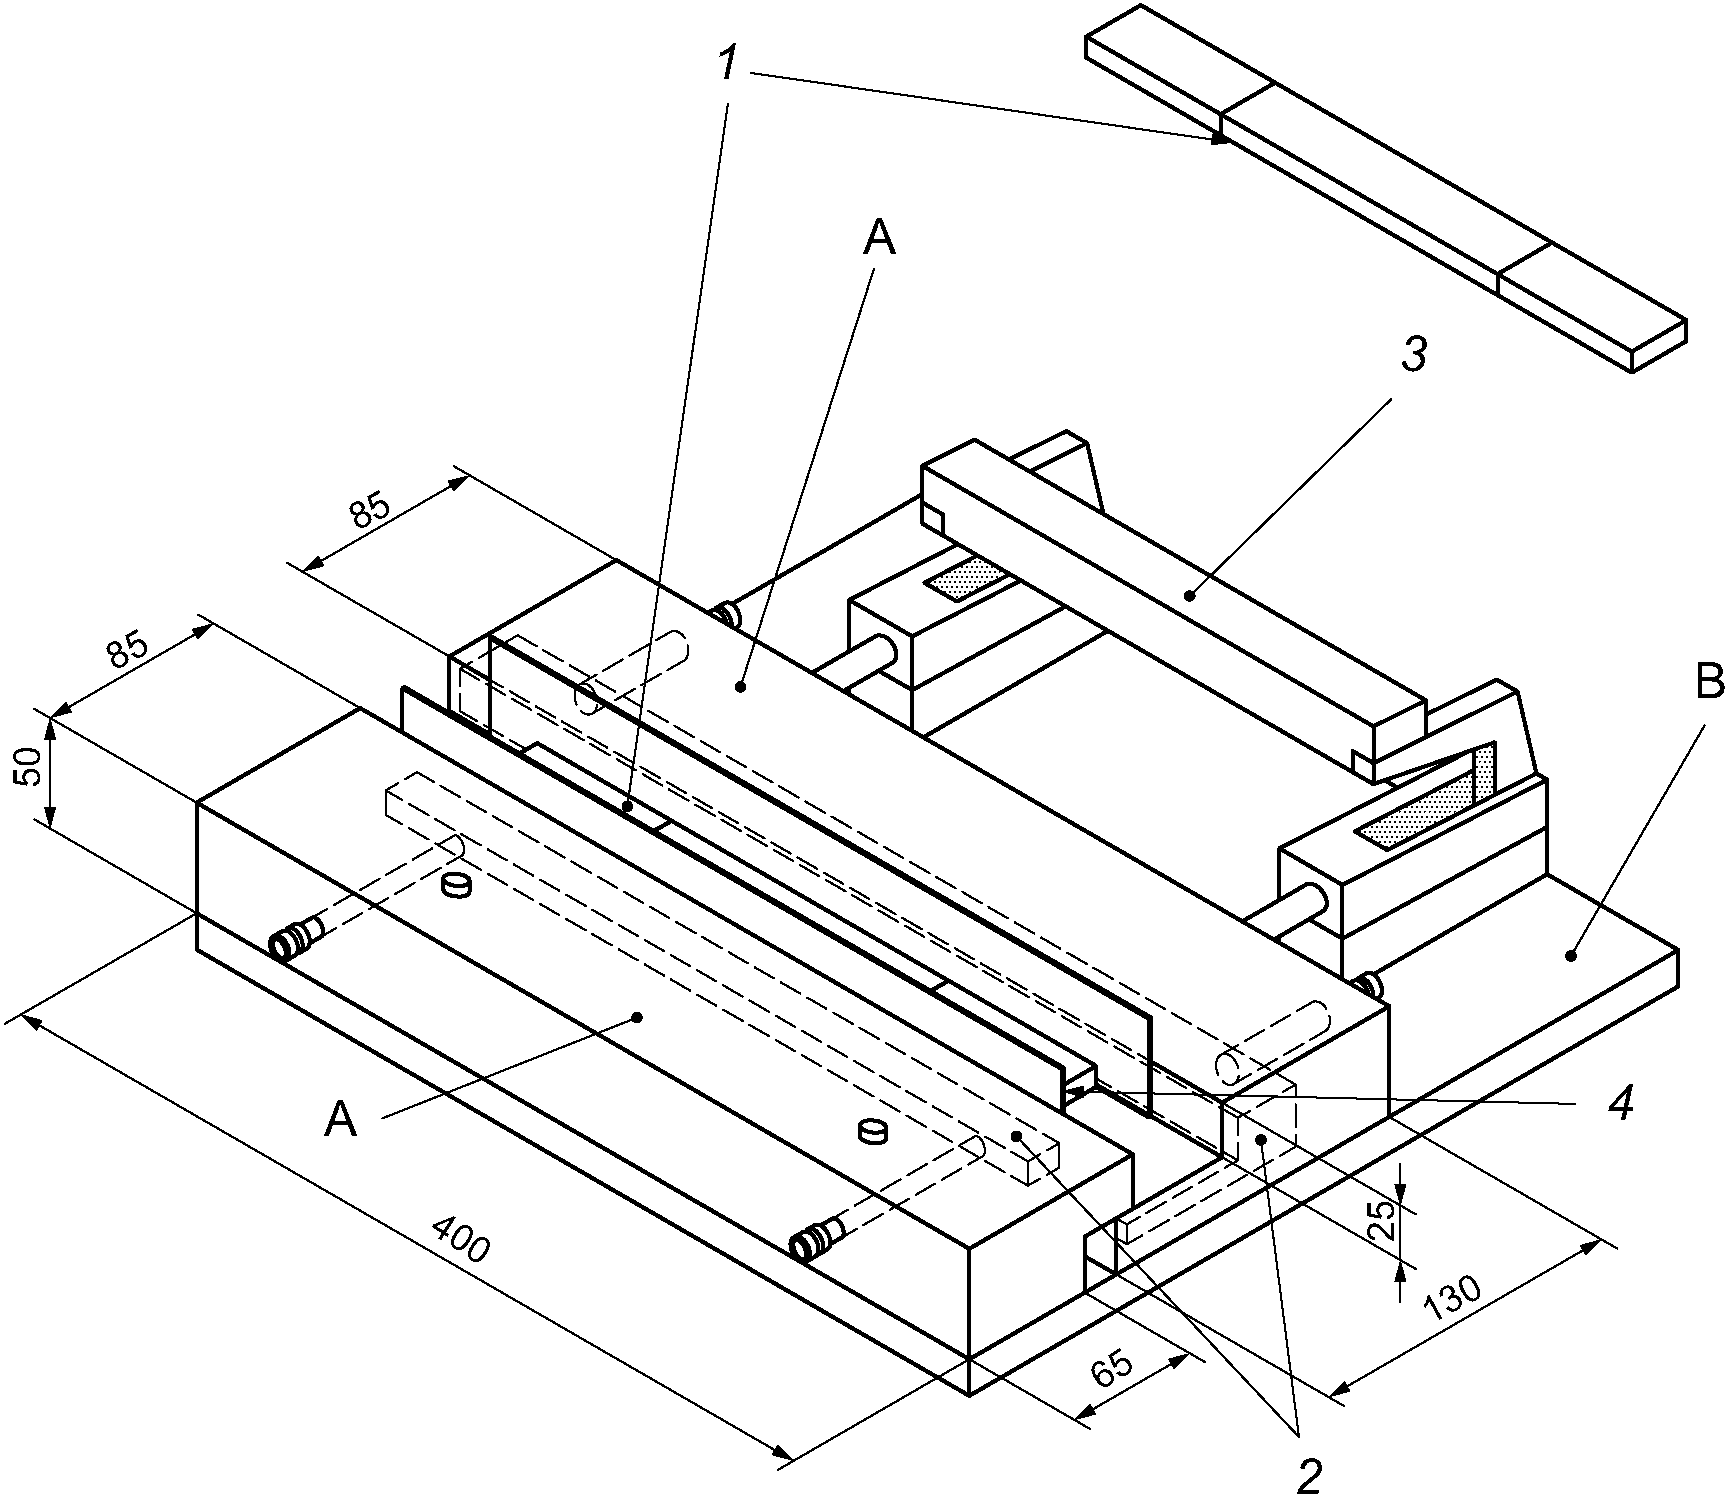
1 — испытательный образец согласно рисунку 2; 2 — жилет с водяным охлаждением (при необходимости); 3 — рукоятка зажима; 4 — вставка из медной фольги 1 x 15 (не менее) x 300 мм; A — медь; B — углеродистая сталь
Рисунок 1 — Пример сварочного фиксирующего устройства и сборки испытательного образца для наплавки
5.1.3 Сборка испытательных образцов
Испытательный образец должен быть изготовлен из спокойной или полуспокойной углеродистой стали, с содержанием углерода не более 0,18% и содержанием серы не более 0,025%. Сборка должна соответствовать размерам, указанным на рисунке 2 и в таблице 1 для сборки A, B или C, с допуском +/- 0,25 мм для всех размеров, кроме длины вводных и выводных планок. На рисунке 2 и в таблице 1 приведена минимальная длина вводной и выводной планок.
Все поверхности должны иметь прямые углы для обеспечения плотного контакта деталей во время сварки. Каждый испытательный образец может быть подвергнут одной операции шлифовки на шлифовальном оборудовании для обеспечения одинаковой ширины, для надлежащей фиксации может применяться более точный контроль размеров. Образцы должны быть механически обработаны таким образом, чтобы шероховатость торцов составляла Ra = 3,2 мкм, а шероховатость верхней, нижней и боковых поверхностей Ra = 1,6 мкм. Условия правильной фиксации см. в 5.1.4, d).
Центральная часть испытательного образца со стороны обратной той, которая подвергается сварке, должна быть промаркирована при помощи гравировки или тиснения. Испытательный образец подвергают дегазации при температуре 650 °C +/- 10 °C в течение 1 ч и охлаждают в любой сухой инертной атмосфере или в вакууме. Допускается дегазация и охлаждение на воздухе при условии, что перед испытаниями слой поверхностной оксидной пленки будет удален. Испытательные образцы, подвергнутые дегазации, следует хранить в эксикаторе или в других условиях, предотвращающих их окисление. После маркировки и удаления оксидов массу m1 центральной части испытательного образца следует определить с точностью до 0,1 г для сборки A или с точностью до 0,01 г для сборки B, C или D.
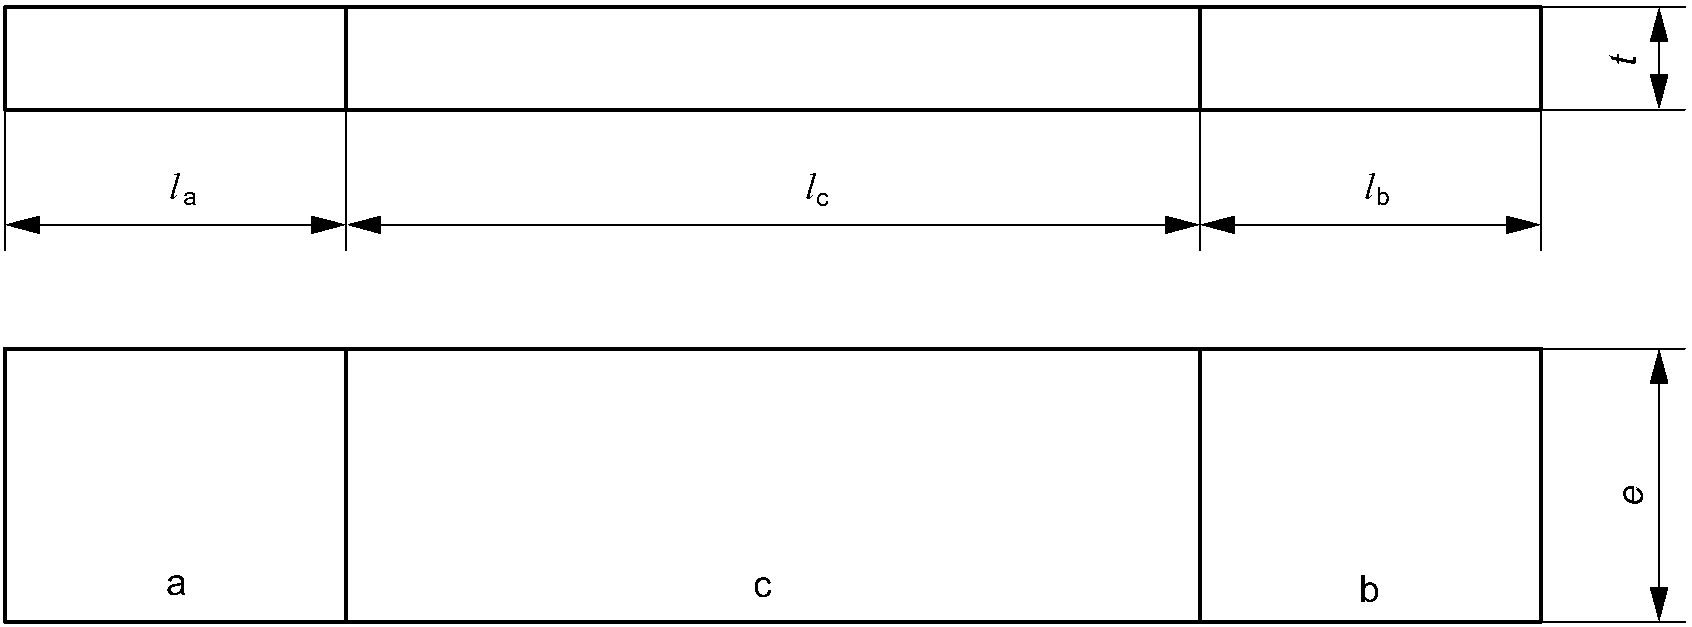
a — вводная планка образца длиной la; b — выводная планка образца длиной lb; c — центральная часть испытательного образца длиной lc; e — ширина испытательного образца; t — толщина испытательного образца
Рисунок 2 — Размеры сборки для испытаний сварного шва
Размеры сборки для испытаний сварного шва
| Сборка для испытаний | la и lb | lc | e | t |
| A a | >= 25 (50) | 80 | 25 | 12 |
| A b | >= 25 (50) | 100 | 25 | 8 |
| B | >= 25 (50) | 30 | 15 | 10 |
| C | >= 50 | 15 | 30 | 10 |
| D | >= 25 (50) | 40 | 25 | 12 |
| la >= 25 мм и lb >= 25 мм: ручная дуговая сварка покрытыми электродами. la >= 50 мм и lb >= 50 мм: иные сварочные процессы. | ||||
| a Геометрия образца для сравнения в соответствии с AWS A4.3-93. b Геометрия образца для сравнения в соответствии с ГОСТ 23338. | ||||
5.1.4 Сварка и хранение испытательного образца
Температура фиксирующего устройства перед сваркой должна быть не ниже температуры окружающей среды или превышать ее не более чем на 25 °C. В случае конденсации воды на фиксирующем устройстве и испытательном образце необходимо использовать охлаждающую воду с температурой не ниже температуры окружающей среды или не превышающей ее более чем на 25 °C. Применяя сварочный процесс, указанный в 5.2, и параметры, соответствующие типу исследования, следует наплавить один валик на испытательном образце, зафиксированном в сварочном устройстве, как показано на рисунке 1.
Перед фиксацией в устройстве для сварки испытательный образец следует очистить в ацетоне. Для теплоотвода и предотвращения разрушения устройства следует использовать полоски из медной фольги, как показано на рисунке 1.
Сварочный процесс описан в a) - f):
a) сварку следует начинать на вводной планке на достаточном расстоянии от центральной части испытательного образца, чтобы при переходе на центральную часть испытательного образца дуга и форма наплавленного слоя были стабильными;
b) сварку следует завершить, когда сварочная ванна будет находиться на выводной планке на расстоянии, не превышающем 25 мм от центральной части испытательного образца;
c) после прекращения горения дуги зажим следует освободить, а испытательный образец извлечь и погрузить на 4 +/- 1 с в ванну с ледяной водой. Испытательный образец следует энергично встряхнуть или размешать в ванне с ледяной водой. По истечении 20 +/- 2 с испытательный образец следует переместить и полностью погрузить в низкотемпературную ванну, содержащую, например, метанол и твердый диоксид углерода, денатурированный спирт и твердый диоксид углерода или жидкий азот. После извлечения образца из ледяной воды лед все еще должен оставаться в ванне;
d) для зачистки и контроля образец перемещают из низкотемпературной ванны по истечении не менее 2 мин. Весь шлак и нагар следует удалить зачисткой стальной щеткой. Вводная и выводная планки должны быть удалены от центральной части испытательного образца. Нижнюю сторону образца следует проверить на однородность и расположение цветов побежалости. У правильно установленного и зафиксированного испытательного образца цвета побежалости на обратной стороне должны быть параллельными и однородными. Окисные пленки темного цвета не должны достигать краев центральной части испытательного образца. Если эта процедура не завершена в течение 60 с, то центральную часть испытательного образца следует вернуть в низкотемпературную ванну не менее чем на 2 мин перед завершением этого этапа;
e) до начала исследований центральную часть испытательного образца допускается хранить при температуре минус 78 °C или ниже в ванне с метанолом и твердым диоксидом углерода или в ванне с денатурированным спиртом и твердым диоксидом углерода до 72 ч или при температуре минус 196 °C в жидком азоте до 21 дня;
f) при классификации сварочных материалов во время сварки образца абсолютная влажность окружающего воздуха должна быть не менее 3 г водяного пара на 1000 г сухого воздуха (соответствует 20 °C и 20% относительной влажности). Если измеренная пращевым гигрометром или другим откалиброванным устройством относительная влажность соответствует или превышает эти условия, результаты испытаний принимают как подтверждающие соответствие требованиям настоящего стандарта при условии, что фактические результаты испытаний по содержанию диффузионного водорода удовлетворяют требованиям применяемого стандарта по классификации сварочных материалов. Измерения относительной влажности воздуха могут быть переведены в единицы абсолютной влажности и приведены в протоколе.
5.1.5 Регистрация данных
Все данные сварочного процесса, имеющие отношение к испытаниям, должны быть отражены в соответствующем протоколе сварочного процесса. Для каждого протокола сварочного процесса следует давать ссылки на представленную форму протокола (таблицы 2, 3 и 4). Во время сварки следует регистрировать температуру окружающей среды и относительную влажность, абсолютная влажность регистрируется с результатами исследований.
5.2 Сварочные процедуры для изготовления образцов
5.2.1 Краткое описание
Для получения одного наплавленного валика на испытательном образце в соответствии с 5.1 следует задать параметры исследуемого процесса сварки. Технические требования к процедуре сварки различных процессов указаны в 5.2.2 - 5.2.4.
5.2.2 Ручная дуговая сварка плавящимся электродом
5.2.2.1 Электроды
Покрытые электроды для испытаний следует применять в соответствии с a) или b):
a) для классификации электроды и способ наплавки валика следует назначать, как указано в стандарте, которому соответствует электрод;
b) для исследований электрод и параметры сварки должны быть приведены в соответствующей процедуре сварки. Если в процедуре не указано иное, то следует выбирать ток, составляющий 90% максимального, указанного производителем.
Если требуется прокалка, то ее следует выполнять в течение времени и при температуре, рекомендованной производителем сварочного материала. Если производитель задает диапазон, например от 300 до 350 °C, то берут среднее значение, которое указывают в протоколе.
Не следует применять электроды с треснувшим или сломанным покрытием. Электроды, поставленные для испытаний, следует брать из неповрежденной, только что открытой упаковки. При прокалке электроды не должны касаться друг друга или поверхности печи. Прокалку производят в печи с откалиброванными датчиками температуры, электроды должны находиться в ней в течение заданного времени при температуре прокалки. Во время прокалки в печи должны находиться только электроды для испытаний. После прокалки охлаждение электродов до температуры окружающей среды следует производить в контейнере, например в просушенной трубке из боросиликатного стекла, закрытой резиновыми крышками. После достижения температуры окружающей среды электроды следует использовать как можно быстрее, но не более чем через 1 ч после их извлечения из печи, кроме герметично закрытых электродов. Любые взятые из печи и неиспользованные электроды не следует повторно прокаливать и применять для испытаний.
При испытании электродов, поставляемых в герметичной упаковке, после вскрытия упаковки и до момента использования каждого из них следует принять меры для защиты электродов от насыщения влагой. Некоторые герметично закрытые упаковки могут закрываться повторно. В таком случае должен быть извлечен один электрод для испытаний, а упаковка закрыта, пока извлеченным электродом проводится сварка. Если упаковка не закрывается повторно, то после вскрытия упаковки все электроды следует извлечь и каждый электрод индивидуально поместить в просушенную трубку из боросиликатного стекла, плотно закрытую резиновыми заглушками до тех пор, пока электрод не будет использован для испытаний.
5.2.2.2 Выполнение сварных швов
Для фиксации и выравнивания испытательного образца следует применять медное фиксирующее устройство, как показано на рисунке 1. Для большей производительности устройство может иметь каналы для водяного охлаждения. Могут быть использованы испытательные образцы сборки A, B или D.
Если классификационные стандарты на электроды не содержат требований, то следует применять следующее. При классификации покрытых электродов применяют электроды диаметром 4 мм. Сварочный ток назначают на 15 А ниже максимального или 90% от максимального, установленного производителем, с допуском +/- 10 А. Для электродов диаметром 4 мм скорость сварки должна быть таковой, чтобы производить не менее 8 г наплавленного металла на центр испытательного образца сборки A, или не менее 3 г наплавленного металла на центр испытательного образца сборки B, или не менее 4 г наплавленного металла на центр испытательного образца сборки D, что, как правило, достигается при расходе электрода от 1,2 до 1,3 см на сантиметр сварного шва. Запись сварочных параметров и расчет погонной энергии выполняют в соответствии с приложением ДВ. Для всех других применяемых электродов диаметром, отличным от 4 мм, масса наплавленного металла должна обеспечивать хорошее формирование валика и соответствовать испытываемому диаметру электрода и применяемому технологическому процессу; минимальная масса наплавленного металла не регламентируется.
Необходимо выполнить три или более тестовые наплавки на трех или более испытательных образцах, каждую с применением нового электрода для каждого шва. Наплавку следует проводить без колебаний вдоль центральной линии испытательного образца, как показано на рисунке 1. Длина выводных планок должна быть не менее 25 мм. Зажигание дуги на образце до испытания не допускается. Длина наплавки на вводной планке не должна превышать 25 мм. Время наплавки должно быть зарегистрировано. Наплавку следует завершить, когда ванна жидкого металла находится на выводной планке на расстоянии, не превышающем 25 мм от центральной части испытательного образца.
Метод применения фиксирующего устройства для сварки описан в 5.1.4. После окончания сварки сварной образец следует охладить и хранить в соответствии с 5.1.4, после чего его следует зачистить и провести анализ на содержание водорода в соответствии с 5.3.
При классификации электродов из-за влияния атмосферной влаги на результаты испытаний длину дуги во время сварки следует удерживать как можно более короткой при условии ее стабильности. Информацию, указанную в 5.2.2.3, следует зарегистрировать.
5.2.2.3 Регистрация параметров сварки и форма протокола
Протокол, приведенный в таблице 2, содержит полную информацию о параметрах испытаний, влияющих на результаты.
5.2.3 Дуговая сварка под флюсом
5.2.3.1 Сварочная проволока
Проволоку сплошного сечения или порошковую проволоку исследуют для целей a) или b):
a) при классификации сварочных проволок сварочные параметры выбирают такие же, как и при подготовке образца для определения механических свойств наплавленного металла сварного шва с применением проволоки диаметром 4 мм, скорость сварки задается такой, чтобы обеспечить массу наплавленного металла на центральной части испытательного образца не менее 8 г (сборка A), или не менее 3 г на центральной части меньшего испытательного образца (сборка C), или не менее 4 г на центральной части меньшего испытательного образца (сборка D), если иное не предусмотрено в документе по классификации. Испытательный образец сборки B неприменим для дуговой сварки под флюсом. Для всех проволок с диаметром, отличным от 4 мм, масса наплавленного металла должна обеспечивать хорошее формирование валика и соответствовать применяемому диаметру и технологическому процессу; минимальная масса наплавленного металла не регламентируется;
b) для исследовательских целей сварочную проволоку и параметры сварки следует выбирать для конкретной процедуры сварки. Применение проволоки сплошного сечения, прокаленной в вакууме или инертном газе при 650 °C в течение 1 ч, облегчает исследование влияния сварочных параметров типа флюса и процедуры его прокалки на содержание водорода в сварном шве.
Максимальная энергия дуги при выполнении швов не должна превышать 3 кДж/мм.
5.2.3.2 Флюс
Если необходима прокалка, то флюс прокаливают в соответствии с a) или b):
a) для классификации флюса прокалку следует проводить в соответствии с требованиями стандарта, которому соответствует флюс. Любая предварительная подготовка или прокалка указывается, если обозначение «H» указано в классификации флюса;
b) для исследовательских целей прокалку флюса следует проводить согласно соответствующим рекомендациям.
Для трех наплавок требуется примерно 1 кг флюса. Прокалку следует производить в открытом контейнере в печи с откалиброванными датчиками температуры, с точно установленной температурой. Высоту слоя флюса следует ограничить, чтобы обеспечить прогрев всей массы флюса до требуемой температуры.
Флюс должен находиться при температуре прокалки все установленное время, и в течение этого времени другие материалы не допускается помещать в печь. После окончания прокалки флюс следует охладить до температуры окружающей среды и незамедлительно использовать. Допускается флюс охладить в герметичном контейнере и хранить до момента использования. Бывший в употреблении флюс не допускается применять повторно.
Форма протокола (диффузионный водород, ручная дуговая сварка плавящимся электродом)
5.2.3.3 Выполнение сварных швов
Для фиксации и выравнивания испытательного образца следует применять медное фиксирующее устройство, как показано на рисунке 1. Для большей производительности устройство может иметь каналы для водяного охлаждения. Следует использовать сборку A, C или D.
Следует использовать центральную часть образца размером, который указан в 5.1.3, но ее следует совместить с более длинными вводной и выводной планками не менее 50 мм. Подготовка, дегазация и применение сборки испытательного образца согласно 5.1.3. Высоту флюса следует удерживать на предварительно заданном постоянном уровне 25 мм или как рекомендовано производителем. Один из методов контроля высоты флюса показан на рисунке 3, он заключается в выравнивании флюса по верхней границе вставок из медной фольги. Высота флюса 25 мм или другая, заданная производителем флюса, определяет условия изменения размера медной фольги для определения этой заданной высоты флюса. На конце медной фольги должен быть предусмотрен участок, обеспечивающий удержание флюса фольгой.
Необходимо выполнить не менее трех контрольных наплавок, каждую на отдельном образце. Наплавку следует выполнять вдоль центральной линии сборки испытательного образца. Время наплавки следует зарегистрировать. Для дуговой сварки под флюсом сварочная ванна должна находиться полностью на выводной планке, но не более чем на расстоянии 25 мм от центральной части образца. Длина части наплавки на вводной планке не ограничивается, но она должна быть достаточной для стабилизации дуги и наплавки на центральной части испытательного образца.
После гашения дуги без каких-либо задержек испытательный образец следует освободить из фиксирующего устройства, охладить, очистить и хранить, как указано в 5.1.4.
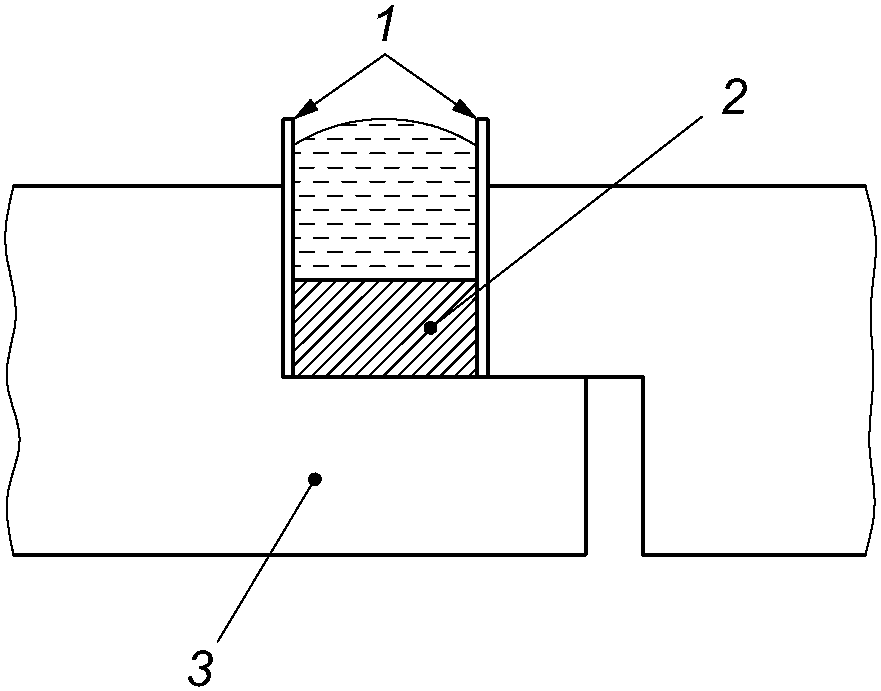
1 — медная фольга 1 мм, 35 мм x 300 мм или 37 мм x 300 мм (для высоты флюса 25 мм); 2 — испытательный образец; 3 — фиксирующее устройство для сварки
Рисунок 3 — Пример применения медной фольги для поддержания постоянной высоты флюса
5.2.3.4 Регистрация параметров сварки и форма протокола о результатах
Протокол, приведенный в таблице 3, содержит полную информацию обо всех параметрах испытаний, влияющих на результаты испытаний.
Форма протокола (диффузионный водород, дуговая сварка под флюсом)
5.2.4 Сварка порошковой проволокой в защитном газе или без него и сварка проволокой сплошного сечения в защитном газе
5.2.4.1 Присадочный материал
Присадочный материал исследуют для целей a) или b):
a) для классификации параметры сварки следует задавать те же, что и при подготовке образца наплавленного металла для определения механических свойств, с применением проволоки диаметром 1,2 мм, со скоростью сварки, обеспечивающей массу наплавленного металла на центральной части испытательного образца не менее 8 г (сборка A), или не менее 3 г для центральной части меньшего испытательного образца (сборка B), или не менее 4 г для центральной части меньшего испытательного образца (сборка D), если иное не предусмотрено в документе по классификации. Содержание диффузионного водорода при применении порошковой проволоки зависит от вылета электродной проволоки. Необходимо контролировать расстояние между соплом горелки и образцом, оно должно быть таким же, как и при подготовке образца наплавленного металла для определения механических свойств. Для всех материалов с диаметром, отличным от 1,2 мм, масса наплавленного металла должна обеспечивать хорошее формирование валика и соответствовать применяемому диаметру и технологическому процессу; минимальная масса наплавленного металла не регламентируется;
b) для исследовательских целей сварочную проволоку и параметры сварки следует задавать для конкретной процедуры сварки. Если диапазон токов задан производителем, то следует применять его среднее значение.
5.2.4.2 Защитный газ
Защитный газ должен соответствовать классификации, приведенной в приложении ДГ. Защитный газ и его расход должны соответствовать установленным рекомендациям. Состав и расход защитного газа следует отразить в протоколе. Для исследований иногда целесообразно провести осушение защитного газа, чтобы удалить влагу. Если это проведено, то содержание влаги следует измерить и зарегистрировать.
5.2.4.3 Выполнение сварных швов
Для фиксации и выравнивания испытательного образца следует применять медное фиксирующее устройство, как показано на рисунке 1. Для большей производительности устройство может иметь каналы для водяного охлаждения. Следует использовать испытательные образцы сборки A, B или D.
Длина вводных и выводных планок собранного испытательного образца должна составлять не менее 50 мм. Испытательный образец фиксируют в приспособлении с применением отожженной медной фольги, как показано на рисунке 1.
Необходимо провести три контрольные наплавки или более, каждую на отдельном испытательном образце. Наплавку следует производить вдоль центральной линии сборки испытательного образца, масса наплавки должна соответствовать 5.2.4.1. Время наплавки следует зарегистрировать. Сварочная ванна должна быть на выводной планке, но максимальное расстояние от центральной части испытательного образца не должно превышать 25 мм. Длина вводной части наплавки не устанавливается, но она должна быть достаточной для стабилизации дуги и выполнения наплавки на центральной части испытательного образца.
После гашения дуги испытательный образец следует немедленно освободить из фиксирующего устройства, охладить, очистить и хранить, как указано в 5.1.4.
5.2.4.4 Регистрация параметров сварки и форма протокола о результатах
Форма протокола, приведенная в таблице 4, имеет полную информацию о параметрах, которые относятся к результатам испытаний.
Форма протокола (диффузионный водород, MIG, MAG, TIG или сварка порошковой проволокой)
5.3 Измерение содержания водорода в сварном шве
5.3.1 Общие положения
Метод измерения должен гарантировать выделение и сбор только диффузионного водорода из образца, а зависимую от материала активацию водорода, находящегося в потенциальных ловушках, следует исключить. В настоящем стандарте представлены методы определения содержания диффузионного водорода: метод замещения ртути, вакуумный метод, метод теплопроводности.
Примечание — Рекомендации и ограничения в отношении старых методов измерения с использованием ртути приведены в приложении A.
5.3.2 Метод замещения ртути
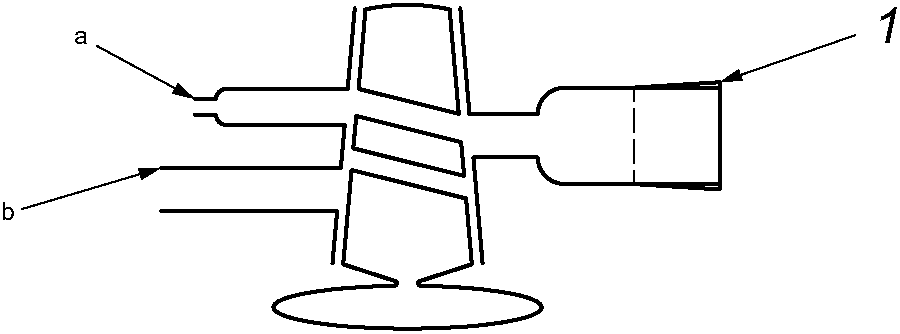
Устройство для сбора газа представляет собой Y-трубу, в качестве запирающей жидкости используется ртуть. Для сбора возможно применение иных конструкций, использующих тот же принцип, что и у Y-трубы. Представленное устройство для сбора газа применяют для испытательного образца сборки B или C, см. рисунок 2.
5.3.2.1 Подготовка газовой бюретки
Объем ртути, необходимый для заполнения газовой бюретки, показанной на рисунке 4, должен составлять около 110 см3. Ртуть должна быть очищена от примесей. Ртуть следует залить через широкое горлышко газовой бюретки, установить вакуумный двухсторонний запорный кран и создать вакуум. При откачке воздуха газовую бюретку следует располагать на плоской поверхности для беспрепятственного доступа вакуума к верхней части капиллярной трубки. Газовую бюретку следует медленно поднять в вертикальное положение и впустить воздух в ее широкую часть, поворачивая запорный кран. Важно, чтобы в верхней части капиллярной трубки не было воздушных пузырьков. Если воздух присутствует, то откачку следует проводить до тех пор, пока последняя проверка не подтвердит отсутствие воздуха. Вакуумный запорный кран следует снять с широкой части газовой бюретки.
5.3.2.2 Зачистка и обработка испытательного образца
Зачистку центральной части испытательного образца следует проводить металлической щеткой до полного удаления шлака и окисных пленок с перерывами на охлаждение (не менее 2 мин). Каждый период времени нахождения образца вне охлаждающей ванны не должен превышать 60 с [см. также 5.1.4, d) и 5.1.4, e)].
5.3.2.3 Загрузка испытательного образца
Следующая часть процедуры должна быть проведена как можно быстрее и должна занимать не более 2 мин.
Из охлаждающей жидкости для хранения испытательный образец следует извлечь и выдержать до повышения его температуры немного выше 0 °C. Этого можно добиться, поместив испытательный образец в воду до тех пор, пока лед, образовавшийся вначале, не отделится или растает.
 | 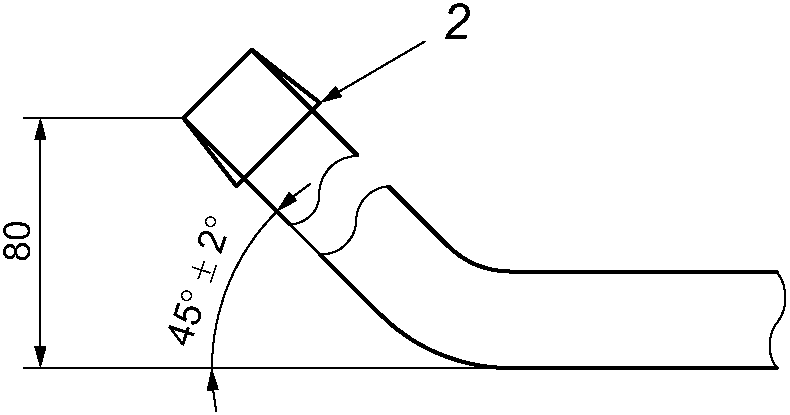 |
| a) Двухсторонний стеклянный вакуумный запорный кран | b) Боковой вид отвода 3 на рисунке c) |
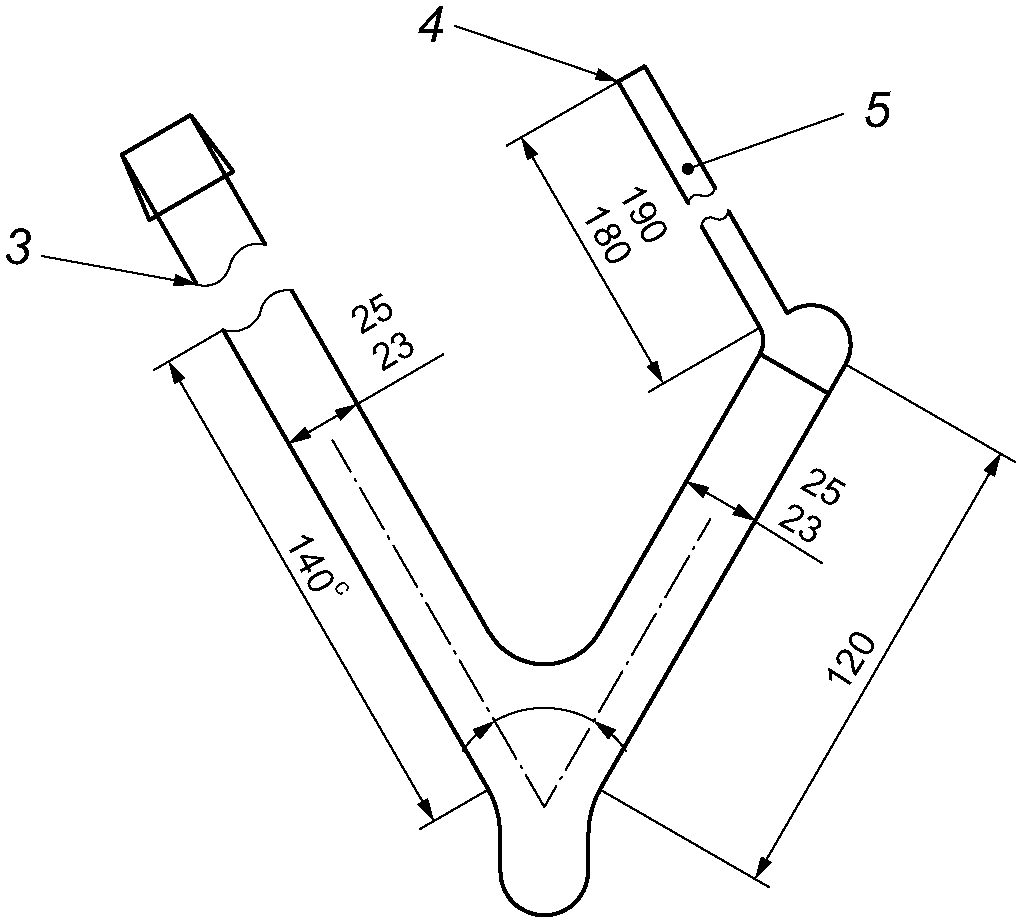 | |
| c) Общий вид Y-трубы | |
1 — 29/32 ввод; 2 — 29/32 конус; 3 — отвод с углом загиба до 45° [рисунок 4, b)]; 4 — спай (плоский внутри); 5 — прецизионная трубка с каналом
Рисунок 4 — Устройство для сбора диффузионного водорода, Y-труба
После промывки в ацетоне и просушки под струей воздуха испытательный образец следует поместить в широкую часть газовой бюретки. Двухсторонний вакуумный запорный кран следует закрыть, а из бюретки откачать воздух. Ацетон и следы конденсата испарятся с поверхности испытательного образца и удалятся вместе с откачиваемым воздухом. Используя магнит, испытательный образец следует переместить под капиллярную трубку, аккуратно опуская бюретку в горизонтальное положение до тех пор, пока образец не начнет плавать на поверхности ртути. Необходимо предотвратить попадание воздуха в капиллярную трубку при подъеме бюретки в вертикальное положение и когда воздух поступает через широкую часть. Двусторонний кран следует удалить, а широкую часть бюретки закрыть, например, пробкой или стеклянной шляпкой для предотвращения выделения следов испарения ртути.
Диффузионный водород, выделяющийся из испытательного образца, собирается в капиллярной трубке.
Предупреждение: металлическая ртуть и пары ртути вредны для здоровья, могут попасть в организм человека при вдохе, проглатывании или при контакте с кожей. При обращении с ртутью следует соблюдать меры предосторожности, которые включают следующее, но не ограничиваются им:
a) устройство для определения содержания диффузионного водорода должно быть расположено в вытяжном шкафу, любые процедуры, связанные с использованием ртути, следует проводить в вытяжном шкафу;
b) устройство должно быть расположено на поддоне с высокими бортами для предотвращения возможного разлития жидкости;
c) работы с ртутью, ртутьсодержащими образцами и оборудованием следует проводить в резиновых или пластиковых перчатках;
d) пролитую ртуть следует немедленно удалить.
5.3.2.4 Аналитическая процедура
Испытательный образец следует выдерживать при температуре 25 °C +/- 5°, пока не прекратится рост объема водорода по отношению к рассчитанному при стандартных температуре и давлении (STP), т.е. 0 °C и 760 мм рт. ст. <1>, в последующие дни. Под «прекратится рост» следует понимать изменение общего собранного объема не более чем на 1% в течение 24 ч. Высоту газового столба водорода и мениска ртути следует измерить при помощи катетометра. Комнатную температуру и атмосферное давление следует измерить и зарегистрировать. Объем собранного водорода, приведенный к STP, V в см3, определяют по формуле
<1> 760 мм рт. ст. = 101,325 кПа.
V = \frac{273 \cdot (p - h) \cdot \pi r^{2} \cdot C}{760 \cdot (273 + T) \cdot 1000} , (1)
где p — атмосферное давление, мм рт. ст.;
h — разность уровня ртути в Y-трубе между двумя столбами, мм;
r — внутренний радиус капиллярной трубки, мм;
C — высота газового столба над ртутью, мм;
T — комнатная температура во время измерения, °C.
Когда выделение завершится, испытательный образец следует извлечь из устройства и определить его окончательную массу m2 в граммах с точностью до 0,01 г. Все данные испытаний должны быть зарегистрированы.
5.3.3 Метод теплопроводности
5.3.3.1 Общие положения
Системы с детектором теплопроводности относятся к одному из двух типов: первый — экстракция горячим газом-носителем, в котором образец нагревают до достаточно высокой температуры (до 400 °C), а диффузионный водород выделяется из образца и измеряется непрерывно. Второй — когда образец помещают в подходящую для сбора камеру, которая нагревается до относительно низких температур (как правило, от 45 до 150 °C). Количество собранного водорода определяется отдельно, как правило с применением устройства газовой хроматографии.
Целью настоящего стандарта не является описание нескольких систем, основанных на использовании детектора теплопроводности (TCD), например газовой хроматографии или экстракции горячим газом-носителем, доступных для определения водорода в металлах. Любые альтернативные системы, имеющие устройства для измерения водорода в наплавленном металле, должны обеспечивать корреляцию результатов по точности и повторяемости. Процедуры калибровки измерительных систем, использующих газовую хроматографию и TCD, могут быть различными. Следует руководствоваться инструкциями производителей устройств с газовой экстракцией и определением теплопроводности. Это устройство также может быть устройством газовой хроматографии. Данный метод предназначен для центральной части образцов A, B, C или D.
5.3.3.2 Зачистка и обработка испытательного образца
Зачистку центральной части испытательного образца следует проводить металлической щеткой до полного удаления шлака и окисных пленок с перерывами на охлаждение. Время, в течение которого образец находится вне охлаждающей ванны, не должно превышать 60 с [см. также 5.1.4, d) и e)].
5.3.3.3 Загрузка испытательного образца
Центральную часть испытательного образца следует извлечь из ванны с метанолом и твердым диоксидом углерода, денатурированным спиртом и твердым диоксидом углерода или жидким азотом, и выдержать до повышения его температуры немного выше 0 °C. Этого можно добиться, поместив образец в воду до тех пор, пока лед, образовавшийся вначале, не отделится или растает. Испытательный образец следует промыть в ацетоне, высушить под струей воздуха и загрузить в контейнер, пригодный для сбора водорода. Контейнер следует продуть и заполнить инертным газом, например аргоном, и изолировать от атмосферы.
5.3.3.4 Метод измерения с экстракцией горячим газом-носителем
При этой процедуре экстракция водорода происходит за короткий промежуток времени (ускоренный метод). При работе с оборудованием следует руководствоваться инструкцией производителя. После выдержки в соответствии с 5.3.3.3, испытательный образец следует поместить в пригодный для сбора водорода контейнер. Для измерения содержания диффузионного водорода образец и контейнер могут быть нагреты максимум до температуры 400 °C. Сбор и измерение водорода производятся непрерывно, пока не будет определено количество всего диффузионного водорода (см. сноску к таблице 5). Превышение температуры нагрева образца свыше 400 °C может привести к активации дополнительного количества водорода в ловушках, таким образом завышая результаты содержания диффузионного водорода.
5.3.3.5 Метод измерения со сбором и последующим измерением водорода
После прогрева образца в соответствии с 5.3.3.5 его следует загрузить в контейнер, пригодный для сбора водорода. Контейнер следует продуть и заполнить инертным газом, например аргоном, и изолировать от атмосферы. Контейнер следует переместить в печь или иное нагревательное устройство, пригодное для сбора водорода в соответствии с условиями, представленными в таблице 5.
После завершения периода нагрева и сбора водорода контейнер следует охладить до комнатной температуры и проанализировать на водород. Это может быть произведено как при анализе общего количества водорода, выделившегося из испытательного образца, так и по аликвоте, которая может быть выделена из общего количества. Для определения количества водорода в смеси выделившихся газов следует использовать TCD.
Пересчет измеренного содержания для получения объема водорода при STP, VH, в см3 следует проводить по формуле
V_{H} = \frac{273}{(273 + T)} \cdot \frac{pV}{760} , (2)
где p — давление измеренного объема водорода, мм рт. ст.;
V — измеренный объем водорода, см3;
T — температура измеренного объема водорода, °C.
Испытательный образец следует извлечь из контейнера, взвесить и массу m2 зарегистрировать с точностью до 0,1 г для центральной части испытательных образцов сборки A и с точностью до 0,01 г для центральной части испытательных образцов сборки B, C или D.
Минимальное время выдержки при заданной температуре для полного выделения водорода
| Минимальное время экстракции h, ч | Температура, °C a |
| 0,35 | 400 +/- 3 |
| 0,4 | 390 +/- 3 |
| 0,5 | 360 +/- 3 |
| 1 | 285 +/- 3 |
| 2 | 225 +/- 3 |
| 3 | 195 +/- 3 |
| 4 | 175 +/- 3 |
| 5 | 160 +/- 3 |
| 6 | 150 +/- 3 |
| 8 | 140 +/- 3 |
| 10 | 125 +/- 3 |
| 12 | 120 +/- 3 |
| 14 | 115 +/- 3 |
| 15 | 110 +/- 3 |
| 18 | 100 +/- 3 |
| 36 | 70 +/- 3 |
| 64 | 50 +/- 3 |
| 72 | 45 +/- 3 |
| a Указанные выше температуры являются температурой образца, а не обязательно той, которая определена оборудованием. Необходимо провести достаточные калибровочные испытания для определения времени, необходимого для достижения желаемой температуры, и что время при температуре достаточно для высвобождения практически всего диффузионного водорода (см. 5.3.2.4). | |
| 5.3.4 Калибровка | |
Калибровку проводят путем добавки известного объема водорода к газу-носителю системы горячей экстракции в рабочем диапазоне нужной области. Аналитический инструмент должен включать в себя закрытые калибровочные емкости с различными объемами. Устройство должно быть собрано и работать в соответствии с инструкциями производителя. В зависимости от аналитического инструмента для стабилизации перед проведением анализа должно быть гарантировано достаточно долгое время протекания газа. При нормальном применении инструмента любые существующие калибровки производят газовым дозированием перед началом анализа. Должна соблюдаться процедура подготовки инструмента. Проверки проводят в начале и в конце серии анализов, чтобы убедиться, что в калибровке инструмента не произошло сдвигов. Интервал между проверками не должен превышать 4 ч. Детектор следует откалибровать на соответствующем диапазоне водорода. Для метода горячей экстракции должны проводиться достаточные калибровочные испытания для определения времени, необходимого для достижения желаемой температуры, указанной в таблице 5, и, того, что время при температуре достаточно для высвобождения практически всего диффузионного водорода (см. 5.3.3.4).
5.3.5 Линейность
Линейность сигнала инструмента может быть оценена с применением линейного регрессионного анализа для данных калибровки и последующим расчетом корреляции R2. Значения R2, близкие к единице, означают высокую степень корреляции.
Диапазон измеряемых объемов водорода должен находиться в интервале от 0,05 см3 до 1 см3 и более при STP, при условии, что весь водород, выделившийся из образца, собран и проанализирован. Диапазон измеряемых объемов водорода значительно меньше при анализе, основанном на методах, применяющих пробу газа, взятую из контейнера для сбора. Для подтверждения линейности сигнала объемы инжекции водорода должны соответствовать применяемым интервалам измерения.
5.3.6 Вакуумный метод
5.3.6.1 Общие положения
Метод основан на сборе водорода, выделяющегося из испытательного образца в вакуумированную измерительную камеру, и последующем измерении давления в этой камере.
Сбор водорода из испытательных образцов (5.1.3), изготовленных из спокойной или полуспокойной углеродистой стали, с содержанием углерода не более 0,18% и содержанием серы не более 0,025%, производится до прекращения его выделения, но не более пяти суток.
Измерение водорода для испытательных образцов, изготовленных из низко- и среднелегированных углеродистых сталей с содержанием углерода более 0,18% и содержанием серы более 0,025% производится до прекращения его выделения.
Под «прекращением выделения» следует понимать изменение общего собранного объема не более чем на 1% в течение 24 ч. После прекращения выделения водорода фиксируют давление в камере и с учетом ее объема и объема испытательного образца рассчитывают объем выделившегося водорода для последующего расчета HD и HF в соответствии с 5.3.7.1 и 5.3.7.2.
5.3.6.2 Подготовка измерительного устройства
Для определения содержания диффузионного водорода вакуумным методом применяют два типа измерительных устройств: первый тип — эталонное устройство изготовлено из молибденового стекла, а для измерения давления используется жидкостный манометр, и второй тип — устройство, изготовленное из металла, где измерение давления производится при помощи датчика.
Принцип измерения, реализуемый при помощи этих устройств, состоит в следующем: водород, выделяющийся из испытательного образца, помещенного в измерительную камеру, изменяет в ней давление, которое регистрируется при помощи манометра или датчика.
К устройствам предъявляются следующие требования:
- глубина создаваемого в измерительной камере вакуума должна быть не выше 3·10-2 мм рт. ст.;
- максимальное давление в измерительной камере устройства по истечении пяти суток после откачки до 3·10-2 мм рт. ст. не должно превышать 5 мм рт. ст.
- вакуумная блок-схема устройства должна соответствовать изображенной на рисунке 5.
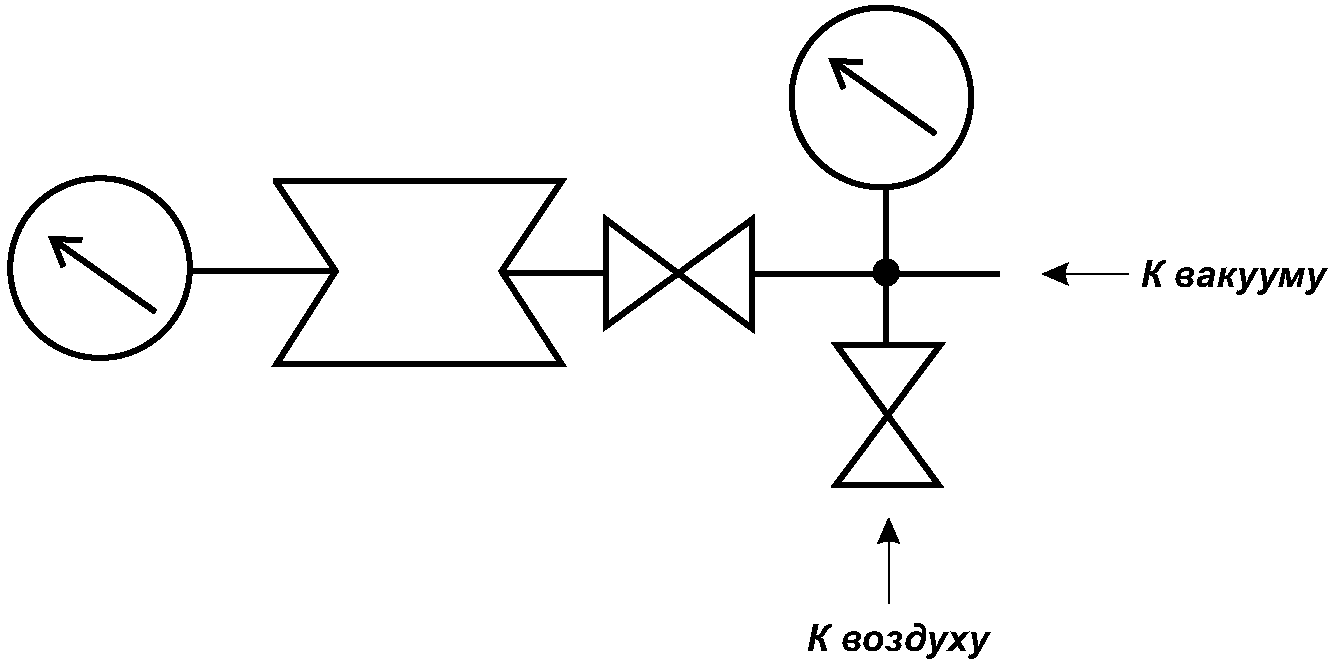
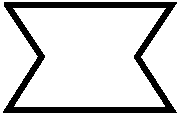 - Измерительная камера, в которую помещается образец
 - Измеритель давления
 - Вакуумный кран
Рисунок 5 — Вакуумная блок-схема
Конструкция эталонного устройства, изготовленного из молибденового стекла, изображена на рисунке 6.
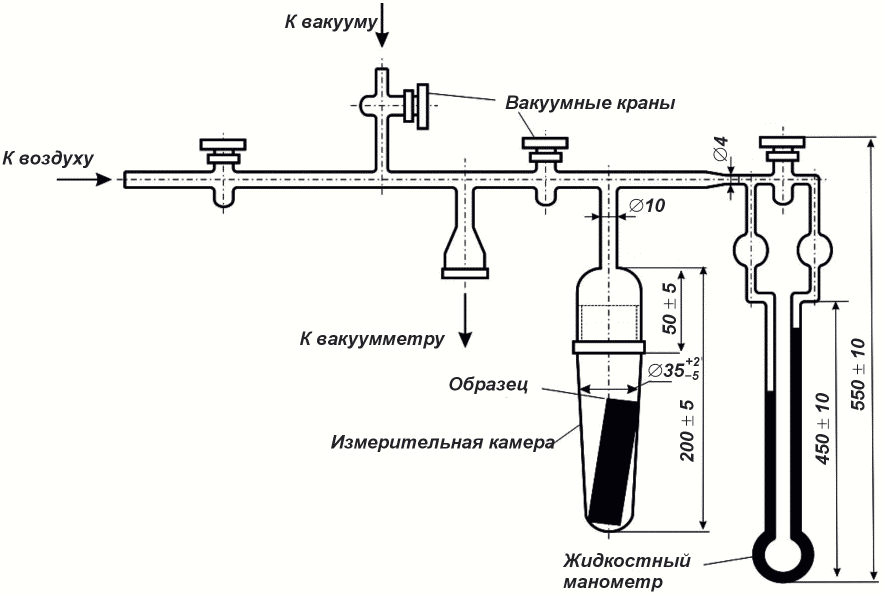
Рисунок 6 — Конструкция эталонного устройства
5.3.6.3 Поправки измерительного устройства
При первом запуске измерительного устройства или длительном его простое следует провести опыт с образцом без наплавки («холостой опыт») для оценки уровня натекания (гажения) и учета его для каждой измерительной камеры устройства, если их более одной. Для этого следует в измерительную камеру поместить образец без наплавки, откачать воздух из измерительной камеры до давления менее 3·10-2 мм рт. ст. и оставить камеру закрытой на пять суток. После чего зарегистрировать значение давления внутри камеры. После каждого проведения классификационных испытаний следует проводить «холостой опыт», который заключается в повторной откачке воздуха из измерительной камеры до давления 3·10-2 мм рт. ст. и фиксации давления внутри измерительной камеры. Продолжительность «холостого опыта» должна быть равна времени предшествующего измерения. После окончания «холостого опыта» давление внутри камеры следует зарегистрировать и это значение применять для поправки при расчете результатов в соответствии с 4.3.5.3. При проведении исследовательских испытаний допускается не проводить «холостой опыт» после испытаний, а погрешность, вызванную натеканием (гажением), принять равной 5%.
5.3.6.4 Аналитическая процедура расчета объема выделившегося водорода для вакуумного метода
При применении эталонного устройства расчет содержания диффузионного водорода следует проводить по формуле
V_{STP} = \frac{273 \cdot 10^{- 3} \cdot (V_{1} - V_{2}) \cdot (h_{1} - h_{2})}{273 + T} , (3)
где VSTP — объем выделившегося водорода, см3/100 г;
h1 — разность уровней жидкости в манометре, см;
h2 — разность уровней жидкости в манометре при «холостом опыте», см;
T — комнатная температура во время измерения, °C.
При применении устройств, оснащенных датчиками давления, расчет следует проводить исходя из тех же физических законов. Возможна автоматизация расчета при помощи программного обеспечения, прилагаемого к устройству.
После окончания выделения диффузионного водорода из образца проводится расчет. Среднее значение содержания водорода должно определяться не менее чем по трем испытательным образцам.
В исследовательских испытаниях допускается применять расчетные (экстраполяционные) методы ускорения определения содержания диффузионного водорода. Погрешность применяемого расчетного метода должна быть известна.
При представлении результатов измерения следует учитывать погрешность, вызываемую расчетным методом, применяемым для ускорения определения содержания диффузионного водорода: погрешность, вносимую измерительным устройством, погрешность, вызванную натеканием (гажением) в измерительной камере устройства.
5.3.7 Расчет и представление результатов
5.3.7.1 Диффузионный водород в наплавленном металле HD
Значение содержания диффузионного водорода в наплавленном металле HD в см3 на 100 г при STP следует рассчитывать по формуле
H_{D} = V_{STP} \cdot \frac{100}{m_{2} - m_{1}} , (4)
где VSTP — объем водорода при STP, см3;
m2 — окончательная масса испытательного образца с наплавленным металлом, г;
m1 — начальная масса испытательного образца, г.
5.3.7.2 Диффузионный водород в металле шва HF
Для оценки содержания диффузионного водорода в сварном соединении необходимо определить диффузионный водород в металле шва. При расчете диффузионного водорода в металле шва учитывается не только наплавленный металл, но и та часть основного металла, которая была расплавлена.
Таким образом при определении содержания диффузионного водорода в металле шва учитывается соответствующий полный объем металла сварного шва и, соответственно, поглощение водорода основным металлом. Для представленных образцов величина HF сопоставима с 50% величины HD.
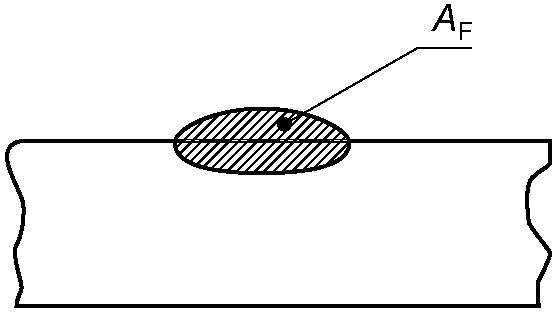
Если содержание водорода требуется определить как концентрацию в металле шва, необходимо измерить площадь поперечного сечения металла шва и наплавленного металла. Их следует определять на торцах испытательного образца при помощи увеличенного изображения, или фотографии, или анализирующего изображения микроскопа, затем взять среднее значение. Расчет содержания водорода в металле шва HF в единицах на миллион (млн-1) по массе следует проводить по формуле
H_{F} = H_{D} \cdot 0,9 \cdot \frac{A_{D}}{A_{F}} , (5)
где HD — содержание диффузионного водорода в наплавленном металле, см3 на 100 г;
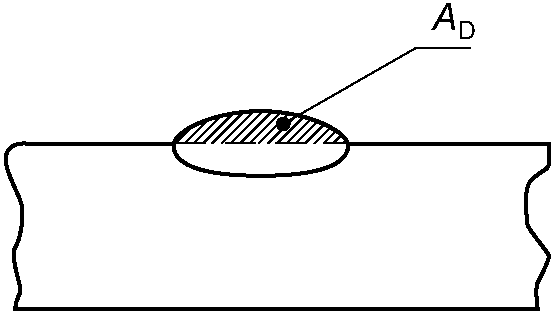
AD — средняя площадь поперечного сечения наплавленного металла [см. рисунок 7, a)];
AF — средняя площадь поперечного сечения расплавленного металла [см. рисунок 7, b)];
0,9 — коэффициент пересчета мл/100 г в млн-1.
 |
 |
|---|---|
| a) AD — средняя площадь поперечного сечения наплавленного металла | b) AF — средняя площадь поперечного сечения расплавленного металла |
Рисунок 7 — Наплавленный металл и металл шва
5.3.8 Протокол о результатах
Все данные о результатах следует отразить в протоколе анализа, представленном в таблице 6. Содержание водорода для каждого образца следует рассчитать с точностью до одного или двух знаков (по необходимости). Среднее значение содержания водорода для изготовленных не менее чем в трех экземплярах сварных образцов следует рассчитать с одним и тем же количеством знаков, затем округлить для протокола до ближайшего целого числа в см3 на 100 г.
Формы протоколов, представленные в таблицах 2, 3 и 4, применяют для представления данных о сварочных материалах, сварочных параметрах и условиях испытаний для каждой серии из трех сварных швов. Результаты измерения водорода следует представлять в подобных формах.
Округление результатов должно соответствовать 5.5, если применимо.
5.4 Измерение общего содержания водорода в наплавленном металле — ускоренные методы
Установка повышенной температуры дегазации для определения общего содержания водорода (диффузионного и находящегося в ловушках) возможна только при известном значении энергии активации водородных ловушек, которое зависит от исследуемого материала. Для определения общего содержания водорода может быть использован метод экстракции при расплавлении.
Определение общего содержания водорода, включая остаточный водород, возможно при температуре выше 400 °C. При применении методов, включающих нагрев выше 500 °C, состояние поверхности образца заметно влияет на измеренный объем водорода.
5.5 Процедура округления
Фактические полученные значения испытаний должны соответствовать [1] (B.3, правило A). Если измеренные значения получены на оборудовании, откалиброванном в единицах, отличающихся от тех, которые приведены в настоящем стандарте, то перед округлением измеренные значения следует перевести в единицы настоящего стандарта. Для сопоставления средних значений с требованиями настоящего стандарта округление следует производить только после расчета среднего значения.
РЕКОМЕНДАЦИИ И ОГРАНИЧЕНИЯ В ОТНОШЕНИИ СТАРЫХ МЕТОДОВ ИЗМЕРЕНИЯ, ИСПОЛЬЗУЮЩИХ РТУТЬ
Старые методы выделения водорода в течение 72 ч при температуре около 20 °C могут показывать более низкие результаты относительно полного выделения водорода, если зачистка образца после сварки не идеальна. Может быть собрано только от 67% до 80% диффузионного водорода. Таким образом, материалы, испытанные в соответствии с настоящим стандартом, могут получить более высокую водородную категорию, чем они получили бы по [2] или [3] <1> без изменений в реальном продукте. Испытательный образец с большей центральной частью, представленный в настоящем стандарте, позволяет достоверно определять более низкие уровни водорода по сравнению с другими стандартами, такими как [4].
<1> Заменен настоящим стандартом.
РЕКОМЕНДАЦИИ И ОГРАНИЧЕНИЯ В ОТНОШЕНИИ СТАРЫХ МЕТОДОВ ИЗМЕРЕНИЯ, ИСПОЛЬЗУЮЩИХ ГЛИЦЕРИН
Старые методы выделения водорода, использующие глицерин, могут показывать заниженные результаты относительно полного выделения водорода. Исследования показали, что использование глицерина как среды для сбора приводит к неточностям и большим изменениям результатов от лаборатории к лаборатории. Это частично вызвано абсорбцией кислорода, азота, других газов и воды глицерином.
Если для определения содержания диффузионного водорода используются альтернативные методы, кроме замещения ртути, вакуумного метода или метода теплопроводности, то следует определять точность и повторяемость метода.
Для оценки эквивалентности альтернативных методов измерения следует провести статистическое сравнение предпочтительно идентичных сварных металлических образцов. Десять образцов следует произвольно разделить на две группы. Одну группу следует проанализировать альтернативным методом, вторую группу — ртутным, вакуумным или методом теплопроводности. Точность альтернативного метода следует определить при нескольких различных уровнях содержания водорода. Для каждого из уровней водорода требуется десять идентичных образцов. Точность альтернативного метода определяется по оценке статистической значимости разницы средних величин двух серий результатов для каждого из уровней водорода, применяется подход с доверительным интервалом. Расчет доверительного интервала при доверительной вероятности 95% выполняют по формуле
(\overline{x_{1}} - \overline{x_{2}}) \pm 2,306 \sqrt{\frac{s_{1}^{2}}{5} + \frac{s_{2}^{2}}{5}} , (C.1)
где \overline{x_{1}} — среднее значение для испытательных образцов альтернативного метода;
s1 — стандартное отклонение для испытательных образцов альтернативного метода;
\overline{x_{2}} — среднее значение для испытательных образцов ртутного, вакуумного метода или метода теплопроводности;
s2 — стандартное отклонение образцов ртутного метода, вакуумного метода или метода теплопроводности.
Доверительные интервалы для данных межлабораторных испытаний были рассчитаны для водорода при номинальных уровнях 0,5, 2, 4, 6 и 8 см3 H2 на 100 г. Используя эти расчетные доверительные интервалы для заявления эквивалентности, установленные диапазоны различий должны соответствовать +/- 1,3 для уровня 0,5 и +/- 2,9 для уровней 2, 4, 6, 8.
Серия повторных сварных швов, проанализированных, как указано выше, для определения точности, также дает информацию для оценки повторяемости.
Повторяемость — постоянство при воспроизведении тестов, и она выражается среднеквадратическим отклонением s. Индекс повторяемости 2s может быть определен и при статистической вероятности, 95% результатов измерений будут находиться внутри промежутка, где \overline{x} — среднее значение. Уменьшение численного значения s означает увеличение повторяемости. Индекс повторяемости альтернативного метода должен быть равным или меньше индекса повторяемости ртутного, вакуумного метода или метода теплопроводности.
ПЕРЕЧЕНЬ ТЕХНИЧЕСКИХ ОТКЛОНЕНИЙ, ВНЕСЕННЫХ В СОДЕРЖАНИЕ МЕЖГОСУДАРСТВЕННОГО СТАНДАРТА ПРИ ЕГО МОДИФИКАЦИИ ПО ОТНОШЕНИЮ К ПРИМЕНЕННОМУ МЕЖДУНАРОДНОМУ СТАНДАРТУ ISO 3690:2018
Технические отклонения, внесенные в содержание межгосударственного стандарта при его модификации по отношению к примененному международному стандарту ISO 3690:2018, приведены в таблице ДА.1
| Структурный элемент настоящего стандарта | Структурный элемент примененного международного стандарта | Характеристика технических отклонений | Причины внесения |
|---|---|---|---|
| Раздел 1 | Раздел 1 | Добавлен вакуумный метод, основанный на сборе водорода, выделяющегося из образца в вакуумированную измерительную камеру, соединенную с прибором для измерения давления | Количество собранного водорода при применении этого метода определяется путем измерения давления. Метод обеспечивает высокую точность и повторяемость получаемых результатов, хорошо себя зарекомендовал при применении в различных отраслях промышленности |
| Раздел 2 | Раздел 2 | Добавлен ГОСТ 23338 | ГОСТ 23338 широко применяется в странах Содружества |
| Раздел 4 | Раздел 4 | Добавлено положение о возможности определения количества собранного водорода по давлению газа внутри камеры (вакуумный метод) | Добавлено как перечисление для вакуумного метода |
| 5.1.3 | 5.1.3 | 1. Требования к содержанию серы в сталях испытательных образцов снижены с 0,02% (требование [2]) до 0,025% в настоящем стандарте. 2. Введены требования ГОСТ 23338 по шероховатости поверхности образца. 3. В таблицу 1 внесены параметры образца, используемого для вакуумной методики |
1. Причиной снижения требований является отсутствие в межгосударственных стандартах столь высоких требований по содержанию серы в стали, минимальное требование по содержанию серы и фосфора составляет 0,05%. Данное отклонение не может повлиять на точность или повторяемость результатов измерений, так как более 95% водорода выделяется через верхнюю поверхность наплавки, а через толщину образца до нижней поверхности диффундирует не более 1% водорода. 2. Требования ГОСТ 23338 введены, так как данный стандарт описывает вакуумный метод. 3. Для возможности сопоставления современных результатов с результатами уже проведенных опытов по определению содержания диффузионного водорода в таблицу 1 внесены параметры образца, используемого для вакуумной методики |
| 5.3.1 | 5.3.1 | Добавлен в перечислении вакуумный метод | Добавление требований дополнительного вакуумного метода |
| 5.3.6 | - | Введено описание вакуумного метода определения водорода. Положения подготовлены с учетом ГОСТ 23338 | Добавление требований дополнительного вакуумного метода |
| C.1, C.2 | C.1, C.2 | Добавлен вакуумный метод | Добавление требований дополнительного вакуумного метода |
СОПОСТАВЛЕНИЕ СТРУКТУРЫ НАСТОЯЩЕГО СТАНДАРТА СО СТРУКТУРОЙ ПРИМЕНЯЕМОГО В НЕМ МЕЖДУНАРОДНОГО СТАНДАРТА
Указанное в таблице изменение структуры межгосударственного стандарта относительно структуры примененного международного стандарта обусловлено введением вакуумного метода определения диффузионного водорода.
| Структура настоящего стандарта | Структура международного стандарта ISO 3690:2018 | ||||||
| Раздел | Подраздел | Пункты | Подпункты | Раздел | Подраздел | Пункты | Подпункты |
| 5 | 5.3 | 5.3.6 | - | 5 | 5.3 | 5.3.5 | - |
| 5 | 5.3 | 5.3.6 | 5.3.6.1 | 5 | 5.3 | 5.3.5 | 5.3.5.1 |
| 5 | 5.3 | 5.3.6 | 5.3.6.2 | 5 | 5.3 | 5.3.5 | 5.3.5.2 |
| 5 | 5.3 | 5.3.7 | - | 5 | 5.3 | 5.3.6 | - |
| 5 | 5.3 | 5.3.8 | - | 5 | 5.3 | 5.3.7 | - |
| Приложение ДА | - | ||||||
| Приложение ДВ | - | ||||||
| Приложение ДГ | - | ||||||
| Приложение ДД | - | ||||||
Данное приложение заменяет ссылку на международный стандарт ISO/TR 17671-1, не принятый в качестве межгосударственного стандарта.
Погонная энергия Q в кДж/мм может быть рассчитана по формуле
Q = k \frac{U \cdot I}{v} \cdot 10^{- 3} , (ДВ.1)
где Q — погонная энергия, кДж/мм;
k — коэффициент температурной эффективности (таблица ДВ.1);
Коэффициент температурной эффективности k для сварочных процессов
КЛАССИФИКАЦИЯ ГАЗОВ И ГАЗОВЫХ СМЕСЕЙ
Данное приложение заменяет ссылку на международный стандарт ISO 14175, не принятый в качестве межгосударственного.
Газы и газовые смеси классифицируют посредством указания номера стандарта и группы индексов, соответствующей конкретному газу или газовой смеси, в соответствии с таблицей ДГ.1. Группу индексов подразделяют на основную группу (кроме Z) и подгруппу.
Примечание - Классификация основана на реакционной способности газа или газовой смеси.
Для основных групп используют следующие обозначения:
- I — инертные газы и инертные газовые смеси;
- M1, M2 и M3 — смеси, содержащие кислород и/или двуокись углерода, являющиеся окислителями;
- C — газ и газовые смеси, являющиеся сильными окислителями;
- R — газовые смеси, являющиеся восстановителями;
- N — малоактивный газ (азот) или газовые смеси, являющиеся восстановителями, содержащие азот;
- O — кислород;
- Z — газовые смеси, содержащие компоненты, не указанные в таблице ДГ.1, или имеющие химический состав, выходящий за пределы диапазонов, указанных в таблице ДГ.1.
Деление на подгруппы производят с учетом процентного содержания основного газа и/или компонентов, влияющих на химическую активность газа или газовой смеси (таблица ДГ.1). Значения, указанные в таблице ДГ.1, являются номинальными.
Пример 1 — Газовая смесь, содержащая в качестве основного газа Ar, в качестве компонентов — 6% CO2 и 4% O2.
Пример 2 — Газовая смесь, содержащая в качестве основного газа Ar, в качестве компонента — 30% He.
Пример 3 — Газовая смесь, содержащая в качестве основного газа Ar, в качестве компонента — 5% H2.
Пример 4 — Газовая смесь, содержащая в качестве основного газа Ar, в качестве компонента — 0,05% O2.
ДГ.2 Классификационное обозначение
Классификационное обозначение газов и газовых смесей включает классификацию и дополняется группами индексов, обозначающих газы, входящие в смесь и объемную долю компонентов (в процентах), входящих в газовую смесь.
В настоящем стандарте использованы следующие обозначения газов:
Группа индексов, обозначающих газы, строится таким образом, что после обозначения основного газа указывают компоненты в убывающем по процентному соотношению порядке, и соответственно строится группа индексов, обозначающих объемную долю компонентов (в процентах), входящих в газовую смесь. Группы индексов разделяются между собой через тире.
ДГ.2.2 Примеры классификационного обозначения
Пример 1 — Газовая смесь, содержащая в качестве основного газа Ar, в качестве компонентов — 6% CO2 и 4% O2.
Классификационное обозначение: ISO 14175-M25-ArCO-6/4.
Пример 2 — Газовая смесь, содержащая в качестве основного газа Ar, в качестве компонента — 30% He.
Классификационное обозначение: ISO 14175-I3-ArHe-30.
Пример 3 — Газовая смесь, содержащая в качестве основного газа Ar, в качестве компонента — 5% H2.
Классификационное обозначение: ISO 14175-R1-ArH-5.
Пример 4 — Газовая смесь, содержащая в качестве основного газа He, в качестве компонентов — 7,5% Ar и 2,5% CO2.
Классификационное обозначение: ISO 14175-M12-HeArC-7,5/2,5.
Для обозначения газовых смесей, содержащих компоненты, выходящие за пределы диапазонов, указанных в таблице ДГ.1 в основной группе индексов, идентифицирующих газ или газовую смесь, используют обозначение Z, которое указывают перед группами индексов, обозначающих газы, входящие в смесь и объемную долю компонентов (в процентах), входящих в газовую смесь. Группы индексов разделяются между собой через тире.
Пример 5 — Газовая смесь, содержащая в качестве основного газа Ar, в качестве компонента — 0,05% O2.
Классификационное обозначение: ISO 14175-Z-ArO-0,05.
Для обозначения газовых смесей, содержащих компоненты, не указанные в таблице ДГ.1, в основной группе индексов, идентифицирующих газ или газовую смесь, также используют обозначение Z, которое указывают перед группами индексов, обозначающих газы, входящие в смесь и объемную долю компонентов (в процентах), входящих в газовую смесь. При этом перед компонентом, который не указан в таблице, ставят знак «+», затем приводят объемные доли компонентов (в процентах), входящих в газовую смесь. Группы индексов разделяются между собой тире.
Пример 6 — Газовая смесь, содержащая в качестве основного газа Ar, в качестве компонента 0,05% Xe (ксенон).
Классификационное обозначение: ISO 14175-Z-Ar+Xe-0,05.
Группы индексов, входящие в классификацию газов, предназначенных для сварки плавлением и других родственных процессов
| Группы индексов | Номинальные значения объемных долей основного газа и компонентов, % | ||||||
| Основная группа | Подгруппа | Окислители | Инертные газы | Восстановители | Малоактивные газы | ||
| CO2 | O2 | Ar | He | H2 | N2 | ||
| I | 1 | 100 | |||||
| 2 | 100 | ||||||
| 3 | Основа | 0,5 <= He <= 95 | |||||
| M1 | 1 | 0,5 <= CO2 <= 5 | Основа a | 0,5 <= H2 <= 5 | |||
| 2 | 0,5 <= CO2 <= 5 | Основа a | |||||
| 3 | 0,5 <= O2 <= 3 | Основа a | |||||
| 4 | 0,5 <= CO2 <= 5 | 0,5 <= O2 <= 3 | Основа a | ||||
| M2 | 0 | 5 < CO2 <= 15 | Основа a | ||||
| 1 | 15 < CO2 <= 25 | Основа a | |||||
| 2 | 3 < O2 <= 10 | Основа a | |||||
| 3 | 0,5 <= CO2 <= 5 | 3 < O2 <= 10 | Основа a | ||||
| 4 | 5 < CO2 <= 15 | 0,5 <= O2 <= 3 | Основа a | ||||
| 5 | 5 < CO2 <= 15 | 3 < O2 <= 10 | Основа a | ||||
| 6 | 15 < CO2 <= 25 | 0,5 <= O2 <= 3 | Основа a | ||||
| 7 | 15 < CO2 <= 25 | 3 < O2 <= 10 | Основа a | ||||
| M3 | 1 | 25 < CO2 < 50 | Основа a | ||||
| 2 | 10 < O2 <= 15 | Основа a | |||||
| 3 | 25 < CO2 <= 50 | 2 < O2 <= 10 | Основа a | ||||
| 4 | 5 < CO2 <= 25 | 10 < O2 <= 15 | Основа a | ||||
| 5 | 25 < CO2 <= 50 | 10 < O2 <= 15 | Основа a | ||||
| C | 1 | 100 | |||||
| 2 | Основа | 0,5 <= O2 <= 30 | |||||
| R | 1 | Основа a | 0,5 <= H2 <= 15 | ||||
| 2 | Основа a | 15 < H2 <= 50 | |||||
| N | 1 | 100 | |||||
| 2 | Основа a | 0,5 <= N2 <= 5 | |||||
| 3 | Основа a | 5 < N2 <= 50 | |||||
| 4 | Основа a | 0,5 <= H2 <= 10 | 0,5 <= N2 <= 5 | ||||
| 5 | 0,5 <= H2 <= 50 | Основа | |||||
| O | 1 | 100 | |||||
| Z | Газовые смеси, содержащие компоненты, не указанные в таблице, или имеющие химический состав, выходящий за пределы диапазонов, указанных в таблице b. | ||||||
| a Аргон может быть частично или полностью заменен гелием без изменения группы индексов. b Две газовые смеси, относящиеся к группе Z, не всегда являются взаимозаменяемыми. | |||||||
ОКРУГЛЕНИЕ ФАКТИЧЕСКИХ ЗНАЧЕНИЙ ИСПЫТАНИЙ
Данное приложение заменяет ссылку на международный стандарт ISO 80000-1:2009, приложение B, правило A, не принятый в качестве межгосударственного стандарта.
Ближайшее четное кратное следует выбирать как округленное число.
| Пример 1 | |
| диапазон округления: 0,1 | |
| заданное число | округленное число |
| 12,25 | 12,2 |
| 12,35 | 12,4. |
| Пример 2 | |
| диапазон округления: 10 | |
| заданное число | округленное число |
| 1225 | 1220 |
| 1235 | 1240. |
БИБЛИОГРАФИЯ
| УДК 621.791:006.354 | МКС 25.160.40 | MOD |
| Ключевые слова: сварка, родственные процессы, диффузионный водород, наплавленный металл, металл шва | ||