ГОСТ 33556-2026. Межгосударственный стандарт. Рессоры листовые автомобильных транспортных средств. Общие технические требования и методы испытаний
(введен в действие Приказом Росстандарта от 28.07.2026 № 854-ст)
Примечание
Документ вводится в действие с 01.02.2027. Взамен ГОСТ 33556-2015.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 51585-2000"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-51585-2000" "ГОСТ Р 51585-2000. Государственный стандарт Российской Федерации. Рессоры листовые автомобильных транспортных средств. Общие технические условия (принят и введен в действие Постано"
  n1["ГОСТ 33556-2015"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-33556-2015" "ГОСТ 33556-2015. Межгосударственный стандарт. Рессоры листовые автомобильных транспортных средств. Технические требования и методы испытаний (введен в действие Приказом Росстандарт"
  n2["ГОСТ 33556-2026"]:::notEnt
  click n2 "https://bukva.ai/docs/standart-gost-33556-2026" "ГОСТ 33556-2026. Межгосударственный стандарт. Рессоры листовые автомобильных транспортных средств. Общие технические требования и методы испытаний (введен в действие Приказом Росст"
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 28 июля 2026 г. № 854-ст
РЕССОРЫ ЛИСТОВЫЕ АВТОМОБИЛЬНЫХ ТРАНСПОРТНЫХ СРЕДСТВ
ОБЩИЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ И МЕТОДЫ ИСПЫТАНИЙ
Leaf springs of automotive vehicles. Technical requirements and test methods
Дата введения 1 февраля 2027 года
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Центральный ордена Трудового Красного Знамени научно-исследовательский автомобильный и автомоторный институт „НАМИ“ (ФГУП „НАМИ“)»
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 56 «Дорожный транспорт»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 июня 2026 г. № 198-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 28 июля 2026 г. № 854-ст межгосударственный стандарт ГОСТ 33556-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 февраля 2027 г.
5 ВЗАМЕН ГОСТ 33556-2015
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Настоящий стандарт распространяется на стальные малолистовые и многолистовые рессоры, рессорные рычаги <1>, а также их элементы для автомобильных транспортных средств (далее — АТС): грузовых и легковых автомобилей, автобусов, троллейбусов, автомобильных и тракторных прицепов и полуприцепов.
<1> Малолистовые рессоры и рессорные рычаги изготавливают из листов переменного продольного профиля, многолистовые рессоры — из листов постоянного продольного профиля. Различают одно- и двухлистовые рессоры, малолистовые рессоры, преимущественно состоящие из листов продольно-переменного по сечению профиля, и многолистовые, состоящие из листов, изготовленных из проката поперечным сечением по ГОСТ 7419, ГОСТ 103, а также комбинированные, состоящие как из листов продольно-переменного по сечению профиля, так и из листов, изготовленных из проката поперечным сечением по ГОСТ 7419, ГОСТ 103.
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 8.051-81 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 15.309-98 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 103 Прокат сортовой стальной горячекатаный полосовой. Сортамент
ГОСТ 164 Штангенрейсмасы. Технические условия
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 868 Нутромеры индикаторные с ценой деления 0,01 мм. Технические условия
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 1763 (ИСО 3887-77) Сталь. Методы определения глубины обезуглероженного слоя
ГОСТ 2015 Калибры гладкие нерегулируемые. Технические требования
ГОСТ 3333 Смазка графитная. Технические условия
ГОСТ 5639 Стали и сплавы. Методы выявления и определения величины зерна
ГОСТ 5918 Гайки шестигранные прорезные и корончатые класса точности B. Конструкция и размеры
ГОСТ 7419 Прокат стальной горячекатаный для рессор. Сортамент
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 7593 Покрытия лакокрасочные грузовых автомобилей. Технические требования
ГОСТ 7796 Болты с шестигранной уменьшенной головкой класса точности B. Конструкция и размеры
ГОСТ 7798 <1> Болты с шестигранной головкой класса точности B. Конструкция и размеры
<1> В Российской Федерации действуют ГОСТ Р ИСО 8765-2013 «Болты с шестигранной головкой с мелким шагом резьбы. Классы точности A и B», ГОСТ Р ИСО 8676-2013 «Винты с шестигранной головкой с мелким шагом резьбы. Классы точности A и B», ГОСТ Р ИСО 4017-2013 «Винты с шестигранной головкой. Классы точности A и B», ГОСТ Р ИСО 4014-2013 «Болты с шестигранной головкой. Классы точности A и B».
ГОСТ 8026 Линейки поверочные. Технические условия
ГОСТ 8233 Сталь. Эталоны микроструктуры
ГОСТ 9012 (ИСО 410-82, ИСО 6506-81) Металлы. Метод измерения твердости по Бринеллю
ГОСТ 9013 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 10549 Выход резьбы. Сбеги, недорезы, проточки и фаски
ГОСТ 10905 Плиты поверочные и разметочные. Технические условия
ГОСТ 14959 Металлопродукция из рессорно-пружинной нелегированной и легированной стали. Технические условия
ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 16504 Система государственных испытаний продукции. Испытания и контроль качества продукции. Основные термины и определения
ГОСТ 21624 Система технического обслуживания и ремонта автомобильной техники. Требования к эксплуатационной технологичности и ремонтопригодности изделий
ГОСТ 25346 (ISO 286-1:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки
ГОСТ 25347 (ISO 286-2:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов
ГОСТ 26877 Металлопродукция. Методы измерения отклонения от формы
ГОСТ 30893.1 (ИСО 2768-1-89) Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками
ГОСТ 35094 Покрытия лакокрасочные. Группы, технические требования и обозначения
ГОСТ ISO 4032 Гайки шестигранные нормальные (тип 1). Классы точности A и B
ГОСТ ISO 8673 Гайки шестигранные нормальные (тип 1) с мелким шагом резьбы. Классы точности A и B
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.eacs.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
В настоящем стандарте применены термины по ГОСТ 16504, а также следующие термины с соответствующими определениями:
3.1 листовая рессора: Упругий элемент подвески, состоящий из стальных листов в сборе, имеющих одинаковую ширину и различную длину.
3.2 многолистовая рессора: Рессора, состоящая из стальных листов постоянного профиля.
3.3 малолистовая рессора: Рессора, состоящая из стальных листов, профиль которых меняется по длине листа.
3.4 рессора с переменной жесткостью: Рессора, упругая характеристика которой ступенчато изменяется.
Примечание - Примерами рессор с переменной жесткостью являются: основная рессора в сборе с дополнительной рессорой; рессора, состоящая из нескольких последовательно включающихся частей; рессора с подвижными концами на профилированных опорах. Дополнительную рессору, расположенную ниже основной рессоры, как правило, называют подрессорником.
3.5 подвеска АТС: Совокупность устройств, связывающих мост или колеса с рамой (кузовом) АТС и предназначенных для уменьшения динамических нагрузок, передающихся АТС при движении по неровностям поверхности дороги, а также обеспечивающих передачу всех сил и моментов, действующих между колесами и рамой (кузовом).
3.6 упругий элемент подвески: Элемент подвески, за счет упругой деформации которого осуществляется снижение динамических нагрузок, передаваемых подрессоренной части АТС.
3.7 коренной лист: Лист многолистовой рессоры, длина которого более или равна межопорному расстоянию, установленному в конструкторской документации.
Примечание - Рессора может иметь несколько коренных листов.
3.8 рессорный рычаг: Упругий элемент рычажно-пневматической или рычажно-гидропневматической подвески, состоящий из стального листа или листов в сборе, и соединяемый с одной из сторон с упругим элементом пневматического или иного типа.
Примечание - Нерекомендуемым к использованию синонимом термина «рессорный рычаг» является термин «полурессора».
4 Основные параметры и размеры
4.1 Основные параметры и размеры, которые указывают в конструкторской документации (КД), утвержденной в установленном порядке:
4.1.1 Для рессор (см. рисунки 1, 2):
- контрольная нагрузка (рекомендуется равной статической) Pк, даН;
- нагрузка при осадке Pос, даН, или деформация при осадке Fос, мм;
- стрела выгиба под контрольной нагрузкой Hк, мм;
- жесткость рессоры при контрольной нагрузке C, даН·см-1;
- расчетная длина рессоры L, мм (расстояние между осями опор рессоры на АТС), в выпрямленном состоянии;
- расчетная длина дополнительной рессоры со скользящими концами L', мм (расстояние между осями опор дополнительной рессоры на АТС);
- длина переднего конца рессоры (для несимметричных рессор) LA, мм;
- длина заднего конца рессоры (для несимметричных рессор) LB, мм;
- твердость листов после термообработки HB;
- ширина рессоры b, мм;
- высота пакета T, мм;
- стрела выгиба рессоры при отсутствии нагрузки H0, мм;
- прогиб под контрольной нагрузкой fк, мм;
- прогиб под нагрузкой осадки fос, мм;
- длина заделки рессоры LE, мм;
- максимальная нагрузка Pmax, даН, для определения жесткости рессоры при контрольной нагрузке, рекомендуемая равной 1,8Pк, даН (рисунок Г.2);
- внутренний диаметр металлической втулки ушка, d0, мм.
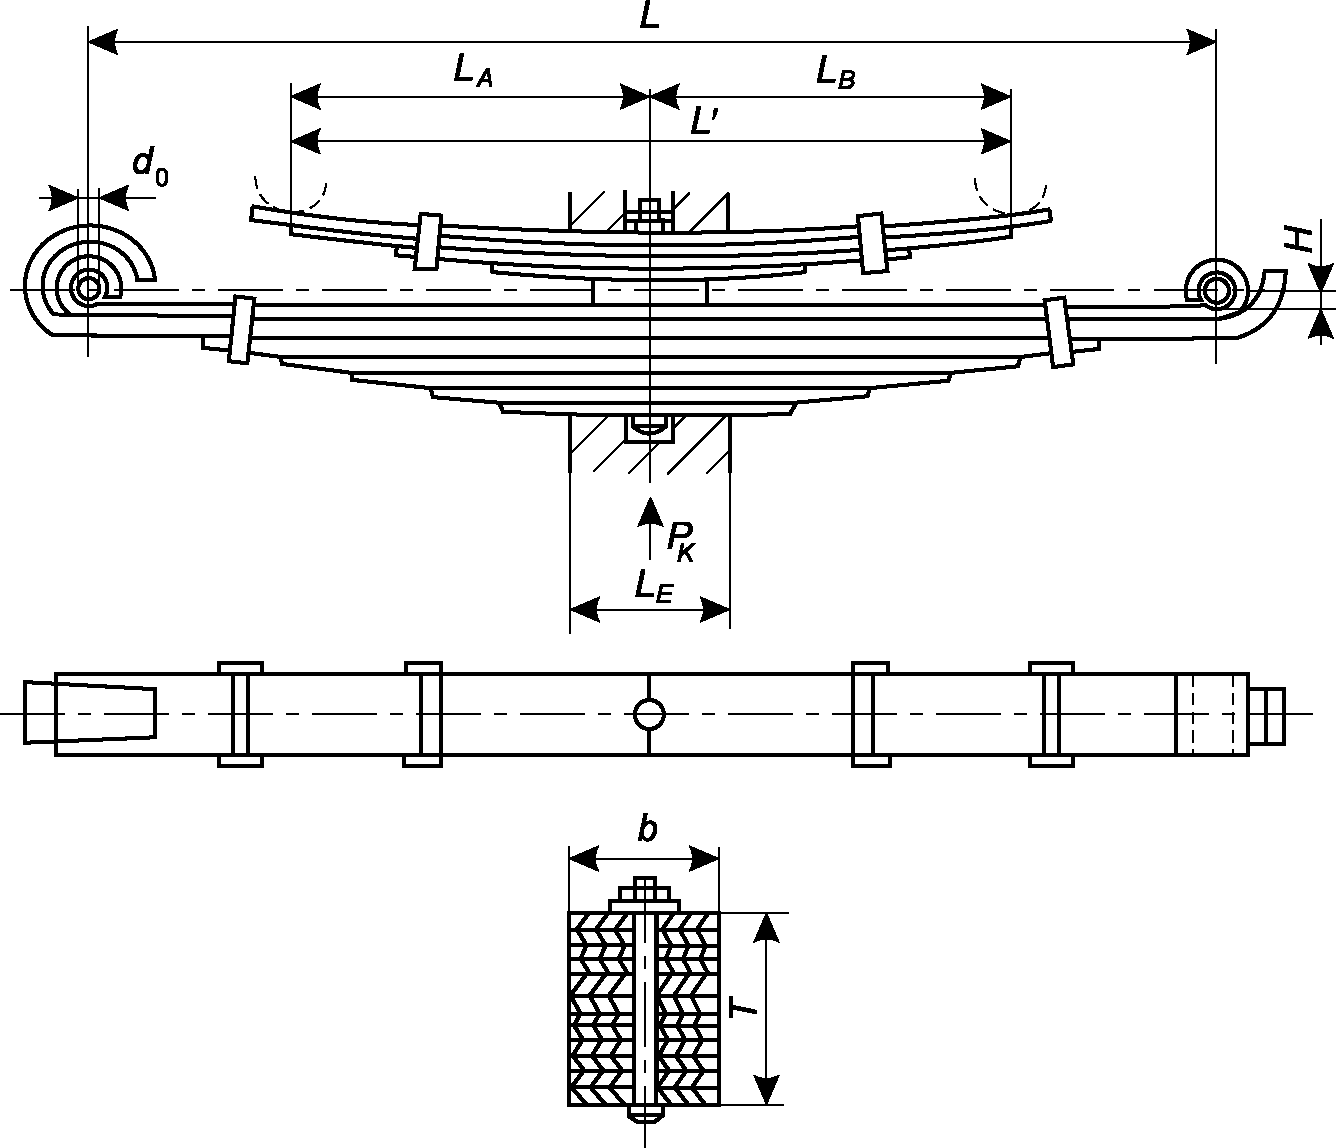
Рисунок 1 — Рессора в выпрямленном состоянии
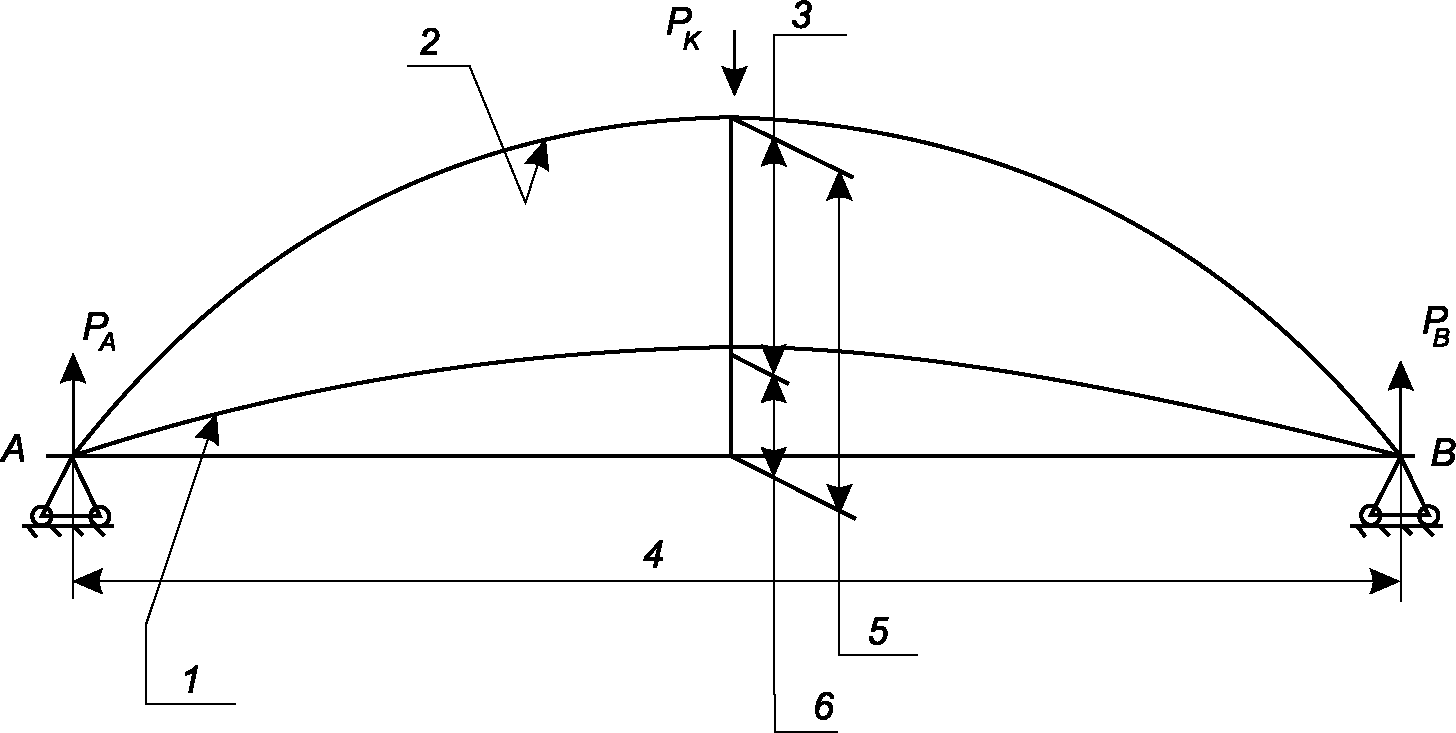
1 — положение вогнутой поверхности коренного листа при контрольной нагрузке Pк; 2 — положение вогнутой поверхности коренного листа ненагруженной рессоры; 3 — прогиб fк рессоры под контрольной нагрузкой Pк; 4 — расстояние между опорами рессоры; 5 — стрела выгиба рессоры при отсутствии нагрузки H0; 6 — стрела выгиба рессоры Hк под контрольной нагрузкой Pк
Примечание - Положение прямой AB и схему испытания указывают в КД разработчика (например, для рессоры с витыми ушками прямая AB — это расстояние между центрами ушков рессоры).
Рисунок 2 — Схема (обобщенная) определения стрелы выгиба рессоры. Рессора изображена в выпрямленном состоянии под контрольной нагрузкой
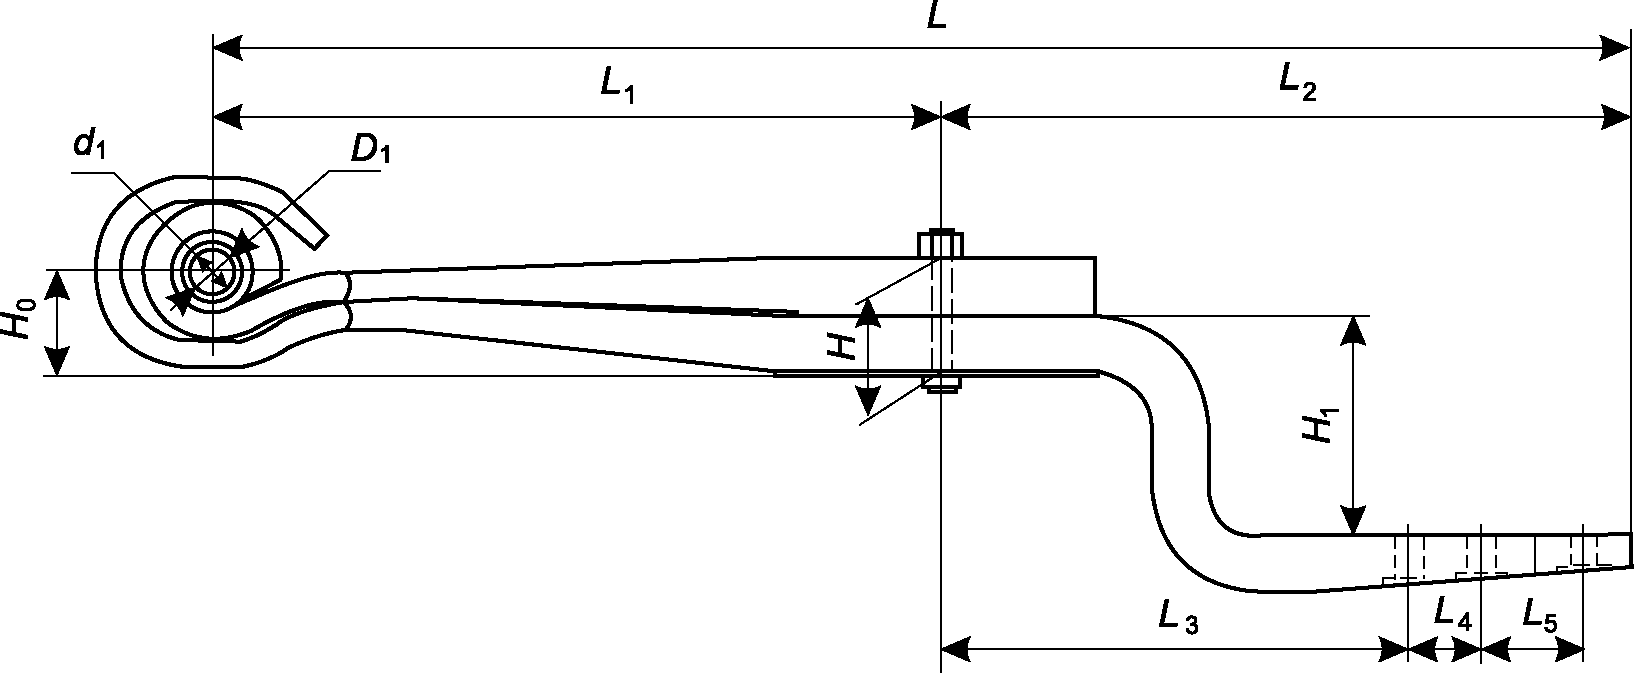
4.1.2 Для рессорных рычагов (см. рисунок 3):
- габаритная длина рессорного рычага L, мм;
- длина переднего конца рессорного рычага (от центра ушка до оси центрального отверстия) L1, мм;
- длина заднего конца рессорного рычага (от оси центрального отверстия до торца коренного листа рессорного рычага) L2, мм;
- расстояние от оси центрового болта до оси первого отверстия крепления упругого элемента пневматического или иного типа L3, мм;
- межосевые расстояния отверстий крепления упругого элемента пневматического или иного типа L4, L5, мм;
- высота пакета листов рессорного рычага H, мм;
- высота от горизонтальной оси ушка до плоскости листа рессорного рычага, на которую устанавливается ось АТС H0, мм;
- высота от верхней плоскости листа рессорного рычага, который устанавливается на ось АТС, до плоскости листа, на которую устанавливается упругий элемент пневматического или иного типа (занижение) H1, мм;
- внутренний диаметр ушка листа рессорного рычага под установку шарнира или сайлентблока D1, мм;
- внутренний диаметр втулки шарнира или сайлентблока рессорного рычага d1, мм.
4.2 Ширину листов рессоры и рессорного рычага следует выбирать из ряда 45, 50, 55, 60, 65, 70, 75, 80, 90, 100 и 120 мм, предпочтительными размерами являются 45, 65, 70, 75, 80, 90, 100 и 120 мм при обязательном условии обеспечения взаимозаменяемости и совместимости.
4.3 Значения внутреннего диаметра металлических втулок ушков d0 (рисунок 1) и d1 (рисунок 3), кроме втулок, предназначенных для работы совместно с резинометаллическими шарнирами, и втулок специальной конструкции, приведены в таблице 1. Типоразмеры рессор и втулок, не указанные в таблице 1, устанавливают в КД разработчика. Допуск на внутренний диаметр втулок — не более IT11 по ГОСТ 25346.
4.4 Допуск на внутренний диаметр витых ушков (см. рисунки 1, 3) с обработанными отверстиями не более IT11 по ГОСТ 25346 (при согласовании с разработчиком КД, производителем АТС — не более IT12 по ГОСТ 25346), а для диаметров ушков с необработанной поверхностью отклонения не должны превышать +/- 0,25 мм.
4.5 Рекомендованные размеры центровых болтов, хомутов и втулок распорных рессор приведены в приложениях А и Б. При необходимости, по согласованию с разработчиком КД, допускается применять болты, хомуты и втулки других конструкций.
5.1 Готовые рессоры, рессорные рычаги и их элементы должны соответствовать требованиям настоящего стандарта, КД разработчика и нормативно-технической документации производителя рессор и рессорных рычагов.
Производитель рессор и рессорных рычагов должен обеспечить соответствие производства, выполнив предписания, в соответствии с приложением В.
Дополнительные требования, характеристики, отклонения от рекомендуемых настоящим стандартом геометрических размеров листов рессор, рессорных рычагов и их элементов согласовываются между производителем АТС (потребителем) и производителем рессор и рессорных рычагов. Согласованные изменения указывают в КД и утверждают в установленном порядке.
Рессоры и рессорные рычаги изготавливают из горячекатаной рессорно-пружинной стали по ГОСТ 14959 или стали с химическим составом и механическими характеристиками не ниже установленных в ГОСТ 14959 (для аналогичных марок стали), изготовленной по утвержденной в установленном порядке технической документации на сталь. Рекомендуется применять ванадийсодержащие стали. При выборе марки стали учитывают требования 5.30. Марку стали и ее химический состав указывают в КД. Листы малолистовых рессор и рессорных рычагов рекомендуется изготавливать из стального проката с закругленными кромками по ГОСТ 7419.
5.2 Устанавливают два класса рессор и рессорных рычагов:
- 1-й — рекомендуется листы рессор и рессорных рычагов изготавливать из полосы проката повышенной точности высококачественной рессорно-пружинной стали с индексом «A» — для легковых автомобилей, автобусов, троллейбусов;
- 2-й — рекомендуется листы рессор и рессорных рычагов изготавливать из полосы проката обычной или повышенной точности — для грузовых автомобилей, прицепов и полуприцепов.
Марку стали, точность проката и серповидность полосы для изготовления листов рессор и рессорных рычагов устанавливает разработчик КД по согласованию с разработчиком АТС.
5.3 Листы должны быть термически обработаны.
Твердость листов после термообработки должна быть в пределах от 363 до 444 HB по всей длине листа. В случае применения специальных видов термообработки твердость должна соответствовать требованиям КД.
Определение твердости по сечению листа допускается проводить по ГОСТ 9013 (в соответствии с требованиями КД).
Для выполнения требований КД допускается расширение верхнего значения диапазона твердости листов после термообработки до 461 HB.
5.4 Поверхности термически обработанных листов, в том числе их ребровые стороны, кромки концов листов, кромки отверстий, пробиваемых в листах, должны быть без расслоений, трещин, раковин, холодных забоин, насечек и подрезов в местах механической обработки листов и других дефектов механического или металлургического происхождения, снижающих долговечность рессоры.
На торцах листов многолистовой рессоры в сборе (кроме коренных листов, листов с хомутами или другими технологическими и конструктивными отверстиями), изготовленных из полосового симметричного профиля проката, допускается по согласованию с разработчиком КД единичный скол по торцу размером до 10 мм в длину листа, на 1/4 ширины и на 1/2 толщины листа. Количество сколов на листах рессоры — не более одного от каждого торца.
На листах (кроме коренных листов, листов с хомутами или другими технологическими и конструктивными отверстиями) рессор, изготовленных из несимметричных профилей проката, таких как трапециевидно-ступенчатый, T-образный, трапециевидный, допускаются сколы длиной до 20 мм от торца листов на ширину полки B2 по ГОСТ 7419.
Для малолистовых рессор и рессорных рычагов ограничения по сколам устанавливает разработчик КД.
Наличие любых сколов на листах со стороны, противоположной работающей на растяжение, и контакт сколов с соседним листом не допускаются.
Дополнительные требования к поверхности, в том числе к торцевым сколам, указывает разработчик КД.
5.5 Поверхности листов рессор и рессорных рычагов, работающие на растяжение, подвергают поверхностному упрочнению (дробеструйному наклепу и др.). Листы малолистовых рессор рекомендуется подвергать дробеструйному наклепу в напряженном состоянии.
5.6 Глубина общего обезуглероженного слоя (феррит + переходная зона) термически обработанных листов не должна превышать допустимую по ГОСТ 14959 глубину обезуглероженного слоя рессорного проката до термообработки. Допускается увеличение глубины обезуглероженного слоя в местах, подвергаемых вторичному нагреву. Для листов из ванадийсодержащих сталей допускается снижение содержания углерода в поверхностном слое (1,5% толщины листа) не более чем на 20%, содержания его в сердцевине и содержания тонкозернистого отпущенного мартенсита или тростомартенсита — не менее 80%.
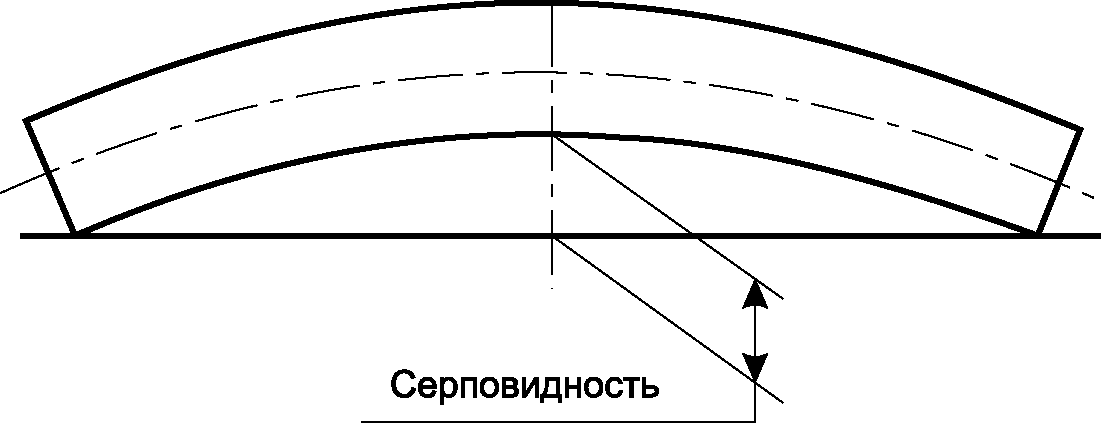
5.7 Серповидность термически обработанных листов рессор (см. рисунок 4) не должна превышать значений, приведенных в ГОСТ 7419. Методы измерения отклонения от формы — согласно ГОСТ 26877. Серповидность и другие геометрические параметры рессорных рычагов устанавливают в КД.
5.8 Для уменьшения серповидности допускается холодная правка термически обработанных листов рессор длиной более 800 мм и рессорных рычагов длиной более 600 мм, а также механическая обработка концов коренных листов при условии обеспечения требуемой долговечности, определяемой при стендовых ресурсных испытаниях.
5.9 Номинальный диаметр центрового отверстия должен превышать номинальный диаметр центрового болта не более чем на 0,5 мм. Отклонения размеров отверстия по наименьшему диаметру не должны превышать 0,5 мм, при этом операцию изготовления центрового отверстия (штамповка и т.п.) начинают со стороны поверхности растяжения листа. Со стороны поверхности растяжения листа отверстие рекомендуется выполнять радиусом закругления от 2 до 4 мм или с фаской от 1 до 2 мм.
5.10 Предельные отклонения центрового отверстия, фиксирующей выдавки, формовок под накладное ушко и отверстий под крепление хомутов от продольной оси симметрии рессорного листа не должны превышать 1 мм при ширине листа от 45 мм до 90 мм включительно и 1,4 мм — при ширине листа 100 мм и более. При наличии двух выдавок, предназначенных для фиксации листов в центральной части рессоры, сумма их отклонений в различные стороны от продольной оси листа — не более 0,3 мм.
5.11 Отклонения длины листов рессор, кроме листов с оттянутыми концами, в выпрямленном (спрямленном) состоянии не должны превышать +/- 3 мм. Длину листов в изогнутом состоянии (с радиусом) определяют как среднее арифметическое значение результатов измерения длины листа по вогнутой и выгнутой поверхностям (см. 7.8.2).
Отклонения длины листов с оттянутыми концами устанавливают в КД.
5.12 Отклонения расстояния от торца листа до поперечной оси рессоры (оси отверстия под центровой болт или промежуточной оси центрирующих выдавок), кроме коренных листов с витыми ушками и листов с оттянутыми концами, не должны превышать +/- 1,5 мм. Измерение проводят с одной из сторон листа.
5.13 Отклонение расстояния от оси ушка до поперечной оси рессоры не должно превышать +/- 2 мм.
Примечание — Требования 5.12 и 5.13 применяют к рессорным рычагам. Расстояние измеряют до оси отверстия под центровой болт.
5.14 Закрепление втулок, резинометаллических шарниров (сайлентблоков) в ушках рессоры, рессорного рычага должно исключать их проворот и осевое смещение относительно ушков во время работы АТС. Методы контроля надежности крепления, при необходимости, согласовываются между производителем рессор и рессорных рычагов и производителем АТС.
Для гарантированного исключения проворота и осевого смещения втулок или резинометаллических шарниров в ушках во время работы необходимо назначить либо определить посадку с натягом (наименьший и наибольший натяг), определить предельные отклонения, класс допуска отверстия (обработанной внутренней поверхности ушка) и класс допуска вала (наружный диаметр втулки или резинометаллического шарнира) в соответствии с требованиями ГОСТ 25346 (допускается применение ГОСТ 25347). Допускается исключение проворота или осевого смещения втулок или резинометаллических шарниров с помощью дополнительных конструктивных деталей, фиксирующих втулки или резинометаллические шарниры в ушках рессоры, рессорного рычага.
5.15 Допуски перпендикулярности оси ушка рессоры, рессорного рычага с запрессованной втулкой, измеренные на расстоянии 250 мм от продольной плоскости рессоры, рессорного рычага, не должны быть более 3 мм в горизонтальной плоскости и 4 мм в вертикальной плоскости (см. рисунок 5).
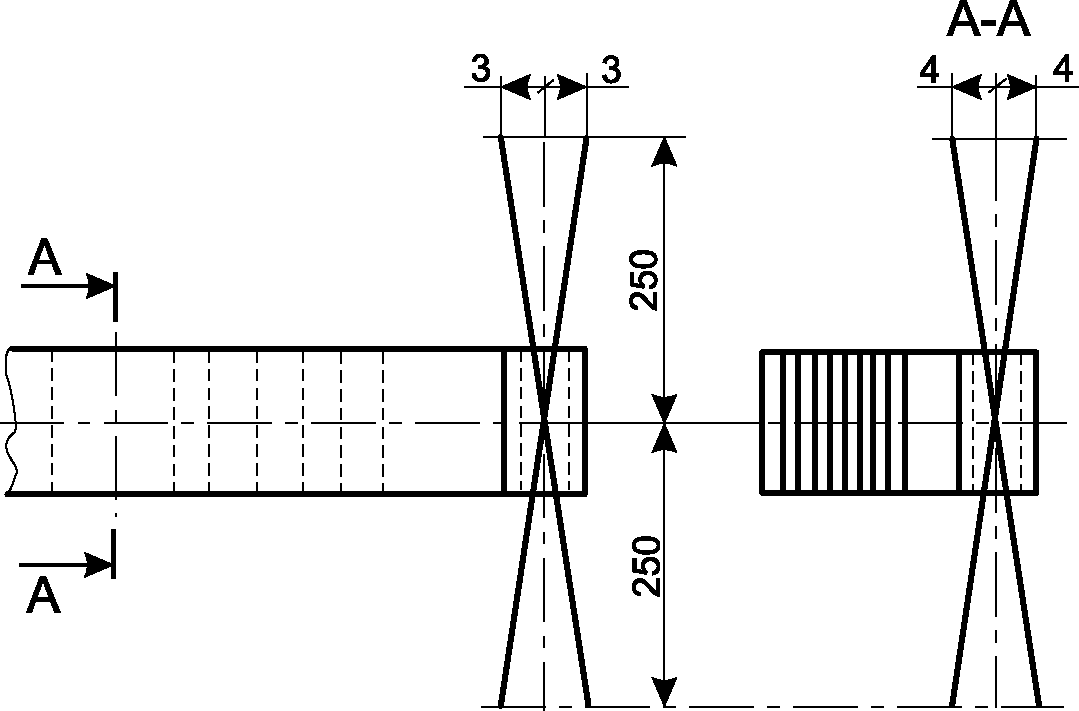
5.16 Суммарное смещение листов рессоры в поперечном направлении по отношению к коренному листу в средней части рессоры на длине заделки LE (см. рисунок 1) не должно быть более 1,5 мм для рессор 1-го класса и 2 мм — для рессор 2-го класса.
Допуск на ширину ушка, подвергаемого механической обработке, не должен быть более h11 по ГОСТ 25346; для ушков с резиновыми втулками допуск указывают в КД.
Отклонение ширины конца рессоры при отсутствии механической обработки не должно быть более 5 мм.
5.17 Хомуты рессор не должны препятствовать свободному перемещению листов в процессе работы рессоры.
Гайки болтов хомутов (за исключением стяжных транспортных хомутов) должны быть зафиксированы от самоотвинчивания (кернение и т.п.). Допускаемое отклонение симметричности хомута относительно поперечной оси симметричной рессоры — не более 5 мм. Отклонение расположения хомутов относительно поперечной оси несимметричной рессоры — в соответствии с требованиями КД.
Минимальный размер от хомута до торца смежного рессорного листа — 5 мм.
Рекомендуемые размеры хомутов приведены в приложении Б.
5.18 Каждую рессору после сборки подвергают двукратной осадке (если другое количество осадок не указано в КД) нагрузкой, соответствующей напряжению в наиболее нагруженном листе рессоры, равному от 100% до 120% предела текучести материала на растяжение в многолистовой рессоре и от 110% до 130% — в малолистовой рессоре. При повторной (контрольной) осадке в рессоре не должно возникать остаточных деформаций. Допускаемая абсолютная погрешность измерения при определении стрелы выгиба рессоры при отсутствии нагрузки — не более +/- 1 мм. При обработке листов рессор в напряженном состоянии двукратную осадку можно не проводить при отсутствии остаточной деформации рессоры.
При специальных видах термообработки нагрузку осадки устанавливают в КД.
5.19 Одну из трущихся смежных поверхностей листов перед сборкой рессор смазывают графитной смазкой по ГОСТ 3333. При применении специального антикоррозийного покрытия листов или прокладок между ними поверхности листов допускается не смазывать.
5.20 Зазоры между листами многолистовой рессоры, стянутой в средней части до соприкосновения листов (кроме листов специальных конструкций, имеющих прокладки между листами или вставки на концах листов и рессор, имеющих листы с двойными радиусами гибки либо последовательно включаемые листы, межлистовые зазоры для которых указывают в КД), должны быть не более 0,3 мм при длине зазора до 75 мм. При длине зазора свыше 75 мм до 1/4 длины меньшего из двух смежных листов межлистовые зазоры не должны быть более, мм:
1,2 — при номинальной толщине листов до 8 мм включ.;
2,0 — при номинальной толщине листов св. 8 до 16 мм включ.;
2,8 — при номинальной толщине листов св. 16 мм.
Для листов разной толщины номинальным считают наименьшее значение.
Зазор должен плавно уменьшаться по мере удаления от середины длины. При длине зазора до 75 мм его концы определяют щупом 0,05 мм или на просвет; при длине свыше 75 мм — щупом 0,3 мм.
Зазор между отбойным (накладным) и коренным листами, а также на участке крепления накладного ушка устанавливают в КД.
5.21 Зазор на расстоянии до 10 мм от конца листа (кроме листов, имеющих специальную конструкцию концов — оттянутые концы и т.п.) не должен превышать 0,4 мм. На листах длиной более 0,7 длины рессоры указанный зазор допускается на длине 40 мм от конца листа при условии устранения этих зазоров под нагрузкой, составляющей 15% контрольной нагрузки, при этом обязательно проверяют отсутствие зазора на расстоянии 10 мм от конца листа.
Требования 5.20 и 5.21 считают не выполненными, если зазор превышает допустимую величину хотя бы в какой-то одной точке по ширине листа (см. рисунок 6).
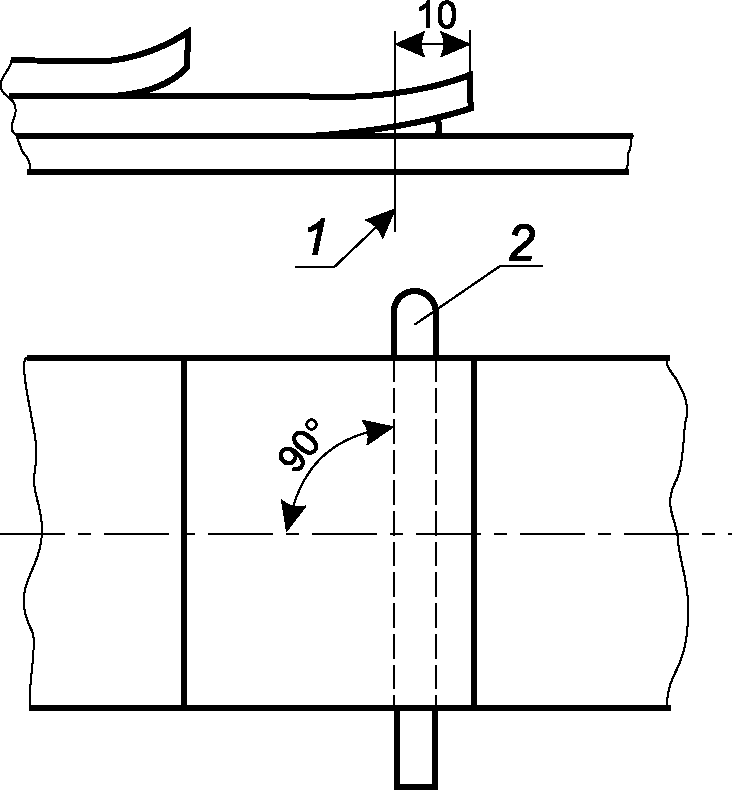
5.22 Листы малолистовых рессор должны соприкасаться только в центральном креплении через прокладки (при их наличии) и по рабочим концам. В остальной части рессоры зазор между листами при любых деформациях должен быть не менее 1 мм.
5.23 Отклонение стрелы выгиба рессоры под контрольной нагрузкой от значения, указанного в КД, не должно превышать +/- 5 мм.
Для рессор 2-го класса и рессор 1-го класса с оттянутыми концами допускается увеличение отклонений стрелы выгиба под контрольной нагрузкой до +/- 10 мм при условии последующей сортировки рессор на две размерные группы. Разность значений стрел выгиба рессор под нагрузкой в каждой группе не должна превышать 10 мм. Установка рессор разных групп на одно и то же АТС не допускается.
Контрольную нагрузку рекомендуется устанавливать равной статической нагрузке на рессору, определяемой по полной массе базовой модели АТС.
Рессоры, поставляемые только в качестве запасных частей, допускается не сортировать на группы.
5.24 Отклонения от номинальных значений жесткости рессоры, рессорного рычага не должны превышать:
5.25 Для защиты от коррозии рессоры и рессорные рычаги окрашивают в соответствии с требованиями ГОСТ 7593.
Внутренняя поверхность втулок ушков рессоры, рессорного рычага должна быть защищена от окраски и покрыта слоем нейтральной смазки, если это предусмотрено в КД. На наружной поверхности рессоры, рессорного рычага перед окраской смазка не допускается.
Поверхность лакокрасочного покрытия по внешнему виду должна соответствовать требованиям ГОСТ 35094.
Для рессор легковых автомобилей рекомендуется полистовая окраска.
Малолистовые рессоры должны иметь полистовую окраску.
5.26 Требования к маркировке
На каждую рессору и рессорный рычаг наносят:
Примечание - В качестве идентификационного признака могут быть указаны: идентификационный номер партии, марка и модель АТС, для которого предназначены рессора или рессорный рычаг, каталожный номер детали, присвоенный изготовителем АТС, и т.п.;
Место и способы маркировки (способ обозначения размерных групп) должны быть согласованы между производителем рессор, рессорных рычагов и разработчиком КД и указаны в КД.
5.27 Ресурс рессор и рессорных рычагов должен соответствовать ресурсу АТС, установленному изготовителем АТС при эксплуатации в условиях первой категории эксплуатации по ГОСТ 21624.
5.28 Комплектация рессоры и рессорного рычага, правильность сборки, качество стопорения резьбовых соединений (момент затяжки резьбовых соединений) должны соответствовать требованиям КД и нормативно-технической документации (НТД) производителя рессор и рессорных рычагов.
5.29 В стали, используемой для изготовления рессор и рессорных рычагов, не допускается наличие металлургических дефектов, снижающих долговечность выпускаемых рессор и рессорных рычагов.
Примечание - Наличие иных дефектов стали, допустимых производителем рессор и рессорных рычагов, может быть оговорено в КД.
5.30 При определении механических характеристик стали, используемой для изготовления рессор, при приложении контрольной нагрузки, увеличенной в 1,8 раза (см. 5.23, Г.3.1.4), сталь должна находиться в зоне упругой деформации.
Для рессорных рычагов значение проверочной контрольной нагрузки, при которой сталь должна находиться в зоне упругой деформации, должно быть установлено в КД.
6.1 Испытания в целях контроля качества выпускаемых рессор и рессорных рычагов проводят в соответствии с ГОСТ 15.309, требованиями настоящего стандарта, КД разработчика и НТД производителя продукции.
6.2 Рессоры и рессорные рычаги подвергают следующим видам испытаний:
6.3 Все виды испытаний, кроме сертификационных, проводит производитель продукции или, по его поручению, другая организация. Сертификационные испытания проводит независимая от производителя продукции испытательная лаборатория, аккредитованная в установленном порядке.
Испытания проводят на прошедшем метрологическую поверку и откалиброванном испытательном оборудовании.
6.4 Приемо-сдаточные испытания
6.4.1 Приемо-сдаточные испытания проводят с целью контроля соответствия рессор и рессорных рычагов требованиям настоящего стандарта, КД разработчика и НТД производителя продукции для определения возможности приемки продукции.
6.4.2 При приемо-сдаточных испытаниях (с применением сплошного контроля) проверяют:
- комплектность (см. 5.28);
- правильность сборки (см. 5.28);
- качество стопорения резьбовых соединений (момент затяжки резьбовых соединений) (см. 5.28);
- отсутствие механических повреждений (см. 5.4);
- наличие смазки (см. 5.19);
- состояние защитного покрытия (см. 5.25);
- маркировку (см. 5.26).
6.4.3 При приемо-сдаточных испытаниях (с применением выборочного контроля) проверяют:
- твердость листов после термообработки (см. 5.3);
- качество поверхностного упрочнения (см. 5.5);
- глубину обезуглероженного слоя (см. 5.6);
- линейные размеры (см. 5.9 - 5.13; 5.16; 5.17);
- наличие (отсутствие) остаточной деформации после контрольной осадки (см. 5.18);
- стрелу выгиба Hк под контрольной нагрузкой (см. 5.23);
- перпендикулярность оси ушка рессоры с запрессованной втулкой к продольной оси рессоры в горизонтальной и вертикальной плоскостях (см. 5.15);
- зазоры между листами рессор (см. 5.20 - 5.22).
6.4.4 Объем выборки (в том числе для проведения повторной проверки) устанавливает производитель продукции в НТД на конкретный вид изделия (при отсутствии иных требований разработчика КД).
6.4.5 В случае несоответствия требованиям настоящего стандарта хотя бы одной рессоры из числа отобранных для проверки рессор проводят повторную проверку на удвоенном количестве рессор контролируемой партии. Результаты повторной проверки являются окончательными и распространяются на всю партию.
- у изготовителя: количество рессор одного наименования, изготовленных в течение определенного интервала времени, по одному чертежу, по одной и той же нормативно-технической документации, одновременно предъявляемых для контроля;
- у потребителя: количество рессор одного наименования, изготовленных в течение определенного интервала времени, по одному чертежу, по одной и той же нормативно-технической документации, одновременно поступивших от изготовителя по одному отгрузочному документу.
6.5 Периодические испытания
6.5.1 Периодические испытания проводят для подтверждения стабильности технологического процесса и нагрузочных характеристик рессор и рессорных рычагов, а также их элементов при циклических испытаниях рессор и рессорных рычагов на долговечность (стендовые периодические ресурсные испытания).
6.5.2 Объем и периодичность периодических ресурсных испытаний — в соответствии с приложением Г.
6.6 Определительные испытания
6.6.1 Определительные испытания проводят для определения ресурса до первого отказа (см. 5.27) — поломка листа рессоры или рессорного рычага, проседание рессоры — при циклических испытаниях рессор и рессорных рычагов на долговечность (определительные ресурсные испытания).
6.6.2 Объем и периодичность определительных ресурсных испытаний — в соответствии с приложением Г.
6.7 Типовые испытания
6.7.1 Типовые испытания проводят с целью оценки эффективности и целесообразности предлагаемых изменений в конструкции или технологии изготовления рессор и рессорных рычагов.
6.7.2 Типовые испытания проводят в соответствии с приложением А ГОСТ 15.309-98.
6.8 Сертификационные испытания и подтверждение соответствия
6.8.1 Сертификационные испытания проводят с целью подтверждения соответствия требованиям технического регламента [1].
Результатом подтверждения соответствия является сертификат соответствия, оформленный аккредитованным органом по сертификации на основании положительного протокола сертификационных испытаний, проведенных в аккредитованной испытательной лаборатории, и положительных результатов рассмотрения других доказательственных материалов, предоставленных заявителем (производителем продукции или его представителем).
6.8.2 Сертификационные испытания проводят в отношении рессор и рессорных рычагов, поставляемых в качестве запасных частей, кроме рессор и рессорных рычагов, поставляемых изготовителем АТС, для комплектации которых предназначены рессоры и рессорные рычаги.
6.8.3 Сертификационные испытания проводят в отношении типов рессор и рессорных рычагов.
К одному и тому же типу относят рессоры или рессорные рычаги, не имеющие отличий в части:
- материала, из которого изготовлены рессоры или рессорные рычаги;
- количества листов;
- поперечного и продольного профиля листов;
- конструкции рессоры или рессорного рычага в сборе;
- крепления рессоры или рессорного рычага на АТС.
6.8.4 Для проведения сертификационных испытаний заявитель предоставляет в аккредитованную испытательную лабораторию необходимое количество репрезентативных образцов рессор или рессорных рычагов в соответствии с 6.8.5, а также следующую документацию:
- КД, технические условия или техническое описание продукции, включая данные о контрольной нагрузке;
- описание маркировки продукции.
6.8.5 Сертификационным испытаниям подвергают три репрезентативных образца типа рессор или рессорных рычагов. После проведения испытаний готовой продукции один фрагмент листа одного из образцов используют для определения механических характеристик материала.
Если один из образцов не прошел испытания, то испытаниям подвергают дополнительно два репрезентативных образца, оба из которых должны пройти испытания.
В качестве репрезентативных образцов, как правило, используют образцы продукции с ожидаемыми худшими характеристиками среди продукции, относящейся к одному типу. Репрезентативные образцы определяются заявителем по согласованию с испытательной лабораторией, проводящей сертификационные испытания.
6.8.6 Аккредитованная испытательная лаборатория проводит:
- идентификацию репрезентативных образцов рессор или рессорных рычагов;
- проверку их маркировки;
- проверку химического состава и механических характеристик рессор или рессорных рычагов на выполнение требований 5.1, 5.29 и 5.30;
- испытания в объеме приемо-сдаточных испытаний в соответствии с 6.4.2 и 6.4.3.
По результатам проведенных работ испытательная лаборатория оформляет протокол сертификационных испытаний.
6.8.7 Для получения сертификата соответствия заявитель предоставляет в аккредитованный орган по сертификации документацию, указанную в 6.8.4, а также следующую документацию:
- сведения о типах транспортных средств, для которых предназначена продукция;
- доказательственные материалы, подтверждающие обеспечение соответствия производства, в том числе результаты периодических и определительных испытаний продукции.
К указанным документам приобщают протокол сертификационных испытаний продукции с положительными результатами испытаний.
7.1 Условия проведения испытаний должны соответствовать нормальным климатическим условиям в соответствии с ГОСТ 15150-69 (пункт 3.15).
Освещенность места проведения испытаний (стационарных участков контроля) должна быть достаточной для надежного определения контролируемых показателей и параметров, но не менее 300 лк.
7.2 Рекомендуемая очередность проведения визуального контроля (при приемо-сдаточных испытаниях с применением сплошного контроля):
до окраски рессор, рессорных рычагов определяют:
- комплектность;
- правильность сборки;
- отсутствие механических повреждений;
- качество стопорения резьбовых соединений (момент затяжки резьбовых соединений);
- наличие смазки;
- наличие клейма технического контроля (если иное требование не указано в КД);
после окраски рессор, рессорных рычагов определяют:
7.3 Порядок и диапазон определения результатов сплошного контроля:
- комплектность и правильность сборки рессор, рессорных рычагов проверяют на соответствие требованиям спецификации сборочного чертежа, технологической документации, КД (при наличии — трехмерной модели рессоры, рессорного рычага в сборе). Диапазон определения результатов контроля: соответствует/не соответствует;
- отсутствие механических повреждений (см. 5.4) контролируют как до сборки рессоры, рессорного рычага на поверхности, гранях, кромках и торцах каждого листа рессоры, рессорного рычага, так и после сборки на рессоре, рессорном рычаге в сборе. Диапазон определения результатов контроля: наличие/отсутствие;
- качество стопорения резьбовых соединений контролируют после сборки рессоры, рессорного рычага, определяя наличие раскернивания (расклепывания) резьбовых концов стяжных болтов хомутов для предотвращения самоотвинчивания гаек. Диапазон определения результатов контроля: наличие/отсутствие;
- наличие смазки на поверхности листов (см. 5.19) контролируют в процессе сборки рессоры, рессорного рычага, отсутствие смазки на поверхности листов (см. 5.25) контролируют перед окраской листов или рессоры, рессорного рычага в сборе. Диапазон определения результатов контроля: наличие/отсутствие;
- наличие (и место расположения) клейма технического контроля и другой маркировки контролируют в соответствии с требованиями КД. Диапазон определения результатов контроля: наличие/отсутствие;
- состояние защитного покрытия (после полистовой окраски или после окраски рессоры, рессорного рычага в сборе) контролируют непосредственно на рессоре, рессорном рычаге или листах рессоры, рессорного рычага в соответствии с требованиями ГОСТ 7593, внешний вид — в соответствии с требованиями ГОСТ 35094. Диапазон определения результатов контроля: соответствует/не соответствует;
- наличие маркировки определяют в соответствии с требованиями, указанными в конструкторской и/или технологической документации;
- контроль момента затяжки резьбовых соединений на соответствие требованиям КД проводят с применением динамометрического (моментного или предельного) ключа;
- момент затяжки измеряют непосредственно в начале вращения по направлению дальнейшей затяжки (крутящий момент трогания с места).
Допускаемая основная (относительная) погрешность момента затяжки — не более 4% (для ключа с цифровым индикатором значение допускаемой погрешности включает погрешность, обусловленную разрешением индикатора).
7.4 Размеры допускаемых единичных сколов на торцах каждого листа в процессе сборки рессоры, рессорного рычага (см. 5.4) определяют штангенциркулем по ГОСТ 166 (класс точности 1).
7.5 Проведение приемо-сдаточных испытаний (с применением выборочного контроля)
7.5.1 Определение глубины обезуглероженного слоя (см. 5.6) проводят по методу, принятому на предприятии-изготовителе, указанному в НТД производителя рессор, рессорных рычагов в соответствии с методами, представленными в ГОСТ 1763.
Допускается глубину обезуглероженного слоя определять после обработки дробью (поверхностного упрочнения).
7.5.2 Качество поверхностного упрочнения (см. 5.5) определяют в процессе обработки поверхности листа дробью в соответствии с НТД производителя рессор, рессорных рычагов, содержащей требования к условиям обработки, порядок подготовки и порядок проведения определения качества поверхностного упрочнения, правила оформления результатов контроля.
7.6 Твердость поверхности (и по сечению при наличии требования в КД или НТД производителя) листов определяют до сборки рессоры, рессорного рычага. При определении твердости на поверхности листов рессоры, рессорного рычага в соответствии с КД (см. 5.3) требования к условиям проведения измерений, к средствам измерений, порядку подготовки к проведению измерений, порядку проведения измерений, правилам обработки и оформления результатов измерений должны соответствовать ГОСТ 9012, при определении твердости по сечению листа — ГОСТ 9013.
Определение твердости листов после термообработки (HB) проводят в трех точках, равномерно разнесенных по длине листа. В местах измерения твердости (поверхность листа очищают ветошью от окалины и масла, если измерение проводится до окраски) зачищают площадку размером от 100 до 2500 мм2 на глубину гарантированного удаления обезуглероженного слоя (рекомендуемая глубина зачистки от 1% до 3% от толщины листа).
7.7 Условия определения величины зерна, средства определения, подготовка и порядок проведения измерений, порядок обработки и оформления результатов измерений при проведении металлографических исследований — по ГОСТ 5639. Проведение оценки микроструктуры — по ГОСТ 8233. Количество образцов и место их вырезки для оценки микроструктуры — по НТД производителя.
7.8 Испытания по определению линейных размеров
7.8.1 При испытаниях по определению линейных размеров в соответствии с требованиями КД рессору, рессорный рычаг (лист рессоры, рессорного рычага) устанавливают на ровной горизонтальной опорной поверхности. Возможна установка коренных листов на штангах (осях), имитирующих рессорные пальцы. Влияние массы рессоры, рессорного рычага (листа) при испытаниях не учитывают.
Предельно допускаемые погрешности при измерении линейных размеров и отклонения от линейных размеров до 500 мм определяют в соответствии с ГОСТ 8.051.
Предельно допускаемые погрешности при измерении линейных размеров в диапазоне от 500 до 2000 мм (доверительные границы погрешности измерения) не должны превышать 20% для IT11 и грубее, 25% для IT9, IT10, 30% для IT6 — IT8 и 35% для IT2 — IT5 от значения допуска на изготовление (в соответствии с классом допуска, установленного в КД).
Приемочные границы (с учетом допускаемой погрешности измерения) рекомендуется сместить внутрь интервала допуска на величину погрешности измерения внутрь предельных размеров введением производственного допуска (см. ГОСТ 8.051-81, [приложение 3)].
7.8.2 Измерения длины листов (рессоры, рессорного рычага) проводят в соответствии с требованиями КД. Измерения длины и контроль линейных размеров (см. 5.11 - 5.13) листов (рессоры) в выпрямленном состоянии (с применением оборудования для определения упругой характеристики рессоры) проводят на одной из сторон листа (рессоры). Измерения проводят с помощью линейки металлической по ГОСТ 427 или рулетки измерительной металлической по ГОСТ 7502 (класс точности 2).
Длину листа с радиусом (в изогнутом состоянии) измеряют по вогнутой и выгнутой поверхностям листа рессоры (см. 5.11). За длину листа принимают среднее арифметическое значение результатов измерений по вогнутой и выгнутой поверхностям листа. Правила проведения измерений по определению длины листов рессоры и длины рессоры в сборе, обработки и оформления результатов измерения должны быть указаны в НТД производителя. Измерения проводят линейкой металлической по ГОСТ 427 или рулеткой измерительной металлической по ГОСТ 7502 (класс точности 2).
Допускается проводить измерения длины листа (рессоры) с применением портативной (ручной) координатно-измерительной машины, системы оптической (лазерной) с 3D сканером и программным обеспечением (ПО), укомплектованной щупом с датчиком, мобильным измерительным сканером (мультисенсорным устройством с ПО) при обеспечении точности измерений не ниже 10% от измеряемой величины.
7.8.3 Внутренний диаметр ушка измеряют в двух взаимно перпендикулярных плоскостях с каждой стороны ушка (всего четыре измерения на ушко). Измеренные значения диаметра ушка должны соответствовать интервалу допуска на диаметр ушка, заданному в КД (см. 4.4, 5.14). Предельно допускаемые погрешности при измерении внутреннего диаметра ушка, приемочные границы определяют в соответствии с ГОСТ 8.051. Измерения проводят с помощью штангенциркуля по ГОСТ 166 (класс точности 1), нутромера по ГОСТ 868 (класс точности 2).
7.8.4 Перпендикулярность оси ушка рессоры, рессорного рычага с запрессованной втулкой к продольной оси рессоры, рессорного рычага в горизонтальной и вертикальной плоскостях измеряют в соответствии с 5.15 (если иные требования не указаны в КД). Отклонения форм (см. 5.7) измеряют методами и средствами измерений по ГОСТ 26877. Порядок подготовки к проведению измерений, последовательность измерений, правила обработки и оформление результатов измерений должны быть указаны в НТД производителя. Предельные отклонения линейных и угловых размеров с неуказанными допусками — по ГОСТ 30893.1.
7.8.5 Номинальный диаметр центрового отверстия, отклонение центрового отверстия, фиксирующей выдавки, формовок под накладное ушко, отверстий под крепление хомутов от продольной оси симметрии рессорного листа измеряют в соответствии с требованиями 5.9, 5.10, если иные требования не указаны в КД. Отклонение определяют как разность расстояний от оси отверстия до боковых сторон листа.
Применяемые средства измерений — штангенциркуль по ГОСТ 166 (класс точности 1), линейка металлическая по ГОСТ 427. В случае производственной необходимости применяемые средства измерений и методы измерения/контроля должны быть согласованы между производителем рессор, рессорных рычагов и производителем АТС.
7.8.6 Суммарное смещение листов рессоры в поперечном направлении по отношению к коренному листу в средней части рессоры по обе стороны от центра рессоры (на длине заделки) и отклонение ширины конца рессоры контролируют на соответствие требованиям КД, при отсутствии требований в КД контроль проводят на соответствие требованиям 5.16. Применяемые средства измерений — штангенциркуль по ГОСТ 166 (класс точности 1), контрольные скобы — по ГОСТ 2015 (класс точности — в соответствии с интервалом допуска на контролируемый размер рессоры по КД).
7.8.7 Симметричность хомута относительно поперечной оси рессоры и минимальный размер от хомута до ближайшего торца рессорного листа измеряют в соответствии с требованиями КД. При отсутствии требований в КД для симметричной рессоры измерения проводят в соответствии с 5.17. Применяемые средства измерений — штангенциркуль по ГОСТ 166 (класс точности 1), линейка металлическая по ГОСТ 427.
7.8.8 Зазоры между листами определяют в соответствии с требованиями 5.20 - 5.22, если иные требования не указаны в КД, на собранной рессоре в свободном состоянии, стянутой центровым болтом или зажатой на прессе на участке жесткого крепления рессоры на АТС до полного соприкосновения листов в месте зажима (кроме листов специальной конструкции). Зазоры контролируют щупом, расположенным по всей ширине листа, перпендикулярно к продольной оси рессоры. Допускается контроль зазора под нагрузкой, соответствующей массе рессоры. Подготовка рессоры, последовательность контроля зазора с помощью щупа, порядок контроля зазора (указание проходного и непроходного размера щупа) должны быть указаны в НТД производителя.
7.9 Испытание по определению наличия/отсутствия остаточной деформации рессоры
7.9.1 Перед подготовкой к проведению испытания проводят контроль сборки рессоры в соответствии с Г.3.1.3 (если другие требования не указаны в КД).
7.9.2 При подготовке к проведению испытания рекомендуется соблюдать следующие требования по установке рессоры (см. рисунок Г.2):
- рессору устанавливают так, чтобы направление действия нагрузки было перпендикулярно к коренному листу в выпрямленном (спрямленном) состоянии;
- опоры концов рессоры должны обеспечивать их свободное перемещение в горизонтальном направлении при прогибе рессоры;
- ушки рессоры должны свободно проворачиваться на своих опорах;
- при определении остаточной деформации стрелы выгиба рессоры, упругой характеристики без заделки стремянками рессору устанавливают в свободном состоянии, но стянутой центровым болтом;
- нагрузка на рессору должна быть приложена по центру жесткого крепления рессоры;
- установка рессоры при испытаниях на подвижных тележках (в том числе с заделкой стремянками) — в соответствии со схемами, представленными на рисунке Г.2 (описание схем установки — по Г.3.1.2);
- установка несимметричной рессоры и рессоры с различной конструкцией концов — по Г.4.1.3.
7.9.3 Для определения наличия/отсутствия остаточной деформации рессоры применяют оборудование (стенд, установка) по Г.2.2.
7.9.4 Рессору подвергают двукратной осадке (если иное количество осадок не указано в КД) нагрузкой Pос, даН, указанной в КД. После снятия нагрузки измеряют стрелу выгиба рессоры при отсутствии нагрузки (измерения стрелы выгиба в свободном состоянии H0, мм, — по 7.10).
После этого вновь нагружают рессору нагрузкой Pос (однократная контрольная осадка). Полностью разгружают и вторично измеряют стрелу выгиба рессоры при отсутствии нагрузки (в свободном состоянии H0 — по 7.10).
Наличие остаточной деформации определяют как разность между стрелой выгиба при отсутствии нагрузки после двукратной осадки (или в соответствии с требованием КД) и стрелой выгиба при отсутствии нагрузки после однократной контрольной осадки. Оба измерения стрелы выгиба рессоры при отсутствии нагрузки должны совпадать. Наличие остаточной деформации не допускается.
При определении стрелы выгиба рессоры при отсутствии нагрузки допускаемая абсолютная погрешность измерения — не более +/- 1 мм.
7.10 Испытание по определению стрелы выгиба в свободном состоянии H0 (без нагрузки)
7.10.1 Перед подготовкой к проведению испытания проводят контроль сборки рессоры в соответствии с Г.3.1.3 (если другие требования не указаны в КД).
7.10.2 При подготовке к проведению испытания рекомендуется соблюдать требования по установке рессоры по 7.9.2.
7.10.3 Стрелу выгиба листа (рессоры) в свободном состоянии (см. рисунок 2) определяют как расстояние от линии, соединяющей концы листа рессоры (или точки касания (коренного) листа правой и левой опор) или центры ушков, или от центра ушка до точки касания листа опоры, до максимально удаленной от нее точки на вогнутой поверхности (коренного) листа (если иное не предусмотрено в КД).
Для конструкций рессор с одним ушком, несимметричной рессоры, рессоры с дополнительной рессорой и других рекомендуется схему определения стрелы выгиба рессоры в свободном состоянии при отсутствии нагрузки устанавливать в КД.
Измерения проводят с помощью линейки металлической по ГОСТ 427 или штангенрейсмаса по ГОСТ 164 (со значением отсчета по нониусу 0,05 мм), рулетки измерительной металлической по ГОСТ 7502 (класс точности 2), линейки поверочной по ГОСТ 8026 (класс точности 2), плиты поверочной по ГОСТ 10905 (класс точности 2).
Допускается проводить измерения стрелы выгиба рессоры в свободном состоянии (без нагрузки) с применением портативной (ручной) координатно-измерительной машины, системы оптической (лазерной) с 3D сканером и ПО, укомплектованной щупом с датчиком, мобильным измерительным сканером (мультисенсорным устройством с ПО).
Допускаемая абсолютная погрешность измерения стрелы выгиба в свободном состоянии (без нагрузки) — не более +/- 1 мм.
7.11 Испытание по определению стрелы выгиба под контрольной нагрузкой
7.11.1 Стрелу выгиба рессоры Hк, мм, под контрольной нагрузкой Pк, даН, определяют после установления наличия/отсутствия остаточной деформации рессоры по 7.9 и стрелы выгиба при отсутствии нагрузки H0, мм, по 7.10.
Требования к оборудованию (установке, стенду), допускаемой относительной погрешности при измерениях нагрузки и деформации приведены в Г.2.2.
При подготовке к проведению испытания рекомендуется соблюдать требования по установке рессоры, приведенные в 7.9.2.
7.11.2 Стрелу выгиба под контрольной нагрузкой Hк, мм, определяют как разность значений между стрелой выгиба рессоры при отсутствии нагрузки H0, мм, и значением прогиба (деформации) fк, мм, под контрольной нагрузкой. Деформацию рессоры измеряют при нагрузке до Pmax, даН, превышающей контрольную нагрузку в 1,8 раза (Pmax = 1,8Pк, даН), и при разгрузке рессоры до нулевого значения.
Прогиб (деформацию) fк, мм, рессоры под контрольной нагрузкой Pк, даН, определяют с учетом гистерезиса упругой характеристики рессоры как среднее арифметическое значение результатов измерений прогиба под контрольной (статической) нагрузкой Pк, даН, при нагружении рессоры до Pmax, даН, и прогиба под контрольной (статической) нагрузкой Pк, даН, при последующей разгрузке рессоры.
7.12 Испытание по определению упругой характеристики рессоры
7.12.1 Перед испытанием по определению упругой характеристики рессоры необходимо провести контроль сборки, установку рессоры и определение наличия/отсутствия остаточной деформации по 7.9. При испытании рессоры на отрезке лонжерона с кронштейнами (как в подвеске АТС) установку проводят в соответствии с требованиями КД.
7.12.2 Порядок проведения испытания по определению упругой характеристики рессоры (при отсутствии других требований в КД) — в соответствии с Г.3.1.
7.12.3 Требования к оборудованию (установке, стенду), допускаемой относительной погрешности при измерениях нагрузки и деформации приведены в Г.2.2. При проведении испытаний допускается применение средств измерений с более высокими метрологическими характеристиками для определения нагрузки и перемещения.
7.12.4 Порядок проведения измерений нагрузки на рессору (в диапазоне изменения нагрузки при определении упругой характеристики), измерения деформации — по Г.3.1.4, Г.3.1.5.
Построение графика упругой характеристики по данным испытаний — в соответствии с Г.3.1.6.
7.13 Испытание по определению жесткости рессоры
7.13.1 Жесткость рессоры (с заделкой и без заделки) при статической нагрузке (даН·см-1) определяют отношением приращения нагрузки \Delta P , даН, по средней линии упругой характеристики рессоры при прогибе +/- 25 мм (если другое значение прогиба не указано в КД) от положения, соответствующего статической (контрольной) нагрузке, к значению этого прогиба (см. рисунок Г.2).
Примечание - Допускается применять иную методику определения жесткости рессоры, установленную в КД.
7.13.2 Жесткость рессоры с упругой характеристикой с двумя или более изменениями тангенса угла наклона характеристики при нагрузке (и разгрузке) к оси абсцисс (оси деформации) допускается определять отношением приращения нагрузки по средней линии упругой характеристики при деформации (прогибе) +/- 5 мм от положения, соответствующего указанному в КД значению нагрузки, к величине (значению) этого прогиба.
7.14 Методы стендовых определительных и периодических ресурсных испытаний — в соответствии с приложением Г.
7.15 Анализ материала листа рессоры или рессорного рычага
7.15.1 Проводят химический анализ материала, из которого изготовлен лист рессоры или рессорного рычага.
7.15.2 Проводят проверку механических характеристик материала листа рессоры или рессорного рычага.
Проверяют следующие механические характеристики: A, Rp0,2, Rm, где:
A — относительное удлинение после разрыва: постоянное увеличение расстояния между контрольными точками после разрыва (Lu — L0), выраженное в виде процента от изначального расстояния между контрольными точками (L0), где:
L0 - расстояние между контрольными точками до приложения силы;
Lu — расстояние между контрольными точками после разрыва испытательного образца;
Rp0,2 — предел текучести: напряжение, при котором непропорциональное растяжение равно установленному проценту длины экстензометра (Le); индекс 0,2 указывает установленный процент длины экстензометра;
Rm — предел прочности на растяжение: напряжение, соответствующее максимальной силе (Fm).
Испытание проводят в соответствии с ГОСТ 1497.
7.15.3 Проводят анализ металлургических дефектов и структуры материала листа рессоры или рессорного рычага (см. 7.7).
Эксплуатацию и техническое обслуживание рессор и рессорных рычагов осуществляют в соответствии с руководством по эксплуатации АТС, на котором они установлены.
Производитель гарантирует соответствие рессор, рессорных рычагов требованиям настоящего стандарта при соблюдении потребителем условий эксплуатации. Гарантийный срок эксплуатации рессор, рессорных рычагов должен соответствовать гарантийному сроку эксплуатации АТС, для которого они предназначены.
РАЗМЕРЫ ЦЕНТРОВЫХ БОЛТОВ РЕССОР, РЕССОРНЫХ РЫЧАГОВ
А.1 Центровые болты изготовляют с цилиндрической головкой. Диаметр центрового болта должен соответствовать рисунку А.1 и таблице А.1.
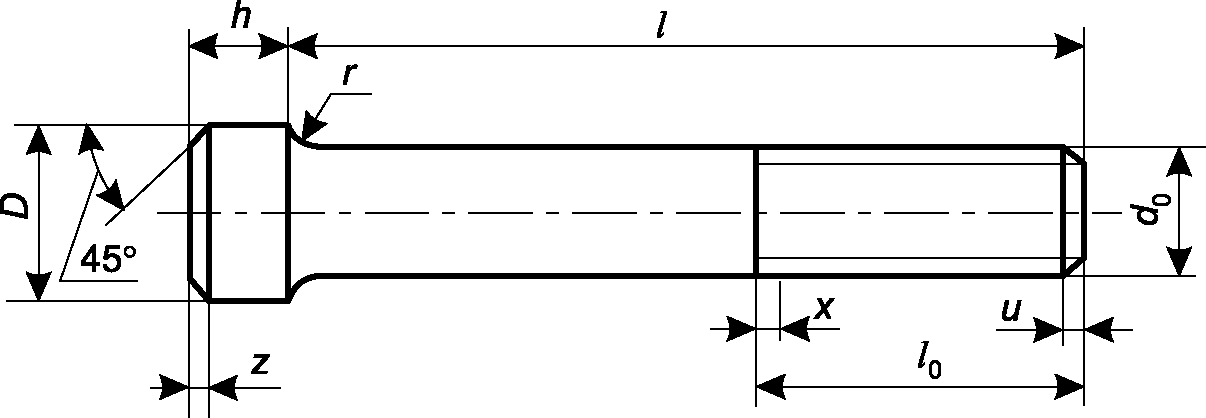
| Ширина рессоры b | d0 | L0 | z | D <*> | h | r | Минимальная длина l при гайке | |
| шестигранной по ГОСТ ISO 4032, ГОСТ ISO 8673 | корончатой по ГОСТ 5918 | |||||||
| 45 | 8 | 22 | 1 | 12 | 10 | 1 | T <**> + 10 | T + 14 |
| 55 | 8 | 22 | 1 | 12 | 10 | 1 | T + 10 | T + 14 |
| 65 | 10; 12 | 32 | 1 | 17 | 11 | 1,6 | T + 15 | T + 20 |
| 75 | 10; 12 | 32 | 1 | 17 | 11 | 1,6 | T + 15 | T + 20 |
| 90 | 12; 14, 16 | 32 | 1 | 17 | 11 | 1,6 | T + 15 | T + 20 |
| 100 | 16 | 38 | 2 | 22 | 11 | 1,6 | T + 20 | T + 26 |
| 120 | 16 | 38 | 2 | 22 | 11 | 1,6 | T + 20 | T + 26 |
| <*> Допуск — h13. <**> T — толщина пакета листов. Примечание — По рисунку А.1 и ГОСТ 10549 определяют значения x и u. | ||||||||
А.2 Допускается применять центровые болты с шестигранной головкой. Размеры болта — по ГОСТ 7796, ГОСТ 7798 <1>, а диаметр d — по таблице А.1.
<1> В Российской Федерации действуют ГОСТ Р ИСО 8765-2013 «Болты с шестигранной головкой с мелким шагом резьбы. Классы точности A и B», ГОСТ Р ИСО 8676-2013 «Винты с шестигранной головкой с мелким шагом резьбы. Классы точности A и B», ГОСТ Р ИСО 4017-2013 «Винты с шестигранной головкой. Классы точности A и B», ГОСТ Р ИСО 4014-2013 «Болты с шестигранной головкой. Классы точности A и B».
А.3 Допускается применять центровые болты с лысками. Размеры болтов и отверстий для них устанавливают в КД.
А.4 Размеры центровых болтов для значений ширины рессоры b, не указанных в таблице А.1 (см. 4.2), устанавливает разработчик КД.
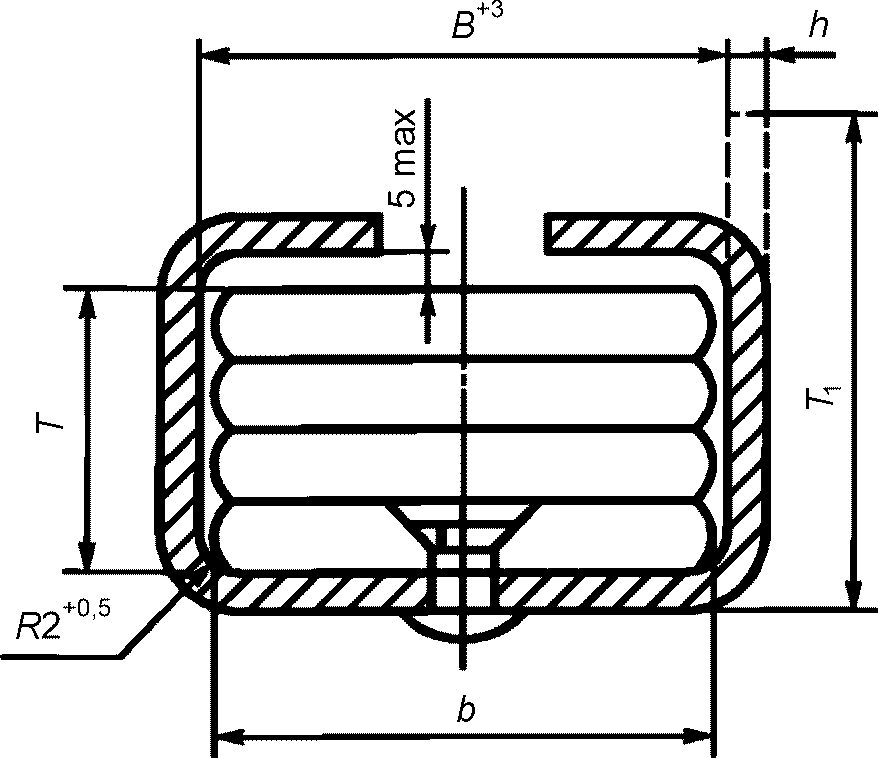
Б.1 Рекомендуемые размеры B, b и h хомутов рессор, изготовленных из проката прямоугольного профиля, приведенных на рисунках Б.1, Б.3, и втулок распорных, приведенных на рисунке Б.2, в таблицах Б.1 и Б.2, а также размеры хомутов для значений ширины рессоры b, не указанных в таблицах Б.1 и Б.2 (см. 4.2), устанавливает разработчик КД.
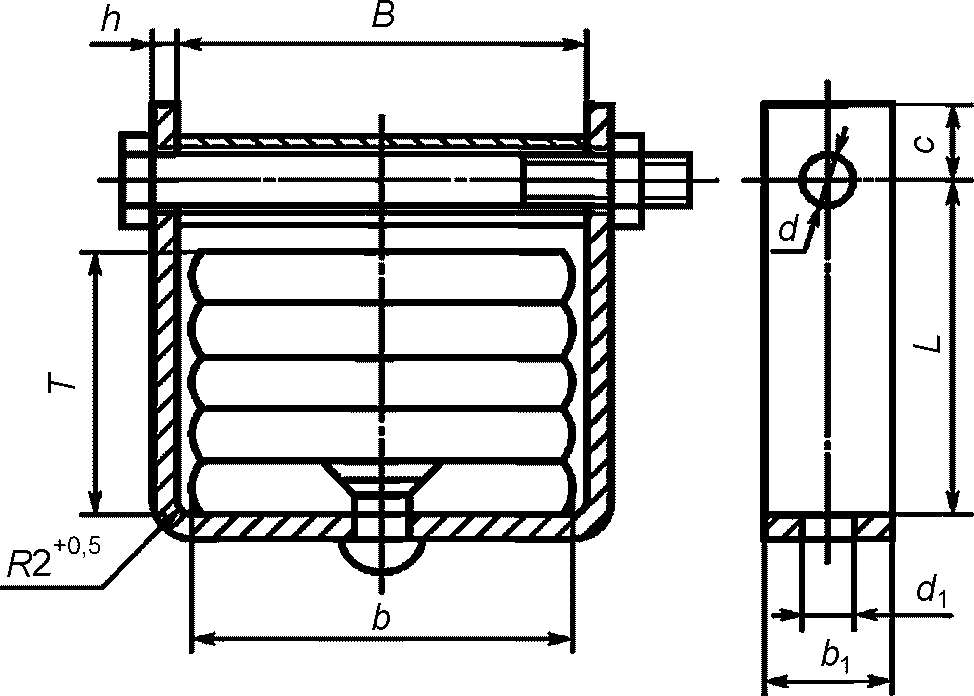
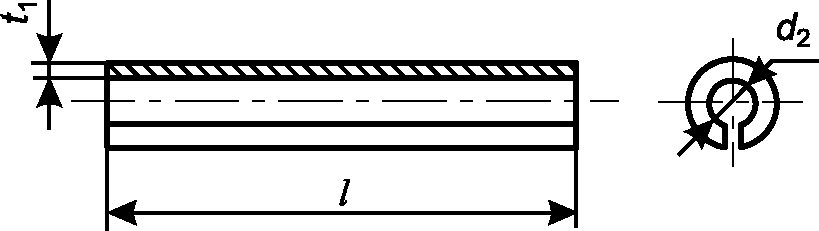
| Ширина рессоры b | Хомут | Втулка | Диаметр болта | ||||||||
| B +/- 0,5 | b1 +/- 0,3 | h | L +/- 2 | c +/- 1 | d +/- 0,3 | d1 H13 | l | d2 | t1 | ||
| 55 | 56,0 | 22 | 4 <*>, 5, 6 | T <**> + 10 | 11 | 8,5 | 10,5 | 56,0 | 8,5 | 0,5 | 8 |
| 65 | 66,0 | 25 | 4 <*>, 5, 6 | T + 10 | 11 | 8,5 | 10,5 | 66,0 | 8,5 | 1,0 | 8 |
| 75 | 76,5 | 25 | 5, 6, 8 | T + 12 | 13 | 10,5 | 10,5 | 76,5 | 10,5 | 1,0 | 10 |
| 90 | 91,5 | 25 | 5, 6, 8 | T + 12 | 15 | 10,5 | 10,5 | 91,5 | 11,0 | 1,5 | 10 |
| 30 | 8 | ||||||||||
| 100 | 102,0 | 30 | 8 | T + 14 | 15 | 13,0 | 13,0 | 102,0 | 13,0 | 1,5 | 12 |
| 120 | 122,0 | 40 | 8, 10 | T + 14 | 15 | 13,0 | 13,0 | 122,0 | 13,0 | 1,5 | 12 |
| 120 | 30 | 8,10 | |||||||||
| <*> Применяют для рессор, спроектированных до 01.01.90. <**> T — толщина пакета листов. | |||||||||||
| Ширина рессоры b | T1 +/- 2 |
| 45 | T <*> + (18 — 25) |
| 55 | T + (22 — 28) |
| 65 | T + (25 — 32) |
| 75 | T + (30 — 36) |
| 90 | T + (34 — 40) |
| <*> T — толщина пакета листов. Примечание — Остальные размеры — по таблице Б.1. | |
Б.2 Рекомендуемая форма хомута рессор, изготовленных из проката несимметричного профиля, изображена на рисунке Б.4.
| Тип B | |
 | 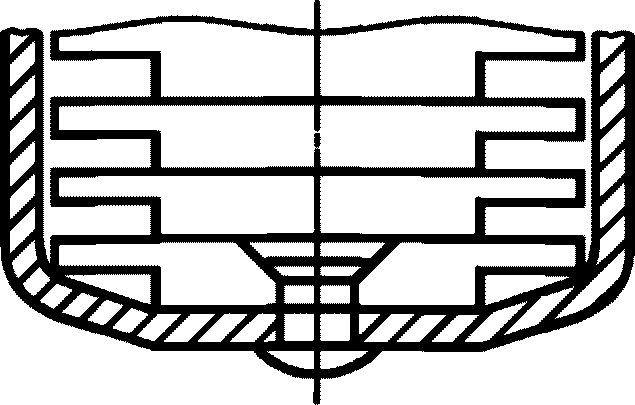 |
| Рисунок Б.3 | Рисунок Б.4 |
Б.3 Размеры хомутов рессор легковых автомобилей, маломестных автобусов, прицепов устанавливают в КД. Допускается устанавливать резиновые, пластмассовые и другие прокладки хомутов.
ОБЕСПЕЧЕНИЕ СООТВЕТСТВИЯ ПРОИЗВОДСТВА
В целях обеспечения соответствия производства серийной продукции производитель рессор, рессорных рычагов должен:
а) обеспечить наличие эффективных процедур контроля соответствия рессор, рессорных рычагов КД разработчика и нормативно-технической документации производителя рессор и рессорных рычагов;
б) иметь доступ к необходимому контрольному оборудованию для проверки соответствия рессор и рессорных рычагов;
в) обеспечить регистрацию данных о результатах проведенных испытаний и хранение прилагаемых документов в течение не менее пяти лет после прекращения производства рессор и рессорных рычагов;
г) анализировать результаты каждого вида испытания в целях проверки и поддержания стабильных характеристик продукции с учетом отклонений, допускаемых в условиях промышленного производства;
д) обеспечить проведение испытаний каждого типа рессор и рессорных рычагов на соответствие требованиям настоящего стандарта;
е) в случае несоответствия производства, обнаруженного при проведении испытания на любой выборке образцов или испытываемых изделий, провести новые испытания на новой выборке образцов, а также принять все необходимые меры для восстановления соответствия производства.
МЕТОДИКА СТЕНДОВЫХ ОПРЕДЕЛИТЕЛЬНЫХ И ПЕРИОДИЧЕСКИХ РЕСУРСНЫХ ИСПЫТАНИЙ РЕССОР
Г.1.1 Определительные ресурсные испытания проводят циклическим прогибом рессор с целью определения ресурса до первого отказа. По результатам определительных ресурсных испытаний назначают минимальный, 90%-ный и 50%-ный ресурсы (рисунок Г.1).
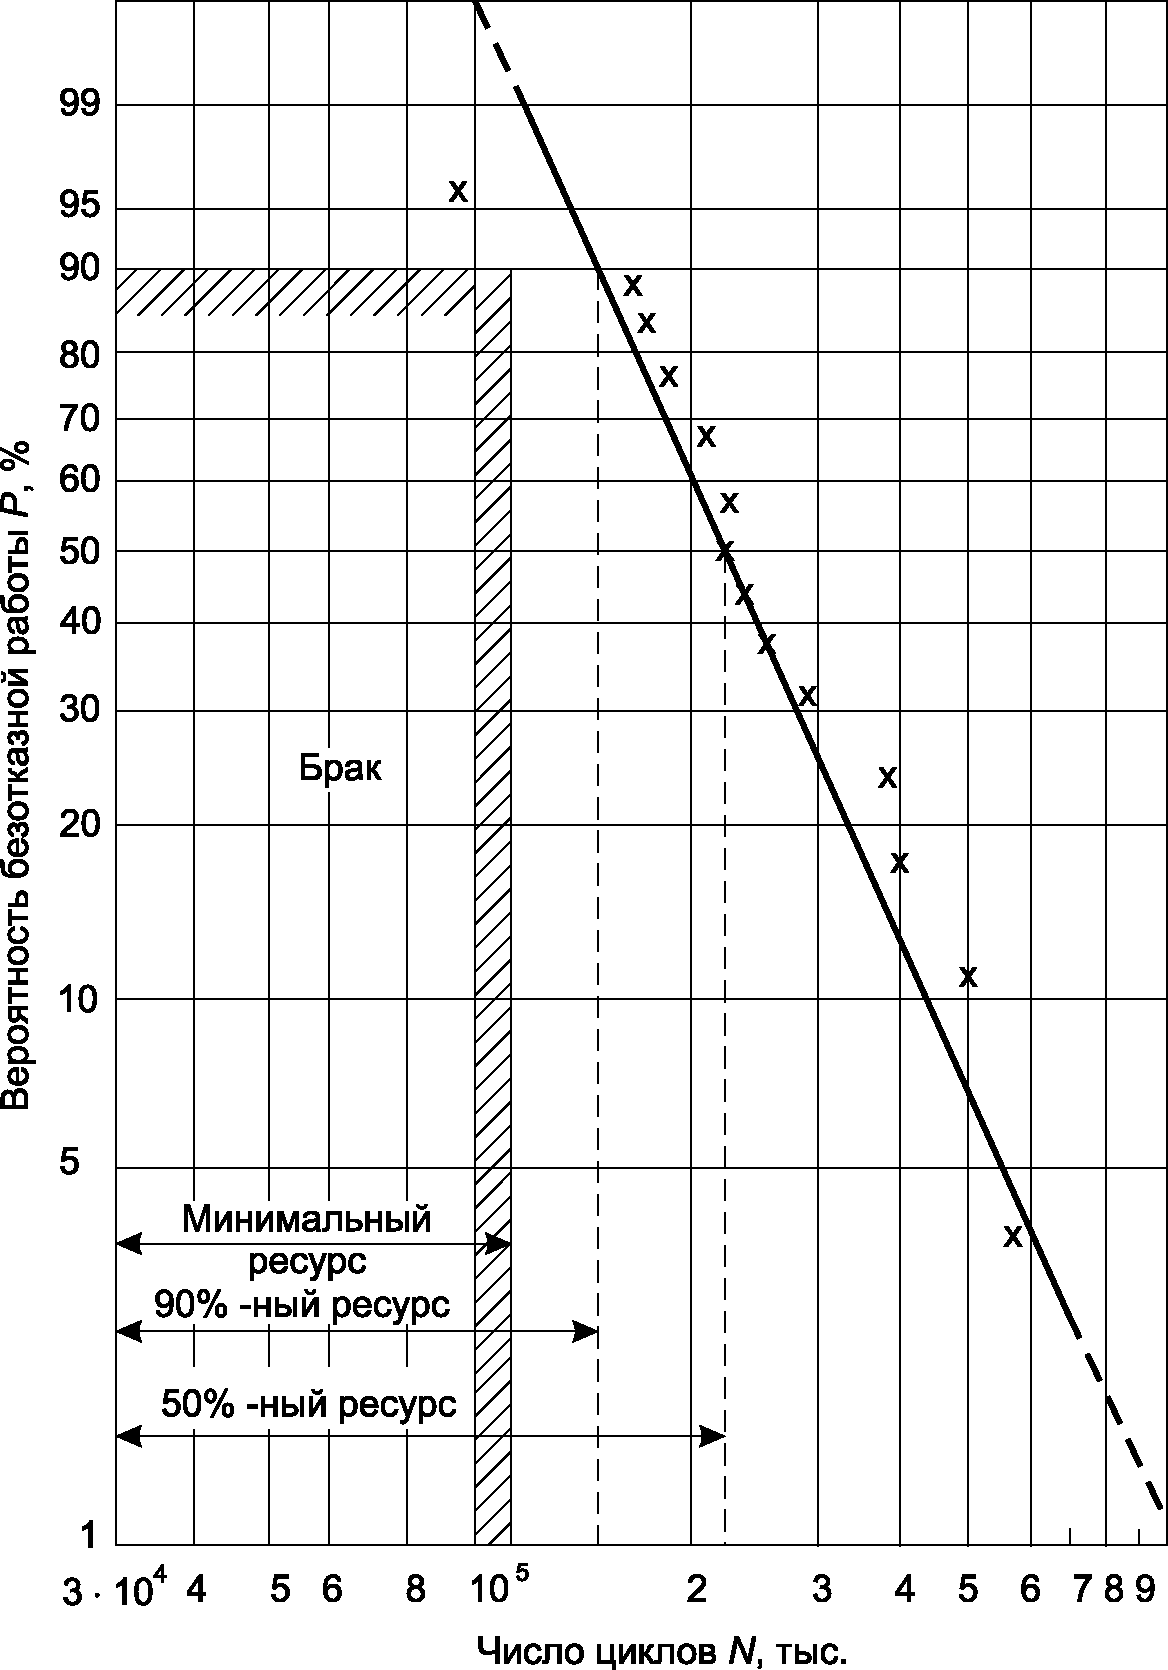
Примечание — Отказом считают поломку листа или проседание рессоры (уменьшение стрелы выгиба) более чем на 20% деформации рессоры при изменении нагрузки от статической до максимальной (по Г.3.1.4).
Г.1.2 Периодические ресурсные испытания рессор проводят с целью периодической проверки соответствия минимальному ресурсу, полученному при определительных ресурсных испытаниях.
По согласованию с разработчиком КД проводят периодические испытания с целью проверки соответствия 50%-ному ресурсу.
Г.1.3 Перед испытаниями определяют упругую характеристику рессоры — зависимость между нагрузкой, действующей на рессору, и ее деформацией.
Г.1.4 Определительные ресурсные испытания проводит производитель рессор массового производства в течение не более полутора лет после начала выпуска по основной технологии и повторяет по требованию разработчика КД или потребителя в случае внесения изменений в конструкцию или технологию.
Ресурсы, определенные по Г.1.1, согласовывают с разработчиком АТС.
Г.1.5 Периодические ресурсные испытания проводит производитель рессор не реже одного раза в шесть месяцев. Допускается распространять результаты испытаний однотипных рессор на все производимые рессоры подобных конструкций. Однотипность (по конструкции, установке, креплению на АТС) определяет производитель рессор.
По согласованию допускается проведение определительных и периодических испытаний разработчиком КД или производителем АТС.
Г.1.6 Устанавливают следующее минимальное количество испытываемых рессор массового производства, шт.:
Г.1.7 Для рессор, изготавливаемых небольшими количествами, объем испытаний устанавливают по согласованию сторон.
Г.2 Оборудование и приборы для проведения испытаний
Г.2.1 Стенды для определительных и периодических ресурсных испытаний состоят из:
- механизма, обеспечивающего циклические прогибы рессор;
- механизма нагружения рессор для создания предварительной деформации;
- устройства для изменения хода;
- устройства для охлаждения рессор воздухом;
- счетчика числа циклов. Рекомендуется применять устройство для принудительной остановки стенда при достижении заданного числа циклов или времени, а также устройство для контроля жесткости рессор без снятия их со стенда.
Г.2.1.1 Применяемые устройства и приборы должны иметь следующие параметры:
Г.2.1.2 Мощность стенда и диапазон возможных ходов и частот выбирают в зависимости от типа испытываемых рессор.
Г.2.2 Установка для определения упругой характеристики рессоры
Г.2.2.1 Установка должна состоять из пресса или стенда (гидравлического или электромеханического), обеспечивающего нагружение рессоры до значения Pос с относительной погрешностью воспроизведения нагрузки не более +/- 1%. Стенд (или пресс) должен обеспечивать установку рессоры с соблюдением требований 7.9.2.
Г.2.2.2 При проведении испытаний измерительная система стенда должна позволять проводить измерения нагрузки и деформации рессоры в диапазоне изменения нагрузки, заданной в КД. Допускаемая относительная погрешность измерения нагрузки и деформации — не более +/- 1%.
Г.3 Определение режима испытаний
Г.3.1 Определение упругой характеристики рессоры
Г.3.1.1 Перед определением упругой характеристики проводят осадку рессоры в соответствии с требованиями КД.
Г.3.1.2 Упругую характеристику рессоры определяют без заделки стремянками и с заделкой.
Для двух- и трехступенчатых рессор упругую характеристику определяют как для рессоры в сборе, так и для каждой ступени отдельно.
Примечание - Допускается не проводить отдельные испытания для определения жесткости подрессорника, расположенного ниже основной рессоры, если упругая характеристика рессоры в сборе соответствует КД и если иное не предусмотрено разработчиком КД.
При испытании рессоры с нелинейной упругой характеристикой в сборе должно быть обеспечено включение второй и третьей ступеней в соответствии с требованиями КД.
Рекомендуется устанавливать рессору на отрезке лонжерона с кронштейнами, то есть, как в подвеске АТС.
Схема испытаний на подвижных тележках представлена на рисунке Г.2. При наличии скользящего конца тележки жестко связывают между собой штангой 1.
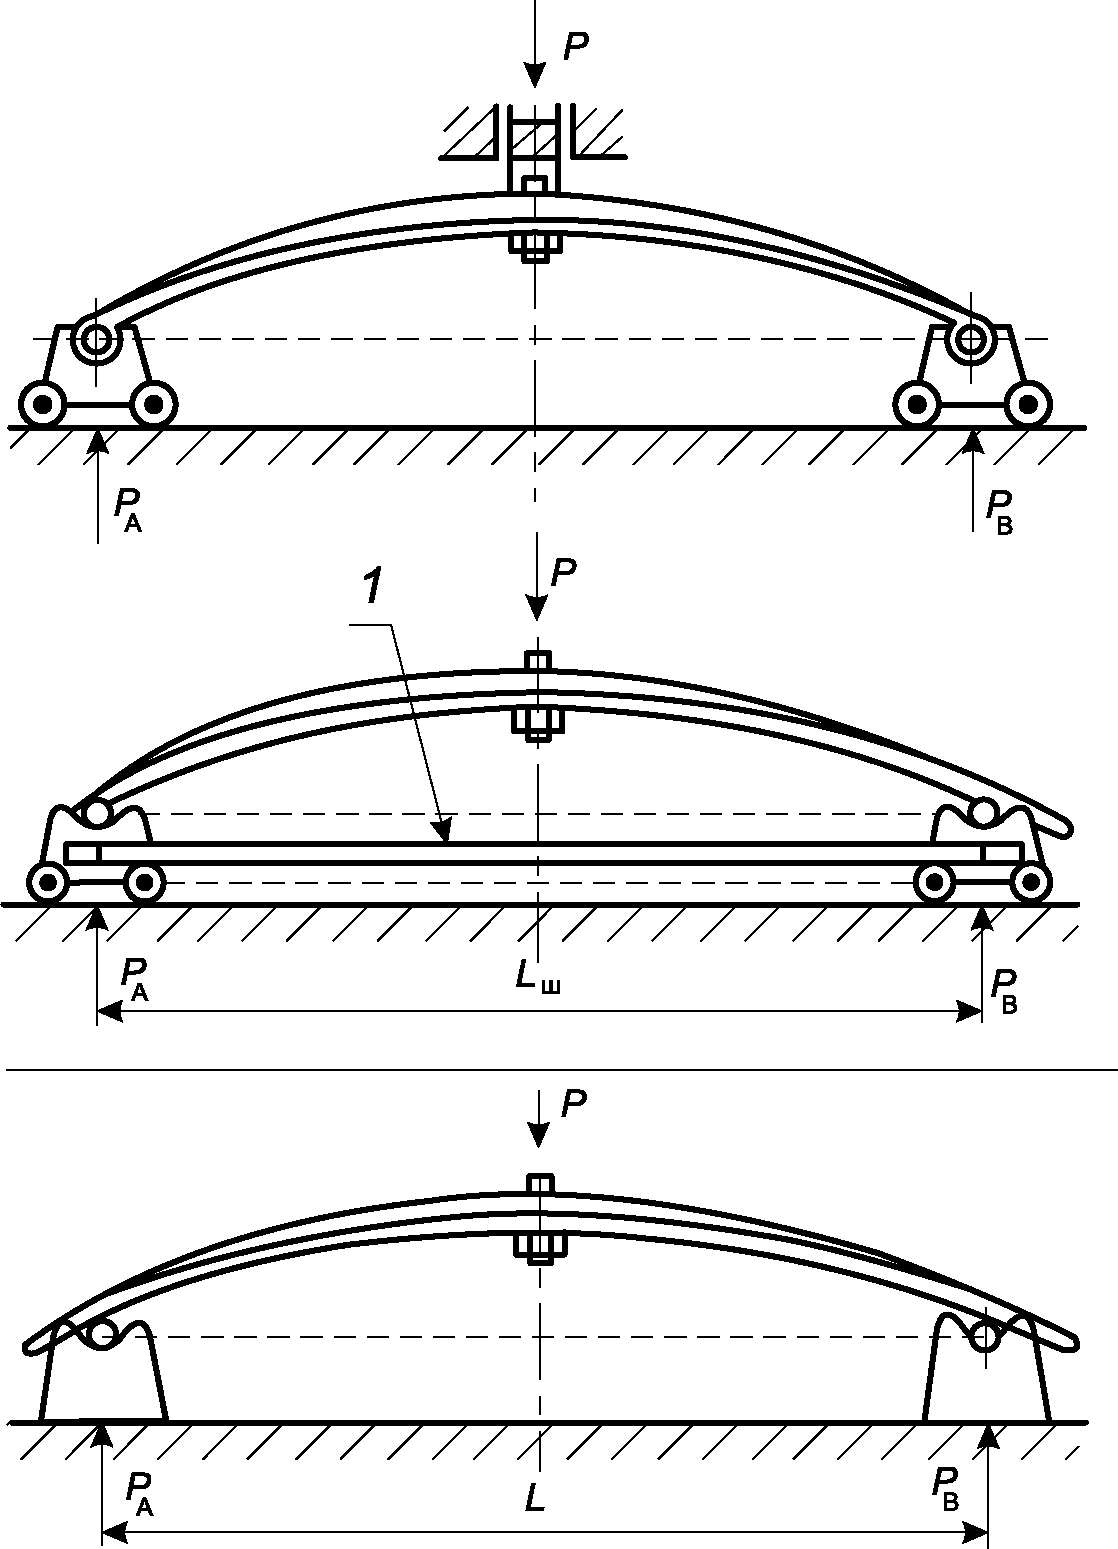
Длина штанги Lш равна расстоянию между кронштейнами в реальной подвеске. Для рессор со скользящими концами (нижняя схема на рисунке Г.2) рекомендуется жесткое крепление в центре.
Г.3.1.3 Момент затяжки гаек стремянок, конструкция заделки и ее сборка должны соответствовать требованиям КД.
Г.3.1.4 Упругую характеристику определяют с интервалом не более 20% статической нагрузки, приходящейся на рессору базовой модели АТС полной массы. При отсутствии данных статическую нагрузку принимают равной контрольной.
Максимальной нагрузкой при определении характеристики рессоры считают нагрузку, которая вызывает деформацию рессоры, соответствующую моменту включения ограничителей хода рессоры в подвеске базовой модели АТС. Для сплошных резиновых ограничителей их включение определяют деформацией, равной 1/3 высоты, а для полых — 2/3 высоты.
Рекомендуется максимальную нагрузку Pmax, даН, принимать равной 1,8Pк, даН (рисунок Г.2).
Указанные выше данные представляет разработчик АТС.
Г.3.1.5 Деформацию рессоры измеряют как при нагрузке, так и при разгрузке.
Г.3.1.6 По данным испытаний (по прямым измерениям значений нагрузки и деформации с интервалом не более 20% контрольной нагрузки) строят график зависимости прогиба (деформации) рессоры от нагрузки (график упругой характеристики рессоры), на котором между характеристиками при нагрузке и разгрузке рессоры (гистерезиса характеристики) на участке +/- 25 мм от прогиба, соответствующего контрольной нагрузке (при отсутствии других требований в КД), проводят среднюю линию, соответствующую упругой характеристике рессоры (при отсутствии трения).
Пример графической визуализации измеренных значений нагрузки и деформации (упругой характеристики) представлен на рисунке Г.3.
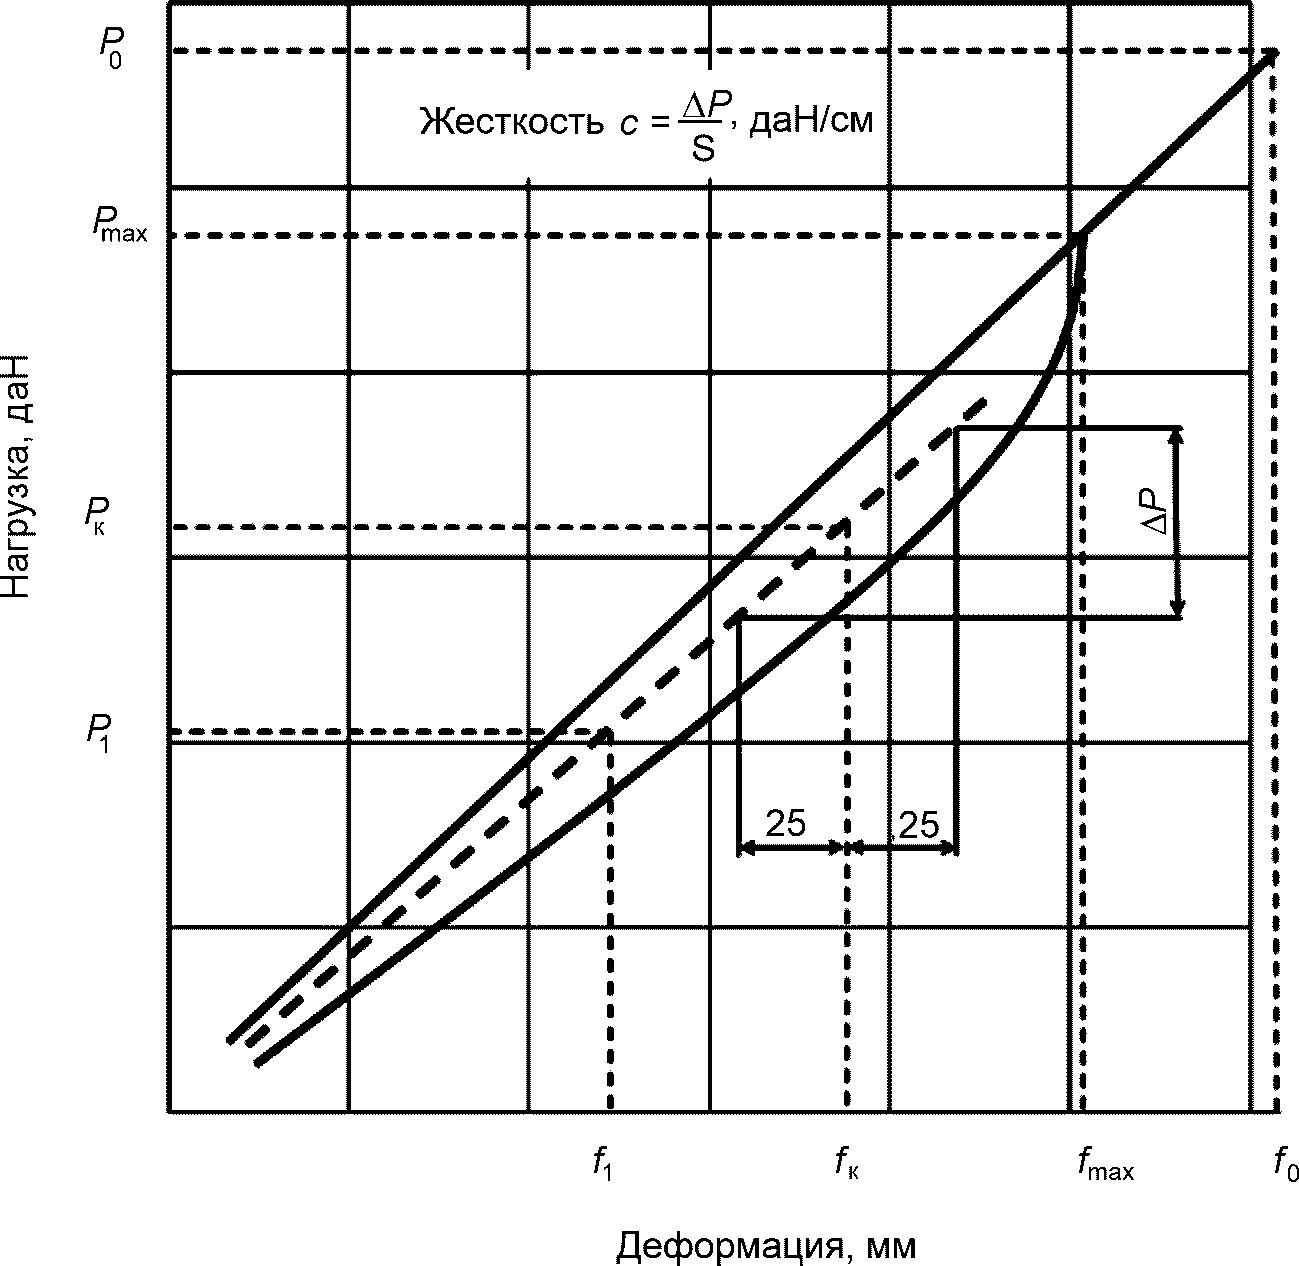
а) упругая характеристика рессоры с линейной характеристикой
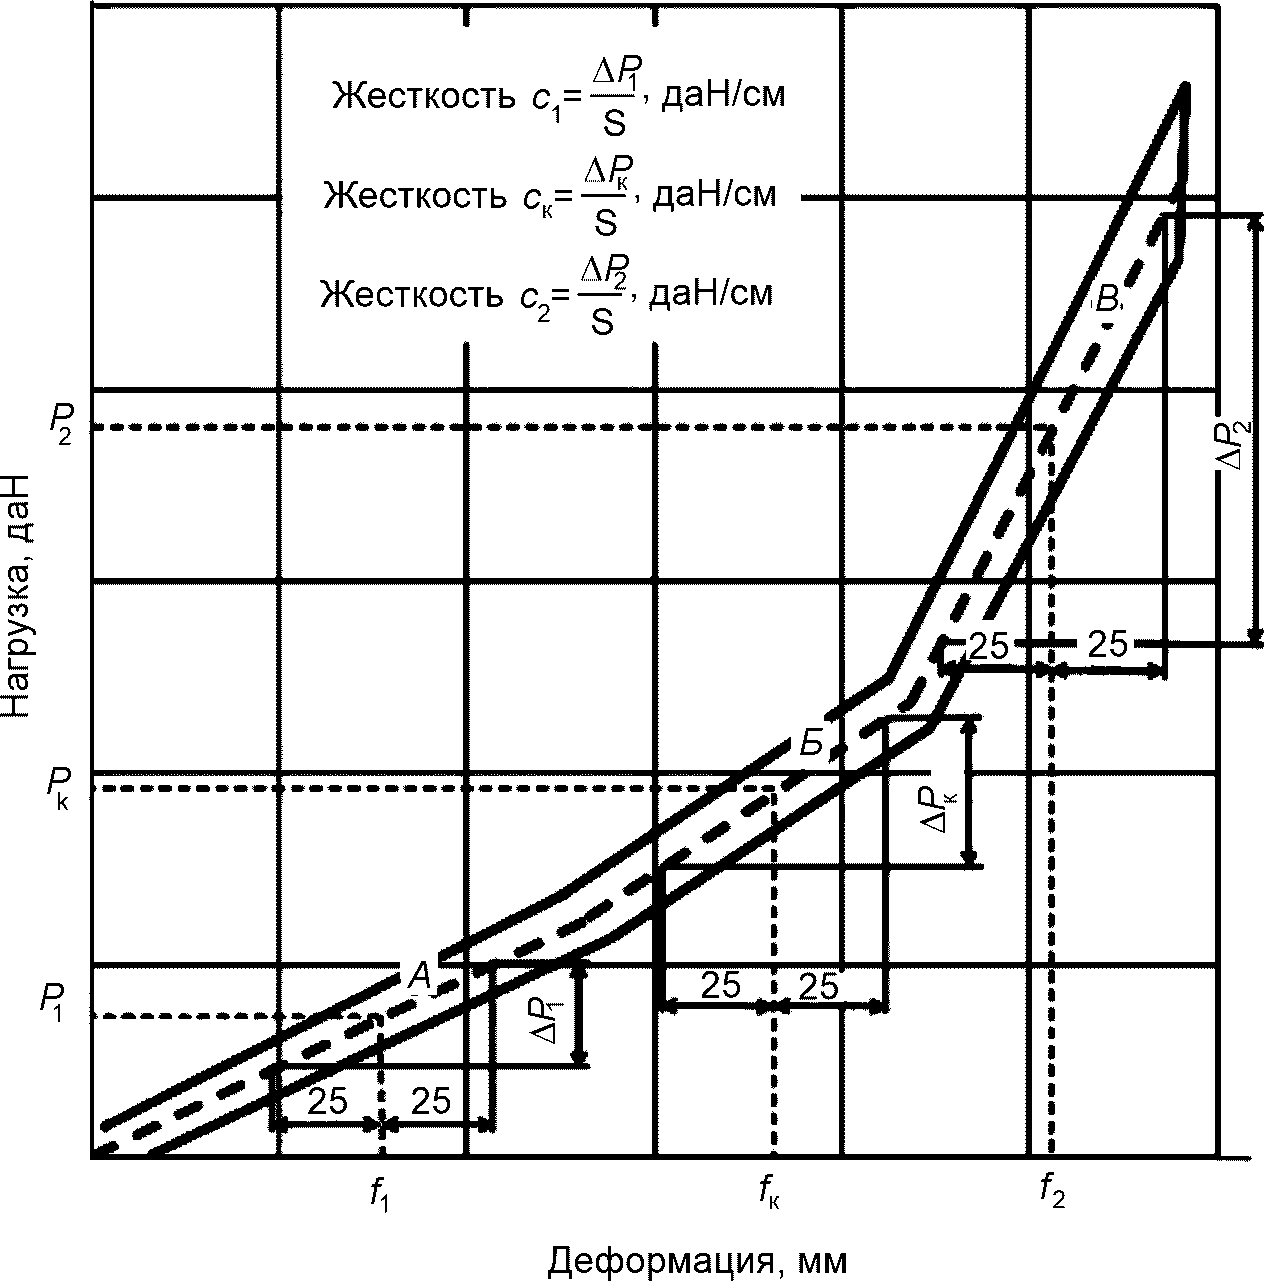
б) упругая характеристика трехступенчатой рессоры с нелинейной характеристикой
На графике упругой характеристики многоступенчатой рессоры выявляются зоны постоянной жесткости (зоны А, Б, В для трехступенчатой рессоры на рисунке Г.3 б) и определяется жесткость в каждой зоне.
Г.3.1.7 Жесткость рессоры с линейной зависимостью нагрузки от деформации (прогиба) определяют по 7.13.1 (если в КД не указано иных требований).
Жесткость рессоры с двумя или более изменениями тангенса угла наклона линейной характеристики при нагрузке (и разгрузке) к оси абсцисс (оси деформации) допускается определять по 7.13.2.
Г.3.2 Определение режима определительных и периодических ресурсных испытаний
Г.3.2.1 Режим ресурсных испытаний рессор определяют следующими параметрами:
- ходом стенда S, равным удвоенной амплитуде деформации рессоры;
- минимальной деформацией рессоры fп (поджатие рессоры), равной разнице между деформацией рессоры при статической нагрузке fс и амплитудой деформации рессоры S/2.
Г.3.2.2 Деформацию рессоры при статической нагрузке определяют по упругой характеристике рессоры с заделкой как расстояние от оси ординат до точки пересечения средней линии упругой характеристики с горизонтальной линией, соответствующей статической нагрузке.
Г.3.2.3 Ход стенда S определяют из условий, что амплитуда изменения напряжений в заделке \sigma_{a} при испытаниях многолистовых рессор равна +/- 3000 даН·см-2. Многолистовые рессоры, напряжения которых при статической нагрузке менее 3000 даН·см-2, испытывают при пульсирующем цикле с амплитудой 3000 даН·см-2. При этом статическая нагрузка равна нулю.
При испытаниях малолистовых рессор допускается амплитуда изменения напряжений +/- 4500 даН·см-2.
Допускается увеличивать амплитуду изменения напряжений по согласованию с предприятием — разработчиком АТС.
Для рессор, напряжение которых при статической нагрузке более 6000 даН·см-2, амплитуду напряжений при испытаниях допускается уменьшать по согласованию с предприятием — разработчиком АТС.
Ход стенда S вычисляют по формуле
S = \frac{2\sigma_{a}}{\sigma_{y}} , (Г.1)
где \sigma_{a} — амплитуда изменения напряжения, даН·см-2;
\sigma_{y} = \frac{C_{a}}{K} — изменение напряжения при прогибе рессоры на 1 см, даН·см-3;
где Cз — жесткость рессоры в заделке при статической нагрузке, даН·см-1;
K — коэффициент, зависящий от конструкции рессоры.
Для полуэллиптической несимметричной рессоры
K = \frac{L}{L_{A}L_{B}} \sum \overline{w_{i}}, (Г.2)
для полуэллиптической симметричной рессоры
K = \frac{4}{L} \sum \overline{w_{i}}, (Г.3)
где \sum \overline{w_{i}} — момент сопротивления рессоры, см3;
L = L_{\text{р}}^{\text{з}} \sqrt{\frac{\text{С}}{\text{С}_{\text{з}}}} — длина рессоры с учетом заделки, см;
L_{A} = L_{Ap} - \frac{L_{p} - L}{2} — длина переднего конца рессоры, см;
L_{B} = L_{Bp} - \frac{L_{p} - L}{2} — длина заднего конца рессоры, см;
Lp, LAp, LBp — расчетные длины без учета заделки рессоры, ее переднего и заднего концов, см;
C, Cз — жесткость рессоры, соответственно с заделкой и без нее, определяют по упругой характеристике (В.3.1.7), даН·см-1.
Г.3.2.4 При нелинейной характеристике рессоры для определения режима ресурсных испытаний строят график зависимости напряжения от прогиба рессоры (рисунок Г.4).
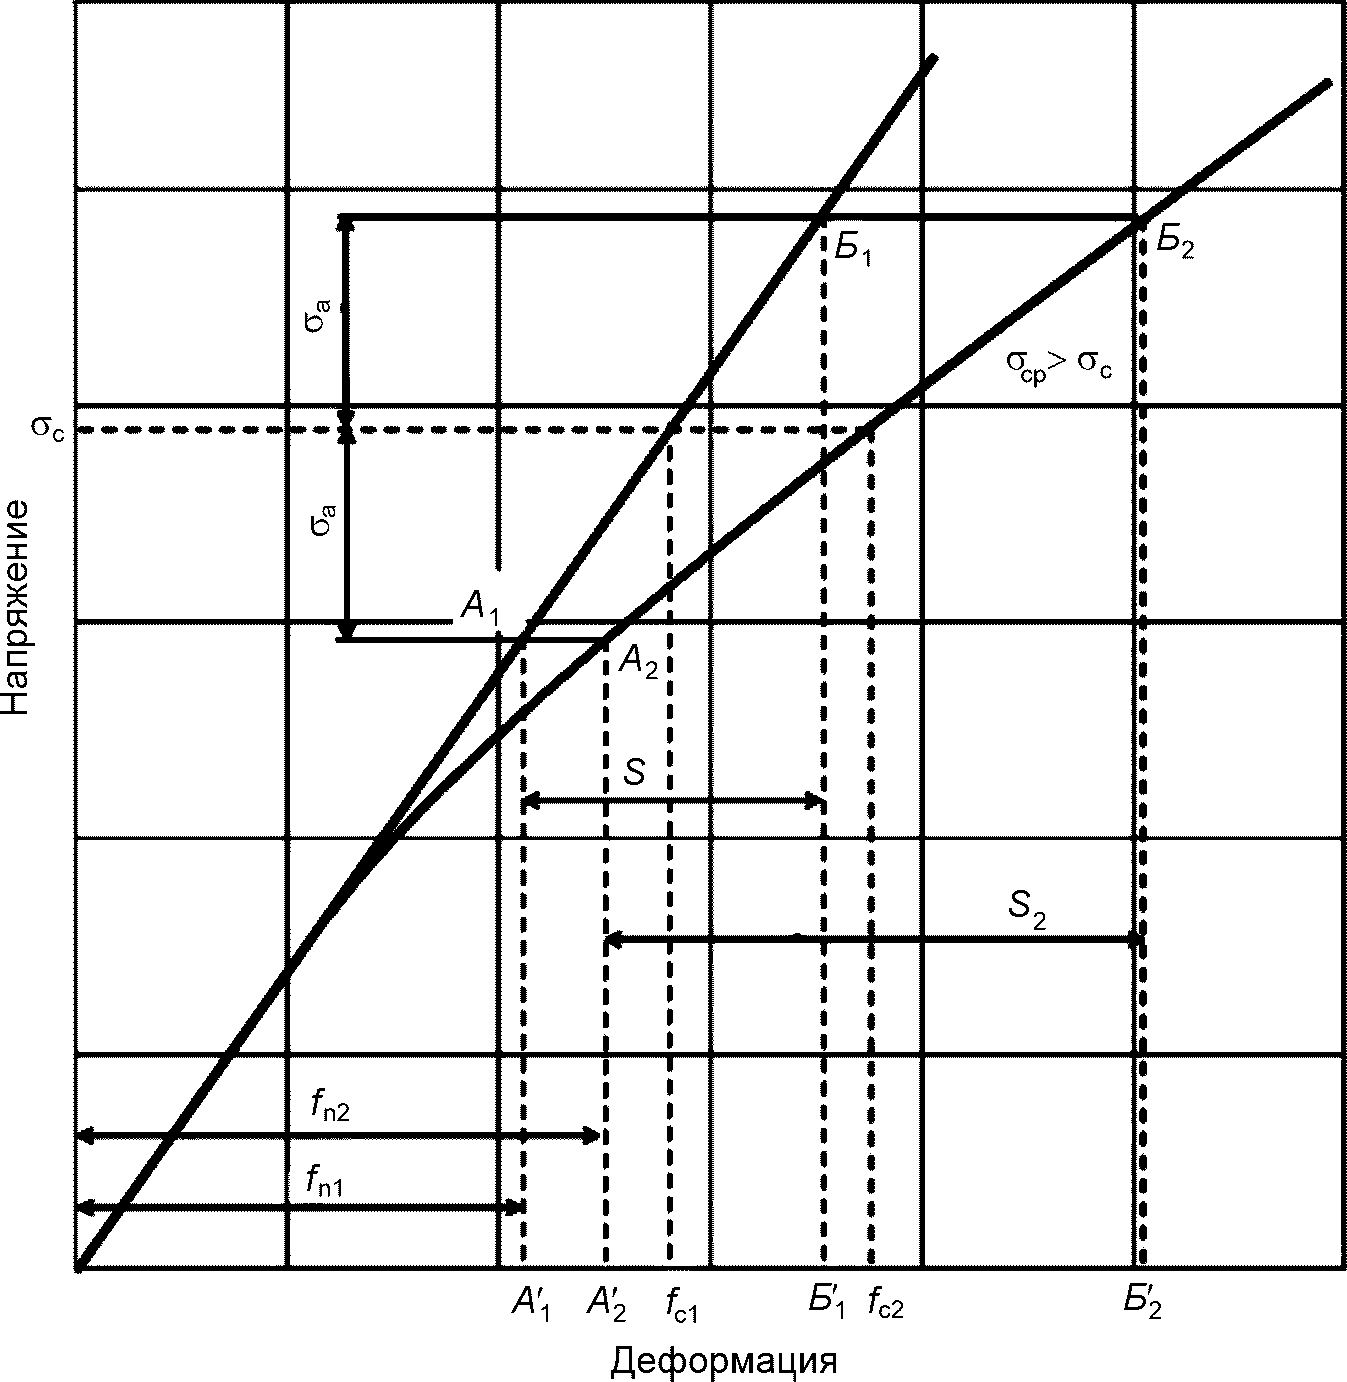
Рисунок Г.4 — Зависимость напряжения от деформации
Для определения хода стенда S на кривой зависимости напряжения от прогиба (рисунок Г.4) находят точки, соответствующие напряжениям, меньшему или большему чем напряжение при статической нагрузке \sigma_{c} на амплитуду \sigma_{a} (точки А и Б на рисунке Г.4). Расстояние между проекциями этих точек на ось абсцисс (точки А' и Б') равно ходу стенда S.
Величина минимальной деформации рессоры fп равна расстоянию от начала координат до точки А'.
Среднее напряжение при ресурсных испытаниях соответствует напряжению (отличному от статического) при прогибе рессоры, равном fп + S/2.
Г.4 Подготовка и проведение испытаний
Г.4.1 Установка рессоры на стенде
Г.4.1.1 Рессору устанавливают аналогично установке ее при испытаниях по определению упругой характеристики с заделкой стремянками (по Г.3.1).
Г.4.1.2 Условие сборки рессоры должно соответствовать Г.3.1.3.
Г.4.1.3 Усилия от ползуна стенда к заделке рессоры передают:
- для несимметричных рессор и рессор с различной конструкцией концов — через подшипниковое устройство (нагрузочная штанга, подшипники качения и т.п.), обеспечивающее угловое перемещение рессоры;
- для симметричных рессор с одинаковой конструкцией концов допускается жесткое крепление к ползуну.
Г.4.1.4 Установленную на стенд рессору подвергают предварительной деформации — поджатию рессоры (по Г.3.2.1).
Г.4.2 При определительных ресурсных испытаниях рессор проседание рессоры измеряют через каждые 100 тыс. циклов. При периодических ресурсных испытаниях проседание измеряют также у рессор, прошедших испытания до минимального и 50%-ного ресурсов.
Г.4.3 При периодических ресурсных испытаниях рессору считают выдержавшей испытание, если не наблюдалось отказов до минимального ресурса.
Г.4.4 Результаты периодических испытаний до минимального ресурса (или до 50%-ного ресурса по согласованию с разработчиком) сообщают разработчику КД.
Г.5 Особенности ресурсных испытаний рессорных рычагов
Ресурсные испытания рессорных рычагов проводят с нагружением переднего конца рессорного рычага, являющегося наиболее нагруженной его частью при эксплуатации. При установке рессорного рычага на стенде обеспечивают его скользящее крепление в области заделки. Циклическую нагрузку прикладывают в вертикальном направлении к центру ушка рессорного рычага (рисунок Г.5). Испытание проводят при пульсирующем цикле с амплитудой напряжений в рессорном рычаге +/- 4500 даН·см-2. Статическая нагрузка равна нулю.
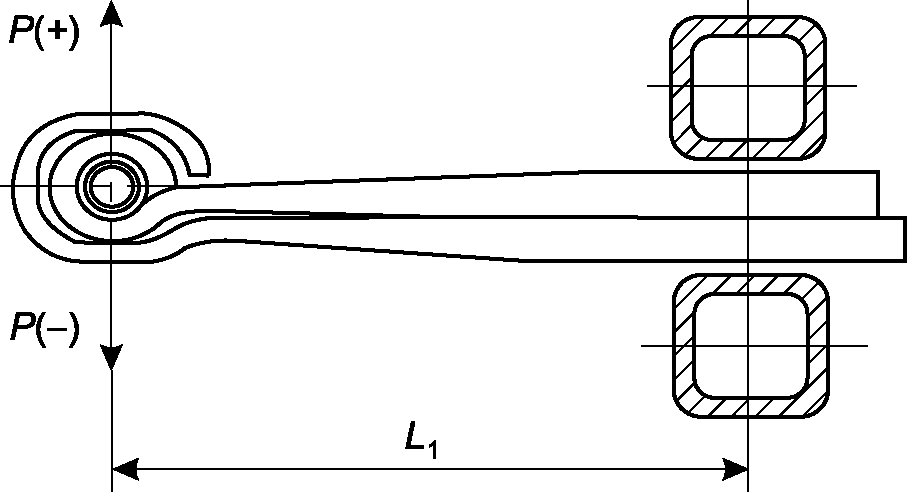
Рисунок Г.5 — Схема проведения испытаний рессорного рычага
Г.6 Обработка результатов испытаний
Г.6.1 Результаты определительных ресурсных испытаний включают в протокол.
Рекомендуемая форма протокола определительных ресурсных испытаний листовых рессор приведена в приложении Д.
Г.6.2 После проведения определительных ресурсных испытаний и обработки результатов составляют отчет, содержащий:
- объект испытаний;
- упругую характеристику рессоры без заделки;
- упругую характеристику рессоры с заделкой;
- режим испытаний;
- данные испытаний;
- результаты металлографических исследований (объем исследований определяет специалист, проводящий исследование);
- результаты исследований определения причин поломки;
- анализ результатов испытаний — определение минимального, 90%-ного и 50%-ного ресурсов;
- выводы и предложения;
- дату проведения испытаний.
Г.6.3 Результаты определительных ресурсных испытаний представляют графически в вероятностной сетке распределения Вейбулла (рисунок Г.1). По оси абсцисс откладывают число циклов до первого отказа рессор (поломка листа, проседание рессоры), по оси ординат — вероятность отсутствия отказов, соответствующую проценту не сломанных при данном числе циклов рессор.
Для построения графика из протокола испытаний выписывают данные по ресурсу испытанных рессор в порядке возрастания (таблица Г.1).
| Определяемый параметр | Порядковый номер рессоры | ||||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | |
| Число циклов № до поломки, тыс. | |||||||||||||||
| Процент не сломанных рессор при данном числе циклов P = \frac{15,7 - n_{i} + 0,7}{15,4} 100 | |||||||||||||||
Процент несломанных рессор (вероятность безотказной работы) вычисляют по формуле
p = \frac{n - n_{i} + 0,7}{n + 0,4} 100, (Г.4)
где n — количество испытанных рессор;
ni — количество сломанных рессор.
Например, если испытано 15 рессор (n = 15), то при поломке пятой рессоры (ni = 5),
p = \frac{15,7 - 5}{15,4} 100 = 69,5\%,
то есть вероятность безотказной работы до 201 тыс. циклов остальных 10 рессор (n — ni) будет равна 69,5%.
Таким образом на график наносят 15 точек.
По полученным точкам строят прямую. При необходимости уточнения положения прямой применяют уравнение регрессии.
Для определения 90%-ного и 50%-ного ресурсов проводят горизонтальные линии, соответствующие 90% и 50% вероятности отсутствия поломок.
Расстояние в циклах от оси ординат до точек пересечения горизонтальных линий с проведенной по точкам прямой равны 90%-ному и 50%-ному ресурсам. Минимальный ресурс составляет 0,75 от 90% ресурса. Например, на рисунке Г.1 минимальный ресурс равен 112,5 тыс. циклов, 90%-ный ресурс — 150 тыс. циклов, 50%-ный ресурс — 220 тыс. циклов.
Г.6.4 После проведения периодических ресурсных испытаний по их результатам составляют акт. Все рессоры, не выдержавшие испытания, подвергают металлографическим исследованиям. Данные металлографических исследований, анализ причин недостаточного ресурса и предложения по мероприятиям для его увеличения прилагают к акту. После проведения мероприятий по улучшению качества рессор периодические испытания повторяют.
Рекомендуемая форма протокола определительных ресурсных испытаний листовых рессор
Протокол N ____ определительных ресурсных испытаний листовых рессор
Тип рессоры и номер чертежа _______________________________________________
Длина _________________ ширина __________________ число листов ____________
Толщина листов и тип профиля ______________________________________________
Дата изготовления и номер партии __________________________________________
Дата и место испытаний ____________________________________________________
Ход стенда _____ поджатие рессоры _________ частота колебаний стенда ______
Момент затяжки гаек стремянок, даН·м ______________________________________
Заключение (минимальный ресурс, 90%-ный ресурс, 50%-ный ресурс)
Ответственный за определение минимального ресурса _________________________ инициалы, фамилия
Ответственный за испытания ________________________________________________ инициалы, фамилия
| [1] | Технический регламент Таможенного союза 018/2011 | О безопасности колесных транспортных средств |
|---|
| УДК 629.11.012.853:006.354 | МКС 43.040.50 |
| Ключевые слова: листовые рессоры, рессорные рычаги, автомобильные транспортные средства, требования безопасности, параметры и размеры, испытания | |