ГОСТ 26595-2014 (ISO 6462:2011). Межгосударственный стандарт. Фрезы торцовые с механическим креплением сменных многогранных пластин. Основные размеры
(введен в действие Приказом Росстандарта от 03.06.2015 № 538-ст)
Примечание
Документ введен в действие с 01.01.2016. Взамен ГОСТ 26595-85.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 26595-85"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-iso-2061-2023" "ГОСТ 26595-85. Государственный стандарт Союза ССР. Фрезы торцовые с механическим креплением многогранных пластин. Типы и основные размеры (введен Постановлением Госстандарта СССР о"
  n1["ГОСТ 26595-2014"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-26595-2014" "ГОСТ 26595-2014. Межгосударственный стандарт. Фрезы торцовые с механическим креплением сменных многогранных пластин. Основные размеры (введен в действие Приказом Росстандарта от 03"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 3 июня 2015 г. № 538-ст
ФРЕЗЫ ТОРЦОВЫЕ С МЕХАНИЧЕСКИМ КРЕПЛЕНИЕМ
СМЕННЫХ МНОГОГРАННЫХ ПЛАСТИН
Face milling cutters with mechanically clamped
indexable inserts. Basic dimensions
(ISO 6462:2011)
1 января 2016 года
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2009 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, применения, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Открытым акционерным обществом «ВНИИИНСТРУМЕНТ» (ОАО «ВНИИИНСТРУМЕНТ»)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 95 «Инструмент»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 25 июня 2014 г. № 45)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 3 июня 2015 г. № 538-ст межгосударственный стандарт ГОСТ 26595-2014 (ISO 6462:2011) введен в действие в качестве национального стандарта Российской Федерации с 1 января 2016 г.
5 Настоящий стандарт модифицирован по отношению к международному стандарту ISO 6462:2011 Face and shoulder milling cutters with indexable inserts — Dimensions (Фрезы торцовые и фрезы для обработки уступов с многогранными пластинами. Размеры) путем внесения дополнительных положений.
Международный стандарт разработан техническим комитетом по стандартизации ISO/TC 29 «Инструмент» подкомитетом SC 9 «Инструменты с режущими кромками из твердых режущих материалов» Международной организации по стандартизации (ISO).
Дополнительные положения приведены в пункте 5 и выделены полужирным курсивом. Дополнительные требования введены для возможности изготовления фрез на предприятиях.
Ссылки на международные стандарты, которые приняты в качестве межгосударственных стандартов, заменены в разделе «Нормативные ссылки» и тексте стандарта ссылками на соответствующие модифицированные межгосударственные стандарты.
Ссылки на международные стандарты, которые не приняты в качестве межгосударственных стандартов, сохранены.
Перечень технических отклонений с разъяснением причин их внесения приведен в приложении ДА.
Наименование настоящего стандарта изменено относительно наименования международного стандарта в связи с особенностями построения межгосударственной системы стандартизации.
Перевод с английского языка (en).
Официальный экземпляр международного стандарта, на основе которого разработан настоящий межгосударственный стандарт, имеется в Федеральном агентстве по техническому регулированию и метрологии.
Степень соответствия — модифицированная (MOD)
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты» (по состоянию на 1 января текущего года), а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
1 Область применения
Настоящий стандарт распространяется на торцовые фрезы с механическим креплением сменных многогранных пластин, предназначенные для обработки открытых плоскостей и уступов в деталях из конструкционной и легированной сталей и чугуна.
2 Нормативные ссылки
В настоящем стандарте использованы ссылки на следующие нормативные документы:
ГОСТ 9472-90 (ИСО 240-75) Крепление инструментов на оправках. Типы и размеры
ГОСТ 26596-91 Фрезы торцовые нерегулируемые с клиновым креплением многогранных твердосплавных пластин. Технические условия
ISO 2780:2006 <> Milling cutters with tenon drive — Interchangeability dimensions for cutter arbors — Metric series (Фрезы с поводковым срезом. Размеры, обеспечивающие взаимозаменяемость с фрезерными оправками. Метрическая серия)*
<> В Российской Федерации действует ГОСТ Р ИСО 2780-2013 Фрезы со шпоночным пазом. Взаимозаменяемые размеры с оправками.*
ISO 2940-1:1974 <**> Milling cutters mounted on centring arbors having a 7/24 taper — Part 1: Fitting dimensions. Centring arbors (Фрезы, устанавливаемые на центрирующих оправках конусностью 7/24. Часть 1. Посадочные размеры. Центрирующие оправки)
<**> В Российской Федерации действует ГОСТ Р 50560-93 (ИСО 2940-1-74) Фрезы, устанавливаемые на центрирующие оправки с конусом 7:24. Присоединительные размеры. Центрирующие оправки.
ISO 3365:1985 <*> Indexable hardmetal (carbide) inserts with wiper edges, without fixing hole — Dimensions (Пластины многогранные сменные твердосплавные (карбидные) с зачистными кромками без крепежного отверстия. Размеры)
<*> Действует до введения ГОСТ, разработанного на основе международного стандарта ISO 3365:1985. Перевод стандарта имеется в Федеральном агентстве по техническому регулированию и метрологии.
*ISO 11529:2013 <4> Milling cutters — Designation — Shank-type and bore-type milling cutters of solid or tipped design or with indexable cutting edges (Фрезы. Обозначения. Фрезы концевые и насадные цельные или с режущими пластинами, или со сменными режущими пластинами)
*<4> Действует до введения ГОСТ, разработанного на основе международного стандарта ISO 11529:2013. Перевод стандарта имеется в Федеральном агентстве по техническому регулированию и метрологии.
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Типы и основные размеры
3.1 Фрезы торцовые с механическим креплением сменных многогранных пластин следует изготовлять с главными углами в плане kr, равными 45°, 60°, 75° и 90° следующих трех типов:
A — с торцовым шпоночным пазом и гнездом под крепежный винт с шестигранной головкой, закрепляемые на оправке;
B — с торцовым шпоночным пазом и гнездом под крепежный винт, с размерами, обеспечивающими взаимозаменяемость с фрезерными оправками по ИСО 2780, закрепляемые на оправке;
C — устанавливаемые на центрирующие оправки с конусом 7:24, с посадочными размерами по ИСО 2940-1, закрепляемые на концах шпинделей.
3.2 Основные размеры фрез типа A должны соответствовать указанным на рисунке 1 и в таблице 1.
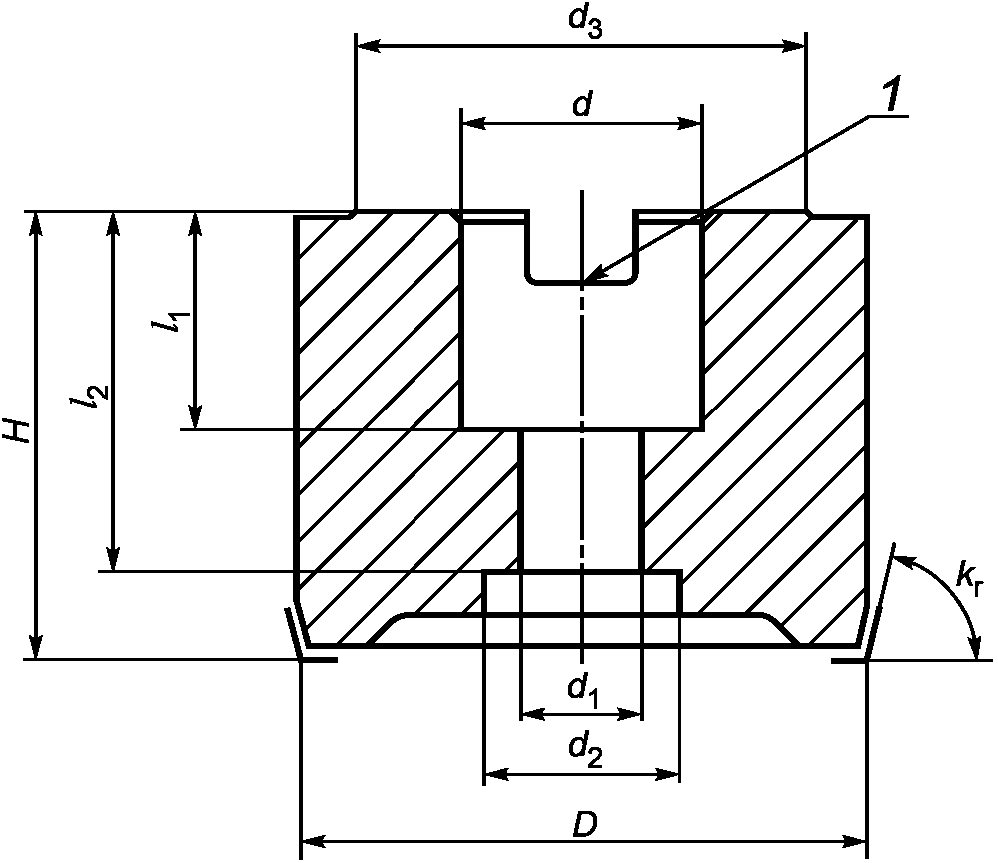
1 — шпоночный паз — по ГОСТ 9472
| Обозначение фрезы по ISO 11529 <*> | D js16 | kr | d H7 | d1 js 13 | d2 не менее | d3 не менее | H +/- 0,15 | l1 | l2 не более | Крепежный винт |
| 40Ax R(L)045xxxFDA22016 | 40 | 45° | 16 | 9 | 14 | 33 | 40 | 18 | 31 | М8 |
| 40Ax R(L)060xxxFDA22016 | 60° | |||||||||
| 40Ax R(L)075xxxFDA22016 | 75° | |||||||||
| 40Ax R(L)090xxxFDA22016 | 90° | |||||||||
| 50Ax R(L)045xxxFDA22022 | 50 | 45° | 22 | 11 | 18 | 41 | 20 | 33 | М10 | |
| 50Ax R(L)060xxxFDA22022 | 60° | |||||||||
| 50Ax R(L)075xxxFDA22022 | 75° | |||||||||
| 50Ax R(L)090xxxFDA22022 | 90° | |||||||||
| 63Ax R(L)045xxxFDA22016 | 63 | 45° | ||||||||
| 63Ax R(L)060xxxFDA22022 | 60° | |||||||||
| 63Ax R(L)075xxxFDA22022 | 75° | |||||||||
| 63Ax R(L)090xxxFDA22022 | 90° | |||||||||
| 80Ax R(L)045xxxFDA22027 | 80 | 45° | 27 | 14 | 20 | 49 | 50 | 22 | 37 | М12 |
| 80Ax R(L)060xxxFDA22027 | 60° | |||||||||
| 80Ax R(L)075xxxFDA22027 | 75° | |||||||||
| 80Ax R(L)090xxxFDA22027 | 90° | |||||||||
| 100Ax R(L)045xxxFDA22032 | 100 | 45° | 32 | 18 | 27 | 59 | 25 | 33 | М16 | |
| 100Ax R(L)050xxxFDA22032 | 60° | |||||||||
| 100Ax R(L)075xxxFDA22032 | 75° | |||||||||
| 100Ax R(L)090xxxFDA22032 | 90° | |||||||||
| <*> Вместо «x» в обозначении фрез указываются символы в соответствии с ISO 11529. | ||||||||||
3.3 Основные размеры фрез типа B должны соответствовать указанным на рисунке 2 и в таблице 2.
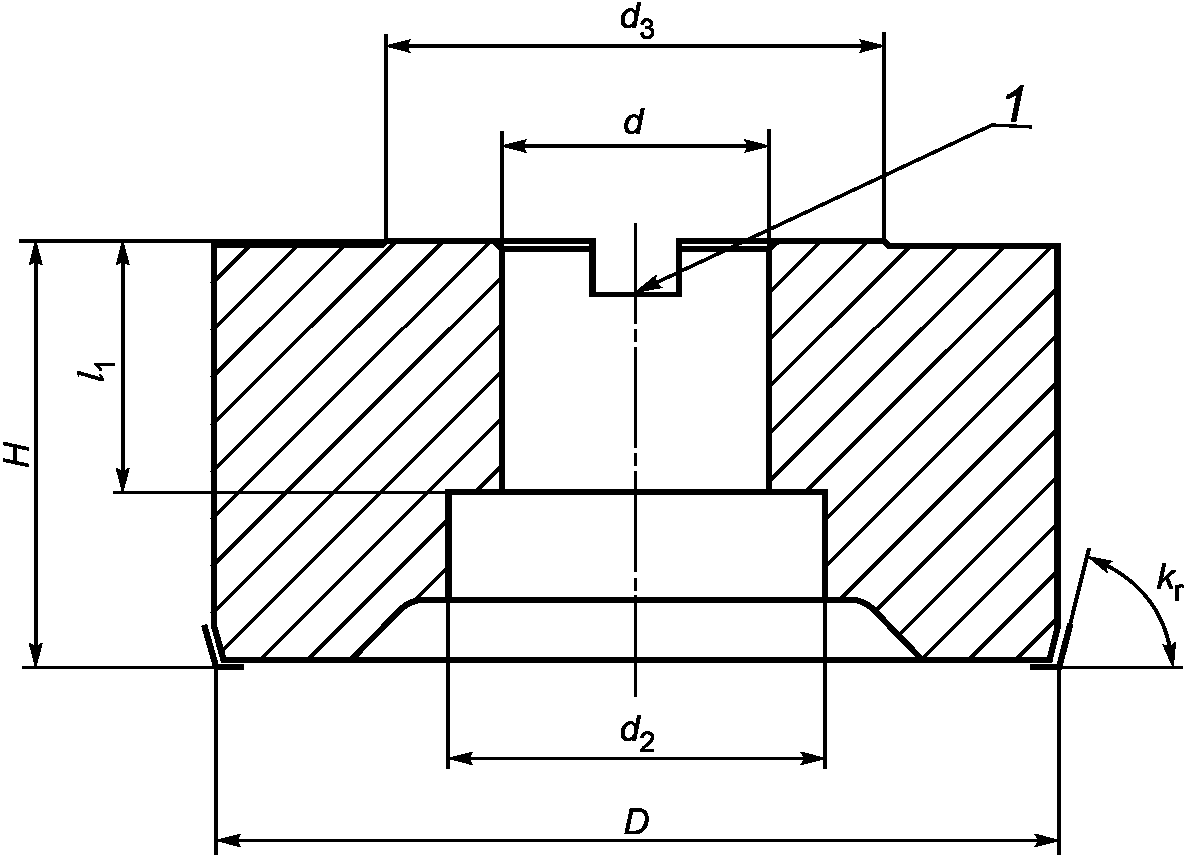
| Обозначение фрезы по ISO 11529 <*> | D js 16 | kr | d H7 | d2 не менее | d3 не менее | H +/- 0,15 | l1 | Крепежный винт | |
| не менее | не более | ||||||||
| 80Bx R(L)045xxxFDA12027 | 80 | 45° | 27 | 38 | 49 | 50 | 22 | 30 | М12 |
| 80Bx R(L)060xxxFDA12027 | 60° | ||||||||
| 80Bx R(L)075xxxFDA12027 | 75° | ||||||||
| 80Bx R(L)090xxxFDA12027 | 90° | ||||||||
| 100Bx R(L)045xxxFDA12032 | 100 | 45° | 32 | 45 | 59 | 25 | 32 | М16 | |
| 100Bx R(L)060xxxFDA12032 | 60° | ||||||||
| 100Bx R(L)075xxxFDA12032 | 75° | ||||||||
| 100Bx R(L)090xxxFDA12032 | 90° | ||||||||
| 125Bx R(L)045xxxFDA12040 | 125 | 45° | 40 | 56 | 71 | 63 | 28 | 35 | М20 |
| 125Bx R(L)060xxxFDA12040 | 60° | ||||||||
| 125Bx R(L)075xxxFDA12040 | 75° | ||||||||
| 125Bx R(L)090xxxFDA12040 | 90° | ||||||||
| 160Bx R(L)045xxxFDA12040 | 160 | 45° | 90 | ||||||
| 160Bx R(L)060xxxFDA12040 | 60° | ||||||||
| 160Bx R(L)075xxxFDA12040 | 75° | ||||||||
| 160Bx R(L)090xxxFDA12040 | 90° | ||||||||
| <*> Вместо «x» в обозначении фрез указываются символы в соответствии с ISO 11529. | |||||||||
3.4 Основные размеры фрез типа C должны соответствовать указанным на рисунках 3 и 4 и в таблице 3.
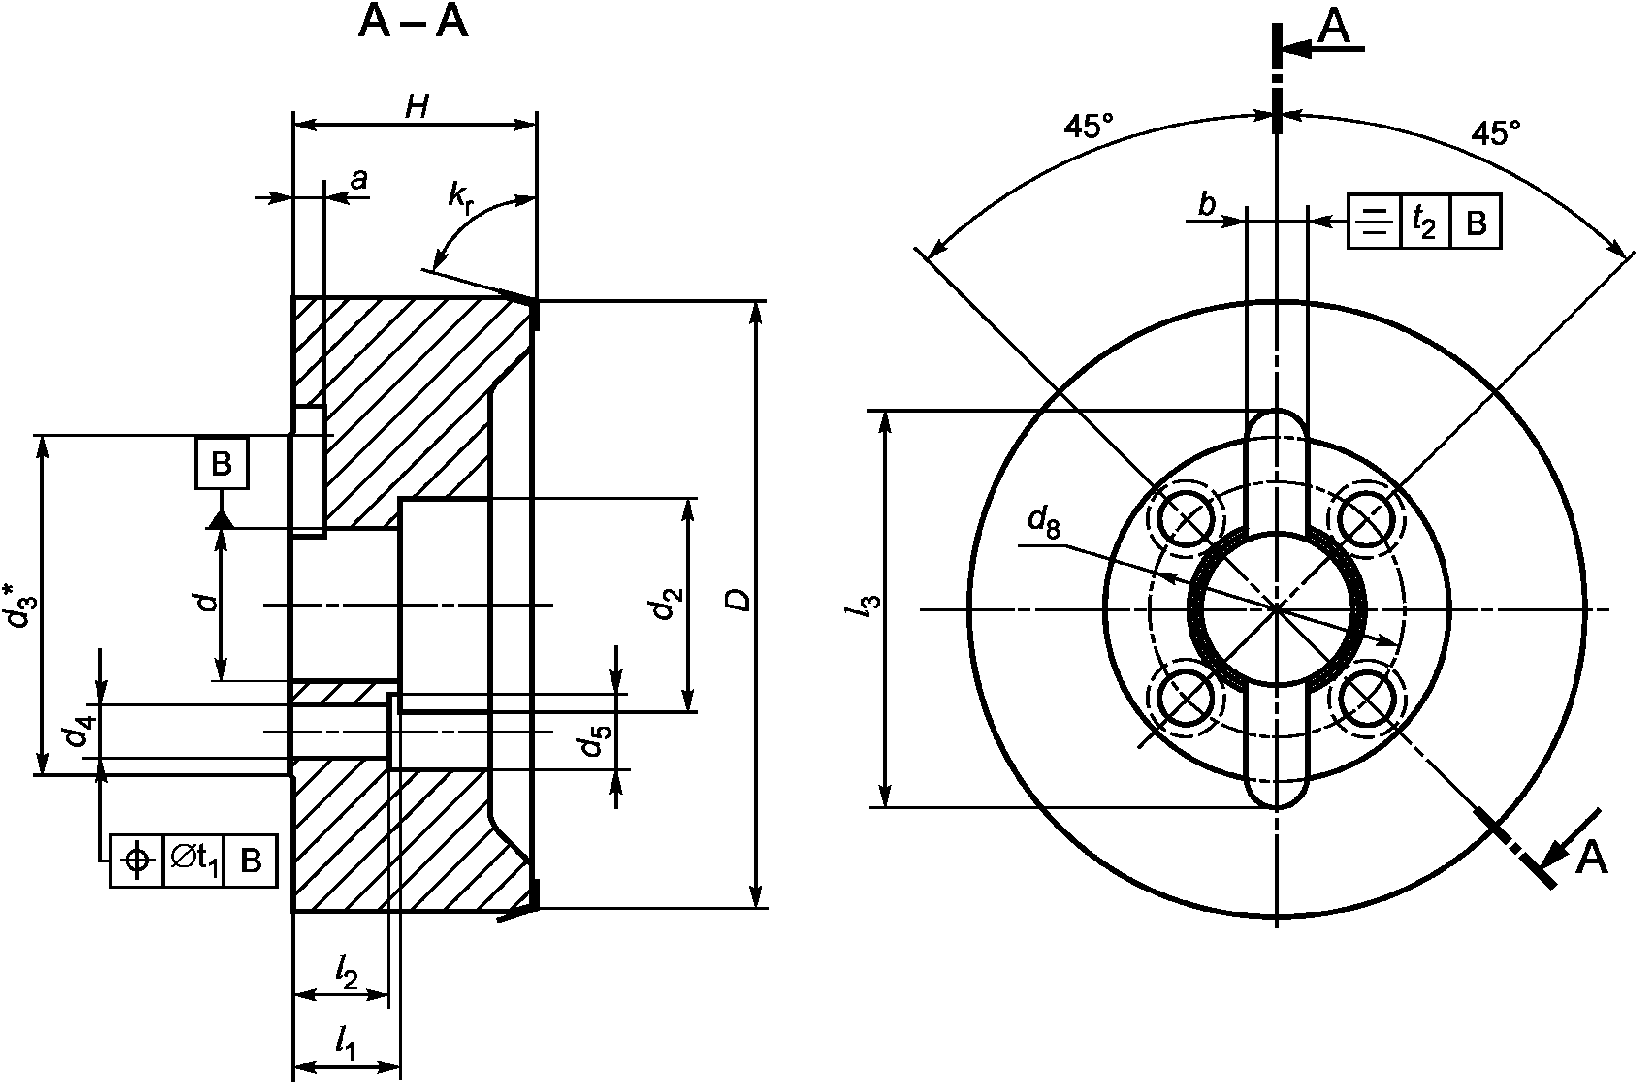
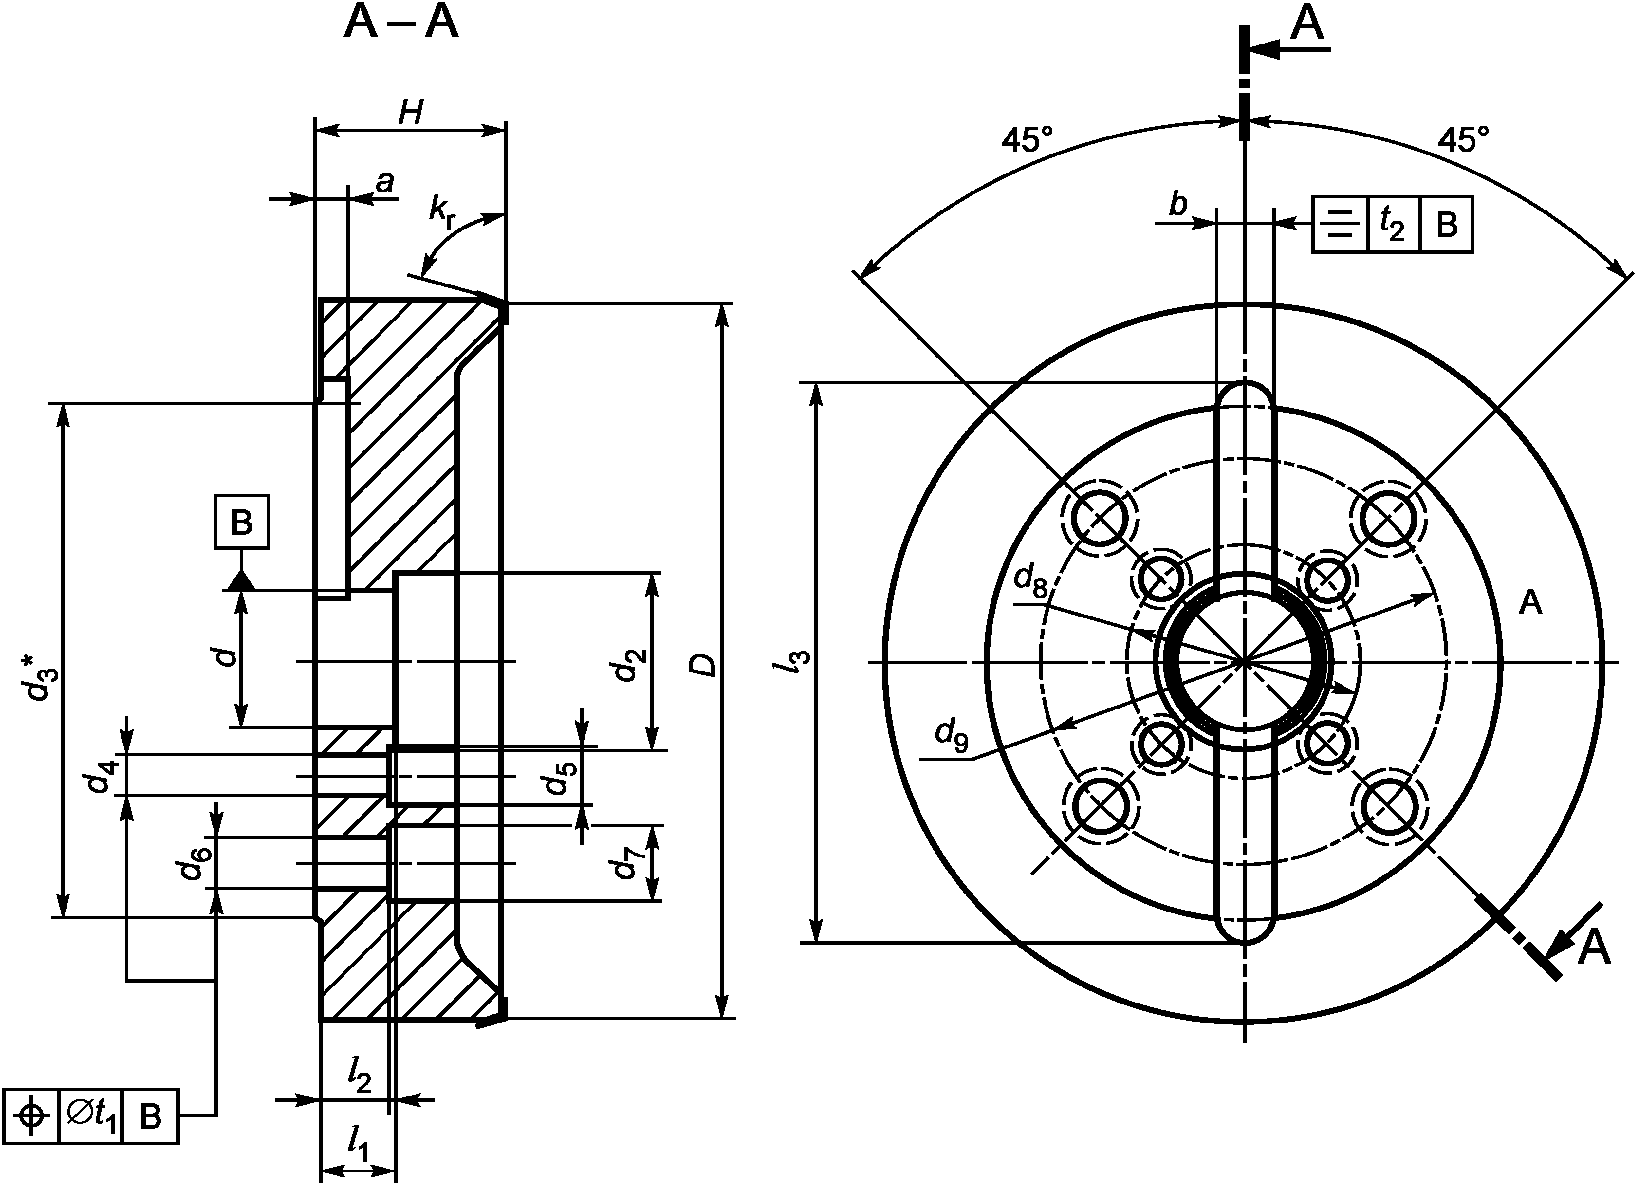
| Обозначение фрезы по ISO 11529 <*> | D js 16 | kr | d H7 | d2 <**> не менее | d3 не менее | d4 | d5 | d6 | d7 | d8 |
| 160Cx R(L)045xxxSPK01040 | 160 | 45° | 40 | 56 | 90 | 14,0 | 20 | - | - | 66,7 |
| 160Cx R(L)060xxxSPK01040 | 60° | |||||||||
| 160Cx R(L)075xxxSPK01040 | 75° | |||||||||
| 160Cx R(L)090xxxSPK01040 | 90° | |||||||||
| 200Cx R(L)045xxxSPK02060 | 200 | 45° | 60 | 78 | 130 | 17,5 | 26 | 101,6 | ||
| 200Cx R(L)06xxxSPK02060 | 60° | |||||||||
| 200Cx R(L)075xxxSPK02060 | 75° | |||||||||
| 200Cx R(L)090xxxSPK02060 | 90° | |||||||||
| 250Cx R(L)045xxxSPK02060 | 250 | 45° | ||||||||
| 250Cx R(L)060xxxSPK02060 | 60° | |||||||||
| 250Cx R(L)075xxxSPK02060 | 75° | |||||||||
| 250Cx R(L)090xxxSPK02060 | 90° | |||||||||
| 315Cx R(L)045xxxSPK05060 | 315 | 45° | 225 | 22 | 33 | |||||
| 315Cx R(L)060xxxSPK05060 | 60° | |||||||||
| 315Cx R(L)075xxxSPK05060 | 75° | |||||||||
| 315Cx R(L)090xxxSPK05060 | 90° | |||||||||
| 400Cx R(L)045xxxSPK05060 | 400 | 45° | ||||||||
| 400Cx R(L)060xxxSPK05060 | 60° | |||||||||
| 400Cx R(L)075xxxSPK05060 | 75° | |||||||||
| 400Cx R(L)090xxxSPK05060 | 90° | |||||||||
| 500Cx R(L)045xxxSPK05060 | 500 | 45° | ||||||||
| 500Cx R(L)060xxxSPK05060 | 60° | |||||||||
| 500Cx R(L)075xxxSPK05060 | 75° | |||||||||
| 500Cx R(L)090xxxSPK05060 | 90° |
| Обозначение фрезы по ISO 11529 <*> | d9 | H +/- 0,15 | l1 <**> | l2 | l3 не менее | b H11 | a +0,5 | t1 | t2 | Номер конуса оправки |
| 160Cx R(L)045xxxSPK01040 | - | 63 | 29 | 28 | 105 | 16,4 | 9 | 0,3 | 0,12 | 40 |
| 160Cx R(L)060xxxSPK01040 | ||||||||||
| 160Cx R(L)075xxxSPK01040 | ||||||||||
| 160Cx R(L)090xxxSPK01040 | ||||||||||
| 200Cx R(L)045xxxSPK02060 | 34 | 32 | 155 | 25,7 | 14 | 0,4 | 0,20 | 50 | ||
| 200Cx R(L)060xxxSPK02060 | ||||||||||
| 200Cx R(L)075xxxSPK02060 | ||||||||||
| 200Cx R(L)090xxxSPK02060 | ||||||||||
| 250Cx R(L)045xxxSPK02060 | ||||||||||
| 250Cx R(L)060xxxSPK02060 | ||||||||||
| 250Cx R(L)075xxxSPK02060 | ||||||||||
| 250Cx R(L)090xxxSPK02060 | ||||||||||
| 315Cx R(L)045xxxSPK05060 | 177,8 | 80 | 50 или 60 | |||||||
| 315Cx R(L)060xxxSPK05060 | ||||||||||
| 315Cx R(L)075xxxSPK05060 | 245 | |||||||||
| 315Cx R(L)090xxxSPK05060 | ||||||||||
| 400Cx R(L)045xxxSPK05060 | ||||||||||
| 400Cx R(L)060xxxSPK05060 | ||||||||||
| 400Cx R(L)075xxxSPK05060 | ||||||||||
| 400Cx R(L)090xxxSPK05060 | ||||||||||
| 500Cx R(L)045xxxSPK05060 | ||||||||||
| 500Cx R(L)060xxxSPK05060 | ||||||||||
| 500Cx R(L)075xxxSPK05060 | ||||||||||
| 500Cx R(L)090xxxSPK05060 | ||||||||||
| <*> Вместо «x» в обозначении фрез указываются символы в соответствии с ISO 11529. <**> Для фрез диаметром D, равным или более 200 мм, на усмотрение изготовителя. | ||||||||||
4 Корпуса фрез следует изготовлять из стали с пределом прочности не менее 700 Н/мм2.
5 Технические условия — по ГОСТ 26596.
6 Определение размеров D, H и kr приведено в приложении А.
7 Обозначение фрез — по ISO 11529.
Система обозначения фрез по ISO 11529 приведена в приложении Б.
ОПРЕДЕЛЕНИЕ РАЗМЕРОВ D, H И kr ТОРЦОВЫХ ФРЕЗ
А.1 Диаметр режущей части фрез измеряется в точке a, являющейся пересечением рабочей плоскости с главной режущей кромкой или ее продолжением. Положения точки a в зависимости от формы сменных режущих пластин указаны на рисунках А.1 и А.2.
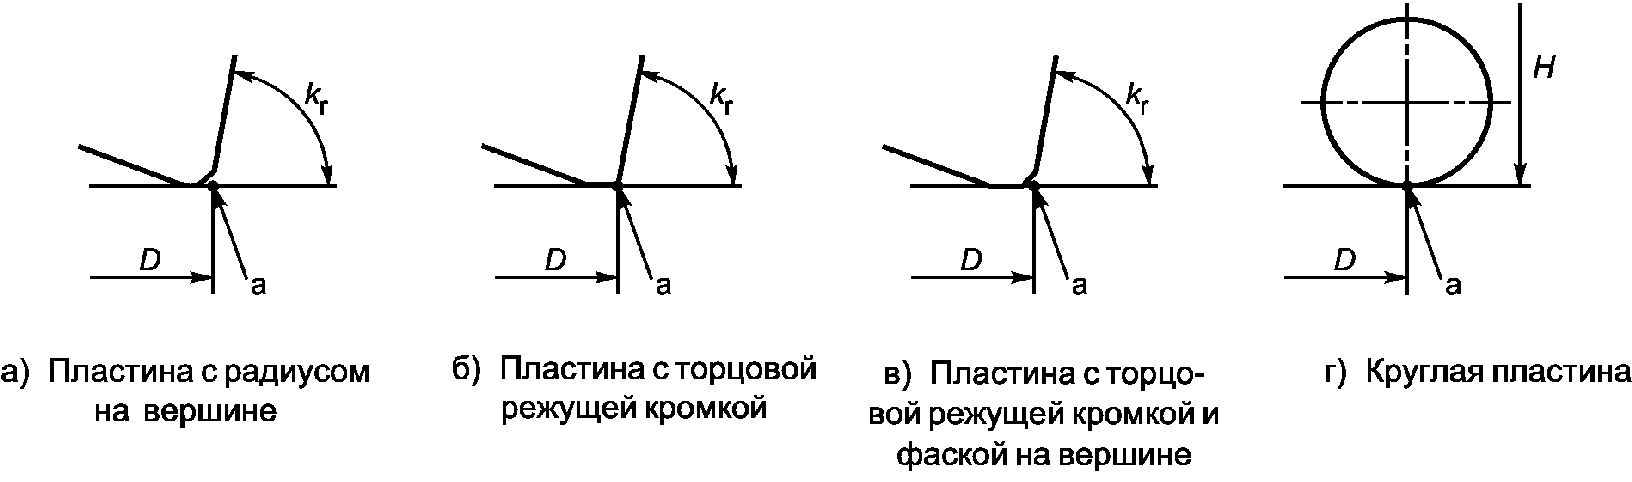
Рисунок А.1 — Фрезерование открытых плоскостей
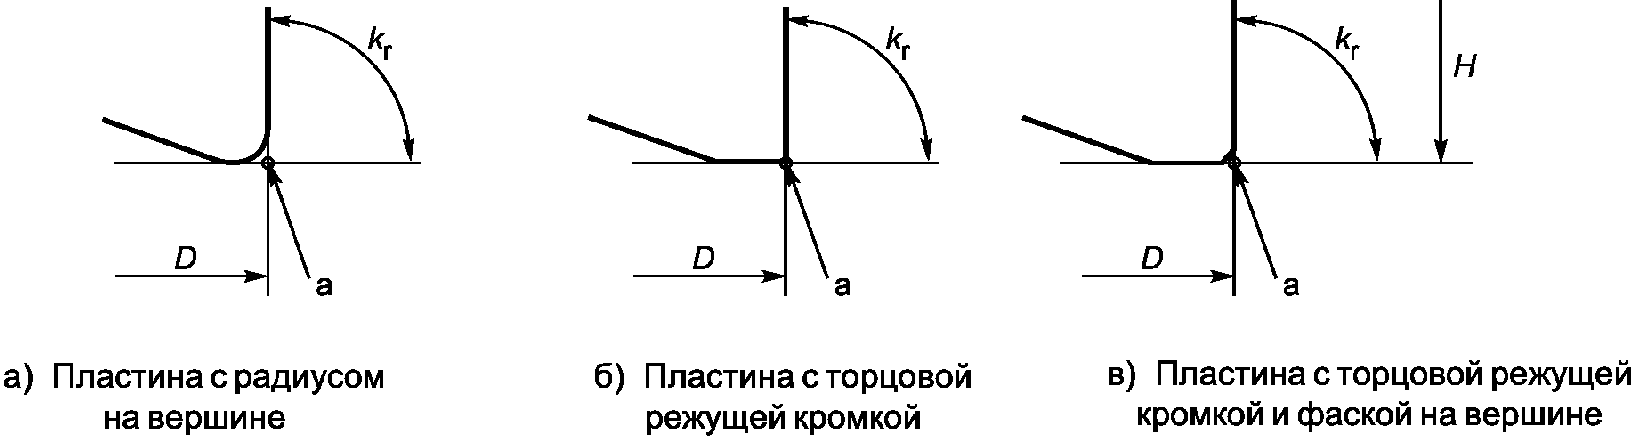
Рисунок А.2 — Фрезерование уступов
А.2 Размеры D и H, указанные в таблицах 1, 2 и 3 стандарта, и их предельные отклонения относятся к эталонным пластинам с зачистными кромками, имеющими форму и размеры по ISO 3365. При применении других пластин D и H будут меняться.
А.3 Номинальное значение главного угла в плане kr измеряется между рабочей плоскостью и главной режущей кромкой.
А.4 Высота H фрез измеряется от рабочей плоскости до торцовой опорной поверхности.
Обозначение фрез состоит из символов, значения и последовательность расположения которых следующее:
ПЕРЕЧЕНЬ ТЕХНИЧЕСКИХ ОТКЛОНЕНИЙ С РАЗЪЯСНЕНИЕМ ПРИЧИН ИХ ВНЕСЕНИЯ
Перечень технических отклонений приведен в таблицах ДА.1 и ДА.2
| Структурный элемент (раздел) | Модификация |
| Раздел 2 Нормативные ссылки | Ссылка на ISO 240 «Фрезы. Размеры фрезерных оправок, обеспечивающие взаимозаменяемость» заменена ссылкой на ГОСТ 9472-90 (ИСО 240-75) <1> «Крепление инструментов на оправках. Типы и размеры» |
| <1> Степень соответствия — MOD. Внесенные технические отклонения обеспечивают выполнение требований настоящего стандарта. | |
| Структурный элемент (раздел) | Модификация |
| Разделы 3 и 4 | Объединены. Наименование объединенного раздела 3 изменено на: «Типы и основные размеры» |
| Раздел 5 Заменен пунктами 4 и 5. Пункт 5 устанавливает ссылку на технические условия фрез — по ГОСТ 26596. | |
| Пояснение — Настоящий стандарт включает дополнительные требования для возможности изготовления фрез на предприятиях. | |
| УДК 621.914.22:006.354 | МКС 25.100.20 |
| Ключевые слова: фрезы торцовые, сменные многогранные пластины, размеры | |