ГОСТ 25889.2-2024. Межгосударственный стандарт. Станки металлорежущие. Методы проверки параллельности двух плоских поверхностей образца-изделия
(введен в действие Приказом Росстандарта от 31.05.2024 № 688-ст)
Примечание
Документ введен в действие с 01.11.2024. Взамен ГОСТ 25889.2-83.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 25889.2-83"]:::rst
  n1["ГОСТ 25889.2-2024"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-25889-2-2024" "ГОСТ 25889.2-2024. Межгосударственный стандарт. Станки металлорежущие. Методы проверки параллельности двух плоских поверхностей образца-изделия (введен в действие Приказом Росстанд"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 31 мая 2024 г. № 688-ст
МЕТОДЫ ПРОВЕРКИ ПАРАЛЛЕЛЬНОСТИ ДВУХ ПЛОСКИХ ПОВЕРХНОСТЕЙ ОБРАЗЦА-ИЗДЕЛИЯ
Metal-cutting machine tools. Methods of checking specimen two flat surfaces for parallelism
Дата введения 1 ноября 2024 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 РАЗРАБОТАН Федеральным государственным бюджетным образовательным учреждением высшего образования «Уфимский университет науки и технологий» (УУНиТ) и Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 70 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 апреля 2024 г. № 172-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 31 мая 2024 г. № 688-ст межгосударственный стандарт ГОСТ 25889.2-2024 введен в действие в качестве национального стандарта Российской Федерации с 1 ноября 2024 г.
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Целью настоящего стандарта является стандартизация методов проверки параллельности двух плоских поверхностей образцов-изделий после их обработки при испытаниях металлорежущих станков на точность, а также стандартизация формы, основных размеров и проверяемых сечений образцов-изделий, используемых для проверки параллельности.
1 Область применения
Настоящий стандарт распространяется на методы проверки параллельности двух плоских поверхностей образца-изделия, длина измерения которого не превышает 1600 мм, а также на основные размеры образцов-изделий, используемых для проверки параллельности. Допускается заменить прилегающую плоскость прилегающей прямой, лежащей в заданном сечении.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 8 Станки металлорежущие. Общие требования к испытаниям на точность
ГОСТ 25443 Станки металлорежущие. Образцы-изделия для проверки точности обработки. Общие технические требования
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Форма, основные размеры и проверяемые сечения образца-изделия
Образцом-изделием является экземпляр конкретного изделия, используемого при испытаниях металлорежущих станков на точность.
3.1 Общие технические требования к образцам-изделиям
Общие технические требования к образцам-изделиям — по ГОСТ 25443.
Формы и размеры образца-изделия устанавливают в стандартах на нормы точности и в технических условиях на конкретные типы станков.
3.2 Количество и расположение проверяемых сечений образца-изделия
Количество и расположение проверяемых сечений устанавливается в зависимости от формы и размеров образца-изделия в стандартах на нормы точности и в технических условиях на конкретные типы станков. Если такие указания отсутствуют, то при проверке прямоугольных поверхностей измерения следует проводить в сечениях, указанных на рисунке 1, расположение которых должно соответствовать условиям, приведенным в таблицах 1 и 2.
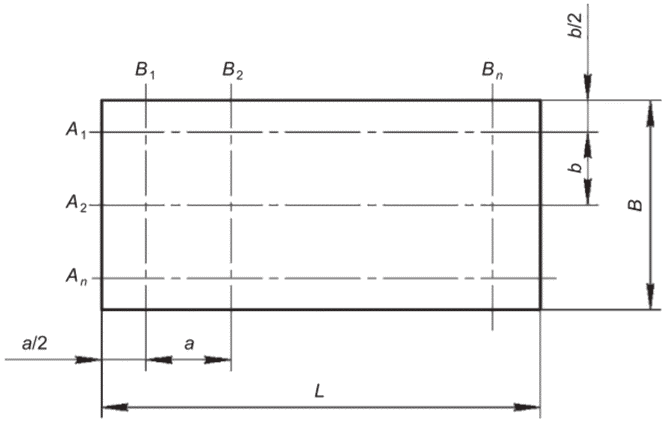
Рисунок 1 — Расположение проверяемых сечений
Размеры расположения проверяемых поперечных сечений
| Длина проверяемой поверхности L, мм | Расположение проверяемых поперечных сечений B1, B2, ..., Bn |
|---|---|
| До 200 | Среднее поперечное сечение a = L/2 |
| Св. 200 | a = L/5, но не менее 80 мм |
Размеры расположения проверяемых продольных сечений
| Ширина проверяемой поверхности B, мм | Расположение проверяемых продольных сечений A1, A2, ..., An |
|---|---|
| До 200 | Среднее продольное сечение b = B/2 |
| Св. 200 « 630» | b = B/3 |
| « 630» | b = B/4 |
Если обработанная прямоугольная поверхность образца-изделия разделена пазами на ряд обрабатываемых продольных полос, то проверяемые сечения должны быть расположены в середине продольных полос.
4 Методы проверки
4.1 Общие требования к методам проверки
Общие требования к методам проверки — по ГОСТ 8.
4.2 Проверку следует проводить одним из следующих методов:
- метод 1. Проверка с помощью средства измерений линейных размеров, измерительный наконечник которого касается верхней поверхности поверочной линейки, приложенной к проверяемой поверхности образца-изделия;
- метод 2. Проверка с помощью средства измерений линейных размеров, измерительный наконечник которого касается нижней поверхности поверочной линейки, приложенной к проверяемой поверхности образца-изделия.
Образец-изделие 1 устанавливают на поверочной плите 2, а поверочную линейку 3 накладывают на образец-изделие 1, как указано в 4.3 и 4.4. Средство измерений линейных размеров 4, закрепленное в измерительной стойке, устанавливают на поверочную плиту 2 так, чтобы его измерительный наконечник касался верхней (метод 1) или нижней (метод 2) рабочей поверхности поверочной линейки 3 поочередно в точках измерения C и F.
Измерения проводят последовательно в сечениях, установленных в 3.2.
При проведении проверки по методу 2 расстояние X между точками измерения и образцом-изделием должно быть минимальным.
С целью исключения влияния отклонения от параллельности рабочих поверхностей поверочной линейки на результат измерения допускается менять положение концов линейки, т.е. производить ее перестановку с поворотом на 180° вокруг оси, перпендикулярной к ее рабочей поверхности.
4.6 Оценка результатов проверки по методам 1 и 2
При проверке без изменения положения концов линейки для каждого проверяемого сечения определяют алгебраическую разность результатов измерения, полученных в точках измерения C и F.
Отклонение от параллельности определяют как наибольшую разность результатов измерения в проверяемых сечениях для каждого заданного направления.
Если положение концов линейки меняют, то для каждого проверяемого сечения определяют алгебраическую разность результатов измерения, полученных в точках измерения C и F до (положение I) и после (положение II) изменения положения концов линейки. Из обеих разностей определяют для каждого сечения среднее арифметическое значение.
Отклонением от параллельности является наибольшее среднее арифметическое значение результатов измерений в проверяемых сечениях для каждого заданного направления.
1 Пример оценки результатов без изменения положения концов линейки
При проверке образца-изделия с прямоугольной проверяемой поверхностью (L = 800 мм, B = 450 мм) получены по отдельным сечениям (см. рисунок 1) результаты измерения, приведенные в таблице 3.
Отклонение от параллельности в продольном направлении равно 15 мкм на длине 800 мм, в поперечном направлении — 7 мкм на длине 450 мм.
Измеренные значения при проверке параллельности без изменения положения концов линейки
| Направление измерения | Сечение | Результаты измерения | Разность результатов измерения | |
| Точка C | Точка F | |||
| Продольное | A1 | 30 | 15 | 15 |
| A2 | 25 | 12 | 13 | |
| A3 | 20 | 10 | 10 | |
| Поперечное | B1 | 28 | 22 | 6 |
| B2 | 25 | 18 | 7 | |
| B3 | 25 | 19 | 6 | |
| B4 | 22 | 16 | 6 | |
| B5 | 20 | 15 | 5 | |
2 Пример оценки результатов с изменением положения концов линейки
При поверке образца-изделия с прямоугольной проверяемой поверхностью (L = 500 мм, B = 250 мм) получены по отдельным сечениям (см. рисунок 1) результаты измерения, приведенные в таблице 4.
Отклонение от параллельности в продольном направлении равно 17 мкм на длине 500 мм, в поперечном направлении — 8 мкм на длине 250 мм.
Измеренные значения при проверке параллельности с изменением положения концов линейки
| УДК 621.9.08:006.354 | МКС 25.080.10 |
| Ключевые слова: станки металлорежущие, точность, проверка точности, образец-изделие, отклонение от параллельности | |