ГОСТ 25827-2014 (ISO 297:1988, ISO 7388-1:2007, ISO 7388-2:2007). Межгосударственный стандарт. Хвостовики инструментов с конусом 7:24 для ручной и автоматической смены инструмента. Типы A, AD, AF, U, UD, UF, J, JD и JF. Размеры и обозначение
Актуально на 01.11.2026.
Как цитировать: "ГОСТ 25827-2014 (ISO 297:1988, ISO 7388-1:2007, ISO 7388-2:2007). Межгосударственный стандарт. Хвостовики инструментов с конусом 7:24 для ручной и автоматической смены инструмента. Типы A, AD, AF, U, UD, UF, J, JD и JF. Размеры и обозначение". ГОСТ 25827-2014. https://bukva.ai/docs/standart-gost-25827-2014
(введен в действие Приказом Росстандарта от 03.06.2015 № 537-ст)
Примечание
Документ введен в действие с 01.01.2016. Взамен ГОСТ 25827-93.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 24644-81"]:::doc
  n1["ГОСТ 25827-93"]:::rst
  click n1 "https://bukva.ai/docs/standart-gost-11679-1-2018" "ГОСТ 25827-93. Межгосударственный стандарт. Хвостовики инструментов с конусом 7:24. Размеры (принят МССМС 21.10.1993)"
  n2["ГОСТ 25827-2014"]:::doc
  click n2 "https://bukva.ai/docs/standart-gost-25827-2014" "ГОСТ 25827-2014. Межгосударственный стандарт. Хвостовики инструментов с конусом 7:24 для ручной и автоматической смены инструмента. Типы A, AD, AF, U, UD, UF, J, JD и JF. Размеры и"
  n1 --> n2
  n0 --> n1
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 3 июня 2015 г. № 537-ст
ХВОСТОВИКИ ИНСТРУМЕНТОВ С КОНУСОМ 7:24 ДЛЯ РУЧНОЙ И АВТОМАТИЧЕСКОЙ СМЕНЫ ИНСТРУМЕНТА. ТИПЫ A, AD, AF, U, UD, UF, J, JD И JF
Tool shanks with a 7:24 taper of shank for without automatic and for automatic tool changers. Forms A, AD, AF, U, UD, UF, J, JD и JF. Dimensions and symbol
(ISO 297:1988, MOD) (ISO 7388-1:2007, MOD) (ISO 7388-2:2007, MOD)
ГОСТ 25827-2014 (ISO 297:1988, ISO 7388-1:2007, ISO 7388-2:2007)
Дата введения 1 января 2016 года
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2009 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, применения, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Открытым акционерным обществом «ВНИИИНСТРУМЕНТ» (ОАО «ВНИИИНСТРУМЕНТ»)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 95 «Инструмент»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 25 июня 2014 г. № 45)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 3 июня 2015 г. № 537-ст межгосударственный стандарт ГОСТ 25827-2014 (ISO 297:1988, ISO 7388-1:2007, ISO 7388-2:2007) введен в действие в качестве национального стандарта Российской Федерации с 1 января 2016 г.
5 Настоящий стандарт модифицирован по отношению к международным стандартам ISO 297:1988 7/24 tapers for tool shanks for manual changing (Хвостовики инструментов с конусностью 7:24 для ручной смены инструмента), ISO 7388-1:2007 Tool shanks with 7/24 taper for automatic tool changers — Part 1: Dimensions and designation of shanks of forms A, AD, AF, U, UD and UF (Хвостовики инструментов с конусностью 7:24 для автоматической смены инструмента. Часть 1. Размеры и обозначения хвостовиков форм A, AD, AF, U, UD и UF), ISO 7388-2:2007 Tool shanks with 7/24 taper for automatic tool changers — Part 2: Dimensions and designation of shanks of forms J, JD and JF (Хвостовики инструментов с конусностью 7:24 для автоматической смены инструмента. Часть 2. Размеры и обозначения хвостовиков форм J, JD и JF).
Международный стандарт разработан техническим комитетом по стандартизации ISO/TC 29 «Инструмент», подкомитетом SC 2 «Высокоскоростные режущие стальные инструменты и приспособления к ним» Международной организации по стандартизации (ISO).
Дополнительные показатели и их значения внесены в текст стандарта и выделены полужирным курсивом.
Ссылки на международные стандарты, которые приняты в качестве межгосударственных стандартов, заменены в разделе «Нормативные ссылки» и тексте стандарта ссылками на соответствующие модифицированные межгосударственные стандарты.
Перечень технических отклонений с разъяснением причин их внесения приведен в приложении ДА.
Наименование настоящего стандарта изменено относительно наименования международного стандарта в связи с особенностями построения межгосударственной системы стандартизации.
Перевод с английского языка (en).
Официальные экземпляры международных стандартов, на основе которых разработан настоящий межгосударственный стандарт, имеются в Федеральном агентстве по техническому регулированию и метрологии.
Степень соответствия — модифицированная (MOD)
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты» (по состоянию на 1 января текущего года), а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
1. Область применения
1.1 Настоящий стандарт распространяется на хвостовики инструментов с конусом 7:24 для ручной и автоматической смены инструментов.
1.2 Хвостовики для ручной смены инструмента следует изготавливать с конусами от 30 до 80.
1.3 Хвостовики инструментов для автоматической смены инструмента следует изготавливать с конусами от 30 до 60, трех типов: A, U и J следующих исполнений:
- AD, UD и JD — с центральным отверстием для подвода смазочно-охлаждающей жидкости (СОЖ);
- AF, UF и JF — с боковыми отверстиями для подвода смазочно-охлаждающей жидкости (СОЖ).
2. Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ ИСО 7388-3-2014 Вставки резьбовые для крепления хвостовиков инструментов с конусом 7:24 типов AC, AD, AF, UC, UD, UF, JD и JF. Размеры
ГОСТ 14034-74 Отверстия центровые. Размеры
ГОСТ 19860-93 Конусы внутренние и наружные конусностью 7:24. Допуски
ГОСТ 30064-93 Концы шпинделей сверлильных, расточных и фрезерных станков. Размеры. Технические требования
ГОСТ 30893.1-2002 (ИСО 2768-1-89) Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками
ГОСТ 30893.2-2002 (ИСО 2768-2-89) Основные нормы взаимозаменяемости. Общие допуски. Допуски формы и расположения поверхностей, не указанные индивидуально
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3. Размеры
3.1 Основные размеры хвостовиков для ручной смены инструмента
3.1.1 Размеры конической части хвостовика должны соответствовать указанным на рисунке 1 и в таблице 1.
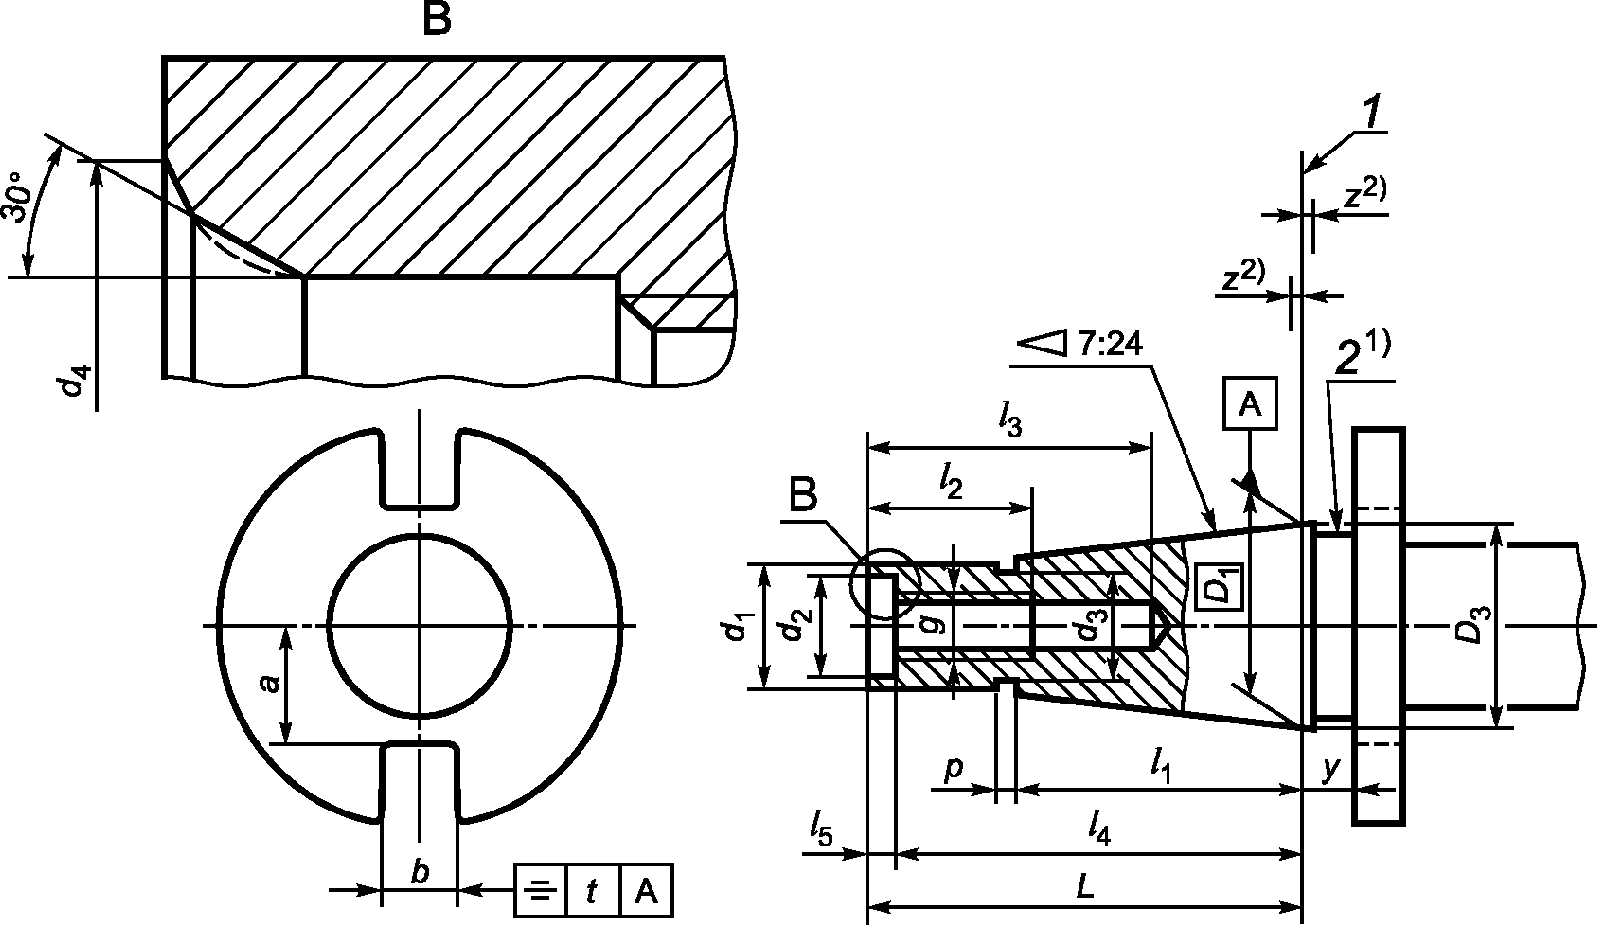
<1> Допускается изготовление хвостовиков без канавки для выхода шлифовального круга между базовым диаметром и фланцем. При этом диаметр цилиндрической переходной поверхности D3 = D1 — 0,5.
<2> Предельное отклонение положения основной плоскости.
1 — основная плоскость; 2 — канавка для выхода шлифовального круга
| Обозначение конуса хвостовика | Коническая часть хвостовика | Цилиндрическая часть | |||||
| D1 <1> | z | L h12 | l1 | d1 a10 | p | d3 | |
| 30 | 31,75 | 0,4 | 68,4 | 48,4 | 17,4 | 3 | 16,5 |
| 40 | 44,45 | 93,4 | 65,4 | 25,3 | 5 | 24,0 | |
| 45 | 57,15 | 106,8 | 82,8 | 32,4 | 6 | 30,0 | |
| 50 | 69,85 | 126,8 | 101,8 | 39,6 | 8 | 38,0 | |
| 55 | 88,90 | 164,8 | 126,8 | 50,4 | 9 | 48,0 | |
| 60 | 107,95 | 206,8 | 161,8 | 60,2 | 10 | 58,0 | |
| 65 | 133,35 | 246,0 | 202,0 | 75,0 | 12 | 72,0 | |
| 70 | 165,10 | 296,0 | 252,0 | 92,0 | 14 | 90,0 | |
| 75 | 203,20 | 370,0 | 307,0 | 114,0 | 16 | 110,0 | |
| 80 | 254,00 | 469,0 | 394,0 | 140,0 | 18 | 136,0 | |
| <1> D1 — диаметр в основной плоскости. | |||||||
3.1.2 Размеры фланца хвостовика должны соответствовать указанным на рисунке 2 и в таблице 2.
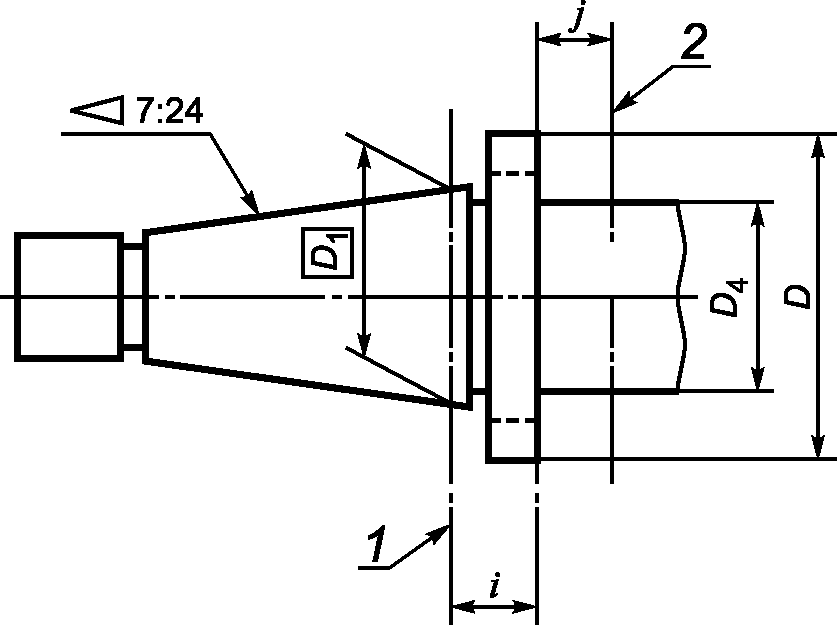
1 — основная плоскость; 2 — зона крепления инструмента
| Обозначение конуса хвостовика | D1 | i +/- 0,1 | D <*> | D4, не более | j, не менее |
| 30 | 31,75 | 9,6 | 50,0 | 36 | 9 |
| 40 | 44,45 | 11,6 | 63,0 | 50 | 11 |
| 45 | 57,15 | 15,2 | 80,0 | 68 | 13 |
| 50 | 69,85 | 97,5 | 78 | 16 | |
| 55 | 88,90 | 17,2 | 130,0 | 110 | |
| 60 | 107,95 | 19,2 | 156,0 | 136 | |
| 65 | 133,35 | 22,0 | 195,0 | <**> | |
| 70 | 165,10 | 24,0 | 230,0 | ||
| 75 | 203,20 | 27,0 | 280,0 | ||
| 80 | 254,00 | 34,0 | 350,0 | ||
| <*> По согласованию с заказчиком допускается увеличение размера D до значений, равных диаметру наружной поверхности конца шпинделя по ГОСТ 30064. <**> Размеры — по согласованию с заказчиком. | |||||
3.2 Основные размеры хвостовиков для автоматической смены инструмента
3.2.1 Размеры хвостовиков типов A и U должны соответствовать указанным на рисунке 3 и в таблице 3.
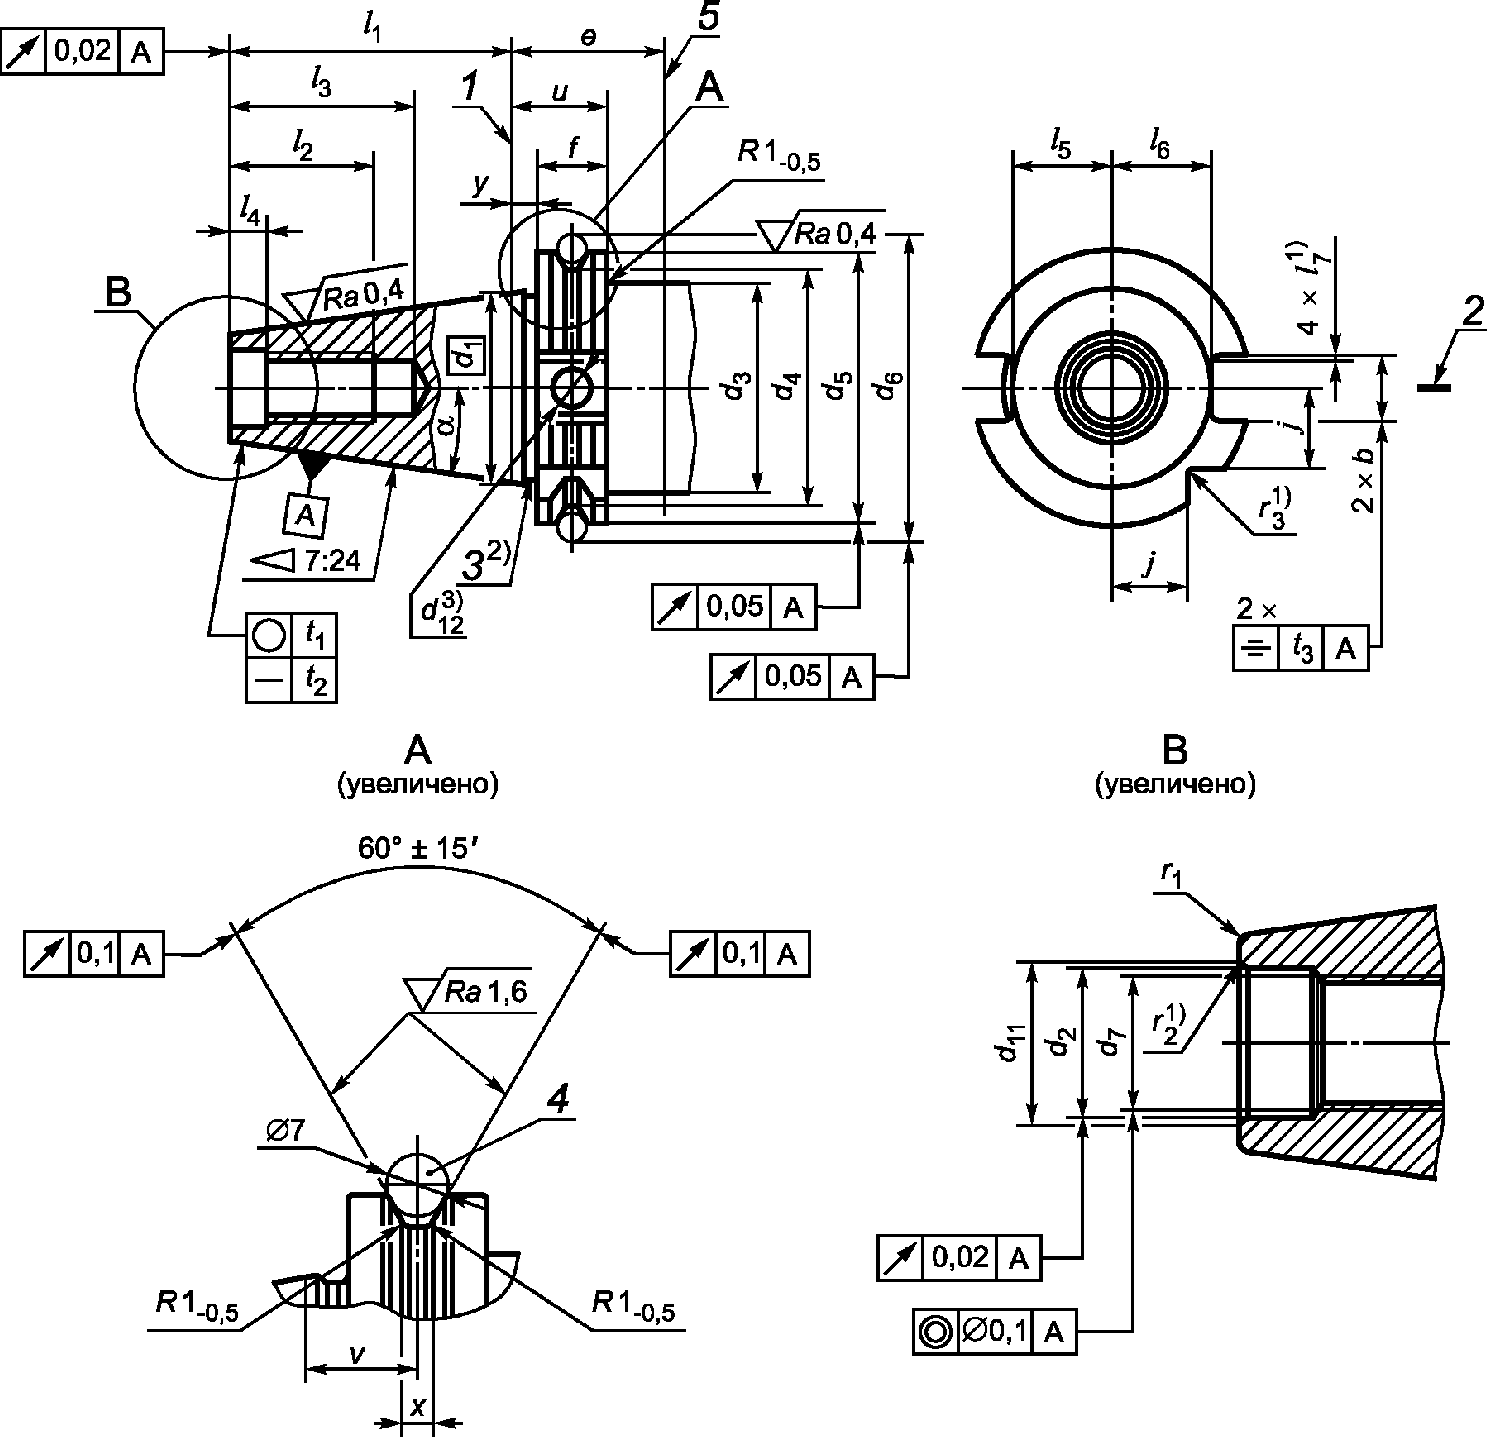
<1> Радиус или фаска — по усмотрению изготовителя.
<2> По усмотрению изготовителя.
1 — основная плоскость; 2 — база отсчета для определения положения режущей кромки инструмента; 3 — переход между конусом и фланцем; 4 — измерительный ролик; 5 — зона крепления инструмента
| Обозначение конуса хвостовика | 30 | 40 | 45 | 50 | 60 | ||||||
| A | U | A | U | A | U | A | U | A | U | ||
| b +0,2 | 16,1 | 19,3 | 25,7 | ||||||||
| d1 a | 31,75 | 44,45 | 57,15 | 69,85 | 107,95 | ||||||
| d2 H7 | 13 | 17 | 21 | 25 | 32 | ||||||
| d3 | Номин. | 45 | 31,75 | 50 | 44,45 | 63 | 57,15 | 80 | 69,95 | 130 | 107,95 |
| Пред. откл. | не более | +/- 0,15 | не более | +/- 0,15 | не более | +/- 0,15 | не более | +/- 0,15 | не более | +/- 0,15 | |
| d4 -0,5 | 44,3 | 39,15 | 56,25 | 75,25 | 91,25 | 147,7 | 132,8 | ||||
| d5 -0,1 | 50 | 46,05 | 63,55 | 82,55 | 97,5 | 98,5 | 155 | 139,75 | |||
| d6 +/- 0,05 | 59,3 | 54,85 | 72,3 | 91,35 | 107,25 | 108,25 | 164,25 | 149,5 | |||
| d7 6H | М12 | М16 | М20 | М24 | М30 | ||||||
| d11 не более | 14,5 | 19 | 23,5 | 28 | 36 | ||||||
| d12 | - | 9,52 | - | 9,52 | - | 9,52 | - | 9,52 | - | 9,52 | |
| e не менее | 35 | 38 | |||||||||
| f b | 15,9 | ||||||||||
| j -0,3 | 15 | - | 18,5 | - | 24 | - | 30 | - | 49 | - | |
| l1 -0,3 | 47,8 | 68,4 | 82,7 | 101,75 | 161,9 | ||||||
| l2 не менее | 24 | 32 | 40 | 47 | 59 | ||||||
| l3 не менее | 33,5 | 42,5 | 52,5 | 61,5 | 76 | ||||||
| l4 +0,5 | 5,5 | 8,2 | 10 | 11,5 | 14 | ||||||
| l5 | Номин. | 16,3 | 22,7 | 29,1 | 35,5 | 54,5 | |||||
| Пред. откл. | -0,3 | -0,4 | |||||||||
| l6 | Номин. | 18,8 | 25 | 31,3 | 37,7 | 59,3 | 56,8 | ||||
| Пред. откл. | -0,3 | -0,4 | |||||||||
| l7 -0,5 | 1,6 | 2 | |||||||||
| r1 | Номин. | 0,6 | 1,2 | 2 | 2,5 | 3,5 | |||||
| Пред. откл. | -0,3 | -0,5 | |||||||||
| r2 c -0,5 | 0,8 | 1 | 1,2 | 1,5 | 2 | ||||||
| r3 -0,5 | 1,6 | 2 | |||||||||
| t1 | 0,001 | 0,002 | 0,003 | ||||||||
| t2 | 0,002 | 0,003 | 0,004 | ||||||||
| t3 | 0,12 | 0,2 | |||||||||
| u -0,1 | 19,1 | ||||||||||
| v +/- 0,1 | 11,1 | ||||||||||
| x +0,15 | 3,75 | ||||||||||
| y +/- 0,1 | 3,2 | ||||||||||
| \alpha | 8°17'50» | ||||||||||
| a d1 измеряется в основной плоскости. b Размер для справок. c Фаска или радиус ограничены диаметром d11. | |||||||||||
3.2.2 Для хвостовиков исполнений AD и UD диаметр центрального отверстия для подвода СОЖ — d10 указан на рисунке 4.
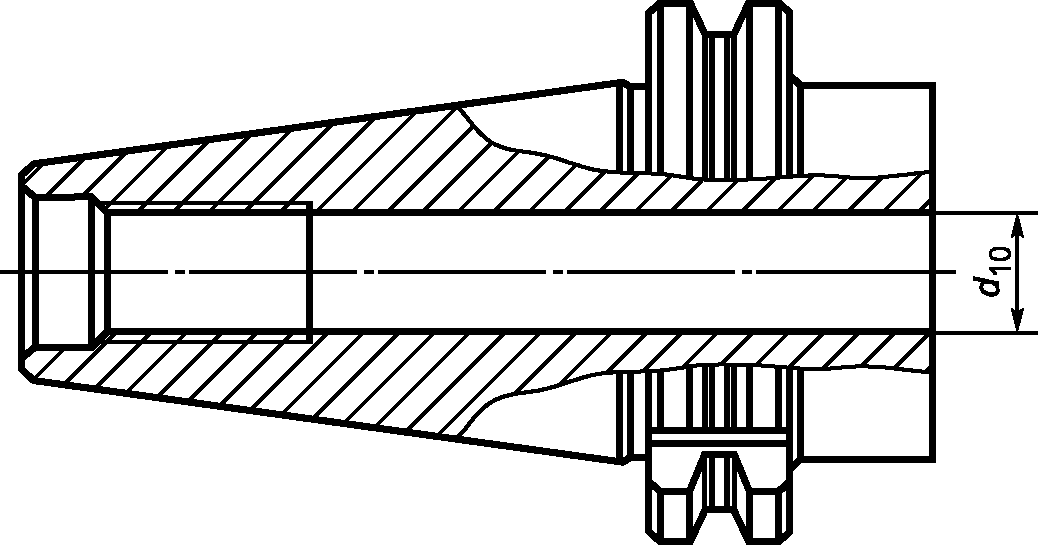
Диаметр d10 должен быть меньше или равен диаметру резьбы отверстия хвостовика и диаметру резьбы резьбовой вставки по ГОСТ ИСО 7388-3.
3.2.3 Для хвостовиков исполнений AF и UF размеры боковых отверстий для подвода СОЖ указаны на рисунке 5 и в таблице 4.
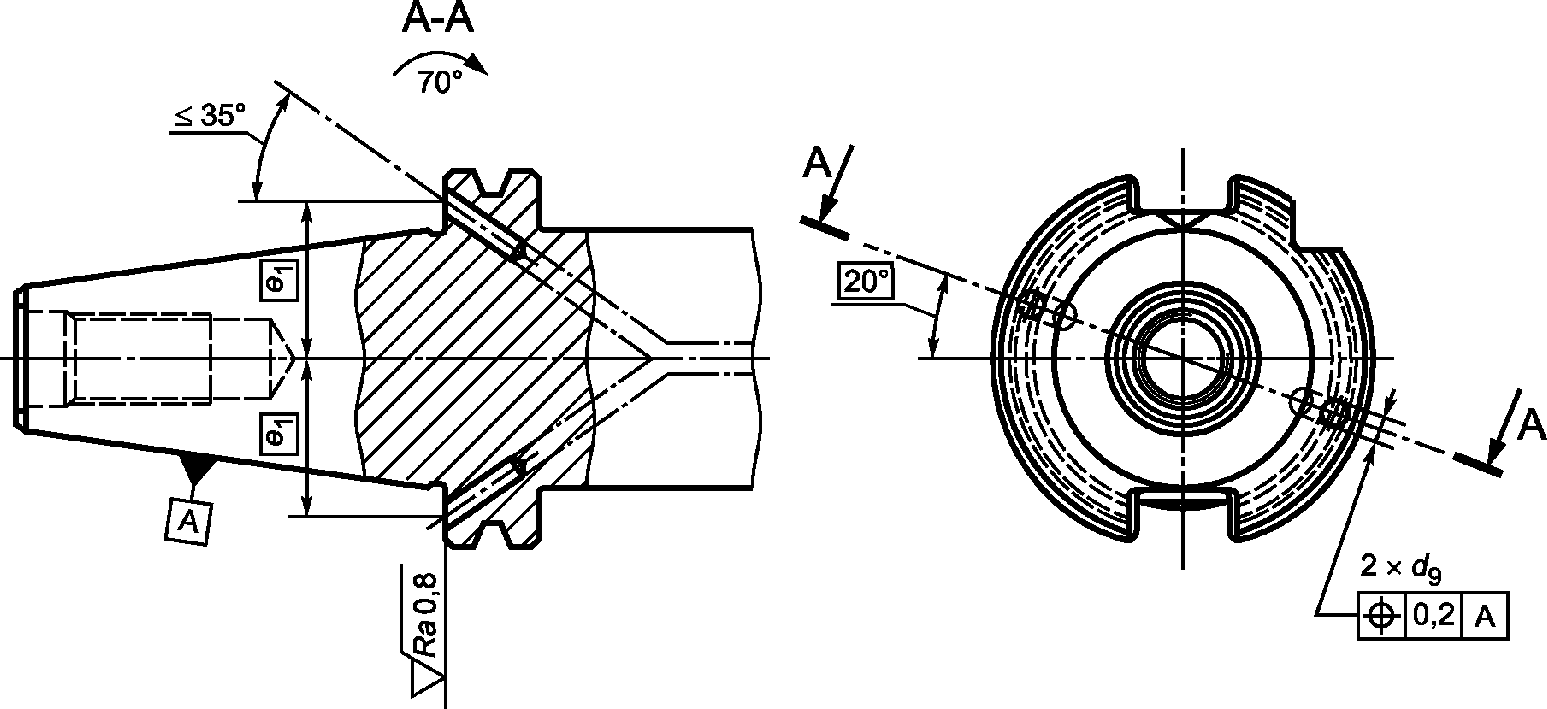
| Обозначение конуса хвостовика | d9 не более | e1 |
| 30 | 4 | 21 |
| 40 | 27 | |
| 45 | 5 | 35 |
| 50 | 6 | 42 |
| 60 | 8 | 66 |
Боковые отверстия для подвода СОЖ должны выдерживать рабочее давление до 5 MPa; конструкция — на усмотрение изготовителя.
3.2.4 Хвостовики типов A, U, исполнений AD, UD, AF и UF могут изготавливаться с гнездом для носителя информации, размеры которого должны соответствовать указанным на рисунке 6 и в таблице 5.
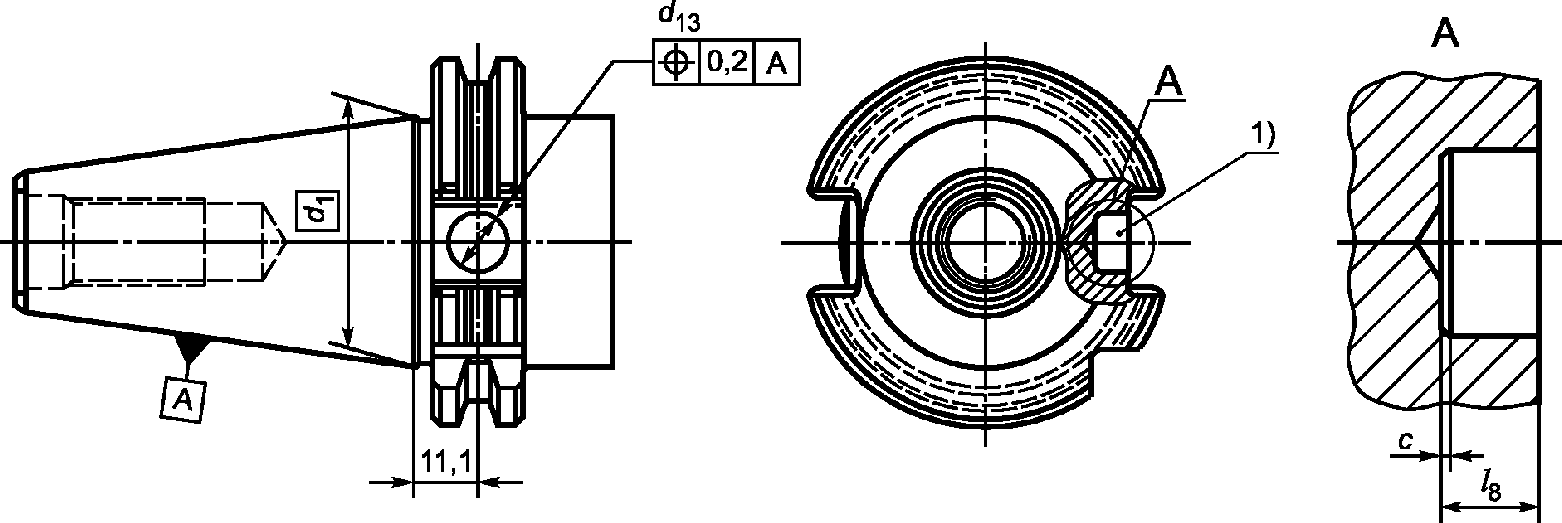
<1> Гнездо для носителя информации расположено на оси расположения режущей кромки инструмента.
3.2.5 Размеры хвостовиков типа J должны соответствовать указанным на рисунке 7 и в таблице 6.
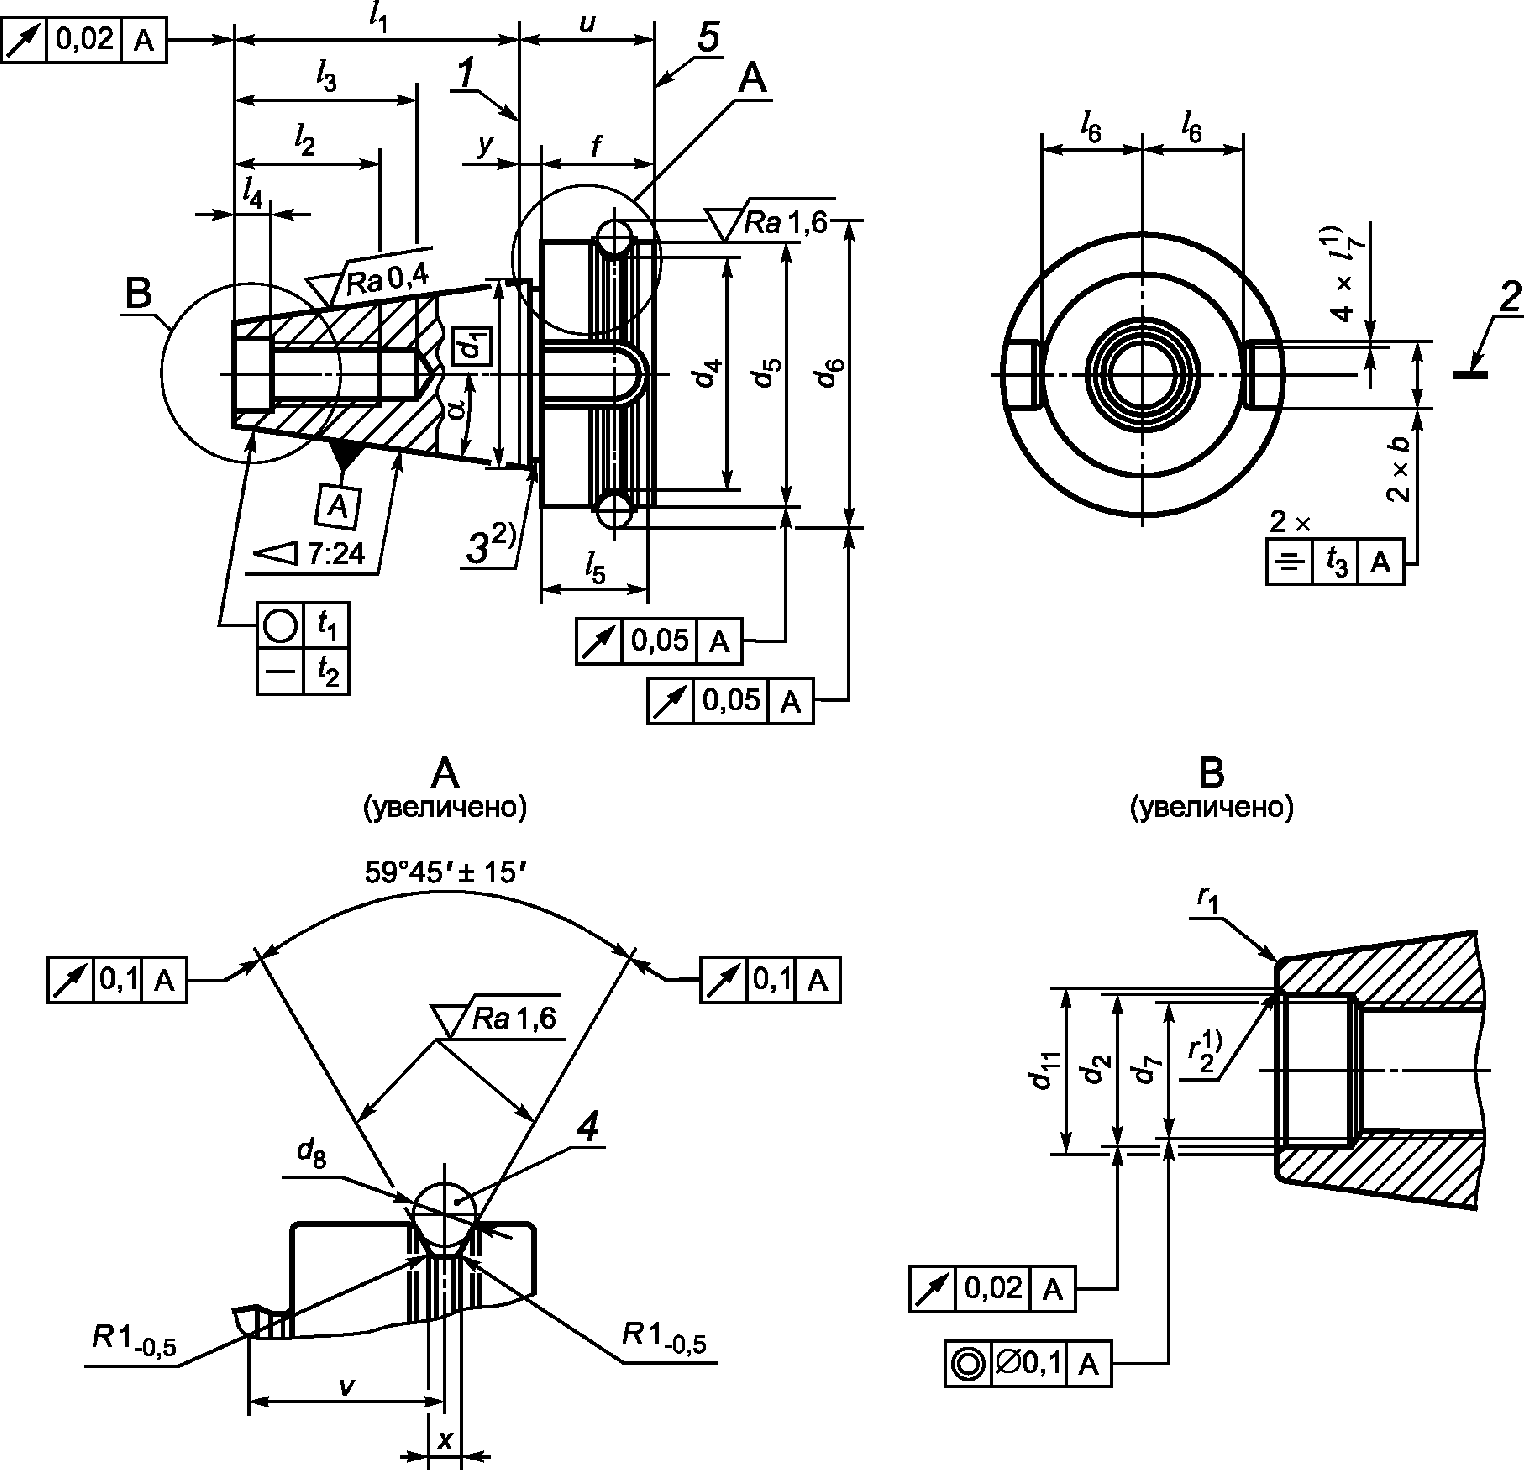
<1> Радиус или фаска — по усмотрению изготовителя.
<2> По усмотрению изготовителя.
1 — основная плоскость; 2 — плоскость расположения вершины режущей кромки инструмента; 3 — переход между конусом и фланцем; 4 — измерительный ролик; 5 — зона крепления инструмента
| Обозначение конуса хвостовика | 30 | 40 | 45 | 50 | 60 | |
| b +0,2 | 16,1 | 19,3 | 25,7 | |||
| d1 a | 31,75 | 44,45 | 57,15 | 69,85 | 107,95 | |
| d2 H8 | 12,5 | 17 | 21 | 25 | 31 | |
| d4 -0,5 | 38 | 53 | 73 | 85 | 135 | |
| d5 h8 | 46 | 63 | 85 | 100 | 155 | |
| d6 +/- 0,05 | 56,03 | 75,56 | 100,09 | 118,89 | 180,22 | |
| d7 6H | М12 | М16 | М20 | М24 | М30 | |
| d8 | 8 | 10 | 12 | 15 | 20 | |
| d11 не более | 14,5 | 19 | 23,5 | 28 | 36 | |
| f b | 20 | 25 | 30 | 35 | 45 | |
| l1 +/- 0,2 | 48,4 | 65,4 | 82,8 | 101,8 | 161,8 | |
| l2 не менее | 24 | 30 | 36 | 45 | 56 | |
| l3 не менее | 34 | 43 | 50 | 62 | 76 | |
| l4 +0,5 | 7 | 9 | 11 | 13 | 16 | |
| l5 не менее | 17 | 21 | 26 | 31 | 34 | |
| l6 | Номин. | 16,3 | 22,6 | 29,1 | 35,4 | 60,1 |
| Пред. откл. | -0,3 | -0,4 | ||||
| l7 -0,5 | 1,6 | 2 | ||||
| r1 | 0,5 | 1 | ||||
| r2 c -0,5 | 0,8 | 1 | 1,2 | 1,5 | 2 | |
| t1 | 0,001 | 0,002 | 0,003 | |||
| t2 | 0,002 | 0,003 | 0,004 | |||
| t3 | 0,12 | 0,2 | ||||
| u | 22 | 27 | 33 | 38 | 48 | |
| N +/- 0,1 | 13,6 | 16,6 | 21,2 | 23,2 | 28,2 | |
| X | 4 | 5 | 6 | 7 | 11 | |
| y d +/- 0,4 | 2 | 3 | ||||
| \alpha | 8°17'50» | |||||
| a d1 измеряется в основной плоскости. b Размеры для справок. c Фаска или радиус ограничены диаметром d11. d Для формы JF допуск — +/- 0,1. | ||||||
3.2.6 Для хвостовиков исполнения JD диаметр центрального отверстия для подвода СОЖ — d10 указан на рисунке 8.
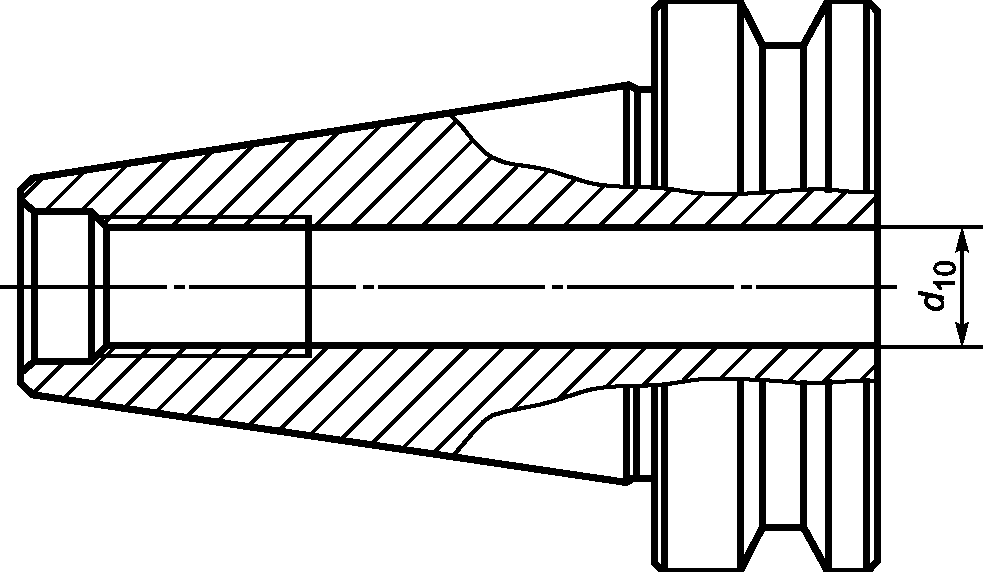
Диаметр d10 должен быть меньше или равен диаметру резьбы отверстия хвостовика и диаметру резьбы резьбовой вставки по ГОСТ ИСО 7388-3.
3.2.7 Для хвостовиков исполнения JF размеры боковых отверстий для подвода СОЖ указаны на рисунке 9 и в таблице 7.
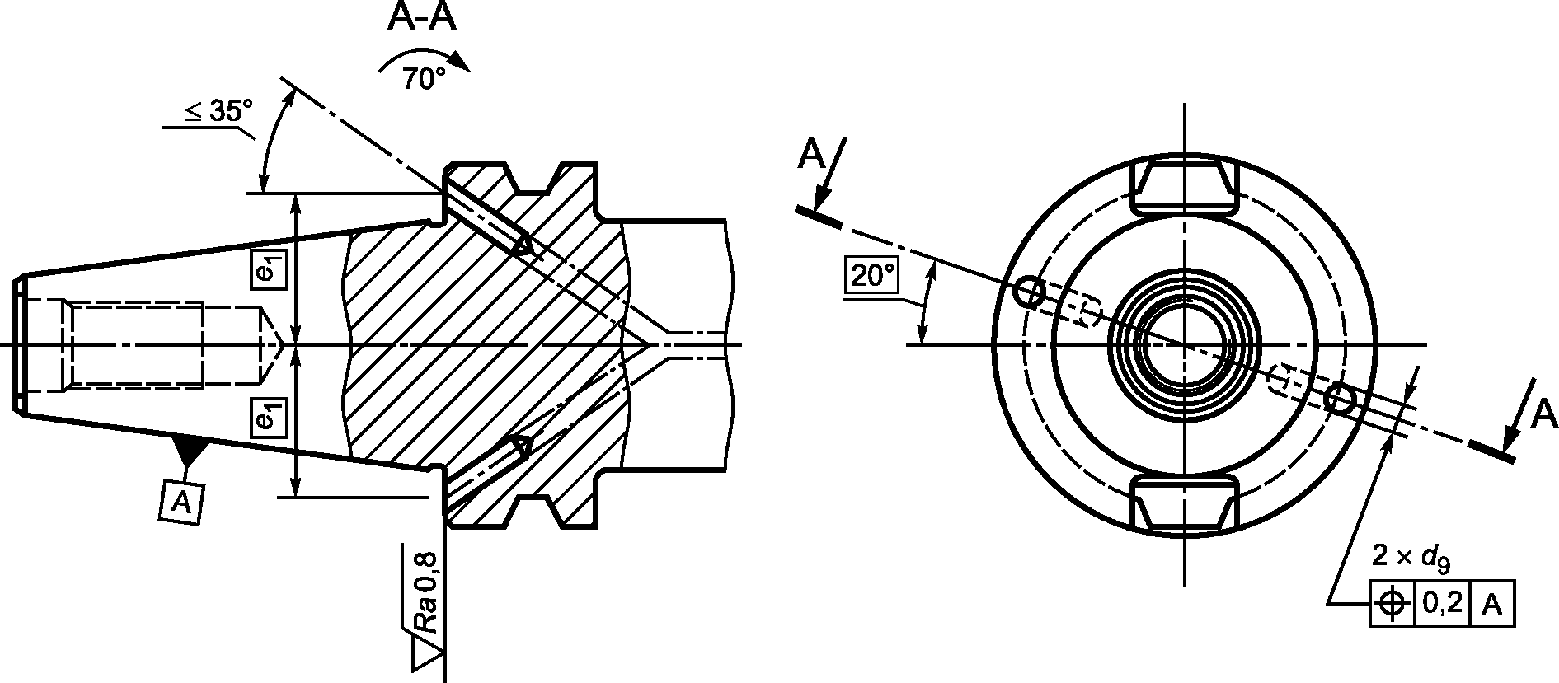
| Обозначение конуса хвостовика | d9 не более |
e1 |
|---|---|---|
| 30 | 2 | 20 |
| 40 | 4 | 27 |
| 45 | 5 | 35 |
| 50 | 6 | 42 |
| 60 | 8 | 66 |
Боковые отверстия для подвода СОЖ должны выдерживать рабочее давление до 5 MPa; конструкция — на усмотрение изготовителя.
3.2.8 Хвостовики типа J, исполнений JD и JF могут изготавливаться с гнездом для носителя информации, размеры которого должны соответствовать указанным на рисунке 10 и в таблице 8.
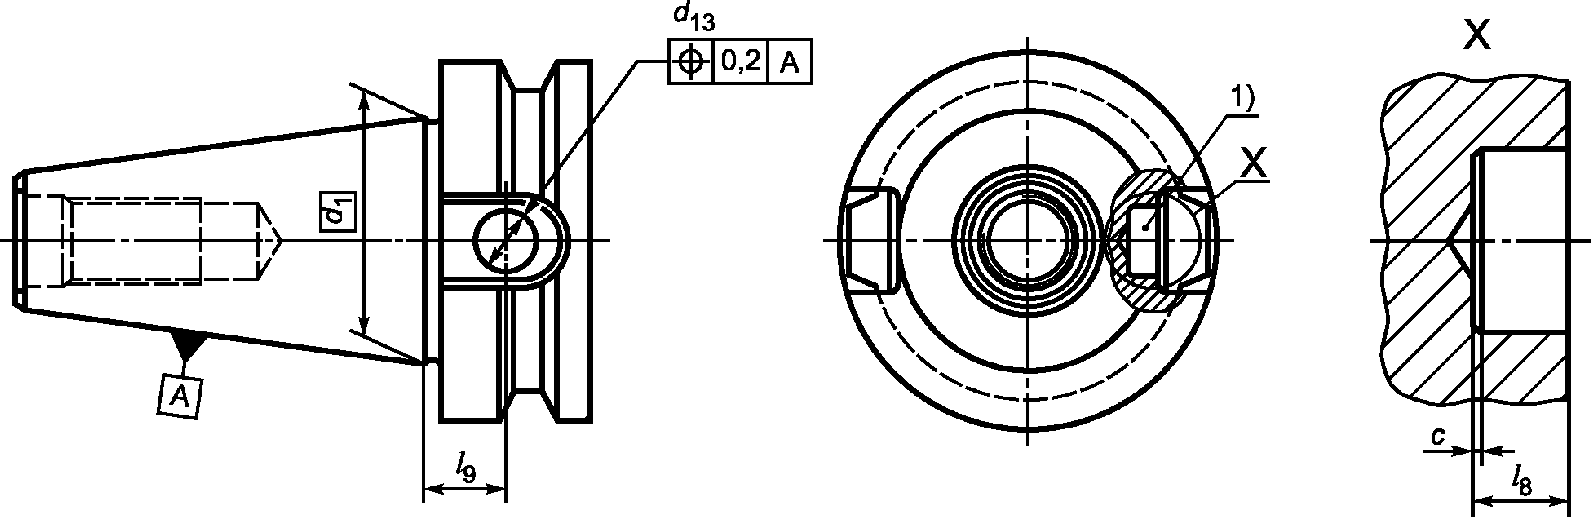
<1> Гнездо для носителя информации расположено на оси расположения режущей кромки инструмента.
4. Характеристики
4.1 Размеры и форма центрового отверстия — в соответствии с ГОСТ 14034:
- форма H — для хвостовиков для ручной смены инструментов;
- форма F — для хвостовиков для автоматической смены инструментов.
4.2 Хвостовики инструментов с конусом 7:24 должны быть термообработаны с учетом требуемой прочности, твердости, глубины закаливаемого слоя. При этом должны быть обеспечены требования к жесткости и износу.
4.3 Неуказанные предельные отклонения — по классу допуска m в соответствии с ГОСТ 30893.1 и классу K в соответствии с ГОСТ 30893.2.
4.4 Степень точности конусов АТ4, АТ5, допуски угла и формы конуса — по ГОСТ 19860. Отклонение угла конуса от номинального располагать в «плюс».
5. Обозначение
5.1 Обозначение хвостовиков инструментов с конусом 7:24 для ручной смены инструмента в соответствии с настоящим стандартом должно включать в себя:
б) обозначение конуса хвостовика;
Пример условного обозначения хвостовика с конусом 7:24 для ручной смены инструмента с конусом 40:
5.2 Обозначение хвостовиков инструментов с конусом 7:24 для автоматической смены инструмента в соответствии с настоящим стандартом должно включать в себя:
б) обозначение типа или исполнения хвостовика A, AD, AF, U, UD, UF, J, JD или JF;
в) обозначение конуса хвостовика;
г) «D» для конструкции с гнездом для носителя информации;
Пример условного обозначения хвостовика с конусом 7:24 для автоматической смены инструмента типа A с конусом 40:
Хвостовик A 40 ГОСТ 25827-2014
То же, для хвостовика формы U с гнездом для носителя информации:
Хвостовик U 40 — D ГОСТ 25827-2014
ПЕРЕЧЕНЬ ТЕХНИЧЕСКИХ ОТКЛОНЕНИЙ С РАЗЪЯСНЕНИЕМ ПРИЧИН ИХ ВНЕСЕНИЯ
Перечень технических отклонений приведен в таблицах ДА.1, ДА.2.
| Структурный элемент (раздел) | Модификация |
| Раздел 4 «Сведения о материале и термообработке» | Изменить наименование раздела 4 на «Характеристики» |
| Дополнить пунктом 4.1: «4.1 Размеры и форма центрового отверстия — в соответствии с ГОСТ 14034: - форма H — для хвостовиков для ручной смены инструментов; - форма F — для хвостовиков для автоматической смены инструментов» | |
| Пояснение — Дополнительные требования введены для возможности изготовления хвостовиков инструмента на предприятиях. | |
| Структурный элемент (раздел) | Модификация |
| Раздел 2 Нормативные ссылки | Ссылка на ISO 2768-1:1989 «Допуски общие. Часть 1. Допуски на линейные и угловые размеры без указания допусков на отдельные размеры» заменен ссылкой на ГОСТ 30893.1-2002 <1> «Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками» |
| Ссылка на ISO 2768-2:1989 «Допуски общие. Часть 2. Геометрические допуски для деталей без указания допусков на отдельные размеры» заменена ссылкой на ГОСТ 30893.2-2002 <1> «Основные нормы взаимозаменяемости. Общие допуски. Допуски формы и расположения поверхностей, не указанные индивидуально» | |
| <1> Степень соответствия — MOD. | |