ГОСТ 25751-83 (СТ СЭВ 6506-88). Государственный стандарт Союза ССР. Инструменты режущие. Термины и определения общих понятий
(утв. и введен в действие Постановлением Госстандарта СССР от 22.04.1983 № 2014)
(ред. от 01.10.1989)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.07.1984.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 22 апреля 1983 г. № 2014
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ТЕРМИНЫ И ОПРЕДЕЛЕНИЯ ОБЩИХ ПОНЯТИЙ
Cutting tools. General terms and definitions
ГОСТ 25751-83 (СТ СЭВ 6506-88)
Дата введения 1 июля 1984 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Государственным комитетом СССР по стандартам
П.А. Шалаев, Л.Я. Малькова, И.А. Слепнева
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 22.04.83 № 2014
периодичность проверки — 10 лет
4. Стандарт полностью соответствует СТ СЭВ 6506-88
6. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 21445-84 | 2.2 |
| ГОСТ 25762-83 | Вводная часть |
7. ПЕРЕИЗДАНИЕ апрель 1990 г. с Изменением № 1, утвержденным в октябре 1989 г. (ИУС 2-90).
Настоящий стандарт устанавливает применяемые в науке, технике и производстве термины и определения понятий, являющиеся общими для всех видов режущих инструментов, а также термины и определения понятий лезвийных инструментов.
Термины, установленные настоящим стандартом, обязательны для применения в документации всех видов, научно-технической, учебной и справочной литературе.
Для каждого понятия установлен один стандартизованный термин. Применение терминов — синонимов стандартизованного термина запрещается. Недопустимые к применению термины-синонимы приведены в стандарте в качестве справочных и обозначены «Ндп».
Для отдельных стандартизованных терминов в стандарте приведены в качестве справочных краткие формы, которые разрешается применять в случаях, исключающих возможность их различного толкования.
Установленные определения можно, при необходимости, изменять по форме изложения, не допуская нарушения границ понятий.
В случае, когда необходимые и достаточные признаки понятий содержатся в буквальном значении термина, определение не приведено, и, соответственно, в графе «Определение» поставлен прочерк.
Данный стандарт следует применять совместно с ГОСТ 25762.
В стандарте в качестве справочных приведены иностранные эквиваленты для ряда стандартизованных терминов на немецком (D), английском (E) и французском (F) языках.
В стандарте приведены алфавитные указатели содержащихся в нем терминов на русском языке и их иностранных эквивалентов.
В стандарте дано справочное приложение, в котором приведены пояснения к стандартизованным терминам, отмеченным *.
Стандартизованные термины набраны полужирным шрифтом, их краткая форма — светлым, недопустимые термины — курсивом.
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ
| Безотказность | 5.12 |
|---|---|
| Безотказность лезвия | 5.12 |
| Безотказность режущего инструмента | 5.12 |
| Восстанавливаемость | 5.14 |
| Восстанавливаемость лезвия | 5.14 |
| Восстанавливаемость режущего инструмента | 5.14 |
| Восстановление | 5.5 |
| Восстановление лезвия | 5.5 |
| Восстановление режущего инструмента | 5.5 |
| Время восстановления | 5.6 |
| Время восстановления лезвия | 5.6 |
| Время восстановления режущего инструмента | 5.6 |
| Выглаживатель | 4.2 |
| Выглаживатель лезвийного инструмента | 4.2 |
| Головка инструментальная | 2.11.1 |
| Долговечность | 5.13 |
| Долговечность лезвия | 5.13 |
| Долговечность режущего инструмента | 5.13 |
| Зенкер | 3.24.2 |
| Зенкер-подголовка | 3.24.4 |
| Зенкер торцовый | 3.24.5 |
| Зенковка | 3.24.4 |
| Зенковка торцовая | 3.24.5 |
| Зуб | 4.1 |
| Зуб винтовой | 4.1.7 |
| Зуб винтовой лезвийного инструмента | 4.1.7 |
| Зуб вставной | 4.7 |
| Зуб затылованный | 4.1.1 |
| Зуб затылованный лезвийного инструмента | 4.1.1 |
| Зуб калибрующий | 4.1.4 |
| Зуб калибрующий лезвийного инструмента | 4.1.4 |
| Зуб лезвийного инструмента | 4.1 |
| Зуб незатылованный | 4.1.2 |
| Зуб незатылованный лезвийного инструмента | 4.1.2 |
| Зуб острозаточенный | 4.1.2 |
| Зуб остроконечный | 4.1.2 |
| Зуб периферийный | 4.1.5 |
| Зуб периферийный лезвийного инструмента | 4.1.5 |
| Зуб режущий | 4.1.3 |
| Зуб режущий лезвийного инструмента | 4.1.3 |
| Зуб торцовый | 4.1.6 |
| Зуб торцовый лезвийного инструмента | 4.1.6 |
| Инструмент абразивный | 2.2 |
| Инструмент быстрорежущий | 3.1.1 |
| Инструмент дереворежущий | 2.4 |
| Инструмент зуборезный | 2.17 |
| Инструмент леворежущий 3.15 |
|
| Инструмент лезвийный | 2.1 |
| Инструмент лезвийный обкаточный | 3.18.2 |
| Инструмент лезвийный периферийный | 3.7 |
| Инструмент лезвийный периферийно-торцовый | 3.9 |
| Инструмент лезвийный профильный | 3.18 |
| Инструмент лезвийный торцовый | 3.8 |
| Инструмент лезвийный с клееной пластиной | 3.12 |
| Инструмент лезвийный с напайной пластиной | 3.11 |
| Инструмент лезвийный со сменной пластиной | 3.10 |
| Инструмент лезвийный фасонный | 3.18.1 |
| Инструмент машинно-ручной | 2.16 |
| Инструмент машинный | 2.15 |
| Инструмент минералокерамический | 3.3 |
| Инструмент металлорежущий | 2.3 |
| Инструмент многолезвийный | 3.6 |
| Инструмент насадной | 2.12 |
| Инструмент обкаточный | 3.18.2 |
| Инструмент однолезвийный | 3.5 |
| Инструмент осевой | 3.24 |
| Инструмент пластинчатый | 2.8 |
| Инструмент праворежущий | 3.15 |
| Инструмент режущий | 1.1 |
| Инструмент режущий алмазный | 3.4 |
| Инструмент режущий дисковый | 2.5 |
| Инструмент режущий комбинированный | 3.14 |
| Инструмент режущий конический | 2.7 |
| Инструмент режущий косозубый | 3.20 |
| Инструмент режущий насадной | 2.12 |
| Инструмент режущий машинный | 2.15 |
| Инструмент режущий машинно-ручной | 2.16 |
| Инструмент режущий минералокерамический | 3.3 |
| Инструмент режущий осевой | 3.24 |
| Инструмент режущий пластинчатый | 2.8 |
| Инструмент режущий прямозубый | 3.19 |
| Инструмент режущий разжимной | 2.9.1 |
| Инструмент режущий ротационный | 3.17 |
| Инструмент режущий ручной | 2.14 |
| Инструмент режущий с винтовым зубом | 3.21 |
| Инструмент режущий сборный | 2.11 |
| Инструмент режущий составной | 2.10 |
| Инструмент режущий стальной | 3.1 |
| Инструмент режущий твердосплавный | 3.2 |
| Инструмент режущий хвостовой | 2.13 |
| Инструмент режущий цельный | 2.9 |
| Инструмент режущий цилиндрический | 2.6 |
| Инструмент резьбонарезной | 2.18 |
| Инструмент ручной | 2.14 |
| Инструмент сборный | 2.11 |
| Инструмент с лезвием направленным | 3.13 |
| Инструмент составной | 2.10 |
| Инструмент стальной | 3.1 |
| Инструмент твердосплавный | 3.2 |
| Инструмент фасонный | 3.18.1 |
| Инструмент хвостовой | 2.13 |
| Инструмент цельный | 2.9 |
| Канавка стружечная | 4.9 |
| Канавка стружкозавивающая | 4.9.2 |
| Канавка стружкоразделительная | 4.9.1 |
| Корпус | 1.7 |
| Корпус режущего инструмента | 1.7 |
| Критерий затупления | 5.4.1 |
| Критерий затупления лезвия | 5.4.1 |
| Критерий затупления режущего инструмента | 5.4.1 |
| Критерий отказа | 5.4 |
| Критерий отказа лезвия | 5.4 |
| Критерий отказа режущего инструмента | 5.4 |
| Кромка режущая | 1.6.3 |
| Лезвие | 1.6 |
| Лезвие инструмента | 1.6 |
| Ленточка лезвия | 4.4 |
| Метчик | 3.24.6 |
| Надежность | 5.15 |
| Надежность лезвия | 5.15 |
| Надежность режущего инструмента | 5.15 |
| Напильник | 3.27 |
| Наработка гамма-процентная до отказа | 5.8.4 |
| Наработка гамма-процентная до отказа лезвия | 5.8.4 |
| Наработка гамма-процентная до отказа режущего инструмента | 5.8.4 |
| Наработка до отказа | 5.8.2 |
| Наработка до отказа лезвия | 5.8.2 |
| Наработка лезвия | 5.8 |
| Наработка лезвия гамма-процентная относительная | 5.8.4.1 |
| Наработка лезвия между отказами | 5.8.1 |
| Наработка лезвия между отказами средняя | 5.16 |
| Наработка лезвия установленная безотказная | 5.8.5 |
| Наработка между отказами | 5.8.1 |
| Наработка между отказами средняя | 5.16 |
| Наработка режущего инструмента | 5.8 |
| Наработка режущего инструмента гамма-процентная относительная | 5.8.4.1 |
| Наработка режущего инструмента до отказа | 5.8.2 |
| Наработка режущего инструмента между отказами | 5.8.1 |
| Наработка режущего инструмента между отказами средняя | 5.16 |
| Наработка режущего инструмента установленная | 5.8.5 |
| Наработка установленная | 5.8.5 |
| Неработоспособность | 5.2 |
| Нож | 4.7 |
| Нож лезвийного инструмента | 4.7 |
| Отверстие посадочное | 1.5.2 |
| Отверстие режущего инструмента посадочное | 1.5.2 |
| Отказ | 5.3 |
| Отказ внезапный | 5.3.1 |
| Отказ лезвия внезапный | 5.3.1 |
| Отказ лезвия постепенный | 5.3.2 |
| Отказ лезвия стойкостной | 5.3.2.1 |
| Отказ лезвия точностной | 5.3.2.2 |
| Отказ постепенный | 5.3.2 |
| Отказ режущего инструмента | 5.3 |
| Отказ режущего инструмента внезапный | 5.3.1 |
| Отказ режущего инструмента постепенный | 5.3.2 |
| Отказ режущего инструмента стойкостной | 5.3.2.1 |
| Отказ режущего инструмента точностной | 5.3.2.2 |
| Отказ стойкостной | 5.3.2.1 |
| Отказ точностной | 5.3.2.2 |
| Периодичность восстановления лезвия назначенная | 5.9 |
| Периодичность восстановления назначенная | 5.9 |
| Периодичность восстановления режущего инструмента назначенная | 5.9 |
| Период стойкости | 5.10 |
| Период стойкости гамма-процентный | 5.18 |
| Период стойкости лезвия | 5.10 |
| Период стойкости лезвия гамма-процентный | 5.18 |
| Период стойкости лезвия полный | 5.11 |
| Период стойкости лезвия средний | 5.17 |
| Период стойкости лезвия установленный | 5.20 |
| Период стойкости полный | 5.11 |
| Период стойкости полный средний | 5.21 |
| Период стойкости режущего инструмента | 5.10 |
| Период стойкости режущего инструмента гамма-процентный | 5.18 |
| Период стойкости режущего инструмента полный | 5.11 |
| Период стойкости режущего инструмента полный средний | 5.21 |
| Период стойкости режущего инструмента установленный | 5.20 |
| Период стойкости средний | 5.17 |
| Период стойкости установленный | 5.20 |
| Пластина опорная | 4.6 |
| Пластина опорная режущего инструмента | 4.6 |
| Пластина режущая | 4.5 |
| Плашка | 3.24.7 |
| Поверхность задняя | 1.6.2 |
| Поверхность лезвия задняя | 1.6.2 |
| Поверхность лезвия передняя | 1.6.1 |
| Поверхность передняя | 1.6.1 |
| Подрезка | 3.24.5 |
| Полотно ножовочное | 3.26 |
| Протяжка | 3.25 |
| Работоспособность | 5.1 |
| Развертка | 3.24.3 |
| Резервирование | 5.23 |
| Резервирование режущего инструмента | 5.23 |
| Резец | 3.22 |
| Ресурс | 5.8.3 |
| Ресурс лезвия | 5.8.3 |
| Ресурс режущего инструмента | 5.8.3 |
| Сверло | 3.24.1 |
| Секция | 4.8 |
| Секция лезвийного инструмента | 4.8 |
| Состояние неработоспособное лезвия | 5.2 |
| Состояние неработоспособное режущего инструмента | 5.2 |
| Состояние предельное | 5.7 |
| Состояние предельное лезвия | 5.7 |
| Состояние предельное режущего инструмента | 5.7 |
| Состояние работоспособное лезвия | 5.1 |
| Состояние работоспособное режущего инструмента | 5.1 |
| Стружколом | 4.10 |
| Управление надежностью | 5.22 |
| Управление надежностью режущего инструмента | 5.22 |
| Фаска лезвия | 4.3 |
| Фреза | 3.23 |
| Хвостовик | 1.5.1 |
| Хвостовик режущего инструмента | 1.5.1 |
| Цековка | 3.24.5 |
| Часть крепежная | 1.5 |
| Часть лезвийного инструмента калибрующая | 1.2.2 |
| Часть режущего инструмента крепежная | 1.5 |
| Часть режущего инструмента направляющая | 1.3 |
| Часть режущего инструмента рабочая | 1.2 |
| Часть лезвийного инструмента режущая | 1.2.1 |
| Часть режущего инструмента соединительная | 1.4 |
| Шевер | 3.28 |
| АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ НА НЕМЕЦКОМ ЯЗЫКЕ |
| Anflachsenker | 3.24.5 |
|---|---|
| Arbeitsteil vom Schneidwerkzeug | 1.2 |
| Bohrer | 3.24.1 |
| Einschneidiges Werkzeug | 3.5 |
| Feile | 3.27 |
| Fräser | 3.23 |
| Freiflache | 1.6.2 |
| Gefräster Zahn | 4.1.2 |
| Gewindebohrer | 3.24.6 |
| Hartmetallwerkzeug | 3.2 |
| Hinterdrehter Zahn | 4.1.1 |
| Kalibrierzahn | 4.1.4 |
| Kopfsenker | 3.24.5 |
| Mehrschneidiges Werkzeug | 3.6 |
| Meißel | 3.22 |
| Messer | 4.7 |
| Oxidkeramisches Werkzeug | 3.3 |
| Räumwerkzeug | 3.25 |
| Reibahle | 3.24.3 |
| Sägeblatt | 3.26 |
| Schabrad | 3.28 |
| Schneide | 1.6.3 |
| Schneideisen | 3.24.7 |
| Schneidkeil | 1.6 |
| Schneidplatte | 4.5 |
| Schneidwerkzeug aus Schnellarbeitsstahl | 3.1.1 |
| Schneidwerkzeug zur Holzbearbeitung | 2.4 |
| Schneidwerkzeug zur Metallbearbeitung | 2.3 |
| Spanbrecher | 4.10 |
| Spanfläche | 1.6.1 |
| Spanleitnut (e) | 4.9.2 |
| Spannut (e) | 4.9 |
| Spiralsenker | 3.24.2 |
| Spitzsenker | 3.24.4 |
| Stirnzahn | 4.1.6 |
| Umfangszahn | 4.1.5 |
| Werkzeugaufnahme | 1.5.2 |
| Werkzeugkörper | 1.7 |
| Werkzeugschaft | 1.5.1 |
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ НА АНГЛИЙСКОМ ЯЗЫКЕ
| Blade | 4.7 |
|---|---|
| Broach | 3.25 |
| Cemented-carbide cutting tool | 3.2 |
| Cemented-oxide cutting tool | 3.3 |
| Chip breaker | 4.10 |
| Chip-control groove | 4.9.2 |
| Core drill | 3.24.2 |
| Counterbore | 3.24.5 |
| Countersink | 3.24.4 |
| Cutting edge | 1.6.3 |
| Cutting tip | 4.5 |
| Cutting wedge | 1.6 |
| Drill | 3.24.1 |
| End tooth | 4.1.6 |
| Face | 1.6.1 |
| File | 3.27 |
| Finish tooth | 4.1.4 |
| Flank | 1.6.2 |
| Flute | 4.9 |
| Form-relieved tooth | 4.1.1 |
| Gear-shaving cutter | 3.28 |
| High-speed steel-cutting tool | 3.1.1 |
| Metal-cutting tool | 2.3 |
| Milled tooth | 4.1.2 |
| Milling cutter | 3.23 |
| Multi-point cutting tool | 3.6 |
| Peripheral tooth | 4.1.5 |
| Reamer | 3.24.3 |
| Saw blade | 3.26 |
| Single-point cutting tool | 3.5; 3.22 |
| Spot facer | 3.24.5 |
| Tap | 3.24.6 |
| Threading die | 3.24.7 |
| Tool body | 1.7 |
| Tool mounting bore | 1.5.2 |
| Tool shank | 1.5.1 |
| Wood-cutting tool | 2.4 |
| Working part of cutting tool | 1.2 |
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ НА ФРАНЦУЗСКОМ ЯЗЫКЕ
| Alesage de l'outil | 1.5.2 |
|---|---|
| Alesoir | 3.24.3 |
| Alesoir-fraise | 3.24.4 |
| Arête | 1.6.3 |
| Brise-copeau | 4.10 |
| Broche | 3.25 |
| Corps de l'outil | 1.7 |
| Dent de bout | 4.1.6 |
| Dent de calibrage | 4.1.4 |
| Dent detalonée | 4.1.1 |
| Dent fraisée | 4.1.2 |
| Dent periphérique | 4.1.5 |
| Face de coupe | 1.6.1 |
| Face de depoille | 1.6.2 |
| Filière | 3.24.7 |
| Foret | 3.24.1 |
| Foret aleseur | 3.24.2 |
| Fraise | 3.23 |
| Goujure | 4.9 |
| Lame | 4.7 |
| Lame de scie | 3.26 |
| Lime | 3.27 |
| Mise de coupe | 4.5 |
| Outil \text{а} chambrer | 3.24.1 |
| Outil \text{а} lamer | 3.24.2 |
| Outil \text{а} partie active unique | 3.22 |
| Outil \text{а} partie multiples | 3.6 |
| Outil \text{а} partie unique | 3.5 |
| Outil coupant en acier rapide | 3.1.1 |
| Outil coupant en ceramiques | 3.3 |
| Outil coupant en metal dur | 3.2 |
| Outil coupant pour le travail du bois | 2.4 |
| Outil coupant pour le travail du metal | 2.3 |
| Outil couteau «shaving» | 3.28 |
| Partie active de l'outil | 1.2 |
| Queue de l'outil | 1.5.1 |
| Reinure | 4.9 |
| Reinure roule-copeau | 4.9.2 |
| Taillant | 1.6 |
| Taraud | 3.24.6 |
ПОЯСНЕНИЯ К НЕКОТОРЫМ ТЕРМИНАМ
3. К терминам «Критерий отказа режущего инструмента» и «Критерий затупления режущего инструмента». Критерий отказа режущего инструмента определяется в зависимости от требований к обработке при выполнении конкретной технологической операции. Например, на операциях предварительной обработки с невысокими требованиями к шероховатости поверхности и точности размеров критериями отказа могут быть приняты предельно допустимые значения износа инструмента по задней поверхности лезвия, определенные по условию его рациональной эксплуатации, значения силы резания. На операциях окончательной обработки режущим инструментом, где основными требованиями к обработке являются допуски размеров формы и расположения обработанных поверхностей, критерием отказа может быть принято их предельно допустимое значение. Критерий затупления режущего инструмента — частный случай критерия отказа характеризуется значением износа инструмента, преимущественно по задней поверхности лезвия.
5. К термину «Период стойкости режущего инструмента». Период стойкости является частным случаем временной наработки до отказа и между отказами, когда наработка выражена временем резания. Существует связь между периодом стойкости и наработкой между отказами, например, временная наработка между отказами, выраженная машинным временем Tм, и период стойкости T связаны зависимостью:
T_{\text{м}} = T \frac{l_{\text{р}.\text{х}}}{l_{\text{р}}} = T \frac{t_{\text{р}.\text{х}}}{t_{\text{р}}} ,
где lр.х и tр.х — соответственно длина и время рабочего хода инструмента;
lр, tр — соответственно длина и время резания.
Путевая наработка между отказами l и период стойкости T связаны зависимостью:
где v — скорость резания, м/мин.
6. К термину «Назначенная периодичность восстановления режущего инструмента». Восстановление режущего инструмента осуществляется: при отказе или по назначенной периодичности. Периодичность восстановления инструментов определяется с учетом их функционального назначения, конструктивного исполнения приспособленности к восстановлению, а также ограничений условий технологической операции, например, обеспечением наибольшей производительности или наименьших приведенных затрат на обработку.
7. К термину «Надежность режущего инструмента». Надежность режущего инструмента — одно из совокупности свойств, обусловливающих его качество, является комплексным свойством, которое может включать безотказность, долговечность, восстанавливаемость и ремонтопригодность режущего инструмента как в отдельности, так и определенное сочетание этих свойств. Эти свойства обеспечивают при проектировании, изготовлении и эксплуатации инструмента. Безотказность является основным свойством, определяющим надежность режущих инструментов, непрерывное сохранение работоспособности которых необходимо для завершения обработки. Долговечность, как свойство, определяющее главным образом эффективность использования инструмента, является наиболее значимым для сложных дорогостоящих режущих инструментов, например червячных фрез, долбяков, протяжек и др. В зависимости от принципа ограничения наработки, а также последствий отказа, надежность режущего инструмента может оцениваться одним или несколькими показателями, характеризующими одно или несколько ее свойств.
8. К терминам «Относительная гамма-процентная наработка режущего инструмента» и «Относительный гамма-процентный период стойкости режущего инструмента». Относительная гамма-процентная наработка характеризует однородность исходных свойств, например лезвий, условий обработки. Относительная гамма-процентная наработка характеризует эффективность метода управления надежностью режущего инструмента. Как при неизменной средней наработке между отказами T, так и при ее увеличении предпочтителен метод, обеспечивающий увеличение относительной гамма-процентной наработки. Данные пояснения справедливы и для термина «Относительный гамма-процентный период стойкости».
9. К термину «Управление надежностью режущего инструмента». Управление надежностью режущего инструмента предусматривает действия, направленные на измерение параметров инструмента, характеристик и условий обработки. Управление надежностью режущего инструмента при неизменной средней наработке между отказами T достигается:
где P1(t) — исходная функция вероятности безотказной работы;
- увеличением наработки при заданной вероятности безотказной работы, т.е. t2 > t1 при P2(t2) = P1(t1) = P, как показано на чертеже.
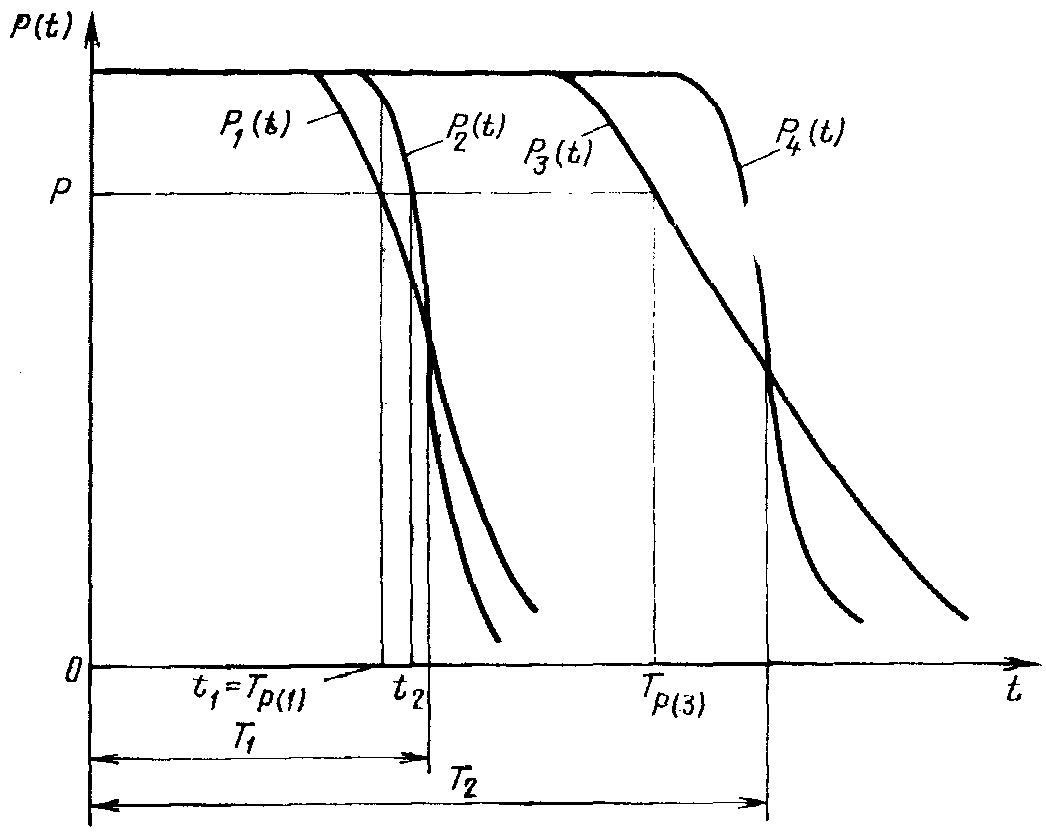
При увеличении средней наработки между отказами T2 достигается одновременное увеличение гамма-процентной наработки
с заданной вероятностью безотказной работы для любых t, т.е.
При сочетании указанных методов управления надежностью инструмента безотказность последнего характеризуется функцией P4(t), как показано на рисунке. Это достигается, например, централизованной заточкой лезвий, регулированием параметров режима резания в течение назначенной средней наработки между отказами T2 и др.
10. К термину «Резервирование режущего инструмента». Повышение показателей надежности режущего инструмента может быть достигнуто путем введения избыточных элементов рабочей или крепежной частей.