ГОСТ 24782-90. Государственный стандарт Союза ССР. Изделия швейные для военнослужащих. Приемочный контроль качества продукции
Актуально на 01.11.2026.
Как цитировать: "ГОСТ 24782-90. Государственный стандарт Союза ССР. Изделия швейные для военнослужащих. Приемочный контроль качества продукции". ГОСТ 24782-90. https://bukva.ai/docs/standart-gost-24782-90
(утв. и введен в действие Постановлением Госстандарта СССР от 30.03.1990 № 735)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято Постановлением Госстандарта СССР от 23.12.1991 № 2040. Документ утрачивает силу с 1 июля 2001 года. Документ введен в действие с 1 июля 1991 года. Взамен ГОСТ 24782-81.
Утвержден и введен в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 30 марта 1990 г. № 735
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ИЗДЕЛИЯ ШВЕЙНЫЕ ДЛЯ ВОЕННОСЛУЖАЩИХ
ПРИЕМОЧНЫЙ КОНТРОЛЬ КАЧЕСТВА ПРОДУКЦИИ
Army uniforms. Acceptance inspection of quality
Срок действия с 1 июля 1991 года до 1 июля 2001 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Государственным комитетом по легкой промышленности при Госплане СССР Министерством обороны СССР
З.С. Чубарова, канд. техн. наук; В.И. Метелев, канд. техн. наук (руководитель темы); И.И. Прихно; А.В. Некраха; Л.Д. Викторова, канд. техн. наук; Л.В. Метряева; Н.В. Панская
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 30.03.90 № 735
3. Срок первой проверки — 1994 г.
Периодичность проверки — 5 лет
5. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 4103-82 | 1.6 |
| ГОСТ 18321-73 | 1.7 |
Настоящий стандарт распространяется на швейные изделия, изготовляемые для Министерства обороны СССР, Министерства внутренних дел СССР, Комитета государственной безопасности СССР, и устанавливает правила их приемки по качеству.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Стандарт устанавливает порядок проведения приемочного контроля готовой продукции отделами технического контроля (ОТК) предприятий-изготовителей и представителями заказчика, а также инспекционного контроля.
1.2 Готовые швейные изделия принимают поштучно или партиями.
Партией считают изделия одного наименования, артикула, оформленные одним документом о качестве, изготовленные в течение определенного интервала времени в одних и тех же производственных условиях, подобранные по установленной шкале размеров, сортам, размещенные отдельно в помещении для приема и предназначенные для отгрузки в один адрес. Объем партий, представляемых на контроль, устанавливается в зависимости от ассортимента изделий и от условий производства и согласовывается с представительством заказчика. Допускается по согласованию с представительством заказчика партию продукции принимать по частям.
1.3 Контроль качества проводится по следующим группам швейных изделий:
шинельно-пальтовая (шинели, пальто, плащи, куртки и брюки утепленные, бушлаты, плащи-накидки);
костюмно-платьевая (мундиры, кители, тужурки, куртки, фланелевки, форменки, платья, брюки, юбки);
изделия текстильной галантереи (галстуки, воротники форменные и т.д.);
1.4. Контроль качества изделий проводится по четырем контролируемым признакам: «принято в предъявленной сортности», «возвращено на исправление», «переведено во 2-й сорт», «забраковано».
1.5. При приемке изделий применяют сплошной и статистический виды контроля.
Предприятие-изготовитель применяет сплошной контроль качества продукции, представительство заказчика — сплошной и статистический контроль качества.
1.6 Методы контроля качества — по ГОСТ 4103.
1.7. Выборку отбирают методом случайного отбора по ГОСТ 18321 пропорционально сортам изделий в партии. Если расчеты за поставку продукции ведутся с учетом размеров изделий, дополнительно должна соблюдаться и пропорциональность изделий в выборке по размерам.
1.8 По результатам контроля выборки принимают одно из следующих решений относительно всей контролируемой партии:
возвращается на исправление дефектов в подсортировку;
2. ОПРЕДЕЛЕНИЕ ПЛАНА СТАТИСТИЧЕСКОГО КОНТРОЛЯ
2.1. Для определения плана статистического контроля в соответствии с объемом представленной партии и приемочным уровнем дефектности устанавливают объем выборки, уровень контроля, приемочные числа.
Приемочный уровень дефектности устанавливают по согласованию между изготовителем и представительством заказчика в соответствии с приложением 1.
2.2. Предусматривают два вида контроля: нормальный и усиленный и четыре уровня контроля: три общих — I, II, III и один специальный.
Уровень контроля I следует применять при контроле партий нательного и постельного белья, перчаток и рукавиц, изделий текстильной галантереи.
Уровень контроля II следует применять при контроле партий изделий шинельно-пальтовой, костюмно-платьевой групп из хлопчатобумажных тканей, форменных рубашек, блузок, специальной одежды.
Уровень контроля III следует применять при контроле партий изделий шинельно-пальтовой, костюмно-платьевой групп из шерстяных тканей, погон, погончиков, петлиц, головных уборов, защитной одежды, меховых изделий.
Специальный уровень контроля следует применять при инспекционном и разрушающем контроле.
2.3. В зависимости от объема предъявленной партии и уровня контроля устанавливают объем выборки по табл. 1.
Примечание. При объемах партии до 16 ед. применяют сплошной вид контроля.
2.4 Приемочные числа устанавливают для двух видов контролируемых признаков изделий:
Сп — приемочное число для изделий, переведенных во 2-й сорт;
Св — приемочное число для изделий, возвращенных на исправление.
2.5. Приемочные числа в зависимости от объема выборки и приемочного уровня дефектности определяют по табл. 2 и 3.
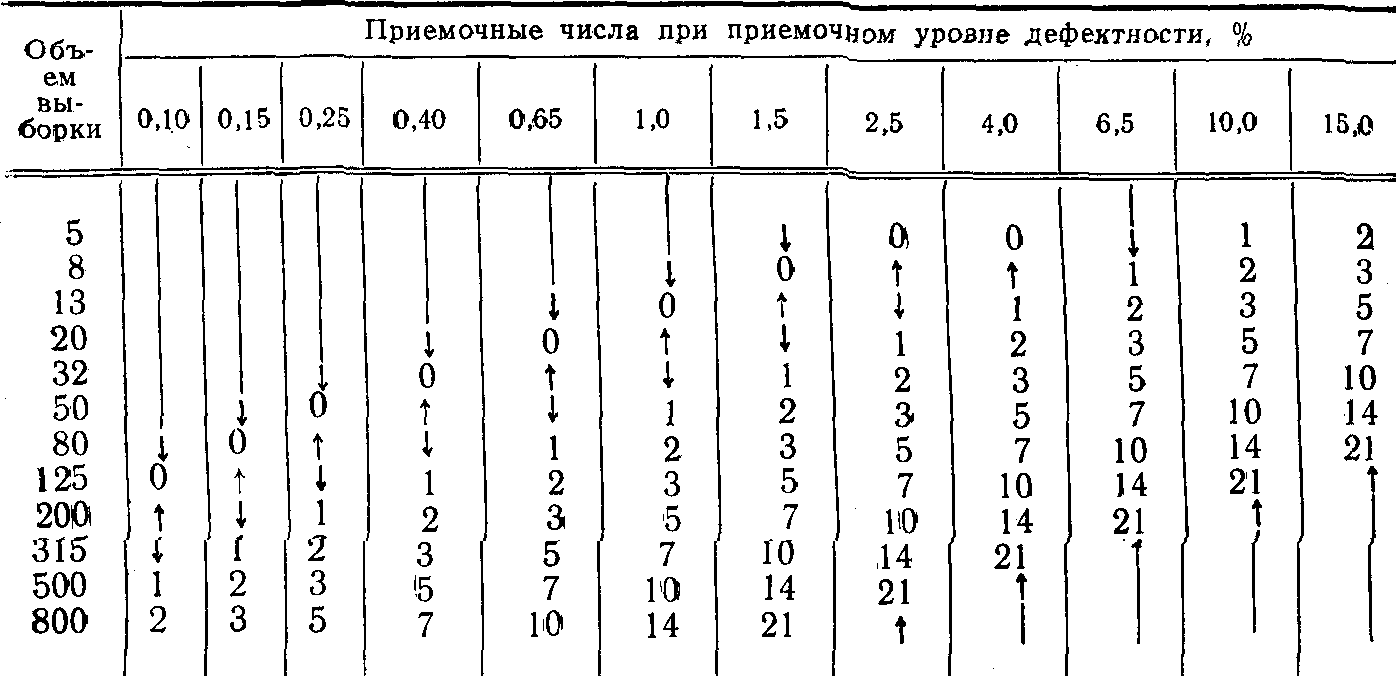
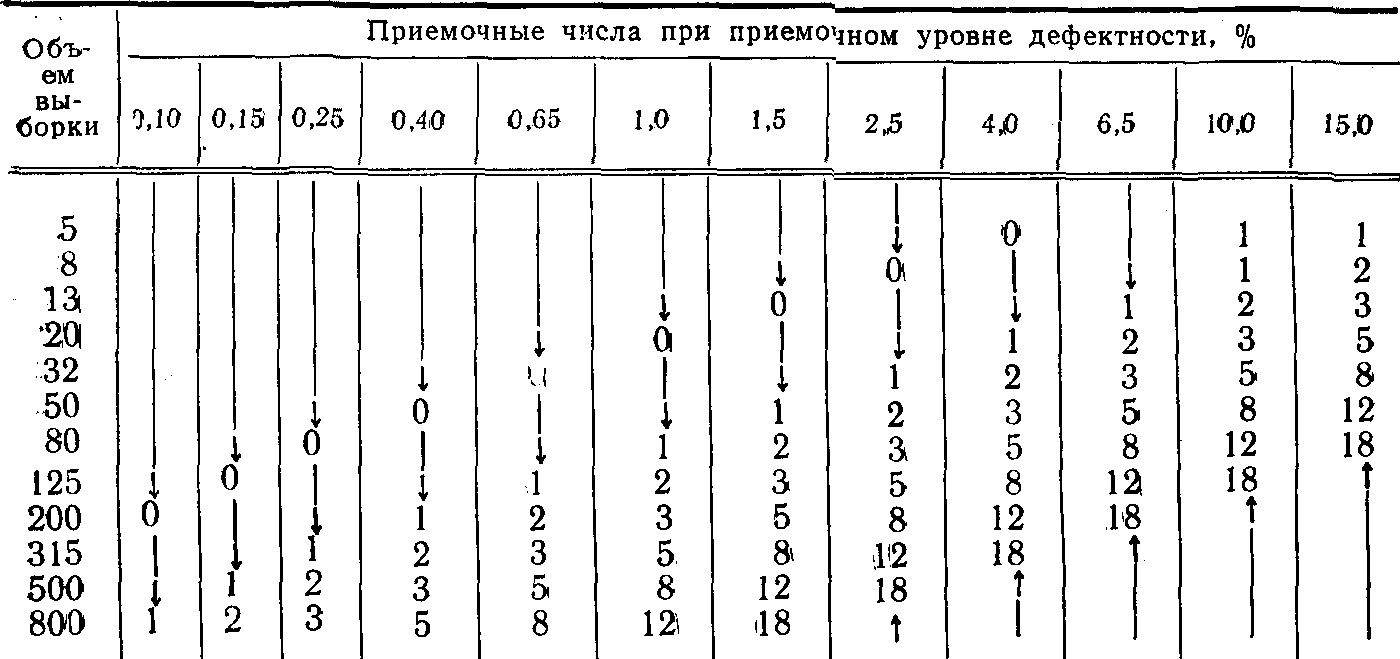
Приемочные числа для Сп и Св находят отдельно на пересечении найденной строки и графы, соответствующей приемочному уровню дефектности.
2.6. Если на пересечении графы и строки не указано приемочное число, то следует, двигаясь по направлению, указанному стрелкой, найти первое приемочное число, расположенное под (над) стрелкой, а объем выборки взять из строки, соответствующей данному приемочному числу.
Для проведения контроля объем выборки выбирают наибольший из найденных. Приемочные числа корректируют в соответствии с окончательно принятыми объемами выборки. Полученные данные плана контроля записывают в инструкционную карту, форма которой приведена в приложении 2.
3. ПОРЯДОК ПРОВЕДЕНИЯ КОНТРОЛЯ
3.1 Перед началом контроля партии продукции проверяют:
правильность укомплектования партии изделий по количеству, размерам, сортам и комплектности;
соответствие качественных показателей материалов, из которых изготовлена продукция, требованиям НТД — по анализам и протоколам испытаний;
правильность маркировки, упаковки и укладки партии;
правильность заполнения сопроводительных документов на партию.
3.2. Каждое изделие в выборке или партии проверяют на соответствие требованиям НТД и правильность установленного ОТК сорта.
3.3. Партию продукции принимают, если количество переведенных во 2-й сорт и возвращенных на исправление изделий в выборке равно или меньше соответствующих приемочных чисел и если суммарное количество изделий в партии, предъявленных 2-м сортом и переведенных во 2-й сорт с учетом пересчета на всю партию, не превышает процента, установленного по согласованию между поставщиком и заказчиком. При этом в выборке не должно быть обнаружено ни одного изделия, подлежащего переводу в забракованные.
3.4. Партия продукции приемке не подлежит и возвращается предприятию на исправление и подсортировку, если количество изделий, возвращенных на исправление или переведенных во 2-й сорт, в выборке больше соответствующих приемочных чисел или суммарное количество изделий в партии, предъявленных 2-м сортом и переведенных во 2-й сорт, больше установленного процента или обнаружено хотя бы одно изделие, подлежащее переводу в забракованные.
3.5. Количество изделий в партии, переведенных во 2-й сорт, определяют перерасчетом результатов контроля выборки на всю партию согласно приложению 3.
По согласованию с заказчиком допускается не производить пересчет результатов контроля на всю партию.
3.6. Возвращенную партию продукции после устранения дефектов и повторной проверки ОТК предприятия предъявляют представительству заказчика для повторного контроля.
3.7. Нормальный контроль является основным видом статистического контроля. Если в ходе нормального контроля две из пяти последовательных партий не будут приняты, переходят к усиленному контролю.
Если в ходе усиленного контроля две из пяти последовательных партий не будут приняты или если десять очередных партий принимаются по условиям усиленного контроля, статистический контроль приостанавливают, переходят к сплошному контролю и принимают меры для улучшения качества продукции.
Если по результатам принятых мер пять последовательных партий при усиленном контроле будут приняты, переходят от сплошного контроля к нормальному статистическому контролю.
3.8 Пример применения стандарта приведен в приложении 4.
ОПРЕДЕЛЕНИЕ ПРИЕМОЧНОГО УРОВНЯ ДЕФЕКТНОСТИ
1. Приемочные уровни дефектности определяются на основании анализа сведений о качестве принятой представительством заказчика продукции за год работы, предшествующей году внедрения настоящего стандарта.
2. За приемочные уровни дефектности принимают значения средних уровней дефектности (0,10; 0,15; 0,25; 0,40; 0,65; 1,0; 1,5; 2,5; 4,0; 6,5; 10,0; 15,0), близкие к рассчитанным значениям, но не превышающие их.
Приемочные уровни дефектности при необходимости корректируют.
2.1 Средние уровни дефектности (q) на предприятии вычисляют по формуле
\overline{q} = \frac{\sum_{i = 1} q_{i} \cdot N_{i}}{\sum_{i = 1}^{m} N_{i}} , (1)
где qi — дефектные изделия в i-й выборке, % (переведено во 2-й сорт, возвращено на исправление);
Ni — объем i-й партии продукции;
i — 1, 2, ..., m — количество принятых партий продукции.
Дефектные изделия в выборке (qi) вычисляют по формуле
q_{i} = \frac{Z_{i}}{n_{i}} \cdot 100, (2)
где Zi — количество дефектных изделий в i-й выборке;
Примечание. Уровни дефектности изделий, отгружаемых «под марку предприятия», не должны превышать значения, полученного по результатам последнего инспекционного контроля.
Вычисления среднего уровня дефектности проводят по табл. 4 отдельно по каждому виду продукции.
Примечание. При внедрении статистического контроля качества в графе «Объем выборки» указывают фактическое количество проверенных изделий.
Приложение 2
Рекомендуемое
Инструкционная карта к акту приемочного контроля качества
1. Инструкционная карта предназначена для ведения учета результатов приемочного контроля партий продукции.
2. Фактические данные в графе 4 записывают суммарное количество изделий 2-го сорта, предъявленных и переведенных во 2-й сорт.
ПОРЯДОК ПЕРЕСЧЕТА КОЛИЧЕСТВА ИЗДЕЛИЙ, ПЕРЕВЕДЕННЫХ ВО 2-й СОРТ (ИЗ 1-го СОРТА), В ВЫБОРКЕ НА ВСЮ ПАРТИЮ
1. Пересчет количества изделий, переведенных во 2-й сорт в выборке, на всю партию продукции проводят по формуле
Z_{\text{пп}} = \frac{Z_{\text{пв}}}{n} \cdot N\prime, (3)
где Zпп — количество изделий, переведенных во 2-й сорт в предъявленной партии продукции;
Zпв — количество изделий, переведенных во 2-й сорт в выборке;
N' — количество изделий 1-го сорта в предъявленной партии продукции.
2. Фактическое количество изделий 2-го сорта во всей партии определяют по формуле
где N» — количество изделий 2-го сорта в предъявленной партии продукции.
Примечание. По согласованию изготовителя с представительством заказчика допускается пересчет результатов контроля выборки на всю партию проводить по каждому «размеру» (полуобхвату груди) изделий отдельно.
1. На контроль предъявлена партия летних полевых костюмов в количестве 1000 ед. Партия костюмов прошла контроль ОТК предприятия и предъявлена для статистического контроля представительству заказчика в следующей сортности: 1-го сорта — 950 ед.; 2-го сорта — 50 ед.
По итогам работы за год установлены приемочные уровни дефектности для изделий:
переведенных во 2-й сорт — qп = 1,5%;
возвращенных на исправление — qв = 1,0%.
Общее количество изделий 2-го сорта в партии допускается не более 15%.
Следует определить план контроля.
Согласно п. 2.2 настоящего стандарта определяем, что должен быть применен уровень контроля II.
По табл. 1 и 2 определяем объемы выборок и приемочные числа.
Полученные значения указываем в табл. 6.
| Вид дефектных изделий | Нормальный контроль | |
| Объем выборки | Приемочное число | |
| Переведенные во 2-й сорт | 80 | 3 |
| Возвращенные на исправление | 80 | 2 |
Проводим контроль предъявленной партии. Результаты контроля указываем в табл. 7.
| Вид дефектных изделий | Нормальный контроль | |
| Приемочное число | Фактически обнаружено дефектных изделий | |
| Забраковано | - | 0 |
| Переведено во 2-й сорт | 3 | 1 |
| Возвращено на исправление | 2 | 2 |
Полученное количество дефектных изделий не превышает приемочных чисел. Для окончательного решения о приеме партии пересчитываем количество переведенных во 2-й сорт изделий в выборке на всю предъявленную партию согласно приложению 3
Z_{\text{пп}} = \frac{1}{80} \times 950 = 11,9.
Полученное число не превышает установленного значения по показателю
q_{\text{п}} = \frac{11,9 \times 100}{950} = 1,25<1,5.
Суммарное количество изделий, предъявленных и переведенных во 2-й сорт, составляет 62 ед., что не превышает допускаемое количество изделий 2-го сорта в партии 150 ед.
Учитывая, что по показателю qв также нет превышения установленного значения (2 < 2,5), партия принимается в предъявленной сортности.
2. На контроль предъявлена указанная в п. 1 партия летних полевых костюмов в количестве 1000 ед., изготовленная по специальной ростовке. Партия костюмов прошла контроль ОТК предприятия и предъявлена для статистического контроля представительству заказчика в следующей сортности: 1-го сорта — 950 ед. (50-го размера — 500 ед., 54-го размера — 450 ед.), 2-го сорта — 50 ед. (50-го размера — 35 ед., 54-го размера — 15 ед.).
В выборке n = 80 ед. представительством заказчика обнаружено: 1-го сорта — 76 ед. (50-го размера — 40 ед., 54-го размера — 36 ед.), 2-го сорта — 4 ед. (50-го размера — 3 ед., 54-го размера — 1 ед.).
При контроле качества из указанного количества изделий 1-го сорта одно изделие 50-го размера представительством заказчика переведено во 2-й сорт.
Полученное количество дефектных изделий (50-го размера — 1 ед.) не превышает приемочных чисел. Для окончательного решения о приеме партии пересчитываем количество переведенных во 2-й сорт изделий в выборке на всю предъявленную партию по каждому размеру отдельно согласно приложению 3 для 50-го размера
Z_{\text{пп}} = \frac{1}{80} \times 500 = 6,25.
Суммарное количество изделий, предъявленных и переведенных во 2-й сорт согласно п. 2 приложения 3, составит: 50-го размера — 42 ед., 54-го размера — 15 ед., всего 57 ед.
Полученное число не превышает допускаемое количество изделий 2-го сорта в партии — 150 ед. Кроме того, соблюдаются условия по показателям qп и qв, следовательно, партия принимается в предъявленной сортности.