ГОСТ 22090.1-93 (ИСО 3823-1-86). Межгосударственный стандарт. Инструменты стоматологические вращающиеся. Часть 1. Боры стальные и твердосплавные
(введен в действие Постановлением Госстандарта России от 02.06.1994 № 160)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 1 января 1995 года. Взамен ГОСТ 22090-89.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 22090-89"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-33342-2015" "ГОСТ 22090-89. Межгосударственный стандарт. Боры зубоврачебные. Общие технические требования и методы испытаний"
  n1["ГОСТ 22090.1-93"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-22090-1-93" "ГОСТ 22090.1-93. Межгосударственный стандарт. Инструменты стоматологические вращающиеся. Часть 1. Боры стальные и твердосплавные (введен в действие Постановлением Госстандарта Росс"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
по стандартизации, метрологии и сертификации от 2 июня 1994 г. № 160
ИНСТРУМЕНТЫ СТОМАТОЛОГИЧЕСКИЕ ВРАЩАЮЩИЕСЯ
Dental rotary instruments. Part 1. Steel and carbide burs
(ИСО 3823-1-86)
Дата введения 1 января 1995 года
Предисловие
1 РАЗРАБОТАН Госстандартом России
ВНЕСЕН Техническим секретариатом Межгосударственного Совета по стандартизации, метрологии и сертификации
2 ПРИНЯТ Межгосударственным Советом по стандартизации, метрологии и сертификации 21 октября 1993 г.
3 Постановлением Комитета Российской Федерации по стандартизации, метрологии и сертификации от 02.06.94 № 160 межгосударственный стандарт ГОСТ 22090.1-93 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 01.01.95
ИНФОРМАЦИОННЫЕ ДАННЫЕ
| Обозначение отечественного НТД, на который дана ссылка | Обозначение соответствующего международного стандарта | Номер пункта, раздела, приложения |
| ГОСТ 8.064-79 | ||
| 5.7 приложения | ГОСТ 9.306-85 | |
| 5.1 приложения | ГОСТ 2789-73 | |
| 5.8 приложения | ГОСТ 19126-79 | |
| 1 приложения | ГОСТ 26634-91 | ИСО 1797-85 |
| 2; 6; 7; ГОСТ Р 50349-92 | ||
| ИСО 2157-84 | 2 | ГОСТ Р 50350.1-92 |
| ИСО 6360-1-85 | Введение; 2 | ГОСТ Р 50350.2-92 |
| ИСО 6360-2-85 Введение; 2 | ||
| ГОСТ Р 50352-92 | ИСО 8325-85 | 2; 6; 7; 8; 9 |
| Настоящий стандарт входит в серию стандартов на стоматологические вращающиеся инструменты, состоящую из двух частей. | ||
| Часть 1. Стальные и твердосплавные боры. | Часть 2. Стальные и твердосплавные боры для окончательной обработки (финиры). | Размеры и другие требования, устанавливаемые для стальных и твердосплавных боров, обеспечивают взаимозаменяемость инструментов. |
| Обозначение для идентификации стоматологических вращающихся инструментов всех типов — по ГОСТ Р 50350.1; ГОСТ Р 50350.2. | Требования настоящего стандарта являются обязательными. | |
<*> См. приложение 1.
Настоящий стандарт устанавливает размеры и требования к десяти наиболее широко используемым формам стальных и твердосплавных боров.
Другие характеристики головок боров, как например спиральные лезвия, поперечное сечение, не рассматриваются в настоящем стандарте.
Дополнительные требования к инструментам, учитывающие специфику народного хозяйства страны, приведены в приложении 1.
Термины, применяемые в настоящем стандарте, и их пояснения приведены в приложении 2.
ГОСТ 26634 (ИСО 1797) «Инструменты стоматологические вращающиеся. Хвостовики».
ГОСТ Р 50349 (ИСО 2157) «Стоматологические вращающиеся инструменты. Номинальные размеры и обозначения».
ГОСТ Р 50350.1 (ИСО 6360-1) «Стоматологические вращающиеся инструменты. Система цифрового обозначения. Часть 1. Общие характеристики».
ГОСТ Р 50350.2 (ИСО 6360-2) «Стоматологические вращающиеся инструменты. Система цифрового обозначения. Часть 2. Форма и виды исполнения».
ГОСТ Р 50352 (ИСО 8325) «Инструменты стоматологические вращающиеся. Методы испытаний».
Стоматологические боры в зависимости от материала рабочей части подразделяют на два типа:
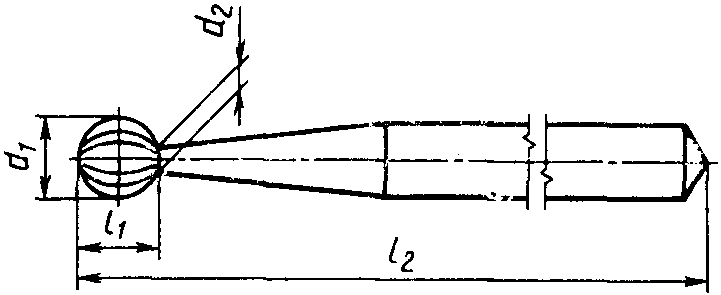
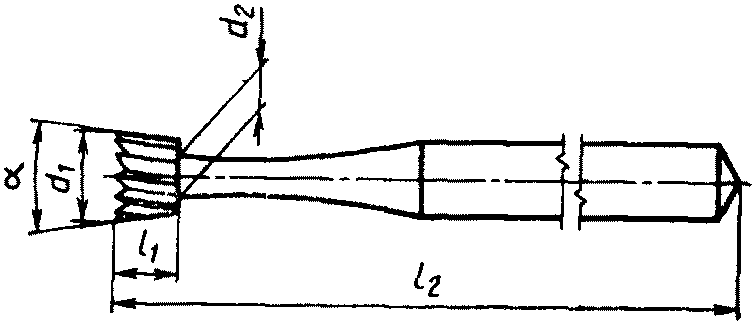
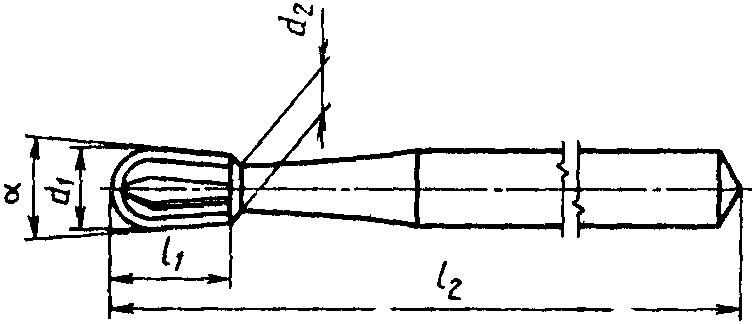
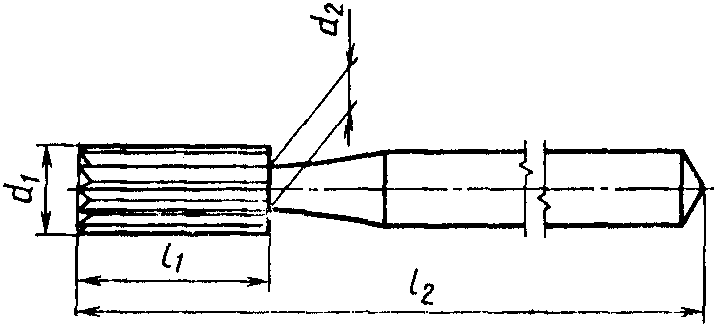
d1 - диаметр рабочей части, диаметр головки;
<*> См. приложение 1.
Стержень (хвостовик) должен изготовляться из стали или другого подходящего материала. Рабочая часть стальных боров должна изготовляться из стали, а у твердосплавных боров — из вольфрамового твердого сплава. Право выбора типа материала и способа его обработки предоставляется изготовителю.
Размеры, проверяемые по ГОСТ Р 50352, должны соответствовать значениям, указанным на черт. 1 - 10 и в табл. 1 - 10.
Хвостовики типов 1, 2 и 3 должны соответствовать ГОСТ 26634.
Общую длину см. разд. 7.
6.1 Головка шаровидная (сферическая)
6.2 Обратноконусная головка
6.3 Головка грушевидная, нормальная и длинная (сферически-обратноконусная)
6.4 Прямая фиссурная головка (цилиндрическая)
6.4.1 Нормальная головка
6.4.2 Миниатюрная головка
6.5 Прямая фиссурная головка с закругленным конусом (полусферическая цилиндрическая)
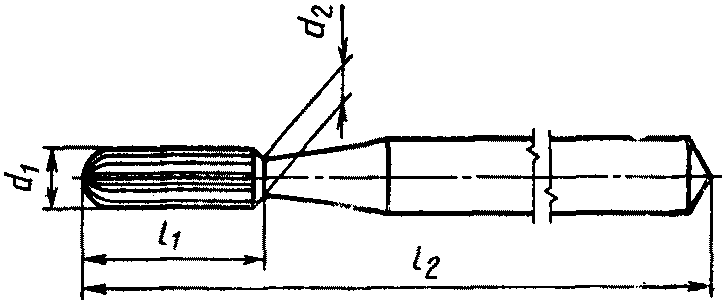
6.6 Конусная фиссурная головка
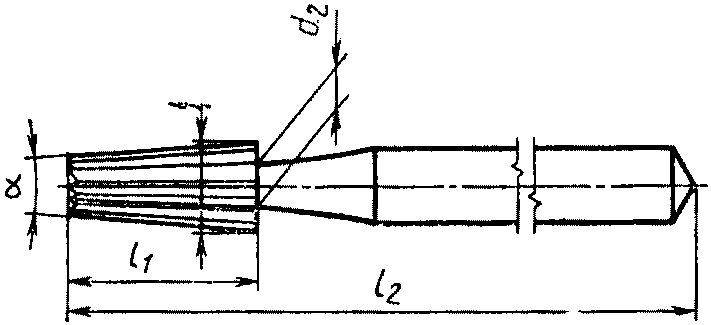
6.6.1 Нормальная головка
6.6.2 Миниатюрная головка
6.7 Конусная фиссурная головка с закругленным конусом нормальная и длинная (со сферой и усеченным конусом)
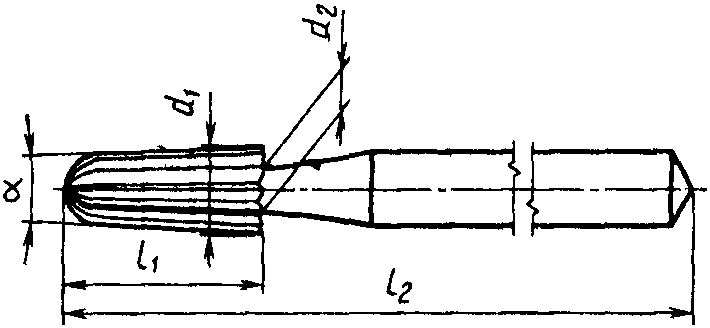
6.8 Колесовидная головка
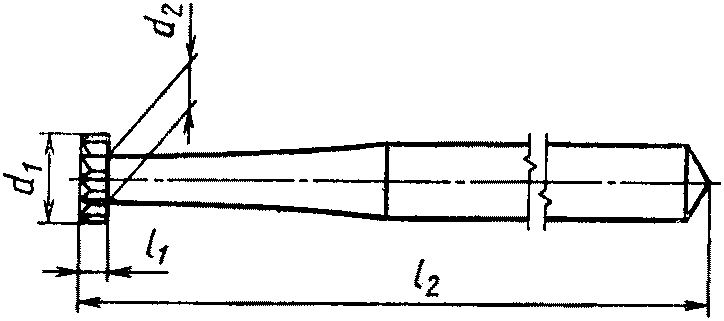
6.9 Цилиндрическая головка с перекрестной головкой
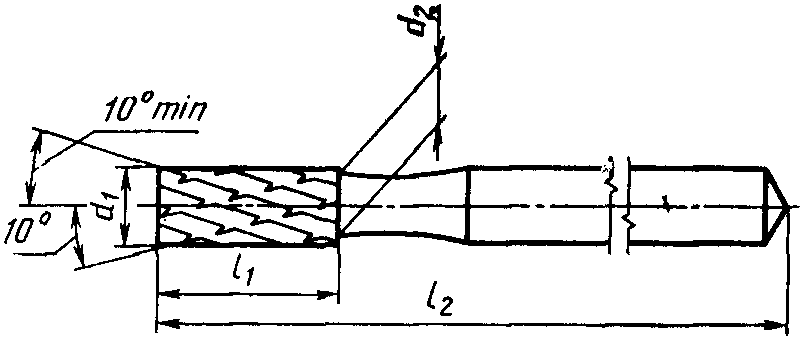
| Обозначение номинального размера | d1 +/- 0,08 |
l1 min Тип 2 |
d2 max |
Число лезвий <*> min |
|---|---|---|---|---|
| 010 | 1,0 | 3,7 | 1,08 | 6 |
| 012 | 1,2 | 3,7 | 1,28 | 6 |
| 014 | 1,4 | 4,1 | 1,35 | 6 |
| 016 | 1,6 | 4,1 | 1,50 | 6 |
| 018 | 1,8 | 4,5 | 1,60 | 6 |
| 021 | 2,1 | 4,5 | 1,70 | 6 |
| 023 | 2,3 | 4,5 | 1,80 | 6 |
6.10 Конусная головка с перекрестной нарезкой
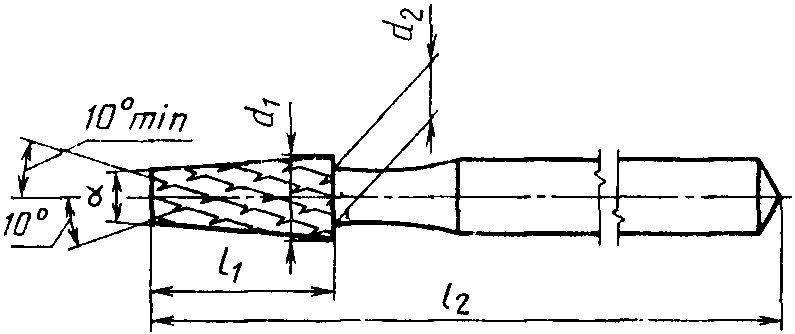
| Обозначение номинального размера | d1 +/- 0,08 |
l1 min Тип 2 |
d2 max |
Число лезвий <*> min |
|---|---|---|---|---|
| 010 | 1,0 | 3,7 | 1,08 | 6 |
| 012 | 1,2 | 3,7 | 1,28 | 6 |
| 014 | 1,4 | 4,1 | 1,35 | 6 |
| 016 | 1,6 | 4,1 | 1,50 | 6 |
| 018 | 1,8 | 4,5 | 1,60 | 6 |
| 021 | 2,1 | 4,5 | 1,70 | 6 |
| 023 | 2,3 | 4,5 | 1,80 | 6 |
<*> Для спиральных левых и правых.
Общая длина l2, определяемая по ГОСТ Р 50352, должна соответствовать указанной в табл. 11 в зависимости от типа наконечника, для которого инструмент предназначен. Хвостовики типов 1, 2 и 3, приведенные в табл. 11, соответствуют ГОСТ 26634.
| Длина инструмента по ГОСТ 26634 | Общая длина l2 для инструментов с хвостовиками | ||
| Тип 1 +/- 0,5 | Тип 2 | Тип 3 +/- 0,5 | |
| Миниатюрный | 16,0 | - | 14,0 <*> |
| Короткий | 18,5 | - | 16,5 |
| Стандартный | 22,0 | 44,5 +/- 0,5 | 19,0 |
| Длинный | 26,0 | 64,5 +/- 1 | 21,0 |
| Сверхдлинный | 34,0 | 70,0 +/- 1 | 25,0 |
<> Присоединительные размеры миниатюрных боров FG не рассматриваются ГОСТ 26634.*
Общее указанное радиальное биение, определяемое согласно ГОСТ Р 50352, не должно превышать:
Место измерения диаметра расположено непосредственно за рабочей частью.
При испытании по ГОСТ Р 50352 бор не должен ломаться или иметь остаточную деформацию свыше следующих значений:
В табл. 12 - 19 приводится подсчитанная испытательная нагрузка F в ньютонах для восьми форм боров соответствующих номинальных размеров. Испытательные нагрузки для других боров могут быть подсчитаны по данным из табл. 12 - 19 с помощью уравнения, приведенного в ГОСТ Р 50352.
| Обозначение номинального размера | F, Н |
|---|---|
| 006 | 7,36 |
| 008 | 13,24 |
| 010 | 19,12 |
| 012 | 23,35 |
| 014 | 28,84 |
| 016 | 30,12 |
| 018 | 32,96 |
| 021 | 35,90 |
| 023 | 39,73 |
| Обозначение номинального размера | F, Н |
|---|---|
| 006 | 7,65 |
| 008 | 13,64 |
| 010 | 19,52 |
| 012 | 24,03 |
| 014 | 29,04 |
| 016 | 29,53 |
| 018 | 32,67 |
| 021 | 35,02 |
| Обозначение номинального размера | Нормальная, Н | Длинная, Н |
|---|---|---|
| 006 | 6,37 | - |
| 008 | 10,88 | 9,02 |
| 010 | 16,08 | 8,43 |
| 012 | 19,71 | 11,47 |
| 014 | 23,74 | 14,22 |
| 016 | 24,01 | 16,28 |
| 018 | 27,36 | 18,54 |
| 021 | 29,72 | - |
| Обозначение номинального размера | Нормальная, Н | Миниатюрная, Н |
|---|---|---|
| 008 | 10,39 | 11,08 |
| 010 | 17,16 | 20,01 |
| 012 | 27,76 | 31,98 |
| 014 | 31,68 | 39,82 |
| 016 | 45,91 | 51,69 |
| 018 | 52,67 | 62,19 |
| 021 | 57,97 | 64,28 |
| 023 | - | 73,28 |
Прямая фиссурная головка с закругленным конусом
| Обозначение номинального размера | F, Н |
|---|---|
| 008 | 10,39 |
| 010 | 17,16 |
| 012 | 27,76 |
| 014 | 35,21 |
| 016 | 45,91 |
| 018 | 52,67 |
| 021 | 57,97 |
| Обозначение номинального размера | Нормальная, Н | Миниатюрная, Н |
|---|---|---|
| 008 | 10,39 | 11,08 |
| 010 | 17,16 | 20,01 |
| 012 | 27,76 | 31,98 |
| 014 | 36,21 | 39,82 |
| 016 | 45,91 | 51,69 |
| 018 | 52,67 | 62,19 |
| 021 | 57,97 | 64,25 |
| 023 | - | 73,28 |
Конусная фиссурная головка с закругленным конусом
| Обозначение номинального размера | Нормальная, Н | Длинная, Н |
|---|---|---|
| 008 | 10,39 | - |
| 010 | 17,16 | 14,12 |
| 012 | 27,76 | 23,15 |
| 014 | 35,21 | - |
| 016 | 46,91 | - |
| 018 | 52,67 | - |
| 021 | 57,97 | - |
| Обозначение номинального размера | F, Н |
|---|---|
| 012 | 29,13 |
10.1 Отбор образцов
Из боров каждого типа следует отобрать комплект образцов в 100 — 150 шт., содержащий не менее 20 боров каждого из пяти типоразмеров. Для боров типа 1 следует отбирать два типа хвостовиков, для типа 2 — не менее трех.
Из комплекта выборочно отобрать 20 боров и осмотреть на возможные дефекты. Группа образцов считается годной, если из 20 боров изымается не более трех. Если четыре или более боров не отвечают предъявленным требованиям, партию, из которой образцы были взяты, бракуют.
10.2 Допустимый уровень качества (AQL)
Допустимый уровень качества для боров каждого типа, выраженный как максимально допустимое число дефектов на 100 шт., должен быть 6,5 макс.
а) общее указанное радиальное биение превышает заданные значения;
б) диаметр головки не соответствует указанному;
в) диаметр шейки превышает максимально указанное значение;
г) любая комбинация поломки шейки, поломки соединения или наличие остаточной деформации шейки под нагрузкой ниже заданной;
д) длина головки ниже минимального указанного значения;
е) общая длина не соответствует заданной.
ДОПОЛНИТЕЛЬНЫЕ ТРЕБОВАНИЯ, ОТРАЖАЮЩИЕ СПЕЦИФИКУ НАРОДНОГО ХОЗЯЙСТВА СТРАНЫ
Приведенный в приложении разд. 1 действует совместно с основным текстом стандарта, пп. 5.1 - 5.10 и разд. 11 введены дополнительно.
1. Назначение и область применения
Боры должны изготовляться в соответствии с требованиями настоящего стандарта, ГОСТ 19126, технических условий на зубные боры, по рабочим чертежам, утвержденным в установленном порядке.
5. Материал
5.1. Стальные боры повышенной стойкости должны иметь гальваническое покрытие — хром по ГОСТ 9.306.
5.2. Стальные особостойкие боры должны иметь композиционное покрытие хром и нитрид титана. Допускается отсутствие покрытия на хвостовике в местах контакта бора с удерживающим его приспособлением.
5.3. Стальные упрочненные боры должны иметь композиционное покрытие с ультрадисперсными алмазами.
5.4 Твердосплавные боры должны изготовляться:
из твердого сплава — рабочая часть;
из нержавеющей стали — хвостовик.
5.5. Твердосплавные особостойкие боры должны иметь на рабочей части композиционные покрытия нитридом титана.
5.6. Твердосплавные боры с повышенным сроком службы должны иметь рабочую часть из твердого сплава с улучшенными характеристиками.
5.7. Твердость стальных боров повышенной стойкости, стальных особостойких и стальных упрочненных боров должна быть 61 — 66 HRCэ по ГОСТ 8.064.
Твердость хвостовика из стали у твердосплавных, особостойких, твердосплавных боров с повышенным сроком службы должна быть 30 — 34 HRCэ.
Твердость хвостовика в зоне соединения с твердым сплавом должна быть 41,5 — 53 HRCэ.
5.8 Параметры шероховатости по ГОСТ 2789 основных поверхностей боров должны быть:
Ra <= 1,25 мкм — рабочей части и шейки;
Ra <= 0,63 мкм — цилиндрической поверхности хвостовика;
Rz <= 49 мкм — торца хвостовика;
Ra <= 2,5 мкм — остальных поверхностей хвостовика.
5.9. Режущие кромки рабочей части боров должны обеспечивать процесс резания.
5.10. Боры должны быть устойчивыми к циклу обработки, состоящему из дезинфекции, предстерилизационной очистки и стерилизации.
11. Требования к надежности боров
Полный установленный ресурс боров в минутах машинного времени должен быть не менее:
9 — для стальных боров повышенной стойкости;
18 — для стальных особостойких боров;
30 — для стальных упрочненных боров;
40 — для твердосплавных особостойких боров;
100 — для твердосплавных особостойких боров;
150 — для твердосплавных боров повышенного срока службы.
Полный средний ресурс боров в минутах машинного времени должен быть не менее:
15 — для стальных боров повышенной стойкости;
30 — для стальных особостойких боров;
60 — для стальных упрочненных боров;
65 — для твердосплавных боров;
165 — для твердосплавных особостойких боров;
300 — для твердосплавных боров повышенного срока службы.
Боры считаются достигшими предельного состояния, если при контрольных изменениях во время испытаний на надежность ширина режущей кромки бора более 0,065 мм или произошло механическое повреждение.
ТЕРМИНЫ, ПРИМЕНЯЕМЫЕ В НАСТОЯЩЕМ СТАНДАРТЕ, ИХ ПОЯСНЕНИЯ