ГОСТ 18598-73*. Государственный стандарт Союза ССР. Топливо для реактивных двигателей. Метод определения коррозионной активности при повышенных температурах
Актуально на 01.11.2026.
Как цитировать: "ГОСТ 18598-73*. Государственный стандарт Союза ССР. Топливо для реактивных двигателей. Метод определения коррозионной активности при повышенных температурах". ГОСТ 18598-73*. https://bukva.ai/docs/standart-gost-18598-73
(введен Постановлением Госстандарта СССР от 05.04.1973 № 835)
(ред. от 01.11.1979)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 5-94 Межгосударственного совета по стандартизации, метрологии и сертификации («ИУС», № 11-12, 1994). Срок действия продлен до 01.01.1985. Документ введен в действие с 01.01.1975.
Введен Постановлением Государственного комитета стандартов Совета Министров СССР от 5 апреля 1973 г. № 835
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ТОПЛИВО ДЛЯ РЕАКТИВНЫХ ДВИГАТЕЛЕЙ
МЕТОД ОПРЕДЕЛЕНИЯ КОРРОЗИОННОЙ АКТИВНОСТИ ПРИ ПОВЫШЕННЫХ ТЕМПЕРАТУРАХ
Jet fuel. Method of defining corroding activity
Постановлением Государственного комитета стандартов Совета Министров СССР от 5 апреля 1973 г. № 835 срок введения установлен
Проверен в 1979 г. Срок действия продлен
Несоблюдение стандарта преследуется по закону
Настоящий стандарт распространяется на топливо для авиационных реактивных двигателей и устанавливает метод определения коррозионной активности на медь марок М0к и М1 и бронзу марки ВБ 23 НЦ.
Коррозионную активность топлива оценивают по изменению массы пластинки и по количеству отложений, образовавшихся на поверхности пластинки, находящейся в топливе в течение 25 ч (пять этапов по 5 ч) при определенной температуре.
(Измененная редакция, Изм. № 1).
1. АППАРАТУРА, РЕАКТИВЫ И МАТЕРИАЛЫ
1.1 Для определения коррозионной активности применяются:
прибор из термостойкого стекла, состоящий из реакционного сосуда, имеющего форму пробирки диаметром 50 +/- 2 мм и высотой 380 +/- 5 мм, холодильника диаметром 45 мм и высотой 280 мм, соединенных между собой при помощи шлифа (см. чертеж);
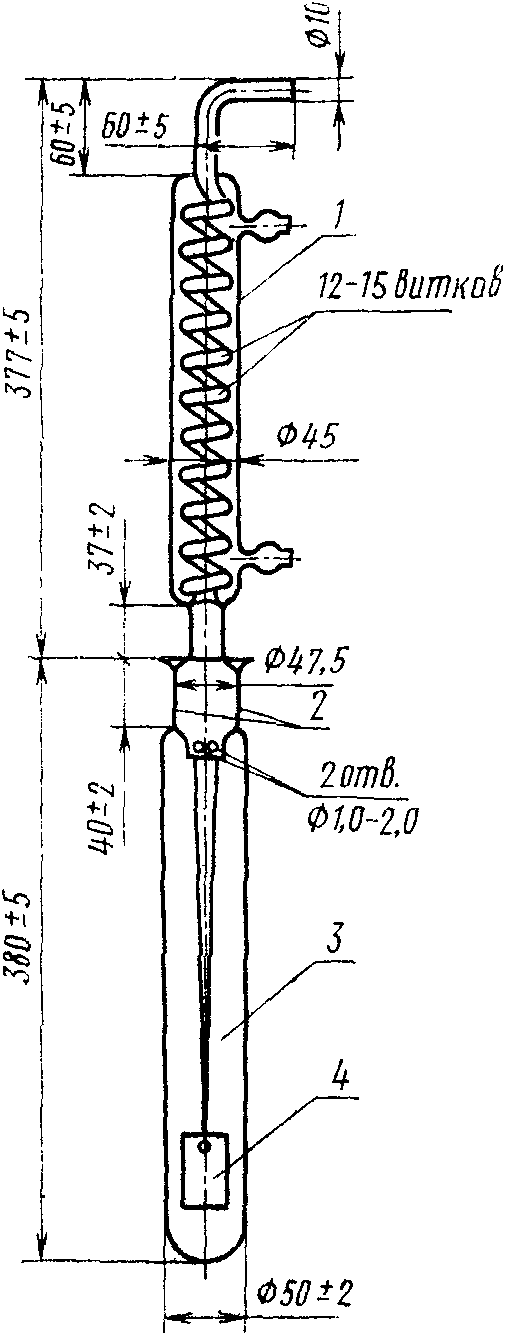
1 — холодильник; 2 — шлиф; 3 — пробирка; 4 — пластинка.
термостат воздушный типа Ш-005 или любой другой, с крышкой, имеющей четыре отверстия диаметром 52 +/- 2 мм, мешалкой, для обеспечения равномерной температуры по всему объему камеры термостата, и термометром;
пластинки из меди марки М0к и М1 по ГОСТ 859-78 и бронзы ВБ 23 НЦ, имеющие отверстие диаметром 1 мм на расстоянии 5 мм от меньшей грани размером (40 x 10 x 2) +/- 0,2 мм;
термометр ртутный стеклянный до 200 °C по ГОСТ 215-73;
штангенциркуль по ГОСТ 166-73;
цилиндр измерительный по ГОСТ 1770-74, вместимостью 500 см3;
воронка стеклянная конусообразная диаметром 50 — 75 мм по ГОСТ 8613-75;
чашка фарфоровая по ГОСТ 9147-73;
вата гигроскопическая по ГОСТ 5556-75;
бумага фильтровальная по ГОСТ 12026-76;
шкурка шлифовальная по ГОСТ 6456-75 или ГОСТ 5009-75, или порошок шлифовальный с зернистостью абразивного материала 6 — 8 по ГОСТ 3647-71, или аналогичные абразивные материалы;
микропорошок шлифовальный с зернистостью М14 или М10 по ГОСТ 3647-71 или аналогичный;
спирт этиловый ректификованный технический по ГОСТ 18300-72;
бензол по ГОСТ 9572-77 или по ГОСТ 5955-75;
спирто-бензольная смесь 1 : 1;
кислота серная по ГОСТ 4204-77, 30%-ный раствор;
вода дистиллированная по ГОСТ 6709-72;
изооктан эталонный по ГОСТ 5.394-70;
весы аналитические с погрешностью измерения не более 0,0002 г;
шкаф сушильный, обеспечивающий температуру 100 +/- 2 °C;
(Измененная редакция, Изм. № 1).
2. ПОДГОТОВКА К ИСПЫТАНИЮ
2.1. Пластинки обрабатывают шлифовальной шкуркой для удаления всех пятен и царапин. Затем для удаления следов первой обработки их шлифуют микропорошком, нанесенным на фетр или вату, предварительно смоченные изооктаном.
Чтобы получить однородную поверхность, пластинки шлифуют на чистом фетре.
2.2. Длину, ширину и толщину пластинки замеряют штангенциркулем погрешностью не более 0,1 мм и вычисляют ее площадь в квадратных метрах с погрешностью не более 1·10-5 м2.
(Измененная редакция, Изм. № 1).
2.3. Отшлифованные пластинки промывают спиртом при помощи ваты или кисточки, прополаскивают в чистом спирте, высушивают между листами фильтровальной бумаги, выдерживают 1 ч в эксикаторе и взвешивают на аналитических весах с погрешностью не более 0,0002 г.
До испытания пластинки хранят в эксикаторе. Расход спирта на промывку каждой пластинки 5 см3.
Пластинки трогать руками не допускается, брать только пинцетом.
(Измененная редакция, Изм. № 1).
2.4. Реакционные сосуды промывают спирто-бензольной смесью, водопроводной водой, хромовой смесью, водопроводной водой, дистиллированной водой и высушивают в сушильном шкафу.
Холодильники отмывают от отложений спирто-бензольной смесью. Расход спирто-бензольной смеси на один реакционный сосуд с холодильником 100 см3.
(Измененная редакция, Изм. № 1).
2.5. Испытуемое топливо фильтруют через фильтр, изготовленный из фильтровальной бумаги.
2.6. К каждому холодильнику при помощи нитки подвешивают по одной пластинке (из меди или бронзы), подготовленной по пп. 2.1 - 2.3 так, чтобы она находилась в центре реакционного сосуда на расстоянии 10 см от дна.
(Измененная редакция, Изм. № 1).
2.7. В реакционные сосуды заливают по 400 см3 профильтрованного топлива.
2.8. Термостат включают и нагревают его до температуры проведения испытания (120 или 150 °C), обусловленной техническими требованиями на испытуемое топливо.
3. ПРОВЕДЕНИЕ ИСПЫТАНИЯ
3.1. Реакционные сосуды, наполненные испытуемым топливом, соединяют с холодильниками и помещают в термостат, предварительно нагретый до температуры проведения испытания, и выдерживают их там в течение 5 ч.
Температуру испытания контролируют каждые 15 — 20 мин. Отклонение температуры от заданной не должно превышать 2 °C.
(Измененная редакция, Изм. № 1).
3.2. Испытание проводят в пять этапов нагрева продолжительностью по 5 ч. После каждого этапа отключают термостат, вынимают приборы и в течение 30 — 40 мин охлаждают их на воздухе, отсоединяют холодильники с пластинками от реакционных сосудов, сливают из реакционных сосудов топливо, прошедшее этап нагрева и, не промывая реакционные сосуды и холодильники от образовавшегося осадка, заливают в сосуды по 400 см3 испытуемого топлива, подготовленного по п. 2.5. Опускают пластинки в соответствующие реакционные сосуды, соединяют между собой сосуды и холодильники и оставляют собранные приборы с пластинками в испытуемом топливе. Эти операции повторяют после каждого из первых четырех этапов нагрева. Каждый последующий этап нагрева (из пяти) проводят не позднее, чем через 18 ч.
(Измененная редакция, Изм. № 1).
3.3. После каждого этапа нагрева фиксируют изменение цвета топлива и характер выпавшего осадка, а также описывают внешний вид пластинок (цвет, блеск, наличие пятен, характер отложений). После первых четырех этапов нагрева пластинки не очищают от отложений и не промывают.
(Измененная редакция, Изм. № 1).
3.4. После пятого этапа нагрева (через 25 ч контакта пластинок с нагретым топливом) пластинки вынимают из прибора и погружают по одной в бюксы с изооктаном, полностью покрывающим пластинки, закрывают бюксы крышками и оставляют в вытяжном шкафу.
На следующий рабочий день пластинки извлекают из бюксов, помещают на фильтровальную бумагу, выдерживают в эксикаторе в течение 1 ч и взвешивают на аналитических весах с погрешностью не более 0,0002 г.
При арбитражных испытаниях пластинки сушат в сушильном шкафу до постоянной массы при температуре 100 +/- 2 °C не менее 30 мин. Затем охлаждают в течение 1 ч в эксикаторе и взвешивают с погрешностью не более 0,0002 г.
(Измененная редакция, Изм. № 1).
3.5. Для определения коррозионной активности топлива с пластинок удаляют образовавшиеся отложения, обрабатывая пластинки 30%-ным раствором серной кислоты. В фарфоровую чашку наливают 20 — 25 см3 кислоты и погружают в нее на 5 мин по две пластинки из меди и бронзы.
Пластинки несколько раз перемещают. Через 5 мин пластинки очищают от остатков отложений кисточкой или ватой, дважды промывают дистиллированной водой, помещают на фильтровальную бумагу, выдерживают в эксикаторе в течение 1 ч и взвешивают с погрешностью не более 0,0002 г.
После промывки пластинок кислоту повторно не используют.
(Измененная редакция, Изм. № 1).
4. ОБРАБОТКА РЕЗУЛЬТАТОВ
4.1. Коррозионную активность топлива оценивают по уменьшению массы пластинки до и после испытания и количеству образовавшихся отложений на пластинке.
4.1.1 Коррозионную активность топлива (K) в г/м2 вычисляют по формуле
где m — масса пластинки до испытания, г;
m1 — масса пластинки после испытания и удаление с нее отложений, г;
4.1.2 Количество образовавшихся отложений на пластинке (Q) в г/м2 вычисляют по формуле
где m1 — масса пластинки после испытания до удаления с нее отложений, г;
m2 — масса пластинки после испытаний и удаления с нее отложений, г;
(Измененная редакция, Изм. № 1).
4.2. За результат испытания на каждом металле принимают среднее арифметическое результатов двух параллельных определений. Результаты каждого определения вычисляют с погрешностью не более 0,1, а средние арифметические значения — с погрешностью не более 0,5.
Допускаемые отклонения между параллельными определениями не должны превышать величин, указанных в таблице.
| Коррозионная активность (количество отложений), г/м2 | Допускаемые отклонения, г/м2, не более |
|---|---|
| До 10 | +/- 2 |
| Св. 10 | +/- 3 |
(Измененная редакция, Изм. № 1).
| УДК 662.753.001.4 : 621.45(083.74) | Группа Б19 |
|---|