(введен в действие Постановлением Госстандарта СССР от 27.05.1970 № 804)
(ред. от 01.07.1980)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ.
Ограничение срока действия снято по Протоколу № 4-93 Межгосударственного совета по стандартизации, метрологии и сертификации («ИУС», № 4, 1994).
Документ утрачивает силу с 01.01.1990.
Документ введен в действие с 01.01.1971; по проверкам 11, 12 и 14 — с 01.01.1973.
Взамен ГОСТ 17-59.
Введен в действие
Постановлением Комитета стандартов,
мер и измерительных приборов
при Совете Министров СССР
от 27 мая 1970 г. № 804
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
СТАНКИ ТОКАРНО-РЕВОЛЬВЕРНЫЕ
НОРМЫ ТОЧНОСТИ
Turret Lathes Accuracy standards
ГОСТ 17-70*
Группа Г81
Взамен ГОСТ 17-59
Постановлением Комитета стандартов, мер и измерительных приборов при Совете Министров СССР от 27 мая 1970 г. № 804 срок введения установлен
с 1 января 1971 года;
по проверкам 11, 12 и 14
с 1 января 1973 года.
Проверен в 1980 г. Срок действия ограничен
до 1 января 1990 года
- Переиздание июнь 1982 г. с Изменением № 1, утвержденным в июле 1980 г. (ИУС 10-1980 г.).
Несоблюдение стандарта преследуется по закону
Настоящий стандарт распространяется на прутковые и патронные токарно-револьверные станки классов точности Н и П с вертикальной, горизонтальной и наклонной осями вращения револьверной головки и устанавливает дополнительные требования к общим условиям испытания станков на точность по ГОСТ 8-77 и жесткость по ГОСТ 7035-75.
(Измененная редакция, Изм. № 1).
А. Проверка точности станка
Проверка 1
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
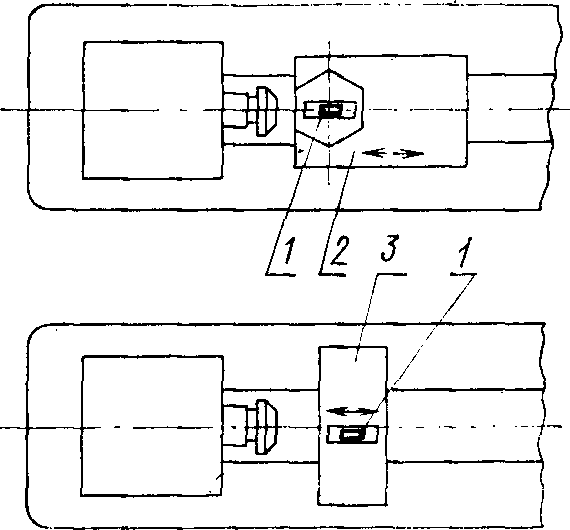
Прямолинейность продольного перемещения револьверного и поперечного суппортов в вертикальной плоскости.
Примечание. Проверке подвергаются поперечные суппорта, имеющие продольное рабочее перемещение. | На суппорте 2(3) (непосредственно или с помощью мостика) параллельно направлению перемещения устанавливают уровень 1.
Суппорт перемещают на всю длину рабочего хода.
Замеры производят не реже чем через 300 мм и не менее чем в трех положениях по длине хода суппорта.
В станках, у которых ползун револьверного суппорта перемещается по промежуточным салазкам, проверку производят путем перемещения ползуна на всю длину рабочего хода не менее чем в трех положениях салазок с закреплением их на станине, с сохранением указанных допусков.
Крайние положения ползуна должны соответствовать наименьшему и наибольшему расстоянию от торца шпинделя до плоскости револьверной головки, указанному в паспорте станка.
Отклонение определяют как наибольшую алгебраическую разность показаний уровня | До 12 | До 200 | На длине хода суппорта |
| Св. 12 до 32 | Св. 200
до 320 |
| 0,04 | 0,02 |
| Св. 32 до 80 | Св. 320
до 500 | 1000 | 1000 |
| Св. 80 до 200 | Св. 500
до 800 | |
| | Вогнутость не допускается |
(Измененная редакция, Изм. № 1).
Проверка 2
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
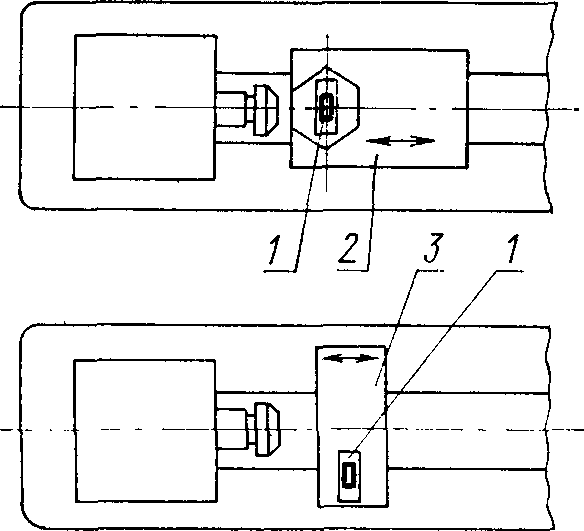
Постоянство положения плоскости движения (перекос) при продольном перемещении револьверного и поперечного суппортов
Примечание. Проверке подвергаются поперечные суппорта, имеющие продольное рабочее перемещение | На суппорте 2(3) (непосредственно или с помощью мостика) перпендикулярно направлению его перемещения устанавливают уровень 1.
Суппорт перемещают на всю длину рабочего хода.
Замеры производят не реже чем через 300 мм и не менее чем в трех положениях по длине хода суппорта.
В станках, у которых ползун револьверного суппорта перемещается по промежуточным салазкам, проверку производят путем перемещения ползуна на всю длину рабочего хода не менее чем в трех положениях салазок с закреплением их на станине, с сохранением указанных допусков.
Крайние положения ползуна должны соответствовать наименьшему и наибольшему расстоянию от торца шпинделя до плоскости револьверной головки, указанному в паспорте станка.
Отклонение определяют как наибольшую алгебраическую разность показаний уровня | До 12 | До 200 | На длине хода суппорта |
Св. 12
до 32 | Св. 200
до 320 | 0,02 |
| 1000 |
| Св. 32 до 80 | Св. 320
до 500 | 0,04 | 0,02 |
| 1000 | 1000 |
| Св. 80 до 200 | Св. 500
до 800 | | |
(Измененная редакция, Изм. № 1).
Проверка 3
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
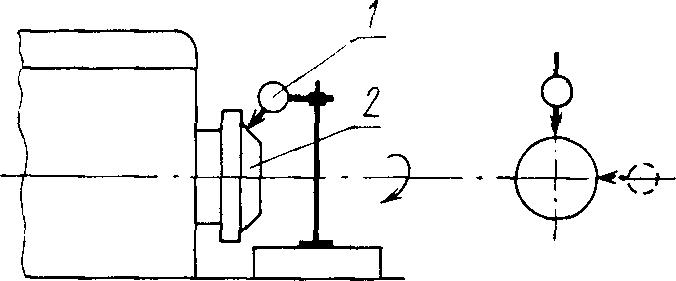
| Радиальное биение наружной центрирующей поверхности шпинделя | На неподвижной части станка укрепляют индикатор 1 так, чтобы его измерительный наконечник был перпендикулярен центрирующей поверхности шпинделя 2 в точке касания.
Шпиндель приводят во вращение.
Измерение производят в двух взаимно перпендикулярных плоскостях.
Отклонение определяют как наибольшую величину показаний индикатора | До 12 | До 200 | 7 | 4 |
Св. 12
до 32 | Св. 200
до 320 | 10 | 6 |
Св. 32
до 80 | Св. 320
до 500 | 12 | 8 |
Св. 80
до 200 | Св. 500
до 800 | 16 | 10 |
Проверка 4
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
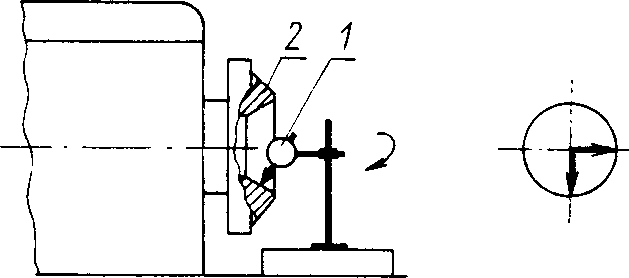
| Радиальное биение посадочной поверхности под зажимные цанги | На неподвижной части станка укрепляют индикатор 1 так, чтобы его измерительный наконечник был перпендикулярен посадочной поверхности 2 под зажимные цанги в точке касания.
Шпиндель приводят во вращение.
Измерение производят в двух взаимно перпендикулярных плоскостях.
Отклонение определяют как наибольшую величину показаний индикатора | До 12 | До 200 | 7 | 4 |
| Св. 12 до 32 | Св. 200
до 320 | 10 | 6 |
| Св. 32 до 80 | Св. 320
до 500 | 12 | 8 |
| Св. 80 до 200 | Св. 500
до 800 | 16 | 10 |
Проверка 5
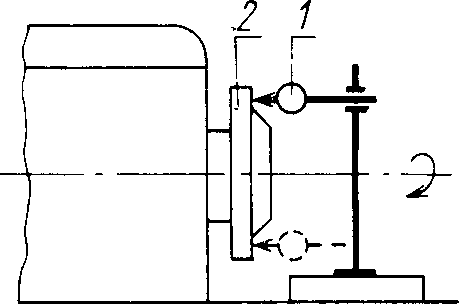
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
| Торцовое биение опорной поверхности шпинделя | На неподвижной части станка укрепляют индикатор 1 так, чтобы его измерительный наконечник был перпендикулярен опорной торцовой поверхности шпинделя 2 в точке касания.
Шпиндель приводят во вращение.
Измерение производят в двух диаметрально противоположных точках.
Отклонение определяют как наибольшую величину показаний индикатора | До 12 | До 200 | 10 | 6 |
| Св. 12 до 32 | Св. 200
до 320 | 12 | 8 |
| Св. 32 до 80 | Св. 320
до 500 | 16 | 10 |
| Св. 80 до 200 | Св. 500
до 200 | 20 | 12 |
Проверка 6
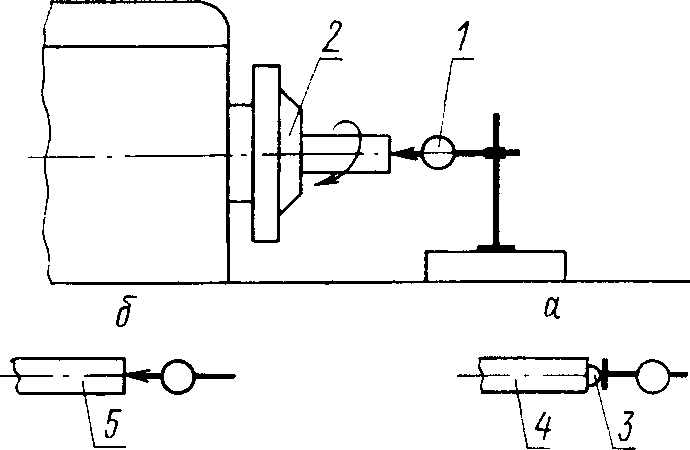
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
| Осевое биение шпинделя | На неподвижной части станка укрепляют индикатор 1 так, чтобы его измерительный наконечник касался шарика 3, вставленного в центровое отверстие короткой оправки 4 или торца короткой оправки 5, установленных в калиброванное отверстие шпинделя 2.
Шпиндель приводят во вращение.
Отклонение определяют как наибольшую величину показаний индикатора | До 12 | До 200 | 7 | 4 |
| Св. 12 до 32 | Св. 200
до 320 | 10 | 6 |
| Св. 32 до 80 | Св. 320
до 500 | 12 | 8 |
| Св. 80 до 200 | Св. 500
до 800 | 16 | 10 |
Проверка 7
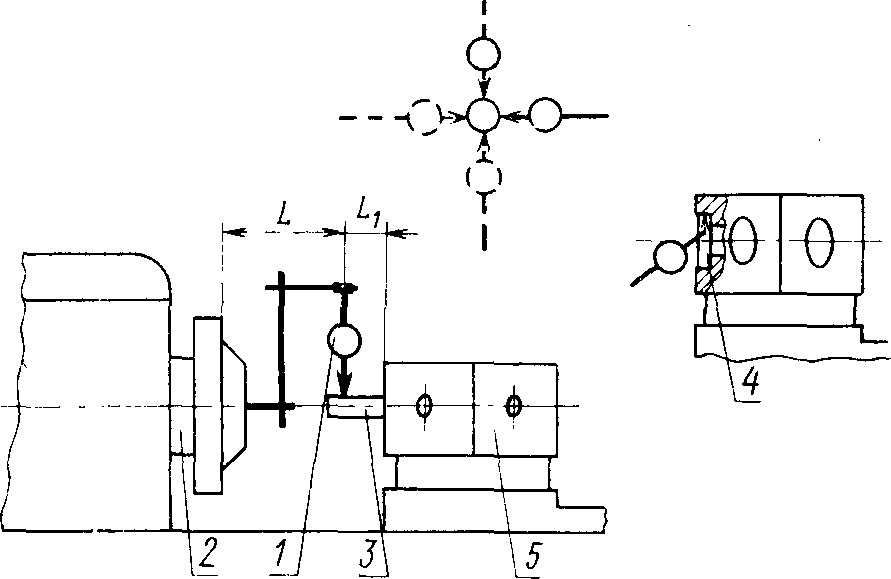
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
| Совпадение осей отверстий для инструментов и для резцедержателей в револьверной головке с осью шпинделя в вертикальной и горизонтальной плоскостях | В шпинделе 2 укрепляют индикатор 1 так, чтобы его измерительный наконечник был перпендикулярен в точке касания цилиндрической поверхности оправки 3, вставленной в отверстие для инструмента в револьверной головке 5, или цилиндрической поверхности центрирующего отверстия 4 под резцедержатели в револьверной головке.
В каждой плоскости измерения производят по двум диаметрально противоположным образующим (шпиндель поворачивают на 180°).
Отклонение определяют половиной алгебраической разности показаний индикатора в данной плоскости.
Проверке подвергают все отверстия револьверной головки.
Примечание. При наличии поперечного перемещения револьверной головки предварительно выверяют оправку в горизонтальной плоскости относительно оси шпинделя. | До 12 | До 200 | 16 | 10 |
| L = 75 мм | L1 = 50 мм |
| Св. 12 до 32 | Св. 200
до 320 | 20 | 12 |
| L = 150 мм | L1 = 50 мм |
| Св. 32 до 80 | Св. 320
до 500 | 25 | 16 |
| L = 250 мм | L1 = 50 мм |
| Св. 80 до 200 | Св. 500
до 800 | 30 | 20 |
| L = 300 мм | L1 = 75 мм |
Проверка 8
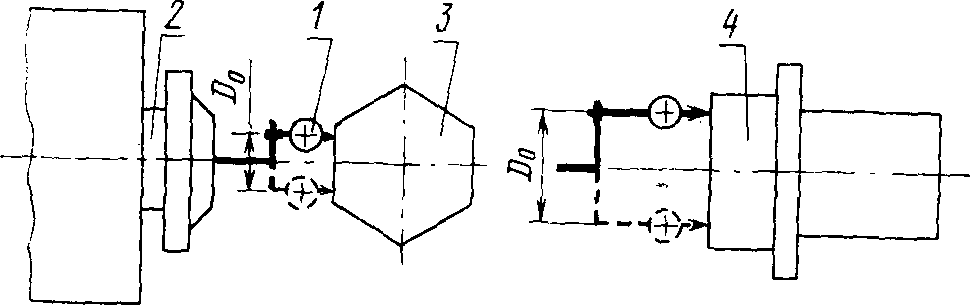
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
| Перпендикулярность к оси шпинделя боковых граней револьверной головки с вертикальной осью вращения или торцовой поверхности револьверной головки с горизонтальной осью вращения | Индикатор 1 укрепляют в шпинделе 2 так, чтобы его измерительный наконечник был перпендикулярен в точке касания боковой грани револьверной головки 3 с вертикальной осью вращения (в рабочем положении головки) или торцовой поверхности головки 4 с горизонтальной осью вращения.
Шпиндель с индикатором поворачивают на 180°.
Отклонение определяют как алгебраическую разность показаний индикатора.
В револьверных головках с вертикальной осью вращения проверке подвергают все боковые грани | Для станков с вертикальной осью револьверной головки |
| До 12 | До 200 | 12 | 8 |
| D0 = 75 мм |
| Св. 12 до 32 | Св. 200
до 320 | 16 | 10 |
| D0 = 100 мм |
| Св. 32 до 80 | Св. 320
до 500 | 20 | 12 |
| D0 = 150 мм |
| Св. 80 до 200 | Св. 500
до 800 | 25 | 16 |
| D0 = 200 мм |
| Для станков с горизонтальной осью револьверной головки |
| До 12 | До 200 | 16 | 12 |
| D0 = 75 мм |
Св. 12
до 32 | Св. 200
до 320 | 20 | 16 |
| D0 = 100 мм |
Св. 32
до 80 | Св. 320
до 500 | 25 | 20 |
| D0 = 150 мм |
Св. 80
до 200 | Св. 500
до 800 | 30 | 25 |
| D0 = 200 мм |
Проверка 9
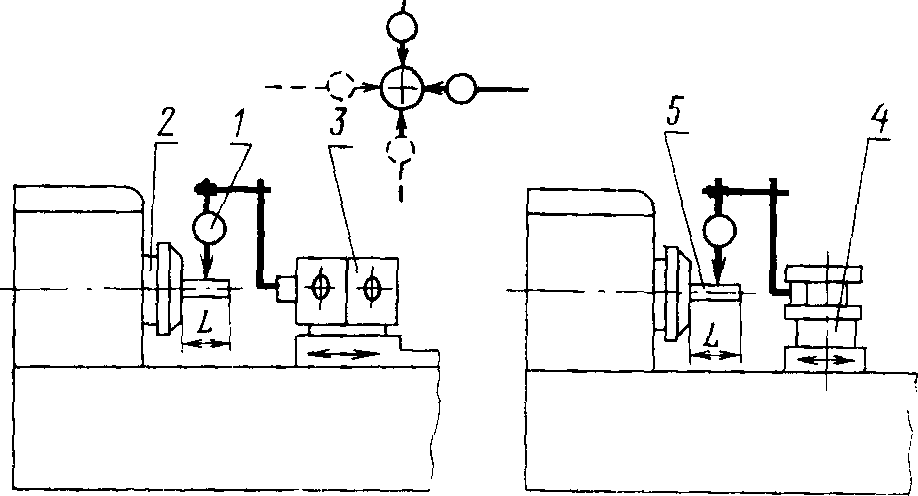
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
| Параллельность оси шпинделя направлению перемещения револьверного и поперечного суппортов в вертикальной и горизонтальной плоскостях | Индикатор 1 укрепляют последовательно на револьверной головке 3 и поперечном суппорте 4, так, чтобы его измерительный наконечник был перпендикулярен в точке касания цилиндрической поверхности оправки 5, закрепленной на шпинделе 2.
Револьверный и поперечный суппорты перемещают на длину L или на всю длину рабочего хода, если она меньше L.
Проверку производят на указанной длине или на всей длине рабочего хода.
В каждой плоскости измерения производят по двум диаметрально противоположным образующим (шпиндель поворачивают на 180°).
В станках, имеющих револьверный суппорт с промежуточными салазками, проверку производят путем перемещения ползуна на всю длину рабочего хода не менее чем в трех положениях салазок с закреплением их на станине, с сохранением указанных допусков.
Крайние положения салазок должны соответствовать наименьшему и наибольшему расстояниям от торца шпинделя до плоскости револьверной головки, указанным в паспорте станка.
Отклонение определяют как среднюю арифметическую результатов измерений в данной плоскости | До 12 | До 200 | 7 | 5 |
| L = 75 мм |
Св. 12
до 32 | Св. 200
до 320 | 10 | 7 |
| L = 150 мм |
Св. 32
до 80 | Св. 320
до 500 | 20 | 12 |
| L = 300 мм |
Св. 80
до 200 | Св. 500
до 800 | 25 | 16 |
| L = 300 мм |
| В вертикальной плоскости свободный конец оправки может отклоняться только вверх, в горизонтальной — только вперед в сторону инструмента |
Проверка 10
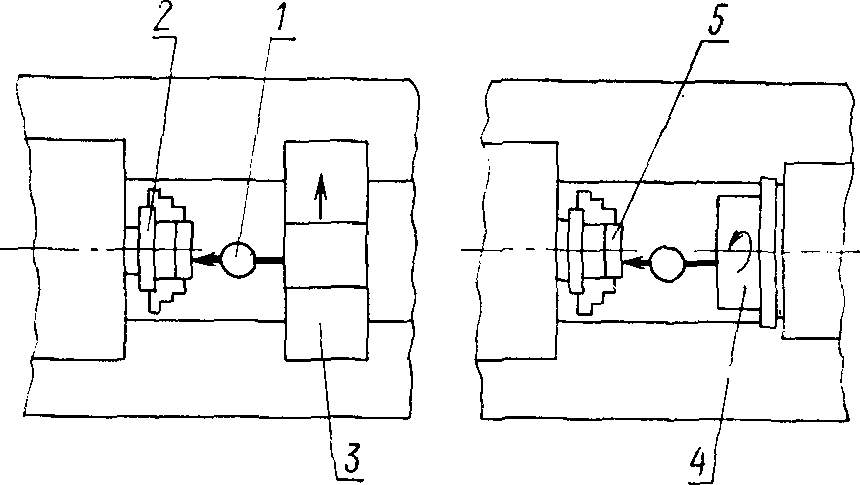
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
| Перпендикулярность к оси шпинделя направления перемещения поперечного и револьверного суппортов и револьверной головки при круговой подаче | Индикатор 1 укрепляют на поперечном суппорте 3 или револьверной головке 4 так, чтобы его измерительный наконечник был перпендикулярен в точке касания торцовой поверхности контрольной линейки или соответственно контрольного диска 5, закрепленного на шпинделе 2.
Поперечные салазки поперечного и револьверного суппортов или револьверную головку перемещают от периферии диска или линейки к центру так, чтобы расстояние от точки начала отсчета до центра равнялось L.
Отклонение определяют как среднюю арифметическую результатов двух измерений (при втором измерении шпиндель поворачивают на 180°) | До 12 | До 200 | 8 | 5 |
| L = 50 мм |
| Св. 12 до 32 | Св. 200
до 320 | 10 | 6 |
| L = 75 мм |
Св. 32
до 80 | Св. 320
до 500 | 12 | 8 |
| L = 100 мм |
| Св. 80 до 200 | Св. 500
до 800 | 16 | 12 |
| L = 150 мм |
| Отклонение допускается только в сторону передней бабки при перемещении индикатора к оси шпинделя |
Проверка 11 (для станков с горизонтальной осью револьверной головки и для станков со сплошной револьверной головкой с вертикальной или наклонной осью)
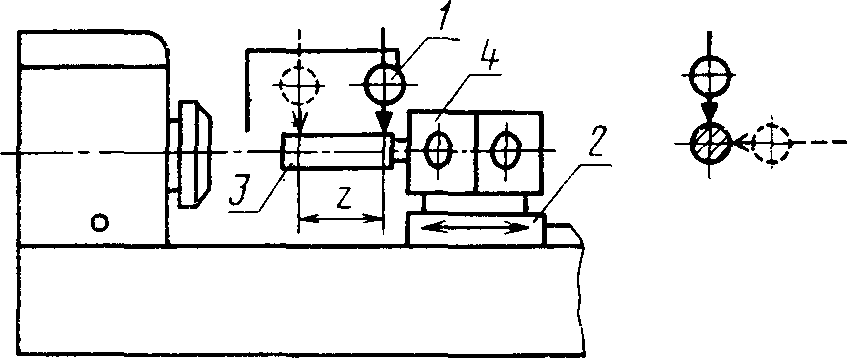
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
| Параллельность осей отверстий для инструмента в револьверной головке направлению ее продольного перемещения в вертикальной и горизонтальной плоскостях | Индикатор 1 укрепляют вне проверяемого узла 2 так, чтобы его измерительный наконечник был перпендикулярен в точке касания цилиндрической поверхности оправки 3, плотно вставленной в отверстие револьверной головки 4.
Револьверной головке сообщают продольное перемещение на длину L или на всю длину рабочего хода, если она меньше L.
В каждой плоскости отклонение определяют как среднюю арифметическую результатов трех измерений. При последовательных измерениях положение оправки в револьверной головке меняют.
Проверке подвергают все отверстия револьверной головки | До 12 | До 200 | 8 | 5 |
| L = 75 мм |
| Св. 12 до 32 | Св. 200
до 320 | 12 | 8 |
| L = 150 мм |
| Св. 32 до 80 | Св. 320
до 500 | 20 | 12 |
| L = 300 мм |
| Св. 80 до 200 | Св. 500
до 800 | 30 | 20 |
| L = 500 мм |
(Измененная редакция, Изм. № 1).
Проверка 12
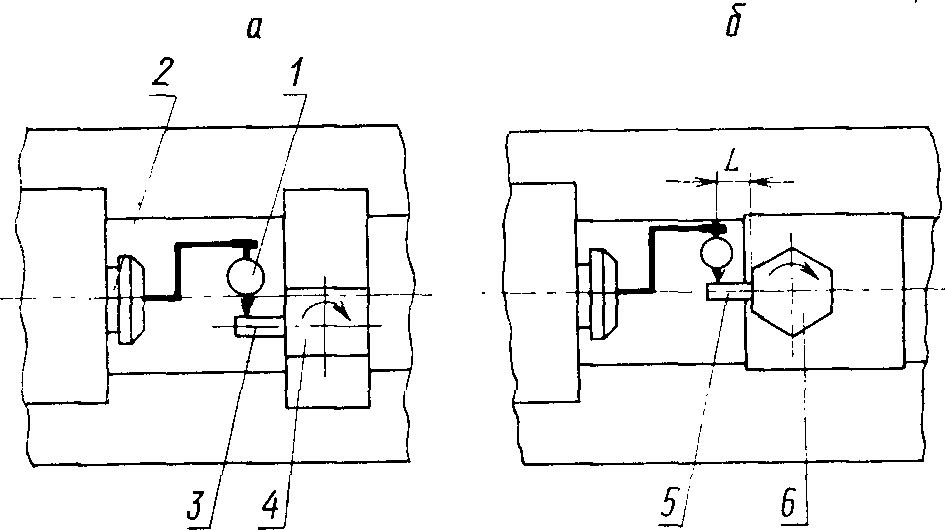
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
Точность фиксации при повторных поворотах на каждой позиции:
а) резцовой головки;
б) револьверной головки | Индикатор 1 укрепляют на шпинделе 2 так, чтобы его измерительный наконечник был перпендикулярен в точке касания:
а) поверхности оправки прямоугольного сечения 3, закрепленной в резцовой головке 4, и был расположен на расстоянии 150 мм от ее оси;
б) цилиндрической поверхности оправки 5, закрепленной в револьверной головке 6, и был расположен на расстоянии L от ее грани или торца, при фиксированном положении головок.
Головки поворачивают на 360°.
Отклонение определяют разностью показаний индикатора при начальном положении головок и по возвращении их в первоначальное положение после поворота на 360°.
Отклонение определяют как наибольшую величину результатов пяти измерений.
Проверке подвергают все позиции резцовой и револьверной головок | | | а |
| До 200 | До 800 | 32 | 20 |
| | б |
| До 32 | До 320 | 12 | 8 |
| L = 100 мм |
| Св. 32 до 80 | Св. 320
до 500 | 20 | 12 |
| L = 200 мм |
| Св. 80 до 200 | Св. 500
до 800 | 32 | 20 |
| L = 300 мм |
Проверка 13 (для станков, не имеющих механизма зажима револьверной головки)
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
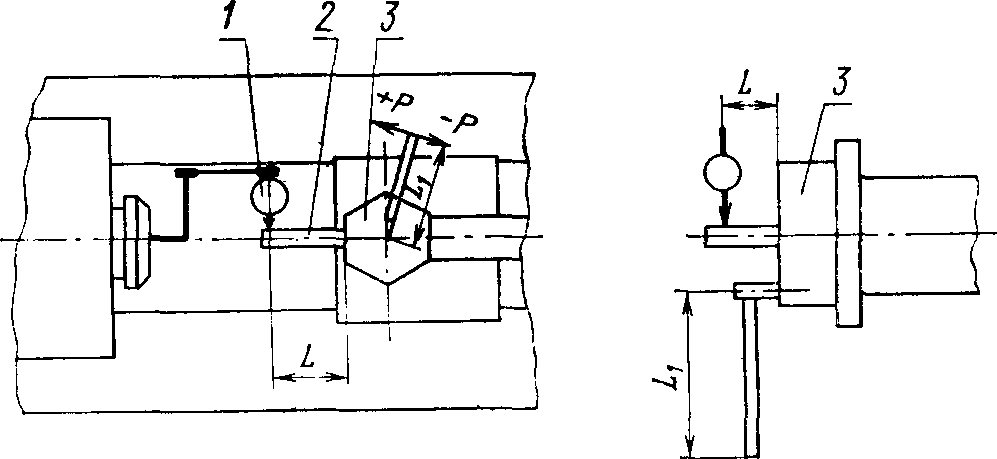
| Постоянство положения револьверной головки в подшипнике и фиксирующем устройстве | На неподвижной части станка устанавливают индикатор 1 так, чтобы измерительный наконечник его был перпендикулярен в точке касания цилиндрической поверхности оправки 2, закрепленной в револьверной головке 3, и был расположен на расстоянии L от ее торца или грани.
На револьверную головку действуют силой P = 5 кгс, приложенной на плече L1, последовательно в направлении поворота головки и в обратную сторону.
Смещение при каждом положении револьверной головки определяют как алгебраическую разность показаний индикатора при нагрузке +P и -P.
Проверке подвергают все позиции револьверной головки | До 12 | До 200 | 10 | 8 |
| L = 100 мм | L1 = 300 мм |
| Св. 12 до 32 | Св. 200 до 320 | 10 | 10 |
| L = 100 мм | L1 = 300 мм |
| Св. 32 до 80 | Св. 320 до 500 | 25 | 16 |
| L = 200 мм | L1 = 500 мм |
| Св. 80 до 200 | Св. 500 до 800 | 40 | 25 |
| L = 300 мм | L1 = 500 мм |
Проверка 14
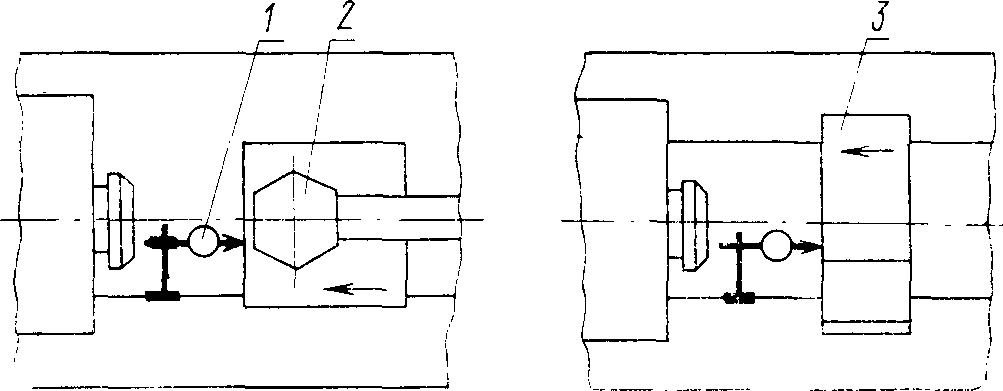
При автоматической продольной подаче
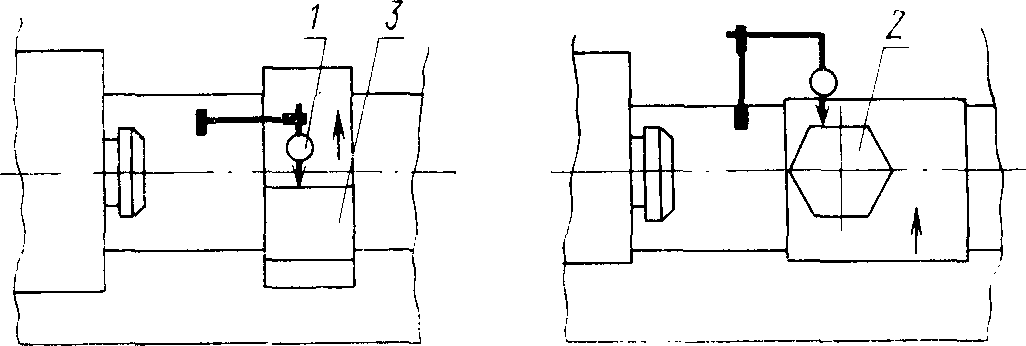
При автоматической поперечной подаче
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
| Точность выключения упорами (при повторных включениях) автоматической продольной подачи револьверного и поперечного суппортов и автоматической поперечной подачи поперечного суппорта и револьверной головки | На неподвижной части станка устанавливают индикатор 1 так, чтобы его измерительный наконечник был перпендикулярен в точке касания грани револьверной головки 2 и грани резцовой головки поперечного суппорта 3, подведенных к упору на автоматической подаче.
Затем проверяемые суппорты отводят от упора и снова включают автоматическую подачу до упора.
Отклонение определяют как наибольшую разность показаний индикатора при пяти измерениях | До 12 | До 200 | 32 | 20 |
| Св. 12 до 32 | Св. 200
до 320 |
| Св. 32 до 80 | Св. 320
до 500 |
| Св. 80 до 200 | Св. 500
до 800 | 40 | 25 |
Б. Проверка станка в работе
Проверка 15
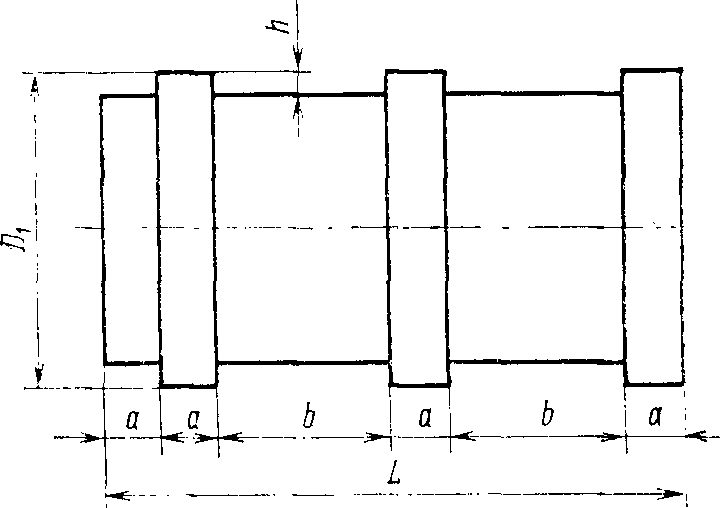 |
D1 ~= d, где d — наибольший диаметр прутка;
L = 3d, но не более 300 мм;
a = 12 — 15 мм;
b = \frac{L - 4a<*>}{2} ;
h = 3 — 5 мм.
--------------------------------
<*> Для прутка диаметром менее 20 мм допускается цилиндрический образец. |
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
Точность формы наружной цилиндрической поверхности образца после его чистовой обработки на станке:
а) постоянство диаметра обработанной поверхности в поперечном сечении;
б) постоянство диаметра обработанной поверхности в любом сечении | Стальной (сталь среднеуглеродистая \sigma \geq 45\text{кг}c/\text{мм}^{2} ) ступенчатый валик обрабатывают при закреплении в цанге или патроне (без поддержки задним центром) резцом, закрепленным в револьверной головке и резцовой головке поперечного суппорта (если последний имеет рабочее продольное перемещение).
Станки, поставляемые в прутковом исполнении, проверяются на образцах, изготовленных из прутка максимального диаметра и длины для данного станка.
После чистовой обработки образец замеряют микрометром или рычажной скобой.
Отклонение определяют наибольшей разностью диаметров:
а) поперечного сечения;
б) нескольких (не менее 3) поперечных сечений в пределах длины образца L. | До 12 | До 200 | а |
| 8 | 5 |
Св. 12
до 32 | Св. 200
до 320 | 10 | 6 |
| Св. 32 до 80 | Св. 320
до 500 | 12 | 8 |
| Св. 80 до 200 | Св. 500
до 800 | 16 | 10 |
| До 12 | До 200 | б |
| 12 | 8 |
| Св. 12 до 32 | Св. 200
до 320 | 16 | 10 |
| Св. 32 до 80 | Св. 320
до 500 | 20 | 12 |
| Св. 80 до 200 | Св. 500
до 800 | 25 | 16 |
Проверка 16
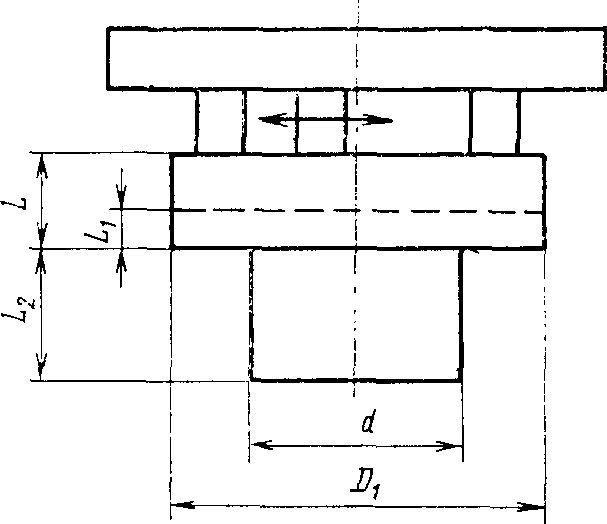 | D_{1} \approx \frac{1}{2} D_{max} , но не более 300 мм, где Dmax наибольший диаметр обрабатываемого изделия над станиной,
d = 0,75D. |
| Диаметр прутка, мм | L | L1 | L2 |
| До 12 | 20 | 10 | 40 |
| Св. 12 до 32 | 30 | 10 | 50 |
| Св. 32 до 80 | 50 | 15 | 60 |
| Св. 80 до 200 | 80 | 15 | 80 |
| Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм |
| прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка |
| Н | П |
| Прямолинейность торцовой поверхности образца после чистовой обточки резцами, закрепленными в резцовой головке поперечного суппорта и в револьверной головке (при наличии рабочей поперечной подачи) | У стальной (сталь среднеуглеродистая \sigma \geq 45\text{кг}c/\text{мм}^{2} ) планшайбы, закрепленной в патроне, обтачивают торцовую поверхность резцом, закрепленным в резцовой головке поперечного суппорта и в револьверной головке (если она имеет поперечную или круговую подачу).
После чистовой обточки проверяют прямолинейность обработанной поверхности:
а) при помощи линейки и концевых мер или щупа;
б) при помощи индикатора, установленного на поперечном суппорте или в револьверной головке, если она имеет круговую подачу, так, что его измерительный наконечник перемещают по проверяемой поверхности образца от центра до периферии в направлении движения резца при проточке торца.
Отклонение определяют половиной разности показаний индикатора | Для станков с вертикальной осью револьверной головки |
| До 12 | До 200 | 10 | 6 |
| на диаметре 100 мм |
| Св. 12 до 32 | Св. 200
до 320 | 12 | 8 |
| на диаметре 150 мм |
| Св. 32 до 80 | Св. 320
до 500 | 16 | 10 |
| на диаметре 200 мм |
| Св. 80 до 200 | Св. 500
до 800 | 20 | 12 |
| на диаметре 300 мм |
| Допускается только вогнутость |
| Для станков с горизонтальной осью револьверной головки |
| До 12 | До 200 | 10 | 6 |
| | на диаметре 100 мм |
| Св. 12 до 32 | Св. 200
до 320 | 12 | 8 |
| на диаметре 120 мм |
| Св. 32 до 80 | Св. 320
до 500 | 16 | 10 |
| на диаметре 150 мм |
| Св. 80 до 200 | Св. 500
до 800 | 20 | 12 |
| на диаметре 185 мм |
| Допускается только вогнутость |
В. Проверка станка на жесткость
Проверка 17
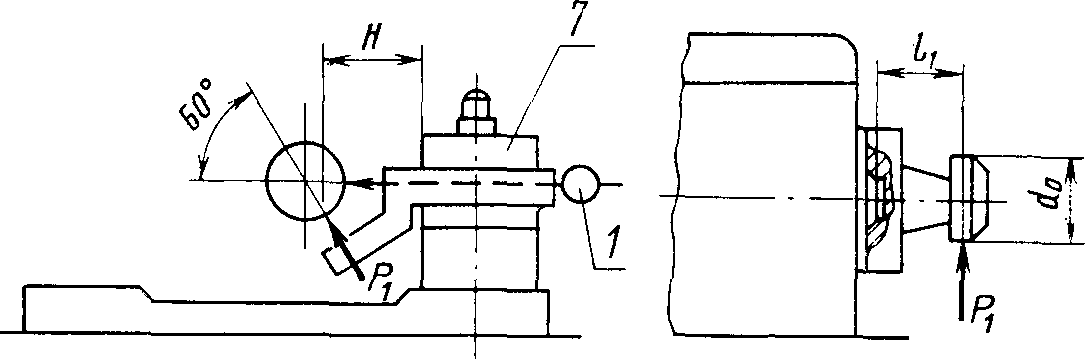
Положение узлов, деталей станка и точки приложения силы, а также направление ее действия должны соответствовать чертежу и определяться величинами, указанными в табл. 1 и 2.
I. Проверка станка с поперечным суппортом
II. Проверка станка с револьверной головкой
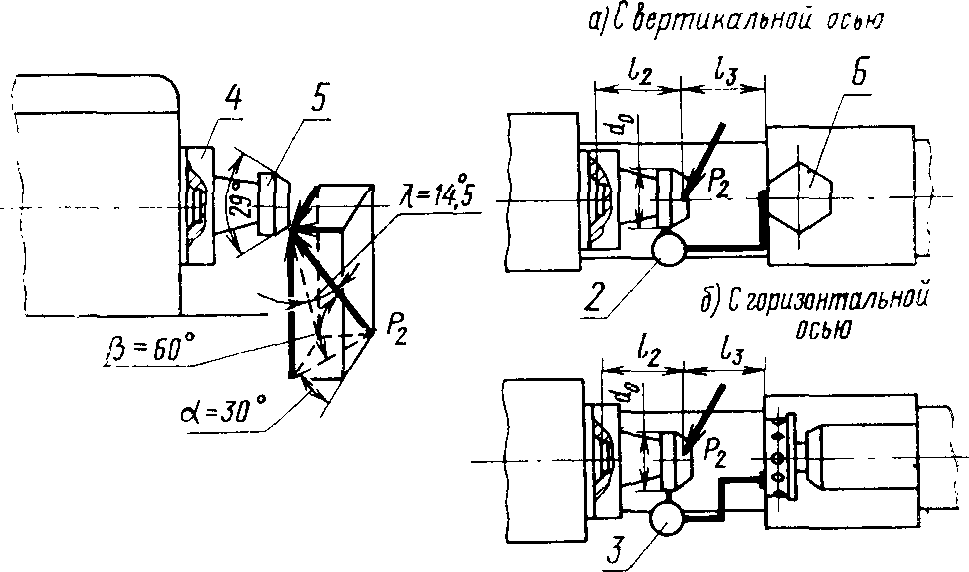
1 — индикатор для измерения относительных перемещений
оправки на шпинделе и поперечного суппорта; 2 — индикатор
для измерения относительных перемещений оправки на шпинделе
и револьверной головки с вертикальной осью; 3 — индикатор
для измерения относительных перемещений оправки на шпинделе
и револьверной головки с горизонтальной осью
Таблица 1
мм
| Наибольший диаметр обрабатываемого прутка d | при зажимной и подающей трубах | 12 | 18 | 25 | 40 | 65 | 100 | 160 |
| при переднем зажиме | - | - | 32 | 50 | 80 | 125 | 200 |
| Расстояние от переднего торца шпинделя до точки приложения силы | Проверка с поперечным суппортом l1 | 30 | 45 | 60 | 100 | 160 | 250 | 400 |
| Проверка с револьверной головкой l2 | 40 | 55 | 70 | 110 | 170 | 260 | 410 |
| Диаметр оправки d0 в точке измерения перемещений | 25 | 30 | 35 | 40 | 40 | 45 | 45 |
| Расстояние H от точки приложения силы P1 до резцедержки | - | - | 38 | 50 | 63 | 75 | 90 |
| Расстояние l3 от грани револьверной головки до точки приложения силы P2 | 85 | 106 | 140 | 190 | 280 | 375 | 560 |
Таблица 2
| Что проверяется | Метод проверки | Станки с наибольшим диаметром обрабатываемого прутка, мм | Проверка <*> |
| с поперечным суппортом | с револьверной головкой |
| при зажимной и подающей трубах | при переднем зажиме | P1, кгс | Наибольшее допустимое перемещение, мкм <**> | P2, кгс | Наибольшее допустимое перемещение, мкм <**> |
| Перемещение под нагрузкой закрепленной на шпинделе оправки относительно поперечного суппорта и револьверной головки | На шпинделе 4 станка жестко закрепляют оправку 5, основные размеры которой даны в табл. 1. При проверке с поперечным суппортом 7 в левом пазу его резцедержки, а при проверке с револьверной головкой 6 в жесткой стойке, являющейся принадлежностью головки, или в отверстии самой головки (если стойка не предусмотрена конструкцией, например головка с горизонтальной осью вращения) закрепляют устройства для создания нагружающих сил P1 и P2.
Для измерения сил используют рабочие динамометры.
Перед каждым испытанием соответственно поперечному суппорту или револьверной головке сообщают перемещение с последующей установкой (движением к шпинделю) в заданное положение, а шпинделю — поворот. При проверке с револьверной головкой последнюю закрепляют.
Между оправкой, закрепленной на шпинделе, и поперечным суппортом и затем между оправкой и револьверной головкой создаются плавно возрастающие силы P1 и P2, направление которых проходит через ось оправки и составляет в первом случае угол 60° с направлением поперечной подачи и во втором случае — угол \alpha = 30^{\circ} между направлением поперечной подачи и проекцией силы P2 на горизонтальную плоскость и угол \beta = 60^{\circ} между этой проекцией и самой нагружающей силой.
Одновременно с нагружением измеряются перемещения в направлении поперечной подачи оправки, закрепленной на шпинделе, относительно поперечного суппорта и револьверной головки.
В первом случае индикаторное устройство закрепляют на поперечном суппорте, а во втором — на револьверной головке. При этом в обоих случаях измерительный наконечник индикатора устанавливают так, чтобы он касался боковой образующей пояска оправки, а его ось была бы горизонтальна и перпендикулярна к оси оправки.
За величину относительных перемещений принимают среднее арифметическое результатов двух измерений.
Проверку с револьверной головкой производят не менее чем в двух его позициях | 12 | - | - | - | 70 | 60 |
| 18 | - | - | - | 100 | 70 |
| 25 | 32 | 400 | 220 | 140 | 80 |
| 40 | 50 | 560 | 260 | 200 | 90 |
| 65 | 80 | 800 | 310 | 280 | 110 |
| 100 | 125 | 1120 | 370 | 400 | 130 |
| 160 | 200 | 1600 | 450 | 560 | 160 |
<*> Для станков класса точности П прилагаемая сила уменьшается в 1,25 раза, а наибольшее допустимое перемещение уменьшается в 1,6 раза.
<**> Наибольшие допустимые перемещения:
а) уменьшаются на 40% для станков с ручным зажимом и поворотом револьверной головки;
б) увеличиваются на 20% для станков с горизонтальной осью вращения револьверной головки;
в) увеличиваются на 30% для станков, имеющих револьверную головку со станков предыдущего меньшего размера и промежуточные салазки продольного суппорта.