ГОСТ 16021-90 (СТ СЭВ 5950-87, СТ СЭВ 6801-89). Государственный стандарт Союза ССР. Деревообрабатывающее оборудование. Станки окорочные роторные. Основные параметры. Нормы точности
(утв. и введен в действие Постановлением Госстандарта СССР от 11.11.1990 № 2803)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 1 июля 1991 года. Взамен ГОСТ 16021-80, ГОСТ 20561-89.
качеством продукции и стандартам
от 11 ноября 1990 г. № 2803
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ДЕРЕВООБРАБАТЫВАЮЩЕЕ ОБОРУДОВАНИЕ. СТАНКИ ОКОРОЧНЫЕ РОТОРНЫЕ
Дата введения 1 июля 1991 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством станкостроительной и инструментальной промышленности СССР
С.М. Хасдан, М.Н. Суворов, П.И. Ланда, Л.Д. Васильева
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 11.11.90 № 2803
3. Срок проверки — 1996 г. периодичность проверки — 5 лет
4. Стандарт полностью соответствует СТ СЭВ 5950-87, СТ СЭВ 6801-89
| Обозначение НТД, на который дана ссылка | Номер пункта |
| ГОСТ 9463-88 | 3 |
| ГОСТ 22298-76 | 3 |
| ГОСТ 25338-82 2.1 | |
| Настоящий стандарт распространяется на окорочные однороторные станки, предназначенные для снятия коры с круглых лесоматериалов, и окорочные двухроторные станки, позволяющие срезать дополнительно к окорке остатки сучьев. | |
1. ОСНОВНЫЕ ПАРАМЕТРЫ
| Наименование основных параметров | Значение | ||||
| Диаметр просвета ротора | 250 | 400 | 630 | 800 | 1000 |
| Диаметр обрабатываемых лесоматериалов в любом поперечном сечении ствола (в коре): | |||||
| наибольший, не менее | 230 | 350 | 550 | 700 | 900 |
| наименьший, не более | 40 | 60 | 100 | 120 | 150 |
| Наименьшая длина обрабатываемых лесоматериалов, не более | 1300 1700 <*> | 1500 2500 <*> | 2700 | ||
| Наибольшая частота вращения ротора, мин-1 (наибольшая угловая скорость, рад/с), не менее | 600 (63) | 400 (42) | 250 (26) | 200 (21) | 150 (16) |
| Скорость подачи, м/мин (м/с): | |||||
| наибольшая, не менее | 70 (1, 17) | 60 (1,0) | 45 (0,75) | ||
| наименьшая, не более | 12 (0,2) | ||||
| Число роторов, шт. | 1 или 2 | 1 | |||
<*> Для окорочных двухроторных станков.
2. ТОЧНОСТЬ СТАНКА
2.1 Общие требования к испытаниям станка на точность — по ГОСТ 25338.
Если конструктивные особенности станка не позволяют произвести измерение отклонений по длине, к которой отнесен допуск, последний следует пересчитать на наибольшую длину, на которой возможно измерение.
2.2. Точность станка должна соответствовать нормам, указанным в пп. 2.2.1 - 2.2.6.
2.2.1 Радиальное биение шкива привода ротора
Метод проверки (черт. 1). На неподвижной плоскости устанавливают показывающий измерительный прибор 1 так, чтобы его наконечник касался образующей цилиндрической поверхности шкива ротора 2 и был перпендикулярен ей. Измерения проводят в двух крайних сечениях цилиндрической поверхности шкива ротора в вертикальной и горизонтальной плоскостях.
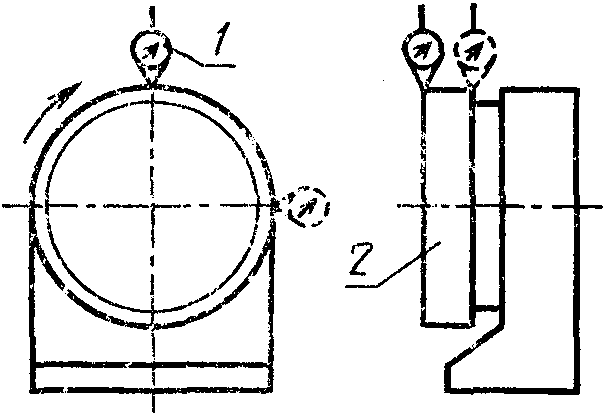
Радиальное биение равно наибольшей алгебраической разности показаний индикатора в каждом его положении при вращении шкива ротора.
2.2.2 Торцевое биение шкива привода ротора
Метод проверки (черт. 2). На неподвижной плоскости 1 устанавливают показывающий измерительный прибор 2 так, чтобы его наконечник касался торцевой поверхности шкива ротора 3 и был перпендикулярен ей. Измерения проводят по торцевой кромке шкива ротора в верхнем и нижнем положении.
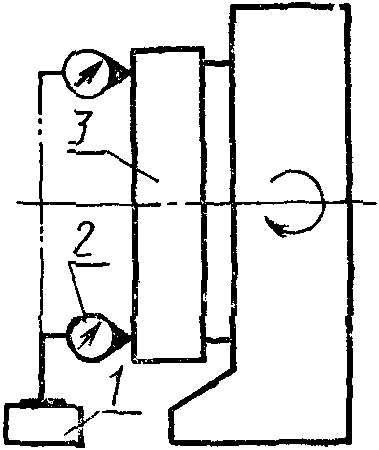
Торцевое биение равно наибольшей алгебраической разности показаний индикатора в каждом его положении при вращении шкива ротора.
2.2.3 Отклонение посадочных поверхностей под коросниматели от прилегающей плоскости
Метод проверки (черт. 3). В роторе 1 по его оси устанавливают валик 2 и зажимают подающими вальцами 5. Подвижную втулку 4 подводят к короснимателям 3 так, чтобы она касалась одного из короснимателей. Зазор \Delta между втулкой и короснимателями измеряют щупом.
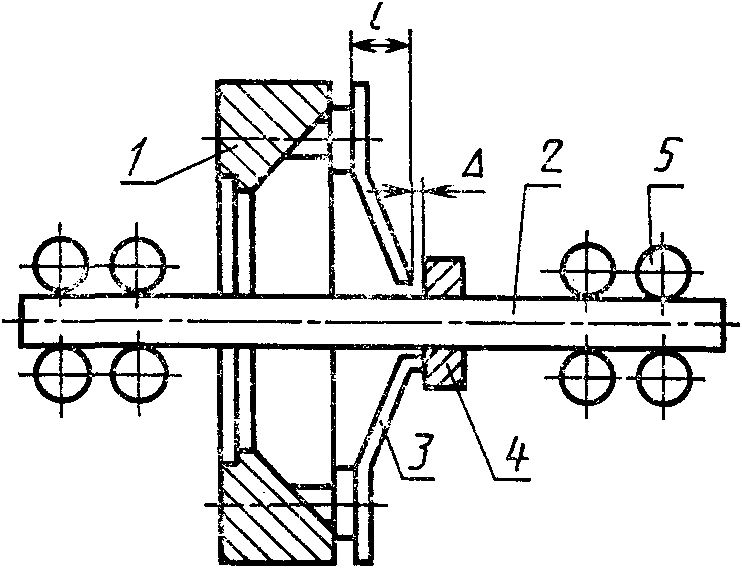
Проверка должна проводиться с применением подобранных короснимателей с допуском +/- 0,2 мм для размера l, влияющего на проведение проверки.
Отклонение от прилегающей плоскости равно наибольшей величине измеренного зазора.
2.2.4 Расположение кромок короснимателей по одной окружности
Метод проверки (черт. 4). В роторе 1 по его оси устанавливают валик 2 и зажимают подающими вальцами 4. Зазор \Delta между валиком и короснимателями 3 измеряют щупом.
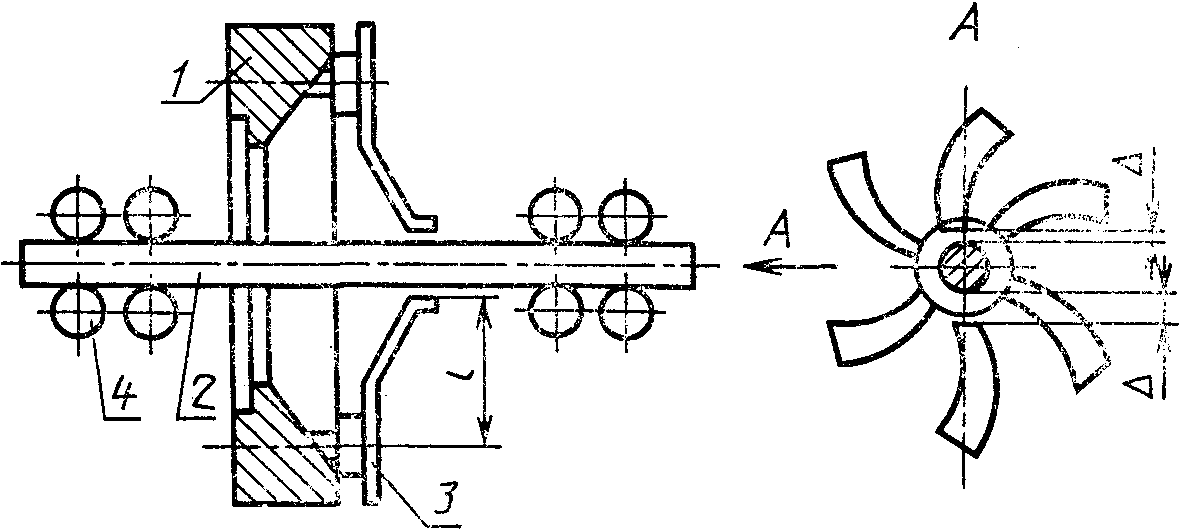
Проверка должна производиться с применением подобранных короснимателей с допускам +/- 0,2 мм для размера l, влияющего на проведение проверки.
Отклонение расположения короснимателей по одной окружности равно разности между максимальным и минимальным измеренным зазором.
2.2.5. Симметричность расположения ротора относительно вальцов механизма подачи в вертикальной и горизонтальной плоскостях (для станков с просветом ротора менее 1000 мм).
Метод проверки (черт. 5). Специальный валик 1 устанавливают в отверстие ротора 2 и зажимают подающими вальцами 3. В двух противоположных по диаметру точках штихмассом измеряют расстояние \Delta между внутренней поверхностью ротора и валиком в вертикальной и горизонтальной плоскостях.
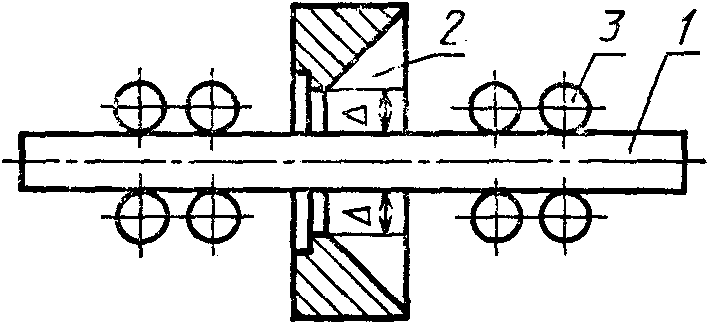
Отклонение от симметричности равно алгебраической разности двух измерений в каждой плоскости.
2.2.6 Перпендикулярность плоскости ротора оси станка
Метод проверки (черт. 6). Специальный валик 1 устанавливают в отверстие ротора 2 и зажимают подающими вальцами 3. Штихмассом замеряют расстояние \Delta между установленным на валике диском 4 и торцами посадочных поверхностей короснимателей в вертикальной и горизонтальной плоскостях в двух противоположных точках.
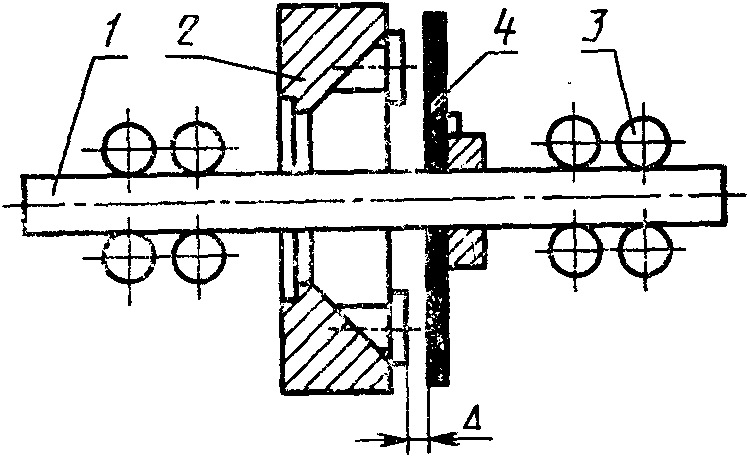
Отклонение равно алгебраической разности двух противоположных измерений в каждой плоскости.
3. ТОЧНОСТЬ СТАНКА В РАБОТЕ
Допуск 2% неокоренной поверхности бревна.
Метод проверки. На станке со скоростью подачи не менее 0,5 м/с, окаривают бревна хвойных пород (кроме сосновых) второго сорта по ГОСТ 9463 или ГОСТ 22298 с продольной кривизной 2,5 — 3,0%, с абсолютной влажностью коры не менее 40%, длиной не менее 3 м.
Проверка качества окорки проводится на трех обработанных бревнах.
Допуск равен процентному отношению площади неокоренной поверхности ко всей площади бревна.