ГОСТ 16015-91. Государственный стандарт Союза ССР. Полуавтоматы протяжные горизонтальные. Основные параметры и размеры. Нормы точности и жесткости
(утв. и введен в действие Постановлением Госстандарта СССР от 13.11.1991 № 1736)
Внимание
Документ утратил силу с 01.09.2026 в связи с изданием Приказа Росстандарта от 25.11.2025 № 1508-ст. Взамен введен в действие ГОСТ ISO 6480-2025. Документ утратил силу с 01.09.2026 в связи с изданием Приказа Росстандарта от 25.11.2025 № 1508-ст. Взамен введен в действие ГОСТ ISO 6480-2025. С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.07.1992. Взамен ГОСТ 10648-82, ГОСТ 16015-83.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 16015-91"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-16015-91" "ГОСТ 16015-91. Государственный стандарт Союза ССР. Полуавтоматы протяжные горизонтальные. Основные параметры и размеры. Нормы точности и жесткости (утв. и введен в действие Постано"
  n1["ГОСТ ISO 6480-2025"]:::doc
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Постановлением Комитета стандартизации и метрологии СССР от 13 ноября 1991 г. № 1736
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ПОЛУАВТОМАТЫ ПРОТЯЖНЫЕ ГОРИЗОНТАЛЬНЫЕ
ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ. НОРМЫ ТОЧНОСТИ И ЖЕСТКОСТИ
Semiautomatic horisontal broaching machines. Basic parameters and dimensions. Standards of accuracy and rigidity
Дата введения 1 июля 1992 года
Настоящий стандарт распространяется на полуавтоматы протяжные горизонтальные общего назначения для внутреннего протягивания, изготавливаемые для нужд народного хозяйства и экспорта.
Требования стандарта по точности распространяется на полуавтоматы класса точности Н с номинальным тяговым усилием от 100 до 630 кН.
Требования настоящего стандарта являются обязательными, за исключением приложения.
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Техническим Комитетом по стандартизации «Станки» (ТК «Станки»)
В.Ф. Скиженок, В.А. Футлик, В.К. Савченко, А.В. Безенсон, В.В. Лагуновский
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Комитета стандартизации и метрологии СССР от 13.11.91 № 1736
3. Срок проверки 1996 г., периодичность проверки — 5 лет
4. Стандарт соответствует международному стандарту ИСО 6480-83 в части норм точности и терминологии
5. ВЗАМЕН ГОСТ 10648-82, ГОСТ 16015-83
6. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 8-82 | 2.1; 4.1 |
| ГОСТ 6636-69 | 1.1 |
| ГОСТ 22267-76 | 2.3; 2.4; 2.5; 2.7; 2.8; |
| ГОСТ 25443-82 | 3.1 |
| ГОСТ 25557-82 | 1.1 |
| ГОСТ 26542-85 | 3.3 |
1. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
1.1. Основные параметры и размеры должны соответствовать указанным на черт. 1 и в табл. 1.
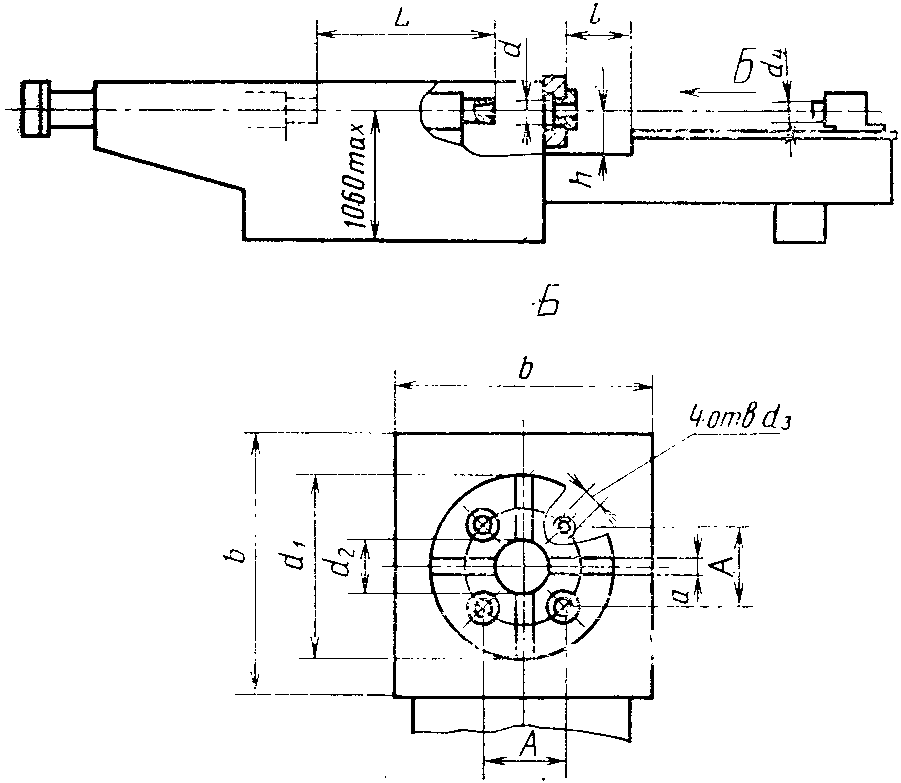
L — наибольшая длина хода рабочих салазок; h — расстояние от станины до оси отверстия под планшайбу в опорной плите; l — расстояние от опорной плиты до направляющих приставной станины; b — размер рабочей поверхности опорной плиты; d — диаметр отверстия под планшайбу в опорной плите; d1 — диаметр планшайбы; a — ширина Т-образных пазов по ГОСТ 1574 в планшайбе при крестовом их расположении; d2 — диаметр отверстия в планшайбе; A — расстояние между центрами отверстий под винты в планшайбе; d3 — диаметр резьбовых отверстий в опорной плите для крепления планшайбы; d4 — центрирующий диаметр под вспомогательный патрон
Примечание. Чертеж не определяет конструкцию полуавтоматов.
1. Размеры, заключенные в скобки, допускается применять в конструкторской документации, разработанной до 01.07.92.
2. Допускается увеличивать размер b по ряду Ra40 ГОСТ 6636.
3. Наибольшая длина хода рабочих салазок L указана по жестким упорам.
1.2. По заказу потребителя полуавтоматы должны оснащаться устройствами для автоматической загрузки и выгрузки деталей.
1.3 По заказу потребителя полуавтоматы изготовляются:
с тяговым усилием 63; 160 и 400 кН;
с тяговым усилием 250 и 400 кН без приставной станины и планшайбы.
2. ТОЧНОСТЬ ПОЛУАВТОМАТОВ
2.1. Общие требования к испытаниям на точность — по ГОСТ 8.
Схемы и способы измерений геометрических параметров — по ГОСТ 22267 и настоящему стандарту.
Допускается применение методов проверки и средств измерений, отличающихся от указанных в настоящем стандарте, при условии обеспечения выполнения требуемой точности измерения и достоверности определения проверяемых параметров точности в соответствии с ГОСТ 8.
2.2. Нормы точности полуавтоматов не должны превышать значений, указанных в пп. 2.3 - 2.8.
2.3 Плоскостность рабочей поверхности опорной плиты
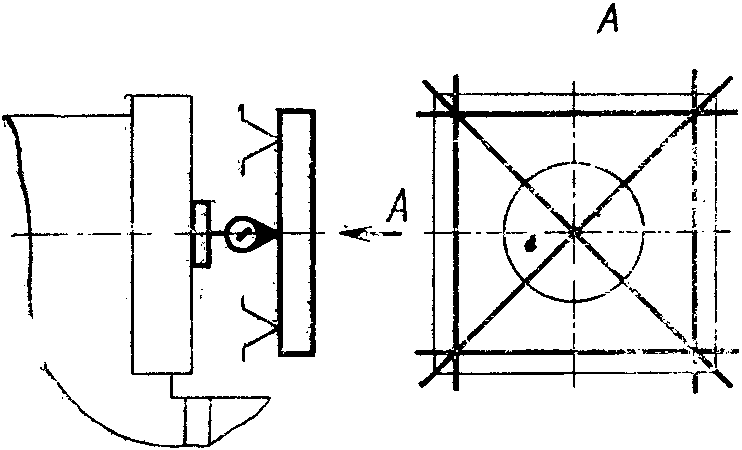
Примечание. Выпуклость не допускается.
| Длина большей стороны рабочей поверхности опорной плиты, мм | Допуск, мкм |
|---|---|
| До 400 | 30 |
| Св. 400 « 630» | 40 |
| « 630 » 1000 | 50 |
Измерение — по ГОСТ 22267, разд. 4, метод 3 (черт. 2).
Количество и расположение проверяемых сечений — в соответствии с черт. 2.
2.4 Параллельность оси отверстия под рабочий патрон в рабочих салазках траектории их перемещения:
б) в горизонтальной плоскости.
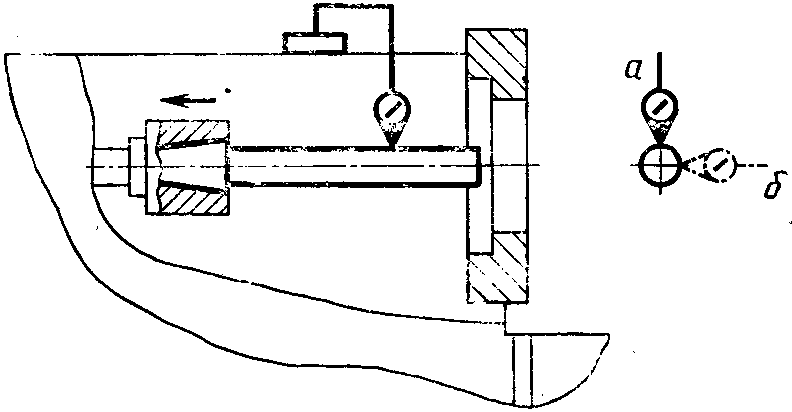
Допуск 30 мкм на длине 300 мм.
Измерение — по ГОСТ 22267, разд. 6, метод 3б (черт. 3).
Измерение проводят в начале рабочего хода салазок.
2.5. Концентричность оси отверстия под рабочий патрон в рабочих салазках с осью отверстия под планшайбу в опорной плите:
б) в горизонтальной плоскости.
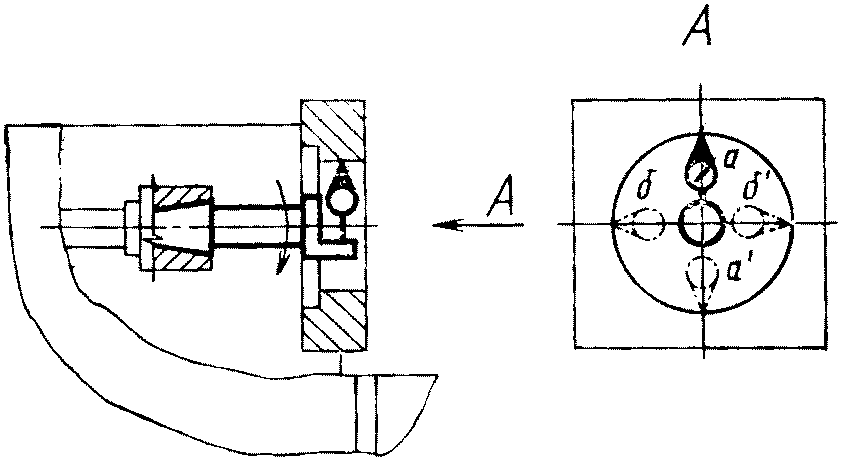
Измерение — по ГОСТ 22267, разд. 14, метод 5 (черт. 4)
Измерительный прибор с помощью вращающейся втулки устанавливают на контрольной оправке.
Поворачивая втулку с измерительным прибором на один оборот, обкатывают поперечное сечение отверстия в опорной плите.
Измерение проводят в одном сечении у начала рабочего хода салазок.
2.6 Перпендикулярность траектории перемещения рабочих салазок к рабочей поверхности опорной плиты:
б) в горизонтальной плоскости.
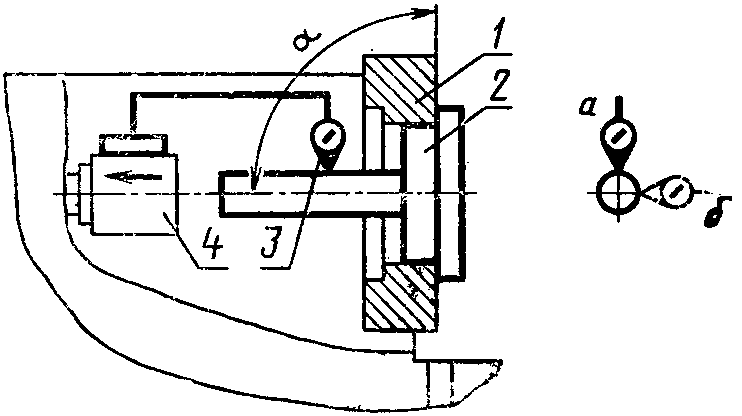
а) 30 мкм на длине 300 мм, \alpha \geq 90^{\circ} , где \alpha — угол между траекторией перемещения рабочих салазок и рабочей поверхностью опорной плиты;
В отверстие опорной плиты 1 (черт. 5) вставляют специальную контрольную оправку 2, фланец которой прижимают к рабочей поверхности опорной плиты.
Измерительный прибор 3 устанавливают на рабочих салазках 4 так, чтобы его измерительный наконечник касался образующей контрольной оправки 2 и был перпендикулярен к ней.
Отклонение от перпендикулярности равно наибольшей алгебраической разности показаний измерительного прибора на длине перемещения.
2.7. Концентричность оси центрирующего буртика под вспомогательный патрон (оси отверстия под вспомогательный патрон) во вспомогательных салазках с осью отверстия под рабочий патрон в рабочих салазках:
б) в горизонтальной плоскости.
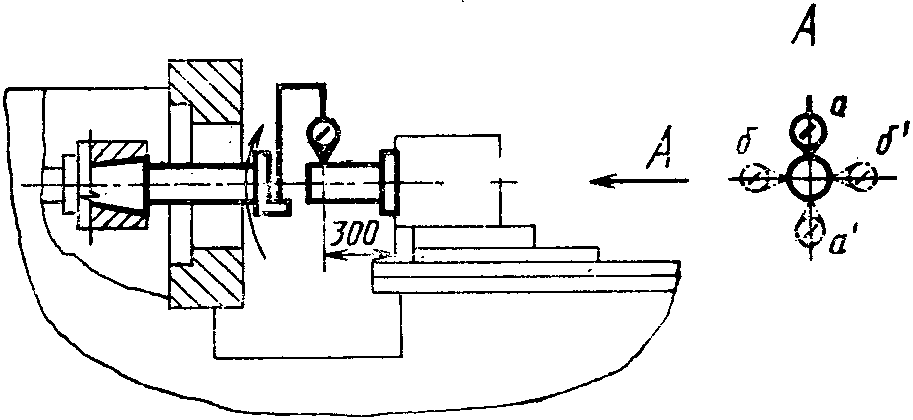
Измерение — по ГОСТ 22267, разд. 14, метод 5 (черт. 6).
Измерительный прибор с помощью вращающейся втулки устанавливают на контрольной оправке.
Поворачивая втулку с измерительным прибором на один оборот, обкатывают поперечное сечение контрольной оправки.
Измерение проводят в одном сечении у крайнего переднего положения рабочих и вспомогательных салазок.
2.8 Взаимная параллельность траекторий перемещения рабочих и вспомогательных салазок:
б) в горизонтальной плоскости.
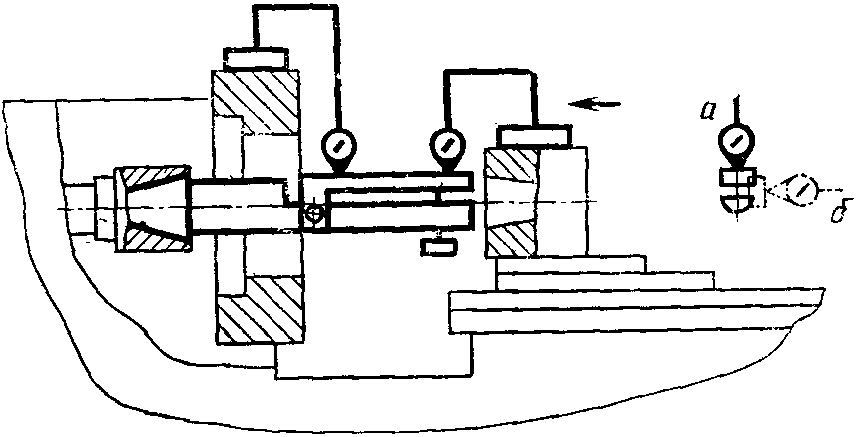
Допуск 60 мкм на длине 300 мм.
Измерение — по ГОСТ 22267, разд. 5, метод 2 (черт. 7).
Регулируемую линейку устанавливают на державке, закрепленной на рабочих салазках.
Измерение проводят у крайнего переднего положения рабочих салазок и у крайнего переднего положения вспомогательных салазок.
2.9. Дополнительная проверка перпендикулярности перемещения вспомогательного патрона относительно опорной плиты, регламентированная в международном стандарте ИСО 6480-83, приведена в приложении.
3. ТОЧНОСТЬ ОБРАЗЦА-ИЗДЕЛИЯ
(проверяется при приемочных испытаниях)
3.1. Общие требования к образцу-изделию — по ГОСТ 25443.
3.2. Образец из стали с временным сопротивлением не ниже 450 — 550 МПа или чугуна, подготовленный под обработку в соответствии с требованиями черт. 8 протягивают на полуавтомате.
3.3. Торцовое биение опорной поверхности образца-изделия относительно оси протянутого отверстия.
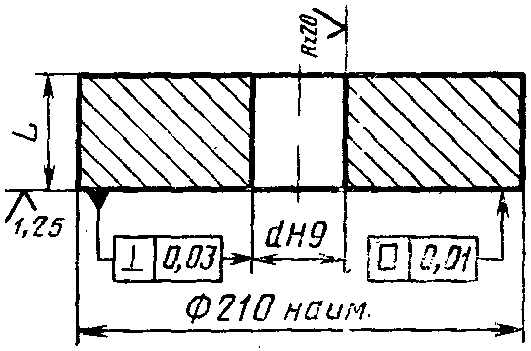
\frac{L}{d} \geq 1,5 ; d >= 0,5dнаиб,
где dнаиб — наибольший диаметр обрабатываемого отверстия на полуавтомате
Допуск 60 мкм на диаметре 200 мм.
Измерение — по ГОСТ 26542, метод 2.
Измерительный наконечник измерительного прибора должен отстоять от оси образца на радиусе 100 мм.
4. ЖЕСТКОСТЬ ПОЛУАВТОМАТОВ
4.1. Общие условия испытания полуавтоматов на жесткость — по ГОСТ 8.
4.2. Положение узлов полуавтомата, направление действия нагружающей силы F должны соответствовать указанным на черт. 9 и табл. 4.
4.3. Значения нагружающей силы F должны соответствовать, а измеренные перемещения не должны превышать значений, указанных в табл. 3.
4.4. Угловое перемещение под нагрузкой оси испытательной оправки относительно рабочей поверхности планшайбы в вертикальной плоскости.
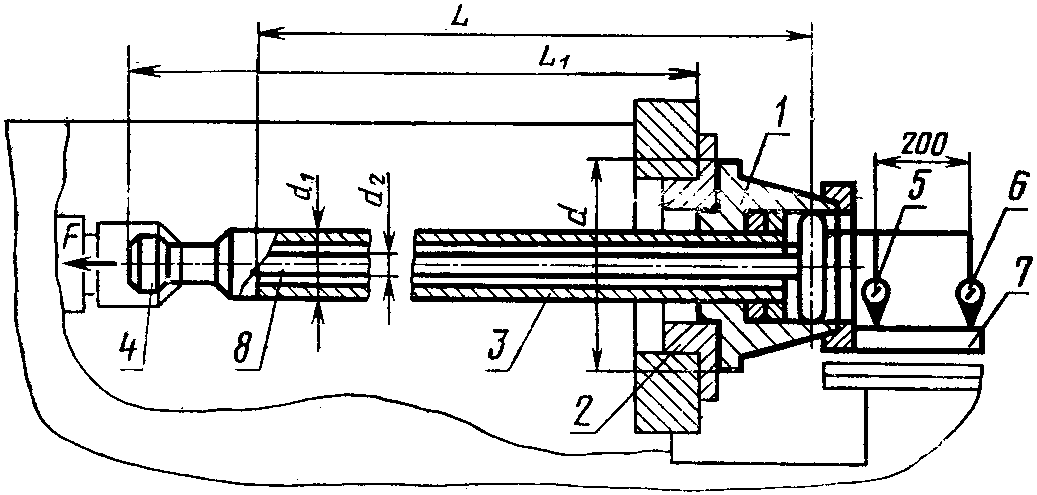
d — диаметр опорной детали; d1 — диаметр нагрузочной оправки; d2 — диаметр испытательной оправки; L — длина испытательной оправки до сферической опоры; L1 - длина нагрузочной оправки до рабочей поверхности стола
| Номинальное тяговое усилие, кН | 100 | 250 | 630 |
|---|---|---|---|
| Нагружающая сила, F, кН | 52 | 76 | 94 |
| Допускаемые угловые перемещения, мкм | 75 | 190 | 470 |
| Номинальное тяговое усилие, кН | 100 | 250 | 630 |
| d, мм | 200 | 245 | 280 |
| d1, мм | 55 | 70 | 96 |
| d2, мм | 30 | 40 | |
| L, мм | 900 | 1100 | |
| L1, мм | 980 | 1190 | |
Опорную деталь 1 диаметром d (табл. 4) устанавливают на планшайбу 2 полуавтомата и закрепляют. Нагрузочную оправку 3 диаметром d1 вставляют в рабочий патрон 4. Измерительные приборы 5 и 6 устанавливают на свободном конце испытательной оправки 8 так, чтобы их измерительные наконечники касались планки 7 опорной детали и были перпендикулярны к ней.
Испытательная оправка 8 диаметром d2 жестко соединена с нагрузочной оправкой 3 и имеет сферическую опору в опорной детали 1. Положение рабочих салазок определяется длиной L1 нагрузочной оправки (табл. 4).
Нагружение осуществляют силой F в направлении хода рабочих салазок. После достижения заданного значения силы F фиксируют показания измерительных приборов 5 и 6.
Перед каждым нагружением осуществляют обратный ход рабочих салазок на 5 ... 20 мм.
Результат измерения для каждого нагружения равен алгебраической разности показания измерительных приборов 5 и 6.
Угловое перемещение оси испытательной оправки относительно рабочей поверхности планшайбы равно средней арифметической величине результатов двух измерений.
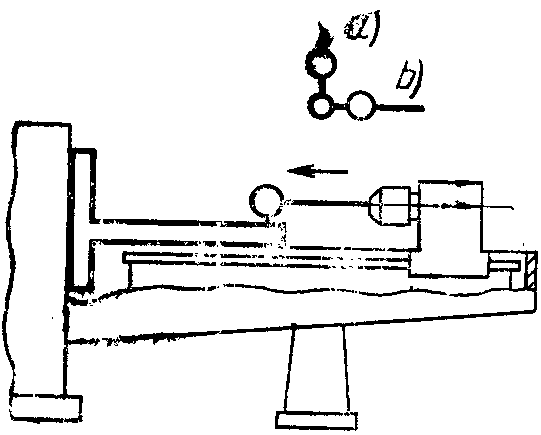
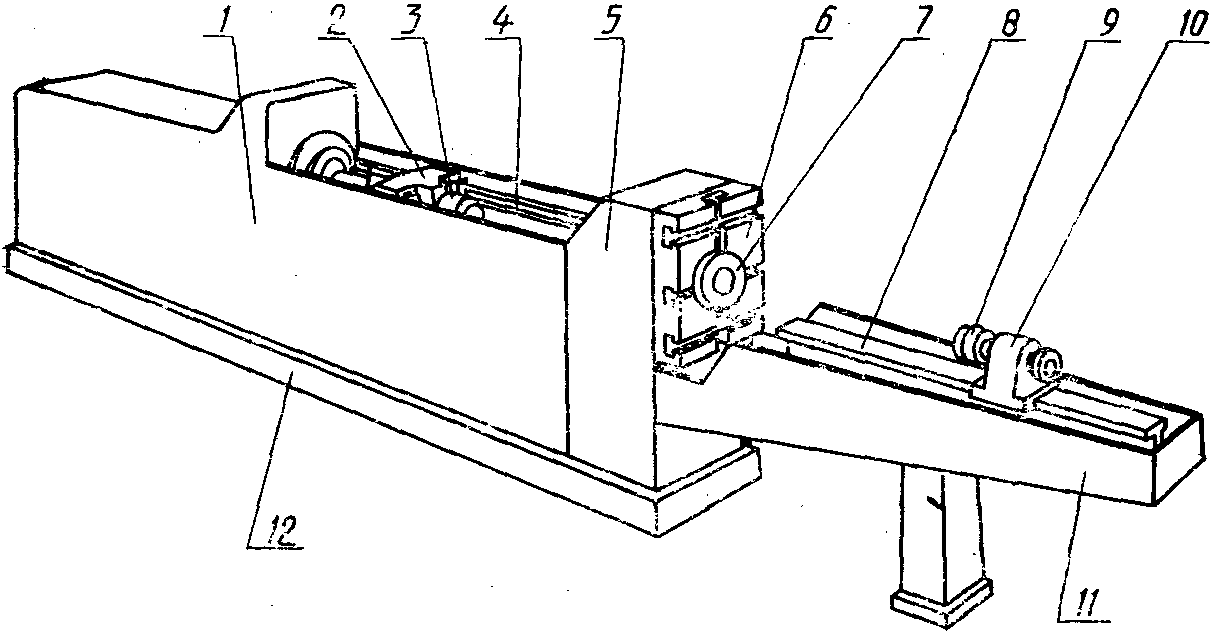
ИСО 6480-80 «СТАНКИ ПРОТЯЖНЫЕ ГОРИЗОНТАЛЬНЫЕ ДЛЯ ВНУТРЕННЕГО ПРОТЯГИВАНИЯ. ПРОВЕРКА ТОЧНОСТИ» ГЕОМЕТРИЧЕСКИЕ ПРОВЕРКИ И ТЕРМИНОЛОГИЯ
| УДК 621.919.3-111.2:006.354 |
|---|