ГОСТ 10493-81. Государственный стандарт Союза ССР. Линзы уплотнительные жесткие и компенсирующие на Pу 20 — 100 МПа (200 - 1000 кгс/см2). Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 10.03.1981 № 1248)
(ред. от 25.02.1991)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято Постановлением Госстандарта СССР от 25.02.1991 № 160 («ИУС», № 5, 1991). Изменение № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160, введено в действие с 1 января 1992 года. Взамен ГОСТ 10493-75.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 10 марта 1981 г. № 1248
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ЛИНЗЫ УПЛОТНИТЕЛЬНЫЕ ЖЕСТКИЕ И КОМПЕНСИРУЮЩИЕ НА PУ 20 — 100 МПа (200 — 1000 кгс/см2)
Rigin and compensating lens-shaped seals for Pn 20 — 100 MPa (200 — 1000 kgf/sm2) Technical specifications
Постановлением Государственного комитета СССР по стандартам от 10 марта 1981 г. № 1248 срок действия установлен
с 1 января 1982 года до 1 января 1987 года
РАЗРАБОТАН Министерством химического и нефтяного машиностроения
Л.Ф. Березин (руководитель темы), Е.Р. Хисматулин, М.И. Миль
ВНЕСЕН Министерством химического и нефтяного машиностроения
УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 10 марта 1981 г. № 1248
Несоблюдение стандарта преследуется по закону
Настоящий стандарт распространяется на жесткие и компенсирующие линзы, применяемые в химической и нефтехимической промышленностях для фланцевых соединений арматуры, соединительных частей и трубопроводов на условное давление Pу 20 — 100 МПа (200 — 1000 кгс/см2) и условный проход Dу от 6 мм до 200 мм с температурой среды от минус 50 °C до плюс 510 °C.
Абзац исключен с 1 января 1987 года. - Изменение № 1, введенное в действие Постановлением Госстандарта СССР от 28.07.1986 № 2254.
Требования разд. 1 за исключением показателей «Масса, кг», 2, 3, 4; пп. 5.1 - 5.8 являются обязательными, другие требования настоящего стандарта являются рекомендуемыми.
(абзац введен Изменением № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160)
1. ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ, КОНСТРУКЦИЯ И РАЗМЕРЫ
1.1. Типы и исполнения линз должны соответствовать указанным в табл. 1.
1.2. Применение линз в зависимости от температуры, условного давления и марки стали труб и деталей трубопроводов должно соответствовать указанным в табл. 2.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160)
1.3 Условные давления — по ГОСТ 356-80 (СТ СЭВ 253-76).
1.4. Конструкция и размеры линз типа Ж исполнения 1 должны соответствовать указанным на черт. 1 и в табл. 3.
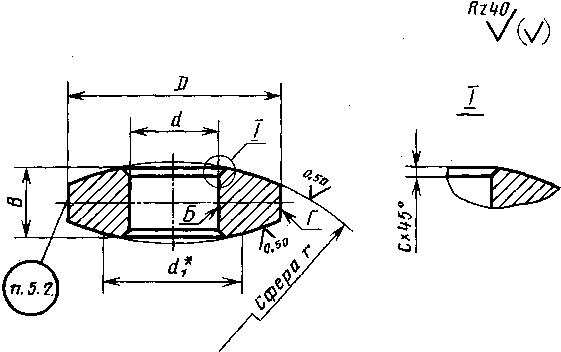
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160)
Пример условного обозначения линзы типа Ж исполнения 1 с диаметром условного прохода Dу 40 мм из стали марки 18Х3МВ:
Линза Ж1 — 40 — 18Х3МВ ГОСТ 10493-81
1.5. Конструкция и размеры линз типа Ж исполнения 2 должны соответствовать указанным на черт. 2 и в табл. 4.
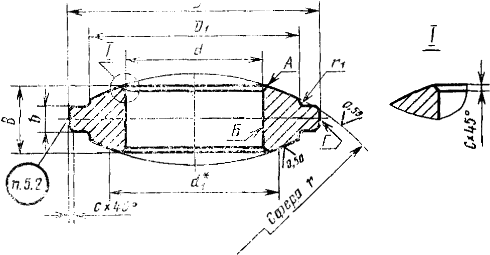
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160)
Пример условного обозначения линзы типа Ж исполнения 2 с диаметром условного прохода Dу 40 мм из стали марки 18Х3МВ:
Линза Ж2-40-18Х3МВ ГОСТ 10493-81
1.6. Конструкция и размеры линз типа К исполнений 1 и 2 должны соответствовать указанным на черт. 3 и в табл. 5.
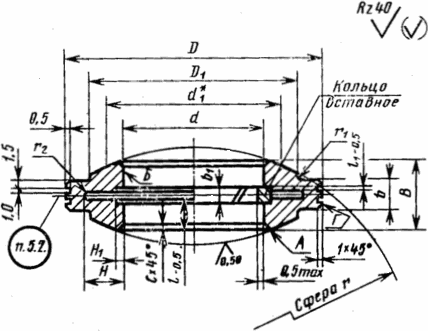
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160)
Пример условного обозначения линзы типа К исполнения 1 с диаметром условного прохода Dу 100 мм из стали марки 18Х3МВ:
Линза К1 — 100 — 18Х3МВ ГОСТ 10943-81
1.7. Размеры вставных колец к линзам типа К исполнений 1 и 2 должны соответствовать указанным на черт. 4 и в табл. 6.
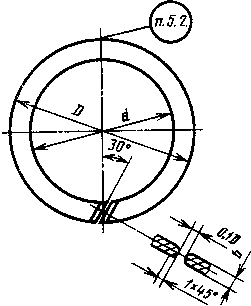
| Условный проход Dу | d | D | b | Масса, кг |
| 40 | 40 | 51 | 4,9 | 0,03 |
| 50 | 60 | 73 | 0,66 | |
| 65 | 70 | 84 | 5,9 | 0,08 |
| 80 | 90 | 106 | 6,9 | 0,15 |
| 100 | 100 | 118 | 0,17 | |
| 125 | 120 | 142 | 0,23 | |
| 150 | 150 | 176 | 7,9 | 0,39 |
| 200 | 195 | 225 | 0,58 |
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160)
2.1. Линзы должны изготовлять в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
2.2. Линзы должны изготовлять из труб, поковок, штампованных заготовок и сортового проката.
2.3. Заготовки для линз должны подвергать термической обработке. Режимы термической обработки приведены в приложении.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160)
2.4. Механические свойства сталей в термически обработанном состоянии при температуре 20 °C должны соответствовать указанным в табл. 7.
| Марка стали | Условный предел текучести \sigma_{0,2} , МПа (кгс/мм2) | Временное сопротивление \sigma_{\text{В}} , МПа (кгс/мм2) | Относительное удлинение \sigma_{S} , % | Ударная вязкость aн, Дж/см2 (кгс·м/см2) | Твердость НВ |
| не менее | |||||
| Сталь 20 | 216 (22) | 432 (42) | 20 | 49 (5) | 123 — 167 |
| 14ХГС | 314 (32) | 490 (50) | 17 | 59 (6) | 149 — 207 |
| 15ХМ | 275 (28) | 441 (45) | 20 | 156 — 197 | |
| 30ХМА | 392 (40) | 589 (60) | 16 | 179 — 241 | |
| 18Х3МВ | 441 (45) | ||||
| 20Х3МВФ | 540 (55) | 687 (70) | 223 — 262 | ||
| 12Х18Н10Т 10Х17Н13М3Т 08Х17Н15М3Т | 196 (20) | 490 (50) | 35 | 98 (10) | - |
| (в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160) | |||||
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 28.07.1986 № 2254)
2.5. Компенсирующие линзы и вставные кольца к ним должны быть изготовлены из сталей одинаковых марок. Твердость вставных колец должна соответствовать твердости стали в отожженном состоянии.
2.6. Сдаточными характеристиками являются временное сопротивление, условный предел текучести, относительное удлинение и ударная вязкость, кроме линз, изготовленных из труб с толщиной стенки 12 мм и менее.
2.7. Загрязненность металла неметаллическими включениями, кроме сталей аустенитного класса, не должна превышать по среднему баллу:
3,5 балла — сульфидов и оксидосиликатов;
2.8. На поверхности линз не допускаются раковины, плены, закаты, трещины и другие дефекты. Исправление указанных дефектов заваркой или подчеканкой не допускается.
2.9. Допуск симметричности бурта относительно поверхностей А — не более 0,2 мм.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 28.07.1986 № 2254)
2.10. Допуск радиального биения поверхности Б относительно оси поверхности Г — по ГОСТ 24642-81 степени точности X.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 28.07.1986 № 2254)
2.11. Неуказанные предельные отклонения размеров: валов — по h14, отверстий — по H14, остальных \pm \frac{IT14}{2} .
3.1. Предприятие-изготовитель должно подвергать линзы проверке на соответствие требований пп. 2.1, 2.9 и 2.10.
3.2. Каждая линза должна быть проверена визуальным осмотром, магнитопорошковой или цветной дефектоскопии на соответствие требований п. 2.8.
3.3. Линзы должны предъявляться к приемке партиями. Партия должна состоять из линз одного типоразмера, изготовленных из одной партии заготовок, прошедших совместную термическую обработку.
3.4. Проверку линз на соответствие требованиям п. 2.4 следует проводить на основании результатов испытаний каждой партии заготовок.
3.5. Партии заготовок должны составлять из металла одной плавки и одной садки при термической обработке.
3.6. Испытания заготовок на твердость должны проводить в объеме 100% от партии. При длине заготовки более 500 мм твердость измеряют на обоих концах и по ее длине с интервалом не более 500 мм.
3.7. Один процент заготовок от партии, но не менее двух штук, с нижними и верхними значениями твердости в данной партии должны подвергать испытаниям на соответствие требованиям п. 2.4.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160)
Допускается проводить отбор заготовок для механических испытаний с промежуточными значениями твердости. В этом случае твердость является сдаточной характеристикой.
3.8. Число образцов от каждой заготовки должно быть: один — на растяжение и два — на ударную вязкость.
3.9. При получении неудовлетворительных результатов хотя бы по одному из показателей следует проводить повторные испытания удвоенного числа образцов из тех же заготовок или других этой же партии с той же твердостью только по виду испытаний, по которому получены неудовлетворительные результаты.
3.10. Партию считают годной, если при повторных испытаниях получены положительные результаты.
При получении неудовлетворительных результатов повторных испытаний, партию заготовок допускается предъявлять к приемке вновь после испытания заготовок с последующим уровнем твердости.
3.11. Заготовки с твердостью, не обеспечивающей получение требуемых механических свойств, указанных в табл. 7, допускается предъявлять к сдаче после повторной термической обработки с проведением соответствующих испытаний.
Число повторных термических обработок не должно быть более двух. Дополнительный отпуск не считают повторной термической обработкой
4.1 Внешний осмотр следует проводить визуально.
4.2. Размеры линз следует проверять универсальными измерительными инструментами.
4.3. Испытания на твердость по Бринеллю — по ГОСТ 9012-59.
4.4 Испытание на растяжение — по ГОСТ 1497-84.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 28.07.1986 № 2254)
4.5. Испытания на ударную вязкость — по ГОСТ 9454-78 (образец типа 1).
4.6. Отбор проб для механических испытаний заготовок из сортового проката — по ГОСТ 7564-73, заготовок из труб — по ГОСТ 10006-80, поковок — по ГОСТ 8479-70.
4.7 Цветная дефектоскопия — по ГОСТ 18442-80.
4.8. Магнитопорошковая дефектоскопия — по ГОСТ 21105-75.
4.9. Определение загрязненности металла заготовки неметаллическими включениями — по ГОСТ 1778-70 (метод ША-1) на 6 образцах от каждой партии.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 25.02.1991 № 160)
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. На линзах должны быть нанесены отличительные канавки, указанные в табл. 8.
| Исполнение линз | Марки стали | ||
| Сталь 20, 12Х18Н10Т, 10Х17Н13М3Т | 14ХГС, 12Х18Н10Т, 10Х17Н13М3Т | 12Х18Н10Т, 10Х17Н13М3Т, 15ХМ, 30ХМА, 18Х3МВ, 20Х3МВФ, 08Х17Н15М3Т | |
| Ж1 | 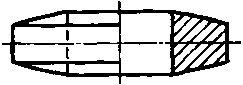 | 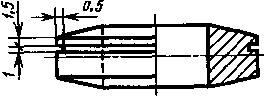 | |
| Ж2 | 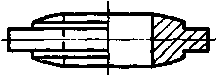 | 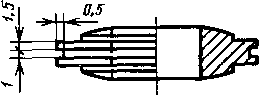 | |
| К1 | 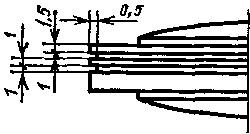 | ||
| К2 | 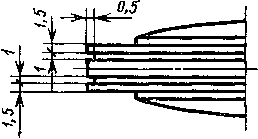 | ||
5.2 На наружной цилиндрической поверхности каждой линзы должны быть нанесены:
товарный знак предприятия-изготовителя;
марка стали; (для линз с условным проходом Dу 25 — 200 мм).
На вставном кольце должна быть нанесена марка стали.
Высота знаков маркировки должна быть:
3 мм — для линз Dу 25 — 40 мм и кольца Dу 40 мм;
5 мм — для линз Dу 50 — 200 мм и колец Dу 50 — 200 мм.
5.3 Поверхности линз должны быть покрыты антикоррозионной смазкой.
5.4. Линзы должны быть обернуты промасленной бумагой по ГОСТ 16295-82 и упакованы в ящики по ГОСТ 2991-85, выложенные внутри водонепроницаемой бумагой или толью.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 28.07.1986 № 2254)
Конструкцией ящиков должны быть предусмотрены гнезда по размерам линз или применены распорки и подкладки, исключающие возможность перемещения и повреждения линз при транспортировании.
5.5. В каждый ящик должны укладывать линзы одного типоразмера. Масса не должна превышать 50 кг.
5.6 В каждый ящик должен быть вложен упаковочный лист с указанием:
наименования предприятия-изготовителя;
номеров паспортов и даты их составления;
числа линз с указанием номера стандарта.
5.7 На каждом ящике несмываемой краской четко должны быть нанесены:
наименование предприятия-изготовителя;
5.8. Каждую партию линз должны сопровождать паспортом, удостоверяющим соответствие линз требованиям настоящего стандарта.
В паспорте должны быть указаны следующие данные:
наименование предприятия-изготовителя;
результаты испытаний, в том числе данные по загрязненности металла неметаллическими включениями (с указанием даты);
5.9. Исключен с 1 января 1987 года. - Изменение № 1, введенное в действие Постановлением Госстандарта СССР от 28.07.1986 № 2254.
РЕЖИМЫ ТЕРМИЧЕСКОЙ ОБРАБОТКИ ЗАГОТОВОК
Примечание. Температуру нагрева уточняет предприятие-изготовитель.