СН 393-78. Инструкция по сварке соединений арматуры и закладных деталей железобетонных конструкций
(утв. Постановлением Госстроя СССР от 04.09.1978 № 175)
Внимание
Документ утратил силу с 1 июля 1988 года в связи с изданием Постановления Госстроя СССР от 04.12.1987 № 280. Взамен введен в действие СНиП 3.03.01-87. Документ утратил силу с 1 июля 1988 года в связи с изданием Постановления Госстроя СССР от 04.12.1987 № 280. Взамен введен в действие СНиП 3.03.01-87. Текст данного документа приведен с учетом Опечатки и разъяснения, опубликованных в «БСТ», № 1, 1980. По вопросу, касающемуся порядка применения данного документа, см. Письмо Госстроя СССР от 28.06.1988 № 8-1051. Документ введен в действие с 1 июля 1979 года. Взамен СН 393-69 393-69.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["СН 393-69"]:::rst
  n1["СН 393-78"]:::rst
  click n1 "https://bukva.ai/docs/sn-stroitelnye-normy-sn-393-78" "СН 393-78. Инструкция по сварке соединений арматуры и закладных деталей железобетонных конструкций (утв. Постановлением Госстроя СССР от 04.09.1978 N 175)"
  n2["СНиП 3.03.01-87"]:::doc
  click n2 "https://bukva.ai/docs/snip-3-03-01-87" "СНиП 3.03.01-87. Несущие и ограждающие конструкции (утв. Постановлением Госстроя СССР от 04.12.1987 N 280)"
  n3["СП 70.13330.2012"]:::doc
  click n3 "https://bukva.ai/docs/sp-70-13330-2012" "СП 70.13330.2012. Свод правил. Несущие и ограждающие конструкции. Актуализированная редакция СНиП 3.03.01-87 (утв. Приказом Госстроя от 25.12.2012 N 109/ГС)"
  n1 --> n2
  n0 --> n1
  n2 --> n3
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 4 сентября 1978 г. № 175
ИНСТРУКЦИЯ ПО СВАРКЕ СОЕДИНЕНИЙ АРМАТУРЫ И ЗАКЛАДНЫХ ДЕТАЛЕЙ ЖЕЛЕЗОБЕТОННЫХ КОНСТРУКЦИЙ
Внесены НИИЖБом Госстроя СССР.
Утверждены Постановлением Государственного комитета СССР по делам строительства от 4 сентября 1978 г. № 175.
Инструкция разработана НИИЖБом Госстроя СССР.
С введением в действие настоящей Инструкции утрачивают силу «Указания по сварке соединений арматуры и закладных деталей железобетонных конструкций» (СН 393-69).
Редакторы — инж. В.В. Баконин (Госстрой СССР), кандидаты техн. наук А.М. Фридман, И.Е. Евгеньев, инженеры Л.А. Зборовский, В.И. Игнатьев (НИИЖБ Госстроя СССР).
1. ОСНОВНЫЕ ПОЛОЖЕНИЯ
1.1. Настоящая Инструкция содержит требования к технологии сварки соединений арматуры и закладных деталей, выполняемых при изготовлении арматурных изделий, железобетонных конструкций и их монтаже.
1.2. При производстве работ по сварке соединений арматуры и закладных деталей железобетонных конструкций должны выполняться требования, предусмотренные главами СНиП по проектированию, производству работ и приемке сборных и монолитных железобетонных конструкций, а также главами СНиП по организации строительства и технике безопасности в строительстве, Правилами пожарной безопасности при производстве строительно-монтажных работ и другими нормативными документами, утвержденными или согласованными Госстроем СССР.
1.3. Стали для изготовления сварных арматурных изделий и закладных деталей следует применять в соответствии с указаниями, предусмотренными главой СНиП по проектированию бетонных и железобетонных конструкций, ГОСТ 5781-75, ГОСТ 5.1459-72*, ТУ 14-4-537-74, ТУ 14-4-723-76 и ТУ 14-4-659-75 (см. Прил. 4).
1.4. Защита сварных арматурных изделий и закладных деталей железобетонных конструкций от коррозии должна производиться в соответствии с требованиями, предусмотренными главой СНиП по защите строительных конструкций от коррозии.
1.5. Способы сварки, а также типы и конструктивные элементы сварных соединений арматуры и закладных деталей следует выбирать по табл. 1 настоящей Инструкции с учетом требований главы СНиП по проектированию бетонных и железобетонных конструкций, а также ГОСТ 14098-68, ГОСТ 19292-73 и ГОСТ 19293-73.
| Тип соединения, способ сварки и положение стержней | Конструктивные элементы соединений до и после сварки | Размеры элементов до и после сварки, мм | Пункты Инструкции, в которых изложены требования по технологии сварки | ||||||||||
| 1 | Крестообразные А. Контактная точечная двух стержней Б. Контактная точечная трех стержней Горизонтальное (возможно вертикальное в кондукторах) | 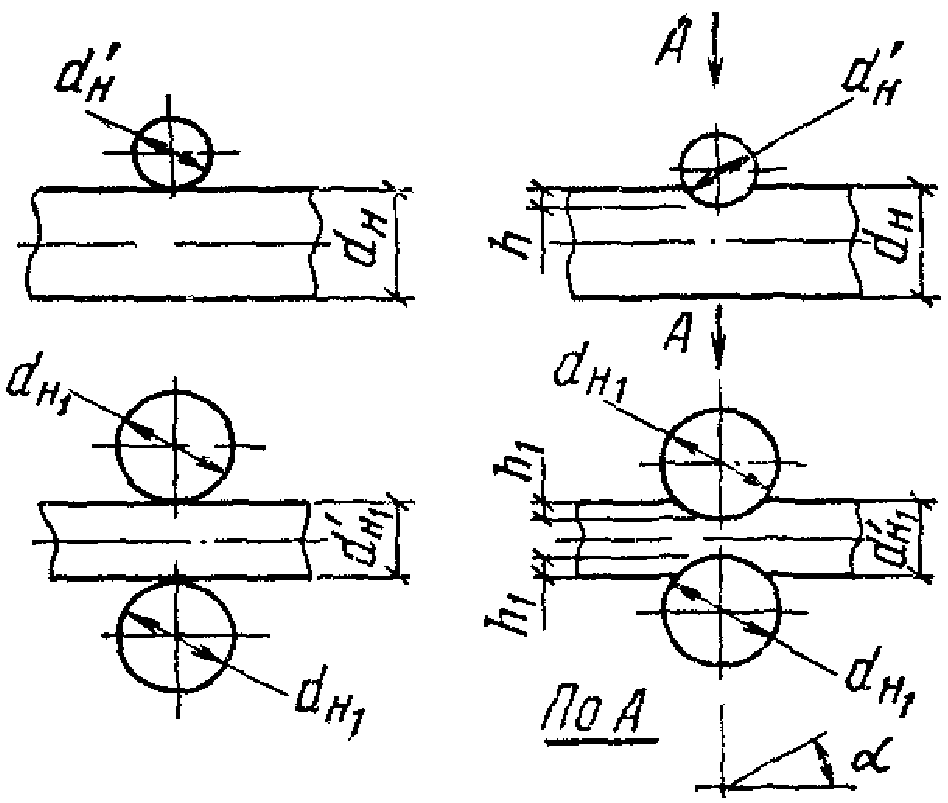 | 3.1 - 3.11 | ||||||||||
| Класс арматуры | В-I, Вр-I | А-I | А-II | А-III | Ат-III | ||||||||
| dн | 3 — 5 | 6 — 40 | 10 — 50 | 6 — 40 | 10 — 18 | ||||||||
| hd_{\text{н}}\prime | 0,33 — 0,5 | 0,25 — 0,5 | 0,33 — 0,6 | 0,4 — 0,8 | 0,4 — 0,6 | ||||||||
| h_{1}d_{\text{н}}\prime_{1} | - | 0,12 — 0,25 | 0,16 — 0,3 | 0,2 — 0,4 | 0,2 — 0,3 | ||||||||
| d_{\text{н}}\prime d_{\text{н}} | 0,25 — 1 | ||||||||||||
| d_{\text{н}}\prime_{1}d_{\text{н}_{1}} | - | 0,5 — 1 | |||||||||||
| \alpha | 30 — 90° | ||||||||||||
| Величина относительной осадки стержней hd_{\text{н}}\prime дана для отношения d_{\text{н}}\prime d_{\text{н}} = 1 , при других соотношениях см. табл. 7. Здесь и далее: dн и d_{\text{н}}\prime — расчетные больший и меньший диаметры стержней по ГОСТ 5781-75. | |||||||||||||
| 2 | Ручная дуговая точечными прихватками Горизонтальное и вертикальное | 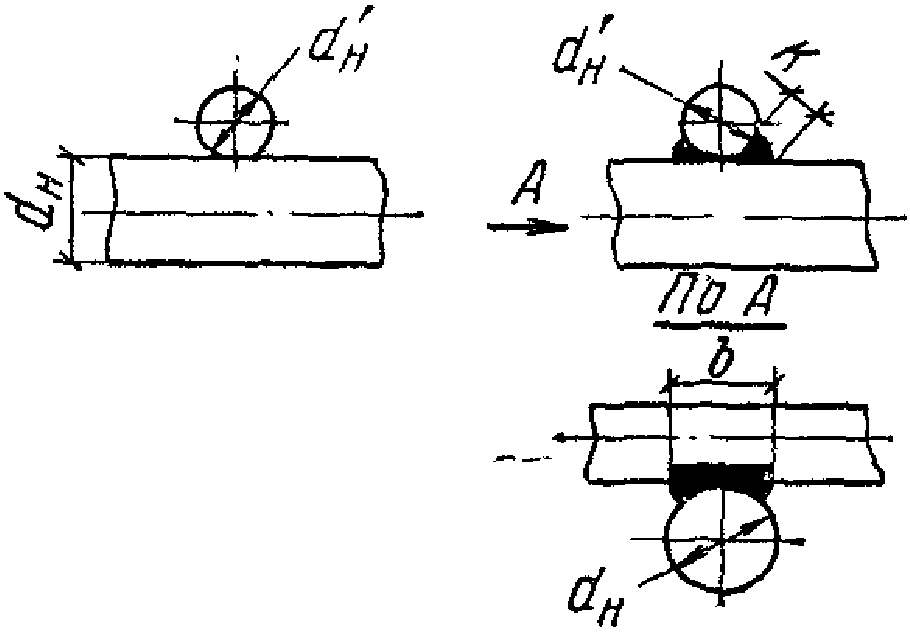 | 4.93 | ||||||||||
| Класс арматуры | А-I | А-II | А-III | ||||||||||
| Ст5пс2 | Ст5сп2 | 10ГТ | 25Г2С | ||||||||||
| dн, d_{\text{н}}\prime | 10 — 40 | 10 — 18 | 10 — 28 | 10 — 32 | 10 — 28 | ||||||||
| b | 0,5d_{\text{н}}\prime , но не менее 8 | ||||||||||||
| K | 0,3d_{\text{н}}\prime , но не менее 6 | ||||||||||||
| Применение соединений из стали марок Ст5пс2, Ст5сп2 и 25Г2С допускается только при положительной расчетной температуре (табл. 1 приложения). | |||||||||||||
| 3 | Ручная дуговая с принудительным формированием шва (положение швов вертикальное) | 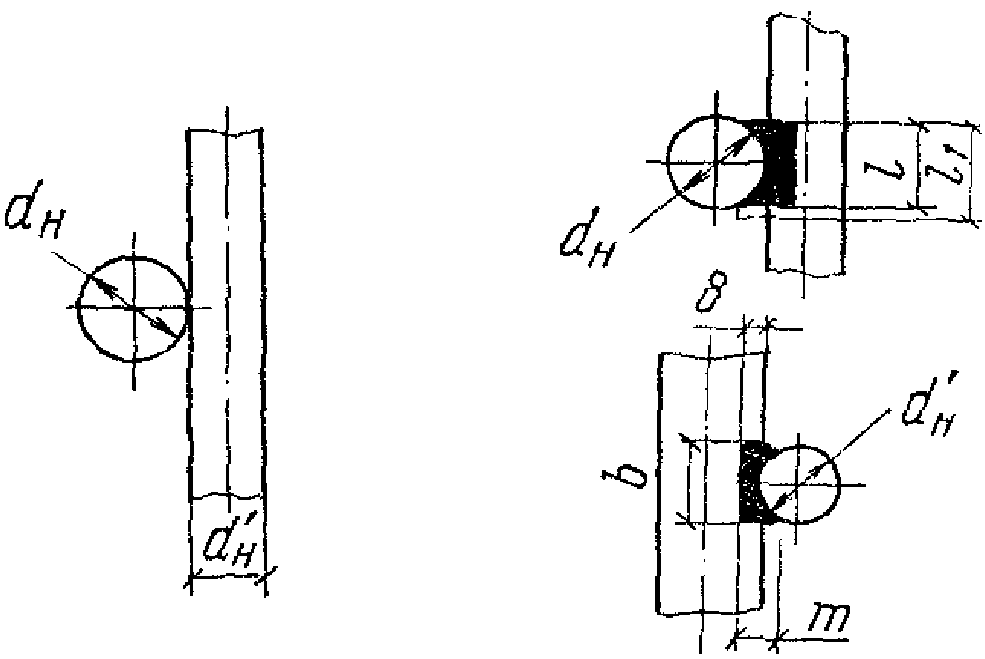 | 4.90 - 4.92 | ||||||||||
| Класс арматуры | А-I — А-III | ||||||||||||
| dн, d_{\text{н}}\prime | 14 — 40 | ||||||||||||
| b | d_{1}\prime + 12 | ||||||||||||
| m | 0,5d_{1}\prime + 6 | ||||||||||||
| l | 4 \sqrt{2(d_{1})^{2} - 16} | ||||||||||||
| l1 | l + 5 | ||||||||||||
| l — высота шва для соединений с отношением диаметров d_{\text{н}}\prime d_{\text{н}} от 0,33 до 0,85; l — высота шва для соединений с d_{\text{н}}\prime d_{\text{н}} от 0,85 до 1,0. Здесь и далее d_{1}\prime и d1 — наружные диаметры стержней по ГОСТ 5781-75. | |||||||||||||
| 4 | Стыковые А. Контактная стыковая Б. Контактная стыковая стержней одинакового диаметра с последующей механической обработкой Горизонтальное | 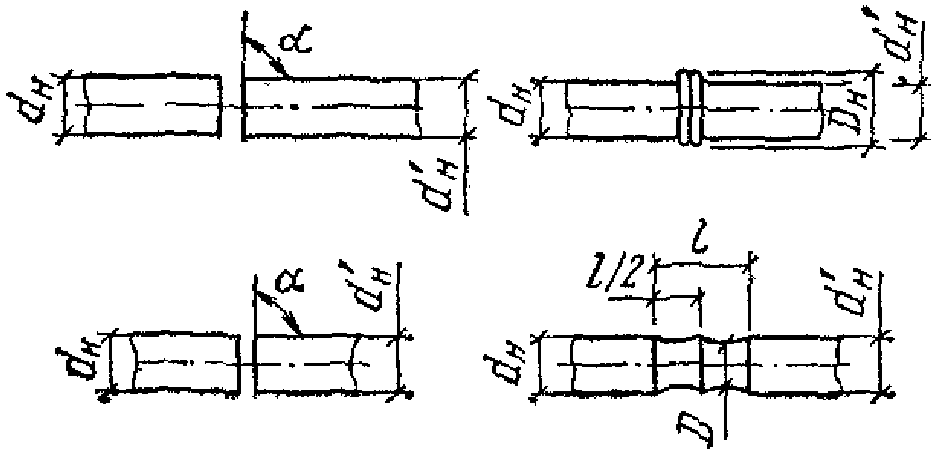 | 3.12 - 3.29 | ||||||||||
| Класс арматуры | А-I — А-III | Ат-III | А-IV, А-V | ||||||||||
| dн | 10 — 40 | 10 — 18 | 10 — 22 | ||||||||||
| Dн | 1,5 dн + 10 | ||||||||||||
| d_{\text{н}}\prime d_{\text{н}} | 0,85 — 1 | ||||||||||||
| D | d — 0,2 | ||||||||||||
| \alpha | 80 — 85° | ||||||||||||
| l | 2 dн | ||||||||||||
| Допускается d_{\text{н}}\prime d_{\text{н}} не менее 0,3 при применении специального устройства, обеспечивающего предварительный нагрев стержня большего диаметра; d — внутренний диаметр стержней по ГОСТ 5781-75. Соединения типа 4Б следует выполнять из арматуры классов А-II — А II-V. | |||||||||||||
| 5 | В инвентарных формах: А. Ванная полуавтоматическая под флюсом Б. Полуавтоматическая порошковой проволокой В. Ванная одноэлектродная Горизонтальное | 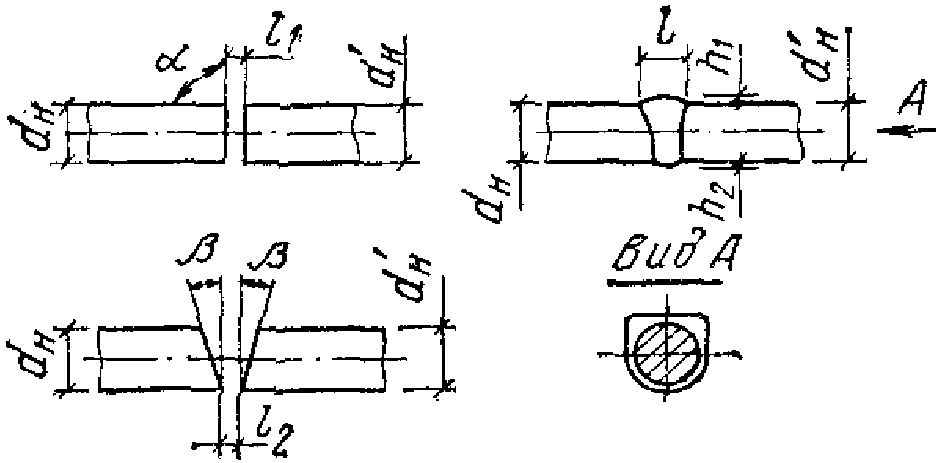 | 4.12 - 4.28, 4.33 - 4.40, 4.50 - 4.55 | ||||||||||
| Класс арматуры | А-I — А-III | ||||||||||||
| dн | 20 — 40 | ||||||||||||
| d_{\text{н}}\prime d_{\text{н}} | 0,8 — 1,0 | ||||||||||||
| l | <= 1,5 dн; (<= 1,2 dн) | ||||||||||||
| l1 | 12 — 20 (12 — 16) | ||||||||||||
| l2 | 5 — 12 | ||||||||||||
| h1 | (0,1 — 0,15) dн; (0,05 dн) | ||||||||||||
| h2 | <= 0,2 dн; (<= 0,05 dн) | ||||||||||||
| \alpha | 90 — 10° | ||||||||||||
| \beta | 10 — 15° | ||||||||||||
| Размеры в скобках относятся только к одноэлектродной сварке в инвентарной форме. Соединения типа 5В следует выполнять с разделкой кромок под углом \alpha = 90° - 10 . | |||||||||||||
| 6 | В инвентарных формах: А. Ванная полуавтоматическая под флюсом Б. Полуавтоматическая порошковой проволокой В. Ванная одноэлектродная Вертикальное | 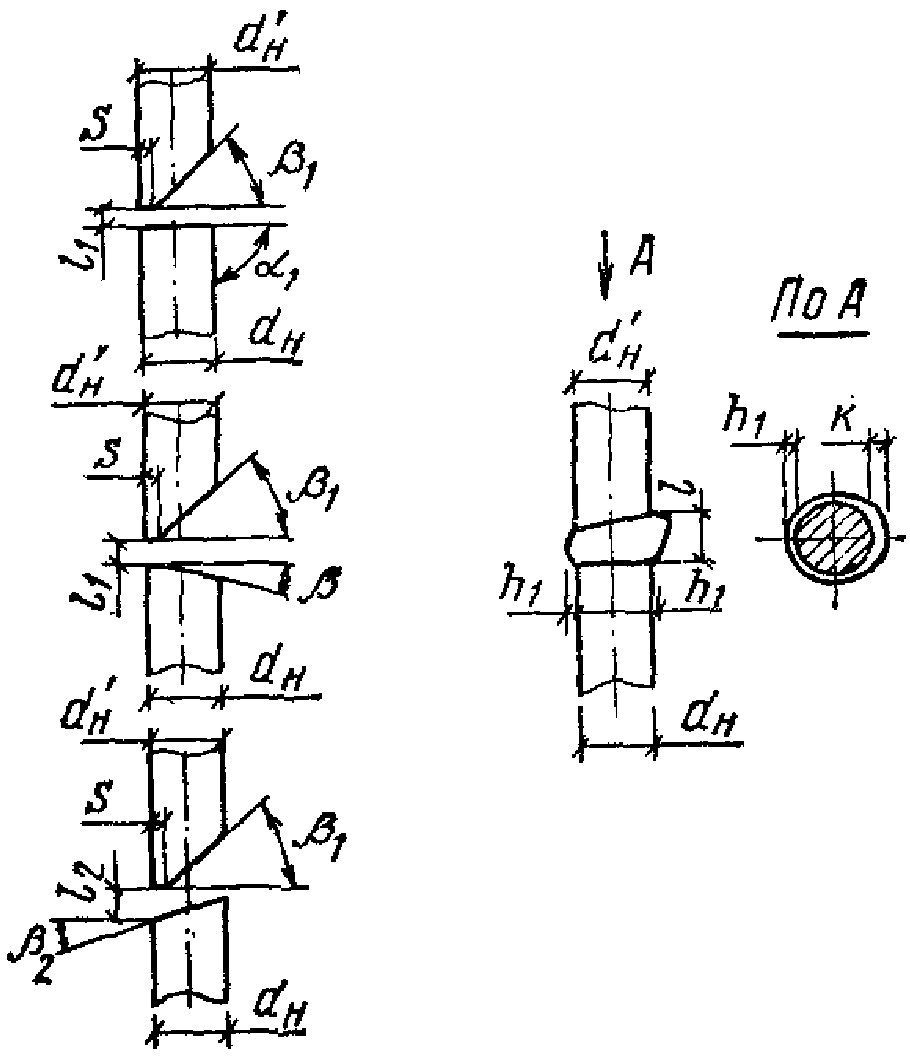 | 4.12 - 4.28, 4.33 - 4.40, 4.50 - 4.55 | ||||||||||
| Класс арматуры | А-I — А-III | ||||||||||||
| dн | 20 — 40 | ||||||||||||
| d_{\text{н}}\prime d_{\text{н}} | 0,8 — 1,0 | ||||||||||||
| l | <= 2 dн | ||||||||||||
| l1 | 5 — 15 (3 — 10) | ||||||||||||
| l2 | 8 — 20 | ||||||||||||
| h1 | <= 0,15 dн (0,05) | ||||||||||||
| S | <= 0,15 dн | ||||||||||||
| K | <= 25 (<= 15) | ||||||||||||
| \alpha | 90 — 10° | ||||||||||||
| \beta | 10 — 15° | ||||||||||||
| \beta_{1} | 40 — 50° | ||||||||||||
| \beta_{2} | 20 — 25° | ||||||||||||
| При одноэлектродной сварке и порошковой проволокой разделка стержней со скосом нижнего стержня не рекомендуется. Разделку с обратным скосом нижнего стержня рекомендуется применять только при сварке стержней диаметром >= 32 мм. Размеры в скобках относятся только к одноэлектродной сварке в инвентарной форме. | |||||||||||||
| 7 | В инвентарных формах: А. Ванная полуавтоматитическая под флюсом Б. Полуавтоматическая порошковой проволокой В. Ванная одноэлектродная Горизонтальное | 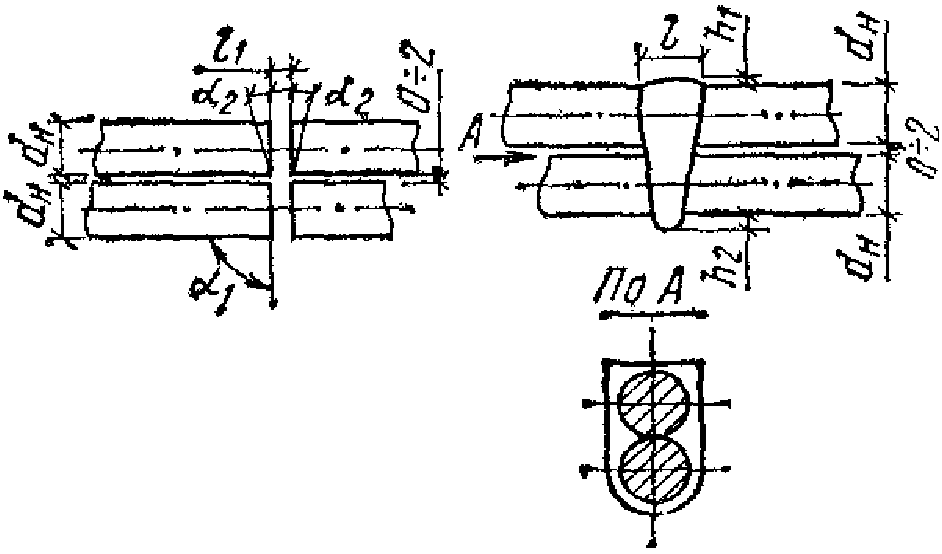 | 4.12 - 4.32, 4.33 - 4.40, 4.50 - 4.55 | ||||||||||
| Класс арматуры | А-III | ||||||||||||
| dн | 32 — 40 | ||||||||||||
| l1 | 12 — 18 | ||||||||||||
| l | <= 1,3 dн | ||||||||||||
| h1 | (0,1 — 0,15) dн | ||||||||||||
| h2 | <= 0,2 dн | ||||||||||||
| \alpha_{1} | 90 — 10° | ||||||||||||
| \alpha_{2} | 12 — 15° | ||||||||||||
| При полуавтоматических способах сварки следует выполнять разделку под углом \alpha_{2} стержней верхнего ряда. | |||||||||||||
| 8 | В инвентарных формах: А. Полуавтоматическая порошковой проволокой Б. Ванная одноэлектродная Горизонтальное | 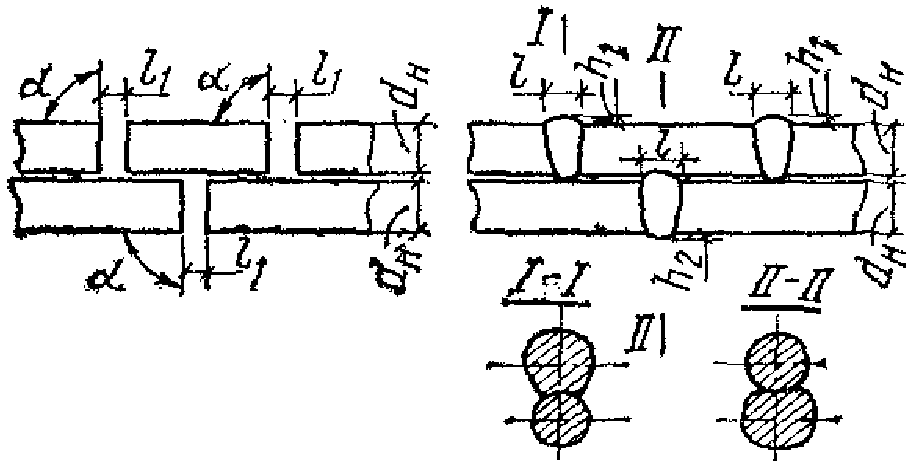 | Размеры должны соответствовать приведенным для сварки стержней по типу 5Б и 5В, а класс арматуры и диаметры стержней - типу 7А, Б, В. | 4.33 - 4.42, 4.50 - 4.55 | |||||||||
| 9 | На стальной скобеподкладке: А. Полуавтоматическая порошковой проволокой Б. Ванная одноэлектродная На стальной скобенакладке: В. Полуавтоматическая сварка открытой дугой голой легированной проволокой (СОДГП) Г. Ванношовная Горизонтальное | 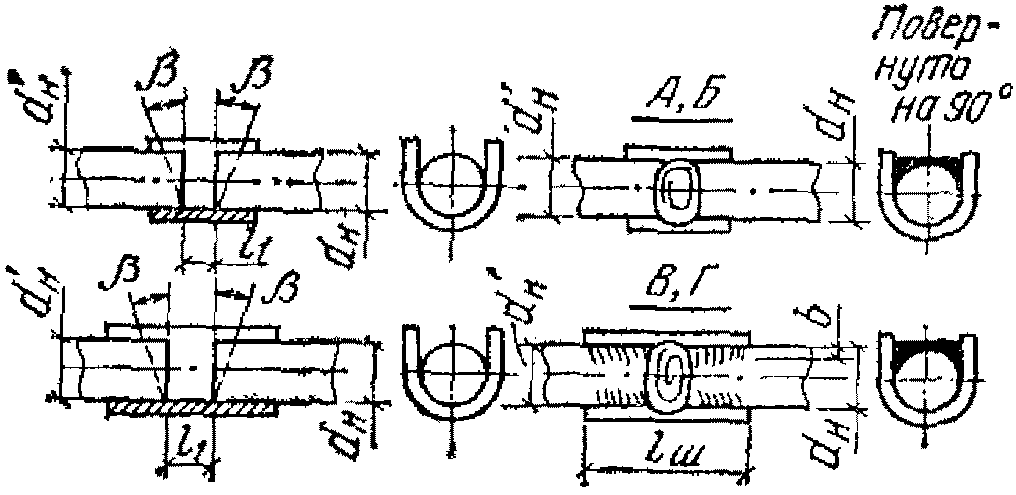 | 4.33 - 4.40, 4.56 - 4.60, 4.43 - 4.49 | ||||||||||
| Класс арматуры | А-I — А-III | ||||||||||||
| Способ сварки | А | Б | В | Г | |||||||||
| dн | 20 — 40 | 20 — 32 | 20 — 80 | 36 — 80 | |||||||||
| l1 | 8 — 12 | 12 — 15 | 10 — 20 | 12 — 25 | |||||||||
| d_{\text{н}}\prime d_{\text{н}} | 0,8 — 1 | ||||||||||||
| \beta | 5 — 10° | - | 5 — 10° | - | |||||||||
| b | - | (0,35 — 0,4) dн | |||||||||||
| lш | По длине накладки (табл. 25) | ||||||||||||
| При полуавтоматической сварке порошковой проволокой и СОДГП допускается выполнять разделку кромок со скосом под углом бета. | |||||||||||||
| 10 | А. Полуавтоматическая порошковой проволокой на стальной скобе-подкладке Б. Ручная дуговая многослойными швами на стальной скобе-подкладке В. Полуавтоматическая СОДГП на стальной скобе-накладке Вертикальное | 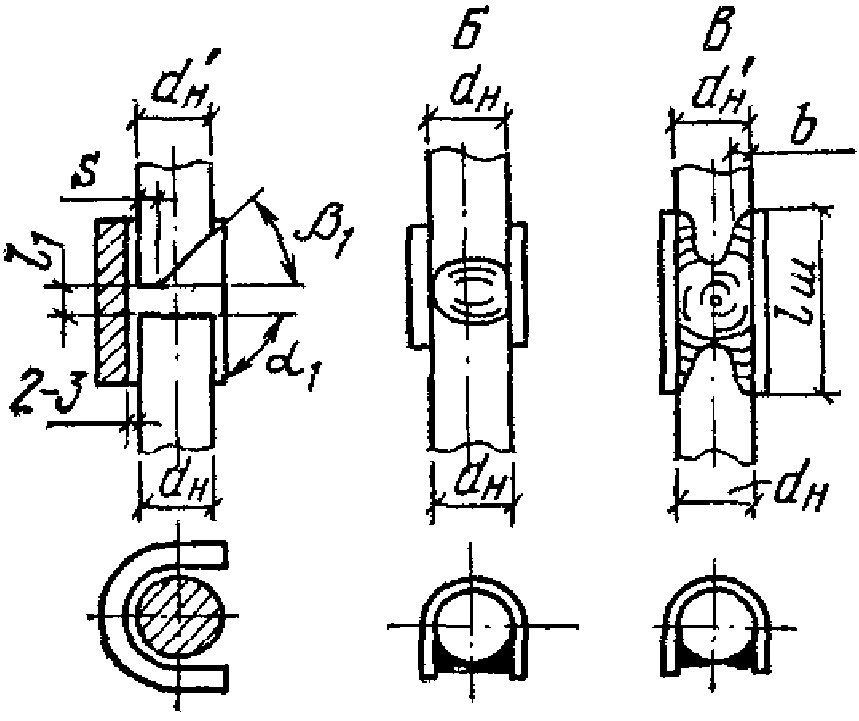 | 4.33 - 4.40, 4.61 - 4.64, 4.43 - 4.49 | ||||||||||
| Класс арматуры | А-I | А-II | А-III | ||||||||||
| dн | 20 — 40 | 20 — 80 | 20 — 40 | ||||||||||
| d_{\text{н}}\prime d_{\text{н}} | 0,8 — 1 | ||||||||||||
| l1 | 6 — 8 | ||||||||||||
| lш | По длине накладки (табл. 25) | ||||||||||||
| b | (0,35 — 0,4) dн | ||||||||||||
| \alpha_{1} | 90 — 10° | ||||||||||||
| \beta_{1} | 30 — 40° | ||||||||||||
| S | <= 0,15 dн | ||||||||||||
| Конструкция и размеры стальной скобы подкладки для сварки порошковой проволокой соединений типа 10А приведены на рис. 21, б. Ручную дуговую сварку соединений стержней диаметрами 36 — 80 мм допускается выполнять на стальной скобе-накладке. | |||||||||||||
| 11 | Ручная дуговая многослойными швами без формующих элементов Вертикальное | 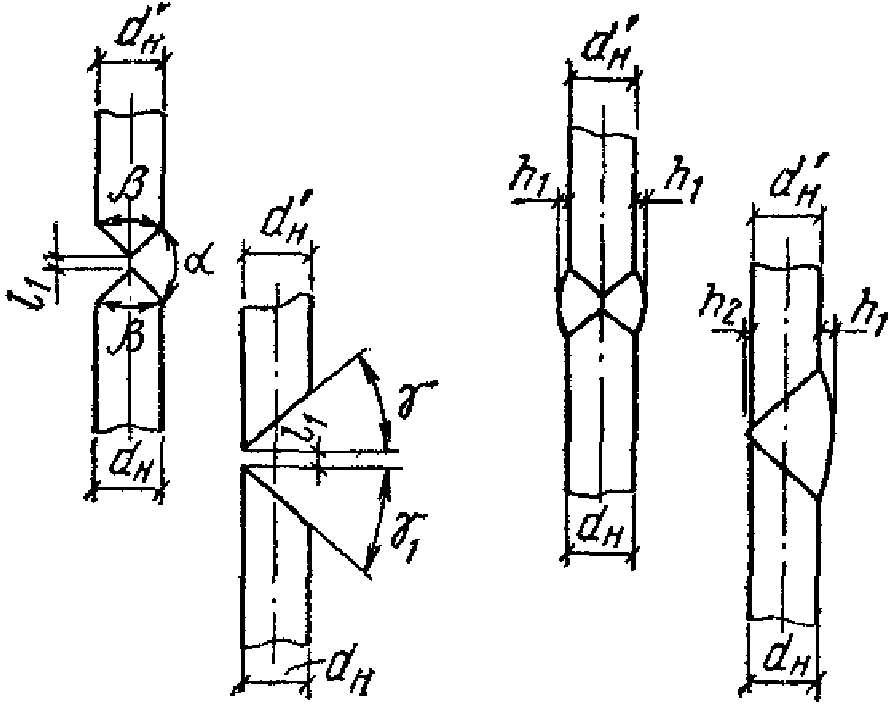 | 4.65 - 4.67 | ||||||||||
| Класс арматуры | А-I | А-II | А-III | ||||||||||
| dн | 20 — 40 | 20 — 45 | 50 — 80 | 20 — 40 | |||||||||
| d_{\text{н}}\prime d_{\text{н}} | 0,8 — 1 | ||||||||||||
| l1 | 3 — 4 | ||||||||||||
| \alpha | 55° | 35° | 55° | ||||||||||
| \beta | 110° | 130° | 110° | ||||||||||
| \beta_{1} | 140° | 160° | 140° | ||||||||||
| \gamma | 25° | 35° | 25° | ||||||||||
| \gamma_{1} | 15° | 25° | 15° | ||||||||||
| h1 | (0,05 — 0,1) dн | ||||||||||||
| h2 | 0,05 dн | ||||||||||||
| 12 Ручная дуговая протяженными швами с парными круглыми накладками Горизонтальное и вертикальное | |||||||||||||
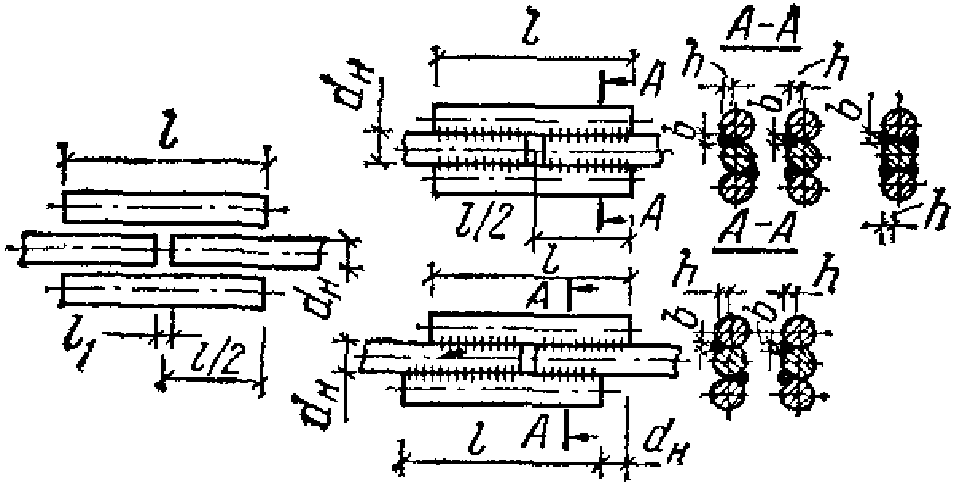 | 4.68 - 4.74, 3.66 - 3.69 | Класс арматуры | А-I | ||||||||||
| А-II | А-III, Ат-III | А-IV, А-V | dн | 10 — 40 | 10 — 80 | ||||||||
| 10 — 40 | 10 — 18 | 10 — 22 | l 6 (3) dн | 8 (4) dн | |||||||||
| 10 dн | l1 | 0,5 dн, но >= 10 | b | ||||||||||
| 0,5 dн, но >= 8 | h | ||||||||||||
| 0,25 dн, но >= 4 | |||||||||||||
| В скобках — размеры для соединения с двухсторонними швами. Соединения из арматуры классов А-IV, А-V следует выполнять со смещенными накладками. | 13 | Ручная дуговая протяженными швами с нахлесткой | |||||||||||
| Горизонтальное и вертикальное | |||||||||||||
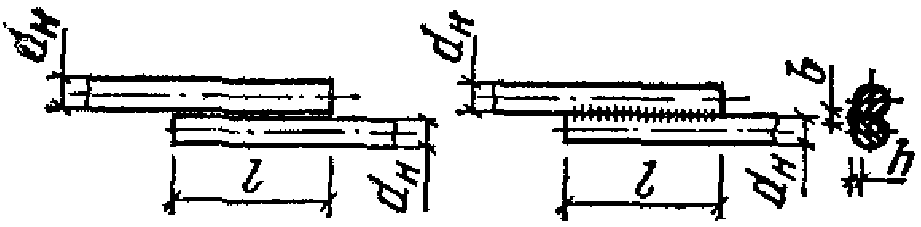 | 4.68 - 4.74 | Класс арматуры | А-I | ||||||||||
| А-II, А-III, Ат-III | dн | 10 — 40 | 10 — 25 | ||||||||||
| 10 — 18 | l | 6 dн 8 dн | |||||||||||
| b | 0,5 dн, но >= 8 | ||||||||||||
| h | 0,25 dн, но >= 4 | ||||||||||||
| Допускается применять двухсторонние швы длиной 4 dн для соединений стержней из стали классов А-I и А-II марки 10ГТ. | 14 | Нахлесточные | |||||||||||
| Ручная дуговая протяженными швами | |||||||||||||
| Горизонтальное и вертикальное | 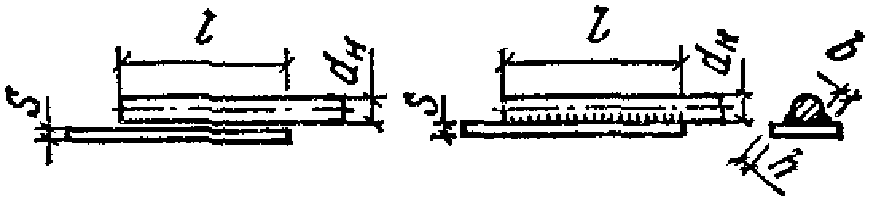 | 3.57 - 3.59 | Класс арматуры | А-I | |||||||||
| А-II, А-III, Ат-III | А-IV, А-V | dн | 10 — 40 | 10 — 40 | |||||||||
| 10 — 18 | 10 — 22 | S 0,3 dн, но >= 4 | l | ||||||||||
| 3 dн | 4 dн | ||||||||||||
| 5 dн | b | 0,5 dн, но >= 8 | h | ||||||||||
| 0,25 dн, но >= 4 | |||||||||||||
| 15 | Контактная по одному рельефу | Горизонтальное | |||||||||||
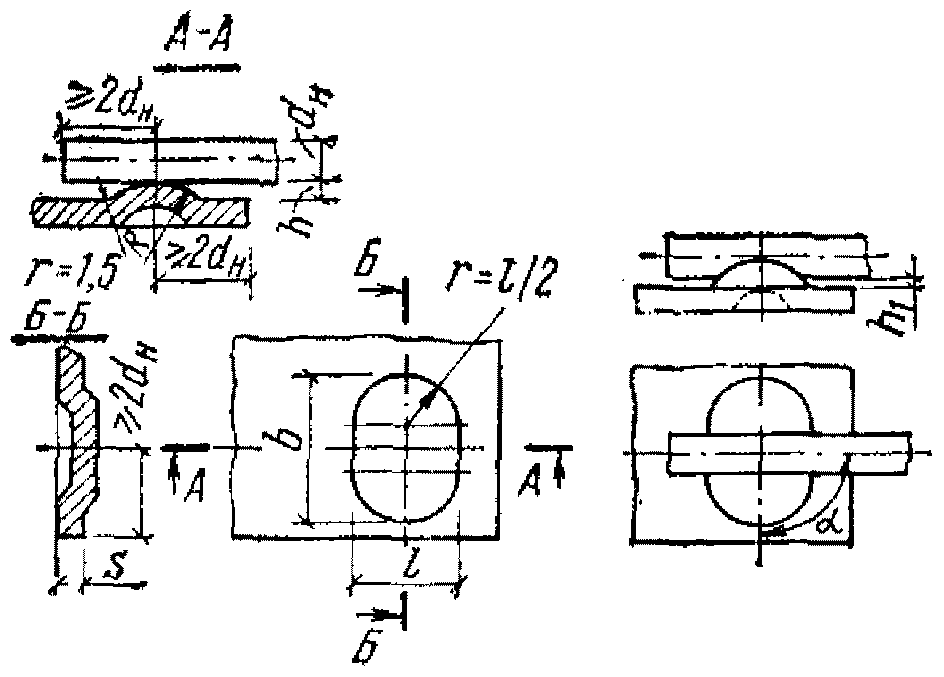 | 3.51 - 3.56 | Класс арматуры | А-I | ||||||||||
| А-II | А-III, Ат-III | dн | 6 — 14 | 10 — 14 | |||||||||
| 6 — 14 | R | 2,2 dн | 2,4 dн | ||||||||||
| h | 0,35 dн | 0,4 dн | |||||||||||
| l | 2,4 dн | 2,6 dн | |||||||||||
| b | l + 10 | h1 | |||||||||||
| (0,1 — 0,15) dн | S | ||||||||||||
| 4 — 5 | \alpha | ||||||||||||
| 75 — 90° | |||||||||||||
| 16 | Контактная по двум рельефам | Горизонтальное | |||||||||||
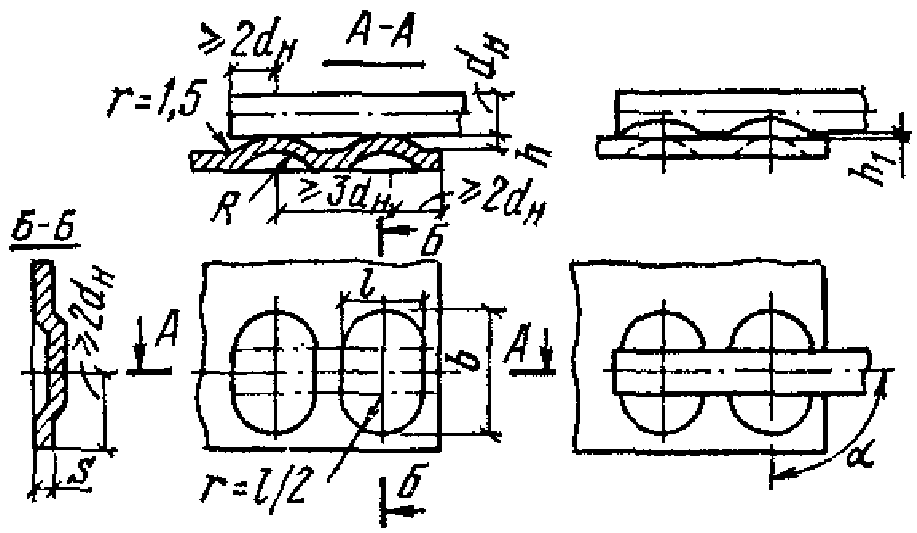 | 3.51 - 3.56 | Класс арматуры | А-I | ||||||||||
| А-II | А-III, Ат-III | dн | 6 — 16 | 10 — 16 | |||||||||
| 6 — 16 | R | 1,4 dн | 1,6 dн | ||||||||||
| h | 0,35 dн | 0,4 dн | |||||||||||
| l | 1,9 dн | 2,2 dн | |||||||||||
| b | l + 10 | h1 | |||||||||||
| (0,1 — 0,15) dн | S | ||||||||||||
| 4 — 6 | \alpha | ||||||||||||
| 75 — 90° | |||||||||||||
| 17 | Тавровые | Автоматическая под флюсом | |||||||||||
| Вертикальное | 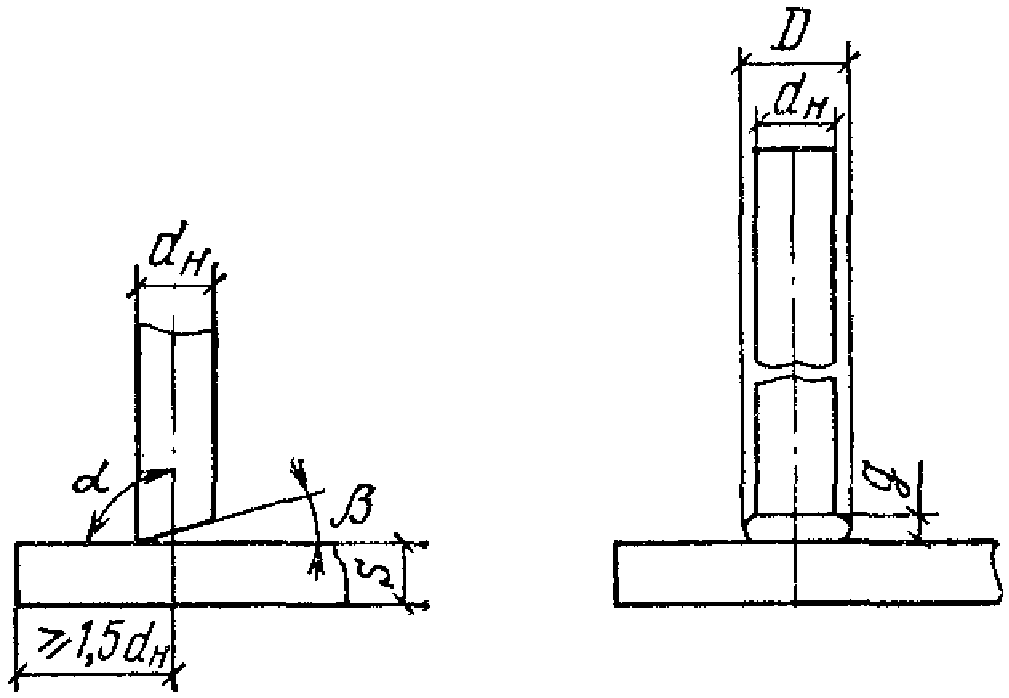 | 3.30 - 3.39 | Класс арматуры | А-I | |||||||||
| А-II | А-III | dн | 8 — 40 | 10 — 25 | |||||||||
| 28 — 40 | 8 — 25 | 28 — 40 | S | 4 — 20 | 6 — 14 | ||||||||
| 20 — 30 | 5 — 16 | 20 — 30 | D | (1,5 — 2) dн | g | ||||||||
| 3 — 10 | \beta | ||||||||||||
| <= 20° | S/dн | ||||||||||||
| >= 0,5 | >= 0,55 | ||||||||||||
| >= 0,75 | >= 0,65 | >= 0,75 | \alpha | 85 — 90° | |||||||||
| Полуавтоматической или ручной сваркой под флюсом допускается выполнять соединения стержней диаметром до 16 мм включительно. | 18 | Ванная одноэлектродная в инвентарных формах | |||||||||||
| Горизонтальное | |||||||||||||
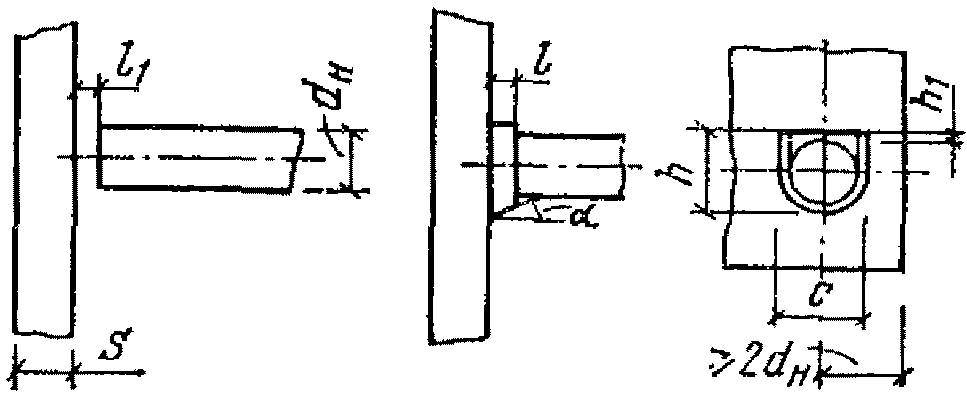 | 3.60 - 3.65 | Класс арматуры А-I — А-III | |||||||||||
| dн | l | l1 | |||||||||||
| c | h | h1 | \alpha | S/dн | 16 | <= dн | 10 — 14 | ||||||
| 30 | 24 | 2 — 3 | 15 — 20° | >= 0,5 | 18 | 32 | 27 | ||||||
| 20 | 12 — 16 | 34 | |||||||||||
| 29 | 22 | <= 0,8 dн | 38 | ||||||||||
| 31 | 25 | 41 | 33 | ||||||||||
| 28 | 44 | 38 | |||||||||||
| 32 | <= 0,5 dн | 52 | |||||||||||
| 44 | 36 | 57 | 47 | ||||||||||
| 40 | 61 | 52 | |||||||||||
| 19 | Ручная дуговая многослойными швами в инвентарных формах | Горизонтальное | |||||||||||
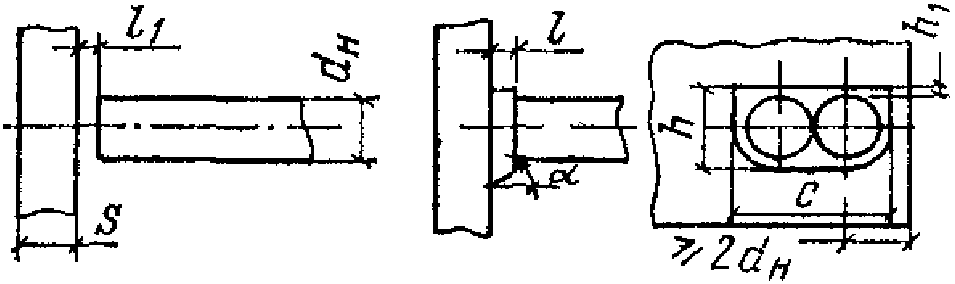 | 3.60 - 3.65 | Класс арматуры | А-III | ||||||||||
| dн | l | l1 | |||||||||||
| c | h | h1 | \alpha | S/dн | 32 — 40 | 0,5 dн | 12 — 16 | ||||||
| 2 dн + (14 — 16) | dн + (9 — 11) | 2 — 3 | 15 — 20 | >= 0,5 | |||||||||
| 20 | Полуавтоматическая в среде CO2 | 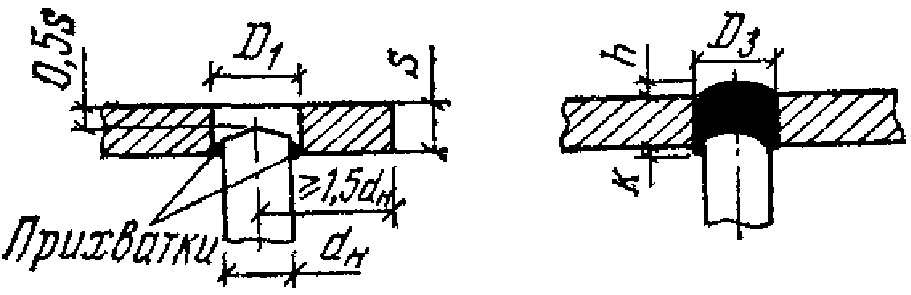 | |||||||||||
| 3.40 - 3.46 | Класс арматуры А-I — А-III | ||||||||||||
| dн | S | D1 | |||||||||||
| D2 | S/dн | h | K | D3 | 12 | 7 — 10 | d1 + 0,5 | ||||||
| D1 + 10 | >= 0,55 | 0 — 1 | 4 — 5 | 22 — 26 | 14 | 8 — 12 | 0 — 1 | ||||||
| 4 — 5 | 26 — 30 | 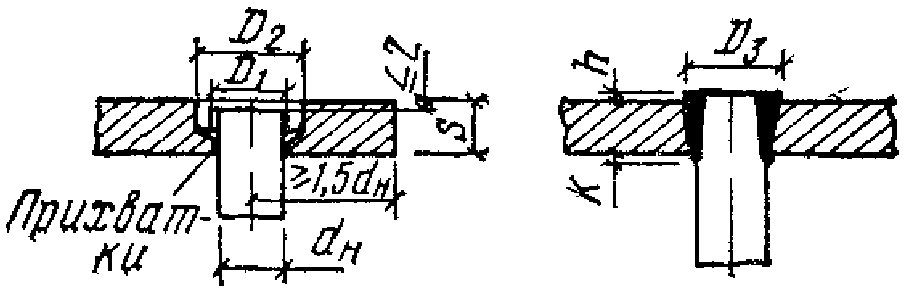 | 16 | 9 — 12 | |||||||||
| 0 — 1 | |||||||||||||
| 4 — 5 | 28 — 32 | 18 | 10 — 14 | 0 — 2 | |||||||||
| 5 — 6 | 30 — 35 | 20 | 12 — 16 | 0 — 2 | |||||||||
| 5 — 6 | 35 — 42 | 22 | 12 — 16 | 0 — 2 | |||||||||
| 5 — 6 | 38 — 44 | 25 | 14 — 18 | 0 — 2 | |||||||||
| 5 — 6 | 46 — 48 | ||||||||||||
| 21 | Ручная валиковыми швами | 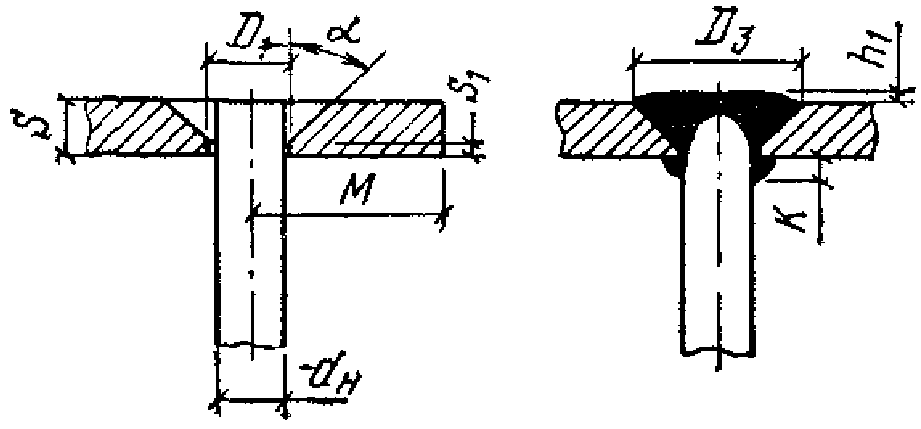 | |||||||||||
| 3.47 - 3.50 | Класс арматуры | А-I | |||||||||||
| А-II | А-III | dн | 8 — 40 | 10 — 40 | |||||||||
| 8 — 40 | S | >= 6 | >= 8 | ||||||||||
| >= 6 | D1 | (d1 + 2) +/- 2 | при S = 6 — 7 | ||||||||||
| S1 = 1+1 | при S = 8 — 26 | ||||||||||||
| S1 = 2+1 | \alpha | ||||||||||||
| 50 +/- 5° | S/dн | ||||||||||||
| >= 0,75 | M | ||||||||||||
| >= (2S + 0,5 dн) | K при dн >= 12 | ||||||||||||
| 4 +/- 1 | h1 | ||||||||||||
| <= 2 | D3 | ||||||||||||
| 2S + dн | |||||||||||||
| При dн <= 12 мм допускается выполнять соединение без подварочного шва. | 1.6. Эксплуатационную надежность выбранного типа сварного соединения следует оценивать по совокупности показателей условий эксплуатации соединений и свариваемости стали согласно табл. 1 Прил. 1. | ||||||||||||
| 1.7. Выбор типов, конструктивных элементов и способов сварки соединений арматуры и элементов закладных деталей следует осуществлять из условий: | |||||||||||||
а) применения сварных соединений и технологии сварки, обеспечивающих наиболее высокую эксплуатационную надежность и наиболее полное использование механических свойств арматурной стали;
б) максимально возможного сокращения материальных и трудовых затрат на выполнение сварных соединений путем применения:
автоматизированных и механизированных способов сварки;
эффективных и высококачественных сварочных материалов;
эффективных методов контроля качества сварных соединений.
1.8. В заводских условиях при изготовлении сварных арматурных сеток, каркасов и сварке встык отдельных стержней следует применять преимущественно контактную точечную и стыковую сварку, а при изготовлении закладных деталей — автоматическую сварку под флюсом для тавровых и контактную рельефную сварку — для нахлесточных соединений.
При отсутствии необходимого сварочного оборудования допускается выполнять в заводских условиях крестообразные, стыковые, нахлесточные и тавровые соединения арматуры, применяя перечисленные в табл. 1 способы дуговой сварки.
1.9. При монтаже арматурных изделий и сборных железобетонных конструкций в первую очередь должны применяться механизированные способы сварки, обеспечивающие возможность неразрушающего контроля качества сварных соединений (например, ультразвуковой дефектоскопии). При необходимости обеспечения повышенной эксплуатационной надежности соединений допускается выполнение их ручными способами сварки (табл. 1, типы соединений 5В, 6В, 8Б, 11 и 12).
1.10. Допускается использовать не предусмотренные настоящей Инструкцией способы сварки, обеспечивающие качество сварных соединений, установленное ГОСТ 10922-75 и настоящей Инструкцией.
Применение таких способов сварки должно быть регламентировано ведомственным нормативным документом или стандартом предприятия, утвержденным в установленном порядке.
1.11. К работам по сварке соединений арматуры и закладных деталей должны допускаться сварщики, прошедшие обучение по сварке этих соединений и имеющие удостоверения на право производства данных работ.
1.12. Условия сварки соединений с указанием фамилий сварщиков следует фиксировать в журнале сварочных работ. Клеймить сварные соединения следует в местах, указанных на чертеже.
2. ОБОРУДОВАНИЕ И МАТЕРИАЛЫ
2.1. Для сварки арматуры и закладных деталей следует применять специализированное или общего назначения сварочное оборудование, серийно выпускаемое электротехнической промышленностью.
Допускается применение оборудования, изготавливаемого предприятиями строительной индустрии, технические характеристики которого позволяют осуществлять технологию сварки в соответствии с требованиями настоящей Инструкции.
2.2. Для сварки сеток и плоских каркасов в условиях серийного производства следует применять преимущественно специализированные многоточечные машины автоматического и полуавтоматического действия, типы и технические возможности которых приведены в табл. 1 Прил. 2.
2.3. В условиях мелкосерийного производства узкие и малогабаритные сетки и плоские каркасы широкой номенклатуры рекомендуется изготавливать на одноточечных машинах общего назначения в соответствии с данными табл. 2 Прил. 2.
2.4. Изготовление объемных каркасов из стержневой и проволочной арматуры впредь до выпуска специализированного оборудования следует, как правило, осуществлять, используя контактные подвесные машины в соответствии с данными табл. 3 Прил. 2.
2.5. Заготовку арматуры следует осуществлять в линиях безотходной сварки и резки, используя контактные стыковые машины общего назначения (табл. 4 Прил. 2).
2.6. Сварку закладных деталей с нахлесточными соединениями их элементов следует выполнять преимущественно на контактных точечных машинах общего назначения (табл. 2 Прил. 2).
2.7. Сварку закладных деталей с тавровыми соединениями их элементов типа «открытый столик» (см. Прил. к ГОСТ 10922-75) следует выполнять преимущественно на автомате типа АДФ-2001.
2.8. Сварку закладных деталей с тавровыми соединениями их элементов типа «закрытый столик» (см. Прил. к ГОСТ 10922-75) следует выполнять дуговой сваркой, используя оборудование, данные о котором приведены в табл. 5 - 8 Прил. 2.
2.9. Сварные соединения выпусков арматуры на монтаже (табл. 1, типы соединений 5А, Б; 6А, Б; 7А, Б; 8А; 9А, В; 10А, В) следует выполнять, используя специализированные полуавтоматы или шланговые полуавтоматы общего назначения, типы и технические возможности которых приведены в табл. 5 Прил. 2.
2.10. Источники питания дуги для автоматической и полуавтоматической, а также для ручной дуговой сварки следует назначать в соответствии с данными табл. 2, а также табл. 6 - 9 Прил. 2.
| Способ сварки | Область применения | Рекомендуемые характеристики источников питания |
| Автоматическая и полуавтоматическая под флюсом | Сварка тавровых соединений элементов закладных деталей в заводских условиях | Выпрямители и генераторы универсальные или с падающей характеристикой, а также трансформаторы, обеспечивающие номинальное значение сварочного тока (I ) не менее 1000 А <*> св |
| Полуавтоматическая в среде углекислого газа | Выпрямители и генераторы универсальные или с жесткой характеристикой, обеспечивающие номинальное значение I >= 500 А св | |
| Ванная полуавтоматическая под флюсом в инвентарных формах | Сварка выпусков арматуры или соединение отдельных стержней встык при монтаже арматурных изделий и сборных железобетонных конструкций | То же |
| Полуавтоматическая порошковой проволокой и открытой дугой голой легированной проволокой (СОДГП) | То же, а также сварка протяженными швами закладных и соединительных деталей при монтаже железобетонных конструкций | Выпрямители и генераторы универсальные или с жесткой характеристикой, обеспечивающие номинальное значение I >= 500 А св |
| Ванная одноэлектродная в инвентарных формах, ванно-шовная, многослойными швами, протяженными швами и пр. при сварке одиночным электродом | Выпрямители и генераторы универсальные или с падающей характеристикой, а также трансформаторы, обеспечивающие номинальное значение I >= 500 А св |
<> При сварке стержней диаметром до 14 мм допускается применять источники питания постоянного тока с номинальным значением I_{\text{св}} \geq 600\text{А} .*
2.11. Электроды контактных точечных машин общего назначения, применяемых для сварки арматуры и элементов закладных деталей, следует заменять электродами, конструкция которых показана на рис. 1, а размеры приведены в табл. 3.
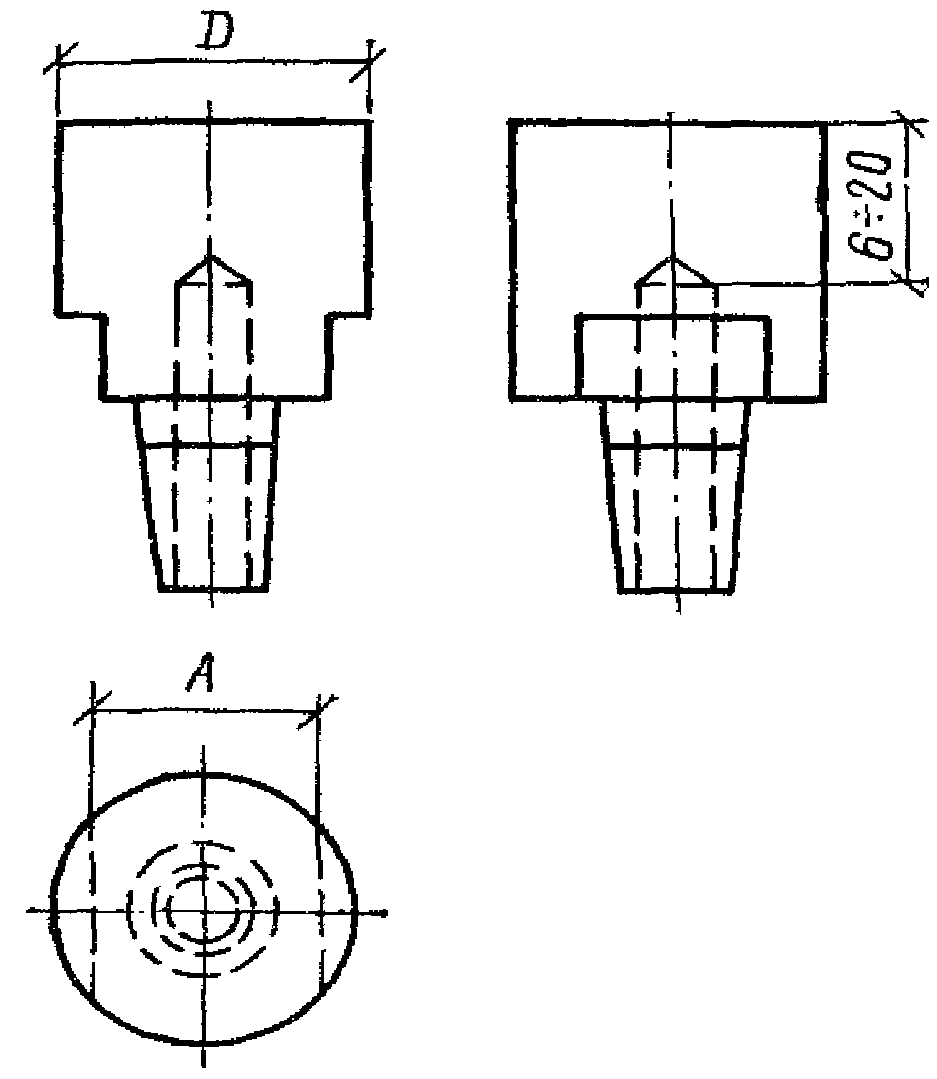
Рис. 1. Форма и размеры электродов для контактной точечной сварки крестообразных соединений арматуры
| Диаметр стержня, находящегося в контакте с электродом, мм | Диаметр (D) контактной поверхности электрода, мм | Размер (А) под ключ, мм |
|---|---|---|
| 3 — 10 | 25 | 19 |
| 12 — 22 | 40 | 27 |
| 25 — 50 | 60 | 41 |
Электроды с контактной поверхностью диаметром D, равным 25 и 40 мм, следует изготавливать в соответствии с требованиями ГОСТ 14111-77.
2.12. Допускается применение электродов прямоугольной формы. При этом сторона прямоугольника, определяющая длину линии контакта между электродом и стержнем, должна быть не менее D.
2.13. Для сварки соединений стержней периодического профиля диаметром более 25 мм рекомендуется применять электроды с полуцилиндрическими гнездами радиусом, равным половине наружного диаметра свариваемых стержней.
2.14. Электроды (губки) для контактных стыковых машин следует изготовлять в соответствии с чертежами, приведенными в прилагаемых к ним паспортах.
В случае появления поджогов в местах контакта губок со стержнями и хрупкого разрушения стержней по поджогам стандартные электроды с канавками призматической формы следует заменить электродами с полукруглой канавкой. Радиус канавки должен быть равен половине наружного диаметра арматуры.
2.15. Электроды контактных точечных и стыковых машин следует изготовлять из специальных медных сплавов, данные о которых приведены в табл. 9 Прил. 2. Допускается изготовлять электроды из меди марок М1 и М2 по ГОСТ 859-78, ГОСТ 193-67, ГОСТ 1535-71.*
2.16. Электроды с изношенной контактной поверхностью должны быть заменены на новые или отремонтированы путем наплавки на изношенную поверхность слоя из соответствующего медного сплава и последующей механической обработки электрода.
2.17. Марки сварочных проволок для полуавтоматических способов сварки стыковых соединений стержней следует назначать в соответствии с указаниями, приведенными в табл. 4. Характеристики сварочных проволок приведены в табл. 10, 11 Прил. 2.
| Способ сварки | Тип соединения по табл. 1 | Характеристика сварочной проволочки | Марки сварочной проволоки | Класс арматурной стали | ||
| А-I | А-II | А-III | ||||
| Ванная полуавтоматическая под флюсом в инвентарных формах | 5А, 6А, 7А | Сплошного сечения для сварки под слоем флюса | Св-08А Св-08АА | Рекомендуется | Допускается | Не допускается |
| Св-08ГА | Рекомендуется | Допускается | ||||
| Св-10ГА Св-10Г2 | Допускается | Рекомендуется | ||||
| То же, в среде углекислого газа при сварке элементов закладных деталей втавр | То же и 20 | Сплошного сечения для сварки в CO и 2 для ванной сварки под слоем флюса | Св-08ГС Св-08Г2С | |||
| Многослойными швами на стальных скобах-накладках | 9В, 10В | Сплошного сечения без дополнительной защиты | Св-20ГСТЮА (ЭП-245) Св-15ГСТЮЦА (ЭП-439) | Рекомендуется | Допускается | |
| Полуавтоматическая в инвентарных формах или на стальных подкладках | 5Б, 6Б, 7Б, 8А, 9А, 10А | Порошковая (самозащитная) проволока | ПП-АНЗ ПП-АНЗС ПП-АН11 СП-2 ПП-2ДСК ПП-АН7 | Рекомендуется | ||
Примечание. При ванной полуавтоматической сварке под флюсом стали класса А-I и А-II (марки 10ГТ) при температуре ниже минус 40 °C предпочтительно применять проволоку Св-08А, Св-08АА или Св-08ГА.
2.18. Для сварки протяженными швами элементов закладных и соединительных деталей следует применять порошковую самозащитную проволоку, а также проволоку сплошного сечения без дополнительной защиты. Марки этих проволок следует назначать такими же, как марки проволок для сварки стыковых соединений стержней (табл. 4).
2.19. Сварочная проволока сплошного сечения не должна иметь заусенцев, резких переломов или перегибов. Допускается наличие тонкого слоя окисной пленки, не перешедшей в ржавчину. Намотку проволоки на катушки и механическую очистку от ржавчины, масел и других загрязнений рекомендуется выполнять на специальных намоточных станках.
Бухты проволоки, имеющей чистую поверхность, можно использовать без перемотки на катушки. В этом случае следует использовать размоточный барабан полуавтомата, а на подающем механизме установить войлочную шайбу для снятия смазки с проволоки.
2.20. Для ванной полуавтоматической сварки соединений арматурных стержней следует применять флюсы марок АН-348А, АН-8, АН-14, АН-22 и ФН-7, а для автоматической или полуавтоматической сварки тавровых соединений элементов закладных деталей должен применяться флюс марки АН-348А.
2.21. Флюс перед употреблением следует прокаливать при температуре 250 — 300 °C в течение 2 ч. Слой флюса при прокалке не должен превышать 45 — 50 мм.
2.22. Флюс, оставшийся после сварки нерасплавленным, может быть использован вторично. Для этого его следует просеять, отделив шлаковую корку; допускается использовать также и шлаковую корку, добавляя ее после размола к флюсу в количестве до 50% (по объему). Размеры зерен флюсовой смеси должны находиться в пределах 0,5 — 2,5 мм.
2.23. Порошковая проволока должна храниться в заводской герметической упаковке в сухом помещении не более трех месяцев. При более длительном хранении следует проверить технологические свойства проволоки при сварке на оптимальных режимах, а именно: легкость зажигания дуги, отделяемость шлака, отсутствие пор и шлаковых включений.
2.24. Увлажненную порошковую проволоку перед сваркой рекомендуется прокалить в течение 2 — 2,5 ч при температуре 230 — 250 °C.
Примечание. Прокаленная проволока хуже транспортируется по шлангу полуавтомата, поэтому подачу ее следует настраивать с особой тщательностью. Для облегчения транспортировки рекомендуется смазывать спираль шланга дисульфидом молибдена.
2.25. Порошковую проволоку, извлеченную из упаковки и освобожденную от связок, следует устанавливать в размоточное устройство полуавтомата, предварительно проверив правильность ее намотки. Перематывать порошковую проволоку не рекомендуется.
2.26. При ручной дуговой сварке соединений арматуры и элементов закладных деталей следует применять электроды, типы которых, а также классификация, размеры и общие технические требования регламентированы ГОСТ 9466-75 и ГОСТ 9467-75.
Типы и марки электродов в зависимости от способов сварки и классов арматуры следует назначать в соответствии с данными табл. 5 основного текста и табл. 12 Прил. 2. При сварке арматуры разных классов между собой следует применять электроды, рекомендованные табл. 5 для стали большей прочности.
| Класс арматуры | Рекомендуемые типы электродов для сварки | |||
| ванной, ванношовной и многослойными швами стыковых и тавровых соединений | протяженными швами стыковых и нахлесточных соединений | швами в «раззенковку» тавровых соединений | короткими швами крестообразных соединений | |
| Типы соединений по табл. 1 | ||||
| 5В, 6В, 7В, 8Б, 9Г, 10Б, 11, 18, 19 | 12, 13, 14 | 21 | 2, 3 | |
| А-I | Э 42, Э 46, Э 42А, Э 46А | |||
| А-II | Э 50А, Э 55 | Э 42А, Э 46А, Э 50А | Э 50А, Э 55 | |
| А-III | Э 55, Э 60 | |||
| А-IV и А-V | - | Э 50А, Э 55, Э 60 | - | |
Примечание. При отсутствии электродов типов Э 55 и Э 60 ванно-шовную (9Г) и многослойными швами (10Б) сварку стали класса А-III допускается выполнять электродами Э 50А.
2.27. При ручной дуговой сварке плоских элементов закладных и соединительных деталей следует применять электроды, рекомендуемые главой СНиП по проектированию стальных конструкций.
2.28. Сварочные материалы следует хранить в условиях, обеспечивающих их сохранность от увлажнения, загрязнения и механических повреждений. Температура в помещении, предназначенном для хранения электродов, порошковой проволоки и флюсов, должна быть не ниже плюс 15 °C, при этом относительная влажность воздуха не должна превышать 50%.
2.29. Электроды при длительном (более 3 мес) хранении на складе или хранении более 5 сут на месте производства работ должны быть прокалены в электрическом шкафу. При обнаружении влажности покрытия или большой пористости швов прокалка электродов обязательна вне зависимости от срока их хранения.
Прокалка электродов в пламенных печах не допускается. Температура прокалки указывается в паспорте электродов, а также приведена в табл. 12 Прил. 2.
2.30. Прокаленные электроды и порошковую проволоку следует подавать на рабочее место в количестве, необходимом для работы сварщика в течение полусмены.
На рабочем месте электроды должны находиться в закрывающихся коробках (пеналах) из влагонепроницаемого материала.
3. ТЕХНОЛОГИЯ СВАРКИ АРМАТУРЫ И ЗАКЛАДНЫХ ДЕТАЛЕЙ В ЗАВОДСКИХ УСЛОВИЯХ
Контактная точечная сварка крестообразных соединений стержней
3.1. Крестообразные соединения арматуры (табл. 1, тип 1А, Б) при изготовлении сварных арматурных сеток и каркасов следует выполнять контактной точечной сваркой на машинах с двухсторонним (рис. 2, а, б) или односторонним (рис. 2, в, г) токоподводом, выбираемых в соответствии с данными, приведенными в табл. 1 - 3 Прил. 2.
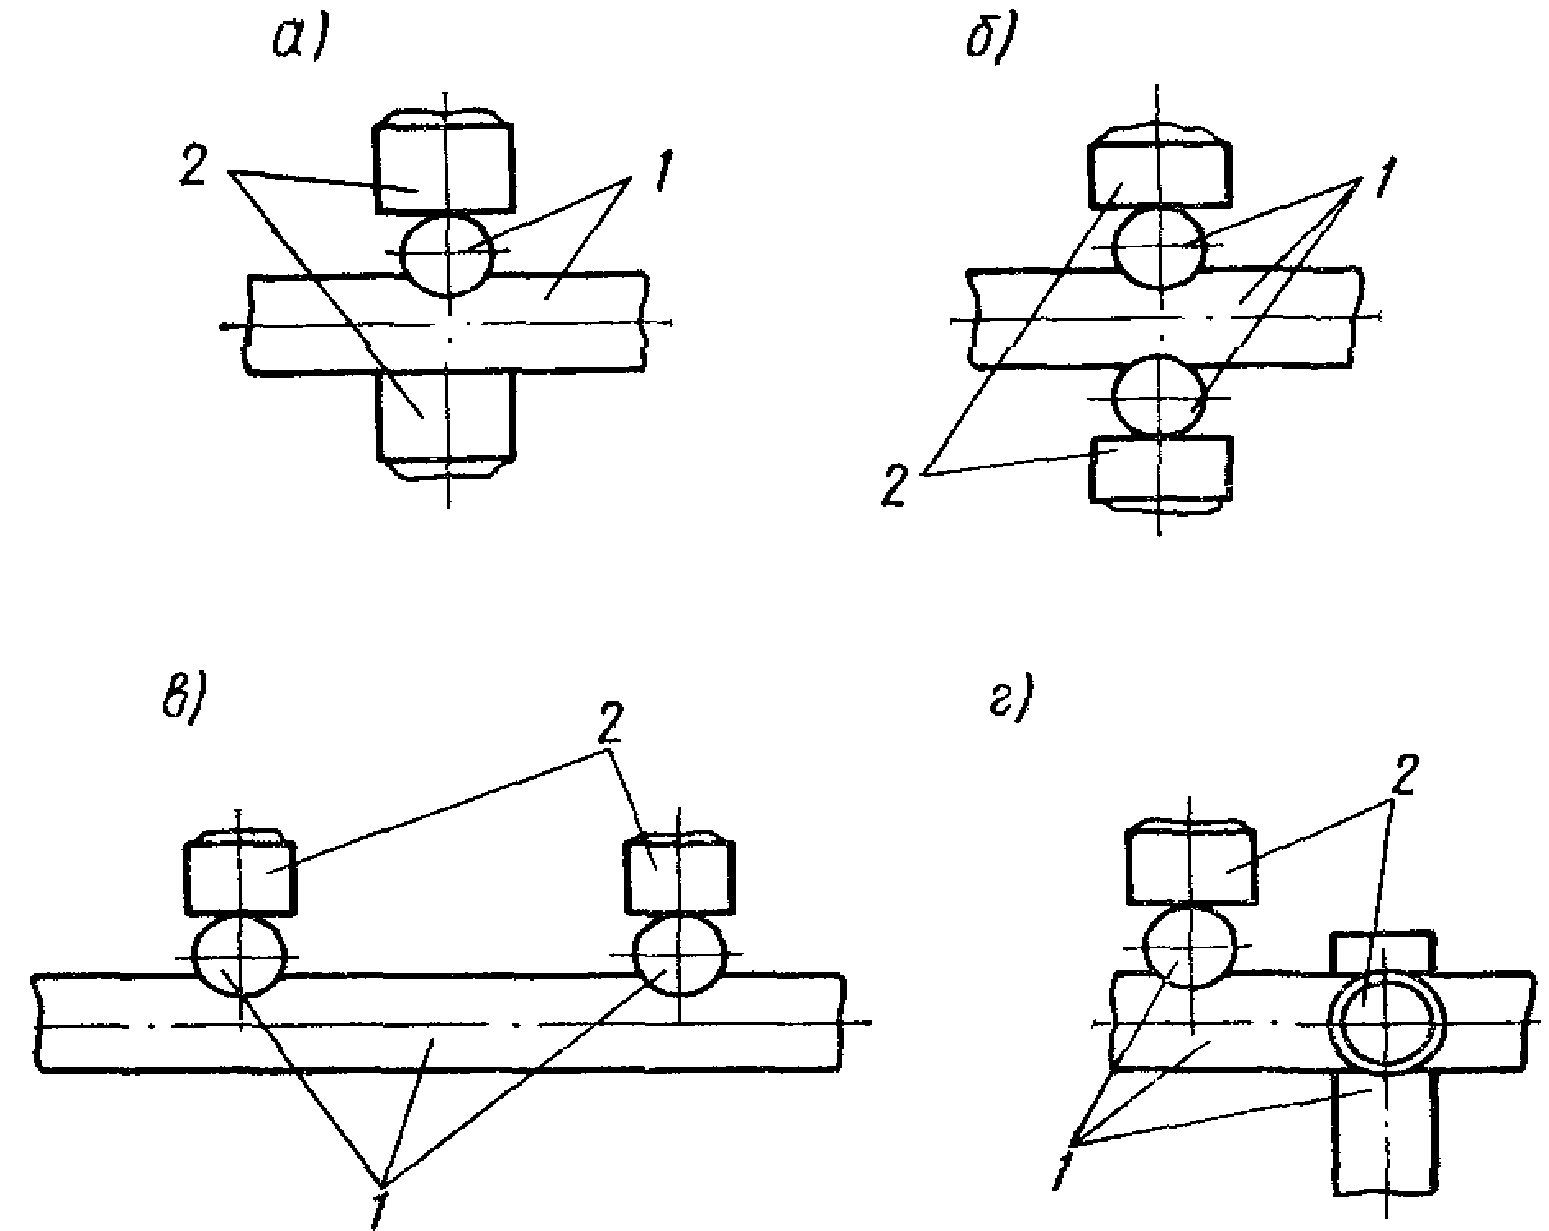
Рис. 2. Схема контактной точечной сварки
пересекающихся стержней с двухсторонним (а, б)
и односторонним (в, г) токоподводом
1 — свариваемые стержни; 2 — электроды контактной машины
3.2 Основными параметрами режима точечной сварки, на который необходимо настраивать машину, являются:
сварочный ток I_{\text{св}} , определяемый мощностью контактной машины и включением определенной ступени регулирования трансформатора;
выдержка под током t_{\text{св}} , на которую должен быть настроен регулятор времени;
усилие сжатия электродами машины P_{\text{э}} , которое устанавливается путем регулирования системы сжатия электродов машины.
3.3. Усилие сжатия электродами P_{\text{э}} следует назначать в соответствии с данными, приведенными в табл. 6.
| Класс арматуры меньшего | Соотношение диаметров стержней | Диаметр меньшего стержня d', мм н | ||||||||||||||||
| диаметра | d'/d <*> н н | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 22 | 25 | 28 | 32 | 36 | 40 |
| А-I, В-I, А-II, | 1 | 0,1 | 0,14 | 0,18 | 0,24 | 0,41 | 0,53 | 0,76 | 0,88 | 1,1 | 1,23 | 1,4 | 1,6 | 1,8 | 2,1 | 2,4 | 2,75 | 3,05 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| А-III, Вр-I, Ат-III | 0,5 — 0,25 | 0,1 | 0,1 | 0,1 | 0,12 | 0,2 | 0,25 | 0,4 | 0,44 | 0,55 | 0,6 | 0,7 | 0,8 | 0,9 | 1,05 | 1,2 | - | - |
| А-I, В-I | 1 | 1,7 | 2 | 2,45 | 3,1 | 3,8 | 4,9 | 6 | 6,9 | 7,7 | 8,9 | 9,8 | 10,9 | 12,3 | 13,8 | 15,8 | 17,8 | 19,7 |
| 0,5 | 2 | 2,4 | 3 | 3,7 | 4,8 | 6 | 7,2 | 8,4 | 9,2 | 10,7 | 11,8 | 14 | 16,5 | 19,5 | 22,5 | - | - | |
| 0,33 | 2,9 | 3,4 | 4,25 | 5,3 | 6,5 | 8,6 | 10,2 | 11,8 | 13,1 | 14,6 | - | - | - | - | - | - | - | |
| 0,25 | 3,7 | 4,4 | 5,4 | 6,8 | 8,4 | 11 | - | - | - | - | - | - | - | - | - | - | - | |
| А-II, А-III, | 1 | 3 | 3,5 | 4,2 | 5 | 7 | 8 | 9,8 | 11,5 | 13,2 | 14,8 | 16,5 | 18 | 19,6 | 23 | 26 | 29,5 | 33 |
| Вр-I | 0,5 | 3,7 | 4,5 | 5,2 | 6,3 | 8,8 | 10,2 | 12,5 | 14,3 | 16 | 18,2 | 20,6 | 22,6 | 25 | 28,5 | 32,5 | - | - |
| 0,33 | 4,5 | 5,4 | 6,4 | 7,6 | 10,7 | 12,4 | 15 | 17,2 | 19,8 | 22,4 | - | - | - | - | - | - | - | |
| 0,25 | 5,3 | 6,2 | 7,3 | 8,8 | 12,2 | 14 | - | - | - | - | - | - | - | - | - | - | - | |
| Ат-III | 1 | - | - | - | - | - | 10 | 11,8 | 14,2 | 17,5 | 22 | - | - | - | - | - | - | - |
| 0,5 | - | - | - | - | - | 10,2 | 12,5 | 14,3 | 17,5 | 22 | - | - | - | - | - | - | - | |
| 0,33 | - | - | - | - | - | 12,4 | 15,0 | 17,2 | 19,8 | - | - | - | - | - | - | - | - | |
| 0,25 | - | - | - | - | - | 14 | - | - | - | - | - | - | - | - | - | - | - |
<> Величины d_{\text{н}}\prime/d_{\text{н}} , не совпадающие с приведенными, следует округлять до ближайших значений, указанных в таблице.*
Если привод сжатия в имеющейся машине не обеспечивает получение рекомендуемых усилий, допускается ограничиться наибольшим усилием сжатия, развиваемым машиной.
3.4. Ступень регулирования сварочного трансформатора машины следует определять, пользуясь значениями минимально необходимого сварочного тока I_{\text{св}} , приведенными в табл. 6.
Устанавливая необходимую для сварки ступень трансформатора, следует выдержать условие, при котором сварочный ток I_{\text{св}} , выбранный по табл. 6, будет близок, но несколько меньше, чем вторичный ток I_{2} в начальный момент сварки, измеренный непосредственно с помощью приборов, например АСТ-2 (АСУ-1), или пересчитанный с первичного тока I_{1} , замеряемого, как правило, измерительными клещами, например, типа Ц91.
Для пересчета первичного тока на вторичный при сварке арматуры допускается пользоваться формулой
I_{2} = I_{1} \frac{U_{1}}{E_{2}} ,
где U_{1} — первичное напряжение сети;
E_{2} — вторичное напряжение соответствующей ступени трансформатора.
3.5. Выдержку под током t_{\text{св}} (положение рукоятки потенциометра «сварка» реле времени машины) следует определять опытным путем, выполнив при установленных пп. 3.3, 3.4 величинах P_{\text{э}} и I_{\text{св}} 2 — 4 пробных образца. Величина t_{\text{св}} должна обеспечивать оптимальную осадку стержней (рис. 3). Если продолжительность выдержки под током, требуемая для сварки, превышает предельную, обеспечиваемую машиной, регулятор времени последней следует модернизировать.
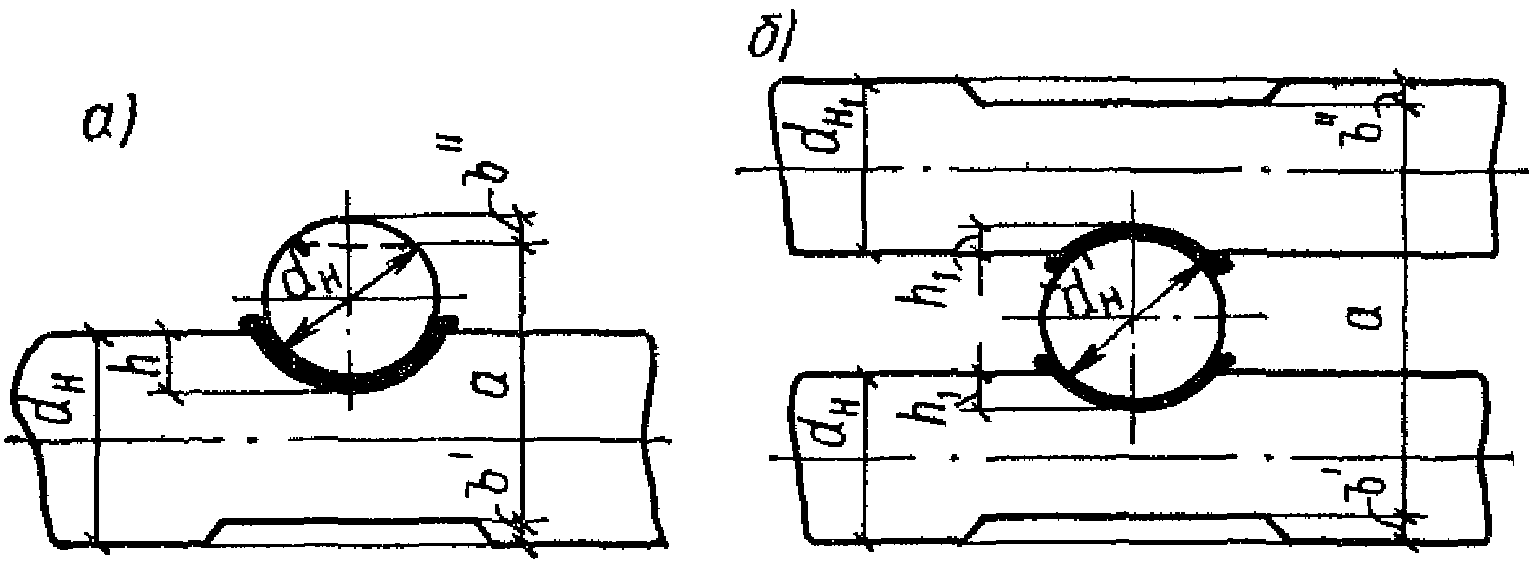
Рис. 3. Схема крестообразных соединений, выполненных контактной точечной сваркой
а — двух стержней; б — трех стержней
Модернизированный <1> регулятор времени должен обеспечивать возможность получения величины t_{\text{св}} не менее 15 с.
<1> Например, для модернизации реле времени типа РВЭ-7-1А необходимо последовательно сопротивлению Р24 включить дополнительное сопротивление 10 мгОм.
3.6 Величину осадки h следует определять по формулам:
для двух стержней h = \sum d - (a + b) ;
для трех стержней h_{1} = \frac{\sum d - (a + b)}{2} ,
где \sum d — сумма диаметров <1> стержней, мм;
a — суммарная толщина стержней после сварки в месте пересечения, мм;
<1> Для периодического профиля — наружных ( d_{1} — по ГОСТ 5781-75).
3.7. Оптимальные величины относительных осадок h/d_{\text{н}}\prime в крестообразных соединениях двух стержней с нормируемой прочностью должны находиться в пределах, указанных в табл. 7. Для соединений трех стержней величины h_{1}/d_{\text{н}}\prime следует принимать в 2 раза меньше относительно приведенных в табл. 7, но не менее 0,1.
| Класс арматуры меньшего диаметра | Величина относительной осадки (h/d') при отношениях н диаметров свариваемых стержней (d'/d ) <*> н н | |||
| 1 | 0,5 | 0,33 | 0,25 | |
| А-I В-I, Вр-I А-II А-III Ат-III | 0,25 — 0,5 0,33 — 0,5 0,33 — 0,6 0,4 — 0,8 0,4 — 0,6 | 0,21 — 0,45 0,28 — 0,45 0,28 — 0,52 0,35 — 0,7 0,35 — 0,46 | 0,18 — 0,4 0,24 — 0,4 0,24 — 0,46 0,30 — 0,62 0,30 — 0,46 | 0,16 — 0,35 0,22 — 0,35 0,22 — 0,42 0,28 — 0,55 0,28 — 0,42 |
<*> Величины d_{\text{н}}\prime/d_{\text{н}} не совпадающие с приведенными, следует округлять до ближайших значений, указанных в таблице.
Минимальные величины относительных осадок в крестообразных соединениях двух стержней с ненормируемой прочностью приведены в табл. 8.
| Класс арматуры меньшего диаметра | Величина относительной осадки (h/d') н |
|---|---|
| А-I А-II, В-I, Вр-1 А-III, Ат-III | 0,12 0,17 0,2 |
3.8. При сварке соединений с нормируемой прочностью параметры режима I_{\text{св}} и t_{\text{св}} , определенные в соответствии с требованиями пп. 3.4 и 3.5, следует проверить, для чего необходимо сварить и испытать на срез 3 пробных образца. Конструкция и размеры образцов, а также схема их испытаний должны удовлетворять требованиям ГОСТ 10922-75.
3.9. В том случае, если прочность хотя бы одного из пробных образцов окажется ниже контрольной нагрузки, определяемой п. 5.15 настоящей Инструкции, режим сварки следует откорректировать, используя для этой цели следующую методику:
при выбранном в соответствии с указаниями п. 3.3 значении P_{\text{э}} сварить по 3 образца на нескольких более высоких по сравнению с определенной по п. 3.4 ступенях регулирования трансформатора, сохраняя при этом неизменной среднюю величину h/d_{\text{н}}\prime , замеренную после сварки образцов по п. 3.8. Неизменность величины h/d_{\text{н}}\prime при сварке на различных ступенях регулирования трансформатора должна обеспечиваться соответствующим подбором t_{\text{св}} . Выдержку под током следует уменьшать при переходе на более высокую ступень регулирования трансформатора;
испытать на срез сваренные образцы и определить оптимальные величины I_{\text{св}} и t_{\text{св}} (ступень регулирования трансформатора машины и положение рукоятки потенциометра «сварка»). В качестве оптимальных следует принять параметры режима, обеспечивающие наиболее высокую прочность соединений на срез.
3.10. При контактной точечной сварке пересекающихся стержней рукоятки потенциометров «сжатие» и «проковка» реле времени следует устанавливать в положение «2». Если в процессе сварки между электродами происходит искрение, то время выдержки «сжатие» следует увеличить поворотом рукоятки вправо до прекращения искрения.
3.11. Положение рукоятки «пауза» следует регулировать только при работе машины в полностью автоматическом режиме, исходя из условий обеспечения продолжительности включения (ПВ), указанной в технической характеристике машины.
Контактная сварка стыковых соединений стержней
3.12 Контактную стыковую сварку следует применять:
для соединения арматурных стержней при их заготовке с целью последующей безотходной резки;
для реализации отрезков арматуры;
для приварки к рабочей арматуре отрезков большего диаметра в целях обеспечения возможности последующей сварки выпусков при монтаже железобетонных конструкций.
3.13. Стыковые соединения арматуры (табл. 1, тип 4А, Б) следует выполнять способом непрерывного оплавления или оплавления с предварительным подогревом на машинах, типы которых следует выбирать по табл. 4 Прил. 2.
3.14. Заготовку стержней под стыковую сварку следует осуществлять рубкой на механических ножницах. Не допускается применять стержни с концами, отогнутыми при рубке. Допускается применение газовой резки. При этом стержни, подлежащие сварке непрерывным оплавлением, должны быть отрезаны под углом 80 — 85°. Торцы стержней следует очищать от окисной пленки.
3.15. Заготовленные под сварку стержни следует устанавливать в электродах машины, как это указано на рис. 4, в.
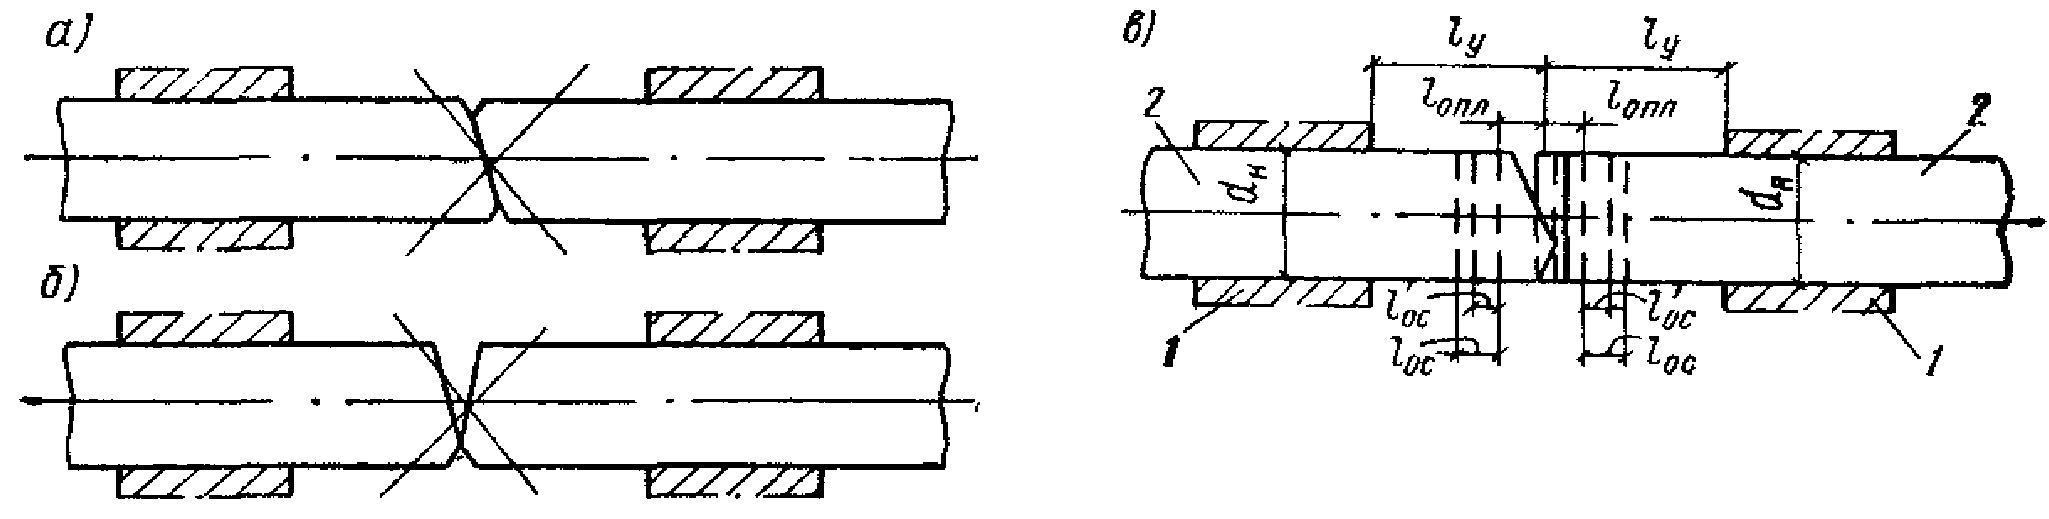
Рис. 4. Схема установки стержней под сварку
а, б — не рекомендуется; в — рекомендуется
(один из стержней по вариантам «а» и «б» повернут на 90°);
1 — электроды (губки) стыковой машины; 2 — стержни
3.16. Применительно к широко распространенным машинам ручного и полуавтоматического действия (табл. 4 Прил. 2) основными параметрами режима контактной стыковой сварки являются (см. рис. 4, в): установочная длина l_{\text{у}} , величины оплавления l_{\text{опл}} и осадки l_{\text{ос}} (в том числе осадки под током l_{\text{о}}\prime_{\text{с}} ), ступень регулирования трансформатора машины <1>, а также скорость оплавления и осадки.
<1> При контактной стыковой сварке сварочный ток характеризуется мощностью машины и настройкой сварочного трансформатора путем включения определенной ступени.
3.17. Оптимальные величины геометрических параметров режима контактной стыковой сварки стержней одинаковых или мало различающихся диаметров (d_{\text{н}}\prime/d_{\text{н}} \geq 0,85) приведены в табл. 9.
| Класс арматуры | Геометрические параметры на один стержень (в долях диаметра — d ) н | ||||
| l у | l опл | l ос | l' ос | ||
| при непрерывном оплавлении | при оплавлении с предварительным подогревом | ||||
| А-I | 1 | 0,5 | 0,35 | 0,15 | 0,05 |
| А-II, А-III | 1,5 | 0,2 | 0,15 | ||
| Ат-III | 1 | - | 0,25 | 0,1 | |
| А-IV, А-V | 1,2 | ||||
Минимальную величину l_{\text{ос}} при сварке на машине типа МС-2008 (МСМУ-150) допускается принимать в соответствии с размерами вкладыша на кулачке оплавления. В тех случаях, когда оптимальная величина l_{\text{ос}} (табл. 9) превышает обеспечиваемую машиной, положение вкладыша следует регулировать установкой стальных прокладок под вкладыш.
3.18. Минимально необходимую ступень регулирования сварочного трансформатора и скорость оплавления следует определять из условий обеспечения устойчивого процесса оплавления без предварительного подогрева. Если стыковая машина на номинальной ступени и минимальной скорости не обеспечивает устойчивого процесса оплавления, то допускается выполнять сварку методом оплавления с предварительным подогревом. Арматуру классов Ат-III, А-IV и А-V следует сваривать только способом непрерывного оплавления.
3.19. Определение оптимальной ступени и скорости оплавления при работе на машине типа МС-2008 (МСМУ-150) в режиме непрерывного оплавления следует проводить по следующей методике:
регулировочным винтом вариатора установить предварительную скорость оплавления в соответствии с данными табл. 10;
подобрать наименьшую ступень регулирования трансформатора, обеспечивающую устойчивое оплавление со скоростью, выбранной по табл. 10. Если даже на номинальной (15-й) ступени трансформатора не обеспечивается устойчивое оплавление со скоростью, выбранной по табл. 10, скорость оплавления следует уменьшить.
| Класс арматуры | Ориентировочное время одного полного оборота кулачка, с |
|---|---|
| А-I А-II, А-III Ат-III А-IV, А-V | 15 — 17 23 — 25 15 — 17 15 — 17 |
3.20. Ступень регулирования трансформатора машины типа МСМУ-150 при работе в режиме оплавления с предварительным подогревом следует подбирать минимальной из числа ступеней, обеспечивающих устойчивое оплавление, со скоростями по табл. 10 после подогрева торцов стержней до красного или светло-красного каления (по п. 3.24).
3.21. При сварке арматуры на машинах, типы которых приведены в табл. 5 Прил. 2, следует применять максимальное усилие зажатия стержней, обеспечиваемое машиной данного типа.
3.22. Усилие осадки при контактной стыковой сварке арматуры следует определять путем умножения удельного давления (табл. 11) на площадь поперечного сечения, мм2. Если привод осадки в имеющейся машине не обеспечивает получения рекомендуемого усилия-осадки, то допускается ограничиться наибольшим усилием, развиваемым машиной.
| Класс арматуры | Удельное давление осадки, кгс/мм2, при сварке | |
| непрерывным оплавлением | оплавлением с предварительным подогревом | |
| А-I А-II, А-III Ат-III А-IV, А-V | 5 7 10 10 | - 5 — - |
3.23. При сварке непрерывным оплавлением на машинах ручного действия стержни, закрепленные в электродах, при включенном токе следует сблизить до соприкосновения их торцов с небольшим усилием. Затем, отведя на 1 — 3 мм торец одного стержня от торца другого, следует начать процесс оплавления.
Для поддержания непрерывного процесса оплавления необходимо плавно сближать торцы стержней по мере их оплавления, добиваясь непрерывного потока искр. После оплавления стержней на заданную величину (табл. 9) необходимо произвести их быструю осадку, начиная ее под током и завершая при выключенном токе.
3.24. При сварке способом оплавления с предварительным подогревом перед началом оплавления торцы стержней следует разогреть путем последовательных замыканий и размыканий при включенном токе. После подогрева торцов стержней до красного или светло-красного каления следует перейти к процессу непрерывного оплавления <1>, который надлежит закончить быстрой осадкой, начиная ее под током и завершая при выключенном токе.
<1> На машине МСМУ-150 — включить двигатель.
3.25. При правильно выбранных и выдержанных при сварке параметрах режима в момент окончания процесса сварки участки стержней, прилегающие к стыку, должны быть нагреты до красного каления на расстоянии от центра стыка, равном:
для арматуры классов А-II и А-III ... (0,8 — 1) d ; н
« » « А-I, А-IV, А-V и Ат-III (0,3 — 0,4) d . н»
3.26. Сварку арматуры разных классов между собой следует выполнять при параметрах режима, определенных в соответствии с требованиями настоящей Инструкции для арматуры более высокого класса.
3.27. Сварку стержней разных диаметров (с соотношением d_{\text{н}}\prime/d_{\text{н}} от 0,35 до 0,85) следует выполнять на машинах типов МС-2008 (МСМУ-150) или МС-1602, оборудованных специальным приспособлением <1>, позволяющим осуществлять независимый подогрев толстого стержня. Подогрев толстого стержня осуществляется в режиме сопротивления путем замыкания на медную перемычку (рис. 5).
<1> Приспособление разработано ЭКБ ЦНИИСК им. Кучеренко Госстроя СССР, 109389, Москва, 2-я Институтская, 6.
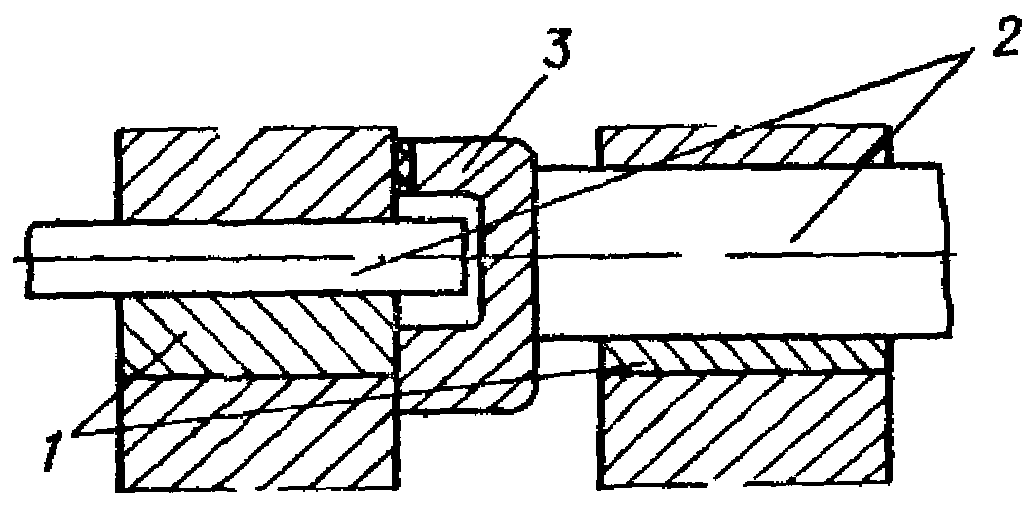
Рис. 5. Схема предварительного подогрева толстого стержня при контактной стыковой сварке стержней разного диаметра
1 — электроды (губки); 2 — стержни; 3 — медная откидывающаяся перемычка
При сварке стержней разного диаметра геометрические параметры режима принимаются по табл. 9 для тонкого стержня, за исключением величины l_{\text{у}} толстого стержня, которую следует устанавливать максимально возможной (для имеющегося оборудования).
3.28. Для сварки стержней разных диаметров необходимо разогреть конец толстого стержня до светло-красного каления, предварительно закрыв конец тонкого стержня перемычкой. Затем при включенном токе отвести на 2 — 3 мм подвижную плиту с толстым стержнем, убрать перемычку и произвести сварку в соответствии с указаниями п. 3.23 или п. 3.24.
3.29. Соединения стержней, рассчитанные на эксплуатацию при вибрационной нагрузке (табл. 1, тип 4Б), после сварки должны быть подвергнуты механической обработке путем обрубки грата и последующей обточки наждачным кругом средней зернистости (N 36 — 46).
Обработку наждачным кругом надлежит вести в продольном относительно оси стержней направлении на минимальную глубину до получения блестящей поверхности. При обточке должны быть соблюдены размеры, приведенные в табл. 1, и плавные переходы от поверхности стержней к месту утолщения стыка.
Обработанная наждачным кругом поверхность не должна иметь поперечных и глубоких продольных рисок и черноты в месте перехода от утолщения стыка к внутреннему диаметру стержня. Недопустимо появление на обрабатываемых поверхностях цветов побежалости.
Сварка элементов закладных деталей
Дуговая сварка под флюсом тавровых соединений
3.30. Конструктивные элементы тавровых соединений стержней с пластинами <1>, выполненных дуговой сваркой под флюсом, должны соответствовать приведенным в табл. 1 (тип 17).
<1> Плоские элементы из листового, полосового и профильного проката.
3.31. Автоматическую сварку тавровых соединений следует выполнять на автомате АДФ-2001 Тбилисского завода «Электросварка» с использованием источников питания, выбираемых по табл. 2, а также по табл. 7 - 9 Прил. 2, и сварочных материалов, указанных в п. 2.20.
3.32 Основными параметрами режима автоматической дуговой сварки под флюсом являются:
ток короткого замыкания I_{\text{к}.\text{з}} , определяемый мощностью и настройкой источника питания и фиксируемый в момент короткого замыкания стержня на пластину при настройке автомата;
выдержки t_{\text{св}_{1}} , t_{\text{св}_{2}} , t_{\text{к}.\text{з}} и t_{\text{в}} (рис. 6), на которые должен быть настроен регулятор времени автомата;
геометрические величины l_{\text{опл}} , H, h и h_{\text{ск}} (рис. 6), которые используют для расчета \epsilon и H_{\text{ос}} ; последние получают путем настройки сварочной головки автомата.
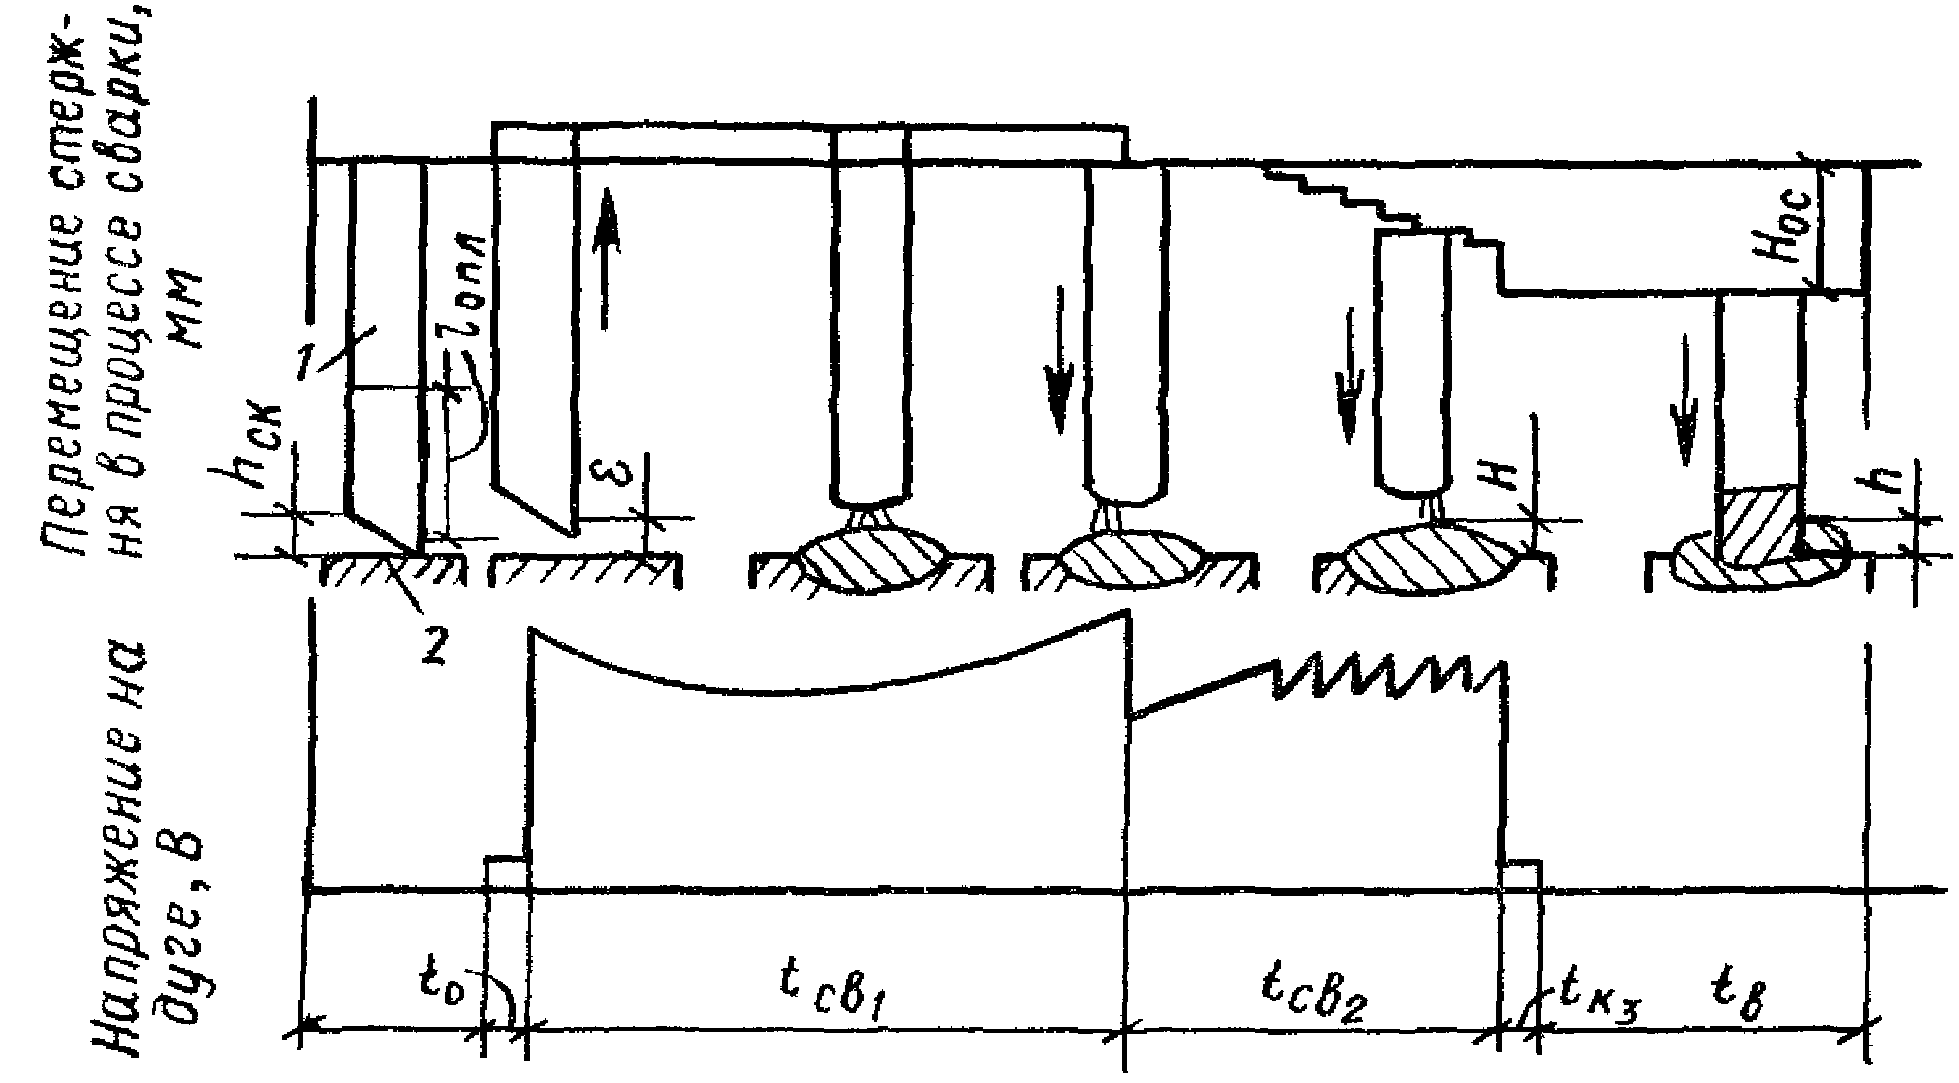
Рис. 6. Принципиальная схема процесса сварки под флюсом тавровых соединений элементов закладных деталей
1 — анкерный стержень; 2 — плоский элемент проката; \epsilon — величина начального дугового промежутка; H_{\text{ос}} — величина машинной осадки стержня; h_{\text{ск}} — высота скоса стержня; l_{\text{опл}} — величина расплавляемой части стержня; H — максимальная высота ванны расплавленного металла; h — глубина погружения стержня в ванну расплавленного металла; t_{0} , t_{\text{св}_{1}} , t_{\text{св}_{2}} , t_{\text{к}.\text{з}} и t_{\text{в}} — продолжительности соответственно предварительного
короткого замыкания, горения дуги при неподвижном стержне
и горения дуги при подаче стержня, осадки под током и осадки при выключенном токе
3.33. Величину тока короткого замыкания I_{\text{к}.\text{з}} следует назначать в зависимости от имеющегося источника питания в пределах, указанных в табл. 12.
| Диаметр стержней (d ), мм н | Длина расплавляемой части стержня (l ), мм опл | Ток короткого замыкания (I ), А, к.з при сварке | |
| на переменном токе с максимальным напряжением холостого хода | на постоянном токе обратной полярности | ||
| 8 — 12 | 20 — 15 | 1250 — 1800 | 900 — 1600 |
| 14 — 16 | 20 — 15 | 1500 — 2500 | 1100 — 1800 |
| 18 — 25 | 25 — 15 | 2000 — 3200 | 1100 — 2100 |
| 28 — 32 | 30 — 20 | - | 1450 — 2100 |
| 36 — 40 | 26 — 24 | - | 1900 — 2100 |
Следует стремиться выполнять сварку при максимальных (из приведенных в табл. 12) величинах I_{\text{к}.\text{з}} , учитывая при этом, что наиболее высокое и стабильное качество соединений обеспечивается при сварке на постоянном токе обратной полярности.
3.34. Выбранному значению I_{\text{к}.\text{з}} должна соответствовать определенная величина длины расплавляемой части стержня l_{\text{опл}} . Величину l_{\text{опл}} следует назначать, пользуясь табл. 12, имея в виду, что максимальному значению I_{\text{к}.\text{з}} соответствует минимальная величина l_{\text{опл}} и наоборот.
При промежуточных значениях I_{\text{к}.\text{з}} величину l_{\text{опл}} следует подсчитывать по формуле
l_{\text{опл}} = l_{\text{опл мин}} + \Delta l_{\text{опл}} , где
\Delta l_{\text{опл}} = \frac{(I_{\text{к}.\text{з макс}} - I_{\text{к}.\text{з}})(l_{\text{опл макс}} - l_{\text{опл мин}})}{I_{\text{к}.\text{з макс}} - I_{\text{к}.\text{з мин}}} .
В последней формуле I_{\text{к}.\text{з макс}} ; I_{\text{к}.\text{з мин}} ; l_{\text{опл макс}} ; l_{\text{опл мин}} — максимальные и минимальные значения параметров режима сварки для стержня данного диаметра по табл. 12.
3.35. Параметры режима \epsilon , t_{\text{св}_{1}} , t_{\text{св}_{2}} , H_{\text{ос}} , t_{\text{в}} , h и H следует назначать, руководствуясь табл. 13.
| Диаметр стержней (d ), мм н | Величина начального дугового промежутка (эпсилон), мм <*> | Продолжительность горения дуги, с, при | Машинная осадка стержня (H ), мм ос | Минимальная продолжительность выдержки стержня в ванне расплавленного металла (t ), с в | Глубина погружения стержня в ванну расплавленного металла (h), мм | Максимальная высота ванны расплавленного металла (H), мм | |
| неподвижном стержне (t ) св 1 | подаче стержня (t ) св 2 | ||||||
| 8 | 1 | 1,5 | - | 18 | 2 | 6 | 3 |
| 10 | 1,5 | 2 | - | 18 | 2 | 6 | 3 |
| 12 | 2 | 2,5 | - | 16 | 2 | 5 | 4 |
| 14 | 2,5 | 3 | - | 14,5 | 2,5 | 4,5 | 5 |
| 16 | 3 | 4 | - | 13,5 | 2,5 | 4 | 5,5 |
| 18 | 3,5 | 3 | 2 | 13 | 2,5 | 4 | 6 |
| 20 | 4 | 4 | 2 | 13 | 3 | 4 | 6 |
| 22 | 5 | 5 | 2,5 | 12 | 3,5 | 3,5 | 6,5 |
| 25 | 6 | 6 | 3,5 | 11 | 4 | 3 | 7 |
| 28 | 6,5 | 7 | 7,5 | 15 | 7 | 2 | 7 |
| 32 | 7 | 10 | 12 | 14,5 | 10 | 2 | 7,5 |
| 36 | 7,5 | 12,5 | 18,5 | 18,5 | 15 | 2 | 7,5 |
| 40 | 8 | 16 | 24 | 18,5 | 20 | 2 | 7,5 |
<*> Величины \epsilon приведены для случаев, когда торец стержня перпендикулярен его оси. При скошенных торцах из величины \epsilon следует вычесть половину высоты скоса торца стержня (h_{\text{ск}}/2) .
Значения параметров \epsilon , t_{\text{в}} , h и H являются оптимальными и остаются постоянными во всем диапазоне значений I_{\text{к}.\text{з}} , приведенных в табл. 12, а значения параметров t_{\text{св}_{1}} , t_{\text{св}_{2}} и H_{\text{ос}} соответствуют максимальным значениям I_{\text{к}.\text{з}} постоянного тока по табл. 12. При всех других значениях I_{\text{к}.\text{з}} , приведенных в табл. 12, оптимальные значения параметров t_{\text{св}_{1}} , t_{\text{св}_{2}} и H_{\text{ос}} должны определяться опытно-расчетным путем по следующей методике:
при отрыве стержня от пластины на расстояние, равное \epsilon , следует зажечь дугу и расплавить конец стержня без его перемещения, фиксируя при этом продолжительность горения дуги и величину расплавляемой части стержня. Расплавлять следует не менее трех стержней на длину 15 — 20 мм;
вычислить средние (по результатам нескольких наплавок) значения продолжительности горения дуги t_{\text{св}_{\text{ср}}} и длины расплавляемой части стержня l_{\text{опл}_{\text{ср}}} , после чего подсчитать необходимое для сварки время горения дуги t_{\text{св}} (табл. 13) по формуле
t_{\text{св}} = \frac{l_{\text{опл}}t_{\text{св}_{\text{ср}}}}{l_{\text{опл}_{\text{ср}}}} ,
где l_{\text{опл}} — необходимая для сварки длина расплавляемой части стержня, определенная по указаниям п. 3.34;
определить продолжительность горения дуги при неподвижном стержне t_{\text{св}_{1}} и при его подаче t_{\text{св}_{2}} , пользуясь формулами:
t_{\text{св}_{1}} = \frac{10,5t_{\text{св}}}{l_{\text{опл}}} ;
t_{\text{св}_{2}} = t_{\text{св}} - t_{\text{св}_{1}} ;
определить оптимальную величину машинной осадки стержня по формуле
H_{\text{ос}} = l_{\text{опл}} - H + h + \frac{h_{\text{ск}}}{2} ,
где величины H и h находятся по табл. 13, величина скоса стержня h_{\text{ск}} определяется непосредственным замером.
3.36. Продолжительность осадки стержня под током t_{\text{ос}} следует принимать для соединений со стержнями d_{\text{н}} = 8 - 14\text{мм} , равной 0,5 с, и для соединений со стержнями d_{\text{н}} = 16 - 40\text{мм} , — равной 2 с.
3.37. Для обеспечения удовлетворительного процесса сварки и формирования наплавленного металла минимальный диаметр флюсового стакана и высота слоя флюса должны быть равными трем диаметрам свариваемых стержней.
3.38. Дуговую сварку тавровых соединений стержней диаметром не более 16 мм с пластинами допускается выполнять, используя полуавтоматическое оборудование. Это оборудование должно обеспечивать выполнение следующих операций:
механизированный зажим стержня и пластины;
механизированный или ручной отрыв стержня от пластины;
механизированную или ручную осадку стержня в ванну расплавленного металла.
Примечание. Не рекомендуется применять оборудование с механизмом осадки радиального типа, а также выполнять сварку пластин, уложенных пакетом.
3.39. Полуавтоматическую сварку следует выполнять при значениях I_{\text{к}.\text{з}} , приведенных в табл. 14.
| Диаметр стержней (d ), мм н | Длина расплавляемой части стержня (l ), мм опл | Ток короткого замыкания (I ), А, к.з при сварке на | |
| переменном токе с максимальным напряжением холостого хода | постоянном токе обратной полярности | ||
| 8 — 12 | 19 — 15 | 1400 — 1800 | - |
| 17 — 15 | - | 1400 — 1600 | |
| 14 — 16 | 20 — 15 | 1500 — 2500 | - |
| 17 — 15 | - | 1800 — 2100 | |
Продолжительность горения дуги до момента осадки следует определять опытным путем из условий обеспечения оптимальной величины расплавляемой части стержня l_{\text{опл}} , приведенной в табл. 14.
Параметры режима \epsilon , t_{\text{в}} следует принимать по табл. 13, а величину t_{\text{к}.\text{з}} — в соответствии с данными, приведенными в п. 3.36.
Примечание. Допускается при s/d_{\text{н}} не менее 0,75 производить осадку стержня до упора в дно ванны расплавленного металла (s — толщина пластины, см. табл. 1, тип 17).
Полуавтоматическая сварка в среде углекислого газа тавровых соединений
3.40. Конструктивные элементы тавровых соединений стержней с пластиной, выполненных полуавтоматической сваркой в среде углекислого газа, должны соответствовать указанным в табл. 1 (тип 20). Оборудование, источники питания и сварочные материалы следует выбирать по табл. 2, 4 и по табл. 6 - 8 Прил. 2.
3.41. Сварку элементов закладных деталей следует, как правило, осуществлять в кондукторах. Допускается собирать стержни с пластинами на прихватках штучными электродами. Прихватки должны быть расположены с двух противоположных сторон стержня в нижней части разделки.
3.42. Параметры режимов полуавтоматической сварки в среде CO_{2} и их рекомендуемые значения приведены в табл. 15. Сварка должна выполняться проволокой сплошного сечения диаметром 2 мм при расходе газа от 1000 до 1200 л/ч. Настройку полуавтомата на оптимальный режим, который характеризуется малым разбрызгиванием, ровным и непрерывным горением дуги и правильным формированием шва, следует осуществлять путем наплавки пробных валиковых швов на пластину.
| Диаметр стержня | Толщина пластины | Значения параметров режима сварки | |||
| (d ), мм н | (s), мм | сварочный ток <*> (I ), А св | напряжение на дуге (U ), В д | скорость, м/ч | |
| подачи электродной проволоки (v) | наплавки при настройке полуавтомата (v ) н | ||||
| 12 — 16 | 7 — 12 | 380 — 400 | 32 — 34 | 340 — 400 | 45 — 35 |
| 18 — 25 | 10 — 18 | 400 — 440 | 34 — 36 | 400 — 450 | 34 — 27 |
<*> Ток постоянный, обратная полярность.
3.43. Расположение сварочной горелки относительно свариваемых деталей, расстояние между кромками сопла и мундштука, а также вылет электродной проволоки должны соответствовать указанным на рис. 7 и 8. Сварку следует вести углом назад (величина угла должна составлять 75°).
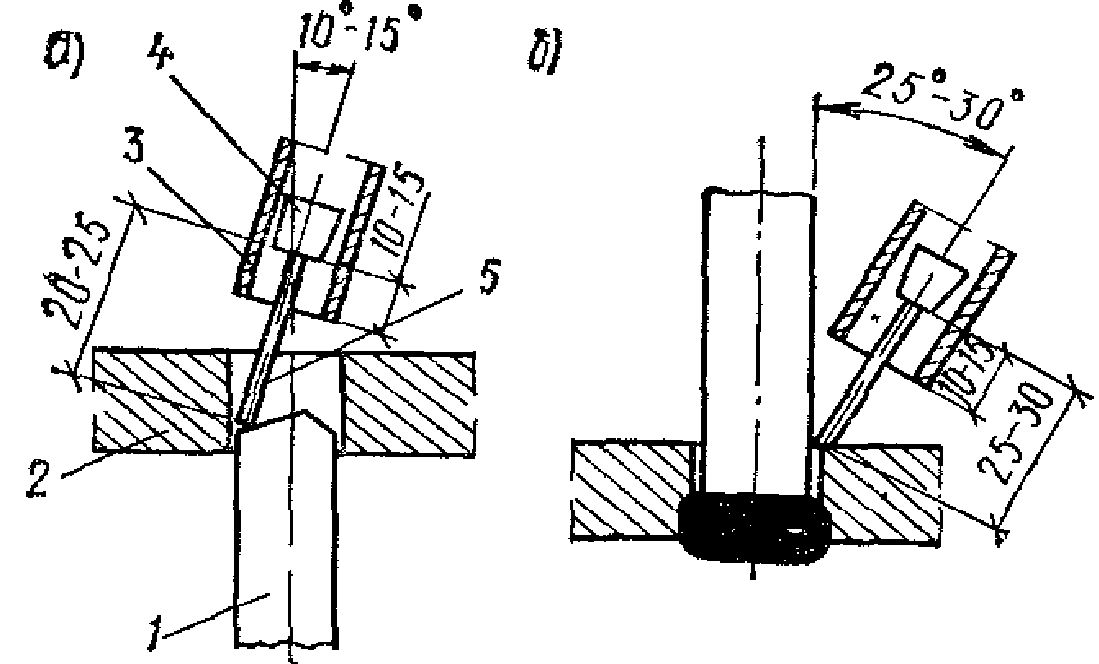
Рис. 7. Схема сварки основным (а) и подварочным (б) швами в тавровом соединении стержней диаметром 12 — 16 мм
1 — стержень; 2 — пластина; 3 — сопло сварочной горелки; 4 — мундштук; 5 — сварочная проволока
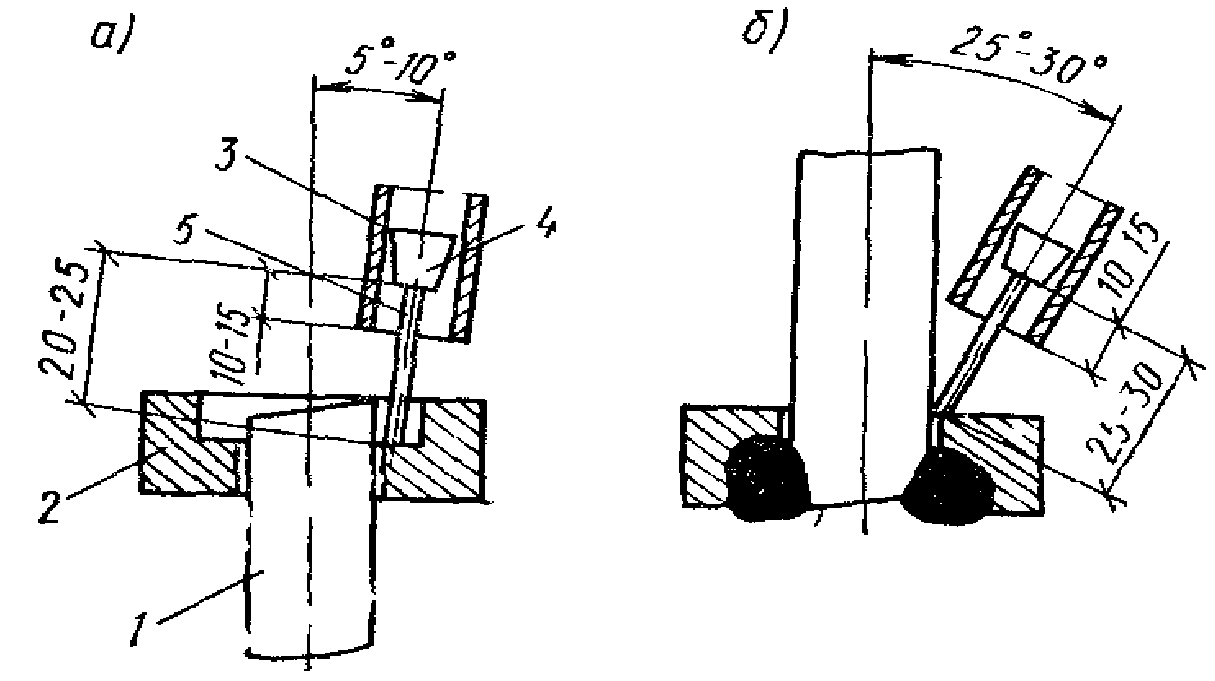
Рис. 8. Схема сварки основным (а) и подварочным (б) швами в тавровом соединении стержней диаметром 18 — 25 мм
1 — стержень; 2 — пластина; 3 — сопло сварочной горелки; 4 — мундштук; 5 — сварочная проволока
3.44. Перед сваркой следует удалить остатки воздуха из шлангов продувкой углекислым газом.
3.45. Тавровые соединения стержней диаметром 12 — 16 мм с пластиной должны выполняться в два этапа (рис. 7):
1. Наплавить основной шов (рис. 7, а). При этом конец электродной проволоки следует перемещать по кругу вдоль стенки отверстия в пластине закладной детали. Наплавка основного шва заканчивается после полного заполнения отверстия;
2. Наложить подварочный кольцевой однопроходный шов (рис. 7, б). Для этого следует возбудить дугу на пластине в 5 — 7 мм от кромки отверстая (рис. 9). Затем конец электродной проволоки перемещают вокруг стержня на расстоянии 1 — 2 мм от кромки отверстия. Сварку следует закончить после перекрытия начала шва и вывода дуги на пластину по касательной на расстояние 10 — 15 мм.
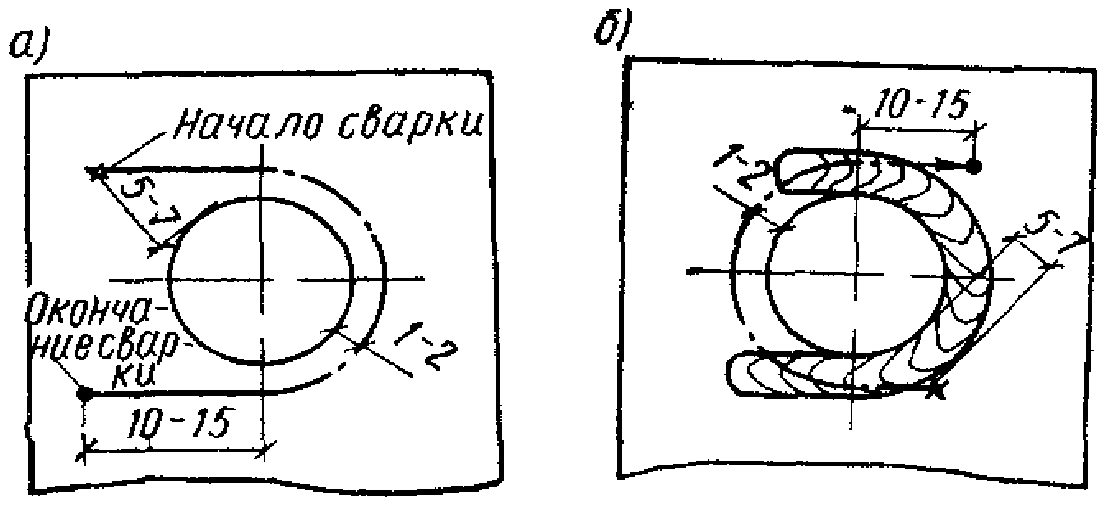
Рис. 9. Порядок сварки подварочными швами
3.46. Тавровые соединения стержней диаметром 18 — 25 мм с пластиной должны выполняться также в два этапа (рис. 8):
1. За один проход следует наплавить основной кольцевой шов. При этом заплавляется зазор между стержнем и стенкой отверстия в пластине закладной детали (рис. 8, а);
2. Наложить два полукольцевых подварочных шва (рис. 8, б) по схеме, приведенной на рис. 9. Второй полукольцевой подварочный шов должен выполняться через 10 — 15 с после окончания наплавки первого полукольцевого шва.
3.47. При изготовлении деталей типа «закрытый столик» вначале рекомендуется производить сварку двух основных швов по концам каждого анкерного стержня, а затем сварку двух подварочных швов.
Ручная сварка тавровых соединений
3.48. Конструктивные элементы тавровых соединений стержней с пластиной, выполненных ручной дуговой сваркой, должны соответствовать указанным в табл. 1 (тип 21). Источники питания и электроды следует выбирать по характеристикам, приведенным в табл. 2 и 5, а также в табл. 6 - 8 и 12 Прил. 2.
3.49. Сборку элементов закладных деталей следует осуществлять в кондукторах или на прихватках. Прихватки следует располагать: для соединений со стержнями диаметром до 16 мм с одной стороны, а при стержнях больших диаметров с двух противоположных сторон стержня так, чтобы при сварке закладных деталей они были полностью переплавлены. Прихватки следует выполнять теми же электродами, что и сварные швы.
3.50. Соединения со стержнями диаметром до 14 мм, как правило, следует выполнять за один проход. При многослойной сварке каждый слой перед наложением последующего должен быть очищен от шлака и брызг металла. Переход от наплавленного металла к пластине и стержню должен быть плавным. Подрезы на стержнях не допускаются. Кратеры должны быть заварены. Сварку следует выполнять электродами диаметром:
4 мм при d_{\text{н}} = 8 - 16\text{мм} ;
5 « » d_{\text{н}} = 14 - 32" ;
6 « » d_{\text{н}} = 22 - 40" .
Сварочный ток следует назначать по паспортным данным электродов.
Рельефная сварка нахлесточных соединений
3.51. Конструктивные элементы нахлесточных соединений стержней с пластинами при рельефной сварке должны соответствовать указанным в табл. 1 (тип 15 и 16).
Рельефную сварку следует выполнять на контактных точечных машинах общего назначения и прессах для рельефной сварки, характеристики которых приведены в табл. 2 Прил. 2.
3.52. Выштамповку рельефов в пластинах следует производить на прессах, используя штампы <1>, обеспечивающие размеры рельефов, указанные в табл. 1. Рекомендуется применять комбинированные штампы, обеспечивающие одновременную выштамповку рельефов и рубку детали из полосы.
<1> Например, по чертежам опытного производственно-технического предприятия «Энерготехпром» (Москва, И-410, 1-й Высоковольтный проезд, д. 1).
3.53. Основные параметры режима рельефной сварки те же, что и для точечной сварки крестообразных соединений стержней (п. 3.2). Значения параметров режима сварки по каждому рельефу следует выбирать по табл. 16.
| Параметры режима | Диаметр стержня, мм | |||||
| 6 | 8 | 10 | 12 | 14 | 16 | |
| Толщина пластины, мм | ||||||
| 6 | 6 | 6 — 8 | 6 — 8 | 8 — 10 | 10 | |
| Усилия сжатия (Р ), кг, э электродами для арматуры классов: А-I | 300 — 400 | 400 — 500 | 500 — 600 | 500 — 600 | 800 — 1000 | 1000 — 1200 |
| А-II | - | 700 — 800 | 900 — 1200 | 1200 — 1400 | ||
| А-III | 300 — 400 | 500 — 600 | 600 — 800 | 800 — 1000 | 1200 — 1400 | |
| Сварочный ток (I ), А св | 11000 | 13000 | 15000 | 17000 | 19000 | 21000 |
Если привод сжатия в имеющейся машине не обеспечивает получения рекомендуемого усилия, то допускается ограничиться наибольшим усилием, развиваемым машиной.
3.54. Выдержку под током t_{\text{св}} следует определять из условия обеспечения величины зазора между стержнями и пластиной h_{1} в пределах 0,1d_{\text{н}} - 0,15d_{\text{н}} .
3.55. Положение рукояток потенциометров реле времени «сжатие» и «проковка» следует устанавливать в соответствии с требованиями п. 3.10.
3.56. При сварке по двум рельефам первую точку следует сваривать со стороны рабочей части анкерного стержня. Продолжительность паузы между сваркой двух рельефов должна составлять не менее 0,6 с.
Ручная сварка нахлесточных соединений
3.57. Конструктивные элементы нахлесточных соединений стержней с пластиной при ручной сварке протяженными швами должны соответствовать указанным в табл. 1 (тип 14). Источники питания и сварочные материалы следует выбирать по табл. 2 и 5, а также по табл. 6 - 8 и 12 Прил. 2.
3.58. Сборку элементов закладных деталей следует выполнять с помощью двух прихваток, расположенных по диагонали с противоположных сторон стержня на расстоянии (0,5 - 1)d_{\text{н}} от краев нахлестки.
3.59. Сварку швами нахлесточных соединений стержней с пластиной следует выполнять одиночными электродами при режимах, приведенных в табл. 17.
| Диаметр стержней (d ), мм н | Количество слоев в шве нахлесточного соединения | Диаметр электрода (d ), мм э | Сварочный ток (I ), А св |
|---|---|---|---|
| 8 — 20 | 1 | 4 — 5 | 150 — 175 |
| 22 — 32 | 1 | 5 | 200 — 225 |
| 36 — 40 | 2 | 5 — 6 | 225 — 275 |
Примечание. Сварку в вертикальном положении, выполняемую, как правило, в монтажных условиях, следует вести при токе, который на 10 — 20% ниже указанного в таблице.
Ванная и многослойными швами одноэлектродная сварка тавровых соединений
3.60. Конструктивные элементы тавровых соединений одинарных и спаренных стержней с пластиной соответственно при ванной и многослойной одноэлектродной сварке должны соответствовать указанным в табл. 1 (тип 18 и 19). Источники питания и сварочные материалы следует выбирать по табл. 2 и 5, а также по табл. 6 - 8 и 12 Прил. 2.
3.61. Конструкции и размеры инвентарных водоохлаждаемых медных форм должны соответствовать приведенным на рис. 10 и в табл. 18.
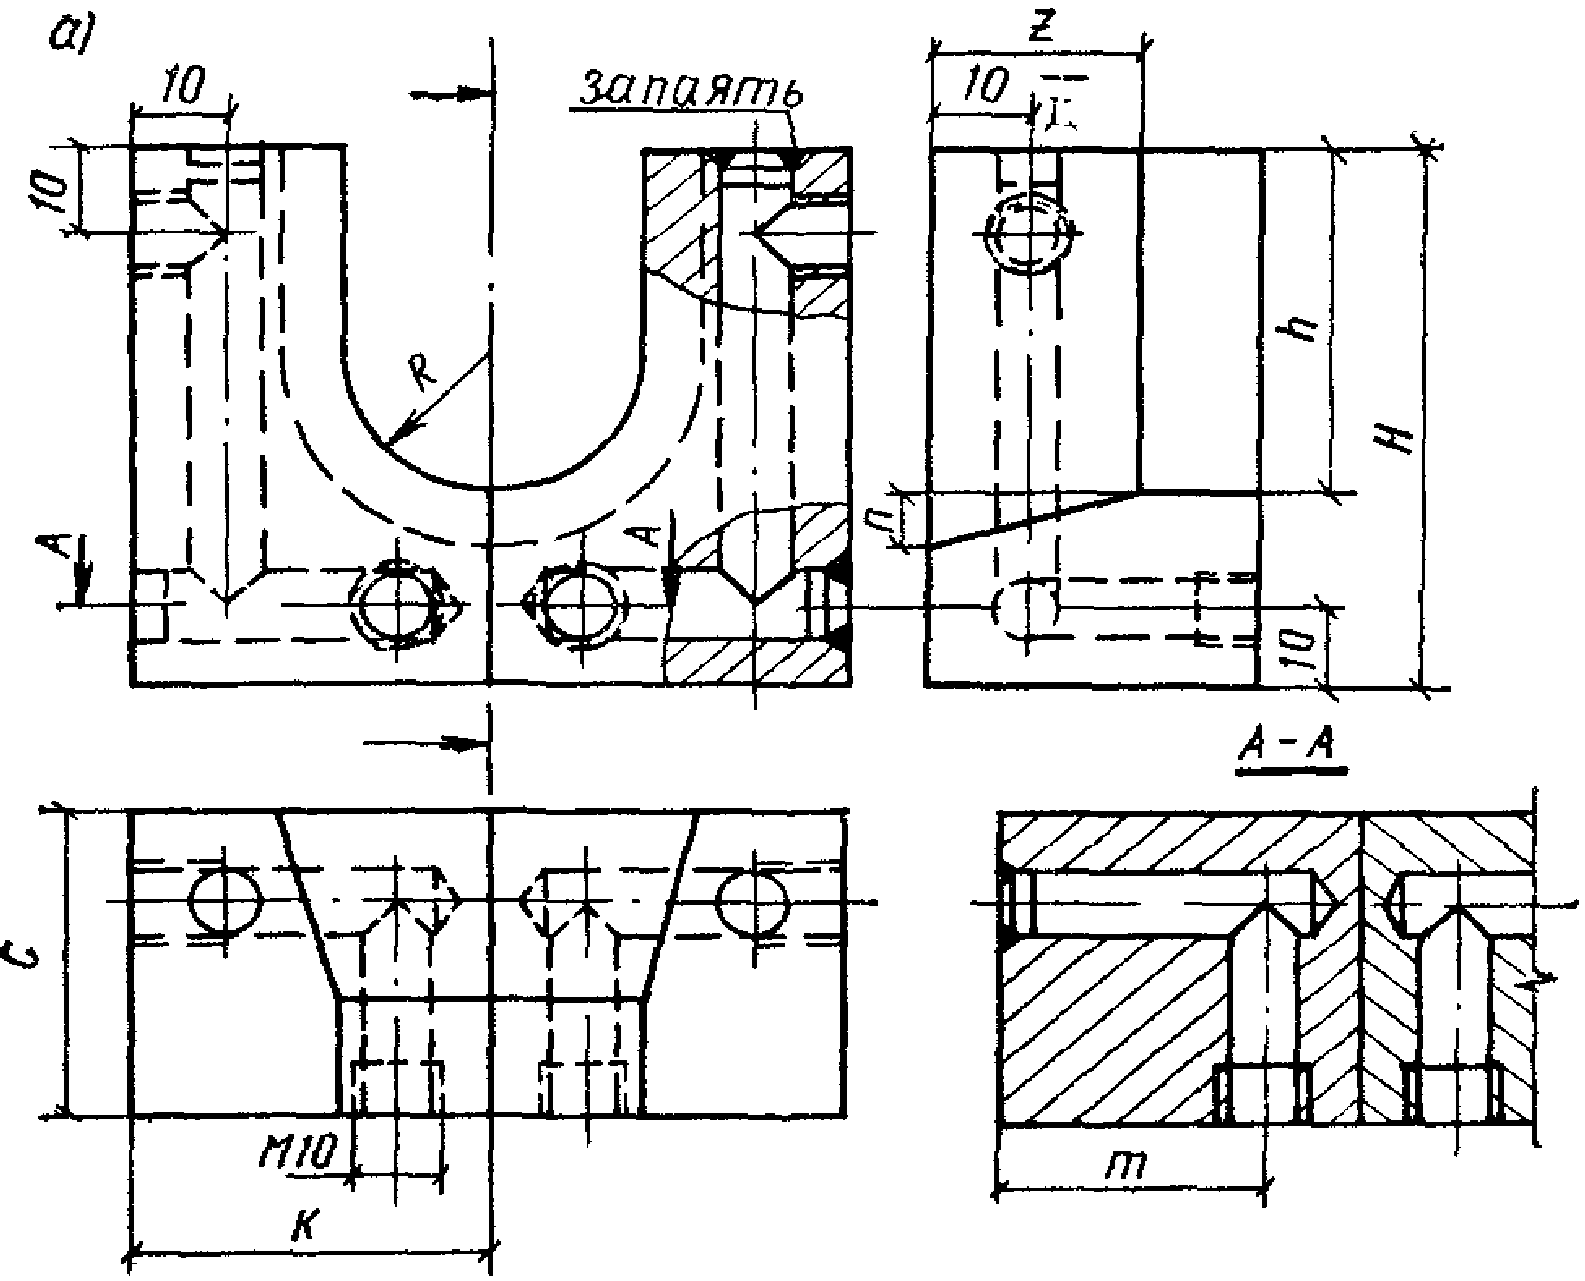
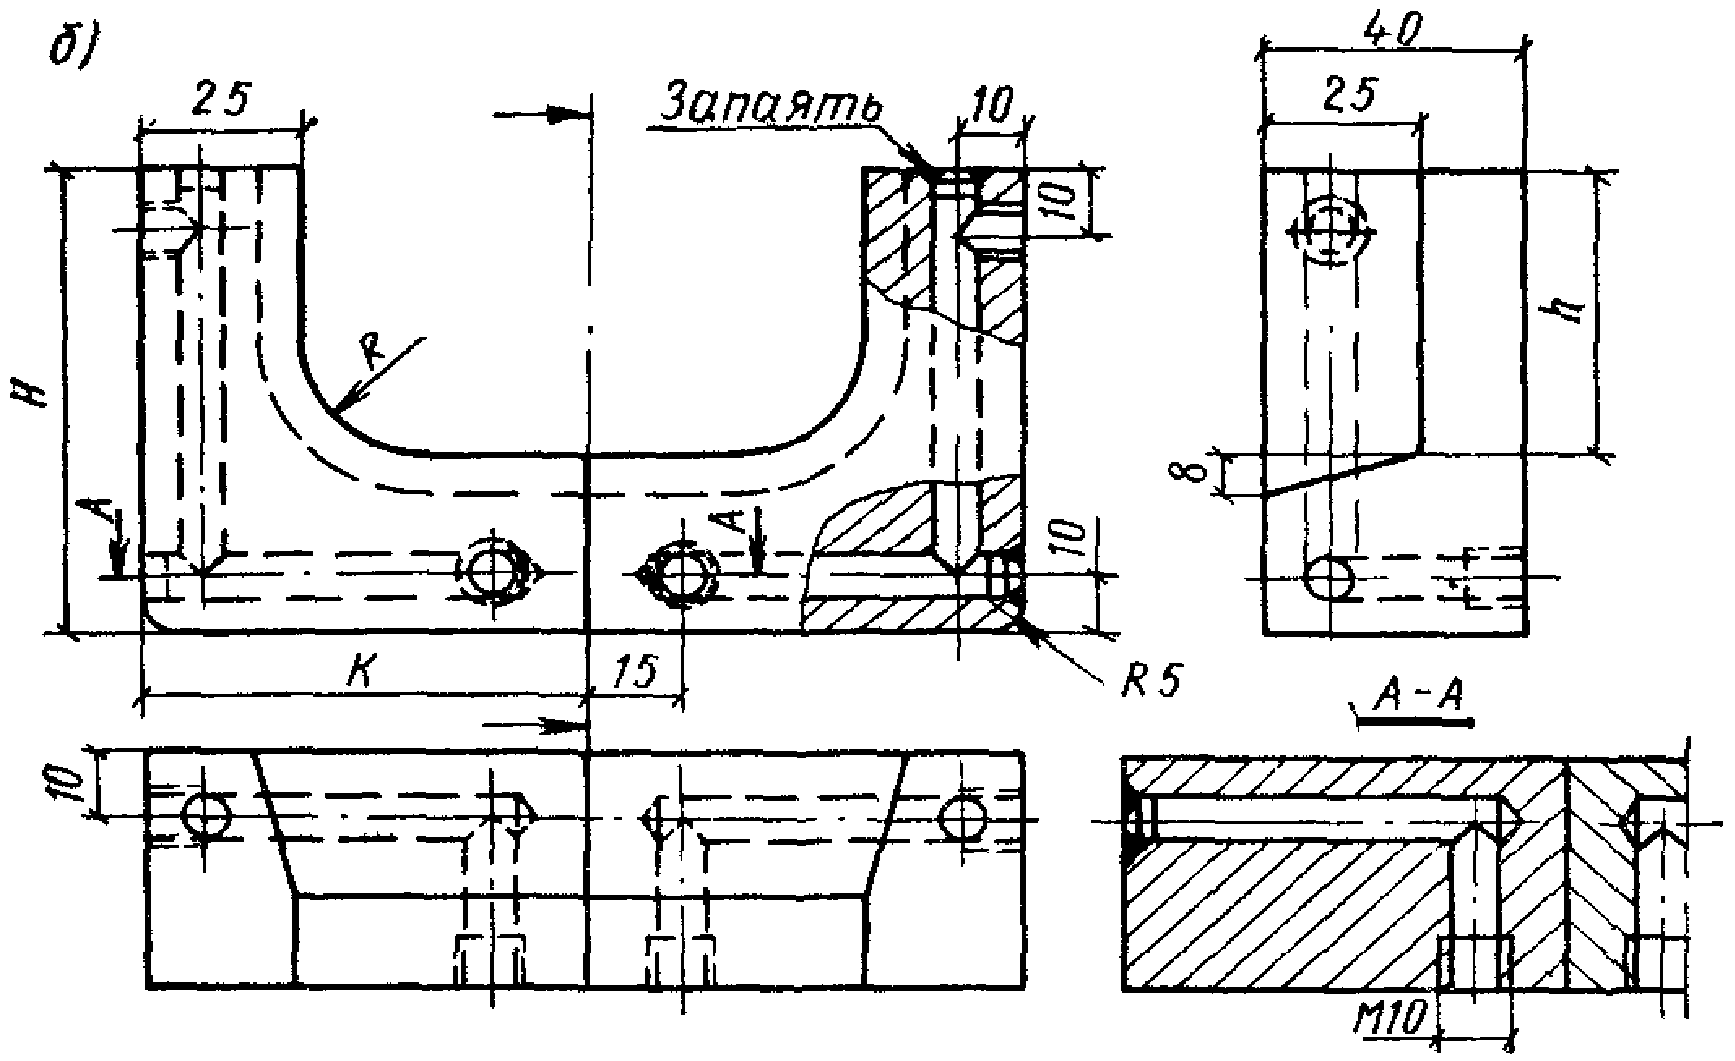
Рис. 10. Конструкции водоохлаждаемых медных форм
а — для ванной сварки одинарных стержней с пластиной; б — для многослойной сварки спаренных стержней с пластиной
| Назначение форм | Диаметры свариваемых | Размеры форм, мм | |||||||
| стержней (d ), мм н | R | H | h | K | C | m | n | Z | |
| Для ванной сварки одинарных стержней с пластиной (рис. 10, а) | 16 18 20 | 10 11 12 | 50 | 30 31 32 | 32 | 30 | 20 21 21 | 5 | 20 |
| 22 25 28 | 13 14,5 16 | 57 58 62 | 35 36 40 | 35 36 38 | 35 | 25 26 28 | 6 | 22 | |
| 32 36 40 | 18 20,5 22,5 | 71 76 80 | 46 51 55 | 43 45 57 | 40 | 33 35 37 | 8 | 25 | |
| Для многослойной сварки спаренных стержней с пластиной (рис. 10, б) | 32 36 40 | 18 20,5 22,5 | 71 76 80 | 46 51 55 | 61 66 70 | - | - | - | - |
3.62. Сборку элементов закладных деталей следует, как правило, осуществлять в кондукторах. Для сохранения перпендикулярности элементов готового изделия одинарные или спаренные стержни перед сваркой нужно собирать «с обратным уклоном», т.е. под углом \alpha = 5 - 7^{\circ} (рис. 11). Конструкция кондуктора должна обеспечивать возможность жесткого закрепления пластин и свободную деформацию стержней.
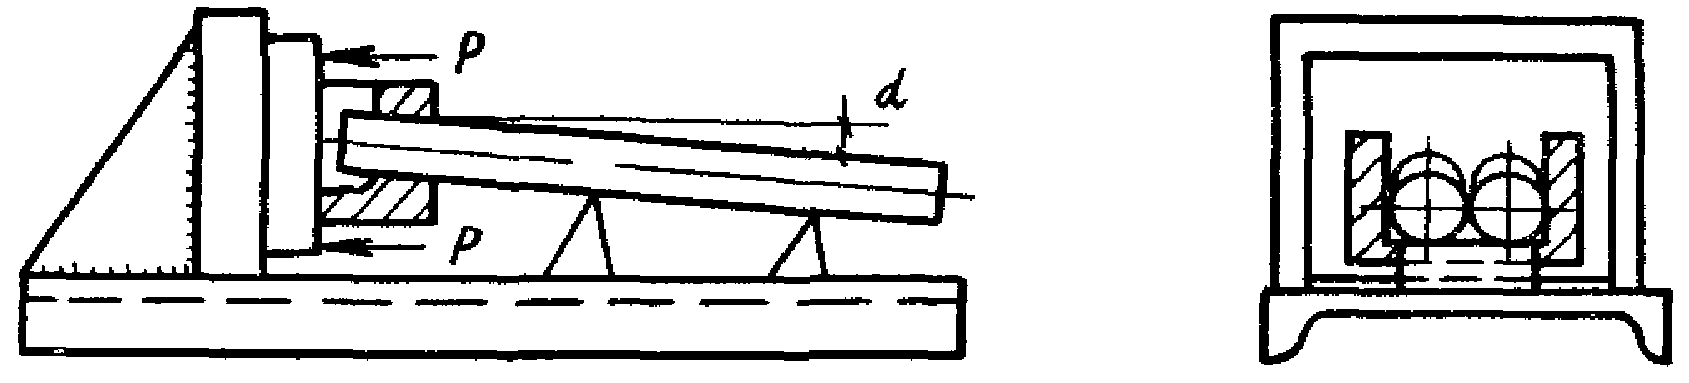
Рис. 11. Схема сборки тавровых соединений,
выполняемых многослойной сваркой в инвентарных формах
При сварке закладных деталей типа «закрытый столик» вначале все стержни должны быть приварены к одной пластине, после чего пластину с приваренными стержнями необходимо освободить от закрепления и сварить другие концы стержней со второй закрепленной пластиной.
3.63. Режим ванной сварки одинарных стержней с пластиной следует выбирать, пользуясь данными табл. 27. Многослойную сварку спаренных стержней диаметрами 32 — 40 мм с пластиной следует выполнять электродами диаметром 5 — 6 мм при токе 225 — 275 А.
3.64 При ванной сварке одинарных стержней с пластиной необходимо:
касанием электрода о пластину возбудить дугу на высоте 3 — 5 мм от дна медной формы и задержать электрод до образования на дне формы небольшого количества жидкого металла;
перемещая электрод, перенести дугу на нижнюю часть торца стержня и после его проплавления перемещать электрод вдоль и поперек межторцевого зазора так же, как при ванной сварке стержней (см. п. 4.53).
3.65 При многослойной сварке спаренных стержней с пластиной необходимо:
возбудить дугу на вертикальной плоскости пластины на высоте 3 — 5 мм от дна медной формы (рис. 12, а) и перемещать ее вдоль пластины (рис. 12, б). При этом электродный металл переплавляется с металлом пластины и формируется валиковый шов длиной 75 — 85 мм, высотой 3 — 4 мм и шириной 7 — 8 мм (часть валика ложится на дно медной охлаждаемой формы);
перенести дугу на нижнюю часть торцов стержней (рис. 12, б) и накладывать валиковый шов в обратном направлении до места первоначального возбуждения дуги;
не прерывая дугу (допускаются перерывы только для быстрой смены электрода), перемещать электрод в полости, образованной стенкой формы и торцами стержней, придавая ему колебательное движение «елочкой» (рис. 12, в) и заполняя таким образом до верха плавильное пространство наплавленным металлом. Заканчивать сварку соединения следует перемещением электрода по центру вдоль протяженной стороны завариваемого плавильного пространства.
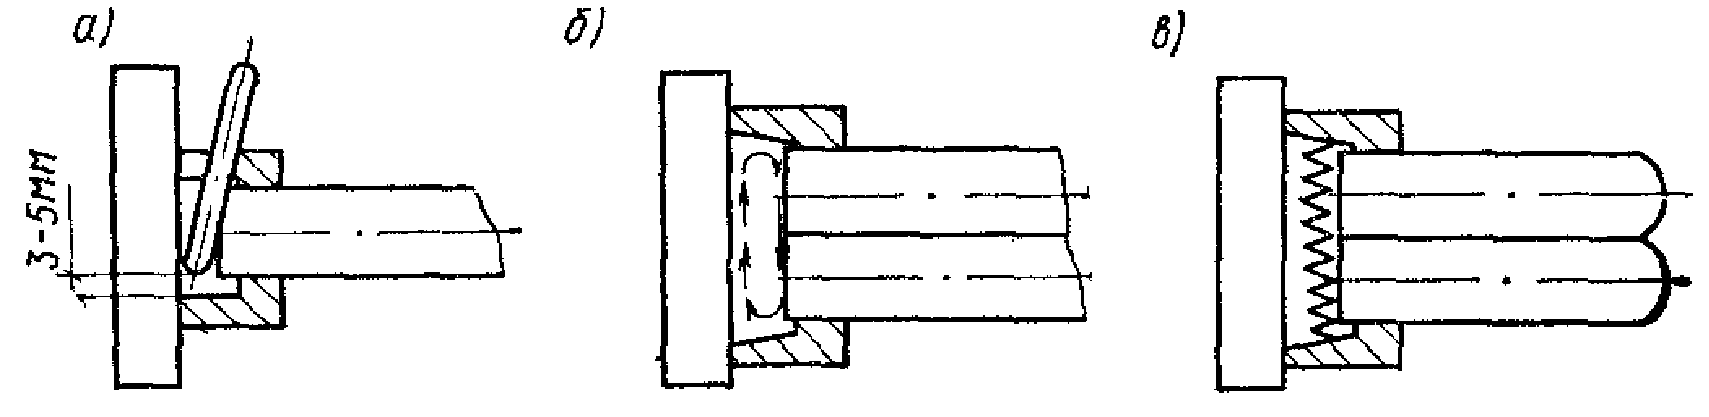
Рис. 12. Многослойная сварка в медной форме
тавровых соединений спаренных стержней с пластиной
а — место возбуждения дуги; б — проплавление
нижней части пластины и торцов стержней;
в — поперечные перемещения электрода
Дуговая сварка стыковых соединений арматуры классов А-IV и А-V
3.66. Конструктивные элементы стыковых соединений арматуры классов А-IV и А-V при ручной сварке швами с парными круглыми накладками должны соответствовать указанным в табл. 1 (тип 12). Соединения стержней диаметром до 18 мм допускается применять без смещения накладок. Длина коротышей, служащих анкерами при натяжении предварительно напрягаемой арматуры, должна составлять 5d_{\text{н}} .
3.67. Стержни с накладками или коротышами следует собирать с помощью прихваток (рис. 13, а) на горизонтальном столе, обеспечивая при этом строгую соосность стержней.
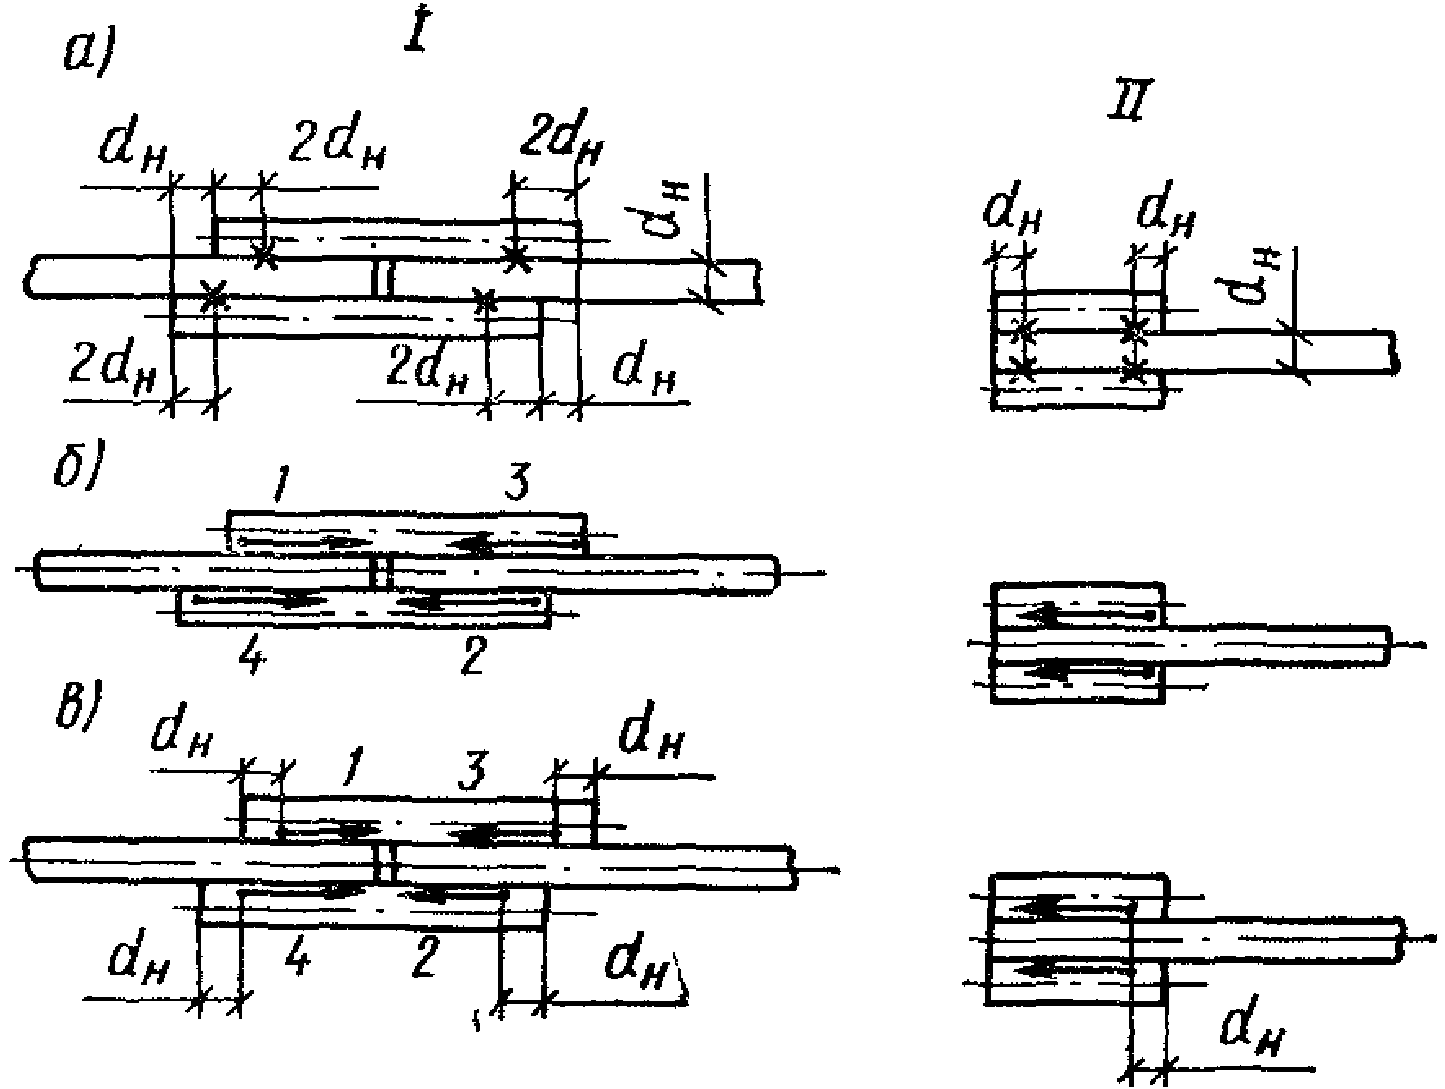
Рис. 13. Соединение стержней с накладками (I) и с коротышами (II)
а — прихватка накладок; б — сварка первым слоем; в — сварка вторым слоем; 1, 2, 3 и 4 — порядок наложения швов
3.68. Режим сварки соединений стержней с накладками или коротышами следует принимать таким же, как для сварки нахлесточных соединений стержней с пластинами (табл. 17). Швы необходимо накладывать в два слоя (второй после охлаждения первого ниже 100 °C) и отступая от начала первого слоя на расстояние около d_{\text{н}} . Порядок наложения швов указан на рис. 13, б, в. Конечный кратер каждого слоя должен быть заварен постепенным закорачиванием длины дуги.
4. ТЕХНОЛОГИЯ СВАРКИ ЭЛЕМЕНТОВ ЖЕЛЕЗОБЕТОННЫХ КОНСТРУКЦИЙ В МОНТАЖНЫХ УСЛОВИЯХ
4.1. Перед сборкой узлов сопряжений железобетонных конструкций следует установить соответствие классов стали, размеров и взаимного расположения соединяемых элементов (стержней и закладных деталей) проектным. Обнаруженные дефекты должны быть устранены по согласованию с проектной организацией.
4.2. Выпуски стержней, закладные и соединительные детали должны быть очищены до чистого металла в обе стороны от кромок или разделки на 20 мм от грязи, масла, ржавчины и других загрязнений. Вода, в том числе конденсационная, снег или лед должны быть удалены с поверхности стержней, закладных и соединительных деталей путем нагревания их пламенем газовых горелок или паяльных ламп до температуры 100 °C.
4.3. Проектное положение свариваемых элементов сборных железобетонных конструкций, монтируемых «с колес», и механическая зачистка этих элементов должны гарантироваться заводом-поставщиком.
4.4. Плоские элементы закладных деталей, собираемые с нахлесткой или втавр, должны плотно прилегать друг к другу. Зазоры между прилегающими элементами должны быть не более 2 мм для соединения с нахлесткой и 3 мм для соединения втавр без скоса кромок (ГОСТ 5264-69). Величина зазора между торцами стержней, подлежащих сварке встык, должна соответствовать указанной в табл. 1 настоящей Инструкции.
4.5. При увеличенных, по сравнению с требуемыми, зазорах между стыкуемыми стержнями допускается применение одной вставки (рис. 14). Вставки должны изготовляться из арматуры того же класса и диаметра, что и стыкуемые стержни. При сварке стержней встык с накладками увеличение зазора должно компенсироваться соответствующим увеличением длины накладок.
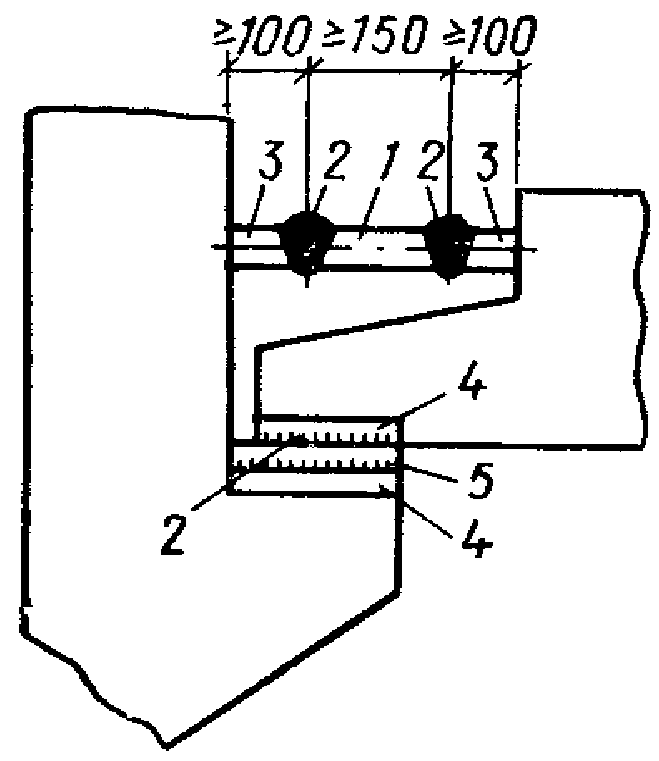
Рис. 14. Узел сопряжения колонны с ригелем, имеющим дополнительные конструктивные элементы
1 — вставка между выпусками стыкуемых стержней; 2 — сварной шов; 3 — выпуски стержней; 4 — опорные закладные детали; 5 — прокладка
При увеличенных зазорах между плоскими элементами закладных деталей следует применять не более одной прокладки.
4.6. Длина выпусков арматуры из тела бетона должна быть не менее 150 мм при нормальных зазорах между торцами стержней и 100 мм при применении вставки (рис. 14).
4.7. Сборные железобетонные конструкции, монтируемые только на выпусках стержней, должны собираться в кондукторах, обеспечивающих их проектное положение. Не допускается сварка выпусков стержней железобетонных конструкций, удерживаемых краном.
4.8. Сборные железобетонные конструкции, имеющие закладные детали, следует собирать на прихватках. Прихватки должны размещаться в местах последующего наложения сварных швов. Длина прихваток должна составлять 15 — 20 мм, а высота (катет) — 4 - 6 мм. Количество прихваток должно быть не менее двух. Выполнять прихватки следует, применяя те же материалы и такого же качества, что и материалы для основных швов. Перед сваркой основных швов поверхность прихватки и соседних участков должна быть очищена от шлака и брызг металла. Прихватки должны выполнять обученные сварщики, имеющие удостоверения на право производства этих работ.
4.9. Не допускается наличие ожогов и подплавлений от дуговой сварки на поверхности рабочих стержней. Ожоги должны быть зачищены абразивным кругом на глубину не менее 0,5 мм. При этом уменьшение площади сечения стержня (углубление в основной металл) не должно превышать 3%. Место механической зачистки должно иметь плавные переходы к телу стержня, а риски от абразивной обработки должны быть направлены вдоль стержня.
4.10. Отрезка концов стержней электрической дугой при сборке конструкций или разделке кромок стержней не допускается.
4.11 Для снижения сварочных напряжений в узлах сопряжений сборных железобетонных конструкций необходимо:
сварку протяженными швами опорных и соединительных элементов закладных деталей выполнять после сварки выпусков стержней и их остывания;
сварку трех и более выпусков стержней, расположенных в одном ряду, выполнять от среднего стержня к краю попеременно по одному выпуску, например справа от сваренного стержня, а затем слева, при этом сварку выпусков стержней в колоннах выполнять в той же последовательности одновременно двумя сварщиками с двух сторон по диагонали;
наплавку фланговых швов при ванно-шовной сварке производить после остывания основного шва;
осуществлять нагрев стыковых соединений стержней в соответствии с рекомендациями, изложенными в п. 4.96.
Сварка стыковых соединений арматуры
Полуавтоматическая ванная сварка под флюсом в инвентарных формах
4.12. Конструктивные элементы стыковых соединений стержней при ванной полуавтоматической сварке под флюсом в инвентарных формах должны соответствовать указанным в табл. 1 (тип 5А; 6А; 7А).
Оборудование, источники питания и сварочные материалы следует выбирать, руководствуясь указаниями и характеристиками, приведенными в п. 2.20, табл. 2 и 4, а также в табл. 5 - 8 и 10 Прил. 2.
4.13. Конструкции и размеры инвентарных медных (любых марок) или графитовых (марок ЭЭГ; ЭГО; ЭГ1; ППГ; ГМЗ) форм должны соответствовать приведенным на рис. 15 и в табл. 19. При необходимости, не изменяя размеры и конструкцию форм по рис. 15, а, допускается изготавливать их с горизонтальным разъемом. Допускается также изготавливать цилиндрические формы с толщиной стенок не менее указанной на рис. 15 и в табл. 19.
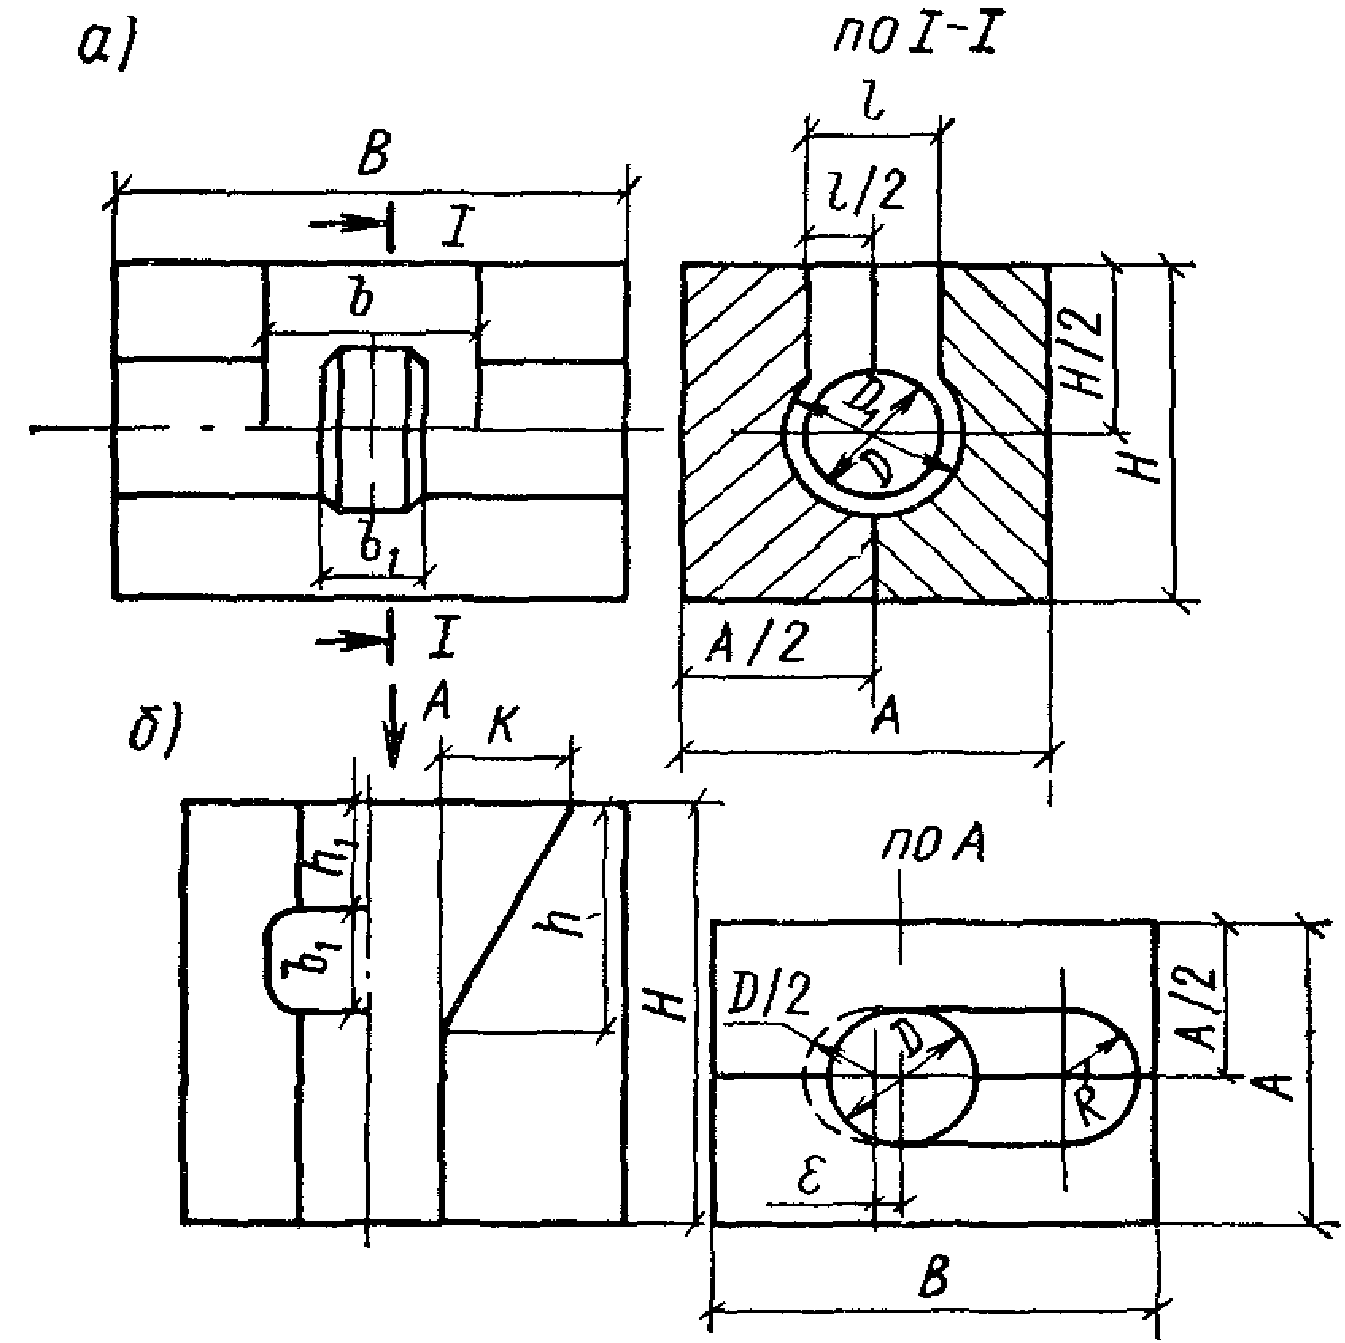
Рис. 15. Конструкция инвентарных медных форм для ванной сварки стыковых соединений горизонтальных (а) и вертикальных (б) стержней
| Положение стержней | Диаметр стыкуемых | Размеры элементов форм, мм | |||||||||||||||
| в пространстве | стержней | A | B | H | D | D 1 | b | l | b 1 | h | h 1 | h' | эпсилон | эпсилон' | k | R | n |
| Горизонтальное (рис. 15, а) | 20 22 | 65 70 | 70 | 80 | 23,5 25,5 | 32 34 | 35 | 23 | 15 | - | |||||||
| 25 | 75 | 28,5 | 37 | 25 | |||||||||||||
| 28 | 80 | 80 | 32,5 | 41 | 18 | ||||||||||||
| 32 | 85 | 36,5 | 46 | 30 | |||||||||||||
| 36 40 | 90 95 | 90 | 90 | 41,5 45,5 | 53 57 | ||||||||||||
| Вертикальное (рис. 15, б и 27) | 20 22 | 80 | 80 | 65 70 | 23,5 25,5 | - - | 15 | 40 42 | 22 24 | 8 | 3 | 1 — 1,5 | 25 | 10,5 11 | 3 | ||
| 25 | 90 | 85 | 75 | 28,5 | 45 | 27 | 12 | ||||||||||
| 28 | 95 | 80 | 32,5 | 18 | 50 | 29 | 10 | 4 | 28 | 14 | 4 | ||||||
| 32 | 100 | 100 | 85 | 36,5 | 55 | 34 | 16 | ||||||||||
| 36 40 | 110 | 110 | 95 105 | 41,5 45,5 | 60 65 | 39 44 | 12 | 5 | 32 | 18,5 21 | 5 | ||||||
| Горизонтальное (спаренные стержни) (рис. 20) | 32 | 110 | 110 | 120 | 38 | 40 | 40 | 42 | - | 20 | - | - | 5 | - | |||
| 36 40 | 120 | 120 | 130 140 | 42 46 | 44 48 | 46 50 | |||||||||||
Примечание. При изготовлении инвентарных форм из графита размеры A и B следует увеличить на 25 — 30%.
4.14. При сварке горизонтальных соединений стержней допускается применять медные скобы (желобчатые формующие подкладки) в сочетании с медными вкладышами — ограничителями плавильного пространства (рис. 16).
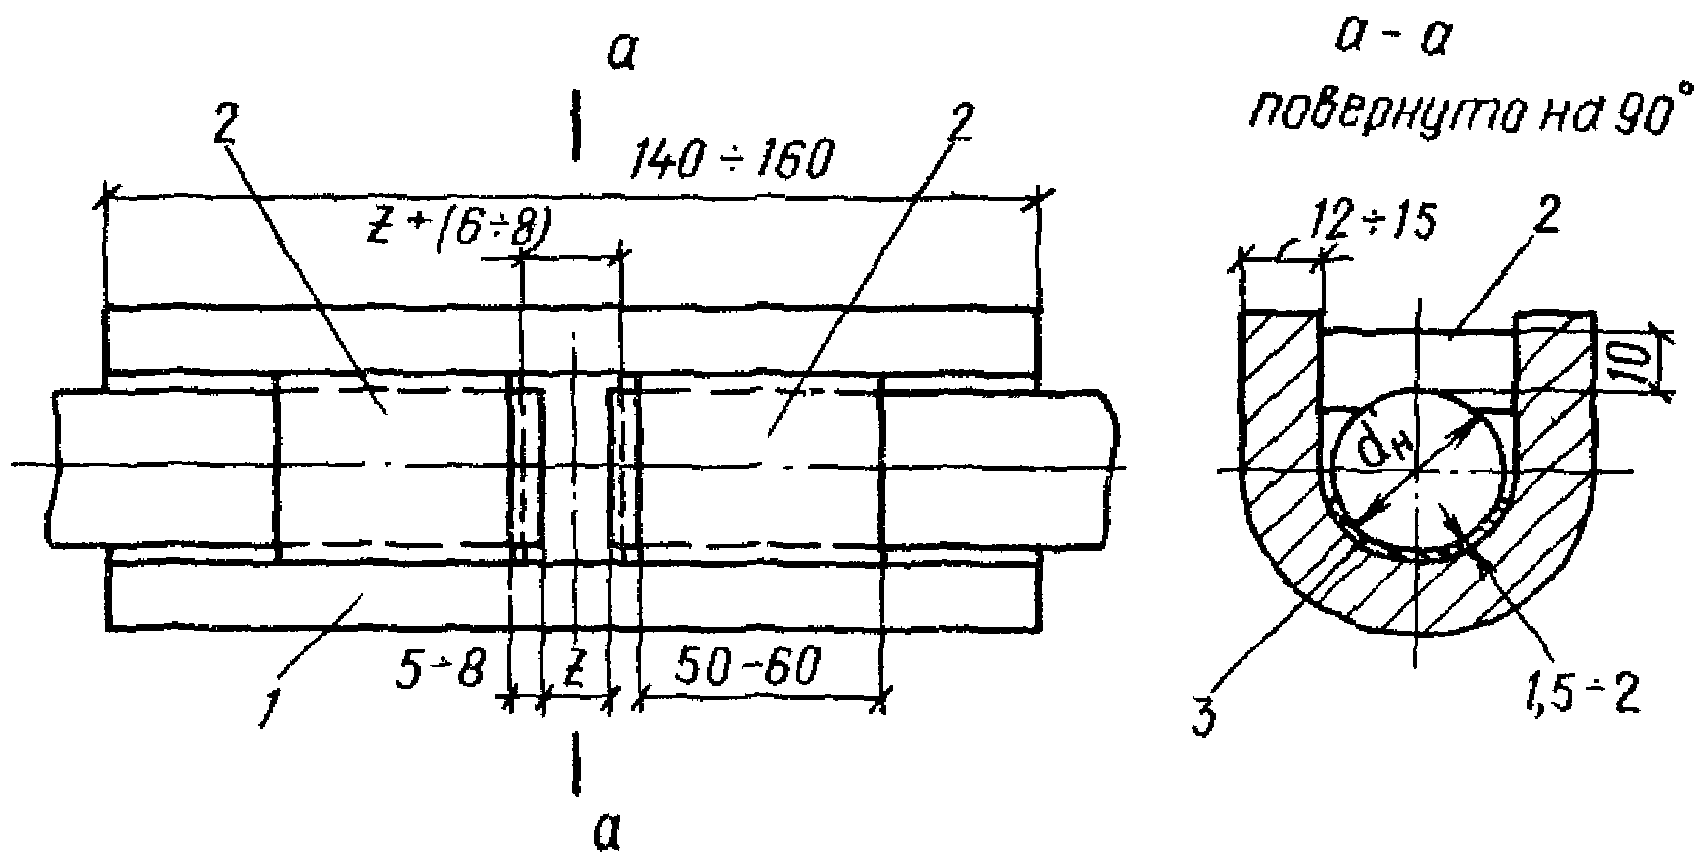
Рис. 16. Схема установки и размеры
медной желобчатой подкладки (1), вкладышей — ограничителей
плавильного пространства (2) и стальной прокладки (3)
при подготовке к полуавтоматической ванной сварке
под флюсом горизонтальных стержней
4.15. Закрепление инвентарных форм на стержнях следует выполнять с помощью струбцин, вязальной проволоки или быстродействующих приспособлений. Проскальзывание по стержням инвентарных форм не допускается.
4.16. Между стенками инвентарных форм и наружными поверхностями стержней не должно быть зазоров. В места неплотного прилегания форм следует забивать или наматывать вокруг стержней шнуровой асбест.
4.17. Для сварки горизонтальных соединений стержней рекомендуется применять разделку торцов с двухсторонним скосом (табл. 1, тип 5А). Допускается применять прямую разделку торцов стержней. В этом случае для предохранения поверхности медной формы от подплавления в момент возбуждения дуги рекомендуется засыпать в зазор между торцами стержней 2 — 3 г сухой измельченной стружки, приготовленной из отходов арматуры того же класса. При сварке с применением медной скобы допускается использовать для защиты меди вспомогательную стальную технологическую прокладку с размерами, приведенными на рис. 16.
4.18. Для сварки вертикальных соединений рекомендуется применять прямую разделку нижнего стержня. На время освоения процесса полуавтоматической сварки допускается использовать разделку нижнего стержня со скосом «на себя». Разделка нижнего стержня с обратным уклоном («от себя») допускается при условии, что сварку таких соединений будут выполнять сварщики, имеющие удостоверения на право производства этих работ.
4.19. Медные формы следует устанавливать на подготовленные для сварки концы стержней таким образом, чтобы были выдержаны установочные размеры, приведенные на рис. 17.
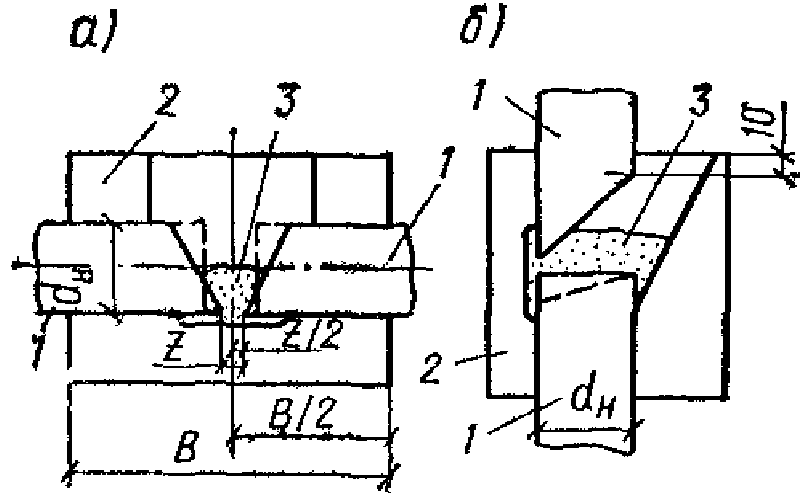
и установочные размеры сборки инвентарных форм для сварки стыковых соединений стержней
а — горизонтальных; б — вертикальных;
1 — стыкуемые стержни; 2 — элементы формы; 3 — флюс
4.20. Перед началом сварки в форму следует засыпать дозу флюса в количестве, приведенном в табл. 20. Если в процессе сварки начинается разбрызгивание жидкого шлака, флюс следует добавлять порциями, равными \approx 1/3 первоначальной дозы.
| Диаметры стержней (d ), мм н | Диаметр проволоки, мм | Скорость подачи проволоки, м/ч | Начальное напряжение дуги, В | Сварочный ток, А | Длина сухого вылета электрода, мм | Глубина шлаковой ванны, мм | Величина дозы флюса, г |
|---|---|---|---|---|---|---|---|
| 20 — 25 | 2 | 280 — 310 | 38 — 42 | 300 — 400 | 30 — 60 | 10 — 15 | 60 |
| 28 - 32 | 270 - 400 | 40 - 44 | 350 - 450 | 30 - 80 | |||
| 36 - 40 | 460 - 500 | 42 - 46 | 400 - 500 | 40 - 80 | 75 | ||
| 20 - 25 | 2,5 | 180 - 200 | 40 - 42 | 400 - 450 | 30 - 60 | 10 - 15 | 60 |
| 28 - 32 | 250 - 270 | 42 - 44 | 440 - 480 | 30 - 80 | |||
| 36 - 40 | 310 - 340 | 44 - 46 | 460 - 500 | 40 - 80 | 75 |
<*> Начальное напряжение дуги при сварке вертикальных соединений стержней рекомендуется повысить на 2 - 3 В.
Примечания. 1. Напряжение холостого хода преобразователя следует устанавливать на 2 - 5 В выше приведенного начального напряжения.
2. При сварке вертикальных стержней после заполнения плавильного пространства примерно на 50% напряжение дуги следует понизить до 36 - 35 В (41 - 39 В), а затем, когда шлаковая ванна достигнет уровня на 5 - 10 мм ниже верхней кромки инвентарной формы, - до 30 - 27 В (35 - 34 В). Величины в скобках относятся к стержням диаметрами 36 - 40 мм.
4.21. Рекомендуемую дозу флюса следует засыпать в форму единовременно перед сваркой. В тех случаях, когда рекомендуемое количество флюса не умещается в плавильном пространстве формы (сварка вертикальных стержней диаметрами 20 - 25 мм), его остаток следует досыпать после полного расплавления первоначальной дозы.
4.22. При сварке в медных формах с увеличенными (в результате износа) размерами плавильного пространства количество флюса должно быть увеличено с тем, чтобы глубина шлаковой ванны, измеряемая как толщина закристаллизовавшегося после остывания стыка шлака, соответствовала данным, приведенным в табл. 20.
4.23. Применительно к широко распространенным полуавтоматам общего назначения (табл. 5 Прил. 2) параметры режима сварки одинарных горизонтальных и вертикальных соединений стержней должны соответствовать приведенным в табл. 20.
4.24 Для образования стыкового соединения одинарных горизонтальных стержней следует:
погрузить конец электродной проволоки во флюс и касанием в точке K (рис. 18) возбудить дугу. Не допускается производить возбуждение дуги путем замыкания электродной проволоки на элементы медной формы;
проплавить нижнюю часть торца одного стержня (рис. 18, а), сообщая проволоке колебательные движения, показанные на рисунке стрелками. Расплавив нижнюю часть торца одного стержня, переместить конец проволоки на нижнюю часть второго стержня и проплавить его;
после образования ванны жидкого металла и шлака путем быстрых перемещений конца сварочной проволоки по краям шлаковой ванны у торцов стержней (рис. 18, б) постепенно заполнить плавильное пространство. Приближать проволоку к стенкам инвентарных форм не рекомендуется;
закончить сварку путем перемещения конца электродной проволоки по периметру ванны, при этом не допускается ее приближение к центру плавильного пространства (рис. 18, в).
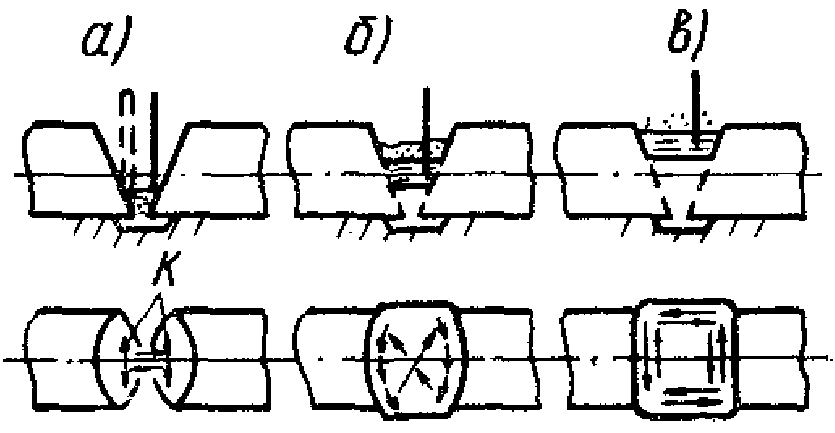
Рис. 18. Полуавтоматическая ванная сварка стыковых соединений горизонтальных стержней
4.25 Для образования стыкового соединения вертикальных стержней следует:
возбудить дугу в точке K и проплавить торец нижнего стержня, перемещая конец сварочной проволоки поперечными колебательными движениями в сторону, противоположную сварщику (рис. 19, а);
после образования ванны жидкого металла и шлака заполнить металлом всю разделку соединения. При этом колебательные движения конца проволоки в районе скоса верхнего стержня следует чередовать с круговыми движениями по периметру ванны (рис. 19, б);
на заключительном этапе процесса (рис. 19, в) сварочную проволоку следует направлять под минимальным углом к вертикали возможно ближе к поверхности верхнего стержня (положение I), сообщая концу проволоки полукруговые движения. Заканчивать сварку следует, удаляя проволоку от поверхности стержня (в положение II) и сообщая ее концу движение по периметру шлаковой ванны у стенок формы.
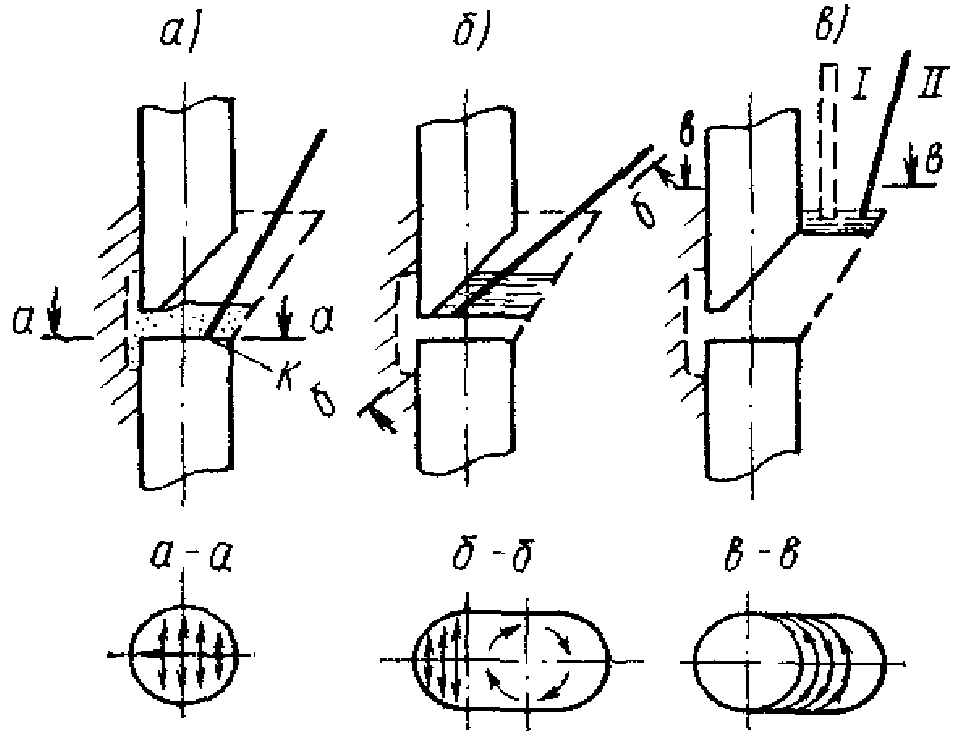
Рис. 19. Полуавтоматическая ванная сварка стыковых соединений вертикальных стержней
Сварку вертикальных соединений стержней при разделке нижнего стержня с обратным уклоном следует начинать со стороны, удаленной от сварщика, т.е. в точке, противоположной показанной на рис. 19, а. Проплавлять торец нижнего стержня следует поперечными колебательными движениями проволоки, постепенно передвигая ее "на себя". После этого сварку следует продолжать так же, как и при прямой разделке нижнего стержня.
4.26. В случаях, когда после окончания сварки наблюдается вздутие корки металла или появляется усадочная раковина, следует при достижении жидким шлаком уровня верхней кромки инвентарной формы прервать, а после приобретения шлаком темно-вишневого цвета снова на короткое время возобновить процесс сварки.
4.27. Применительно к специализированным полуавтоматам с переменной скоростью подачи электродной проволоки (например, типа А-1530) параметры режимов сварки стыковых соединений горизонтальных и вертикальных стержней следует принимать в соответствии с данными, приведенными в табл. 21.
| Диаметры стержней, мм | Напряжение дуги, В | Сварочный ток, А, на этапах процесса сварки | Величина дозы флюса, г | Глубина шлаковой ванны, мм | ||
| I 1 | I 2 | I 3 | ||||
| 20 22 25 | 34 - 38 | 180 - 200 | 350 - 400 | 550 - 600 | 60 | 10 - 15 |
| 28 32 | 36 - 40 | 200 - 220 | ||||
| 36 40 | 38 - 42 | 220 - 250 | 400 - 450 | 75 | ||
Примечание. I_{1} , I_{2} и I_{3} - значения сварочных токов, соответствующие первой, второй и третьей скорости подачи сварочной проволоки.
4.28. При сварке стыковых соединений стержней полуавтоматами с переменной скоростью подачи следует перемещать конец электродной проволоки на различных этапах сварки в последовательности, изложенной в пп. 4.24 и 4.25. При этом проплавление нижних участков торцов стержней при сварке горизонтальных соединений и торцов стержней в начале процесса при сварке вертикальных соединений следует производить на первой скорости подачи электродной проволоки. Переключать полуавтомат на вторую скорость следует после расплавления первоначальной дозы флюса. Дальнейшее заполнение плавильного пространства необходимо продолжить на второй скорости подачи электродной проволоки. Третью скорость следует включать в конце процесса сварки в целях снижения температуры ванны расплавленного металла и предотвращения подрезов стыкуемых стержней. Время сварки на третьей скорости должно составлять для соединения вертикальных стержней 5 - 10 с, а для соединений горизонтальных стержней - 10 - 18 с. При наличии усадочной раковины после заполнения плавильного пространства рекомендуется еще раз включить первую скорость на 4 - 6 с и заполнить усадочную раковину. Сварку вертикальных соединений стержней диаметрами 20 - 25 мм допускается выполнять, не включая третью скорость.
4.29. Полуавтоматическую сварку под флюсом стыковых соединений спаренных горизонтальных стержней диаметрами 32 - 40 мм из стали класса А-III (табл. 1, тип 7А) следует выполнять в инвентарных формах, конструкция которых приведена на рис. 20, а размеры указаны в табл. 19.
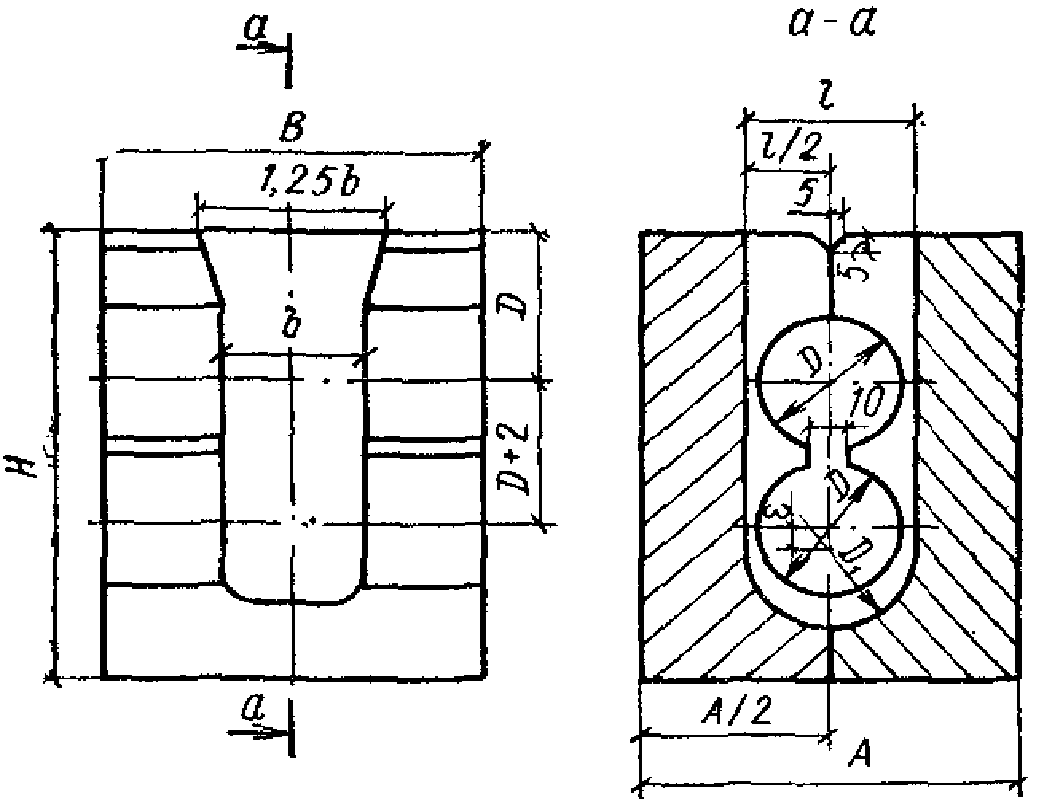
Рис. 20. Конструкция инвентарной формы для сварки стыковых соединений спаренных стержней
4.30. Параметры режимов при сварке спаренных стержней полуавтоматами общего назначения следует назначать в соответствии с рекомендациями, приведенными в табл. 20.
Скорость подачи проволоки и длину ее свободного вылета следует выбирать максимальными из приведенных в табл. 20 значений. Допускается увеличение скорости подачи на 8 - 12%.
При сварке полуавтоматами с переменной скоростью подачи электродной проволоки параметры режима сварки следует назначать по табл. 21.
4.31. Для образования стыкового соединения спаренных стержней следует производить сварку в последовательности, изложенной в пп. 4.24 и 4.28. При этом в начале сварки дугу следует возбуждать касанием электродной проволоки о дно медной формы, защищенное слоем стальной стружки (п. 4.17).
4.32. К сварке стыковых соединений спаренных стержней допускаются сварщики, имеющие удостоверения на право производства этих работ.
Полуавтоматическая сварка порошковой проволокой
4.33. Конструктивные элементы стыковых соединений стержней при полуавтоматической сварке порошковой проволокой в инвентарной форме или на стальной скобе-подкладке <1> должны соответствовать указанным в табл. 1 (тип 5Б, 6Б, 7Б, 8А, 9А, 10А). Соединения типа 9А и 10А разрешается выполнять только при условии ультразвукового контроля качества не менее 15% стыков.
<1> Подкладкой называется дополнительная технологическая деталь, служащая в основном формой для образования сварного шва.
4.34. Оборудование, источники питания и сварочные материалы следует выбирать по табл. 2 и 4, а также по табл. 5 - 7 и 11 Прил. 2.
4.35. Конструкция и размеры инвентарных форм для сварки соединений типа 5Б, 6Б и 7Б должны соответствовать приведенным на рис. 15, 16, 20 и в табл. 19, за исключением глубины канавки, служащей для усиления корня шва соединения, которая должна составлять 0,5 - 1,5 мм. Конструкция и размеры стальных скоб-подкладок приведены на рис. 21 и в табл. 22.
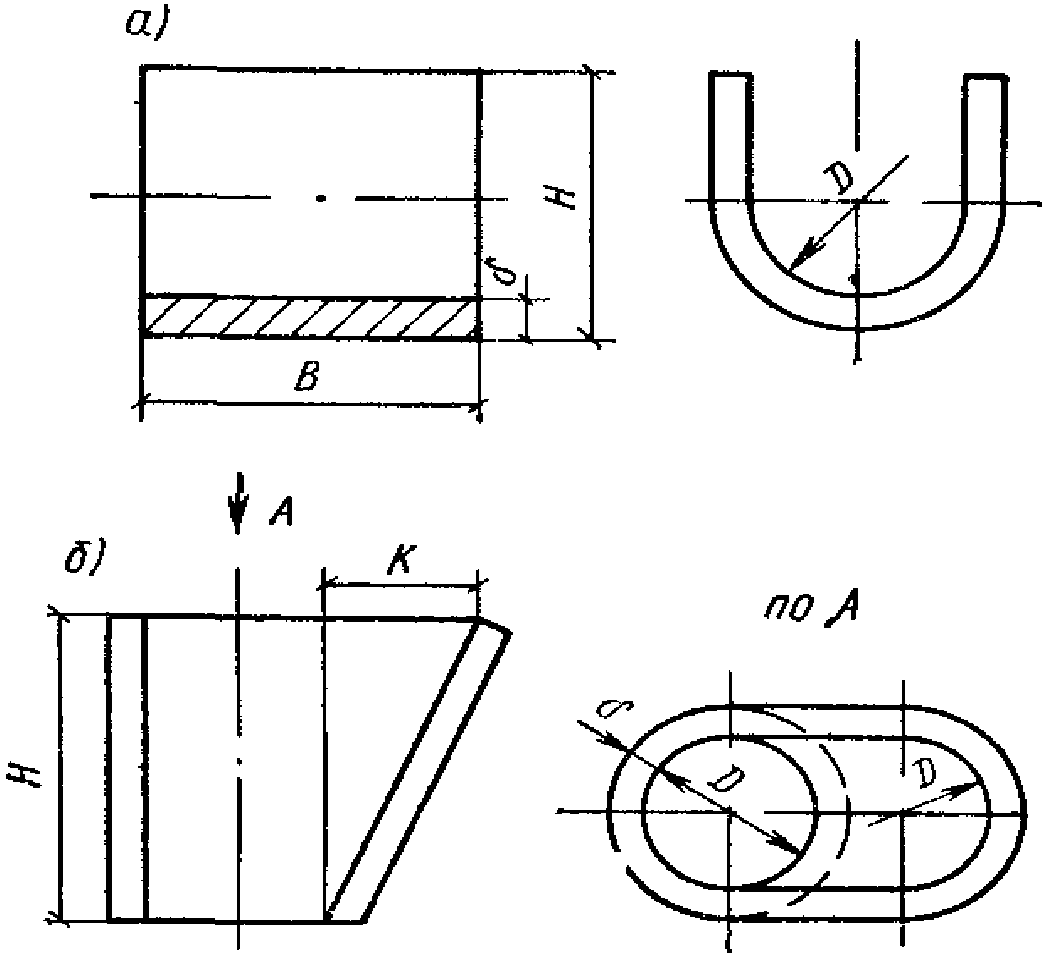
Рис. 21. Конструкция стальных скоб-подкладок для сварки
| Диаметр стержней, | Размеры элементов стальных скоб-подкладок, мм (рис. 21) | ||||||
| (d ), мм н | D | для соединений стержней | |||||
| горизонтальных | вертикальных | ||||||
| дельта | B | H | дельта | K | H | ||
| 20 | 23,5 | 5 | 1,5d | 25 | 5 | 25 | 45 |
| 22 | 25,5 | н | 27 | ||||
| 25 | 28,5 | 30 | |||||
| 28 | 32,5 | 6 | 34 | 6 | 28 | 52 | |
| 32 | 36,5 | 38 | |||||
| 36 | 41,5 | 43 | 32 | 60 | |||
| 40 | 45,5 | 47 | |||||
| 45 | 52 | 52 | - | - | - | ||
| 50 | 56 | 57 | |||||
| 55 | 62 | 62 | |||||
| 60 | 68 | 67 | |||||
| 70 | 78 | 77 | |||||
| 80 | 90 | 87 | |||||
4.36. Медные формы для сварки порошковой проволокой следует устанавливать в соответствии с указаниями, приведенными в пп. 4.15, 4.16 и 4.19 настоящей Инструкции.
Стальные скобы-подкладки следует устанавливать на стыкуемые стержни, соблюдая установочные размеры, приведенные на рис. 22, и прихватывать в указанных местах. Полускобы для сварки вертикальных стержней, неплотно прилегающие друг к другу, рекомендуется предварительно сваривать между собой сплошным швом. В этом случае сваренные скобы следует надевать на нижние стержни до установки верхнего ряда колонн.
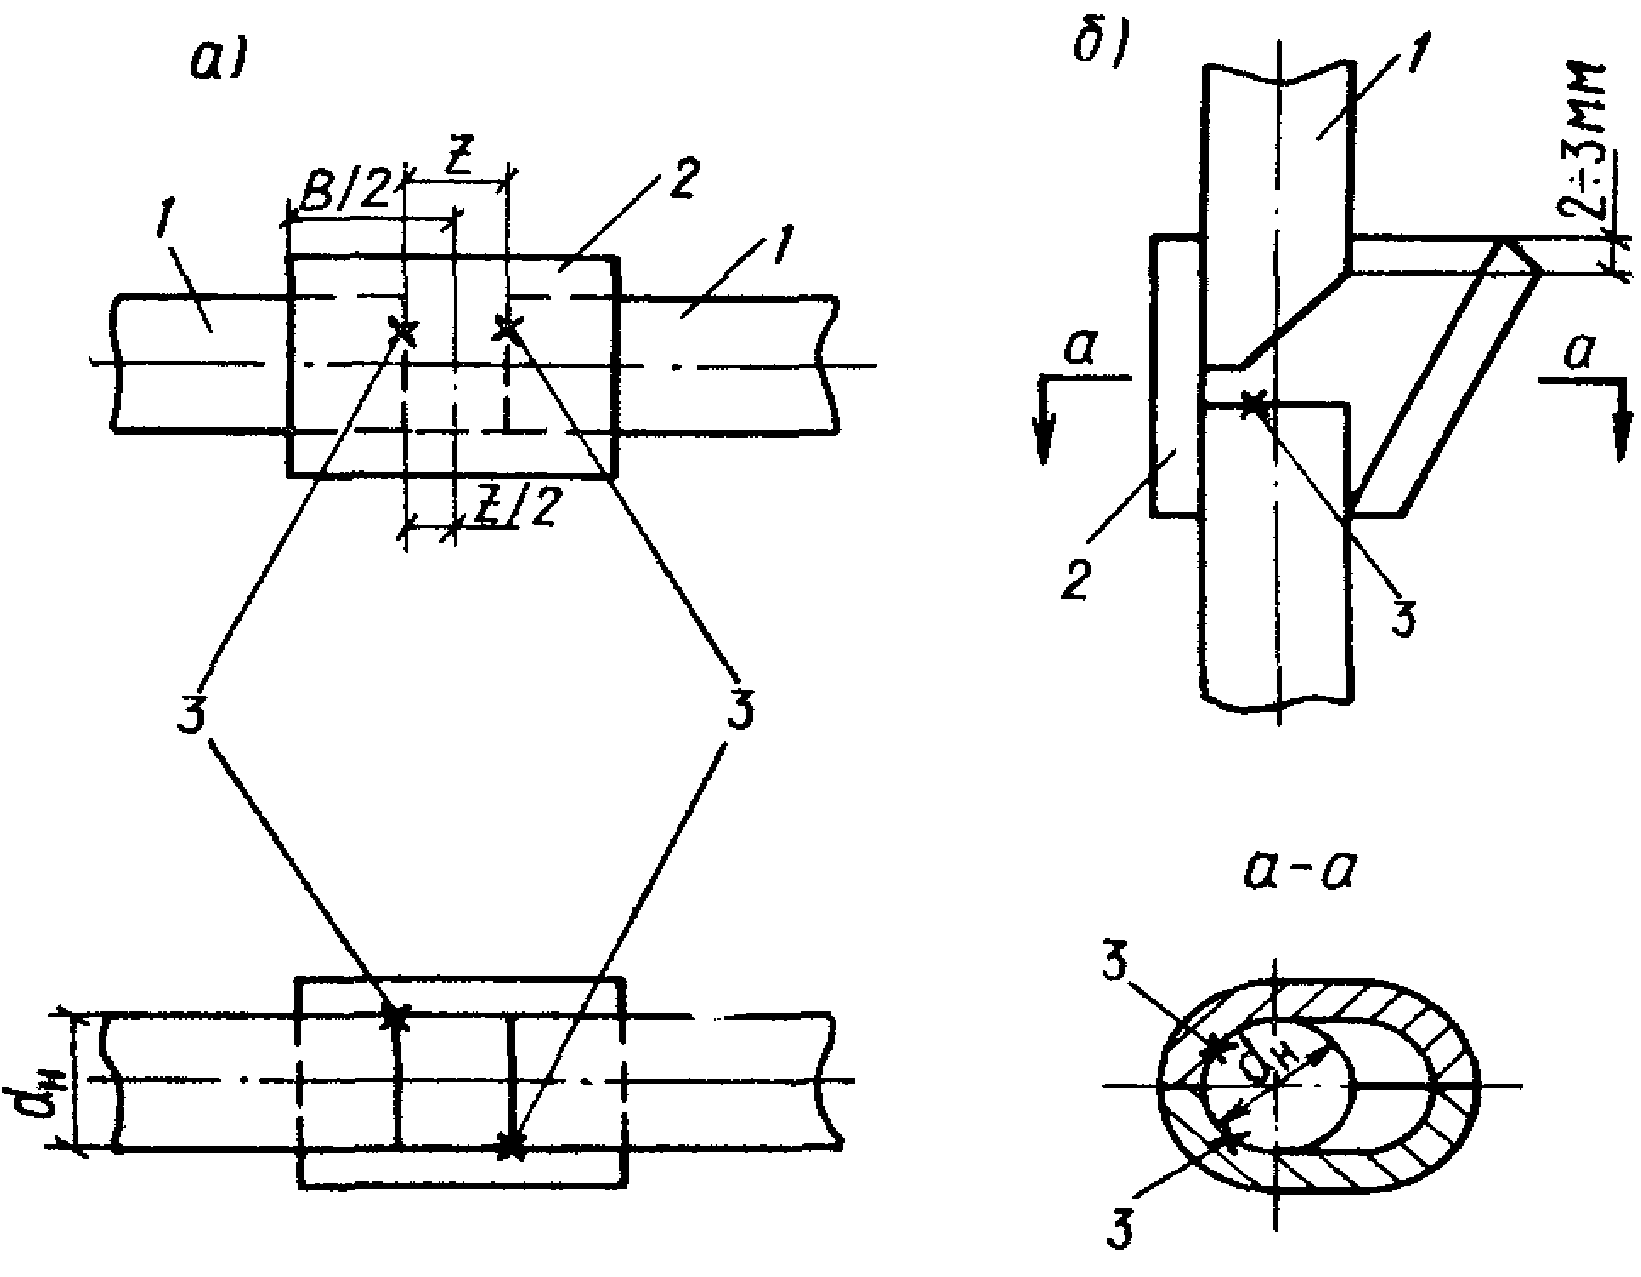
размеры стальных скоб для сварки стыковых соединений горизонтальных (а) и вертикальных (б) стержней
1 - свариваемые стержни; 2 - скобы;
3 - места расположения прихваток
4.37. При сварке порошковой проволокой шланг с держателем следует выбирать в зависимости от диаметра порошковой проволоки: для проволоки диаметром 2,8 - 3 мм - шланг с внутренним диаметром спирали 4,7 мм, для проволоки диаметром 2 - 2,5 мм - шланг с внутренним диаметром спирали 3,6 мм. Наконечники мундштука следует выбирать в зависимости от диаметра проволоки. Хороший токоподвод обеспечивают медные наконечники длиной 40 - 50 мм.
4.38. Порошковая проволока после прижатия ее верхним роликом должна быть утоплена в канавку нижнего ролика на 2/3 своего диаметра. Прижатие проволоки должно быть минимальным, обеспечивающим ее равномерную подачу. Деформация (смятие) проволоки не допускается.
4.39. Режимы сварки стыковых соединений стержней порошковой проволокой марки ПП-АН3 диаметром 3 мм должны соответствовать приведенным в табл. 23.
| Диаметры стыкуемых | Режим сварки | |||
| стержней (d ), мм н | сварочный ток, А | скорость подачи проволоки, м/ч | напряжение дуги, В | вылет электродной проволоки, мм |
| 20 - 28 | 250 - 300 | 210 - 236 | 25 - 26 | 30 - 40 |
| 32 - 40 | 350 - 400 | 296 - 337 | 26 - 30 | 40 - 50 |
4.40. При полуавтоматической сварке порошковой проволокой стыковых соединений стержней следует осуществлять сварку в той же последовательности, как при полуавтоматической сварке под флюсом (пп. 4.24, 4.25 и 4.31). При этом:
независимо от типа применяемого полуавтомата сварку следует выполнять при постоянной скорости подачи проволоки;
для обеспечения высокой стабильности процесса и малого разбрызгивания электродного металла следует стремиться подавать порошковую проволоку перпендикулярно проплавляемому торцу стержня или поверхности ванны расплавленного металла;
при сварке в инвентарных формах следует стремиться к тому, чтобы дуга не была направлена на стенки формы. При сварке на стальных скобах-подкладках, наоборот, для лучшего провара корня шва стыковых соединений дугу следует направлять в угол, образованный разделкой торцов стержней и стальной подкладкой;
при сварке в инвентарных формах после заполнения плавильного пространства примерно на 80% объема рекомендуется прервать процесс на 1 - 2 мин в целях снижения температуры расплавленного металла и предотвращения подрезов стыкуемых стержней;
при сварке на стальных скобах-подкладках в случае скопления большого количества шлака, затрудняющего процесс сварки, необходимо прожечь электродной проволокой небольшое отверстие на 2 - 5 мм ниже зеркала жидкого шлака. После удаления некоторого количества шлака отверстие следует заварить и продолжить сварку;
сварку следует заканчивать резким обрывом дуги, прекратив подачу проволоки за 2 - 3 с до окончания процесса.
4.41. Сварку спаренных стержней со стыками "вразбежку" (табл. 1, тип 8А) необходимо осуществлять, соблюдая следующий порядок: вначале соединить нижний ряд стержней, используя инвентарные формы по рис. 15, а или 16. При этом наплавленный металл не должен образовывать усиления более 1 - 1,5 мм. Верхний ряд стержней следует соединять двумя стыками через вставку. Для обеспечения процесса сварки следует применять две медные полуформы (рис. 23), ограждающие плавильное пространство с боков и сверху. Снизу плавильное пространство ограничивается нижним рядом стержней.
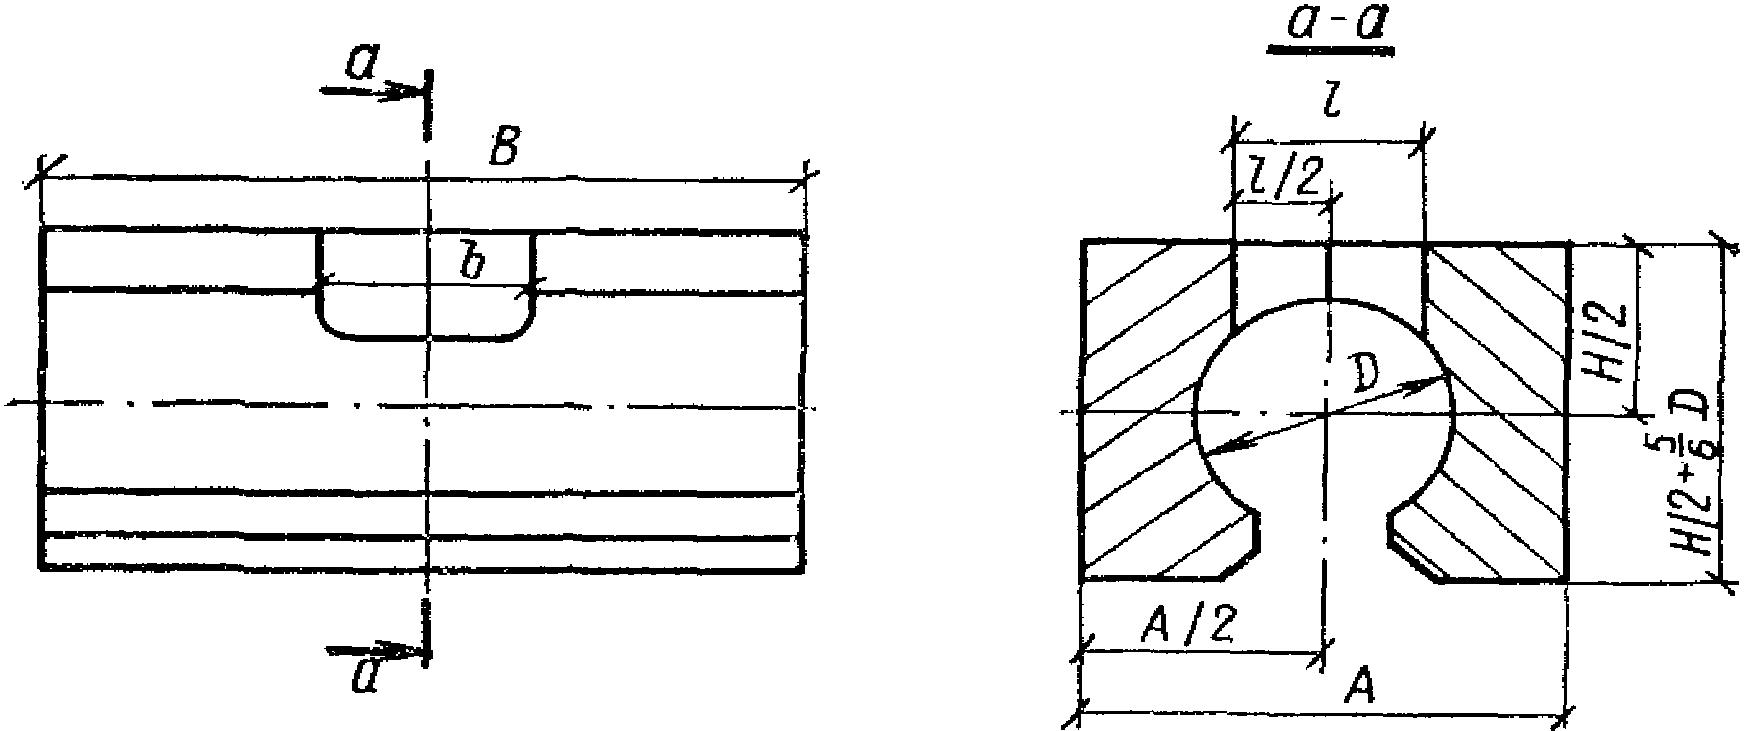
Рис. 23. Конструкция медных полуформ для сварки соединений верхнего ряда спаренных стержней
4.42. Конструкция и размеры полуформ должны соответствовать приведенным на рис. 23 и в табл. 24; схема их установки приведена на рис. 24.
| Диаметр стыкуемых стержней (d ), мм н | A | B | H | D | b | l |
|---|---|---|---|---|---|---|
| 32 | 85 | 80 | 80 | 36,5 | 35 | 30 |
| 36 | 90 | 90 | 90 | 41,5 | ||
| 40 | 95 | 90 | 90 | 45,5 |
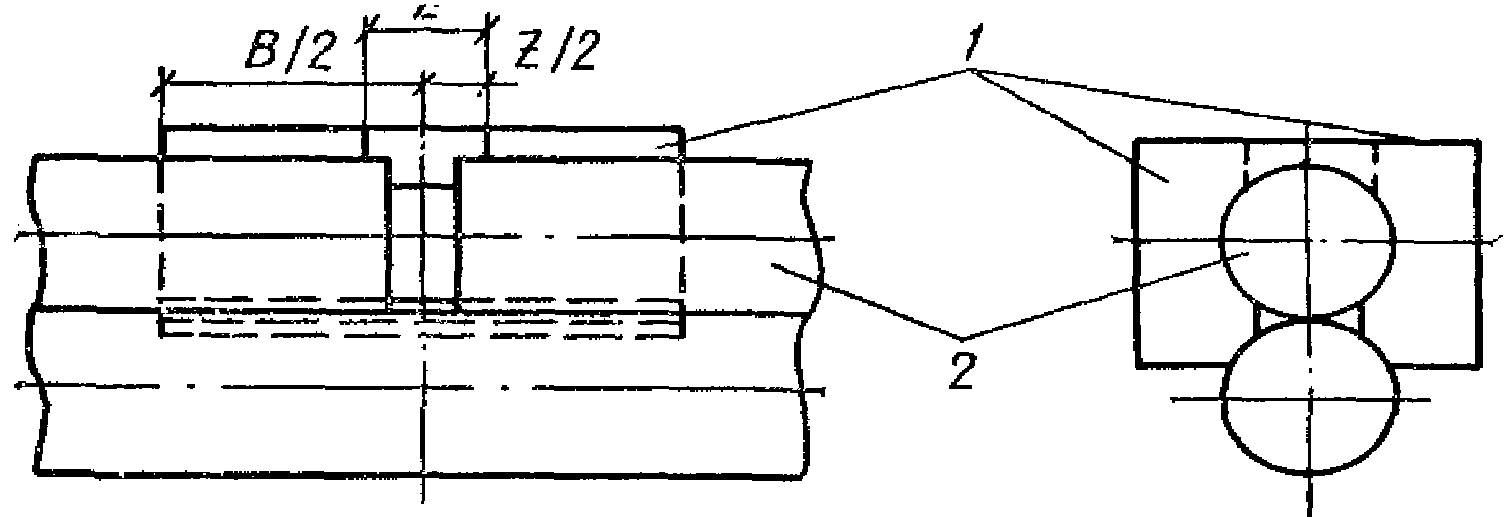
Рис. 24. Схема установки медных полуформ в месте
соединения верхнего ряда спаренных стержней
1 - медные полуформы; 2 - верхний ряд арматуры перед сваркой
Полуавтоматическая сварка открытой дугой проволокой сплошного сечения без дополнительной защиты (СОДГП)
4.43. Конструктивные элементы стыковых соединений стержней при полуавтоматической СОДГП многослойными швами на стальной скобе-накладке <1> должны соответствовать указанным в табл. 1 (тип 9В, 10В). Оборудование, источники питания и сварочные материалы следует выбирать по табл. 2, 4 и табл. 5, 7, 10 Прил. 2.
<1> Накладкой называется дополнительная конструктивно-технологическая деталь, воспринимающая часть осевой нагрузки, площадь сечения которой составляет не менее 50% площади сечения стыкуемых стержней.
4.44. Конструкция стальных скоб-накладок для сварки горизонтальных и вертикальных стержней такая же, как скоб-подкладок, применяемых для сварки горизонтальных стержней (см. рис. 21, а). Размеры скоб-накладок следует принимать в соответствии с данными, приведенными в табл. 25.
| Размера скоб-накладок по [рис 21](# | Диаметр стержней d , мм н | ||||||||||||||||||||
| мм | 20 | 22 | 25 | 28 | 32 | 36 | 40 | 45 | 50 | 55 | 60 | 70 | 80 | ||||||||
| D | 23,5 | 25,5 | 28,5 | 32,5 | 36,5 | 41,5 | 45,5 | 52 | 56 | 62 | 68 | 78 | 90 | ||||||||
| дельта | 6 | 8 | 10 | 12 | 15 | ||||||||||||||||
| H | 28 | 30 | 33 | 38 | 42 | 47 | 52 | 59 | 64 | 72 | 76 | 86 | 96 | ||||||||
| B | 3d (СОДГП); 2d (при ванно-шовной сварке по н н пп. 4.56 - 4.58) | ||||||||||||||||||||
4.45. Закреплять скобы-накладки на концах стержней следует так, как это показано на рис. 22, а.
4.46. Параметры режимов СОДГП должны соответствовать приведенным в табл. 26.
| Диаметр стержней | Параметры режима сварки стержней, расположенных | |||||
| (d ), мм н | горизонтально | вертикально | ||||
| диаметр сварочной проволоки, мм | сварочный ток, А | напряжение дуги, В | диаметр сварочной проволоки, мм | сварочный ток, А | напряжение дуги, В | |
| 20 - 40 | 1,6 2 | 240 - 260 | 32 - 34 | 1,6 | 180 - 200 | 25 - 26 |
| 45 - 80 | 1,6 2 | 240 - 280 240 - 300 | 34 - 36 | 200 - 260 | 26 - 28 | |
4.47 При выполнении соединений горизонтальных стержней следует:
конец проволоки с вылетом 20 - 30 мм расположить между торцами стыкуемых стержней и возбудить дугу на скобе-накладке;
тщательно проплавить нижние кромки стержней, перемещая проволоку вдоль торцов (рис. 25, а);
заполнить плавильное пространство многослойными швами, как это указано на рис. 25, а и 25, б;
закончить сварку наплавкой по всей длине скобы-накладки двух фланговых швов шириной (0,35 - 0,4)d_{\text{н}} .
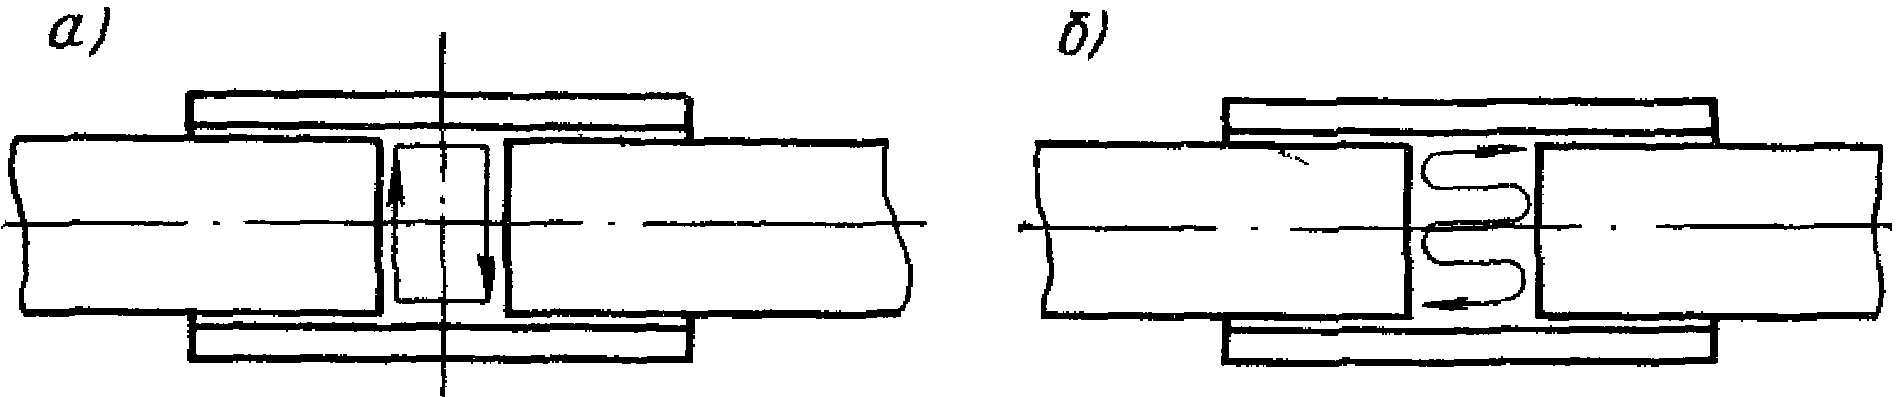
Рис. 25. Сварка открытой дугой голой легированной проволокой
(СОДГП) многослойными швами стыкового соединения
горизонтальных стержней
на начальном этапе; б - перемещение конца электродной проволоки в процессе заплавления разделки
4.48 При сварке горизонтальных стержней надлежит руководствоваться также следующими положениями:
СОДГП необходимо вести, наплавляя многослойные швы и не допуская перехода процесса в ванный режим, т.е. предупреждая образование большой ванны расплавленного металла. При перегреве стыкового соединения процесс сварки надлежит прервать. Продолжить сварку следует после остывания металла в соединении до темно-вишневого цвета, предварительно удалив шлак, покрывающий металл шва;
для предупреждения перегрева стержней сварку рекомендуется выполнять с перерывами. Наиболее целесообразно выполнять одновременно сварку двух-трех стыковых соединений стержней. При этом должна соблюдаться следующая последовательность сварки: первый стык следует заварить, заполнив 60 - 70% объема разделки торцов стержней; нужно также заполнить разделку второго, затем третьего стыка. Вслед за этим следует последовательно заполнить разделку первого, второго и третьего стыка;
для выведения усадочной рыхлости и газовых пустот за пределы рабочего сечения многослойных швов в межторцовом зазоре сварку следует заканчивать наплавкой усиления высотой 3 - 4 мм;
при окончании процесса сварки длина вылета сварочной проволоки должна составлять 30 - 40 мм;
особое внимание при сварке соединений горизонтальных стержней следует уделять проплавлению торца стержня, расположенного справа от сварщика (при сварке левой рукой - слева).
4.49. Процесс сварки соединений вертикальных стержней состоит в том, что после возбуждения дуги в точке K (рис. 26) сварщик должен наплавить валиковые швы 1 и 2, а затем перемещать конец электродной проволоки, как это указано на рис. 26. Разделку торцов стержней следует заполнять путем последовательного наложения отдельных швов. Завершая процесс сварки, особое внимание необходимо уделять предупреждению подреза верхнего стержня. Сварку следует заканчивать наплавкой фланговых швов 19, 20 по п. 4.47.
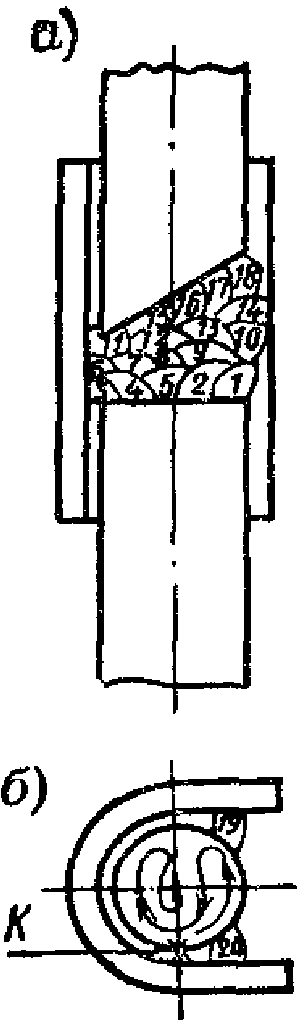
Рис. 26. Сварка открытой дугой голой легированной проволокой
(СОДГП) многослойными швами стыкового соединения
вертикальных стержней
а - очередность наплавки слоев 1 - 18; б - техника наплавки слоев шва; K - точка касания проволокой стержня для возбуждения дуги; 19 и 20 - фланговые швы
Ванная одноэлектродная сварка в инвентарных формах
4.50. Конструктивные элементы стыковых соединений стержней при ванной одноэлектродной сварке (ручной) в инвентарных формах должны соответствовать указанным в табл. 1 (тип 5В, 6В, 7В, 8Б). Источники питания и сварочные материалы следует выбирать по табл. 2 и 5, а также по табл. 6 - 8, 12 Прил. 2.
4.51. Конструкцию и размеры инвентарных форм для сварки одинарных и спаренных горизонтальных стержней (табл. 1, тип 5В и 7В) следует принимать по рис. 15, а, 16, 20 и табл. 19 со следующими изменениями:
формы следует изготавливать без канавок, служащих для усиления швов при полуавтоматической сварке;
размер b следует принимать равным, мм:
в формах для сварки одинарных стержней ............................. 25
" " " " спаренных " ............................. 30
Для сварки верхнего ряда спаренных стержней (табл. 1, тип 8Б) следует применять формы, конструкция и размеры которых приведены на рис. 23 и в табл. 24 (b = 25 мм).
Конструкцию и размеры форм для сварки одинарных вертикальных стержней следует принимать по рис. 27 и табл. 19.
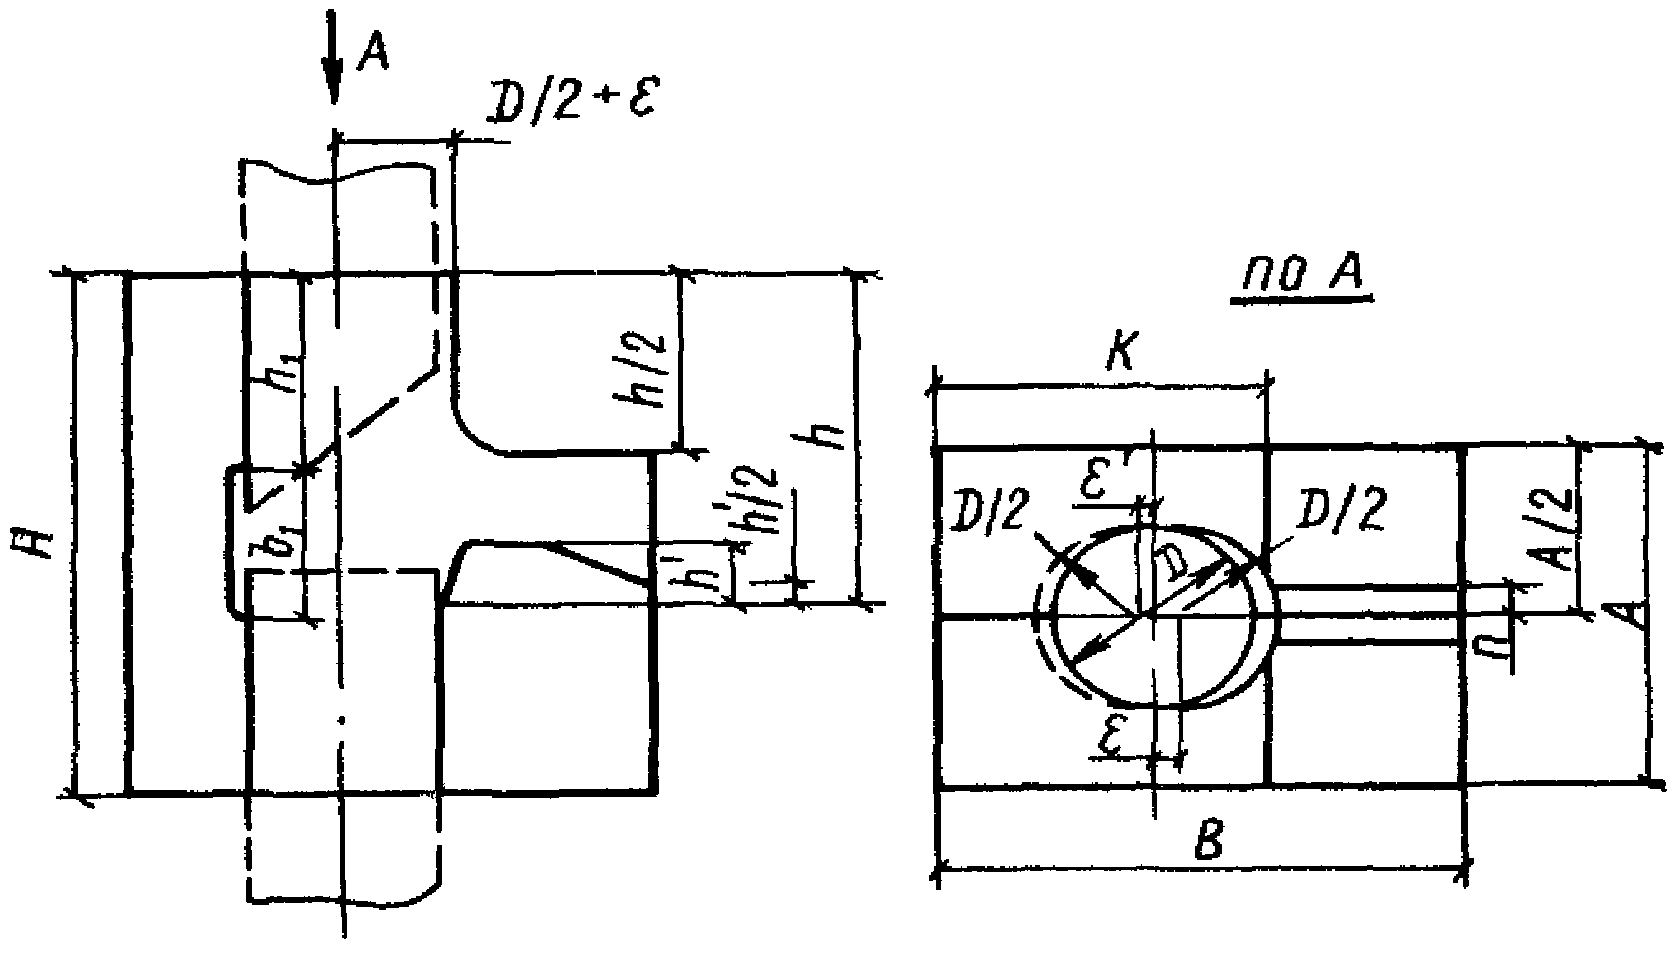
Рис. 27. Конструкция инвентарной формы для ванной одноэлектродной сварки соединений вертикальных стержней
4.52. Режимы ванной одноэлектродной сварки должны соответствовать приведенным в табл. 27.
| Диаметр стержней d , мм н | Диаметр электрода d , мм э | Сварочный ток, А, для стержней, расположенных | |
| горизонтально | вертикально | ||
| 20 - 28 | 5 | 220 - 250 | 200 - 220 |
| 32 - 40 | 5 - 6 | 260 - 300 | 220 - 240 |
Примечание. При применении электродов большего диаметра ток может быть определен по формуле I_{\text{св}} = (50 - 55)d_{\text{э}} .
4.53 Для образования стыкового соединения одинарных и спаренных горизонтальных стержней следует:
касанием электрода о нижнюю часть торца стержня возбудить дугу и тщательно проплавить его, добиваясь образования в месте возбуждения дуги и на дне формы небольшого количества жидкого металла. Перенести дугу на нижнюю часть торца другого стержня и также тщательно проплавить его;
заполнить плавильное пространство, перемещая электрод вдоль и поперек межторцового зазора, стремясь при этом обеспечить равномерное и полное расплавление торцовых поверхностей стержней;
при подъеме уровня шлаковой ванны до верха стыкуемых стержней придать концу электрода круговые движения по спирали в направлении от стенок формы к ее центру;
после подъема поверхности наплавленного металла выше уровня стержней на 0,5 - 1 мм закончить сварку, избегая образования заметного усиления сварного шва. При окончании сварки попеременным замыканием дуги в центре шва следует предупредить образование подкорковых раковин.
4.54 Для образования стыкового соединения вертикальных стержней следует:
возбудить дугу на ближней к сварщику трети плоскости нижнего стержня и проплавить торец нижнего стержня, осуществляя поперечные колебания конца электрода и перемещая его в направлении "от себя";
после образования ванны жидкого металла и шлака придать концу электрода попеременно круговые и колебательные движения, приближая электрод к разделке верхнего стержня и задерживая его у края формы по ее внутреннему периметру;
заполнить расплавленным металлом плавильное пространство до уровня, при котором шлак начинает вытекать наружу через прямоугольный вырез в передней части медной формы (рис. 27), согнать, помогая электродом, большую часть шлака и максимально укоротить дугу;
остаток незаплавленной части разделки заварить на короткой дуге обычными валиковыми швами и закончить сварку, выполнив плавный переход от валиковых швов к верхнему стержню.
4.55. Одноэлектродной сваркой на медных желобчатых подкладках (аналогично приведенным на рис. 16) допускается выполнять стыковые соединения горизонтальных стержней диаметром 10 - 18 мм. В этом случае сварку следует выполнять электродами диаметром 3 - 5 мм, типы которых назначаются по табл. 5. Режимы сварки должны соответствовать паспортным данным электродов. Внутренний размер подкладки должен соответствовать величине наружного диаметра стыкуемых стержней плюс 0,5 - 1,5 мм, а толщина стенок может быть уменьшена до 8 мм.
Ванная и ванно-шовная одноэлектродная сварка на стальных скобах
4.56. Конструктивные элементы стыковых соединений горизонтальных стержней при ванной и ванно-шовной одноэлектродной сварке на стальных скобах-подкладках или накладках должны соответствовать указанным в табл. 1 (тип 9Б, 9Г). Источники питания и сварочные материалы следует выбирать по табл. 2 и 5, а также по табл. 6 - 8, 12 Прил. 2.
4.57. Конструкцию и размеры стальных скоб-подкладок или накладок, а также способ их закрепления на стержнях следует принимать по рис. 21, а и 22, а, а также по табл. 22 и 25. Режимы ванной и ванно-шовной сварки следует назначать такими же, как режимы ванной одноэлектродной сварки в инвентарных формах горизонтальных стержней (табл. 27). При ванно-шовной сварке стержней диаметром 45 - 80 мм сварочный ток допускается увеличивать на 10 - 15% по сравнению с приведенным в табл. 27 для стержней диаметром 40 мм.
4.58 Для выполнения ванной одноэлектродной сварки на стальных скобах-подкладках следует:
возбудить дугу в нижней части зазора в месте сопряжения торца стержня с подкладкой и наплавить угловой шов, соединяющий нижнюю кромку торца стержня и стальную подкладку. Затем проплавить нижнюю кромку второго стержня, после чего электрод следует быстро перемещать попеременно вдоль торцов стержней до образования ванны расплавленного металла;
заполнить плавильное пространство, перемещая электрод вдоль и поперек межторцового зазора, стремясь при этом обеспечить равномерное и полное расплавление торцов стержней;
закончить сварку стыка спиралеобразными движениями электрода и наплавкой усиления над поверхностью стыкуемых стержней высотой 3 - 4 мм, при этом для успокоения жидкого металла электрод следует периодически замыкать на ванну.
Примечание. После полного расплавления одного электрода сварщик должен за 3 - 5 с заменить его следующим.
4.59. Ванно-шовную сварку на стальных скобах-накладках надлежит выполнять в последовательности, приведенной в п. 4.58. В дальнейшем при заполнении межторцового зазора металлом, когда скапливается большое количество шлака и процесс сварки становится затруднительным, необходимо прожечь электродом небольшое отверстие в скобе-накладке на 2 - 5 мм ниже зеркала жидкого шлака. После удаления излишнего шлака отверстие нужно заварить. После заварки межторцового зазора и наплавки усиления следует очистить от шлака боковые углубления между стержнями и скобой-накладкой и проварить их четырьмя фланговыми швами шириной (0,35 - 0,4)d_{\text{н}} .
4.60. При ванно-шовной сварке стержней диаметром более 60 мм при положительной температуре окружающего воздуха допускается выполнять фланговые швы одновременно с заполнением зазора. При этом следует 60 - 65% высоты межторцового зазора заплавить в соответствии с п. 4.59, а затем начать сварку фланговых швов, как это показано на рис. 28. Продольное перемещение электрода при наплавке фланговых швов должно быть достаточно быстрым; время непрерывного нахождения дуги на фланговом шве каждый раз должно составлять не более 5 - 10 с. Перемещение электрода следует периодически повторять до 4 - 5 раз.
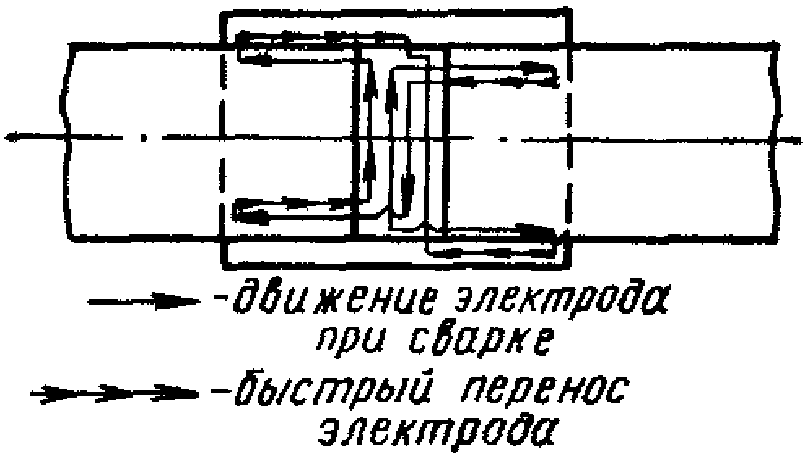
Рис. 28. Схема движения электрода при одновременной
ванной сварке стыка и наплавке фланговых швов
стержней диаметром более 60 мм
Сварка многослойными швами на стальных скобах-подкладках
4.61. Конструктивные элементы стыковых соединений вертикальных стержней при сварке многослойными швами на стальных скобах-подкладках должны соответствовать указанным в табл. 1 (тип 10Б). Источники питания и сварочные материалы следует выбирать по табл. 2 и 5, а также по табл. 6 - 8 и 12 Прил. 2.
4.62. Конструкцию и размеры скоб-подкладок для многослойной сварки вертикальных стыков следует принимать такими же, как скоб-подкладок для сварки горизонтальных стержней (рис. 21, а, табл. 22).
4.63. Режимы многослойной сварки следует выбирать по паспортным данным электродов или по табл. 17. Соединения стержней диаметрами 45 - 80 мм следует выполнять в режимах, приведенных в табл. 17 для стержней диаметрами 36 - 40 мм.
4.64. Многослойную сварку стыковых соединений вертикальных стержней на стальных скобах-подкладках нужно выполнять в такой последовательности:
возбудить дугу в дальнем от сварщика углу между торцом нижнего стержня и подкладкой, наплавить шов, а затем проплавить притупление торца верхнего стержня;
наплавляя отдельные валики на торец нижнего стержня, постепенно заполнить разделку, проваривая особенно внимательно скошенную часть верхнего стержня.
Если шлак, образующийся в процессе сварки, затрудняет наплавку последующих слоев, сварку следует прервать, удалить шлак с поверхности предыдущих слоев и затем наплавлять новые слои.
Сварка многослойными швами без дополнительных формующих и технологических элементов
4.65. Конструктивные элементы стыковых соединений вертикальных стержней при сварке многослойными швами без дополнительных формующих и технологических элементов должны соответствовать указанным в табл. 1 (тип 11). Источники питания и сварочные материалы следует выбирать по табл. 2 и 5, а также по табл. 6 - 8 и 12 Прил. 2.
4.66. Режимы сварки многослойными швами стыковых соединений вертикальных стержней следует выбирать в соответствии с указаниями п. 4.63.
4.67. Для сварки многослойными швами следует возбудить дугу в точке К (рис. 29) нижнего стержня и, начиная с этого места, накладывать отдельные валики многослойного шва в порядке, который указан на рис. 29, а, б, с послойным естественным охлаждением до температуры около 100 °C.
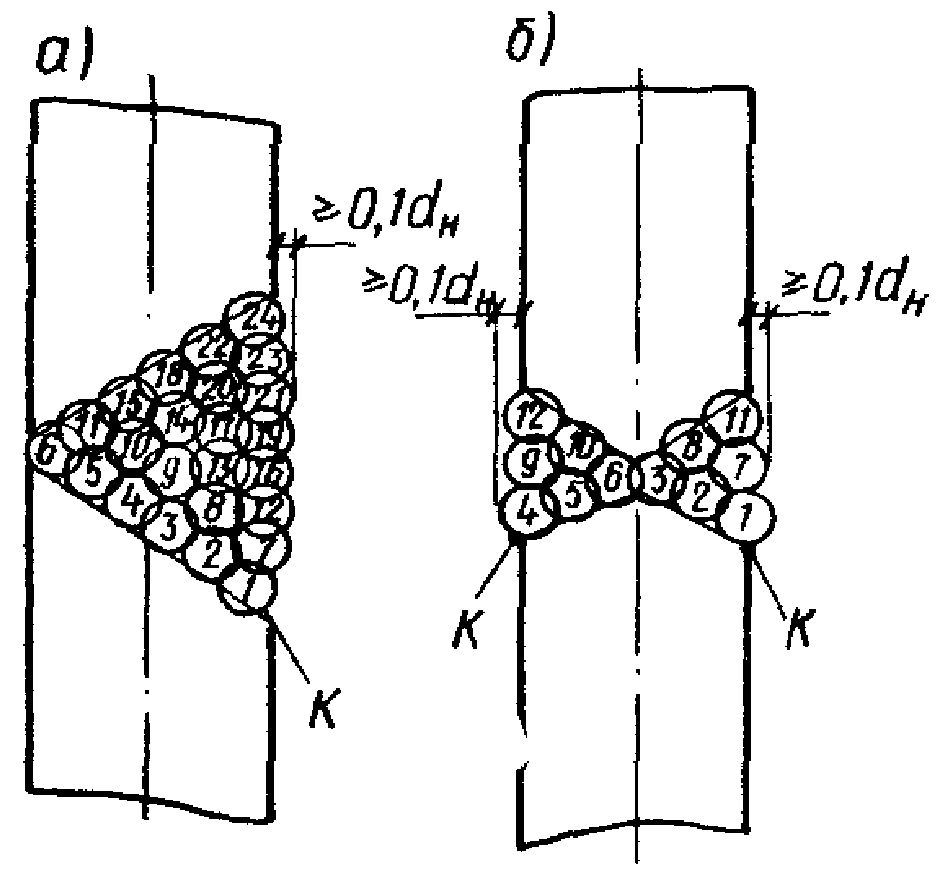
Рис. 29. Порядок наложения слоев при многослойной сварке без формующих элементов вертикальных соединений
стержней с односторонней (а) или двухсторонней (б) разделкой
Сварка стержней с накладками или с нахлесткой
4.68. Конструктивные элементы стыковых соединений стержней при сварке с накладками или с нахлесткой (протяженными швами) должны соответствовать указанным в табл. 1 (тип 12 и 13). Источники питания и сварочные материалы следует выбирать по табл. 2 и 5, а также по табл. 6 - 8 и 12 Прил. 2.
4.69 Суммарную площадь круглых накладок следует назначать в проекте или рассчитывать по формуле
F_{\text{н}} = F \frac{R_{\text{а}}}{R_{\text{ан}}} \gamma ,
где F_{\text{н}} - общая площадь поперечного сечения накладок в соединении;
F - площадь стыкуемого стержня;
R_{\text{а}} - расчетное сопротивление стали стыкуемого стержня;
R_{\text{ан}} - расчетное сопротивление стали накладок;
\gamma - коэффициент, учитывающий условия работы накладок, выбирается по табл. 28.
| Класс арматуры | Диаметры стыкуемых стержней, мм | Значение коэффициента гамма |
| А-I | 8 - 80 | 1,5 |
| А-II | До 40 | |
| Свыше 40 | 2 | |
| А-III | 8 - 40 | |
| А-IV, А-V | 10 - 22 |
Примечание. Допускается изготавливать накладки из уголкового проката или стальных скоб-накладок (рис. 21, а); при этом их сечение рассчитывается по приведенной формуле, а длина должна быть равна длине накладок из арматурной стали.
4.70. При сборке соединений накладки следует располагать так, чтобы их оси находились в одной плоскости с осями стыкуемых стержней. Положение накладок должно обеспечивать удобный доступ для выполнения прихваток и последующей сварки.
4.71. Стыкуемые стержни следует скреплять с круглыми накладками четырьмя или друг с другом (при сварке с нахлесткой) двумя прихватками длиной 15 - 20 мм каждая, располагаемыми с одной стороны соединения на расстоянии 2d_{\text{н}} от края накладок или нахлестки (см. рис. 13).
4.72. Режимы сварки протяженными швами соединений с накладками или с нахлесткой следует назначать в соответствии с табл. 17 или по паспортным данным электродов.
Швы сварных соединений стержней классов А-I - А-III с накладками следует выполнять напроход (вертикальные - снизу вверх), прерывая их у зазора. В местах окончания швов (у начала зазора и в конце накладки) необходимо тщательно заваривать кратеры.
Наплавлять швы следует в один или несколько слоев в зависимости от диаметров стыкуемых стержней до получения проектного сечения.
4.73. Фланговые швы стыковых соединений стержней с накладками или с нахлесткой должны иметь плоскую поверхность или усиление высотой 1 - 2 мм. При этом не допускается оплавлять дугой поверхности рабочих стержней и накладок.
4.74. Для предупреждения непроваров вершины угла и боковых сторон (кромок) соединений стержней с накладками или с нахлесткой электрод следует располагать в плоскости, делящей угол пополам, и сообщать его концу поперечные колебательные движения, несколько задерживая электрод в крайних положениях и в вершине угла.
Сварка протяженными швами элементов закладных деталей
Полуавтоматическая сварка порошковой проволокой
4.75. Оборудование, источники питания и сварочные материалы для полуавтоматической сварки порошковой проволокой плоских элементов закладных и соединительных деталей следует выбирать по табл. 2, 4 и по табл. 5 - 7, 11 Прил. 2.
4.76. Режимы сварки для различных марок порошковой проволоки должны соответствовать приведенным в табл. 29.
| Тип порошковой проволоки | Тип сварного соединения | Толщина плоских свариваемых элементов, мм | Диаметр проволоки, мм | Сварочный ток, А | Напряжение дуги, В | Скорость подачи проволоки, м/ч | Вылет проволоки |
| ПП-АН3 (ПП-АН3С) | Нахлесточное Тавровое | 5 - 8 | 3 | 270 - 300 320 - 350 | 22 - 26 24 - 28 | 142 188 | 40 - 50 |
| Нахлесточное Тавровое | - 10 - 15 | - 360 - 390 | - 25 - 29 | - 236 | - 40 - 50 | ||
| ПП-АН7 | Нахлесточное Тавровое | 5 - 8 | 2,3 | 160 - 240 | 21 - 23 | 150 - 200 | 15 - 30 |
| Нахлесточное Тавровое | 10 - 15 | 200 - 230 | 22 - 24 | 200 - 230 | 15 - 30 | ||
| ПП-2ДСК | Нахлесточное Тавровое | - 5 - 8 | 2,35 | 240 - 260 250 - 270 | 22 - 26 24 - 27 | 188 210 | - 40 - 50 |
| Нахлесточное Тавровое | - 10 - 15 | - 270 - 300 | - 24 - 27 | - 236 - 268 | - 40 - 50 | ||
| ПП-АН11 | Нахлесточное Тавровое | 5 - 15 | 2,4 | 250 - 300 | 23 - 26 | - | - |
| СП-2 | Нахлесточное Тавровое | 5 - 15 | 2,35 | 200 - 350 | 23 - 30 | 265 - 337 | 20 - 60 |
4.77. При сварке угловых швов конец проволоки следует направлять перпендикулярно или с наклоном до 15° от вертикального положения в направлении сварки и под углом 45 - 50° между горизонтальной плоскостью и проволокой (рис. 30). Перемещение конца проволоки такое же, как при ручной дуговой сварке электродами. При сварке на повышенных токах, особенно при наличии зазора между свариваемыми элементами, дугу следует направлять не на вершину угла, а на горизонтальную пластину на расстоянии 2 - 4 мм от вершины угла.
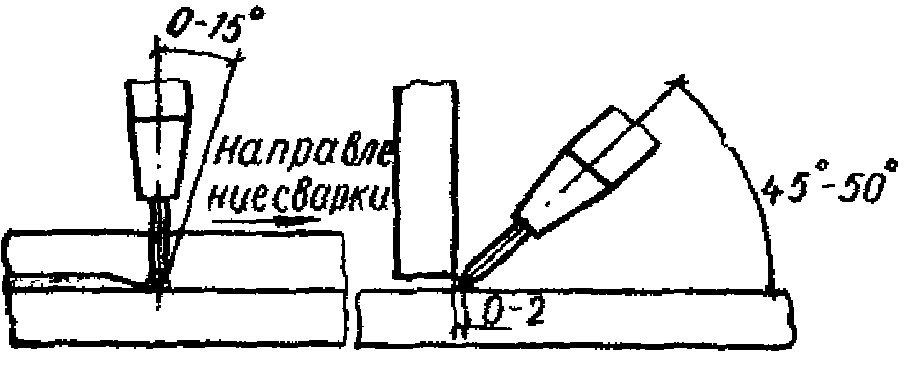
4.78. Ширина первого слоя многопроходного углового шва должна быть равна его проектному катету. За один проход рекомендуется выполнять шов сечением не более 12 мм.
Порядок наложения швов при полуавтоматической сварке такой же, как и при ручной. Перед наложением каждого последующего слоя должен быть удален шлак с предыдущего.
4.79. При случайном обрыве дуги или нарушении подачи проволоки возбуждать дугу следует на расстоянии 10 - 15 мм от места обрыва и после зажигания переносить ее на незаплавленный кратер. Заварку кратера следует производить быстрыми поперечными колебаниями конца электродной проволоки, после чего резко обрывать дугу.
Полуавтоматическая сварка открытой дугой проволокой сплошного сечения без дополнительной защиты (СОДГП)
4.80. Оборудование, источники питания и сварочные материалы для полуавтоматической сварки открытой дугой голой легированной проволокой (СОДГП) плоских элементов закладных и соединительных деталей, а также плоских элементов закладных деталей со стержнями следует выбирать по табл. 2, 4 и по табл. 5 - 7, 10 Прил. 2.
4.81. Полуавтоматическую СОДГП плоских элементов закладных и соединительных деталей между собой допускается выполнять во всех положениях в пространстве. Порядок сварки и технику наложения швов следует принимать такими же, как для ручной дуговой сварки, за исключением сварки в вертикальном положении, которую предпочтительно выполнять сверху вниз.
Электродную проволоку следует располагать перпендикулярно относительно оси шва с наклоном 25 - 30°.
4.82. Режимы сварки протяженными однопроходными швами внахлестку и втавр в зависимости от толщины металла и катета шва проволокой марки Св15ГСТЮЦА (ЭП-439) следует выбирать по табл. 30.
| Толщина листовой стали | Положение швов в пространстве | Диаметр электродной проволоки, мм | Размер катета шва, мм | Сварочный ток, А | Напряжение дуги, В | Скорость сварки, м/ч | Вылет электродной проволоки, мм |
| 3 | Нижнее Вертикальное | 1,2 | 3 | 130 - 150 | 23 - 25 | 25 - 30 | 10 - 12 |
| 6 | Нижнее Вертикальное | 1,6 | 5 | 150 - 170 | 24 - 26 | 18 - 20 | 12 - 15 |
| Потолочное | 1,2 | 110 - 120 | 23 - 25 | 15 - 17 | 10 - 12 | ||
| 12 | Нижнее Вертикальное | 1,6 | 8 | 180 - 220 | 24 - 26 | 15 - 18 | 12 - 15 |
| Потолочное | 7 | 170 - 180 | 12 - 14 | ||||
| 16 | Нижнее Вертикальное | 1,6 | 8 | 200 - 230 | 24 - 26 | 14 - 16 | 12 - 15 |
Примечание. Сварка проволокой марки Св20ГСТЮА (ЭП-245) выполняется только в нижнем и вертикальном положении при токе, на 8 - 15% ниже приведенного в таблице.
Ручная дуговая сварка
4.83. Источники питания и сварочные материалы при ручной дуговой сварке плоских элементов закладных и соединительных деталей, а также плоских элементов закладных деталей со стержнями следует выбирать по табл. 2, 5 и табл. 6 - 8, 12 Прил. 2.
4.84. Режимы дуговой сварки протяженными швами плоских элементов закладных и соединительных деталей между собой или с арматурными стержнями следует соответственно выбирать по табл. 31 и табл. 17.
| Толщина свариваемых плоских элементов, мм | Диаметр электрода, мм | Сварочный ток, А |
|---|---|---|
| 3 - 4 | 3 4 | 80 - 130 140 - 200 |
| 5 - 10 | 4 5 6 | 140 - 200 190 - 280 240 - 350 |
| Более 10 | 5 6 7 8 | 190 - 280 240 - 350 320 - 450 400 - 450 |
Примечание. Для сварки в вертикальном положении ток должен соответствовать минимальным значениям, приведенным в таблице.
4.85. Для выполнения в нижнем положении первого слоя многослойных швов диаметр электрода следует выбирать в зависимости от толщины свариваемых стальных элементов, но не более 4 мм. При этом сварочный ток следует увеличивать на 10 - 20%.
4.86. Валиковые угловые швы (фланговые или лобовые) должны иметь нормальные очертания, близкие в сечении к форме равнобедренного треугольника или вогнутые. Наплавка выпуклых швов не рекомендуется.
4.87. Сварку вертикальных швов следует выполнять снизу вверх на предельно короткой дуге. При этом особое внимание должно обращаться на предупреждение подрезов металла соединений по краям шва.
Дуговая сварка крестообразных соединений стержней
4.88. В качестве временного решения при отсутствии на строительных площадках оборудования для контактной точечной сварки допускается применять дуговую сварку крестообразных соединений арматуры классов А-I - А-III при диаметре тонкого стержня не менее 10 мм.
4.89. Крестообразные соединения следует, как правило, выполнять с применением дополнительных конструктивных элементов (прокладок, косынок, крюков, лапок и т.п.).
Размеры дополнительных конструктивных элементов и швов, соединяющих последние с продольной и поперечной арматурой, определяются расчетом и должны быть указаны в проекте или технологической карте. Длина швов при этом должна быть не менее двух диаметров рабочего стержня. Технологию сварки протяженными швами следует принимать в соответствии с пп. 3.57 - 3.59.
4.90. Крестообразные соединения стержней, характеризуемые вертикальным расположением швов, допускается выполнять дуговой сваркой с принудительным формированием в инвентарных формах (табл. 1, тип 3).
4.91. Конструкция инвентарных медных форм для сварки с принудительным формированием шва должна соответствовать приведенной на рис. 31.
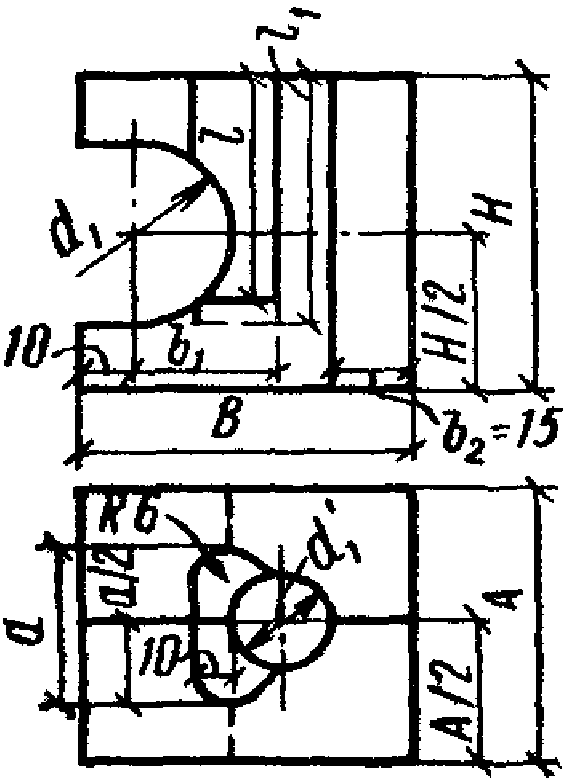
Рис. 31. Конструкция медных форм для сварки крестообразных соединений стержней с вертикальным расположением швов (пунктиром показана глубина плавильного пространства медных форм для сварки соединений с соотношением диаметров d_{\text{н}}\prime/d_{\text{н}} \geq 0,85 )
Размеры медных форм (мм) следует определять по формулам: A = d_{1}\prime + 40 ; b_{1} = 0,5(d_{1} + d_{1}\prime) ; B = b_{1} + 0,5d_{1}\prime + 25 ; H = d_{1} + 1,35d_{1}\prime ; a = d_{1}\prime + 12 ; l_{1} = l + 5 (размер l определяется геометрическим построением), где d_{1} и d_{1}\prime - наружные диаметры толстого и тонкого стержней по ГОСТ 5781-75. Конструкция и размеры графитовых форм не отличаются от медных, за исключением размеров A и B, которые у графитовых форм следует назначать на 20% больше. Размер B следует увеличивать только за счет толщины стенки b_{2} .
4.92. Сварку крестообразных соединений надлежит выполнять при величинах сварочного тока, равных 220 - 230 А (диаметр электрода 4 мм) или 270 - 280 А (диаметр электрода 5 мм) в такой последовательности:
касанием электрода о боковую поверхность горизонтального стержня зажечь дугу и переместить электрод в одну из полостей, образованных поверхностями стержней и стенками формы до опирания горящего электрода в дно формы (рис. 32, а);
заплавить полость, образованную боковыми поверхностями стержней и стенками формы до уровня, при котором расплавленный шлак и металл начинают переливаться в другую полость формы, стремясь тщательно проплавить угол между стержнями (рис. 32, б);
переместить электрод во вторую полость и заплавить ее до уровня металла, наплавленного в первой полости;
продолжить сварку наплавкой лобового шва, перемещая электрод в горизонтальной плоскости (рис. 32, в);
закончить сварку, замкнув несколько раз электрод на наплавленный металл.
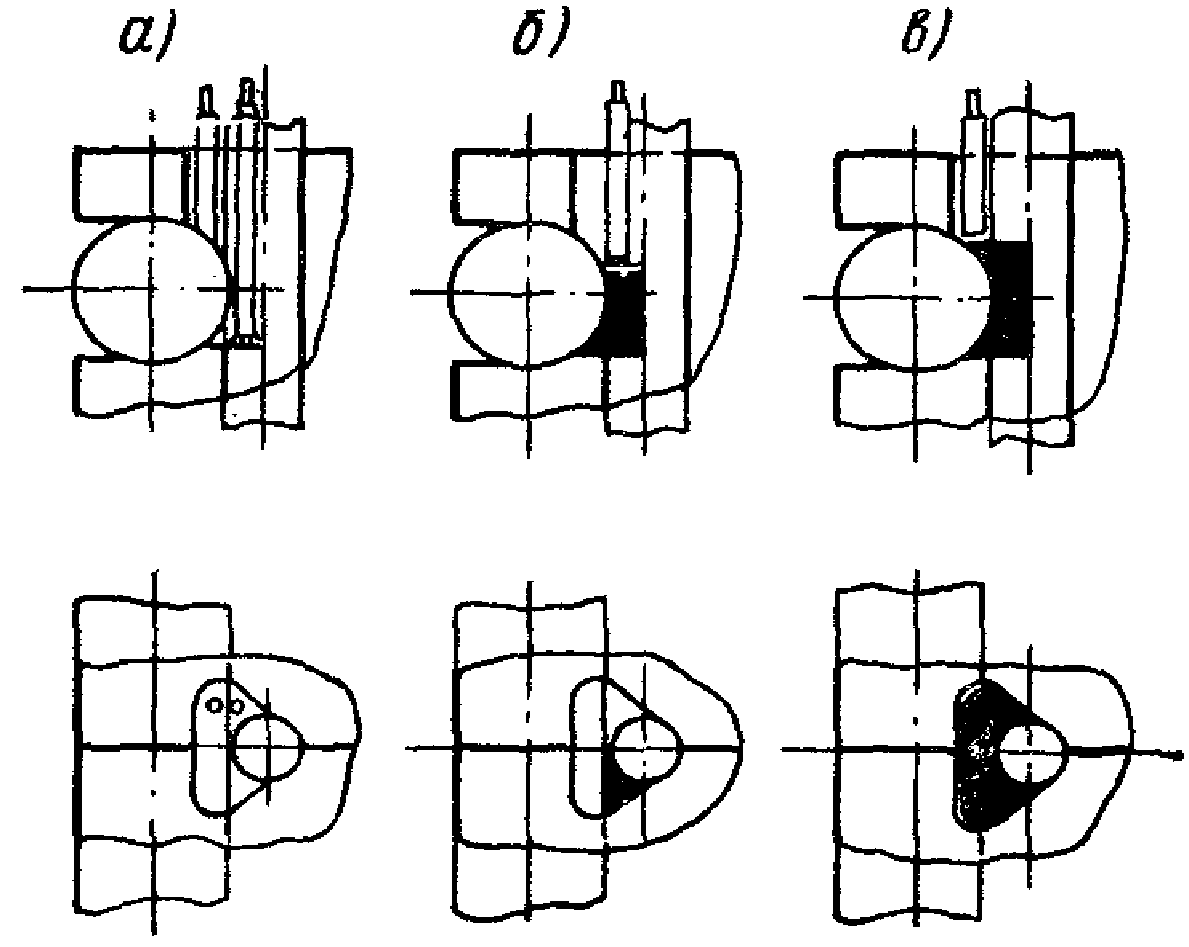
Рис. 32. Дуговая сварка крестообразных соединений с принудительным формированием швов
4.93. Крестообразные соединения с ненормируемой прочностью (табл. 1, тип 2) допускается выполнять дуговой сваркой (прихватками). Величина сварочного тока при выполнении соединений должна составлять: при диаметре электрода 4 мм - не более 150 А, при диаметре электрода 5 мм - не более 175 А.
Требования к сварке в условиях низких температур
4.94. Сварку при низких температурах следует осуществлять по технологии, регламентированной настоящей Инструкцией, но на повышенном токе. Сварочный ток следует повышать от 0 °C пропорционально понижению температуры с тем, чтобы при минус 30 °C сила тока была повышена на 10 - 15%.
4.95. Зона сварки и рабочее место сварщика должны быть ограждены от атмосферных осадков, сильного ветра и сквозняков. При температуре наружного воздуха минус 15 °C и ниже рекомендуется иметь вблизи рабочего места сварщика устройство для обогрева рук, а при температуре ниже минус 30 °C - оборудовать тепляк.
4.96. При температуре окружающего воздуха ниже 0 °C рекомендуется снизить скорость охлаждения стыковых соединений стержней, выполненных ванными способами сварки, для чего следует:
формующие элементы снимать после остывания соединения при температуре 100 °C и ниже;
в необходимых случаях до сварки обеспечить подогрев газовыми горелками стержней, а затем сваренных соединений на расстоянии до (3 - 4)d_{\text{н}} по обе стороны от стыка до температуры 200 - 250 °C. Последовательность подогрева сваренных соединений должна соответствовать принятой последовательности сварки, рекомендованной в п. 4.11. Подогрев стержней следует осуществлять с закрепленными на них инвентарными формами, стальными скобами или круглыми накладками, не разбирая кондукторов, использованных для сборки и сварки конструкций.
4.97. При температуре ниже минус 5 °C сварку соединений стержней следует производить без перерыва, за исключением времени, необходимого на смену электрода или зачистку шва при многослойной сварке. В случае вынужденного прекращения сварки соединения, выполнявшиеся полуавтоматической сваркой под флюсом, следует вырезать и затем вновь заварить. Допускается такие соединения после зачистки от шлака доварить ручной сваркой многослойными швами, поручая такую работу сварщикам высокой квалификации. Стыковые соединения стержней, выполнявшиеся любыми другими способами сварки, следует очистить от шлака, предварительно подогреть и тщательно заварить.
4.98. Для соединений стержней, выполняемых при низких температурах с накладками или с нахлесткой, а также при сварке элементов закладных деталей, вырубку дефектов в швах следует выполнять после подогрева участка сварного соединения до температуры 200 - 250 °C. Заварку дефектного участка следует производить также после подогрева.
4.99. Полуавтоматическую и ручную дуговую сварку протяженными швами плоских элементов закладных и соединительных деталей следует выполнять в соответствии с главой СНиП III-18-75 "Металлические конструкции".
Требования к сварке элементов закладных деталей, защищенных слоем цинка
4.100. Оцинкованные стальные элементы закладных и соединительных деталей, собираемые внахлестку или втавр, должны прилегать плотно друг к другу. Зазор между свариваемыми плоскими элементами не должен превышать 0,5 мм. При толщине сопрягаемых оцинкованных элементов более 12 мм следует обеспечить зазор в местах наложения швов не более 1,5 мм.
4.101. Сварку оцинкованных стальных элементов закладных деталей следует производить при максимальной силе тока, указанной в табл. 31. Сварку, как правило, следует выполнять электродами с фтористо-кальциевым или рутиловым покрытиями, выбираемыми в соответствии с табл. 12 Прил. 2.
4.102. Монтажные швы и места с нарушенным при сварке цинковым покрытием следует защищать путем металлизации или протекторными обмазками в соответствии с указаниями проекта.
5. КОНТРОЛЬ КАЧЕСТВА СВАРНЫХ СОЕДИНЕНИЙ АРМАТУРЫ И ЗАКЛАДНЫХ ДЕТАЛЕЙ
5.1 Контроль качества сварных соединений должен быть комплексным и включать в себя:
входной контроль качества материалов и деталей;
контроль состояния сварочного оборудования, инструмента и приспособлений;
операционный контроль качества сварных соединений;
приемочный контроль качества сварных соединений.
5.2. Входной контроль, контроль состояния оборудования, инструмента и приспособлений, а также операционный контроль должны осуществлять инженерно-технические работники, непосредственно руководящие сварочными работами, с привлечением работников лабораторий и специалистов отделов главного механика или главного энергетика, а приемочный контроль - отделы технического контроля (на заводах), а на строительной площадке - органы технического надзора заказчика с участием представителя подрядчика (мастера или производителя работ).
5.3. Качество свариваемых материалов и деталей (арматурной, листовой, полосовой и профильной стали, закладных и соединительных деталей) следует считать удовлетворительным и они могут быть подвергнуты сварке, если:
класс арматуры и марка стали соответствуют указанным в проекте;
диаметры арматуры, толщины листов, полос и размеры профильного проката, установленные путем замеров, не отличаются от указанных в проекте и не выходят за пределы допусков, регламентированных государственными стандартами или техническими условиями;
отсутствуют дефекты арматуры, закладных и соединительных деталей: трещины, расслоения, рваные и зазубренные кромки или торцы, смятие кромок или торцов на глубину более 0,1 толщины элемента или диаметра стержня;
поверхности и кромки деталей, подлежащие сварке, очищены от бетона.
5.4. При возникновении сомнений в правильности данных, указанных в сертификатах, листовая, полосовая, профильная сталь и арматура должны подвергаться внешнему осмотру и контрольным механическим испытаниям. При необходимости уточнить марку стали следует произвести ее химический анализ. Механические испытания и химический анализ стали импортной арматуры производят во всех случаях вне зависимости от наличия сертификата. Порядок отбора образцов для контрольных механических испытаний, а также методика отбора проб для определения химического состава стали должны приниматься по ГОСТ 5781-75, ГОСТ 5.1459-72* и ГОСТ 10884-71.
Сталь, поступившая без сертификата, а также импортная арматурная сталь может быть подвергнута сварке по технологии, предусмотренной настоящей Инструкцией, если результаты механических испытаний и химического анализа не выходят за браковочные значения, установленные стандартами и техническими условиями для марок стали и класса арматуры, предусмотренных проектом.
5.5. При несоблюдении требований, предусмотренных пп. 5.3 и 5.4, вопрос о возможности использования материалов и деталей, подлежащих сварке, в каждом отдельном случае должен решаться особо и согласовываться с проектной организацией.
5.6 Контроль качества сварочных материалов заключается в проверке соответствия:
марки и диаметра сварочной проволоки, типа, марки и диаметра электродов, а также марки флюса указанным в проекте и требованиям настоящей Инструкции;
внешнего вида, размеров и диаметра сварочных электродов требованиям действующих государственных стандартов;
условий хранения сварочной проволоки и электродов, а также режимов прокалки электродов и флюса требованиям настоящей Инструкции.
5.7. Контролем состояния сварочного оборудования, инструмента и приспособлений устанавливается соответствие их требованиям настоящей Инструкции и возможность выполнения с их помощью заданной технологии сварки.
5.8. Операционный контроль качества сварных соединений должен производиться на всех этапах их выполнения и включать проверку:
качества подготовки арматуры и закладных деталей к сварке;
правильности выбора и соблюдения режима сварки;
качества сварных соединений в процессе их выполнения.
5.9. Качество подготовки арматуры и элементов закладных деталей к сварке, а также качество их сборки следует проверять периодически, но не реже двух раз в смену, путем осмотра и соответствующих обмеров. Осмотру и обмеру при каждой проверке должно быть подвергнуто не менее пяти подготовленных к сварке стержней или элементов закладных деталей.
Если при проверке окажется, что качество подготовки хотя бы одного стержня, элемента закладной детали или точность их сборки не отвечают требованиям настоящей Инструкции, все подготовленные к сварке в эту смену элементы подлежат осмотру, обмеру и при необходимости исправлению.
5.10. Подготовку арматуры или элементов закладных деталей следует считать доброкачественной, а сборку их в месте соединения точной, если:
концы и торцы стержней, кромки элементов закладных деталей обрезаны, разделаны и зачищены в соответствии с требованиями настоящей Инструкции;
величина зазора между торцами арматурных стержней не выходит за пределы, установленные настоящей Инструкцией;
стальные скобы-подкладки и накладки, а также круглые накладки зачищены до чистого металла и имеют заданные размеры;
расположение осей свариваемых встык стержней, расположение инвентарных форм, стальных скоб-подкладок и накладок, а также круглых накладок, длина нахлестки соответствуют предусмотренным проектом и настоящей Инструкцией;
количество прихваток, с помощью которых произведена сборка свариваемых элементов арматуры и закладных деталей, их расположение и размеры соответствуют приведенным в настоящей Инструкции; причем прихватки должны быть очищены от шлака;
зазор между стержнями арматуры и элементами закладных деталей при сборке под дуговую сварку с нахлесткой не превышает 1 мм;
форма кромок и размеры зазоров при сборке элементов закладных деталей и соединительных деталей под сварку соответствуют требуемым по ГОСТ 5264-69.
Допускаемые отклонения размеров арматурных изделий, закладных деталей и элементов сварных соединений от проектных не должны превышать величин, установленных ГОСТ 10922-75.
5.11. Правильность выбора режима сварки должна контролироваться путем осмотра, обмера и механических испытаний на прочность пробных образцов сварных соединений, изготовленных при выбранном режиме. Пробные образцы следует изготовлять в количестве трех штук до начала сварки деловых соединений. Элементы образцов сварных соединений по материалу, диаметру или толщине должны точно повторять элементы деловых соединений. Условия сборки и сварки пробных образцов (оборудование, приспособления, сварочные материалы, положение в пространстве, внешняя среда и т.п.) должны соответствовать условиям сборки и сварки деловых соединений. Конструкцию пробных образцов и их размеры следует принимать согласно указаниям ГОСТ 10922-75.
5.12. При сварке на выбранном режиме конструктивные элементы соединений должны иметь вид и размеры, приведенные в табл. 1 настоящей Инструкции, и отвечать техническим требованиям, установленным ГОСТ 10922-75.
5.13. Если хотя бы один из трех образцов, изготовленных при выбранном режиме сварки, в результате внешнего осмотра не будет удовлетворять требованиям, приведенным в п. 5.12, или иметь дефекты, перечисленные в Прил. 3, режим сварки должен быть уточнен. При новом режиме должны быть сварены заново три пробных образца для повторного их обследования. При удовлетворительных результатах внешнего осмотра пробных образцов их следует подвергнуть механическим испытаниям.
5.14. Внешний осмотр и механические испытания пробных образцов должны проводиться по методике, установленной ГОСТ 10922-75.
5.15. При правильно выбранном режиме сварки пробные образцы, испытанные на растяжение, срез или отрыв, должны выдерживать контрольную нагрузку P_{\text{к}} , кгс, определяемую по формуле P_{\text{к}} = F_{\text{а}}\sigma_{\text{в}} , где F_{\text{а}} - номинальная или фактическая (в случае поставки арматуры с отрицательными допусками) площадь поперечного сечения стержня, по оси которого действует контрольная нагрузка, мм2; \sigma_{\text{в}} - временное сопротивление арматурной стали разрыву, кгс/мм2, по ГОСТ 5781-75.
Для обыкновенной арматурной проволоки классов В-I и Вр-I разрывное усилие должно соответствовать требованиям ТУ 14-4-537-74, ТУ 14-4-723-76 и ТУ 14-4-659-75.
В пробных образцах стыковых соединений стержней различного диаметра \sigma_{\text{В}} следует принимать для стержней меньшего диаметра.
5.16. В случае разрушения хотя бы одного из трех пробных образцов при нагрузке меньшей, чем указано в п. 5.15, при выбранном режиме сварки должно быть изготовлено и затем испытано удвоенное (6 шт.) количество пробных образцов. Если и в этом случае хотя бы один из образцов разрушится при нагрузке, ниже указанной в п. 5.15, следует откорректировать режим сварки с учетом требований Прил. 3, изготовить три пробных образца и вновь подвергнуть их внешнему осмотру и испытанию на прочность.
5.17. Контроль качества сварных соединений в процессе их выполнения должен осуществляться не реже двух раз в смену путем осмотра и обмера швов и соединений по методике, установленной ГОСТ 10922-75. Для осмотра и обмера должны быть выбраны три соединения, худшие по внешнему виду из числа выполненных. Выбранные соединения должны быть очищены от загрязнений, шлака и брызг.
При несоответствии хотя бы одного из образцов требованиям п. 5.12 настоящей Инструкции работы по сварке должны быть прерваны, а дефектные швы и соединения исправлены.
Сварочные работы, прерванные вследствие обнаружения дефектов в сварных соединениях, могут быть продолжены только после выявления и устранения причин возникновения дефектов в соединениях.
5.18. Качество сварных соединений при приемочном контроле должно определяться по результатам их осмотра, обмера и механических испытаний на прочность контрольных образцов этих соединений, отбираемых из партий готовых арматурных изделий, закладных деталей или соединений. Правила отбора контрольных образцов сварных соединений, методы их испытаний и правила приемки установлены ГОСТ 10922-75.
При приемочном контроле качества стыковых соединений одиночных стержней, выполненных сваркой ванной, ванно-шовной и многослойными швами, а также тавровых соединений закладных деталей, выполненных сваркой под флюсом, механические испытания контрольных образцов на прочность могут быть заменены ультразвуковой дефектоскопией соединений.
СИСТЕМА ОЦЕНКИ ЭКСПЛУАТАЦИОННОЙ НАДЕЖНОСТИ СВАРНОГО
СОЕДИНЕНИЯ В ЗАВИСИМОСТИ ОТ ХАРАКТЕРА НАГРУЖЕНИЯ,
ТЕМПЕРАТУРНЫХ УСЛОВИЙ РАБОТЫ И СВАРИВАЕМОСТИ
АРМАТУРНОЙ СТАЛИ
при статических нагрузках (в таблице обозначены знаком  );
"5" - сварное соединение равнопрочно с исходным металлом (гарантируется разрушение по основному металлу);
"4" - прочность сварного соединения не ниже нормируемой для исходного металла по ГОСТ 380-71* и ГОСТ 5781-75;
"3" - прочность сварного соединения не ниже нормируемой для сварных соединений по ГОСТ 10922-75;
при многократно повторяющихся нагрузках (в таблице обозначены знаком 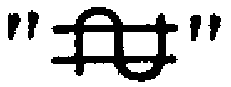 );
"5" - возможность применения коэффициентов условий работы по группе I (СНиП II-21-75, табл. 26);
Сварные соединения, оцененные баллом "2", к применению не допускаются (существующая технология сварки при данных условиях работы соединения не обеспечивает требуемых механических свойств сварных соединений).
Прочерки в таблице означают, что для определенных марок и диаметров стали данный технологический процесс нецелесообразен или не разработан.
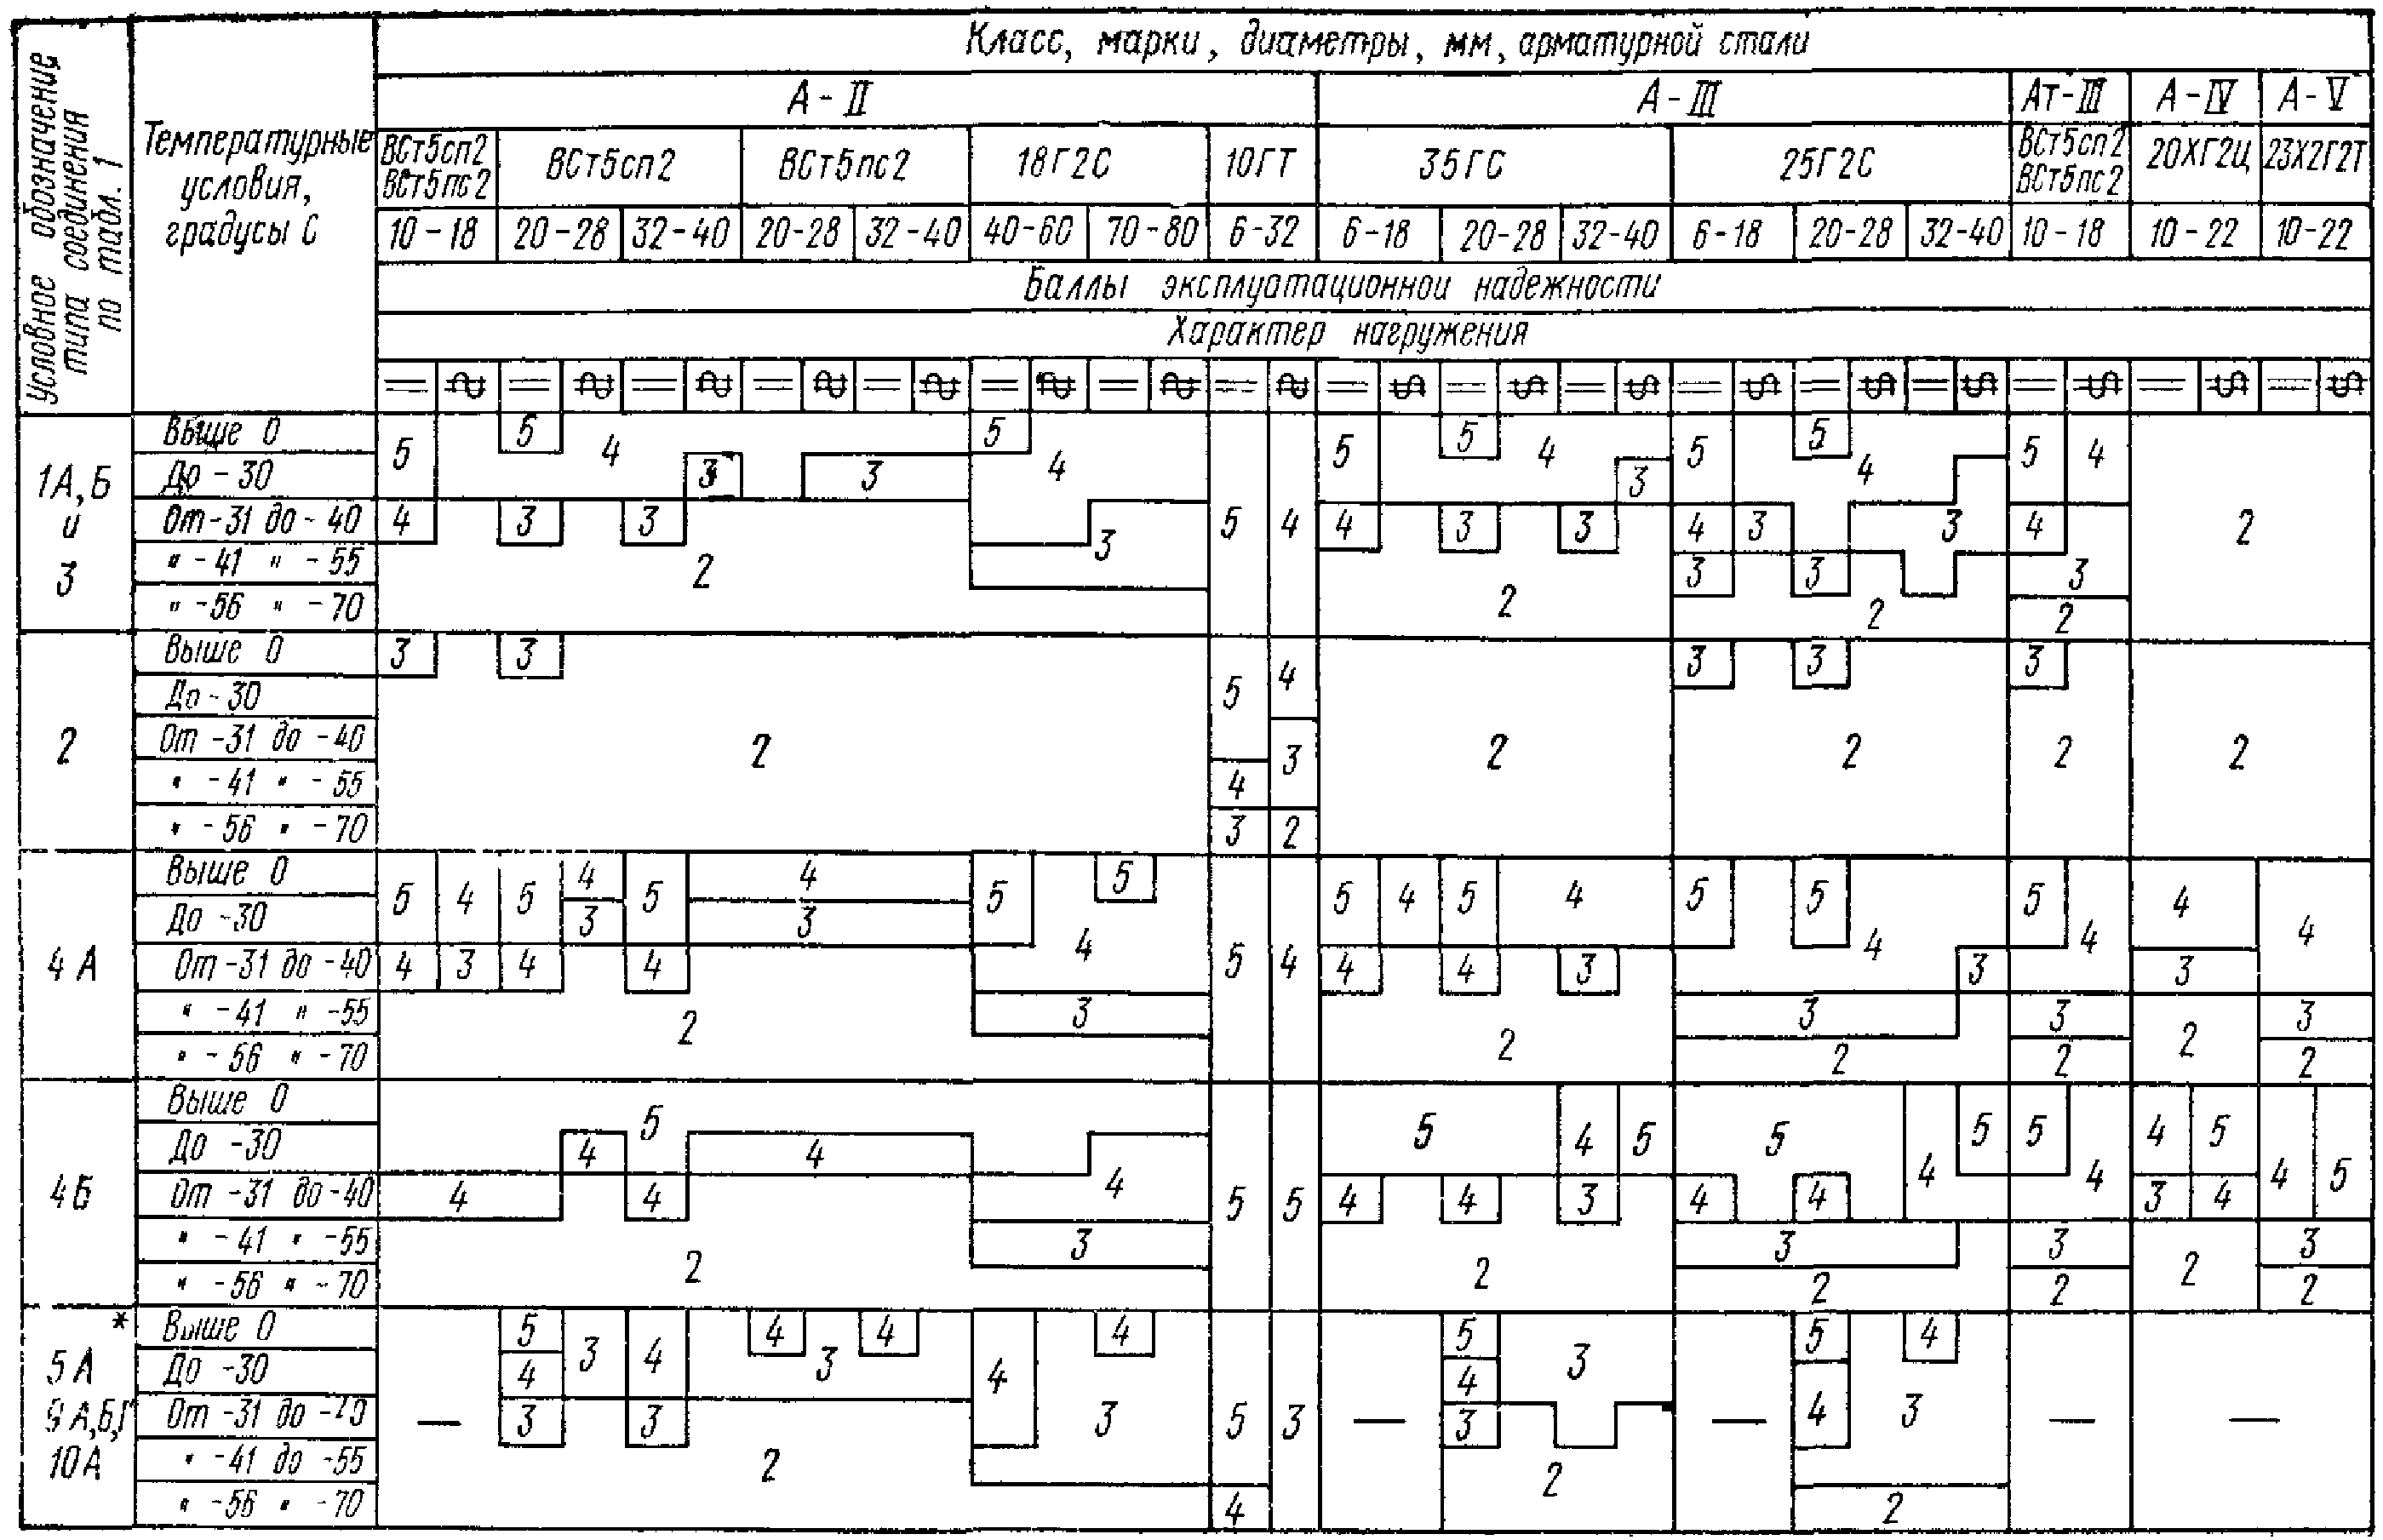
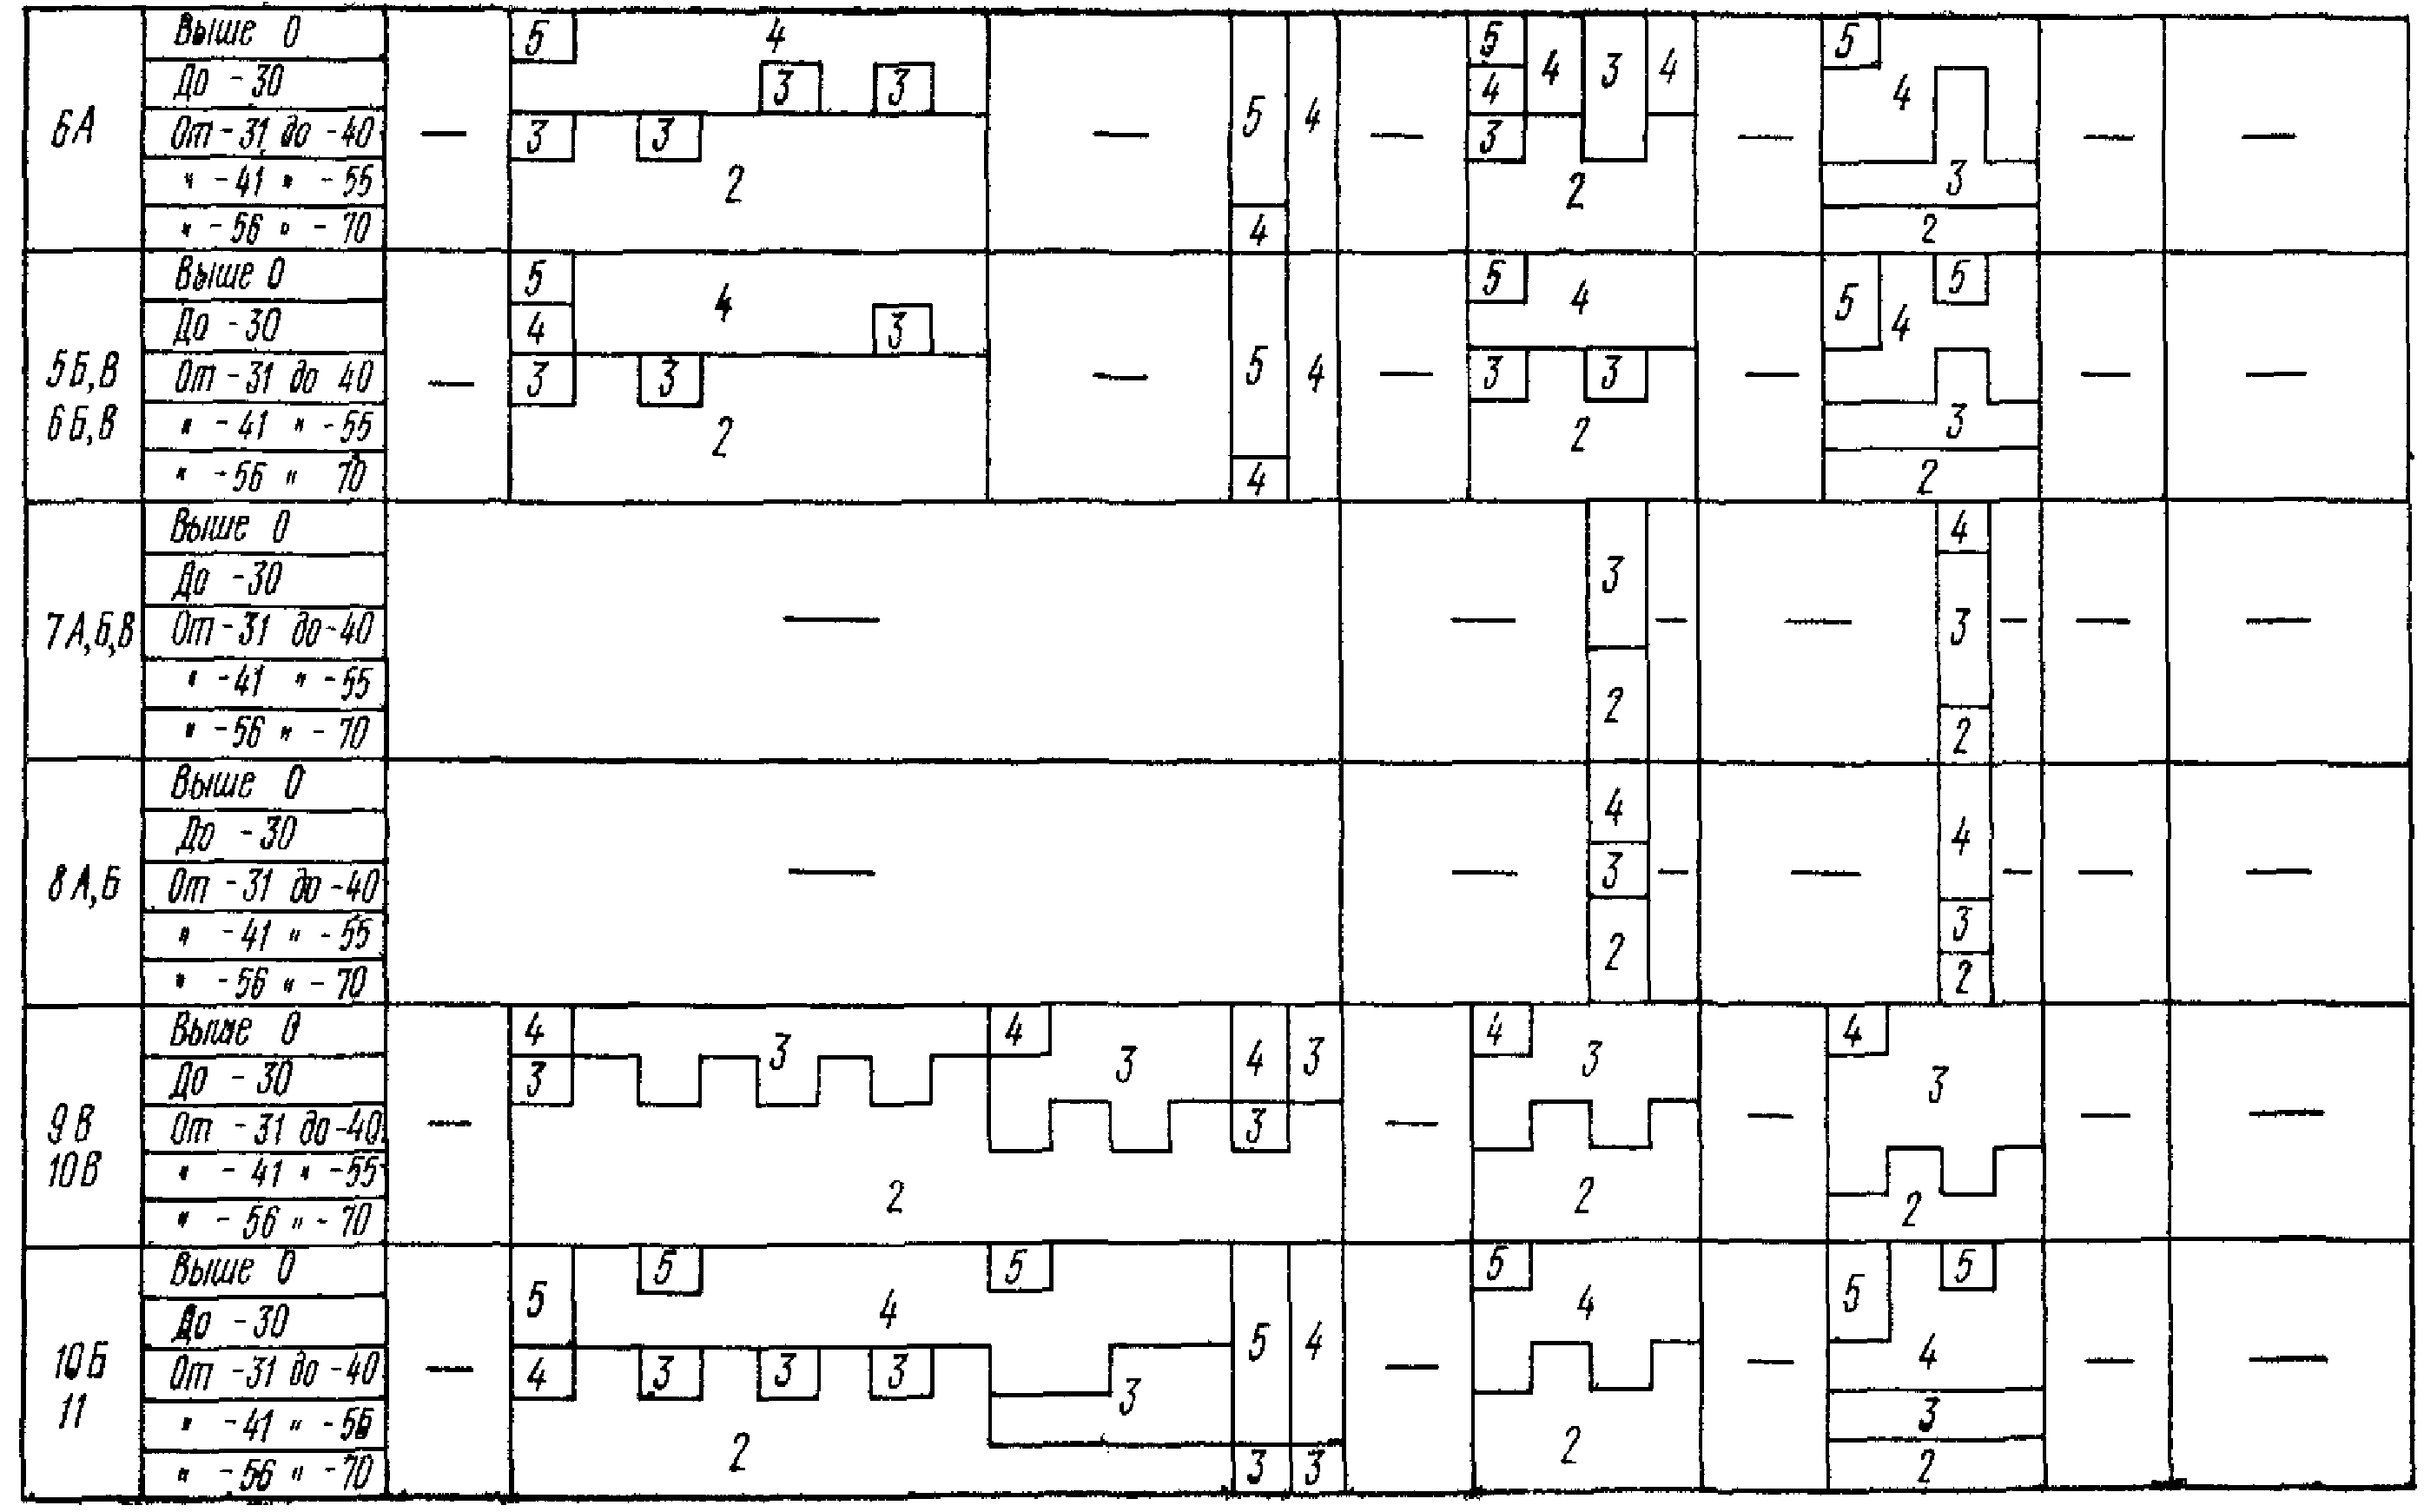
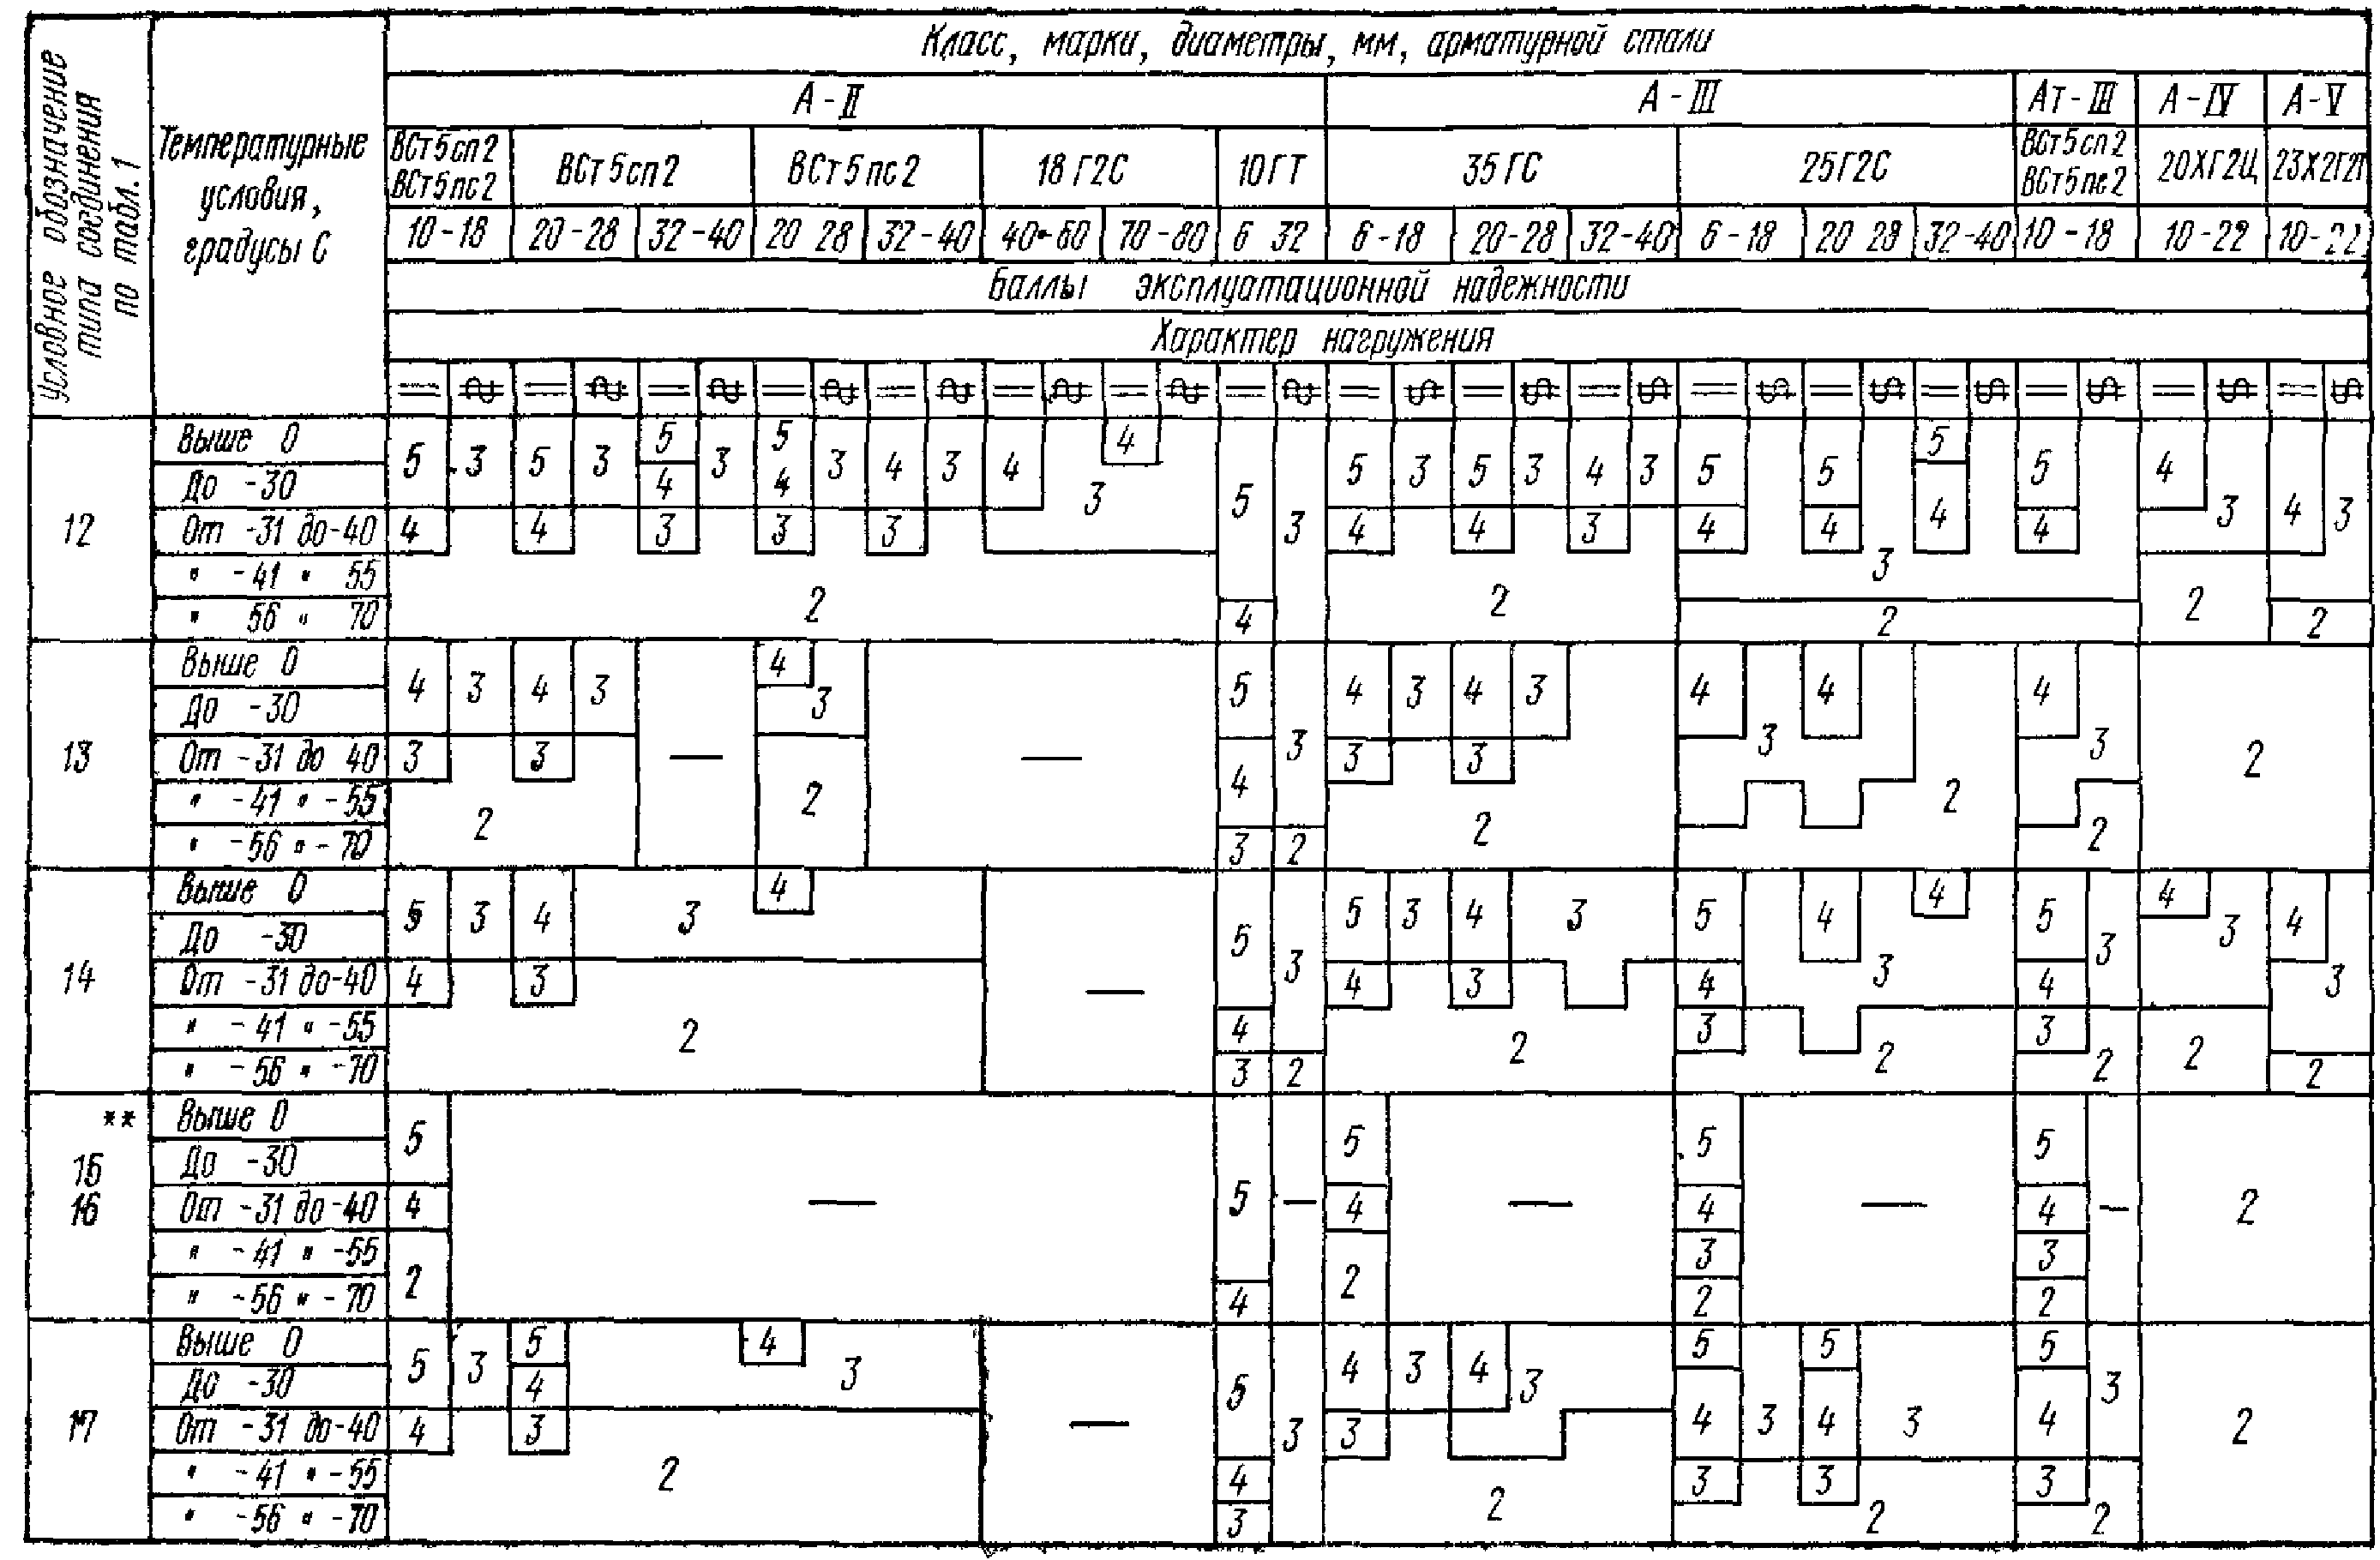
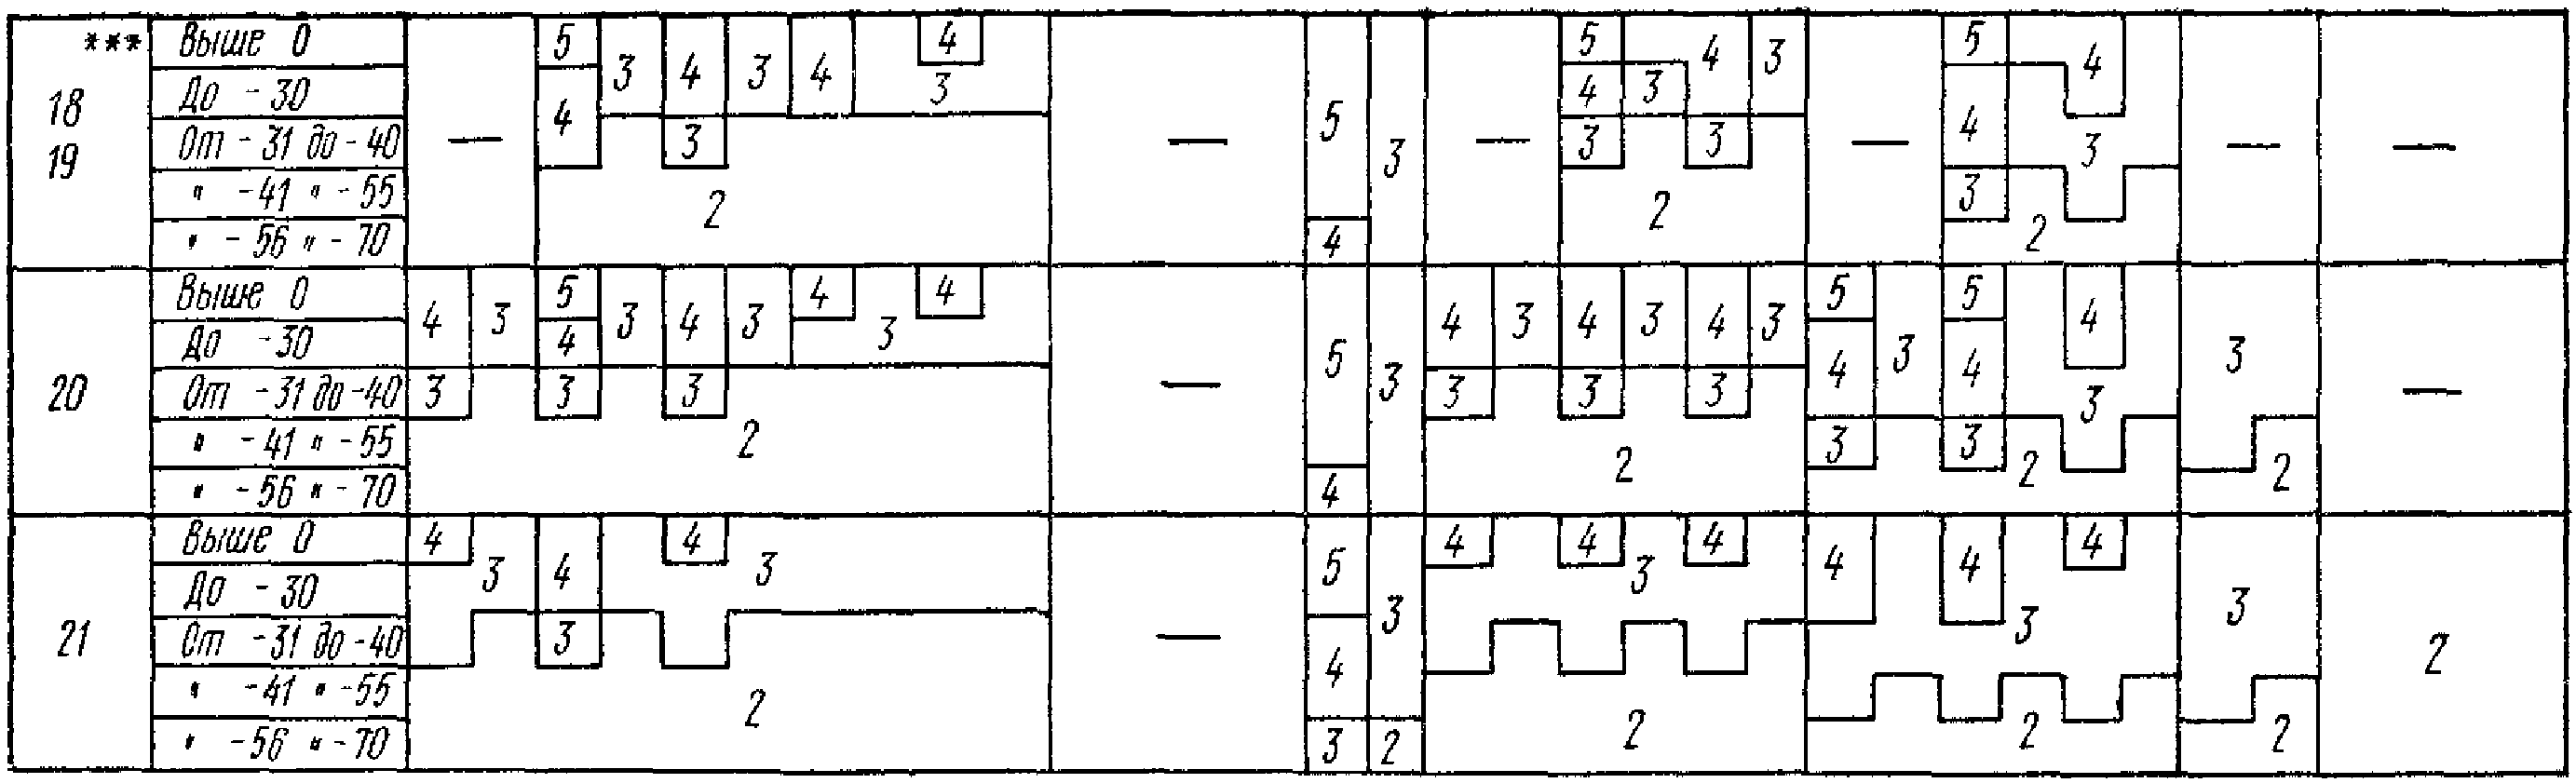
<*> для стали марки 18Г2С оцениваются только соединения типа 9Г.
<**> Оцениваются соединения со стержнями, диаметры которых указаны в табл. 1 основного текста.
<***> Соединения типа 18 со стержнями диаметром 16 и 18 оцениваются так же, как соединения со стержнями диаметром 20 - 28 мм. Оценка соединений типа 19 приведена только для стержней класса А-III диаметром 32 - 40 мм, работающих при статических нагрузках.
Типы и технические возможности серийных специализированных многоточечных машин для контактной точечной сварки плоских сеток и каркасов
| Конструктивные параметры | Типы машин | ||||||
| арматурных изделий | АТМС-14 x 75-7-1 АТМС-14 x 75-7-2 | МТМС-10 x 35 | МТМ-32 | МТМ-09 | МТМ-38 | МТМК-3 x 100 | МТМ-35 |
| Ширина (габаритная), мм | 800 - 3800 | 800 - 2000 | 1050 - 3050 | 120 - 600 | 80 - 440 | 115 - 775 | 140 - 1200 |
| Максимальная длина (габаритная), мм | 12000 | 7200 | - | - | - | - | - |
| Количество продольных стержней, шт. | До 36 | До 20 | До 16 | 2 - 4 | 2 | 2 - 6 | 2 - 8 |
| Шаг продольных стержней, мм | 100 - 300 | 100 - 250 | 200 | 100 - 570 | 40 - 400 | 75 - 725 | 100 - 1100 |
| То же, поперечных стержней, мм | 100 - 300 | 100 - 350 | 100, 200, 300, 600 | 80 - 600 | 50 - 400 | 100 - 400 | 100 - 600 |
| Количество переменных шагов между поперечными стержнями | 2 (модель 7 - 2) | - | - | 3 | 2 | 2 | 2 |
| Класс арматуры | В-I, Вр-I, А-I | А-I, А-II, А-III, Ат-III | В-I, Вр-I, А-I | В-I | Вр-I, А-I, А-II, А-III, Ат-III | ||
| Диаметр продольных стержней (d ), мм н | 3 - 12 | 3 - 8 | 12 - 32 | 3 - 8 | 3 - 18 | 5 - 25 | 12 - 40 |
| То же, поперечных стержней (d'), мм н | 3 - 10 | 3 - 6 | 8 - 14 | 3 - 8 | 3 - 8 | 4 - 12 | 6 - 14 |
| Длина свободных концов продольных стержней, мм | 30 - 150 | 50 - 175 | d' н --- + d >= 20 2 н | 30 - 300 | d' н --- + d >= 20 2 н | ||
| То же, поперечных стержней, мм | d н --- + d' >= 20 2 н | ||||||
Примечания. 1. При сварке сеток на машине типа АТМС-14 x 75-7-2 переменный шаг поперечных стержней составляет 60 - 220 мм или 140 - 300 мм.
2. При сварке каркасов на машине МТМ-09 возможно применение мерных продольных стержней диаметром до 16 мм. При этом не будет обеспечена приварка трех последних поперечных стержней.
3. Все машины, перечисленные в таблице, за исключением МТМ-32, выпускаются ленинградским заводом "Электрик". Машина МТМ-32 выпускается Псковским заводом ТЭСО.
Типы и технические возможности одноточечных машин общего назначения, применяемых для сварки плоских сеток и каркасов, а также закладных деталей
| Конструктивные параметры арматурных изделий | Типы машин | |||||||||
| МТ-1207, МТ-1210, МТ-1217 | МТ-1607, МТ-1610, МТ-1613, МТ-1617 | МТ-2507, МТ-2510, МТ-2517 | ||||||||
| Ширина (габаритная), мм | <= 500 | <= 500 | <= 500 | |||||||
| Класс и диаметры, мм, арматуры | поперечной В-I, А-I | 5 - 22 | 5 - 18 | 5 - 10 | 6 - 28 | 6 - 22 | 6 - 18 | 8 - 40 | 8 - 40 | |
| в сетках и каркасах | при сварке с продольной А-I, А-II, А-III, Ат-III | 5 - 22 | 5 - 36 | 5 - 40 | 6 - 28 | 6 - 40 | 6 - 50 | 8 - 40 | 8 - 50 | |
| поперечной А-II, А-III, Ат-III, Вр-I | 5 - 14 | 5 - 10 | 5 - 8 | 5 - 18 | 5 - 14 | 5 - 10 | 6 - 25 | 6 - 20 | 6 - 16 | |
| при сварке с продольной тех же классов | 5 - 14 | 5 - 20 | 5 - 28 | 5 - 18 | 5 - 28 | 5 - 40 | 6 - 25 | 6 - 40 | 6 - 50 | |
| Класс и диаметры, | А-I | 6 - 14 | 6 - 16 | 8 - 16 | ||||||
| мм, арматуры в закладных деталях | А-II, А-III, Ат-III | 6 - 10 | 6 - 14 | 6 - 16 | ||||||
| Конструктивные параметры арматурных изделий | Типы машин | ||||||||
| МТ-4001, МТ-4017 | МТП-150/1200 | МТП-200/1200, МТП-2002 | |||||||
| Ширина (габаритная), мм | <= 500 | <= 1200 | <= 1200 | ||||||
| Класс и диаметры, мм, арматуры | поперечной В-I, А-I | 12 - 40 | 5 - 28 | 5 - 22 | 5 - 18 | 6 - 32 | 6 - 25 | 6 - 20 | |
| в сетках и каркасах | при сварке с продольной А-I, А-II, А-III, Ат-III | 12 - 50 | 5 - 28 | 5 - 36 | 5 - 50 | 6 - 32 | 6 - 40 | 6 - 50 | |
| поперечной А-II, А-III, Ат-III, Вр-I | 10 - 40 | 10 - 32 | 5 - 18 | 5 - 14 | 5 - 10 | 5 - 20 | 5 - 16 | 5 - 10 | |
| при сварке с продольной тех же классов | 10 - 40 | 10 - 50 | 5 - 18 | 5 - 28 | 5 - 40 | 5 - 20 | 5 - 28 | 5 - 40 | |
Примечания. 1. При сварке арматурных изделий с поворотом на 180° их ширина может быть увеличена в 2 раза.
2. Длина арматурных изделий, количество продольных и поперечных стержней или анкеров в закладной детали не зависит от конструкции машины.
3. Все машины изготавливаются ленинградским заводом "Электрик".
4. Рельефную сварку элементов закладных деталей допускается выполнять на прессах типов МР-2507, МР-2517 и др.
Типы и технические возможности подвесных сварочных машин
| Тип машин | Конструктивные параметры сеток или каркасов | |||||||
| Класс арматурных стержней | Максимальный диаметр тонкого стержня, мм, в соединениях с отношением диаметров | Минимальный размер ячейки, мм, при использовании клещей типа | ||||||
| тонкого | толстого | 1 | 0,5 | 0,33 | 0,25 | |||
| МТПП-75, МТПГ-75 | А-I, В-I | А-I, В-I, Вр-I, А-II, А-III, Ат-III | 14 | 10 | 6 | 5 | КТП-1 - 70 x 110 | |
| МТП-806, МТП-807 | Вр-I, А-II, А-III, Ат-III | 10 | 8 | 5 | 4 | КТГ-75-5 КТГ-75-3-1 | > 60 x 70 | |
| МТПГ-150-2 | А-I, В-I | 20 | 16 | 12 | 8 | КТГ-12-2-4 (5) - 60 x 60 | ||
| МТП-1203 | Вр-I, А-II, А-III, Ат-III | 14 | 10 | 6 | 5 | КТГ-12-2-1 (2) - 70 x 120 КТГ-12-3-1 (2) - 250 x 300 | ||
| КТ-601 | А-I, В-I | 12 | 8 | 5 | 4 | 60 x 70 | ||
| Вр-I, А-II, А-III, Ат-III | 10 | 8 | 4 | 3 | ||||
| КТ-801 | А-I, В-I | 14 | 10 | 6 | 5 | 120 x 150 | ||
| Вр-I, А-II, А-III, Ат-III | 12 | 8 | 5 | 4 | ||||
| К-243В | А-I, В-I | 28 | 20 | 14 | 10 | 75 x 75 (в вертикальной плоскости) | ||
| Вр-I, А-II, А-III, Ат-III | 22 | 18 | 14 | 10 | 75 x 120 (в горизонтальной плоскости) | |||
Примечание. Машины МТПП-75, МТПГ-75, МТП-806, МТП-807, МТПГ-150-2, МТПГ-1203 изготавливаются ленинградским заводом "Электрик"; КТ-601, КТ-801, К-243В - Каховским заводом ЭСО.
Типы, технические возможности и заводы - изготовители контактных стыковых машин для сварки арматуры
| Тип машин | Завод-изготовитель | Диаметр, мм, свариваемых стержней классов | ||
| А-I | А-II, А-III | А-IV, А-V, Ат-III | ||
| МС-1202 | "Искра", р/п Новоуткинск Свердловской обл. | 10 - 25 | 10 - 22 | 10 - 16 |
| МС-1602 | 10 - 32 | 10 - 28 | 10 - 20 | |
| МС-2008 | Каховский завод ЭСО | 14 - 40 | 14 - 40 | 12 - 22 |
Технические характеристики полуавтоматов, рекомендуемых для сварки арматуры
| Марка полуавтомата | Диаметр электродной проволоки, мм | Скорость подачи проволоки, м/ч | Длина подающего шланга, м | Масса полуавтомата, кг | Масса шкафа управления | |
| сплошного сечения | порошковой | |||||
Полуавтоматы для ванной сварки и сварки открытой дугой
| А-1530 | 1,6 - 2 | 2 - 3 | 200 - 1000 | 3 | 20 | - | Опытный завод ИЭС им. Патона |
| А-1035М | 1,6 - 3 | 58 - 582 | 3,5 | 25,5 <*> | 25 | То же | |
| А-1114М | - | 106 - 428 | 1,6 | 10,5 <**> | - | Опытный завод ИЭС им. Патона | |
| А-765 | 1,6 - 3 | 115 - 750 | 3,5 | 17 | 23 | Новоуткинский з-д "Искра" | |
| А-1197 А-1230 | 1,6 - 3,5 | 118 - 785 | 3,5 | 35 | 25 | Каховский з-д ЭСО, Павлоградский химмаш, з-д им. 300-летия воссоединения Украины с Россией |
Полуавтоматы для сварки в среде CO 2
| ПДГ-601 ПДГ-502 | 1,2 - 2,5 | - | 120 - 1200 | 3 | - 13,5 | 30 | Завод "Искра" Ленинградский з-д |
| ПДГ-503 ПДГ-302-1 | 1,2 - 2 | - 5 | "Электрик" То же " |
Типы и технические возможности сварочных выпрямителей
| Марка выпрямителя | Пределы регулирования | Завод-изготовитель | |||
| сварочного тока А | напряжения, В | ||||
| жесткая характеристика | падающая характеристика | жесткая характеристика | падающая характеристика | ||
| ВДУ-1601 | 500 - 1600 | 600 - 1600 | 26 - 66 | 30 - 66 | Ленинградский з-д "Электрик" |
| ВДУ-1001 | 600 - 1000 | 300 - 1000 | 24 - 66 | 26 - 56 | То же |
| ВДУ-504(-1) | 100 - 500 | 70 - 500 | 18 - 50 | 24 - 55 | Калининградский з-д "Электрик" |
| ВДУ-305 | 50 - 315 | 20 - 315 | 16 - 38 | 20,8 - 32,6 | Кокандский з-д |
| ВДМ-1601 | 1600 <*> | - | 60 <*> | - | Ленинградский з-д "Электрик" |
| ВДГМ-1602-2 | 1600 <*> | - | 50 <*> | - | То же |
| ВКСМ-1000-1 | 1000 <*> | - | 60 <*> | - | " |
| ВДГ-1001 ВДГ-601 | 300 - 1000 100 - 700 | - - | 24 - 66 18 - 66 | - - | " Вильнюсский з-д ЭСО |
| ВС-600 <**> | До 600 | - | До 40 | - | Днепропетровский з-д шахтной автоматики |
| ВДГ-505 | 100 - 500 | - | 18 - 40 | - | Тбилисский з-д ЭСО |
| ВДГ-302 | 50 - 315 | - | 16 - 38 | - | Симферопольский электромашиностроительный завод |
| ВДГ-301 | 40 - 300 | - | 15 - 32 | - | То же |
| ВКС-500-1 | - | 90 - 550 | До 40 | До 40 | Тбилисский з-д ЭСО |
| ВД-502-УЗ | - | 50 - 500 | - | 22 - 40 | То же |
| ВД-303 | - | 50 - 300 | - | До 32 | Вильнюсский з-д ЭСО |
| ВД-301 | - | 40 - 315 | - | 21,6 - 32,6 | То же |
<*> Номинальные сварочные токи и напряжения.
<**> Выпрямители могут эксплуатироваться только при положительных температурах.
Примечание. При использовании выпрямителей с жесткой характеристикой и большой мощности для ручной дуговой сварки каждый сварочный пост следует включать через балластные реостаты типов РБ-301, РБГ-201, РБГ-401 и РБГ-601, обеспечивающие соответственно номинальные токи поста 315, 250, 400 и 630 А.
Типы и технические возможности сварочных генераторов
| Марка преобразователя или агрегата | Пределы регулирования сварочного тока, А | Номинальное рабочее напряжение, | Завод-изготовитель | |
| жесткая хар-ка | крутопадающая хар-ка | В | ||
| ПСУ-500-2 | 60 - 500 | 120 - 500 | 40 | Тбилисский з-д ЭСО |
| ПСО-500 | - | 65 - 500 | 40 | То же |
| ПД-501 ПД-305 | - - | 165 - 500 40 - 350 | - 32 | " Новоуткинский з-д ЭСО |
| ПСО-300-3 ПСГ-500-1 | - 60 - 500 | 115 - 315 - | 32 40 | Вильнюсский з-д ЭСО То же |
| АСД-3-1 | ||||
| АСДП-500 АСДП-500Г-3М | - 100 - 300 | 120 - 500 - | 40 55 | Тбилисский з-д ЭСО То же |
| АДБ-306 | - | 115 - 315 | 32 | Вильнюсский з-д ЭСО |
| АДБ-309, | - | 15 - 315 | 32 | То же |
| АДБ-311 | ||||
| АДБ-318 АДД-305 | - - | 40 - 360 60 - 350 | 32 32,6 | " Дагестанский электромашзавод |
| АДД-308, | - | 40 - 350 | 32 | То же |
| АДД-309 | ||||
| АДД-304 | - | 100 - 250 | 30 | " |
| АСД-300М АСБ-300М, | - - | 100 - 300 100 - 300 | 32 32 | " Новоуткинский з-д |
| АСБ-300-7 | "Искра" | |||
Типы и технические возможности сварочных трансформаторов
| Марка трансформатора | Пределы регулирования сварочного тока, А | Номинальное рабочее напряжение, В | Завод-изготовитель |
|---|---|---|---|
| ТД-500 | 90 - 650 | 30 | Вильнюсский з-д ЭСО |
| ТДФ-1001 | 400 - 1200 | 44 | То же |
| ТДФ-1600 | 600 - 1800 | 60 | " |
| СТН-450 | 80 - 800 | 30 | " |
| ТД-300 ТД-306 | 60 - 380 90 - 300 | 30 30 | " Сальянский з-д ЭСО |
| ТСП-2 | 90 - 330 | 30 | З-д "Ташэлектромаш" |
| ТД-502-УЗ | 100 - 560 | 40 | То же |
| ТРМК-1000-I | 400 - 1200 | 50 | Каховский з-д ЭСО |
Медные сплавы для электродов контактных машин
| Материал | Сортамент | Номер технических условий на поставку | Завод-изготовитель | Основное назначение |
|---|---|---|---|---|
| Никельбериллиевая бронза БрНБТ | Плиты толщиной 10 - 77 мм | ТУ 48-21-92-72 | - | Для губок стыковых машин |
| Хромовая бронза БрХ | Прутки тянутые диаметром 5 - 50 мм, прессованные диаметром 30 - 100 мм | ТУ 48-21-165-72 | - | Для электродов точечных машин |
| Хромоциркониевая бронза БрХЦр06-0,05 | - | ТУ 48-21-242-73 | "Красный выборжец", г. Ленинград | То же |
Характеристики сварочных проволок сплошного сечения
| Марка проволоки | Диаметр проволоки, мм | Условия расплавления | Механические свойства наплавленного металла | а при к +20 °C, кгс x м/см2 | альфа, град | |||
| сигма , В кгс/мм2 | сигма , Т кгс/мм2 | дельта, % | пси, % | |||||
| Св-08А | 2 | При сварке в ванном режиме | 40 | 20,7 | 29 | 59 | 9,5 | 180 |
| Св-08ГА | То же | 46,8 | 28,9 | 21,2 | 55,3 | 7,9 | 180 | |
| Св-10ГА | " | 48,5 | 31,5 | 25,1 | 61,9 | 3,6 | - | |
| Св-10Г2 | " | 50,4 | 32,6 | 21,5 | 53,9 | 3,6 | - | |
| Св-08ГС Св-08Г2С | " При сварке в ванном режиме | 59,4 61 | 36 39 | 23,7 28 | 43 52 | 3,7 6,9 | - 140 | |
| Св-20ГСТЮА | 1,6 | При сварке многослойными | 55 | 42 | 16 | - | 7 | 120 |
| Св-15ГСТЮЦА | швами | 50 | 30 | 18 | - | 7,5 | 120 | |
Технические характеристики самозащитных порошковых проволок
| Марка проволоки | Диаметр проволоки, мм | Коэффициент наплавки, г/(А x ч) | Положение сварки |
|---|---|---|---|
| ПП-2ДСК ПП-АН3 ПП-АН7 ПП-АН11 ПП-АН3С СП-2 | 2,35 3 2,3 2 2,4 3 2,35 | 18,5 16,5 21,5 - - - | Все, кроме потолочного Нижнее Все, кроме потолочного Все положения Нижнее " |
Примечание. Приведенные марки проволоки соответствуют типу электродов Э-50А.
Электроды для сварки углеродистых и низколегированных сталей
| Марка электродов | Тип электродов и гарантированные механические свойства наплавленного металла | Род тока | Характеристики плавления электродов | Режим прокалки | Условное обозначение заводовизготовителей <*> | |
| коэффициент наплавки, г/А x ч | расход электродов на 1 кг наплавленного металла, кг | |||||
| АНО-5 | Э42 | Постоянный и переменный | 11 | 1,6 | 180 - 200° в течение 1 ч | 1, 2 |
| АНО-6 | сигма >= 42 кгс/мм2 В дельта >= 18% 5 | То же | 8,5 | 1,7 | - | 1, 2, 3, 18 |
| АНО-17 ВСЦ-4 ОММ-5 <**> | а >= 8 кгс x м/см2 н | " " Постоянный | 11 10 - 10,5 7,2 | - 1,8 1,8 | - - 150° в течение 1 ч | 4 3 1, 3, 5 |
| ЦМ-7 <**> | Постоянный и переменный | 10,6 | 1,8 | - | 1 | |
| УОНИ-13/45 | Э42А | Постоянный (обратная полярность) | 9 - 10 | 1,7 | 350 - 370° в течение 1 ч | 16 |
| УОНИ-13/45а СМ-11 | сигма >= 42 кгс/мм2 В дельта >= 22% 5 а >= 15 кгс x м/см2 н | То же Постоянный (обратная полярность), переменный при U >= 65 В х.х | 8,5 9,5 | - 1,45 | То же 300 - 350° в течение 1 ч | 6, 7, 8 9 |
| УП-1/45 | То же | 10 | 1,8 | 350 - 370° в течение 1 ч | 10, 11 | |
| УП-2/45 | " | 10 | 1,6 | 300 - 350° в течение 1 ч | - | |
| ОЗС-4 | Э46 | Постоянный (прямая полярность) и переменный | 8,5 - 9,2 | 1,65 | 100 - 200° в течение 1 ч | 12, 16 |
| ОЗС-12 МР-3 | сигма >= 46 кгс/мм2 В дельта >= 18% 5 а >= 8 кгс x м/см2 н | Постоянный и переменный То же | 8,0 - 8,5 7,5 - 8,5 | 1,7 1,7 | - 170 - 200° в течение 1,5 ч | 14, 15, 16 7, 16, 17 |
| АНО-4 ОЗС-6 | " Постоянный (обратная полярность) и переменный | 8 - 9 9,5 - 10,5 | 1,7 1,5 | 190 - 200° в течение 0,7 ч 150 - 180° в течение 1 ч | 1, 2, 18 12, 16 | |
| АНО-3 | Постоянный и переменный | 8,5 | 1,6 | 190 - 200° в течение 0,7 ч | 1, 2, 3 | |
| АНО-12 АНО-18 | То же Постоянный и переменный при U >= 55 В х.х | 8,5 10,5 | - - | - 180 - 200° в течение 0,5 - 0,7 ч | 2, 4 2, 4 | |
| УОНИ-13/55К | Э46А сигма >= 46 кгс/мм2 В | Постоянный (обратная полярность) | 9 - 10 | 1,6 | - | 16 |
| ВН-48 УОНИ-13/55 | дельта >= 22% 5 а >= 14 кгс x м/см2 н | Постоянный (обратная полярность) и переменный Постоянный (обратная полярность) | 10,5 - 11,5 9 - 10 | - 1,65 | - 350° в течение 1 ч | 16 7, 16, 17, 19, 20 |
| ОЗС-18 АНО-7 | Э50А | То же " | 9 - 9,5 8,5 - 10 | 1,55 - | - 350° в течение 0,7 ч | 16 18, 4 |
| ДСК-50 | сигма >= 50 кгс/мм2 В дельта >= 20 - 22% 5 а >= 13 - 14 н кгс x м/см2 | Постоянный (обратная полярность) и переменный при U >= 65 В х.х | 10 | 1,4 | 350 - 370° в течение 1 ч | 9 |
| АНО-11 К-5А | То же " | 10 9 | - 1,7 | То же " | 4 21 | |
| АНО-9 УП-1/55 | " " | 9,5 10 | - 1,6 | " " | 4 11, 13 | |
| УОНИ-13/55у | Э55 сигма >= 55 кгс/мм2 В дельта >= 20% 5 а >= 12 кгс x м/см2 н | Постоянный (обратная полярность) и переменный | 9,5 | 1,6 | 300 - 350° в течение 1 ч | 7, 16 |
| УОНИ-13/65 ВСФ-65 | Э60 сигма >= 60 кгс/мм2 В дельта >= 18% 5 а >= 10 кгс x м/см2 н | Постоянный (обратная полярность) То же | 7,5 - 8,5 8,5 - 9,5 | 1,7 1,65 | 400° в течение 1 ч - | 16 8 |
<*> 1 - Завод "Победа труда" (г. Артемовск, Донецкая обл.);
2 - Сталепрокатный завод им. Дзержинского (г. Одесса);
3 - Сулинский металлургический завод (г. Красный Сулин, Ростовская обл.);
5 - Магнитогорский метизно-металлургический завод;
6 - Судостроительный завод им. А.А. Жданова (г. Ленинград);
7 - Лосиноостровский электродный завод (г. Москва);
8 - Орловский сталепрокатный завод им. 50-летия Октября (г. Орел);
9 - Днепропетровский опытно-исследовательский завод сварочных материалов (г. Днепропетровск);
10 - Ждановский завод тяжелого машиностроения (г. Жданов Донецкой обл.);
11 - Завод сельскохозяйственного машиностроения им. Октябрьской революции (г. Одесса);
12 - Московский электродный завод (г. Москва);
13 - Шадринский металлопрокатный завод (г. Шадринск, Курганская обл.);
14 - Завод "Теплоход" (г. Бор, Горьковская обл.);
15 - Красногорский завод "Цеммаш" (г. Красногорск, Московская обл.);
16 - Московский опытный сварочный завод (г. Москва);
17 - Раменский механический завод (г. Раменское, Московская обл.);
18 - Череповецкий сталепрокатный завод (г. Череповец);
19 - Воткинский машиностроительный завод;
20 - Ново-Краматорский машиностроительный завод;
21 - Уралмашзавод (г. Свердловск).
<**> Электроды марок ОММ-5 и ЦМ-7 не рекомендуется применять в закрытых помещениях.
Примечания. 1. Электроды типов Э42 и Э46 имеют в основном рутиловое (Р), целлюлозное (Ц), кислое (А) покрытие или их комбинацию. Электроды типов Э42А, Э46А, Э50А, Э55 и Э60 имеют основное (Б) покрытие, характеризуемое, как правило, высокой стойкостью против образования кристаллизационных трещин.
2. Приведенные марки электродов позволяют выполнять сварку в любом пространственном положении.
| Характер дефекта | Причины возникновения | Способы устранения |
|---|
| Малая осадка | Недостаточный сварочный ток, малое время выдержки под током, велико шунтирование вследствие частого шага свариваемых точек | Переключить трансформатор на более высокую ступень, поворотом рукоятки потенциометра "сварка" вправо увеличить время выдержки под током |
|---|---|---|
| Большая осадка, пережог стержней | Большой сварочный ток, велико время выдержки под током | Переключить трансформатор на более низкую ступень, поворотом рукоятки потенциометра "сварка" влево уменьшить время выдержки под током |
| Несплавление при выбранной оптимальной осадке | Выбранная мощность ступени трансформатора недостаточна, мала мощность машины | Переключить трансформатор на более высокую ступень, применять машину большей мощности |
| Подплавление поверхности стержней | Недостаточное время цикла "сжатие", недостаточное усилие сжатия электродами, плохая зачистка поверхностей стержней и электродов | Поворотом рукоятки потенциометра "сжатие" вправо увеличить время сжатия, увеличить усилие сжатия на электродах поворотом рукоятки воздушного редуктора вправо, зачистить поверхности стержней и электродов |
| Перекос стержней, перерез стержней | Неправильная сборка стержней под сварку, неточная установка "креста" под электроды, несоосность или перекос электродов | Устранить несоосность или перекос электродов; проверить кондуктор для сборки стержней под сварку |
| Закалка сварного соединения | Чрезмерная "жесткость" режима сварки, негерметичны посадочные гнезда электродов, попадание воды на место сварки | Переключить трансформатор на более низкую ступень, увеличив время выдержки под током; заправить посадочные гнезда электродов и свечей под одинаковый угол |
| Отсутствие венчика грата | Неправильно найдены параметры режима сварки (сварочный ток, время выдержки под током и усилие сжатия электродами) | Установить на машине параметры режима сварки в соответствии с требованиями настоящей Инструкции |
| Нестабильная величина осадки при выбранном оптимальном режиме | Пропуски в зажигании игнитронного контактора | Тренировать игнитроны. При невозможности восстановить высокие эксплуатационные качества тренировкой - заменить новыми |
| Непровар по сечению стержня | Недостаточен сварочный ток, недостаточны величины установочной длины и припуски на оплавление и осадку, недостаточно усилие осадки | Переключить трансформатор на более высокую ступень, определить величины установочной длины и осадки в соответствии с данными настоящей Инструкции; увеличить усилие осадки |
|---|---|---|
| Неметаллические включения в стыке | Преждевременное выключение сварочного тока, неустойчивое оплавление, недостаточные скорость и усилие осадки | Отрегулировать механизм выключения сварочного тока |
| Перегрев металла в зоне сварки и в зоне термического влияния | Велик сварочный ток, перегрев перед оплавлением, велики установочная длина и припуски на оплавление и осадку | Переключить трансформатор на более низкую ступень, определить величины установочной длины и припусков на оплавление и осадку в соответствии с требованиями настоящей Инструкции |
| Поджог на поверхности стержней | Плохая зачистка стержней или токоподводящих электродов, недостаточное усилие сжатия, неправильная конструкция электродов | Тщательно зачистить стержни и токоподводящие электроды, применять электроды с призматической или полукруглой канавкой в соответствии с требованиями настоящей Инструкции |
| Смещение торцов стержней | Перекос электродов, недостаточная жесткость зажимов машины и ее направляющих, велика установочная длина | Тщательно отрегулировать положение электродов и зажимов в машине, определить величину установочной длины в соответствии с требованиями настоящей Инструкции |
Дуговая сварка под слоем флюса тавровых соединений закладных деталей
| Обрыв дуги в процессе ее возбуждения | Большая величина начального дугового промежутка, мал сварочный ток, мало напряжение холостого хода трансформатора, загрязнены свариваемые детали, велика площадь первоначального контакта стержня с пластиной, проскальзывание стержня в стержнедержателе | Установить параметры в соответствии с требованиями настоящей Инструкции, применять зачищенные пластины и стержни со скошенными торцами, отрегулировать механизм зажатия |
|---|---|---|
| Короткое замыкание в процессе возбуждения дуги | Недостаточное усилие отрыва, велика площадь первоначального контакта | Отрегулировать систему отрыва стержня таким образом, чтобы усилие отрыва составляло не менее 30 кг, применять стержни со скошенными торцами |
| Поджог стержня или плоского элемента в процессе сварки | Загрязнены свариваемые детали или токоподводящие части, слабое усилие зажатия стержней | Зачистить упомянутые, отрегулировать механизм зажатия |
| Короткое замыкание дугового промежутка в процессе горения дуги | Недостаточны величина начального дугового промежутка, ток короткого замыкания, продолжительность горения дуги при неподвижном стержне | Установить параметры в соответствии с требованиями настоящей Инструкции |
| Обрыв дуги в процессе сварки | Велики: величина начального дугового промежутка, ток короткого замыкания и продолжительность горения дуги при неподвижном стержне, отсутствует подача стержня | Установить параметры в соответствии с требованиями настоящей Инструкции, отрегулировать механизм подачи стержня в процессе сварки |
| После завершения цикла детали оказались несваренными | Недостаточны: величина машинной осадки и продолжительность осадки под током | Установить параметры в соответствии с требованиями настоящей Инструкции |
| Качество сварки и геометрические размеры сварных соединений нестабильны | Изменяется напряжение в сети, изменения сопротивления сварочной цепи из-за ослабления болтовых соединений, выхода из строя балластных реостатов и т.п. | Предпочтительно питать дугу от сварочного преобразователя типа ПСМ-1000, устранить упомянутые неполадки |
| Угол между осью стержня и пластиной <= 85° | Неправильное положение свариваемых деталей в зажимном устройстве, перекос механизма зажатия, недостаточна выдержка без тока | Отрегулировать механизм зажатия, установить выдержки без тока в соответствии с требованиями настоящей Инструкции |
| Размеры венчика наплавленного металла менее указанных в табл. 1 настоящей Инструкции | Недостаточны: продолжительность горения дуги при неподвижном стержне и его подаче, величина тока короткого замыкания и начального дугового промежутка | Установить параметры в соответствии с требованиями настоящей Инструкции |
| Венчик наплавленного металла смещен относительно стержня | Увеличен скос стержня | Использовать стержни с минимальным скосом, при установке стержня вершину |
| (отношение минимального размера от края венчика до образующей стержня к максимальному размеру должно быть не менее 0,45) | скоса устанавливать в направлении края листового элемента | |
| Образовалась шейка в месте перехода от стержня к наплавленному металлу | Недостаточна глубина погружения стержня. Велики: продолжительность горения дуги при неподвижном стержне и его подаче, ток короткого замыкания | Установить параметры в соответствии с требованиями настоящей Инструкции |
| Прожоги плоского элемента | Велик ток короткого замыкания, неплотно прижат охладитель к обратной стороне плоского элемента | Установить параметры в соответствии с требованиями настоящей Инструкции, отрегулировать положение охладителя |
| Наплавленный металл не сплавился с боковой поверхностью стержня | Велика глубина погружения стержня | Установить параметры в соответствии с требованиями настоящей Инструкции |
| Наплавленный металл не сплавился с плоским элементом | Недостаточен ток короткого замыкания | |
| Шлаковые включения | Недостаточны: суммарная продолжительность горения дуги при неподвижном стержне и его подаче, а также осадки под током | |
| Торец стержня не сплавился с наплавленным металлом | Недостаточна глубина погружения стержня в ванну. Велики: продолжительность горения дуги при неподвижном | |
| Затек шлака в ванну расплавленного металла | стержне и его подаче, величина тока короткого замыкания | |
| Горячие трещины | Недостаточна продолжительность выдержки до полной кристаллизации сварного соединения |
Дуговая сварка в среде CO тавровых соединений 2 закладных деталей
| Непровар | Недостаточна величина сварочного тока. Велики напряжение на дуге, скорость сварки. Несоблюдение требований по технике сварки: большой вылет и угол наклона проволоки | Установить параметры и соблюдать технику сварки в соответствии с требованиями настоящей Инструкции |
|---|---|---|
| Трещины | Велики: сварочный ток, напряжение на дуге и скорость сварки. Увеличенные зазоры между стержнями и отверстиями в плоских элементах. Непровары и незаваренные кратеры в подварочном шве | Установить параметры и соблюдать технику сварки в соответствии с требованиями настоящей Инструкции, обеспечить размеры отверстий в соответствии с требованиями табл. 1 настоящей Инструкции |
| Поры | Несоответствие химического состава проволоки требованиям ГОСТ 2246-70*, большая загрязненность проволоки. Большое количество примесей (главным образом влаги и воздуха) в углекислом газе, превышающее допускаемое по ГОСТ 8050-76 | Применять проволоку по ГОСТ 2246-70*, удостоверенного сертификатом, обеспечить зачистку проволоки травлением или протягиванием через специальные очистные устройства до получения гладкой и чистой поверхности. Обеспечить требуемый расход газа, выпустить воду из баллонов и перезарядить осушитель прокаленным адсорбентом |
| Подрезы | Велики сварочный ток и напряжение. Неправильный угол наклона проволоки, большая длина дуги. Неравномерная подача проволоки вследствие застревания ее в направляющем шланге или проскальзывания подающих роликов механизма подачи | Установить параметры и соблюдать технику сварки в соответствии с требованиями настоящей Инструкции. Систематически прочищать канал подающего шланга. Отрегулировать подающий механизм |
| Наплывы | Велик сварочный ток и недостаточна скорость сварки | Установить параметры в соответствии с требованиями настоящей Инструкции |
Ручная дуговая сварка тавровых соединений закладных деталей
| Подрезы основного металла | Велики сварочный ток и напряжение, неправильно установлен угол наклона электрода, большая длина дуги | Установить параметры и соблюдать технику сварки в соответствии с требованиями настоящей Инструкции |
|---|---|---|
| Трещины в наплавленном металле | Велики сварочный ток и напряжение, неправильно установлен угол наклона электрода, большая длина дуги. Химический состав основных и сварочных материалов не соответствует требованиям соответствующих стандартов и настоящей Инструкции | Установить параметры и соблюдать технику сварки в соответствии с требованиями настоящей Инструкции, применять основные и сварочные материалы, соответствующие требованиям ГОСТов и настоящей Инструкции |
| Незаделанные кратеры | Низкая квалификация сварщика, нарушение техники сварки | Тщательно заделывать кратеры, выводя их на основной металл |
| Поры | Повышенная влажность электродов, поверхность свариваемых электродов загрязнена или покрыта влагой | Прокаливать электроды в соответствии с требованиями настоящей Инструкции, обеспечить зачистку свариваемых поверхностей |
Ванная и дуговая сварка швами стыковых соединений стержней
| Неравномерное сечение валикового шва | Недостаточная квалификация сварщика, неправильный режим сварки; большой сварочный ток и малая скорость сварки, неравномерный зазор между свариваемыми элементами | Установить параметры и соблюдать технику сварки в соответствии с требованиями настоящей Инструкции, усилить текущий контроль |
|---|---|---|
| Несоответствие размеров валиковых швов размерам, предусмотренным проектом или настоящей Инструкцией | Недостаточная квалификация или невнимательность сварщика | |
| Прожоги | Большой сварочный ток и малая скорость сварки | |
| Подрезы основного металла | Большой сварочный ток, неправильная сборка элементов соединения, недостаточная квалификация сварщика | |
| Подрезы металла верхнего стержня при ванной сварке вертикальных стержней | Низкая квалификация сварщика, повышенное напряжение дуги или недостаточная скорость подачи проволоки в конце процесса сварки, несоблюдение рациональной техники сварки | Обеспечить параметры и технику сварки в соответствии с требованиями настоящей Инструкции |
| То же, нижнего стержня | То же, или повышенный межторцовый зазор | |
| Видимое несплавление основного металла с наплавленным | Несоблюдение режима и техники сварки | |
| Резкий переход от наплавленного металла к основному | Низкая квалификация сварщика, несоблюдение рациональной техники сварки, износ медных форм, несоответствие размеров форм диаметру стержней | Обеспечить параметры и технику сварки в соответствии с требованиями настоящей Инструкции, заменить форму |
| Ослабленное сечение наплавленного металла при ванной сварке | Преждевременное прекращение процесса сварки | Обеспечить технику сварки в соответствии с требованиями настоящей Инструкции |
| Чрезмерное усиление | Велика продолжительность | |
| (> 0,1d ) н наплавленного металла в верхней части соединения горизонтальных стержней, выполненного ванной сваркой | процесса сварки | |
| То же, в нижней части стыка, выполненного ванной сваркой в медных формах или на медных скобах | Износ форм, несоответствие размеров форм диаметру стержней, применение деформированных медных скоб или скоб с прожогами | Обеспечить применение бездефектных форм |
| Поры, раковины и вздутия в верхней части наплавленного металла | Низкое качество электродов, влажность покрытия электродов, большая длина дуги, чрезмерно большой сварочный ток | Прокаливать электроды, обеспечить параметры в соответствии с требованиями настоящей Инструкции |
| Глубокие усадочные раковины в верхней части наплавленного металла в соединении, выполненном ванной сваркой | Несоблюдение техники сварки на последней стадии процесса | В конце процесса электрод следует перемещать по направлению к центру ванны |
| Поры и вздутие наплавленного металла в стыках, выполненных полуавтоматической ванной сваркой | Флюс загрязнен примесями; недостаточная глубина шлаковой ванны | Усилить контроль за качеством сварочных материалов. Увеличить глубину шлаковой ванны |
| Вздутие наплавленного металла в стыках, выполненных СОДГП и порошковой проволокой | Несоблюдение техники сварки на последней стадии процесса, сварка без перерывов, завышенные сварочный ток и напряжение | Обеспечить технику и режимы сварки в соответствии с требованиями настоящей Инструкции |
| Трещины в наплавленном металле или околошовной зоне | Химический состав основного и сварочного материалов не соответствует требованиям стандартов; слишком большая жесткость соединения | Усилить контроль за качеством основных и сварочных материалов. Применять меры борьбы с реактивными напряжениями согласно требованиям настоящей Инструкции |
| Незаделанные кратеры | Низкая квалификация сварщика или небрежное выполнение сварки | Тщательно заделывать кратеры, выводя их на основной металл |
| Смещение или перелом осей стержней в стыке | Неправильная сборка стержней | Усилить текущий контроль за правильностью сборки стержней |
ПЕРЕЧЕНЬ ГОСТОВ И ТЕХНИЧЕСКИХ УСЛОВИЙ, НА КОТОРЫЕ ИМЕЮТСЯ ССЫЛКИ В ТЕКСТЕ
ГОСТ 9466-75 "Электроды покрытые металлические для ручной дуговой сварки сталей и наплавки. Классификация, размеры и общие технические требования"
ГОСТ 9467-75 "Электроды покрытые металлические для ручной дуговой сварки конструкционных и теплоустойчивых сталей. Типы"
ГОСТ 2246-70* "Проволока стальная сварочная"
ГОСТ 9087-69*    "Флюсы сварочные плавленые"
ГОСТ 380-71*     "Сталь углеродистая обыкновенного качества. Марки и общие
технические требования"
ГОСТ 5781-75 «Сталь горячекатаная для армирования железобетонных конструкций»
ГОСТ 5.1459-72* «Сталь горячекатаная периодического профиля для армирования железобетонных конструкций. Требования к качеству аттестованной продукции»
ГОСТ 6727-53* «Проволока стальная низкоуглеродистая холоднотянутая для армирования железобетонных конструкций»
ГОСТ 859-78      "Медь. Марки"
ГОСТ 193-67      "Слитки медные"
ГОСТ 14098-68 «Соединения сварные арматуры железобетонных изделий и конструкций. Контактная и ванная сварка. Основные типы и конструктивные элементы»
ГОСТ 19292-73 «Соединения сварные элементов закладных деталей сборных железобетонных конструкций. Контактная и автоматическая сварка плавлением. Основные типы и конструктивные элементы»
ГОСТ 19293-73 «Соединения сварные арматуры предварительно напряженных железобетонных конструкций. Сварка контактная и плавлением. Основные типы и конструктивные элементы»
ГОСТ 5264-69 «Швы сварных соединений. Ручная электродуговая сварка. Основные типы и конструктивные элементы»
ГОСТ 10922-75 «Арматурные изделия и закладные детали сварные для железобетонных конструкций. Технические требования и методы испытаний»
ТУ 14-4-723-76 «Проволока стальная низкоуглеродистая холоднотянутая круглая для армирования железобетонных конструкций»
ТУ 14-4-659-75 «Проволока стальная низкоуглеродистая периодического профиля для армирования железобетонных конструкций»
ТУ 14-4-537-74 «Проволока стальная низкоуглеродистая холоднотянутая для армирования железобетонных конструкций»