Руководство по разработке типовых технологических карт в строительстве
(рекомендовано к изданию Госстроем СССР 08.07.1975 № 1-2377)
8 июля 1975 г. № 1-2377
РУКОВОДСТВО ПО РАЗРАБОТКЕ ТИПОВЫХ ТЕХНОЛОГИЧЕСКИХ КАРТ В СТРОИТЕЛЬСТВЕ
Рекомендовано к изданию Отделом технического нормирования и стандартизации Госстроя СССР 8 июля 1975 г. № 1-2377.
Руководство по разработке типовых технологических карт в строительстве. М., Стройиздат, 1976. 32 с. (Центр. науч.-исслед. и проектно-эксперим. ин-т организации, механизации и техн. помощи стр-ву Госстроя СССР. ЦНИИОМТП).
Руководство устанавливает форму, состав и содержание типовой технологической карты на производство отдельных видов строительных, монтажных и специальных строительных работ и предназначается для применения организациями, разрабатывающими типовые технологические карты, а также технологические карты в составе проектов производства работ.
Руководство разработано отделом организации строительного производства ЦНИИОМТП Госстроя СССР (кандидаты техн. наук В.В. Шахпаронов, Л.П. Аблязов, ответственный исполнитель) и лабораторией кровельных работ ЦНИИОМТП (канд. техн. наук В.Б. Белевич).
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Типовые технологические карты разрабатываются с целью обеспечения строительства типовых и многократно повторяющихся зданий, сооружений и их частей, а также зданий и сооружений с применением унифицированных габаритных схем и типовых сборных конструкций рациональными решениями по организации и технологии строительного производства, способствующими повышению производительности труда, улучшению качества и снижению себестоимости строительно-монтажных работ.
1.2. Типовые технологические карты предназначаются для применения организациями, разрабатывающими проекты производства работ на строительство новых или реконструкцию и расширение существующих предприятий, зданий и сооружений, и составляются по заданиям министерств и ведомств строительного профиля. Паспорта на карты, утвержденные министерствами и ведомствами к применению, публикуются в 6-й части Строительного каталога.
1.3. Привязка типовой технологической карты к конкретным объектам и условиям строительства состоит в уточнении объемов работ, средств механизации, потребности в трудовых и материально-технических ресурсах, а также графической схемы организации строительного процесса соответственно фактическим размерам здания или сооружения.
1.4. Типовые технологические карты разрабатываются на строительные процессы, результатом которых являются законченные конструктивные элементы, а также части здания, сооружения.
В зависимости от способов организации и технологии производства работ, применяемых средств механизации, объемно-планировочных и конструктивных решений возводимых зданий и сооружений, природно-климатических, геологических, гидрогеологических и других особенностей района строительства для одного и того же строительного процесса может быть составлено несколько вариантов карты с различными технико-экономическими показателями.
1.5. Типовые технологические карты должны разрабатываться на основе изучения и обобщения передового опыта, отвечающего современному уровню планирования, организации, управления и технологии строительного производства, и предусматривать:
применение технологических процессов, обеспечивающих требуемый уровень качества работ;
комплектную поставку конструкций, изделий, полуфабрикатов и материалов из расчета на секцию, ярус, этаж и др.;
максимальное использование фронта работ, совмещение строительных процессов;
внедрение комплексной механизации работ с максимальным использованием наиболее производительных машин в две и более смен, а также применение средств малой механизации;
поставку конструкций и технологического оборудования укрупненными блоками;
соблюдение правил производственной санитарии, охраны труда, техники безопасности, а также требований по взрывопожарной безопасности.
1.6. Типовые технологические карты разрабатываются по рабочим чертежам, входящим в состав типовых и повторно применяемых проектов зданий и сооружений, а также по рабочим чертежам зданий и сооружений с применением унифицированных габаритных схем и типовых сборных конструкций.
1.7. Организационно-технологические решения, принимаемые в основу при разработке типовых технологических карт, должны обеспечивать высокие технико-экономические показатели, качество и безопасность выполнения работ в соответствии с требованиями действующих норм и правил строительного производства, в том числе:
Строительных норм и правил (СНиП, ч. III);
Инструкции по разработке проектов организации строительства и проектов производства работ;
Единых норм и расценок на строительные и монтажные работы (ЕНиР), а также ведомственных и местных норм.
2. СОСТАВ И СОДЕРЖАНИЕ ТИПОВОЙ ТЕХНОЛОГИЧЕСКОЙ КАРТЫ
2.1 Типовая технологическая карта должна состоять из следующих разделов:
2. Организация и технология строительного процесса.
3. Технико-экономические показатели.
4. Материально-технические ресурсы.
2.2 В разделе «Область применения» приводятся:
характеристика конструктивных элементов и их частей или частей зданий и сооружений (со ссылкой на типовые проекты и др. и в необходимых случаях с основными параметрами и схемами);
номенклатура (состав) видов работ, охватываемый картой;
характеристика условий и особенностей производства работ (природно-климатические, геологические, гидрогеологические, сменность и др.), принятых в карте;
указания о привязке карты к конкретному объекту и условиям строительства.
2.3 В разделе «Организация и технология строительного процесса» приводятся:
указания по подготовке объекта и требования к готовности предшествующих работ и строительных конструкций, которые обеспечивают необходимый и достаточный фронт работ для выполнения строительного процесса, предусмотренного картой;
план и разрезы той конструктивной части здания или сооружения, на которой будут выполняться работы, предусмотренные технологической картой, а также схемы организации строительной площадки (рабочей зоны) в период производства данного вида работ. На схеме должны быть указаны все основные размеры и размещение агрегатов, машин, погрузочно-разгрузочных устройств, складов основных материалов, полуфабрикатов, изделий, сборных конструкций, путей (дорог) перемещения материалов и конструкций, сетей временного электро-, тепло- и водоснабжения, необходимых для производства работ;
указания по продолжительности хранения и запасу конструкций, изделий и материалов на строительной площадке (в рабочей зоне);
методы и последовательность производства работ, разбивка здания (сооружения) на захватки и ярусы, способы транспортирования материалов и конструкций к рабочим местам, типы применяемых подмостей, приспособлений, монтажной оснастки;
численно-квалификационный состав бригад и звеньев рабочих с учетом совмещения профессий;
график выполнения работ (см. табл. 1) и калькуляция трудовых затрат (см. табл. 2);
указания по привязке карт трудовых процессов строительного производства, предусматривающих рациональную организацию, методы и приемы труда рабочих по выполнению отдельных рабочих процессов и рабочих операций, входящих в строительный процесс, предусмотренный технологической картой;
указания по осуществлению контроля и оценки качества работ в соответствии с требованиями главы СНиП по организации строительного производства, включающие: допуски в соответствии с требованиями Строительных норм и правил и рабочих чертежей; схемы операционного контроля качества с перечнем контролируемых операций, составом, способами и сроками контроля (см. табл. 3); перечень требуемых актов освидетельствования скрытых работ;
решения по охране труда и технике безопасности, требующие проектной разработки.
| Наименование работ | Единица измерения | Объем работ | Трудоемкость на единицу измерения, чел.-день | Трудоемкость на весь объем работ, чел.-день | Состав бригады (звена) и используемые механизмы | Рабочие дни, смены, часы | ||
| 1 | 2 | 3 | ||||||
| Обоснование (ЕНиР и др.) | Наименование работ | Единица измерения | Объем работ | Норма времени на единицу измерения, чел.-ч | Затраты труда на весь объем работ, чел.-день | Расценка на единицу измерения, руб.-коп. | Стоимость затрат труда на весь объем работ, руб.-коп. |
|---|---|---|---|---|---|---|---|
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| Итого | - | - | - | - |
| Наименование операций, подлежащих контролю | Контроль качества выполнения операций | ||||
| производителем работ | мастером | состав | способы | время | привлекаемые службы |
2.4 В разделе "Технико-экономические показатели" приводятся:
затраты труда на принятую единицу измерения и на весь объем работ, чел.-день;
затраты машино-смен на весь объем работ;
выработка на одного рабочего в смену в физическом выражении;
себестоимость строительно-монтажных работ.
2.5. В разделе "Материально-технические ресурсы" приводится потребность в ресурсах, необходимых для выполнения предусмотренного картой строительного процесса.
Количество и номенклатура строительных конструкций, деталей, полуфабрикатов, материалов и оборудования определяются по рабочим чертежам, спецификациям или по физическим объемам работ и нормам расхода ресурсов (см. табл. 4).
| Наименование строительных конструкций, деталей, полуфабрикатов, материалов и оборудования | Марка | Единица измерения | Количество |
|---|
Количество и типы машин, инструмента, инвентаря и приспособлений определяются по принятой в карте-схеме организации работ в соответствии с объемами работ, сроками их выполнения и количеством рабочих (см. табл. 5).
| Наименование машин, оборудования, инструмента, инвентаря и приспособлений | Тип | Марка | Количество | Техническая характеристика |
|---|
Потребность в эксплуатационных материалах определяется в соответствии с нормами их расхода (см. табл. 6).
| Наименование эксплуатационных материалов | Единица измерения | Норма на час работы машины | Количество на принятый объем работ |
|---|
2.6. Типовые технологические карты, предусматривающие выполнение строительных процессов в зимних условиях, дополнительно должны содержать указания по режиму выдерживания конструкций, местам замера температуры и влажности, а также способам устройства утепления и заделки стыков в конструкциях, схемам разводок пара, электроэнергии и др.
3. ОФОРМЛЕНИЕ ТИПОВОЙ ТЕХНОЛОГИЧЕСКОЙ КАРТЫ
3.1 График выполнения работ (табл. 1) составляется согласно следующим указаниям:
в графе "Наименование работ" приводятся в технологической последовательности все основные, вспомогательные и сопутствующие рабочие процессы и операции, входящие в предусмотренный картой комплексный строительный процесс, а в графе "Трудоемкость" указываются затраты труда на их выполнение, соответствующие принятым в технологической карте методам производства работ;
в графе "Состав бригады (звена) и используемые механизмы" приводятся численно-квалификационный состав строительных подразделений при выполнении каждого рабочего процесса и операции, увязанный с трудоемкостью, объемами и сроками выполнения работ, а также наименование, тип, марка и количество принятых машин и механизмов. При этом необходимо стремиться сохранять постоянство состава комплексной или специализированной бригады (звена) на всем протяжении графика работ. При выборе строительных машин и механизмов необходимо указывать варианты их замены, с тем чтобы строительные организации могли подобрать их из имеющихся в наличии. Если картой предусматривается применение новых марок строительных машин, механизмов и приспособлений, необходимо указывать в карте наименование и адрес организации или предприятия-изготовителя;
в графике работ указываются последовательность выполнения рабочих процессов и операций, их продолжительность и взаимная увязка во времени. Продолжительность комплексного строительного процесса, на который составлена технологическая карта, должна быть кратной рабочей смене при односменной работе или рабочим суткам при двух- и трехсменной работе.
Калькуляция трудовых затрат (табл. 2), используемая при составлении нарядов-заданий рабочим, а также определении затрат труда и стоимости работ по этапам для бригад, работающих по методу хозяйственного расчета, составляется на основе следующих указаний:
в графе 1 указываются номера параграфа, таблицы, графы и позиции нормы, принятой по ЕНиР или ВНиР;
в графе 2 приводится перечень работ, соответствующих принятому в технологической карте, с увязкой по позициям, предусмотренным ЕНиР;
в конце калькуляции проставляются итоги по графам 6 и 8.
Схема операционного контроля качества работ приводится в табл. 3.
Потребность в материально-технических ресурсах приводится в табл. 4 - 6.
3.2. Графические материалы (схемы, графики, чертежи), включаемые в состав типовых технологических карт, должны быть предельно ясными для понимания и не содержать лишних размеров, обозначений и пр.
Текстовая часть технологической карты излагается сжато и четко в описательной форме и должна связывать и пояснять табличные и графические материалы, не повторяя их.
Разделы должны быть пронумерованы арабскими цифрами в пределах всей технологической карты. Внутри разделов текст подразделяется на пункты, которые нумеруются арабскими цифрами в пределах каждого раздела. Номер пункта должен состоять из номеров раздела и пункта, разделенных точками.
Наименование технологической карты должно быть кратким и четко определять предусмотренный в карте строительный процесс.
Наименование карты и ее шифр приводятся на обложке и на первом (титульном) листе. На титульном листе, кроме того, указываются наименование организации, разработавшей карту, и дата утверждения ее.
3.3 Типовая технологическая карта оформляется согласно следующим указаниям:
текст карты оформляется в виде сброшюрованных форматок размером 204 x 294 мм, карта должна быть подписана руководителем организации и исполнителями, разработавшими ее;
все страницы рукописи должны быть пронумерованы;
текст рукописи печатается машинописным способом на одной стороне листа через два интервала с оставлением полей:
размер левого поля - 35 мм, правого - не менее 10 мм, размер верхнего и нижнего полей - не менее 20 мм. Иллюстрации должны быть размером в форматку или кратным ей, вычерченными на кальке, ватмане или в светокопиях;
организациями-исполнителями при подготовке типовых технологических карт должны учитываться требования по оформлению проектных материалов, установленные организациями, распространяющими карты.
Пример 1. ТИПОВАЯ ТЕХНОЛОГИЧЕСКАЯ КАРТА НА МОНТАЖ СБОРНЫХ ЖЕЛЕЗОБЕТОННЫХ КОЛОНН ПРОМЫШЛЕННОГО ЗДАНИЯ
1.1. Технологическая карта разработана на монтаж сборных железобетонных колонн одноэтажного бескранового промышленного здания (секции) с применением унифицированных габаритных схем и типовых сборных конструкций на основе укрупненной сетки колонн 18 x 12 м. Размер здания (секции) 72 x 72 м, высота до низа стропильных конструкций 7,2 м, масса колонн крайних 3,3 т, средних - 5,6 т.
1.2 В состав работ, рассматриваемых картой, входят:
заделка стыков колонн с фундаментами.
1.3 Работы выполняются в летний период и ведутся в две смены.
1.4. При привязке технологической карты к конкретному объекту и условиям строительства принятое в карте направление монтажа колонн и движения крана уточняется в зависимости от общего направления монтажа несущих конструкций каркаса здания, его разбивки на монтажные участки, захватки или пролеты, принятые в проекте производства работ. При привязке уточняются также объемы работ, калькуляция трудовых затрат, средства механизации с учетом максимального использования наличного парка монтажных механизмов.
2. Организация и технология строительного процесса
2.1 До начала монтажа колонн должны быть выполнены следующие работы:
возведены фундаменты под колонны и проверена правильность их положения в плане и по высоте;
выполнены работы по устройству подземной части здания, в том числе подземных каналов и туннелей;
выполнена бетонная подготовка под полы и проложены временные дороги из сборных железобетонных плит от постоянных дорог до строящегося здания;
обозначены в пролетах здания пути движения и рабочие стоянки монтажных кранов;
доставлены в зону монтажа конструкций необходимые монтажные приспособления, инвентарь и инструмент;
по верху стаканов фундаментов и на боковых гранях колонн нанесены риски разбивочных осей.
2.2. Доставленные на объект колонны следует раскладывать в зоне действия монтажного крана (рис. 1) с созданием не менее чем 4-сменного запаса, который должен постоянно поддерживаться. При доставке тяжелых колонн на объект по одной штуке монтаж производится непосредственно с транспортных средств по часовому графику, увязанному с общим графиком монтажных работ.
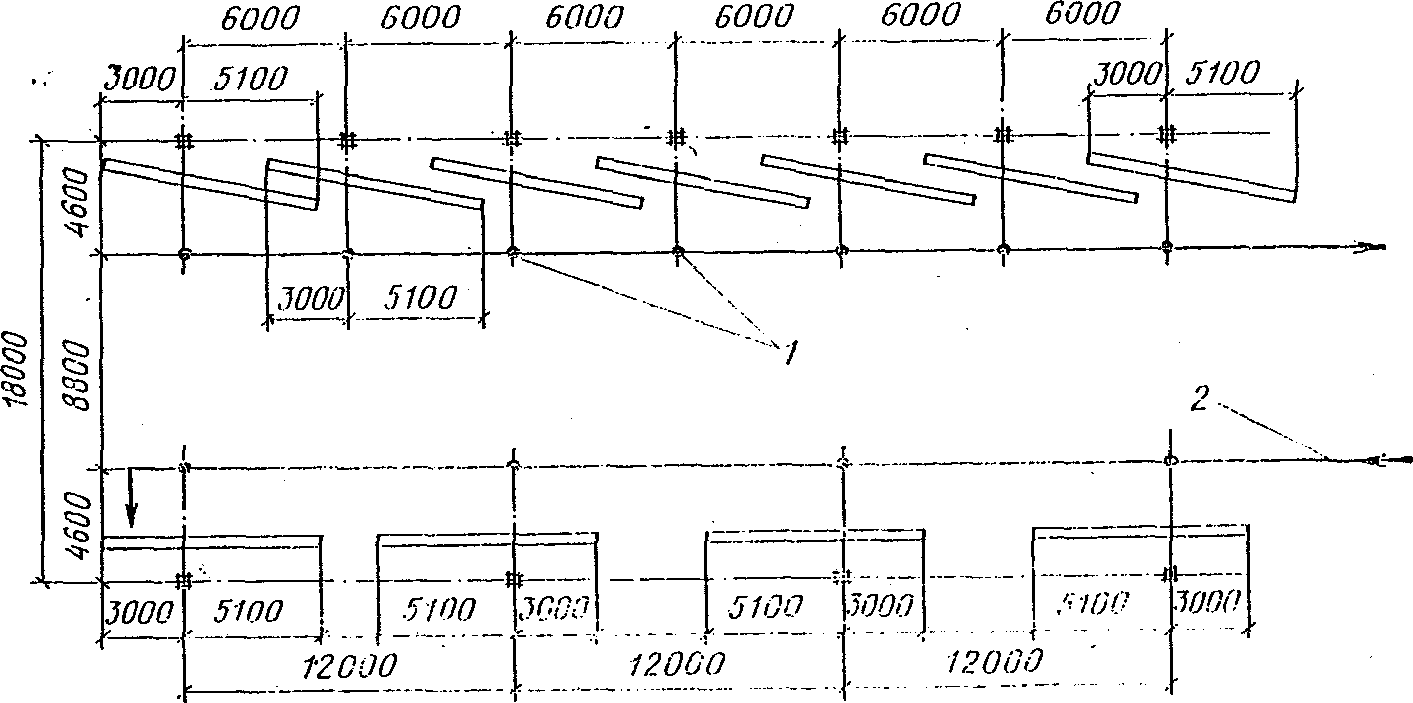
2 - направление монтажа колонн
2.3. К монтажу колонны разрешается приступать только после подготовки стакана фундамента и инструментальной проверки соответствия его положения в плане и по вертикали рабочим чертежам проекта.
Подготовка стакана фундамента производится путем выравнивания его дна раствором в зависимости от фактической глубины стакана и установленной фактической длины колонны.
Монтаж колонн выполняется при помощи гусеничного крана Э-656 со стрелой 10 м и полуавтоматического захвата грузоподъемностью 6 т, массой 90 кг (ПК треста Стальмонтаж) (рис. 2).
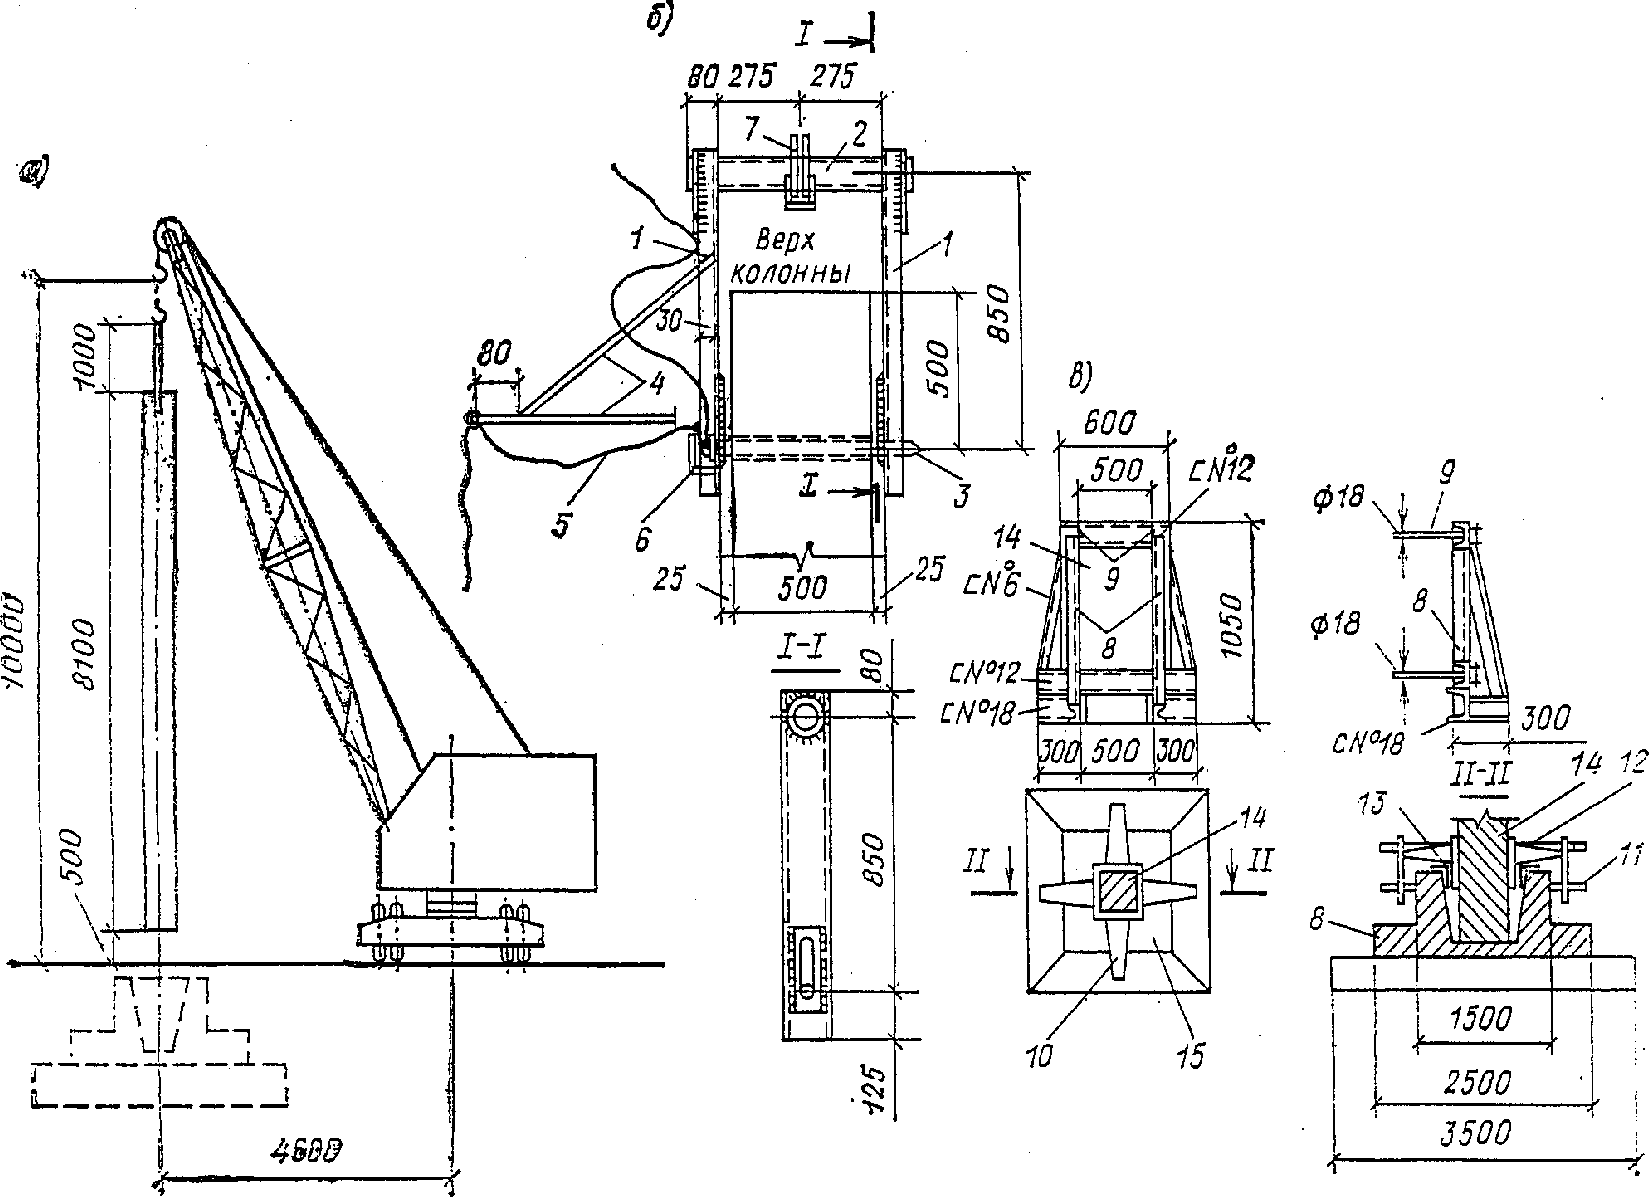
Рис. 2. Схема установки колонн
а - установка колонны в стакан фундамента;
б - полуавтоматический захват для монтажа колонн;
в - крепление колонны кондуктором и винтовыми домкратами;
1 - рамка из швеллера N 16а; 2 - труба; 3 - штырь диаметром
36 мм; 4 - кронштейн; 5 - тросик для выдергивания штыря;
6 - ограничитель; 7 - двойная петля из троса; 8 - разборные
секции; 9 - болты диаметром 18 мм; 10 - домкрат; 11 - винт;
12 - домкратный винт; 13 - упор; 14 - колонна;
15 - фундамент
Техническая характеристика монтажного крана
    Марка  .........................................................  Э-656
    Длина стрелы, м  ...............................................  10
     максимальная  .................................................  10
     минимальная  ..................................................  3,5
     максимальный  .................................................  10
     минимальный  ..................................................  4,6
     максимальная  .................................................  10,3
     минимальная  ..................................................  5,3
Колонны должны быть разложены в радиусе действия монтажного крана в положении «на ребро» и в порядке, обеспечивающем их перевод из горизонтального положения в вертикальное путем поворота. Приварка к колоннам накладных металлических деталей производится внизу до их подъема. Установка колонн в стакан фундамента производится по рискам, нанесенным на колонны и фундаменты, с одновременной выверкой вертикальности колонн по разбивочным осям теодолитами.
Строповка и подъем колонн производятся при помощи полуавтоматического захвата. Временное закрепление колонны на фундаменте производится при помощи кондуктора ПК Проектстальконструкции или треста Стальмонтаж-5 весом 146 кг. Выверку положения колонн перед замоноличиванием стыка в стакане фундамента следует выполнять горизонтальными переносными домкратами, устанавливаемыми на подколонник. После выверки положения колонны и закрепления ее в проектном положении на фундаменте производится замоноличивание стыка бетоном марки, указанной в проекте.
Направление монтажа колонн и движения монтажного крана, а также места его стоянок показаны на рис. 3. Кран, перемещаясь вдоль наружного ряда колонн, на каждой стоянке устанавливает две колонны. После окончания монтажа колонн наружного ряда (стоянки 1 — 7) кран, двигаясь в обратном направлении, устанавливает колонны внутреннего ряда (стоянки 8 — 14) по одной колонне на каждой стоянке и т.д.
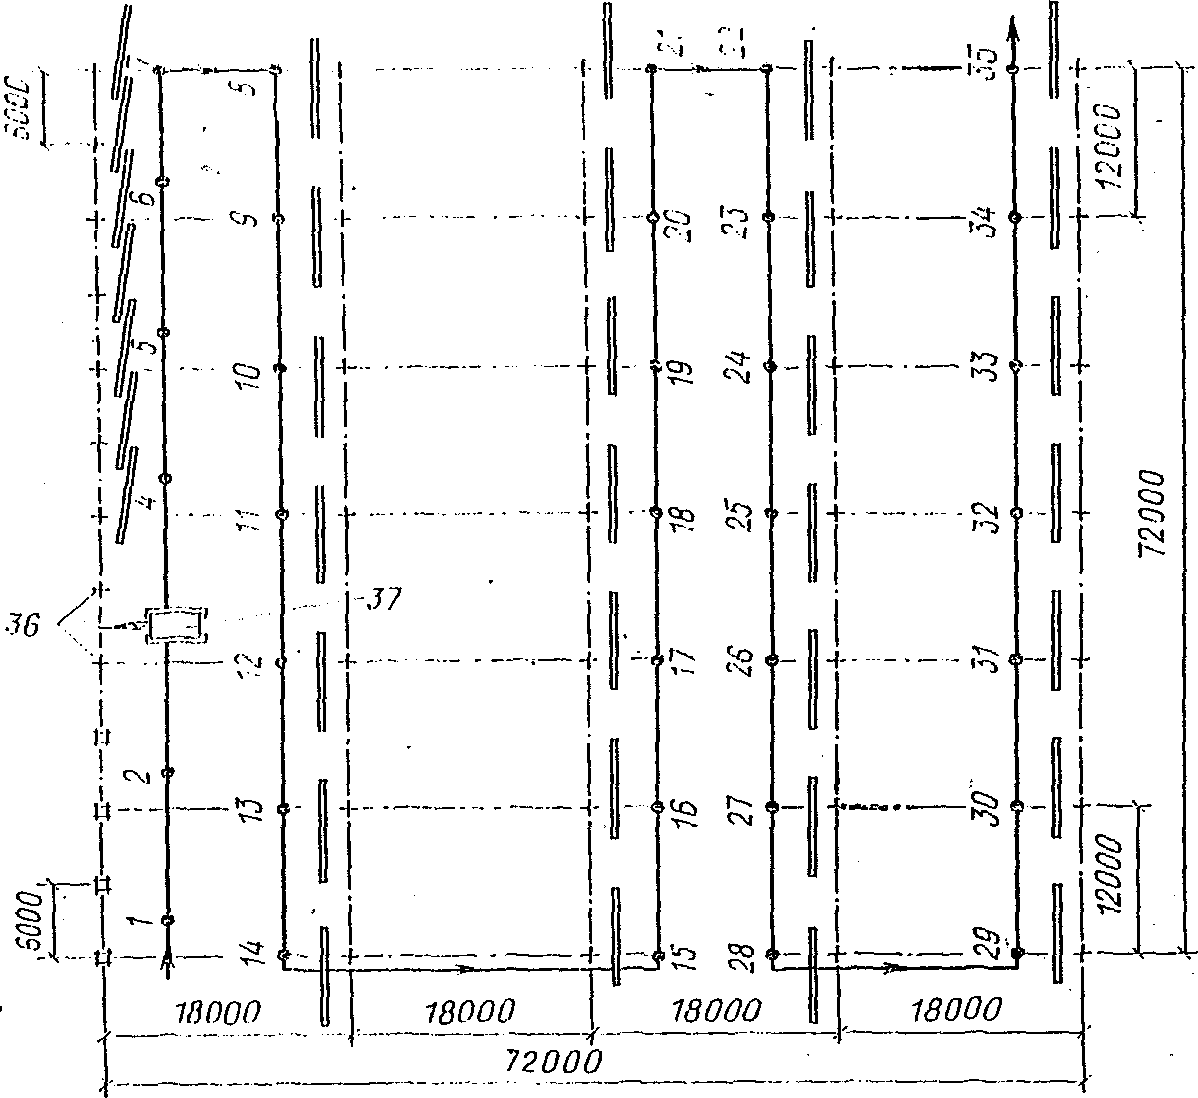
Рис. 3. Схема монтажа колонн по пролетам здания
1 — 35 — последовательность монтажа и рабочие стоянки
монтажного крана; 36 — места установки колонн;
37 — монтажный кран Э-656
2.4. При производстве работ в зимних условиях принимаются следующие меры по обеспечению монолитности стыка колонны со стаканом фундамента и нормального твердения бетона:
перед замоноличиванием стыка в его полость заливается вода при температуре 40 °C и подогревается цилиндрическими электронагревателями в течение 16 — 36 ч; по окончании подогрева вода удаляется при помощи ручного насоса;
бетонная смесь для заделки стыка приготовляется с добавкой 5% хлористого кальция, 2% хлористого натрия и 0,15% сульфатно-спиртовой барды (от веса цемента);
укладка бетонной смеси в стыки производится слоями 15 см с тщательным вибрированием;
поверхность уложенного в стыки бетона затирается цементным раствором или покрывается лакообразующими веществами (лак этиноль), а затем засыпается слоем опилок толщиной 20 — 30 см, весь башмак фундамента укрывается брезентом. Утепление стыка должно обеспечить остывание бетона до 0 °C в течение времени, необходимого для приобретения бетоном прочности не менее 50% проектной.
2.5. Работа по монтажу колонн выполняется звеном монтажников: 5 разр. — 1 чел., 4 разр. — 1 чел., 3 разр. — 3 чел. и звеном бетонщиков: 4 разр. — 1 чел., 3 разр. — 1 чел.
2.6 График выполнения работ приводится в табл. 1.
| Наименование работ | Единица измерения | Объем работ | Трудоемкость на единицу измерения, чел.-ч | Трудоемкость на весь объем работ, чел.-день | Состав бригады (звена), используемые механизмы | Рабочие смены | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | ||||||
| Установка с помощью крана сборных железобетонных колонн весом 3,3 т То же, весом | шт. «» | 13 28 | 5,6 7,1 | 8,9 24,1 | Монтажники: 5-го разр. — 1 4-го « — 1» | ||||||||
| 3-го « — 3 Кран Э-656 То же» | |||||||||||||
| 5,6 т Заделка стыков колонн с фундаментами Обслуживание монтажного крана | « -» | 41 - | 0,9 - | 4,5 7 | Бетонщики: 4-го разр. — 1 | ||||||||
| 3-го « — 1 Машинист» | |||||||||||||
| 6-го разр. — 1 | |||||||||||||
2.7 Калькуляция трудовых затрат приведена в табл. 2.
| Обоснование (ЕНиР и др.) | Наименование работ | Единица измерения | Объем работ | Норма времени на единицу измерения, чел.-ч | Затраты труда на весь объем работ, чел.-день | Расценка на единицу измерения, руб.-коп. | Стоимость затрат труда на весь объем работ, руб.-коп. |
|---|---|---|---|---|---|---|---|
| ЕНиР 4-1-4 | Установка сборных железобетонных колонн с помощью крана Э-656 при весе колонны 3,3 т | шт. | 13 | 5,6 | 8,9 | 2-60 | 33-80 |
| То же | То же, при весе колонны 5,6 т | «» | 28 | 7,1 | 24,1 | 3-30 | 92-40 |
| ЕНиР 4-1-17 - | Заделка стыков колонн с фундаментами Обслуживание монтажного крана | « чел.-ч» | 41 - | 0,89 - | 4,5 7 | 0-40,6 0-55 | 16-65 26-95 |
| Итого | - | - | 44,5 | - | 169-80 |
2.8. Рациональная организация, методы и приемы труда рабочих по строповке колонны, подъему и подаче к месту ее установки, наведению, ориентированию и установке, закреплению колонны в стакане фундамента при помощи кондуктора, расстроповке, замоноличиванию стыка, а также инструмент, инвентарь, приспособления и пооперационный график монтажа колонн приняты в соответствии с картами трудовых процессов строительного производства <1>. Привязка карт трудовых процессов к комплексному процессу по монтажу колонн, предусмотренному настоящей технологической картой, состоит в уточнении объема работ и затрат труда в зависимости от веса и геометрических размеров монтажного элемента.
<1> Сведения о действующих картах трудовых процессов помещаются в 8-й части Строительного каталога.
2.9. Операционный контроль качества работ по монтажу сборных железобетонных колонн выполняется в соответствии с требованиями главы СНиП по организации строительного производства и Инструкции СН 47-74.
Отклонения геометрических размеров, допускаемые при монтаже колонн правилами СНиП III-16-73, приведены на рис. 4. Погрешности измерений в процессе геодезического контроля точности выполнения работ должны быть не более 0,2 величины допускаемых отклонений.
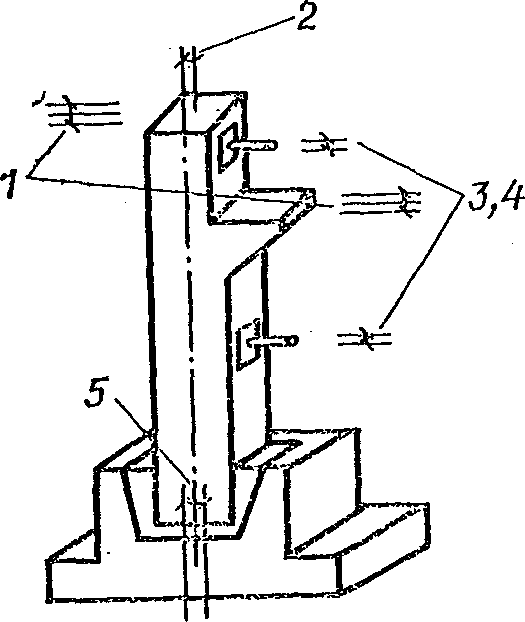
Рис. 4. Допускаемые отклонения геометрических размеров
при установке колонн
1 — отклонение отметок опорных площадок балок или ферм
одного перекрытия +/- 10 мм; 2 — отклонение осей колонн
от вертикали в верхнем сечении +/- 15 мм; 3 — отклонение
отметок стальных кронштейнов, столиков, консолей,
привариваемых после установки колонн, +/- 5 мм;
4 — отклонение отметок прочих опорных площадок
на колоннах, а также кронштейнов, столиков, консолей,
привариваемых до установки колонн, +/- 15 мм;
5 — смещение осей колонн в нижнем сечении
относительно разбивочных осей +/- 5 мм
На установку сборных железобетонных колонн должен быть составлен акт освидетельствования скрытых работ в соответствии с установленной формой.
Схема операционного контроля качества работ приведена в табл. 3.
| Наименование операций, подлежащих контролю | Контроль качества выполнения операций | ||||
| производителем работ | мастером | состав | способы | время | привлекаемые службы |
| Подготовительные работы | - | Правильность складирования. Наличие паспортов. Соответствие геометрических размеров проекту. Наличие внешних дефектов. Нанесение разбивочных осей и рисок. Размеры площадок опирания. Наличие и правильность расположения закладных частей | Визуально, стальным метром | До начала работ по монтажу колонн | - |
| Подготовка мест установки колонн | - | Отметка дна стакана фундамента | Нивелиром | До начала монтажа колонн | Геодезическая |
| Установка колонн в стакан фундамента | - | Правильность и надежность строповки. Вертикальность установки. Соосность колонн в нижнем и верхнем сечении. Отметка опорных площадок кронштейнов и др. Надежность временного крепления | Визуально, нивелиром, теодолитом | В процессе монтажа колонн | Геодезическая |
| Приварка металлических деталей | - | Качество сварных швов | Визуально | В процессе монтажа | Строительная лаборатория |
| Антикоррозионная защита металлических деталей | - | Качество нанесения антикоррозионного слоя | «» | То же | То же |
| Замоноличивание колонн в фундаментах | - | Тщательность замоноличивания | «» | «» | - |
| - | Подготовка мест установки колонн | Очистка стаканов фундаментов от грязи, снега, наледи. Размеры стакана. Наличие рисок на фундаменте | Визуально, стальным метром | До начала установки колонн | - |
| - | Установка монтажной оснастки | Точность фиксирования оснастки (соответствие проекту) | Визуально | До подъема колонн | - |
| - | Установка колонн | Соответствие технологии монтажа проекту производства работ. Точность установки | «» | В процессе установки колонн | - |
| - | Приварка металлических деталей | Соответствие проекту. Марка электродов. Размеры швов | Стальным метром | В процессе сварочных работ | - |
| - | Замоноличивание колонн в фундаментах | Марка и консистенция бетонной смеси. Тщательность уплотнения | Стандартным конусом | В процессе замоноличивания | Строительная лаборатория |
2.10. При производстве работ необходимо соблюдать правила по технике безопасности, приведенные в главе СНиП по технике безопасности в строительстве. Проектной разработки вопросов, связанных с обеспечением безопасности работ по монтажу колонн, в данном примере не требуется.
3. Технико-экономические показатели
Затраты труда на монтаж колонн:
    на все здание                                          - 44,5 чел.-дн.
    на 1 м3 сборного железобетона                          - 0,57 чел.-дн.
Затраты машино-смен на все здание (секцию)                 - 7,0
Выработка на одного рабочего в смену:
    при весе колонн 3,3 т                                  - 2,0 м3
     "   "     "    5,6 т                                  - 2,7 м3
Себестоимость строительно-монтажных работ                  - 1,56 тыс. руб.
4. Материально-технические ресурсы
4.1. Потребность в основных конструкциях и полуфабрикатах приводится в табл. 4.
| Наименование | Марка | Единица измерения | Количество |
|---|---|---|---|
| Сборные железобетонные колонны крайние То же, средние Бетонная смесь для заделки стыков | К-1 К-2 400 | шт. « м3» | 13 28 3,6 |
4.2. Потребность в машинах, оборудовании, инструменте, инвентаре и приспособлениях приводится в табл. 5.
| Наименование | Тип | Марка | Количество | Техническая характеристика |
|---|---|---|---|---|
| Монтажный кран | На экскаваторе | Э-656 | 1 | Оборудован стрелой 10 м |
| Полуавтоматический | - | ПК Стальмонтаж | 1 | Грузоподъемность |
| захват для строповки колонн Кондуктор для временного закрепления колонны | - | ПК Стальмонтаж-5 | 36 | 6 т, вес 90 кг Вес 146 кг |
| Винтовой домкрат | - | Переносной | 4 | - |
| Теодолит Отвес | - - | - - | 2 1 | - Весом 400 — 600 г |
| Уровень | - | - | 1 | - |
| Метр стальной складной | - | - | 1 | - |
| Лопата | - | - | 1 | - |
| Кельма | - | - | 2 | - |
| Ковш | - | - | 2 | - |
| Шуровка | - | - | 2 | - |
4.3 Потребность в эксплуатационных материалах приводится в табл. 6.
| Наименование | Единица измерения | Норма на час работы машины | Количество на принятый объем работ |
|---|---|---|---|
| Дизельное топливо | кг | 5,9 | 288 |
Пример 2. ТИПОВАЯ ТЕХНОЛОГИЧЕСКАЯ КАРТА ПО УСТРОЙСТВУ КРОВЛИ ИЗ РУЛОННЫХ МАТЕРИАЛОВ
1.1. Технологическая карта разработана на устройство трехслойного кровельного ковра промышленных зданий из рубероида на горячей битумной мастике по комплексным плитам повышенной заводской готовности при плоских кровлях с уклоном до 2,5% с применением машины СО-99 конструкции ЦНИИОМТП.
1.2 В состав работ, рассматриваемых картой, входят:
наклейка трехслойного рулонного ковра на горячей битумной мастике на плоских кровлях машиной конструкции ЦНИИОМТП;
наклейка вручную трехслойного рулонного ковра на горячей битумной мастике в местах, недоступных прохождению машины;
вертикальная и горизонтальная транспортировка мастики и рубероида.
2. Организация и технология строительного процесса
2.1 До устройства кровельного ковра должны быть выполнены следующие работы:
заполнены теплоизоляционным материалом и замоноличены стыки комплексных плит покрытия повышенной заводской готовности;
проверено состояние рулонного ковра, наклеенного на плиты в заводских условиях;
установлены и закреплены хомутами патрубки, в которые вставляют чаши воронок, предварительно очищенные и окрашенные битумным лаком БТ-577 (ГОСТ 5631-70*);
очищена от мусора и пыли поверхность, на которую укладывают кровельный ковер;
удалена вода и просушено основание под ковер с помощью установок СО-106 и СО-107, при этом на поверхности основания температура воздуха должна быть не выше 70 °C.
2.2. Для верхнего слоя рулонного ковра применяют рубероид марки РМ-350 (ГОСТ 10923-64*), для нижних слоев — марки РП-250. До подачи на покрытие рубероид очищают от посыпки и перематывают на другую сторону на установке СО-98. Горячую битумную мастику (ГОСТ 2889-67), применяемую для наклеивания рубероида, следует доставлять на покрытие с температурой 160 — 180 °C и, как правило, антисептированную. В качестве антисептирующего материала применяют 1% пентахлорфенола или 4 — 5% кременефтористого натрия от массы битумной мастики.
Марку горячей битумной мастики для основного ковра выбирают в зависимости от уклона кровли и района строительства: севернее 50° географической широты в европейской части и 53° в азиатской части СССР применяют мастику МБК-Г-55 (для мест примыкания кровли — МБК-Г-85), южнее этих районов — мастику МБК-Г-65 (для мест примыкания — МБК-Г-100).
2.3. Для производства работ применительно к корпусу промышленного здания с применением унифицированных габаритных схем размером 72 x 114 м покрытие в плане делят на 6 захваток размером 72 x 24 м (рис. 1). Каждую захватку в свою очередь разбивают на 4 делянки. Размер делянки по длине определяют длиной рулона (рис. 2).
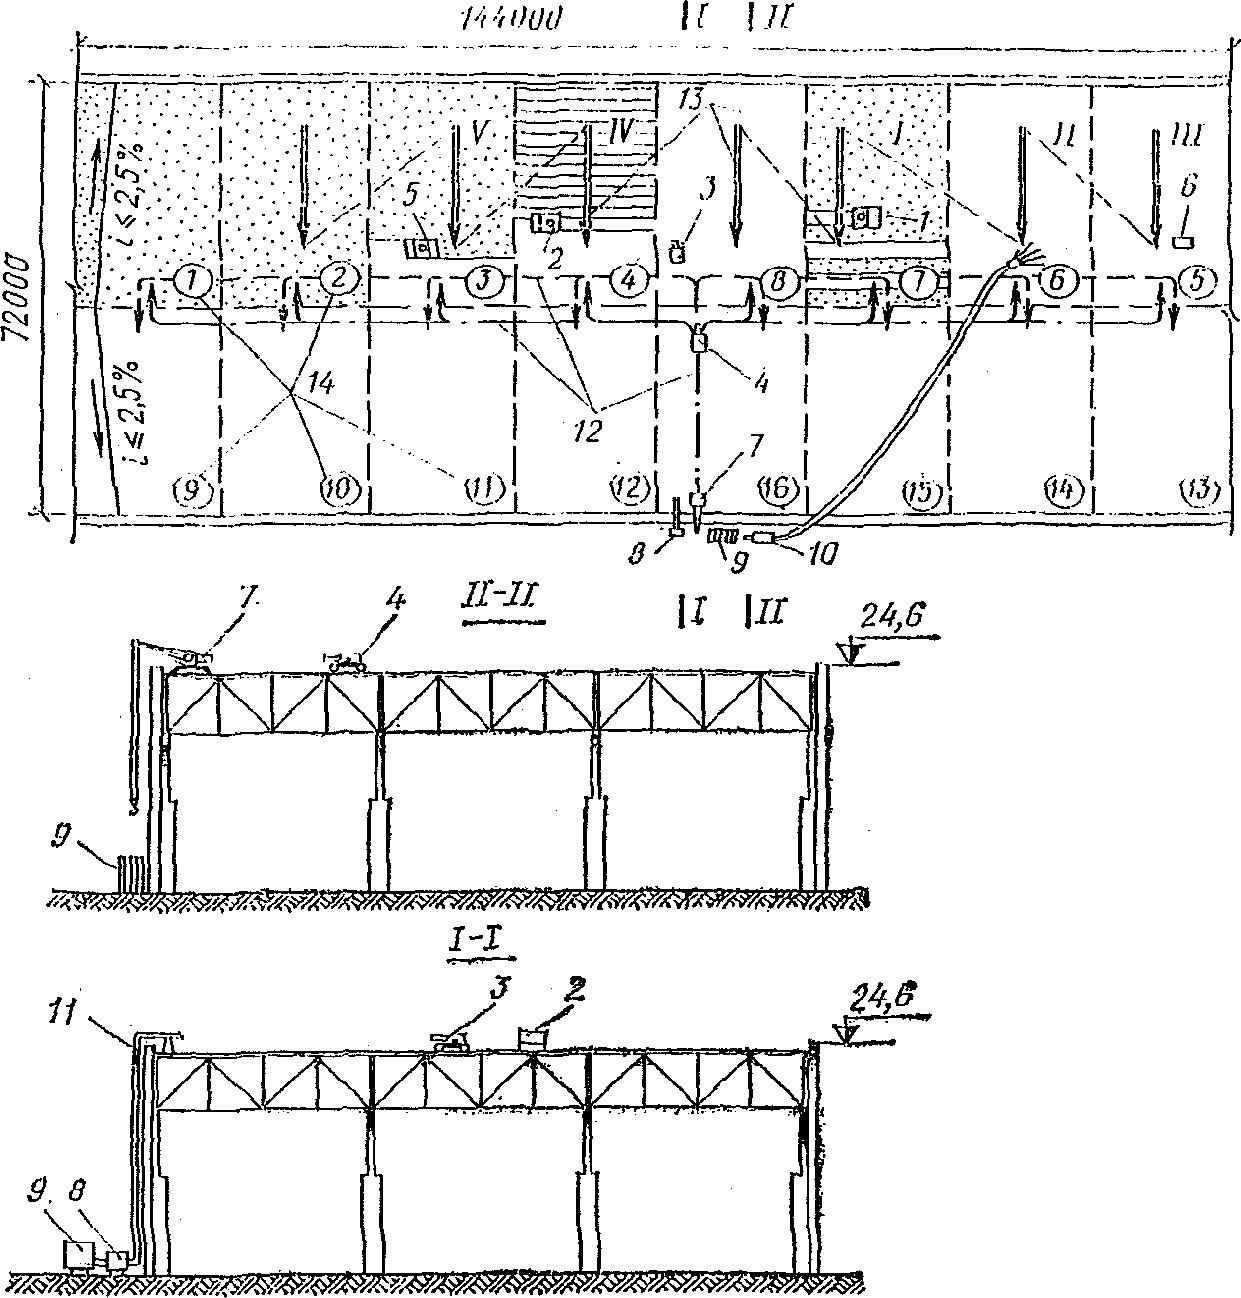
Рис. 1. Схема организации кровельных работ
1 — машина для нанесения стяжки; 2 — машина для наклейки
ковра; 3 — машина для развозки мастики по покрытию;
4 — мотороллер ТГ-200; 5 — машина для устройства защитного
слоя; 6 — подметально-пылесосная машина «Циклон»; 7 — кран
СПК-1000; 8 — установка СО-100; 9 — рулонные материалы;
10 — установка ПКУ-35М; 11 — трубопровод для подачи
мастики; 12 — направление подачи материалов;
13 — направление работ; 14 — очередность выполнения работ
на захватках; I — устройство цементно-песчаной стяжки;
II — грунтовка цементно-песчаной стяжки;
III — очистка поверхности от мусора, грязи, пыли;
IV — наклейка гидроизоляционного ковра из трех слоев;
V — нанесение защитного слоя
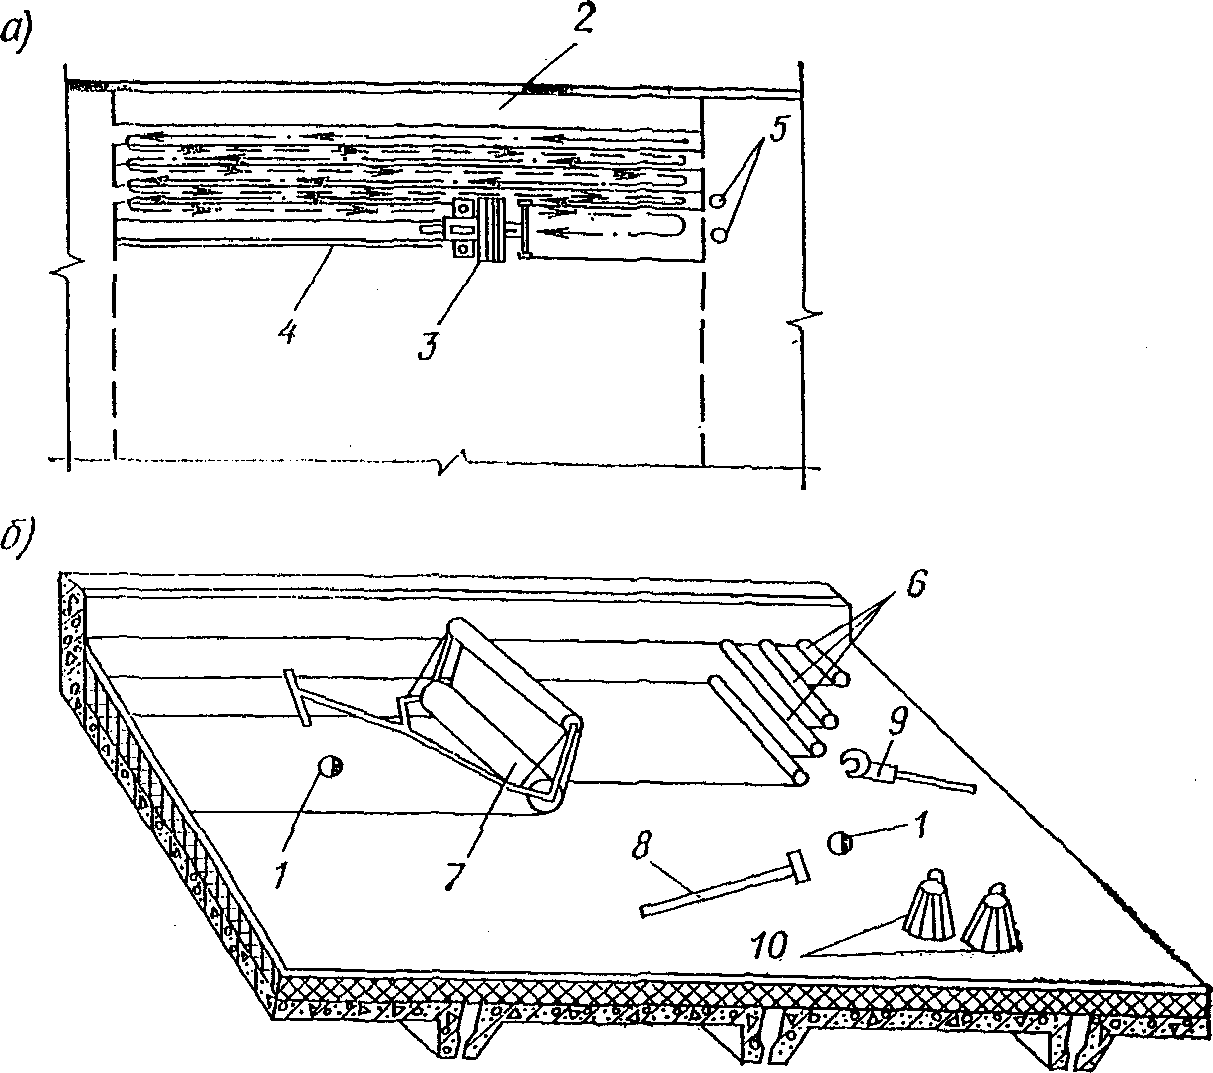
Рис. 2. Схема наклейки гидроизоляционного ковра
а — на делянке; б — у мест примыканий; 1 — рабочее место;
2 — зона наклейки рулонных материалов вручную; 3 — машина
для наклейки ковра; 4 — направляющие рейки; 5 — рулонный
материал; 6 — дополнительные полотнища;
7 — каток-раскатчик; 8 — щетка для разравнивания мастики;
9 — ковш ручной; 10 — бачки с горячей мастикой
Наклеивание ковра производится машиной СО-99 конструкции ЦНИИОМТП. Предварительно в местах, к которым машина не может подойти вплотную (продольные стены, стенки фонарей и т.п.), ковер наклеивают вручную в такой последовательности: сначала полосу рубероида шириной в 1/3 ширины рулона, сверху полосу в 2/3 ширины рулона и поверх нее полосу на всю ширину рулона. Далее, отступив от стены на 1/3 ширины рулона, вручную наклеивают еще один слой рубероида (см. рис. 2).
Наклейка рубероида вручную состоит из следующих операций: кровельщик, находящийся сбоку от раскатываемого рулона кровельного материала, наносит щеткой мастику на 50 — 60 см основания по длине раскатываемого рулона сначала по краям основания двумя продольными мазками, затем поперечными движениями щетки на среднюю его часть. Для наклейки кровельных материалов рекомендуется щетка конструкции Тихомирова. Другой кровельщик тщательно притирает приклеиваемое полотнище от середины к краям и прикатывает цилиндрическим катком массой 80 кг с брезентовой обкладкой или панцирной стальной сеткой.
Устройство мест примыканий кровли у парапета продольной стены, воронок внутреннего водостока, у труб, на температурных швах и на стыке плит показано на рис. 3.
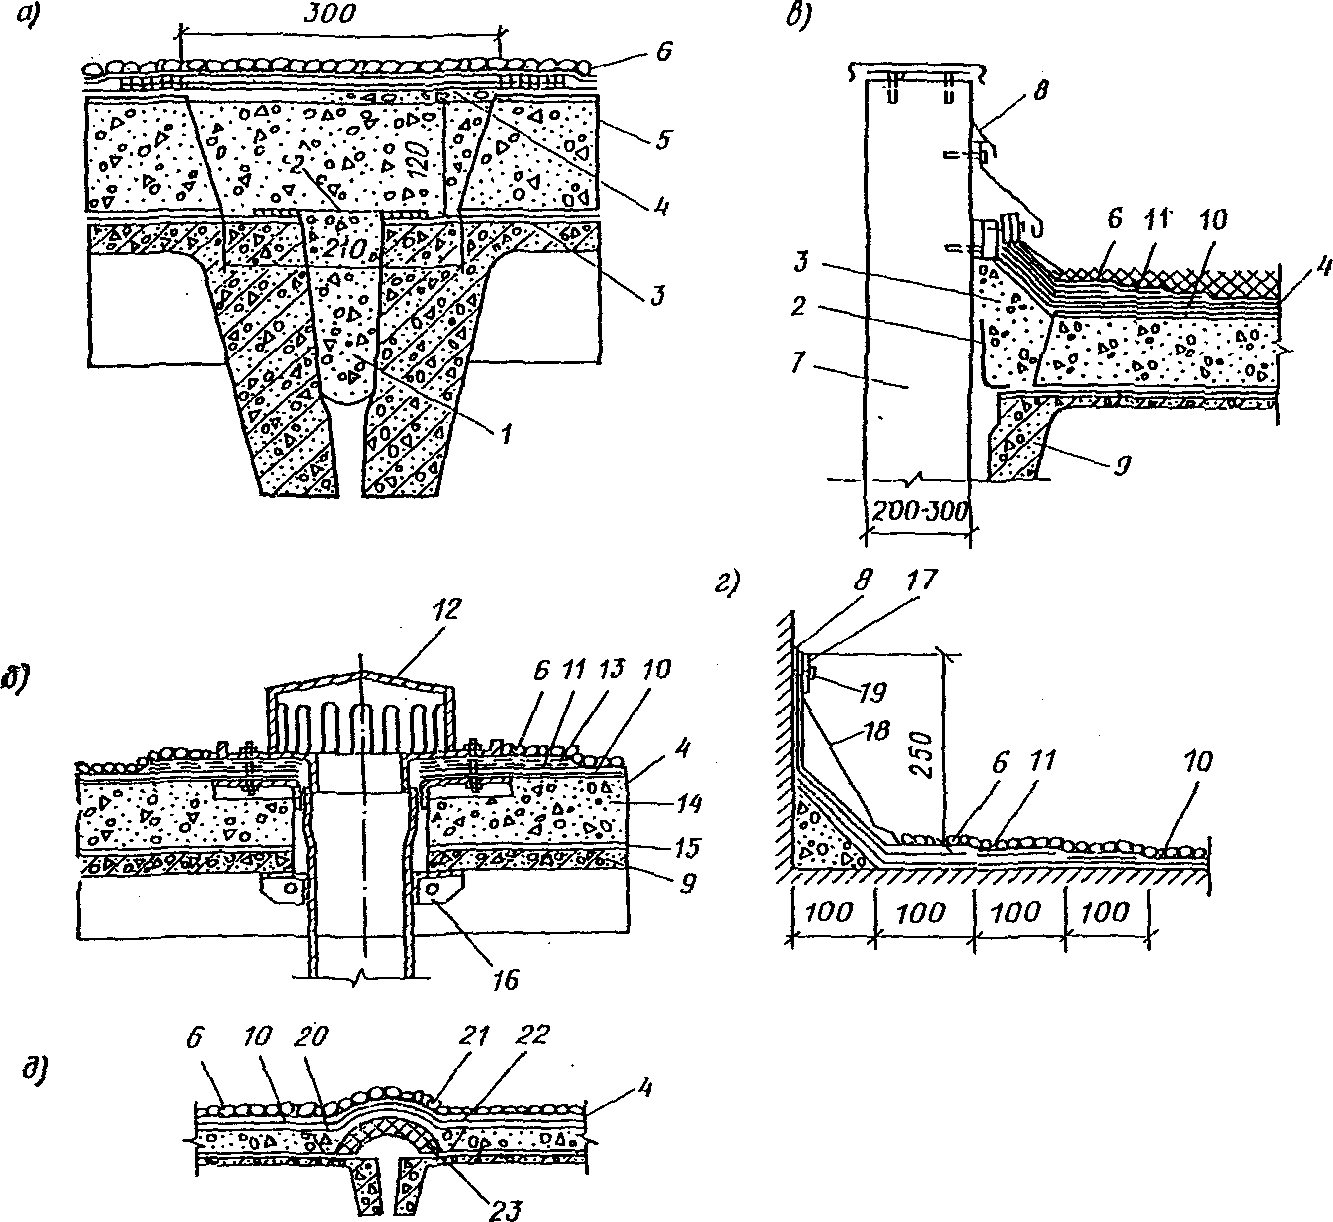
Рис. 3. Схема устройства гидроизоляционного ковра
в местах примыкания кровли к конструкциям покрытия
а — на стыке плит; б — у воронок внутреннего водостока;
в — у парапета продольной стены; г — у вертикальной стены;
д — на температурном шве; 1 — бетон марки 200;
2 — пароизоляция стыка; 3 — теплоизоляция стыка;
4 — цементно-песчаная стяжка; 5 — гидроизоляция стыка;
6 — защитный слой; 7 — панель наружной стены; 8 — мастика
изол марки ГГ; 9 — плита покрытия; 10 — основной
гидроизоляционный ковер; 11 — дополнительный
гидроизоляционный ковер; 12 — наружная чугунная воронка;
13 — два слоя стеклоткани; 14 — слой теплоизоляции;
15 — слой пароизоляции; 16 — хомут воронки; 17 — накладка;
18 — фартук из кровельной стали; 19 — гвоздь длиной 40 мм
с шайбой; 20 — три слоя стеклоткани на мастике; 21 — слой
рубероида насухо; 22 — оцинкованная кровельная сталь;
23 — плиты полужесткие минераловатные
После окончания работ, выполняемых вручную, наклейку рубероида производят машиной СО-99, которая выдает мастику на поверхность плит, распределяет ее по поверхности, разматывает рулон рубероида, приклеивает и прикатывает его по нанесенному слою мастики, а также прикатывает кромки рубероида.
Машина состоит из самоходного шасси с одним управляемым и двумя ведущими колесами, бака для мастики, каретки для раскатки и прикатки рулонных материалов, башмаков для разравнивания мастики по основанию и двух утюгов для прикатки кромок.
Машина работает челночным методом, совершая рабочий и холостой ходы. В процессе рабочего хода машина наклеивает рубероид на длину рулона, двигаясь одним ведущим и управляемым колесами по направляющей рейке.
Рейка состоит из нескольких секций длиной 3,5 м и снабжена ручками для перестановки с одного места на другое. К каждой секции с правой стороны по ходу движения машины приварены два уса из угловой стали сечением 25 x 25 x 3 мм, на которые нанесены риски, определяющие положение рейки относительно кромки ранее наклеенного слоя рубероида.
При наклейке трехслойного ковра рейку устанавливают на расстоянии 1/3 ширины рулона от кромки ранее уложенного полотнища. По мере передвижения машины секции рейки переносят в новое положение. За каждый рабочий ход машина перекрывает ранее уложенный слой на 2/3 ширины рулона. После наклейки полосы рубероида на длину рулона машину возвращают в исходное положение, вновь заправляют рубероидом и наклеивают следующие полосы. Таким образом, сдвигая машину на 1/3 ширины рулона, наклеивают три слоя рубероида.
Стыки полотнищ рубероида по длине располагают вразбежку с напуском друг на друга не менее 100 мм.
Машину СО-99 для наклейки рулонных материалов используют на покрытиях, допускающих нагрузку не менее 0,5 тс/м2. При применении теплоизоляционных материалов с пределом прочности менее 6 кгс/см2 необходимо подкладывать направляющую рейку и под третье колесо машины. Горячую битумную мастику, доставляемую автогудронаторами, перекачивают в установку СО-100.
Подавать мастику на покрытие следует этой же установкой. Установка СО-100 состоит из цистерны, насосной станции, мешалки, трубопровода, трансформаторов и системы контрольно-регулирующей и распределительной аппаратуры.
Мастика по вертикальному трубопроводу поступает в бак, установленный у края покрытия. Отсюда на мототележке конструкции ЦНИИОМТП ее развозят по покрытию. Мототележка смонтирована на базе грузового мотороллера «Вятка» и оборудована баком емкостью 200 л. Заправляют мототележку мастикой из установки СО-100. Мастику доставляют к наклеечной машине, здесь из крана бака мототележки она самотеком переливается в бак наклеечной машины.
Рубероид доставляют на объект автотранспортом в пакетах по восемь рулонов и поднимают на покрытие краном Т-108А, а к месту работы развозят мотороллером ТГ-200.
Наклеив основной рулонный ковер, устраивают защитный слой из гравия, втопленного в покровный мастичный слой.
2.4. При производстве работ в зимних условиях гидроизоляционный слой, сделанный по комплексным плитам на заводе, после заделки стыков может служить защитным кровельным ковром на зимний период. Остальные слои кровельного ковра можно наклеивать в теплый период.
Устройство рулонных кровель в зимний период в соответствии с требованиями СНиП III-20-74 допускается при температуре наружного воздуха не ниже -20 °C. Рулонные материалы для наклейки подготовляют в теплом помещении и отогревают до положительной температуры. Доставляют их к месту укладки в утепленной таре. Запрещается наклеивать рулонные материалы на не очищенные от инея, снега и льда поверхности.
2.5. Работы по устройству трехслойного рулонного ковра на горячей битумной мастике выполняет бригада из 6 звеньев общей численностью 10 человек:
звено № 1: машинист 4-го разр. — 1
звено № 2: кровельщик 4-го разр. — 1
звено № 3: машинист 4-го разр. — 1
звено № 4: машинист 3-го разр. — 1
звено № 5: машинист 3-го разр. — 1
звено № 6: машинист 3-го разр. — 1
2.6 График выполнения работ приводится в табл. 1.
| Наименование работ | Единица измерения | Объем работ | Затраты труда | Состав бригады (звена) | Рабочие дни | ||||
| на единицу измерения, чел.-ч | на общий объем работ, чел.-день | и используемые механизмы | 1 — 5 | 6 — 10 | 11 — 15 | 16 — 20 | |||
| Наклейка трехслойного рулонного ковра на горячей битумной мастике Наклейка трехслойного рулонного ковра | 1000 м2 1000 м2 | 9,85 0,52 | 30,72 399 | 37 25,3 | Машинист | ||||
| 4-го разр. — 1; кровельщик 2-го разр. — 1 Машина СО-99 конструкции ЦНИИОМТП Кровельщик | |||||||||
| 4-го разр. — 1; кровельщик | |||||||||
| на горячей битумной мастике вручную в местах, недоступных прохождению машины | 3-го разр. — 1 | ||||||||
| Погрузочноразгрузочные и транспортные работы | |||||||||
| Вертикальная транспортировка: | |||||||||
| мастики | т | 77,8 | 0,9 | 8,54 | Машинист 4-го разр. — 1 | --- | --- | ---- | ---- |
| рубероида | 100 т | 0,481 | 51 | 3 | Машинист 3-го разр. — 1; такелажник 2-го разр. — 2 Кран Т-108А Машина СО-100 | --- | --- | ---- | ---- |
| Горизонтальная транспортировка по покрытию: | |||||||||
| мастики | 1 ездка | 389 | 0,098 | 4,65 | Машинист 3-го разр. — 1 | --- | --- | ---- | ---- |
| рубероида | То же | 241 | 0,28 | 8,23 | Машинист 3-го разр. — 1 Мотороллер ТГ-200 | --- | --- | ---- | ---- |
| Итого | - | - | - | 86,72 | - | - | - | - | - |
Примечание. Пунктирная линия указывает на неполное использование механизмов в течение смены. Полностью механизмы используются на параллельных работах.
2.7 Калькуляция трудовых затрат приведена в табл. 2.
| Обоснование (ЕНиР и др.) | Наименование работ | Единица измерения | Объем работ | Норма времени на единицу измерения, чел.-ч | Затраты труда на общий объем работ, чел.-день | Расценка на единицу измерения, руб.-коп. | Заработная плата на общий объем работ, руб.-коп. |
|---|
| Расчет № 1, коэффициент K = 3 Расчет № 2, коэффициент K = 3 | Наклейка трехслойного рулонного ковра на горячей битумной мастике на плоских кровлях машиной СО-99 конструкции ЦНИИОМТП Наклейка вручную трехслойного рулонного ковра на горячей битумной мастике в местах, недоступных прохождению машины | 1000 м2 1000 м2 | 9,85 0,52 | 30,72 399 | 37 25,3 | 17-17 221-25 | 169-12 115-05 |
|---|---|---|---|---|---|---|---|
| Итого | - | - | - | 62,3 | - | 284-17 |
Погрузочно-разгрузочные и транспортные работы
| ЕНиР, 1969, § 1 — 8, табл. 2, поз. 21а Расчет № 3 Расчет № 4 Расчет № 5 | Подъем краном Т-108А на покрытие рулонов рубероида в пакетах массой до 300 кг: для машиниста « такелажника Горизонтальная транспортировка рулонов рубероида по покрытию мотороллером ТГ-200 от зоны действия крана к месту работы Подъем горячей битумной мастики на покрытие установкой СО-100 для наклейки трехслойного ковра Горизонтальная транспортировка горячей битумной мастики машиной конструкции ЦНИИОМТП от места заправки до наклеечной машины с наполнением и опорожнением бака» | 100 т 100 т 1 ездка т 1 ездка | 0,481 0,481 241 77,8 389 | 17 34 0,28 0,9 0,098 | 1 2 8,23 8,54 4,65 | 9-44 16-76 0-15,5 0-56,2 0-05,4 | 4-54 8-06 37-36 43-72 21-01 |
|---|---|---|---|---|---|---|---|
| Итого Всего | - - | - - | - - | 24,42 86,72 | - - | 114-69 398-86 |
Нормы времени и расценки на наклейку машиной СО-99 конструкции ЦНИИОМТП 1000 м2 однослойного рулонного ковра на горячей мастике:
производительность машины 1600 м2/смену или 1600: 8,2 = 195 м2/ч;
состав звена: машинист 4-го разр. — 1, кровельщик 2-го разр. — 1;
норма времени \frac{1000}{195} 2 = 10,24\text{чел}. - \text{ч};
средняя часовая ставка звена (62,5 + 49,3): 2 = 55,9 коп.;
расценка 10,24 x 55,9 = 5 руб. 72,4 коп.
Нормы времени и расценки на наклейку однослойного рулонного кровельного ковра вручную на горячей битумной мастике.
По ЕНиР, 1969, § 7 — 1, поз. 7 на 100 м2 слоя:
В эти нормы времени и расценки не включены вспомогательные работы, перечисляемые ниже.
Очистка основания от мусора с помощью воздуходувки.
В соответствии с расчетом поз. 2а на 100 м2 покрытия:
Очистка рулонных материалов от посыпки.
По ЕНиР, 1969, § 11 — 66, поз. 1а на 100 м2:
По ЕНиР, 1969, § 11 — 46, поз. 2б на 1 т:
Из расчета 0,25 т мастики на 100 м2 однослойного ковра:
норма времени 13,5 x 0,25 = 3,4 чел.-ч;
расценка 7,07 x 0,25 = 1 руб. 76,8 коп.
Огрунтовка холодной битумной мастикой 100 м2 поверхности основания (применительно к ЕНиР, 1969, § 8 — 24, поз. 12ж):
Устройство свесов из расчета 2,5% на 100 м2 покрытия.
По ЕНиР, 1969, § 7 — 8, поз. 3а:
норма времени 0,19 x 2,5 = 0,48 чел.-ч;
расценка 10,6 x 2,5 = 26,5 коп.
Устройство мест примыкания из расчета 2,5% на 100 м2 покрытия.
По ЕНиР, 1969, § 11 — 32, поз. 3а:
норма времени 0,195 x 2,5 = 0,49 чел.-ч;
расценка 10,9 x 2,5 = 27,3 коп.
Всего по вспомогательным работам:
норма времени 0,33 + 0,6 + 3,4 + 1,8 + 0,48 + 0,49 = 7,1 чел.-ч;
расценка 18,54 + 31,4 + 176,8 + 113 + 26,5 + 27,3 = 3 руб. 93,5 коп.
В целом на наклейку 1000 м2 однослойного ковра:
норма времени (6,2 + 7,1)10= 133 чел.-ч;
расценка (344 + 393,5)10 = 73 руб. 75 коп.
Нормы времени и расценки на очистку 1000 м2 поверхности основания от мусора и пыли при помощи воздуходувки:
производительность агрегата 300 м2/ч;
работу выполняет кровельщик 3-го разр.;
норма времени 1000 : 300 = 3,34 чел.-ч;
расценка 55,5 x 3,34 = 1 руб. 85,4 коп.
Нормы времени и расценки на транспортировку рулонов рубероида мотороллером ТГ-200 по покрытию от крана в зону работы:
грузоподъемность мотороллера 0,2 т;
скорость движения мотороллера 5 км/ч;
работу выполняет машинист 3-го разр.;
измеритель — 1 ездка (цикл) мотороллера.
Норма времени на измеритель определяется:
нормой времени простоя под погрузкой и нормой времени на разгрузку по ЕНиР, 1969, § 1 — 11, поз. 3а, 3д:
нормой времени движения мотороллера от крана в зону работ и обратно порожняком
Норма времени машиниста на 1 ездку (цикл)
где 1,25 — коэффициент маневренности мотороллера.
Расценка для машиниста 3-го разр.
Нормы времени и расценки на подачу 1 т мастики на покрытие установкой конструкции ВНИИстройдормаша СО-67 или СО-100 конструкции Минского филиала ВНИИСМИ (принимаются в зависимости от принятой установки):
производительность установки 1,1 т/ч;
работу выполняет машинист 4-го разр.;
норма времени 1 : 1,1 = 0,9 чел.-ч;
расценка 62,5 x 0,9 = 56,2 коп.
Нормы времени и расценки на транспортировку машиной конструкции ЦНИИОМТП мастики (холодной и горячей) от раздаточного пункта трубопроводов до наклеечной машины СО-99 с наполнением и опорожнением бака:
скорость движения машины 5 км/ч;
работу выполняет машинист 3-го разр.
Измеритель: 1 ездка (цикл) машины.
Норма времени на измеритель определяется:
нормой времени на пополнение и опорожнение бака (согласно технической характеристике машины на опорожнение бака затрачивается 1,5 мин)
нормой времени на рабочий и холостой пробег
Норма времени машиниста на 1 ездку (цикл)
где 1,25 — коэффициент маневренности машины.
Расценка для машиниста 3-го разр. на измеритель
2.8. В настоящей технологической карте организация, методы и приемы труда по выполнению рабочих процессов и операции приняты в соответствии с типовыми картами трудовых процессов на производство кровельных работ.
2.9. Операционный контроль качества работ по устройству кровли выполняется в соответствии с требованиями СНиП III-1-76 и инструкции СН 47-74.
Отклонения геометрических размеров и физико-технических характеристик, допускаемые при устройстве кровли правилами СНиП III-В.12-69, приведены на рис. 4.
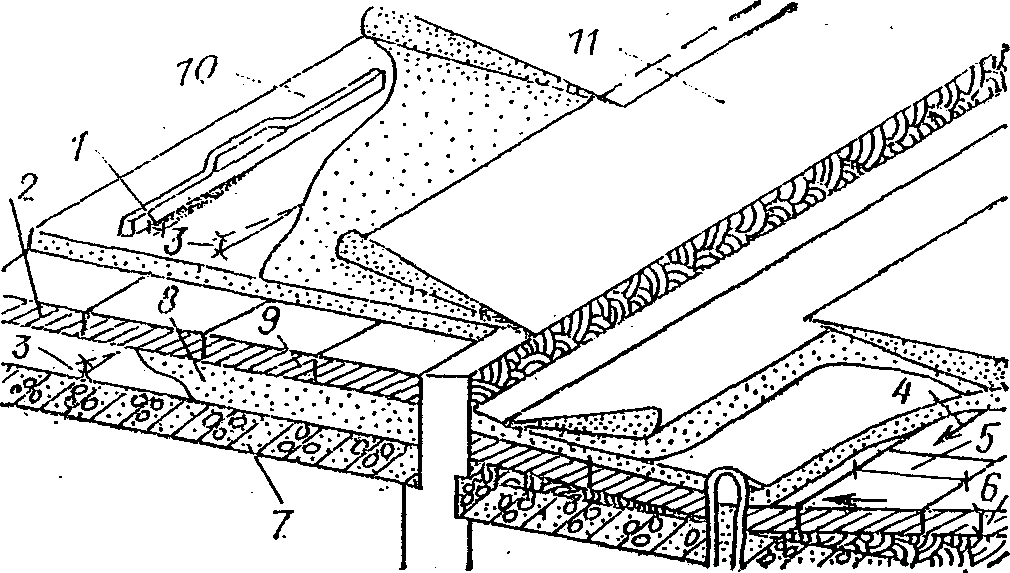
Рис. 4. Допускаемые отклонения геометрических размеров
при устройстве кровли
1 — величина просветов между поверхностью основания
и 3-метровой контрольной рейкой поперек ската не более
5 мм; 2 — увеличение объемного веса теплоизоляционного
материала от принятого в проекте не более 5%;
3 — отклонение величины фактического уклона от проектного
для плоских кровель 28%, для скатных 5%, минимальные уклоны
основания кровли у воронок внутренних водостоков 5%;
4 — минимальные уклоны основания кровли в разжелобках 1%;
5, 6 — отклонение в размерах наклеиваемых плитных
утеплителей по ширине 2 мм, по толщине +/- 1 мм;
7 — основание; 8 — пароизоляция; 9 — теплоизоляция;
10 — стяжка; 11 — рулонный ковер
При производстве работ не допускаются вмятины, воздушные мешки, пробоины, видимые перегибы в местах напуска полотнищ, а также отслаивание рулонного материала от основания.
При уклонах плоской кровли менее 2,5% величина нахлеста полотнищ во всех слоях должна составлять не менее 100 мм, при уклонах скатной кровли более 2,5% величина нахлеста полотнищ по их ширине должна составлять в нижних слоях 70 мм, в верхнем — 100 мм, а по длине во всех слоях — не менее 100 мм.
Допускаемые отклонения при нахлестке полотнищ рулонного материала друг на друга составляют:
    по ширине в нижних слоях   +/- 10 мм;
     "   "    " верхних  "     +/- 15 мм;
     "  длине во всех слоях    + 20 мм.
На устройство кровли должен быть составлен акт освидетельствования скрытых работ в соответствии с установленной формой.
Схема операционного контроля качества работ приведена в табл. 3.
| Наименование операций, подлежащих контролю | Контроль качества выполнения операций | ||||
| производителем работ | мастером | состав | способы | время | привлекаемые службы |
| Подготовка основания | - | Ровность | Трехметровой рейкой | До наклейки пароизоляции | - |
| Уклон | То же | То же | - | ||
| Заделка мест примыканий | Визуально | «» | - | ||
| Устройство стяжки | - | Ровность | Трехметровой рейкой | До наклейки рулонного ковра | - |
| Уклон | То же | То же | - | ||
| Заделка мест примыканий | Визуально | «» | - | ||
| - | Устройство пароизоляции | Наличие воздушных пазух | «» | После наклейки пароизоляции | - |
| Качество наклейки | Заливкой водой | То же | - | ||
| - | Устройство теплоизоляции (пенобетонные | Объемный вес | Лабораторными измерениями | До укладки плит | Строительная лаборатория |
| плиты) на мастике | Размеры по ширине и толщине | Стальным метром | То же | - | |
| Тщательность наклейки | Визуально | После приклейки плит | - | ||
| - | Устройство разжелобков | Уклон | Трехметровой рейкой | До наклейки рулонного ковра | - |
| Подготовка водостоков | Визуально | То же | - | ||
| - | Наклейка рулонного ковра | Тщательность наклейки (послойно) | «» | В ходе работ (послойно) | |
| Перекрытие швов (нахлест) | «» | То же | - | ||
| Заделка в местах примыканий | «» | «» | - | ||
| - | Устройство температурных швов | Соответствие проекту и СНиП | «» | По мере окончания работ | - |
2.10. При производстве работ необходимо соблюдать правила техники безопасности, приведенные в главе СНиП по технике безопасности в строительстве.
Проектной разработки вопросов, связанных с обеспечением безопасности кровельных работ, в данном примере не требуется.
    Затраты труда  ........................................  86,72 чел.-дня
    Потребность в машинах  ................................  3,69 маш.-см.
    Потребность в электроэнергии  .........................  48,9 кВ x ч
4.1. Потребность в основных материалах и полуфабрикатах приводится в табл. 4.
| Наименование | Марка | Единица измерения | Количество (на 1000 м2 покрытия) |
|---|---|---|---|
| Мастика битумная Рубероид для верхнего слоя Рубероид для нижних слоев | МБК-Г РМ-350 РП-250 | т м2 «» | 7,5 1240 1470 |
4.2. Потребность в машинах, оборудовании, инструментах и приспособлениях приводится в табл. 5.
| Наименование | Марка | Количество | Техническая характеристика |
|---|---|---|---|
| Машина для наклейки рулонного | СО-99 | 1 | Производительность |
| ковра Машина для развозки мастики по покрытию | конструкции ЦНИИОМТП Конструкции ЦНИИОМТП | 1 | 1600 м3/смену Емкость бака 200 л |
| Машина конструкции | СО-100 | 1 | Производительность |
| Минского филиала ВНИИСТи То же «» | СО-106 СО-107 | 1 1 | 7 м3/ч Производительность 20 л/мин Производительность 50 м2/ч |
| Машина для очистки и перемотки | СО-98 | 1 | Производительность |
| рулонных кровельных материалов Автогудронатор Мотороллер | - ТГ-200 | 1 1 | 600 м/ч Емкость цистерны 3,6 м3 Грузоподъемность 200 кг |
| Кран | Т-108А | 1 | Грузоподъемность 500 кг |
| Ручной каток | - | 1 | Масса 80 кг |
| Термос | - | 3 | Емкость 25 л |
| Стальной гребок | - | 3 | - |
| Щетка Тихомирова | - | 3 | - |
| Рабочий бачок | - | 3 | - |
| Шпатель-нож | - | 3 | - |