Резолюция № MSC.168(79) Международной морской организации
Актуально на 03.11.2026.
Как цитировать: Резолюция N MSC.168(79) Международной морской организации. MSC.168(79). https://bukva.ai/docs/rezolyutsiya-msc-16879
«Стандарты и критерии для конструкций борта навалочных судов с одинарными бортами» [рус., англ.]
(Принята 09.12.2004)
Примечание
Стандарты и критерии вступили в силу, в том числе и для России, 01.07.2006. Текст Кодекса на английском языке см. в документе.
РЕЗОЛЮЦИЯ MSC.168(79) СТАНДАРТЫ И КРИТЕРИИ ДЛЯ КОНСТРУКЦИЙ БОРТА НАВАЛОЧНЫХ СУДОВ С ОДИНАРНЫМИ БОРТАМИ
Комитет по безопасности на море,
ссылаясь на статью 28 «b» Конвенции о Международной морской организации, касающуюся функций Комитета,
ссылаясь также на главу XII Конвенции СОЛАС о дополнительных мерах безопасности для навалочных судов, которую приняла Конференция 1997 года по Конвенции СОЛАС с целью повышения безопасности судов, перевозящих навалочные грузы,
ссылаясь далее на то, что, признав необходимость дальнейшего повышения безопасности навалочных судов во всех аспектах их проектирования, постройки, оборудования и эксплуатации, он рассмотрел результаты различных исследований формальной оценки безопасности (ФОБ) навалочных судов,
признавая, что запрещение поочередной загрузки трюмов тяжелыми грузами при полной загрузке навалочных судов с одинарными бортами, не отвечающими соответствующим требованиям к прочности конструкций борта, могло бы способствовать повышению безопасности этих судов путем снижения перерезывающих сил и изгибающих моментов,
отмечая Резолюцию MSC.170(79), которой он принял, среди прочего, пересмотренную главу XII Конвенции СОЛАС 1974 года, в частности правило XII/14 - Ограничения на выход в море с каким-либо порожним трюмом, где делается ссылка на обязательные стандарты и критерии, которым должно отвечать навалочное судно, чтобы избежать вышеуказанных ограничений,
подтверждая, что Международная ассоциация классификационных обществ (МАКО) издала следующие унифицированные требования:
S12 Rev.2.1 — Конструкция борта навалочных судов с одинарными бортами; и
S31 — Критерии восстановления бортовых шпангоутов навалочных судов с одинарными бортами, не построенных в соответствии с Унифицированным требованием S12 Rev.1 или последующими версиями,
считая, что вышеуказанные унифицированные требования МАКО охватывают соответственно стандарты и критерии, необходимые для определения применимости правила XII/14 Конвенции СОЛАС 1974 года к конкретному навалочному судну, и поэтому должны составлять основу вышеуказанных стандартов и критериев,
рассмотрев рекомендацию, сделанную Подкомитетом по проектированию и оборудованию судов на его сорок седьмой сессии,
1. принимает для целей применения правила XII/14 Конвенции СОЛАС 1974 года:
.1 Стандарты конструкций борта навалочных судов с одинарными бортами, изложенные в Приложении 1 к настоящей Резолюции; и
.2 Критерии восстановления бортовых шпангоутов и книц навалочных судов с одинарными бортами, не построенных в соответствии со Стандартами конструкций борта навалочных судов с одинарными бортами, изложенные в Приложении 2 к настоящей Резолюции;
2. предлагает Договаривающимся правительствам Конвенции СОЛАС 1974 года принять к сведению, что прилагаемые Стандарты и Критерии восстановления начнут действовать 1 июля 2006 года по вступлении в силу пересмотренной главы XII Конвенции;
3. просит Генерального секретаря направить заверенные копии настоящей Резолюции и текста прилагаемых Стандартов и Критериев восстановления всем Договаривающимся правительствам Конвенции СОЛАС 1974 года;
4. просит далее Генерального секретаря направить заверенные копии настоящей Резолюции и текста прилагаемых Стандартов и Критериев восстановления всем членам Организации, не являющимся Договаривающимися правительствами Конвенции.
СТАНДАРТЫ КОНСТРУКЦИЙ БОРТА НАВАЛОЧНЫХ СУДОВ С ОДИНАРНЫМИ БОРТАМИ
1. Применение
Для целей правила XII/14 Конвенции СОЛАС настоящие требования определяют минимальные обязательные стандарты конструкций борта в пределах грузовой зоны навалочных судов с одинарными бортами длиной 150 м и более, перевозящих навалочные грузы плотностью 1780 кг/куб. м и более, с тем, чтобы к ним не применялись ограничения на выход в море с каким-либо порожним трюмом.
2. Размеры конструкций борта
2.1 Толщина бортовой обшивки, момент сопротивления и площадь эпюры перерезывающих сил бортовых шпангоутов подлежат определению согласно критериям классификационного общества, признанного Администрацией в соответствии с положениями правила XI-1/1, или применимым национальным стандартам Администрации, обеспечивающим равноценный уровень безопасности.
2.2 Размеры бортовых трюмных шпангоутов, непосредственно примыкающих к таранной переборке, подлежат увеличению для предотвращения чрезмерной деформации наружной обшивки. В качестве альтернативы, на бортовой обшивке первого носового трюма должны устанавливаться подкрепляющие конструкции, являющиеся продолжением рамных стрингеров форпика.
3. Минимальная толщина стенок шпангоутов
Толщина стенок шпангоутов в пределах грузовой зоны должна быть не менее t_{w,min}, в мм, определяемой по формуле:
где C = 1,15 — для стенок шпангоутов в районе первого носового трюма,
= 1 — для стенок шпангоутов в районе других трюмов;
L — расстояние, в метрах, по летней грузовой ватерлинии от передней кромки форштевня до задней кромки рудерпоста или до оси баллера руля, при отсутствии рудерпоста. L не должна быть менее 96% и может не быть более 97% наибольшей длины по летней грузовой ватерлинии, но нет необходимости принимать ее более 200 м.
4. Нижняя и верхняя кницы
4.1 Толщина шпангоутных нижних книц не должна быть меньше наибольшей из величин t_{w} и t_{w,min} + 2\text{мм}, где t_{w} — конструкционная толщина стенки бортового шпангоута. Толщина шпангоутной верхней кницы должна быть не меньше наибольшей из величин t_{w} и t_{w,min}.
4.2 Момент сопротивления SM шпангоута и кницы или не приставной кницы и связанной с ними бортовой обшивки в местах, показанных на рис. 1, не должен быть менее удвоенного требуемого момента сопротивления SM_{F} в середине пролета шпангоута.
4.3 Размерения нижней и верхней книц не должны быть меньше показанных на рис. 2.
4.4 Конструкционная непрерывность с верхним и нижним концевыми соединениями бортовых шпангоутов должна обеспечиваться в пределах подпалубных и скуловых цистерн с помощью соединительных книц, как показано на рис. 3. Кницы должны быть подкреплены для предотвращения потери устойчивости согласно критериям классификационного общества, признанного Администрацией в соответствии с положениями правила XI-1/1 Конвенции СОЛАС, или применимым национальным стандартам Администрации, обеспечивающим равноценный уровень безопасности.
4.5 Моменты сопротивления бортовых продольных связей и продольных связей наклонных переборок, которые поддерживают соединительные кницы, должны определяться пролетом между поперечными связями согласно требованиям классификационного общества, признанного Администрацией в соответствии с положениями правила XI-1/1 Конвенции СОЛАС, или применимым национальным стандартам Администрации, обеспечивающим равноценный уровень безопасности. Тогда как другие меры принимаются по усмотрению Администрации или признанного классификационного общества, моменты сопротивления бортовых продольных связей и продольных связей наклонных переборок подлежат определению согласно применимым критериям в целях эффективной поддержки книц.
5. Профили бортовых шпангоутов
5.1 Шпангоуты должны изготавливаться из симметричных профилей с не приставными верхними и нижними кницами и устроены с мягкими кромками.
5.2 Свободный поясок бортового шпангоута должен быть закругленным (без перегиба) в месте соединения с концевыми кницами. Радиус закругления должен быть не менее r, в мм, определяемый по формуле:
r = \frac{0,4b_{f}^{2}}{t_{f}} ,
где b_{f} и t_{f} — ширина свободного пояска и толщина кницы, соответственно, мм. Кромки пояска должны быть притуплены.
5.3 На судах длиной менее 190 м шпангоуты, изготовленные из мягкой стали, могут выполняться из несимметричного профиля с приставными кницами. Свободный поясок кницы должен быть притуплен с обоих концов. Кницы должны быть устроены с мягкими кромками.
5.4 Относительная толщина шпангоутов не должна превышать следующих величин:
.1 60k^{0,5} — для симметричных профилей;
.2 50k^{0,5} — для несимметричными профилей,
где k = 1 — для обычной конструкционной стали;
k = 0,78 — для стали с пределом текучести 315 Н/кв. мм; и
k = 0,72 — для стали с пределом текучести 355 Н/кв. мм.
Выступающий свободный поясок не должен превышать в 10k^{0,5} раз толщину-нетто пояска.
6. Кницы, предотвращающие заваливание шпангоута
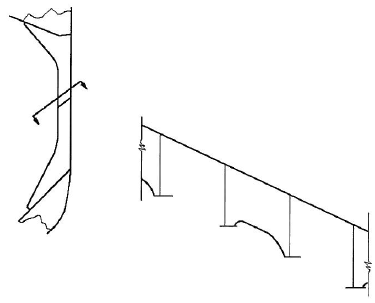
Если в районе первого носового трюма бортовые шпангоуты выполнены из несимметричного профиля, каждая пара шпангоутов через одну шпацию должна подкрепляться кницами, предотвращающими заваливание шпангоута, как показано на рис. 4.
7. Сварные соединения шпангоутов и концевых книц
7.1 Для соединений шпангоутов и книц с бортовой обшивкой и обшивкой скуловых и подпалубных цистерн, а также стенок со свободными поясками должен применяться двусторонний непрерывный сварной шов.
7.2 В этих целях высота сварного шва должна быть (см. рис. 1):
где t — наиболее тонкий из двух соединяемых элементов.
7.3 Если форма корпуса судна не позволяет эффективно заполнить шов наплавочным материалом, может потребоваться разделка кромок стенки шпангоута и кницы, чтобы обеспечить такую же эффективность, как и сварное соединение, указанное выше.
8. Минимальная толщина бортовой обшивки
Толщина бортовой обшивки, расположенной между скуловой и бортовой цистерной, не должна быть менее t_{p,min}, определяемой по формуле:
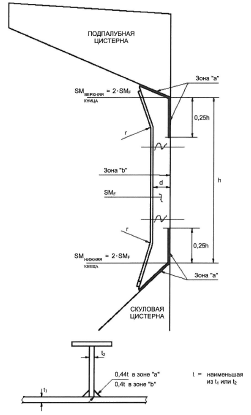
Рис. 1
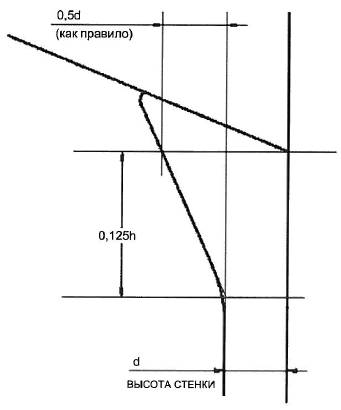
Рис. 2
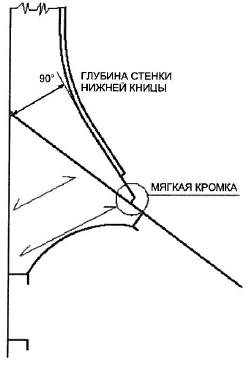
Рис. 3
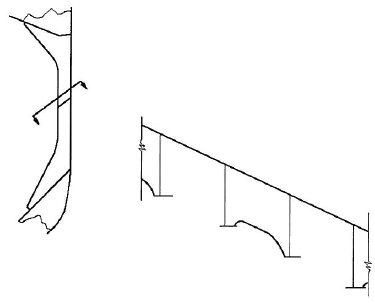
Рис. 4. Кницы, предотвращающие заваливание шпангоута, устанавливаемые в районе первого носового трюма
ВОССТАНОВЛЕНИЯ БОРТОВЫХ ШПАНГОУТОВ И КНИЦ
НАВАЛОЧНЫХ СУДОВ С ОДИНАРНЫМИ БОРТАМИ, НЕ ПОСТРОЕННЫХ В СООТВЕТСТВИИ СО СТАНДАРТАМИ КОНСТРУКЦИЙ БОРТА НАВАЛОЧНЫХ СУДОВ С ОДИНАРНЫМИ БОРТАМИ
1. ПРИМЕНЕНИЕ И ОПРЕДЕЛЕНИЯ
Для целей правила XII/14 Конвенции СОЛАС настоящие требования применяются к бортовым шпангоутам и кницам грузовых трюмов навалочных судов с одинарными бортами, которые не были построены в соответствии с Приложением 1, но которые должны быть доведены до равноценного уровня безопасности, с тем чтобы к ним не применялись ограничения на выход в море с каким-либо порожним трюмом.
Настоящие требования определяют критерии восстановления или иные меры, которые должны быть приняты в отношении стенок и свободных поясков бортовых шпангоутов и книц, согласно 2.
Меры по подкреплению бортовых шпангоутов также определены согласно 2.3.
Метод конечно-элементного анализа или иные методы числового анализа или прямых расчетов не могут использоваться в качестве альтернативы выполнению требований настоящего Приложения, за исключением случаев необычных устройств конструкций борта или системы набора, к которым требования настоящего Приложения не могут применяться непосредственно.
Оценка соответствия этим требованиям должна проводиться до даты, в которую судно достигает возраста 10 лет, и при каждом последующем промежуточном освидетельствовании и освидетельствовании для возобновления свидетельства.
1.1 Суда с ледовыми усилениями
1.1.1 Если навалочные суда имеют усиления, чтобы отвечать требованиям какого-либо символа ледового класса, промежуточные шпангоуты не учитываются при рассмотрении соответствия требованиям настоящего Приложения.
1.1.2 Восстановленные толщины дополнительных конструкций, необходимых для удовлетворения требований символа ледового класса, должны основываться на требованиях классификационного общества.
1.1.3 Если знак ледового усиления снимается, дополнительные конструкции ледовых усилений, за исключением книц, предотвращающих заваливание шпангоута (см. 2.1.2.1.2.«b» и 2.3), не рассматриваются как способствующие соответствию требованиям настоящего Приложения.
2. ВОССТАНОВЛЕНИЕ ИЛИ ИНЫЕ МЕРЫ
2.1 Критерии для восстановления или иные меры
2.1.1 Условные обозначения, используемые в пункте 2.1
t_{M} — замеренная толщина, мм;
t_{REN} — толщина, при которой требуется восстановление (2.1.2);
t_{REN,d/t} — толщина, при которой требуется восстановление по условию отношения d/t (2.1.2.1);
t_{REN,S} — толщина, при которой требуется восстановление по условию прочности (2.1.2.2);
t_{S12} — толщина, мм, как требуется в пункте 3 Приложения 1 для стенок шпангоутов и в пункте 4 Приложения 1 — для верхних и нижних книц;
t_{AB} — построечная толщина, мм;
t_{C} — см. таблицу 1, ниже.
| Длина судна | Трюмы, за исключением трюма № 1 | Трюм № 1 | ||
| L, м | Пролет шпангоута и верхние кницы | Нижние кницы | Пролет шпангоута и верхние кницы | Нижние кницы |
| <= 100 | 2 | 2,5 | 2 | 3 |
| 150 | 2 | 3 | 3 | 3,5 |
| >= 200 | 2 | 3 | 3 | 4 |
| Примечание. Для промежуточных длин судна t определяется линейной C интерполяцией между вышеупомянутыми значениями. | ||||
2.1.2 Критерии для стенок (на срез и другие проверки)
Стенки бортовых шпангоутов и книц подлежат восстановлению, если замеренная толщина (t_{M}) равна толщине (t_{REN}), определенной ниже, или менее.
t_{REN} является наибольшей из величин:
.4 t_{REN,S} (если требуется 2.1.2.2).
2.1.2.1 Толщина, при которой требуется восстановление по условию отношения d/t
2.1.2.1.1 С соблюдением пунктов «b» и «c», ниже, t_{REN,d/t} определяется из следующего уравнения:
t_{REN,d/t} = (высота стенки, мм)/R,
65k^{0,5} — для симметричных профилей;
55k^{0,5} — для несимметричных профилей,
для нижних книц (см. «a», ниже):
87k^{0,5} — для симметричных профилей;
73k^{0,5} — для несимметричных профилей,
k = 1 — для обычной конструкционной стали;
k = 0,78 — для стали с пределом текучести 315 Н/кв. мм; и
k = 0,72 — для стали с пределом текучести 355 Н/кв. мм.
2.1.2.1.2 Ни в коем случае t_{REN,d/t} для нижних не приставных книц не должна приниматься менее t_{REN,d/t} для шпангоутов, которые они поддерживают.
При расчете высоты стенки нижних книц применяется следующее:
.1 Высота стенки нижней кницы может измеряться от точки пересечения наклонной переборки скуловой цистерны с бортовой обшивкой перпендикулярно к свободному пояску нижней кницы (см. рис. 3).
.2 Если на нижнем бракетном листе имеются ребра жесткости, за высоту стенки может приниматься расстояние между бортовой обшивкой и ребром жесткости, между ребрами жесткости или между самым дальним от центра ребром жесткости и свободным пояском кницы, смотря по тому, что больше.
b) Альтернативные кницы, предотвращающие заваливание шпангоута
Если t_{M} менее t_{REN,d/t} в сечении b) бортовых шпангоутов (см. рис. 2), кницы, предотвращающие заваливание шпангоута, в соответствии с пунктом 2.3, могут устанавливаться в качестве альтернативы выполнению условия отношения высоты стенки к толщине бортовых шпангоутов; в этом случае t_{REN,d/t} может не учитываться при определении t_{REN} в соответствии с пунктом 2.1.2.
c) Шпангоуты, находящиеся в корму непосредственно у таранной переборки
Для бортовых шпангоутов, находящихся в корму непосредственно у таранной переборки, размеры поперечных сечений которых увеличены для того, чтобы их момент инерции был таким, чтобы избежать нежелательной гибкости бортовой обшивки, если построечная толщина стенки шпангоутов t_{AB} превышает 1,65t_{REN,S}, толщина t_{REN,d/t} может приниматься как величина t'_{REN,d/t}, полученная из следующего уравнения:
t'_{REN,d/t} = \sqrt[3]{t_{REN,d/t}^{2}t_{REN,S}} ,
где t_{REN,S} определяется согласно пункту 3.3.
2.1.2.2 Толщина, при которой требуется восстановление по условию прочности при срезе
Если t_{M} в нижней части бортовых шпангоутов, как указано на рис. 1, равна или менее t_{COAT}, , то t_{REN,S} определяется в соответствии с пунктом 3.3.
2.1.2.3 Толщина восстановленных стенок шпангоутов и нижних книц
Если требуется восстановление стальных элементов набора корпуса, толщина восстановленных стенок должна быть не менее t_{AB}, 1,2t_{COAT} или 1,2t_{REN}, смотря по тому, что больше.
2.1.2.4 Условия, допускающие иные меры
2.1.2.4.1 Если t_{REN}<t_{M} \leq t_{COAT}, должны приниматься меры, состоящие из всего следующего:
.1 пескоструйная очистка или ее эквивалент и нанесение покрытия (см. 2.2);
.2 установка книц, предотвращающих заваливание шпангоута (см. 2.3), если вышеуказанное условие происходит в любой из зон A, B, C и D бортовых шпангоутов, показанных на рис. 1, и
.3 поддержание защитного покрытия в состоянии «как новое» (т.е. без разрушений или ржавчины) при дополнительном и периодическом освидетельствованиях.
2.1.2.4.2 Вышеуказанные меры могут не приниматься, если у элементов конструкции не наблюдается уменьшения толщины по сравнению с построечной толщиной, а покрытие находится в состоянии «как новое» (т.е. без разрушений и ржавчины).
2.1.3 Условия прочности шпангоутов и книц (проверка на изгиб)
Если длина или высота нижней кницы не отвечает требованиям Приложения 1, должна быть выполнена проверка прочности при изгибе в соответствии с 3.4 и произведены восстановление или подкрепление шпангоутов и/или книц, как требуется там же.
2.2 Замеры толщин, восстановление металла конструкции,
пескоструйная очистка и покрытие
2.2.1 Для целей восстановления металла конструкции, пескоструйной очистки и покрытия определены четыре зоны A, B, C и D, показанные на рис. 1.
2.2.2 Представительные замеры толщин должны быть выполнены в каждой зоне и проверены по условиям пункта 2.1.
2.2.3 В случае не приставных книц, если условия в 2.1 не выполняются для зоны A или B, должны быть выполнены восстановление металла конструкции, пескоструйная очистка и покрытие, в зависимости от случая, для обеих зон A и B.
2.2.4 В случае приставных книц, если условия в 2.1 не выполняются для зоны A или B, должны быть выполнены восстановление металла конструкции, пескоструйная очистка и покрытие для каждой из этих зон, в зависимости от случая.
2.2.5 Если согласно 2.1 требуется восстановление металла конструкции для зоны C, оно должно быть выполнено для обеих зон B и C. Если согласно 2.1 требуется пескоструйная очистка и покрытие для зоны C, они должны быть выполнены для зон B, C и D.
2.2.6 Если согласно 2.1 требуется восстановление металла конструкции для зоны D, его необходимо выполнить только для этой зоны. Если согласно 2.1 требуется пескоструйная очистка и покрытие для зоны D, они должны быть произведены для обеих зон C и D.
2.2.7 Специальному рассмотрению могут подлежать зоны, которые ранее подвергались восстановлению металла или покрытия, если их состояние установлено «как новое» (т.е. без разрушений и ржавчины) Администрацией или классификационным обществом, которое признано Администрацией в соответствии с положениями правила XI-1/1 Конвенции СОЛАС.
2.2.8 Если согласно условию в 2.1 для восстановления толщин принято решение о применении защитного покрытия, то, как правило, эта мера должна приниматься в соответствии с требованиями организации.
2.2.9 Если, согласно требованиям 2.1, небольшое количество бортовых шпангоутов и книц показывают необходимость нанесения покрытия на некоторой части их длины, применяются нижеследующие критерии:
.1 Часть, на которой должно быть нанесено покрытие, включает:
- стенку и свободный поясок бортовых шпангоутов и книц,
- трюмную поверхность бортовой обшивки, обшивку скуловых и подпалубных цистерн, в зависимости от случая, на ширину не менее 100 мм от стенки бортового шпангоута.
.2 Необходимо применять эпоксидное покрытие или равноценное ему.
2.2.10 Во всех случаях, все поверхности, на которые должно быть нанесено покрытие, должны пройти сначала пескоструйную очистку.
2.3 Меры по подкреплению
2.3.1 Меры по подкреплению выполняются кницами, предотвращающими заваливание шпангоута, расположенными в нижней части и середине пролета бортовых шпангоутов (см. рис. 4). Эти кницы могут устанавливаться через каждые два шпангоута, но нижняя и средняя кницы устанавливаются на одном уровне между каждой второй парой шпангоутов.
2.3.2 Толщина этих книц должна быть не менее построечной толщины стенок бортовых шпангоутов, к которым они привариваются.
2.3.3 Для соединения книц, предотвращающих заваливание шпангоута, с бортовыми шпангоутами и бортовой обшивкой должен применяться двусторонний непрерывный сварной шов.
2.4 Толщина сварного шва
В случае восстановления металла конструкции сварные соединения должны отвечать пункту 7 Приложения 1.
2.5 Язвенная и канавочная коррозия
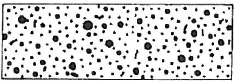
2.5.1 Если интенсивность язвенной коррозии более 15% площади (см. рис. 5), должны быть выполнены замеры толщин в язвинах.
2.5.2 Минимально допустимая остаточная толщина в язвинах или канавках равна:
.1 75% от построечной толщины в язвинах или канавках в стенках и поясках шпангоутов и книц; и
.2 70% от построечной толщины в язвинах или канавках в бортовой обшивке, обшивке скуловых и подпалубных цистерн, прилегающей к бортовому шпангоуту на ширину до 30 мм включительно с каждой стороны шпангоута.
3. КРИТЕРИИ ПРОВЕРКИ НА ПРОЧНОСТЬ
Как правило, нагрузки рассчитываются и проверки на прочность проводятся для кормового, среднего и носового шпангоутов каждого трюма. Размеры шпангоутов в промежуточных положениях определяются линейной интерполяцией результатов, полученных для рассчитанных шпангоутов. Если размеры шпангоутов изменяются по длине трюма, требуемые размеры должны также рассчитываться для среднего шпангоута каждой группы шпангоутов, имеющих тот же самый размер. Размеры, требуемые для промежуточных шпангоутов, определяются линейной интерполяцией результатов, полученных для рассчитанных шпангоутов.
3.1 Моделирование нагрузок
3.1.1 Силы
Силы P_{fr,a} и P_{fr,b}, кН, подлежащие рассмотрению для проверки прочности бортовых шпангоутов в сечениях a) и b) (указанных на рис. 2; в случае приставных нижних книц сечение b) находится вверху нижней кницы), определяются по формулам:
P_{fr,a} = P_{S} + max(P_{1},P_{2});
P_{fr,b} = P_{fr,a} \frac{h - 2h_{B}}{h} ,
где P_{S} — сила давления воды на тихой воде, кН
= sh(\frac{p_{S,U} + p_{S,L}}{2}) — если верхняя оконечность пролета бортового шпангоута h (см. рис. 1) находится ниже грузовой ватерлинии,
= sh'(\frac{p_{S,L}}{2}) — если верхняя оконечность пролета бортового шпангоута h (см. рис. 1) находится на или выше грузовой ватерлинии.
P_{1} — сила давления встречных волн, кН
= sh(\frac{p_{1,U} + p_{1,L}}{2}),
P_{2} — сила давления траверзных волн, кН
= sh(\frac{p_{2,U} + p_{2,L}}{2}),
h, h_{B} — пролет бортового шпангоута и длина нижней кницы, м, определенные на рис. 1 и 2, соответственно;
h' — расстояние, м, между нижней оконечностью пролета бортового шпангоута h (см. рис. 1) и грузовой ватерлинией;
p_{S,U}, p_{S,L} — давление воды, кН/кв. м, на тихой воде на уровне верхней и нижней оконечностей пролета бортового шпангоута h (см. рис. 1), соответственно;
p_{1,U}, p_{1,L} — волновое давление, кН/кв. м, как определено в 3.1.2.1, ниже, на уровне верхней и нижней оконечностей пролета бортового шпангоута h, соответственно;
p_{2,U}, p_{2,L} — волновое давление, кН/кв. м, как определено в 3.1.2.2, ниже, на уровне верхней и нижней оконечностей пролета бортового шпангоута h, соответственно.
3.1.2 Волновое давление
3.1.2.1 Волновое давление p_{1}
3.1.2.1.1 Волновое давление p_{1}, кН/кв. м, на ватерлинии и ниже нее рассчитывается по формуле:
p_{1} = 1,50[p_{1l} + 135 \frac{B}{2(B + 75)} - 1,2(T - z)],
3.1.2.1.2 Волновое давление p_{1} кН/кв. м, выше ватерлинии рассчитывается по формуле:
p_{1} = p_{1wl} - 7,50(z - T).
3.1.2.2 Волновое давление p_{2}
3.1.2.2.1 Волновое давление p_{2}, кН/кв. м, на ватерлинии и ниже нее рассчитывается по формуле:
p_{2} = 13,0[0,5B \frac{50C_{r}}{2(B + 75)} + C_{B} \frac{0,5B + k_{f}}{14} (0,7 + 2 \frac{z}{T})].
3.1.2.2.2 Волновое давление p_{2}, кН/кв. м, выше ватерлинии рассчитывается по формуле:
где p_{1wl} — давление волны p_{1} на ватерлинии;
p_{2wl} — давление волны p_{2} на ватерлинии;
L — расстояние, м, по летней грузовой ватерлинии от передней кромки форштевня до задней кромки рудерпоста или до оси баллера руля при отсутствии рудерпоста. L не должна быть менее 96% и может не быть более 97% наибольшей длины по летней грузовой ватерлинии;
B — наибольшая теоретическая ширина, м;
C_{B} — теоретический коэффициент общей полноты при осадке d соответствующий летней грузовой ватерлинии, основанной на длине L и теоретической ширине B, однако он не должен приниматься менее 0,6:
                                    3
     теоретическое водоизмещение, [м ], при осадке d
    C  = ------------------------------------------------;
     B                          LBd;
T — максимальная проектная осадка, м;
= 10,75 - (\frac{300 - L}{100})^{1,5}\text{для }90 \leq L \leq 300\text{м},
C_{r} = (1,25 - 0,025 \frac{2k_{r}}{\sqrt{GM}})k;
k = 1,2 для судов без скулового киля,
= 1 для судов со скуловым килем;
k_{r} — радиус инерции масс при бортовой качке. Если фактическая величина k_{r} неизвестна, то:
       = 0,39 B  для  судов с равномерным распределением массы в поперечном
         направлении  (например,  чередующаяся  загрузка тяжелым грузом или
равномерная загрузка легким грузом),
       = 0,25 B   для  судов  с  неравномерным   распределением   массы   в
         поперечном  направлении  (например,  равномерная  загрузка тяжелым
грузом);
GM = 0,12 B, если фактическая величина GM неизвестна;
z — расстояние по вертикали, м, от основной линии до уровня, на котором определяется давление;
k_{S} = C_{B} + \frac{0,83}{\sqrt{C_{B}}} — на кормовой оконечности L,
= C_{B} + \frac{1,33}{C_{B}} — на носовой оконечности L.
Между вышеуказанными конкретными точками k_{S} изменяется линейно;
3.2 Допустимые напряжения
Допустимые нормальные и касательные напряжения \sigma_{a} и \tau_{a}, Н/кв. мм, в бортовых шпангоутах рассчитываются по формулам:
3.3 Проверка прочности на срез
3.3.1 Если t_{M} в нижней части бортовых шпангоутов, как указано на рис. 1, равна или менее t_{COAT}, проверка прочности на срез производится согласно нижеследующему.
3.3.2 Толщина t_{REN,S}, мм, принимается большей из значений толщин t_{REN,Sa} и t_{REN,Sb}, полученных в результате проверки прочности на срез в сечениях a) и b) (см. рис. 2 и пункт 3.1), которые определяются по нижеследующим формулам, но могут не приниматься более чем 0,75t_{S12}:
t_{REN,Sa} = \frac{1,000k_{S}P_{fr,a}}{d_{a}sin\phi\tau_{a}} ;
t_{REN,Sb} = \frac{1,000k_{S}P_{fr,b}}{d_{b}sin\phi\tau_{a}} ;
где k_{S} — коэффициент распределения перерезывающих сил принимается равным 0,6;
P_{fr,a}, P_{fr,b} — силы давления, определенные в пункте 3.1.1;
d_{a}, d_{b} — высота стенки кницы и шпангоута, мм, в сечениях a) и b), соответственно (см. рис. 2); в случае приставных книц d_{b} должна приниматься как минимальная высота стенки за вычетом возможных раковин от окалины;
\tau_{a} — допустимое касательное напряжение, Н/кв. мм, определенное в пункте 3.2.
3.4 Проверка прочности на изгиб
3.4.1 Если длина и высота нижней кницы не отвечают требованиям Приложения 1, фактический момент сопротивления, куб. см, книц и бортовых шпангоутов в сечениях a) и b) должен быть не менее:
Z_{a} = \frac{1000P_{fr,a}h}{m_{a}\sigma_{a}} ;
Z_{b} = \frac{1000P_{fr,a}h}{m_{b}\sigma_{a}} ,
где P_{fr,a} — сила давления, определенная в 3.1.1;
h — пролет бортового шпангоута, м, определенный на рис. 1;
\sigma_{a} — допустимое нормальное напряжение, Н/кв. мм, определенное в 3.2;
m_{a}, m_{b} — коэффициенты изгибающего момента, определенные в таблице 2.
3.4.2 Фактический момент сопротивления книц и бортовых шпангоутов подлежит расчету относительно оси, параллельной прилегающему листу, на основе замеренных толщин. Для предварительных расчетов можно использовать альтернативные значения толщины, при условии что они не будут менее чем:
.1 t_{REN}, для толщины стенки;
.2 минимальные толщины, допускаемые критериями восстановления для поясков и прилегающей обшивки, выработанными классификационным обществом, признанным Администрацией в соответствии с положениями правила XI-1/1 Конвенции СОЛАС, или применимыми национальными стандартами Администрации, обеспечивающими равноценный уровень безопасности.
3.4.3 Ширина прилегающего листа равна шпации, измеренной вдоль обшивки борта на середине пролета h.
3.4.4 Если фактические моменты сопротивления в сечениях a) и b) менее величин Z_{a} и Z_{b}, шпангоуты и кницы подлежат восстановлению или подкреплению, для того чтобы получить фактические моменты сопротивления не менее 1,2Z_{a} и 1,2Z_{b}, соответственно.
3.4.5 В таком случае восстановление или подкрепление свободного пояска должно быть продолжено по всей нижней части бортовых шпангоутов, как указано на рис. 1.
| m a | m b | |||
| h = 0,08 h B | h = 0,1 h B | h = 0,125 h B | ||
| Порожние трюмы судов, допущенных для эксплуатации в условиях неравномерной загрузки | 10 | 17 | 19 | 22 |
| Прочие случаи | 12 | 20 | 22 | 26 |
| Примечание 1. Неравномерная загрузка означает загрузку, при которой отношение между коэффициентами наибольшего и наименьшего заполнения, рассчитанными, для каждого трюма, превышает 1,2, с учетом поправки на различную плотность груза. Примечание 2. Для промежуточных величин длины кницы h коэффициент m B b определяется линейной интерполяцией между табличными величинами. | ||||
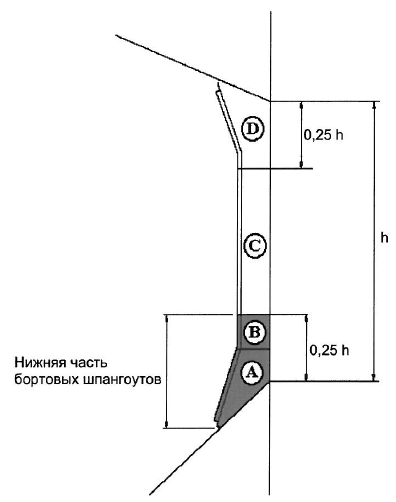
Рис. 1. Нижняя часть бортовых шпангоутов
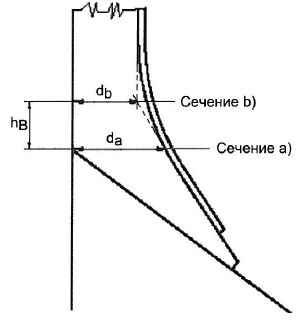
d_{a} — высота стенки нижней кницы
Рис. 2. Сечения a) и b)
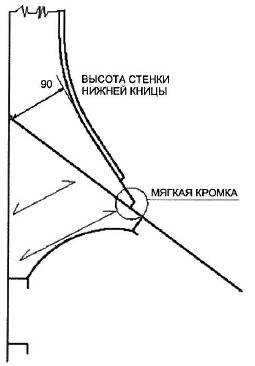
Рис. 3. Определение высоты стенки нижней кницы
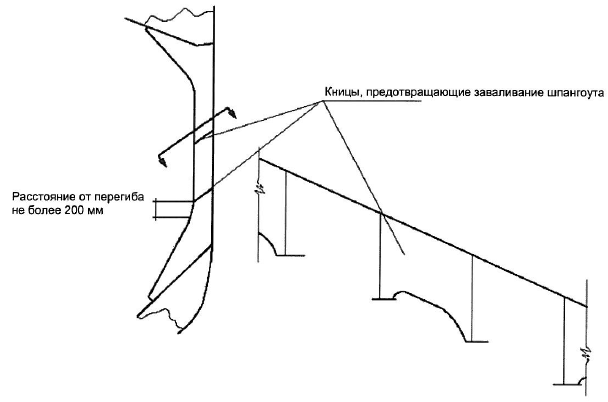
Рис. 4. Кницы, предотвращающие заваливание шпангоута
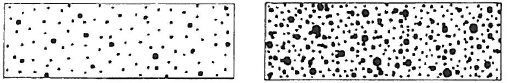
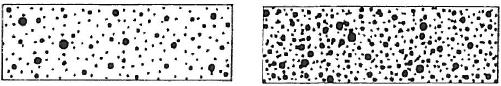
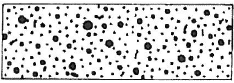
Рис. 5. Схемы интенсивности язвенной коррозии (от 5 до 25%)
RESOLUTION MSC.168(79) STANDARDS AND CRITERIA FOR SIDE STRUCTURES OF BULK CARRIERS OF SINGLE-SIDE SKIN CONSTRUCTION
The Maritime Safety Committee,
recalling Article 28(b) of the Convention on the International Maritime Organization concerning the functions of the Committee,
recalling also SOLAS chapter XII on Additional safety measures for bulk carriers, which the 1997 SOLAS Conference adopted with the aim of enhancing the safety of ships carrying solid bulk cargoes,
recalling further that, having recognized the need to further improve the safety of bulk carriers in all aspects of their design, construction, equipment and operation, it examined the results of various formal safety assessment (FSA) studies on bulk carrier safety,
recognizing that banning of alternate hold loading of heavy cargoes in full load condition for bulk carriers of single-side skin construction not meeting appropriate side structural strength requirements would contribute to improving the safety of these ships by reduction of shear forces and bending moments,
noting resolution MSC.170(79) by which it adopted, inter alia, the revised chapter XII of the 1974 SOLAS Convention, in particular regulation XII/14 — Restrictions from sailing with any hold empty, where reference is made to mandatory standards and criteria which a bulk carrier has to comply with in order to avoid the above-mentioned restrictions,
acknowledging that the International Association of Classification Societies (IACS) has issued the following relevant Unified Requirements:
S12 Rev.2.1 — Side structure in single side skin bulk carriers; and
S31 — Renewal criteria for side shell frames in single side skin bulk carriers not built in accordance with UR S12 Rev.1 or subsequent revisions,
considering that the above IACS Unified Requirements embody respectively the standards and criteria necessary to ascertain whether regulation XII/14 of the 1974 SOLAS Convention should apply to a particular bulk carrier, and, therefore, should form the basis of the said standards and criteria,
having considered the recommendation made by the Sub-Committee on Ship Design and Equipment at its forty-seventh session,
1. adopts, for the purposes of the application of regulation XII/14 of the 1974 SOLAS Convention:
.1 the Standards for side structures in single-side skin bulk carriers, set out in Annex 1 to the present resolution; and
.2 the Renewal criteria for side shell frames and brackets in single-side skin bulk carriers not built in accordance with the Standards for side structures in single-side skin bulk carriers, set out in Annex 2 to the present resolution;
2. invites Contracting Governments to the 1974 SOLAS Convention to note that the annexed Standards and Renewal criteria will take effect on 1 July 2006 upon the entry into force of the revised chapter XII of the Convention;
3. requests the Secretary-General to transmit certified copies of this resolution and the text of the annexed Standards and Renewal criteria to all Contracting Governments to the 1974 SOLAS Convention;
4. further requests the Secretary-General to transmit certified copies of this resolution and the text of the annexed Standards and Renewal criteria to all Members of the Organization which are not Contracting Governments to the 1974 SOLAS Convention.
STANDARDS FOR SIDE STRUCTURES IN SINGLE-SIDE SKIN BULK CARRIERS
1. Application
For the purpose of SOLAS regulation XII/14, these requirements define the minimum required standards for the side structures within the cargo area of single-side skin bulk carriers of 150 m in length and upwards carrying solid bulk cargoes having a density of 1,780 kg/m^{3} and above, for them not to be subject to restrictions from sailing with any hold empty.
2. Scantlings of side structures
2.1 The thickness of the side shell plating and the section modulus and shear area of side frames shall be determined according to the criteria of a classification society which is recognized by the Administration in accordance with the provisions of SOLAS regulation XI-1/1, or with applicable national standards of the Administration which provide an equivalent level of safety.
2.2 The scantlings of side hold frames immediately adjacent to the collision bulkhead shall be increased in order to prevent excessive imposed deformation on the shell plating. As an alternative, supporting structures shall be fitted which maintain the continuity of forepeak stringers within the foremost hold.
3. Minimum thickness of frame webs
The thickness of frame webs within the cargo area shall not be less than t_{w,min}, in mm, given by:
C = 1,15 for the frame webs in way of the foremost hold;
1 for the frame webs in way of other holds.
L = the distance, in m, on the summer load waterline from the fore side of stem to the after side of the rudder post, or the centre of the rudder stock if there is no rudder post. L shall not be less than 96%, and need not be greater than 97%, of the extreme length on the summer load waterline but need not be taken greater than 200 m.
4. Lower and upper brackets
4.1 The thickness of the frame lower brackets shall not be less than the greater of t_{w} and t_{w,min} + 2mm, where t_{w} is the fitted thickness of the side frame web. The thickness of the frame upper bracket shall not be less than the greater of t_{w} and t_{w,min}.
4.2 The section modulus SM of the frame and bracket or integral bracket, and associated shell plating, at the locations shown in figure 1, shall not be less than twice the section modulus SM_{F} required for the frame midspan area.
4.3 The dimensions of the lower and upper brackets shall not be less than those shown in figure 2.
4.4 Structural continuity with the upper and lower end connections of side frames shall be ensured within topside and hopper tanks by connecting brackets as shown in figure 3. The brackets shall be stiffened against buckling according to the criteria of a classification society which is recognized by the Administration in accordance with the provisions of SOLAS regulation XI-1/1, or with applicable national standards of the Administration which provide an equivalent level of safety.
4.5 The section moduli of the side longitudinals and sloping bulkhead longitudinals which support the connecting brackets shall be determined with the span taken between transverses according to the requirements of a classification society which is recognized by the Administration in accordance with the provisions of SOLAS regulation XI-1/1, or with applicable national standards of the Administration which provide an equivalent level of safety. Where other arrangements are adopted at the discretion of the Administration or a recognized classification society, the section moduli of the side longitudinals and sloping bulkhead longitudinals shall be determined according to the applicable criteria for the purpose of effectively supporting the brackets.
5. Side frame sections
5.1 Frames shall be fabricated symmetrical sections with integral upper and lower brackets and shall be arranged with soft toes.
5.2 The side frame flange shall be curved (not knuckled) at the connection with the end brackets. The radius of curvature shall not be less than r, in mm, given by:
r = \frac{0,4b_{f}^{2}}{t_{f}}
where b_{f} and t_{f} are the flange width and thickness of the brackets, respectively, in mm. The end of the flange shall be sniped.
5.3 In ships less than 190 m in length, mild steel frames may be asymmetric and fitted with separate brackets. The face plate or flange of the bracket shall be sniped at both ends. Brackets shall be arranged with soft toes.
5.4 The frame web thickness ratio of frames shall not exceed the following values:
.1 60k^{0,5} for symmetrically flanged frames;
.2 50k^{0,5} for asymmetrically flanged frames;
k — 1 for ordinary hull structural steel;
k = 0,78 for steel with yield stress of 315 N/mm^{2}; and
k = 0,72 for steel with yield stress of 355 N/mm^{2}.
The outstanding flange shall not exceed 10k^{0,5} times the net flange thickness.
6. Tripping brackets
In way of the foremost hold, side frames of asymmetrical section shall be fitted with tripping brackets at every two frames, as shown in figure 4.
7. Weld connections of frames and end brackets
7.1 Double continuous welding shall be adopted for the connections of frames and brackets to side shell and hopper and top-side tank plating and web to face plates.
7.2 For this purpose, the weld throat shall be (see figure 1):
where t is the thinner of the two connected members.
7.3 Where the hull form is such as to prohibit an effective fillet weld, edge preparation of the web of frame and bracket may be required, in order to ensure the same efficiency as the weld connection stated above.
8. Minimum net thickness of side shell plating
The thickness of side shell plating located between the hopper and top-side tank shall not be less than t_{tp,min}, in mm, given by:
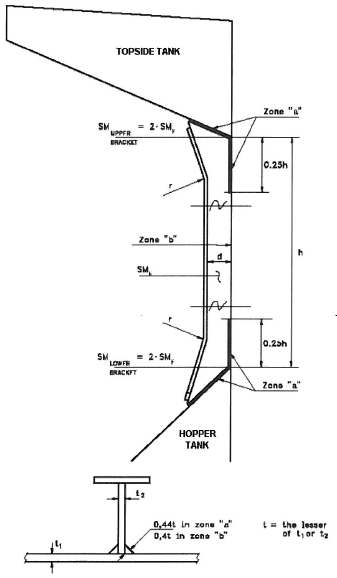
Figure 1
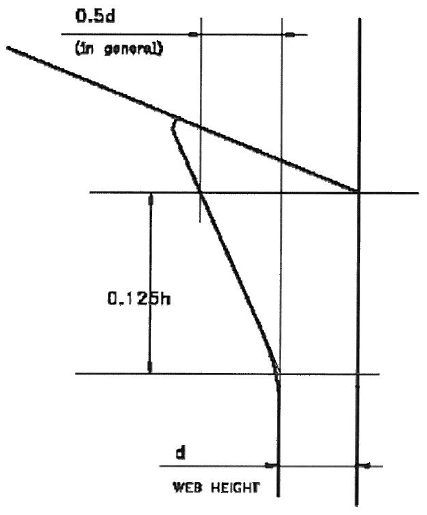
Figure 2
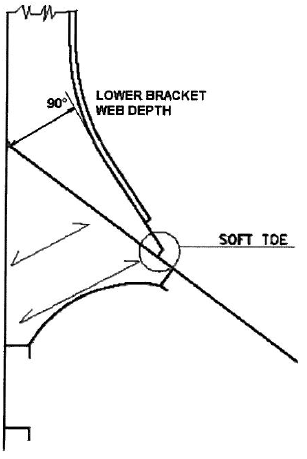
Figure 3
FOR SIDE SHELL FRAMES AND BRACKETS IN SINGLE-SIDE SKIN BULK
CARRIERS NOT BUILT IN ACCORDANCE WITH THE STANDARDS FOR SIDE STRUCTURES IN SINGLE-SIDE SKIN BULK CARRIERS
1. APPLICATION AND DEFINITIONS
For the purpose of SOLAS regulation XII/14, these requirements apply to the side shell frames and brackets of cargo holds in single-side skin bulk carriers, which were not built in accordance with annex 1, but shall achieve an equivalent level of safety for not being subject to restrictions when sailing with any hold empty.
These requirements define steel renewal criteria or other measures to be taken for the webs and flanges of side shell frames and brackets as per 2.
Reinforcing measures of side frames are also defined as per 2.3.
Finite element or other numerical analysis or direct calculation procedures cannot be used as an alternative to compliance with the requirements of this annex, except in cases of unusual side structure arrangements or framing to which the requirements of this annex cannot be directly applied.
Assessment of compliance with these requirements is to be carried out by the date on which the ship reaches 10 years of age and at each subsequent intermediate and renewal survey.
1.1 Ice strengthened ships
1.1.1 Where bulk carriers are reinforced to comply with an ice class notation, the intermediate frames shall not be included when considering compliance with this annex.
1.1.2 The renewal thicknesses for the additional structure required to meet the ice strengthening notation shall be based on the classification society's requirements.
1.1.3 If the ice class notation is requested to be withdrawn, the additional ice strengthening structure, with the exception of tripping brackets (see 2.1.2.1.2.b and 2.3), shall not be considered to contribute to compliance with this annex.
2. RENEWAL OR OTHER MEASURES
2.1 Criteria for renewal or other measures
2.1.1 Symbols used in 2.1
t_{M} = thickness as measured, in mm
t_{REN} = thickness at which renewal is required (2.1.2)
t_{REN,d/t} = thickness criteria based on d/t ratio (2.1.2.1)
t_{REN,S} = thickness criteria based on strength (2.1.2.2)
t_{S12} = thickness, in mm, as required by annex 1 in paragraph 3 for frame webs and in paragraph 4 for upper and lower brackets
t_{AB} = thickness as built, in mm
| Ship's length L, | Holds other than No. 1 | Hold No. 1 | ||
| in m | Span and upper brackets | Lower brackets | Span and upper brackets | Lower brackets |
| <= 100 | 2 | 2,5 | 2 | 3 |
| 150 | 2 | 3 | 3 | 3,5 |
| >= 200 | 2 | 3 | 3 | 4 |
| Note: For intermediate ship lengths, t is obtained by linear C interpolation between the above values. | ||||
2.1.2 Criteria for webs (shear and other checks)
The webs of side shell frames and brackets shall be renewed when the measured thickness (t_{M}) is equal to, or less than, the thickness (t_{REN}) as defined below:
.4 t_{REN,S} (where required by 2.1.2.2)
2.1.2.1 Thickness criteria based on d/t ratio
2.1.2.1.1 Subject to b) and c) below, t_{REN,d/t} is given by the following equation:
t_{REN,d/t} = (web depth in mm)/R
65k^{0,5} for symmetrically flanged frames
55k^{0,5} for asymmetrically flanged frames
for lower brackets (see a) below):
87k^{0,5} for symmetrically flanged frames
73k^{0,5} for asymmetrically flanged frames
к = 1 for ordinary hull structural steel;
к = 0.78 for steel with yield stress of 315 N/mm^{2}; and
к = 0.72 for steel with yield stress of 355 N/mm^{2}.
2.1.2.1.2 In no instance shall t_{REN,d/t} for lower integral brackets be taken as less than t_{REN,d/t} for the frames they support.
In calculating the web depth of the lower brackets, the following shall apply:
.1 The web depth of lower bracket may be measured from the intersection of the sloped bulkhead of the hopper tank and the side shell plate, perpendicularly to the face plate of the lower bracket (see figure 3).
.2 Where stiffeners are fitted on the lower bracket plate, the web depth may be taken as the distance between the side shell and the stiffener, between the stiffeners or between the outermost stiffener and the face plate of the brackets, whichever is the greatest.
b) Tripping bracket alternative
When t_{M} is less than t_{REN,d/t} at section b) of the side frames (see figure 2), tripping brackets in accordance with 2.3 may be fitted as an alternative to the requirements for the web depth to thickness ratio of side frames, in which case t_{REN,d/t} may be disregarded in the determination of t_{REN} in accordance with 2.1.2.
c) Immediately abaft collision bulkhead
For the side frames located immediately abaft the collision bulkhead, whose scantlings are increased in order that their moment of inertia is such as to avoid undesirable flexibility of the side shell, when their web as built thickness t_{AB} is greater than 1.65t_{REN,S}, the thickness t_{REN,d/t} may be taken as the value t'_{REN,d/t} obtained from the following equation:
t'_{REN,d/t} = \sqrt[3]{t_{REN,d/t}^{2}t_{REN,S}}
where t_{REN,S} is obtained from 3.3.
2.1.2.2 Thickness criteria based on shear strength check
Where t_{M} in the lower part of side frames, as defined in figure 1, is equal to, or less than, t_{COAT}, t_{REN,S} shall be determined in accordance with 3.3.
2.1.2.3 Thickness of renewed webs of frames and lower brackets
Where steel renewal is required, the renewed webs shall be of a thickness not less than t_{AB}, 1.2t_{COAT} or 1.2t_{REN}, whichever is the greatest.
2.1.2.4 Criteria for other measures
2.1.2.4.1 When t_{REN}<t_{M} \leq t_{COAT}, measures shall be taken, consisting of all the following:
.1 sand blasting, or equivalent, and coating (see 2.2);
.2 fitting tripping brackets (see 2.3), when the above condition occurs for any of the side frame zones A, B, C and D, shown in figure 1; and
.3 maintaining the coating in «as new» condition (i.e. without breakdown or rusting) at renewal and intermediate surveys.
2.1.2.4.2 The above measures may be waived if the structural members show no thickness diminution with respect to the as-built thicknesses and coating is in «as new» condition (i.e. without breakdown or rusting).
2.1.3 Criteria for frames and brackets (bending check)
Where the length or depth of the lower bracket does not meet the requirements in annex 1, a bending strength check in accordance with 3.4 shall be carried out and renewals or reinforcements of frames and/or brackets effected as required therein.
2.2 Thickness measurements, steel renewal, sand blasting
and coating
2.2.1 For the purpose of steel renewal, sand blasting and coating, four zones A, B, C and D are defined, as shown in figure 1.
2.2.2 Representative thickness measurements shall be taken for each zone and shall be assessed against the criteria in 2.1.
2.2.3 In case of integral brackets, when the criteria in 2.1 are not satisfied for zone A or B, steel renewal, sand blasting and coating, as applicable, shall be done for both zones A and B.
2.2.4 In case of separate brackets, when the criteria in 2.1 are not satisfied for zone A or B, steel renewal, sand blasting and coating shall be done for each one of these zones, as applicable.
2.2.5 When steel renewal is required for zone C according to 2.1, it shall be done for both zones B and C. When sand blasting and coating is required for zone C according to 2.1, it shall be done for zones B, C and D.
2.2.6 When steel renewal is required for zone D according to 2.1, it needs only to be done for this zone. When sand blasting and coating is required for zone D according to 2.1, it shall be done for both zones С and D.
2.2.7 Special consideration may be given to zones previously renewed or re-coated, if found in «as new» condition (i.e., without breakdown or rusting) by the Administration or a classification society which is recognized by the Administration in accordance with the provisions of SOLAS regulation XI-1/1.
2.2.8 When adopted, on the basis of the renewal thickness criteria in 2.1, in general coating shall be applied in compliance with the requirements of the organization, as applicable.
2.2.9 Where, according to the requirements in 2.1, a limited number of side frames and brackets are shown to require coating over part of their length, the following criteria apply:
.1 The part to be coated includes:
- the web and the face plate of the side frames and brackets,
- the hold surface of side shell, hopper tank and topside tank plating, as applicable, over a width not less than 100 mm from the web of the side frame.
.2 Epoxy coating or equivalent shall be applied.
2.2.10 In all cases, all the surfaces to be coated shall be sand blasted prior to coating application.
2.3 Reinforcing measures
2.3.1 Reinforcing measures are constituted by tripping brackets, located at the lower part and at midspan of side frames (see figure 4). Tripping brackets may be located at every two frames, but lower and midspan brackets shall be fitted in line between alternate pairs of frames.
2.3.2 The thickness of the tripping brackets shall be not less than the as-built thickness of the side frame webs to which they are connected.
2.3.3 Double continuous welding shall be adopted for the connections of tripping brackets to the side shell frames and shell plating.
2.4. Weld throat thickness
In case of steel renewal, the welded connections shall comply with paragraph 7 of annex 1.
2.5 Pitting and grooving
2.5.1 If pitting intensity is higher than 15% in area (see figure 5), thickness measurement shall be taken to check pitting corrosion.
2.5.2 The minimum acceptable remaining thickness in pits or grooves is equal to:
.1 75% of the as-built thickness, for pitting or grooving in the frame and brackets webs and flanges; and
.2 70% of the as-built thickness, for pitting or grooving in the side shell, hopper tank and topside tank plating attached to the side frame, over a width up to 30 mm from each side of it.
3. STRENGTH CHECK CRITERIA
In general, loads shall be calculated and strength checks shall be carried out for the aft, middle and forward frames of each hold. The scantlings required for frames in intermediate positions shall be obtained by linear interpolation between the results obtained for the above frames. When scantlings of side frames vary within a hold, the required scantlings shall also be calculated for the mid-frame of each group of frames having the same scantlings. The scantlings required for frames in intermediate positions shall be obtained by linear interpolation between the results obtained for the calculated frames.
3.1 Load model
3.1.1 Forces
The forces P_{fr,a} and P_{fr,b}, in kN, to be considered for the strength checks at sections a) and b) of side frames (specified in figure 2; in the case of separate lower brackets, section b) is at the top of the lower bracket), are given by:
P_{fr,a} = P_{S} + max(P_{1},P_{2})
P_{fr,b} = P_{fr,a} \frac{h - 2h_{B}}{h}
P_{S} = still water pressure force, in kN
= sh(\frac{p_{S,U} + p_{S,L}}{2}) when the upper end of the side frame span h (see figure 1) is below the load water line
= sh'(\frac{p_{S,L}}{2}) when the upper end of the side frame span h (see figure 1) is at or above the load water line
P_{1} = wave pressure force, in kN, in head seas
= sh(\frac{p_{1,U} + p_{1,L}}{2})
P_{2} = wave pressure force, in kN, in beam seas
= sh(\frac{p_{2,U} + p_{2,L}}{2})
h, h_{B} = side frame span and lower bracket length, in m, defined in figures 1 and 2, respectively
h' = distance, in m, between the lower end of side frame span h (see figure 1) and the load waterline
p_{S,U}, p_{S,L} = still water pressure, in kN/m^{2}, at the upper and lower end of the side frame span h (see figure 1), respectively
p_{1,U}, p_{1,L} = wave pressure, in kN/m^{2}, as defined in 3.1.2.1, below for the upper and lower end of the side frame span h, respectively
p_{2,U}, p_{2,L} = wave pressure, in kN/m^{2}, as defined in 3.1.2.2, below for the upper and lower end of the side frame span h, respectively
3.1.2 Wave pressure
3.1.2.1 Wave pressure p_{1}
3.1.2.1.1 The wave pressure p_{1}, in kN/m^{2}, at and below the waterline is given by:
p_{1} = 1,50[p_{1l} + 135 \frac{B}{2(B + 75)} - 1,2(T - z)]
3.1.2.1.2 The wave pressure p_{1}, , in kN/m^{2}, above the water line is given by:
3.1.2.2 Wave pressure p_{2}
3.1.2.2.1 The wave pressure p_{2}, in kN/m^{2}, at and below the waterline is given by:
p_{2} = 13,0[0,5B \frac{50C_{r}}{2(B + 75)} + C_{B} \frac{0,5B + k_{f}}{14} (0,7 + 2 \frac{z}{T})]
3.1.2.2.2 The wave pressure p_{2}, , in kN/m^{2}, above the water line is given by:
p_{1wl} = p_{1} wave sea pressure at the waterline
p_{2wl} = p_{2} wave sea pressure at the waterline
L = the distance, in m, on the summer load waterline from the fore side of stem to the after side of the rudder post, or the centre of the rudder stock if there is no rudder post. L shall not be less than 96%, and need not be greater than 97%, of the extreme length on the summer load waterline.
B = greatest moulded breadth, in m
C_{B} = moulded block coefficient at draught d corresponding to summer load waterline, based on length L and moulded breadth B, but not to be taken less than 0.6:
                            3
     moulded displacement [m ] at draught d
    C  = --------------------------------------
     B                     LBd
T = maximum design draught, in m
= 10.75 - (\frac{300 - L}{100})1,5 for 90 <= L >= 300 m
C_{r} = (1.25 - 0,025 \frac{2k_{r}}{\sqrt{GM}})k
k = 1.2 for ships without bilge keel
k_{r} = roll radius of gyration. If the actual value of k_{r} is not available
       = 0.39 B  for ships  with  even  distribution of mass in transverse
         section (e.g. alternate heavy cargo loading  or homogeneous light
= 0.25 B for ships with uneven distribution of mass in transverse section (e.g. homogenous heavy cargo distribution)
GM = 0.12 В if the actual value of GM is not available
z = vertical distance, in m, from the baseline to the load point
k_{S} = C_{B} + \frac{0.83}{\sqrt{C_{B}}} at aft end of L
= C_{B} between 0.2 L and 0.6 L from aft end of L
= C_{B} + \frac{1.33}{C_{B}} at forward end of L
Between the above specified points, k_{S} shall be varied linearly
3.2 Allowable stresses
The allowable normal and shear stresses \sigma_{a} and \tau_{a}, in N/mm^{2}, in the side shell frames are given by:
3.3 Shear strength check
3.3.1 Where t_{M} in the lower part of side frames, as defined in figure 1, is equal to, or less than, t_{COAT}, shear strength check shall be carried out in accordance with the following.
3.3.2 The thickness t_{REN,S}, in mm, is the maximum between the thicknesses t_{REN,Sa} and t_{REN,Sb} obtained from the shear strength check at sections a) and b) (see figure 2 and 3.1) given by the following, but need not be taken in excess of 0.75t_{S12}.
.1 at section a): t_{REN,Sa} = \frac{1,000k_{S}P_{fr,a}}{d_{a}sin\phi\tau_{a}}
k_{S} = shear force distribution factor, to be taken equal to 0.6
P_{fr,a}, P_{fr,b} = pressure forces defined in 3.1.1
d_{a}, d_{b} = bracket and frame web depth, in mm, at sections a) and b), respectively (see figure 2); in case of separate (non integral) brackets, d_{b} shall be taken as the minimum web depth deducting possible scallops
\phi = angle between frame web and shell plate
\tau_{a} = allowable shear stress, in N/mm^{2}, defined in 3.2.
3.4 Bending strength check
3.4.1 When the lower bracket length or depth do not comply with requirements in annex 1, the actual section modulus, in cm^{3}, of the brackets and side frames at sections a) and b) shall be not less than:
Z_{a} = \frac{1000P_{fr,a}h}{m_{a}\sigma_{a}}
Z_{b} = \frac{1000P_{fr,a}h}{m_{b}\sigma_{a}}
P_{fr,a} = pressure force defined in 3.1.1
h = side frame span, in m, defined in figure 1
\sigma_{a} = allowable normal stress, in N/mm^{2}, defined in 3.2
m_{a}, m_{b} = bending moment coefficients defined in table 2
3.4.2 The actual section modulus of the brackets and side frames shall be calculated about an axis parallel to the attached plate, based on the measured thicknesses. For pre-calculations, alternative thickness values may be used, provided they are not less than:
.1 t_{REN}, for the web thickness;
.2 the minimum thicknesses allowed by the renewal criteria for flange and attached plating of a classification society which is recognized by the Administration in accordance with the provisions of SOLAS regulation XI-1/1, or by applicable national standards of the Administration which provide an equivalent level of safety.
3.4.3 The attached plate breadth is equal to the frame spacing, measured along the shell at midspan h.
3.4.4 If the actual section moduli at sections a) and b) are less than the values Z_{a} and Z_{b}, the frames and brackets shall be renewed or reinforced in order to obtain actual section moduli not less than 1.2Z_{a} and 1.2Z_{b}, respectively.
3.4.5 In such a case, renewal or reinforcements of the flange shall be extended over the lower part of side frames, as defined in figure 1.
| m a | m b | |||
| h = 0.08 h B | h = 0.1 h B | h = 0.125 h B | ||
| Empty holds of ships approved to operate in non homogeneous loading conditions | 10 | 17 | 19 | 22 |
| Other cases | 12 | 20 | 22 | 26 |
| Note 1: Non-homogeneous loading condition means a loading condition in which the ratio between the highest and the lowest filling ratio, evaluated for each hold, exceeds 1.2 corrected for different cargo densities. Note 2: For intermediate values of the bracket length h , the coefficient B m is obtained by linear interpolation between the table values. b | ||||
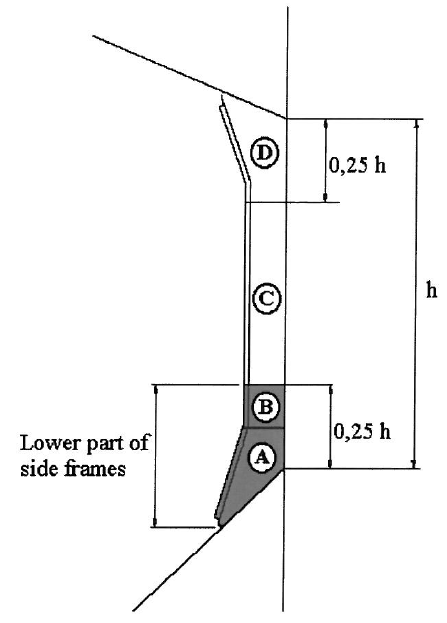
Figure 1. Lower part of side frames
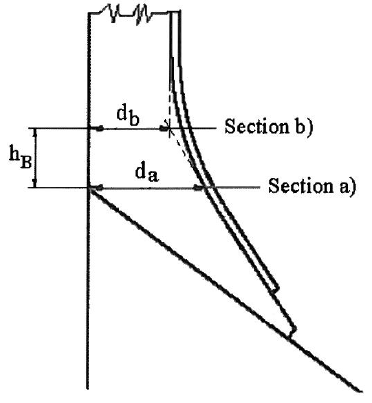
d_{a} = lower bracket web depth
Figure 2. Sections a) and b)
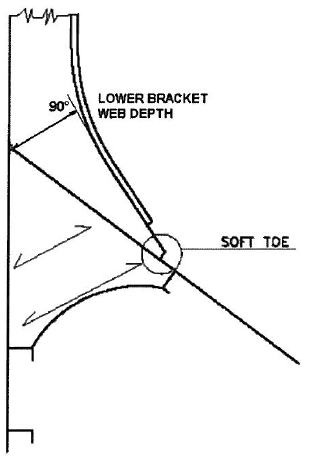
Figure 3. Definition of the lower bracket web depth
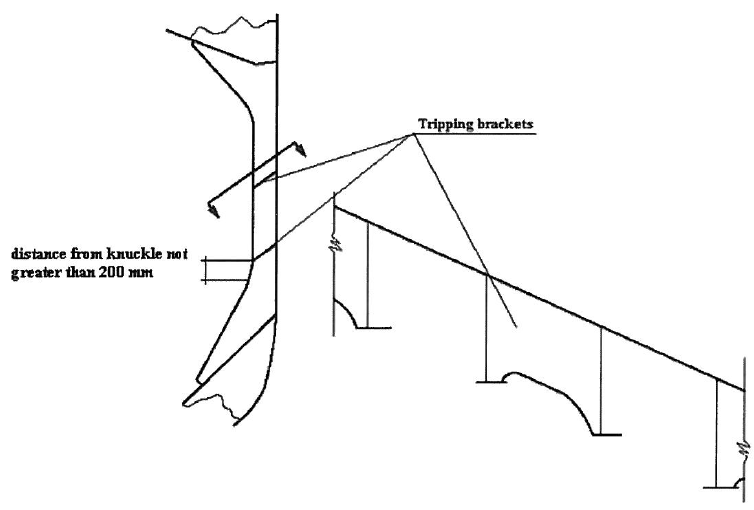
Figure 4. Tripping brackets
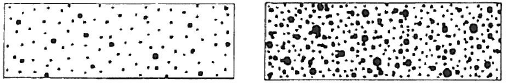
10% SCATTERED 25% SCATTERED
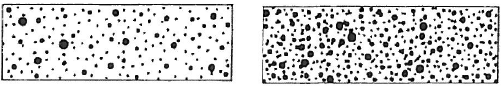
15% SCATTERED