Рекомендации по защите от коррозии стальных и железобетонных строительных конструкций лакокрасочными покрытиями
РЕКОМЕНДАЦИИ
ПО ЗАЩИТЕ ОТ КОРРОЗИИ СТАЛЬНЫХ И ЖЕЛЕЗОБЕТОННЫХ СТРОИТЕЛЬНЫХ КОНСТРУКЦИЙ ЛАКОКРАСОЧНЫМИ ПОКРЫТИЯМИ
Настоящие Рекомендации являются вторым, переработанным и дополненным изданием «Инструкции по защите от коррозии стальных и железобетонных строительных конструкций лакокрасочными покрытиями» (Стройиздат, 1964).
В Рекомендациях приведены требования по подготовке поверхностей конструкций из стали, бетона и железобетона перед нанесением на них защитных покрытий. Изложены основные свойства, область применения, способы приготовления рабочих окрасочных составов и технология их нанесения. Приведены правила производства работ, контроля качества исходных материалов и покрытий, а также основные правила по технике безопасности и мероприятия по уходу за строительными конструкциями в производственных зданиях и сооружениях с агрессивными средами. Рекомендации предназначены для инженерно-технических работников проектных организаций, заводов строительных конструкций, строительно-монтажных организаций и антикоррозионных цехов промышленных предприятий.
ПРЕДИСЛОВИЕ
Настоящие Рекомендации являются вторым, дополненным изданием «Инструкции по защите от коррозии стальных и железобетонных строительных конструкций лакокрасочными покрытиями» (Стройиздат, 1964). Рекомендации дополнены новыми сведениями по следующим вопросам:
комбинированных (металлизационно-лакокрасочных) покрытий, разработанных на основе результатов исследований НИИТЛП;
механизации работ по подготовке поверхности, в том числе химических способов подготовки поверхности и вспомогательной механизации по нанесению защитных лакокрасочных покрытий на строительные конструкции (канд. техн. наук Г.П. Бовин и инж. Л.И. Кручинина — ЦНИИОМТП, канд. техн. наук Н.И. Алешин — ВНИИСМИ);
мероприятий по уходу за строительными конструкциями в производственных зданиях и сооружениях с агрессивными средами, разработанных на основе материалов ВНИИК.
В Рекомендациях приведены основные требования по применению различных видов лакокрасочных, комбинированных, гидрофобизирующих и других составов для защиты строительных конструкций от атмосферных воздействий и химической агрессии.
В Рекомендации включены сведения по применению лакокрасочных материалов и покрытий различного назначения с учетом специфичности работ в строительстве.
Рекомендации разработаны Центральной лабораторией коррозии НИИ бетона и железобетона Госстроя СССР (рукопись подготовили кандидаты техн. наук В.В. Шнейдерова, В.И. Агаджанов, инженеры Г.С. Мигаева, Т.А. Кириллова и Г.Ф. Чуйкина).
В Рекомендациях учтены результаты работ, выполненных НИИЖБ Госстроя СССР, ВПК Лакокраспокрытие, а также НИИТЛП, ЦНИИОМТП, ЦНИЛ треста Монтажхимзащита, ВНИИНСМ, ВНИИК ЦНИИ МПС и др. Все замечания и предложения по содержанию настоящих Рекомендаций просим направлять в ЦЛК НИИЖБ Госстроя СССР по адресу: Москва, 109389, 2-я Институтская, д. 6.
Дирекция НИИЖБ
1. ОСНОВНЫЕ ПОЛОЖЕНИЯ
1.1. Настоящие Рекомендации являются руководством по выбору и нанесению лакокрасочных, комбинированных и гидрофобизирующих составов при проектировании и производстве работ по защите строительных сооружений и конструкций, изготовленных из черного металла и пористых материалов: железобетона, ячеистых бетонов и др. — и эксплуатирующихся в агрессивных средах.
1.2. В Рекомендациях приводятся данные по выбору материалов и систем покрытий, по подготовке поверхности под защитные покрытия, по приготовлению и нанесению защитных покрытий, механизации работ, а также характеристика материалов, контроль качества покрытий, правила по технике безопасности и мероприятия по уходу за строительными конструкциями.
1.3. Рекомендации предназначены для применения организациями, проектирующими, выполняющими и принимающими работу по строительству промышленных и гражданских сооружений и конструкций, а также эксплуатирующими здания.
1.4. Агрессивной внешней средой является среда, под воздействием которой происходит изменение структуры и свойств материала, приводящее к снижению его прочности и преждевременному разрушению конструкций, изготовленных из этих материалов <1>.
<1> «Указания по проектированию антикоррозионной защиты строительных конструкций (СН 262-67)». Стройиздат, 1968.
1.5. По своему физическому состоянию агрессивные среды делятся на газовые, жидкие и твердые. На конструкции может действовать одна агрессивная среда или одновременно несколько.
1.6. Факторами, определяющими характер и скорость коррозии строительных материалов, для каждой группы агрессивных сред могут быть:
а) для газовых сред — вид и концентрация газов, относительная влажность и температура, растворимость газов в воде;
б) для жидких сред — вид среды (растворы кислот, щелочей и солей, органические жидкости), наличие агрессивных агентов, их концентрация и температура, а также величина напора или скорость притока к поверхности конструкции;
в) для твердых сред — вид среды (соли, грунты, аэрозоли, пыль и др.), дисперсность, растворимость в воде, гигроскопичность, относительная влажность окружающей среды и самого материала.
1.7. Агрессивные газы условно делятся на три группы: А, Б и В (табл. 1). Степень агрессивного воздействия их на конструкции возрастает от А к В.
Таблица 1
Характеристика агрессивных газов в зависимости от их вида и концентрации
| Группа агрессивных газов | Наименование газа | Концентрация в мг/л |
| А | Фтористый кремний | > 0,001 |
| Сернистый ангидрид | < 0,02 | |
| Фтористый водород | < 0,01 | |
| Сероводород | < 0,01 | |
| Окислы азота | < 0,005 | |
| Б | Сернистый ангидрид | 0,02 — 0,1 |
| Фтористый водород | 0,01 — 0,05 | |
| Сероводород | > 0,01 | |
| Окислы азота | 0,005 — 0,025 | |
| Хлористый водород | < 0,01 | |
| Хлор | < 0,001 | |
| В <*> | Сернистый ангидрид | 0,1 — 0,5 |
| Фтористый водород | 0,05 — 0,2 | |
| Окислы азота | 0,025 — 0,125 | |
| Хлористый водород | 0,01 — 0,05 | |
| Хлор | 0,001 — 0,005 |
<*> При большей концентрации агрессивных газов защита конструкций производится по специальному проекту.
Примечание. При наличии в агрессивной среде нескольких агрессивных газов, концентрация каждого из которых находится в пределах, указанных таблицей для определенной группы, оценка их совместного влияния классифицируется по наиболее агрессивному варианту.
1.8. При определении агрессивного воздействия газовой среды в первую очередь необходимо учитывать ее влажность.
По влажности газовая среда делится на три группы: влажностью ниже 60% (сухая), от 61 до 75% (нормальная) и выше 75% (влажная).
1.9. Жидкие агрессивные среды могут действовать на конструкции в виде: 1) капельного конденсата и тумана; 2) воды — среды (на подземные части зданий); 3) технологических растворов (на полы и другие конструкции в производственных помещениях).
В данных Рекомендациях в основном предусматривается защита конструкций от действия капельного конденсата и тумана.
Оценка воздействия агрессивных сред по отношению к стали производится в соответствии с ГОСТ 13819-68. Ориентировочная оценка степени воздействия агрессивных сред по отношению к бетону представлена в табл. 2.
Таблица 2
Ориентировочная оценка воздействия агрессивных сред на незащищенный бетон
Примечания: 1. Оценка агрессивности дана из учета воздействия капельного конденсата при температуре до 25 °C.
2. Повышение температуры агрессивных сред до 70 °C увеличивает степень воздействия этих сред на одну ступень. В случае более высокой температуры среды выбор защитных мероприятий производится по специальным обоснованиям в зависимости от конкретных условий, но с учетом приведенных в таблице данных.
1.10. Количественная оценка степени агрессивного воздействия среды на незащищенные железобетонные и металлические конструкции может характеризоваться среднегодовой потерей несущей способности при эксплуатации, выраженной в процентах (табл. 3).
Таблица 3
Ориентировочная количественная оценка степени агрессивного воздействия среды на незащищенные строительные конструкции промышленных зданий
Примечания: 1. Среднегодовая потеря несущей способности конструкций в процессе эксплуатации определяется как усредненная по результатам натурных обследований нескольких (не менее трех) лет специальных испытаний и экспертной оценки.
2. Предполагается, что конструкции изготовлены из материалов, удовлетворяющих требованиям СНиП I-В.27-70, и подлежат замене или капитальному ремонту при потере ими 40 — 50% несущей способности от действия расчетных нагрузок.
Степень агрессивного воздействия среды на незащищенные металлические конструкции может характеризоваться также скоростью равномерной коррозии слоя металла в мм/год (см. табл. 3).
1.11. Защитные покрытия применяются в том случае, когда опыт использования строительных конструкций в агрессивной среде показал снижение их срока службы по сравнению с проектным. Поэтому применение покрытий для защиты строительных конструкций от коррозии не исключает обязательности принятия всех других первоочередных мероприятий, таких, как:
а) мероприятия профилактического характера по снижению степени агрессивности среды, осуществляемые как в период строительства, так и при эксплуатации сооружений; в том числе герметизация оборудования, коммуникаций и помещений, устройство местных отсосов, обеспечение нормального температурно-влажностного режима в помещении, снижение уровня грунтовых вод;
б) мероприятия по повышению стойкости бетона путем соответствующего выбора составных частей бетона и водоцементного отношения, введения специальных добавок, а также применения и других мероприятий, обеспечивающих качество бетона в сооружении.
1.12. При выборе защитных материалов необходимо учитывать эксплуатационные данные, требования ГОСТ 9894-61 на лакокрасочные покрытия, существующий ассортимент, долговечность, стоимость и технологию нанесения покрытий, а также вид и материал строительных конструкций, подлежащих защите.
1.13. Применение лакокрасочных материалов без технических паспортов допускается только после установления их соответствия ГОСТу или ТУ.
1.14. Лакокрасочные покрытия получаются в результате нанесения жидких лакокрасочных материалов (растворов или дисперсий) на защищаемую поверхность металла или пористых материалов и последующего их отверждения (высыхания).
Основными компонентами лакокрасочных материалов являются пленкообразующие вещества (олифы, лаки или дисперсии синтетических смол), пигменты и наполнители, в сочетании с которыми пленкообразующие вещества образуют краски и эмали.
1.15. Неметаллические покрытия, применяемые для защиты строительных конструкций, могут быть либо на основе органических природных или синтетических органических пленкообразующих веществ, таких, как олифа, битумные составы, алкидные, перхлорвиниловые, эпоксидные, фуриловые, поливинилацетатные и другие смолы, или на основе неорганических пленкообразующих веществ, предназначенных главным образом для защиты от увлажнения.
1.16. Защитные свойства выбранного лакокрасочного покрытия и срок его службы зависят от свойств материалов и от правильно выбранной технологии нанесения покрытия, правильного соблюдения выбранной технологии (метод нанесения, температура и время сушки) и качества подготовки защищаемой поверхности под покрытие.
При выборе материала и типа покрытия для защиты поверхностей следует исходить из следующих основных требований к покрытию, которое должно:
иметь хорошую адгезию к защищаемой поверхности;
быть непроницаемым к средам, окружающим защищаемое изделие;
обладать стойкостью и долговечностью в эксплуатационных условиях;
иметь высокие экономические показатели при соблюдении всех указанных требований (с учетом срока эксплуатации).
1.17 Покрытие в большинстве случаев состоит из грунтовки и покрывных слоев:
а) грунтовочные составы (первые слои лакокрасочного материала, наносимые непосредственно на защищаемую поверхность) улучшают адгезию и антикоррозионные свойства покрытия. Состав грунта определяется прежде всего в зависимости от материала защищаемой поверхности. Так, например, грунты для металла обычно включают в свой состав антикоррозионные пигменты. Грунты для бетонов должны быть щелочестойкими и не требуют наличия антикоррозионных пигментов;
б) покрывные составы обеспечивают стойкость и непроницаемость всей системы покрытия к внешней окружающей среде в эксплуатационных условиях;
в) в отдельных случаях допускается применение шпатлевочных составов, но с учетом того, что излишнее использование их снижает в целом защитные свойства покрытий.
Шпатлевочные составы предназначаются для выравнивания окрашиваемой поверхности и улучшения внешнего вида покрытия при условии обеспечения достаточной адгезии их с грунтом и покрывными слоями.
1.18. Покрытие может быть также металлизационно-лакокрасочным. Оно представляет собой сочетание металлического слоя и наносимого сверху лакокрасочного слоя. Металлическое покрытие, наносимое газотермическим способом (металл с помощью специальной аппаратуры расплавляется и в таком состоянии распыляется струей газа на мелкие частицы, которые, ударяясь о поверхность, сцепляются с ней, образуя покрытие) в соответствии с ГОСТ 9791-68, называется металлизационным.
Металлизационно-лакокрасочные покрытия в настоящих Рекомендациях будут называться сокращенным термином «комбинированные покрытия».
1.19 Система любого лакокрасочного покрытия определяется:
а) условиями эксплуатации покрытия, характеризующимися влажностью, температурой и наличием в атмосфере загрязнений агрессивными газами и др. (табл. 4 и 5);
б) требованиями к качеству внешней отделки и цвету покрытия.
Таблица 4
Рекомендуемые защитные лакокрасочные покрытия железобетонных и стальных конструкций, предназначенных для эксплуатации в агрессивной газовой среде
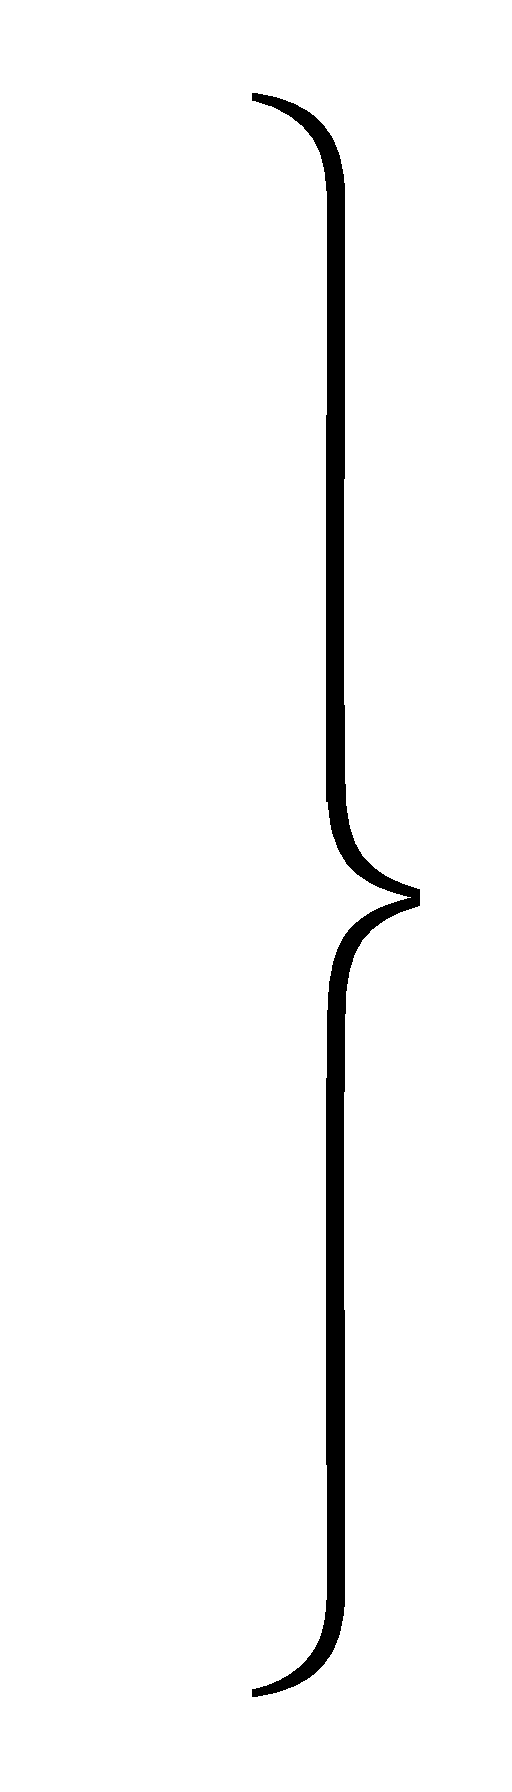 IVс
Примечания: 1. Характеристика агрессивных газов приведена в табл. 1.
2. Назначение групп покрытий приведено в табл. 5.
3. Группы систем защитных покрытий приведены в табл. 7 и 8.
4. Оценка агрессивного воздействия среды дана в интервале температур 20 — 25 °C; повышение температуры среды до 70 °C увеличивает степень агрессивного воздействия на строительные стали в среднем на одну ступень.
Таблица 5
Назначение групп защитных покрытий
1.20 В Рекомендациях приведены:
а) требования, предъявляемые к конструкциям, подлежащим антикоррозионной защите;
б) методы подготовки поверхности конструкций или сооружений, подвергаемых в дальнейшем защите неметаллическими и комбинированными покрытиями;
в) примерный перечень вариантов систем покрытий для защиты конструкций или сооружений в зависимости от агрессивной среды;
г) характеристика свойств каждого из предлагаемых видов защитных материалов, приготовление рабочих составов, основные данные по технологии их нанесения и контроль качества получаемых покрытий;
д) техника безопасности и правила пожарной безопасности при работе с указанными составами;
е) механизация работ по нанесению защитных лакокрасочных покрытий на строительные конструкции;
ж) мероприятия по уходу за строительными конструкциями в производственных зданиях и сооружениях с агрессивными средами;
з) стоимость используемых лакокрасочных материалов и их расход на единицу защищаемой поверхности и примерный технико-экономический расчет эффективности защитных покрытий (см. приложения 2 — 4).
2. ЗАЩИТА ПОВЕРХНОСТИ СТАЛЬНЫХ КОНСТРУКЦИЙ
Требования, предъявляемые к металлоконструкциям, подлежащим антикоррозионной защите
2.1. Не следует применять металлических конструкций со спаренными уголками, узкими коробчатыми сечениями, конструкции не должны иметь узких пазух, карманов, затрудняющих возможность их очистки и окраски при монтаже и ремонте.
2.2. На поверхности металлоконструкций не должно быть грубых необработанных швов, брызг сварки, наплывов металла, раковин, трещин, рисок, заусениц, острых кромок. Все острые края должны быть закруглены радиусом более 5 мм.
Сварные швы и другие места соединений металлоконструкций должны отвечать требованиям главы СНиП III-В.5-62 «Металлические конструкции. Правила изготовления, монтажа и приемки».
2.3. Поверхность металлоконструкций должна быть очищена от ржавчины, окалины, грязи, защитной смазки и жировых загрязнений, а при ремонтных работах — от старой разрушившейся краски.
Подготовка поверхности металлоконструкций перед нанесением защитных лакокрасочных и комбинированных покрытий
2.4. Подготовка поверхности под покрытие является одной из наиболее ответственных операций при производстве окрасочных работ, она должна выполняться под тщательным контролем. Перед нанесением грунтовки состояние поверхностей должно проверяться ответственным лицом и отмечаться в акте скрытых работ.
2.5. Очистка поверхности конструкций от ржавчины должна быть обязательной (в отдельных случаях допускается окраска с преобразованием ржавчины).
2.6. Очистка поверхности металлоконструкций от ржавчины, окалины и загрязнений должна быть произведена в основном механическими способами (см. раздел 8 и приложение 1) после предварительного удаления жировых загрязнений растворителем — бензином, уайт-спиритом и др.
Выбор механического способа очистки поверхности и соответствующего оборудования осуществляется с учетом следующих факторов:
а) типа поверхности и требуемого качества обработки;
б) наличия и вида продуктов коррозии, степени загрязненности и коррозионного поражения очищаемой поверхности;
в) размеров и конфигурации обрабатываемой конструкции;
г) объемов и сроков выполнения работ;
д) максимального ограничения применения ручного труда;
е) условий производства работ и техники безопасности.
2.7. Для очистки больших металлических поверхностей плоской конфигурации следует применять обычные песко-дробеструйные аппараты без отсоса пыли и абразивного материала. Ввиду довольно большой производительности и хорошего качества получаемой поверхности применение их сравнительно с другими средствами механизированной очистки предпочтительнее везде, где позволяют правила производственной санитарии.
2.8. В случаях, когда условия производства не допускают загрязнения пылью окружающего пространства, следует применять песко-дробеструйные аппараты с возвратом абразива и отсосом пыли, обладающие по сравнению с первым типом аппаратов несколько меньшей производительностью.
2.9. При очистке поверхности конструкций из однотипных прокатных профилей необходимо применять песко-дробеструйные аппараты с отсосом пыли со специальными насадками, соответствующими форме профиля прокатного металла.
2.10. После очистки вышеуказанными способами и обеспыливания поверхность должна быть шероховатой и иметь равномерный серо-матовый цвет, соответствующий образцам поверхности 1 — 3-го класса по ГОСТ 9378-60.
2.11. Очистку металлоконструкций можно производить также химическим способом с помощью паст (см. раздел 7).
2.12. Механизированный инструмент можно применять при небольшом объеме работ для очистки поверхности сложной конструкции.
2.13. При работе в условиях монтажной площадки при невозможности проведения механической или химической очистки поверхности ее следует производить вручную стальными щетками, после чего поверхность обезжиривают. Подобная очистка не обеспечивает полного удаления ржавчины и окалины, имеет низкую производительность и допускается только в исключительных случаях.
2.14. При выборе способа очистки поверхности строительных конструкций необходимо руководствоваться экономическими показателями различных способов (табл. 6).
Таблица 6
Стоимость очистки 1 м2 поверхности строительных металлоконструкций различными способами
2.15. В случае применения металлизационных покрытий для их хорошего сцепления с поверхностью последняя должна быть не только чистой, но и обладать поверхностной активностью, которая в большой степени зависит от степени шероховатости поверхности. Простейшим способом получения такой поверхности является пескоструйная обработка. Гидроабразивные, а также другие механические и химические способы подготовки поверхности хорошей адгезии не обеспечивают и поэтому для целей металлизации не пригодны.
Окраска по ржавчине
2.16. При незначительной толщине слоя ржавчины (до 150 мк), когда не могут быть применены механический и химический способы очистки поверхности металла, допускается, как исключение, нанесение лакокрасочного покрытия по не полностью очищенной (ржавой) поверхности, предварительно обработанной преобразователями ржавчины (со снижением срока службы).
2.17. Перед нанесением преобразователей ржавчины с обрабатываемой поверхности должны быть удалены рыхлые продукты коррозии, жировые загрязнения и пыль.
2.18. Действие преобразователей ржавчины основано на том, что их составляющие вступают во взаимодействие с продуктами коррозии стали, связывая последние в химически коррозионно неактивные соединения, по которым наносятся лакокрасочные покрытия.
2.19. Имеются следующие основные виды преобразователей ржавчины на основе: фосфатов цинка; дубового экстракта и этилсиликата; танина и ортофосфорной кислоты; гидрохинона и ортофосфорной кислоты; желтой кровяной соли и ортофосфорной кислоты. Составы преобразователей, способы их приготовления и нанесения даны в разделе 7.
Выбор защитных покрытий для металлоконструкций
2.20. Грунтовка очищенной поверхности металлоконструкций во избежание окисления свежеочищенной поверхности стали производится не позднее 3 — 4 ч после окончания процесса очистки.
2.21. Выбор грунта производится в зависимости от предполагаемой эксплуатационной среды (см. табл. 4) и в соответствии с перечнем возможных вариантов покрытий, приведенных в табл. 7.
Таблица 7
Рекомендуемые варианты защитных покрытий для стальных конструкций
Примечания: 1. Характеристика лакокрасочных материалов приведена в разделе 4.
2. Ориентировочный срок службы лакокрасочных покрытий не менее 4 лет при соблюдении требований, предъявляемых к поверхности конструкций, качественном выполнении работ и соблюдении правил эксплуатации.
3. При нанесении пневматическим распылением толщина каждого слоя покрывного материала на основе перхлорвинила 15 — 25 мк, масляных, битумных, алкидных эпоксидных и хлоркаучуковых материалов 20 — 30 мк; при нанесении кистью соответственно 25 — 30 и 25 — 40 мк.
4. При нанесении перхлорвиниловых (кроме ХВ-113), сополимерных и хлоркаучуковых эмалей по фенольным и алкидным грунтовкам (ФЛ-03К, ФЛ-03КК, ФЛ-045, ГФ-020, № 138) сушка 2-го слоя грунтовки при температуре 18 — 23 °C производится в течение 1 — 2 ч.
2.22. Очищенная и обезжиренная поверхность металлоконструкций до монтажных работ должна быть загрунтована одним из рекомендуемых грунтов.
Монтажные швы после их сварки должны быть тщательно зачищены и прогрунтованы.
2.23. В случае, если к данной защищаемой конструкции предъявляются особые требования декоративности отделки, допускается выравнивание окрашиваемой поверхности шпатлевочными составами.
2.24. Металлизационные и комбинированные покрытия применяются для защиты от атмосферной коррозии и коррозии в воде и в ряде случаев для защиты от различных сред.
2.25. Окраска металлоконструкций производится согласно выбранной для определенных эксплуатационных условий системе покрытий из числа рекомендуемых вариантов покрытий по табл. 4, 5, 7.
2.26. При выборе покрытия следует учитывать стойкость в эксплуатационной среде незащищенной конструкции для выявления экономической целесообразности защитного покрытия. При этом следует пользоваться табл. 3 и производить экономический расчет в соответствии с приложениями 2 и 3.
2.27. Правила производства работ и технология нанесения выбранной системы покрытий уточняются по соответствующим разделам инструкции. При этом следует учитывать основное правило: несоблюдение условий технологии нанесения и режима сушки защитных лакокрасочных покрытий резко сокращает возможный срок их службы.
Защита стальной арматуры и закладных деталей в железобетонных конструкциях
2.28. При работе железобетонных конструкций в агрессивных средах (повышенная влажность, повышенная влажность в присутствии промышленных газов) следует предусматривать мероприятия по предотвращению коррозии стальной арматуры этих конструкций. Особенно это необходимо учитывать в сборных конструкциях и в легких, ячеистых и автоклавных силикатных бетонах. Рекомендации по защите конструкций приведены в «Инструкции по технологии изготовления изделий из автоклавного ячеистого бетона» (СН 277-64) и в «Указаниях по проектированию антикоррозионной защиты строительных конструкций» (СН 262-67).
2.29. В железобетонных конструкциях, эксплуатирующихся в агрессивных средах, следует предусмотреть мероприятия по защите стальных закладных деталей и сварных соединений, приведенные в «Указаниях по проектированию антикоррозионной защиты строительных конструкций» (СН 262-67).
2.30. В тех случаях, когда при сварке и монтаже повреждается цинковый протекторный слой, нанесенный методом металлизации на закладные детали, можно применять по поврежденным местам протекторный грунт: ЭП-057 (ТУ-6-10-1117-71) на основе эпоксидной смолы.
Примечания: 1. Не рекомендуется наносить грунт при отрицательной температуре, так как он при этом не отверждается.
2. Не рекомендуется применять протекторный грунт при наличии в агрессивной среде сернистых соединений.
3. ЗАЩИТА ПОВЕРХНОСТИ БЕТОНА И ЖЕЛЕЗОБЕТОНА
Требования, предъявляемые к внешнему виду конструкций, изготовленных из бетона и железобетона
3.1. Требования к конструкциям из бетона и железобетона, подлежащим защите, зависят в первую очередь от их назначения и вида агрессивной среды, в которой они эксплуатируются.
Конструкции должны выполняться из бетона, наиболее стойкого к данной среде в соответствии с СН 262-67.
3.2. Поверхности конструкций, предназначаемые для нанесения на них защитных непроницаемых покрытий, должны быть выполнены с наименьшим количеством неровностей. В частности, степень неровности поверхности может быть в пределах 1 — 2 мм на площади круга радиусом 25 — 30 мм.
Конструкции должны выполняться с наименьшим количеством острых углов и ребер. Все углы, ребра и резкие переходы должны быть округлены радиусом 5 — 20 мм. При наличии на поверхности конструкций больших выступов и неровностей они должны быть удалены или заглажены. При наличии раковин и углублений они должны быть выровнены путем затирки цементно-песчаным раствором состава 1:1 — 1:1,5 (песок:портландцемент марки 300 — 400) или с помощью полимерцементных растворов. Защитные покрытия следует наносить на поверхность бетона после прохождения в нем основных усадочных процессов.
3.3. Применение ячеистых бетонов с защитным покрытием для конструкций, эксплуатирующихся в агрессивных средах, должно осуществляться по специальным проектам в соответствии с СН 262-67.
Подготовка поверхности бетона и железобетона
3.4. Перед нанесением защитных покрытий <1> поверхность бетонных и железобетонных сооружений и строительных конструкций очищают от всякого рода загрязнений, старой, плохо держащейся краски при помощи проволочных щеток, различных механизированных инструментов, пескоструйным способом, а затем обеспыливают при помощи пылесоса (щетки следует применять при небольшом объеме работ). Жировые загрязнения предварительно удаляются растворителем — бензином, уайт-спиритом и др.
<1> Глава СНиП III-В.13-62 «Отделочные покрытия строительных конструкций. Правила производства и приемки работ».
3.5. При нанесении покрытий на поверхность бетона, ранее подвергавшуюся действию агрессивных сред, удаление загрязнений и солеобразований производят чистой водой. Если агрессивная среда имеет кислый характер, то после промывки производят нейтрализацию поверхности раствором кальцинированной соды (4 — 5%). После этого бетонную поверхность вновь промывают водой и высушивают. Все поврежденные коррозией участки бетона должны быть отбиты и заделаны вновь.
3.6. Поверхность оштукатуренных конструкций должна быть гладкой. Все раковины и трещины должны быть тщательно заделаны. При простукивании деревянным молотком слой штукатурки или затирки не должен осыпаться или отслаиваться от основания.
3.7. Влажность поверхностного слоя бетона (растворной части) или штукатурки на глубине 5 — 10 мм, подготовленного для нанесения покрытий, не должна превышать 5 — 6%. Влажность бетона, подлежащего защите водоэмульсионными составами, не ограничивается.
Влажность поверхностного слоя определяется высушиванием проб до постоянного веса при температуре 100 — 105 °C, взятых с поверхности бетона в 3 — 4 местах на глубине 5 мм.
3.8. Крупные дефекты в бетоне или растворе заделываются с помощью бетона или раствора того же состава или цементно-песчаных растворов с введением в них водных поливинилацетатных эмульсий (ПВАЭ), латексов и др. (полимерцементные растворы см. пп. 4.198 — 4.202). Полимерцементные растворы, в отличие от обычных цементно-песчаных, обладают повышенной прочностью сцепления с бетоном, хорошей гибкостью, высокой стойкостью к ударным нагрузкам, поэтому применение их особенно эффективно на конструкциях, подвергающихся воздействию динамических нагрузок.
Выбор и нанесение защитных покрытий на бетонные и железобетонные конструкции
3.9. При нанесении защитных покрытий на бетонные поверхности следует учитывать основные правила производства и приемки работ, изложенные в СНиП III-В.13-62.
3.10. Чистая, выровненная, с допустимой влажностью бетонная поверхность подвергается грунтовке. Грунтовкой обычно является лак или водная дисперсия пленкообразующего вещества, выбранные согласно принимаемой для защиты системе покрытия. Для грунта в случае отсутствия лаков допускается использование разбавленных эмалей или грунтов (выпускаемых для защиты металла).
3.11. В случае использования неплотных (пористых) бетонов, например легкого бетона, следует грунтовку производить за 2 — 3 раза.
3.12. При наличии на бетонной поверхности значительных неровностей или пор и при необходимости повышенной степени надежности защитного покрытия в агрессивной среде следует применять шпатлевку.
3.13. Выбор системы защитного покрытия производится в соответствии с проектом по перечню покрытий, приведенному в табл. 4 и 8.
Таблица 8
Рекомендуемые варианты защитных лакокрасочных покрытий для железобетонных конструкций
Примечания: 1. Характеристика лакокрасочных материалов приведена в разделе 4.
2. Ориентировочный срок службы лакокрасочных покрытий — не менее 4 лет при соблюдении требований, предъявляемых к поверхности конструкций, качественном выполнении работ и соблюдении правил эксплуатации.
3. При нанесении пневматическим распылением толщина каждого слоя покрывного материала на основе перхлорвинила 15 — 25 мк; масляных, битумных, алкидных, эпоксидных и хлоркаучуковых материалов 20 — 30 мк; при нанесении кистью соответственно 25 — 30 и 25 — 40 мк.
3.14. При изготовлении элементов сборных железобетонных конструкций на заводах окраска их должна производиться на заводе-изготовителе до отправки с завода. В местах омоноличивания сооружения поверхность деталей не должна окрашиваться.
3.15. При транспортировании окрашенных элементов железобетонных конструкций должно быть обращено внимание на сохранность нанесенного покрытия.
3.16. После окончания монтажа сооружения из предварительно окрашенных элементов проверяется сохранность покрытия и поврежденные места восстанавливаются.
3.17. Правила производства работ и технология нанесения выбранного покрытия должны соблюдаться в соответствии с указаниями соответствующих разделов Рекомендаций.
4. СВОЙСТВА, ОБЛАСТЬ ПРИМЕНЕНИЯ, ПРИГОТОВЛЕНИЕ РАБОЧИХ СОСТАВОВ И ТЕХНОЛОГИЯ НАНЕСЕНИЯ ЛАКОКРАСОЧНЫХ ОРГАНИЧЕСКИХ СОСТАВОВ
Перхлорвиниловые краски, эмали и материалы на основе сополимера винилиденхлорида с винилхлоридом
4.1. Перхлорвиниловые краски и эмали представляют собой растворы перхлорвиниловой смолы в смеси летучих органических растворителей с добавлением других смол, пластификаторов и пигментов.
Сополимерные материалы (грунтовка, эмаль) представляют собой растворы смолы СВХ-40 (сополимер винилиденхлорида с винилхлоридом) в смеси летучих органических растворителей с добавлением пигментов.
Лак представляет собой раствор смолы в смеси летучих органических растворителей.
4.2. Комплексные перхлорвиниловые и сополимерные покрытия стойки к действию большинства минеральных кислот и щелочей различной концентрации при температуре до +60 °C. Но эти покрытия не стойки к окислителям, серной кислоте с концентрацией 90%, азотной кислоте с концентрацией выше 50%, хлорпроизводным и ароматическим углеводородам и др.
4.3. Лакокрасочные материалы на перхлорвиниловой основе подразделяются на: атмосферостойкие — марок ПХВ и ХВ; химически стойкие — марки ХСЭ; фасадные — марки ХВ-161.
К сополимерным материалам относятся: грунтовки ХС-010, ХВ-050, ХС-068; эмаль ХС-710; лак ХС-76.
4.4. Перхлорвиниловые и сополимерные материалы получают с завода-изготовителя в готовом виде. Технические требования на перхлорвиниловые и сополимерные материалы приведены в табл. 9.
Таблица 9
Технические требования на перхлорвиниловые и сополимерные материалы
4.5. Эмали марки ПХВ, ХВ и сополимерные при нанесении пневматическим краскораспылителем разводятся растворителем Р-4 (бутилацетат — 12%, ацетон — 26%, толуол — 62%) до рабочей вязкости по вискозиметру ВЗ-4 — 17 — 20 сек.
При нанесении эмалей марки ПХВ кистью разведение производится сольвентом до рабочей вязкости по вискозиметру ВЗ-4 — 35 — 40 сек.
4.6. Эмали марки ХСЭ разводятся растворителем Р-4, а также смесью следующих растворителей по весу в %:
| 1) | Ксилол | 15 | 2) | Сольвент | 15 |
| Ацетон | 15 | Ацетон | 15 | ||
| Толуол | 70 | Толуол | 70 |
4.7. Фасадные грунты ХФГ и краска ХВ-161 разводятся ксилолом, допускается разведение сольвентом каменноугольным. Рабочая вязкость по вискозиметру ВЗ-4 под кисть — 40 — 60 сек, под распылитель — 20 — 30 сек.
4.8. Перхлорвиниловые и сополимерные эмали на стальную поверхность наносятся по грунтовкам № 138, ФЛ-03К, ФЛ-03КК, ФЛ-045 и ГФ-020, которые разводятся до рабочей вязкости 22 — 24 сек по вискозиметру ВЗ-4 ксилолом или сольвентом или смесью одного из этих растворителей с уайт-спиритом в соотношении 1:1 или по грунтовкам ХС-010, ХС-068, ХВ-050 или грунту ХСГ-26. Разведение последних производится растворителем Р-4 до рабочей вязкости 16 — 20 сек.
В грунтовки ФЛ-03К, ФЛ-03КК и ФЛ-045 перед употреблением вводится 3 — 5% сиккатива (экстракт № 1).
4.9. Подготовка поверхности производится согласно правилам, изложенным в разделах 2 и 3. При применении в качестве грунта грунтовок ХС-010, ХС-068, ХВ-050 и грунта ХСГ-26 очистка поверхности стальными щетками не допускается.
4.10. На бетонную поверхность наносятся перхлорвиниловые и сополимерные эмали по одному из следующих грунтов: лак ХСЛ, ХС-76 или этиноль с последующим шпатлеванием составом, состоящим из смеси соответствующего лака с одним из следующих наполнителей: диабазовой или андезитовой мукой, маршалитом, молотым графитом и др., взятых в соотношении 2:1.
4.11. Наполнители для шпатлевки должны быть высушены до содержания влаги не более 2% и просеяны через сито с 6400 отв/см2. Смешивание лака с наполнителем следует производить за несколько часов до применения для того, чтобы наполнитель полностью пропитался лаком. Перед применением и во время нанесения грунта его следует периодически хорошо перемешивать во избежание оседания наполнителя.
4.12. Грунт по металлу, состоящий из лака ХСЛ с наполнителями, применяется в основном под многослойные покрытия перхлорвиниловыми эмалями или лаком ХСЛ.
4.13. При необходимости заделки неровностей металла или швов конструкций и аппаратуры под перхлорвиниловые эмали марки ПХВ применяются шпатлевки ХВ-00-5 или ХВ-00-4.
4.14. Заделку швов можно производить путем приклейки полос марли, пропитанной лаком ХСЛ.
4.15. Перхлорвиниловые и сополимерные материалы наносятся, как правило, краскораспылителем, но можно их наносить и кистью при температуре воздуха не ниже +8 °C.
Примечания: 1. Окраска перхлорвиниловыми материалами возможна при отрицательных температурах (при относительной влажности воздуха не более 70%), но не рекомендуется, так как при этом значительно ухудшаются все физико-механические и защитные свойства покрытий.
2. Температура лакокрасочных материалов и температура защищаемой поверхности должна быть одинакова.
4.16. Грунтовки ФЛ-03КК, ФЛ-03К, ФЛ-045, ГФ-020 и № 138 наносятся как кистью, так и краскораспылителем.
4.17. Грунты под перхлорвиниловые эмали на металл рекомендуется наносить в два слоя.
Первый слой грунтовок высушивается при температуре 18 — 23 °C: ГФ-020 в течение 48 ч, № 138 — 24 ч, ФЛ-03КК, ФЛ-03К, ФЛ-045 — 12 ч. Второй слой наносится очень тонким и перекрывается перхлорвиниловой эмалью через 1 — 2 ч после его нанесения.
4.18. При нанесении многослойного покрытия эмалями на перхлорвиниловой смоле для получения равномерного покрытия и для контроля количества слоев необходимо чередовать слои эмали различного цвета одной марки.
4.19. Для придания покрытию перхлорвиниловыми эмалями глянца и повышения химической стойкости в последний слой эмали вводится 50% лака ХСЛ.
4.20. Сополимерные материалы чаще применяются в комплексном покрытии: по грунтовкам ХС-010, ХС-068 и ХВ-050 наносится эмаль ХС-710 и перекрывается лаком ХС-76.
4.21. Фасадные краски марки ХВ-161 наносятся по грунту ХФГ или по пористой поверхности, предварительно гидрофобизированной кремнийорганическими составами: 5%-ными растворами ГКЖ-10 или ГКЖ-11 или 10%-ным раствором ГКЖ-94 в уайт-спирите.
4.22. Для выравнивания окрашиваемой поверхности фасада здания применяется шпатлевка, которая изготовляется на месте потребления путем добавления в грунт ХФГ мела до получения требуемой консистенции (примерно 1:1).
4.23. Шпатлевка наносится на поверхность металлическим шпателем. Она высыхает при температуре 18 — 23 °C в течение 2,5 — 3 ч, после чего шлифуется пемзой.
4.24. Перед эксплуатацией перхлорвиниловые покрытия должны быть выдержаны в течение 7 — 10 суток при 18 — 23 °C или при 60 — 70 °C в течение 6 ч. Сушка при температуре свыше 70 °C не рекомендуется, так как может привести к разложению перхлорвиниловой смолы.
4.25. Срок службы покрытий на основе эмалей марок ПХВ и ХСЭ может быть значительно удлинен при ежегодном нанесении на высохшую пленку этих эмалей слоя защитной смазки ПП-95-5 (ГОСТ 4113-48*) следующего состава: петролатум (ГОСТ 4096-62) 94,5 — 95,5 вес. ч.; парафин (ГОСТ 784-53*) 4,5 — 5,5 вес. ч.
Подогретая до температуры 60 — 80 °C смазка разводится керосином или уайт-спиритом (7:3) и наносится кистью на окрашенную поверхность тонким слоем.
Перед нанесением предохранительной смазки свеженанесенное перхлорвиниловое покрытие должно быть выдержано в течение 5 — 7 суток. При нанесении нового слоя смазки старый слой снимается кистью, смоченной уайт-спиритом.
Лакокрасочные материалы на основе хлоркаучука и циклокаучука
Лакокрасочные материалы на основе хлоркаучука
4.26. Хлоркаучуковые лакокрасочные материалы представляют собой суспензию пигментов и наполнителей в растворе хлоркаучука с добавлением пластификатора (эмали) или непигментированные растворы хлоркаучука в растворителях с добавлением пластификатора (лаки).
Они предназначаются для защиты металлических и железобетонных конструкций, эксплуатируемых в атмосферных условиях или в условиях воздействия химически агрессивных сред.
4.27 Лакокрасочные материалы на основе хлоркаучука подразделяются на:
а) химически стойкие эмали марки КЧ-749 различных цветов;
б) атмосферостойкие эмали марки КЧ-172;
4.28. Материалы на основе хлоркаучука получают с завода-изготовителя в готовом виде. Технические требования к лакокрасочным материалам на основе хлоркаучука приведены в табл. 10.
Таблица 10
Технические требования на хлоркаучуковые и циклокаучуковые материалы
4.29. Лакокрасочные материалы на основе хлоркаучука разводятся ксилолом при нанесении краскораспылителем до рабочей вязкости (по вискозиметру ВЗ-4 при температуре 18 — 20 °C): для эмалей КЧ-172 и КЧ-749 16 — 17 сек, для грунта КЧ-075 и лака КЧ 18 — 20 сек; при нанесении кистью: для КЧ-749 40 — 45 сек, для лака КЧ 23 — 28 сек.
4.30. Непосредственно перед употреблением в неразбавленную эмаль КЧ-172 вводится 1% (от веса эмали) сиккатива 63 и 64.
4.31. При окраске металлоконструкций эмали КЧ-749 и КЧ-172 наносятся по грунтам КЧ-075, КЧ-034 и ХСГ-26 и грунтовкам ХС-068, ХС-010, ХВ-050, ГФ-020, № 138, ФЛ-03К, ФЛ-03КК, ФЛ-045.
Грунтовки ГФ-020, № 138, ФЛ-03К, ФЛ-03КК и ФЛ-045 наносятся в два слоя в соответствии с пп. 4.8, 4.9, 4.16, 4.17. Грунт ХСГ-26 и грунтовки ХС-010, ХС-068 и ХВ-050 наносятся в один слой в соответствии с пп. 4.8, 4.9 и сушатся при температуре 18 — 23 °C в течение 1 ч.
Грунты КЧ-075 и КЧ-034 наносятся в один слой и сушатся при температуре 18 — 23 °C не более 8 ч.
4.32. При окраске железобетонных конструкций в качестве грунта применяется хлоркаучуковый лак марки КЧ.
4.33. Эмаль КЧ-749 в зависимости от степени агрессивности среды наносится в 3, 4 и 5 слоев. Общая толщина покрытия грунтовкой и эмалью КЧ-749, при которой обеспечивается надежная антикоррозионная защита, должна составлять не менее 150 мк.
4.34. Покрытие эмалями КЧ-749 и КЧ-172 перед эксплуатацией рекомендуется выдерживать при 18 — 23 °C в течение 6 — 7 суток.
Лакокрасочные материалы на основе циклокаучука
4.35. Эмали и грунты на основе циклокаучука представляют собой суспензию, состоящую из пигментов, раствора циклокаучука в уайт-спирите и пластификатора.
Они предназначаются для окраски металлоконструкций, эксплуатируемых в агрессивных средах (кислых и щелочных).
4.36. Лакокрасочные материалы на основе циклокаучука выпускаются заводом-изготовителем в готовом виде следующих марок: химически стойкие эмали КЧ-728 белого и серого цвета; грунт КЧ-034.
4.37. Технические требования на циклокаучуковые материалы приведены в табл. 10.
4.38. Эмали и грунты на основе циклокаучука перед употреблением разбавляются уайт-спиритом.
Рабочая вязкость эмали КЧ-728 по вискозиметру ВЗ-4 при нанесении краскораспылителем 28 — 35 сек, грунта КЧ-034 — 22 — 30 сек.
4.39. Эмаль КЧ-728 наносится по циклокаучуковому грунту марки КЧ-034, а также по грунтовкам ФЛ-03К, ФЛ-03КК, ФЛ-045, ГФ-020, № 138, ХС-010, ХС-068, ХВ-050 в соответствии с пп. 4.8, 4.9, 4.16, 4.17.
4.40. Грунт КЧ-034 наносится в один слой и сушится при температуре 18 — 23 °C в течение 5 — 6 ч.
Эпоксидные лакокрасочные материалы
4.41. Эпоксидные смолы представляют собой продукт конденсации эпихлоргидрина или дихлоргидрина и двухатомных или полиатомных фенолов.
На основе эпоксидных смол изготовляют грунты, шпатлевки, эмали и лаки.
4.42. Эпоксидные смолы обладают высокой адгезией к металлу, бетону, штукатурке, высокой твердостью, светостойкостью, стойкостью к агрессивным средам, диэлектрическими свойствами, небольшой усадкой.
Эпоксидные лаки представляют собой раствор эпоксидных смол в смеси органических растворителей, эмали — суспензию пигментов в эпоксидном лаке.
4.43. Эпоксидные лакокрасочные материалы предназначаются для защиты как металлических поверхностей, так и поверхностей пористых материалов при эксплуатации их в различных агрессивных средах.
4.44. В настоящее время на основе эпоксидных смол, отверждающихся при нормальной температуре, лакокрасочная промышленность (Загорский лакокрасочный завод) выпускает:
шпатлевки: Э-4020, Э-4022, ЭП-00-10;
эмали: ЭП-773, ЭП-56, ЭП-255 и др. Основные физико-механические свойства эпоксидных материалов даны в табл. 11.
Таблица 11
Основные физико-механические свойства эпоксидных лакокрасочных материалов
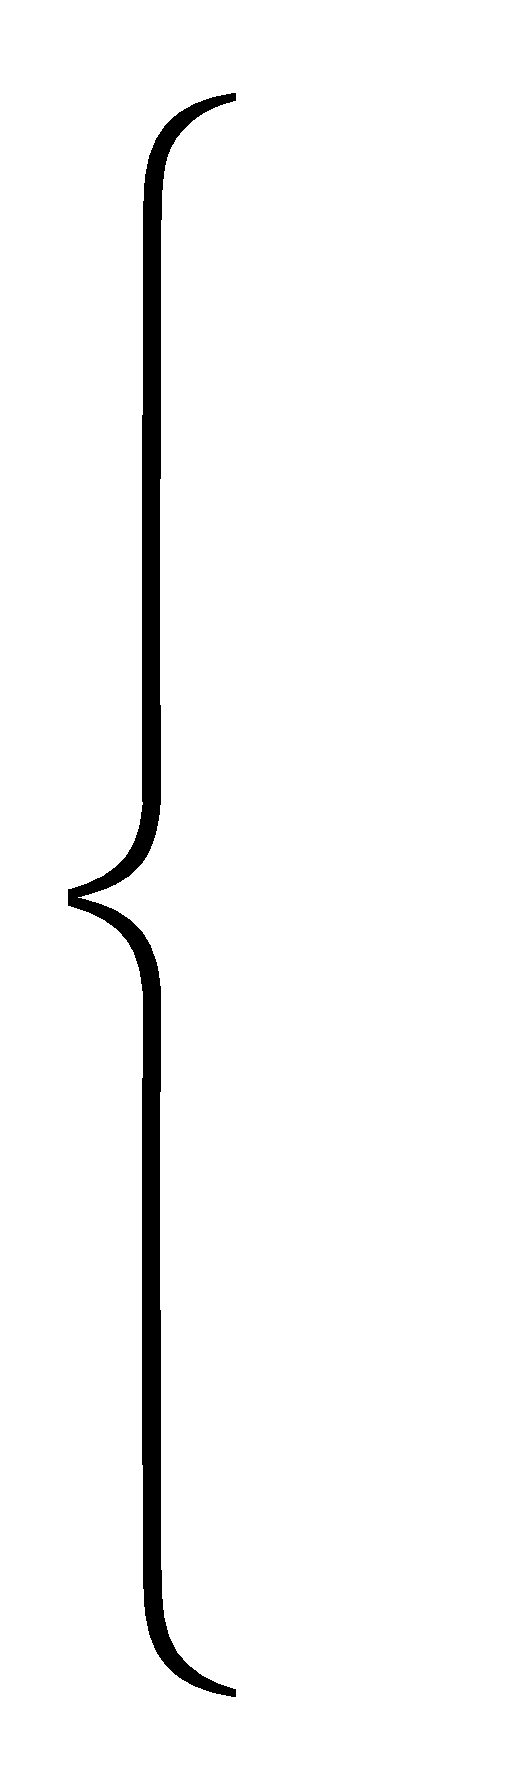 Эмаль ЭП-255
4.45 Эпоксидные лакокрасочные материалы поставляются лакокрасочной промышленностью в виде двух полуфабрикатов:
а) эпоксидного лака, эмали или шпатлевки и
б) отвердителя, например отвердителя 1, представляющего собой 50%-ный раствор гексаметилендиамина (ГМД) в этиловом спирте.
Для приготовления рабочего состава эпоксидных материалов отвердитель 1 вводят 8,5 г на 100 г шпатлевок Э-4020 и ЭП-00-10; 5 г на 100 г шпатлевки Э-4022 и эмали ЭП-255; 3,5 г на 100 г эмалей ЭП-773 и ЭП-56 и лака ЭП-55.
4.46. С момента введения отвердителя материалами можно пользоваться ограниченное время, например при температуре 18 — 23 °C 3 — 4 ч шпатлевкой ЭП-00-10; 1,5 ч шпатлевками Э-4020 и Э-4022, поэтому готовить материалы следует небольшими порциями.
4.47. В случае необходимости получения более густой консистенции шпатлевочных составов в шпатлевку ЭП-00-10 на месте работы можно вводить следующие наполнители: асбест № 5 в количестве от 35 до 50% для местного шпатлевания, асбест № 7 в том же количестве для сплошного шпатлевания, чугунный порошок (с частицами 0,25 — 1 мм) в количестве до 200% для заполнения отдельных раковин.
4.48. Эпоксидные материалы можно наносить кистью, краскораспылителем, а также шпателем при температуре не ниже +15 °C по поверхности, подготовленной в соответствии с разделами 2 и 3.
4.49. При защите изделий из черных металлов для атмосферостойких, химически стойких и бензостойких покрытий применяют в качестве грунтов разбавленные шпатлевки Э-4020 и ЭП-00-10 с вязкостью 17 — 20 сек по вискозиметру ВЗ-4 при 18 — 23 °C.
4.50. При нанесении кистью эпоксидные эмали и шпатлевки разбавляются до рабочей вязкости 35 — 45 сек по вискозиметру ВЗ-4 соответствующим растворителем. Сушка эпоксидных грунтов, шпатлевок и эмалей производится в соответствии с табл. 11.
Полиуретановые лакокрасочные материалы
4.51. Лакокрасочные материалы на основе полиуретанов предназначаются для защиты металлических и железобетонных конструкций, эксплуатируемых в условиях воздействия химически агрессивных сред.
4.52. На основе полиуретанов выпускаются следующие материалы: эмаль УР-175, грунтовка УР-012, лак УР-19.
4.53. Эмаль УР-175 различных цветов холодной сушки представляет собой суспензию пигментов в растворе алкидно-эпоксидной смолы Э-30К с добавлением диэтиленгликоль-уретана ДГУ или ДГУ-65.
Эмаль выпускается в виде двух компонентов:
4.54. Грунтовка УР-012 холодной сушки представляет собой суспензию пигментов в растворе алкидно-эпоксидной смолы Э-30 с добавлением уретана ДГУ.
Грунтовка выпускается двух компонентов:
Грунтовка УР-012 выпускается двух цветов: УР-012к — красного (для нанесения на поверхность черных металлов) и УР-012ж — желтого (для нанесения на поверхность цветных металлов).
4.55 Лак УР-19 представляет собой полиуретановую систему, состоящую из:
а) 70%-ного раствора в толуоле преполимера КТ — 100 вес. ч.;
б) раствора катализатора ТЭА-Д — 20 вес. ч.
4.56. Эмаль УР-175, грунтовка УР-012 и лак УР-19 поставляются заводами-изготовителями комплектно. Смешение компонентов производится перед употреблением материалов. Технические требования на полиуретановые материалы приведены в табл. 12.
Таблица 12
Технические требования на полиуретановые материалы
4.57. Эмаль УР-175 при окраске металлоконструкций наносится краскораспылителем по грунтовке УР-012, при окраске железобетонных конструкций — по лаку УР-19.
Подготовка поверхности производится согласно правилам, изложенным в разделах 2 и 3.
4.58. Полуфабрикат эмали УР-175 и грунтовки УР-012 смешиваются с раствором ДГУ или ДГУ-65 в количествах, которые могут быть полностью использованы в течение 6 ч. При этом на 100 вес. ч. полуфабриката УР-175, кроме красной эмали, добавляется 18 вес. ч. 70%-ного раствора ДГУ или ДГУ-65 в циклогексаноне, а на 100 вес. ч. красной эмали — 14 вес. ч.
На 100 вес. ч. полуфабриката УР-012 добавляется 16 вес. ч. раствора ДГУ или ДГУ-65.
После добавления уретана ДГУ или ДГУ-65 производится тщательное перемешивание и разбавление составов до рабочей вязкости.
4.59. Катализатор (для лака УР-19) ТЭА-Д перед употреблением следует развести смесью растворителей (ацетон:циклогексанон:этилацетат:бутилацетат = 60:10:15:15) до содержания триэтаноламина 5 — 6%.
Алкидные лакокрасочные материалы
4.60. Алкидными смолами называются полиэфирные смолы, получаемые путем взаимодействия многоатомных спиртов и многоосновных кислот. В лакокрасочных материалах находят применение главным образом следующие алкидные модифицированные смолы: глифталевые, пентафталевые, алкидно-стирольные, нитроглифталевые и др.
Лакокрасочные покрытия на основе глифталевых смол
4.61. Глифталевыми лакокрасочными материалами называются суспензии сложных полиэфиров глицерина и фталевой кислоты, модифицированных жирными кислотами растительных масел, в смеси с пигментами, наполнителями, сиккативами и растворителями (эмали) или непигментированные растворы смол в растворителях (лаки).
4.62. Покрытия на основе глифталевых лакокрасочных материалов могут применяться как для наружных, так и для внутренних работ. Покрытия могут использоваться при холодной и горячей сушке. Покрытия на основе глифталевого лака ГФ-95 с алюминиевой пудрой и глифталевой эмали ГФ-820 являются термостойкими (до 300 °C). Эмаль ГФ-820 состоит из глифталевого лака ГФ-024 и алюминиевой пудры.
Покрытия имеют высокие физико-механические показатели.
Как правило, глифталевые эмали употребляют в покрытии в качестве покрывных слоев по подготовленной поверхности, термостойкие глифталевые материалы применяются без грунта.
4.63. Из числа выпускаемых промышленностью глифталевых эмалей для защиты строительных конструкций наибольшее значение могут иметь эмали общего потребления ГФ-230.
4.64. Эмали ГФ-230 применяются для окраски поверхностей, находящихся внутри помещения (при отсутствии повышенной влажности и нагреве не выше 35 °C).
4.65. Глифталевые эмали получают в готовом виде с заводов-изготовителей. На месте работ они разбавляются до рабочей вязкости скипидаром или сольвентом. Технические требования на глифталевые материалы приведены в табл. 13.
Таблица 13
Технические требования на глифталевые материалы
4.66. Рабочая вязкость под кисть для эмалей марки ГФ-230 — 35 — 40 сек по вискозиметру ВЗ-4 при 18 — 23 °C.
Рабочая вязкость под пневматическое распыление для эмалей ГФ-230 — 25 — 30 сек. Рабочая вязкость эмали ГФ-820 и лака ГФ-95 по вискозиметру ВЗ-4 при 18 — 23 °C — 15 — 17 сек.
4.67 Алюминиевая пудра вводится в лаки ГФ-024 и ГФ-95 непосредственно перед употреблением в следующих соотношениях:
а) для лака ГФ-95 в первый слой вводится 6% алюминиевой пудры, во второй — 12%;
б) для лака ГФ-024 в каждый слой вводится 15% алюминиевой пудры.
Перед употреблением все применяемые глифталевые материалы фильтруют через сито с 900 отв/см2.
4.68. Подготовка поверхностей под окраску производится согласно правилам, изложенным в разделах 2 и 3.
4.69. Для грунтовки стальных поверхностей обычно применяют грунтовки ГФ-020, № 138, ФЛ-03К, ФЛ-03КК или ФЛ-045.
Для грунтовки неметаллических поверхностей используются лаки.
В качестве шпатлевки под глифталевые эмали применяют ПФ-00-2.
4.70. Глифталевые материалы одинаково легко наносятся как при помощи краскораспылителя, так и кистью или окунанием. Эмали марок ГФ-230 применяются как материалы холодной сушки (18 — 23 °C).
Лакокрасочные покрытия на основе пентафталевых смол
4.71. Пентафталевыми лакокрасочными материалами называются суспензии сложных полиэфиров пентаэритрита и фталевой кислоты, модифицированных жирными кислотами растительных масел, в смеси с пигментами, наполнителями, сиккативами и растворителями (эмали) или непигментированными растворами смол в растворителях (лаки).
4.72. Пентафталевые покрытия обладают более высокой атмосферостойкостью по сравнению с глифталевыми, поэтому они могут использоваться для более ответственных покрытий.
Пентафталевые лакокрасочные материалы могут наноситься после соответствующей подготовки (в соответствии с разделами 2 и 3) как на металлические поверхности, так и на поверхности пористых материалов.
4.73. Покрытия на основе пентафталевых эмалей эластичны, водоустойчивы, стойки к температурным колебаниям от -40 до +50 °C, механическим воздействиям и влиянию атмосферы. Пентафталевый лак ПФ-170 с алюминиевой пудрой и жаростойкая эмаль Ал-70 рекомендуются как термостойкие покрытия (до 300 °C).
4.74. Жаростойкая эмаль Ал-70 представляет собой смесь, которая приготовляется непосредственно перед употреблением, и состоит из 70 вес. ч. специального лака и 30 вес. ч. алюминиевой пудры.
4.75. Эмали ПФ-133 предназначаются для окраски предварительно загрунтованных поверхностей металла или штукатурки как при внутренних, так и при наружных отделочных работах для эксплуатации в неагрессивной атмосфере.
4.76. Эмали ПФ-115 предназначаются для окраски металлических, деревянных и других поверхностей, подвергающихся атмосферным воздействиям.
4.77. Пентафталевые эмали, грунтовку и лак получают с завода-изготовителя в готовом виде. Технические требования на пентафталевые материалы приведены в табл. 14.
Таблица 14
Технические требования на пентафталевые материалы
55
4.78. При необходимости разбавления эмалей и лака в условиях различных методов нанесения они разбавляются до рабочей вязкости (под кисть — 30 — 40 сек, под краскораспылитель — 25 — 35 сек по вискозиметру ВЗ-4, кроме эмали Ал-70) следующими растворителями: сольвентом каменноугольным, уайт-спиритом, скипидаром или их смесью или растворителем РС-2. Эмаль Ал-70 разводится до рабочей вязкости 15 — 17 сек растворителем РС-2.
При нанесении последнего слоя эмалей рекомендуется разбавлять их пентафталевым лаком ПФ-170 в соотношении 1:1.
Грунтовка ПФ-046 при нанесении краскораспылителем до рабочей вязкости 22 — 24 сек, при нанесении кистью до 30 — 40 сек разбавляется сольвентом, ксилолом или смесью одного из указанных растворителей, с уайт-спиритом в соотношении 1:1.
4.79. Перед употреблением эмали тщательно размешиваются и профильтровываются через сетку с 2400 отв/см2.
4.80. При применении лака ПФ-170 с алюминиевой пудрой в качестве термостойкого покрытия алюминиевая пудра вводится в разведенный до рабочей вязкости лак ПФ-170 (18 — 22 сек по вискозиметру ВЗ-4) непосредственно перед употреблением, причем в первый слой лака вводится 6% алюминиевой пудры, во второй — 12%. Готовый состав следует хранить не более 5 ч, так как алюминиевая пудра теряет способность всплывать на поверхность.
4.81. При работе с пентафталевыми эмалями применяются лаковая шпатлевка ПФ-00-2 или масляные. При наружной окраске стали применяют грунтовки ПФ-046, № 138, ГФ-020, ФЛ-03К и ФЛ-03КК.
Лакокрасочные покрытия на основе алкидно-стирольных смол
4.82. Алкидно-стирольные смолы являются продуктом сополимеризации стирола с алкидной (средней жирности и жирной) смолой в среде ксилола.
Лакокрасочные материалы на основе алкидно-стирольной смолы представляют собой раствор алкидно-стирольной смолы в растворителях с добавлением пластификаторов, пигментов и сиккатива.
Лакокрасочные материалы на этих смолах образуют твердые глянцевые покрытия с хорошей адгезией к металлу и дереву.
4.83. Лакокрасочные материалы на основе алкидно-стирольных смол применяются для наружных (эмаль МС-17) и внутренних (эмаль МС-226) покрытий. Эмаль МС-17 образует покрытие, отличающееся хорошей стойкостью к смазочным маслам, бензину, моющим составам, щелочно-охлаждающим эмульсиям, повышенным температурам до 60 — 80 °C, солевым растворам, повышенной влажности, но они не стойки к хлорированным и ароматическим углеводородам и ограниченно стойки к кетонам (ацетон и др.) и эфирам уксусной кислоты.
Эмаль МС-226П обладает пылеотталкивающими свойствами.
4.84. Отличительным свойством алкидно-стирольных покрытий является их высокая скорость высыхания при температуре 18 — 23 °C (менее 30 мин эмаль МС-17, менее 3 ч эмаль МС-226). Это способствует значительному сокращению окрасочного цикла работ в производственных условиях.
4.85. При эксплуатации в наружных условиях алкидно-стирольные эмали МС-226 обладают пониженной долговечностью и применяются главным образом для внутренних работ.
4.86. Промышленностью выпускаются следующие лакокрасочные материалы на основе алкидно-стирольных смол (см. приложение 4):
быстросохнущая шпатлевка МС-006;
4.87. Алкидно-стирольные грунтовки, шпатлевки, эмали, лаки получают с завода-изготовителя в готовом виде. В табл. 15 приведена техническая характеристика алкидно-стирольных материалов.
Таблица 15
Техническая характеристика алкидно-стирольных материалов
На месте работ они могут разбавляться до требуемой вязкости растворителями, приведенными в табл. 16.
Таблица 16
Растворители для алкидно-стирольных материалов
4.88. Грунтовка МС-067, разведенная до рабочей вязкости ксилолом, при хранении в закрытых сосудах при температуре 15 — 20 °C в течение 20 суток не изменяет своей вязкости.
Эмали перед употреблением тщательно размешиваются, фильтруются через сетку, имеющую не менее 4900 отв/см2, или через слой ваты с марлей и проверяются по вязкости на вискозиметре ВЗ-4.
4.89. Подготовка поверхности производится согласно правилам, изложенным в разделах 2 и 3.
4.90. Изделия из черных металлов грунтуются алкидно-стирольной грунтовкой МС-067.
Грунтовка МС-067 наносится краскораспылителем и кистью.
В комплексных покрытиях грунтовка МС-067 сочетается со шпатлевками ПФ-00-2, НЦ-00-8, МС-006 (при нанесении шпатлевок распылителем), а также с эмалями: глифталевыми, мочевино-формальдегидными, нитроцеллюлозными и нитроглифталевыми.
4.91. Быстросохнущая шпатлевка МС-006 предназначается для исправления на поверхности мелких дефектов.
Шпатлевка наносится шпателем или краскораспылителем (рекомендуется наносить шпателем).
Не допускается многократное проведение шпателем по одному и тому же месту, так как при нанесении шпатлевки толстым слоем происходит ее усадка и растрескивание.
Нанесение шпатлевки на вертикальные поверхности должно производиться очень тонким слоем, так как из-за недостаточно густой консистенции может произойти стекание шпатлевки с поверхности.
Шпатлевка МС-006 шлифуется наждачной шкуркой всухую и с водой.
При шлифовке шкуркой с водой необходима длительная выдержка, в противном случае может произойти вспузыривание перекрывающего слоя эмали.
4.92. Шпатлевка МС-006 выдерживает сушку при 150 °C в течение 2 ч без вспучивания и растрескивания.
Шпатлевка МС-006 сочетается с грунтовками: глифталевыми ГФ-020 и № 138, алкидно-стирольной МС-067; шпатлевкой лаковой ПФ-00-2; эмалями: алкидными, нитроглифталевыми, перхлорвиниловыми, алкидно-стирольными и др.
4.93. Лак МС-25 применяется для внутренних покрытий. Для ускорения сушки лака в него перед употреблением добавляется 2% сиккатива (от веса лака).
Пленка полируется полировочной пастой и полировочной водой.
Лак алкидно-стирольный МС-25 сочетается с эмалями: нитроцеллюлозными, алкидно-стирольными и алкидными, а также с грунтовками: ФЛ-03К, МС-067 и др.
4.94. Эмаль алкидно-стирольная МС-17 наносится распылителем на подготовленную и загрунтованную поверхность металла.
Для ускорения сушки в эмаль перед употреблением вводится 1,5 — 2% сиккатива 63 или 64 от веса эмали.
Алкидно-стирольная эмаль МС-17 сочетается с фосфатирующим грунтом ВЛ-08, эпоксидной шпатлевкой ЭП-00-10 и др.
4.95. Алкидно-стирольная эмаль МС-226 предназначается для окраски внутри помещения по металлу и по пористым материалам.
Эмаль МС-226 наносится на поверхность в 2 — 3 слоя кистью и краскораспылителем по загрунтованной поверхности и без грунта.
Непосредственно перед употреблением в эмаль добавляется сиккатив 63 в количестве 2 — 5% веса эмали. Эмаль МС-226 хорошо сочетается с грунтовками ГФ-020, № 138, ФЛ-03К, МС-067, со шпатлевками ПФ-00-2 и МС-006.
Нитроглифталевые покрытия
4.96. Нитроглифталевые эмали марки НЦ-132 представляют собой раствор нитроцеллюлозы и глифталевой смолы в летучих органических растворителях с добавлением пластификаторов и пигментов.
Нитроглифталевые эмали марки НЦ-132 предназначаются для наружных и внутренних работ по дереву и предварительно загрунтованной металлической поверхности.
Покрытия нитроглифталевых эмалей обладают удовлетворительной водостойкостью, они атмосферостойки, эластичны, маслостойки и бензостойки.
4.97. В зависимости от способа нанесения эмали НЦ-132 выпускаются двух марок: НЦ-132К для нанесения кистью и НЦ-132П для нанесения краскораспылителем.
4.98 Эмали НЦ-132 выпускаются различных цветов.
Цвет — по эталону. Допускаются отклонения по цвету в пределах вилки оттенка цвета.
4.99. Нитроглифталевые эмали получают с завода-изготовителя в готовом виде.
В случае необходимости разбавление эмалей НЦ-132К производится растворителем № 649 до рабочей вязкости по вискозиметру ВЗ-4 45 — 50 сек, эмалей НЦ-132П — растворителем № 646 до вязкости 26 — 30 сек.
Подготовка поверхности производится согласно правилам, изложенным в разделах 2 и 3.
4.100. Нитроглифталевые эмали НЦ-132 наносятся на металлическую поверхность по грунтовкам ФЛ-03К, ФЛ-03КК, ФЛ-045, ГФ-020 и № 138.
Защита поверхности пористых материалов кремнийорганическими эмалями <1>
<1> Материал составили канд. техн. наук Г.С. Попелева и инж. Т.М. Якушева, МХП СССР.
4.101. Эмаль КО-174 представляет собой суспензию неорганических и органических пигментов в кремнийорганическом лаке КО-85 (ГОСТ 11066-64) с добавлением растворителя (толуола).
4.102. Эмаль КО-174 выпускается белого, серого, голубого, бирюзового, желтого, коричневого, кремового, черного цветов. Покрытия из эмали КО-174 обладают хорошей атмосферостойкостью, влагостойкостью, морозостойкостью, светопрочностью и стойкостью к циклическому перепаду температур от +40 до -40 °C. Пленки эмалей имеют хорошую адгезию к бетону, асбестоцементу, шиферу и другим силикатным и минеральным материалам.
4.103. Эмаль КО-174 предназначается для декоративно-защитной отделки асбестоцементных плит, балконных ограждений, цоколей, панелей, санитарно-технических кабин.
4.104. Эмаль КО-174 наносится в два слоя краскораспылителем или меховым валиком, при ремонтных работах — кистью.
При нанесении краскораспылителем эмаль КО-174 разводится толуолом до рабочей вязкости 22 — 28 сек по вискозиметру ВЗ-1 при температуре 20 °C.
4.105 Перед нанесением эмаль КО-174 тщательно перемешивается.
Через 15 мин после нанесения первого слоя наносится второй слой с последующим отверждением на воздухе в течение 2 ч. Толщина покрытия при двухразовом нанесении краскораспылителем составляет 35 — 50 мк.
Нанесение эмали может производиться в любое время года. Нанесение эмали при температурах от 1 — 5 °C до -20 °C можно производить с соблюдением следующих требований:
б) нанесение на сухую поверхность;
в) в период покрытия и высыхания не допускается попадание влаги и снега.
4.106 Основные характеристики эмали \text{Ø}2,5\text{мм} КО-174:
Вязкость по вискозиметру ВЗ-1 (сопло ) при температуре 20 °C в сек
4.108. Эмаль КО-174 следует хранить в закрытых складских помещениях в металлических оцинкованных флягах или банках из белой жести. Срок хранения — 1 год со дня выпуска заводом-изготовителем. Не разрешается хранить эмаль в открытой таре и около отопительных систем.
Битумные лаки и составы
Защита битумной эмульсионной краской
4.109. Битумная эмульсионная краска представляет собой разбавленную (при температуре 70 — 90 °C) до вязкости 20 — 25 сек по вискозиметру ВЗ-4 водой битумную пасту, получаемую диспергированием в воде расплавленного битума в присутствии эмульгатора (например, извести).
Битумная эмульсионная краска, профильтрованная через сито с 400 отв/м2, предназначается для защиты конструкций из бетона и других пористых материалов от увлажнения в слабоагрессивной среде.
4.110. Подготовка поверхности производится согласно правилам, изложенным в разделе 3.
Поверхность бетона, кирпичной кладки, штукатурки и других пористых материалов в целях уменьшения водопоглощения и для предупреждения преждевременного распада эмульсии непосредственно перед окраской следует хорошо смачивать водой.
4.111. Нанесение битумной эмульсионной краски производится в три слоя. Вязкость первого грунтовочного слоя должна быть в пределах 14 — 18 сек, второго и третьего слоев — 20 — 25 сек по вискозиметру ВЗ-4. Общая толщина трехслойного покрытия должна быть в пределах 0,5 — 0,7 мм.
4.112. Сушка каждого слоя покрытия при положительной температуре должна производиться не менее 24 ч. Для придания покрытию большей степени водонепроницаемости следует после окончательного высыхания нанесенного покрытия затереть поверхность волосяными щетками до образования глянца или оплавить струей горячего воздуха.
Защита поверхности пористых материалов холодными битумными красками
4.113. Холодная битумная краска представляет собой раствор нефтебитума в бензине или керосине.
4.114. Лак битумный БТ-577 представляет собой раствор сплава черных смол (битума) с высыхающим маслом в смеси летучих органических растворителей.
Краска БТ-177 представляет собой суспензию алюминиевой пудры в лаке БТ-577. Этот лак с алюминиевой пудрой или краска БТ-177 в однослойном покрытии применяются как термостойкие (t до 200 °C) для металлоконструкций и в трех- и многослойном покрытии в качестве атмосферостойкого материала.
4.115. Лак БТ-577 предназначается для защиты бетона и других пористых материалов в условиях воздействия слабоагрессивной среды, содержащей газообразные HCl, HF, Cl2, SO2, NO2 при низкой относительной влажности воздуха (менее 60%).
4.116. В табл. 17 приведена техническая характеристика битумных лакокрасочных материалов.
Таблица 17
Техническая характеристика битумных лакокрасочных материалов
4.117 Приготовление холодных битумных красок производится по следующей рецептуре:
Примечание: Запрещается применение этилированного бензина.
4.118. Расплавление битумов производится в изолированном помещении в специальном котле, обогреваемом паром. Расплавленный битум охлаждается до температуры 70 — 80 °C и переносится в герметически закрывающийся смеситель, снабженный механической мешалкой.
4.119. Отмеренное количество растворителя заливается в смеситель при тщательном перемешивании битумной массы.
Перемешивание продолжается до получения однородного раствора. Готовый продукт выливается после полного охлаждения через спускной кран в железные бидоны с плотно закрывающимися крышками.
4.120. При отсутствии необходимого оборудования приготовление краски производится вручную в открытых сосудах на открытом воздухе с принятием мер противопожарной безопасности при непрерывном надзоре со стороны технического персонала.
Приготовление краски в этом случае производится следующим образом: в открытый сосуд загружается измельченный на куски битум марки III или IV согласно приведенной выше рецептуре и расплавляется. В расплавленный битум после удаления огня вводится небольшими порциями при тщательном перемешивании растворитель.
Перемешивание производится до получения однородного раствора, не содержащего нерастворившихся кусков битума.
4.121. Лак БТ-577 поступает с завода-изготовителя в готовом к употреблению виде.
4.122. Краска БТ-177 готовится непосредственно перед нанесением на поверхность путем введения в лак БТ-577 при тщательном перемешивании 15 — 20% алюминиевой пудры. До рабочей вязкости лак БТ-577 и краска БТ-177 разводятся уайт-спиритом, ксилолом, сольвентом или скипидаром.
4.123. Подготовка поверхности и нанесение холодных битумных красок и битумных красок промышленного изготовления производятся согласно правилам, изложенным в разделе 3.
Защита поверхности пористых материалов холодным битумно-этинолевым лаком и красками на основе лака этиноль
4.124. Холодный битумно-этинолевый лак представляет собой раствор битума IV или V в лаке этиноль в соотношении 1:10.
Битумно-этинолевый лак применяется с наполнителями и без них.
В качестве наполнителей применяются диабазовая или андезитовая мука, антофиллитовый или хризотиловый асбесты, просеянные через сито с 6400 отв/см2, а также графит и др.
4.125. Битумно-этинолевый лак и краски предназначаются для защиты бетона и других пористых материалов от действия кислот и агрессивных вод при постоянном соприкосновении со средой.
4.126. Холодный битумно-этинолевый лак с наполнителями и без таковых изготовляется на месте потребления и должен отвечать следующим требованиям:
а) при высыхании пленка лака должна быть черного цвета, блестящая и ровная, без пузырьков и оспин;
б) время практического высыхания пленки при температуре 18 — 23 °C от пыли составляет 4 ч, полное высыхание — 72 ч;
в) после пребывания в воде в течение 24 ч допускается легкое матирование пленки;
г) вязкость битумно-этинолевого лака при соотношении 1:10 должна быть не менее 20 сек, а при соотношении 1:5 — не менее 40 сек по вискозиметру ВЗ-4 при температуре 18 — 23 °C.
4.128. Изготовление холодного битумно-этинолевого лака производится следующим образом: измельченный на куски битум расплавляется при температуре 160 — 180 °C в специальном смесителе, снабженном крышкой и механической мешалкой.
В расплавленный битум, охлажденный в смесителе до температуры 70 — 80 °C, заливается через мерник лак этиноль, и вся смесь перемешивается мешалкой до получения однородного лака черного цвета.
4.129. Готовый лак выливается после полного охлаждения через спускной кран в железные бидоны с плотно закрывающимися крышками.
4.130. При отсутствии необходимого оборудования приготовление битумно-этинолевого лака производится вручную в открытых сосудах на открытом воздухе с принятием мер противопожарной безопасности.
В этом случае в открытый сосуд загружается расплавленный и охлажденный до 70 — 80 °C битум марок IV — V и заливается отмеренное количество лака этиноль.
Затем раствор перемешивается деревянным веслом до получения однородного раствора.
4.131. Этинолевые краски изготовляются на месте потребления по рецептуре, указанной в табл. 18.
Таблица 18
Рецептура этинолевых красок
| Составные части | Количество в % | |
| а) | Лак этиноль | 58,5 |
| Асбест № 7 (хризотиловый или антофиллитовый) | 34 | |
| Белила титановые | 7,5 | |
| б) | Лак этиноль | 58,5 |
| Асбест № 7 (хризотиловый или антофиллитовый) | 34 | |
| Диабазовая мука | 7,5 | |
4.132. Приготовление красок по вышеприведенным рецептурам производится путем тщательного перемешивания лака этиноль с пигментами и наполнителями до получения однородного состава. Пигменты и наполнители перед употреблением должны быть высушены в соответствии с техническими условиями и затем просеяны через сито с 6400 отв/см2.
4.133. Вязкость лака этиноль должна быть в пределах 15 — 20 сек и битумно-этинолевого лака 20 — 40 сек по вискозиметру ВЗ-4 при температуре 18 — 23 °C.
Ввиду быстрого загустевания битумно-этинолевого лака и этинолевых красок их приготовление следует производить непосредственно перед употреблением.
Битумно-этинолевый лак и этинолевые краски в случае загустевания разводятся ксилолом.
4.134. Подготовка поверхности к нанесению битумно-этинолевого лака и красок на основе лака этиноль производится согласно правилам, изложенным в разделах 2 и 3.
4.135. Нанесение окрасочных составов производится на поверхность, предварительно загрунтованную лаком этиноль. Краски наносятся с последовательным чередованием слоя состава «а» и состава «б», причем первоначально на защищаемую поверхность наносится состав «а».
Этинолевые краски
4.136. Этинолевые краски <1> представляют собой суспензию, состоящую из определенной смеси сухих пигментов, тщательно затертых (а в исключительных случаях замешанных) на дивинилацетиленовом лаке (этиноль) <2>.
<1> Е.В. Искра. Этинолевые краски. Судпромгиз, Л., 1960. <2> Лак этиноль выпускается Ереванским заводом синтетического каучука.
Этинолевые краски могут быть обычные, пластифицированные и модифицированные.
Этинолевые краски можно пластифицировать дибутилфталатом, диэтилфталатом, полихлордифенилом и хлорпарафином.
Этинолевые краски можно модифицировать виниловыми сополимерами, перхлорвиниловыми и эпоксидными смолами, битумом, жирными кислотами парафина или их хлорпроизводными и т.п. При этом удается получать более эластичные и менее быстро стареющие пленки покрытия, чем у обычных этинолевых красок. Но водостойкость, твердость и износоустойчивость их могут понижаться.
Пластифицированные этинолевые краски марки ДП <3> выпускаются двух видов: ДП алюминиевая и ДП железносуричная. Краска ДП алюминиевая применяется для окраски металлоконструкций, подвергающихся постоянному воздействию воды. ДП железносуричная применяется (по металлу) в качестве грунта под перхлорвиниловое покрытие.
<3> Этинолевые, пластифицированные хлорпарафином, краски (марка ДП) выпускаются ленинградским заводом им. Менделеева.
4.137. Этинолевые краски отличаются хорошими малярными свойствами, высокими антикоррозионными свойствами и способностью отверждаться при низкой температуре (до -25 °C).
4.138. Применение чистых этинолевых красок рекомендуется для конструкций, не подверженных воздействию света и кислорода воздуха. Под влиянием солнечного света они темнеют и быстро стареют. На покрытии появляются трещины, и оно отслаивается от защищаемой поверхности.
4.139. Модификация этинолевых материалов светостойкими пленкообразующими улучшает их светостойкость. Кроме того, для замедления процесса старения этинолевых покрытий их рекомендуется перекрывать верхним слоем других светостойких лакокрасочных материалов (например, эмалями ПХВ). Этинолевые краски, модифицированные перхлорвиниловыми и эпоксидными смолами, обладают большей атмосферостойкостью, чем обычные этинолевые.
4.140. Технические характеристики ассортимента этинолевых красок приведены в табл. 19.
Таблица 19
Техническая характеристика этинолевых красок
4.141. Производственные этинолевые краски марки ДП состоят из двух компонентов: основы и пигмента. Смешение компонентов производится непосредственно перед употреблением. Краску ЭКЖС-40 приготовляют непосредственно перед употреблением путем механического перемешивания лака этиноль (60%) с железным суриком (40%) и последующим фильтрованием краски через два слоя марли.
4.142. Подготовка поверхности производится согласно правилам, изложенным в разделах 2 и 3.
4.143. Краски ДП наносят распылением с вязкостью 23 — 25 сек или кистью с вязкостью 40 — 50 сек по ВЗ-4 при температуре 18 — 20 °C.
Краску ЭКЖС-40 наносят распылением с вязкостью 30 — 35 сек по вискозиметру ВЗ-4 при температуре 18 — 20 °C.
В случае необходимости лакокрасочные материалы разбавляются до рабочей вязкости.
4.144. Этинолевыми красками в случае необходимости можно окрашивать поверхности, ранее окрашенные каменноугольным лаком или масляными красками.
На каменноугольный лак этинолевые краски можно наносить только краскораспылителем.
4.145. На качество этинолевых покрытий значительно влияет строгое соблюдение технологии нанесения. Высокая адгезия между слоями этинолевых красок получается лишь при условии, когда при окраске каждый нижележащий слой будет обладать небольшим отлипом. Для этого краску следует сушить в пределах сроков, указанных в табл. 20.
Таблица 20
Продолжительность высыхания от пыли отдельных слоев этинолевых красок при различной температуре
| Наименование краски | Температура сушки в °C | |
| Длительность сушки в ч | Этинолевая краска любой марки | +35 |
| 0,5 — 2 | От +30 до +20 | |
| 2 — 8 | « +19 » +10 | |
| 3 — 12 | « +9 » +5 | |
| 6 — 18 | « +4 » +0 | |
| 18 — 24 | « -1 » -25 |
24 — 48
4.146. Нанесение красочного состава на бетон или железобетон производится на предварительно загрунтованную поверхность (этинолевая краска разбавляется 20 — 25% этинолевого лака).
Время практического высыхания грунта 2 — 6 ч. После нанесения грунта последующие слои красок должны наноситься по отлипу.
Фосфатирование металлической поверхности увеличивает срок эксплуатации защитного покрытия примерно вдвое.
4.147. Готовые к употреблению этинолевые краски наносятся кистью или распылителем.
Первый слой этинолевых красок рекомендуется наносить кистью, втирая краску во все неровности.
4.148. При повторной окраске поверхностей, ранее окрашенных этинолевыми красками, места, где этинолевое покрытие разрушено, очищают от плохо держащейся краски и окрашивают по полной схеме.
Участки, на которых краска находится в хорошем состоянии и прочно держится, очищают от загрязнений и шлифуют крупной шкуркой (для лучшей адгезии между слоями) и повторно окрашивают рекомендуемыми материалами.
4.149. В тех случаях, когда при окраске этинолевыми красками установленный режим сушки нарушен, для улучшения адгезии между слоями в этинолевую краску (наносимую на пересохший грунт) добавляют 15 — 20% грунтовки ГФ-020 и наносят последующие слои.
Битумные модифицированные материалы
4.150. Краска ПБ-1 представляет собой смесь перхлорвиниловой составляющей с битумом, предварительно растворенным в растворителе Р-4, в соотношении 1:1.
4.151. Краска ПБ-1 предназначается для окраски конструкций из пористых материалов, эксплуатируемых в условиях слабой кислотной агрессии.
4.152. Перхлорвиниловые лаки и эмали, входящие в состав краски ПБ-1, должны отвечать соответствующим техническим условиям и ГОСТ, а краска ПБ-1 — следующим техническим требованиям:
а) по высыхании пленка должна быть черного цвета, равномерной и без наплывов;
б) время практического высыхания при температуре 18 — 20 °C составляет: от пыли — 4 ч, полного высыхания — 24 ч;
в) прочность пленки при изгибе по шкале гибкости ШГ-1 должна быть не более 1 мм;
г) пленки не должны размягчаться и отслаиваться от основания после пребывания в воде при температуре 18 — 20 °C в течение 24 ч;
д) прочность пленки на удар по прибору У-1А должна быть не менее 50 кгс·см.
4.153. Приготовление краски ПБ-1 производят растворением битума в растворителе Р-4 в соотношении 1:3 и смешением полученного раствора с перхлорвиниловой составляющей в соотношении 1:1.
4.154 Краска ПБ-1 может применяться с наполнителями и без таковых.
В качестве наполнителей рекомендуются: коксовая пыль, графит, зола, молотый известняк, андезитовая или диабазовая мука, асбестовая мука и др.
Наполнители вводятся в количестве 20% к весу краски.
4.155. Подготовка поверхности производится согласно правилам, изложенным в разделах 2 и 3.
4.156. Краски ПБ-1 наносятся по грунту, в качестве которого может быть использован один из следующих составов:
а) битум, растворенный в лаке этиноль (соотношение 1:10), — 2 слоя;
б) битум, растворенный в бензине (соотношение 1:3), — 1 слой;
в) то же + 20% наполнителя — 1 слой;
г) лак этиноль — 1 слой и лак этиноль с цементом (соотношение 1:2) — 1 слой.
4.157. Рабочая вязкость грунтов на п. «а» и «б» должна быть 18 — 22 сек по вискозиметру ВЗ-4 при температуре 18 — 23 °C.
Нанесение грунта производится при помощи компрессорных или бескомпрессорных распылителей. При небольшом объеме работ допускается нанесение грунтовочного слоя кистью. Грунт следует наносить ровным тонким слоем без пропусков и подтеков.
Масляные краски
4.158. Масляные краски представляют собой смесь пигментов и наполнителей, перетертую с олифой из растительных масел.
Масляные краски выпускаются в виде густотертых красок и красок, готовых к употреблению.
Густотертые масляные краски представляют собой вязкую пасту с пониженным содержанием пленкообразующего по сравнению с необходимым для достижения малярной консистенции.
4.159. Масляные краски применяются для наружной (жирные) и внутренней (тощие) окраски по металлу, бетону и штукатурке.
4.160. Масляные краски отличаются атмосферостойкостью, способностью к холодной и горячей сушке. Недостатком масляных красок являются медленное высыхание при холодной сушке и использование в них пищевого сырья.
4.161 Густотертые масляные краски должны иметь следующие качественные показатели:
б) содержание твердого вещества по ТУ в пределах 67 — 87%;
в) содержание растворителя и пленкообразующего вещества по ТУ около 30%;
г) определенный цвет и оттенок пленки;
д) время высыхания от пыли 10 — 12 ч, полное — не более 24 ч;
е) отсутствие загустевания красок при хранении;
4.162. В настоящее время выпускается еще значительное количество густотертых масляных красок, из которых наиболее распространены следующие:
краски серо-голубая и серо-дикая;
краски масляные цветные густотертые для внутренних работ МА-025;
краски масляные цветные для наружных работ;
краски масляные земляные (сурик, мумия, охра).
4.163. Приготовление рабочих составов на месте необходимо производить главным образом при использовании густотертых красок.
При приготовлении красок рабочей консистенции все тертые пигменты предварительно разбавляются растворителями или разбавителями.
Затем разбавленные краски смешиваются в нужном соотношении для подгонки колера.
4.164. Для ускорения сушки покрытия в масляные краски вводятся сиккативы в количестве 3 — 5% веса неразбавленной краски.
4.165. Разбавителями густотертых масляных красок являются масляные, лаковые и эмульсионные составы.
Разбавители по своему назначению делятся на три группы:
I группа — разбавители, применяемые для получения водостойких и прочных масляных красок при наружной отделке зданий всех классов и внутренней отделке зданий первого и второго классов.
К ним относятся масляные разбавители на основе натуральной олифы, олифы оксоль, глифталевой олифы; лаковые разбавители на стойких синтетических смолах (алкидные, алкидно-стирольные, масляные лаки № 6 и 7);
II группа — разбавители, применяемые при качественных масляных окрасках при внутренней отделке зданий первого и второго классов.
К ним относятся масляные разбавители на основе разных растительных масел (олифа оксоль, касторовая олифа) и лаковые разбавители на природных и менее стойких синтетических смолах (масляные лаки на основе эфира гарпиуса, резината кальция, канифоли и кумароновой смолы);
III группа — эмульсионные разбавители на основе олифы оксоль или глифталевой олифы с добавлением щелочных эмульгаторов.
Эмульсионные разбавители применяются для разведения масляных красок с пониженной водостойкостью и прочностью при внутренней отделке зданий второго и третьего классов.
4.166. Эмульсионные разбавители не могут применяться для приготовления масляных красок, пигменты которых не обладают необходимой щелочестойкостью (например, желтая, синяя, голубая, зелень цинковая).
| 4.167. Рабочая вязкость готовой краски по вискозиметру ВЗ-4 при 20 °C: | для краски, наносимой валиком или кистью |
|---|---|
| 70 — 80 сек; | то же, распылителем |
При применении масляной краски в качестве грунтовки ее вязкость должна быть 23 — 25 сек.
Срок хранения готовых красок на масляных и лаковых разбавителях не должен превышать 1 месяц.
Краски, приготовленные на эмульсионном разбавителе, не должны храниться более 1 суток.
Количество разбавителя, вводимого в густотертую масляную краску, зависит от вида разбавителя и маслоемкости пигментов.
4.168. Разведение густотертых масляных красок разбавителями производится в аппаратах с пропеллерными мешалками в колерных мастерских.
В случае загустевания дополнительное разбавление краски производится на стройплощадке посредством добавки бензина-растворителя (уайт-спирита). Для получения прочной масляной краски разбавители добавляются к густотертым краскам в соответствии с данными табл. 21.
Таблица 21
Рецептура готовых к употреблению красок
4.169. Производство работ должно осуществляться в соответствии со СНиП III-В.13-62.
4.170. Подготовка окрашиваемой поверхности производится согласно разделам 2 и 3.
4.171. Масляные краски наносятся на заранее подготовленную металлическую или бетонную поверхность по грунтам и без грунта как кистью, так и краскораспылителем. При нанесении масляных красок на металлическую поверхность она грунтуется железным суриком на натуральной олифе, грунтовкой ГФ-020 или № 138. Грунтование штукатурной поверхности производится олифой или ее заменителями с последующим шпатлеванием эмульсионной, масляно-клеевой или гипсово-клеевой шпатлевкой обычного состава.
Лакокрасочные материалы на основе фуриловых смол
4.172. Лаки ФЛ-1, ФЛ-4 и Ф-10 представляют собой спиртоацетоновый раствор фурилово-фенольно-формальдегидно-ацетиленовых смол.
Лаки ФЛ-4 и ФЛ-1 предназначаются для производства антикоррозионных покрытий (черных металлов, бетона и пр.), устойчивых против кислых и щелочных сред определенных концентраций, бензина, масел и воды.
4.173. Лаки ФЛ-4 и ФЛ-1 могут применяться без наполнителей и с наполнителями (графитом и другими минеральными наполнителями).
4.174. Лаки ФЛ-4, ФЛ-1, Ф-10 должны отвечать физико-механическим показателям, приведенным в табл. 22.
Таблица 22
Техническая характеристика фуриловых лаков
4.175. Лаки ФЛ-1, ФЛ-4 и Ф-10 получают с завода-изготовителя в готовом виде.
На месте работы они могут разбавляться до требуемой вязкости ацетоном или смесью ацетона с ксилолом в соотношении 1:3.
Лаки перед употреблением профильтровываются через марлю, сложенную в 3 — 4 слоя, затем разбавляются ацетоном до требуемой вязкости. Рабочая вязкость под распылитель 22 — 24 сек по вискозиметру ВЗ-4, под кисть — 28 сек.
4.176. Для нанесения промежуточных слоев покрытия готовится смесь, состоящая из 28 вес. ч. лака Ф-10 (50%-ной концентрации), 10 вес. ч. ацетона и 60 вес. ч. диабазовой муки.
Наполнители в сухом состоянии просеиваются через сито с 6400 отв/см2.
Изготовление производится в стальном бачке. Полученная смесь тщательно перемешивается до получения однородной массы, а затем разбавляется ацетоном до малярной консистенции.
Перед употреблением состав следует тщательно перемешать во избежание осаждения наполнителя.
4.177. Работы по нанесению лакокрасочных покрытий на основе лака Ф-10 производятся при температуре воздуха не ниже +12 °C и при относительной влажности не более 70%.
Рабочие составы изготовляются на месте применения из расчета однодневной потребности.
Лак Ф-10 с наполнителем (диабазовой мукой) наносится кистью.
4.178. Подготовка поверхности производится согласно правилам, изложенным в разделах 2 и 3.
4.179. Для заделки трещин и неровностей применяется шпатлевка, состоящая из 35 — 40 вес. ч. лака и 65 — 60 вес. ч. наполнителя.
Шпатлевка наносится шпателем. После высыхания шлифуется пемзой.
4.180. Покрытия на основе лака Ф-10 при возможности подвергаются термообработке для придания им необходимой химической стойкости (вначале естественная сушка в течение 30 мин до состояния «отлипа», затем термообработка в течение 4 ч при 150 — 160 °C).
4.181 Для получения качественного покрытия необходимо:
а) первый слой покрытия нанести чистым лаком Ф-10 (без наполнителя) методом облива или распылением;
б) второй и третий слои покрытия нанести лаком с наполнителем (10%) при помощи кисти;
в) четвертый и пятый слои нанести только лаком Ф-10.
4.182. Для холодного отверждения покрытия при 20 °C в фуриловые лаки вводятся кислые катализаторы (2 — 3%): ортофосфорная кислота или контакт Петрова.
Для первого слоя, наносимого на металлическую поверхность, добавляется ортофосфорная кислота в количестве 2 — 3% веса лака.
Совершенно не допускается попадания воды как в лаки, так и в составы покрытий.
После нанесения первого слоя грунта — выдержка на воздухе 4 — 5 ч.
Второй слой грунта выдерживается до «отлипа» 3 — 4 ч. Затем наносятся 4 — 5 слоев мастики кистью во взаимно перпендикулярном направлении.
4.183. Фуриловые лаки хорошо сочетаются с лаками ХСЛ и БТ-577, с красками БТ-177 и ЭКЖС-40, со шпатлевкой ЭП-00-10 с грунтовкой № 138 и др.
4.184. Гарантийный срок хранения лаков в герметически закрытой таре 6 — 8 месяцев.
Эмульсионные синтетические составы
Водоэмульсионные краски марок ВА и КЧ <*>
<*> Водоэмульсионные краски выпускаются Ленинградским заводом им. Менделеева и Рижским лакокрасочным заводом.
4.185. Краски марок ВА-17, ВА-27А, ВА-27 и ВА-27п.г. представляют собой суспензию пигментов и наполнителей в пластифицированной поливинилацетатной эмульсии (ГОСТ 10002-62) с добавлением различных вспомогательных веществ (эмульгатора, стабилизатора и др.).
4.186. Краски марок КЧ-26А и КЧ-26 представляют собой суспензию пигментов и наполнителей в стиролбутадиеновом латексе (сополимер стирола с бутадиеном) с добавлением различных вспомогательных веществ (эмульгатора, стабилизатора и др.).
4.187. Водоэмульсионные краски, за исключением ВА-27п.г., устойчивы к замораживанию (до -40 °C) и оттаиванию.
4.188. Краски ВА-17 предназначаются для наружных и внутренних работ по дереву, штукатурке, картону и другим пористым материалам, по загрунтованной поверхности металла, а также по старым покрытиям (масляными, эмалевыми и эмульсионными красками).
Краски марок ВА-27А, ВА-27, КЧ-26А, КЧ-26 предназначаются для внутренних работ по тем же поверхностям.
Краски марок ВА-27п.г. предназначаются также для внутренних работ по окраске объектов и помещений, к которым предъявляются повышенные требования пожарной безопасности.
4.189. Краски марок ВА-17, ВА-27А, ВА-27, ВА-27п.г., КЧ-26А и КЧ-26 по физико-механическим свойствам должны соответствовать требованиям и нормам, указанным в табл. 23.
Таблица 23
Техническая характеристика водоэмульсионных красок
4.190. Водоэмульсионные краски выпускаются заводами-изготовителями. Для изготовления красок марок ВА-17, КЧ-26А, ВА-27А и ВА-27п.г. в качестве основного пигмента должна применяться двуокись титана:
для красок ВА-17 — рутильной формы; для красок КЧ-26А, ВА-27А и ВА-27п.г. — анатазной формы.
Для красок марок ВА-27 и КЧ-26 в качестве основного пигмента применяется литопон.
4.191. Поливинилацетатные и стиролбутадиеновые водоэмульсионные краски выпускаются различных цветов (см. приложение 3).
4.192. Перед употреблением водоэмульсионные краски тщательно перемешиваются и профильтровываются через двойной слой марли.
4.193. Водоэмульсионные краски наносят по чистой, хорошо подготовленной согласно разделу 3 поверхности при помощи кисти, краскораспылителя, краскопульта или валика.
4.194. В случае необходимости краски разбавляются водой до рабочей вязкости (по вискозиметру ВЗ-4 при температуре 18 — 23 °C) 40 — 50 сек при нанесении кистью, 25 — 30 сек при нанесении распылителем и 35 — 40 сек при нанесении валиком.
Грунтовочные слои красок разбавляются до вязкости 15 — 25 сек.
4.195. Загрунтованная поверхность окрашивается водоэмульсионными красками всех марок в 2 — 3 слоя. Грунтовочные слои высыхают при температуре 18 — 23 °C за 15 — 20 мин, покрывные слои — от «пыли» за 30 мин, полностью — за 2 ч (см. табл. 23).
4.196. Покрытия на основе водоэмульсионных красок хорошо моются водой и моющими растворами, отличаются механической прочностью, влаго- и светостойкостью.
4.197. Упаковку, маркировку, транспортирование и хранение водоэмульсионных красок производят в соответствии с требованиями ГОСТ 9980-62. Краски разливают в деревянные бочки, металлические бидоны с полиэтиленовым вкладышем или антикоррозионным покрытием. Эмульсионные краски ВА-27п.г. хранят и транспортируют при температуре выше 0 °C.
Полимерцементные шпатлевочные составы
4.198. Полимерцементные составы ЦПВА представляют собой пастообразную массу, состоящую из белого цемента и щелочестойких пигментов и наполнителей с добавлением казеинового клея и поливинилацетатной эмульсии.
Составы ЦПВА обладают высокой адгезией к бетону, водостойкостью, атмосферостойкостью, имеют минимальную усадку и достаточную прочность. Но жизнеспособность составов сравнительно невелика — около 8 ч.
4.199. Полимерцементные составы ЦПВА предназначаются для выравнивания бетонных, кирпичных, каменных и других поверхностей и для подготовки поверхностей под окраску любыми красками по старым масляным и перхлорвиниловым покрытиям.
4.200. Предварительно смешанные сухие компоненты, взятые в соответствии с нижеприведенной рецептурой, перемешиваются с водой (в смесителе) в количестве 40% веса сухих компонентов, затем добавляются поливинилацетатная эмульсия, клей и вода до получения состава рабочей консистенции.
Рецептура ЦПВА в %
| Портландцемент марки 400 | 29,2 |
|---|---|
| Мел технический тонкомолотый (сито 600 отв/см2) | 29,2 |
| Асбест № 7 (после фильтрования) | 29,2 |
| Казеиновый клей | 3,5 |
| 50%-ная эмульсия ПВА (пластифицированная) | 8,9 |
4.201. Порядок смешения состава с жидкой частью следующий: сухая смесь смешивается с раствором казеинового клея до получения однородной массы или пропускается для перетира через жерновую краскотерку. Затем постепенно в массу вводится поливинилацетатная эмульсия при перемешивании обычной лопастной мешалкой.
В случае необходимости казеиновый клей можно заменить столярным.
Поливинилацетатная эмульсия заменяется стиролбутадиеновым латексом или соответствующими красками.
4.202. Нанесение полимерцементных шпатлевочных составов производится шпатлевочным агрегатом или шпателем. Толщина шпатлевочного слоя не должна превышать 1 мм.
Армированные защитные лакокрасочные покрытия <*>
<*> Армированные защитные лакокрасочные покрытия разработаны НИЛ треста Монтажхимзащита.
4.203. Армирование лакокрасочных покрытий стеклотканью производится с целью повышения их механической прочности.
Армированные покрытия могут использоваться для защиты металлической и бетонной поверхности.
4.204. В качестве пленкообразующего используются в зависимости от условий эксплуатации различные лакокрасочные материалы, такие, например, как фуриловые лаки, перхлорвиниловый лак, эпоксидные составы.
стеклохолст: ХН-900, ТУ КЗПВ-5-67.
Стеклоткани обладают достаточной химической стойкостью, высокой прочностью и теплостойкостью.
4.206. Стеклоткань или стеклосетка раскраивается в соответствии с конфигурацией конструкции и аккуратно складывается.
Лакокрасочный материал разбавляется до рабочей вязкости и фильтруется через несколько слоев марли.
4.207. Приклейка стеклоткани производится следующим образом: наносится первый слой лака или эмали и полностью высушивается. Затем наносится второй слой лакокрасочного материала и по невысохшему слою приклеивается и прикатывается стеклоткань. Эту операцию осуществляют тупыми шпателями (шпатели должны иметь совершенно гладкую, ровную поверхность) или металлическими катками. После этого наносится третий слой покрытия.
4.208. В случае, если наносится не один армирующий слой, а несколько, приклейка последующих слоев стеклоткани осуществляется аналогичным способом.
5. КОМБИНИРОВАННЫЕ ПОКРЫТИЯ <*>
<*> Инструкция по применению комбинированных металлизационно-лакокрасочных покрытий для защиты стали от коррозии в атмосфере и естественных водных средах. НИИТЛП и ВНИИАвтогенмаш, М., 1966.
5.1. С целью увеличения срока службы покрытий для металлоконструкций применяются комбинированные покрытия, первым слоем здесь являются покрытия из цинка или алюминия, которые в качестве анодных металлов по отношению к стали защищают ее электрохимически.
В условиях катодной защиты стали значительная пористость металлизационных покрытий не препятствует их применению, так как радиус действия контактирующих с защищаемой сталью напыленных частиц значительно больше размеров пор. Однако снижение пористости или ее устранение позволяют замедлить возникновение электродных процессов между основой и металлизационным покрытием или даже полностью предотвратить их. Применение для этой цели растворов полимерных смол и различного типа лакокрасочных материалов обеспечивает многократное повышение срока службы комбинированных покрытий сравнительно со сроками службы чисто металлизационных или лакокрасочных покрытий той же толщины.
5.2. Характерной особенностью системы комбинированного покрытия является наличие в нем молекулярного контакта между катодным покрытием и основой, а также высокая адгезия полимерного материала с металлизационным слоем вследствие его пористости.
При пропитке такого пористого слоя полимером происходит блокировка поверхностно-активных точек капилляров, что предотвращает возможность их взаимодействия с коррозионной средой. В связи с этим для пропитки выбираются полимеры с низкой вязкостью и хорошей смачиваемостью.
5.3. Металлизационные покрытия наносятся сразу после подготовки поверхности, произведенной в соответствии с разделом 2.
| Разрыв во времени между операциями подготовки поверхности и металлизации не должен превышать: | при работе в закрытых помещениях |
|---|---|
| 6 ч | то же, на открытом воздухе в сухую погоду |
| 3 «» | то же, в сырую погоду |
5.4. Нанесение металлизационных покрытий производится посредством специальной аппаратуры, которую по способу плавления металла делят на газопламенную и газоэлектрическую. По условиям работы ее выполняют вручную, на станках или с применением механизированных установок.
5.5. Описание аппаратуры для металлизации, ее технические характеристики, режим работы и методы контроля металлизационных покрытий приведены в общемашиностроительных типовых и руководящих материалах ОМТРМ 7312-002-64.
5.6. Пропитка металлизационного слоя лакокрасочным материалом производится по возможности сразу после металлизации без какой-либо подготовки поверхности. В случае загрязнения металлизационного покрытия нанесению лакокрасочного материала должно предшествовать удаление загрязнений протиркой ветошью, смоченной бензином или уайт-спиритом.
Обильное смачивание поверхности растворителем не рекомендуется. Пропитка металлизационного покрытия лакокрасочным материалом производится пневматическим распылением или кистью.
6. СВОЙСТВА, ОБЛАСТЬ ПРИМЕНЕНИЯ, ПРИГОТОВЛЕНИЕ РАБОЧИХ СОСТАВОВ И ТЕХНОЛОГИЯ НАНЕСЕНИЯ НЕОРГАНИЧЕСКИХ СОСТАВОВ
Повышение плотности поверхностных слоев пористых материалов методом флюатирования <*>
<*> Инструкция по флюатированию каменных и бетонных поверхностей. ЦБТИ НИИНСМ АСиА СССР, 1959.
6.1. Флюатированием называется обработка поверхности пористых материалов (бетона, железобетона, штукатурки и др.) водными растворами кремнефтористоводородной кислоты или ее солей.
6.2 Существуют следующие виды обработки:
а) кремнефтористоводородной кислотой;
б) попеременная или чередующаяся обработка кремнефтористоводородной кислотой и гидратом окиси кальция;
в) флюатами магния или цинка (соли кремнефтористоводородной кислоты).
6.3. Флюатирование предназначается для повышения плотности атмосфероустойчивости, снижения пористости и запыляемости обрабатываемых поверхностей.
6.4. Флюатированию подвергаются как готовые объекты на месте, так и изделия при их изготовлении на заводах. Флюатирование не исключает других мероприятий, обеспечивающих долговечность и сохранность строительных конструкций, которые должны применяться одновременно с флюатированием (защитную окраску).
6.5. Кремнефтористоводородная кислота должна отвечать требованиям ГОСТ и иметь паспорт с указанием концентрации, которая должна быть не ниже 7%.
6.6. Флюаты магния, цинка, поступающие к месту потребления в кристаллическом виде и в виде растворов, должны иметь паспорта, отвечающие требованиям ТУ.
6.7. Флюаты являются кристаллическими веществами белого цвета, хорошо растворимыми в воде.
Для приготовления рабочих растворов флюатов могут применяться сухие соли или водные растворы с концентрацией не менее 15%.
Сухие кремнефтористые соли магния MgSiF6·6H2O и цинка ZnSiF6·6H2O должны отвечать следующим требованиям:
б) содержание MgSiF6·6H2O или ZnSiF6·6H2O в пересчете на водную соль — не менее 93%;
в) содержание свободной кислоты в пересчете на кремнефтористоводородную кислоту H2SiF6 — не более 1,5%;
г) содержание нерастворимых примесей — не более 3%;
д) содержание окислов железа — следы.
6.8 Заводские растворы кремнефтористых солей должны отвечать следующим требованиям:
а) содержание кремнефтористого магния MgSiF6 или цинка ZnSiF6 в пересчете на безводную соль — не менее 15%;
б) свободная кислотность в пересчете на кремнефтористоводородную кислоту — не более 1,5%;
в) раствор должен быть бесцветный, прозрачный и без осадка. В табл. 24 приведены соотношения плотности и концентрации растворов солей.
Таблица 24
Соотношение концентрации водных растворов кремнефтористых солей магния и цинка и их плотности
6.9. Для флюатирования пористых материалов применяются 1%-ный и 3%-ный растворы кремнефтористоводородной кислоты.
Разбавление исходной кислоты производится водой до требуемой концентрации при положительной температуре. Например, для получения 1%-ного раствора H2SiF6 следует взять 11,1 см3 9%-ной H2SiF6 и добавить 88,9 см3 воды.
6.10. Раствор гидрата окиси кальция Ca(OH)2 приготовляется путем растворения извести в воде.
Растворимость Ca(OH)2 в воде при температуре 20 °C соответствует 1,2 — 1,3 г CaO в 1 л.
6.11. Флюаты магния, цинка, алюминия и др. приготовляют 2; 3; 6 — 8 и 12%-ной концентрации.
Для этой цели флюаты магния, цинка, алюминия и т.д., поступающие к месту производства работ в кристаллическом виде, отвешивают в требуемом для данной концентрации количестве на технических весах и разбавляют водой при положительной температуре.
6.12. Подготовка поверхности производится согласно правилам, изложенным в разделе 3.
6.13. Вид обработки и концентрация флюатов устанавливаются в зависимости от плотности флюатируемого материала и условий, в которых он находится.
Для флюатирования бетонной поверхности применяются растворы кремнефтористоводородной кислоты. При более пористой поверхности бетона производится попеременная (чередующаяся) обработка кремнефтористоводородной кислотой и гидратом окиси кальция с целью уплотнения его поверхности и повышения сопротивляемости к агрессивным воздействиям.
Флюаты магния и цинка применяются при флюатировании известняков и других естественных и искусственных каменных материалов, содержащих известь в виде гидроокиси или карбоната кальция. В этом случае при флюатировании образуются труднорастворимые вещества — фториды и кремнезем.
6.14. К флюатированию облицовки следует приступить только после ее очистки и просушки в сухую погоду при температуре воздуха не ниже +7 °C.
6.15. Обработка растворами флюатов производится в два приема с промежутком в 1 сутки. Обрабатываемая поверхность при каждом флюатировании покрывается раствором флюата в 2 — 4 приема в зависимости от плотности и структуры обрабатываемого материала (табл. 25). Каждое следующее покрытие наносится после полного впитывания облицовочным материалом предыдущего слоя флюата.
Таблица 25
Концентрация флюатов в зависимости от плотности обрабатываемого материала
15 — 18
Сначала поверхность обрабатывается слабым раствором флюата, для второй обработки применяется более концентрированный раствор.
Наносимый раствор при нормальном процессе флюатирования должен быстро и полностью (в течение 1 мин) впитываться материалом обрабатываемой поверхности. Медленное или неполное впитывание означает, что обрабатываемый материал имеет повышенную влажность или раствор флюата обладает повышенной концентрацией, или покрываемый флюатом материал достаточно уплотнен в результате впитывания предыдущих слоев раствора кремнефторида.
6.16. При флюатировании изделий раствором кремнефтористоводородной кислоты на очищенную защищаемую поверхность наносится 1%-ный раствор кремнефтористоводородной кислоты за два раза до прекращения впитывания.
По истечении 8 ч на высохшую поверхность наносится последовательно два слоя 3%-ного раствора кремнефтористоводородной кислоты.
6.17. В случае необходимости применения чередующейся обработки растворами кислоты и гидрата окиси кальция флюатирование проводят следующим образом.
На поверхность наносится 1%-ный раствор кремнефтористоводородной кислоты и затем по нему — насыщенный раствор гидрата окиси кальция.
После высыхания на поверхность наносятся 3%-ный раствор кремнефтористоводородной кислоты и вновь насыщенный раствор гидрата окиси кальция. Чередование нанесения 3%-ного раствора кремнефтористоводородной кислоты и насыщенного раствора гидрата окиси кальция проводится от 1 до 3 раз.
6.18. Нанесение растворов кремнефтористоводородной кислоты, флюатов, гидрата окиси кальция производится краскопультами или другими аппаратами механического распыления, применяемыми при производстве малярных работ.
6.19. Обработка изделий флюатами производится на заводе после их окончательной обработки и просушки до влажности не более 2%.
Флюатирование изделий производят двукратным погружением их в ванну с раствором флюата, где они устанавливаются на деревянных или каменных подкладках.
Изделия выдерживаются в растворе флюата 5 мин, затем вынимаются из ванны и через 2 ч (не ранее) погружаются в нее вторично.
Концентрация раствора флюата устанавливается в соответствии с указаниями табл. 25 и поддерживается на постоянном уровне путем периодических добавлений небольших порций более крепкого раствора. Концентрация раствора кремнефторида контролируется измерением плотности ареометром согласно табл. 24.
6.20. Детали, которые по своим размерам и форме не могут быть погружены в ванну, обрабатываются при помощи пистолета-распылителя или форсунки от краскопульта с соблюдением необходимых условий техники безопасности.
6.21. После обработки флюатами изделия должны выдерживаться под навесами в штабелях в течение 1 суток.
Готовые изделия перевозятся с соблюдением обычных мер предосторожности, чтобы сохранить их поверхность от трений и ударов.
Расход флюата зависит от плотности и структуры обрабатываемого материала и составляет 150 — 300 г кристаллической соли на 1 м2 облицовки.
6.22. После окончания работы каждой смены аппараты механического распыления, посуда, рабочий инструмент должны быть тщательно промыты водой и просушены.
6.23 Для производства работ по флюатированию требуется следующее оборудование:
а) чистые закрывающиеся деревянные бочки с крышками;
б) бутыли емкостью до 40 л, установленные в корзины;
в) мешалки (деревянные весла) для размешивания раствора;
г) эмалированные баки, деревянные бадьи или металлические бачки, выкрашенные кислотоупорными красками;
д) аппараты механического распыления и воздушные и материальные резиновые шланги к ним;
ж) мерная посуда от 1 до 10 л;
6.24. Работы по флюатированию производятся с лесов или подвесных люлек, установленных с соблюдением правил техники безопасности.
Перед началом работы должен быть произведен осмотр аппаратов механического распыления и проверены исправность и надежность соединений — шлангов, удочек, форсунок и др.
Грязные или покрытые ржавчиной аппараты механического распыления применять не разрешается.
6.25 При производстве работ по флюатированию должен осуществляться контроль:
а) соответствия концентрации растворов флюата техническим требованиям;
б) чистоты применяемой посуды, аппаратов механического распыления и надлежащего ухода за ними;
в) правильности нанесения флюата на поверхность;
г) хранения раствора флюата в надлежащих условиях.
Поверхностная гидрофобизация строительных материалов кремнийорганическими составами <*>
<*> Материал составлен совместно с канд. техн. наук Г.С. Попелевой, инж. Т.М. Якушевой (МХП СССР).
6.26. Гидрофобизацией (поверхностной) называется обработка поверхности пористых строительных материалов специальными составами с целью придания им гидрофобных свойств, т.е. способности не смачиваться водой.
Для гидрофобизации строительных материалов и сооружений применяются полиэтилгидросилоксановая жидкость ГКЖ-94 и алкилсиликонаты натрия ГКЖ-10 и ГКЖ-11.
6.27. Не изменяя внешнего вида обработанного материала, его газо- и воздухопроницаемости, кремнийорганические соединения придают ему морозостойкость, светопрочность, стойкость при периодическом увлажнении и высушивании, повышают общие теплозащитные свойства строительных сооружений.
6.28 Гидрофобизация может осуществляться обработкой поверхности строительных конструкций и сооружений:
а) водной эмульсией ГКЖ-94, содержащей в качестве эмульгатора желатин или сольвар;
б) растворами ГКЖ-94 (масла) в уайт-спирите или керосине;
в) водными растворами ГКЖ-10 (этилсиликонат натрия) и ГКЖ-11 (метилсиликонат натрия).
6.29. Технические характеристики кремнийорганических жидкостей ГКЖ-94, ГКЖ-10 и ГКЖ-11 представлены в табл. 26.
Таблица 26
Технические характеристики кремнийорганических жидкостей ГКЖ-94, ГКЖ-10 и ГКЖ-11
6.30. Все рабочие растворы кремнийорганических гидрофобизаторов приготовляются на месте потребления.
6.31. Рабочая эмульсия ГКЖ-94 (20%-ной концентрации) приготовляется из исходной водной 50%-ной эмульсии ГКЖ-94 путем разведения ее водой.
6.32. При необходимости приготовления водной эмульсии из 100%-ной жидкости ГКЖ-94 (масло) поступают следующим образом: к отмеренному объему холодной воды добавляют желатин или сольвар (из расчета получения 1%-ного раствора) и подогревают воду до температуры +60 — 70 °C до полного растворения желатина или сольвара. Охлажденный 1%-ный раствор желатина или сольвара вливается в приемную воронку эмульсатора (быстроходной мешалки — 8000 — 10000 об/мин), и при включенном эмульсаторе в воронку вливается масло ГКЖ-94 (возможно применение электросмесителей с меньшим числом оборотов, но при этом производительность значительно снижается).
Соотношение количества масла ГКЖ-94 к количеству раствора желатина (сольвара) принимается 1:1 (по весу). Перемешивание производится в течение 10 — 20 мин (или более продолжительное время в зависимости от количества массы) до получения однородной жидкости, не содержащей гелеобразных частиц. Полученная таким образом эмульсия напоминает по внешнему виду молоко и сохраняет устойчивость в течение 2 месяцев при температуре не выше +20 °C (в случае применения желатина). Эмульсия, приготовленная на сольваре, устойчива в течение 6 месяцев при температуре от 0° до +30 °C. При применении желатина в эмульсию должен быть добавлен антисептик.
6.33. Рабочий раствор ГКЖ-94 в уайт-спирите 10%-ной концентрации приготовляется разбавлением 100%-ной жидкости ГКЖ-94 (10 г) в уайт-спирите (90 г) при температуре не ниже +10 °C.
6.34. Рабочие (3 — 5%) растворы ГКЖ-10 и ГКЖ-11 приготовляются разбавлением водой при температуре не ниже +10 °C товарного раствора в зависимости от его концентрации и требуемой концентрации рабочего раствора (табл. 27).
Таблица 27
Приготовление 10 кг рабочих растворов ГКЖ-10 и ГКЖ-11 для гидрофобизации
6.35. Перед приготовлением рабочих растворов исходные составы ГКЖ вносятся в теплое помещение за 6 ч до их разведения.
6.36. Рабочие растворы ГКЖ-10 и ГКЖ-11 следует готовить в количестве, не превышающем 4-часовую потребность, поскольку они чувствительны к кислотам, в том числе к углекислоте воздуха.
При необходимости сохранять рабочие растворы более длительное время (3 — 4 суток) их следует помещать в хорошо закупоренные стальные или стеклянные сосуды.
6.37. Поверхность материалов, конструкций и сооружений перед нанесением эмульсии или растворов тщательно очищается (металлическими щетками и обдувкой сжатым воздухом) от пыли, грязи и продуктов коррозии.
6.38. Нанесение гидрофобизирующих составов производится краскораспылителем при температуре не ниже +10 °C, а при небольших объемах работ — вручную (кистью).
6.39. Гидрофобизирующие эмульсии и растворы должны наноситься в один слой, равномерно по всей площади, без пропусков и подтеков. Нанесение гидрофобизирующих составов производится на воздушно-сухую поверхность. При обработке поверхности растворами ГКЖ-10 и ГКЖ-11 следует избегать применения избытка раствора или применения раствора высокой концентрации, так как это может привести к образованию белого налета на поверхности.
6.40. Сушка гидрофобизированной поверхности производится при температуре не ниже +10 °C в течение 48 ч, при этом защищаемую поверхность необходимо предохранять от увлажнения.
6.41. Отдельные строительные конструкции и изделия, обработанные гидрофобизирующими составами, в целях ускорения процесса сушки могут быть подвергнуты искусственной сушке при температуре 120 °C в течение 1 ч.
6.42. Гидрофобизированные изделия необходимо укладывать в штабеля с прокладками толщиной не менее 10 см, чтобы обеспечить свободную циркуляцию воздуха, необходимую для полной полимеризации гидрофобного слоя.
6.43. Гидрофобизирующую жидкость ГКЖ-94 упаковывают по ГОСТ 9980-62 в тару, предусмотренную для кремнийорганических лаков. Бидоны для упаковки применяют емкостью 5 — 20 л с навинчивающимися пробками. Температура хранения от -50 до +30 °C, гарантийный срок хранения 1 год. Алкилсиликонаты натрия ГКЖ-10 и ГКЖ-11 хранятся в железных бочках емкостью 100 — 200 л. Гарантийный срок хранения в складском помещении при температуре от 0 до 30 °C 6 месяцев.
7. ОСНОВНЫЕ ПРАВИЛА ПРОИЗВОДСТВА РАБОТ
7.1. Для руководства производством лакокрасочных работ следует пользоваться положениями, изложенными в главе СНиП III-В.13-62.
Подготовка поверхности <*>
<*> Временная инструкция по механизированной очистке поверхностей строительных конструкций под антикоррозионные покрытия, ЦНИИОМТП Госстроя СССР. М., 1968.
Приготовление паст, составов и преобразователей ржавчины
7.2. Составы травильных паст, моющих и фосфатирующих составов для очистки стальных поверхностей приготавливаются в соответствии с технологией, приведенной в табл. 28.
Таблица 28
Основные составы травильных паст и растворов холодного фосфатирования, применяемых при химических способах подготовки поверхностей строительных конструкций
Наименование состава, кем разработан
Преобразователь ржавчины № 1 на основе ортофосфорной кислоты и калия железосинеродистого (желтой кровяной соли). Разработан ВПК Лакокраскопокрытие
Ортофосфорная кислота реакционная (25%-ная), ГОСТ 6552-58
Смесь готовят в фарфоровой ступке, постепенно вводя кислоту в калий железосинеродистый. Приготовленный преобразователь представляет собой белую сметанообразную смесь, которую можно хранить свыше 2 лет. Преобразователь может быть использован не ранее чем через сутки после приготовления
Смесь готовят в вытяжном шкафу. Расход 160 — 180 г/м2
Калий железосинеродистый, ГОСТ 6816-54
Преобразователь ржавчины № 3 на основе фосфатов цинка. Разработан ВПК Лакокраскопокрытие совместно с ОРГРЭС
Ортофосфорная кислота (40%-ная, уд. вес 1,25), ГОСТ 6552-58
Цинковую пыль (или порошок) вводят малыми дозами при перемешивании в кислоту. После окончания выделения водорода преобразователь готов к работе. Смешение производится в стеклянной, эмалированной, керамической или полиэтиленовой посуде, объем которой в 2 — 3 раза больше объема смешиваемых компонентов. Преобразователь готовят за сутки до применения
Уд. вес готового преобразователя 1,44 — 1,5 при 18 — 20 °C. Расход 120 — 130 г/м2
Цинковая пыль (или цинковый порошок)
Преобразователь ржавчины на основе дубового экстракта и этилсиликата. Разработан Запорожским филиалом Донецкого института советской торговли
Экстракт дубовый дубильный, ГОСТ 9527-60
20 — 30 В дубовый экстракт при перемешивании вводят раствор винной кислоты и последовательно остальные компоненты, в смесь доливают воду до 100% (по весу)
Экстракт солодкового корня (Уральский завод эмульгаторов)
Этилсиликат-40 (МРТУ 6-02-482-68) или этилсиликат-32 (МРТУ 6-02-415-67)
Преобразователь ржавчины на основе танина и ортофосфорной кислоты. Разработан Институтом неорганической химии АН Латвийской ССР <*>
В эмалированную емкость заливают ацетон и при перемешивании добавляют танин. После растворения танина в раствор вливают тонкой струйкой ортофосфорную кислоту и перемешивают. Полученный раствор разбавляется водой при перемешивании
Преобразователи выпускаются Рижским лакокрасочным заводом. Состав преобразует слой ржавчины толщиной до 50 мк
Ортофосфорная кислота реакционная (87%-ная), ГОСТ 6552-58
Ацетон технический, ГОСТ 2768-69
<*> Преобразователи подобного состава на основе танина и ортофосфорной кислоты разработаны также в Ростовском институте Промстройниипроект. В этих составах в качестве загустителя применяется глицерин, они рекомендуются под масляные покрытия.
<*> Преобразователи подобного состава, на основе танина и ортофосфорной кислоты разработаны также в Ростовском институте Промстройниипроект. В этих составах в качестве загустителя применяется глицерин, они рекомендуются под масляные покрытия.
Продолжение табл. 29
| Наименование состава, кем разработан | Рецептура | Способ приготовления | ||
| Примечание | компоненты | |||
| состав в вес. ч. Преобразователь ржавчины на основе гидрохинона и ортофосфорной кислоты. | ||||
| Преобразователь разработан Ростовским институтом Промстройниипроект <*> Ортофосфорная кислота реакционная (85%-ная), ГОСТ 6552-58 | ||||
| 35,5 В емкость при перемешивании последовательно вводятся: гидрохинон, спирт, кислота и глицерин | Преобразователь можно использовать только при температуре +15 °C | Глицерин | 13,3 | Спирт этиловый технический, ГОСТ 8314-70 |
| 18 | Спирт изоамиловый, ГОСТ 5830-70 | |||
| 6,1 | Гидрохинон, ГОСТ 2549-60 | |||
| 4,5 | Вода | |||
| 22,6 | ||||
| -------------------------------- | <*> Тем же институтом разработаны аналогичные преобразователи с большим содержанием гидрохинона и ортофосфорной кислоты. Они преобразуют ржавчину толщиной до 150 — 250 мк. | |||
Нанесение паст, моющих и фосфатирующих составов
7.3. Травильные пасты наносятся на очищаемую поверхность металла при толщине слоя ржавчины от 100 мк до нескольких миллиметров после предварительной очистки ее от грязи, жира и плохо приставшей краски. Жировые загрязнения и следы старой краски удаляются с поверхности кистями, смоченными растворителями (уайт-спирит, ацетон и др.). Потолочные поверхности следует смочить водой или промазать кистью небольшим слоем пасты перед основным нанесением.
7.4. Травильные пасты наносятся при помощи пастопульта (слоем 0,3 — 1 мм в зависимости от толщины слоя ржавчины) или резинового шпателя. Время выдержки паст на поверхности должно составлять:
« пасты на основе смеси растворов серной, соляной и фосфорной кислот»
В случае многослойной ржавчины пасту можно оставлять на очищаемой поверхности до 12 ч и более.
7.5. Слой пасты, нанесенный на поверхность металла, для ускорения его очистки желательно 1 — 2 раза перемешать без добавления свежей пасты. При наличии резьбы или рифленой поверхности необходимо тщательно промазать пастой все неровности поверхности.
Контрольным снятием пасты в некоторых местах с очищаемого предмета устанавливается окончание очистки поверхности металла от ржавчины.
7.6. После растворения ржавчины пасты должны тщательно смываться струей воды под напором или кистью. Примечание. При производстве работ по очистке металлоконструкций пастами следует предусмотреть устройства системы лотков для сбора и отвода кислотных и щелочных растворов.
7.7. Поверхности, обработанные пастами типа «целлогель», должны быть обработаны 10%-ным раствором соли «Мажеф» (холодное фосфатирование) или 3%-ным раствором кальцинированной соды.
В случае обработки поверхности кальцинированной содой последняя должна тщательно смываться водой.
7.8. Поверхности, обработанные травильной пастой на основе смеси кислот, после промывки должны обрабатываться пассивирующей пастой, которая затем (через 30 — 40 мин) должна быть тщательно смыта. Перед нанесением защитных покрытий поверхность должна быть высушена.
7.9. Для полного удаления ионов хлора с поверхностей, очищенных с помощью травильных паст, необходимо перед нанесением защитного покрытия производить тщательно обдувку поверхности сжатым воздухом (желательно подогретым).
7.10. Окраска поверхностей, обработанных солью «Мажеф», должна производиться не позднее чем через 2 суток. Поверхности, обработанные 3%-ным раствором кальцинированной соды, должны защищаться сразу же после промывки и сушки.
7.11. Травильно-моющий состав наносится на поверхность металлоконструкций кистью и через несколько минут (после растворения ржавчины) поверхность тщательно промывается составом № 107 (ТУ МХП 274-41).
7.12. Фосфатирующие пасты наносятся на поверхность кистью и выдерживаются в течение 30 мин. Затем пасты должны тщательно смываться горячей водой, а поверхность обрабатываться пассивирующим раствором хромпика (0,3%).
7.13. Нанесение фосфатирующего раствора производится кистью и распылением. Избыток раствора смывается водой.
Нанесение преобразователей ржавчины
7.14. Преобразователи следует наносить на очищаемую поверхность с помощью волосяных кистей, тщательным втиранием, методом двойной растушевки таким образом, чтобы максимально пропитать ржавчину преобразователем.
Преобразователи на основе танинов следует наносить в два слоя с промежуточной выдержкой каждого в течение 24 ч.
7.15. Преобразователь № 1 на основе ортофосфорной кислоты и калия железосинеродистого (желтой кровяной соли) выдерживается на поверхности в течение 2 — 3 суток. Критерием окончания реакции преобразования является изменение цвета поверхности до синего. Если за указанный срок реакция не прошла, то поверхность обрабатывается водой для возобновления реакции или преобразователь наносится повторно.
После высыхания преобразователя производится очистка поверхности от рыхлого слоя берлинской лазури (синего цвета) и других продуктов реакций металлическими или волосяными щетками.
7.16. Преобразователь № 3 на основе фосфатов цинка наносится в два слоя с 2 — 3-часовым промежутком, преобразователь требует выдержки в течение 3 — 4 суток после нанесения (при температуре 15 — 16 °C и относительной влажности воздуха 75% и более). Критерием окончания реакции преобразования служит степень кислотности (pH) поверхности металлоконструкций, которая должна быть не меньше 4,5 — 5, и серый цвет, характерный для фосфатной поверхности. Примечание. Для определения pH полоску индикаторной бумаги смачивают и сразу накладывают на обработанную поверхность. Полученный на полоске цвет сравнивают со шкалой, приложенной к набору индикаторной бумаги, и оценивают степень кислотности обработанной поверхности.
7.17. Критерием окончания реакции преобразования для преобразователей на основе танина является изменение цвета поверхности до темно-синего, темно-коричневого или черно-синего. Преобразователь наносится в два слоя с 2 — 3-часовым промежутком. Срок выдержки преобразователя на поверхности составляет 1 — 2 суток.
7.18. Подготовленную таким образом поверхность необходимо защищать лакокрасочными покрытиями в соответствии с видом примененного преобразователя ржавчины.
Примечания: 1. Рекомендуются следующие грунты по преобразователям, указанным в п. 7.15: фуриловые лаки Ф-10 или ФЛ-1 с наполнителем в два слоя с промежуточной сушкой каждого слоя в течение 24 ч. В качестве наполнителя в фуриловые лаки используются диабазовая мука или графит (черный) в количестве 15%, считая на разведенные лаки. Во второй слой фурилового лака вводится 2% контакта Петрова (от веса неразведенного лака). Рабочая вязкость лака с диабазовой мукой 24 — 28, с графитом 30 сек по вискозиметру ВЗ-4 при 20 °C. До рабочей вязкости лак разводится растворителями № 646, 648 или этилацетатом. На высохшую поверхность наносят покрывные материалы: в п. 7.16 — грунтовка ХС-010 (в два слоя) или эпоксидная шпатлевка ЭП-00-10 (в два слоя); в п. 7.17 — грунтовки ХС-010, ФЛ-03К, ПФ-046, ГФ-020.
Для агрессивных условий рекомендуются: фуриловые лаки ФЛ-1, Ф-10 или смола ФАЭД/8, для преобразователей ржавчины на основе дубового экстракта и этилсиликата можно также рекомендовать эпоксидные смолы.
2. Системы покрытий выбираются в зависимости от условий эксплуатации в соответствии с табл. 4 — 8.
Окрасочные работы
Приготовление рабочих составов
7.19. Рабочие составы приготовляются в отдельном помещении с нормальной температурой воздуха. Здесь же должен храниться суточный запас лакокрасочных материалов.
7.20. По этикеткам, имеющимся на таре с материалом, записываются в журнал наименование материала, номер партии, дата выпуска и завод-изготовитель.
Нанесение грунтовки
7.21. Нанесение грунтовки производится вручную кистью или механическим способом при помощи компрессорных или бескомпрессорных распылителей, при этом грунтовку следует наносить ровным, тонким слоем, без пропусков и подтеков.
Рабочая вязкость грунтовок устанавливается в зависимости от применяемого метода нанесения, связующего, входящего в состав грунтовки, и достигается разбавлением их соответствующим растворителем (см. приложение 4).
7.22. Для создания прочного покрытия грунт должен быть хорошо просушен. Недостаточно высохшая пленка грунта под действием растворителей, входящих в состав лаков и красок, будет растворяться и на ней могут образоваться пузыри и морщины. Исключение составляют перхлорвиниловые и эпоксидные материалы. Они наносятся по недосушенному грунту. Продолжительность высыхания грунтов приведена в табл. 30.
Таблица 30
Продолжительность высыхания грунтов в зависимости от температуры
7.23. При местных повреждениях грунтовочного слоя во время монтажа или при транспортировании строительных конструкций место повреждения необходимо зачистить и повторно огрунтовать.
Нанесение шпатлевки
7.24. Шпатлевку следует наносить возможно тонким слоем, не превышающим 0,5 мм. Общая толщина всех слоев шпатлевки не должна превышать 1 — 1,5 мм.
7.25. Шпатлевки могут наноситься шпателем, куском листовой резины (толщиной 5 — 6 мм), а также распылением.
7.26. Шпатлевку следует наносить на хорошо просушенный грунт. Каждый нанесенный слой шпатлевки должен быть хорошо просушен и слегка зашлифован для лучшего сцепления между слоями, а также для выравнивания.
Нанесение эмалей, красок и лаков
7.27. Пигментированные лакокрасочные материалы, поступающие от завода-изготовителя, необходимо перед употреблением размешивать до тех пор, пока не будет поднят со дна сосуда весь осевший пигмент. Для размешивания можно пользоваться деревянными веслами.
7.28. Эмали и краски следует наносить на большие поверхности механическими способами с помощью пневматических краскораспылителей и установок безвоздушного распыления (табл. 31).
7.29. В случае нанесения лакокрасочных материалов кистью растушевку следует производить постепенно, небольшими участками, быстрыми движениями кисти по окрашенной поверхности. Эмали и краски наносят равномерным слоем, без наплывов и натеков.
7.30. Перед началом окрасочных работ эмали, краски и лаки следует отфильтровывать от механических примесей.
В случае необходимости эмали, краски и лаки разводятся до рабочей вязкости соответствующими растворителями.
7.31 При нанесении пневматическим краскораспылителем необходимо:
а) сохранять постоянное расстояние от головки краскораспылителя до окрашиваемой поверхности. Лучше всего держать краскораспылитель на расстоянии 250 — 300 мм;
б) держать краскораспылитель так, чтобы ось его была перпендикулярна окрашиваемой поверхности;
в) передвигать краскораспылитель равномерно с одинаковой скоростью, которая должна быть в пределах 14 — 18 м/мин.
7.32 При нанесении эмалей, красок и лаков установками безвоздушного распыления (типа УБРХ-1м) необходимо:
а) выдерживать расстояние от сопла распылителя до окрашиваемой поверхности 350 — 450 мм;
б) выдерживать перпендикулярное расположение факела относительно окрашиваемой поверхности;
в) передвигать распылитель равномерно со скоростью 20 — 25 м/мин.
7.33. Давление сжатого воздуха, поступающего из компрессора, при пневматическом распылении должно составлять 3 — 4 ати, а при нанесении установкой безвоздушного распыления — 5 - 7 ати.
7.34. Воздух, поступающий из компрессора в краскораспылитель, должен проходить через масловодоотделитель для очистки его от примесей воды и минеральных масел.
7.35. Окраска наружных поверхностей должна производиться при температуре не ниже 8 °C, при этом не допускается окраска в дождливую погоду.
7.36. Окраска внутри помещения производится при температуре не ниже 8 °C, при относительной влажности воздуха до 70%, причем должно быть обеспечено хорошее проветривание помещения до полного высыхания лакокрасочного покрытия.
Исключение составляют лакокрасочные материалы на основе эпоксидных смол, окраска которыми производится при температуре не ниже +15 °C, и на основе лака этиноль и эмали КО-174, которые можно наносить и при отрицательных температурах до -20 °C.
7.37. После нанесения каждого слоя краски или эмали производится сушка в соответствии с ТУ на этот материал.
После нанесения предусмотренного количества слоев покрытие подвергается окончательной сушке в течение 2 — 7 суток.
7.38. Для контроля сплошности наносимого покрытия следует применять двухцветные покрывные эмали. В случае наличия дефектов, обнаруженных при осмотре окрашиваемой поверхности, их следует дополнительно устранять местной покраской.
7.39. Для повышения срока службы лакокрасочных покрытий, нанесенных на строительные конструкции, следует проводить профилактические работы (см. раздел 10).
8. МЕХАНИЗАЦИЯ РАБОТ ПО ПОДГОТОВКЕ ПОВЕРХНОСТИ И НАНЕСЕНИЮ ЗАЩИТНЫХ ЛАКОКРАСОЧНЫХ ПОКРЫТИЙ НА СТРОИТЕЛЬНЫЕ КОНСТРУКЦИИ <*>
<*> Раздел составлен ЦНИИОМТП Госстроя СССР.
Общие положения
8.1. Рационально подобранные средства механизации операций по приготовлению и нанесению защитных лакокрасочных покрытий на строительные конструкции позволяют:
повысить производительность труда;
улучшить качество выполняемых работ;
сократить затраты ручного труда;
8.2 Выбор средств механизации следует производить с учетом следующих факторов:
объемов и сроков выполняемых работ;
типов и конфигураций обрабатываемых конструкций;
видов и свойств используемых материалов;
условий техники безопасности и возможностей доступа к обрабатываемым конструкциям. Примечание. Технические характеристики оборудования приведены в приложении 1.
Механизация работ по подготовке поверхностей конструкций перед нанесением покрытий
8.3. В строительной практике применяются следующие основные способы очистки поверхностей конструкций перед нанесением на них защитных покрытий:
гидропароструйный и гидроструйный;
очистка механизированным инструментом;
При производстве работ по подготовке поверхностей следует выполнять требования главы СНиП III-В.6 «Защита строительных конструкций от коррозии», а также главы СНиП III-В.6.2-62 «Защита технологического оборудования от коррозии. Правила производства и приемки работ». Примечание. Виды и технические характеристики оборудования для очистки поверхностей приведены в табл. 1 приложения 1.
8.4. Очистку поверхностей строительных конструкций песко-дробеструйным способом следует применять в тех случаях, когда требуется очищать поверхность от ржавчины, окалины, старой краски и т.п. Этим способом очищаются поверхности строительных конструкций любой конфигурации и размеров.
Сущность процесса песко-дробеструйной очистки состоит в том, что струя песка, взвешенного в сжатом воздухе при 4 — 6 ати, направляется с большой скоростью через специальное сопло на обрабатываемую поверхность и очищает ее. Очистка производится с помощью пескоструйных аппаратов, производительность которых колеблется в пределах 2 — 10 м2/ч. Примечание. При отсутствии специальных требований песко-дробеструйная очистка считается законченной, если поверхность конструкции приобрела сплошной, ровный матовый цвет с видимой равномерной шероховатостью.
8.5. При песко-дробеструйной очистке поверхностей металлических, бетонных и каменных строительных конструкций должны применяться следующие виды абразивного материала:
Очистка с применением металлического песка или дроби наиболее эффективна.
8.6. Для сухой очистки поверхности строительных конструкций пескоструйным способом должен применяться кварцевый или полевошпатовый песок. Целесообразно применять горный песок, обладающий более высоким абразивным действием, чем речной.
Песок должен быть сухим и чистым. Недопустимо применение песков, загрязненных глинистыми пылевидными примесями. Содержание глинистых и пылевидных примесей в песке должно быть не более 0,5% по весу. Грязные пески должны быть промыты и высушены. Влажность песка должна быть не выше 1%. Песок должен иметь крупность от 0,6 до 3 мм.
Отработанный песок после просушки может быть использован повторно. К качеству отработанного и используемого повторно песка предъявляются требования, указанные выше. К отработанному песку каждый раз следует добавлять около 10% нового песка. Примечание. Использование кварцевого песка при пескоструйных работах, выполняемых внутри действующих производственных помещений, не допускается.
8.7. Металлический песок представляет собой рубленую стальную проволоку (отношение длины к диаметру равно 1) с твердостью 38 — 55 по шкале C Роквелла или чугунный песок с твердостью 58 — 62 по шкале C Роквелла. Диаметр зерен песка должен составлять 0,6 — 0,8 мм при очистке бетонных и каменных поверхностей или металла при толщине стенок последнего более 5 мм и 0,2 — 0,4 мм при толщине стенок металлоконструкций от 2,5 до 5 мм.
Способ обдувки металлическим песком рентабелен в том случае, когда налажена многократная оборачиваемость песка (8 — 12 раз) и происходит сбор его без значительных потерь для повторного применения при очистке.
8.8. При дробеструйной очистке поверхности применяется чугунная и стальная дробь, колотая или рубленая, размерами не более 1 мм по нормали МН 408-62, так как при использовании дроби диаметром больше 1 мм ухудшается стойкость лакокрасочного покрытия. Наиболее износоустойчивой является рубленая дробь из легированной проволоки, термообработанной до твердости 38 — 55 по шкале C Роквелла.
Дробеструйная обработка должна применяться для конструкций с толщиной, не менее 3 мм, так как при меньшей толщине стенок возможна остаточная деформация конструкций.
8.9. Беспыльный песко-дробеструйный способ очистки поверхности следует применять в случаях очистки поверхностей строительных конструкций, имеющих относительно несложную конфигурацию, и в тех случаях, когда условия стройки не позволяют применять другие механизированные способы очистки поверхности в связи с запылением и загрязнением атмосферы и оборудования и соблюдением правил производственной санитарии.
Сущность беспыльной песко-дробеструйной очистки поверхности заключается в том, что дробь или металлический песок, предназначенное для очистки поверхности, после использования возвращаются в песко-дробеструйный аппарат для последующего обращения, а пыль и разрушенные частицы поверхности остаются в пылесборнике внутри аппарата и время от времени удаляются.
Аппараты с возвратом абразива и отсосом пыли и разрушенных частиц поверхности имеют производительность 2 — 10 м2/ч очищаемой поверхности. В качестве абразива применяется чугунная дробь с зернами размером 0,3 — 1 мм или металлический песок с размером зерен 0,3 — 0,8 мм, отвечающие требованиям, указанным в пп. 8.7 и 8.8.
8.10. Гидропескоструйная очистка должна применяться для обработки поверхности строительных конструкций, имеющих любую площадь и конфигурацию, от загрязнений и продуктов коррозии при невозможности применения песко-дробеструйной и беспыльной обработки, а также при наличии условий для сбора и удаления образующейся пульпы.
Сущность данного способа заключается в том, что кварцевый песок, поступающий в сопло под давлением из пескоструйного аппарата, увлажняется водой. Увлажнение песка происходит либо в рабочей головке сопла, либо при вылете сухого песка из сопла.
Для очистки по данному способу используются обычные пескоструйные аппараты, которые снабжаются насадками для подвода воды и весьма просты в устройстве, или специальные аппараты. Вода, в зависимости от того, где увлажняется песок, подается или без давления, или под давлением до 6 ати. Производительность аппаратов при очистке поверхностей методом обдувки увлажненным кварцевым песком составляет 3 — 5 м2/ч.
При очистке поверхностей гидропескоструйным способом следует применять чистый промытый кварцевый песок с размером зерен в пределах 0,5 — 1 мм.
При обработке гидропескоструйным способом металлоконструкций в целях предотвращения их ржавления за период до высыхания в воду, используемую для увлажнения песка, следует вводить ингибиторы коррозии (например, 1% по весу кальцинированной соды). В других случаях поверхность металла после очистки следует промывать 0,5%-ным раствором хромпика или нитрита натрия, после чего тщательно высушивать.
8.11. Гидропароструйная и гидроструйная обработки применяются для удаления с поверхностей масла, нефти, технических загрязнений, пыли и др. Сущность гидропароструйной очистки поверхности заключается в том, что струя, содержащая кипящую жидкость (обычно щелочной раствор) и пар, подается на обрабатываемую поверхность под давлением.
Эффективность этих способов обработки повышается при применении водных составов, содержащих химические добавки, способствующие быстрому разрушению налетов и загрязнений на обрабатываемой поверхности.
8.12. Очистка поверхностей с помощью механизированного инструмента: электрических и пневматических шлифовальных машин, молотков, иглофрез и т.д., — производится преимущественно при малых объемах работ или при обработке труднодоступных участков поверхностей (см. табл. 2 — 4 приложения 1).
8.13. Термический способ очистки поверхностей стальных конструкций следует применять в тех случаях, когда требуется удалить с поверхности окалину, слоистую ржавчину, старую краску и различные загрязнения.
Сущность термической очистки заключается в быстром интенсивном нагреве очищаемой поверхности, предупреждающем отвод тепла внутрь металла за счет теплопроводности, при котором (при последующем охлаждении поверхности) окалина растрескивается и отслаивается от поверхности металла вследствие разности их теплоемкостей и коэффициентов линейного и объемного расширения; ржавчина обезвоживается в результате удаления из нее химически связанной влаги и превращается в мелкий черный порошок, а краска сгорает. Оставшиеся после термической обработки на поверхности в виде мелкого порошка рыхлая окалина и ржавчина легко удаляются проволочными щетками или скребками.
Перед термической очисткой рекомендуется удалять с поверхности металла загрязнения и пыль с помощью волосяной щетки или кисти.
8.14. Термическая очистка ведется посредством газопламенных горелок, работающих на кислородно-ацетиленовой или кислородно-пропанбутановой смеси. Газопламенные горелки снабжены съемными наконечниками специальной формы. Для очистки больших плоских поверхностей применяются плоские линейные мундштуки, дающие широкое пламя; для очистки небольших участков труднодоступных мест используются круглые мундштуки и однопламенные горелки; для очистки труб и трубчатых деталей — кольцевые и полукольцевые горелки и т.д.
8.15. Термической очистке обычно подвергают стальные конструкции толщиной не менее 5 — 6 мм, во избежание перегрева и коробления конструкции толщиной меньше 5 мм их очищают с помощью специальных приспособлений или с сопутствующим охлаждением, например при контактировании их противоположной стороны с водой или массой металла, аналогично тому, как это делается при сварке тонких листов.
8.16. Скорость перемещения горелки должна устанавливаться в зависимости от местных условий работы, характера удаляемого слоя окалины, ржавчины или краски, способа выплавки, химического состава и толщины стали, температуры окружающего воздуха, влажности и положения очищаемой поверхности в пространстве и других факторов. Практически скорость перемещения горелки должна быть такой, чтобы температура поверхности металла не превышала 200 °C, а после очистки составляла 50 — 60 °C. Это обеспечивается при скорости передвижения горелки в пределах 5 — 20 см/сек. При очистке тонких листовых конструкций горелку следует перемещать со скоростью от 15 до 20 см/сек, а при очистке более толстых конструкций — со скоростью 10 см/сек и меньше. Скорость 5 см/сек должна применяться только при очистке толстых конструкций и однопламенными горелками.
Механизация работ по приготовлению и транспортированию составов для покрытий
8.17. Для приготовления, перемешивания, фильтрации и т.д. лакокрасочных составов применяются следующие виды оборудования: двухвалковые мешалки, жерновые краскотерки, вибросита, роторные мешалки (табл. 31).
Таблица 31
Рекомендации по выбору средств механизации при применении различных материалов
8.18. Приготовление битумных лаков на легковоспламеняющихся растворителях следует производить в закрытых смесительных устройствах.
8.19. Приготовление горячих битумных мастик следует производить в закрытых котлах жаротрубного типа.
8.20 Транспортирование лакокрасочных материалов и мастик осуществляется по следующим схемам:
а) путем нагнетания по трубопроводам или напорным шлангам с помощью растворонасоса или за счет давления сжатого воздуха;
б) в специальной металлической таре с помощью строительных подъемников и тележек.
Механизация работ по нанесению лакокрасочных покрытий
8.21 Применяются следующие способы механизированного нанесения лакокрасочных материалов:
б) гидрораспыление или безвоздушное распыление;
в) нанесение в электростатическом поле высокого напряжения;
г) нанесение покрытия с помощью напорных окрасочных валиков.
8.22. Способ механизированного нанесения лакокрасочных материалов (табл. 31) выбирается с учетом следующих производственных факторов: условий выполнения работ, их объемов, типа обрабатываемых поверхностей и их конфигурации, вида и свойств применяемого материала, необходимой толщины покрытия, условий техники безопасности и др.
8.23. Способ пневматического распыления (с помощью сжатого воздуха) находит наибольшее распространение в практике, но обладает рядом существенных недостатков, из которых главные: значительное туманообразование, большие непроизводственные потери лакокрасочного материала, возможность использования только составов малой вязкости (до 30 — 40 сек по вискозиметру ВЗ-4).
Установка для нанесения лакокрасочных покрытий пневматическим способом обычно состоит из краскораспылителя, красконагнетательного бачка и воздушного компрессора нужной производительности.
8.24. Эффективен способ безвоздушного распыления, отличающийся небольшим туманообразованием, малыми потерями краски и возможностью использования материалов повышенной вязкости (до 200 — 400 сек и более по вискозиметру ВЗ-4).
Известно, что составы повышенной вязкости, содержащие меньшее количество растворителя, обладают большей стойкостью и лучшими физико-механическими свойствами, что особенно важно при нанесении антикоррозионных покрытий. Применение лакокрасочных материалов повышенной вязкости дает возможность за один проход наносить утолщенный слой покрытия взамен нескольких слоев, наносимых в соответствующих условиях пневматическим способом. Это позволяет снизить трудоемкость и ускорить выполнение окрасочных работ.
В отличие от установок пневматического распыления в установках безвоздушного типа распыление лакокрасочного материала осуществляется не в результате воздействия струи сжатого воздуха, а благодаря резкому перепаду давления краски на выходе из сопла установки. При этом выходящая из сопла краска имеет большую скорость, которая выше критической при данной вязкости, и распыляется за счет перехода потенциальной энергии краски в кинетическую. Раздроблению струи краски способствует также сопротивление воздушной среды.
8.25. Имеются две разновидности способа безвоздушного распыления: с подогревом наносимого материала и без его подогрева. В построечных условиях наиболее применим последний способ или способ гидрораспыления. При этом способе достигается экономия лакокрасочных материалов до 30% по сравнению с пневматическим распылением, повышается качество лакокрасочного покрытия, улучшаются санитарно-гигиенические условия и техника безопасности выполнения окрасочных работ.
8.26. Установки безвоздушного распыления имеют небольшой вес, мобильны и удобны в применении. Их можно применять при выполнении антикоррозионных работ как на открытом воздухе, так и в закрытых вентилируемых помещениях.
8.27. При окраске способом безвоздушного распыления можно использовать различные виды грунтов, красок и лаков: на основе олиф, алкидные, перхлорвиниловые, алкидно-стирольные, нитроцеллюлозные, нитро-алкидные и др. Режимы нанесения лакокрасочных составов определяются в соответствии с табл. 32.
Таблица 32
Режимы нанесения лакокрасочных составов способом безвоздушного распыления (установка с подогревом типа УБР-1 и без подогрева типа УБРХ-1м)
8.28. При распылении эпоксидных составов необходимо использовать их в течение 1,5 — 3 ч с момента приготовления рабочего состава. Оборудование после работы необходимо тщательно промывать во избежание отверждения лакокрасочного материала в узлах установки.
8.29. Краску способом безвоздушного распыления следует наносить на поверхность параллельными полосами, равномерно перемещая пистолет перпендикулярно плоскости факела краски и держа его на расстоянии 350 — 400 мм от окрашиваемой поверхности.
8.30. Весьма эффективен способ нанесения в электростатическом поле высокого напряжения (до 100 — 150 кВт). Способ обеспечивает максимальное использование лакокрасочных материалов. Применение этого способа возможно при нанесении покрытия на элементы из токопроводящего материала. Способ находит применение преимущественно в стационарных условиях.
8.31. Рекомендации по выбору типов оборудования для приготовления и нанесения антикоррозионных лакокрасочных составов в зависимости от их вида и вязкости приведены в табл. 31. Виды и технические характеристики оборудования для приготовления и нанесения лакокрасочных антикоррозионных покрытий приведены в табл. 5 — 6 приложения 1.
Механизация работ по нанесению антикоррозионных мастик, шпатлевок и паст
8.32. Нанесение антикоррозионных мастик и шпатлевок может осуществляться способами, указанными в пп. 8.23 — 8.29, с применением специального оборудования, рассчитанного на использование густовязких материалов (см. табл. 31, а также табл. 6 приложения 1).
8.33. При выполнении работ в небольших объемах, например при заполнении швов и т.п., применяются ручные шприцы в комплекте с зарядным баком для зарядки съемных гильз этих шприцев.
Вспомогательная механизация при производстве лакокрасочных антикоррозионных работ
8.34. Средства вспомогательной механизации при производстве антикоррозионных работ, обеспечивающие их удобное выполнение при минимальных затратах труда, должны выбираться с учетом характера работ и особенностей их выполнения.
8.35. При наличии на объекте строительных лесов, установленных для производства различных строительных работ, они могут применяться также и при выполнении антикоррозионных работ.
Строительные леса различных типов могут использоваться при выполнении антикоррозионных работ больших объемов, когда условия стройки позволяют их смонтировать и когда это экономически выгодно.
8.36. Наряду со стационарными лесами при производстве антикоррозионных работ следует применять механические и ручные люльки, обычно используемые в ремонтных и отделочных работах.
Механические люльки, в зависимости от места установки привода, делятся на два типа: люльки с механизмом подъема, смонтированным на специальной тележке, и люльки с механизмом подъема, находящимся на самой люльке. Люльки первого типа имеют довольно небольшой вес, более долговечны и просты в эксплуатации. Люльки второго типа наиболее пригодны для работы в стесненных условиях.
8.37. При выполнении работ внутри помещений высотой до 4 м при наличии гладкого пола или дорожного покрытия у обрабатываемой конструкции следует применять передвижные столики-вышки.
8.38. При выполнении работ на высоте до 20 — 25 м следует применять телескопические, шарнирно-рычажные, рычажные или мачтово-рычажные вышки-подъемники. Телескопические двух- или трехсекционные вышки-подъемники с высотой подъема 8 — 12 м применяются при работах, производимых на фасадах зданий и сооружений.
8.39. При необходимости повышения мобильности работ, выполняемых на отдельных участках, следует применять различные конструкции вышек-подъемников, установленных на автомобилях, например МШТС-2, ВИ-23 и др.
8.40. Технические характеристики основных видов оборудования для вспомогательной механизации лакокрасочных антикоррозионных работ приведены в табл. 7 приложения 1. Примечание. См. также «Альбом рабочих чертежей лесов, подмостей, вышек, люлек, лестниц и стремянок, применяемых в строительно-монтажных работах». ЦНИИОМТП, 1969.
9. КОНТРОЛЬ КАЧЕСТВА ИСХОДНЫХ МАТЕРИАЛОВ И ПОКРЫТИЙ
Контроль лакокрасочных материалов и покрытий
9.1 Качество защитных покрытий зависит от:
а) степени подготовки поверхности защищаемой конструкции;
б) правильности выбора системы покрытия для данного защищаемого сооружения, работающего в определенной агрессивной среде;
в) качества исходных лакокрасочных материалов;
г) точности соблюдения технологического режима нанесения и сушки защитного покрытия.
9.2. Лакокрасочные материалы должны иметь паспорт завода-изготовителя. Паспорт должен содержать данные по составу растворителей. Краски, содержащие свинцовые соединения, должны иметь соответствующую маркировку на этикетке. Применять лакокрасочные материалы с неизвестным составом не разрешается. Показатели паспорта следует проверять на соответствие ТУ и срок годности материала.
При отсутствии паспортов на материал или превышении срока хранения материала необходимо испытать его в лаборатории в соответствии с ГОСТ или ТУ. Результаты испытаний должны быть внесены в журнал испытаний (см. приложение 5), который должен храниться в делах лаборатории.
9.3. Для контроля соблюдения технологического режима нанесения покрытия требуется фиксировать основные показатели процесса в журнале (см. приложение 7).
9.4. Для наблюдения за состоянием покрытия в период эксплуатации с целью: а) выявления срока службы покрытия; б) периодичности восстановительных или ремонтных работ, необходимо производить регулярный осмотр защитных покрытий и вносить все замечания о состоянии покрытий в журнал.
Данные осмотра и замечания следует вносить в технологические карты на здание или сооружение (см. приложение 6).
9.5. Свойства лакокрасочных материалов испытываются в соответствии с ГОСТ или ТУ на материал или метод испытания.
9.6. Выбор необходимых показателей для испытания материала или покрытия производится в соответствии с требованиями ТУ на данный материал или покрытие по сборнику технических условий на лакокрасочные материалы <*>, государственным стандартам <**> и СНиП III-В.13-62.
<*> Сборник технических условий на лакокрасочные материалы, т. 1 — 2. «Химия», 1971. <**> Государственные стандарты СССР. Лаки, краски и вспомогательные материалы. Ч. I и II. Стандартгиз, 1968.
Лакокрасочные материалы контролируются по малярно-техническим свойствам, которые определяются следующими показателями:
условной вязкостью (ГОСТ 8420-57);
малярной консистенцией красок (ОСТ 10086-39*, МИ-11);
количеством твердого вещества и пленкообразующего в красках (ГОСТ 6059-51);
количеством растворителя и сухого остатка (ГОСТ 6989-54);
временем высыхания пленки (ОСТ 10086-39*, МИ-17);
степенью перетира красок методом «клина» (ГОСТ 6589-57);
расходом лакокрасочных материалов (МРТУ 6-10-699-67, МИ-1);
«розливом» и способностью наноситься на поверхность (ОСТ 10086-39*, МИ-12);
Контроль малярно-технических свойств лакокрасочных покрытий производится по следующим показателям:
сорности пленки покрытия (ОСТ 10086-39*, МИ-18);
условной светостойкости (ОСТ 10086-39*, МИ-29);
адгезии пленки покрытия к поверхности (МРТУ 6-10-699-67, МИ-3);
влагопоглощаемости пленки покрытия (ОСТ 10086-39*, МИ-32);
паропроницаемости пленки покрытия (ОСТ 10086-39*, МИ-36);
стойкости пленок покрытия к различным реагентам (ОСТ 10086-39*, МИ-33);
термостойкости пленок покрытия (МРТУ 6-10-699-67, МИ-4);
толщины пленки покрытия (МРТУ 6-10-699-67, МИ-5);
твердости пленки покрытия (ГОСТ 5233-67);
прочности покрытия при ударе (ГОСТ 4765-59);
прочности покрытия при изгибе (ГОСТ 6806-53);
истираемости покрытий (ОСТ 10086-39*, МИ-23);
относительного удлинения и прочности к разрыву (ОСТ 10086-39*, МИ-35); атмосферостойкости пленок покрытия (ГОСТ 6992-68).
Контроль гидрофобизирующих составов
9.7. Для определения однородности эмульсии и отсутствия механических примесей 200 мл эмульсии или раствора ГКЖ-94 фильтруется через матерчатый фильтр под вакуумом на воронке Бюхнера.
На фильтре не должно оставаться посторонних включений или гелеобразных частиц.
Для определения стабильности эмульсии в мерный цилиндр наливается 10 мл эмульсии и 100 мл воды; содержимое цилиндра тщательно перемешивается в течение 1 мин. На протяжении двухчасового последующего отстаивания в спокойном состоянии не должно наблюдаться расслаивания эмульсии.
9.8. Для определения гидрофобизирующих свойств эмульсии или растворов три образца-куба размерами 3 x 3 x 3 см из цементно-песчаного раствора состава 1:3 с В/Ц = 0,5 после 28-суточного нормального хранения окрашиваются в один слой со всех сторон 20%-ной водной эмульсией ГКЖ-94 или 10%-ным раствором ГКЖ-94 в растворителе, или 5%-ными растворами ГКЖ-10 или ГКЖ-11 и помещаются в сушильный шкаф на 1 ч при температуре +120 °C. Предварительно взвешенные образцы погружаются на 3/4 своей высоты в воду и по истечении 24 ч вынимаются из воды и вновь взвешиваются. Водопоглощение вычисляется по формуле
X = \frac{g_{1} - g}{g} 100\%,
где X — процент водопоглощения;
g1 — вес после погружения. Качество эмульсии или раствора считается удовлетворительным, если водопоглощение (среднее из трех определений) не превышает 1%.
Контроль материалов, применяемых при флюатировании
9.9. В материалах, применяемых при флюатировании, производится определение удельного веса ареометром со шкалой 1 — 1,2.
При этом удельный вес растворов флюатов должен отвечать следующим данным:
при концентрации 2 — 3% по весу ..... 1,02 — 1,036
то же, 6 — 8% ....................... 1,06 — 1,07
« 12% .......................... 1,116»
9.10. Концентрация раствора гидрата окиси кальция проверяется титрованием. Для этого 25 см3 осветленного раствора гидрата окиси кальция титруется 0,1N раствором соляной кислоты в присутствии индикатора (метилоранжа) до перехода желтого окрашивания в оранжевое. Расчет содержания гидрата окиси кальция в г/л производится по формуле
X = \frac{0,003705KH \cdot 1000}{25} \text{г}/\text{л},
где X — содержание Ca(OH)2, в г/л;
0,003705 — количество г Ca(OH)2, соответствующее 1 см3 0,1N раствора HCl;
K — коэффициент нормальности HCl; H — число см3 0,1N раствора HCl, пошедшее на титрование 25 см3 раствора Ca(OH)2.
Контроль битумных составов
9.11 Контроль качества компонентов битумной пасты производится:
а) глины на степень дисперсности (ситовым анализом или отмучиванием);
б) битума в соответствии с требованиями ГОСТ 6617-56.
9.12. Контроль качества холодных битумных красок, холодных битумно-этинолевых лаков и красок на основе лака этиноль, составов на основе битума с перхлорвиниловыми составляющими производится по указанным в соответствующих разделах показателям по методам, изложенным в ОСТ 10086-39* «Методы испытаний лакокрасочных материалов и покрытий» и в сборнике технических условий на лакокрасочные материалы «Лаки и краски. Методы испытаний», т. 2 <*>.
<*> «Химия», 1971.
Контроль комбинированных покрытий
9.13. Контроль внешнего вида металлизационного покрытия устанавливает отсутствие пропусков, вздутий и отдельных крупных металлических брызг, выступающих над поверхностью. Фактура покрытия при этом должна соответствовать контрольному образцу-эталону.
9.14. Толщина слоя цинковых и алюминиевых покрытий, нанесенных на сталь, определяется магнитными или электромагнитными толщиномерами (например, магнитный толщиномер ИТП-1 или электромагнитный ЭМТ-2). Равномерность покрытия устанавливается измерением его толщины на различных участках поверхности. Результат определяется по среднему значению из 10 — 15 замеров. При металлизации вручную допускаются отклонения от заданной толщины слоя до +/- 20%.
9.15. Контроль качества пропиточного и покрывного лакокрасочного слоя производится путем визуальной оценки состояния поверхности.
Внешний вид комбинированного покрытия должен удовлетворять IV классу по ГОСТ 9894-61, допускающему наличие на поверхности лакокрасочного покрытия видимых невооруженным глазом неровностей и других дефектов, связанных с характером окрашиваемой поверхности, не влияющих на защитные свойства покрытия. Окончательная приемка покрытия производится после полного высыхания лакокрасочного материала. Высохшая пленка при нажатии пальцем в течение 5 — 6 сек не должна давать отлипа.
10. МЕРОПРИЯТИЯ ПО УХОДУ ЗА СТРОИТЕЛЬНЫМИ КОНСТРУКЦИЯМИ В ПРОИЗВОДСТВЕННЫХ ЗДАНИЯХ И СООРУЖЕНИЯХ С АГРЕССИВНЫМИ СРЕДАМИ <*>
<*> «Указания по эксплуатации строительных конструкций в производственных зданиях и сооружениях предприятий с агрессивными средами». ЦХ 105-68. ЦНИЛХимстрой, 1969.
10.1. В паспорте производственного здания и сооружения с агрессивными средами должны быть обязательно данные о выполненных работах по защите конструкций от воздействия агрессивных реагентов.
10.2. Лица, ответственные за эксплуатацию зданий и сооружений, обязаны вести тщательный надзор за состоянием конструкций, подверженных воздействию агрессивных сред, и за своевременной защитой конструкций от коррозии.
10.3. Тщательный технический осмотр и проверку состояния зданий, сооружений и отдельных строительных конструкций следует производить по утвержденному графику, но не реже двух раз в год.
В случае аварийных нарушений хода производства независимо от плановых осмотров зданий и сооружений должен проводиться дополнительный осмотр.
Проверку загазованности заводских цехов и определение влажности и температуры воздуха в цехах следует производить систематически и на основании полученных данных разработать необходимые мероприятия по устранению загазованности и снижению влажности воздуха в цехах до норм.
10.4 В актах обследования зданий и сооружений должны быть зафиксированы:
все замеченные повреждения конструкций, а также причины, вызвавшие эти повреждения;
мероприятия по устранению выявленных дефектов;
состояние материалов, примененных для защиты конструкций от коррозии;
мероприятия, предупреждающие возможность повторных повреждений.
Эти данные необходимо в дальнейшем учитывать при выборе способов защиты конструкций от коррозии.
10.5. Если при обследовании обнаруживаются дефекты или повреждения, угрожающие целостности отдельных конструкций или всего здания, следует принять срочные меры по временному креплению аварийных мест для обеспечения возможности ведения ремонтных работ без нарушения производственного процесса предприятия. В случае серьезной аварии необходимо обратиться к проектным организациям для разработки мероприятий по восстановительным работам.
10.6. В процессе эксплуатации запрещается нагружать строительные конструкции (фермы, балки, прогоны) сверх расчетных данных, принятых при проектировании.
Подвеска к конструкциям деталей машин и оборудования при монтажных и ремонтных работах разрешается при условии, если это предусмотрено проектом.
10.7. Запрещается, как правило, пробивать отверстия в стенах, перекрытиях, железобетонных колоннах, фундаментах, балках, прогонах и других несущих конструкциях.
10.8. Хранение агрессивных жидкостей и работа с ними в неприспособленных помещениях не допускается.
10.9. При выпуске пара в атмосферу следует отводить его по трубам, исключив возможность воздействия конденсирующегося пара на стены здания.
10.10. При эксплуатации зданий и сооружений, а также при производстве всех видов ремонтных работ следует руководствоваться действующими правилами по охране труда и технике безопасности, строго выполняя необходимые противопожарные мероприятия и соблюдая санитарные нормы.
Фундаменты и стены
10.11 Для предупреждения повреждений фундаментов и стен зданий и сооружений необходимо:
обеспечивать отвод поверхностных вод от зданий и не допускать нарушения планировки поверхности земли возле производственных зданий;
содержать в исправности отмостки вокруг зданий;
заделывать щели между стенами зданий и отмостками асфальтом, битумом или другими подобными материалами;
сбрасывать отработанные воды и конденсаты в канализацию или специальные сборники, не допуская воздействия их на стены и фундаменты зданий и сооружений;
следить за исправностью коммуникаций, аппаратуры и оборудования (стыков трубопроводов, фланцевых соединений аппаратов и т.п.), не допускать засорения их и попадания воды или агрессивных жидкостей на элементы зданий и сооружений;
следить за сохранностью температурных швов в строительных конструкциях зданий и сооружений, своевременно очищать их, не допуская засорения.
10.12. Необходимо следить за исправным состоянием ливневой канализации завода, нагорных каналов и т.д. и прочищать последние не реже двух раз в год к началу весеннего таяния снега и осенних дождей.
10.13. Внутри помещений нельзя допускать повышения относительной влажности воздуха, так как находящиеся в воздухе агрессивные газы и пыль, соединяясь с влагой воздуха, образуют агрессивный конденсат.
10.14. Для предохранения внутрицеховых строительных конструкций от воздействия вредных газов необходимо обеспечить постоянно действующую приточно-вытяжную вентиляцию.
10.15 Необходимо установить постоянное наблюдение за участками стен:
находящихся вблизи аппаратов, стыков элементов трубопроводов и запорной арматуры;
примыкающих к помещениям с повышенной температурой и относительной влажностью;
примыкающих к полу, на которые непосредственно могут действовать агрессивные жидкости. Все повреждения наружной и внутренней поверхности стен, оконных и дверных откосов должны немедленно после их обнаружения исправляться; при появлении трещин нужно немедленно принять меры, предупреждающие возможное разрушение стен. Для наблюдения за трещинами на них должны быть установлены гипсовые маяки.
Полы, междуэтажные перекрытия и лестницы
10.16 В правилах эксплуатации производственных зданий, утвержденных дирекцией предприятия, должны быть указаны:
краткая характеристика перекрытия и пола;
предельно допустимые нагрузки на перекрытия по отдельным их зонам;
особенности эксплуатации перекрытий и полов, учитывающие имеющиеся в данном помещении агрессивные среды и способы их нейтрализации;
должностные лица, ответственные за соблюдение правил эксплуатации (в особенности перекрытий и полов).
10.17. Перевозка различных грузов внутри зданий разрешается только на тележках, передвигающихся по рельсам или снабженных резиновыми шинами; использование для безрельсового транспорта тележек, не имеющих резиновых шин, не допускается.
10.18. Тяжелые грузы (части машин и конструкций, фермы и др.) можно перемещать по лестницам и полам помещений только при наличии специально уложенных досок. Сбрасывание грузов, вызывающее дополнительную ударную нагрузку на перекрытия, категорически воспрещается.
10.19. При обнаружении прогиба балок перекрытия, просадки полов, трещин на потолках, повышенной вибрации, промокания перекрытий и других дефектов необходимо немедленно принимать меры для устранения выявленных недостатков.
10.20. В случае обнаружения трещин в плитах и балках железобетонных перекрытий последние должны немедленно быть обследованы для установления причин появления трещин и принятия мер, предупреждающих возможность разрушения перекрытий.
10.21. При обнаружении трещин или пустых швов в местах примыкания полов к стенам следует немедленно залить их расплавленным битумом марки III или другим герметизирующим составом.
10.22. Необходимо систематически следить за состоянием сточных каналов, приямков и т.п., периодически очищая их от загрязнений, а также за состоянием перекрывающих их плит и решеток.
10.23. Для предохранения полов от разрушения следует оберегать их от воздействия ударных нагрузок, повышенных температур, кислых растворов любых концентраций, щелочных жидкостей, органических растворителей, минеральных масел.
10.24. При попадании на пол агрессивных жидкостей необходимо немедленно нейтрализовать их и произвести уборку.
10.25. Работы по ремонту и восстановлению разрушенных элементов кислотостойких и щелочестойких полов должны производиться в соответствии с «Указаниями по эксплуатации строительных конструкций в производственных зданиях и сооружениях предприятий с агрессивными средами» (ЦХ 105-68, 1969) и «Техническими условиями на производство и приемку строительных и монтажных работ» (ТУ 114-55), а также с «Инструкцией по проектированию полов в цехах с агрессивными средами» (Госстройиздат, 1961), «Рекомендациями по защите строительных конструкций от коррозии при воздействии на них кислых агрессивных сред» ЦНИЛХимстроя и «Указаниями по проектированию полов производственных, жилых, общественных и вспомогательных зданий» (СН 300-65).
Кровли
10.26 При обследовании кровли необходимо проверять:
состояние защитного слоя (покраска и посыпка);
целостность рулонного гидроизоляционного ковра;
места примыкания покрытий к различным конструктивным элементам;
состояние водоотводящих устройств.
10.27. Крепление растяжек воздуховодов и различных конструкций к крыше должно производиться в местах, исключающих повреждение кровли.
10.28. При устройстве надстроек на кровлях, покрытых рулонным материалом (трансформаторных подстанций, вентиляционных и холодильных установок и т.п.), они должны быть размещены в специальных конструкциях, обеспечивающих передачу равномерной нагрузки на несущие конструкции покрытия или колонны, и не должны касаться гидроизоляционного ковра.
Специальные мероприятия по уходу за железобетонными и стальными строительными конструкциями
Железобетонные конструкции
10.29. В процессе эксплуатации железобетонных конструкций в цехах с агрессивными средами должен быть установлен постоянный надзор за их состоянием. Особенно тщательное наблюдение нужно вести за состоянием конструкций с предварительно напряженной арматурой. Запрещается обнажение стальной арматуры железобетонных конструкций, крепление к ней подвесок промышленных проводок и осветительной арматуры.
10.30. В случае разрушения защитного слоя железобетонных конструкций прежде всего тщательно расчищают поврежденные участки и удаляют разрыхленные слои бетона, рекомендуется применять очистку паром; затем до нанесения защитного слоя покрытия очищенную поверхность высушивают. Обнаженные стержни арматуры очищают от ржавчины стальными щетками или другим способом.
Очищенные участки конструкций нейтрализуют соответствующими растворами в зависимости от характера агрессивности среды, вызвавшей коррозию бетона.
После нейтрализации очищенные участки тщательно промывают водой.
10.31. При ремонте железобетонных конструкций, подвергавшихся воздействию кислых сред слабой концентрации, заделку повреждений производят цементно-песчаным раствором на глиноземистом цементе. Вместо глиноземистого может быть применен пуццолановый или портландцемент с введением в раствор битума. Соотношение цемента к песку составляет 1:3; битум вводят в виде жидкого раствора (битум:растворитель — 1:1) в количестве 30% веса цемента.
10.32. При защите арматуры следует руководствоваться «Указаниями по защите арматуры железобетонных конструкций от коррозии» (Госстройиздат, 1960).
10.33. При обнаружении значительных повреждений бетона или арматуры железобетонных конструкций следует немедленно принять меры к временному укреплению поврежденных элементов (установка подпорок, раскосов и т.п.). Работы, связанные с капитальным восстановлением конструкций, должны проводиться в соответствии с проектом.
Стальные конструкции
10.34. Стальные строительные конструкции (фермы, колонны, прогоны и др.) для предохранения их от коррозии должны быть защищены антикоррозионными покрытиями.
10.35. Уход за строительными стальными конструкциями должен быть регламентирован на каждом предприятии в зависимости от характера производства и свойств примененных защитных покрытий.
10.36. Ежегодно следует производить тщательный осмотр стальных конструкций, обращая особое внимание на состояние опорных узлов и нижних частей колонн, а также на места прохождения колонн через перекрытия.
10.37. Необходимо систематически, не реже чем 1 раз в год, удалять с поверхностей окрашенных стальных конструкций пыль, жир и прочие загрязнения, не допуская их скопления на конструкциях. Очистку конструкций следует производить:
от плотной (слежавшейся, спекшейся и т.п.) пыли — скребками, пневматическими и ручными проволочными щетками;
от сухой неслежавшейся пыли — при помощи вакуумных установок;
от особо плотно держащейся ржавчины — при помощи пневматических шарошек, кислородно-ацетиленового пламени, дробеструйных установок.
Жир удаляется путем протирки растворителем, не действующим на покрытие.
10.38. При попадании на поверхность стальных конструкций кислоты ее следует немедленно удалить водным раствором щелочи, следя за тем, чтобы не повредить лакокрасочного покрытия. Остатки щелочи необходимо смыть водой.
10.39. При обнаружении повреждений в защитном лакокрасочном покрытии нужно полностью (до металла) удалить дефектный участок покрытия, размягчить растворителем прилегающие к нему края неповрежденного покрытия, после чего снова нанести покрытие в соответствии с проектом на окрасочные работы.
10.40. При ремонте стальных конструкций все кромки должны быть гладкими, без зазубрин, острых ребер и углов. Сварные швы и другие места соединения конструкций должны соответствовать требованиям «Технических условий на производство и приемку строительных и монтажных работ» (ТУ 110-55).
11. ОСНОВНЫЕ ПРАВИЛА ПО ТЕХНИКЕ БЕЗОПАСНОСТИ И ОХРАНЕ ТРУДА ПРИ РАБОТЕ С ЛАКОКРАСОЧНЫМИ, КОМБИНИРОВАННЫМИ И ГИДРОФОБИЗИРУЮЩИМИ СОСТАВАМИ
11.1. При производстве окрасочных работ и сушке покрытий (до полного удаления растворителя) как в специальных помещениях, предназначенных для окрасочных работ, так и в строящихся цехах, где производится окраска, а также во время ремонта лакокрасочных покрытий, подготовки и хранения лакокрасочных материалов, необходимо соблюдать все действующие правила по технике безопасности, предусмотренные «Правилами техники безопасности и пожарной безопасности промышленной санитарии для окрасочных цехов», утвержденными заместителем министра химического и нефтяного машиностроения СССР 17 марта 1970 г.; «Правилами по технике безопасности для строительно-монтажных работ», утвержденными ЦК профсоюза рабочих строительства и промышленности строительных материалов 26 февраля 1958 г.; санитарными нормами проектирования промышленных предприятий СН 245-63 и главой СНиП III-А.11-62. Особое внимание должно быть уделено выполнению требований, изложенных в следующих пунктах.
11.2. К работам по пескоструйной очистке, металлизации и окраске допускается только персонал, ознакомленный со специальными инструкциями по технике безопасности, составленными с учетом конкретных условий выполнения работ.
При гидропескоструйной очистке поверхности рабочий должен быть одет в костюм из пыленепроницаемой ткани и обеспечен скафандром, подача свежего воздуха в который должна производиться с наветренной стороны по отношению ко всем источникам загрязнения.
При производстве гидропескоструйных работ рабочие места должны быть ограждены, а также вывешены соответствующие предупредительные надписи.
11.3. При электродуговой металлизации оператор обязан защищать глаза от действия света электрической дуги и уши от издаваемого аппаратом шума.
Для защиты глаз пользуются очками с цветными стеклами типа ТС-2 с плотностью светофильтров ГС-2. Защита от шумов достигается с помощью надеваемых на голову противошумных наушников типа ВЦНИИОТ-2 или др.
Работа с гидрофобизирующими составами
11.4. При работе с водными растворами ГКЖ-10 и ГКЖ-11, имеющими щелочную реакцию, необходимо соблюдать следующие условия безопасного ведения работ: при переливании ГКЖ-10 и приготовлении из них рабочих растворов рабочие должны быть обеспечены защитными очками, резиновыми перчатками и фартуками; не допускать попадания на кожу растворов ГКЖ-10 и ГКЖ-11; в случае попадания — смыть их большим количеством воды. При работе с растворами ГКЖ-94 в уайт-спирите, Р-4 или керосине необходимо соблюдать все правила защиты работающих от попадания на кожу растворителей согласно указаниям, изложенным в п. 11.25 — 11.31 настоящего раздела.
Техника безопасности при флюатировании
11.5. Флюаты токсичны, поэтому при обращении с их растворами необходимо соблюдать особые меры предосторожности.
Все работы с флюатами — приемка, размешивание, приготовление растворов и нанесение их на поверхность облицовки — производятся в спецодежде (комбинезоне, резиновых сапогах, перчатках, резиновых фартуках), респираторе типа «Лепесток» и защитных очках.
11.6. При флюатировании облицовок распылителем пользование респиратором и защитными очками обязательно.
В помещении, где ведется работа с флюатами, должна быть предусмотрена приточно-вытяжная вентиляция.
Хранить флюаты следует в отдельном складе.
Загрязнение флюатами водоемов и окружающих строительство участков не допускается.
11.7. Рабочие, которым поручается выполнение работ по флюатированию облицовок, должны быть хорошо проинструктированы и ознакомлены с правилами по технике безопасности.
Работа с битумными составами
11.8. В местах производства работ с битумными лаками должны быть вывешены плакаты и предупредительные надписи.
После окончания работ доступ людей в помещения, в которых производилась грунтовка или окраска битумными материалами, запрещается. Помещения необходимо закрывать и вывешивать около них предупредительные надписи.
11.9. Битумный лак надлежит хранить в отдельных, хорошо вентилируемых помещениях, удаленных от жилья, столовых, колодцев, водоемов, а также от мест производства строительно-монтажных работ и т.д. В помещениях, где хранятся указанные вещества, должны быть вывешены предупредительные надписи.
Работа с лакокрасочными материалами
11.10. В помещении, где производятся окрасочные работы, сушатся окрашенные конструкции, подготовляются и хранятся лакокрасочные материалы, должна быть предусмотрена приточно-вытяжная вентиляция с обменом воздуха, обеспечивающим содержание паров растворителя в воздухе рабочей зоны помещений не выше концентраций, предусмотренных «Санитарными нормами проектирования промышленных предприятий» (СН 245-63).
11.11. Необходимо не менее 1 раза в смену проверять концентрацию вредных веществ в атмосфере рабочей зоны для принятия мер к снижению концентрации до допустимой по санитарным нормам. Указанный контроль осуществляется центральной заводской лабораторией.
11.12. Запрещается продолжать окрасочные работы материалами, содержащими органические растворители, при внезапной остановке приточно-вытяжной вентиляции. При остановке приточно-вытяжной вентиляции рабочие должны немедленно выйти из помещения.
11.13. Приготовление лака и эмали должно вестись в изолированном помещении при наличии приточно-вытяжной вентиляции.
11.14. В местах хранения лакокрасочных материалов на каждой бочке, бидоне и т.п. должна быть бирка или этикетка с точным наименованием или обозначением лакокрасочных материалов.
11.15. Не допускается хранение в рабочем помещении лакокрасочных материалов и растворителей в количествах, превышающих сменную потребность. Сосуды с материалами и растворителями должны герметически закрываться.
Хранение, транспортирование лакокрасочных материалов в открытой и стеклянной таре воспрещается.
11.16. При небольших перерывах в работе банки и ведерки с лакокрасочными материалами следует закрывать для предохранения от улетучивания растворителей.
Тара, в которой хранятся и транспортируются лакокрасочные материалы, должна быть снабжена маркировочной биркой с указанием завода-изготовителя, наименования материала, номера партии, даты изготовления и веса брутто и нетто.
200
11.18 Первые признаки отравления вышеуказанными веществами:
дивинилацетилен (лак этиноль) — головная боль, головокружение, сухость в горле, слабость в ногах, иногда тошнота и рвота;
бензол (ксилол, толуол) — вызывает судороги, оказывает наркотическое действие на нервную систему, раздражает кожу;
ацетон — оказывает наркотическое действие на нервную систему;
скипидар — действует раздражающе на слизистые оболочки и дыхательные пути; парализует нервную систему;
сольвент — оказывает наркотическое действие;
спирт бутиловый — вызывает воспаление роговой оболочки глаз;
бутилацетат, амилацетат — наркотики, действуют раздражающе на слизистые оболочки глаз и дыхательных путей;
этилцеллозольв — оказывает слабое наркотическое и раздражающее действие.
11.19. В случае появления признаков отравления у рабочих, они должны немедленно прекратить работу и обратиться к врачу.
11.20. В аварийных случаях, при увеличении концентрации растворителей выше предельно допустимых норм, работы должны быть прекращены до устранения аварийного состояния.
11.21. Не допускаются операции, при которых возможно непосредственное соприкосновение кожи работающих с бензолом, ксилолом, толуолом, уайт-спиритом и др.
11.22. При работе с лаками и эмалями, содержащими указанные растворители, рабочие должны быть снабжены комбинезонами, резиновыми фартуками, резиновыми перчатками, резиновыми сапогами, респираторами и защитными очками.
11.23. Предприятием периодически осуществляется специальная чистка и стирка спецодежды.
11.24. Запрещается прием пищи, хранение верхней одежды в местах приготовления красок и выполнения окрасочных работ.
11.25. По окончании работ с лакокрасочными материалами прохождение горячего душа обязательно.
11.26. Для защиты кожных покровов от воздействия органических растворителей рекомендуется применять защитные мази Селисского, пасту «Миколан» и др. (табл. 33).
Таблица 33
Состав предохранительных паст, применяемых при малярных работах, в %
11.27. Перед употреблением пасты руки должны быть вымыты теплой водой с мылом и тщательно вытерты досуха. Затем 6 — 8 г пасты растираются между ладонями, после чего паста втирается в кожу равномерно по всей поверхности кисти.
В течение нескольких минут паста подсыхает, образуя сухой покров.
11.28. К работе с лакокрасочными материалами допускаются лица, прошедшие инструктаж о вредности этих материалов и мерах безопасности при работе с ними. Инструктаж проводится не реже 2 раз в месяц.
11.29. Все рабочие, работающие с лакокрасочными материалами, должны быть ознакомлены со свойствами этих материалов и правилами техники безопасности.
11.30. Систематический контроль за соблюдением вышеприведенных требований возлагается на производителя работ.
11.31. Все рабочие, имеющие дело с токсичными составами, должны регулярно подвергаться периодическому медицинскому осмотру согласно приказу Министерства здравоохранения СССР от 7 сентября 1957 г. № 13.
Техника безопасности при работе с лакокрасочными материалами на основе эпоксидных смол <*>
<*> Этот подраздел инструкции должен вывешиваться на месте работ с эпоксидными материалами.
11.32. Отвердитель 1 представляет собой 50%-ный раствор гексаметилендиамина (ГМД) в этиловом спирте.
11.33. При нанесении рабочих растворов необходимо иметь следующую защитную спецодежду: халат или комбинезон из плотной ткани, резиновые сапоги, резиновые перчатки, прорезиненный фартук, защитные очки.
11.34. При нанесении покрытий внутри помещения надо иметь: комбинезон из плотной ткани, резиновые сапоги, резиновые перчатки, прорезиненный фартук, изолирующий противогаз с принудительной подачей воздуха, рабочую смену белья.
11.35. Все операции по взвешиванию, смешению материалов с отвердителем 1, разбавлению растворителей и т.д. должны производиться в помещении с хорошо оборудованной приточно-вытяжной вентиляцией. Эти материалы должны доставляться к месту работ в специальной герметически закрытой таре.
11.36. При работе на воздухе или под навесом следует находиться с наветренной стороны при условии отсутствия поблизости источников открытого огня.
11.37. При случайном разливе в помещении даже небольших количеств отвердителя 1 необходимо облитое место немедленно засыпать опилками, смоченными керосином, с последующей дегазацией 10%-ным раствором серной кислоты и обязательной промывкой водой.
11.38. Опилки, тряпки, загрязненные отвердителем 1 или материалами, содержащими отвердитель 1, собираются в специальные ведра и закапываются в землю в отведенном для этой цели месте. Растворы после дегазации собираются в отдельную тару.
Продукты дегазации, загрязненные отвердителем, воспрещается сливать в канализацию или реку.
Загрязненный растворитель воспрещается использовать для смывания лакокрасочных материалов с загрязненной спецодежды.
11.39 Категорически воспрещается прием пищи во время работы.
В перерыве и по окончании работ следует хорошо промыть спецодежду.
11.40. Около рабочего места необходимо наличие нижеследующих материалов: большое количество чистой воды, 10%-ный раствор серной кислоты, свежеприготовленный физиологический раствор (0,6 — 0,9% хлористого натрия), ацетон, чистая вода, чистое сухое полотенце, чистый протирочный материал.
11.41. При попадании на кожу отвердителя 1 раствор немедленно снимается протирочным материалом, и этот участок кожи промывается большим количеством воды с мылом.
При попадании на кожу эпоксидных лакокрасочных материалов необходимо быстро смыть их ватой, смоченной ацетоном, с последующей промывкой кожи водой с мылом.
11.42. При случайном попадании отвердителя 1 или эпоксидных материалов в глаза необходимо немедленно промывать глаза (длительное время) большим количеством воды, а затем протереть кусочком ваты, смоченным физиологическим раствором. После этого следует обязательно обратиться к врачу.
При всяких кожных раздражениях — немедленно обратиться к врачу.
11.43. В случае облива хлопчатобумажной спецодежды — немедленно снять ее. При плохом самочувствии во время или после работы, а также в случае появления отечности век вокруг глаз следует немедленно прекратить работу и обратиться к врачу.
Техника безопасности при работе с этинолевыми составами
11.44. В качестве одного из компонентов в состав этинолевого лака входит 50 — 55% ксилольной фракции, являющейся одним из токсичных растворителей.
11.45. При производстве окрасочных работ и сушки покрытий необходимо соблюдать все действующие правила по технике безопасности.
При отсутствии вентиляции окраску следует вести в респираторах с принудительной подачей воздуха.
Готовить краски, взвешивать и дозировать лак и пигменты следует в помещении, оборудованном вытяжными устройствами.
Перетирать этинолевые краски необходимо в закрытых шаровых мельницах или на дисковых краскотерках, снабженных крышками.
11.46 Недопустимо попадание на кожные покровы этинолевых красок.
Малярные работы следует вести в рукавицах, которые периодически необходимо стирать.
Перед началом работы лицо и руки должны быть смазаны специальной пастой (ХИОТ-6, ПМ-1, метилцеллюлозная, казеиновая и др.).
| 11.47. Загрязнения с кожи удаляются специальным мылом следующего состава в %: | Тип Ж | |
|---|---|---|
| Тип Т | Мыло жидкое | 40 |
| 45 | Пемза порошковая | 40 |
| 45 | Глицерин | 10 |
| 5 | Спирт этиловый | 10 |
После того как лицо и руки вымыты, кожу необходимо смазать специальной мазью, которая устраняет сухость и трещины (ланолиновой или цинкостеаратной № 2). По окончании работ с лакокрасочными материалами прохождение горячего душа обязательно.
12. ОСНОВНЫЕ ПРАВИЛА ПОЖАРНОЙ БЕЗОПАСНОСТИ
12.1. Бензол, ксилол, хлорбензол и другие применяемые растворители легко воспламеняются, поэтому расположение и устройство складов лакокрасочных материалов должны соответствовать действующим «Нормам и техническим условиям проектирования складских предприятий и хозяйства для хранения легковоспламеняющихся и горючих жидкостей» (НиТУ 108-56).
12.2. Помещения для производства окраски металлических и железобетонных изделий должны отвечать требованиям СНиП II-М.2-62 <*> применительно к производствам категории A — располагаться в одноэтажных зданиях, иметь несгораемые ограждающие конструкции, оконные проемы в наружных стенах, выход непосредственно наружу и т.п.
-------------------------------- <*> Глава СНиП II-М.2-62 «Производственные здания промышленных предприятий. Нормы проектирования».
12.3. Поступающие на работу по окраске конструкций лица должны проходить инструктаж о мерах пожарной безопасности и по обращению с первичными средствами пожаротушения.
12.4. Электрооборудование помещений, в которых применяются или хранятся лакокрасочные материалы, должно выполняться согласно правилам устройства электроустановок для взрывоопасных помещений.
12.5. Эксплуатация аппаратов газопламенного типа связана с взрывоопасностью, вызываемой применением горючих газов и кислорода. Поэтому особенно важно следить за техническим состоянием металлизационных аппаратов и герметичностью всех газоподводящих коммуникаций и соединений.
12.6. В зависимости от условий газопитания аппаратов (применения баллонов, газогенераторов, централизованного питания) необходимо руководствоваться специальными инструкциями для всех организаций (независимо от их ведомственной принадлежности), «Правилами техники безопасности при производстве ацетилена, кислорода и газопламенной обработке металлов» <**>.
<**> «Машиностроение», 1965.
12.7. Все металлическое оборудование окрасочных цехов, а также все металлические части зданий должны быть надежно заземлены.
Заземление должно находиться в исправном состоянии (целостность соединений, отсутствие следов коррозии в местах соединений и т.д.).
12.8. Электрометаллизационные аппараты работают под напряжением, подаваемым к ним от источника питания (трансформатор, моторгенератор или выпрямитель). Обычные меры безопасности состоят в заземлении всего находящегося под напряжением оборудования, ограждении рубильников и других открытых и находящихся под напряжением деталей. Требуется также наблюдение за состоянием источников питания и за изоляцией токоподводящего кабеля.
12.9. В помещении, где производятся работы с лакокрасочными материалами (приготовление, окраска, сушка и хранение), строго воспрещается: курить, разводить огонь, пользоваться паяльными лампами, производить электросварочные и другие работы, при которых возможно образование искр и возникновение пламени.
12.10. Для раздельного хранения обтирочных материалов: чистых и использованных, должны быть установлены металлические ящики с плотно закрывающимися крышками. По окончании работ ящики с использованными обтирочными материалами должны очищаться.
12.11. Спецодежда должна храниться в специально предназначенных для этой цели помещениях. Промасленная спецодежда должна храниться только в развешанном виде. В карманах спецодежды воспрещается оставлять промасленные тряпки и обтирочные концы.
Оставлять спецодежду после работы у рабочих мест не допускается.
12.12. Порожняя тара из-под растворителей и лакокрасочных материалов должна немедленно удаляться из рабочего помещения и храниться на специальных площадках.
12.13 При работе с битумными мастиками необходимо соблюдать дополнительные правила пожарной безопасности:
пролитая расплавленная битумная мастика должна быть засыпана песком и убрана, при установке котлов для приготовления мастики должна быть обеспечена их устойчивость, котел для разогрева материалов должен быть установлен не ближе 50 м от возгораемых деревянных сооружений, запрещается производить варку битумных мастик при температуре выше 180 — 200 °C во избежание перегрева массы. Примечание. Перегрев всей массы можно заметить по появлению на поверхности зеленовато-желтого дымка. При этом необходимо немедленно уменьшить огонь и устранить перегрев.
12.14. Помещения окрасочных цехов, краскозаготовительные отделения и склады, в которых хранятся лакокрасочные материалы, должны быть для целей пожаротушения обеспечены пенным или углекислотными огнетушителями (1 огнетушитель на каждые 50 м2), асбестовыми одеялами и ящиками с песком.
12.15. В помещениях для производства окрасочных работ должны быть на видных местах вывешены инструкции по противопожарному режиму и обязанности обслуживающего персонала по обеспечению пожарной безопасности, включая и действия в случае возникновения пожара.
Приложение 1
ВИДЫ И ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ОБОРУДОВАНИЯ, ПРИМЕНЯЕМОГО ПРИ ПРОИЗВОДСТВЕ АНТИКОРРОЗИОННЫХ РАБОТ
Таблица 1
Оборудование для очистки поверхностей перед нанесением покрытий
Таблица 2
Пневматические молотки для отбивки ржавчины и окалины и очистки бетонных поверхностей
Таблица 3
Пневматический вибрационный инструмент с ротационным двигателем для удаления ржавчины и окалины
Таблица 4
Электрические шлифовальные машины для удаления ржавчины и окалины
Таблица 5
Оборудование для приготовления и транспортирования лакокрасочных материалов
200
Таблица 6
Оборудование для нанесения лакокрасочных материалов
Таблица 7
Оборудование вспомогательной механизации при производстве антикоррозионных работ <*>
<*> См. также «Альбом рабочих чертежей лесов, подмостей, люлек, вышек, лестниц и стремянок, применяемых при строительно-монтажных работах», ЦНИИОМТП, 1969.
11,56
Приложение 2
ПРИМЕР РАСЧЕТА ЭКОНОМИЧЕСКИ ЭФФЕКТИВНОГО ВАРИАНТА АНТИКОРРОЗИОННОЙ ЗАЩИТЫ СТАЛЬНЫХ ФЕРМ ЛАКОКРАСОЧНЫМИ МАТЕРИАЛАМИ
Для защиты от коррозии стальных решетчатых стропильных ферм пролетом 24 м в цехе фильтрации калийного производства, характеризуемого содержанием хлористого калия 0,002 мг/л и относительной влажностью воздуха 70%, приняты следующие два варианта защиты:
вариант 1 — грунт — грунтовка ХС-010 в два слоя и покрытие — эмаль ХС-710 в шесть слоев со сроком службы четыре года;
вариант 2 — грунт — шпатлевка Э-4020 в один слой и покрытие — эмаль ЭП-773 в три слоя со сроком службы шесть лет.
Расчет наиболее эффективного варианта производится в соответствии с «Руководством по определению экономической эффективности антикоррозионной защиты строительных конструкций промышленных зданий и сооружений» (Стройиздат, 1969).
Здание цеха с металлическим каркасом с заполнением каркаса каменными материалами имеет нормативный срок службы Tс = 100 лет (см. п. 1 прил T_{\text{кр}_{1}} = 20\text{лет} ожен T_{\text{кр}_{2}} = 25\text{лет} ия 1 Руководства).
По данным натурных обследований применение более стойких эпоксидных покрытий позволяет увеличить межремонтный срок службы стальных ферм с до .
Расчет стоимости стальных ферм «в деле» приведен в табл. 1, а стоимость антикоррозионной защиты по сравниваемым вариантам лакокрасочных покрытий приведена в табл. 2. Расчет удельных капитальных вложений на производство лакокрасочных материалов по сравниваемым вариантам дан в табл. 3.
Таблица 1
Расчет стоимости 1 т металлических ферм «в деле» пролетом 24 м (без защиты от коррозии)
Таблица 2
Расчет стоимости антикоррозионной защиты 1 т стальных ферм лакокрасочными покрытиями
Таблица 3
Расчет удельных капитальных вложений в производство лакокрасочных материалов (сопряженные отрасли) для защиты стальных ферм от коррозии
ОПРЕДЕЛЕНИЕ ПРИВЕДЕННЫХ ЗАТРАТ, ОСУЩЕСТВЛЯЕМЫХ ДО НАЧАЛА ЭКСПЛУАТАЦИИ ЦЕХА
Приведенные затраты на возведение ферм, защищаемых от коррозии, определяем по формуле (5) Руководства:
Пд = Сд + EнФ.
Ввиду того, что в сопоставляемых вариантах монтаж стальных конструкций и нанесение лакокрасочных покрытий производится одними и теми же машинами и инструментом, в расчете учитываем только стоимость ферм «в деле», т.е., пользуясь данными табл. 1 и 2, соответственно имеем: вариант 1
\text{П}_{\text{д}_{1}} = \text{С}_{\text{д}_{1}} = 254,89 + 59,39 = 314,28\text{руб}.;
вариант 2
\text{П}_{\text{д}_{2}} = \text{С}_{\text{д}_{2}} = 254,89 + 75,67 = 330,56\text{руб}.
Приведенные затраты в сопряженные отрасли, поставляющие строительству лакокрасочные материалы, определены по формуле (6) Руководства:
Пм(с) = EнKпрP.
Как видно из табл. 3, приведенные затраты в сопряженные отрасли соответственно равны:
\text{П}_{\text{м}(\text{с})_{1}} = 2,06\text{руб}.;
\text{П}_{\text{м}(\text{с})_{2}} = 2,07\text{руб}.
Общие затраты, осуществляемые по сравниваемым вариантам до начала эксплуатации, суммируются и приводятся к началу первого года эксплуатации строящегося цеха по формуле (4) Руководства:
\text{П}_{\text{н}} = [\text{П}_{\text{д}} + \sum_{1}^{n} \text{П}_{\text{м}(\text{с})}]\alpha_{t}:
вариант 1
\text{П}_{\text{н}_{1}} = (314,28 + 2,06)1,26 = 398,59\text{руб}.;
вариант 2
\text{П}_{\text{н}_{2}} = (330,56 + 2,07)1,26 = 419,11\text{руб}.,
\alpha_{t} = 1,26 где берем по дополнению 1 к приложению 2 Руководства для t = 3 года (согласно табл. 13 главы СНиП III-А.3-66, стр. 27).
ОПРЕДЕЛЕНИЕ ПРИВЕДЕННЫХ ЗАТРАТ, ОСУЩЕСТВЛЯЕМЫХ В ПРОЦЕССЕ ЭКСПЛУАТАЦИИ ЦЕХА
Текущие эксплуатационные затраты определяем по формуле (8) Руководства:
\text{С}_{\text{э}} = \text{С}_{\text{к}.\text{р}}\mu_{\text{к}.\text{р}} + \text{С}_{\text{т}.\text{р}}\mu_{\text{т}.\text{р}} + \text{С}_{\text{з}.\text{к}}\mu_{\text{з}.\text{к}} + \text{С}_{\text{п}}\mu_{\text{п}}.
а) Стоимость капитальных ремонтов Ск.р, осуществляемых за срок эксплуатации цеха (срок сравнения) Tс = 100 лет, с учетом коэффициента равна: вариант 1
\text{С}_{\text{к}.\text{р}_{1}} = \text{С}_{\text{д}_{1}} = 254,89 + 59,39 = 314,28\text{руб}.;
\gamma = \frac{\text{Т}_{\text{с}}}{\text{Т}_{\text{к}.\text{р}}} = \frac{100}{20} = 5.
\mu_{\text{к}.\text{р}} = 0,274 \gamma = 5 По табл. 3 дополнения 1 к приложению 4 Руководства для Tс = 100 лет и коэффициент , тогда:
\text{С}_{\text{к}.\text{р}}\mu_{\text{к}.\text{р}} = 314,28 \cdot 0,274 = 86,12\text{руб}.;
вариант 2
\text{С}_{\text{к}.\text{р}_{2}} = \text{С}_{\text{д}_{2}} = 254,89 + 75,67 = 330,56\text{руб}.;
\mu_{\text{к}.\text{р}} = 0,171 \gamma = 4 По табл. 3 дополнения 1 к приложению 4 Руководства для Tс = 100 лет и коэффициент ;
\text{С}_{\text{к}.\text{р}}\mu_{\text{к}.\text{р}} = 330,56 \cdot 0,171 = 56,53\text{руб}.
б) Стоимость восстановления защитных антикоррозионных покрытий, осуществляемых за время эксплуатации цеха Tс = 100 лет: вариант 1
Сз.к = 59,39·1,25 = 74,24 руб.,
где 1,25 — коэффициент, учитывающий работу по предварительной очистке ферм от старого покрытия при его восстановлении;
\mu_{\text{з}.\text{к}} = 2,774 \gamma = 25 По табл. 3 дополнения 1 к приложению 4 для Tс = 100 лет и имеем , тогда:
\text{С}_{\text{з}.\text{к}}\mu_{\text{з}.\text{к}} = 74,24 \cdot 2,774 = 205,94\text{руб}.;
вариант 2
Сз.к = 75,64·1,25 = 94,59 руб.;
\gamma = \frac{100}{6} = 16,7.
\mu_{\text{з}.\text{к}} = 1,713 \gamma = 16,7 По табл. 3 дополнения 1 к приложению 4 для Tс = 100 лет и имеем , тогда:
\text{С}_{\text{з}.\text{к}}\mu_{\text{з}.\text{к}} = 94,59 \cdot 1,713 = 162,03\text{руб}.
в) Стоимость текущих ремонтов Ст.р, осуществляемых за срок эксплуатации цеха (Tс = 100 лет), с учетом коэффициента определяем по формуле (10) Руководства:
\text{С}_{\text{т}.\text{р}} = 0,35 \frac{(\text{С}_{\text{д}} - \text{С}_{\text{з}.\text{к}})}{\text{Т}_{\text{к}.\text{р}}} ;
вариант 1
\text{С}_{\text{т}.\text{р}} = 0,35 \frac{(314,28 - 74,24)}{20} = 4,21\text{руб}.
\mu_{\text{т}.\text{р}} = 12,475 По табл. 1 дополнения 1 к приложению 4 для Tс = 100 лет :
\text{С}_{\text{т}.\text{р}}\mu_{\text{т}.\text{р}} = 4,21 \cdot 12,475 = 52,52\text{руб}.;
вариант 2
\text{С}_{\text{т}.\text{р}} = 0,35 \frac{(330,56 - 94,59)}{25} = 3,30\text{руб}.
\mu_{\text{т}.\text{р}} = 12,475 По табл. 1 дополнения 1 к приложению 4 для Tс = 100 лет , тогда:
\text{С}_{\text{т}.\text{р}}\mu_{\text{т}.\text{р}} = 3,30 \cdot 12,475 = 41,17\text{руб}.
Суммарные текущие эксплуатационные затраты (Сэ) по сравниваемым вариантам составляют: вариант 1
\text{С}_{\text{э}_{1}} = 86,12 + 205,94 + 52,52 = 344,58\text{руб}.;
вариант 2
\text{С}_{\text{э}_{2}} = 56,53 + 162,03 + 41,17 = 259,73\text{руб}.
ОПРЕДЕЛЕНИЕ ОБЩИХ ПРИВЕДЕННЫХ ЗАТРАТ ПО СРАВНИВАЕМЫМ ВАРИАНТАМ
Вариант 1
\text{П}_{1} = \text{П}_{\text{н}_{1}} + K_{\text{э}_{1}} + \text{С}_{\text{э}_{1}} = 398,59 + 344,58 = 743,17\text{руб}.
Вариант 2
\text{П}_{2} = \text{П}_{\text{н}_{2}} + K_{\text{э}_{2}} + \text{С}_{\text{э}_{2}} = 419,11 + 259,73 = 678,84\text{руб}.
Стоимость основных производственных фондов (Kэ), занятых при производстве ремонтных работ, по сравниваемым вариантам не отличается и поэтому не учитывается.
ОПРЕДЕЛЕНИЕ СУММАРНОГО ЭКОНОМИЧЕСКОГО ЭФФЕКТА
Суммарный экономический эффект на 1 т защищаемых от коррозии стальных ферм составит:
Э = П1 - П2 = 743,17 — 678,84 = 64,33 руб.,
или на 1 м2 защищаемой поверхности ферм 64,33:27 = 2,38 руб. бульшую Таким образом, эпоксидное лакокрасочное покрытие в данном случае экономичнее покрытий на основе перхлорвиниловых смол, несмотря на первоначальную стоимость.
Приложение 3
ИСХОДНЫЕ ДАННЫЕ И РЕЗУЛЬТАТЫ РАСЧЕТА ЭКОНОМИЧЕСКОЙ ЭФФЕКТИВНОСТИ ЗАЩИТЫ МЕТАЛЛОКОНСТРУКЦИЙ ХИМИЧЕСКИ СТОЙКИМИ ЛАКОКРАСОЧНЫМИ ПОКРЫТИЯМИ С ПРЕДВАРИТЕЛЬНОЙ ОЧИСТКОЙ ПОВЕРХНОСТИ
Примечания: 1. Расчет проведен в соответствии с «Руководством по определению экономической эффективности антикоррозионной защиты строительных конструкций промышленных зданий и сооружений». Стройиздат. 1969.
2. Экономический эффект подсчитан для металлических ферм промышленных зданий. По исходному уровню лакокрасочное покрытие наносится без предварительной очистки металлической поверхности. По предлагаемому варианту рекомендуется предварительная очистка поверхностей ферм.
3. Капитальные вложения в сопряженные отрасли не учитывались, так как для покрытий в обоих вариантах приняты одни и те же материалы.
Приложение 4
ОРИЕНТИРОВОЧНЫЙ РАСХОД И СТОИМОСТЬ ЛАКОКРАСОЧНЫХ МАТЕРИАЛОВ И ПОКРЫТИЙ
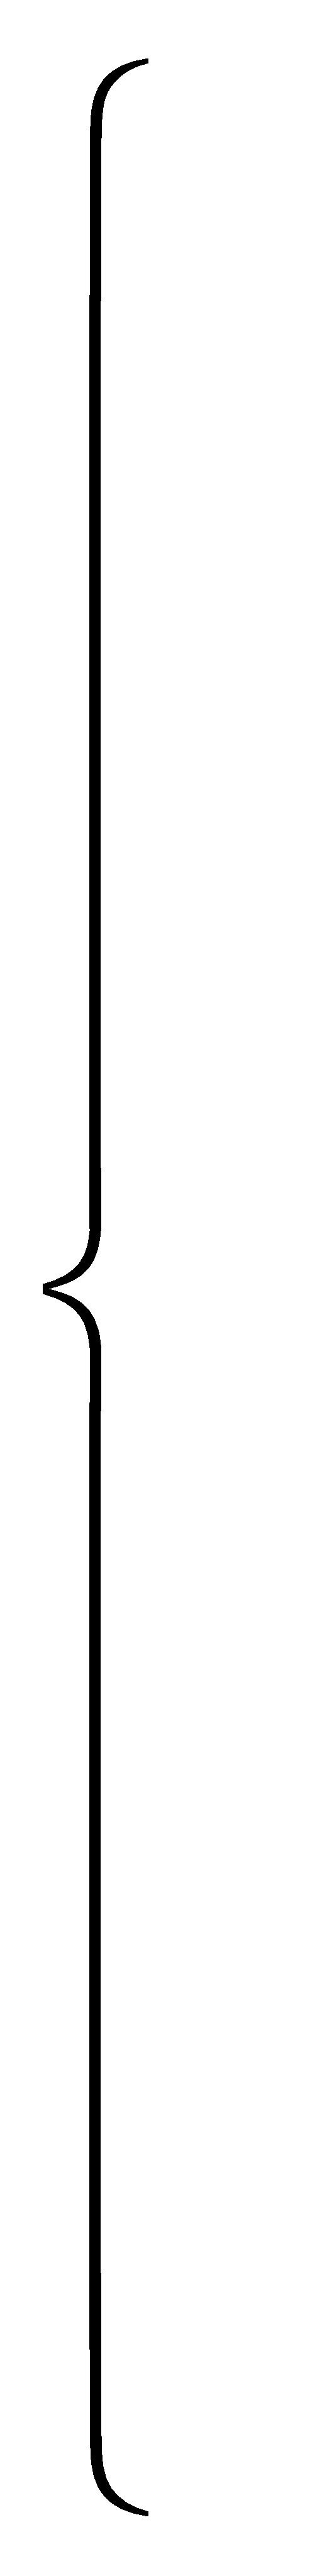 ГОСТ 6465-63
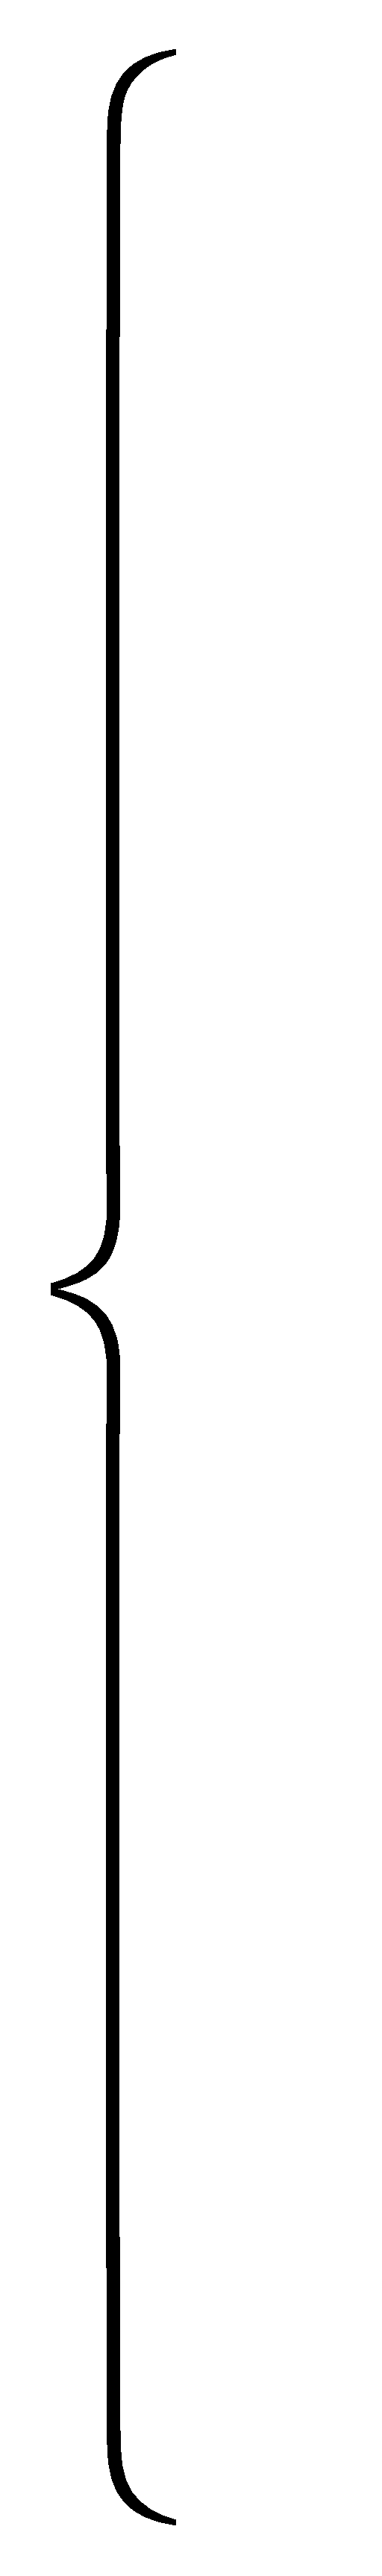 ГОСТ 926-63
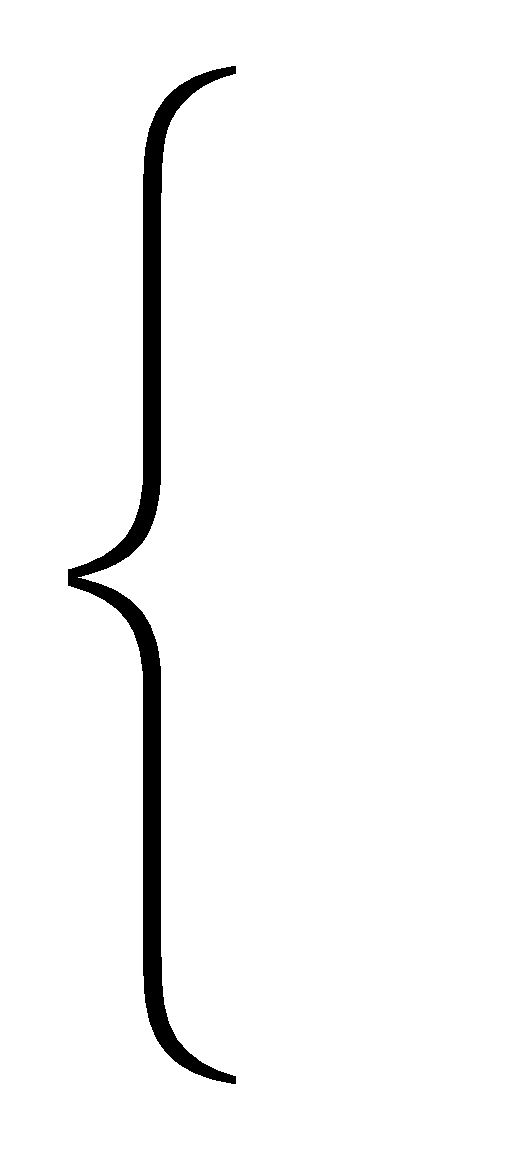 ГОСТ 6631-65 с изм. 1
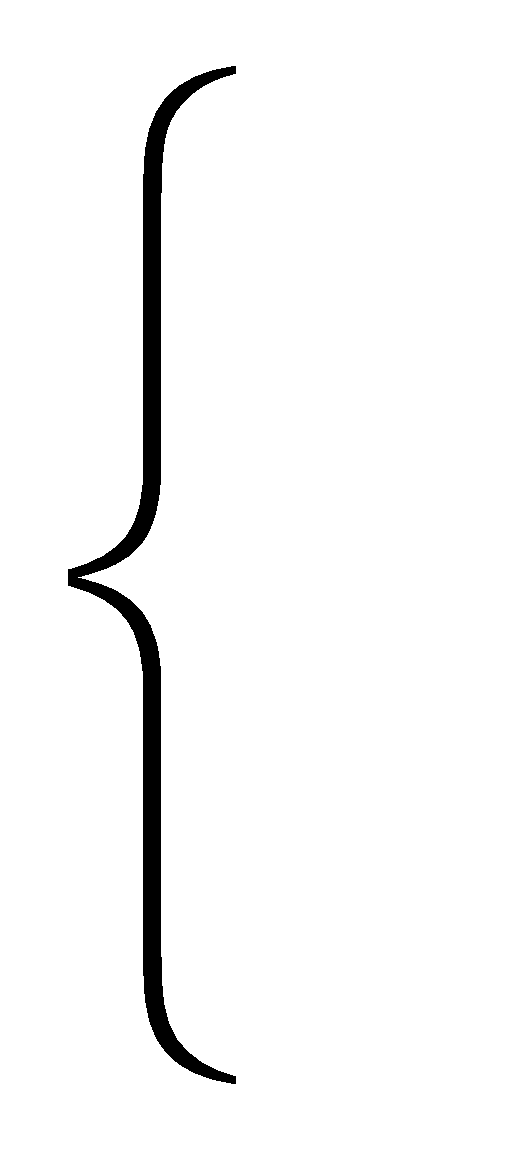 То же
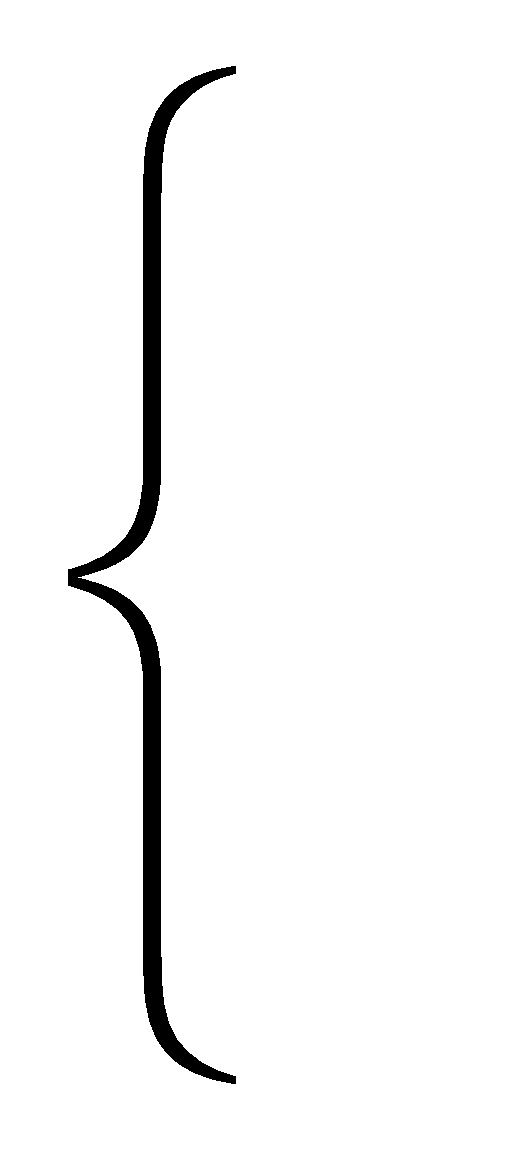 МРТУ 6-10-705-67
 МРТУ 6-10-962-70
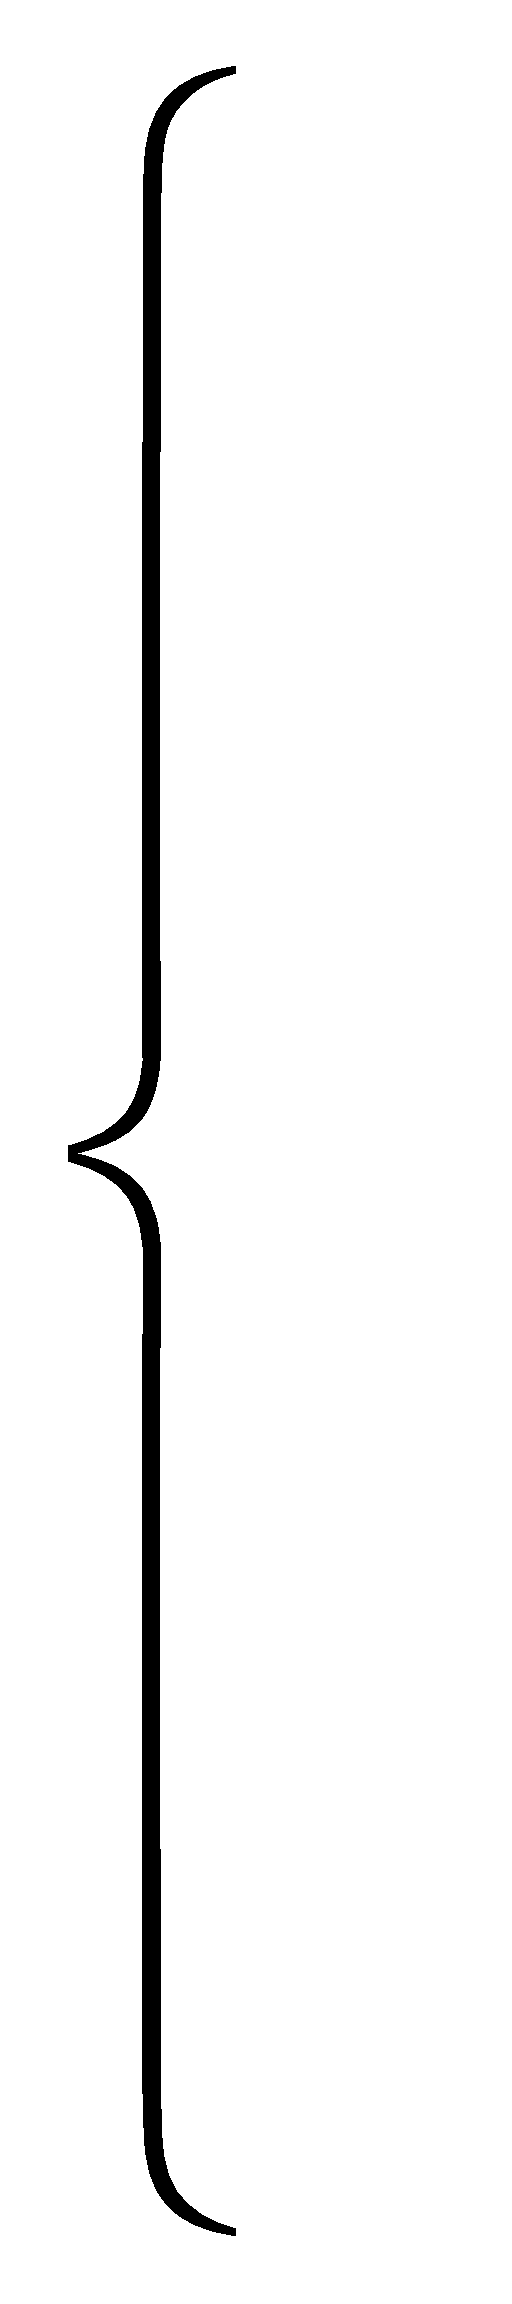 МРТУ 6-10-794-69
 МРТУ 6-10-852-69
 ГОСТ 9640-61
 МРТУ 6-10-599-66
 МРТУ 6-10-709-67
 То же
 12,50
 ГОСТ 1031-53
 ГОСТ 695-67
 ГОСТ 8292-57
Нитроцеллюлозные лаки и эмали общего и специального назначения, нитроглифталевые лаки и эмали, эпоксидные и нитроэпоксидные эмали, мочевино-меламино-формальдегидные эмали, «молотковые эмали»
Нитроцеллюлозные эмали для легковых автомобилей, эмали на смеси растворов бутилметакрилатной и меламино-формальдегидных смол
Нитроцеллюлозные лаки и эмали общего и специального назначения, нитроэпоксидные эмали, эмали и лаки на бутилметакрилатной смоле
Нитроглифталевые эмали при нанесении их кистью
Нитроцеллюлозные эмали для легковых автомобилей при нанесении кистью для поправки небольших участков
Синтетические эмали для легковых автомобилей
Перхлорвиниловые лаки и эмали специального назначения. Эмали на смеси бутилметакрилатной и меламино-формальдегидной смол
Пентафталевые эмали для наружных покрытий
Лаки, эмали и грунты на перхлорвиниловой смоле и на сополимере хлорвинила и винилиденхлорида
Лаки и эмали на перхлорвиниловой смоле и лаки и эмали на бутилметакрилатной смоле, полистирольные эмали
Лаки на основе смеси растворов меламино-формальдегидной и резиновой смол и поливинилбутираля
ТУ КУ 248-55, доп. № 1 от 11/II 1963 г.
Лак на основе крезолформальдегидной смолы и поливинилбутираля
Эмаль на смеси крезолформальдегидной и поливинилбутиральной смол (60Т)
Сольвент каменноугольный технический марки А, Б, В
- Лакокрасочные материалы на глифталевых, пентафталевых и 100%-ных смолах, на масляной, масляно-смоляной, битумной и битумно-масляной основе, меламино-мочевино-фенол-формальдегидные лаки и эмали, алкидно-стирольные эмали (ЭС-41, ЭС-42) и лак (МС-25), эмаль на нитрильном каучуке (N 55), водоэмульсионные эмали (СЭМ; 151, 152 и др.), этинолевые краски и перхлорвиниловые фасадные краски.
Кроме того, при необходимости нанесения кистью для доведения до малярной консистенции перхлорвиниловых эмалей и лаков марки ПХВ и ХС и лакокрасочных материалов на сополимере хлорвинила и винилиденхлорида
Ксилол чистый каменноугольный марки А, Б
Лакокрасочные материалы на глифталевых, пентафталевых и 100%-ных смолах, на масляной, масляно-смоляной, битумной и битумно-масляной основе, алкидно-стирольные эмали (ЭС-41, ЭС-42) и лак (МС-25), меламино-формальдегидно-глифталевые эмали (молотковые ПЭ-29), меламино-алкидные лаки (МЛ-21 и др.), крезоломасляный лак (9-627), этинолевые краски, жаростойкие кремнийорганические (лак ФГ-9) и эмаль (КО-81), перхлорвиниловые фасадные краски, водоэмульсионные эмали (СЭМ, 151, 152 и др.)
Ксилол нефтяной технический ГОСТ 9410-71
Толуол технический чистый каменноугольный ГОСТ 9880-61
Жаростойкие кремнийорганические лаки (ФГ-9, ЭФ-1, ЭФ-3, ЭФ-5, 54, К-44) и эмали (КО-81, КО-174)
Лакокрасочные материалы на глифталевых, пентафталевых и 100%-ных смолах, на масляной, масляно-смоляной, битумной и битумно-масляной основе, полидивинилацетиленовые (этинолевые) краски, водоэмульсионные эмали (СЭМ, 151, 152 и др.)
Эмали марки «Муар» и эмали на масляной и масляно-смоляной основе
Бензин-растворитель для лакокрасочной промышленности (уайт-спирит) ГОСТ 3134-52
Лакокрасочные материалы на масляной и масляно-смоляной, битумной и битумно-масляной основе, полидивинилацетиленовые (этинолевые) краски. В смеси 1:1 с ксилолом, сольвентом или скипидаром для лакокрасочных материалов на глифталевой, пентафталевой основе и 100%-ных смолах.
В смеси 1:1 с ксилолом для жаростойкого кремнийорганического лака КО-815
Ацетон технический марки А, Б ГОСТ 2768-69
Эпоксидные шпатлевки (Э-4020, Э-4022) и в смеси с этиловым спиртом (реактив) 1:1 — фуриловые лаки (ФЛ-1, ФЛ-4) 280
Циклогексанон (ректификат) МРТУ 6-03-201-67
Лакокрасочные материалы на основе полиуретановых смол
Вода
Эмульсионные поливинилацетатные краски ВА и бутадиенстирольные краски КЧ
Приложение 6
(Форма 1)
КОНТРОЛЬ ЛАКОКРАСОЧНЫХ МАТЕРИАЛОВ, ИСПОЛЬЗУЕМЫХ ДЛЯ ЗАЩИТНЫХ ПОКРЫТИЙ
Приложение 7
(Форма 2)
КОНТРОЛЬ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА НАНЕСЕНИЯ ПОКРЫТИЯ НА ЗАЩИЩАЕМУЮ ПОВЕРХНОСТЬ
Приложение 8
(Форма 3)
КОНТРОЛЬ СВОЙСТВ ПОКРЫТИЙ И ДОЛГОВЕЧНОСТИ ЗАЩИЩАЕМОЙ КОНСТРУКЦИИ
Примечания: 1. Форма 3 заполняется в соответствии с данными, полученными в период нанесения покрытий на конструкцию (из лабораторного журнала) и с данными актов осмотра. Последние должны производиться не менее 2 раз в год (через каждые 6 месяцев).
2. Результаты обследования по форме 3 должны периодически высылаться в ЦЛК НИИЖБ (головная организация) с целью накопления опытных данных и выпуска нового усовершенствованного документа по защите полимерными покрытиями конструкций по адресу: Москва, 109389, 2-я Институтская, д. 6.