---
title: "\"Рекомендации по технологии вибропротяжного формования железобетонных изделий\""
issuer: "Государственный комитет СССР по делам строительства"
status: действует
canonical: "https://bukva.ai/docs/rekomendatsii-po-tehnologii-vibroprotyazhnogo"
---
## "Рекомендации по технологии вибропротяжного формования железобетонных изделий"
# "Рекомендации по технологии вибропротяжного формования железобетонных изделий"
(утв. НИИЖБ Госстроя СССР 10.08.1982)
Утверждены
директором НИИЖБ
10 августа 1982 года
## РЕКОМЕНДАЦИИ ПО ТЕХНОЛОГИИ ВИБРОПРОТЯЖНОГО ФОРМОВАНИЯ ЖЕЛЕЗОБЕТОННЫХ ИЗДЕЛИЙ
Печатаются по решению секции заводской технологии бетона и железобетона НТС НИИЖБ от 28 октября 1982 г.
Рекомендации содержат основные положения по технологии формования железобетонных изделий с помощью различных вибропротяжных устройств, а также примеры расчета, параметров оборудования и технологических режимов.
Предназначены для инженерно-технических работников предприятий сборного железобетона научно-исследовательских и проектных организаций.
Ил. 8.
### ПРЕДИСЛОВИЕ
Настоящие Рекомендации составлены в развитие "[Руководства](https://bukva.ai/docs/rukovodstvo-po-tehnologii-formovaniya) по технологии формования железобетонных изделий" (М., 1977) применительно к технологии вибропротяжного формования с учетом новых результатов исследований, передового производственного опыта, а также результатов работы некоторых проектно-конструкторских и научно-исследовательских организаций.
Технико-экономическая эффективность вибропротяжной технологии обусловлена высокой производительностью труда за счет полной механизации всех производственных процессов, возможностью снижения металло- и энергоемкости изделий, а также получения экономии цемента за счет использования более жестких смесей.
Рекомендации разработаны НИИЖБ Госстроя СССР (д-р техн. наук И.Ф. Руденко, кандидаты техн. наук Е.З. Аксельрод, С.А. Селиванова, Л.П. Зотова, В.Н. Кузин) при участии ВНИИЖелезобетона Минстройматериалов СССР (канд. техн. наук Д.Ф. Толорая) и института "Гипростроммаш" Минстройдормаша СССР (канд. техн. наук В.А. Ли, инж. О.М. Рыжов).
Все замечания и предложения по содержанию Рекомендаций просим направлять в НИИЖБ по адресу: 109389, Москва, 2-я Институтская ул., д. 6.
Дирекция НИИЖБ
### 1. ОСНОВНЫЕ ПОЛОЖЕНИЯ
1.1. Настоящие Рекомендации распространяются на вибропротяжную технологию формования сборных железобетонных конструкций и изделий из тяжелых и легких бетонов.
1.2. Вибропротяжная технология является одним из методов поверхностного формования изделий и предусматривает использование различных видов вибропротяжных устройств (см. [гл. 3](#p100038) настоящих Рекомендаций), конструкция которых позволяет производить укладку, уплотнение, формообразование, а в отдельных случаях и заглаживание поверхностей изделия.
1.3. Настоящие Рекомендации следует учитывать при производстве формовочных работ и расчетах технологических процессов формования, а также при проектировании форм и оснастки формовочного оборудования
1.4. Вибропротяжную технологию можно применять для горизонтального, вертикального или наклонного формования при условии, что изделие не имеет элементов, выступающих над поверхностью, примыкающей к рабочему органу, в том числе монтажных петель, закладных деталей и т.п.
### 2. БЕТОННЫЕ СМЕСИ, АРМАТУРНЫЕ КАРКАСЫ И ФОРМЫ
2.1. Бетонная смесь и входящие в ее состав компоненты должны удовлетворять требованиям ГОСТ на материалы для соответствующих видов бетона на тяжелых и легких заполнителях.
2.2. Основным параметром при назначении состава смеси является водоцементное отношение и удобоукладываемость (ГОСТ 10181-81) - жесткость (Ж, с) или осадки конуса (ОК, см).
2.3. Водоцементное отношение назначается из условия обеспечения заданной прочности бетона при отклонении до +/- 5%.
2.4. Удобоукладываемость бетонной смеси следует назначать с учетом момента ее использования в деле и исходя из условия обеспечения заданного качества в диапазоне жесткости Ж = 8 - 25 с, а для густоармированных конструкций сечением до 20 мм - от ОК = 3 см до Ж = 10 с при отклонениях: по жесткости до -20%, по осадке конуса до +30%.
2.5. Бетонная смесь, поступающая на пост формования, должна обладать требуемой удобоукладываемостью, сохранять исходную однородность и температуру не ниже t = 5 °C.
2.6. Арматурные элементы и закладные детали должны соответствовать рабочим чертежам изделий, а максимально укрупненные сетки и каркасы - отвечать требованиям ГОСТ 10922-75, [СН-393-78](https://bukva.ai/docs/sn-stroitelnye-normy-sn-393-78) и других нормативов на изготовление сварных каркасов, действующих на данном предприятии.
Примечание: Не допускается применять арматуру со следами смазки, с отслаивающейся ржавчиной, налипшим раствором и прочими загрязнениями.
2.7. Арматура с целью обеспечения ее проектного положения и заданной толщины защитного слоя бетона должна быть оснащена фиксаторами.
Во избежание возможных деформаций и смещения арматурного каркаса, а также смещения закладных деталей в направлении движения формовочного устройства, должны быть предусмотрены мероприятия по их креплению к форме.
2.8. Формы, матрицы и стенды должны соответствовать ГОСТ 18886-73, а также стандартам на формы для конкретных видов изделий и обеспечивать размеры изделия в пределах отклонений, допускаемых ГОСТ 13015-75 и рабочими чертежами на изделие.
2.9. Высота поперечных бортов формы (относительно направления движения вибропротяжного устройства) должна быть на 2 - 4 мм ниже высоты ее продольных бортов.
2.10. Высота опалубочных деталей (вкладышей, проемообразователей и т.п.), которые крепятся к поддону или бортам формы, должна быть на 5 мм ниже уровня продольных бортов.
2.11. Высоту продольных бортов формы, в том случае, если вибропротяжное устройство не соприкасается с ней в процессе формования, следует принимать: максимальную - равную минимальной толщине изделия (с учетом минусового допуска), минимальную - на 3 - 5 мм меньше.
2.12. К формам, предназначенным для изготовления изделий с последующей механизированной отделкой поверхности, предъявляются дополнительные требования:
высота поперечных бортов, а также все детали, крепящиеся к поддону или бортам форм, должны быть на 2 - 4 мм меньше высоты продольных бортов;
для защиты верхней поверхности борта, по которому перемещается рабочий орган отделочного устройства, от износа должны быть предусмотрены металлические полосы толщиной 8 мм и шириной не менее 40 мм.
2.13. Формы на пост формования должны поступать в готовом виде, т.е. должны быть тщательно очищены и сказаны, а также оснащены со гласно рабочим чертежам соответствующими закладными деталями и надежно закрепленным в проектном положении арматурным каркасам.
2.14. Стенды и матрицы, предназначенные для изготовления пространственных конструкций, должны обладать достаточной массой и жесткостью либо, во избежание передачи вибрации на свежеотформованную часть изделия и оплывание смеси, их следует выполнять из отдельных виброизолированных секций.
2.15. Прежде, чем приступить к формованию, особое внимание следует обратить на надежность крепления закладных деталей, распределительных коробок и трубок электропроводки с целью исключения их смещения в процессе формования. При этом способы крепления деталей, а также операция по их установке, фиксации и освобождению должны выполняться с минимальными затратами труда и времени.
### 3. ПРИНЦИПИАЛЬНЫЕ СХЕМЫ ВИБРОПРОТЯЖНЫХ УСТРОЙСТВ
#### 3.1 Выбор схемы вибропротяжного устройства зависит от:
технологии и положения изделия при формовании (горизонтальное, вертикальное или наклонное);
формы изделий (плоские, пространственные или объемные, в том числе трубчатые).
3.2. Вибропротяжное устройство может быть выполнено стационарным, когда относительно него в процессе формования перемещаются формы, или в виде самоходного агрегата, перемещающегося относительно неподвижных форм или вдоль стенда.
3.3. В состав вибропротяжных устройств, предназначенных для горизонтального формования плоских или ребристых изделий, как правило, входит [(рис. 1)](#p100048):
вибронасадок, который, в свою очередь, состоит из приемного бункера, вплотную примыкающей к нему (или составляющей с ним одно целое) виброформующей плиты и затвора;
стабилизатор или заглаживающие брусья, вплотную примыкающие к задней кромке виброформующей плиты;
бункер-питатель.
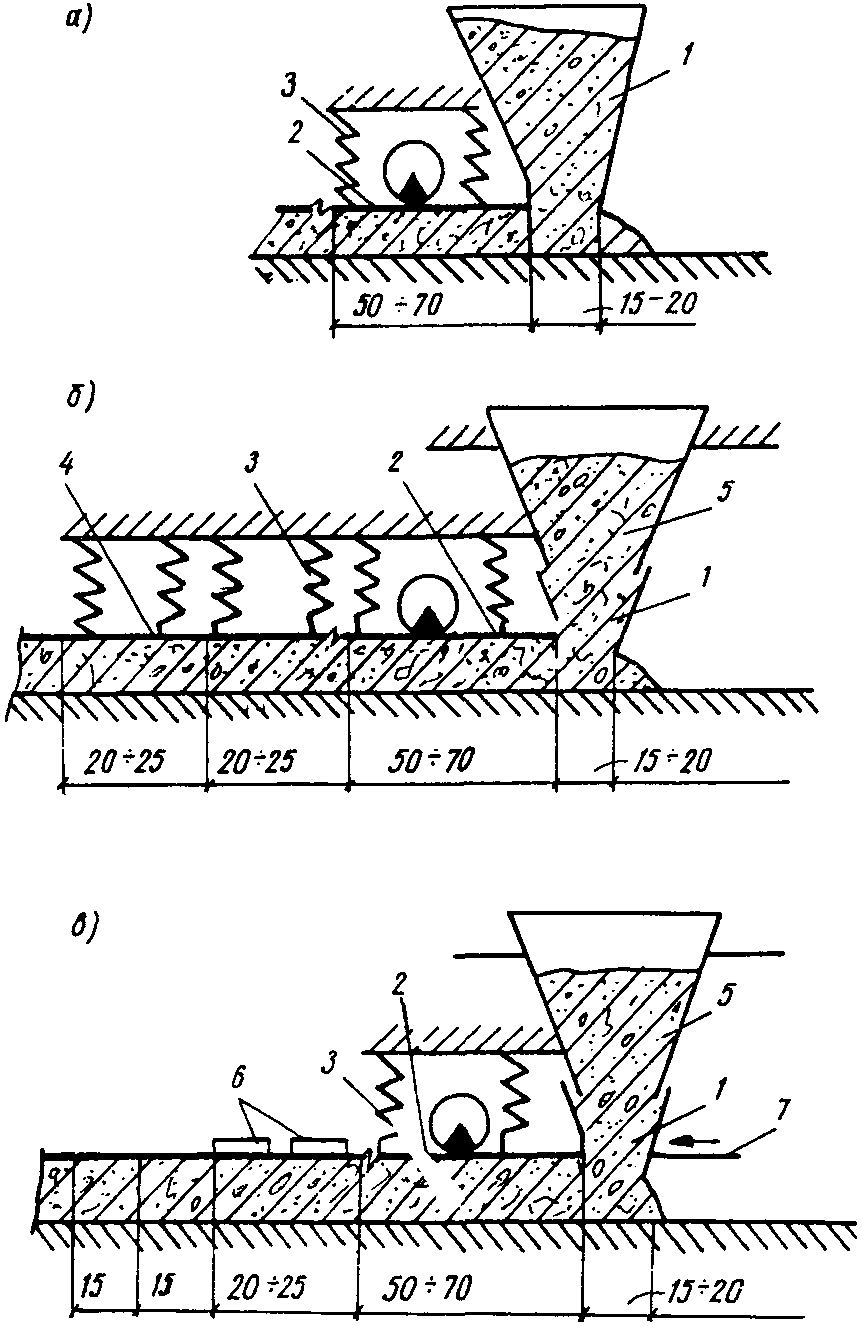
Рис. 1. Схемы вибропротяжных устройств
а - без стабилизатора; б - со стабилизатором;
в - с заглаживающими устройствами
1 - вибробункер; 2 - виброформующая плита;
3 - пружины; 4 - стабилизатор; 5 - бункер-питатель;
6 - заглаживающие устройства; 7 - шибер
3.4. Вибронасадок предназначен для приема поступающей из бункера-питателя смеси, ее предварительного уплотнения в вибробункере, распределения и затем окончательного уплотнения в изделии, под виброформующей плитой.
Вибронасадок может быть подвешен на упругих опорах, фиксирующих его положение относительно верхней поверхности формуемого изделия и исключающих передачу вибрации на раму машины, либо может опираться непосредственно на верхнюю поверхность бортов формы. Первая схема более предпочтительна, поскольку позволяет исключить виброударную нагрузку на борта формы и обеспечивает меньший уровень шума.
3.5. Виброформующая плита, предназначена для окончательного уплотнения смеси, должна быть равна ширине изделия и может быть выполнена: для случая использования вибровала с вынесенным электродвигателем - сплошной, для случая использования встроенного электродвигателя - сборной, т.е. состоящей из отдельных секций, каждая из которых крепится к раме с помощью индивидуальных упругих (резиновых) опор, а между секциями устанавливаются упругие герметизирующие прокладки.
Если виброформующая плита и вибробункер выполнены раздельными, между ними, для предотвращения выдавливания бетонной смеси, устанавливается герметизирующая прокладка.
3.6. Стабилизатор представляет собой виброизолированную, подвешенную на упругих опорах к раме машины опалубку, и предназначен для ограничения верхней поверхности изделия и предохранения разжиженной смеси от выдавливания в зоне, расположенной непосредственно у задней кромки виброформующей плиты, т.е. для калибровки изделия по высоте.
Для полного исключения вибрации смеси в зоне, примыкающей к выходной части стабилизатора, его рекомендуется выполнять из двух последовательных установленных секций.
В отдельных случаях роль стабилизатора могут выполнять два установленных друг за другом и вплотную к виброформующей плите заглаживающих бруса, совершающих поперечные возвратно-поступательные движения относительно формы.
3.7. Бункер-питатель обеспечивает подачу смеси в вибробункер и наличие в нем заданного подпора. В том случае, если в конструкции вибробункера не предусмотрено специальное устройство для распределения смеси, питатель, независимо от своего типа (ленточный, барабанный и т.д.), должен обеспечить подачу смеси по всей ширине вибробункера.
3.8. Конструктивная схема вибропротяжных устройств для горизонтального формования пространственных конструкций в целом аналогична схеме, описание которой приведено в [п. 3.3](#p100043) настоящий Рекомендаций, но имеет некоторые отличия:
при изготовлении изделий и конструкций с криволинейной по длине поверхностью (например, панелей-оболочек), для перемещения вибропротяжного устройства должно быть предусмотрено приспособление, повторяющее форму поверхности формуемого изделия;
при формовании пространственных конструкций с криволинейным поперечным сечением (складчатые покрытия, лотки оросительных систем и т.д.), форма виброформующей плиты и стабилизатора должны соответствовать форме сечения конструкции (рис. 2).
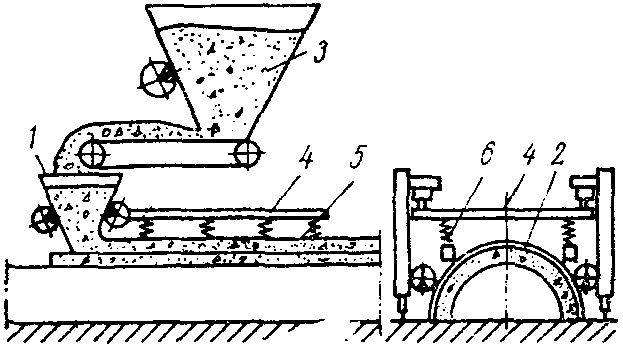
Рис. 2. Схема вибропротяжного устройства для горизонтального
формования пространственных конструкций
1 - вибробункер; 2 - формующая поверхность;
3 - бункер-питатель; 4 - рама;
5 - стабилизатор-опалубка; 6 - пружины
3.9. Для вертикального формования плоских и объемных элементов, используются, как правило, подвижные щиты, позволяющие осуществлять одно- и двухстороннее уплотнение (рис. 3 и [4](#p100070)).
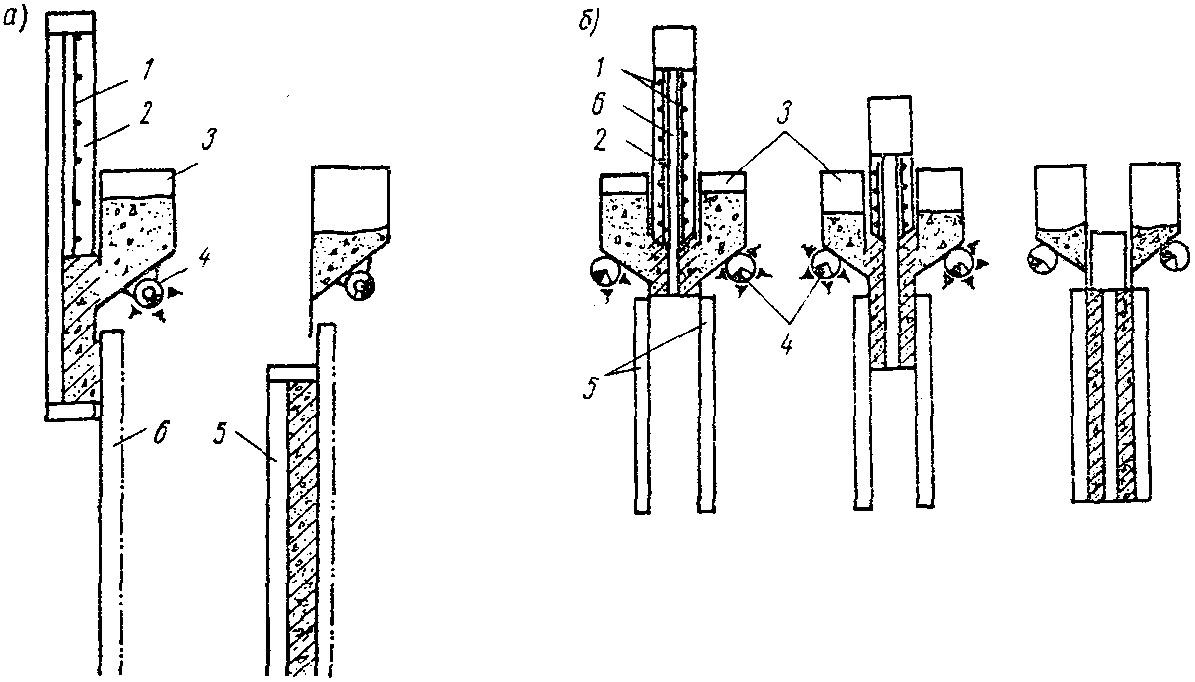
Рис. 3. Схема двустороннего (а) и одностороннего (б)
формования плоских изделий с помощью подвижных щитов
1 - арматура; 2 - бортоснастка; 3 - вибробункер;
4 - вибровозбудитель; 5 - щит; 6 - форма
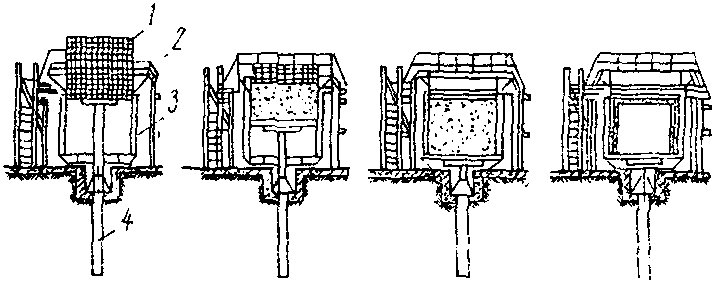
Рис. 4. Схема формования объемных блоков
1 - сердечник с арматурой, 2 - вибробункер;
3 - наружная оснастка; 4 - подъемник
### 4. ТЕХНОЛОГИЯ ФОРМОВАНИЯ
4.1. Бетонная смесь, поступающая на пост формования, должна отвечать требованиям, перечисленным в [пп. 2.1](#p100019) - [2.5](#p100023) настоящих Рекомендаций.
4.2. Подвижность или жесткость смеси следует назначать с учетом параметров формовочного оборудования, толщины и характера армирования изделия и исходя из требований экономичности и обеспечения качества изделий, в том числе равномерного уплотнения по всему объему с коэффициентом уплотнения Ку >= 0,96, отсутствия каверн, расслоений и формовочных трещин (см. [гл. 5](#p100080)).
4.3. С целью повышения производительности формовочного поста и исключения необходимости применения затворов вибробункеров формование предпочтительнее производить либо при непрерывном перемещении следующих вплотную друг за другом форм, либо непрерывной полосой на стендах.
4.4. Перед началом работ следует убедиться в правильности оснащения формы и соблюдении величины зазора между верхней поверхностью продольных бортов и виброформующей поверхностью вибронасадка (см. [п. 2.11](#p100031) настоящих Рекомендаций).
4.5. Независимо от принятой технологии за 25 - 40 с до начала формования необходимо одновременно с включением вибровозбудителей начать подачу смеси в вибробункер.
4.6. В том случае, если арматурный каркас не обладает достаточной жесткостью в направлении формования и (или) при его недостаточной фиксации необходимо предусмотреть мероприятия в виде козырьков или шиберов, мешающие появлению валика бетонной смеси перед вибробункером и снижающие возможность сдвига и деформаций арматурного каркаса с выгибом вверх относительно поддона.
4.7. Высота слоя смеси в вибробункере в процессе формования должна быть постоянной и не менее 50 см.
### 5. ВЫБОР И РАСЧЕТ ТЕХНОЛОГИЧЕСКИХ ПАРАМЕТРОВ ФОРМОВАНИЯ И НАГРУЗОК НА ОБОРУДОВАНИЕ
5.1. Выбор оптимальных режимов вибрирования (амплитуды и частоты смещения), статического давления, скорости формования, а также расчет нагрузок, действующих на оборудование, следует производить в зависимости от вида применяемой смеси, характера армирования и размеров формуемого изделия с учетом требований, предъявляемых к его качеству.
5.2. Рекомендуемые профили и характерные размеры вибропротяжных устройств для горизонтального формования плоских и пространственных элементов приведены на [рис. 1](#p100048) и [2](#p100063).
При формовании пространственных конструкций криволинейного поперечного сечения для ускорения и обеспечения более равномерного поступления смеси под формующую плиту последняя должна иметь наклон к горизонту не более 45° (рис. 5). При этом в вибробункере необходимо предусмотреть установку вибраторов, виброножей, вибродиафрагм, виброрешеток и тому подобных устройств, конструкция и размеры которых устанавливаются опытным путем.
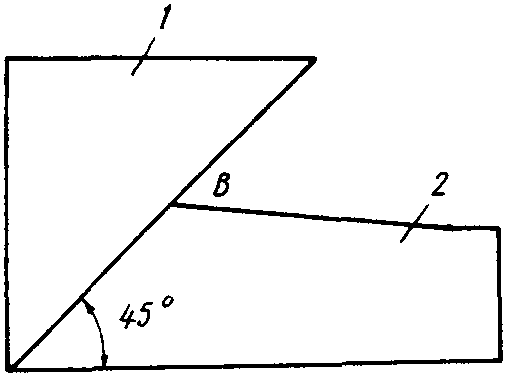
Рис. 5. Примыкание вибробункера (1)
к формующей поверхности (2)
5.3. Частоту колебаний виброоргана рекомендуется принимать в пределах n = 3000 - 6000 кол/мин.
Наиболее предпочтительным является применение высокочастотных режимов, что позволяет применять более экономичные жесткие смеси, обеспечивает повышение производительности труда, сокращение расхода цемента и снижение энергозатрат при увеличении оборачиваемости парка форм.
#### 5.4 Статический момент вибровозбудителя Км, Нсм, определяется зависимостью
Км = 10A[Gв + (0,2 - 0,25)Gб], (1)
где A - амплитуда колебаний виброоргана, см; Gв и Gб - масса соответственно вибрирующих частей виброоргана и вибрируемой бетонной смеси, кг.
#### 5.5 Массу вибрирующих частей рабочего органа Gв, кг, рекомендуется принимать равной
Gв ~= (0,02 - 0,045)·S, (2)
где S - площадь виброформующей поверхности, см2; при этом меньшие значения соответствуют случаю использования электромеханических вибраторов со встроенным электродвигателем.
5.6. Массу вибрируемой бетонной смеси Gб, кг, следует принимать равной сумме масс смеси, находящейся в вибробункере Gвб и под виброформующей поверхностью Gвп
Gб = Gвб + Gвп = (hв·l·bпр + hб·a·l)·2,4-3, (3)
где b - приведенная длина полости вибробункера; a - длина виброформующей плиты, см; l - ширина изделия, см; hб - толщина уплотненной смеси в изделии.
5.7. Статическое давление на смесь Pст, МПа, в процессе формования определяется величиной гидростатического подпора смеси в вибробункере
Pст ~= 2,4·10-4hв, (4)
где hв - высота смеси в вибробункере, см.
5.8. Предельная толщина уплотненной смеси в изделии hб зависит от заданных значений статического давления Pст, МПа, и жесткости смеси Ж, с (по ГОСТ 10181-81), а также частоты колебаний n виброоргана, кол/мин, и определяется по формуле
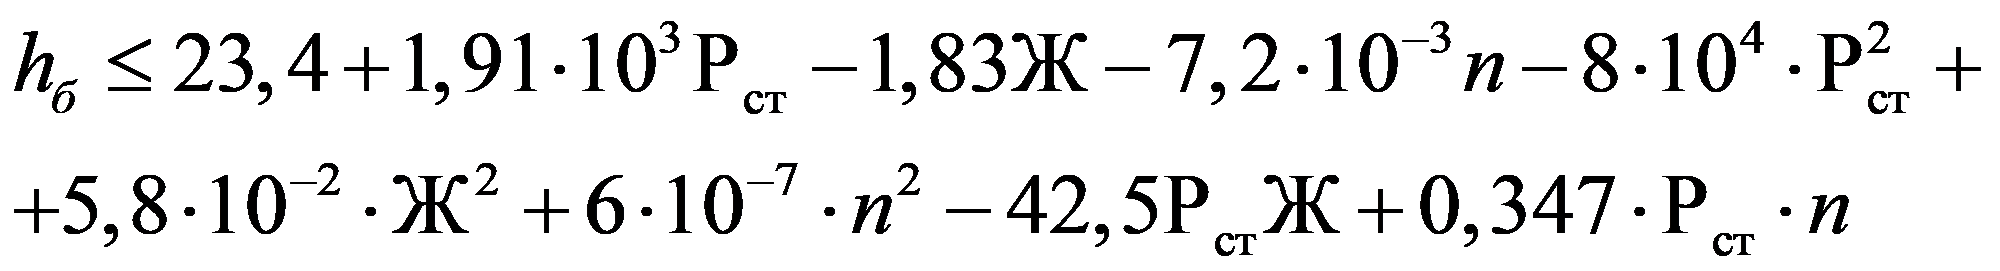 . (5)
#### 5.9 Пористость [<*>](#p100106) уплотненной смеси П (в относительных единицах) рекомендуется определять по формуле
$\text{П } = \frac{1}{10^{4}} - [(102 - 2,4\text{Ж }) + \frac{60(185 + 17\text{Ж })(0,1 + \text{Р}_{\text{ст}}}{\epsilon n}]$ , (6)
где $\epsilon$ - показатель относительной деформации уплотненной смеси, равный $\frac{A}{h_{\text{б}}}$ .
---
<*> Примечание. Методику определения пористости см. в "[Руководстве](https://bukva.ai/docs/rukovodstvo-po-tehnologii-formovaniya) по технологии формования железобетонных изделий". М., 1977.
#### 5.10 Модуль упругости виброуплотняемой бетонной смеси Eб МПа, равен
$E_{\text{б}} = \frac{(0,1 + P_{\text{ст}})^{2}}{0,111}$ . (7)
#### 5.11 Скорость распространения колебаний в смеси C, см/с, определяют по формуле
$C \approx 10 \sqrt[3]{4,1E_{\text{б}}}$ , (8)
где Eб - модуль упругости бетонной смеси, МПа.
#### 5.12 Коэффициент затухания колебаний в смеси $\eta$ , см-1, определяют по формуле
$\eta = - 1,44 \cdot 10^{- 2} + 7,0 \cdot 10^{- 5}\text{Ж } + (6,35 \cdot 10^{- 5} + 3,3 \cdot 10^{- 6}\text{Ж }) \cdot 0,1047 \cdot n$ . (9)
5.13. Относительные деформации смеси при вибрации не должны превышать предельных значений, из которых максимальные значения $\epsilon_{\text{макс}}$ находят по номограммам ([рис. 6](#p100117), а, б, в), а минимальные $\epsilon_{\text{мин}}$ - по формуле
$\epsilon_{\text{мин}} = \frac{(185 + 17\text{Ж })(0,1 + P_{\text{ст}}) \cdot 60}{(300 - 2,4\text{Ж }) \cdot n}$ . (10)
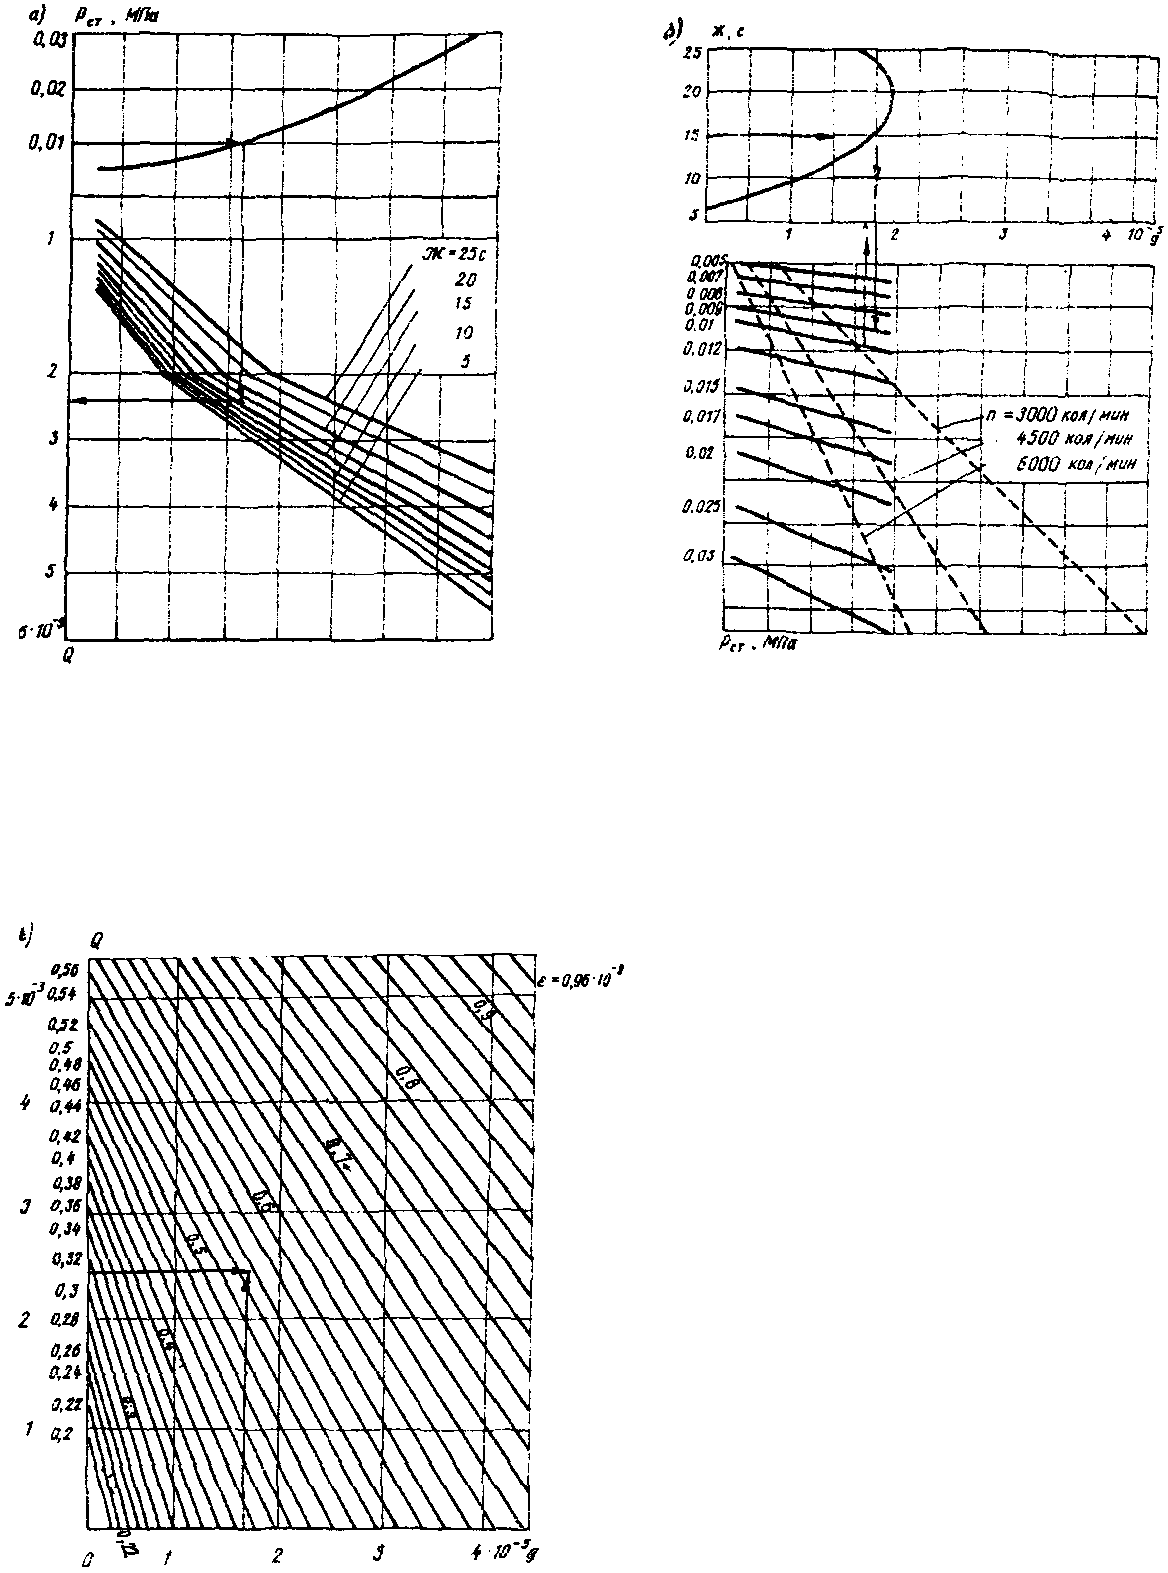
Рис. 6. Номограммы для определения максимально
допустимых деформаций смеси
а и б - определение соответственно Q и по заданным значениям
Pст и Ж; в - определение $\epsilon$ по найденным значениям Q и g
#### 5.14 Амплитуда колебаний рабочего органа должна удовлетворять
а) при $h_{\text{б}} \leq \frac{15\text{С}}{n}$ - условиям (11) и [(12)](#p100122):
$A_{\text{макс}} = \epsilon_{\text{макс}} \sqrt{\frac{ch2\eta h_{\text{б}} - cos2 \frac{0,105n \cdot h_{\text{б}}}{c}}{2[\eta^{2} + (\frac{0,105n}{c})2]}}$ ; (11)
$A_{\text{мин}} = \frac{\epsilon_{\text{мин}}}{\epsilon_{\text{макс}}} \cdot A_{\text{макс}} \sqrt{\frac{2}{ch^{2}\eta h_{\text{б}} + cos2 \frac{0,105n \cdot h_{\text{б}}}{c}}}$ ; (12)
б) при $h_{\text{б}} \leq \frac{30\text{С}}{n}$ - условиям (13) и [(14)](#p100125):
$A_{\text{макс}} = \epsilon_{\text{макс}} \sqrt{\frac{ch2\eta h_{\text{б}} - cos2 \frac{0,105n \cdot h_{\text{б}}}{c}}{[\eta^{2} + (\frac{0,105n}{c})^{2}](ch^{2}\eta h_{\text{б}} + cos2 \frac{0,105n \cdot h_{\text{б}}}{c}}}$ ; (13)
$A_{\text{мин}} = \epsilon_{\text{мин}} \sqrt{\frac{ch2\eta h_{\text{б}} - cos2 \frac{0,105 \cdot n \cdot h_{\text{б}}}{c}}{[\eta^{2} + (\frac{0,105n}{c})^{2}](ch\eta \frac{\pi\text{с}}{0,105n} - 1)}}$ . (14)
В [формулах (11)](#p100121) - [(14)](#p100125):
C - см. [формулу (8)](#p100110); $\eta$ - см. [формулу (9)](#p100113).
Примечание. При $h_{\text{б}} \leq \frac{30\text{С}}{n}$ значение Aмакс следует определять по [формулам (11)](#p100121) и [(13)](#p100124) и принимать по меньшему значению.
Для приближенных расчетов при h <= 15 см амплитуду колебаний рабочего органа можно определять из условия
$\epsilon_{\text{мин}}h_{\text{б}} \leq A \leq \epsilon_{\text{макс}} \cdot h_{\text{б}}$
#### 5.15 Вибровязкость бетонной смеси hб, П, определяют:
а) при Pст < 0,02 - по формуле
$\eta_{\text{в}} = (0,67 + \frac{0,482 \cdot 10^{9}}{\epsilon n^{3}})\text{Ж } \cdot 10^{3}$ ; (16)
б) при 0,02 < Pст <= 0,03 - по формуле
$\eta_{\text{в}} = (0,88 + \frac{13,15 \cdot 10^{9}}{\epsilon n^{3}})\text{Ж } \cdot 10^{3}$ . (17)
5.16. Максимальное тяговое усилие вибропротяжного устройства Fв, Н, обусловленное сопротивлением смеси под виброформующей поверхностью и соответствующее максимальной скорости формования, определяют по формуле
$F_{\text{в}} \simeq 3 \cdot 10^{- 1}(\epsilon \frac{d_{ai}h_{ai}}{2t_{i}} \cdot 2,5 + 1)^{2} \cdot S$ , (18)
где S - см. [формулу (2)](#p100092); dai - диаметр стержней арматуры, расположенной в направлении, поперечном формованию, см; hai - расстояние либо от некой точки в сечении изделия, либо от плоскости подвижного поддона, либо от неподвижной виброформующей поверхности, где скорость движения смеси относительно формы равна нулю, до арматурных стержней; ti - расстояние между стержнями арматуры, см.
#### 5.17 Тяговое усилие вибропротяжного устройства, обусловленное сопротивлением перемещению стабилизатора Fст, Н, равно
$F_{\text{ст}} \simeq 3 \cdot S_{\text{ст}}$ , (19)
где Sст - площадь стабилизатора, см2.
#### 5.18 Суммарное тяговое усилие F, Н, без учета механических сопротивлений равно
F = Fв + Fст +/- Fм, (20)
где Fв и Fст - см. формулы соответственно [(18)](#p100137) и [(19)](#p100140); Fм - величина, определяемая массой формы при ее вертикальном перемещении (например, при формовании подвижными щитами). При этом знак "плюс" соответствует перемещению формы вверх, знак "минус" - перемещению вниз.
#### 5.19 Скорость вибропротяжного формования Vф, м/мин, не должна быть более
$V_{\text{ф}} = 1,5 \cdot 10^{4}(\epsilon \frac{d_{ai}h_{ai}}{2t_{i}} 2,5 + 1) \frac{h_{\text{б}}}{\eta}$ , (21)
где dai, hai и ti - см. [формулу (18)](#p100137); hб - см. [формулу (16)](#p100133); hб - см. [формулу (3)](#p100095).
#### 5.20 Величину динамического давления на виброорган Pд, МПа, рекомендуется определять по формуле
$P_{\text{д}} \approx \frac{E_{\text{б}}A}{h_{\text{б}}}$ , (22)
где Eб - см. [формулу (8)](#p100110); A - см. [формулу (1)](#p100089); hб - см. [формулу (3)](#p100095).
#### 5.21 Мощность, потребляемая бетонной смесью при формовании N2, кВт, рекомендуется определять по формуле
N2 = 0,125·10-5S·A·n, (23)
где S - см. [формулу (19)](#p100140); A - см. [формулу (1)](#p100089) и n - см. [п. 5.7](#p100097) настоящих Рекомендаций.
#### 5.22 Масса стабилизаторов Gст, кг, при горизонтальном формовании определяют из условия
$G_{\text{ст}} \geq \frac{9,15 \cdot P_{\text{д}} \cdot S_{\text{ст}}10^{8}}{3n^{2}}$ , (24)
где Pд - см. [формулу (22)](#p100149).
5.23. Во избежание передачи вибрации от виброоргана и стабилизаторов на раму машины жесткость упругих опор К, Н·см, рекомендуется назначать из условия
$\frac{P_{\text{ст}} \cdot S}{\Delta} \leq \epsilon K \leq \frac{10,95 \cdot n^{2}G_{n}}{3 - 6} \cdot 10^{- 6}$ , (25)
где Gn - виброизолированная масса виброоргана, кг; $\Delta$ - допустимое отклонение толщины изделия, см.
### 6. ТЕХНИКО-ЭКСПЛУАТАЦИОННЫЙ РЕГЛАМЕНТ НА ФОРМОВОЧНОЕ ОБОРУДОВАНИЕ
6.1. Компоновка узлов вибрирующей части рабочего органа должна быть такой, чтобы расположение координат точки приложения равнодействующей активных и реактивных сил либо совпадали с центром масс системы, либо находились на некотором расстоянии от него с таким расчетом, чтобы амплитуда колебаний виброформующей поверхности в направлении, перпендикулярном формуемому изделию, распределялась от значений, соответствующих максимально допустимым величинам относительных деформаций в заходной части, до минимальных, - соответствующих минимально допустимой величине относительной деформации в конечной части (см. [пп. 5.3](#p100086) - [5.7](#p100097) и [5.12](#p100112) настоящих Рекомендаций).
6.2. При разработке оборудования особое внимание следует обратить на обеспечение условий удобства обслуживания, монтажа и ремонта, а также на мероприятия по повышению долговечности подшипников вибровозбудителей, вибровалов, сварных и болтовых соединений. Срок службы вибровозбудителей должен составлять не менее 2000 ч календарного времени.
6.3. При использовании в качестве привода для вибровозбудителя отдельного электродвигателя, следует предусматривать меры по его виброизоляции.
6.4. В конструкции вибровозбудителя должна быть предусмотрена возможность регулирования величины статического момента в пределах +/- 50% номинала.
6.5. Для обеспечения надежности работы вибровозбудителя следует обеспечить надежную контровку болтовых соединений. Посадочные места вибровозбудителей должны быть выполнены таким образом, чтобы исключить возможность работы болтов на срез, а в случае применения соединительных валов посадка должна обеспечить надежность центровки каждого вибровозбудителя.
6.6. При использовании серийно выпускаемых вибраторов со встроенным электродвигателем, конструкцию вибрирующих элементов рабочего органа желательно принимать секционной, с установкой между секциями герметизирующих упругих прокладок.
6.7. С целью снижения уровня шума и во избежание появления изгибных колебаний металлической обшивки, а следовательно, повышения надежности виброузлов, их конструкция должна обладать достаточной жесткостью и минимальной массой. Полость, в которой помещаются вибровозбудители должна плотно закрываться, а ее внутренняя поверхность - покрыта звукопоглощающим материалом. Упругие опоры должны быть, как правило, выполнены из резиновых элементов.
6.8. Конструкция упругих опор должна позволять производить регулировку положения рабочего органа по высоте в пределах до 20 мм.
6.9. При изготовлении изделий широкой номенклатуры конструкция вибропротяжного устройства должна позволять производить регулировку по высоте и переналадку по ширине формуемого изделия.
При стендовой технологии формования в конструкции вибробункера должен быть предусмотрен затвор.
6.10. При формовании пространственных изделий с криволинейной поверхностью по длине рама вибропротяжного устройства должна опираться на рельсовый путь, кривизна которого должна соответствовать кривизне изделия. При формовании изделий в положении "кривизной вверх" в направлении, поперечном перемещению машины, рабочий орган и стабилизирующая опалубка должны быть снабжены устройствами, предохраняющими от вытекания бетонной смеси (см. [п. 3.8](#p100059) настоящих Рекомендаций).
6.11. Стабилизирующая опалубка должна быть выполнена в виде двух последовательно расположенных брусьев с поперечным сечением, соответствующим профилю формуемого изделия и иметь надежную виброизоляцию относительно рамы машины.
6.12. При разработке формовочных устройств следует стремиться к полной механизации и автоматизации процесса формования, а также к максимальной унификации и стандартизации деталей машины.
Приложение
*ПРИМЕР* РАСЧЕТА ТЕХНОЛОГИЧЕСКИХ ПАРАМЕТРОВ
**ВИБРОПРОТЯЖНОГО УСТРОЙСТВА**
Требуется определить основные технологические параметры виброоргана:
величину статического давления бетонной смеси Pст, МПа;
тяговое усилие виброоргана Fв, Н;
динамическое давление виброоргана на смесь Pд, МПа;
массу стабилизирующей опалубки Gст, кг, и виброоргана Gст, кг, при изготовлении плит толщиной 5 и 14 см, армированных металлическими каркасами из стержней соответственно диаметром da = 0,5 и 0,1 см, расположенных на расстоянии t = 10 и 20 см и h = 2 и 1,5 (12,5) см (см. [п. 5.15](#p100131) настоящих Рекомендаций), формуемых с частотой колебаний виброоргана n = 3000 и 4500 кол/мин.
Последовательность расчета
1. По [формуле (4)](#p100098) находим величину статического давления смеси в вибробункере при hв = 41 см
Pст = 2,4·10-4·41 = 0,010 МПа.
2. По [формуле (5)](#p100101) находим предельные значения толщины уплотненной смеси hб, принимая Ж = 5 - 30 с (с интервалом 5 с) при n = 3000 и 4500 кол/мин и Pст = 0,010 МПа и строим график (см. [рис. 7](#p100196)) в результате чего получим:
а) для hб = 14 см при n = 3000 кол/мин Ж = 8 с;
при n = 4500 кол/мин Ж = 13 с;
б) hб = 5 см - соответственно Ж = 22 - 29 с.
3. По [формулам (11)](#p100121) - [(14)](#p100125) находим предельные значения амплитуды колебаний виброоргана A, мм, необходимые для получения изделий толщиной hб = 5 и 14 см. При этом находим: $\epsilon_{\text{мин}}$ - по [формуле (10)](#p100115), $\epsilon_{\text{макс}}$ - по номограмме [рис. 6](#p100117), а, б, в; коэффициент затухания - по [формуле (9)](#p100113) (при Eб ~= 2,5 МПа). В результате получаем [(рис. 7)](#p100196):
а) для hб = 14 см
при n = 3000 кол/мин и Ж = 8 с - A = 0,55 мм;
при n = 4500 кол/мин и Ж = 13 с - A = 0,35 мм;
б) для hб = 14 см
при n = 3000 кол/мин и Ж = 22 с - A = 0,25 мм;
при n = 4500 кол/мин и Ж = 29 с - A = 0,2 мм.
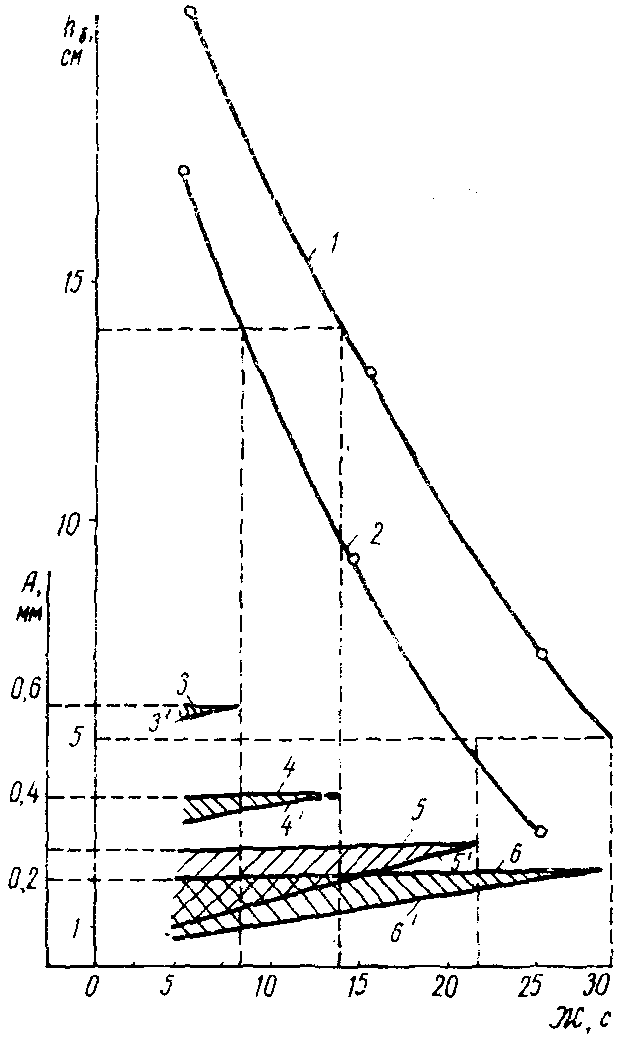
Рис. 7. Зависимость толщины изделия и амплитуды колебаний
виброоргана от жесткости смеси и частоты вибрирования
при Pст = 0,01 МПа
1 - n = 4500 кол/мин; 2 - n = 3000 кол/мин; 3 и 3';
4 и 4 - максимальные и минимальные значения амплитуды
колебаний виброоргана для hб = 14 см при n = 3000 кол/мин
(кривые 3 и 3') и при n = 4500 кол/мин (кривые 4 и 4');
5 и 5'; 6 и 6' - то же, для hб = 5 см; n = 3000 кол/мин
(кривые 5 и 5') и n = 4500 кол/мин (кривые 6 и 6')
4. По [формуле (21)](#p100146) находим скорость формования Vф, м/мин, с учетом $\eta_{\text{б}}$ - см. [формулу (16)](#p100133) и $\epsilon_{\text{мин}}$ - см. [формулу (10)](#p100115), а также значений Ж и Pст (см. [рис. 7](#p100196) и [п. 2](#p100184) расчета); результаты определения приведены на [рис. 8](#p100204), откуда следует, что:
а) для $h_{\text{б}} = 14\text{см}$ при n = 3000 кол/мин - $V_{\text{ф}} = 2,7\text{м}/\text{мин}$ ;
при n = 4500 кол/мин - $V_{\text{ф}} = 3,3\text{м}/\text{мин}$
б) для $h_{\text{б}} = 5\text{см}$ при n = 3000 кол/мин - $V_{\text{ф}} = 0,35\text{м}/\text{мин}$ ;
при n = 4500 кол/мин - $V_{\text{ф}} = 0,5\text{м}/\text{мин}$
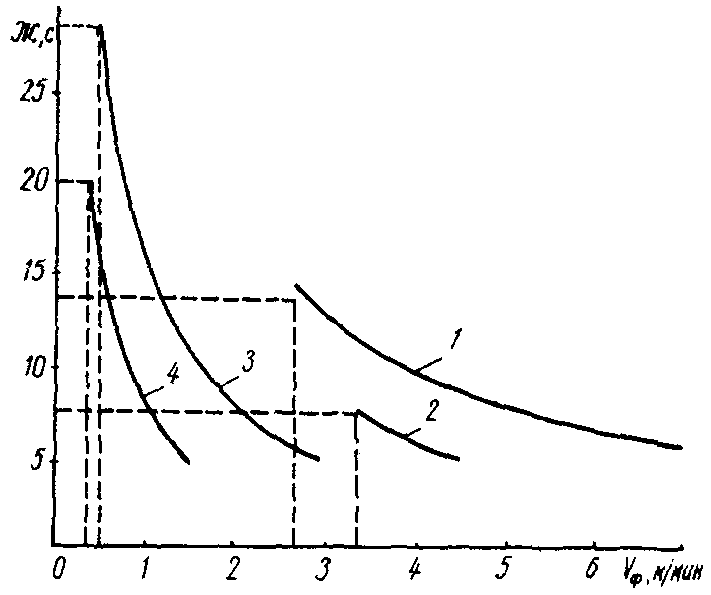
Рис. 8. Скорость формования в зависимости от жесткости
смеси и толщины изделия
1 и 2 - hб = 14 см соответственно n = 4500 и 3000 кол/мин;
3 и 4 - то же, hб = 5 см
5. По [формуле (18)](#p100137) определяем тяговое усилие вибропротяжного устройства Fв, Н, для предельных значений скорости формования. Получаем:
а) при hб = 5 см
$F_{\text{в}} = 3 \cdot 10^{- 1}(\frac{0,5 \cdot 2 \cdot 2,5}{2 \cdot 10} + 1)50 \cdot 300 = 5,062\text{Н}$ ;
б) при hб = 14 см
$F_{\text{в}} = 3 \cdot 10^{- 1}(\frac{0,1 \cdot 1,5}{2 \cdot 20} + \frac{0,1 \cdot 12,5}{2 \cdot 20})2,5 \cdot 11 \cdot 50 \cdot 300 = 5,332\text{Н}$ ,
где 50 и 300 - соответственно длина и ширина виброоргана.
6. Для определения по [формуле (22)](#p100149) максимального динамического давления Pд, МПа, действующего на смесь в процессе ее виброуплотнения при n = 3000 и 4500 кол/мин, находим:
модуль упругости бетонной смеси Eб, МПа, - по [формуле (8)](#p100110);
амплитуду колебаний виброоргана - по [рис. 7](#p100196).
Результаты расчета сведены в таблицу.
| n = 3000 кол/мин | n = 4500 кол/мин |
A,
см | Eб,
МПа | A,
см | Eб,
МПа |
| $\frac{0,055}{0,025}$ | $\frac{5,43}{3,47}$ | $\frac{0,036}{0,02}$ | $\frac{5,95}{3,32}$ |
---
<*> Перед чертой - для hб = 14 см; после черты - для hб = 5 см.
Подставляя данные таблицы в [формулу (22)](#p100149), находим значение Pд, соответственно при n = 3000 и 4500 кол/мин:
а) для hб = 5 см
$P_{\text{д}} = \frac{3,47 \cdot 2,5 \cdot 10^{- 2}}{5} = 1,73 \cdot 10^{- 2}\text{МПа}$ ;
$P_{\text{д}} = \frac{3,32 \cdot 2 \cdot 10^{- 2}}{5} = 1,32 \cdot 10^{- 2}\text{МПа}$ ;
б) для hб = 14 см
$P_{\text{д}} = \frac{5,43 \cdot 5,5 \cdot 10^{- 2}}{14} = 2,133 \cdot 10^{- 2}\text{МПа}$ ;
$P_{\text{д}} = \frac{5,96 \cdot 3,5 \cdot 10^{- 2}}{14} = 1,49 \cdot 10^{- 2}\text{МПа}$ .
8. По [формуле (24)](#p100155) находим массу стабилизирующей опалубки Gст, кг, соответственно при n = 3000 кол/мин и n = 4500 кол/мин (при длине стабилизатора 50 см и его площади, равной Sст = 50·300 = 1,5·104 см):
а) для hб = 5 см
$G_{\text{ст}} \geq \frac{9,15 \cdot 1,73 \cdot 10^{- 2} \cdot 1,5 \cdot 10^{4} \cdot 10^{8}}{3 \cdot 3000^{2}} = 870\text{кг}$ ;
$G_{\text{ст}} \geq \frac{9,15 \cdot 1,32 \cdot 10^{- 2} \cdot 1,5 \cdot 10^{4} \cdot 10^{8}}{3 \cdot 4500^{2}} = 200\text{кг}$ ;
б) для hб = 14 см
$G_{\text{ст}} \geq \frac{9,15 \cdot 1,33 \cdot 10^{- 2} \cdot 1,5 \cdot 10^{4} \cdot 10^{8}}{3 \cdot 3000^{2}} = 1000\text{кг}$ ;
$G_{\text{ст}} \geq \frac{9,15 \cdot 1,49 \cdot 10^{- 2} \cdot 1,5 \cdot 10^{4} \cdot 10^{8}}{3 \cdot 4500^{2}} = 300\text{кг}$ .
9. Определяем массу вибрирующих частей рабочего органа по [формуле (2)](#p100092)
Gв = 0,03·15000 = 450 кг.
10. Принимая общую массу бетонной смеси из условия [п. 5.6](#p100094) настоящих Рекомендаций, по [формуле (1)](#p100089) находим требуемые значения статических моментов вибровозбудителей К, кг·см,
Gв = (41·300·300 + hб·50·300)·2,4·10-3 кг.
Тогда.
для $h_{\text{б}} = 5\text{см}$ .................. $G_{\text{в}} = 1065\text{кг}$ ;
для $h_{\text{б}} = 14\text{см}$ ................. $G_{\text{в}} = 1389,6\text{кг}$ .
Для полученных значений A, Pст и Gв статические моменты вибровозбудителя будут равны соответственно при n = 3000 и 4500 кол/мин
а) для hб = 5 см
Км = 10·0,025(450 + 0,25·1066) = 179 кг·см;
Км = 10·0,02(450 + 0,25·1066) = 143 кг·см;
б) для hб = 14 см
Км = 10·0,055(450 + 0,25·1390) = 438 кг·см;
Км = 10·0,036(45010,25·1390) = 268 кг·см.
11. По [формуле (23)](#p100152) определяем мощность N, кВт, потребляемую бетонной смесью:
а) для hб = 5 см
N = 0,125·10-5·15·103·0,025·3000 = 1,413 кВт;
N = 0,125·10-5·15·103·0,02·4500 = 1,695 кВт;
б) для = 14 см
N = 0,125·10-5·15·103·0,055·3000 = 3,108 кВт;
N = 0,125·10-5·15·103·0,035·4500 = 2,967 кВт.
---