---
title: "\"Рекомендации по технологии автоматизированной заготовки и натяжения высокопрочной стержневой арматуры пустотных настилов\""
issuer: "Государственный комитет СССР по делам строительства"
status: действует
canonical: "https://bukva.ai/docs/rekomendatsii-po-tehnologii-avtomatizirovannoy"
---
## "Рекомендации по технологии автоматизированной заготовки и натяжения высокопрочной стержневой арматуры пустотных настилов"
# "Рекомендации по технологии автоматизированной заготовки и натяжения высокопрочной стержневой арматуры пустотных настилов"
(утв. НИИЖБ Госстроя СССР 01.06.1984)
Утверждены
директором НИИЖБ
1 июня 1984 года
**ГОСУДАРСТВЕННЫЙ КОМИТЕТ СССР ПО ДЕЛАМ СТРОИТЕЛЬСТВА**
**ОРДЕНА ТРУДОВОГО КРАСНОГО ЗНАМЕНИ**
**НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЙ ИНСТИТУТ БЕТОНА И ЖЕЛЕЗОБЕТОНА**
**(НИИЖБ)**
## РЕКОМЕНДАЦИИ ПО ТЕХНОЛОГИИ АВТОМАТИЗИРОВАННОЙ ЗАГОТОВКИ И НАТЯЖЕНИЯ ВЫСОКОПРОЧНОЙ СТЕРЖНЕВОЙ АРМАТУРЫ ПУСТОТНЫХ НАСТИЛОВ
Печатаются по решению секции заводской технологии НТС НИИЖБ Госстроя СССР от 19 марта 1984 г.
Приведены основные положения по технологии автоматизированной заготовки и натяжения высокопрочной стержневой арматурной стали при изготовлении преднапряженных плит пустотных настилов с применением линий типа ДМ-2. Содержатся требования к арматурным сталям, временным концевым анкерам, оборудованию и технологическим процессам.
Предназначены для инженерно-технических работников предприятий стройиндустрии, внедряющих автоматизированные линии типа ДМ-2.
### ПРЕДИСЛОВИЕ
Настоящие Рекомендации распространяются на технологию автоматизированной заготовки и натяжения высокопрочной стержневой арматурной стали пустотных настилов, включающую следующие операции: ориентацию и фиксацию форм, измерение расстояния между опорными поверхностями упоров на формах, перемещения форм, мерную резку стержней, высадку анкерных головок, контактный электронагрев, совмещенный с продольным растяжением стержней, принудительную укладку стержней в упоры форм.
Рекомендации разработаны на основе результатов исследований, проведенных НИИЖБ Госстроя СССР совместно с ПО "Прикарпатжелезобетон" на линиях ДМ-2 в Ивано-Франковске и Рязани, а также с учетом указаний "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций" (М., 1975).
Рекомендации разработаны НИИЖБ Госстроя СССР (д-р техн. наук С.А. Мадатян, инженеры А.А. Мартынов, Я.С. Израилов, В.И. Петина, Г.И. Можарова) совместно с ПО "Прикарпатжелезобетон" (инж. В.Д. Досюк).
Все замечания и предложения по содержанию Рекомендаций просим направлять в НИИЖБ по адресу: 109389, Москва, 2-я Институтская ул., д. 6.
Дирекция НИИЖБ
### 1. ОБЛАСТЬ ПРИМЕНЕНИЯ И ОСНОВНЫЕ ПОЛОЖЕНИЯ
1.1. Настоящими Рекомендациями следует пользоваться при изготовлении пустотных настилов и других плитных предварительно напряженных железобетонных изделий, армированных высокопрочной стержневой арматурной сталью классов Ат-V, Ат-VI и А-V, заготовка и натяжение которых на упоры форм осуществляется автоматизированными линиями типа ДМ-2 (рис. 1).
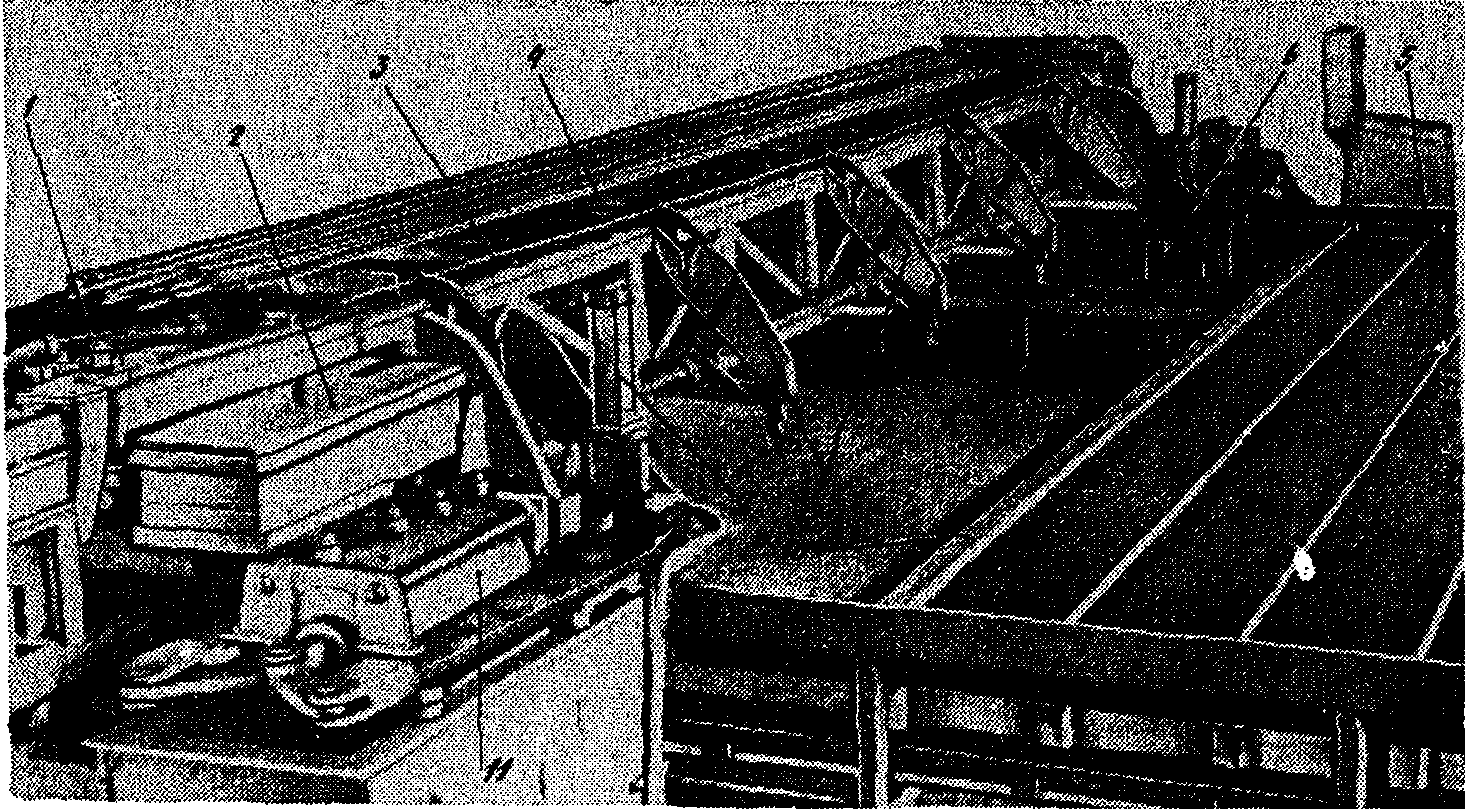
Рис. 1. Автоматизированная линия для заготовки
и натяжения стержней арматуры ДМ-2
1 - отсекатель; 2 - механизм мерной резки; 3 - механизм
захвата стержня; 4 - бункер питателя; 5 - упор поддона;
6 - фиксаторы; 7 - рычаги; 8 - цепной конвейер
линии; 9 - механизм принудительной укладки
стержня; 10 - форма; 11 - механизм высадки
1.2. Изготовление предварительно напряженных железобетонных многопустотных панелей перекрытий длиной 5680 - 6280 мм следует производить по рабочим чертежам, разработанным ЦНИИЭП жилища и НИИЖБ для автоматизированной заготовки и натяжения арматуры по данной технологии с учетом экономии арматурной стали за счет использования эффектов преднапряжения арматуры.
*Примечание.* Для изделий шириной 990, 1190 и 1490 мм экспериментально-типовой проект имеет шифр Э-756.
1.3. Рекомендации распространяются на технологические режимы и оборудование для выполнения на автоматизированных линиях следующих операций:
поштучного отбора стержней из пачки (пакета);
ориентации и фиксации форм;
измерения расстояния между опорными поверхностями упоров на формах;
перемещения форм;
мерной резки стержней;
высадки анкерных головок;
контактного электронагрева, совмещенного с продольным растяжением стержней;
принудительной укладки стержней в упоры форм.
1.4. Применение линий типа ДМ-2 в зависимости от используемых средств транспортирования форм или поддонов (цепной конвейер, транспортная тележка и др.) или перемещение самой линии может быть осуществлено при агрегатно-поточной, полуконвейерной или конвейерной технологических схемах изготовления предварительно напряженных железобетонных изделий.
1.5. Контролируемая величина предварительного напряжения устанавливается проектом. Ее предельное значение определяется совместной работой бетона и арматуры, температурой электронагрева, прочностью анкерных головок и принимается для сталей классов Ат-V, Ат-VI и А-V при проектной марке бетона М200 не более 600 МПа, при марке бетона М250 - не более 700 МПа и при марке бетона М300 и выше - не более 800 МПа.
1.6. Автоматизированные линии ДМ-2 должны отвечать требованиям ТУ 65.17 КТБ-7-83 Минпромстроя СССР.
### 2. АРМАТУРНАЯ СТАЛЬ
2.1. Рабочая напрягаемая арматура железобетонных изделий должна состоять из стержней мерной длины одного класса прочности, одного диаметра и иметь одинаковую длину.
2.2. В качестве напрягаемой арматуры рекомендуется использовать стержни мерной длины диаметром 10 - 14 мм из стали классов Ат-V и Ат-VI марок 20ГС, 20ГС2, 10ГС2, 08Г2С, 22С и 20ХГ2Т по ГОСТ 10884-81 и класса А-V марки 23Х2Г2Т по ГОСТ 5781-82. Стержни из стали класса А-V могут предварительно соединяться контактной стыковой сваркой. Прочность сварных соединений должна соответствовать [ГОСТ 10922-75](https://bukva.ai/docs/standart-gost-10922-75).
2.3. Допускается применение стержней мерной длины диаметром 10 - 14 мм из стали класса А-IV марок 20ХГ2Т и 20ХГ2Ц и класса А-VI по ГОСТ 5781-82, класса Ат-IVС марок 25Г2С и 28С и класса Ат-IVК марки 10ГС2 по ГОСТ 10884-81, а также упрочненной на установках ЭТУ стали классов Ат-V, Ат-VI при соблюдении требований п. 1.15 ГОСТ 5781-82 к кривизне арматурных стержней. Основные характеристики механических свойств напрягаемой стержневой арматуры диаметром 10 - 14 мм приведены в табл. 1.
| Класс стали | ГОСТ | Модуль упругости $E_{\text{нач}} \cdot 10^{- 5}$ , МПа | Условный предел текучести $\sigma_{0,2}$ | Временное сопротивление $\sigma_{\text{в}}$ | Относительное удлинение | Угол изгиба в холодном состоянии вокруг оправки диаметром 5d |
| $\delta_{5}$ | $\delta_{\text{р}}$ |
| МПа (кгс/мм2) | % |
| не менее |
| А-IV | 5781-82 | 1,9 | 590 (60) | 885 (90) | 6 | 2 | 45° |
| А-IVС | 10884-81 | 1,9 | 590 (60) | 835 (85) | 10 | 2 | 45° |
| А-IVК | 10884-81 | 1,9 | 590 (60) | 785 (80) | 10 | 2 | 45° |
| А-V | 5781-82 | 1,9 | 785 (80) | 1050 (105) | 7 | 2 | 45° |
| Ат-V | 10884-81 | 1,9 | 785 (80) | 980 (100) | 8 | 2 | 45° |
| Ат-VI | 10884-81 | 1,9 | 980 (100) | 1230 (125) | 7 | 2 | 45° |
2.4. Приемку арматурной стали следует производить партиями с обязательным контролем механических свойств стали в состоянии поставки и после контактного электронагрева в соответствии с требованиями ГОСТ 10884-81 и ГОСТ 5781-82.
2.5. Вне зависимости от сертификатных данных от каждой партии стали одной плавки и одного диаметра массой не более 65 т необходимо испытать на растяжение в соответствии с требованиями ГОСТ 12004-81 два образца стали в состоянии поставки и после электронагрева с подтяжкой. Образцы берутся от разных стержней и пачек стали.
Механические свойства стали в состоянии поставки должны быть не ниже браковочных значений, указанных в соответствующих ГОСТ (см. [пп. 2.2](#p100034) и [2.3](#p100035)), а механические свойства после электронагрева должны отвечать следующим требованиям:
условный предел текучести $\sigma_{0,2}$ стали должен быть не менее чем на 40 МПа выше браковочных значений для исходной стали и не ниже $\sigma_{0,2}$ стали данной партии до нагрева;
временное сопротивление $\sigma_{\text{в}}$ должно быть не ниже браковочных величин для исходной стали (см. [табл. 1](#p100036)) и не ниже чем $0,95\sigma_{\text{в}}$ стали данной партии до нагрева.
2.6. В случае если после контактного электронагрева с подтяжкой механические свойства стали не отвечают требованиям [п. 2.5](#p100098), необходимо произвести переналадку устройства для нагрева с целью обеспечения оптимальных режимов нагрева (см. [п. 8.5](#p100267) настоящих Рекомендаций).
2.7. Расчетные и нормативные сопротивления арматурной стали, классов и марок, перечисленных в [пп. 2.2](#p100034) и [2.3](#p100035), принимаются в зависимости от величины контролируемого предварительного напряжения и вида железобетонного изделия в соответствии с рекомендациями по расчету железобетонных элементов по нормальным сечениям с учетом эффекта преднапряжения арматуры и требованиями главы [СНиП II-21-75](https://bukva.ai/docs/snip-ii-21-75).
### 3. ФОРМЫ
3.1. Формы должны изготавливаться в соответствии с требованиями ГОСТ 18886-73 и пп. 3.1 - 3.25 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций" (М., 1975). Дополнительные требования, связанные с применением автоматизированной технологии и натяжения, приведены в пп. 3.2 - [3.6](#p100175) настоящих Рекомендаций.
3.2. Автоматизированные линии типа ДМ-2 предназначены для натяжения арматуры на поддонах или формах, имеющих съемную бортоснастку, которая не используется в период заготовки и натяжения арматуры (рис. 2).
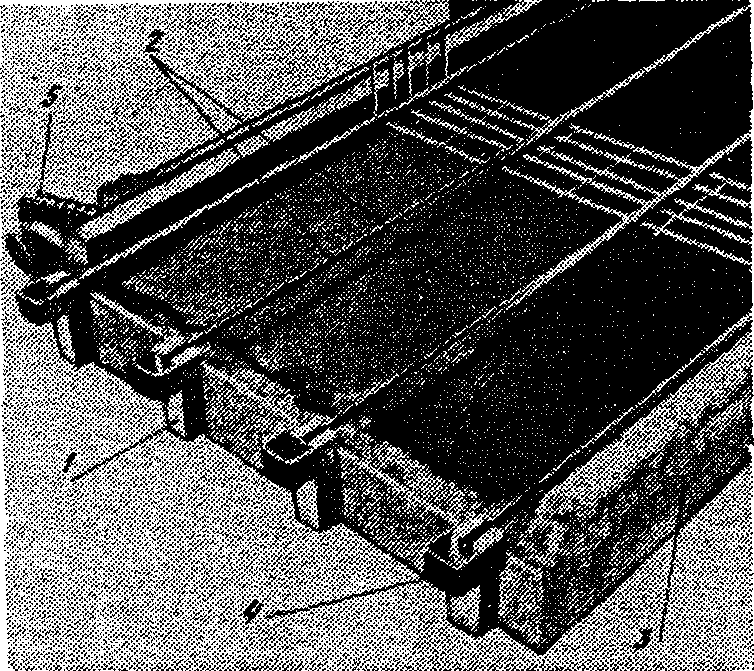
Рис. 2. Фрагмент поддона формы со съемной бортоснасткой
1 - упор; 2 - напряженная арматура; 3 - поддон;
4 - защитный козырек; 5 - цепной конвейер линии ДМ-2
3.3. Допускается применение форм с откидными бортами. В этом случае горизонтальные механизмы фиксации форм и измерения расстояния между упорами (рис. 3) следует заменять вертикальными [(рис. 4)](#p100113).
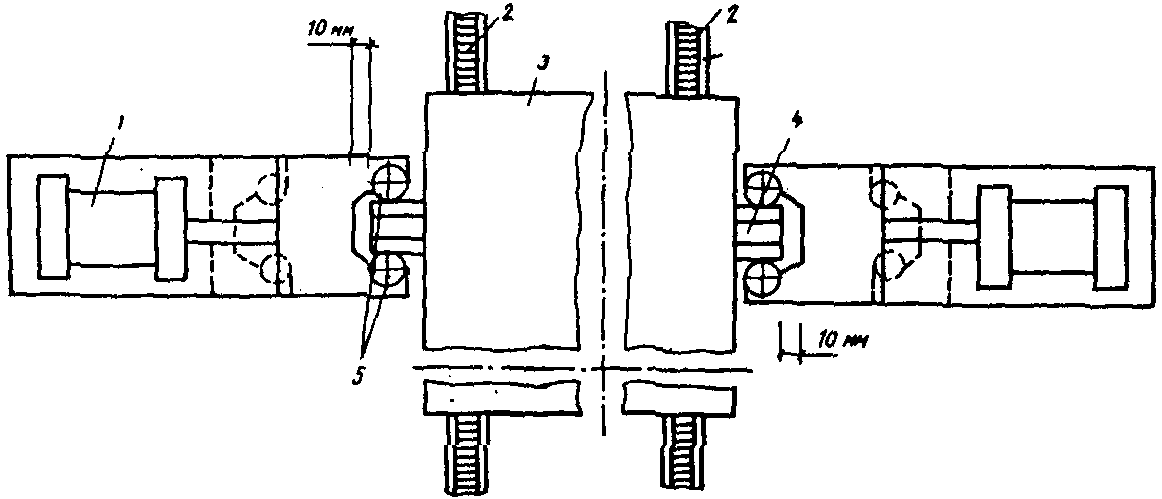
Рис. 3. Горизонтальная фиксация форм
1 - пневмоцилиндр фиксатора; 2 - транспортер;
3 - поддон; 4 - упор поддона; 5 - ролики фиксатора
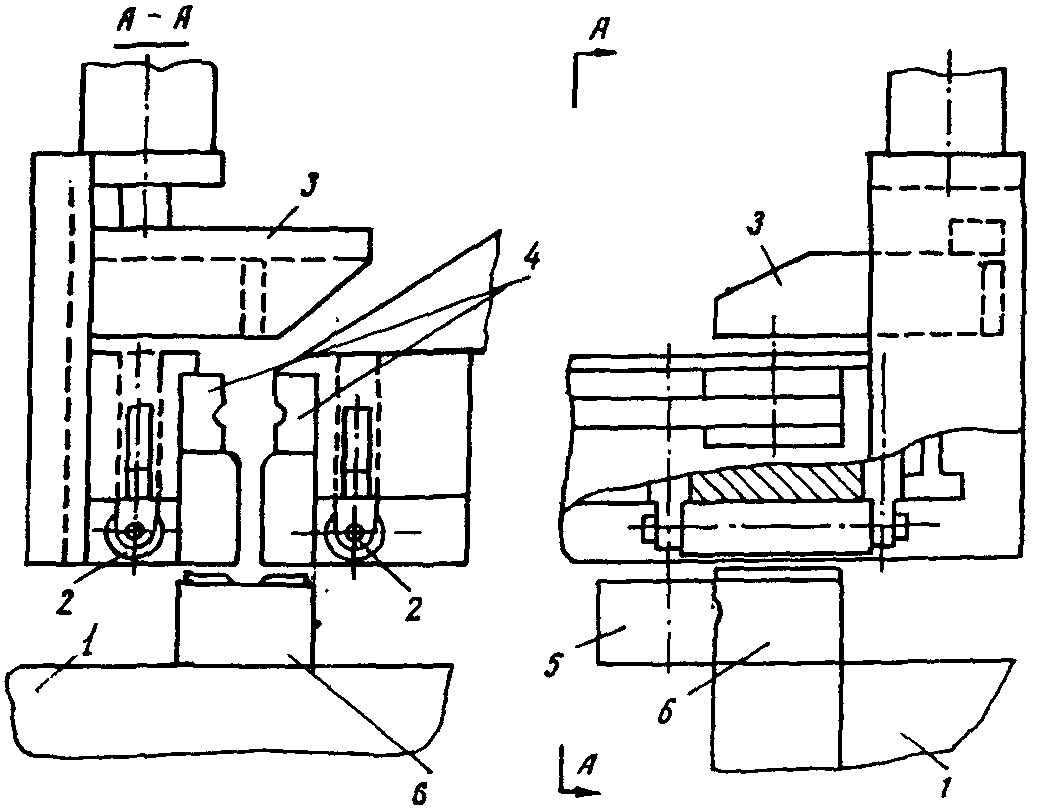
Рис. 4. Вертикальная фиксация упоров форм
1 - поддон; 2 - фиксирующие ролики; 3 - толкатель
пневмоцилиндра принудительной укладки стержней;
4 - токопроводящие губки; 5 - защитный козырек; 6 - упор
3.4. Упоры на поддонах должны быть вилочного типа (рис. 5) со съемными пластинами из конструкционной стали 45 по ГОСТ 1050-74 с закалкой до твердости HPC = 45 - 50.
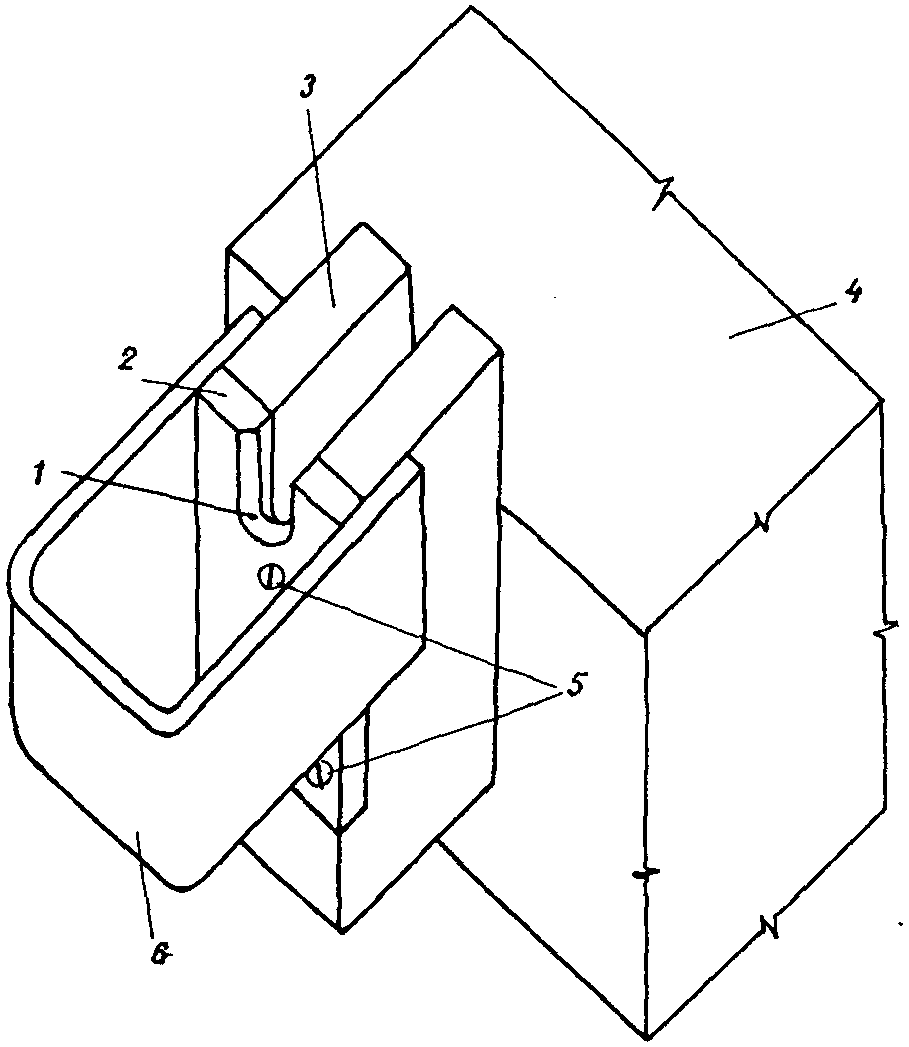
Рис. 5. Вилочный упор поддона
1 - фаска; 2 - опорная пластина; 3 - упор;
4 - поддон; 5 - винт; 6 - защитный козырек
3.5. Опорные пластины следует выполнять для арматурной стали каждого диаметра размерами, указанными в табл. 2 и на [рис. 6](#p100174).
Размеры анкерных головок, опорных пластин
на упорах форм и губок механизма высадки
| $d_{\text{н}}$ | $d_{1}$ , по ГОСТ 5781-75 | Размеры, мм |
| губка | опорная пластина | анкерная головка |
| $R_{1}$ | $R_{2}$ | $R_{3}$ | $d_{1}$ | B | R | $R_{4}$ | $R_{5}$ | $R_{6}$ | $d_{2}$ |
| 10 | 11,9 | $\frac{d_{1}}{2}$ | $\frac{2d_{\text{н}} \pm 1}{2}$ | 2 | $2d_{\text{н}} \pm 1$ | 12 | 2 | 6 | 2 | 2 | $1,8d_{\text{н}} \pm 2$ |
| 12 | 13,8 | $\frac{d_{1}}{2}$ | $\frac{2d_{\text{н}} \pm 2}{2}$ | 2 | $2d_{\text{н}} \pm 2$ | 14 | 2 | 7 | 2 | 2 | $1,8d_{\text{н}} \pm 2$ |
| 14 | 16,5 | $\frac{d_{1}}{2}$ | $\frac{2d_{\text{н}} \pm 3}{2}$ | 3 | $2d_{\text{н}} \pm 3$ | 17 | 3 | 8,9 | 3 | 3 | $1,8d_{\text{н}} \pm 2$ |
*Примечание.* Обозначения - см. рис. 6.
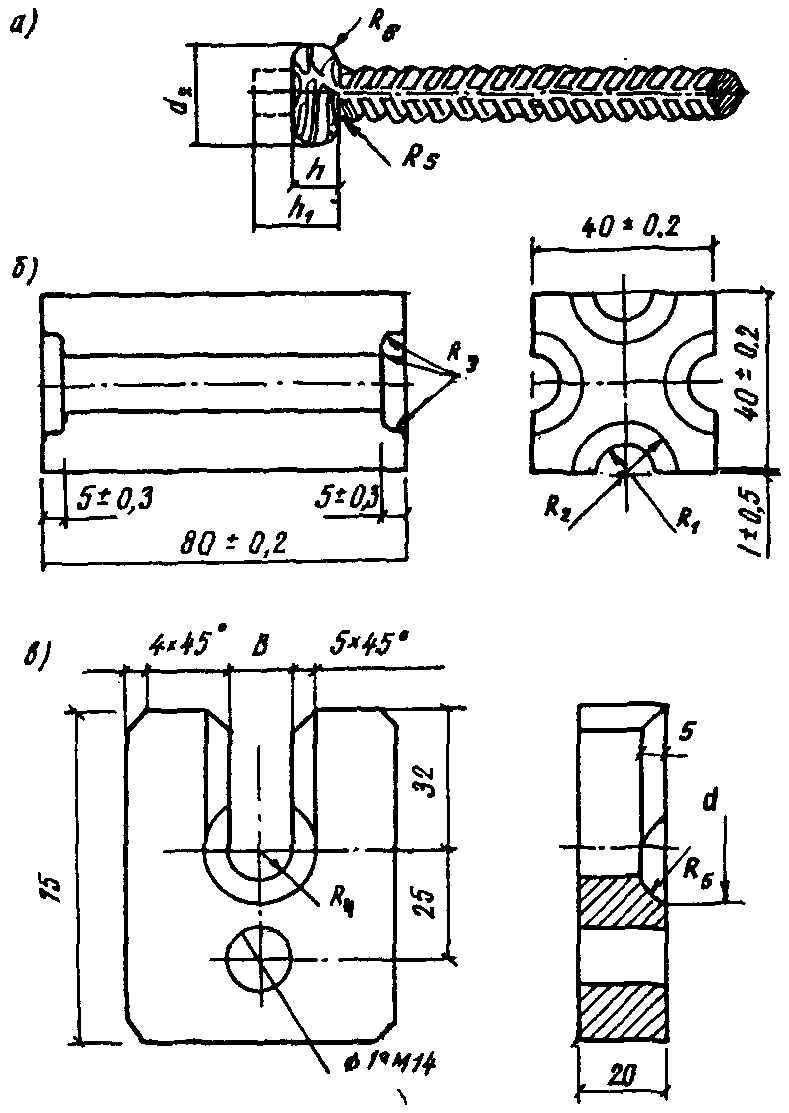
Рис. 6. Анкерная головка, губка и накладная пластина
а - анкерная головка; б - губка; в - накладная пластина
3.6. Упоры на поддонах оборудуют защитными козырьками [(рис. 5)](#p100116).
### 4. ОРИЕНТАЦИЯ И ПЕРЕМЕЩЕНИЕ ПОДДОНОВ
4.1. Формы или поддоны подаются на линию заготовки и натяжения арматуры после обрезки напрягаемой арматуры, снятия готовых изделий, чистки и смазки форм.
*Примечание.* Допускается производить смазку форм в процессе их перемещения на транспортном устройстве линии ДМ-2.
#### 4.2 В качестве транспортных средств линий типа ДМ-2 рекомендуется применять:
при агрегатно-поточной технологии - цепной конвейер, снабженный механизмом ориентации [(рис. 7)](#p100184). Длина конвейера устанавливается в зависимости от условий привязки линии к технологическому потоку цеха, но должна быть не менее ширины 4 форм;
при конвейерной и полуконвейерной технологиях - цепной конвейер, снабженный механизмом передачи [(рис. 8)](#p100186) и ориентации форм, транспортную тележку или передаточную платформу.
*Примечание.* При привязке линий типа ДМ-2 к существующим конвейерным линиям рекомендуется перемещение самой линии ДМ-2 в направлении, поперечном относительно положения формы на конвейере.
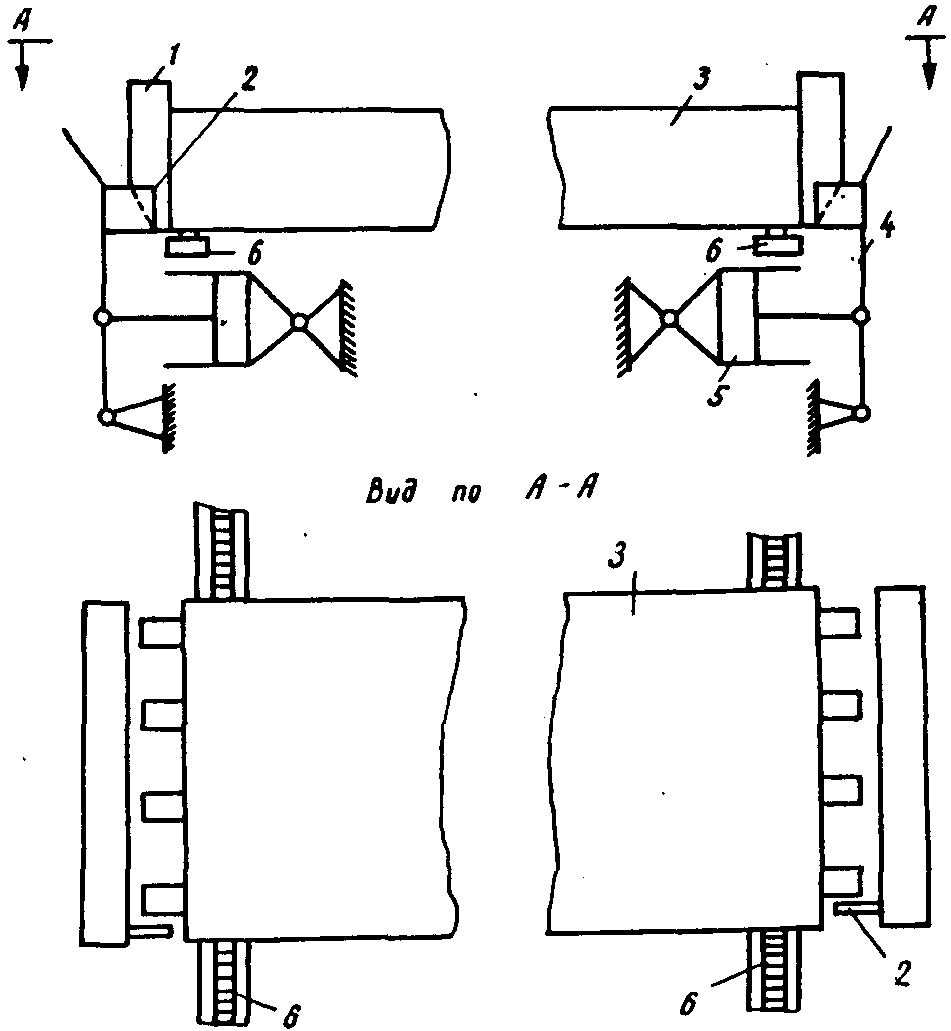
Рис. 7. Схема ориентации поддонов
при агрегатно-поточной технологии
1 - упор; 2 - упорная пластина; 3 - поддон;
4 - рычаг; 5 - пневмоцилиндр; 6 - транспортер
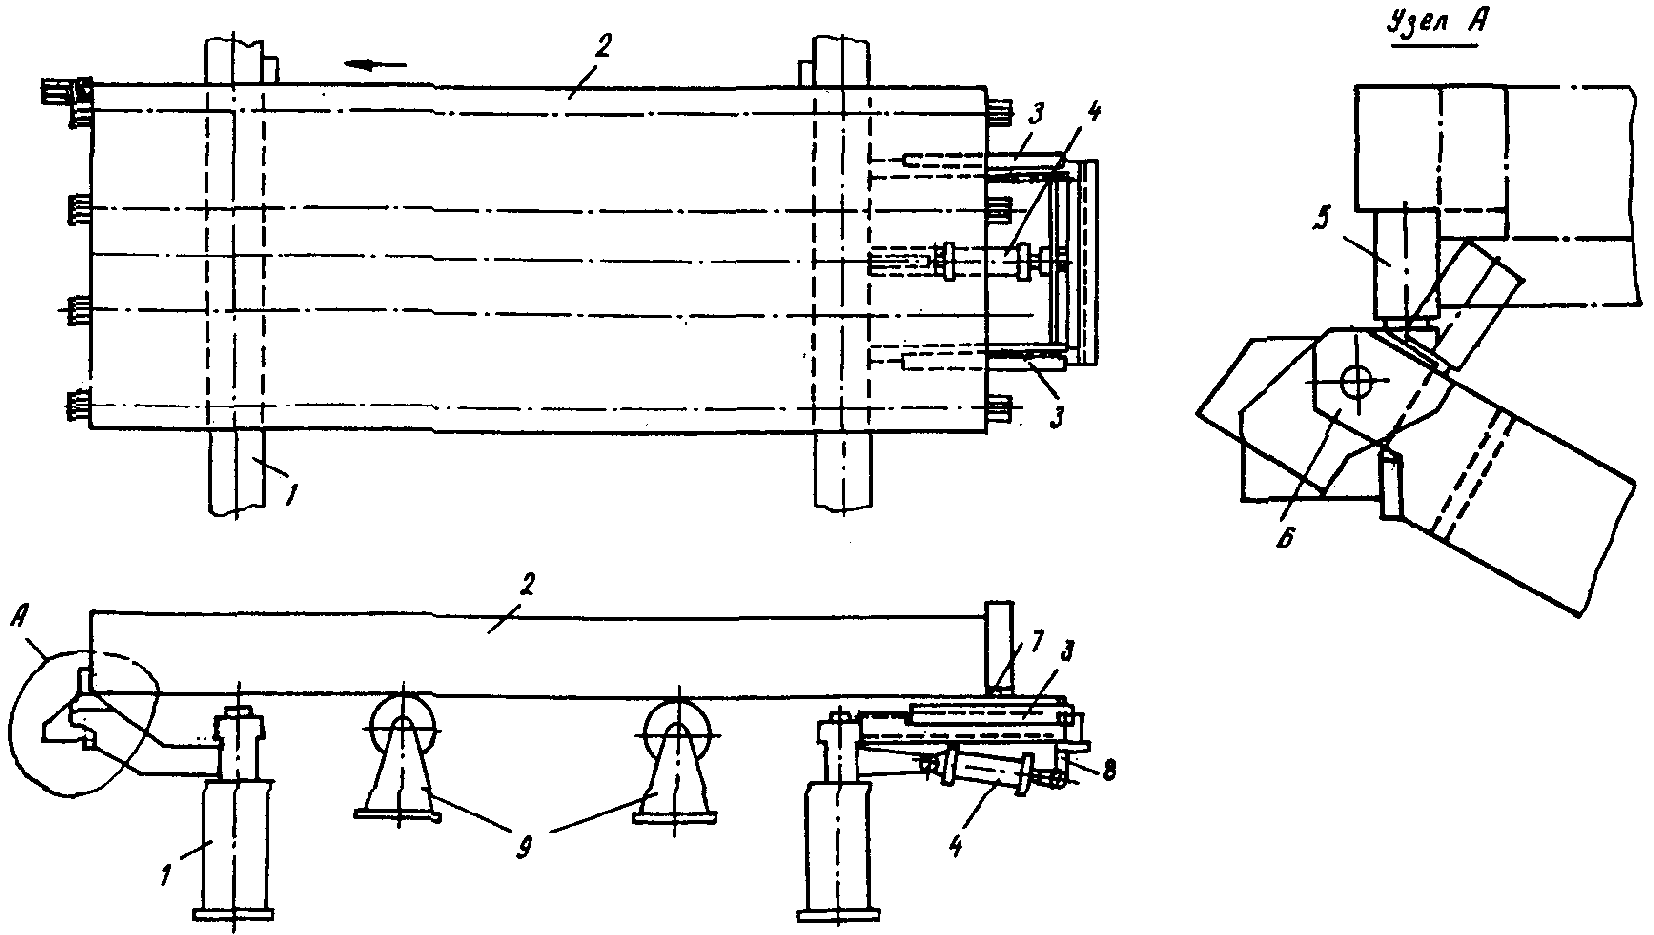
Рис. 8. Схема механизма ориентации при переходе поддонов
с конвейера чистки и смазки на конвейер линии ДМ-2
1 - цепной конвейер линии ДМ-2; 2 - поддон;
3 - направляющие; 4 - пневмоцилиндр; 5 - упорный
элемент; 6 - шарнир; 7 - удерживающий элемент;
8 - рычаг; 9 - подъемная тележка
4.3. При стационарном расположении линии ДМ-2 и конвейерной или полуконвейерной технологиях передача нагретых стержней в упоры форм с помощью автоматических манипуляторов или роботов допускается при условии:
автоматического измерения расстояния между упорами формы;
продолжительности транспортирования и укладки одного стержня в упоры не более 20 с.
4.4. Предельные отклонения от проектного положения форм на транспортном устройстве в продольном и поперечном направлениях в месте их фиксации не должны превышать +/- 10 мм. Для обеспечения требуемого положения форм на линии ДМ-2 производится их ориентация специальными устройствами.
4.5. Ориентация форм при агрегатно-поточной технологической схеме, с подачей их краном на транспортер линии ДМ-2, производится в следующей последовательности:
поддон опускается краном на транспортер линии ДМ-2 между рамами механизма ориентации [(рис. 7)](#p100184);
рамы механизма ориентации поддонов с помощью привода устанавливаются в вертикальное положение [(рис. 7)](#p100184);
транспортер линии ДМ-2 включается и форма перемещается в механизме ориентации до остановки поддона правой и левой упорными пластинами рам механизма ориентации (при работающем транспортере);
транспортер линии ДМ-2 останавливается, рамы механизма ориентации возвращаются в исходное положение.
4.6. Ориентацию форм при полуконвейерной технологической схеме, с подачей их на приемный стол транспортера линии ДМ-2 конвейером, рекомендуется осуществлять в следующей последовательности ([рис. 8](#p100186), 9):
приемный стол транспортера линии ДМ-2 с помощью пневмоцилиндров поднимается до уровня конвейера подготовки форм;
форма конвейером подготовки передвигается на приемный стол транспортера линии ДМ-2 до упора в толкатель (рис. 9);
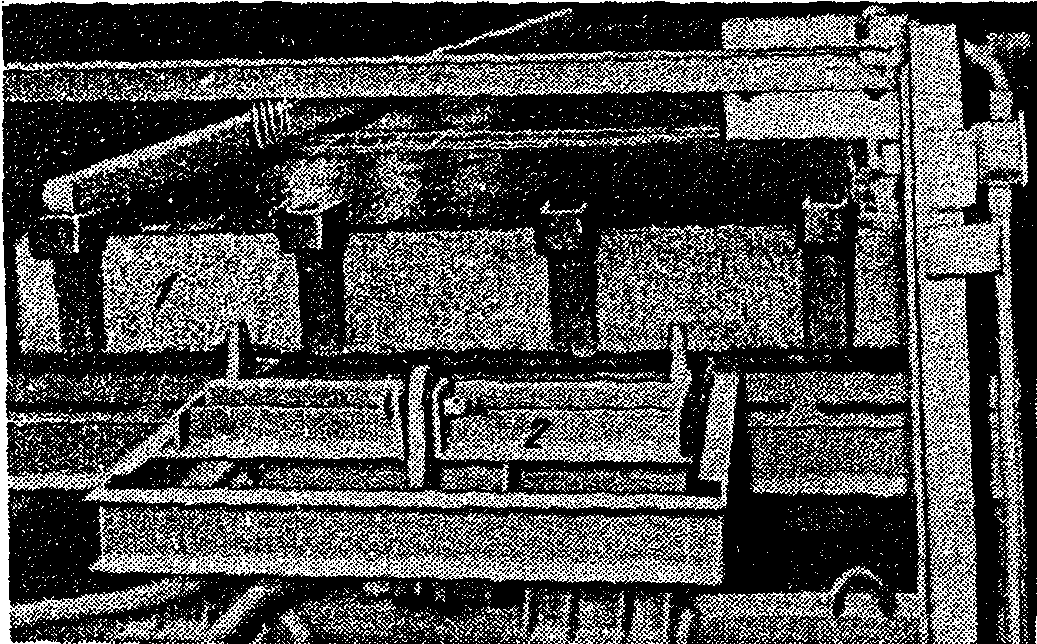
Рис. 9. Толкатель механизма ориентации и передачи поддонов
1 - поддон; 2 - толкатель
форма механизмом толкателя перемещается в обратном направлении до упора в фиксирующий ролик (рис. 10);
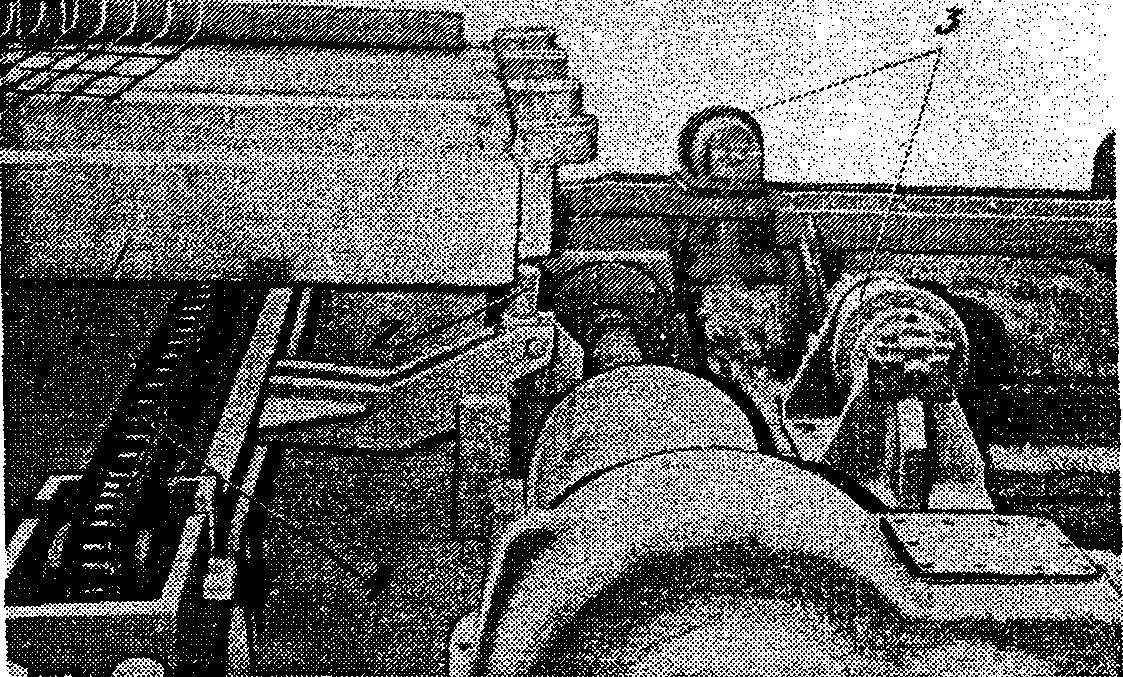
Рис. 10. Ориентация поддона формы
1 - поддон; 2 - поворотный ролик; 3 - рольганг конвейера
подготовки поддонов; 4 - цепной конвейер линии ДМ-2
приемный стол транспортера линии ДМ-2 опускается в исходное положение, устанавливая ориентированную форму на транспортер линии ДМ-2.
### 5. ОТБОР СТЕРЖНЕЙ ИЗ ПАКЕТА
5.1. Отбор стержней из пакета рекомендуется производить посредством захвата одного конца стержня с последующим отделением его по всей длине от пакета.
5.2. При применении линии типа ДМ-2 и ее модификаций выполнение операций отбора стержней из пакета в зависимости от конструкции механизма отбора может осуществляться следующими способами (рис. 11, [12](#p100213), [13](#p100216), [14](#p100219)):
посредством отбора стержня из пакета арматуры, лежащего на неподвижном приемном бункере, путем перемещения механизма захвата, который своим обратным ходом перемещает конец стержня в зону действия подвижного ролика-отсекателя. Продольным перемещением вдоль питателя ролик-отсекатель отделяет стержень от пакета по всей его длине (питатель типа "механическая рука" с продольным отсекателем) (рис. 11);
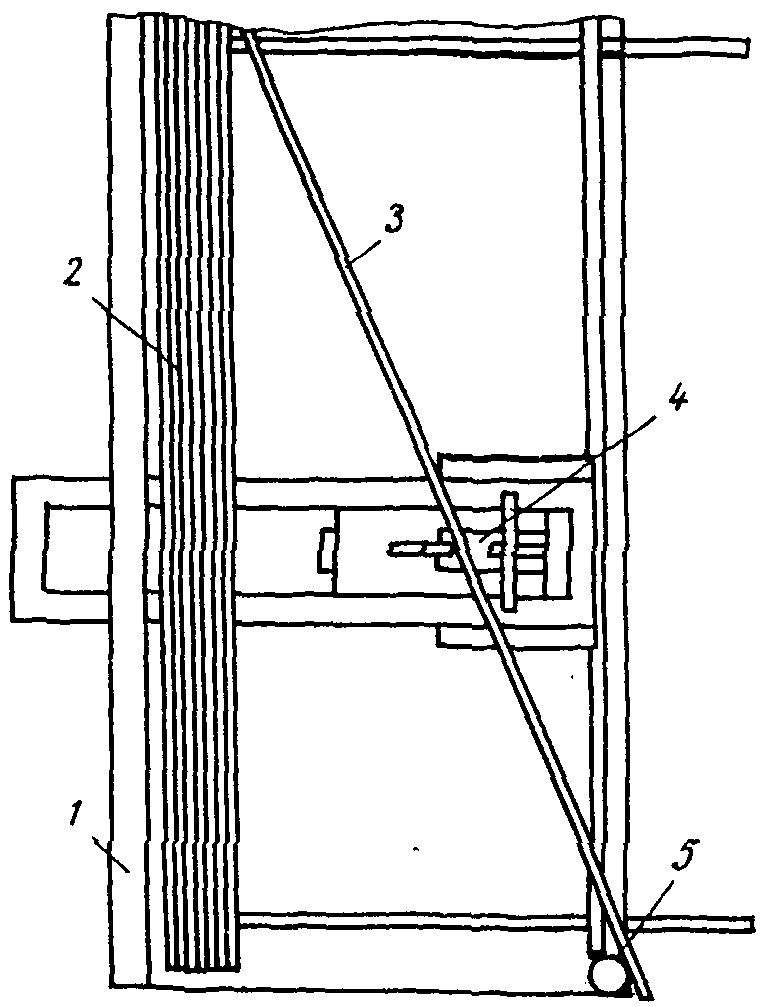
Рис. 11. Отбор стержней из пакета с помощью
подвижного механизма захвата и ролика
1 - неподвижный бункер питателя; 2 - пачка
стержней; 3 - стержень; 4 - подвижный механизм
захвата стержня; 5 - подвижный ролик
отбор стержня из пакета осуществляется так же, как указано выше, а его полное отделение от пакета осуществляется последовательно расположенными поперек питателя толкателями ("механическая рука" с поперечными толкателями) (рис. 12);
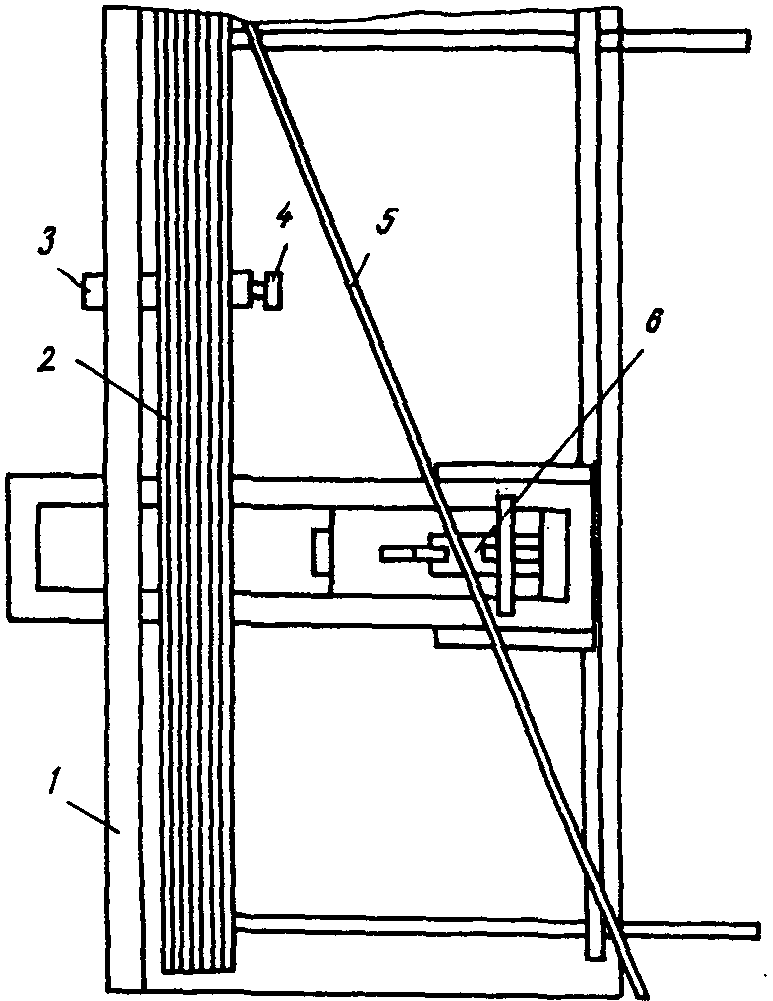
Рис. 12. Отбор стержней из пакета с помощью
подвижного механизма захвата и толкателей
1 - неподвижный бункер питателя; 2 - пачка стержней;
3 - пневмоцилиндр; 4 - толкатель; 5 - стержень;
6 - подвижный механизм захвата стержня
посредством перемещения подвижного бункера (рис. 13) к неподвижному механизму захвата, зажима конца стержня в механизме захвата, возвращения приемного бункера в исходное положение с последующим отделением стержня подвижным роликом (поворотная платформа с продольным отсекателем).
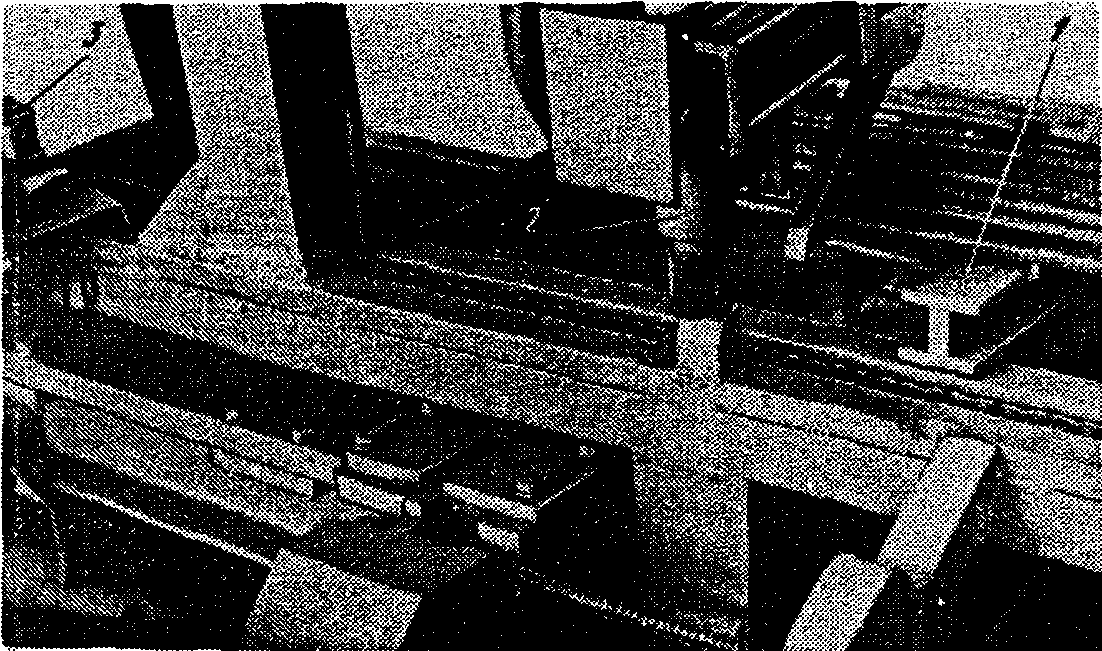
Рис. 13. Механизм отбора стержней
1 - подвижный приемный бункер; 2 - механизм
захвата; 3 - подвижный ролик
5.3. Рекомендуемым типом питателя является "механическая рука" с продольным отсекателем, который при необходимости ускорения технологического цикла следует дополнительно оснащать поперечными толкателями (рис. 14).
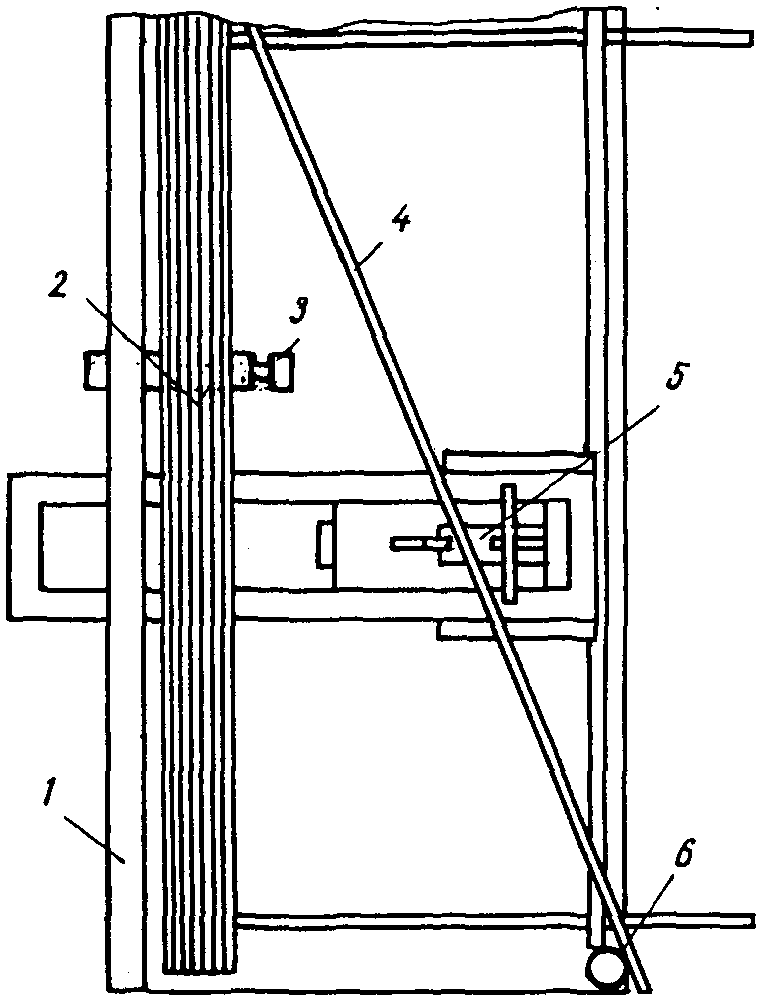
Рис. 14. Отбор стержней из пакета с помощью
подвижного механизма захвата, ролика и толкателей
1 - неподвижный бункер питателя; 2 - пачка
стержней; 3 - толкатель; 4 - стержень; 5 - подвижный
механизм захвата стержня; 6 - подвижный ролик
5.4. Перед загрузкой стержней в приемный бункер питателя следует проверить соответствие их длины и убрать гнутые прутки или немеры.
5.5. На неподвижный приемный бункер рекомендуется загружать не более 250 стержней, концы которых максимально приближают к торцевому борту бункера.
5.6. При применении питателя типа "поворотная платформа с продольным отсекателем" количество стержней, загружаемых в бункер питателя, не должно превышать 60 шт., а поворотный бункер питателя рекомендуется снабжать двумя прижимными ограничителями в середине и торце бункера.
### 6. ИЗМЕРЕНИЕ РАССТОЯНИЯ МЕЖДУ УПОРАМИ ПОДДОНОВ ФОРМ
6.1. Измерение расстояния между опорными поверхностями упоров на поддонах форм производится для обеспечения длины заготовки арматуры под размер каждой пары упоров и соответствующего уменьшения изменчивости величины предварительного напряжения.
6.2. Измерение расстояния между опорными поверхностями каждой пары упоров поддона следует производить в следующей последовательности [(рис. 15)](#p100233):
поддон транспортером линии ДМ-2 перемещается к механизму фиксации до срабатывания концевого выключателя транспортера;
пара упоров поддона с помощью фиксатора устанавливается по оси замера;
левый щуп замера (одновременно с перемещением левого фиксатора) толкателем механизма замера, огибая защитный козырек, опускается до положения, ограничиваемого регулировочным приспособлением (рис. 15);
подвижная каретка перемещается и, посредством механической связи с кареткой, правый щуп замера, огибая защитный козырек, опускается до жесткого контакта с опорной частью упора поддона;
при последующем перемещении подвижной каретки производится перемещение поддона по оси замера до жесткого контакта левого щупа замера с упором поддона;
одновременно стержень упорной пластиной подвижной каретки передвигается в механизме резки до заданного размера, соответствующего расстоянию между опорными поверхностями данной пары упоров формы, которое определяется жестким контактом системы: щуп-форма-щуп.
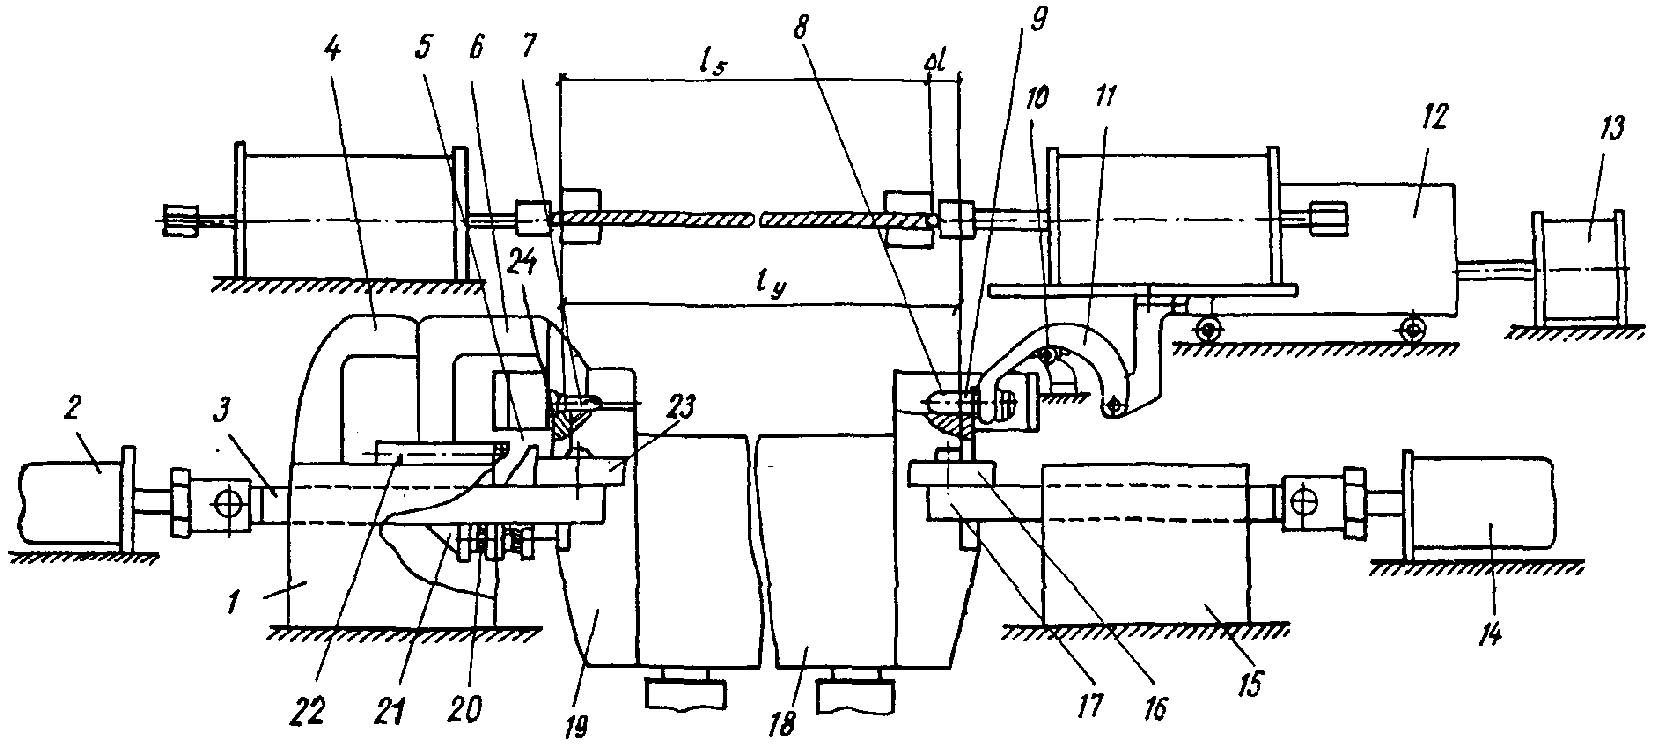
Рис. 15. Схема замера расстояния между
упорами на форме (линия ДМ-2)
1 - неподвижная станина; 2, 13, 14 - пневмоцилиндр;
3, 17 - подвижная пластина; 4 - толкатель; 5 - фиксатор;
6 - левый криволинейный рычаг; 7, 8 - фиксационный штырь;
9, 24 - щуп; 10 - ролик; 11 - правый криволинейный рычаг;
12 - подвижная каретка; 13 - пневмоцилиндр подтяжки;
15 - неподвижная станина; 16, 23 - ролики фиксатора;
18 - поддон; 19 - упор; 20 - регулировочное приспособление;
21 - упор левого рычага; 22 - ползун
6.3. Система измерения расстояния между опорными поверхностями упоров на формах должна обеспечивать допускаемые предельные отклонения не более +/- 1 мм.
6.4. Для обеспечения безотказной работы механизма измерения механизм ориентации поддонов следует отрегулировать так, чтобы левый и правый фиксаторы после захвата упора имели зазор не менее 10 мм между ограничителем фиксатора и упором поддона (см. [рис. 3](#p100111)).
### 7. ВЫСАДКА АНКЕРНЫХ ГОЛОВОК
7.1. Высадка анкерных головок производится одновременно с обоих концов стержня двухпозиционными, самоцентрирующимися механизмами высадки головок в специальных формообразователях (рис. 16).
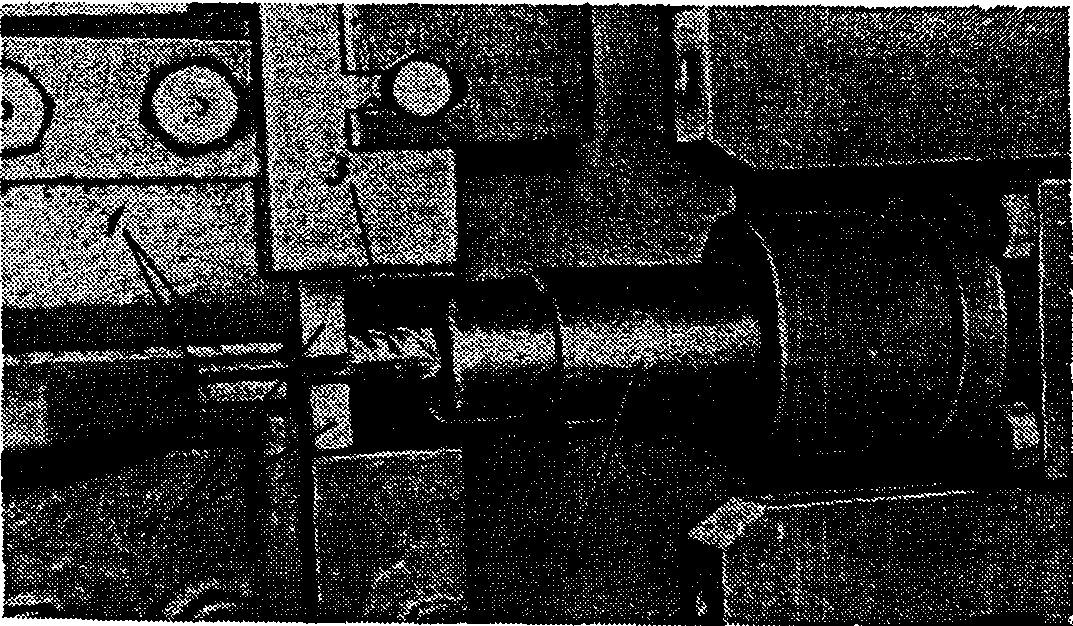
Рис. 16. Высадка анкерных головок
1 - губки; 2 - электрод; 3 - арматурный
стержень; 4 - формообразователь
Допускается использовать в качестве формообразователей торцевые части зажимных губок в случае, если они изготавливаются из жаропрочной нержавеющей стали типа 20Х17Н2 и имеют форму торцов, соответствующую формообразователям головок (см. [рис. 6](#p100174)).
7.2. Укладку стержней в зажимные губки механизмов высадки необходимо выполнять так, чтобы их концы выступали за торцы формообразующих матриц или губок на величину $2,4d_{\text{н}} \pm 2\text{мм}$ , где $d_{\text{н}}$ - номинальный диаметр стержня.
7.3. Во избежание перекосов перед зажатием концы стержней фиксируются относительно пазов губок ловителей (рис. 17).
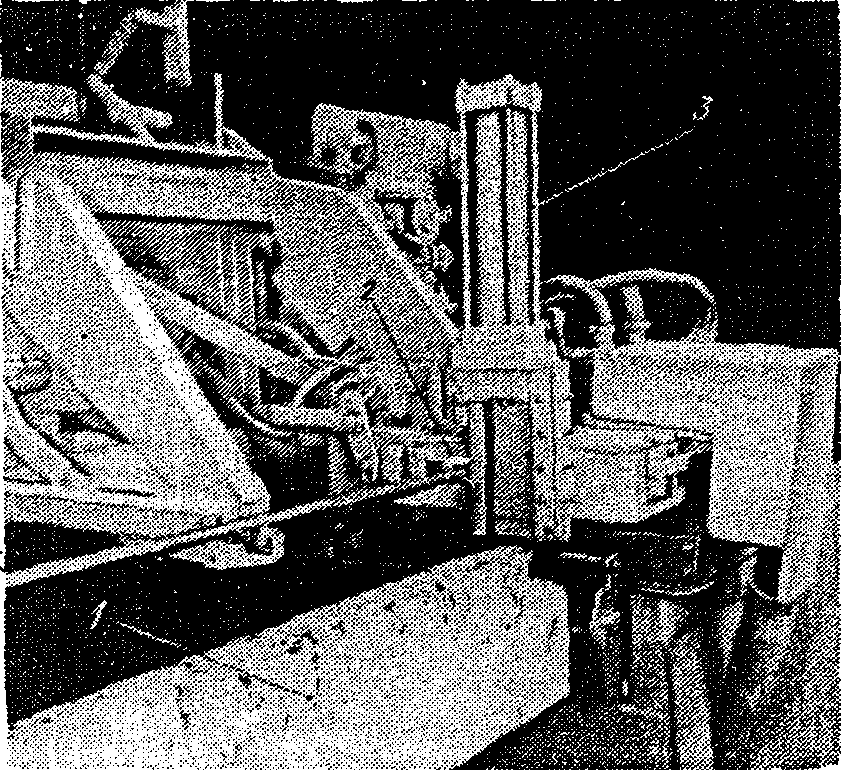
Рис. 17. Центрирование конца стержня ловителем
1 - поддон; 2 - ловитель; 3 - досылатель
#### 7.4 При изготовлении высаженных головок рекомендуется:
высадку головок производить в два этапа. На первом этапе высадочный электрод при включенном токе поджимается к торцу стержня и производится нагрев с оплавлением торца; на втором этапе, собственно при высадке головки, ее горячая штамповка (высадка) производится при выключенном токе или путем импульсного нагрева при максимальном усилии;
высадку головок после оплавления торцов стержней начинать при перемещении электрода на 2 - 4 мм с независимым включением правого и левого пневмоцилиндров высадки;
температуру нагрева концов стержней под высадку принимать в пределах 900 +/- 50 °C, а продолжительность 3 - 6 с для арматуры диаметром 10 - 14 мм и регулировать величиной тока и усилием прижатия торцевого электрода;
усилие прижатия торцевого электрода при нагреве концов стержней диаметром 12 - 14 мм принимать в пределах 15 - 20 кН, а при высадке - 50 - 65 кН;
соотношение между усилием высадки и усилием зажима стержня в зажимных губках с целью исключения проскальзывания концов стержня принимать не более 1/3;
не допускать смещение опорных поверхностей элементов формообразующих матриц или зажимных губок со стороны высадки более чем на 1 мм;
избегать поджогов в контактах, для чего зачищать контактные губки не реже 1 раза в смену металлическими щетками и выполнять ограничительный борт бункера питателя со стороны, противоположной устройству для мерной резки, с насечкой, поверхность которой обеспечивает зачистку торцов стержней при их подаче на механизм резки;
форму поверхности токоподводящих контактов принимать в соответствии с положениями Инструкции [СН 393-76](https://bukva.ai/docs/sn-stroitelnye-normy-sn-393-78).
#### 7.5 Готовые временные концевые анкера в виде высаженных головок должны отвечать следующим требованиям:
опорная поверхность высаженной головки должна быть симметрична относительно оси стержня;
ширина выступа должна быть равна $0,4d_{\text{н}} \pm 2\text{мм}$ , а высота головки $h = 1 - 1,2d_{\text{н}}$ (см. [рис. 6](#p100174)).
7.6. Оптимальные размеры высаженных головок и зажимных губок (см. [рис. 6](#p100174)) для арматуры диаметром 10 - 14 мм приведены в [табл. 2](#p100119).
7.7. Прочность высаженных головок должна отвечать требованиям п. 4.29 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций".
*Примечание.* В случае если эти требования не выполняются, необходимо провести переналадку устройства высадки с целью обеспечения установленной нормируемой прочности высаженных головок.
### 8. КОНТАКТНЫЙ ЭЛЕКТРОНАГРЕВ И УКЛАДКА СТЕРЖНЕЙ В УПОРЫ ФОРМ
8.1. Контактный электронагрев арматуры производится по всей длине стержней с подводкой тока через те же контактные губки, что и при высадке головок с одновременным растяжением арматуры с усилием не менее 4 кН с помощью специального пневмоцилиндра, показанного на рис. 18.
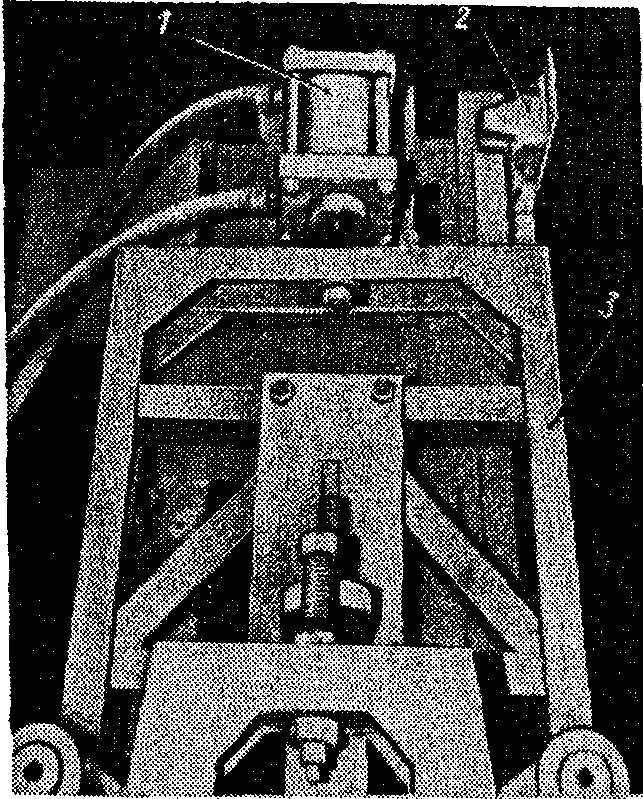
Рис. 18. Механизм вытяжки арматуры
в процессе электронагрева
1 - пневмоцилиндр вытяжки; 2 - концевой выключатель
электронагрева; 3 - подвижная каретка
8.2. Включение трансформатора контактного электронагрева необходимо выполнять в момент окончания нагрева концов стержней для высадки головок.
8.3. Температуру контактного электронагрева арматурной стали марок и плавок, перечисленных в [пп. 2.2](#p100034) и [2.3](#p100035) настоящих Рекомендаций, следует принимать не более 400 +/- 20 °C.
8.4. Продолжительность нагрева стержней диаметром 10 - 14 мм всех применяемых классов должна быть не более 10 - 15 с.
8.5. Температура контактного электронагрева контролируется по удлинению бесконтактным концевым выключателем и фиксируется перемещением флажка подвижного устройства для высадки головок и электронагрева относительно неподвижной станины правой головки [(рис. 18)](#p100263).
8.6. Регулировка температуры электронагрева и соответствующего удлинения производится путем перестановки концевого выключателя [(рис. 18)](#p100263) на неподвижной станине.
8.7. Принудительную укладку стержней в упоры форм производят с помощью двух вертикальных досылателей, приводимых в движение пневмоцилиндрами (рис. 19) или иными устройствами (см. [п. 4](#p100176) настоящих Рекомендаций).
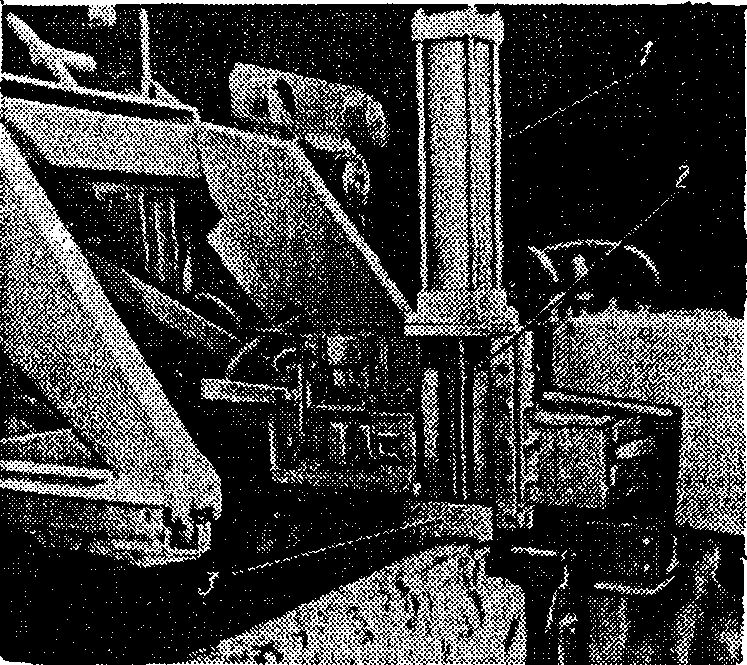
Рис. 19. Механизм принудительной укладки
арматурных стержней в упоры форм
1 - пневмоцилиндр досылателя; 2 - шток
пневмоцилиндра; 3 - толкатель
Рабочий цикл действия устройства для принудительной укладки стержней в упоры форм регулируется так, чтобы начало выполнения этой операции совпало с раскрытием контактных губок, а окончание - с перемещением обоих концов стержней в упоры, а весь цикл длился не более 3 с.
8.8. При монтаже и наладке линии необходимо тщательно установить направляющие механизмов укладки. Зазор между низом направляющих и верхней гранью упоров на форме не должен быть более 20 мм.
### 9. ОПРЕДЕЛЕНИЕ ДЛИНЫ АРМАТУРНОЙ ЗАГОТОВКИ И УДЛИНЕНИЯ АРМАТУРЫ ПРИ НАГРЕВЕ И НАТЯЖЕНИИ
#### 9.1 Предварительное напряжение определяется заданным удлинением арматуры по формуле:
$\Delta l_{\text{о}} = (\frac{k \cdot \sigma_{\text{о}} + 0,5p}{E_{\text{нач}}}) \cdot l_{\text{у}}$ , (1)
где $E_{\text{нач}}$ - начальный модуль упругости арматурной стали (см. [табл. 1](#p100036)), МПа;
$l_{\text{у}}$ - расстояние (среднее) между опорными поверхностями упоров форм, мм;
k - коэффициент, учитывающий упругопластические свойства арматурной стали и определяемый согласно [табл. 3](#p100283);
p - предельные отклонения предварительного напряжения $\sigma_{\text{ок}}$ в отдельных стержнях от среднего заданного проектом. Значение p соответствует 1,64 среднего квадратического отклонения от средних величин предварительного напряжения в отдельных стержнях, определяется для пустотных настилов по формуле:
$p \leq 30 + \frac{360000}{l_{\text{у}}}$ , МПа.
| Контролируемое предварительное напряжение $\sigma_{\text{ок}}$ , МПа | Коэффициенты k для сталей классов |
| А-IV, 80С; Ат-IVК и Ат-IVС | А-IV, 20ХГ2Ц и 20ХГ2Т | А-V и Ат-V | Ат-VI |
| 400 | 1 | 1,05 | 1 | 1 |
50
1,05 |
| 1,1 | 1,05 | 1 | 600 | 1,2 |
| 1,2 | 1,05 | 1,05 | 700 | - |
| - | 1,1 | 1,05 | 800 | - |
| - | 1,15 | 1,10 | | Примечания: 1. Значения коэффициентов k определены без учета эффектов стабилизации. |
2. Промежуточные значения коэффициентов k вычисляются по линейной интерполяции.
#### 9.2 Величина полного удлинения арматуры при электронагреве определяется по формуле:
$\Delta l_{\text{п}} = \Delta l_{\text{о}} + \Delta l_{\text{с}} + \Delta l_{\text{ф}} + \Delta l_{\text{уп}} + C_{t}$ , мм, (3)
где $\Delta l_{\text{с}}$ - величина смятия и перемещения высаженных головок в упорах форм, мм;
$\Delta l_{\text{ф}}$ - продольная деформация форм, мм;
$\Delta l_{\text{уп}}$ - упругопластическая деформация растяжения стержня при нагреве с растяжением, определяется по формуле
$\Delta l_{\text{уп}} = \frac{P_{\text{пт}}}{F_{\text{а}} \cdot E_{at}} (l_{\text{у}} - l_{\text{губ}})$ . (4)
Здесь $P_{\text{пт}}$ - усилие натяжения при электронагреве, Н;
$F_{\text{а}}$ - площадь поперечного сечения арматурного стержня, мм2;
$E_{at}$ - модуль упругопластичности при нагреве арматурного стержня до 360 - 400 °C, равный для рассматриваемых видов стержневой арматуры $0,8\text{Е}_{\text{нач}}$ , МПа;
$l_{\text{губ}}$ - длина контактной губки зажима для высадки головок и электронагрева, мм.
Значения $\Delta l_{\text{с}}$ , $\Delta l_{\text{ф}}$ и $C_{t}$ определяются опытным путем, но могут быть приняты при предварительных расчетах равными:
$\Delta l_{\text{с}} = 1 - 2\text{мм}$ , $\Delta l_{\text{ф}} = 1 - 3\text{мм}$ и $C_{t} = 1,5 - 2\text{мм}$ .
9.3. Для обеспечения свободной укладки нагреваемой арматуры в упоры форм величина $\Delta l_{\text{п}}$ должна быть равной или меньшей удлинения арматуры в результате нагрева до заданной температуры $t_{p}$ и растяжения $\Delta l_{t}$ , которое определяется по формуле:
$\Delta l_{t} = (t_{\text{р}} - t_{\text{о}})(l_{\text{у}} - l_{\text{губ}}) \cdot \alpha + \Delta l_{\text{уп}}$ , мм, (5)
где $t_{\text{р}}$ - заданная температура нагрева, принимаемая в соответствии с требованиями [п. 8.3](#p100265) настоящих Рекомендаций, °C;
$t_{\text{о}}$ - температура окружающей среды, °C;
$\alpha$ - коэффициент линейного расширения арматурной стали, принимаемый по табл. 16 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций". Для наиболее широко применяемой стали классов Ат-V и Ат-VI при нагреве от 20 до 350 - 400 °C $\alpha = 13,2 \cdot 10^{- 6}$ , °C.
#### 9.4 Требуемая длина отрезанного стержня арматурной стали определяется по формуле:
$l_{\text{о}} = l_{\text{з}} + 2a$ , мм, (6)
где $l_{\text{з}}$ - длина арматурной заготовки, равная расстоянию между опорными поверхностями временных концевых анкеров, мм;
a - длина конца стержня, используемая для образования высаженной головки, равная $2,4d_{\text{н}} \pm 1\text{мм}$ , где $d_{\text{н}}$ - диаметр стержня, мм.
#### 9.5 Длина арматурной заготовки определяется по формуле:
$l_{\text{з}} = l_{\text{у}} - \Delta l_{\text{с}} - \Delta l_{\text{ф}} - \Delta l_{\text{о}}$ , мм, (7)
где значения $\Delta l_{\text{с}}$ , $\Delta l_{\text{ф}}$ и $\Delta l_{\text{о}}$ - определяются согласно пп. 9.1 и 9.2 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций".
### 10. КОНТРОЛЬ ВЕЛИЧИНЫ ПРЕДВАРИТЕЛЬНОГО НАПРЯЖЕНИЯ
10.1. Методику контроля предварительного напряжения следует осуществлять в соответствии с положениями раздела 7 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций".
10.2. Контроль величины предварительного напряжения арматуры, заготовка и натяжение электротермическим способом которой осуществляется автоматизированными линиями типа ДМ-2, выполняется при освоении производства новых изделий и при текущей работе.
10.3. При внедрении линий типа ДМ-2 или освоении производства новых изделий необходимо определять расчетное удлинение арматуры, соответствующее проектной величине предварительного напряжения, с учетом деформаций форм и анкерных головок, а также упругопластических свойств применяемого вида арматурной стали в соответствии с требованиями [раздела 9](#p100274) настоящих Рекомендаций и проверять среднюю величину предварительного напряжения на трех формах. В случае необходимости следует осуществить его корректировку и вновь произвести измерения предварительного напряжения на тех же формах.
Средние величины предварительного напряжения по отдельным формам не должны отличаться от проектной более чем $\pm 0,5\text{Р}(1 - 1/ \sqrt{n})$ , а по отдельным стержням не более чем на +/- P, МПа, где n - число стержней напрягаемой арматуры в изделии, а величина P определяется по [формуле (2) п. 9.1](#p100281) настоящих Рекомендаций.
10.4. Периодический контроль предварительного напряжения при текущей работе следует осуществлять не реже, чем 1 раз в сутки на всех стержнях одной формы для проверки выполнения требований, указанных в [п. 10.2](#p100343). При этом ежедневно следует производить контроль преднапряжения на разных формах и в случае их износа или образования дефектов - заменять или ремонтировать такие формы.
10.5. Усилия или напряжения в натянутых стержнях следует измерять после остывания до температуры окружающего воздуха приборами типов ПРДУ или ИПН или др. аналогичного класса точности.
### 11. ТРЕБОВАНИЯ ТЕХНИКИ БЕЗОПАСНОСТИ
11.1. К обслуживанию линий типа ДМ-2, предназначенных для автоматизированной заготовки и натяжения арматуры, допускаются лица, изучившие настоящие Рекомендации, устройство оборудования линии, а также технологию натяжения арматуры и сдавшие экзамен по технике безопасности.
11.2. При изготовлении предварительно напряженных конструкций на линиях необходимо соблюдать "Единые правила техники безопасности и производственной санитарии для предприятий промышленности строительных материалов", часть I (1969) и раздел XII, часть II, требования главы [СНиП III-4-80](https://bukva.ai/docs/snip-iii-4-80-gosstroy-sssr-gosudarstvennyy) "Техника безопасности в строительстве", требования по технике безопасности раздела 14 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций", а также требования по технике безопасности, изложенные в настоящих Рекомендациях.
11.3. Для каждого конкретного предприятия, внедряющего автоматизированную линию типа ДМ-2, инженером по технике безопасности с учетом местных условий должен быть составлен список правил техники безопасности и вывешен в зоне работы линии.
11.4. В зоне действия линии не допускается присутствие посторонних лиц.
11.5. Не допускается работа на линии при отсутствии защитных козырьков на упорах форм (см. [рис. 5](#p100116)).
11.6. С целью устранения возможности выброса стержня при отрыве анкерной головки защитные козырьки необходимо приваривать к упорам поддонов с наклоном защитной поверхности козырька в сторону головки на (10 - 12)°.
11.7. Расстояние от верха защитной поверхности козырька до оси головки должно быть не менее 20 мм.
11.8. Проводить техническое обслуживание линии, загружать бункер питателя арматурой и поправлять стержни допускается только при отключенном энергопитании линии.
*ПРИМЕР* РАСЧЕТА ДЛИНЫ АРМАТУРНОЙ ЗАГОТОВКИ
**И УДЛИНЕНИЯ АРМАТУРЫ ПРИ НАГРЕВЕ И НАТЯЖЕНИИ**
Требуется: определить длину арматурной заготовки и температуру нагрева при натяжении арматурной стали класса Ат-V диаметром 12 мм. Вид изделия ПТК-60-12. Контролируемое предварительное напряжение $\sigma_{\text{ск}} = 580\text{МПа}$ . Среднее расстояние между опорными поверхностями упоров на формах $l_{\text{у}} = 6250\text{мм}$ . Усилие растяжения при нагреве $\text{Р}_{\text{пт}} = 80\text{Н}$ .
1. По [формулам (1)](#p100276) и [(2) п. 9.1](#p100281), пользуясь [табл. 1](#p100036) и [3](#p100283), определяем требуемое удлинение арматуры:
$\Delta l_{\text{о}} = \frac{(k \cdot \sigma_{\text{о}} + 0,5p)}{E_{\text{нач}}} \cdot l_{\text{у}} = \frac{(1,05 \cdot 580 + 43,8)}{E_{\text{нач}}} \cdot 6250 = 0,003435 \cdot 6250 = 21,5\text{мм}$ .
2. Задаваясь принятыми в [п. 9.2](#p100317) настоящих Рекомендаций минимальными значениями $\Delta l_{\text{с}}$ , $\Delta l_{\text{ф}}$ и $C_{t}$ , по [формулам (3)](#p100318) и [(4)](#p100322) определяем $\Delta l_{\text{п}}$ при $P_{\text{пт}} = 80\text{Н}$ и $l_{\text{губ}} = 100\text{мм}$ .
$\Delta l_{\text{уп}} = \frac{P_{\text{пт}}}{F_{\text{а}} \cdot E_{at}} \cdot (l_{\text{у}} - l_{\text{губ}}) = \frac{80}{1,13 \cdot 1,52 \cdot 10^{5}} \cdot (6250 - 100) = 2,86\text{мм}$ ;
$\Delta l_{\text{п}} = \Delta l_{\text{о}} + \Delta l_{\text{с}} + \Delta l_{\text{ф}} + \Delta l_{\text{уп}} + C_{t} = 21,5 + 1 + 1 + 1,5 + 2,86 = 27,86 \approx 28\text{мм}$ .
3. По [формуле (5)](#p100330) определяем необходимую температуру нагрева:
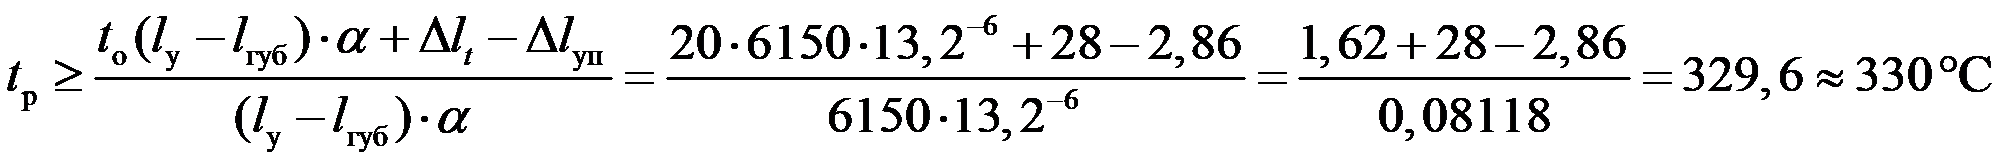 .
Принимаем температуру нагрева 350 °C и определяем $\Delta l_{t}$ :
$\Delta l_{t} = (t_{\text{р}} - t_{\text{о}})(l_{\text{у}} - l_{\text{губ}}) \cdot \alpha + \Delta l_{\text{уп}} = 330 \cdot 6150 \cdot 13,2^{- 6} + 2,86 = 26,79 + 2,86 = 29,65\text{мм}$ ,
следовательно, условие $\Delta l_{t}>\Delta l_{\text{п}}$ выполнено.
4. Длину арматурной заготовки определяем по [формуле (7)](#p100339):
$l_{\text{з}} = l_{\text{у}} - \Delta l_{\text{с}} - \Delta l_{\text{ф}} - \Delta l_{\text{о}} = 6250 - 1 - 1 - 21,5 = 6226,5\text{мм}$ .
Принимаем $l_{\text{з}} = 6227\text{мм}$ .
Соответственно длина отрезаемого стержня по [формуле (6)](#p100335):
$l_{\text{о}} = l_{\text{з}} + 2a = l_{\text{з}} + 2 \cdot (2,4d + 1) = 6227 + 59,6 = 6286,6 \approx 6287\text{мм}$ .
Проверка предварительного напряжения $\sigma_{\text{ок}}$ на трех формах показала, что фактические деформации форм составили от 2 до 3 мм, вследствие этого средние величины предварительного напряжения по отдельным формам составили 600, 570 и 620 МПа, что соответствует требованиям [п. 10.3](#p100344) настоящих Рекомендаций. Следовательно, удлинение $\Delta l_{\text{п}}$ , длина арматурной заготовки и температура нагрева выбраны верно.
Благодаря постоянному автоматическому измерению расстояния между упорами и соответствующей мерной резке стержней, износ упоров в пределах толщин накладок не будет существенно сказываться на изменчивости величины преднапряжения. Поэтому в начальный период не следует задаваться средней величиной $\sigma_{\text{ок}}$ большей, чем $\sigma_{\text{ок}}$ по проекту. Это тем более важно, поскольку чрезмерное увеличение контролируемого преднапряжения снимает надежность анкеровки арматуры и требует увеличения марки бетона (см. [п. 1.5](#p100030) настоящих Рекомендаций).
---