Рекомендации по предотвращению технологических трещин в бетоне аэродромных плит типа ПАГ
(утв. НИИЖБ Госстроя СССР 02.08.1985)
2 августа 1985 года
ГОСУДАРСТВЕННЫЙ КОМИТЕТ СССР ПО ДЕЛАМ СТРОИТЕЛЬСТВА
ОРДЕНА ТРУДОВОГО КРАСНОГО ЗНАМЕНИ НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЙ ИНСТИТУТ БЕТОНА И ЖЕЛЕЗОБЕТОНА (НИИЖБ)
РЕКОМЕНДАЦИИ ПО ПРЕДОТВРАЩЕНИЮ ТЕХНОЛОГИЧЕСКИХ ТРЕЩИН В БЕТОНЕ АЭРОДРОМНЫХ ПЛИТ ТИПА ПАГ
Печатается по решению секции заводской технологии НТС НИИЖБ Госстроя СССР от 22 июня 1984 г.
Содержат основные положения по предотвращению трещин в бетоне при изготовлении аэродромных плит типа ПАГ в силовых формах с тепловой обработкой в ямных камерах.
Рекомендации предназначены для инженерно-технических работников проектных организаций, занимающихся технологической подготовкой производства, разработкой силовых форм и карт технологического процесса изготовления аэродромных плит, а также для ИТР заводов железобетонных изделий.
ПРЕДИСЛОВИЕ
Согласно требованиям ГОСТ 25912.0-83 «Плиты железобетонные предварительно напряженные для аэродромных покрытий. Технические условия», ГОСТ 25912.1-83 «Плиты железобетонные предварительно напряженные для аэродромных покрытий. Конструкция и размеры» и ГОСТ 25912.4-83 «Плиты железобетонные предварительно напряженные для аэродромных покрытий. Конструкция арматурных и монтажно-стыковых изделий», образование трещин в бетоне плит высшей категории качества в стадии изготовления не допускается.
Рекомендации содержат мероприятия по предотвращению трещин в бетоне при изготовлении плит в силовых формах. Приведены предложения по усовершенствованию технологии изготовления, конструктивных решений стальных форм и камер.
Рекомендации рассматривают условия агрегатно-поточного изготовления аэродромных плит типа ПАГ на открытом полигоне и могут быть распространены также на условия изготовления плит в отапливаемых зданиях.
Рекомендации составлены на основе результатов исследований, выполненных НИИЖБ в производственных условиях открытого полигона производства № 1 ПО «Запорожжелезобетон», а также в отапливаемых зданиях производства № 1 ПО «Донецкжелезобетон» Укртяжстройиндустрии, завода ЖБИ-18 «Моспромжелезобетон» Главмосстройматериалов и Клинского комбината «Стройиндустрия» Главмособлстройматериалов.
Рекомендации разработаны НИИЖБ Госстроя СССР (д-р техн. наук, проф. Н.А. Маркаров, инж. А.Г. Замиховский).
Предложения и замечания по содержанию настоящих Рекомендаций просим направлять в НИИЖБ по адресу: 109389, Москва, 2-я Институтская ул., д. 6.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Настоящие Рекомендации распространяются на изготовление плит типа ПАГ по агрегатно-поточной технологии на открытых полигонах.
Рекомендации учитывают условия изготовления плит с тепловой обработкой в диапазоне температур наружного воздуха от -20 °C до +40 °C при температурах изотермического прогрева от +55 °C до +70 °C.
Рекомендации могут быть также использованы при изготовлении плит в отапливаемых зданиях при температуре воздуха цеха от +5 °C до +30 °C.
1.2. Рекомендации предназначены для использования при разработке комплекса мероприятий, обеспечивающих подготовку производства к выпуску плит, удовлетворяющих требованиям ГОСТ.
Рекомендации следует учитывать при разработке карт технологического процесса изготовления, при проектировании усовершенствованных силовых форм, пропарочных камер и режимов тепловой обработки (при нагреве и охлаждении плит в формах).
1.3. При изготовлении плит с тепловой обработкой, как правило, в бетоне образуются технологические трещины разной формы и ширины раскрытия.
Основной причиной образования трещин являются различие теплофизических характеристик и проявление температурных деформаций стальной формы и железобетонной плиты в процессе нагрева и охлаждения, приводящее к их силовому взаимодействию.
1.4. Образование технологических трещин происходит при действии температурных перепадов при охлаждении, превышающих 25 °C. Вначале образуются поперечные трещины, и при температурном перепаде, превышающем 30 °C, трещины под углом к оси плиты у боковых выемок (рис. 1).
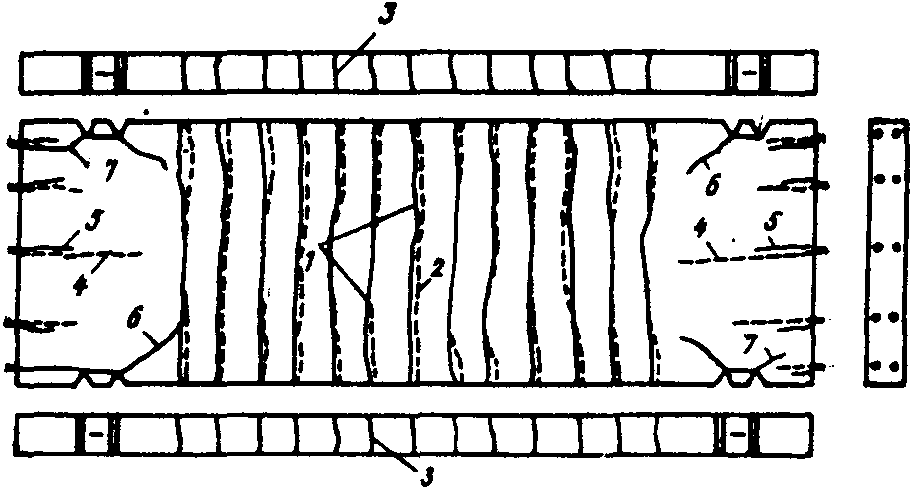
Рис. 1. Расположение технологических трещин
на поверхности аэродромных плит при охлаждении
1, 2, 3 — поперечные трещины, соответственно, на открытой,
лицевой (рабочей) и боковой поверхностях; 4, 5 — то же,
продольные трещины; 6, 7 — трещины под углом к оси плиты
у боковых выемок
1.5. Продольные трещины проявляются в основном при отпуске натяжения обрезкой арматурных стержней и наблюдаются в направлении от торцов плиты к ее середине. После отпуска натяжения трещины могут развиваться и далее в течение последующих нескольких часов. Протяженность продольных трещин может достигать 1 м от торцов изделия.
1.6. По мере роста температурных перепадов увеличивается количество различных трещин и ширина их раскрытия до 0,3 — 0,5 мм.
Наибольшее раскрытие наблюдается у трещин под углом к оси плиты у боковых выемок.
1.7. Поперечные трещины распространяются на часть или всю ширину плиты; они могут пересекать часть или всю высоту боковых граней. Иногда после кантовки плит могут наблюдаться сквозные трещины на части поперечного сечения.
1.8. Образование, распространение и ширина раскрытия поперечных трещин уменьшаются или трещины совсем не наблюдаются по мере снижения температурных перепадов и сокращения длительности совместного охлаждения плит в существующих формах.
2. МЕРОПРИЯТИЯ ПО ПРЕДОТВРАЩЕНИЮ ТЕХНОЛОГИЧЕСКИХ ТРЕЩИН
2.1. В соответствии с ГОСТ 25912.0-83 рабочая поверхность плит не должна иметь трещин. На нерабочей поверхности и боковых гранях плит допускаются усадочные и технологические трещины шириной не более 0,05 мм и длиной не более 50 мм. В плитах высшей категории качества трещины не допускаются.
2.2. Образование указанных трещин зависит от длительности совместного охлаждения плиты и формы до значений, не более допускаемой длительности B^{\text{доп}} (табл. 1). После ранней распалубки и отпуска натяжения не позднее допускаемой длительности B^{\text{доп}} (на горячий бетон) образование этих трещин не наблюдается (табл. 1).
при различных условиях изготовления
2.3. Образование, распространение и ширина раскрытия продольных трещин уменьшается или трещины совсем не наблюдаются по мере снижения величины температурного перепада и замены ускоренного режима твердения на замедленный в начале подъема температуры (см. табл. 1, рис. 2 и 3, б).
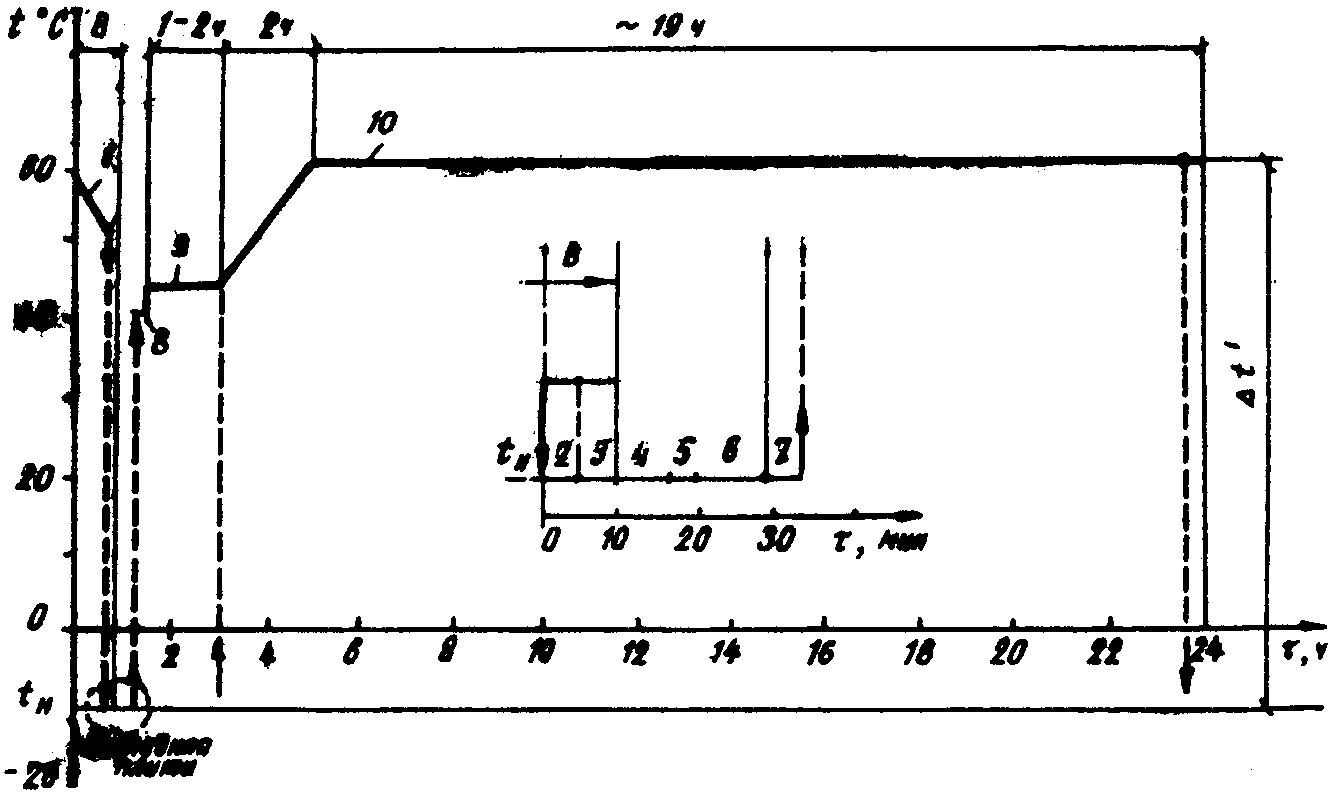
Рис. 2. Температурно-временной режим усовершенствованного
изготовления плит в однопакетной камере и вне ее
1 — режим охлаждения в открытой камере последней плиты
с формой; 2, 3 — режим охлаждения, соответственно,
при транспортировании и на посту распалубливания;
4, 5, 6 — режимы, соответственно, чистки формы и установки
арматуры, транспортирования и формования; 7 — режим
транспортирования свежеотформованной плиты в камеру;
8 — 9 - режимы подогрева формы с плитой, соответственно,
в открытой и закрытой камере; 10 — режим тепловой обработки
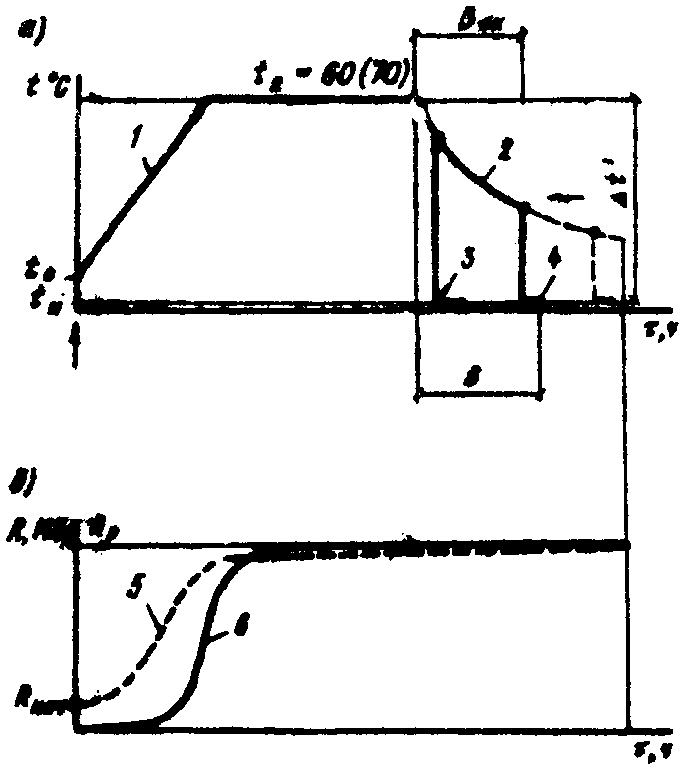
Рис. 3. Режимы изготовления плит
а — режим тепловой обработки и охлаждения;
б — режим прочности бетона
1 — укороченный подъем температуры; 2 — сокращенное
охлаждение плит в формах в открытой камере; 3, 4 — то же,
вне камеры, соответственно, первой и последней плиты;
5, 6 — соответственно, обычный и замедленный рост
прочности бетона в начальной стадии тепловой обработки
2.4. Предотвращение трещинообразования в бетоне плит на существующих формах наблюдается в отапливаемом здании при допускаемом температурном перепаде 50 °C или на открытом полигоне (с усовершенствованной технологической планировкой) при извлечении плит из камеры кранами при указанном перепаде температур.
2.5. Сокращение длительности совместного охлаждения последней плиты в силовой форме до допускаемой величины отмечается по мере снижения числа одновременно открываемых камер с трех до одной, сокращения числа пакетов в камере с двух-четырех до одного, уменьшения числа рядов в пакете до четырех-пяти (см. табл. 1).
2.6. Для предотвращения технологических трещин в плитах на существующих формах при температурном перепаде при охлаждении выше 25 °C рекомендуется применять температурно-временной режим изготовления, включающий режим тепловой обработки, режим охлаждения в открытой камере и вне ее, временной режим операции вне камеры и в открытой камере перед термообработкой (см. рис. 2).
2.7. Режим термообработки в каждой камере назначается в зависимости от числа рабочих смен, заданной температуры изотермического прогрева, состава бетона, используемых цементов и добавок и достижения передаточной прочности бетона в горячем состоянии. При двухсменной работе рекомендуется следующий ориентировочный режим термообработки в ямной камере со средней длительностью термообработки 21 ч: подъем температуры до 60 — 70 °C — 2 ч; изотермический прогрев — 19 ч; охлаждение в закрытой камере — не более 15 мин.
Камера должна быть оборудована средствами контроля и автоматизации управления режимом термообработки.
2.8. Рекомендуется применять замедленный режим роста прочности (рис. 3), для чего следует использовать составы бетона с замедлителями роста прочности в начальной стадии. Начальная прочность бетона перед термообработкой должна быть не более 0,15 МПа; прочность бетона после 1 ч обработки — не более 0,6 — 1 МПа и в начале изотермического прогрева — не менее 5 — 10 МПа.
2.9. Для обеспечения замедленного режима роста прочности бетона при подборе составов бетонной смеси на цементах по ГОСТ 10178-76 следует принимать бетонные смеси с осадкой конуса 5 — 6 см. Для этой цели рекомендуется:
применять добавки — СДБ в количестве 0,15% от массы цемента или разжижитель (суперпластификатор марки С-3 по ТУ 6-14-19-205-78) в количестве 0,4 — 0,8% от массы цемента;
сократить длительность предварительной выдержки бетона в свежеотформованных плитах вне камеры до технологически возможного минимума, который должен определяться временем транспортировки формы с плитой в камеру. Задержку плит вне камер следует исключить;
сократить длительность предварительной выдержки бетона (в нижней плите) в открытой камере до возможного минимума времени загрузки пакета, зависящего в пределах однопакетной ямной камеры от числа плит в пакете и времени, необходимого для закрытия камеры;
сократить предварительную выдержку бетона в закрытой камере.
2.10 Режим охлаждения в открытой камере и вне ее рекомендуется назначать из условий:
непревышения максимальной длительности совместного охлаждения последней плиты с формой B^{\text{макс}} и в открытой камере B_{\text{ок}}^{\text{макс}} над допускаемой длительность B^{\text{доп}} . Соответственно, B^{\text{доп}} и B_{\text{ок}}^{\text{доп}} для каждого заданного уровня температурного перепада при охлаждении приведены в табл. 2;
уменьшения длительности совместного охлаждения вне камеры, определяемого временем транспортировки формы с плитой из камеры B_{\text{тр}}^{\text{доп}} и длительностью операции на посту распалубки, включая длительность отпуска натяжения до уровня величин, приведенных в табл. 2.
Условия предотвращения поперечных трещин в бетоне плит
| № п/п | Температурный перепад при охлаждении, °C | Тип формы | Температурно-временной режим изготовления | Схема технологической планировки | Число одновременно открываемых камер | Число пакетов (штабелей) в камере | Число рядов в пакете (штабеле) | Допускаемая длительность охлаждения плит в формах B, мин | ||
| B^{\text{доп}} | B_{\text{ок}}^{\text{доп}} | одной плиты B_{\text{тр}}^{\text{доп}} | ||||||||
| 1 | 25 | Существующий | Существующий | Существующая | 3 | 2 | 6 | 445 | 430 | 7 |
| 2 | 30 | То же | То же | То же | 1 | 2 | 6 | 135 | 120 | 7 |
| 3 | 40 | «» | «» | Усовершенствованная | 1 | 1 | 6 <**> | 50 | 35 | 7 |
| 4 | 50 | «» | Усовершенствованный | То же | 1 | 1 | 5 <**> | 35 | 25 | 4 |
| 5 | 30 — 90 | Усовершенствованный | То же | «» | 1 | 1 | 6 | 50 | 35 | 7 |
| 6 | 20 — 90 | То же | «» | «» | 1 | 1 | 6 <**> | 35 <*> | 25 | 4 |
| 7 | 20 — 90 | «» | «» | «» | 1 | 1 | 6 | 50 <*> | 40 | 4 |
<*> При применении усовершенствованной формы B^{\text{макс}} не ограничивается (см. табл. 1).
<**> При условии извлечения двумя кранами.
2.11. Посты распалубки и формования должны быть максимально приближены к камерам термообработки для сокращения транспортного пути и времени транспортировки после формования и термообработки.
2.12. Для сокращения транспортного пути рекомендуется установка двух кранов, число постов распалубки целесообразно увеличить и расположить по фронту камер. Пример схемы усовершенствованной технологической планировки открытого полигона показана на рис. 4.
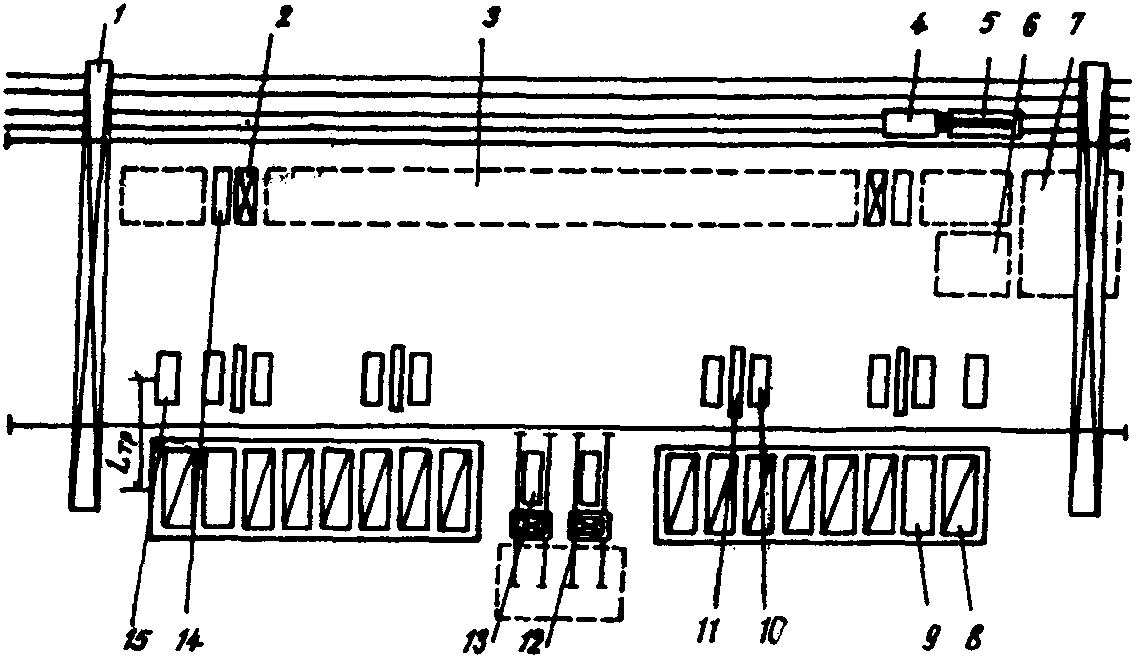
Рис. 4. Схема усовершенствованной технологической планировки опытного полигона
1 — козловый кран; 2 — кантователь; 3 — площадка для выдерживания и хранения плит; 4 — железнодорожный кран; 5 — платформа; 6 — площадка для ремонта форм; 7 — то же, для хранения форм; 8 — однопакетная ямная камера закрытая; 9 — то же, открытая; 10 — пост распалубливания плит, отпуска натяжения и снаряжения форм арматурой; 11 — установка для электронагрева стержней;
12 — бетоноукладчик; 13 — пост формования; 14 — пост
контроля качества поверхности распалубленных плит
до и после кантовки; 15 — то же, открытой поверхности при охлаждении плит в формах
Минимальное число постов распалубки должно соответствовать числу плит в пакете.
2.13. Перерывы в технологическом процессе (временные интервалы) между открыванием камеры и извлечением плит, в процессе выгрузки плит и случаи изготовления плит, извлеченных из горячей камеры без последующего немедленного распалубливания, должны быть исключены.
Загрузку пакета отформованных плит в камеру следует производить без перерывов и промежуточных остановок до заполнения камеры. Длительность загрузки отформованных плит в пакет камеры должна быть минимальной и не превышать 35 мин. Не допускаются перерывы между загрузкой последней плиты и началом термообработки в камере.
2.14. Открывание торцевых и продольных бортов рекомендуется выполнять на постах механизированной распалубки с помощью соответствующего оборудования для сокращения времени этой операции до 2 мин.
2.15. Отпуск натяжения на горячий бетон путем обрезки стержней рекомендуется выполнять одновременно на обоих торцах в определенной последовательности: сначала производят обрезку стержней нижнего ряда, затем стержней верхнего ряда в следующем порядке — крайние средние и, наконец, центральные стержни каждого ряда.
2.16. При установке стержней в упоры силовой формы нельзя допускать завышенного, по сравнению с проектным, положения верхних стержней, вызывающего уменьшение величины защитного слоя бетона.
2.17. При температурных перепадах при охлаждении более 50 °C рекомендуется применять усовершенствованные формы. Возможные варианты усовершенствования форм даны в разделе 3.
2.18. Предотвращение трещин регистрируют при операционном и приемо-сдаточном контроле плит.
3. ОСОБЕННОСТИ СУЩЕСТВУЮЩИХ СИЛОВЫХ ФОРМ И КАМЕР, ПРЕДЛОЖЕНИЯ ПО ИХ СОВЕРШЕНСТВОВАНИЮ
3.1. При температурном перепаде 25 — 50 °C и ранней передаче обжатия на горячий бетон за счет выполнения условия B^{\text{макс}} \leq B^{\text{доп}} в соответствии с требованиями табл. 2 можно применять существующие силовые формы.
3.2. Форма стальная включает: силовой поддон закрытого профиля (с нижней обшивкой), упоры, приваренные к каркасу поддона и откидные боковые и торцевые борта (рис. 5).
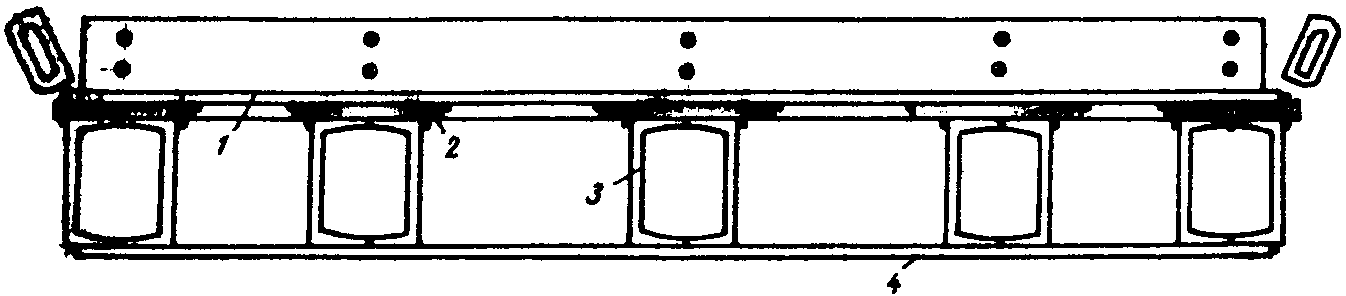
Рис. 5. Поперечное сечение формы с плитой
1 — рифленый лист; 2 — продольная полоса;
3 — продольная балка каркаса; 4 — нижняя обшивка
3.3. Каркас поддона из коробчатых балок выполнен из швеллеров № 24. Сверху к коробчатым балкам приварены продольные полосы из листа, а к последнему — рифленый лист, образующий рабочую поверхность поддона.
3.4. Торцевые фаскообразователи и образователи нижней части выемок для стыковых скоб (вкладыши) приварены к силовому поддону и выступают над рабочей поверхностью поддона формы (рис. 6, 7).
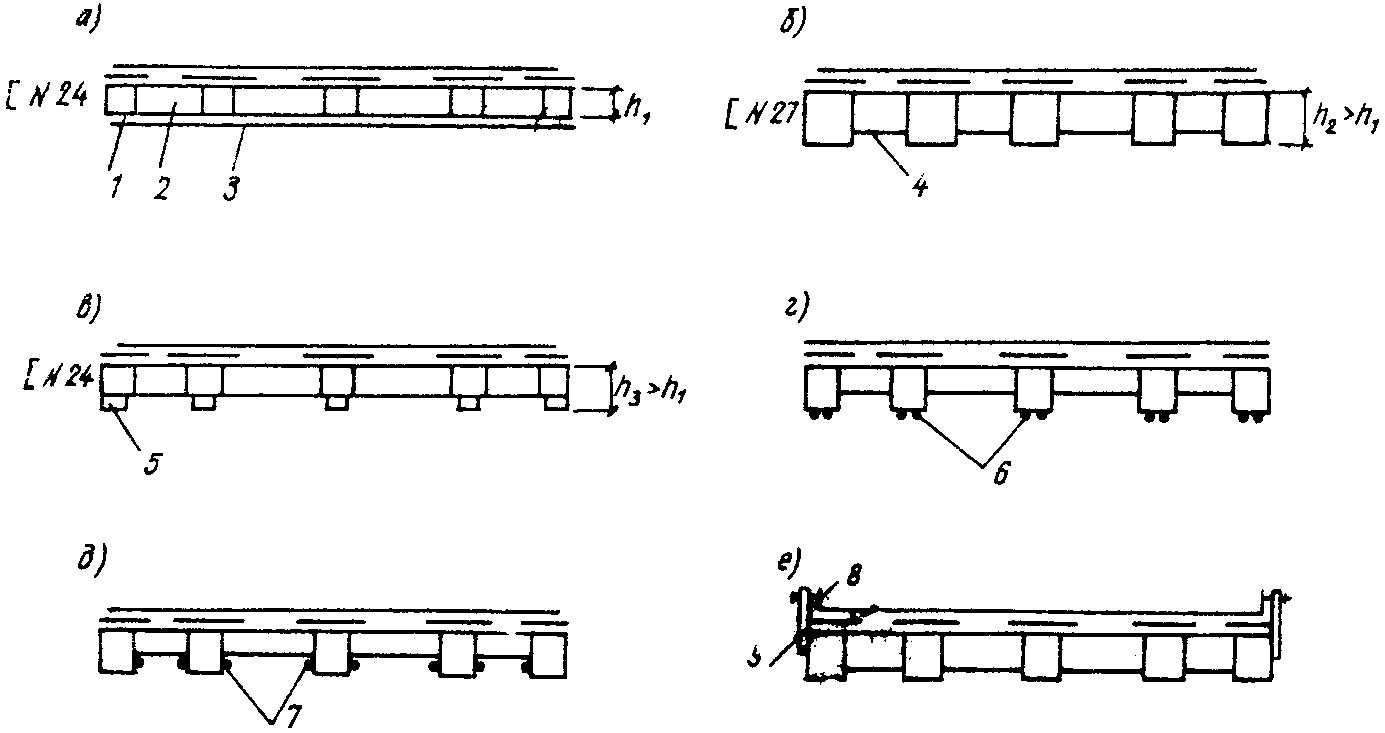
Рис. 6. Поперечные сечения форм а — существующая форма; б — усовершенствованная форма без нижней обшивки с раскосной решеткой, повышенной высоты; в — модернизированная форма; г — с усилением преднапряженными стержнями; д — с усилением инварными
стержнями; е — с упругими продольными бортами
1 — продольная балка; 2 — поперечная балка;
3 — нижняя обшивка; 4 — раскос; 5 — элемент усиления;
6, 7 — соответственно, стержни преднапряженные
или инварные; 8 — упругий борт; 9 — кронштейн
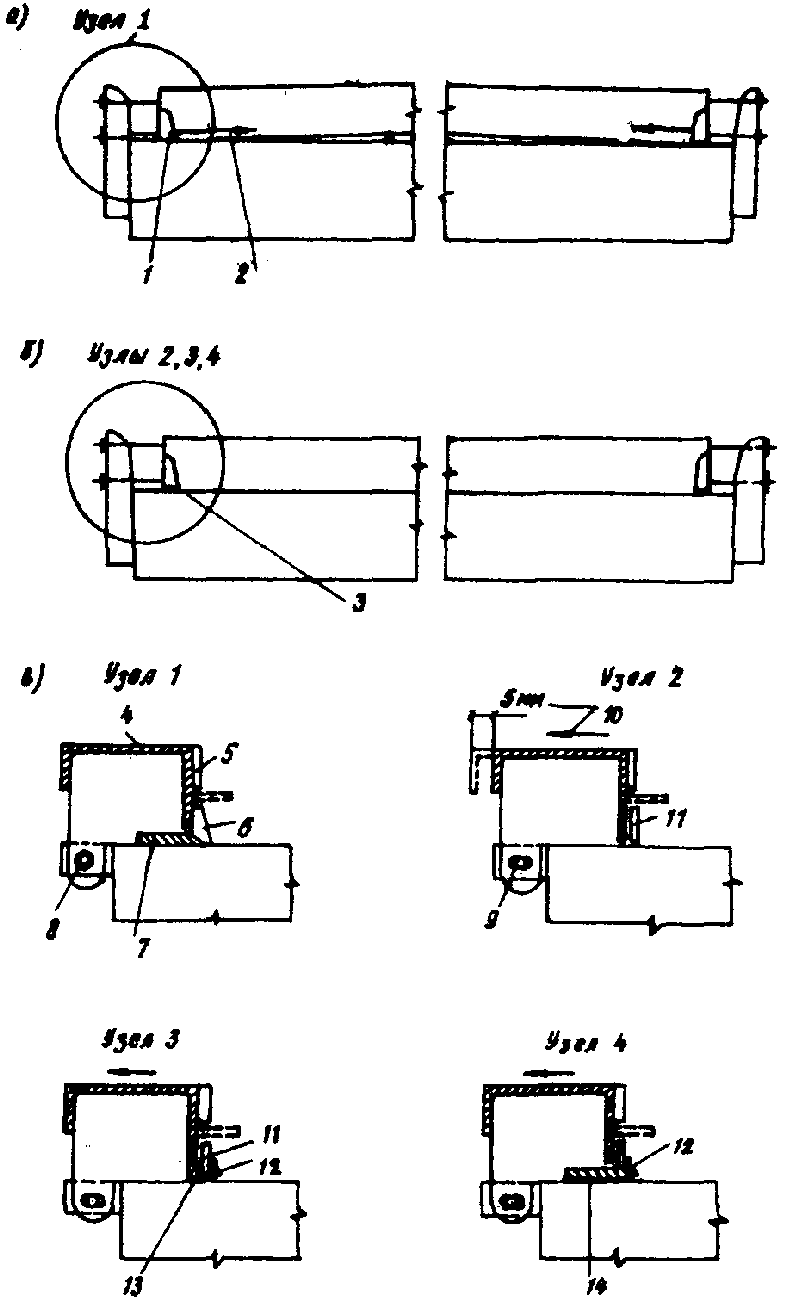
Рис. 7. Продольные сечения формы (а) существующей
с защемлением плиты, (б) усовершенствованной без защемления
и (в) приторцовые узлы
Узел 1 — с откидным торцевым бортом; узел 2 — то же,
с заданным отодвиганием борта; узел 3 — то же,
с фаскообразователем; узел 4 — то же, с отодвижным
фаскообразователем
1 — выступающие приваренные детали поддона; 2 — продольное усилие внецентренного сжатия; 3 — детали, перемещаемые вместе с плитой при тепловой обработке и охлаждении; 4 — борт откидной; 5 — образователь верхней части торцевой выемки; 6 — то же, нижней; 7 — фаскообразователь; 8 — отверстие круглое; 9 — отверстие овальное; 10 — величина и направление отодвигания; 11 — образователь выемки «плавающий»; 12 — нащельник; 13 — фаскообразователь; 14 — то же, отодвижной накладной с приваренным образователем нижней части выемки
3.5. Торцевые борта с приваренными к ним образователями верхней части выемок для стыковых скоб — откидные.
3.6. Боковые борта с приваренными к ним образователями верхней части выемок для монтажно-стыковых скоб — откидные. Образователи нижней части выемок — «плавающие» и выполнены в виде податливого контура их гнутого листа \delta = 6\text{мм} .
3.7. Ямные пропарочные камеры двухпакетные (или двухштабельные) без промежуточной стенки между пакетами (штабелями).
3.8. Двухпакетные камеры оборудованы пакетообразователями с автоматическими стойками. В двухштабельной камере штабель формируется за счет подкладок.
3.9. Форму с плитой устанавливают в пакет с опиранием в четырех точках (на боковых сторонах поддона) на опоры пакетообразователя. В двухштабельной камере формы с плитами устанавливают в штабель с опиранием в четырех точках на промежуточные деревянные подкладки.
3.10 Открывание бортов не механизировано.
3.11. В течение одного цикла оборота каждая форма в процессе транспортировки поворачивается (в плане) на 90° четыре раза (в точках поворота).
3.12. Строповка форм и крышек двухпакетных камер производится различными грузозахватными устройствами (автоматическим захватом и стропами) с их сменой в процессе изготовления на специальном посту.
3.13. При действии температурного перепада при охлаждении до 50 °C, при невозможности сокращения длительности совместного охлаждения плиты и формы и осуществления ранней передачи обжатия на горячий бетон, рекомендуется применять формы с усовершенствованным конструктивным решением (рис. 6 - 8).
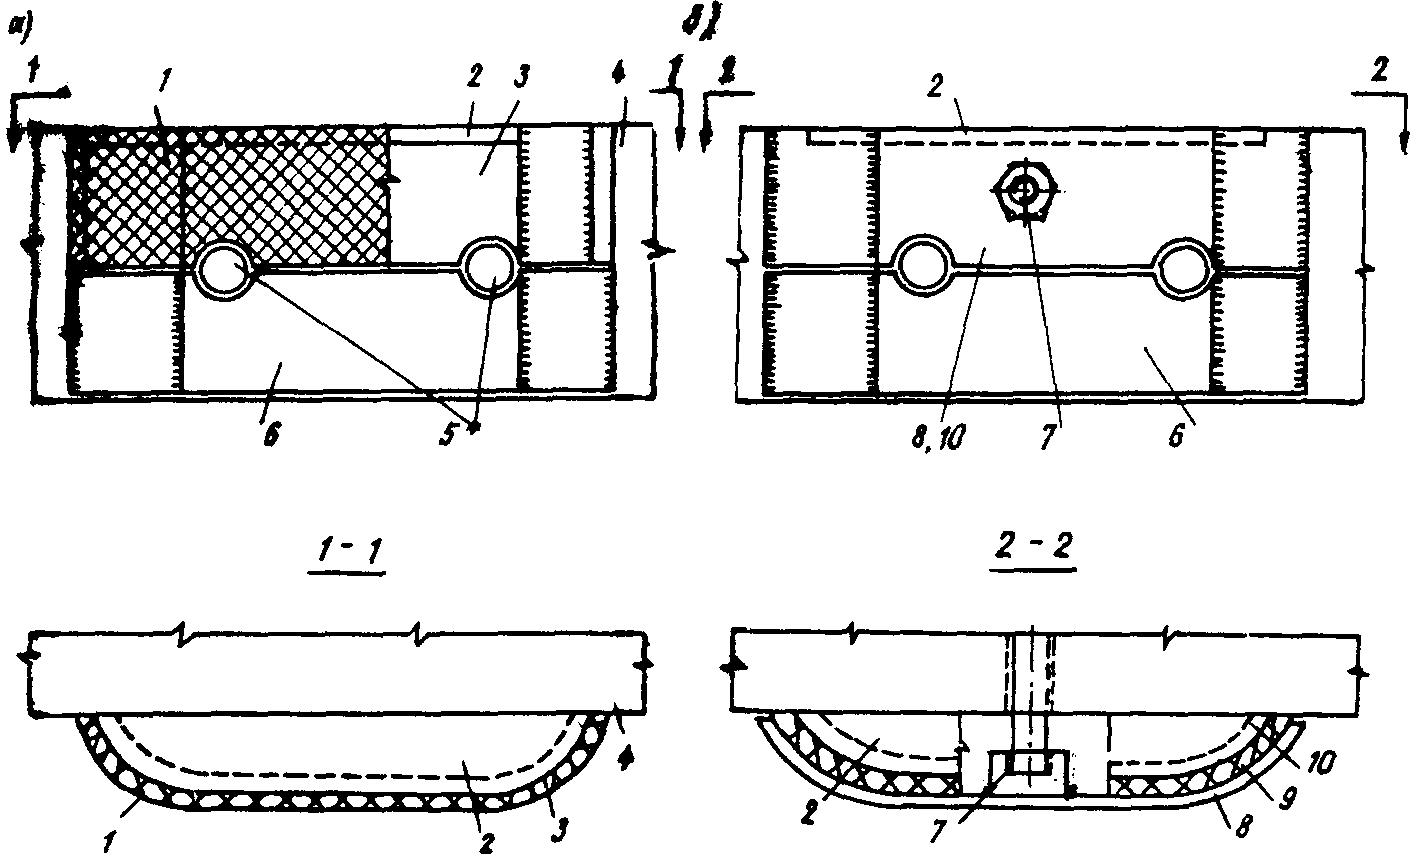
Рис. 8. Усовершенствованные узлы образователей выемки
для монтажно-стыковой скобы
а — с упругоподатливой прокладкой; б — с податливым
контуром из листа
1 — прокладка между листом 2 и жестким контуром 3 (из листа толщиной 6 мм), приваренным к продольному борту 4; 5 — арматурная скоба; 6 — образователь нижней части выемки «плавающий», прижатый сверху; 7 — устройство для закрепления внешнего контура 8 к борту при формовании; 9 — резиновая прокладка между внешним 8 и внутренним 10 контурами
Примечание. Скоба 5 в сечениях 1-1 и 2-2 условно не показана.
3.14 В усовершенствованных формах рекомендуется:
устранить силовое взаимодействие плиты и формы при обеспечении свободного деформирования плиты относительно формы, за счет замены выступающих приваренных деталей поддона и продольных бортов (образователей нижней части торцевых выемок, торцевых фаскообразователей и образователей верхней части боковых выемок) и неотодвижных торцевых бортов на усовершенствованные узлы, а также за счет исключения нижней обшивки;
усилить каркас поддона раскосной решеткой;
применять поддоны с максимально повышенным центром тяжести поперечного сечения и, следовательно, минимальным эксцентриситетом приложения этих усилий;
применить трехточечную схему опирания формы на опоры пакетообразователя.
3.15. При проектировании усовершенствованных форм для продольных балок каркаса поддона может быть применен швеллер № 27.
3.16. При модернизации конструкции существующих форм продольные балки должны быть усилены, например, приваркой швеллера снизу.
3.17. Рекомендуется применить упругие борта из листа \delta = 4\text{мм} с упором каждого борта в середине его длины и по краям, на три кронштейна, располагаемых с шагом 2,8 — 2,9 м.
3.18 При модернизации существующих (реконструируемых) форм продольные балки из швеллера № 24 рекомендуется усиливать:
преднапряженными арматурными стержнями по а.с. № 935299;
инварными стержнями по а.с. № 903116.
3.19. Образователь нижней части торцевых выемок следует выполнять «плавающим».
3.20 Торцевой борт — поворотно-отодвижным.
3.21. Торцевой фаскообразователь следует или ликвидировать, или включить в состав поворотно-отодвижного борта, или выполнить накладным повышенной (до 20 — 25 мм) высоты. При этом он должен быть прижат торцевым бортом (сверху) и ограничиваться им от случайного продольного смещения к торцу формы.
3.22. Образователи нижних частей торцевых выемок рекомендуется включить в состав накладного фаскообразователя.
3.23. Для устранения вытекания цементно-песчаного раствора через горизонтальные щели между торцевым бортом и рабочей поверхностью поддона рекомендуется перекрывать клейкой лентой.
3.24. Узел продольного борта, образующий выемку в боковой грани плиты для монтажно-стыковой скобы, должен быть усовершенствован.
3.25. К образователю верхней части выемки со стороны, обращенной к плите, должна быть приклеена упругоподатливая прокладка (например, резиновая).
3.26. Рекомендуется применять упругоподатливый контур из листа \delta = 6\text{мм} с временным креплением к продольному борту при формовании.
3.27. Тяги замков должны точно обеспечивать проектные размеры плит при формовании и затем упругую сдвижку торцевого борта вместе с плитой при охлаждении — в формах с узлами 2 и 3 (см. рис. 7).
3.28. Однопакетная камера должна быть оборудована образователем пакета с четырехточечной схемой опирания для существующих форм и с трехточечной схемой опирания — для усовершенствованных форм.
3.29. При проектировании форм следует учитывать требования ГОСТ 25781-83 «Формы стальные для изготовления железобетонных изделий. Общие технические условия».
ТЕХНОЛОГИЯ ИЗГОТОВЛЕНИЯ АЭРОДРОМНЫХ ПЛИТ
1. Плиты изготовляют по агрегатно-поточной технологии в силовых формах, перемещаемых краном и располагаемых при термообработке внутри ямных пропарочных камер.
2. Предварительное напряжение плиты производят электротермическим способом. Концы напрягаемых арматурных стержней закрепляют на двух уровнях в упорах формы при помощи временных анкеров (опрессованных шайб). Бетонные смеси применяют с осадкой конуса 1 — 1,5 см.
3. Лицевая (рабочая) поверхность плиты, имеющая рифление, обращена книзу и образуется в контакте с рабочей рифленой поверхностью поддона формы.
4. Торцевые грани плиты с фасками, выходящими на лицевую поверхность, и выемки с выступающими из плиты стыковыми скобами образуются в контакте с торцевыми бортами, фаскообразователями и образователями нижней и верхней части выемок.
5. Боковые грани плиты с выемками и выступающими из них монтажно-стыковыми скобами образуются в контакте с боковыми бортами и образователями нижней и верхней части выемок.
6. При двухсменной работе полигона в начале смены одновременно открывают половину камер, которые в конце смены также одновременно закрывают.
7. После распалубки плиту на кантователе переворачивают лицевой поверхностью кверху.