---
title: "\"Рекомендации по изготовлению железобетонных самонапряженных низконапорных труб\""
issuer: "Государственный комитет СССР по делам строительства"
status: действует
canonical: "https://bukva.ai/docs/rekomendatsii-po-izgotovleniyu-zhelezobetonnyh"
---
## "Рекомендации по изготовлению железобетонных самонапряженных низконапорных труб"
# "Рекомендации по изготовлению железобетонных самонапряженных низконапорных труб"
(утв. НИИЖБ Госстроя СССР 18.11.1980)
Утверждены
директором НИИЖБ
18 ноября 1980 года
**НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЙ ИНСТИТУТ**
**БЕТОНА И ЖЕЛЕЗОБЕТОНА ГОССТРОЯ СССР**
**(НИИЖБ)**
## РЕКОМЕНДАЦИИ ПО ИЗГОТОВЛЕНИЮ ЖЕЛЕЗОБЕТОННЫХ САМОНАПРЯЖЕННЫХ НИЗКОНАПОРНЫХ ТРУБ
Печатаются по решению секции заводской технологии бетона и железобетона НТС НИИЖБ Госстроя СССР от 24 июня 1980 г.
В Рекомендациях рассмотрены основные положения технологии производства сборных железобетонных самонапряженных низконапорных и напорных труб III класса прочности на расчетное давление жидкости соответственно до 0,3 МПа и до 0,5 МПа диаметром от 300 до 2000 мм. Даны характеристики применяемых материалов, изложена последовательность основных технологических переделов на оборудовании, мало отличающемся от оборудования для производства железобетонных безнапорных труб. Приведены требования к испытанию и приемке труб, а также методы контроля качества изделий. Показана технико-экономическая эффективность производства железобетонных самонапряженных низконапорных труб.
Рекомендации предназначены для инженерно-технических работников промышленности сборного железобетона.
### ПРЕДИСЛОВИЕ
В сборных железобетонных самонапряженных трубах предварительное напряжение создается за счет расширения бетона, приготовленного на напрягающем цементе (НЦ) и без применения механических натяжных устройств и электронагрева.
Самонапряженный железобетон отличается также повышенной водо- и газонепроницаемостью по сравнению с обычным железобетоном на портландцементе, высокой прочностью на сжатие и растяжение.
Опытно-промышленное производство самонапряженных низконапорных труб показало возможность получения труб, рассчитанных на внутреннее давление до 0,5 МПа, по одностадийной технологии на оборудовании, практически не отличающемся от применяемого для производства безнапорных труб.
Применение низконапорных труб особенно целесообразно при строительстве оросительных мелиоративных систем в южных районах страны, где проводятся работы по замене открытой лотковой системы подачи воды на поля на закрытую подземную трубопроводную систему с расчетным давлением жидкости в ней до 0,3 МПа.
Производство самонапряженных труб можно осуществлять практически любым прогрессивным способом формования, в частности, на ременных или свободнороликовых центрифугах, радиальным и осевым прессованием, центробежным прокатом и вибропродавливанием и др.
Самонапряженные низконапорные трубы могут изготавливаться из бетона на НЦ-20, а для производства труб III класса прочности необходимо применение НЦ-40 по ТУ 21-20-18-80 Минстройматериалов СССР.
В основу Рекомендаций положены результаты многолетних исследований, конструкторских разработок к внедрения технологии производства самонапряженных труб на ряде заводов страны. В Рекомендациях использованы материалы "Инструкции по технологии изготовления и приемке железобетонных напорных гидропрессованных труб" (СН 324-72) и "Инструкции по проектированию самонапряженных железобетонных конструкций" (СН-511-78).
Рекомендации разработаны НИИЖБ Госстроя СССР (д-р техн. наук В.В. Михайлов, канд. техн. наук С.Л. Литвер, инж. И.М. Дробященко) совместно с МИСИ им. В.В. Куйбышева Минвуза СССР (кандидаты техн. наук А.К. Карасев, И.Д. Овсянников).
Все замечания и предложения по содержанию настоящих Рекомендаций просим направлять в НИИЖБ по адресу: 109389, Москва, 2-я Институтская ул., д. 6.
### 1. ОСНОВНЫЕ ПОЛОЖЕНИЯ И ОБЛАСТЬ ПРИМЕНЕНИЯ
1.1. Настоящие рекомендации распространяются на изготовление, испытание и приемку низконапорных железобетонных раструбных труб диаметром от 300 до 2000 мм и напорных труб III класса прочности, рассчитанных на внутреннее давление соответственно до 0,3 МПа и до 0,5 МПа и изготовляемых из бетона на напрягающем цементе (НЦ). Рекомендации содержат основные положения технологии производства и требования, учитывающие особенности напрягающего цемента и конструкций труб.
1.2. Материалы и изделия, используемые в производстве труб, а также методы их испытания, должны удовлетворять требованиям стандартов, технических условий и настоящих Рекомендаций.
1.3. Рекомендации предназначены для использования при изготовлении труб для низконапорных трубопроводов, транспортирующих жидкости, не агрессивные по отношению к бетону и резиновым уплотнительным кольцам при температуре не выше 40 °C.
1.4. Конструкция труб должна соответствовать рабочим чертежам железобетонных низконапорных и напорных самонапряженных труб диаметром от 300 до 1000 мм, разработанным институтом Союзводоканалпроект совместно с НИИЖБ, и рабочим чертежам труб диаметром от 1200 до 2000 мм, разработанным институтом Союзводпроект в соответствии с требованиями ГОСТ 6482.0-79.
1.5. Трубы представляют собой однослойный раструбный цилиндр из самонапряженного бетона, армированный сварным каркасом, состоящим из непрерывной спирали и продольных стержней. Полезная длина трубы от 2000 до 5000 мм в зависимости от способа формования. Конструкция опалубки и стыкового соединения трубы дана на рис. 1 и [2](#p100027). Раструб трубы имеет коническую форму. Уплотнение стыка производят резиновым уплотнительным кольцом круглого сечения, что допускает взаимный поворот соединяемых труб в пределах 1°.
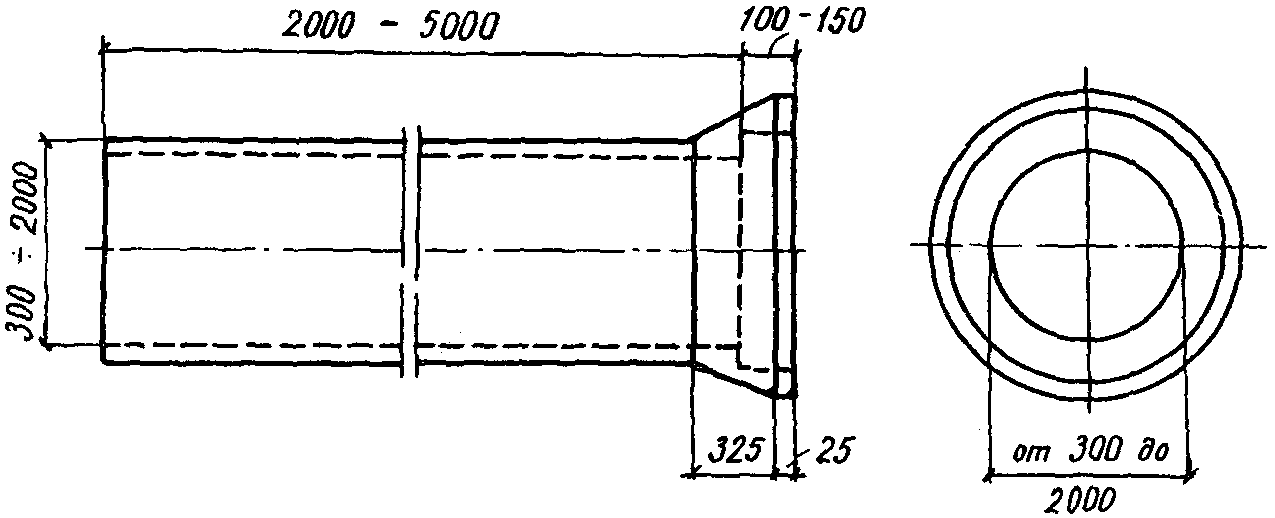
Рис. 1. Конструкция опалубки и стыкового соединения трубы
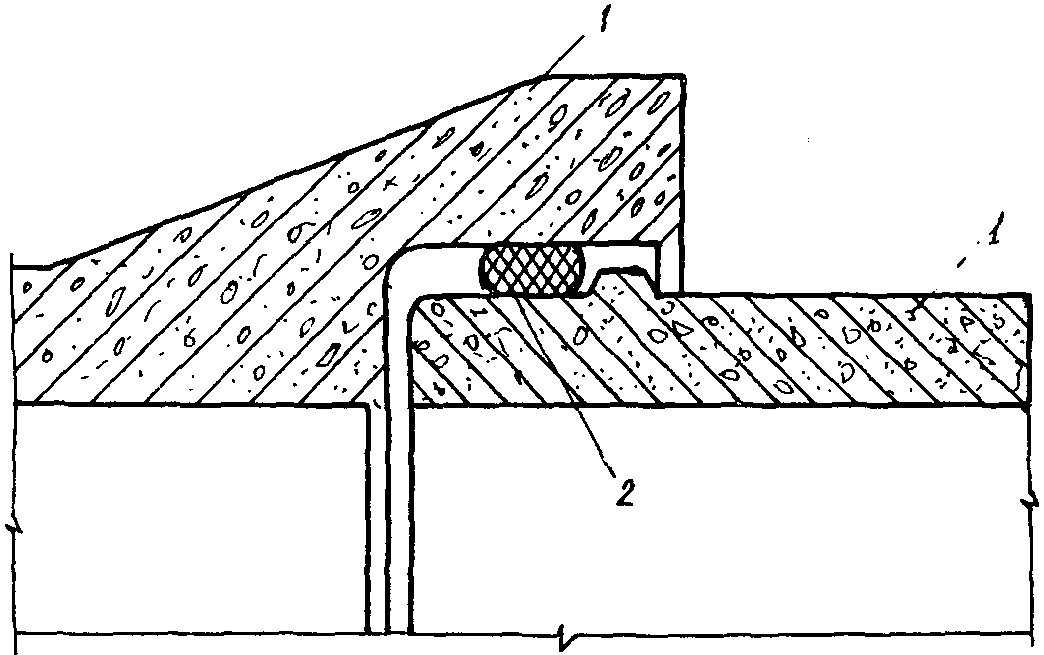
Рис. 2. Стык самонапряженных
труб с резиновым уплотняющим кольцом
1 - трубы; 2 - резиновые уплотняющие кольца
1.6. Технико-экономическая эффективность производства железобетонных самонапряженных низконапорных и напорных труб III класса прочности приведена в [Приложении](#p100318).
### 2. ТРЕБОВАНИЯ К МАТЕРИАЛАМ
2.1. Для производства низконапорных самонапряженных и напорных труб III класса прочности применяют напрягающий цемент, удовлетворяющий требованиям ТУ-21-20-18-80.
*Примечание.* Разгрузка напрягающего цемента из транспортных средств, подача его на склад цемента и в бетоносмесительное отделение должны производиться только по автономным трактам, исключающим смешивание НЦ с другими цементами.
2.2. В качестве мелкого заполнителя бетона применяют природные кварцевые и полевошпатные пески, а также пески, получаемые дроблением твердых и плотных горных пород, удовлетворяющих требованиям ГОСТ 17539-72.
2.3. В качестве крупного заполнителя для бетона применяют щебень фракции 5 - 10 мм при толщине стенки трубы до 50 мм и 5 - 20 мм в остальных случаях. Щебень должен удовлетворять требованиям ГОСТ 17539-72.
2.4. Для изготовления арматурных каркасов применяют низкоуглеродистую холоднотянутую проволоку классов В-I, А-I, А-II и А-III, отвечающую требованиям ГОСТ 6727-53.
2.5. Для приготовления бетонной смеси применяют воду, удовлетворяющую требованиям ГОСТ 4797-69.
2.6. Для изготовления труб используют бетон на напрягающем цементе расчетной марки 500.
### 3. ИЗГОТОВЛЕНИЕ АРМАТУРНЫХ КАРКАСОВ И ПОДГОТОВКА ФОРМ К БЕТОНИРОВАНИЮ
3.1. Самонапряженные трубы армируют раструбными каркасами, изготовленными на каркасосварочных машинах (рис. 3) и оснащенными проволочными фиксаторами в соответствии с требованиями рабочих чертежей.
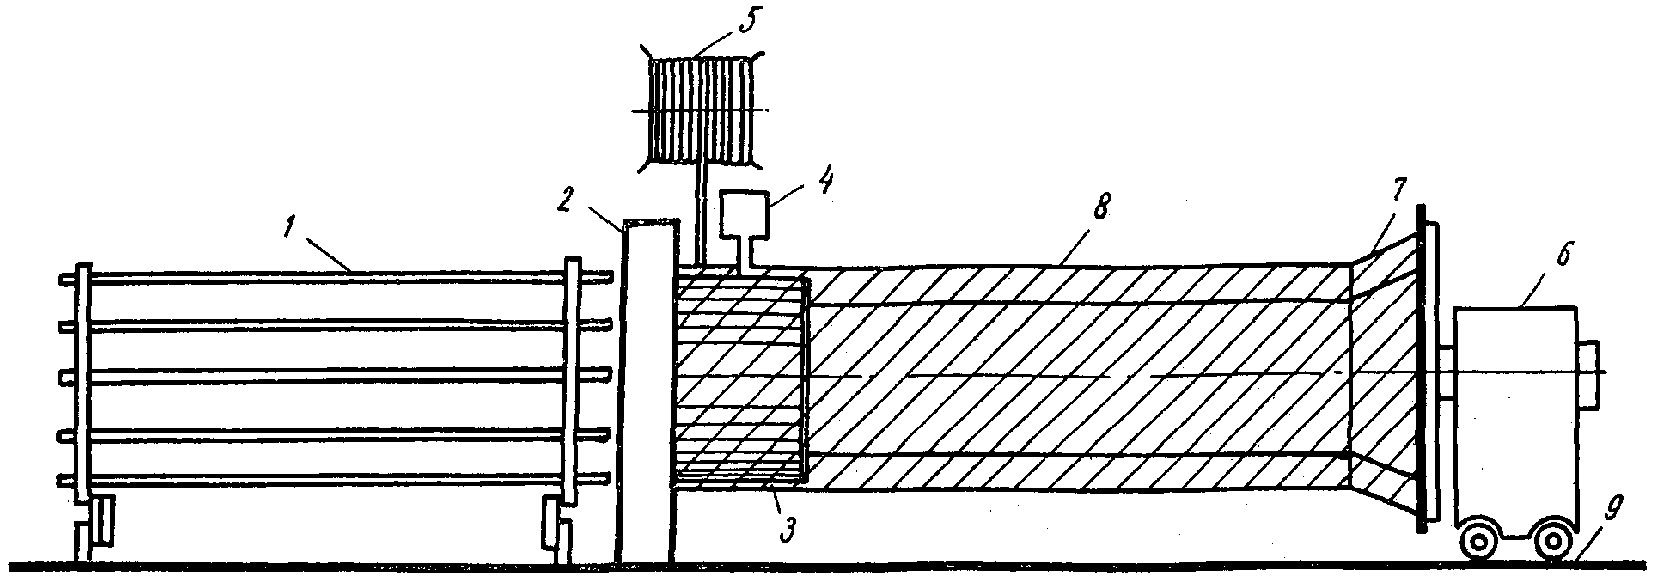
Рис. 3. Схема станка для изготовления арматурных каркасов
1 - вращающийся футляр для продольных стержней; 2 - станина;
3 - сварочный барабан; 4 - электрод для сварки; 5 - подающий
механизм для спиральной проволоки; 6 - подвижная опорная
тележка; 7 - раструбообразующий вращающийся конус;
8 - арматурный каркас; 9 - рельсовый путь
3.2. В случае стыкования спиральной арматуры каркаса размер нахлестки (перепуска) проволоки должен быть не менее одного полного витка.
3.3. На пост изготовления каркасов продольные стержни поступают после правки и разрезки. Проволока для спиральных витков каркаса поступает в бухтах заводской готовности.
3.4. Готовые каркасы хранят в штабелях высотой до 3-х рядов в закрытом помещении. Между рядами каркасов укладывают деревянные прокладки толщиной не менее 25 мм.
#### 3.5 Запрещается применение каркасов:
а) не удовлетворяющих геометрическим размерам, указанным в рабочих чертежах;
б) потерявших жесткость;
в) с перебитой продольной или спиральной арматурой;
г) с незакрепленными концевыми витками (непровар в местах пересечения витка с продольными стержнями);
д) с арматурой, покрытой ржавчиной;
е) оснащенных фиксаторами из проволоки диаметром более 4 мм.
3.6. Внутреннюю поверхность формы, ее продольные и торцовые фланцы после каждого формования очищают от остатков смазки и бетона с помощью щеток и пневмошлифовальных машинок. Особое внимание следует обращать на тщательную очистку цилиндрической поверхности раструбообразователя и втулочного конца формы.
3.7. Внутреннюю поверхность полуформ и торцовых фланцев покрывают эмульсионной смазкой с помощью распылителя, подключенного к сети трубопроводов, подающих смазку и сжатый воздух. Пазы в местах соединения фланцев с формой, а также места соединений продольных фланцев полуформ смазывают густой смазкой.
3.8. Установку арматурного каркаса в форму и ее сборку производят с помощью мостового крана и гайковертов. Все детали одной и той же формы соответствующим образом маркируют.
### 4. ПРИГОТОВЛЕНИЕ БЕТОННОЙ СМЕСИ
#### 4.1 Для производства самонапряженных труб применяют бетонную смесь следующего состава (НЦ:песок:щебень) по массе:
а) от 1:0,9:2,5 до 1:1,1:2,3 - соответственно для центрифугирования на ременных и свободнороликовых машинах;
б) 1:1,2:2,3 - для способов радиального и осевого прессования;
в) 1:1:2,4 - для способов центробежного проката и вибропродавливания.
Примечания: 1. Возможно применение бетонной смеси более тощих составов при условии обеспечения заданной прочности, величины самонапряжения и водонепроницаемости бетона (см. [разд. 11](#p100294) настоящих Рекомендаций).
2. Расход цемента на 1 м3 бетона следует принимать не менее 500 кг.
4.2. Бетонная смесь должна быть удобоукладываемой в течение не менее 50 мин с момента затворения водой.
4.3. Для замедления схватывания напрягающего цемента применяют суперпластификатор марки С-3 по ТУ 6-14-19-252-79 Минхимпрома СССР и в соответствии с требованиями "Рекомендаций по применению суперпластификатора марки С-3 в бетоне" (НИИЖБ Госстроя СССР, 1979) или декстрин, которые добавляют в воду затворения в количестве 0,1 - 0,2% массы цемента. Возможен также прием предварительной частичной гидратации, заключающийся в выдерживании напрягающего цемента в течение не менее 2 мин в контакте с влажным песком. Влажность песка назначают из условия, что водоцементное отношение при предварительной гидратации НЦ будет в пределах от 0,05 до 0,07.
#### 4.4 Водоцементное отношение по массе при затворении бетонной смеси принимают:
а) от 0,4 до 0,55 - для центрифугирования на ременных и свободнороликовых машинах;
б) от 0,3 до 0,35 - для радиального и осевого прессования, а также центробежного проката;
в) от 0,35 до 0,45 - для вибропродавливания.
*Примечание.* 1. При использовании заполнителей различных карьеров водоцементное отношение подбирают по результатам испытания проб в лаборатории, исходя из удобоукладываемости бетонной смеси при подаче ее в форму.
2. При формовании раструба способом центробежного проката применяют бетонные смеси с В/Ц = 0,4 - 0,5.
4.5. Хранение НЦ в бункерах бетоносмесительного отделения допускают не более 1 мес. Качество НЦ, пролежавшего более 1 мес, повторно проверяют в соответствии с требованиями [разд. 11](#p100294) настоящих Рекомендаций.
4.6. Проверку весов бетоносмесительного отделения производят не реже 1 раза в месяц. После настройки весов их крышки герметически закрывают и пломбируют. Внутренняя часть весов должна быть чистой, без пыли.
4.7. Бетонную смесь приготавливают в бетоносмесителях принудительного действия (рис. 4).
Примечание: Подача бетонной смеси к формующей машине должна производиться по автономному тракту, исключающему смешивание с бетонными смесями другого назначения.
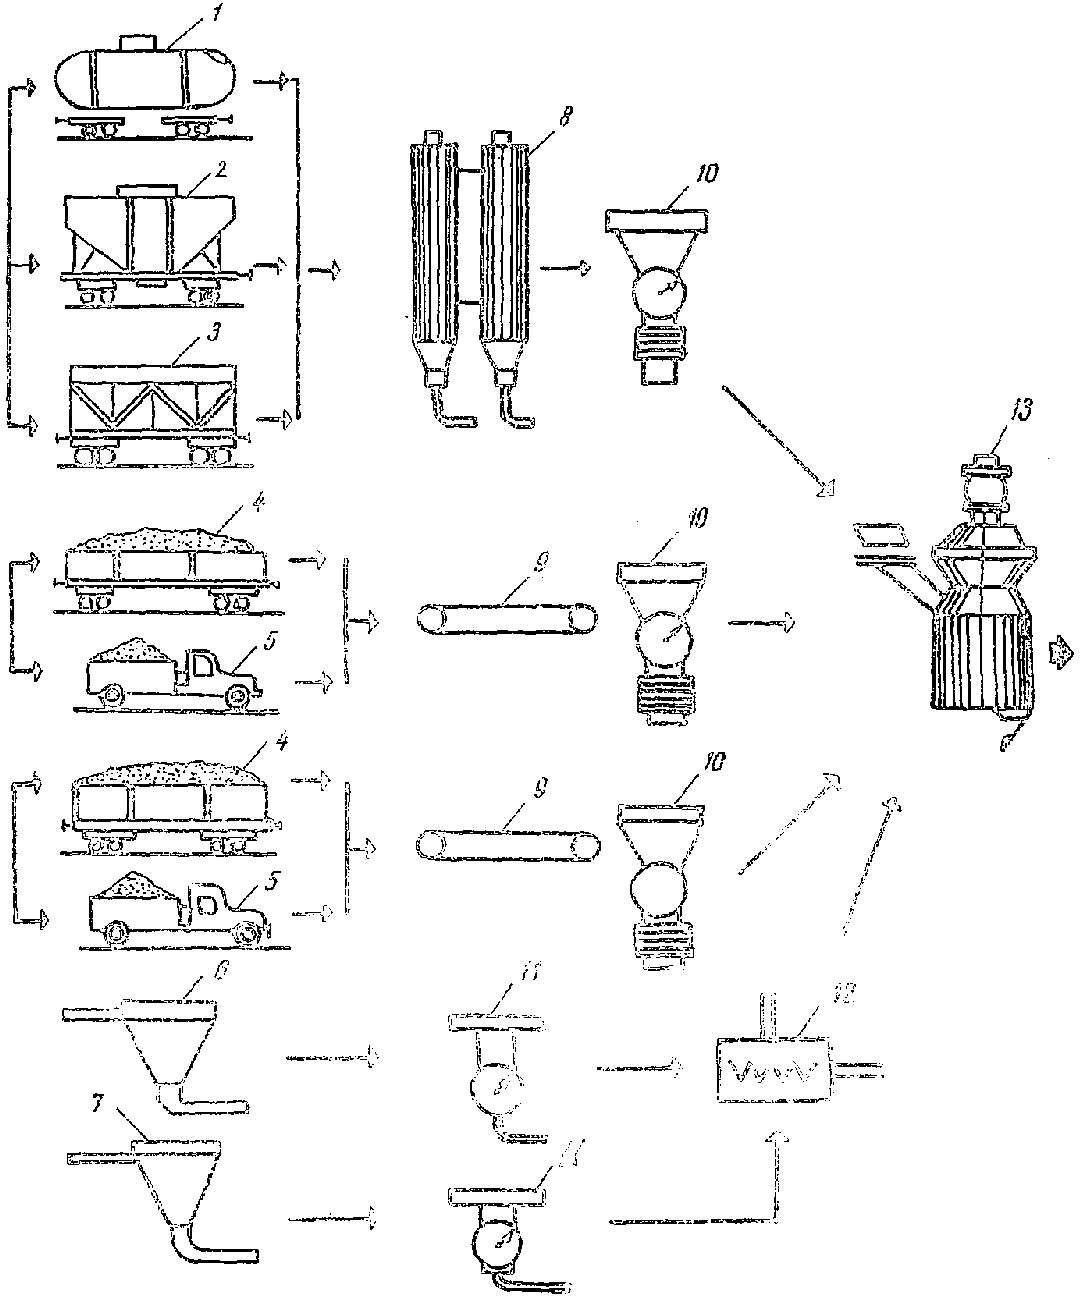
Рис. 4. Технологическая схема приготовления
бетонной смеси с применением напрягающего цемента
1 - цистерна; 2 - хоппар-дозатор; 3 - вагон крытый
для цемента; 4 - открытый вагон; 5 - автотранспорт;
6 - емкость для воды; 7 - емкость со смесителем
для замедлителя схватывания; 8 - емкость для хранения
напрягающего цемента; 9 - ленточный конвейер для песка
и щебня; 10 - весовой дозатор для цемента, песка и щебня;
11 - весовой дозатор для воды и замедлителя схватывания
напрягающего цемента; 12 - емкость для перемешивания;
13 - бетоносмеситель принудительного действия
### 5. ФОРМОВАНИЕ ТРУБ
5.1. Формование труб производят на ременных (рис. 5) или свободнороликовых [(рис. 6)](#p100080) центрифугах, а также способами радиального и осевого прессования [(рис. 7)](#p100082), центробежного проката [(рис. 8)](#p100084), вибропродавливания [(рис. 9)](#p100086) и другими способами.
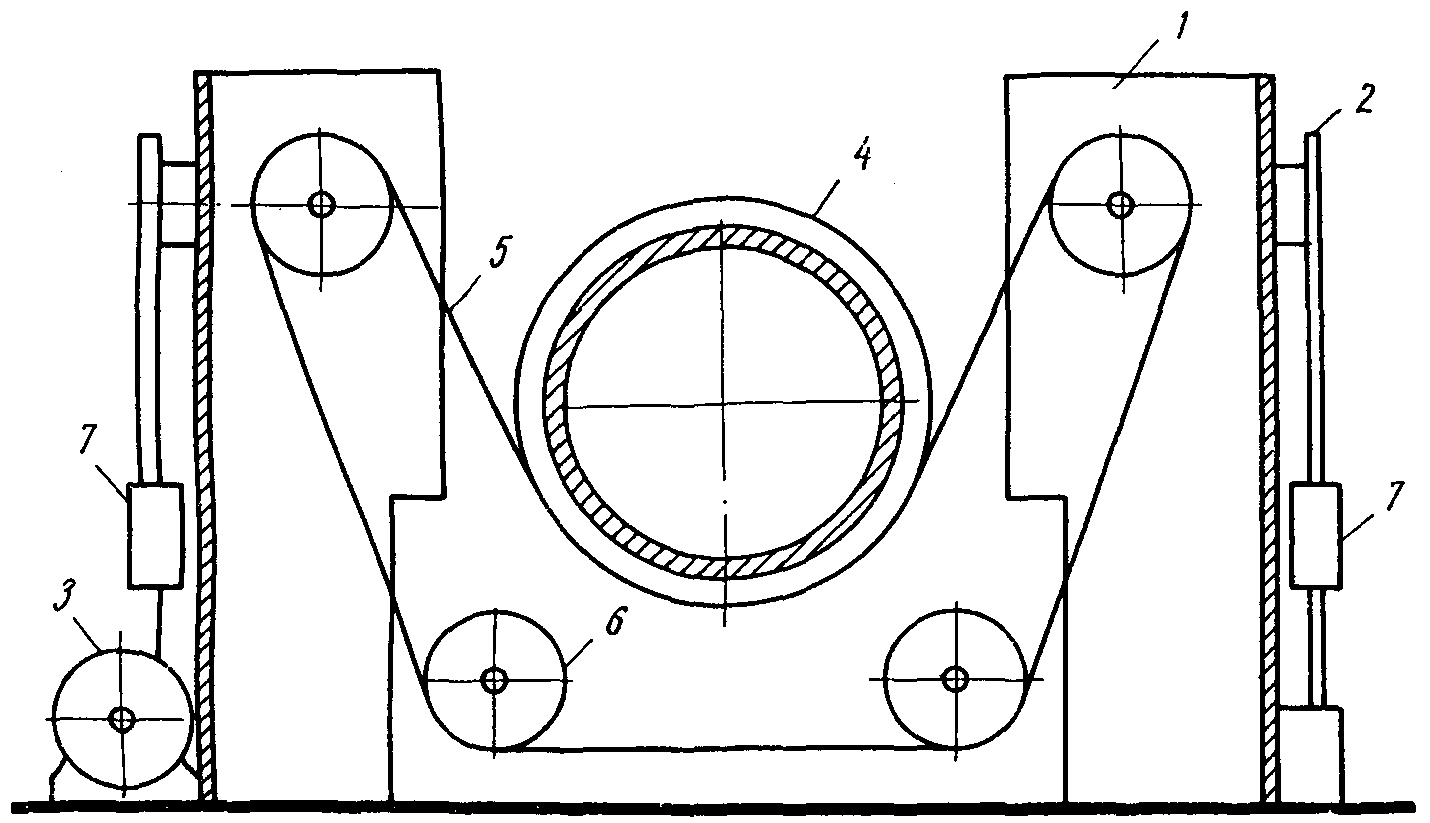
Рис. 5. Схема ременной центрифуги
1 - станина; 2 - ограждение; 3 - электродвигатель;
4 - форма; 5 - несущие ремни; 6 - шкив; 7 - домкрат
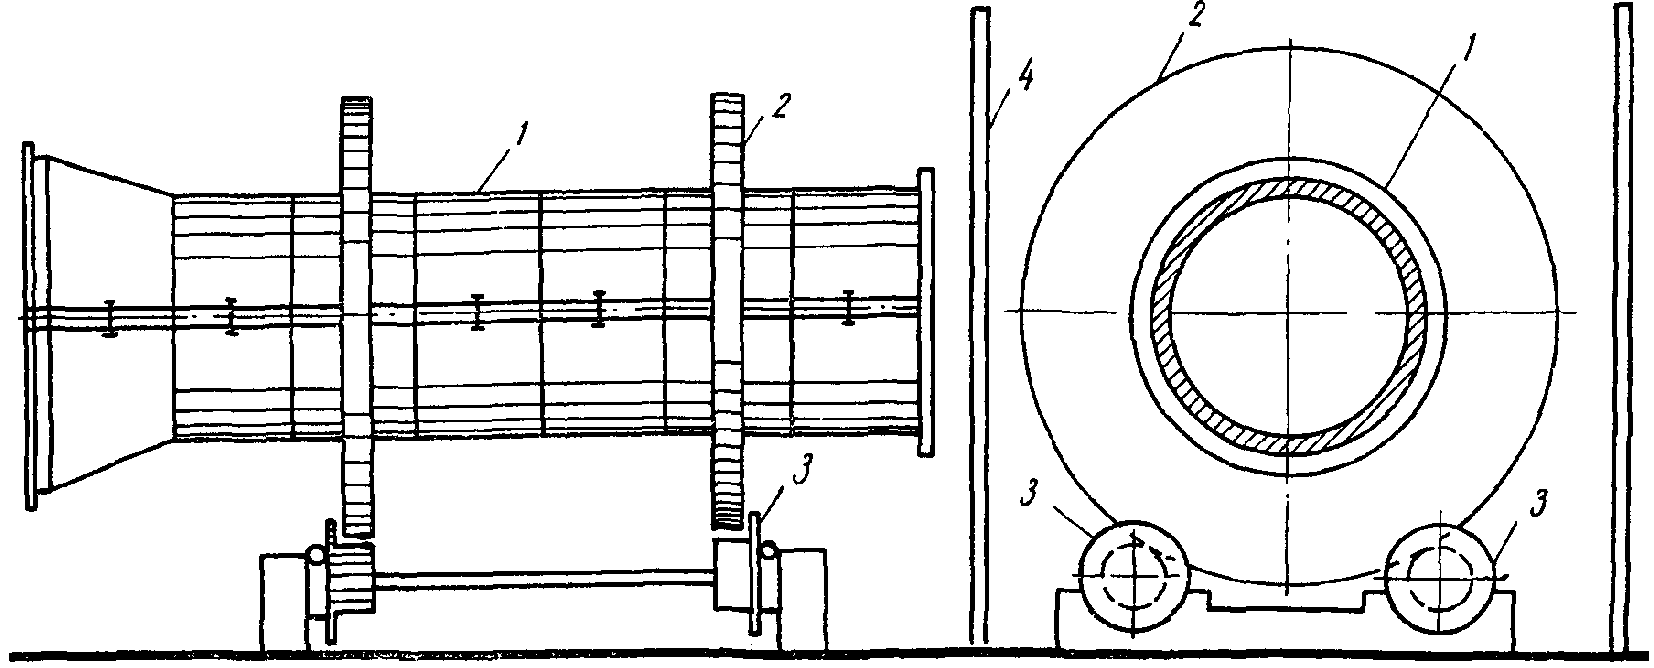
Рис. 6. Схема роликовой центрифуги
1 - форма; 2 - бандажи; 3 - ролики; 4 - ограждение
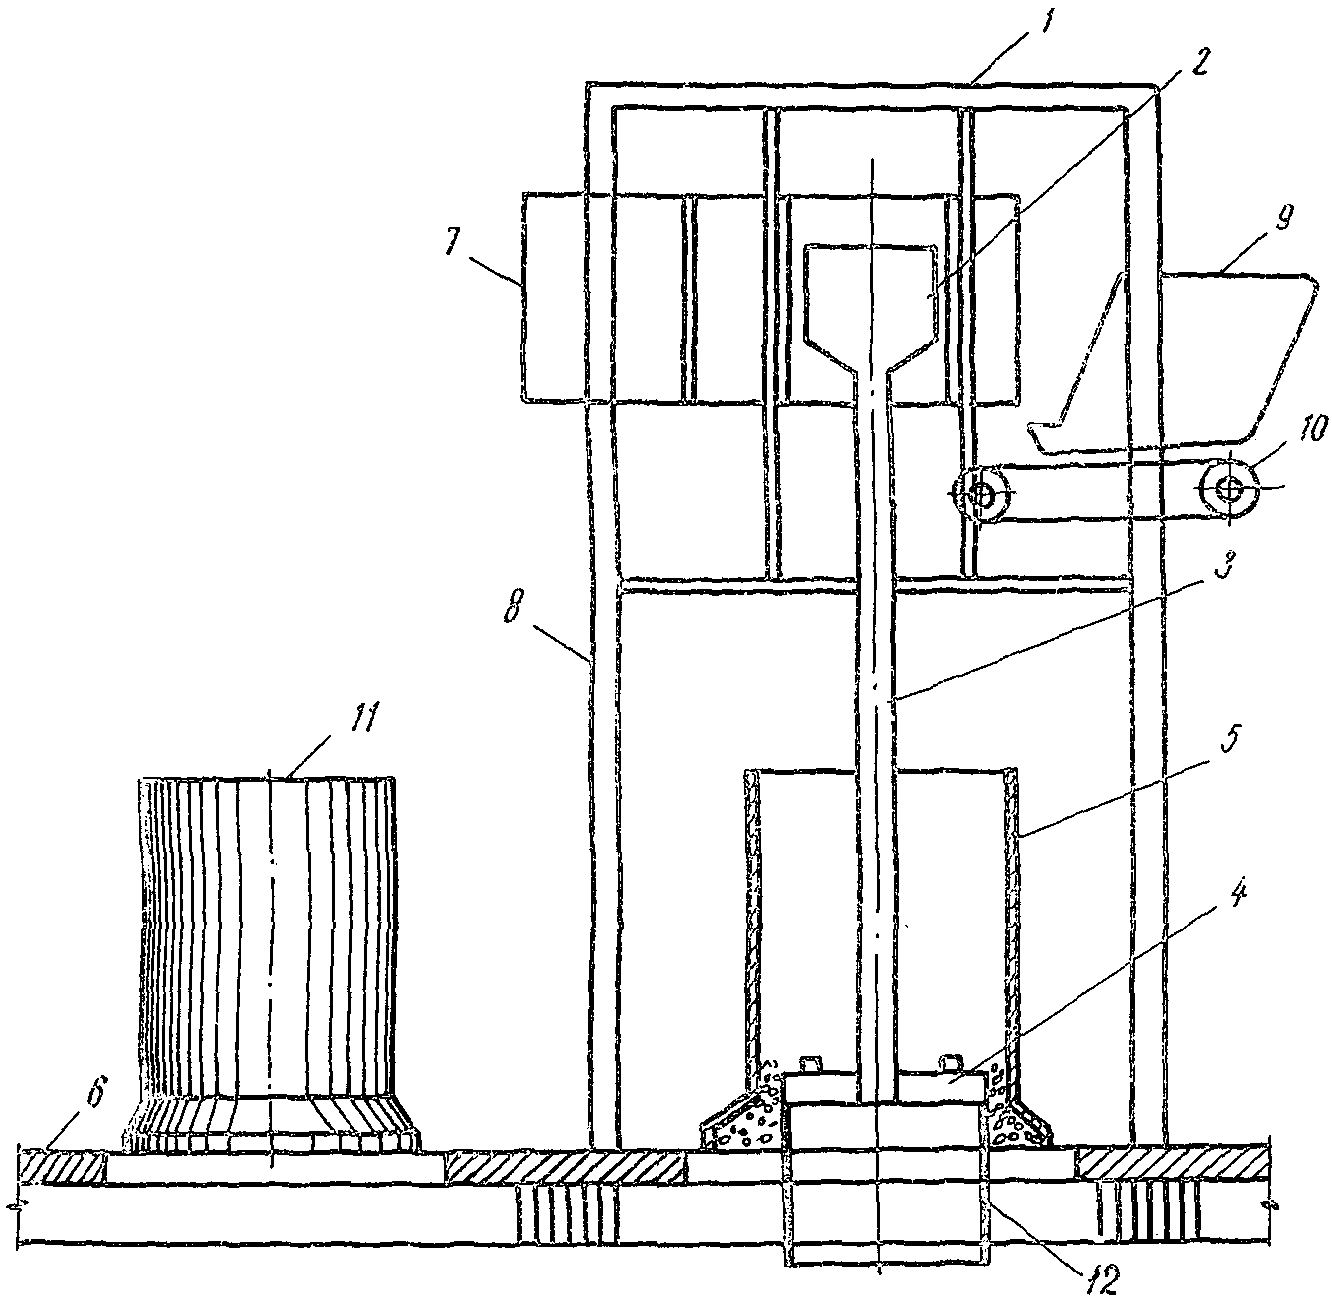
Рис. 7. Схема станка для изготовления
труб способом радиального прессования бетонной смеси
1 - станина; 2 - привод для вращения шпинделя; 3 - шпиндель;
4 - прессующая головка; 5 - форма-опалубка трубы;
6 - поворотный стол; 7 - привод для подъема и опускания
шпинделя; 8 - направляющие; 9 - бункер для приема бетонной
смеси; 10 - ленточный транспортер для загрузки формы;
11 - готовая труба; 12 - "фартук"
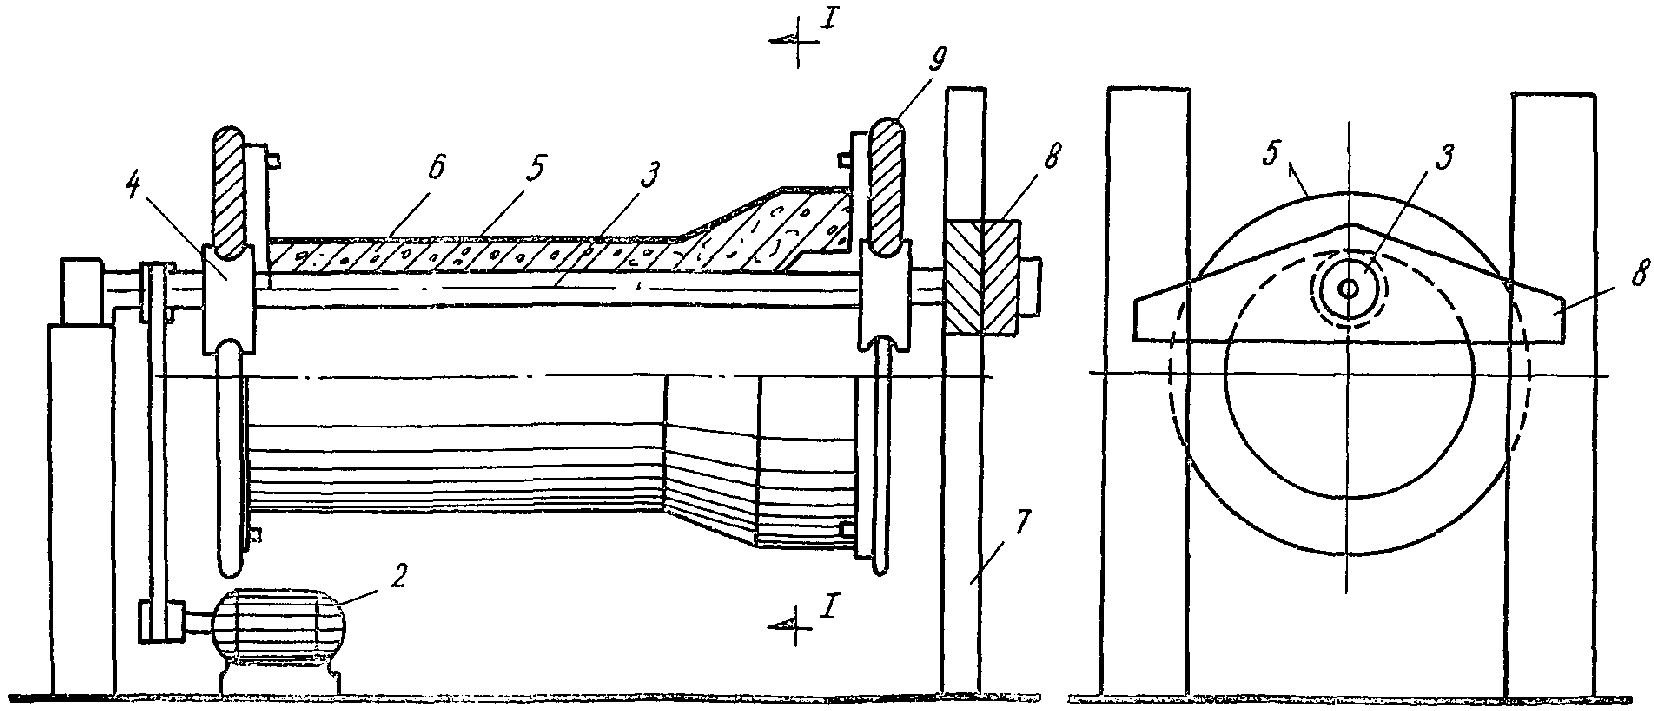
Рис. 8. Схема центробежной прокатной машины
1 - опора; 2 - привод; 3 - вал; 4 - каток с ребордой;
5 - форма; 6 - труба; 7 - стойка; 8 - траверса
для крепления вала; 9 - торцовая шайба формы
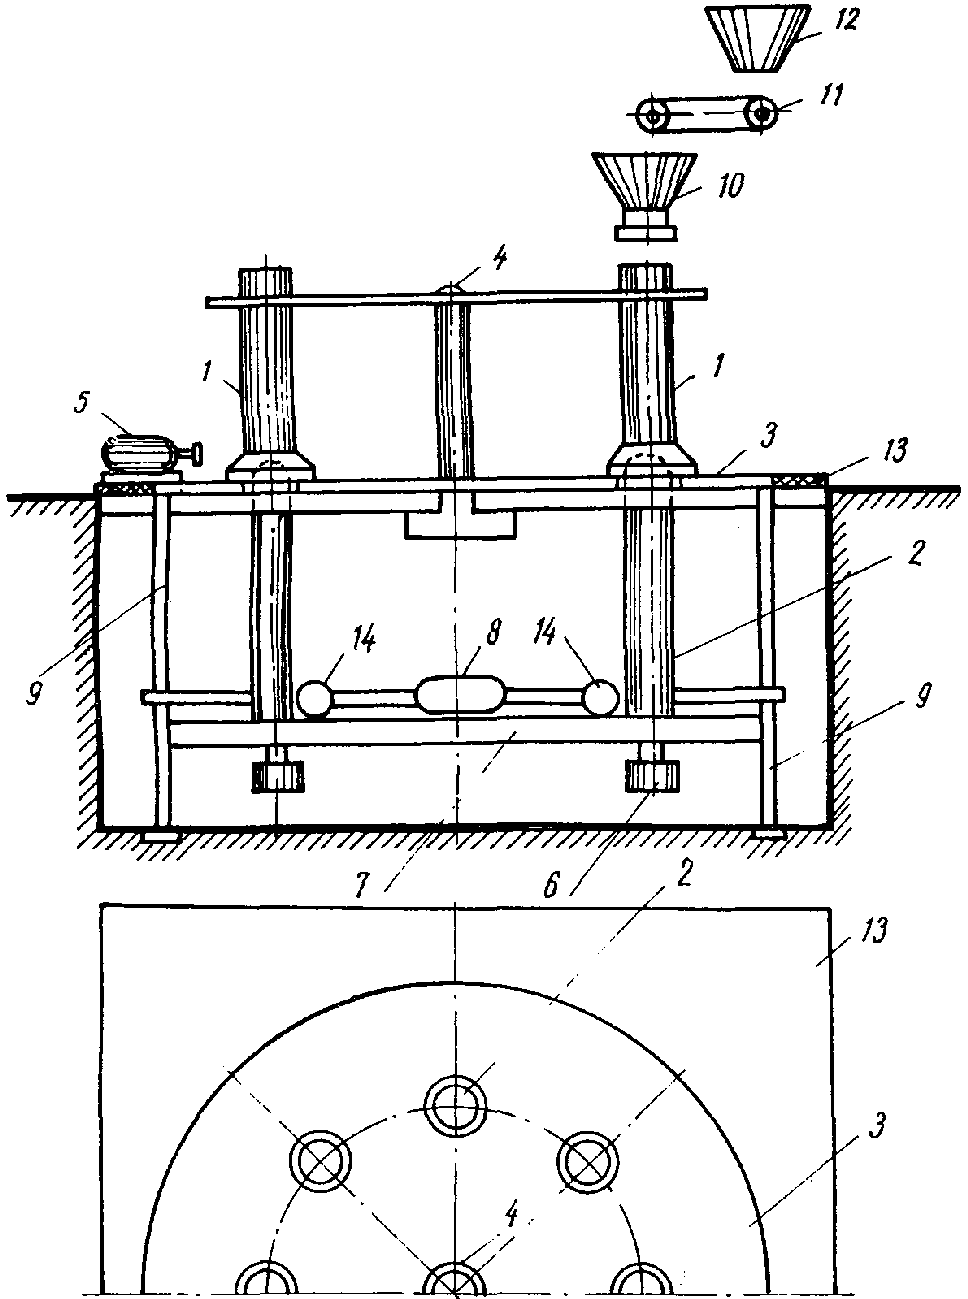
Рис. 9. Схема многогнездного станка
для изготовления труб способом вибропродавливания
1 - форма-опалубка; 2 - вибросердечник; 3 - поворотный стол;
4 - ось вращения стола; 5 - привод вращения стола;
6 - привод вибровала; 7 - рама; 8 - привод подъема
и опускания вибросердечников; 9 - направляющая;
10 - подпрессовочное приспособление с воронкой для загрузки
бетонной смеси; 11 - транспортер для подачи бетонной смеси;
12 - приемный бункер; 13 - неподвижная платформа;
14 - привод для попеременного вращения сердечника
в ту и другую стороны
#### 5.2 Формование трубы на ременной и свободнороликовой центрифугах производят следующим образом:
а) подают питателем бетонную смесь в форму, оснащенную арматурным каркасом, при скорости вращения для труб диаметром:
300 мм . . . . . . 140 об/мин
400 " . . . . . . 130 "
500 " . . . . . . 120 "
600 " . . . . . . 110 "
800 " . . . . . . 90 "
1000 " . . . . . . 80 "
б) распределяют бетонную смесь по форме в течение 3 - 5 мин при скорости вращения для труб диаметром:
300 мм . . . . . . 240 об/мин
400 " . . . . . . 220 "
500 " . . . . . . 200 "
600 " . . . . . . 180 "
800 " . . . . . . 140 "
1000 " . . . . . . 120 "
в) уплотняют бетонную смесь в течение 10 - 15 мин при скорости вращения для труб диаметром:
Для ременных Для свободно-
центрифуг роликовых
центрифуг
300 мм . . . . . . 1000 об/мин . . . . . . 600 об/мин
400 " . . . . . . 1000 " . . . . . . 550 "
500 " . . . . . . 1000 " . . . . . . 500 "
600 " . . . . . . 900 " . . . . . . 450 "
800 " . . . . . . 800 " . . . . . . 400 "
1000 " . . . . . . 700 " . . . . . . 350 "
г) уменьшают скорость вращения формы до ее полной остановки.
Примечание: применение ременных центрифуг является более предпочтительным.
5.3. Полный цикл формования трубы на центрифуге составляет ориентировочно от 10 до 15 мин в зависимости от диаметра.
5.4. Количество бетонной смеси, загружаемое в форму в процессе ее вращения (с учетом коэффициента уплотнения, равного 1,15), принимают для труб диаметром:
300 мм . . . . . . 270 л
400 " . . . . . . 410 "
500 " . . . . . . 620 "
600 " . . . . . . 860 "
800 " . . . . . . 1540 "
1000 " . . . . . . 2430 "
5.5. Очистку питателей и емкостей от остатков бетонной смеси производят в конце смены.
5.6. Снятие формы с центрифуги с одновременным сливом остатков шлама производят с помощью мостового крана.
#### 5.7 Формование трубы на станке радиального прессования (см. [рис. 7](#p100082)) производят следующим образом:
а) в вертикально расположенную форму, оснащенную арматурным каркасом, опускают шток с прессующей головкой, которая располагается в крайнем нижнем положении;
б) включают вращение штока и прессующей головки со скоростью от 80 до 300 об/мин в зависимости от диаметра трубы, после чего подают бетонную смесь;
в) формование трубы происходит снизу вверх по мере подъема прессующей головки со штоком при непрерывной подаче бетонной смеси. Уплотнение смеси происходит как за счет отбрасывания смеси со скоростью около 8 м/с от распределительной головки к стенкам формы, так и за счет укатывания ее роликами.
Примечания: 1. На машинах радиального прессования формование раструба производят с помощью специального раструбообразующего устройства с одновременной вибрацией стола, на котором располагается форма.
2. Втулочный конец трубы формуют с помощью специальной насадки, которая остается на трубе до распалубки.
#### 5.8 Формование трубы способом центробежного проката (см. [рис. 8](#p100084)) производят следующим образом:
а) форму, оснащенную арматурным каркасом, надевают на вал центрифуги, торцовые шайбы формы опирают на катки с ребордами вала;
б) во вращающуюся форму питателем подают бетонную смесь и производят ее укладку сначала в раструбную часть при скорости вращения формы для труб диаметром:
1200 мм . . . . . . 130 об/мин
1400 " . . . . . . 110 "
1600 " . . . . . . 100 "
2000 " . . . . . . 80 "
в) уплотняют бетонную смесь в раструбной части формы центробежным прокатом в течение 3 - 5 мин при скорости вращения формы для труб диаметром:
1200 мм . . . . . . 65 об/мин
1400 " . . . . . . 55 "
1600 " . . . . . . 50 "
2000 " . . . . . . 40 "
г) загружают бетонную смесь с одновременным ее распределением по всей длине формы при скоростях вращения форм, указанных в [п. 5.8, б](#p100130) настоящего раздела;
д) уплотняют бетонную смесь по всей длине формы центробежным прокатом при скоростях вращения формы, указанных в [п. 5.8](#p100128) настоящего раздела, в течение 5 - 10 мин;
с) производят отделку внутренней поверхности трубы путем нанесения тонкого слоя (2 - 3 мм) цементно-песчаной смеси состава 1:1 (цемент:песок) по массе с одновременным реверсивным вращением вала и формы. Фракции песка для отделки 0,15 - 0,3 мм.
#### 5.9 Формование труб способом вибропродавливания (см. [рис. 9](#p100086)) производят следующим образом:
а) две формы, оснащенные арматурными каркасами, устанавливают в вертикальном положении в гнезда поворотного стола раструбом вниз;
б) вибросердечники поднимают таким образом, чтобы их концы закрывали отверстия в поворотном столе для предотвращения вытекания бетонной смеси в процессе заполнения формы;
в) бетонную смесь на весь объем трубы загружают в каждую форму с помощью загрузочного устройства;
г) включают привод вибровалов вибросердечников с одновременным их подъемом вверх и реверсивным поворотом в ту и другую стороны. При подъеме сердечников сквозь формы происходит распределение бетонной смеси по стенкам форм и ее уплотнение;
д) уплотнение бетонной смеси во втулочной части труб производят с помощью специальных подпрессовщиков;
е) по окончании формования труб вибрация сердечников отключается и они с реверсивными поворотами опускаются вниз и выводятся из формы. Вращением поворотного стола подают для заполнения бетонной смесью следующую пару форм, в которые вводятся в исходное положение вибросердечники.
**6. ПРОИЗВОДСТВО НИЗКОНАПОРНЫХ ТРУБ С ПРОПАРИВАНИЕМ**
**В ФОРМАХ В ВЕРТИКАЛЬНОМ ПОЛОЖЕНИИ (РИС. 10)**
6.1. Выдерживание труб в формах с открытыми торцами в горизонтальном положении производят в течение не менее 2 ч с момента изготовления, после чего трубы кантуют в вертикальное положение.
Примечание: В случае формования труб в вертикальном положении выдерживание труб производят также в вертикальном положении и операция по кантованию труб отпадает.
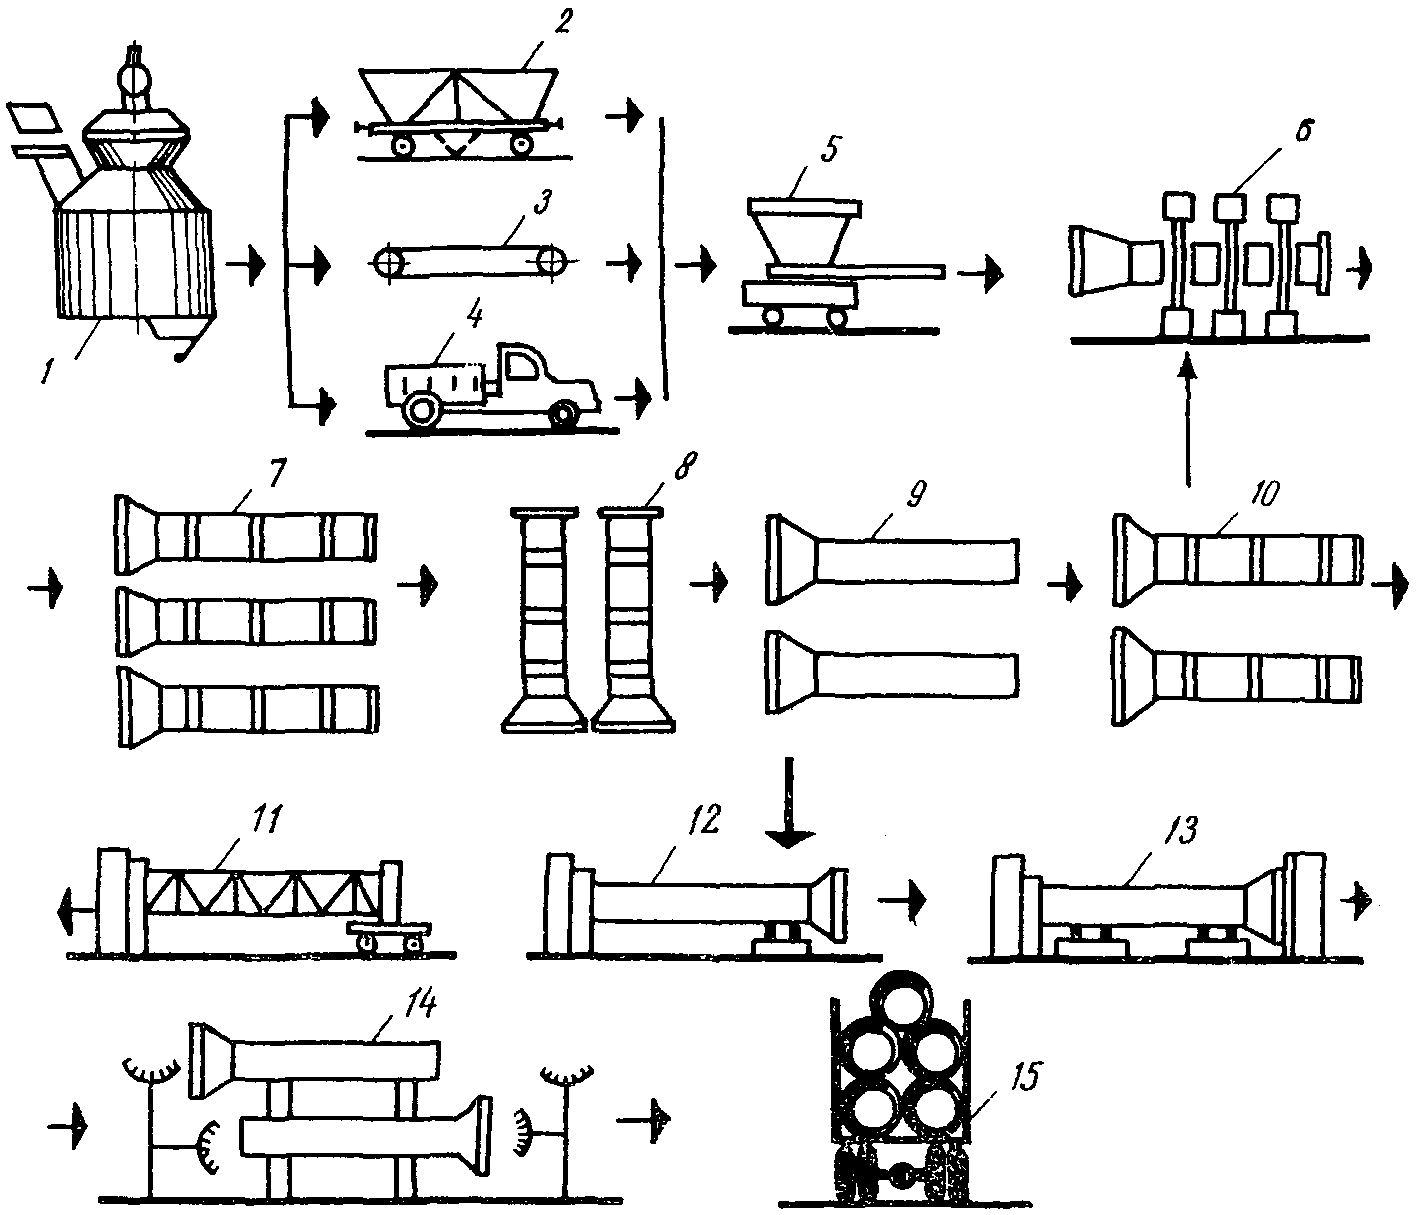
Рис. 10. Технологическая схема производства
железобетонных самонапряженных низконапорных
труб (расчетное давление до 0,3 МПа включительно)
с пропариванием труб в вертикальном положении в формах
1 - бетоносмеситель принудительного действия; 2 - эстакадная
тележка; 3 - ленточный конвейер; 4 - автотранспорт;
5 - питатель; 6 - формовочная машина; 7 - позиция
выдерживания труб; 8 - пропаривание труб; 9 - позиция
распалубки труб; 10 - позиция очистки, смазки, зарядки форм
каркасами и их сборки; 11 - станок для сварки арматурных
каркасов; 12 - станок для шлифования концов труб;
13 - станок для гидравлических испытаний труб;
14 - увлажнение труб путем полива; 15 - отправка труб
с завода транспортом
6.2. На позиции выдерживания труб должна быть обеспечена температура воздуха не менее +20 °C.
Примечание: В случае возникновения аварийных ситуаций выдерживание трубы в форме допускается до 24 ч, после чего труба должна быть распалублена и передана на пропаривание без формы.
6.3. Для пропаривания трубу с формой устанавливают в вертикальном положении и включают подачу пара во внутреннюю полость трубы снизу. Верхний торец формы предварительно закрывают съемной крышкой.
#### 6.4 Пропаривание осуществляют по следующему режиму:
а) подъем температуры от 20 °C до 60 - 70 °C . . . . 2 ч;
б) пропаривание при 60 - 70 °C . . . . . . . . . . . 8 ч;
в) остывание после выключения подачи пара . . . . . 2 ч.
6.5. По окончании пропаривания трубу с формой кантуют в горизонтальное положение.
6.6. Распалубку труб производят в горизонтальном положении на специально оборудованном посту.
#### 6.7 При распалубке производят следующие операции:
а) съем бандажных колец (только на формах для свободнороликовых центрифуг), - торцового фланца втулочного конца формы, разбалчивание фланца раструбообразователя;
б) разбалчивание продольных фланцев и съем верхней полуформы;
в) съем раструбообразователя (при извлечении последнего удары производят одновременно с двух сторон);
г) извлечение трубы из нижней полуформы.
6.8. По окончании распалубки производят подготовку формы к бетонированию в соответствии с требованиями [разд. 3](#p100037) настоящих Рекомендаций.
**7. ПРОИЗВОДСТВО ТРУБ С ПРОПАРИВАНИЕМ В ФОРМАХ**
**В ГОРИЗОНТАЛЬНОМ ПОЛОЖЕНИИ (РИС. 11)**
7.1. Выдерживание труб в формах в горизонтальном положении осуществляют в ямной камере для пропаривания по мере ее заполнения. Для этого после изготовления трубы торцы форм закрывают съемными крышками и форму помещают в ямную камеру. Подачу пара в камеру начинают не ранее чем через 2 ч после изготовления последней размещенной в ней трубы.
Примечание: Максимальный срок выдерживания труб в ямной камере с момента изготовления до момента подачи пара не должен превышать 24 ч.
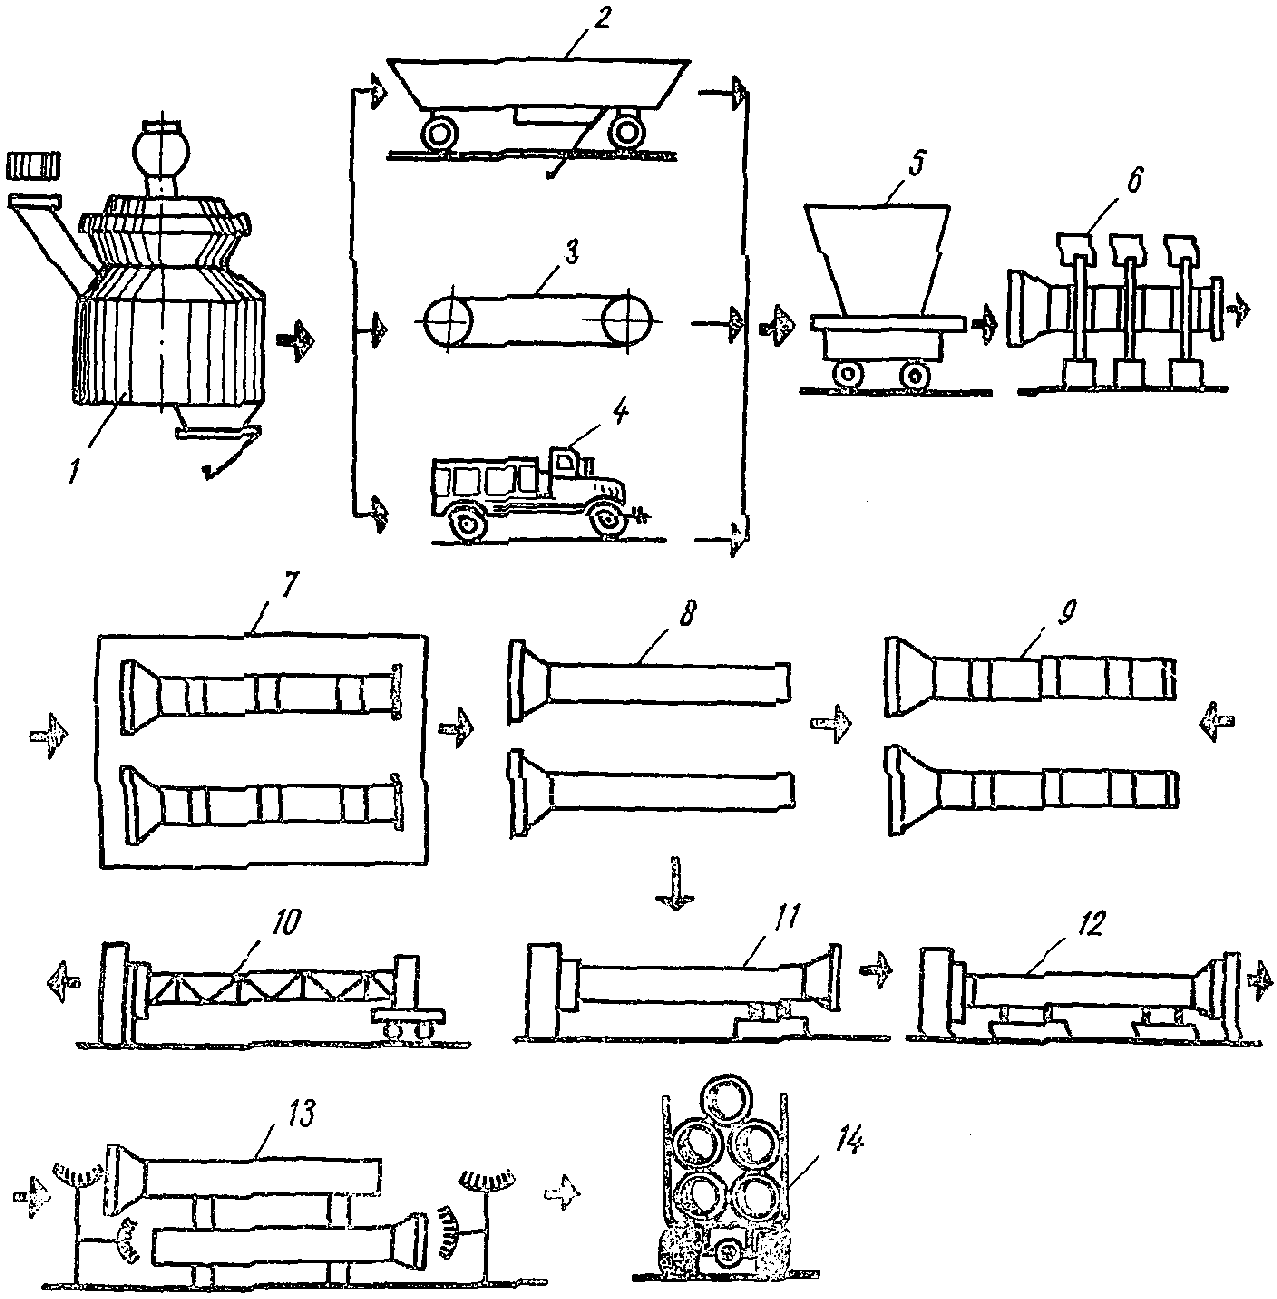
Рис. 11. Технологическая схема производства
железобетонных самонапряженных низконапорных труб (расчетное
давление до 0,3 МПа включительно) с пропариванием труб
в горизонтальном положении в ямных или тоннельных камерах
1 - бетоносмеситель принудительного действия; 2 - эстакадная
тележка; 3 - ленточный конвейер; 4 - автотранспорт;
5 - питатель; 6 - формовочная машина; 7 - выдерживание
и пропаривание труб; 8 - позиция распалубки труб;
9 - позиция очистки, смазки, зарядки форм каркасами
и их сборки; 10 - станок для сварки арматурных каркасов;
11 - станок для шлифования концов труб; 12 - станок
для гидравлических испытаний труб; 13 - увлажнение труб
путем полива; 14 - транспортирование труб
7.2. Запрещается размещение форм в камере по высоте более чем в 2 ряда. Между рядами форм ставят деревянные амортизирующие прокладки толщиной не менее 40 мм.
7.3. Пропаривание в ямной камере осуществляют по режиму в соответствий с [п. 6.4](#p100158) настоящих Рекомендаций.
7.4. По окончании пропаривания формы извлекают из ямной камеры с помощью мостового крана.
7.5. Распалубку труб производят в соответствии с [пп. 6.6](#p100163) - [6.8](#p100169) настоящих Рекомендаций.
**8. ПРОИЗВОДСТВО НАПОРНЫХ ТРУБ III КЛАССА ПРОЧНОСТИ (РИС. 12)**
8.1. Выдерживание труб в формах производят в том положении, в котором производилось их формование до достижения бетоном прочности не менее 10 МПа. Торцы форм предварительно закрывают съемными крышками.
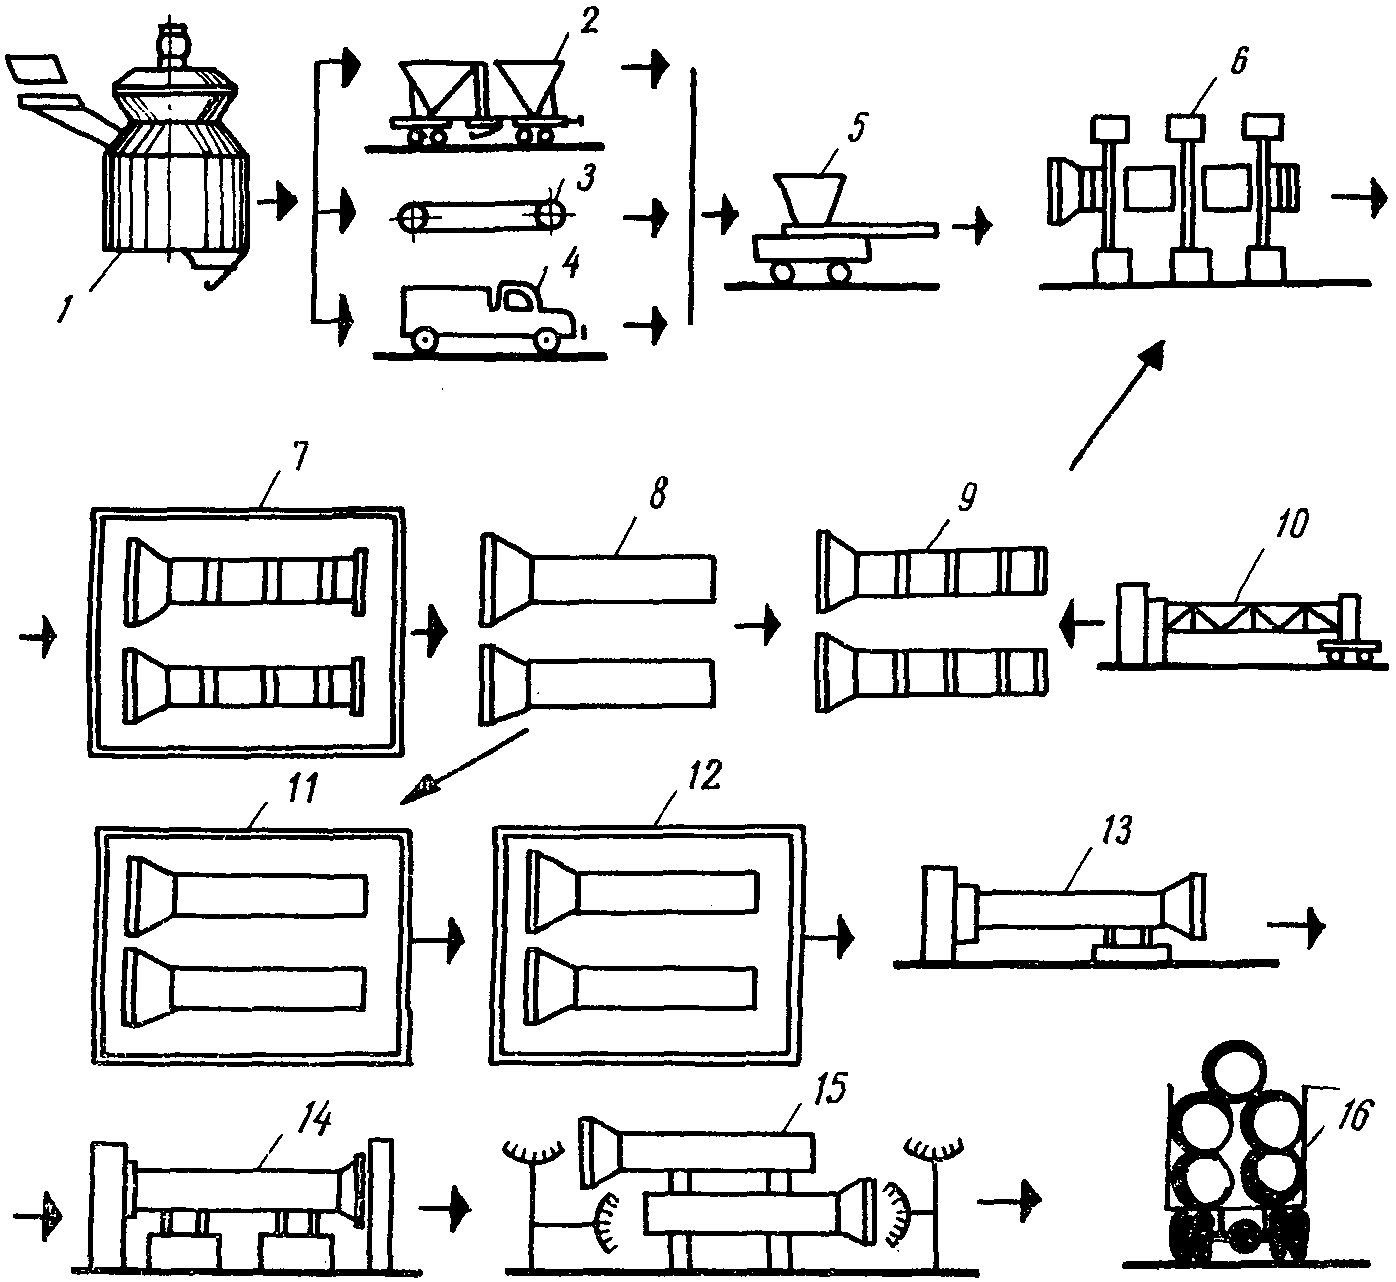
Рис. 12. Технологическая схема производства железобетонных
самонапряженных низконапорных труб III класса
прочности (расчетное давление до 0,5 МПа включительно)
1 - бетоносмеситель принудительного действия; 2 - эстакадная
тележка; 3 - ленточный конвейер; 4 - автотранспорт;
5 - питатель; 6 - формовочная машина; 7 - выдержка труб
для набора прочности бетона; 8 - позиция распалубки труб;
9 - позиция очистки, смазки, зарядки форм каркасами
и их сборки; 10 - станок для сварки арматурных каркасов;
11 - прогрев труб в горячей воде; 12 - выдерживание труб
в холодной воде; 13 - станок для шлифования концов труб;
14 - станок для гидравлических испытаний труб;
15 - увлажнение труб путем полива;
16 - транспортирование труб
8.2. На позиции выдерживания труб должна быть обеспечена температура воздуха не менее +20 °C.
Примечания: 1. При указанной температуре выдерживание труб может быть закончено в течение 18 - 24 ч. При более низкой температуре продолжительность выдерживания труб для выполнения требований [п. 8.1](#p100180) увеличивается.
2. Рекомендуется обеспечить обогрев труб сухим воздухом при температуре 40 - 50 °C. Это позволит сократить время выдерживания труб в формах до 8 ч.
8.3. Распалубку труб производят в соответствии с [пп. 6.6](#p100163) - [6.8](#p100169) настоящих Рекомендаций.
8.4. Тепловлажностную обработку труб осуществляют в ямной камере на специальных поддонах, исключающих опирание труб друг на друга.
8.5. Прогрев труб в камере производят в горячей воде по режиму, приведенному в [п. 6.4](#p100158) настоящих Рекомендаций.
8.6. По окончании прогрева труб горячую воду откачивают насосами и заменяют ее холодной водой при температуре 5 - 20 °C, в которой трубы выдерживают в течение не менее 2 сут.
Примечания: 1. Запрещается выдерживание труб без воды (по окончании их прогрева и замене горячей воды на холодную) в течение более 2 ч.
2. Более длительное выдерживание труб в холодной воде способствует увеличению самонапряжения и прочности бетона.
### 9. ШЛИФОВАНИЕ КОНЦОВ ТРУБ
9.1. Шлифованию подвергают втулочную часть всех выпускаемых низконапорных и напорных труб III класса прочности на специальных машинах (рис. 13).
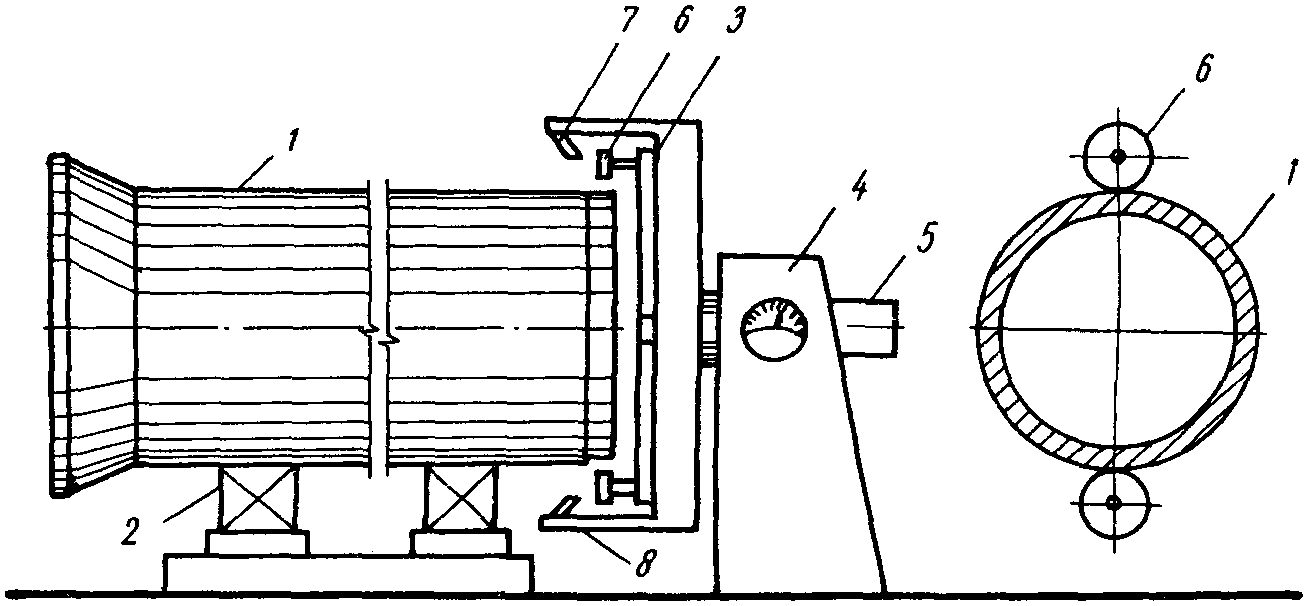
Рис. 13. Схема машины для шлифования втулочной части трубы
1 - труба; 2 - опора; 3 - вращающаяся головка с механизмом
для шлифования; 4 - станина; 5 - подвижной вал головки;
6 - шлифовальные диски; 7 - трубки для подачи воды; 8 - кожух
9.2. Перед гидравлическими испытаниями после шлифования втулок трубы выдерживают в помещении не менее 4 ч.
### 10. ИСПЫТАНИЕ ТРУБ И ИХ ПРИЕМКА
10.1. Гидравлическому испытанию подвергают все выпускаемые низконапорные и напорные трубы III класса прочности.
10.2. Трубы, выдержавшие испытание, в летнее время вывозят на склад готовой продукции, где их подвергают непрерывному увлажнению путем полива в течение не менее 2 сут. В зимнее время трубы после гидравлических испытаний выдерживают в помещении не менее 16 ч и подвергают непрерывному увлажнению путем полива в течение этого времени.
10.3. Приемку труб выполняет отдел технического контроля завода в соответствии с указаниями настоящего раздела.
10.4. Приемку труб производят партиями по мере их изготовления. Партией считают 100 труб, последовательно изготовленных заводом из материалов одной поставки при неизменном составе бетона и технологических режимах. Если число труб более 100, то остаток в количестве до 50 суммируют с этой партией, а остаток более 50 труб считают отдельной партией.
#### 10.5 При приемке труб проверяют:
а) прочность бетона;
б) величину самонапряжения;
в) отсутствие отслоений защитного слоя;
г) геометрические размеры трубы;
д) состояние поверхности труб;
е) водонепроницаемость и трещиностойкость труб.
10.6. Методика определения прочности бетона и величины самонапряжения дана в [разд. 11](#p100294) настоящих Рекомендаций.
10.7. Отсутствие отслоений защитного слоя бетона определяют путем тщательного простукивания наружной поверхности труб свинцовым молотком (массой 0,4 кг) непосредственно перед гидравлическим испытанием.
10.8. Толщину защитного слоя в трубах определяют с помощью электромагнитных приборов.
10.9. Отклонения размеров труб от проектных не должны превышать величин, указанных в табл. 1.
| N п/п | Параметры труб | Допускаемые отклонения в размерах, мм |
| --- | --- | --- |
| 1 | Толщина стенки трубы (независимо от диаметра) | +/- 5 |
| 2 | Наружный диаметр втулочного конца трубы на всем протяжении рабочей поверхности | +/- 2 |
| 3 | Внутренний диаметр раструбка трубы (по любому промеру) | +/- 2 |
| 4 | Длина обработанной цилиндрической части втулки трубы | +/- 5 |
#### 10.10 Проверку размеров труб производят по:
а) толщине стенки на концах труб - штангенциркулем (не менее 4 замеров) и в диаметрально противоположных сечениях с точностью до 1 мм;
б) наружному диаметру втулочного конца трубы - калибрами (замером не менее, как по двум взаимно перпендикулярным диаметрам) с точностью до 0,1 мм;
в) внутреннему диаметру раструба или трубы - нутромером или штангенциркулем (по четырем взаимно перпендикулярным диаметрам) с точностью соответственно до 0,1 и 1 мм;
г) длине обработанной части втулки трубы - металлической линейкой с точностью до 1 мм.
10.11. Проверку соответствия размеров трубы проектным производят в соответствии с указанными [поз. 2](#p100221) и [3 табл. 1](#p100224) - на всех трубах, а [поз. 1](#p100218) и [4 табл. 1](#p100227) на 10% труб партии.
10.12. Поверхность труб должна удовлетворять требованиям, указанным в табл. 2.
| Показатели состояния поверхности | Допускаемые отклонения |
| --- | --- |
| 1 | 2 |
| Раковины, поры, наплывы и отколы на внутренней поверхности раструба и на наружной поверхности втулочного конца трубы в месте расположения резинового кольца | Не допускаются |
| Трещины на торцах, на внутренней и наружной поверхности трубы | Не допускаются |
| Раковины и наплывы на внутренней поверхности труб, за исключением раструбной и обработанной втулочной частей | Допускаются глубиной не более 5 мм и диаметром не более 20 мм в количестве не более 10 отклонений на 1 м2 |
| Заусенцы и отколы бетона на заходной фаске раструба | Не допускаются |
| Продольные риски и выступы на втулочном конце трубы и раструбе в месте расположения резинового кольца | Не допускаются |
| Отколы бетона на остальной части поверхности трубы | Допускаются глубиной не более 5 мм и длиной не более 50 мм |
| Затирка цементным раствором пор, раковин, продольных рисок и выступов в местах расположения резинового кольца | Не допускается |
| Отслоение защитного слоя | Не допускается |
10.13. Состояние поверхности труб производят освидетельствованием, а при необходимости - обмером дефектных мест. Если труба не выдержит требований, изложенных в [табл. 2](#p100236), то ее считают некондиционной.
10.14. Трубы, удовлетворяющие требованиям настоящих Рекомендаций, подвергают испытанию на водонепроницаемость внутренним гидравлическим давлением, а также на трещиностойкость:
а) испытанию на водонепроницаемость подвергают все трубы;
б) испытанию на трещиностойкость - 1% каждой партии труб.
Испытание труб согласно п. 10.14, б настоящего раздела производят по извлечении из воды в возможно более короткий срок, не позднее 7 сут. При испытании труб позднее указанного срока их увлажняют перед испытанием в течение не менее 3 сут.
#### 10.15 Гидравлическое испытание труб производят в следующем порядке:
а) испытание низконапорных труб на водонепроницаемость производят в возрасте не менее 1 сут с выдержкой не менее 10 мин под испытательным давлением, равным 0,2 МПа. Подъем давления до этой величины должен осуществляться плавно по 0,05 МПа в минуту;
б) испытание труб III класса прочности на водонепроницаемость производят в возрасте не менее 2 сут с выдержкой не менее 10 мин под испытательным давлением, равным 0,4 МПа. Подъем давления до этой величины должен осуществляться плавно по 0,1 МПа в минуту;
в) испытание труб на трещиностойкость производят в возрасте не менее 15 сут. Подъем давления при таком испытании производят плавно по 0,1 МПа в минуту до величины $P_{\text{т}}$ с выдержкой под этим давлением не менее 5 мин. Чтобы сохранить испытываемые трубы для использования по назначению, превышать величину $P_{\text{т}}$ не рекомендуется.
Примечание: $P_{\text{т}}$ - величина внутреннего гидростатического давления (при отсутствии внешней нагрузки), при превышении которого в стенках трубы возможно появление первых трещин. $P_{\text{т}}$ принимают равным: 0,7 МПа - для низконапорных труб и 1 МПа - для труб III класса прочности.
10.16. Трубы считают выдержавшими испытания на водонепроницаемость в соответствии с [п. 10.15, а](#p100263) и [б](#p100264) настоящего раздела, если к моменту его окончания на поверхности труб, включая концевые участки, не наблюдалось фильтрации воды через стенки в виде влажных пятен, капели или течи.
10.17. Трубы, не выдержавшие испытание на водонепроницаемость по [п. 10.15, а](#p100263) и [б](#p100264) настоящего раздела, но не имеющие трещин, подвергаются повторному испытанию не ранее чем через 7 сут при обязательном их хранении во влажных условиях. При неудовлетворении и в этом случае требованиям [п. 10.15](#p100262) эту партию считают некондиционной.
10.18. Трубы считают выдержавшими испытание на трещиностойкость, если к моменту его окончания на поверхности труб не появятся трещины.
10.19. От партии труб, не выдержавшей испытание на трещиностойкость, отбирают удвоенное количество труб для повторных испытаний. Если трубы не выдержат повторных испытаний, то партия труб признается некондиционной и эти трубы могут быть использованы в безнапорных трубопроводах в каждом конкретном случае с согласия организации, разрабатывающей проект трубопровода.
10.20. Испытание труб производят на станке (рис. 14) с заглушками, имеющими конструкцию стыка, аналогичную стыковому соединению, принятому в рабочих чертежах. При этом степень обжатия резинового уплотняющего кольца должна быть в пределах от 40 до 50%.
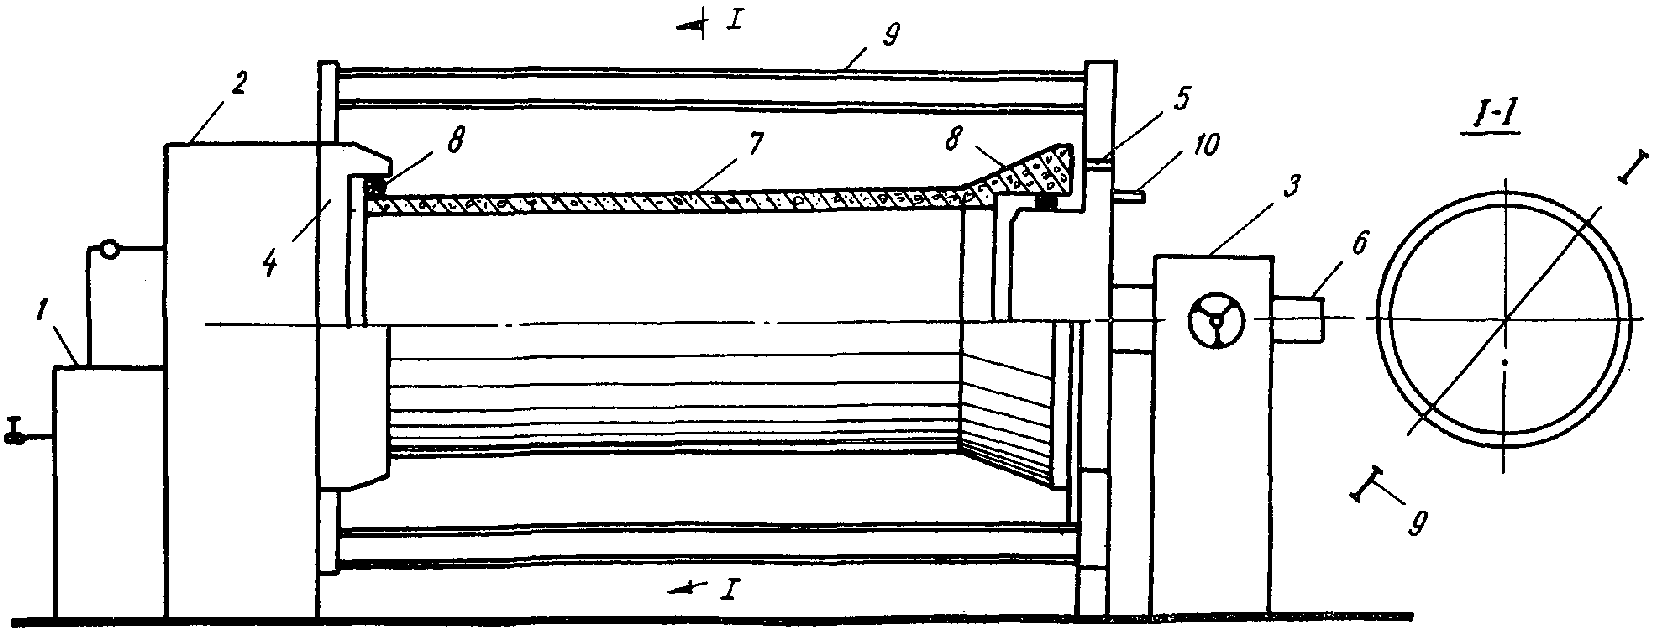
Рис. 14. Схема машины для гидравлических испытаний труб
1 - насосная станция; 2 - задняя опора; 3 - передняя опора;
4 - втулочная планшайба; 5 - раструбная планшайба;
6 - подвижной вал планшайбы; 7 - труба; 8 - резиновые
уплотняющие кольца; 9 - продольные тяги; 10 - отверстия
для удаления воздуха
10.21. Резиновые уплотняющие кольца принимают по паспортам (сертификатам) заводов-изготовителей.
#### 10.22 На наружной поверхности раструба каждой трубы наносят несмываемой краской следующие маркировочные знаки:
а) товарный знак завода-изготовителя;
б) марку трубы;
в) дату изготовления трубы;
г) штамп ОТК;
д) массу трубы.
10.23. Завод-изготовитель гарантирует соответствие качества труб требованиям настоящих Рекомендаций и сопровождает каждую партию труб паспортом установленной формы, в котором указывает:
а) наименование и адрес завода-изготовителя;
б) наименование министерства или ведомства, в систему которого входит завод-изготовитель;
в) номер и дату выдачи паспорта;
г) марку труб, даты их изготовления и номер партии;
д) проектную марку и отпускную прочность бетона;
е) результаты гидравлических испытаний;
ж) количество труб в партии и массу труб;
з) номер рабочих чертежей.
10.24. Трубы хранят на складе готовой продукции в штабелях, разложенными по диаметрам. Трубы укладывают в штабеля горизонтальными рядами не более 4 рядов по высоте при условии обеспечения техники безопасности с установкой деревянных прокладок как под нижний, так и последующие ряды труб.
10.25. В каждом ряду трубы располагают раструбами в одну сторону, через трубу. Очередной по высоте ряд труб укладывают раструбами в противоположную сторону по отношению к предыдущему ряду. Концы труб в рядах по высоте штабеля сдвигают относительно друг друга, чтобы исключить возможность опирания раструбов труб на их втулки.
Прокладки между рядами устанавливают на расстоянии 80 см от торца раструба и 35 см от торца втулки труб. В этом случае расстояние между прокладками (по их центру) должно быть равным 4 м. Толщина прокладок должна быть не менее 4 см.
10.26. Погрузку труб на автомашины или в вагоны и их выгрузку производят при помощи траверс, исключающих повреждение концов труб и обеспечивающих требования правил техники безопасности.
### 11. КОНТРОЛЬ КАЧЕСТВА БЕТОНА
11.1. Контроль прочности и самонапряжения бетона труб производят путем испытания на сжатие девяти контрольных кубов размером 10 x 10 x 10 см и путем замера длины трех контрольных призм размером 4 x 4 x 16 мм и 5 x 5 x 20 см в динамометрических кондукторах (соответственно из бетона со щебнем фракций 5 - 10 мм и 5 - 20 мм), изготовленных с вибрированием в течение 2 мин на лабораторном вибростоле.
11.2. Контрольные образцы к трубам изготавливают в лаборатории путем затворения (не позднее, чем через 1 ч после формования соответствующей трубы) сухой бетонной смеси, взятой из бетоносмесителя.
Водоцементное отношение бетонной смеси назначают близким к остаточному водоцементному отношению, имеющему место в бетонной смеси трубы после окончания процесса ее формования. При этом бетонная смесь должна быть удобоукладываемой во время формования контрольных образцов на вибростоле.
Контрольные образцы изготовляют к каждой партии труб, последовательно формуемых в течение одной смены.
*Примечание.* При назначении водоцементного отношения учитывают количество воды для предварительной частичной гидратации НЦ в сухой бетонной смеси.
11.3. Испытание контрольных образцов производят по методике согласно ТУ-21-20-18-20 и Инструкции СН 511-78.
11.4. Проверку прочности бетона по результатам испытания контрольных кубов производят в следующие сроки (по 3 куба в каждый срок):
а) перед распалубкой труб;
б) в момент испытания труб внутренним гидравлическим давлением;
в) в возрасте 28 сут.
Примечание. При оценке величины прочности образцов, изготовленных по [п. 11.1](#p100295) настоящего раздела, следует иметь в виду, что они расширяются в свободном состоянии и дают лишь косвенные сравнительные данные о прочности бетона трубы ("свободная" прочность). Бетон трубы расширяется в условиях упруго ограниченных (арматурой) деформаций и его фактическая прочность на 20 - 50% и более выше, чем при свободном расширении бетона ("связанная" прочность). Приближенно можно оценивать эту прочность по испытанию призм (целая призма - на растяжение при изгибе, получившиеся при этом половинки - на сжатие), твердеющих в кондукторах.
11.5. Три контрольные призмы в динамометрических кондукторах, изготовленные в соответствии с указаниями [п. 11.1](#p100295) настоящего раздела, используют для определения самонапряжения и "связанной" прочности.
Самонапряжение определяют в лаборатории по режиму, соответствующему режиму прогрева труб, и в течение роста самонапряжения до стабилизации (замеры ведут ежедневно).
"Связанную" прочность определяют в следующие сроки:
а) в момент распалубки труб;
б) в возрасте 28 сут.
#### 11.6 Величина "свободной" прочности бетона (по результатам испытания кубов) должна быть следующей:
а) перед распалубкой труб не менее 10 МПа (для низконапорных и напорных труб III класса прочности);
б) в момент гидравлического испытания труб на трещиностойкость не менее 30 МПа;
в) в возрасте 28 сут не менее 40 МПа.
11.7. Величина самонапряжения бетона контрольной призмы должна быть не менее 1 МПа для низконапорных труб и не менее 2 МПа для труб III класса прочности.
11.8. Данные по контролю указанных выше параметров записывают в лабораторные журналы.
**ТЕХНИКО-ЭКОНОМИЧЕСКАЯ ЭФФЕКТИВНОСТЬ ПРОИЗВОДСТВА**
**ЖЕЛЕЗОБЕТОННЫХ САМОНАПРЯЖЕННЫХ НИЗКОНАПОРНЫХ И НАПОРНЫХ**
**ТРУБ III КЛАССА ПРОЧНОСТИ**
1. Определение технико-экономической эффективности производства железобетонных самонапряженных низконапорных и напорных труб III класса прочности по сравнению с производством напорных труб из обычного железобетона производят в соответствии с указаниями "Руководства по технико-экономической оценке способов формования бетонных и железобетонных изделий" (М., Стройиздат, 1978), а также "Инструкции по определению экономической эффективности использования в строительстве новой техники, изобретений и рационализаторских предложений" [(СН 509-78)](https://bukva.ai/docs/sn-stroitelnye-normy-sn-509-78).
2. Основным показателем экономической эффективности являются приведенные затраты П на единицу изготовляемой продукции, определяемые по формуле
$\text{П } = \text{С } + \text{Е}(\text{К } + \text{К}_{\text{см}})$ ,
где С - себестоимость единицы продукции, руб.;
Е - нормативный коэффициент эффективности, равный 0,15;
К - удельные капиталовложения в промышленности сборного железобетона на единицу продукции;
$\text{К}_{\text{см}}$ - удельные капиталовложения в смежные отрасли промышленности.
3. Сравнение вариантов производств напорных труб делают на основании расчетов полной себестоимости продукции и приведенных затрат. При этом себестоимость продукции складывается из стоимости материалов и себестоимости переработки. Последняя состоит из заработной платы рабочих, стоимости энергии, затрат на содержание и эксплуатацию оборудования, цеховых и общезаводских расходов. В расчетах учитывают все техническое и транспортное оборудование, находящееся в цехе, производственную площадь цеха, состав комплексной бригады.
4. Затраты по эксплуатации оборудования и его содержанию состоят из отчислений на амортизацию, в соответствии с требованиями действующих норм, а также затрат на профилактику и текущие ремонты согласно техпромфинплану. При проектировании новых предприятий эти затраты определяются путем введения коэффициентов к амортизационным отчислениям, равным 1,6 для форм-опалубок и 3,2 для прочего оборудования.
5. Цеховые и общезаводские расходы на единицу продукции определяют: на действующем производстве по техпромфинплану; при проектировании нового производства - по существующему положению.
6. В расчетах капиталовложений учитывают: стоимость всего оборудования и форм в цехе; стоимость площади, занимаемой оборудованием, а также энергетическими системами (электроэнергия, пар и т.д.). Для действующих производств принимают балансовую стоимость сооружений и оборудования. При строительстве нового производства или реконструкции старого капиталовложения принимают по смете.
7. Расчеты (в сопоставимых условиях), выполненные институтом Гипростройматериалы Минпромстройматериалов СССР, свидетельствуют об эффективности производства железобетонных самонапряженных низконапорных труб по сравнению с производством виброгидропрессованных напорных труб из обычного железобетона. Данные расчетов приведены в таблице 3.
Сравнение основных технико-экономических показателей
производства самонапряженных и виброгидропрессованных труб
(условие сопоставимости - одинаковый объем производства
в целом по заводу)
| N п.п. | | Единица измерения | Самонапряженные трубы | Виброгидропрессованные трубы |
| Всего | в том числе диаметром, мм | Всего | в том числе по диаметрам |
| 600 | 800 | 600 | 800 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 1 | Выпуск продукции | $\frac{\text{м}3}{\frac{\text{п}.\text{м}}{\text{шт}.}}$ | $\frac{22970}{\frac{148417}{29683}}$ | $\frac{10060}{\frac{81885}{16377}}$ | $\frac{12910}{\frac{66532}{13306}}$ | $\frac{23741}{\frac{143260}{28652}}$ | $\frac{14938}{\frac{98800}{19760}}$ | $\frac{8803}{\frac{44460}{8892}}$ |
| 2 | Капитальные вложения -
всего | тыс. руб. | 2416,8 | 1208,4 | 1208,4 | 2878,2 | 1930 | 965 |
| 3 | Численность персонала | чел. | 149 | 73 | 76 | 253 | 168 | 85 |
| 4 | Годовая выработка | п.м/чел. | 996 | 1122 | 875 | 566 | 588 | 523 |
| 5 | Приведенная производственная площадь | м2 | 9350 | 4675 | 4675 | 12900 | 8600 | 4300 |
| 6 | Съем продукции с 1 м2 производственной площади | $\frac{\text{м}3/\text{м}2}{\text{п}.\text{м}/\text{м}2}$ | $\frac{2,46}{15,87}$ | $\frac{2,15}{17,52}$ | $\frac{2,76}{14,23}$ | $\frac{1,84}{11,11}$ | $\frac{1,74}{11,49}$ | $\frac{2,05}{10,34}$ |
| 7 | Объем здания | м3 | 76202 | 38101 | 38101 | 120585 | 80390 | 40195 |
| 8 | Съем продукции с 1 м3 здания | $\frac{\text{м}3/\text{м}3}{\text{п}.\text{м}/\text{м}3}$ | $\frac{0,30}{1,95}$ | $\frac{0,26}{2,15}$ | $\frac{0,34}{1,75}$ | $\frac{0,20}{1,19}$ | $\frac{0,19}{1,23}$ | $\frac{0,22}{0,11}$ |
| 9 | Удельные капиталовложения | $\frac{\text{руб}./\text{м}3}{\text{руб}.\text{п}.\text{м}}$ | $\frac{105 - 22}{16 - 28}$ | $\frac{120 - 12}{14 - 76}$ | $\frac{93 - 60}{18 - 16}$ | $\frac{121 - 23}{20 - 09}$ | $\frac{129 - 20}{19 - 53}$ | $\frac{109 - 62}{21 - 70}$ |
| 10 | Цеховая себестоимость $\frac{1\text{м}3}{1\text{п}.\text{м}}$ | $\frac{\text{руб}.\text{коп}.}{\text{руб}.\text{коп}.}$ | $\frac{89 - 05}{13 - 78}$ | $\frac{93 - 57}{11 - 58}$ | $\frac{85 - 52}{16 - 58}$ | $\frac{96 - 71}{16 - 03}$ | $\frac{97 - 77}{14 - 78}$ | $\frac{94 - 90}{18 - 78}$ |
| 11 | Приведенные затраты на $\frac{\text{на }1\text{м}3}{\text{на }1\text{п}.\text{м}}$ | " | $\frac{109 - 04}{16 - 87}$ | $\frac{116 - 39}{14 - 29}$ | $\frac{103 - 30}{20 - 03}$ | $\frac{119 - 74}{19 - 85}$ | $\frac{122 - 32}{18 - 49}$ | $\frac{115 - 73}{22 - 90}$ |
---