(утв. ЦКБН ОАО «Газпром»)
Примечание
Документ введен в действие с 1 января 1990 года.
Взамен ОСТ 26-18-2-86.
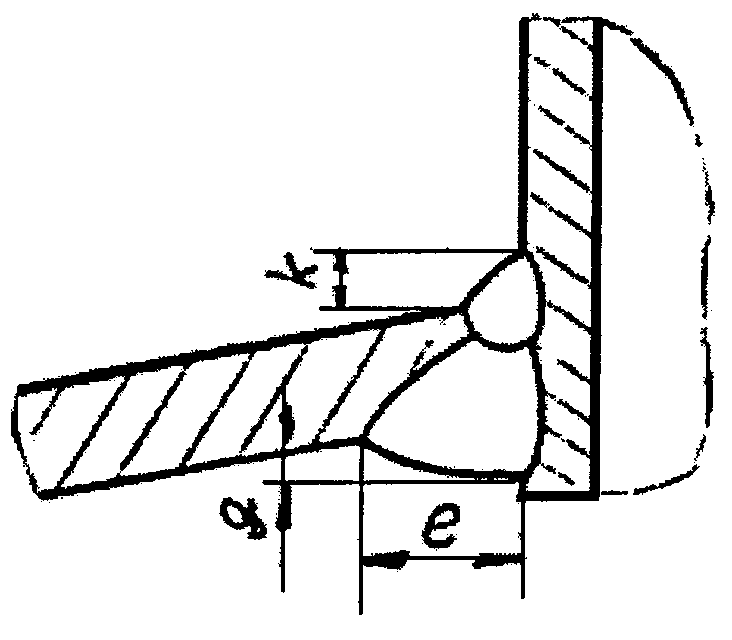
1989 год
РУКОВОДЯЩИЙ ДОКУМЕНТ
СВАРНЫЕ СОЕДИНЕНИЯ ПРИВАРКИ ЛЮКОВ, ШТУЦЕРОВ И МУФТ
ОСНОВНЫЕ ТИПЫ, КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И РАЗМЕРЫ
РД 26-18-8-89
1 января 1990 года
Разработан и внесен Центральным конструкторским бюро нефтеаппаратуры (ЦКБН).
Утвержден ЦКБН.
Дата введения: 01-01-1990 г.
Введен в действие Листом утверждения 1989 г.
Зарегистрирован ЦКБН, 1989 г.
Взамен ОСТ 26-18-2-86.
1. Настоящий руководящий документ распространяется на сварные соединения приварки люков, штуцеров и муфт из углеродистых, низколегированных, легированных и высоколегированных сталей, выполняемые электродуговой сваркой к сосудам, аппаратам и трубопроводам блоков, проектируемым и изготавливаемым в соответствии с ОСТ 26-291-87, ОСТ 26-18-5-88 и РД 26-02-63-87.
Руководящий документ не распространяется на сварные соединения приварки конструктивных элементов из разнородных сталей (высоколегированных сталей аустенитного класса с углеродистыми, низколегированными и легированными сталями).
2. Руководящий документ устанавливает основные типы, конструктивные элементы и размеры сварных соединений приварки люков, штуцеров и муфт к сосудам, аппаратам и трубопроводам блоков.
3. Руководящий документ предусматривает типы сварных соединений приварки люков, штуцеров и муфт двусторонним швом к сосудам и аппаратам диаметром 800 мм и более и односторонним швом к трубопроводам, сосудам и аппаратам диаметром до 800 мм.
Примечание. При возможности выполнения двусторонней приварки люков, штуцеров и муфт к сосудам и аппаратам до 800 мм необходимо применять сварные соединения двусторонним швом.
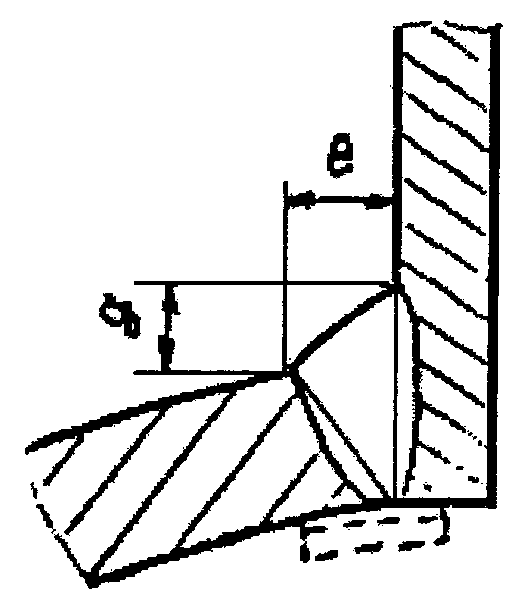
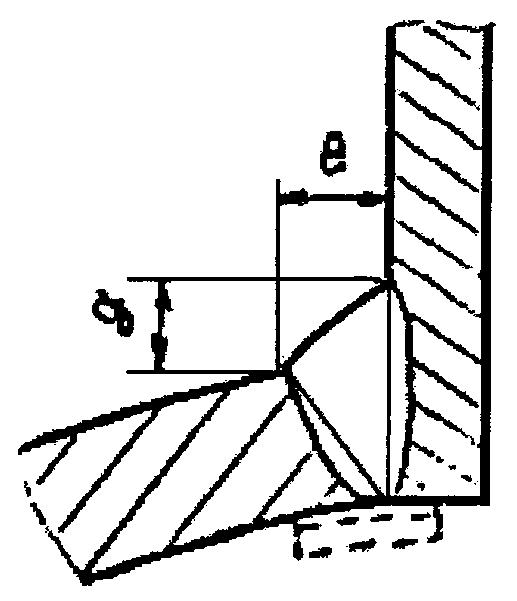
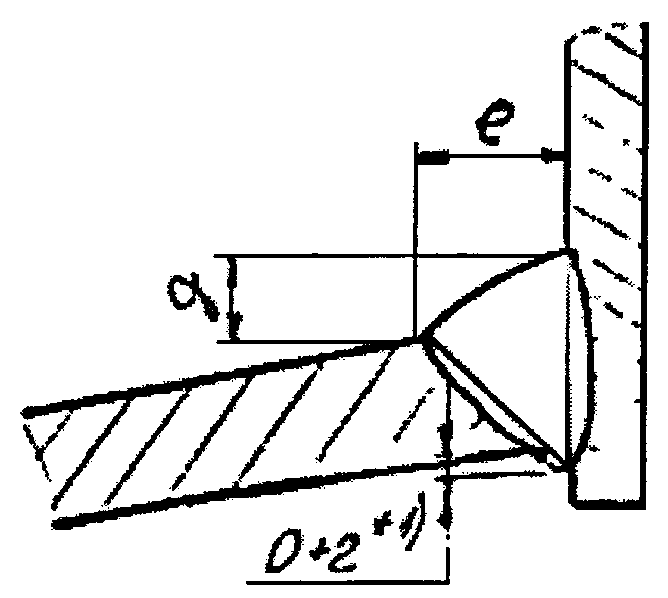
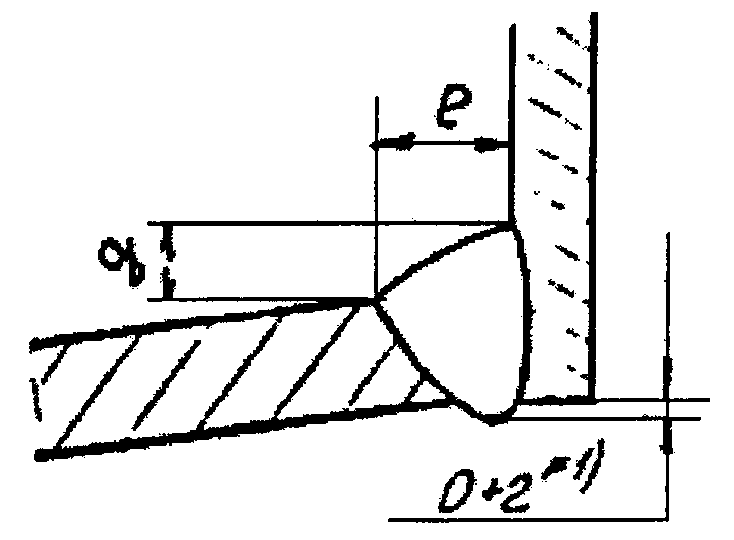
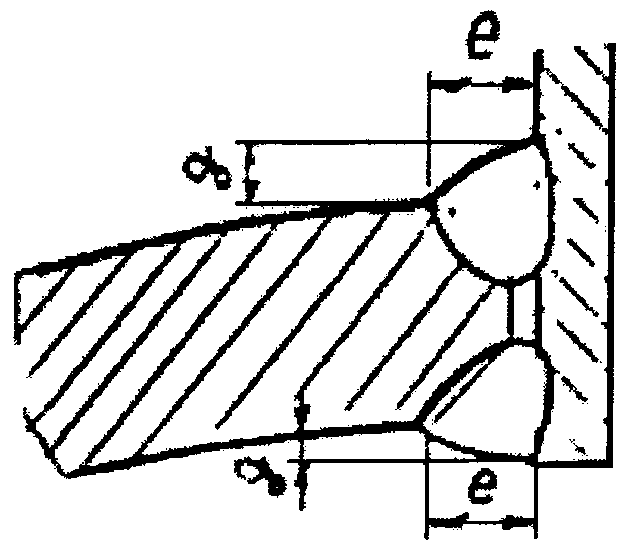
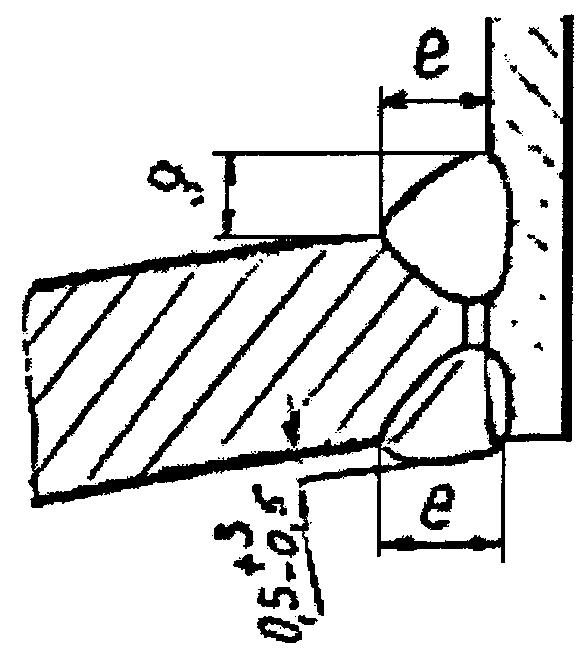
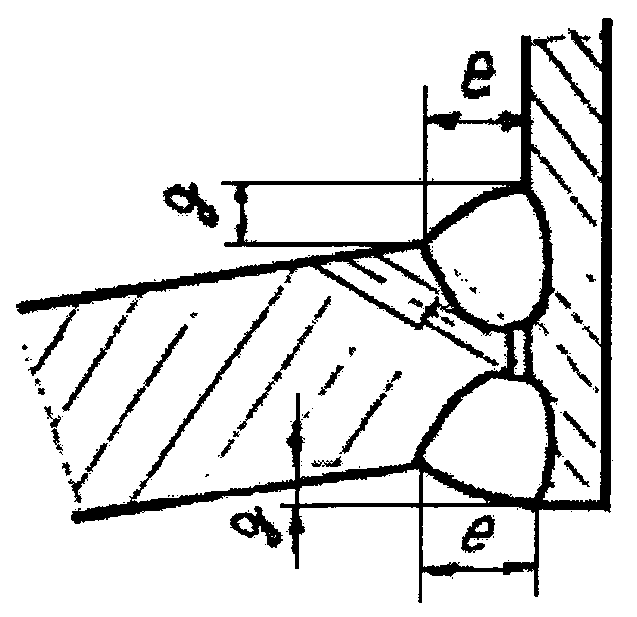
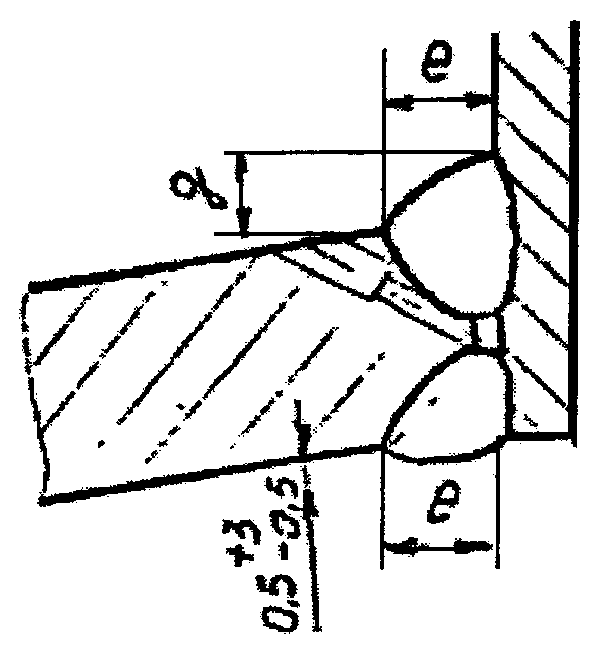
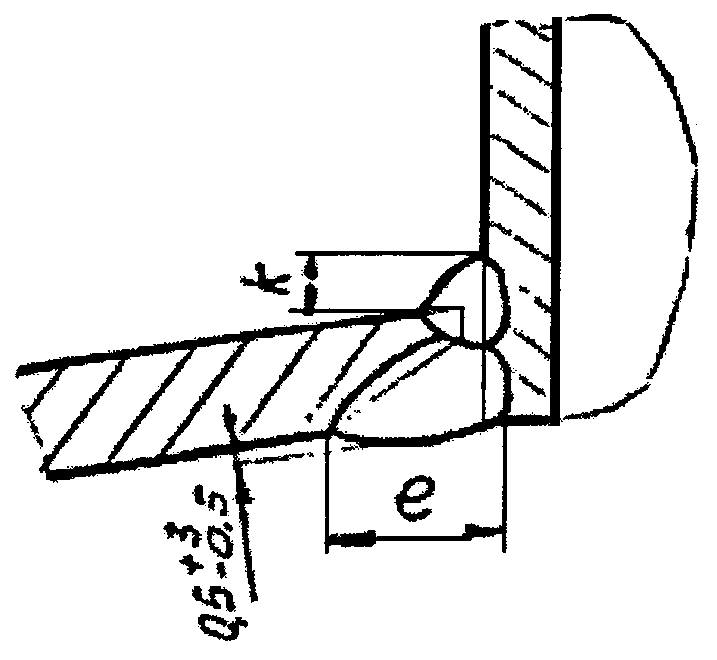
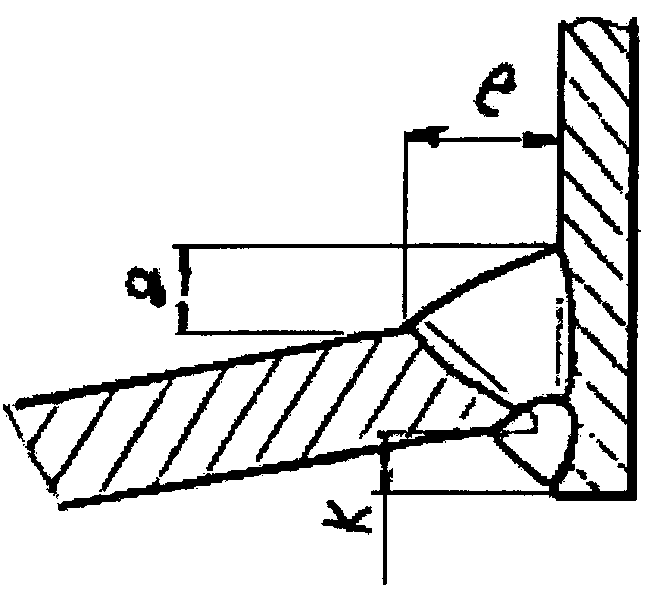
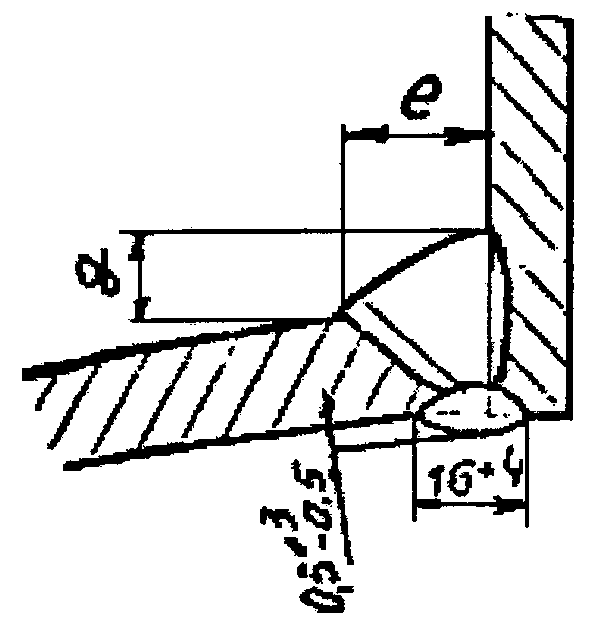
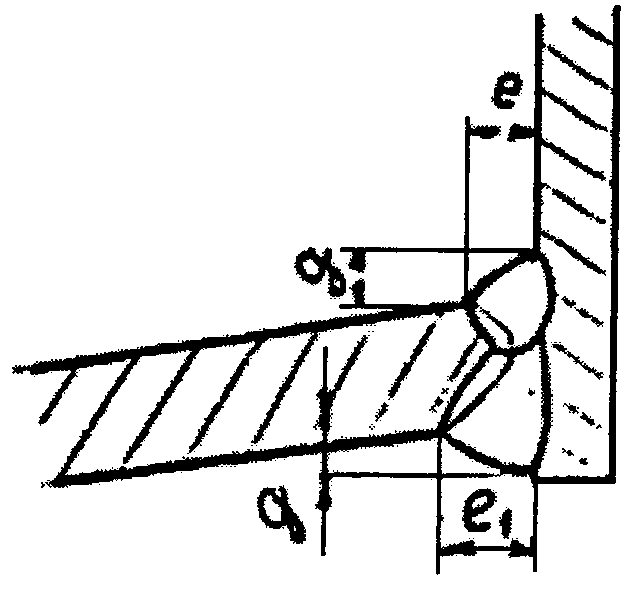
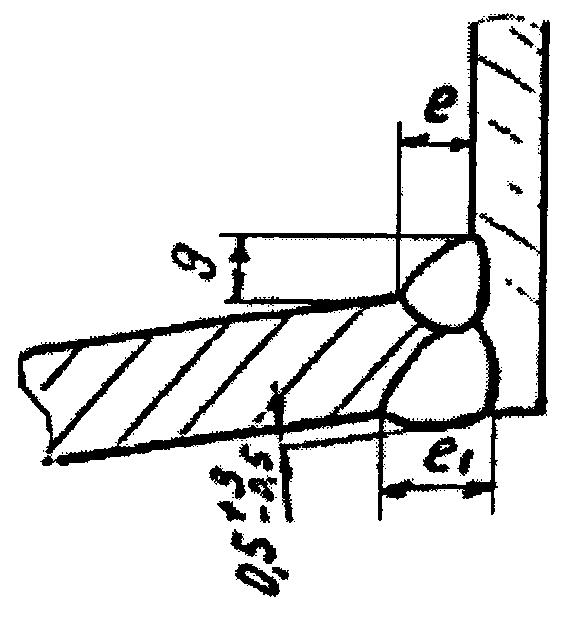
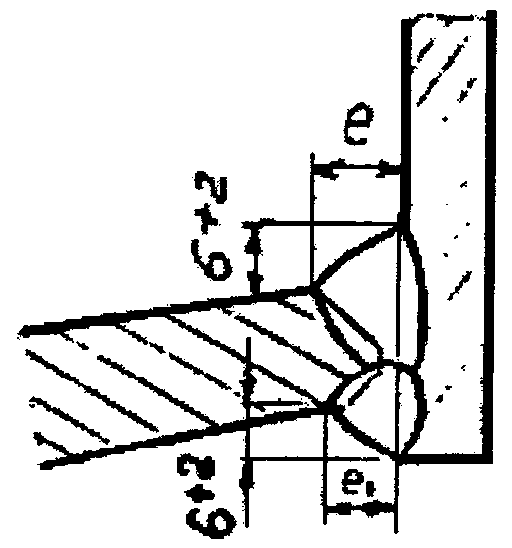
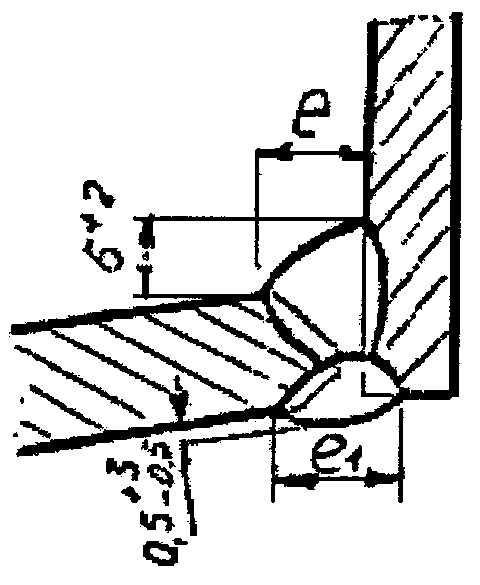
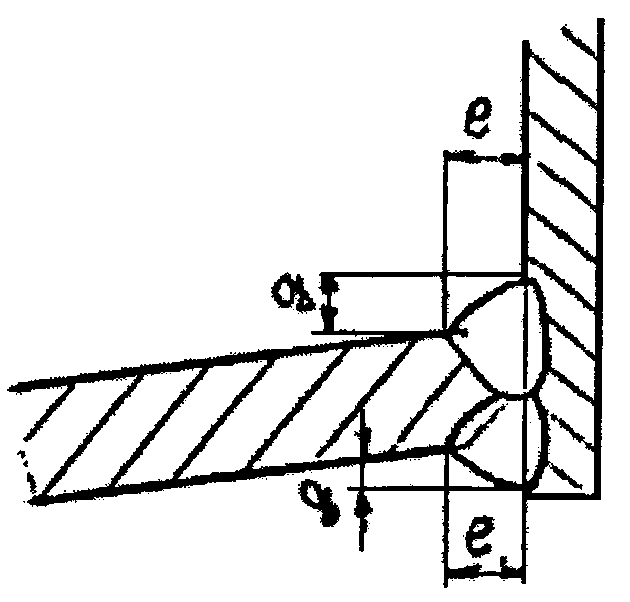
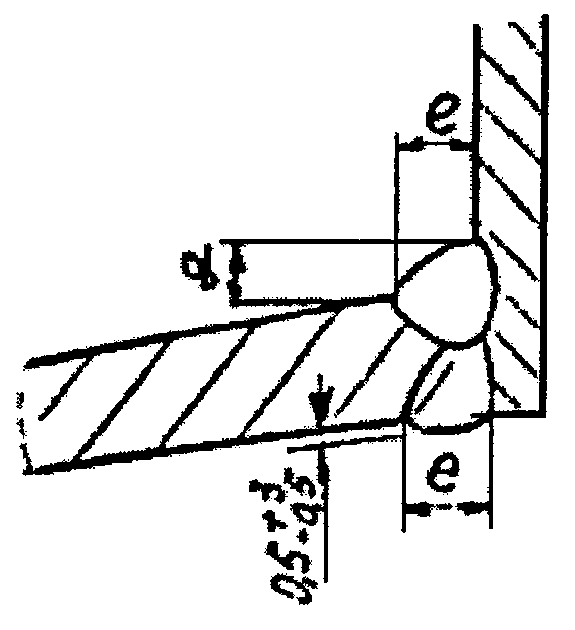
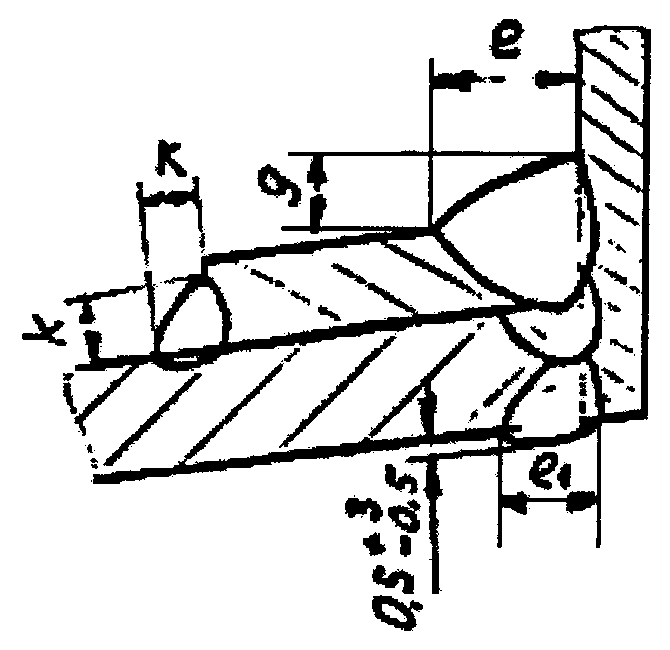
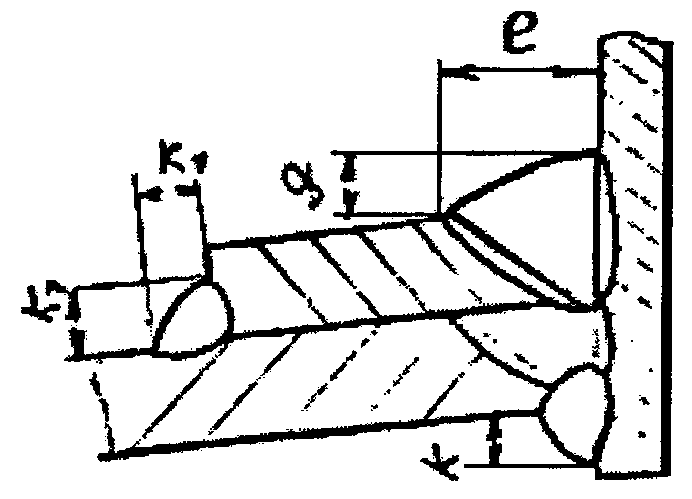
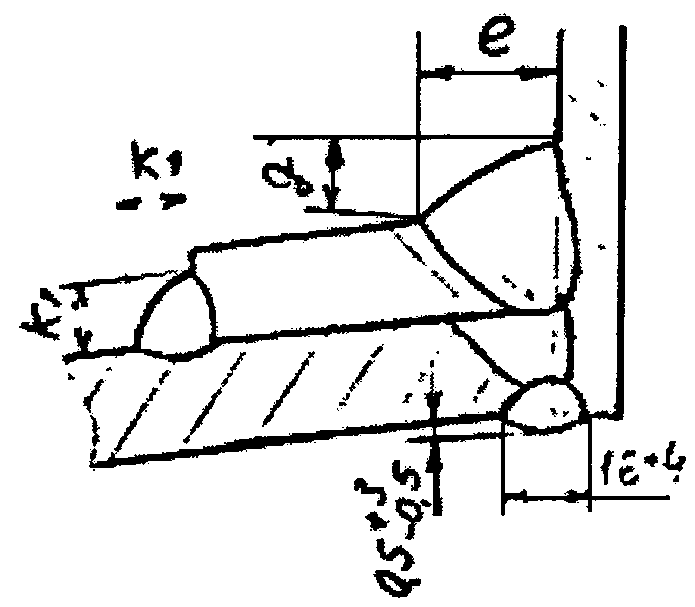
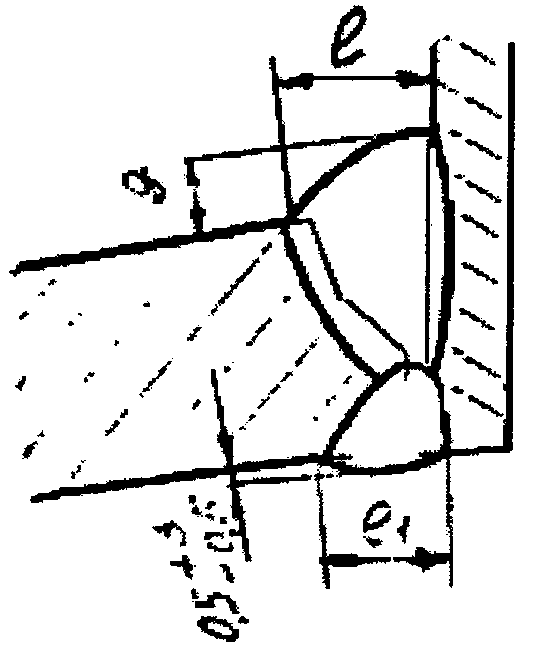
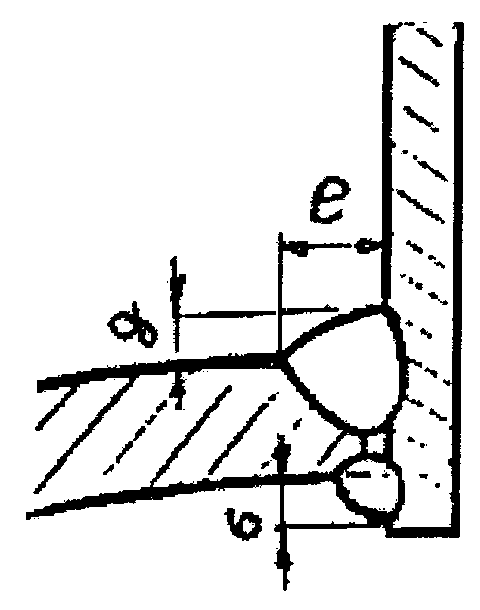
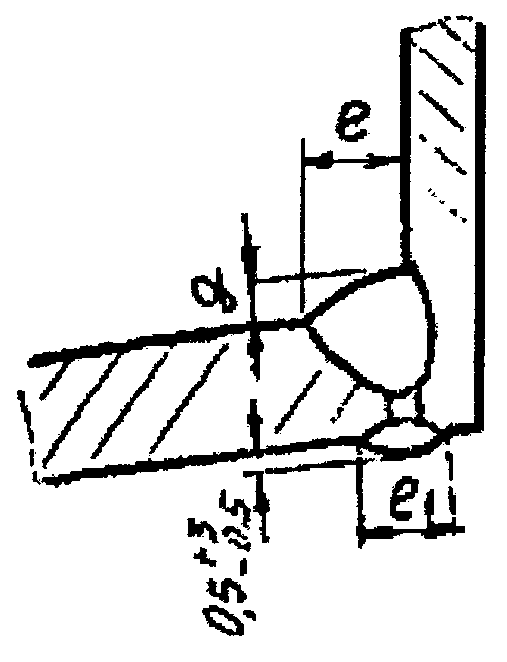
4. Конструктивные элементы подготовленных кромок, размеры сварных швов и их предельные отклонения должны соответствовать указанным в таблицах 1 - 26.
Примечание. Допускается уменьшение угла разделки кромок под сварку в случае выполнения сварных соединений сваркой в среде защитных газов.
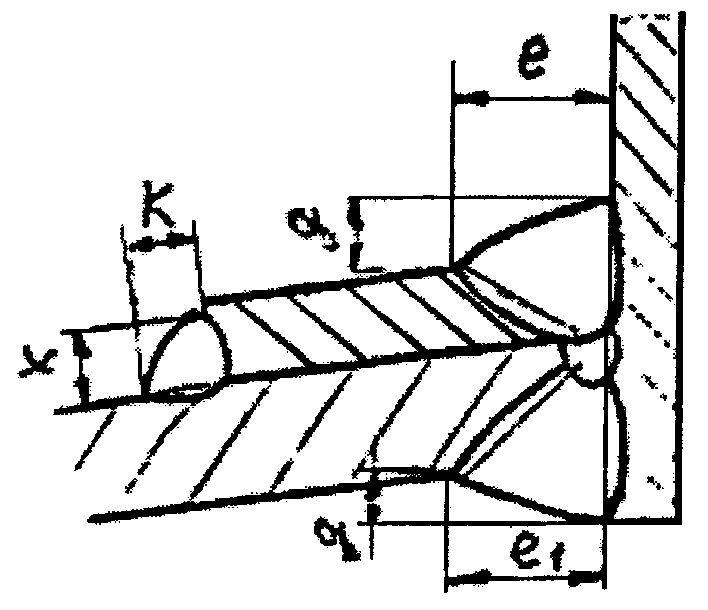
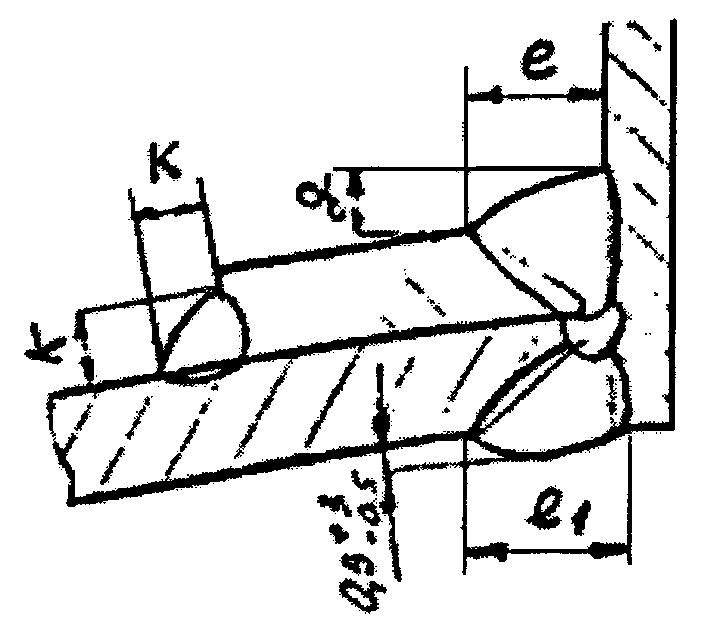
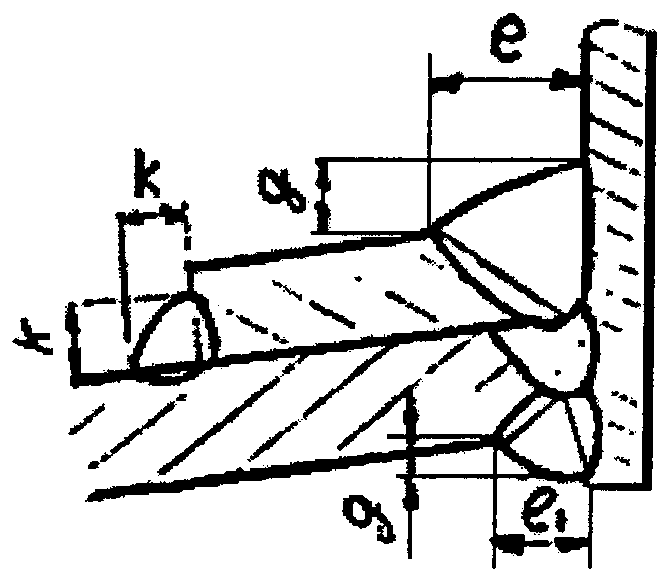
4.1 В документе приняты обозначения:
S; S_{1} ; S_{2} — толщины стенок свариваемых деталей
S_{p} — толщина стенки патрубка после расточки
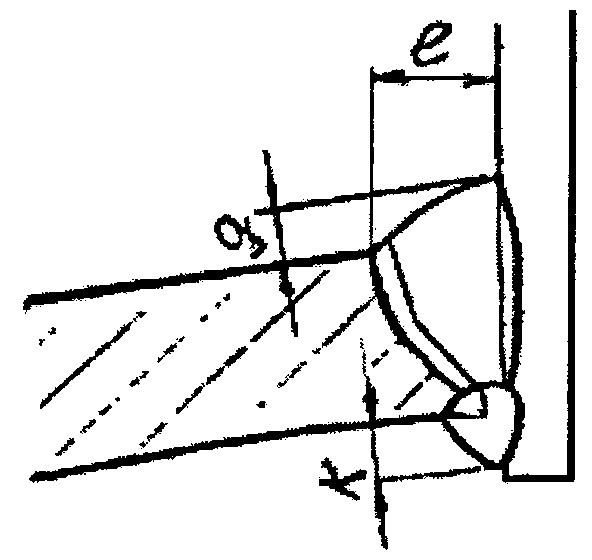
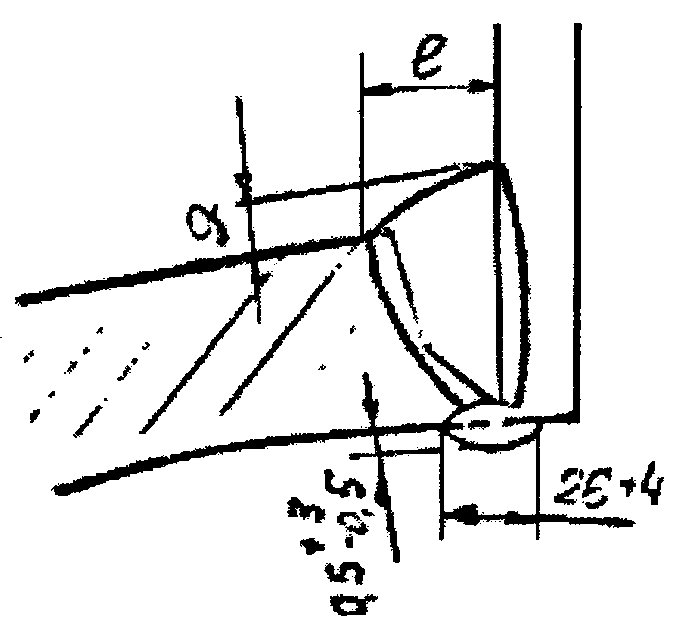
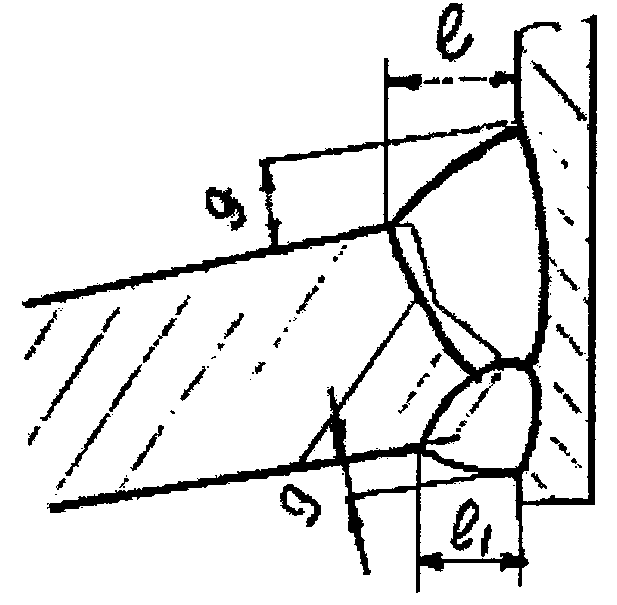
e; e_{1} — ширина сварного шва
g — усиление сварного шва
k — катет углового шва
c — притупление кромки
t — глубина разделки кромок
a; a_{1} — линейные размеры угла разделки кромок
D — диаметр патрубка.
4.2. Условные изображения и обозначения швов сварных соединений по ГОСТ 2.312-72.
Пример условного обозначения сварного соединения.
Сварное соединение по РД 26-18-8-89 типа У15 исполнение 2, шов по замкнутой линии, 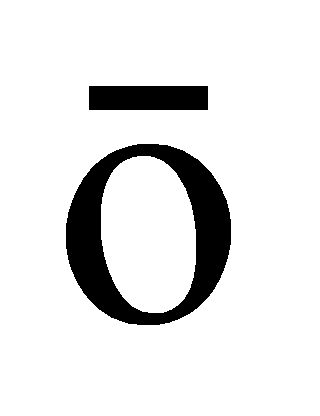 - усиление шва снять с внутренней стороны, шероховатость поверхности после снятия усиления сварного шва
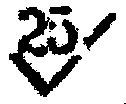 .
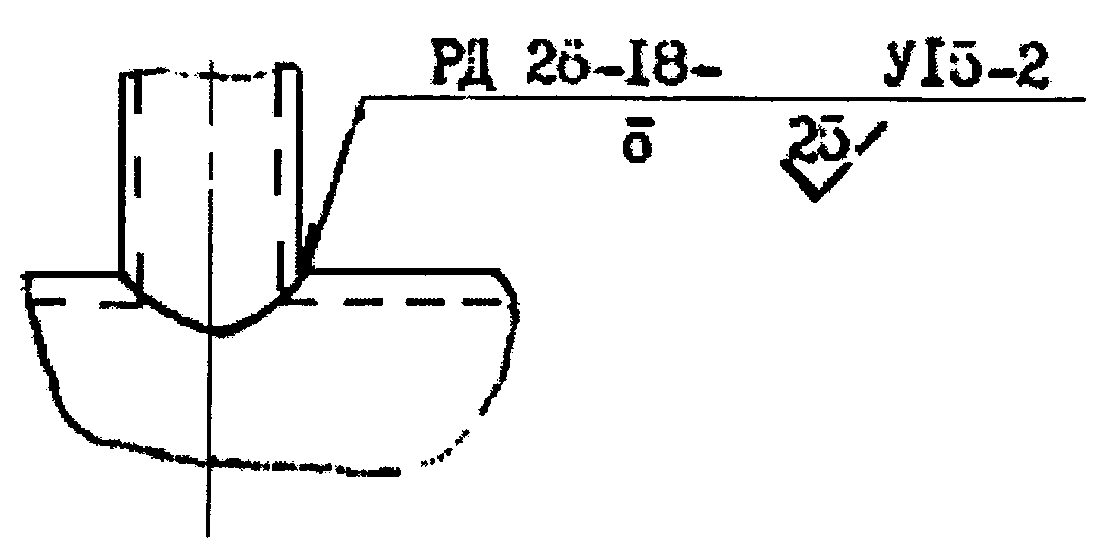
Таблица 1
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У1 | 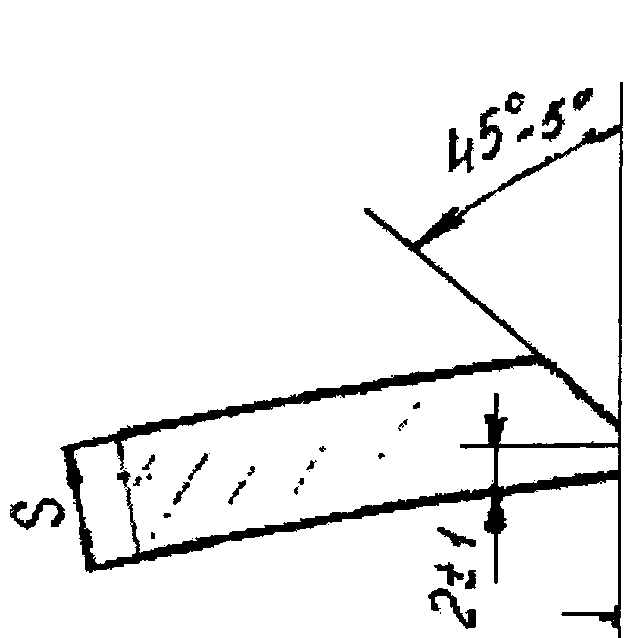 | 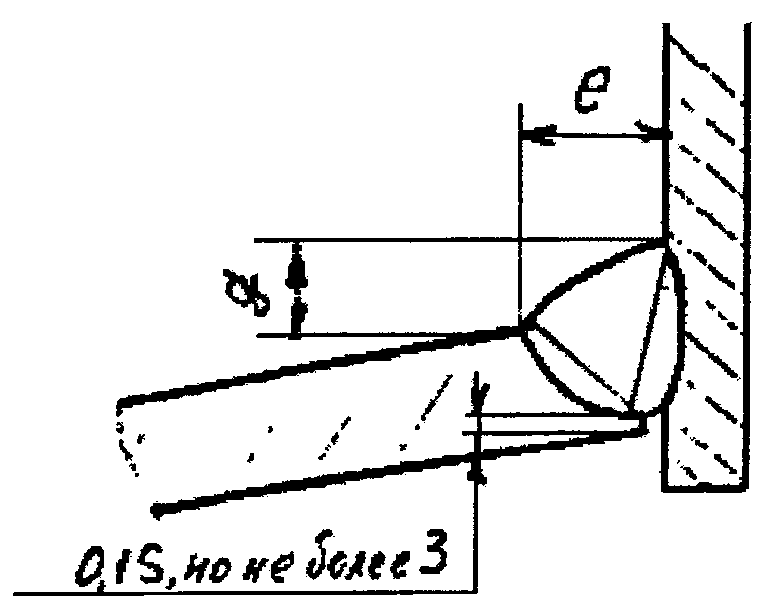 | 4 | 14 | 6 |
| | 6 | 16 | 6 |
| | 8 | 18 |
| | 10 | 20 |
| | 12 | 22 |
| | 14 | 24 |
| | 16 | 28 |
| | 18 | 30 |
Примечание. Ограничение по применению смотри п. 5.
Таблица 2
| Условное обозначение шва сварного соединения | Конструктивные элементы | S \geq S_{2} | e, не более | k, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У2 | 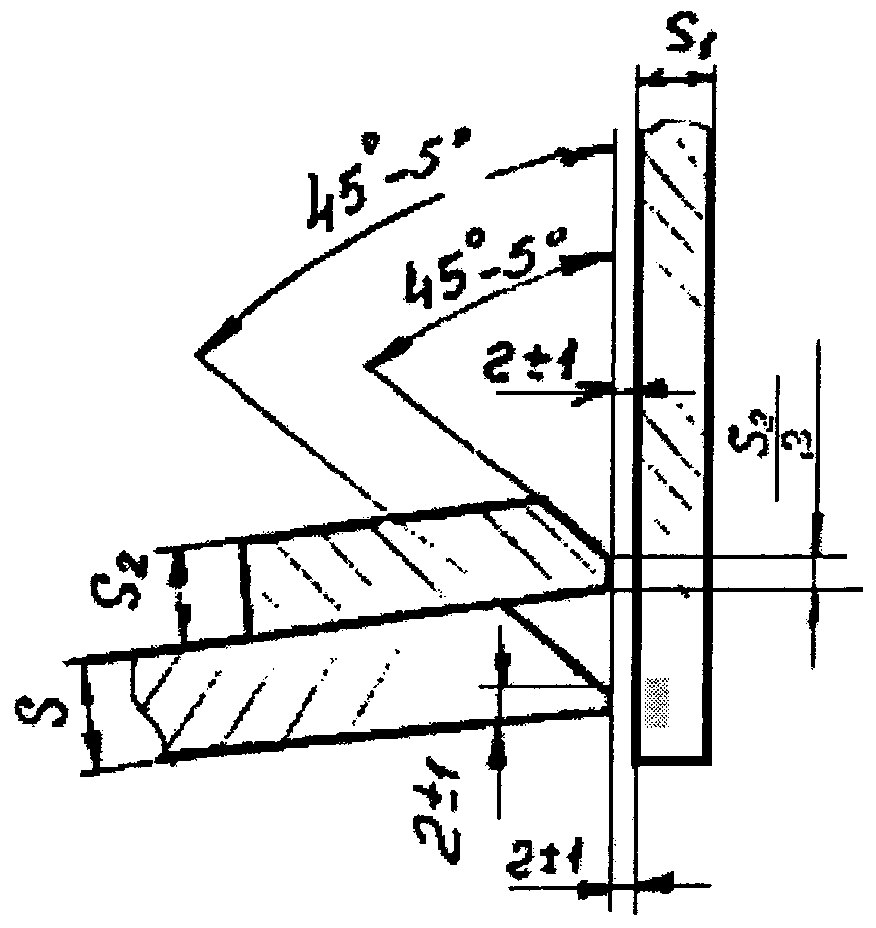 | 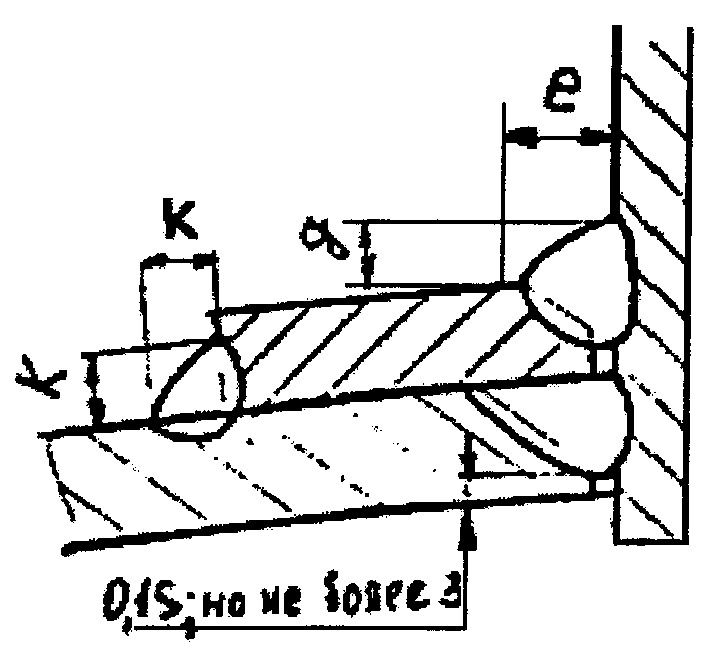 | 4 | 10 | 0,8S_{2} | 4 |
| | 6 | 12 | 6 |
| | 8 | 14 |
| | 10 |
| | 12 | 16 |
| | 14 |
| | 16 | 20 |
| | 18 |
Примечание. Ограничение по применению смотри п.5.
Таблица 3
| Условное обозначение шва сварного соединения | Конструктивные элементы | S \geq S_{2} | e, не более | k, не менее | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
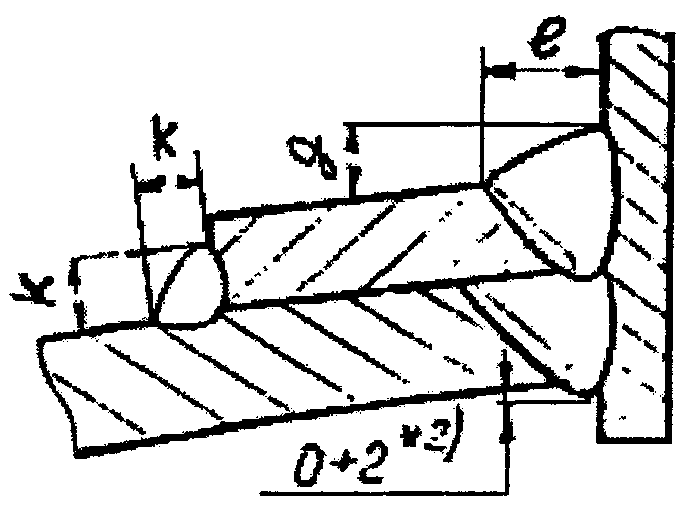
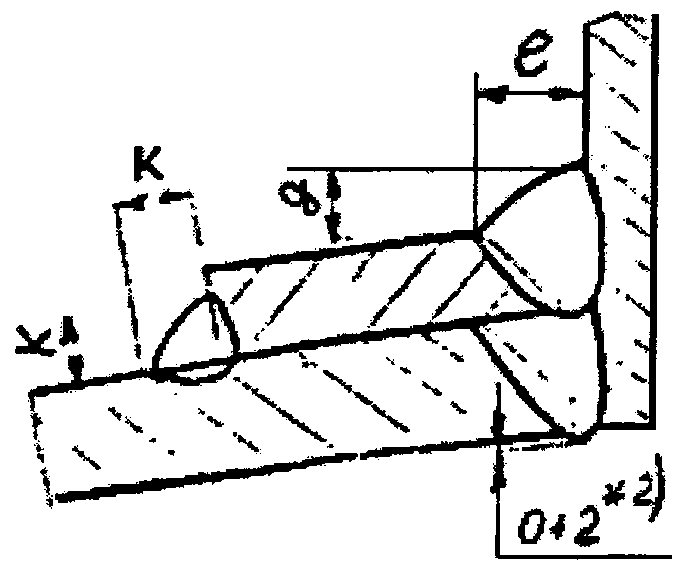
| У3 | 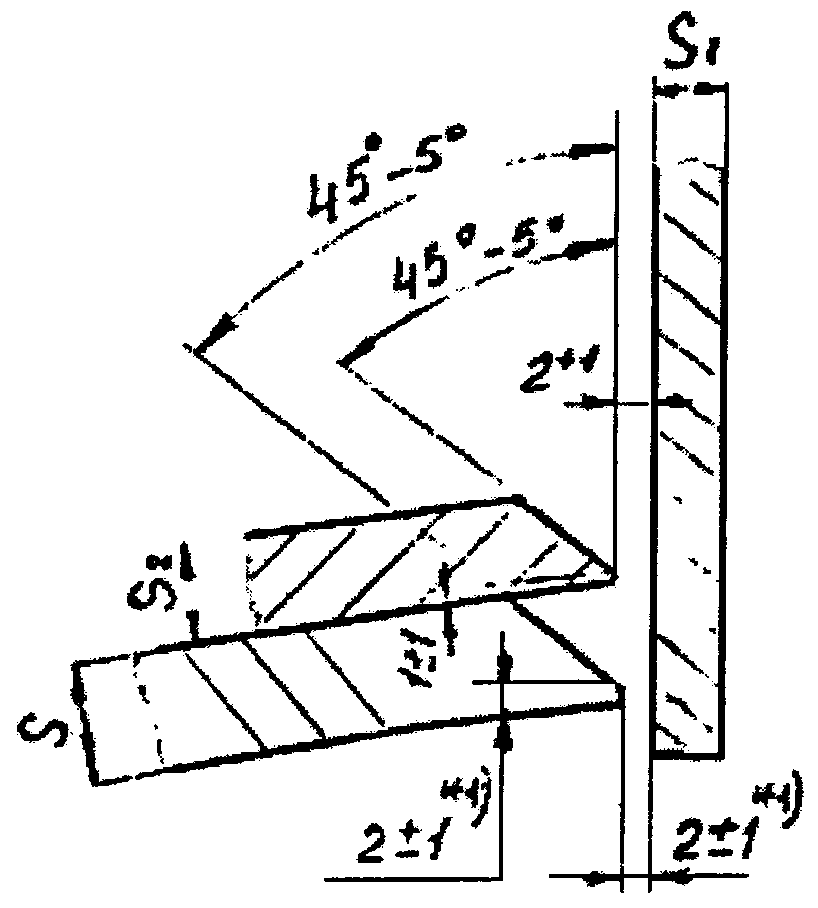 | Исполнение 1 | 4 — 6 | 16 | 0,8S_{2} | 4 |
 |
|
| Исполнение 2 |
|
 |
| | 8 — 10 | 20 | 6 |
| | 12 — 14 | 24 |
| | 16 — 18 | 30 |
| | 20 — 22 | 34 |
| | 24 — 26 | 40 |
| | 28 — 30 | 44 |
Примечания: <*1> При сварке в инертных газах притупление и зазор равны 1 +/- 1.
<*2> Допускается внутренняя вогнутость корня шва глубиной до 1 мм.
| Условное обозначение шва сварного соединения | Конструктивные элементы | S_{1} | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
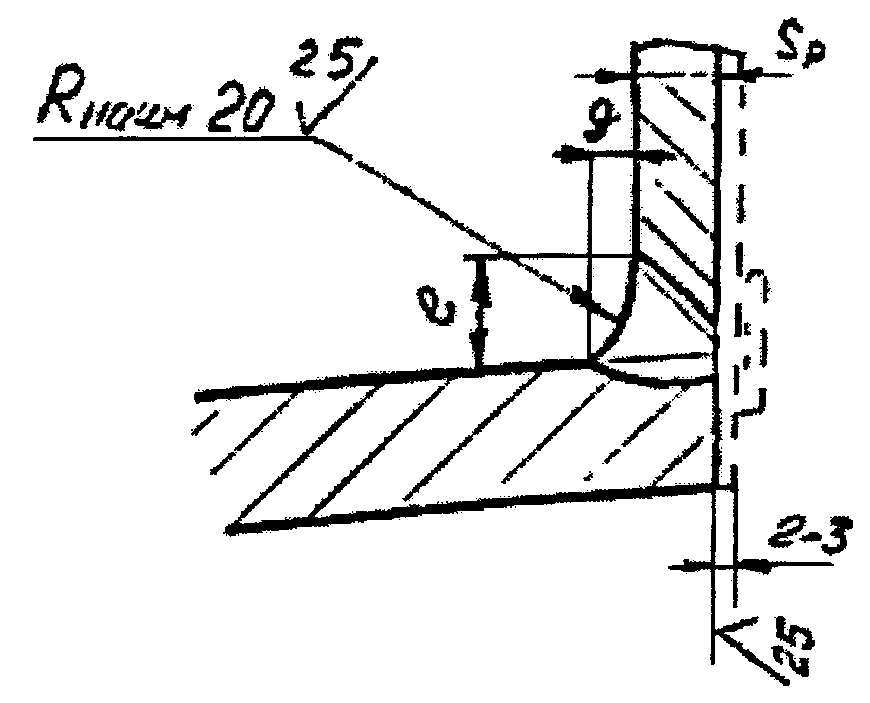
| У4 | 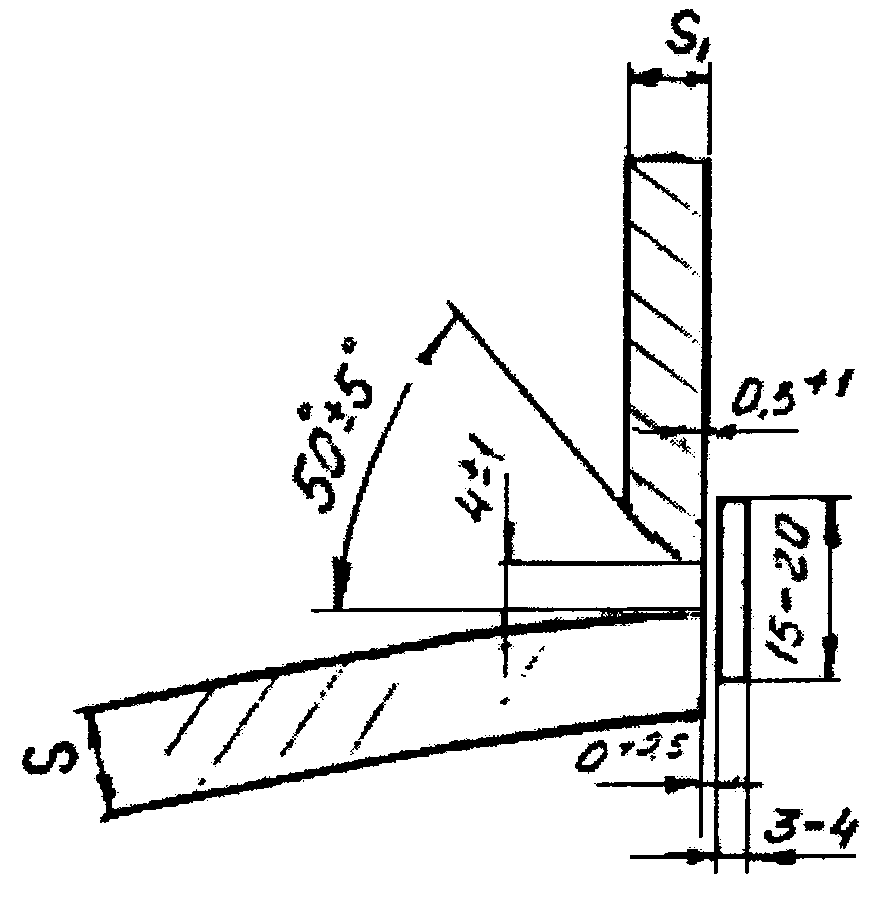 | Исполнение 1 | 3 — 4 | 18 | 4 |
|
 |
|
| Исполнение 2 |
|
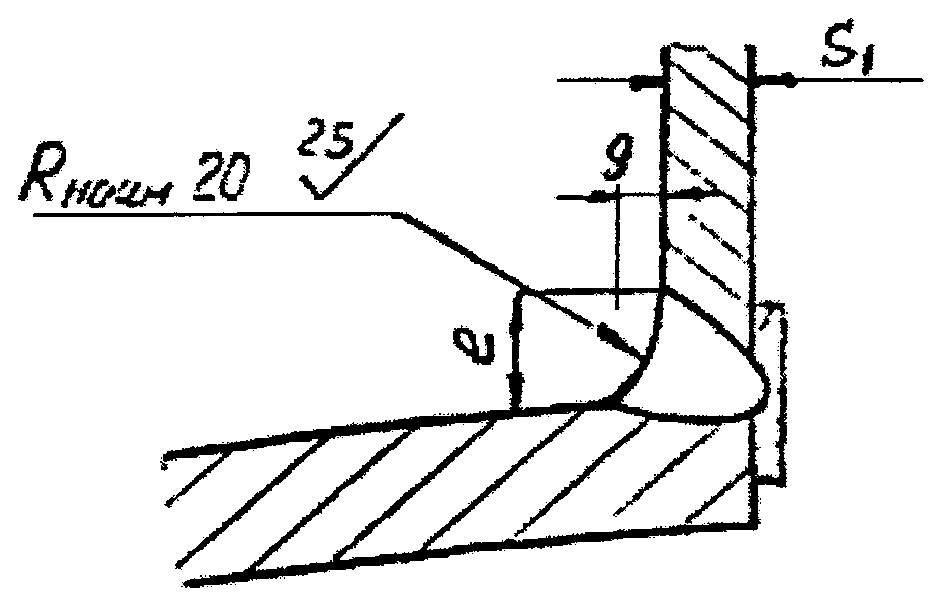 |
| | 5 — 8 | 20 | 6 |
| | 10 — 14 | 26 |
| | 16 — 20 | 36 |
| | 22 — 26 | 42 |
| | 28 — 32 | 48 |
| | 34 — 36 | 52 | 8 |
Примечание. Ограничение по применению смотри п. п. 6 и 7.
Таблица 5
| Условное обозначение шва сварного соединения | Конструктивные элементы | S_{1} | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У5 | 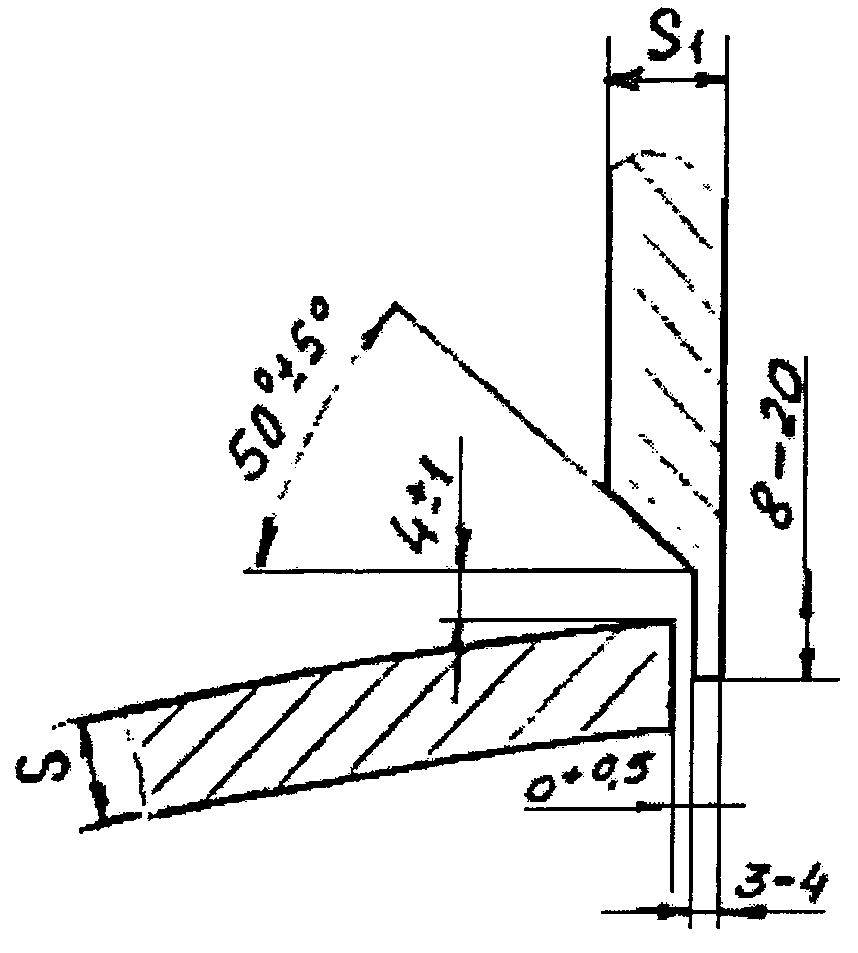 | Исполнение 1 | 7 — 8 | 18 | 6 |
|
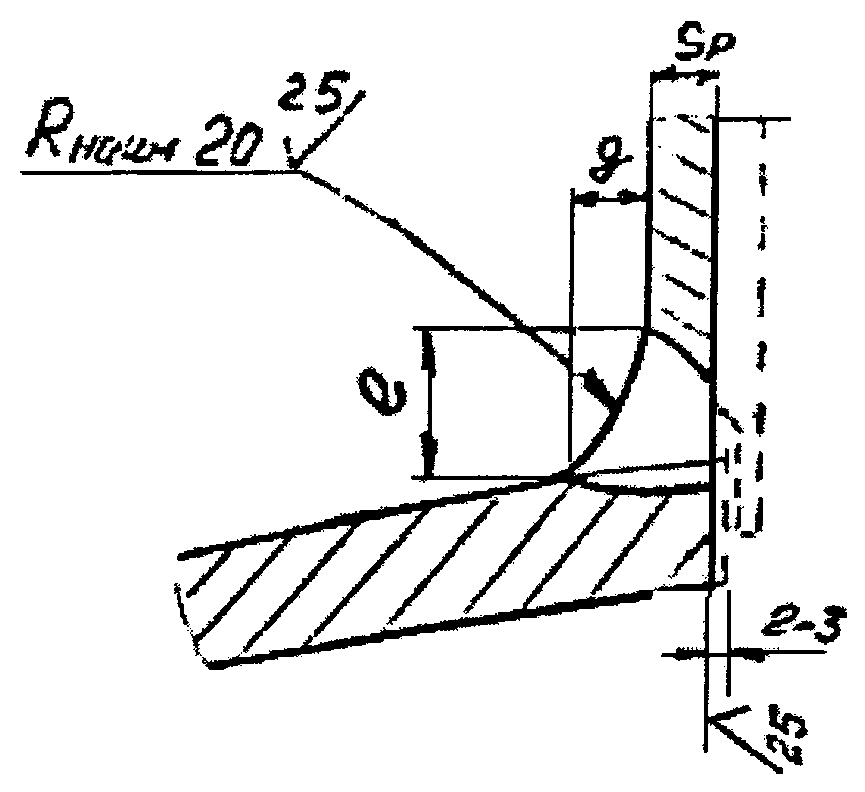 |
|
| Исполнение 2 |
|
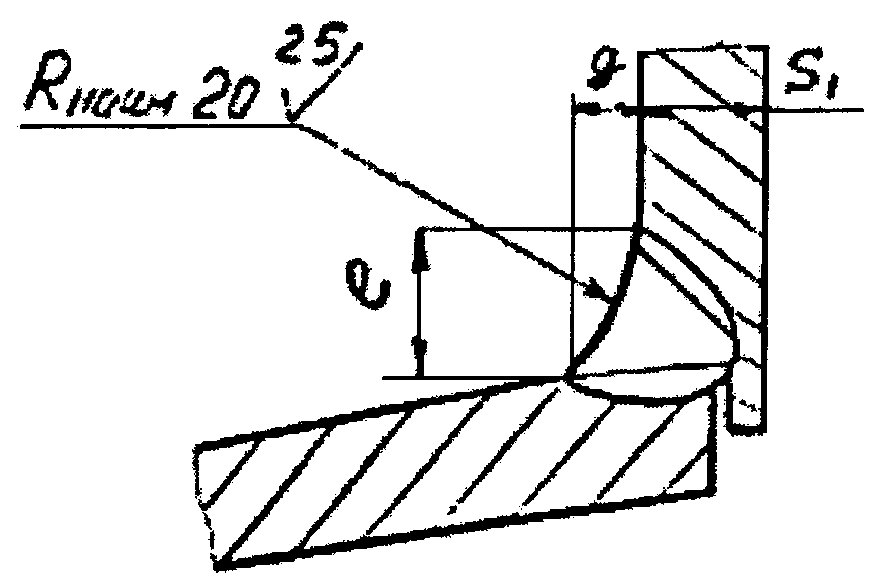 |
| | 10 — 14 | 22 |
| | 16 — 20 | 30 |
| | 22 — 26 | 38 |
| | 28 — 32 | 42 |
| | 34 — 36 | 48 | 8 |
Примечание. Ограничение по применению смотри п. п. 6 и 7.
Таблица 6
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У6 | 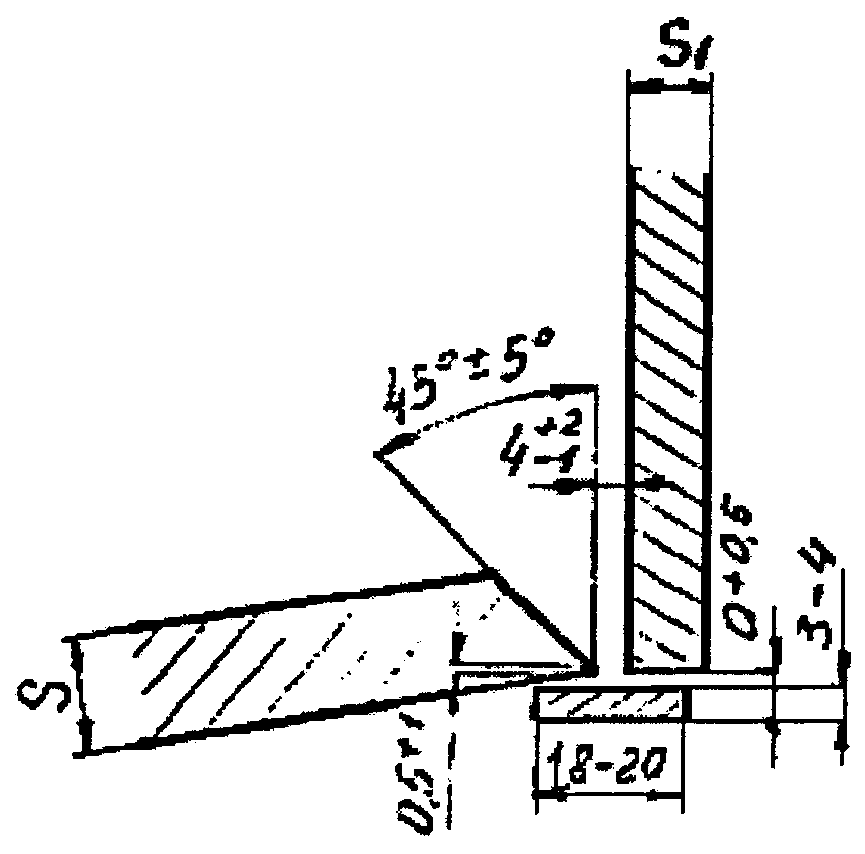 | Исполнение 1 | 4 — 6 | 20 | 4 |
|
 |
|
| Исполнение 2 |
|
 |
| | 8 — 10 | 24 |
| | 12 — 14 | 28 | 6 |
| | 16 — 18 | 34 |
| | 20 — 22 | 36 |
| | 24 — 26 | 40 |
| | 28 — 30 | 46 |
| | 32 — 34 | 52 | 8 |
| | 36 — 38 | 58 |
| | 40 — 44 | 64 |
| | 46 — 50 | 70 |
Примечание. Ограничение по применению смотри п. 6.
Таблица 7
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У7 | 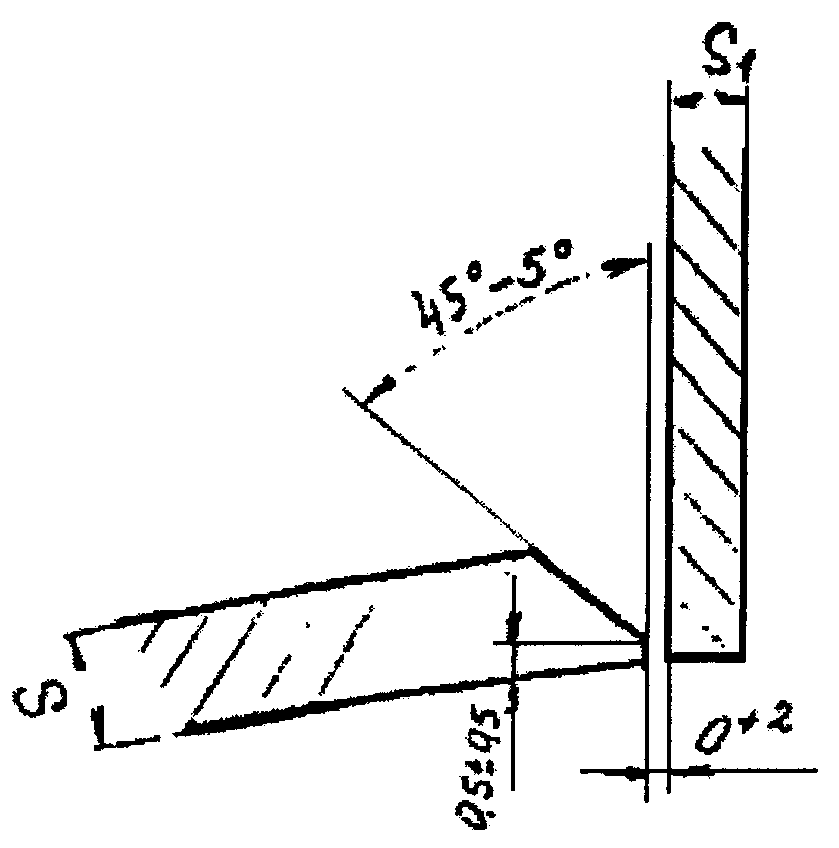 | Исполнение 1 | 4 — 6 | 16 | 4 |
|
 |
|
| Исполнение 2 |
|
 |
| | 8 — 10 | 20 | 6 |
| | 12 — 14 | 24 |
| | 16 — 18 | 30 |
| | 20 — 22 | 34 |
| | 24 — 26 | 38 |
| | 28 — 30 | 44 |
| | 32 — 34 | 50 | 8 |
| | 36 — 38 | 56 |
| | 40 — 44 | 62 |
| | 46 — 50 | 68 |
Примечание. <*1> Допускается внутренняя вогнутость корня сварного шва глубиной до 1 мм.
Таблица 8
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | k, не менее |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У8 | 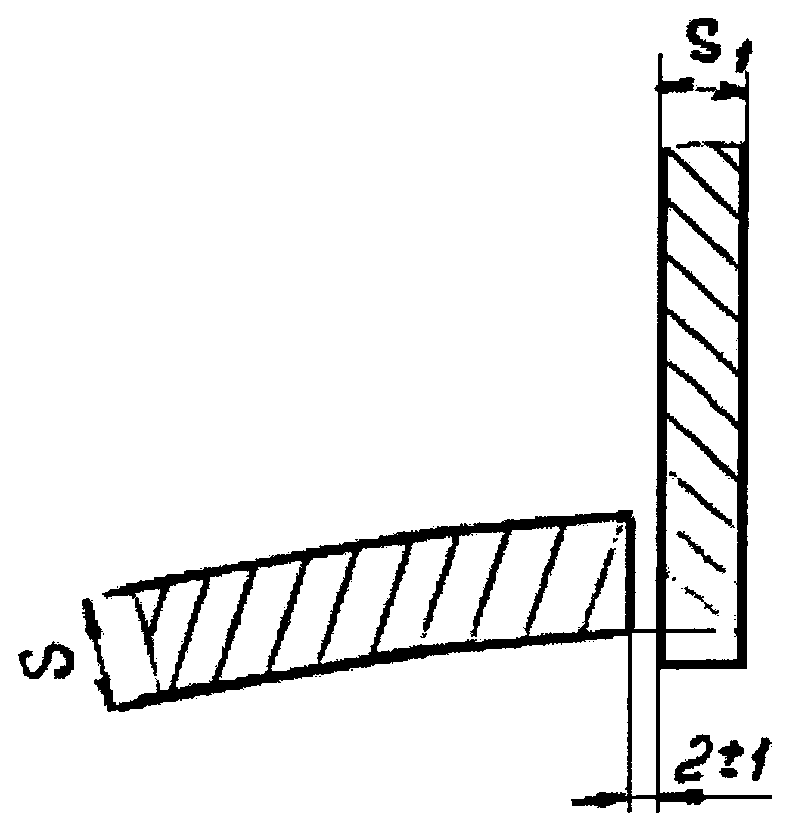 | 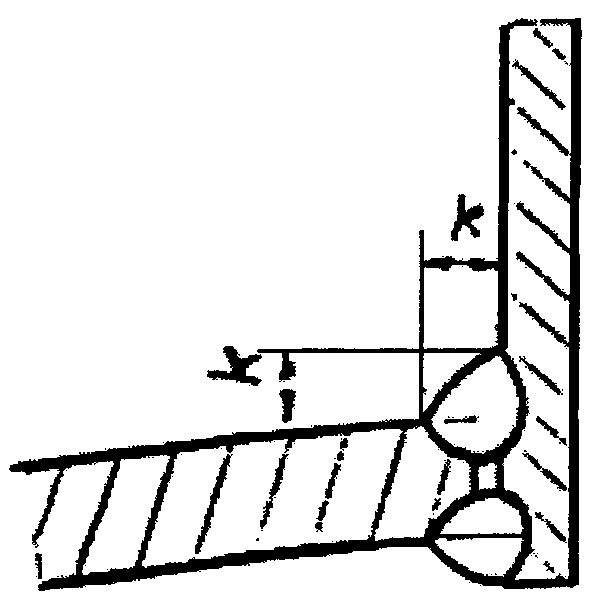 | 4 | 6 |
| | 6 |
| | 8 | 8 |
Примечание. Ограничение по применению смотри п. 6.
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У9 | 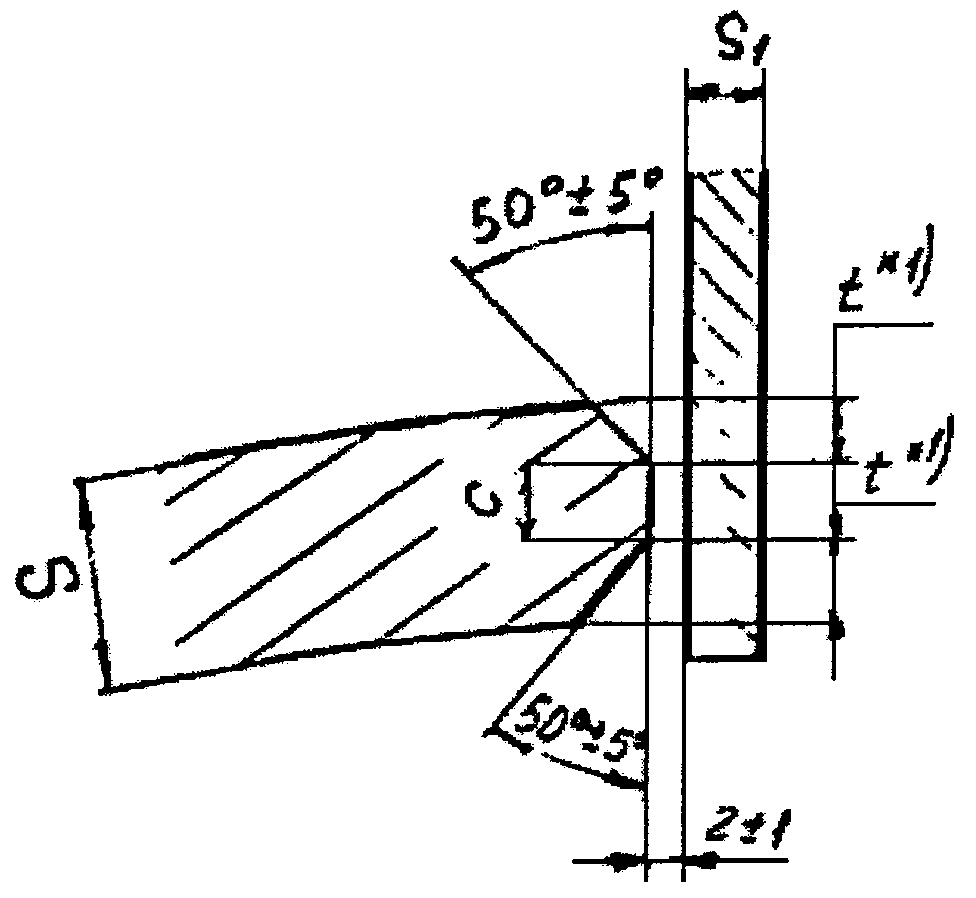 | Исполнение 1 | 10 — 14 | 16 | 6 |
|
 |
|
| Исполнение 2 |
|
 |
| | 16 — 20 | 20 |
| | 22 — 26 | 24 |
| | 28 — 32 | 26 |
| | 34 — 38 | 30 | 8 |
| | 40 — 44 | 32 |
| | 46 — 50 | 36 |
| | 52 — 56 | 38 |
| | 58 — 62 | 42 |
| | 64 — 68 | 46 | 10 |
| | 70 — 74 | 50 |
| | 76 — 80 | 52 |
| | 82 — 86 | 56 |
| | 88 — 92 | 58 |
| | 94 — 98 | 62 |
| | 100 — 104 | 64 |
| | 106 — 110 | 68 |
| | 112 — 116 | 72 |
| | 118 — 120 | 76 |
Примечания: <*1> t = S_{1} , при этом C <= 0,5S.
Ограничение по применению смотри п. 6.
Таблица 9а
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У9а | 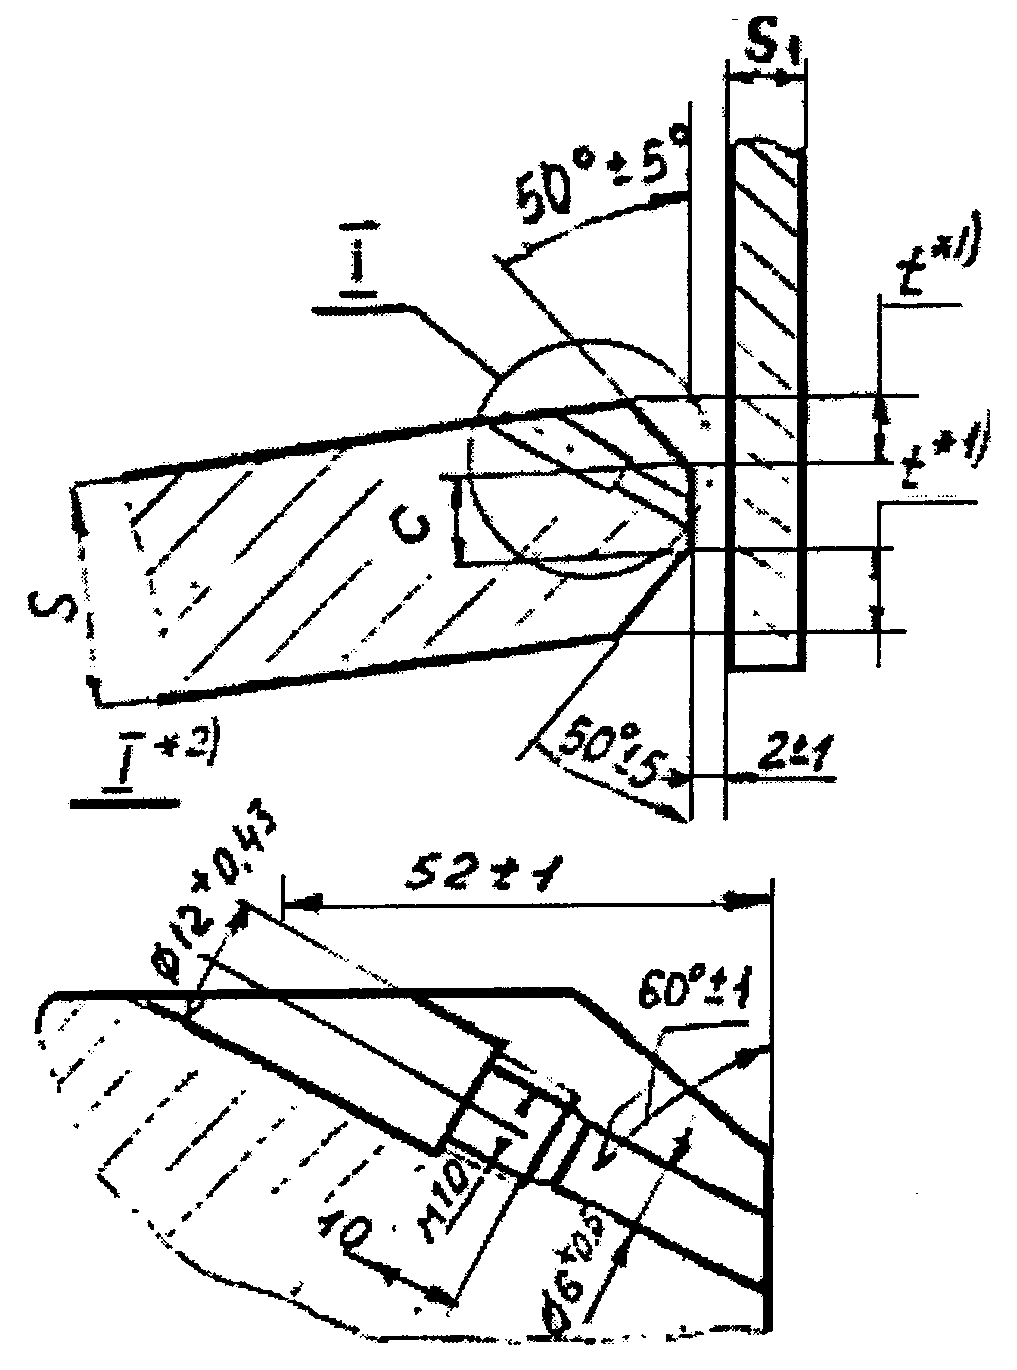 | Исполнение 1 | 36 — 40 | 31 | 8 |
|
 |
|
| Исполнение 2 |
|
 |
| | 42 — 46 | 33 |
| | 48 — 52 | 37 |
| | 54 — 58 | 39 |
| | 60 — 64 | 43 | 10 |
| | 66 — 70 | 46 |
| | 72 — 76 | 50 |
| | 78 — 82 | 52 |
| | 84 — 88 | 56 |
| | 90 — 94 | 58 |
| | 69 — 98 | 62 |
| | 100 | 64 |
Примечания: <*1> t = S_{1} , при этом C <= 0,5S.
<*2> Контрольное отверстие.
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e | e_{1} | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У10 | 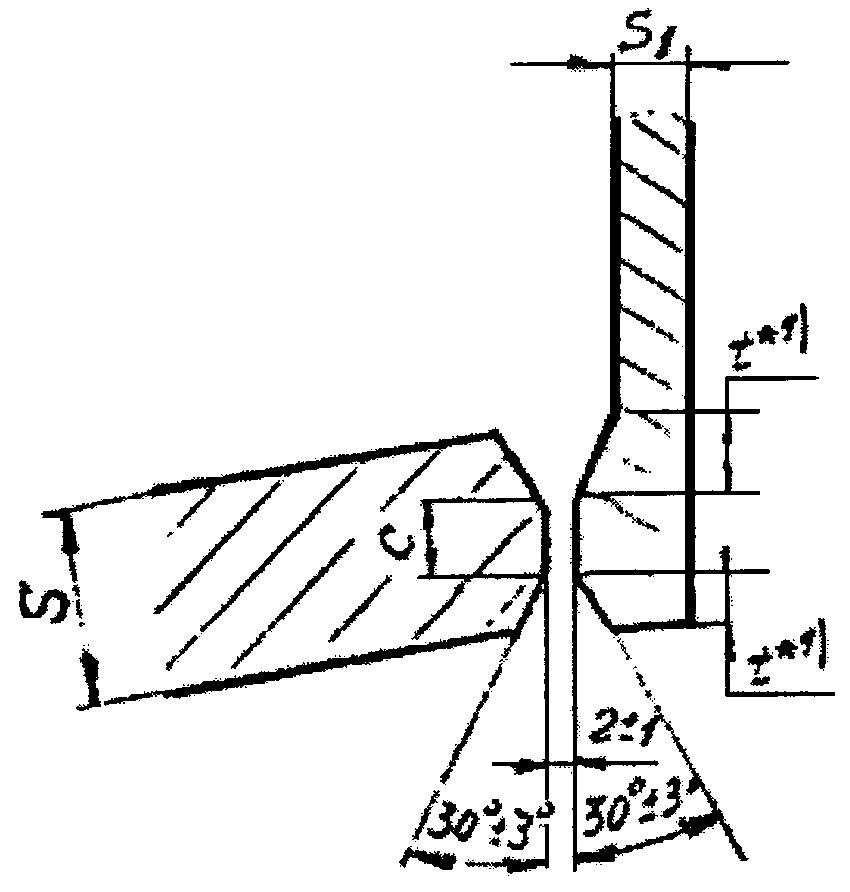 | 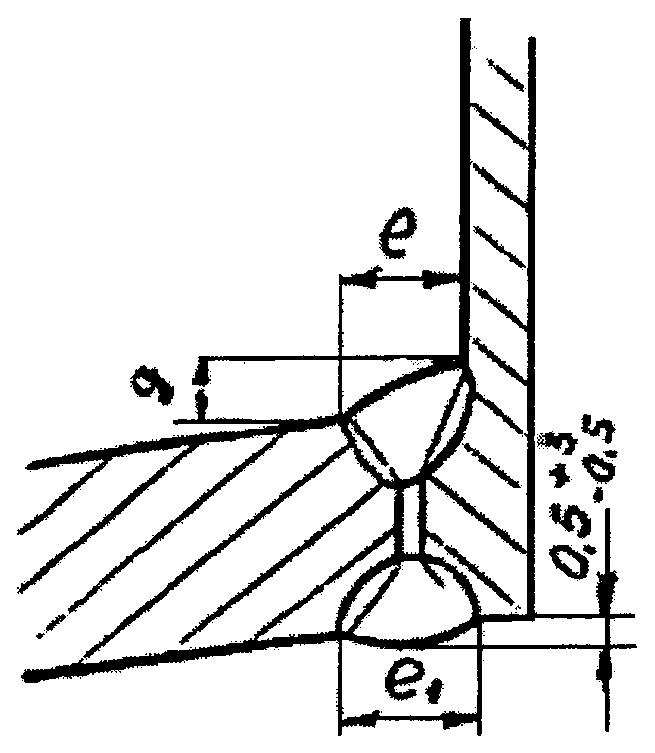 | 10 — 14 | 16 | 18 | 6 |
| | 16 — 20 | 20 | 22 |
| | 22 — 26 | 24 | 26 |
| | 28 — 32 | 30 | 32 |
| | 34 — 38 | 32 | 34 | 8 |
| | 40 — 44 | 34 | 36 |
| | 46 — 50 | 36 | 38 |
| | 52 — 56 | 38 | 40 |
| | 58 — 62 | 40 | 42 |
| | 64 — 68 | 44 | 46 | 10 |
| | 70 — 74 | 46 | 48 |
| | 76 — 80 | 50 | 52 |
| | 82 — 86 | 52 | 54 |
| | 88 — 92 | 54 | 56 |
| | 94 — 98 | 58 | 60 |
| | 100 — 104 | 62 | 64 |
| | 106 — 110 | 64 | 66 |
| | 112 — 116 | 66 | 68 |
| | 118 — 120 | 70 | 72 |
Примечания: <*1> t = S_{1} , при этом C <= 0,5S.
Ограничение по применению смотри п. 6.
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e | e_{1} | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У10а | 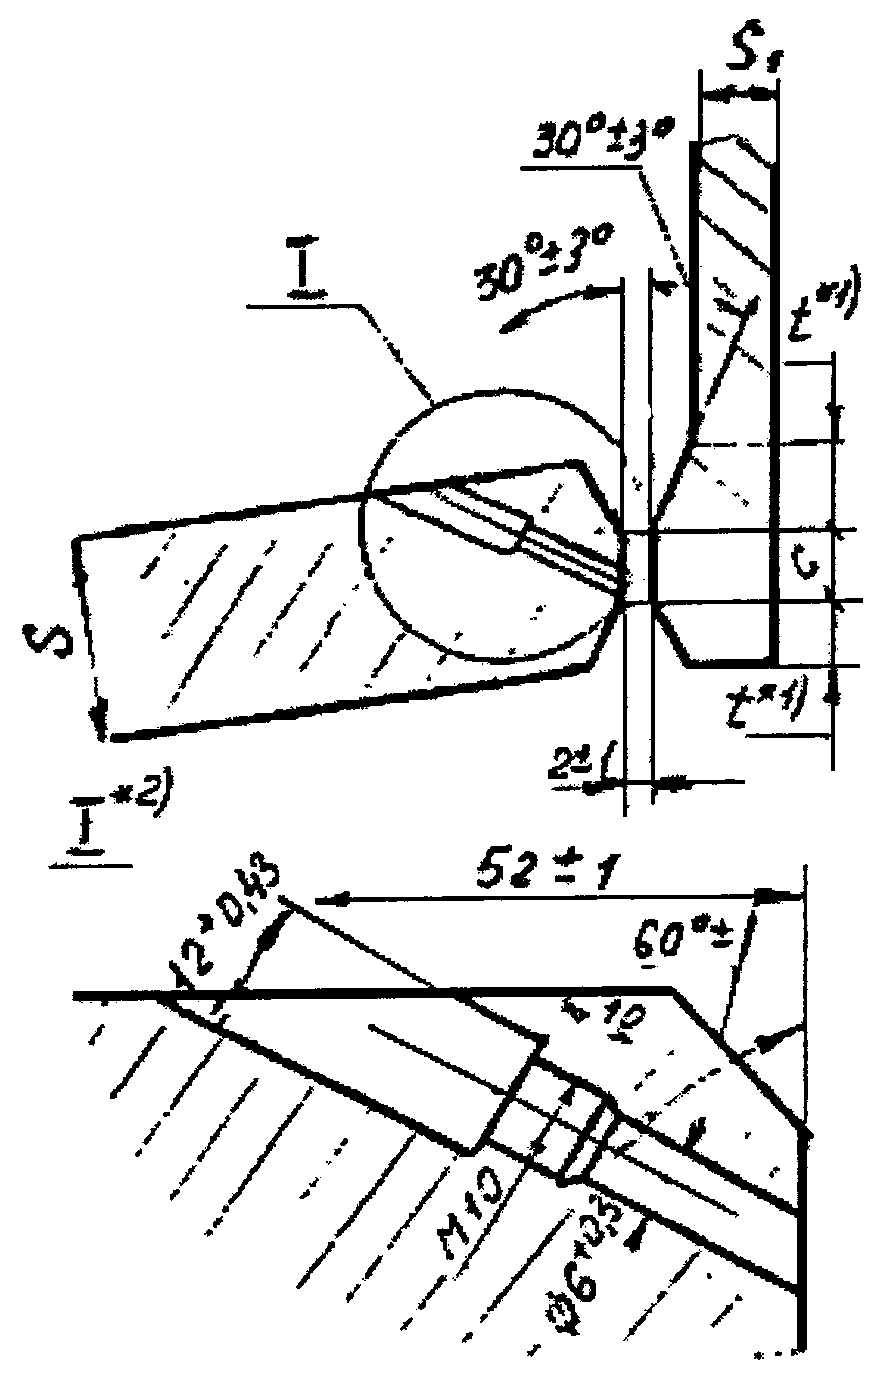 | 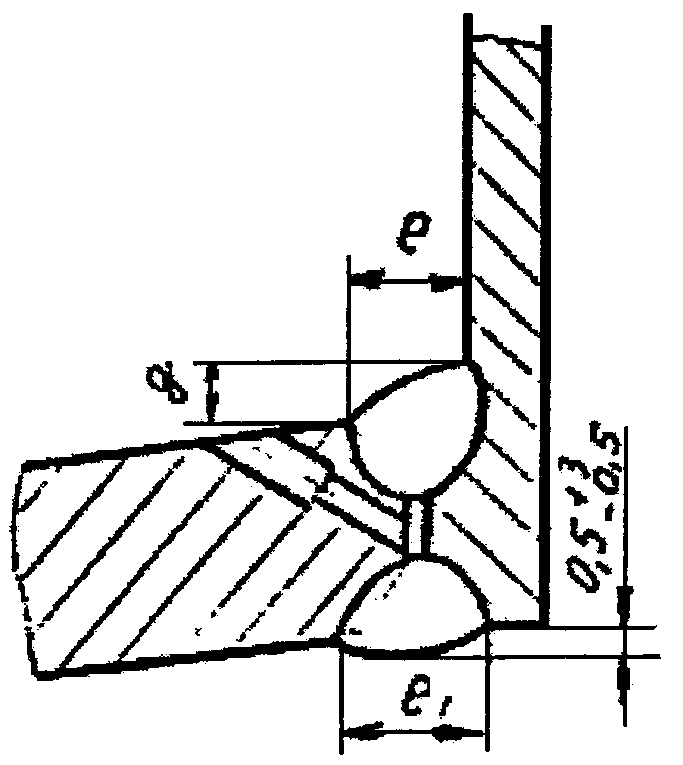 | 36 — 40 | 32 | 34 | 8 |
| | 42 — 46 | 34 | 36 |
| | 48 — 52 | 38 | 40 |
| | 54 — 58 | 40 | 42 |
| | 60 — 64 | 42 | 44 |
| | 66 — 70 | 46 | 48 | 10 |
| | 72 — 76 | 50 | 52 |
| | 78 — 82 | 52 | 54 |
| | 84 — 88 | 56 | 58 |
| | 90 — 94 | 58 | 60 |
| | 96 — 100 | 62 | 64 |
Примечания: <*1> t = S_{1} , при этом C <= 0,5S.
<*2> Контрольное отверстие.
Таблица 11
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e, не более | k, не менее | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У11 | 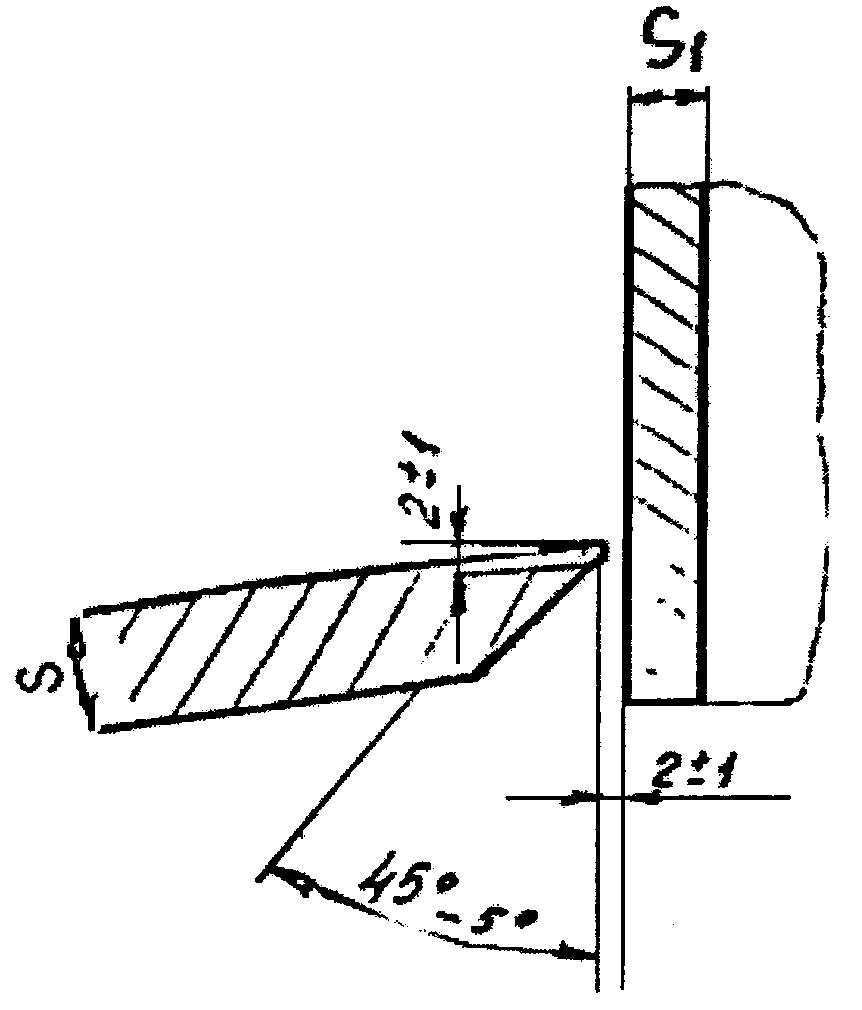 | Исполнение 1 | 4 — 6 | 16 | 3 | 4 |
|
 |
|
| Исполнение 2 |
|
 |
| | 8 — 10 | 20 |
| | 12 — 14 | 22 | 4 | 6 |
| | 16 — 18 | 30 |
| | 20 — 22 | 34 |
| | 24 — 26 | 38 | 6 |
| | 28 — 30 | 44 |
| | 32 — 34 | 50 | 8 | 8 |
| | 36 — 38 | 56 |
| | 40 — 44 | 62 |
| | 46 — 50 | 68 | 10 |
| | 52 — 56 | 74 |
| | 58 — 60 | 80 |
Таблица 12
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e, не более | k, не менее | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У12 | 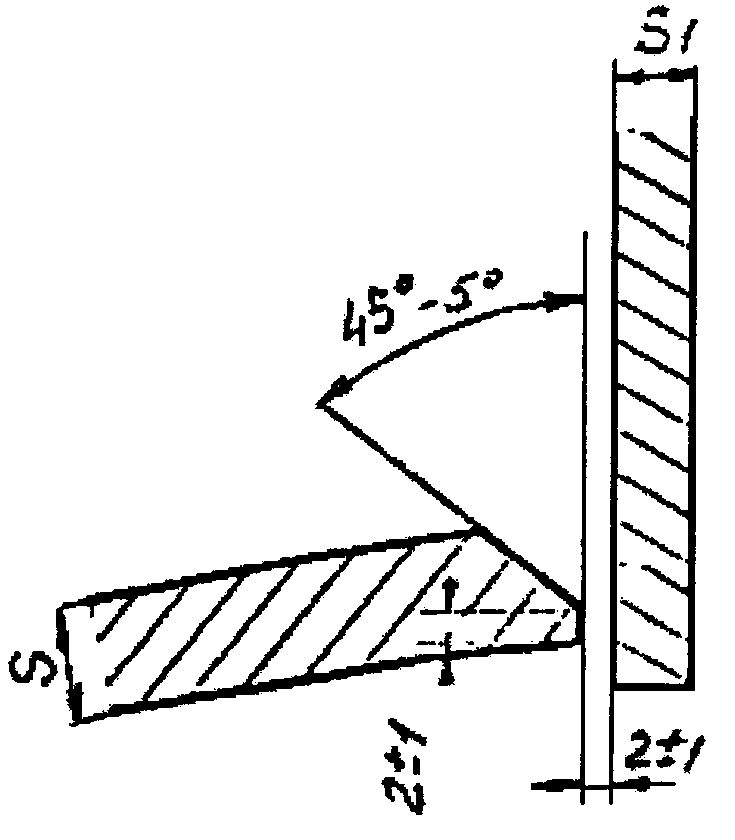 | Исполнение 1 | 4 — 6 | 16 | 3 | 4 |
|
 |
|
| Исполнение 2 |
|
 |
| | 8 — 10 | 20 |
| | 12 — 14 | 24 | 4 | 6 |
| | 16 — 18 | 30 |
| | 20 — 22 | 34 |
| | 24 — 26 | 38 | 6 |
| | 28 — 30 | 44 |
| | 32 — 34 | 50 | 8 | 8 |
| | 36 — 38 | 56 |
| | 40 — 44 | 62 |
| | 46 — 50 | 68 | 10 |
| | 52 — 56 | 74 |
| | 58 — 60 | 80 |
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e | e_{1} | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У13 | 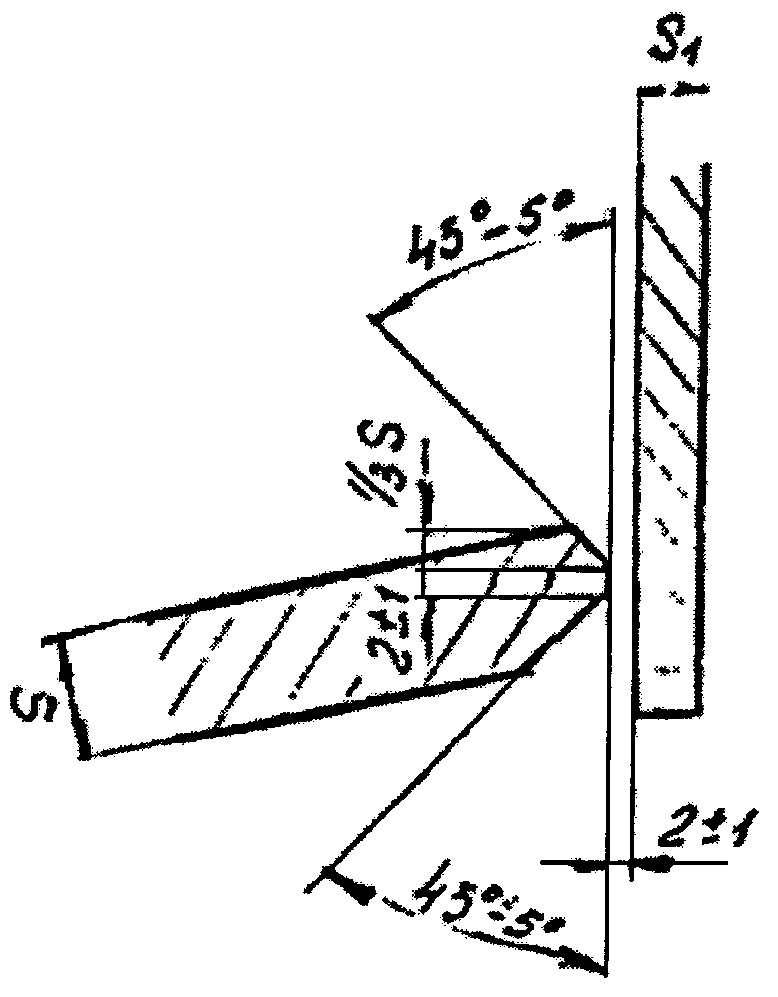 | Исполнение 1 | 32 — 36 | 24 | 40 | 8 |
|
 |
|
| Исполнение 2 |
|
 |
| | 38 — 42 | 26 | 44 |
| | 44 — 48 | 28 | 48 |
| | 50 — 54 | 32 | 52 |
| | 56 — 60 | 34 | 56 |
| | 62 — 66 | 36 | 60 | 10 |
| | 68 — 72 | 40 | 64 |
| | 74 — 78 | 44 | 68 |
| | 80 — 84 | 46 | 72 |
| | 86 — 90 | 48 | 76 |
| | 92 — 96 | 50 | 80 |
| | 98 — 102 | 54 | 84 |
| | 104 — 108 | 58 | 88 |
| | 110 — 114 | 62 | 92 |
| | 116 — 120 | 66 | 96 |
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e | e_{1} | a <*> | a_{1} <*> |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У14 | 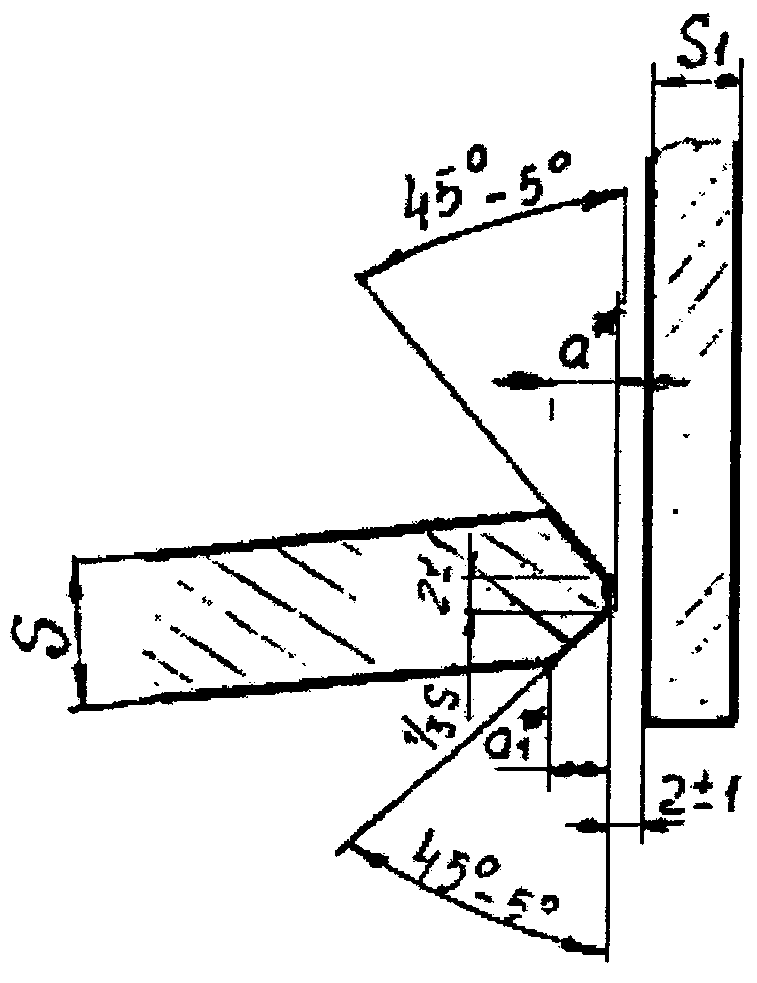 | Исполнение 1 | 32 — 36 | 40 | 24 | 22 | 12 |
|
 |
|
| Исполнение 2 |
|
 |
| | 38 — 42 | 44 | 26 | 28 | 14 |
| | 44 — 48 | 48 | 28 | 32 | 14 |
| | 50 — 54 | 52 | 32 | 36 | 16 |
| | 56 — 60 | 56 | 34 | 38 | 20 |
| | 62 — 66 | 60 | 36 | 42 | 22 |
| | 68 — 72 | 64 | 40 | 46 | 24 |
| | 74 — 78 | 68 | 44 | 50 | 26 |
| | 80 — 84 | 72 | 46 | 54 | 28 |
| | 86 — 90 | 76 | 48 | 60 | 30 |
| | 92 — 96 | 80 | 50 | 62 | 32 |
| | 98 — 102 | 84 | 54 | 66 | 34 |
| | 104 — 108 | 88 | 58 | 70 | 36 |
| | 110 — 114 | 92 | 62 | 74 | 38 |
| | 116 — 120 | 96 | 66 | 80 | 40 |
<*> Допускаются линейные размеры a и a_{1} вместо угла 45° — 5°.
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У15 | 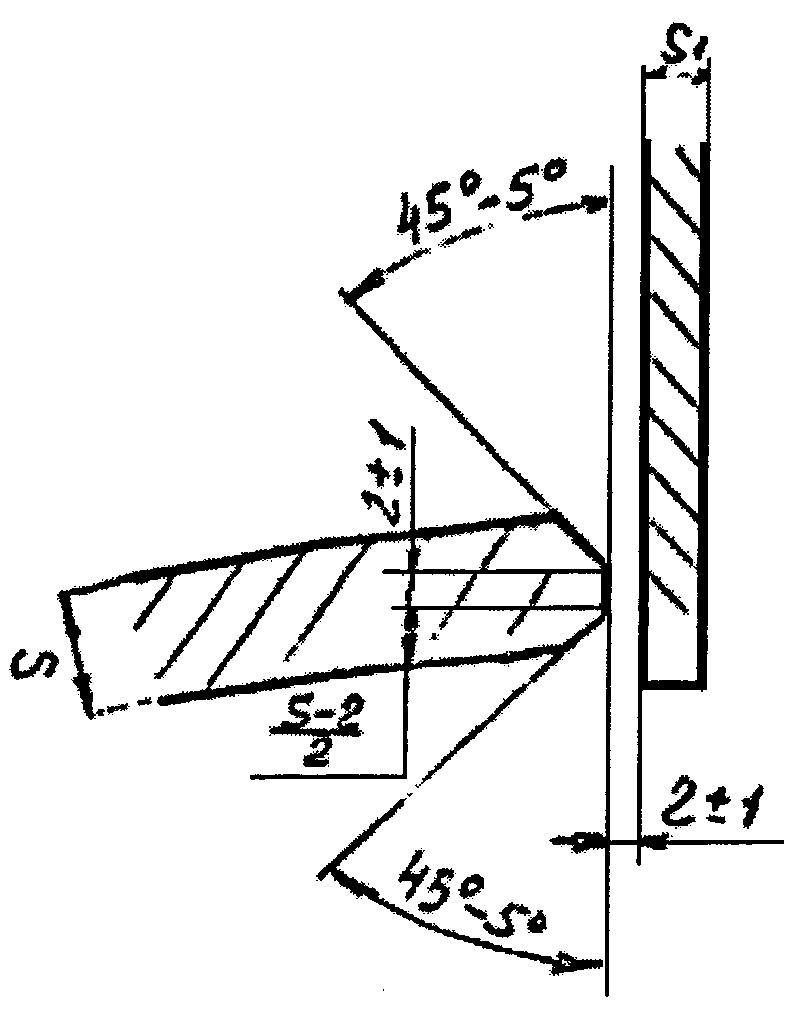 | Исполнение 1 | 12 — 16 | 16 | 6 |
|
 |
|
| Исполнение 2 |
|
 |
| | 18 — 22 | 20 |
| | 24 — 28 | 24 |
| | 30 — 34 | 28 | 8 |
| | 36 — 38 | 32 |
| | 40 — 44 | 36 |
| | 46 — 50 | 40 |
| | 52 — 56 | 44 |
| | 58 — 62 | 48 |
| | 64 — 68 | 50 | 10 |
| | 70 — 74 | 54 |
| | 76 — 80 | 58 |
| | 82 — 86 | 62 |
| | 88 — 92 | 66 |
| | 94 — 98 | 70 |
| | 100 — 104 | 74 |
| | 106 — 110 | 78 |
| | 112 — 120 | 82 |
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e | e_{1} | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У16 | 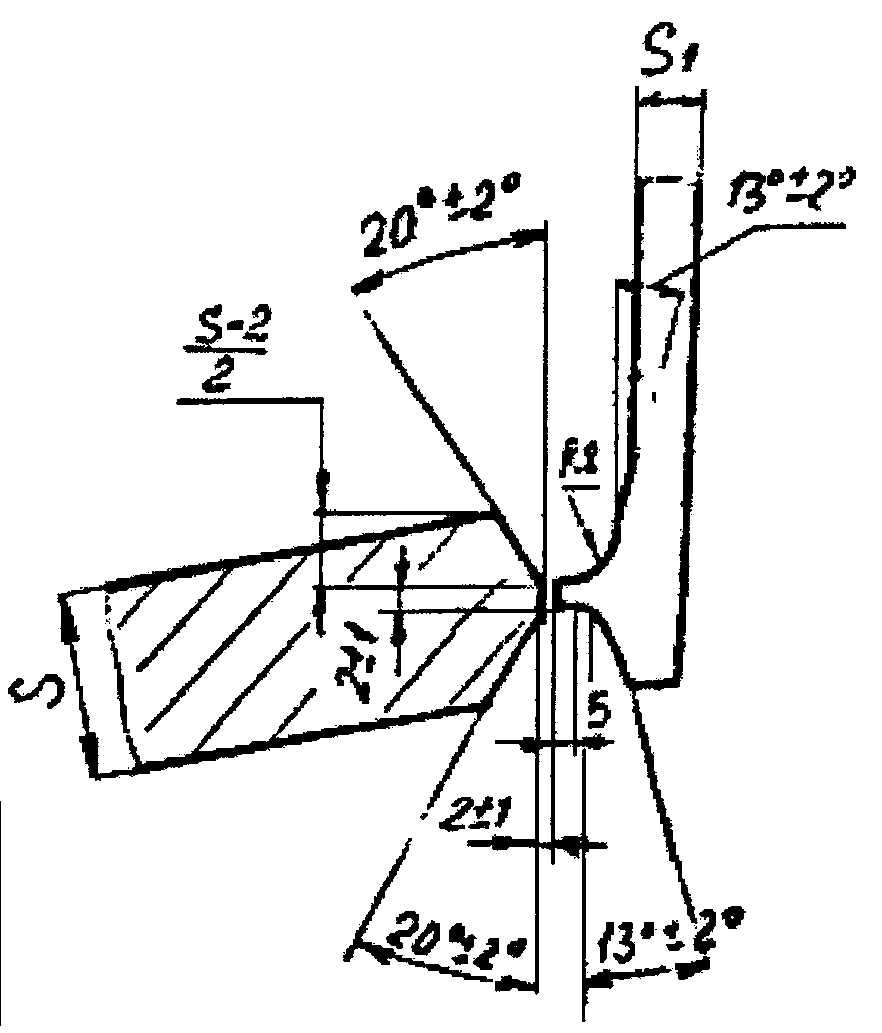 | 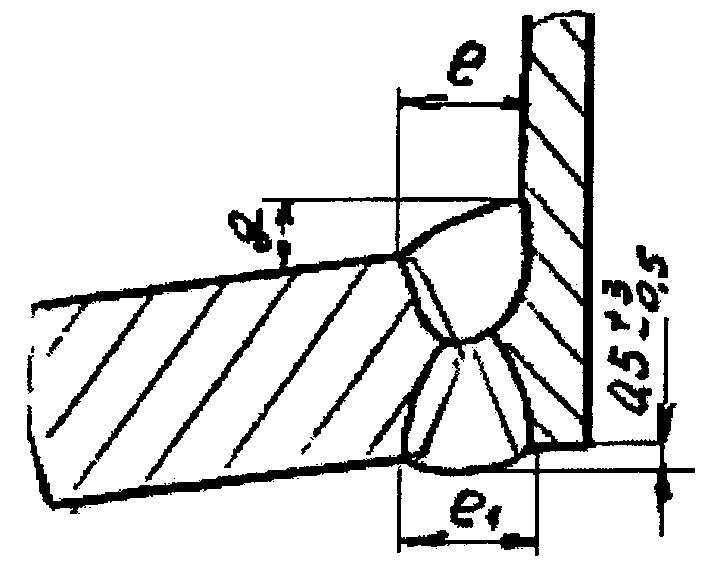 | 32 — 36 | 26 | 28 | 8 |
| | 38 — 42 | 30 | 32 |
| | 44 — 48 | 32 | 34 |
| | 50 — 54 | 34 | 36 |
| | 56 — 60 | 36 | 38 |
| | 62 — 66 | 38 | 40 | 10 |
| | 68 — 72 | 40 | 42 |
| | 74 — 78 | 42 | 44 |
| | 80 — 84 | 44 | 46 |
| | 86 — 90 | 46 | 48 |
| | 92 — 96 | 48 | 50 |
| | 98 — 102 | 50 | 52 |
| | 104 — 108 | 52 | 54 |
| | 110 — 120 | 58 | 60 |
| Условное обозначение шва сварного соединения | Конструктивные элементы | S \geq S_{2} | e_{1} | e | k, не менее | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У17 | 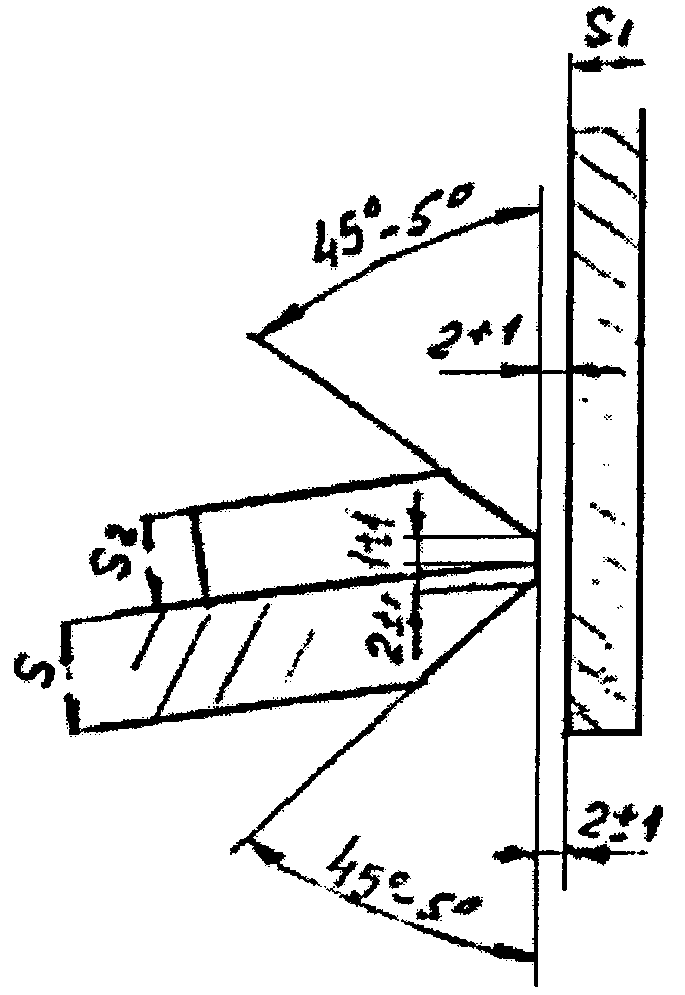 | Исполнение 1 | 4 — 6 | 16 | 16 | 0,8S_{2} | 4 |
|
 |
|
| Исполнение 2 |
|
 |
| | 8 — 10 | 22 | 20 | 6 |
| | 12 — 14 | 28 | 24 |
| | 16 — 18 | 34 | 30 |
| | 20 — 22 | 38 | 36 |
| | 24 — 26 | 44 | 40 |
| | 28 — 30 | 50 | 44 |
| Условное обозначение шва сварного соединения | Конструктивные элементы | S \geq S_{2} | e | e_{1} | k, не менее | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У18 | 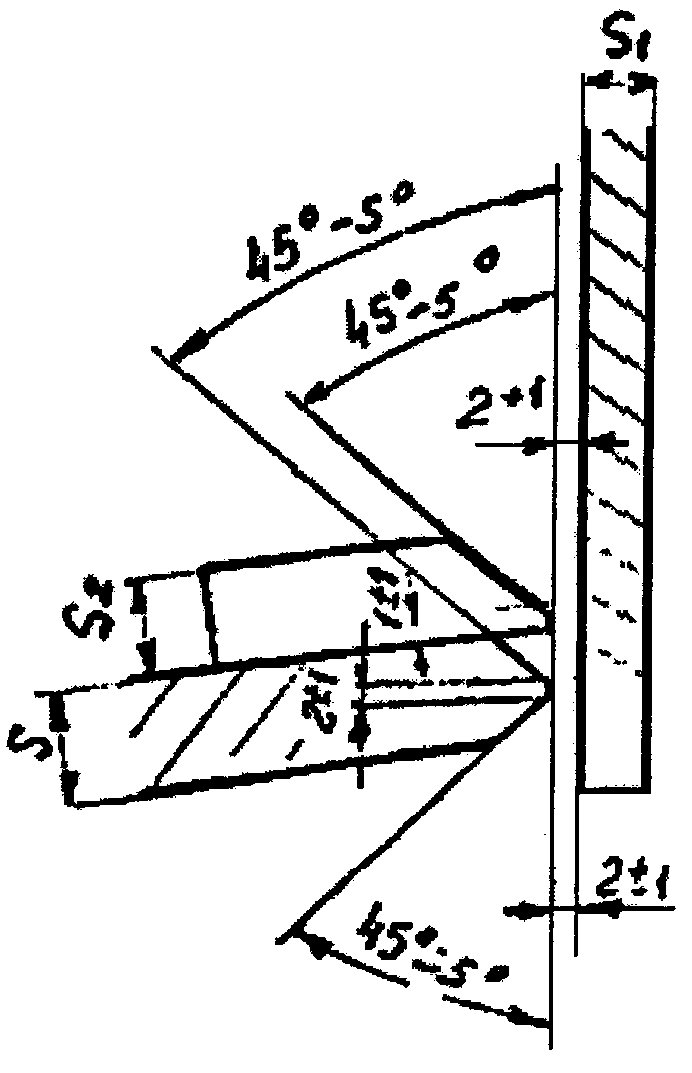 | Исполнение 1 | 12 — 14 | 24 | 16 | 0,8S_{2} | 6 |
|
 |
|
| Исполнение 2 |
|
 |
| | 16 — 18 | 30 | 18 |
| | 20 — 22 | 34 | 20 |
| | 24 — 26 | 40 | 24 |
| | 28 — 30 | 44 | 26 |
| Условное обозначение шва сварного соединения | Конструктивные элементы | S \geq S_{2} | e | k | k_{1} , не менее | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У19 | 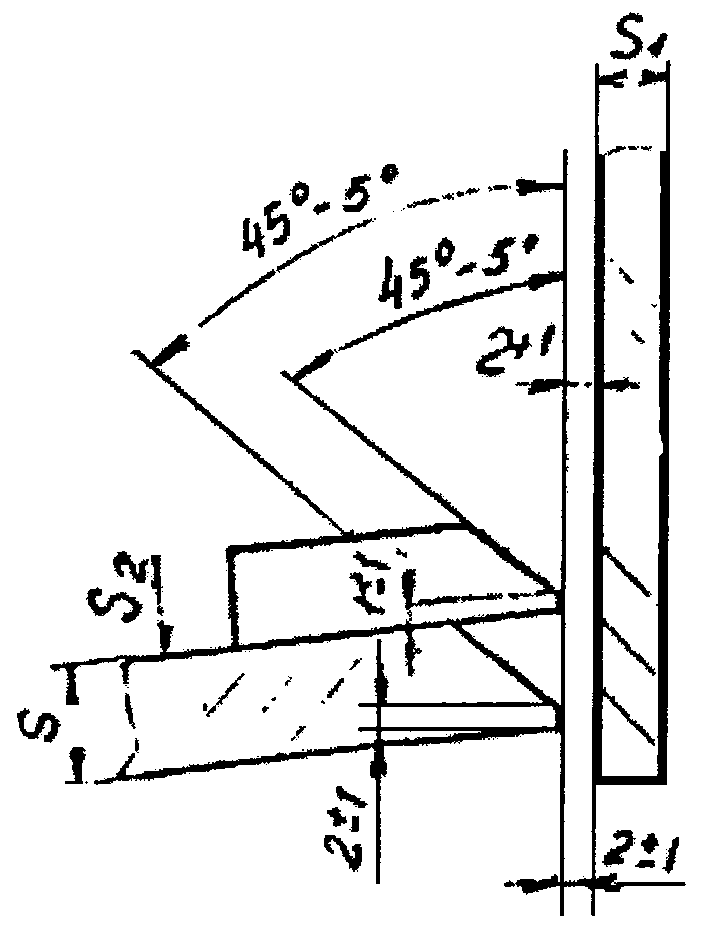 | Исполнение 1 | 4 — 6 | 16 | 4 | 0,8S_{2} | 4 |
|
 |
|
| Исполнение 2 |
|
 |
| | 8 — 10 | 20 | 6 |
| | 12 — 14 | 24 | 6 |
| | 16 — 18 | 30 |
| | 20 — 22 | 34 | 8 |
| | 24 — 26 | 38 |
| | 28 — 30 | 44 |
| Условное обозначение шва сварного соединения | Конструктивные элементы | S \geq S_{2} | e = e_{1} , не более | k, не менее | g = g_{1} (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У20 | 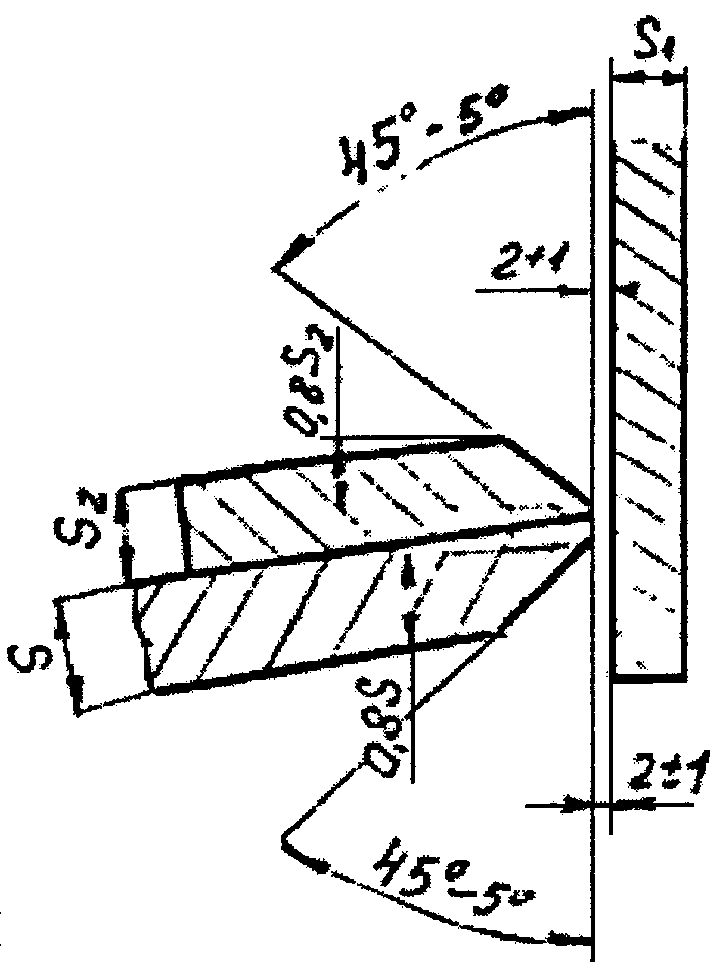 | Исполнение 1 | 4 — 6 | 16 | 0,8S_{2} | 4 |
|
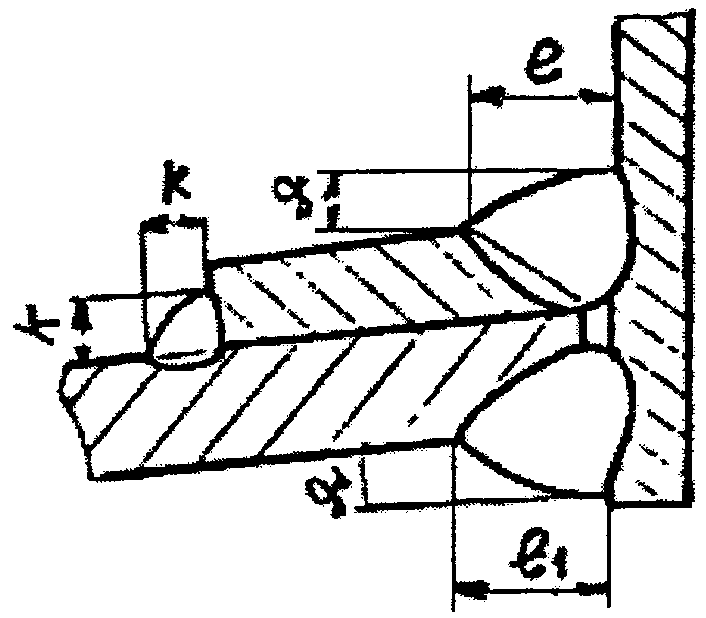 |
|
| Исполнение 2 |
|
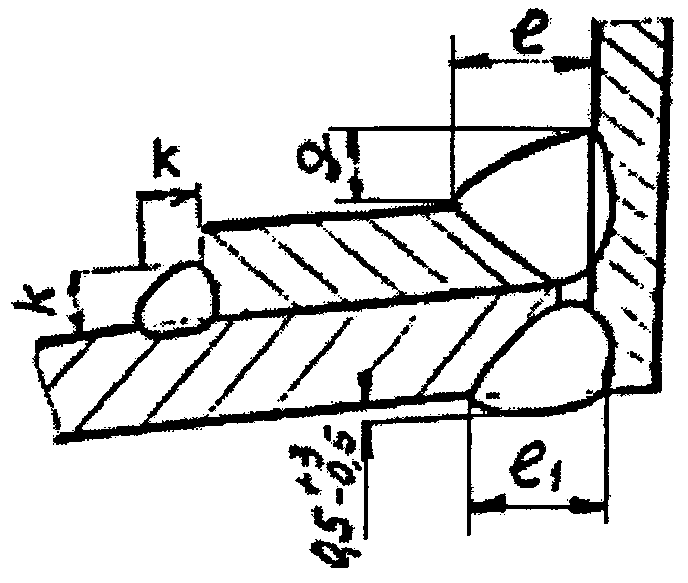 |
| | 8 — 10 | 20 |
| | 12 — 14 | 24 | 6 |
| | 16 — 18 | 28 |
| | 20 — 22 | 34 |
| | 24 — 26 | 38 |
| | 28 — 30 | 42 |
Примечание: ограничения по применению смотри п. 6.
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e | k | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У21 | 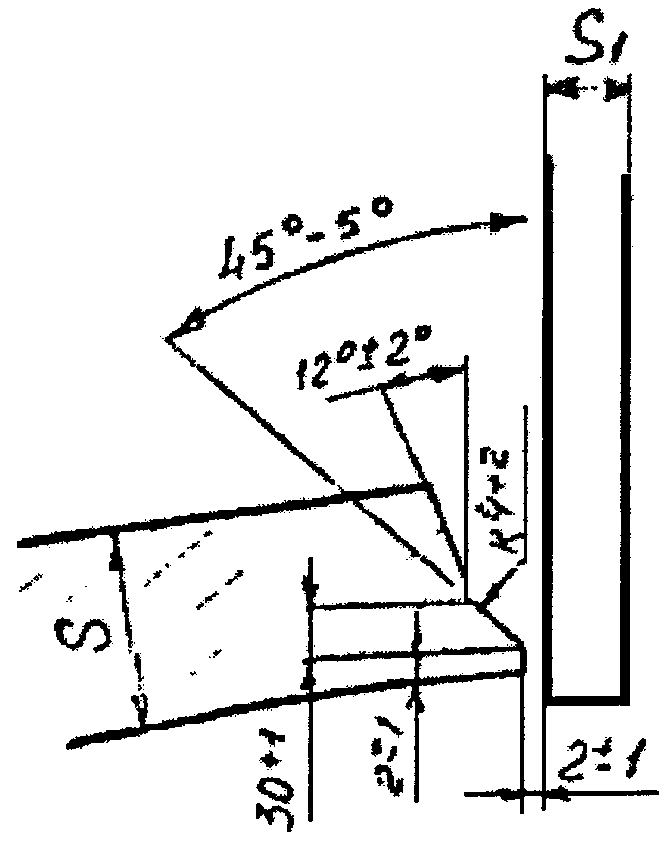 | Исполнение 1 | 60 — 62 | 40 | 14 | 10 |
|
 |
|
| Исполнение 2 |
|
 |
| | 64 — 66 | 42 |
| | 68 — 70 | 44 |
| | 72 — 74 | 46 |
| | 76 — 78 | 48 |
| | 80 | 50 |
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e | e_{1} | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У22 | 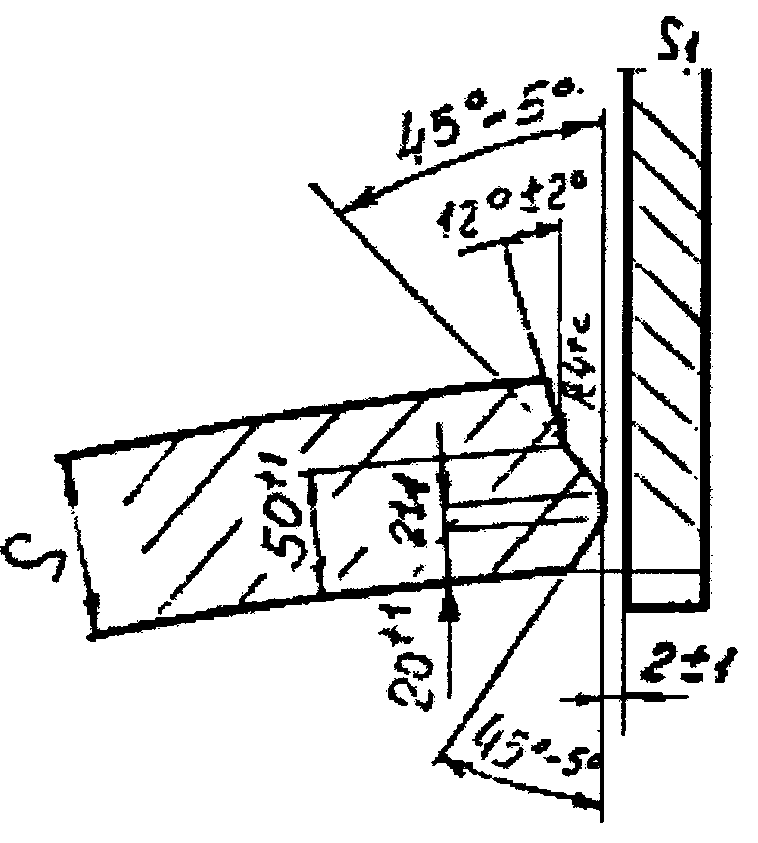 | Исполнение 1 | 82 — 86 | 50 | 40 | 10 |
|
 |
|
| Исполнение 2 |
|
 |
| | 88 — 92 | 52 |
| | 94 — 98 | 54 |
| | 100 — 104 | 56 |
| | 106 — 110 | 58 |
| | 120 | 62 |
| Условное обозначение шва сварного соединения | Конструктивные элементы | S_{1} | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У23 | 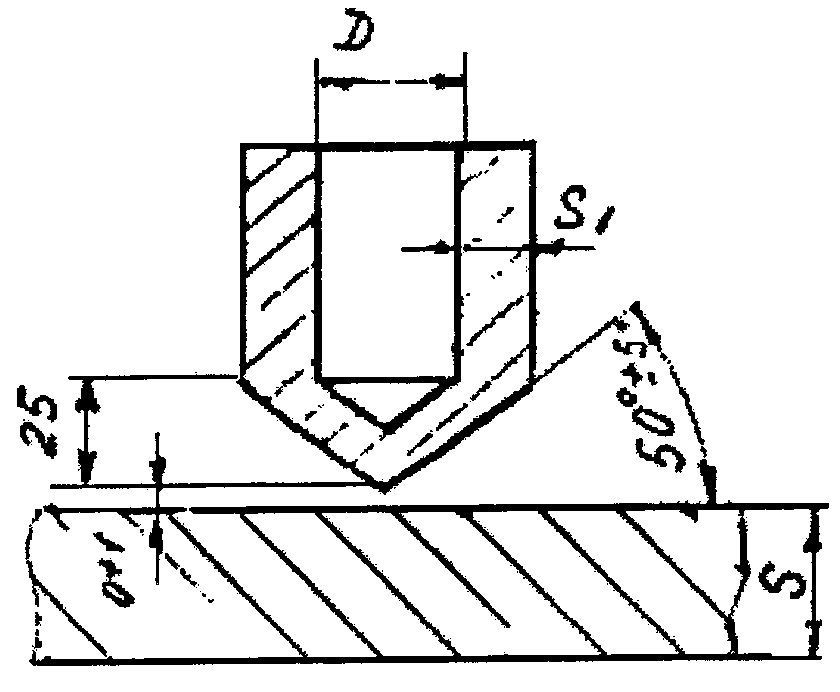 | 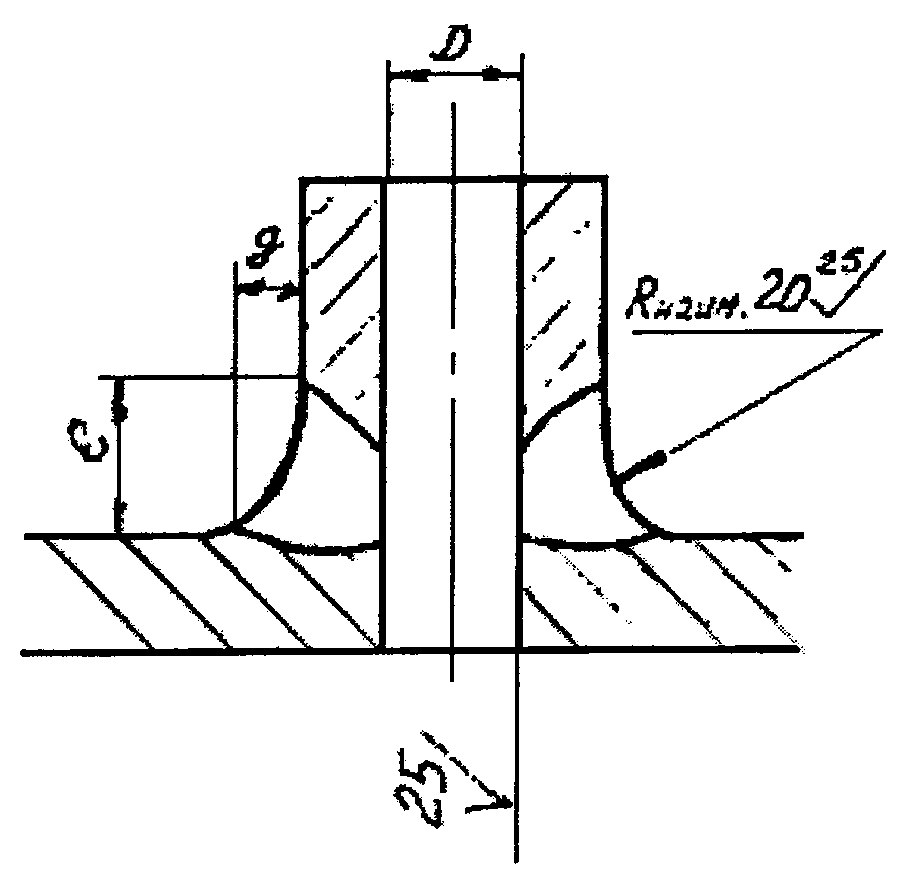 | 10 — 14 | 25 | 6 |
| S_{1} \leq 1,5S | | 16 — 20 | 41 |
| | 22 — 24 | 48 |
| | 26 — 30 | 50 |
| | 32 — 34 | 55 | 8 |
| | 36 — 40 | 63 |
| | 42 — 44 | 68 |
| | 45 — 50 | 78 |
| | 51 — 54 | 85 |
| | 55 — 60 | 95 |
| | 61 — 65 | 100 | 10 |
| | 66 — 70 | 105 |
Примечания: 1. Ограничение по применению смотри п. 6.
| Условное обозначение шва сварного соединения | Конструктивные элементы | S_{1} | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| У24 | 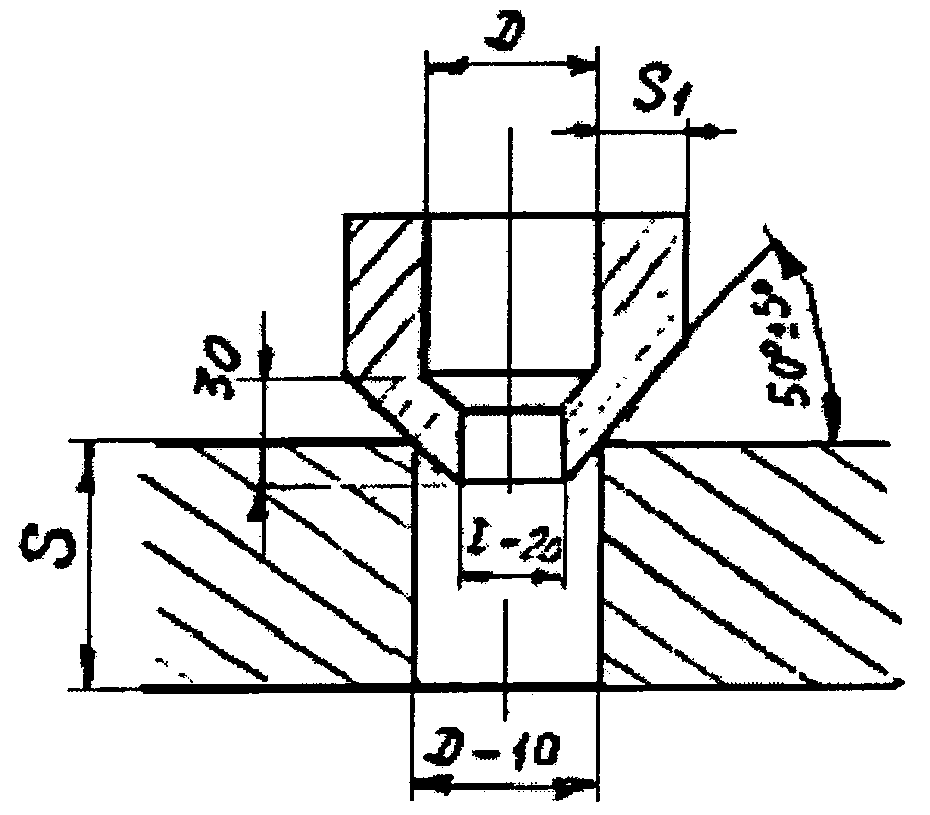 | 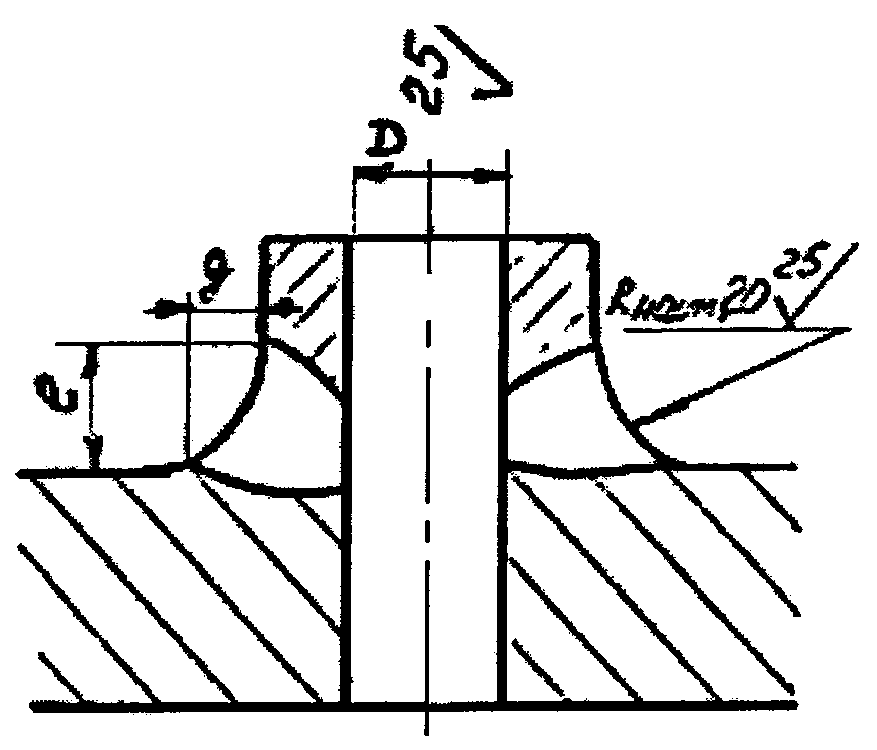 | 10 — 14 | 25 | 6 |
| | 16 — 20 | 41 |
| S_{1} \leq 1,5S | | 22 — 24 | 48 |
| | 26 — 30 | 50 |
| | 32 — 34 | 55 | 8 |
| | 36 — 40 | 63 |
| | 42 — 44 | 68 |
| | 45 — 50 | 78 |
| | 51 — 54 | 85 |
| | 55 — 60 | 95 |
| | 61 — 65 | 100 | 10 |
| | 66 — 70 | 105 |
Примечания: 1. Ограничение по применению смотри п. 6.
2. D = 50 \div 100\text{мм} .
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e | e_{1} | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения | не более |
| У25 | 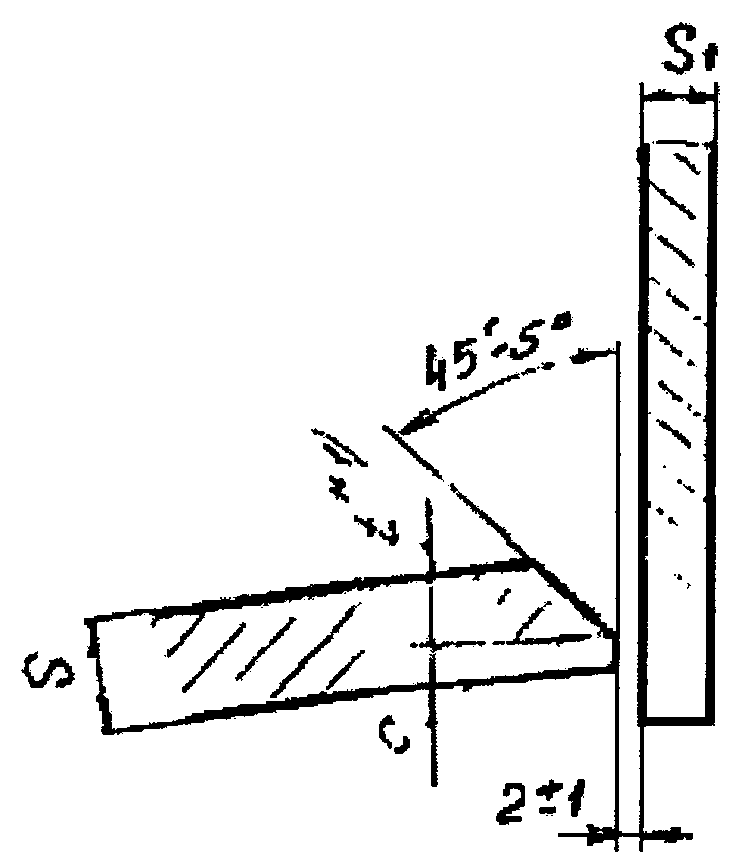 | Исполнение 1 | 4 — 6 | 20 | 14 | 4 |
|
 |
|
| Исполнение 1 |
|
 |
| | 8 — 10 |
| | 12 — 14 | 30 | 18 | 6 |
| | 16 — 18 |
| | 20 — 24 | 38 | 26 |
| | 26 — 28 |
| | 30 — 32 | 46 |
| | 34 — 36 | 8 |
| | 38 — 40 | 54 |
| | 42 — 44 |
Примечания:
<*1> t = S_{1} , но при этом C <= 0,5S.
Ограничение по применению смотри п. 6
| Условное обозначение шва сварного соединения | Конструктивные элементы | S | e, не более | g (пред. откл. + 2) |
| подготовленных кромок свариваемых деталей | шва сварного соединения |
| С1 | 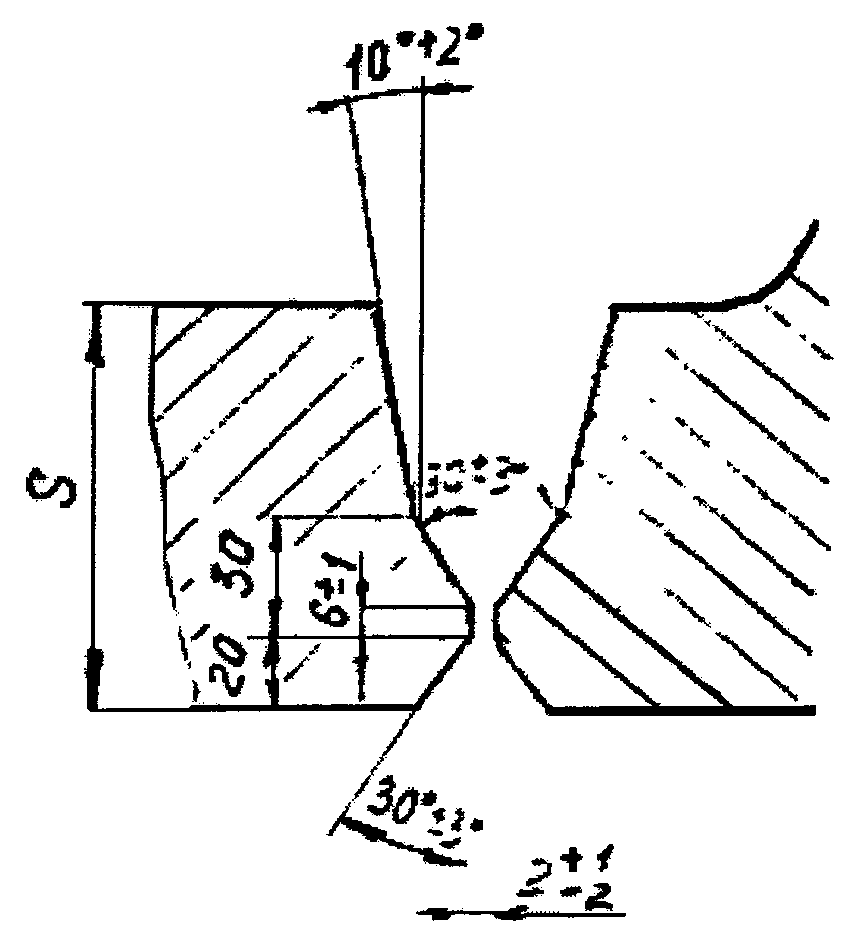 | 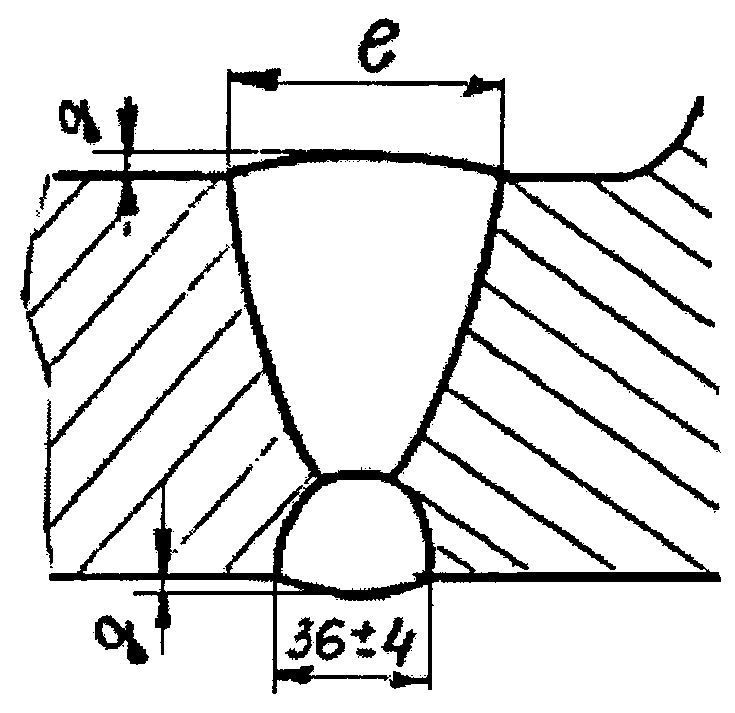 | 70 — 74 | 52 | 2,5 |
| | 76 — 80 | 56 |
| | 82 — 86 | 60 |
| | 88 — 92 | 64 |
| | 94 — 96 | 68 |
| | 98 — 102 | 72 |
| | 104 — 108 | 76 |
| | 110 — 114 | 80 |
| | 116 — 120 | 84 |
Примечание. См. п. 11.
5. Для сосудов и аппаратов, на которые не распространяются «Правила устройства и безопасной эксплуатации сосудов, работающих под давлением», могут применяться типы У1, У2 и типы, указанные в п. 6 настоящего руководящего документа.
6. Для сосудов и аппаратов, на которые распространяются «Правила устройства и безопасной эксплуатации сосудов, работающих под давлением», должны применяться типы сварных соединений приварки люков, штуцеров и муфт, указанные в таблицах 3 - 26.
Примечания:
- Не допускается применять типы У8, У9, У9а, У10, У10а, У20, У25 в сосудах и аппаратах:
1, 2, 3, 4, 5а групп <*> из низколегированных марганцовистых и кремнемарганцовистых сталей с температурой стенки, при рабочем давлении, ниже минус 30 °C без термообработки и ниже минус 40 °C с термообработкой;
1, 2, 3 групп при внутреннем диаметре патрубка 100 мм и более;
4 и 5а групп при внутреннем диаметре патрубка более 250 мм.
<*> — группы 1, 2, 3, 4 и 5а приняты по ОСТ 26-291-87.
-
Не допускается применять в сосудах и аппаратах, предназначенных для работы в водородо- и сероводородосодержащих средах, вызывающих коррозионное растрескивание, типы У4 исполнение 1, У5 исполнение 1 при внутреннем диаметре патрубка более 100 мм; У4 исполнение 2, У5 исполнение 2, У8, У9, У10, У20, У25, У6 исполнение 1 независимо от диаметра патрубка.
-
Перед приваркой штуцеров и муфт типа У4, У5, У23, У24 к сосудам и аппаратам из листовой стали необходимо производить 100% контроль ультразвуковой дефектоскопией зоны приварки с окружностью диаметром, равным наружному диаметру патрубка, штуцера или муфты плюс 100 мм на наличие внутренних дефектов типа расслоений, трещин и т.п.
Ультразвуковой контроль по ГОСТ 22727-88.
7. Для трубопроводов блока сварные соединения типа У4 исполнение 1, У5 исполнение 1, У23, У24 применяются при наружном диаметре патрубка 57 мм и более и отношении наружного диаметра патрубка к основной трубе не более 0,6.
8. Применение типов сварных соединений приварки люков, штуцеров и муфт к трубопроводам блоков, сосудам и аппаратам, на которые распространяются «Правила устройства и безопасной эксплуатации сосудов, работающих под давлением», в зависимости от размеров свариваемых элементов указано в рекомендуемом Приложении 2 к настоящему руководящему документу.
9. В сварных соединениях типов У3 и У7 рекомендуется выполнять корень шва в среде инертных газов.
10. Сварные соединения типа У6 исполнение 2 выполняются с применением съемных подкладок.
11. Сварные соединения типа С1 рекомендуется применять для приварки люков или штуцеров в центре днищ.
12. Выбор толщины стенки патрубков, люков, штуцеров и муфт в зависимости от толщины стенки сосуда или аппарата может производиться с учетом таблицы, приведенной в справочном Приложении 1 к настоящему руководящему документу, если нет других указаний в технической документации.
13. Шероховатость поверхности свариваемых кромок и стальных подкладок должна быть не более 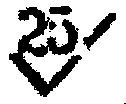 по ГОСТ 2789-73.
14. Контроль качества сварных соединений приварки люков, штуцеров и муфт производить в соответствии с требованиями ОСТ 26-291-87.
15. Возможность контроля сварных соединений радиографией и ультразвуковой дефектоскопией в зависимости от типа приварки люков, штуцеров и муфт приведена в справочном Приложении 3 к настоящему руководящему документу
16. Допускается применение других типов сварных соединений приварки люков, штуцеров и муфт к сосудам и аппаратам при согласовании с разработчиком руководящего документа.
Справочное
ОРИЕНТИРОВОЧНОЕ СООТНОШЕНИЕ ТОЛЩИН СТЕНКИ ПАТРУБКА И СТЕНКИ
СОСУДА ИЛИ АППАРАТА ПРИВОДИТСЯ В ТАБЛИЦЕ
| Толщина стенки сосуда или аппарата, S |
4 |
6 |
8 — 10 |
12 — 14 |
16 — 18 |
20 — 24 |
26 — 38 |
40 — 70 |
75 — 80 |
85 — 90 |
95 — 100 |
110 — 120 |
| Толщина стенки патрубка, S_{1} , не менее |
3 |
4 |
5 |
6 |
8 |
10 |
12 |
14 |
16 |
18 |
20 |
24 |
Рекомендуемое
ПРИМЕНЕНИЕ ТИПОВ СВАРНЫХ СОЕДИНЕНИЙ ПРИВАРКИ ЛЮКОВ, ШТУЦЕРОВ
И МУФТ К ТРУБОПРОВОДАМ БЛОКОВ, СОСУДАМ И АППАРАТАМ,
НА КОТОРЫЕ РАСПРОСТРАНЯЮТСЯ «ПРАВИЛА УСТРОЙСТВА
И БЕЗОПАСНОЙ ЭКСПЛУАТАЦИИ СОСУДОВ, РАБОТАЮЩИХ
ПОД ДАВЛЕНИЕМ», В ЗАВИСИМОСТИ ОТ РАЗМЕРОВ СВАРИВАЕМЫХ
ЭЛЕМЕНТОВ
| Свариваемые элементы | |
| Диаметр люков, штуцеров и муфт, мм | Исполнение приварки | Диаметр сосудов и аппаратов, мм | Днища | Трубопроводы |
| до 800 | 800 и более |
| до 100 вкл. | Без укрепления отверстия | У4, У5, У6, У7, У23, У24 | У4, У5, У8, У9, У10, У11, У12, У15 У16, У23, У24, У25, У9а, У10а | У4, У5, У8, У9, У10, У11, У12, У15, У16, У21, У22, У23, У24, У25, У9а, У10а | У4-1, У5-1, У23, У24 |
| более 100 | Без укрепления отверстия | У4, У5, У6, У7 | У4, У5, У8, У9,У11,У12, У13, У14, У16 | У4, У5, У8, У9, У10, У11, У12, У13, У14, У16, У21, У22, С1 | У4-1, У5-1 |
| С укреплением отверстия | У3, У20 | У17, У18, У19, У20 | У17, У18, У19, У20 | |
Справочное
ВОЗМОЖНОСТЬ КОНТРОЛЯ СВАРНЫХ СОЕДИНЕНИЙ В ЗАВИСИМОСТИ
ОТ ТИПОВ ПРИВАРКИ ЛЮКОВ, ШТУЦЕРОВ И МУФТ
| Методы контроля |
Условное обозначение типа сварного соединения |
| Радиографический |
У3, У4, У5, У6, У7, У11, У12, У13, У14, У16, У17, У18, У19, У21, У22, У23,У24, С1 |
| Ультразвуковая дефектоскопия |
У4, У6, У7, У11, У12, У13, У14, У15, У16, У21, У22, У23, С1 |
| по РД 26-11-01-85 швов, неэффективных для контроля радиографией и ультразвуковой дефектоскопией |
У1, У2, У8, У9а, У9, У10а, У10, У20, У25 |