---
title: "Распоряжение ОАО \"РЖД\" от 06.12.2011 N 2630р"
number: "2630р"
issuer: "ОАО \"Российские железные дороги\""
issued_on: 2011-12-06
status: действует
canonical: "https://bukva.ai/docs/rasporyazhenie-2630r-2011"
---
## Распоряжение ОАО "РЖД" от 06.12.2011 N 2630р
# Распоряжение ОАО "РЖД" от 06.12.2011 N 2630р
"Об утверждении Технологической инструкции по ультразвуковому контролю стыков алюминотермитной сварки рельсов в пути"
(вместе с "ТИ 07.96-2011...")
> [!IMPORTANT]
> Начало действия документа - 01.01.2012.
> [Инструкция](#p100012), утвержденная данным документом, [введена](#p100005) в действие с 1 января 2012 года.
**ОТКРЫТОЕ АКЦИОНЕРНОЕ ОБЩЕСТВО "РОССИЙСКИЕ ЖЕЛЕЗНЫЕ ДОРОГИ"**
## РАСПОРЯЖЕНИЕ
от 6 декабря 2011 г. N 2630р
**ОБ УТВЕРЖДЕНИИ ТЕХНОЛОГИЧЕСКОЙ ИНСТРУКЦИИ ПО УЛЬТРАЗВУКОВОМУ**
**КОНТРОЛЮ СТЫКОВ АЛЮМИНОТЕРМИТНОЙ СВАРКИ РЕЛЬСОВ В ПУТИ**
В целях совершенствования технологии ультразвукового контроля стыков алюминотермитной сварки рельсов в пути, повышения эффективности и снижения эксплуатационных расходов путевого хозяйства ОАО "РЖД":
1. Утвердить и с 1 января 2012 г. ввести в действие для эксплуатации на железных дорогах ОАО "РЖД" прилагаемую "Технологическую [инструкцию](#p100012) по ультразвуковому контролю стыков алюминотермитной сварки рельсов в пути" (далее - Инструкция).
2. С 1 января 2012 г. ТИ 07.22-2000 от 28.12.2000 и ПР 07.41-2006 считать утратившими силу.
3. Начальникам железных дорог:
а) довести настоящее распоряжение до сведения причастных работников;
б) обеспечить в установленном порядке тиражирование и изучение "Технологической [инструкции](#p100012) по ультразвуковому контролю стыков алюминотермитной сварки рельсов в пути".
Вице-президент ОАО "РЖД"
**В.Б.ВОРОБЬЕВ**
Утверждена
распоряжением ОАО "РЖД"
от 6 декабря 2011 г. N 2630р
**ТЕХНОЛОГИЧЕСКАЯ ИНСТРУКЦИЯ**
**ПО УЛЬТРАЗВУКОВОМУ КОНТРОЛЮ СТЫКОВ АЛЮМИНОТЕРМИТНОЙ**
**СВАРКИ РЕЛЬСОВ В ПУТИ**
ТИ 07.96-2011
Взамен ТИ 07.22-2000.
### ПРЕДИСЛОВИЕ
Разработана Федеральным государственным унитарным предприятием "Научно-исследовательский институт мостов и дефектоскопии Федерального агентства железнодорожного транспорта".
### 1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящая "Технологическая инструкция по ультразвуковому контролю стыков алюминотермитной сварки рельсов в пути" (далее - ТИ) распространяется на неразрушающий контроль (НК) ультразвуковым методом стыков рельсов типа Р50, Р65, Р75 по ГОСТ Р 51685, сваренных в пути алюминотермитным способом в соответствии с ТУ 0921-127-01124323-2005.
Настоящей ТИ предусмотрены:
- приемочный ультразвуковой контроль (УЗК) стыков алюминотермитной сварки рельсов;
- эксплуатационный УЗК стыков алюминотермитной сварки рельсов.
Настоящая ТИ устанавливает:
- общие требования к средствам контроля и персоналу, проводящему НК;
- перечень средств контроля, материалов и вспомогательных приспособлений;
- порядок подготовки средств контроля и стыка алюминотермитной сварки рельсов к контролю;
- порядок проведения приемочного и эксплуатационного УЗК;
- требования к оформлению результатов контроля и оценке качества по результатам УЗК;
- требования по техническому обслуживанию средств УЗК и безопасности при проведении УЗК.
С вводом в действие настоящей ТИ утрачивают силу ПР 07.41-2006 "Правила контроля стыков алюминотермитной сварки рельсов в пути".
### 2. НОРМАТИВНЫЕ ССЫЛКИ
При разработке настоящей ТИ использованы следующие нормативные документы:
ГОСТ 12.0.004-90. Организация обучения безопасности труда. Общие положения
ГОСТ 12.1.004-91. Пожарная безопасность. Общие требования
ГОСТ 427-75. Линейки измерительные металлические
ГОСТ 982-80. Масло трансформаторное. Технические требования
ГОСТ 14782-86. Контроль неразрушающий. Соединения сварные. Методы ультразвуковые
ГОСТ 18576-96. Контроль неразрушающий. Рельсы железнодорожные. Методы ультразвуковые
ГОСТ 23829-85. Контроль неразрушающий акустический. Термины и определения
ГОСТ Р 51685-2000. Рельсы железнодорожные. Общие технические условия
ТУ 0921-127-01124323-2005. Сварка рельсов алюминотермитная методом промежуточного литья
Изменение N 2 ТУ 0921-127-01124323-2005. Извещение об изменении. Сварка рельсов алюминотермитным методом промежуточного литья
[НТД/ЦП-3-93](https://bukva.ai/docs/ntdtsp-3-93-mps-rossii-ministerstvo-putey). Признаки дефектных и остродефектных рельсов, Москва "Транспорт", 1993 г.
[Инструкция](https://bukva.ai/docs/instruktsiya-tsp-485-mps-rossii-ministerstvo-putey) по обеспечению безопасности движения поездов при производстве путевых работ (N ЦП-485, утвержденная 28.07.97)
[Инструкция](https://bukva.ai/docs/instruktsiya-tsd-206-mps-rossii-ministerstvo-putey) по движению поездов и маневровой работе на железных дорогах Российской Федерации (N ЦД-206, утвержденная 02.10.93)
Инструкция по сигнализации на железных дорогах Российской Федерации (N ЦРБ-176, утвержденная 26.04.93)
[Правила](https://bukva.ai/docs/pravila-tsrb-162-mps-rossii-ministerstvo-putey) технической эксплуатации железных дорог Российской Федерации (N ЦРБ-162, утвержденная 26.04.93).
### 3. ОБОЗНАЧЕНИЯ И СОКРАЩЕНИЯ
АСД - автоматическая сигнализация дефекта;
ДР - дефектный рельс;
И - излучатель ультразвуковых колебаний;
М - мертвая зона;
НК - неразрушающий контроль;
ОДР - остродефектный рельс;
П - приемник ультразвуковых колебаний;
ПЭП - пьезоэлектрический преобразователь;
РС ПЭП - раздельно-совмещенный пьезоэлектрический преобразователь;
СО - стандартный образец;
ТУ - технические условия;
УЗК - ультразвуковой контроль;
$\alpha$ - угол ввода ультразвуковых колебаний в металл (угол ввода луча), град.;
b - ширина облива стыка алюминотермитной сварки рельса, мм;
h - высота рельса, мм;
B - ширина головки рельса, мм;
Kд - коэффициент выявляемости дефекта при эхо-методе, $\text{К}_{\text{дэ}} = |U_{\text{дэ}}| - |U_{o}|,$ дБ;
Kд - коэффициент выявляемости дефекта при зеркальном методе, $\text{К}_{\text{дз}} = |U_{\text{дз}}| - |U_{o}|,$ дБ;
Kу - условная чувствительность, дБ;
Kэ - эквивалентная чувствительность, дБ;
Uдэ - показание значения усиления приемника дефектоскопа при измерении амплитуды максимального эхо-сигнала от дефекта, дБ;
Uдз - показание значения усиления приемника дефектоскопа при измерении максимальной амплитуды зеркально отраженного сигнала от дефекта, дБ;
Uо - показание значения усиления приемника дефектоскопа при измерении амплитуды опорного сигнала (опорный уровень чувствительности), дБ;
Uу - показание значения усиления приемника при настройке дефектоскопа на условную чувствительность Kу, Uу = Uо + Kу, дБ;
Uэ - показание значения усиления приемника при настройке дефектоскопа на эквивалентную чувствительность Kэ, Uэ = Uо + Kэ, дБ;
H - показание дефектоскопа глубины расположения выявленного дефекта, мм;
L - показание дефектоскопа расстояния от точки выхода луча из ПЭП до выявленного дефекта, мм;
$\Delta L$ - условная протяженность выявленного дефекта, мм;
$\Delta X$ - условная ширина выявленного дефекта, мм.
### 4. ОСНОВНЫЕ ТЕРМИНЫ И ОПРЕДЕЛЕНИЯ
В настоящей ТИ применены следующие термины с соответствующими определениями:
4.1. Коэффициент выявляемости дефекта при эхо-методе: коэффициент, соответствующий отношению максимальной амплитуды эхо-сигнала от дефекта к максимальной амплитуде эхо-сигнала от цилиндрического отверстия диаметром 6 мм на глубине 44 мм в стандартном образце СО-2 по ГОСТ 14782 (или СО-3Р по ГОСТ 18576).
[[ГОСТ 18576]](/KSOJ002/7598)
4.2. Мертвая зона: неконтролируемая зона, прилегающая к поверхности ввода ультразвуковых колебаний.
[[ГОСТ 23829]](/KSOJ002/26112)
4.3. Поверхность ввода: поверхность объекта контроля, через которую вводятся упругие колебания.
[[ГОСТ 23829]](/KSOJ002/26112)
4.4. Точка выхода луча ПЭП: точка пересечения акустической оси преобразователя с его рабочей поверхностью.
[[ГОСТ 23829]](/KSOJ002/26112)
4.5. Угол ввода луча: угол между нормалью к поверхности, на которой установлен преобразователь, и линией, соединяющей центр цилиндрического отражателя с точкой выхода луча, при установке преобразователя в положение, при котором амплитуда эхо-сигнала от отражателя наибольшая.
[[ГОСТ 14782]](/KSOJ002/5462)
4.6. Условная протяженность дефекта: размер, соответствующий длине зоны в миллиметрах между крайними положениями наклонного преобразователя, перемещаемого вдоль плоскости, ориентированной перпендикулярно плоскости падения ультразвуковой волны, в пределах которой фиксируют сигнал от дефекта при заданной условной чувствительности дефектоскопа.
[[ГОСТ 18576]](/KSOJ002/7598)
4.7. Условная ширина дефекта: размер, соответствующий длине зоны в миллиметрах между крайними положениями наклонного преобразователя, перемещаемого в плоскости падения ультразвуковой волны, в пределах которой фиксируют сигнал от дефекта при заданной условной чувствительности дефектоскопа.
[[ГОСТ 18576]](/KSOJ002/7598)
4.8. Автоматическая сигнализация дефекта: автоматическая сигнализация регистрации эхо-сигнала, амплитуда которого выше заданного опорного уровня.
4.9. Коэффициент выявляемости дефекта при зеркальном методе: коэффициент, соответствующий отношению максимальной амплитуды сигнала, зеркально отраженного от дефекта, к максимальной амплитуде прошедшего сигнала на бездефектном участке рельса в соответствующей зоне контроля.
4.10. Опорный отражатель: отражатель, используемый при настройке чувствительности дефектоскопа (цилиндрическое отверстие в СО-3Р диаметром 6 мм, искусственный отражатель в образце из материала с заданными свойствами или в образце контролируемых объектов, отражающая поверхность контролируемого объекта).
4.11. Опорный уровень чувствительности: значение усиления, при котором сигнал от опорного отражателя находится на уровне срабатывания АСД.
4.12. Сканирование: процесс контроля посредством перемещения преобразователя по поверхности.
4.13. Стык алюминотермитной сварки рельсов: участок рельса в области алюминотермитной сварки протяженностью 20 мм в обе стороны от края облива сварного стыка.
4.14. Условная чувствительность контроля эхо-метода: чувствительность, выражаемая разностью в децибелах между значением усиления при данной настройке дефектоскопа и значением усиления при опорном уровне чувствительности, при котором амплитуда эхо-сигнала от эталонного отражателя диаметром 6 мм на глубине 44 мм в СО-3Р по ГОСТ 18576 находится на уровне срабатывания АСД.
4.15. Эквивалентная чувствительность контроля: чувствительность, выражаемая разностью в децибелах между значением усиления при данной настройке дефектоскопа и значением усиления при опорном уровне чувствительности, при котором амплитуда эхо-сигнала от отражающей поверхности контролируемого рельса находится на уровне срабатывания АСД.
### 5. ОБЩИЕ ПОЛОЖЕНИЯ
5.1. УЗК применяют для выявления дефектов типа пор, шлаковых включений, непроваров и трещин в сварных стыках рельсов, образовавшихся при сварке или развившихся в процессе эксплуатации в головке, в шейке и подошве (соответственно коды: 26.4, 50.4 и 66.4).
#### 5.2 При УЗК используют:
- эхо-метод для выявления внутренних дефектов по всему сечению сварного стыка;
- зеркальный метод для выявления несплавлений торца рельса с металлом шва в области головки, шейки и продолжения ее в подошву.
Примечания.
1. Дефекты сварки могут быть не выявлены, если они расположены у поверхности катания головки рельса на глубине до 3 мм [(рисунок 1)](#p100275).
2. При УЗК сварных стыков рельсов, имеющих болтовые отверстия в концевых участках на расстоянии менее 330 мм от торцов рельсов, зеркальный метод контроля стыков в области шейки и ее продолжения в подошву не применяют, поэтому выявление непроваров в этих зонах не гарантируется.
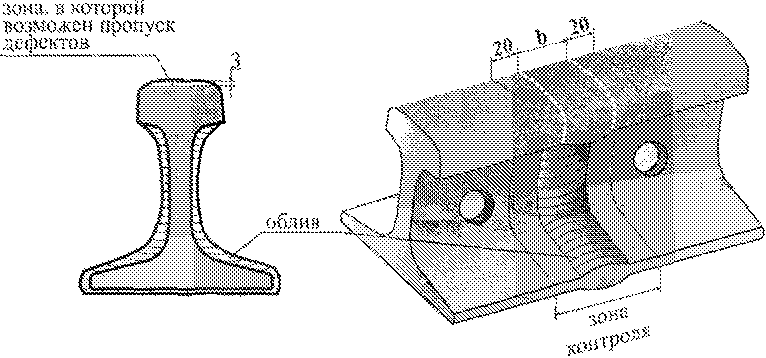
Рисунок 1. Зона стыка алюмотермитной сварки рельсов,
в пределах которой должно быть обеспечено
прозвучивание при УЗК
5.3. При УЗК сварных стыков рельсов применяют схемы прозвучивания в соответствии с таблицей 1.
Таблица 1
**СХЕМЫ ПРОЗВУЧИВАНИЯ УЗК ПРИ ПРОВЕДЕНИИ ПРИЕМОЧНОГО**
**И ЭКСПЛУАТАЦИОННОГО КОНТРОЛЯ**
Вид контроля
Схема прозвучивания
РС ПЭП с $\alpha$ = 0° с пов-ти катания, эхо-метод
ПЭП с $\alpha$ = 70° по всему сечению (кроме подошвы снизу), эхо-метод
Два ПЭП с $\alpha$ = 45° с боковых пов-тей головки, зеркальный метод
Два ПЭП с $\alpha$ = 45° с пов-ти катания, зеркальный метод
Приемочный:
- УЗК стыков алюминотермитной сварки рельсов, в концевых участках которых болтовые отверстия располагаются на расстоянии менее 330 мм от торца рельса
+
+
+
-
- УЗК стыков алюминотермитной сварки рельсов, в концевых участках которых болтовые отверстия располагаются на расстоянии 330 мм и более от торца рельса
+
+
+
+
Эксплуатационный
+
+
-
-
5.4. Концевые участки рельсов длиной 300 мм, подлежащие алюминотермитной сварке, должны быть проверены переносными дефектоскопами по методике вторичного контроля рельсов или при сплошном контроле рельсов съемными дефектоскопами с регистраторами не более чем за 10 дней до производства сварочных работ.
5.5. Приемочный УЗК стыков алюминотермитной сварки рельсов осуществляют при отсутствии на них предохранительных накладок, при температуре металла в области сварного стыка не более плюс 60 °C и при температуре окружающего воздуха не ниже плюс 5 °C.
5.6. Стыки алюминотермитной сварки рельсов подвергают УЗК после обрезки прибыльной части сварного шва, удаления литниковой системы и механической обработки в области поверхности катания и боковых поверхностей головки в соответствии с требованиями ТУ 0921-127-01124323-2005.
5.7. На время проведения УЗК стыков алюминотермитной сварки рельсов со снятыми предохранительными накладками разрешается пропуск поездов со скоростью не более 40 км/час.
5.8. К контролю стыков алюминотермитной сварки с оценкой их качества по результатам НК допускаются операторы не ниже 6-го разряда, имеющие опыт работы по контролю стыков электроконтактной сварки рельсов не менее 1 года, прошедшие специальное практическое обучение по УЗК стыков алюминотермитной сварки рельсов и получившие документ установленного образца, изучившие ТУ 0921-127-01124323-2005 и данную ТИ.
5.9. Приемочный УЗК стыков алюминотермитной сварки рельсов выполняют операторы дистанции пути.
5.10. УЗК стыков алюминотермитной сварки рельсов выполняет бригада из двух операторов, один из которых приказом начальника дистанции пути назначается руководителем бригады.
5.11. Ответственность за выполнение и оформление результатов контроля в соответствии с требованиями ТИ возлагается на оператора, непосредственно проводившего контроль.
5.12. Обеспечение контролепригодности и подготовка сварных стыков к контролю в условиях эксплуатации (снятие, при необходимости, клеммных болтов, очистка от грязи, мазута, балласта) не входят в обязанности оператора, а осуществляются монтерами дистанции пути.
5.13. Ответственность за организацию УЗК стыков алюминотермитной сварки рельсов возлагается на начальника дистанции пути.
### 6. ОБОРУДОВАНИЕ, МАТЕРИАЛЫ И ВСПОМОГАТЕЛЬНЫЕ ПРИСПОСОБЛЕНИЯ
#### 6.1 Комплект оборудования и материалов для УЗК стыков алюминотермитной сварки рельсов включает:
а) ультразвуковой дефектоскоп;
б) преобразователи типа:
- РС ПЭП П112-2,5 - 1 шт.;
- ПЭП П121-2,5-45° - 2 шт.;
- ПЭП П121-2,5-70° - 1 шт.;
в) устройство сканирования (с комплектом ПЭП П121-2,5-45°) для контроля зеркальным методом стыков алюминотермитной сварки рельсов (рекомендуется использовать для соблюдения параметров перемещения ПЭП);
г) стандартный образец СО-3Р по ГОСТ 18576-96;
д) вспомогательные материалы (комплект соединительных кабелей, телефоны головные);
е) металлическую линейку длиной не менее 300 мм по ГОСТ 427-75;
ж) щетку металлическую, шабер или скребок;
з) зеркало;
и) обтирочный материал (ветошь);
к) емкость с контактирующей жидкостью, кисточку;
л) краску масляную белую, кисть, мел;
м) комплект сигнальных принадлежностей.
6.2. Для УЗК стыков алюминотермитной сварки рельсов следует использовать дефектоскопы, работающие на частоте 2,5 МГц +/- 10% и позволяющие:
- включать ПЭП по совмещенной и раздельной схемам;
- отображать развертку типа А на экране дефектоскопа;
- фиксировать обнаружение дефектов посредством звукового индикатора;
- определять координаты расположения отражателей в рельсе при работе ПЭП с углами ввода луча $\alpha$ = 0° и $\alpha$ = 70°;
- устанавливать требуемые по ТИ чувствительности и мертвую зону.
#### 6.3 Документация оператора, необходимая при проведении УЗК стыков алюминотермитной сварки рельсов, включает:
а) Рабочий [журнал](#p100257) (Приложение А);
б) [Карты](#p100266) дефектных стыков алюминотермитной сварки рельсов (Приложение Б);
в) бланки уведомлений на замену ОДР;
г) выписку из графика работы дефектоскопных средств на месяц;
д) ведомость стыков алюминотермитной сварки рельсов (по контролируемому участку);
е) ведомость участков с плохой видимостью.
### 7. ПОДГОТОВКА К КОНТРОЛЮ
#### 7.1 Провести подготовку дефектоскопа:
а) выполнить внешний осмотр дефектоскопа;
б) проверить работоспособность ПЭП и техническое состояние соединительных кабелей, устранить замеченные неисправности;
в) настроить (проверить) значения основных параметров контроля на соответствие требованиям таблицы 2.
Таблица 2
**ЗНАЧЕНИЯ ОСНОВНЫХ ПАРАМЕТРОВ УЗК СТЫКОВ АЛЮМИНОТЕРМИТНОЙ**
**СВАРКИ РЕЛЬСОВ**
| Тип ПЭП | Метод контроля | Угол ввода $\alpha$ , град. | Условная чувствительн. Ку, дБ | Эквивалент. чувствительн. Кэ, дБ | Мертвая зона М, мм |
| --- | --- | --- | --- | --- | --- |
| П112-2,5 | эхо | 0 | - | 20 | <= 3 |
| П121-2,5-45 | зеркальн. | 45+/- 2 | - | 18 | - |
| П121-2,5-70 | эхо | 70-3 | 16 | - | <= 3 |
*Примечание* - Если измеренное значение угла ввода луча не соответствует требуемому, то ПЭП необходимо изъять из эксплуатации.
Результаты проверки основных параметров контроля занести в Рабочий [журнал](#p100257) (Приложение А).
Примечания.
1. Угол ввода и мертвую зону необходимо проверять, а условную и эквивалентную чувствительность настраивать ежедневно перед проведением УЗК и в случае замены ПЭП в соответствии с [таблицей 2](#p100163).
2. Эквивалентную чувствительность эхо-метода для ПЭП с углом ввода $\alpha$ = 0° необходимо настраивать по донному сигналу от подошвы рельса на бездефектном участке вне области сварного стыка.
3. Условную чувствительность эхо-метода для ПЭП с углом ввода $\alpha$ = 70° необходимо настраивать по отверстию диаметром 6 мм, расположенному в СО-3Р на глубине 44 мм.
4. Эквивалентную чувствительность зеркального метода при контроле стыков алюминотермитной сварки в области головки рельса двумя ПЭП с углами ввода $\alpha$ = 45° необходимо настраивать при установке ПЭП на противоположные боковые поверхности головки рельса вне зоны сварного стыка в положения, соответствующие максимальной амплитуде прошедшего (опорного) сигнала (рисунок 2).
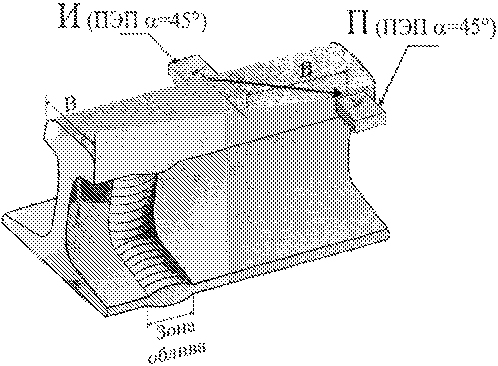
Рисунок 2. Схема расположения ПЭП П121-2,5-45° при настройке
на эквивалентную чувствительность для контроля сварного
стыка зеркальным методом в области головки рельса
5. Эквивалентную чувствительность зеркального метода для контроля стыков алюминотермитной сварки в области шейки и подошвы рельса двумя ПЭП с углами ввода $\alpha$ = 45° необходимо настраивать при установке ПЭП на поверхность катания головки рельса навстречу друг другу в положения, соответствующие максимальной амплитуде донного (опорного) сигнала (рисунок 3).
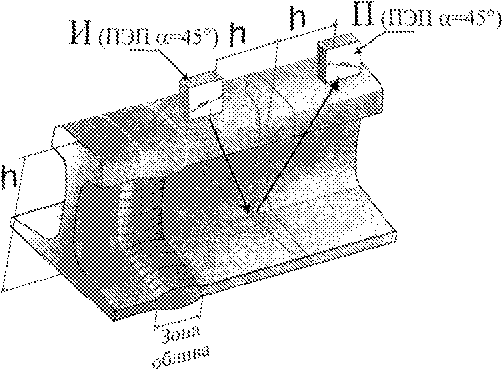
Рисунок 3. Схема расположения ПЭП П121-2,5-45° при настройке
на эквивалентную чувствительность для контроля сварного
стыка в области шейки зеркальным методом
7.2. Провести визуальный осмотр стыков алюминотермитной сварки рельсов: осмотр качества обработки и очистки поверхностей рельса в области сварного стыка; осмотр с целью поиска в области сварного стыка возможных трещин, непроваров, раковин и шлаковых включений, выходящих на поверхность.
7.3. Проверить выполнение требований контролепригодности стыков алюминотермитной сварки рельсов.
7.3.1. Температура металла в зоне сварного стыка должна быть не выше плюс 60 °C.
##### 7.3.2 Стыки алюминотермитной сварки рельсов считаются контролепригодными, если:
- облив стыка в области поверхности катания и боковых поверхностей головки механически обработан в соответствии с требованиями ТУ 0921-127-01124323-2005;
- ширина облива в области шейки и подошвы не превышает 85 мм;
- на поверхностях шейки и перьев подошвы в пределах 300 мм от облива отсутствуют остатки литниковой системы, брызги металла, грязь.
*Примечание* - Стыки алюминотермитной сварки рельсов, в концевых участках которых болтовые отверстия располагаются на расстоянии менее 330 мм от торца рельса, являются контроленепригодными в области шейки для зеркального метода контроля.
7.4. Подготовить поверхности сварного стыка к УЗК: с помощью металлической щетки, шабера и ветоши очистить контролируемые поверхности рельса в пределах 300 мм от центра сварного стыка.
7.5. При удовлетворительном состоянии поверхностей рельса в области сварного стыка протереть их ветошью и покрыть слоем контактирующей жидкости.
В качестве контактирующей жидкости может быть использовано трансформаторное масло ГОСТ 982-80 или любое минеральное масло без механических включений, вязкость которого должна подбираться с учетом температуры окружающего воздуха и металла контролируемых рельсов.
*Примечание* - Средний расход контактирующей жидкости для обеспечения акустического контакта при УЗК одного стыка алюминотермитной сварки рельсов составляет не более 200 мл.
### 8. ПРОВЕДЕНИЕ ПРИЕМОЧНОГО УЗК СТЫКОВ АЛЮМИНОТЕРМИТНОЙ СВАРКИ РЕЛЬСОВ
#### 8.1 УЗК стыков алюминотермитной сварки рельсов выполняют в последовательности:
1) контроль сварного стыка эхо-методом РС ПЭП П112-2,5 в области головки, шейки и ее продолжения в подошву с поверхности катания рельса;
2) контроль сварного стыка эхо-методом при перемещении ПЭП П121-2,5-70° по всему периметру рельса (кроме подошвы снизу);
3) контроль сварного стыка зеркальным методом в области головки при сканировании двумя ПЭП П121-2,5-45° по боковым поверхностям головки;
4) контроль сварного стыка зеркальным методом в области шейки при сканировании двумя ПЭП П121-2,5-45° с поверхности катания головки (для сварных стыков, в которых расстояние от торца рельса до первого болтового отверстия составляет 330 мм и более).
*Примечание* - При УЗК сварных стыков рельсов, имеющих болтовые отверстия в концевых участках на расстоянии менее 330 мм от торцов рельсов, зеркальный метод контроля стыков в области шейки и ее продолжения в подошву не применяют.
8.2. Проконтролировать сварной стык эхо-методом РС ПЭП П112-2,5 в области головки, шейки и ее продолжения в подошву с поверхности катания рельса (рисунок 4).
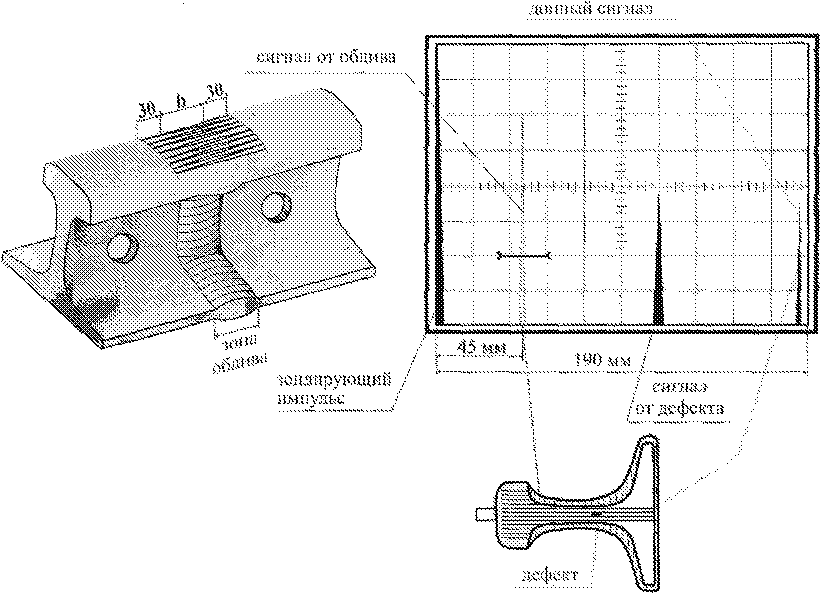
Рисунок 4. Контроль сварного стыка РС ПЭП П112-2,5
в области головки, шейки и ее продолжения в подошву
с поверхности катания рельса
8.2.1. Включить дефектоскоп в режим, соответствующий работе с РС ПЭП П112-2,5.
8.2.2. Установить на экране дефектоскопа развертку длительностью, соответствующей глубине 190 мм.
8.2.3. Проконтролировать сварной стык с поверхности катания рельса, перемещая РС ПЭП с шагом сканирования 3 - 4 мм по всей ширине головки в пределах зоны сварки и обеспечивая акустический контакт, вести наблюдение за экраном дефектоскопа.
8.2.4. Признаком обнаружения дефекта является появление на экране дефектоскопа эхо-сигнала, амплитуда Uдэ которого превышает уровень срабатывания АСД (кроме эхо-сигнала от облива и от подошвы рельса).
8.2.5. При обнаружении дефекта в любой зоне сварного стыка необходимо измерить глубину H залегания, условный размер $\Delta L$ выявленного дефекта, при обнаружении его в головке рельса и коэффициент Kдэ выявляемости, зарегистрировать в [Карте](#p100266) дефектного стыка (Приложение Б).
#### 8.3 Проконтролировать сварной стык эхо-методом ПЭП П121-2,5-70°.
8.3.1. Переключить дефектоскоп в режим, соответствующий работе с ПЭП П121-2,5-70°.
8.3.2. Установить на экране дефектоскопа развертку длительностью, соответствующую глубине 80 мм.
8.3.3. По схеме поперечно-продольного перемещения ПЭП с шагом продольного сканирования 3 - 4 мм, обеспечивая акустический контакт, проконтролировать сварной стык с двух сторон, ведя наблюдение за экраном дефектоскопа, в следующей последовательности: в области головки рельса с поверхности катания (рисунок 5) и с боковых поверхностей (рисунок 6), шейки с боковых поверхностей (рисунок 7) и перьев подошвы (рисунок 8).
*Примечание* - При наличии первого болтового отверстия на расстоянии менее 115 мм от торца рельса зона сварного стыка, расположенная напротив отверстия, оказывается проконтролированной только прямым лучом, поэтому выявление дефектов в шейке рельса не гарантируется.
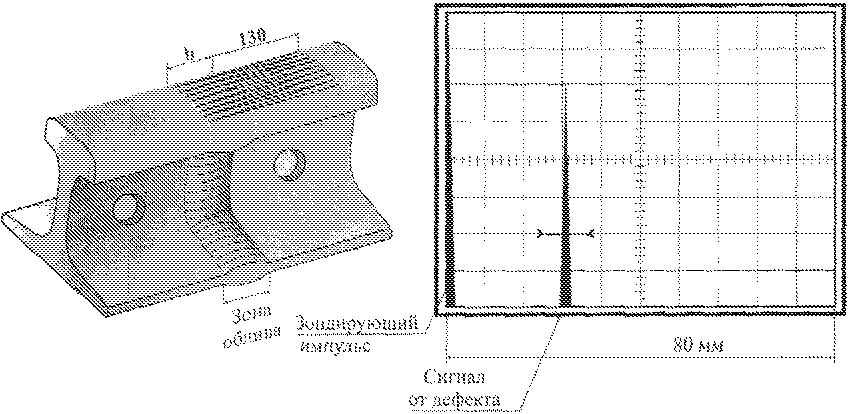
Рисунок 5. Контроль сварного стыка ПЭП П121-2,5-70°
в области головки с поверхности катания рельса
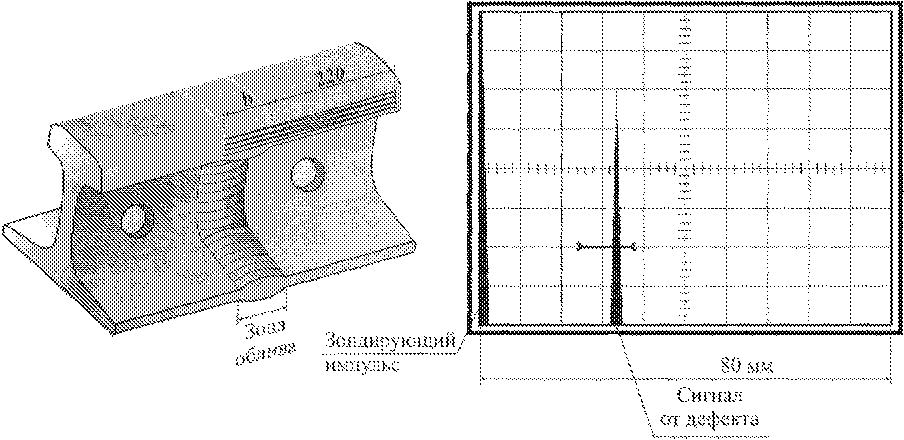
Рисунок 6. Контроль сварного стыка ПЭП П121-2,5-70°
в области головки с боковых поверхностей рельса
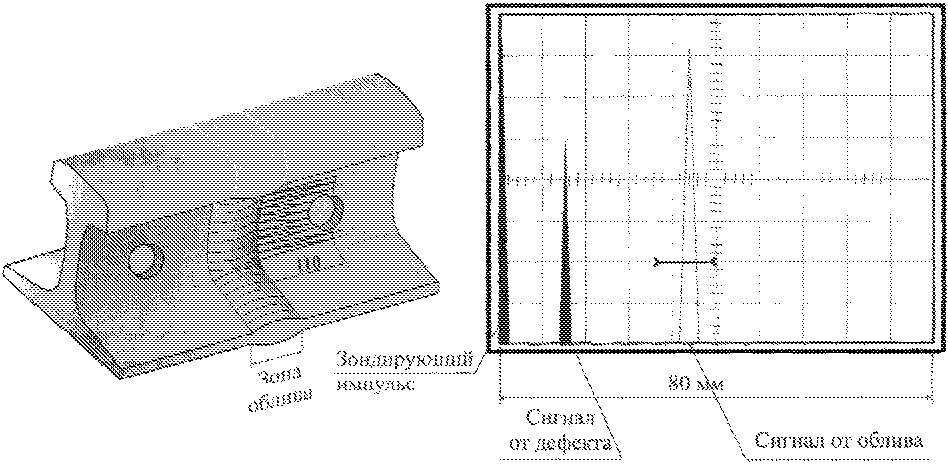
Рисунок 7. Контроль сварного стыка ПЭП П121-2,5-70°
в области шейки с боковых поверхностей рельса
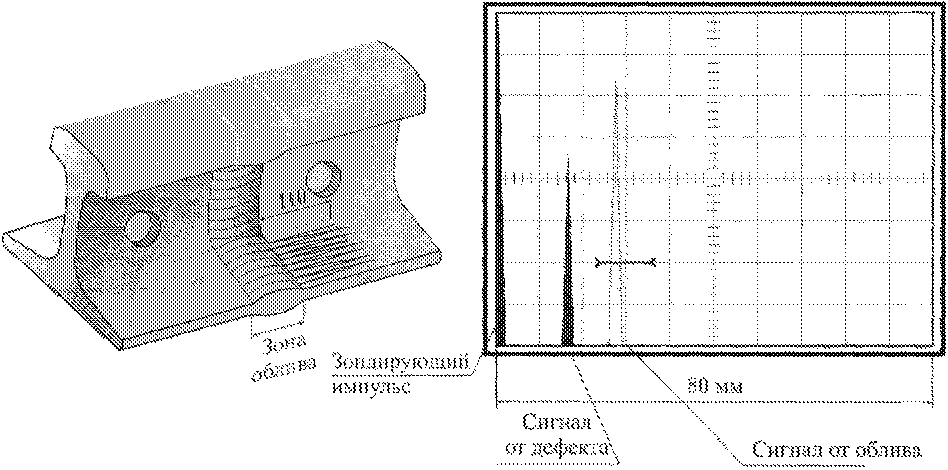
Рисунок 8. Контроль сварного стыка ПЭП П121-2,5-70°
в области перьев подошвы сверху рельса
8.3.4. Признаком обнаружения дефекта является появление на экране дефектоскопа эхо-сигнала, амплитуда Uдэ которого превышает уровень срабатывания АСД и перемещающегося по экрану при поперечном сканировании ПЭП.
*Примечание* - На экране возможно возникновение ложных эхо-сигналов, обусловленных отражениями от неровностей облива как поперечной волны, так и, в ряде случаев, поверхностной волны (для уточнения причины возникновения эхо-сигнала следует проконтролировать сечение с предполагаемым дефектом с двух сторон сварного стыка и определить координаты L расположения предполагаемого дефекта).
8.3.5. При обнаружении дефекта в любой зоне сварного стыка необходимо измерить глубину H залегания, условный размер $\Delta L$ выявленного дефекта и коэффициент Kдэ выявляемости, зарегистрировать в [Карте](#p100266) дефектного стыка (Приложение Б).
При контроле сварного стыка в области перьев подошвы и шейки с боковых поверхностей глубину H расположения дефекта не измеряют.
8.4. Проконтролировать сварной стык зеркальным методом двумя ПЭП П121-2,5-45° в области головки рельса.
8.4.1. Переключить дефектоскоп в режим, соответствующий работе по раздельной схеме с двумя ПЭП П121-2,5-45°. Подключить один ПЭП П121-2,5-45° к излучающему каналу дефектоскопа, а другой ПЭП П121-2,5-45° к приемному каналу дефектоскопа.
8.4.2. Установить на экране дефектоскопа развертку длительностью, соответствующей глубине 80 мм (рисунок 9).
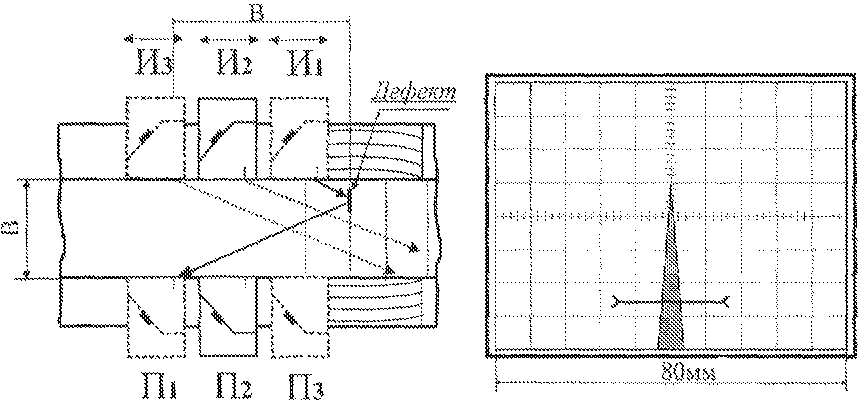
Рисунок 9. Контроль сварного стыка зеркальным методом
двумя ПЭП П121-2,5-45° в области головки с боковых
поверхностей рельса
##### 8.4.3 Проконтролировать сварной стык в области головки по схеме, показанной на [рисунке 9](#p100291), для чего:
- установить приемный ПЭП и излучающий ПЭП на противоположные грани головки рельса так, чтобы акустические оси ПЭП были направлены в сторону сварного стыка;
- проконтролировать сварной стык следующим образом: установить приемный ПЭП от сварного стыка на расстояние, равное ширине В головки рельса, и зафиксировать его неподвижно, излучающим ПЭП провести сканирование по противоположной грани головки рельса в зоне возможного приема сигнала, зеркально отраженного от дефекта. Затем передвинуть приемный ПЭП на 10 мм в сторону сварного стыка, снова провести сканирование излучающим ПЭП и т.д.
*Примечание* - Для соблюдения параметров сканирования рекомендуется использовать сканирующее устройство.
8.4.4. Признаком обнаружения дефекта является появление в средней части развертки на экране дефектоскопа зеркально отраженного от дефекта сигнала, временное положение которого на экране дефектоскопа при сканировании не меняется.
8.4.5. Провести сканирование с противоположной стороны сварного стыка согласно [пп. 8.4.3](#p100213) - [8.4.4](#p100217).
8.4.6. При обнаружении дефекта измерить максимальную амплитуду Uдз зеркально отраженного сигнала и записать коэффициент Kдз выявляемости выявленного дефекта, в [Карту](#p100266) дефектного стыка (Приложение Б).
8.5. Проконтролировать сварной стык зеркальным методом двумя ПЭП П121-2,5-45° в области шейки и ее продолжения в подошву рельса (для сварных стыков, в которых расстояние от торца рельса до первого болтового отверстия составляет 330 мм и более).
8.5.1. Установить на экране дефектоскопа развертку длительностью, соответствующей глубине 190 мм (рисунок 10).
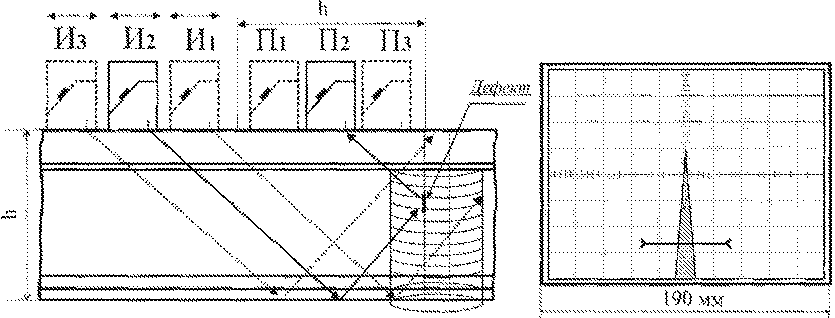
Рисунок 10. Контроль сварного стыка зеркальным методом
двумя ПЭП П121-2,5-45° в области шейки и ее продолжения
в подошву с поверхности катания рельса
8.5.2. Проконтролировать сварной стык в области шейки с поверхности катания рельса по схеме, указанной на рисунке 10, для чего:
- установить приемный ПЭП и излучающий ПЭП на головку рельса так, чтобы акустические оси ПЭП были направлены в сторону сварного стыка;
- проконтролировать сварной стык следующим образом: установить приемный ПЭП от сварного стыка на расстояние, равное высоте h контролируемого рельса, и зафиксировать его неподвижно, излучающим ПЭП провести сканирование по головке рельса в зоне возможного приема сигнала, зеркально отраженного от дефекта. Затем передвинуть приемный ПЭП на 10 мм в сторону сварного стыка, снова провести сканирование излучающим ПЭП и т.д. Сканирование вести по поверхности катания строго над шейкой рельса.
*Примечание* - Для соблюдения параметров сканирования рекомендуется использовать сканирующее устройство.
8.5.3. Признаком обнаружения дефекта является появление на развертке экрана дефектоскопа зеркально отраженного от дефекта сигнала, временное расположение которого на экране дефектоскопа при сканировании не меняется.
8.5.4. Переставить ПЭП на противоположную сторону сварного стыка и проконтролировать сварной стык в области шейки рельса в соответствии с [пп. 8.5.2](#p100222) - [8.5.3](#p100226).
8.5.5. При обнаружении дефекта измерить максимальную амплитуду Uдз зеркально отраженного сигнала и записать коэффициент Kдз выявляемости выявленного дефекта, в [Карту](#p100266) дефектного стыка (Приложение Б).
8.6. Если в процессе УЗК температура окружающего воздуха изменилась более чем на 10 °C относительно температуры, при которой осуществлялась проверка (настройка) дефектоскопа, необходимо проверить угол ввода и настройку чувствительности для всех используемых ПЭП и, при необходимости, ввести соответствующие поправки в настройки глубиномера и чувствительности.
### 9. ПРОВЕДЕНИЕ ЭКСПЛУАТАЦИОННОГО УЗК СТЫКОВ АЛЮМИНОТЕРМИТНОЙ СВАРКИ РЕЛЬСОВ
9.1. УЗК стыков алюминотермитной сварки рельсов при их эксплуатации в пути проводят со снятием накладок в следующей последовательности:
1) визуальный осмотр в соответствии с [п. 7.2](#p100176);
2) УЗК сварного стыка в области головки и шейки с поверхности катания эхо-методом РС ПЭП П112-2,5 в соответствии с [п. 8.2](#p100195);
3) УЗК сварного стыка эхо-методом при перемещении ПЭП П121-2,5-70° по всему периметру рельса (кроме подошвы снизу) в соответствии с [п. 8.3](#p100201).
9.2. Если в процессе УЗК температура окружающего воздуха изменилась более чем на 10 °C относительно температуры, при которой осуществлялась проверка (настройка) дефектоскопа, необходимо проверить угол ввода и настройку чувствительности для всех используемых ПЭП и, при необходимости, ввести соответствующие поправки в настройки глубиномера и чувствительности.
### 10. ОЦЕНКА КАЧЕСТВА СТЫКОВ АЛЮМИНОТЕРМИТНОЙ СВАРКИ РЕЛЬСОВ И ОФОРМЛЕНИЕ РЕЗУЛЬТАТОВ КОНТРОЛЯ
10.1. Результаты контроля сварного стыка заносят в Рабочий [журнал](#p100257) (Приложение А). Результаты контроля каждого дефектного стыка дополнительно отображают в [Карте](#p100266) дефектного стыка (Приложение Б).
10.2. Рельсы со стыками алюминотермитной сварки, в которых обнаружены дефекты в соответствии с [НТД/ЦП-3-93](https://bukva.ai/docs/ntdtsp-3-93-mps-rossii-ministerstvo-putey) относят к ДР или ОДР, подлежащим замене.
#### 10.3 При обнаружении ОДР:
а) руководитель бригады операторов, осуществлявших УЗК, заполняет уведомление установленной формы и вручает его сопровождающему дорожному мастеру или бригадиру пути под роспись. Контроль замены ОДР осуществляет начальник (мастер) цеха (участка) дефектоскопии и диспетчер дистанции пути;
б) при обнаружении излома рельса сопровождающий дорожный мастер или бригадир пути и руководитель бригады операторов в соответствии с [ЦП-485](https://bukva.ai/docs/instruktsiya-tsp-485-mps-rossii-ministerstvo-putey) обязаны принять меры по ограждению опасного места до прибытия ремонтной бригады.
10.4. До замены ОДР допускается пропуск поездов в соответствии с [НТД/ЦП-3-93](https://bukva.ai/docs/ntdtsp-3-93-mps-rossii-ministerstvo-putey) и ТУ-0921-127-01124323-2005.
10.5. Маркировка обнаруженных ДР и ОДР осуществляется в соответствии с [НТД/ЦП-3-93](https://bukva.ai/docs/ntdtsp-3-93-mps-rossii-ministerstvo-putey).
10.6. Рабочие журналы результатов УЗК хранятся в дистанции пути не менее 5 лет.
### 11. ТРЕБОВАНИЯ ПО ТЕХНИКЕ БЕЗОПАСНОСТИ
11.1. Все виды работ при подготовке и проведении УЗК должны проводиться при соблюдении правил техники безопасности, промышленной санитарии и пожарной безопасности.
11.2. К выполнению УЗК могут быть допущены операторы, прошедшие обучение и инструктаж по безопасности труда в соответствии с ГОСТ 12.0.004-90.
11.3. При работе в пути бригаду операторов, выполняющих УЗК стыков алюминотермитной сварки рельсов, сопровождает(ют) сигналист(ы), а также дорожный мастер или бригадир пути, который перед началом работы должен обеспечить:
- проведение необходимого инструктажа по охране труда с обязательным разъяснением маршрута и порядка следования к месту проведения работ;
- ограждение бригады операторов дефектоскопа во время работ по контролю сварных стыков рельсов в пути.
11.4. Сигналист(ы) ведет(ут) наблюдение за приближением поездов и предупреждает(ют) о них дорожного мастера или бригадира пути.
11.5. Рядом с бригадой операторов, выполняющих УЗК сварных стыков рельсов, должен находиться дорожный мастер или бригадир пути, в обязанности которого также входит наблюдение за сигналами, подаваемыми сигналистами, и предупреждение операторов о приближении поезда.
11.6. Размещение, хранение, транспортирование и использование дефектоскопических и вспомогательных материалов и отходов производства должно проводиться с соблюдением требований защиты от пожаров по ГОСТ 12.1.004-91.
11.7. Использованная ветошь должна собираться в металлический ящик с крышкой и отправляться на утилизацию.
11.8. При проведении работ по УЗК сварных стыков рельсов оператор должен соблюдать требования: "[Инструкции](https://bukva.ai/docs/instruktsiya-tsp-485-mps-rossii-ministerstvo-putey) по обеспечению безопасности движения поездов при производстве путевых работ", "[Правил](https://bukva.ai/docs/pravila-tsrb-162-mps-rossii-ministerstvo-putey) технической эксплуатации железных дорог Российской Федерации", "[Инструкции](https://bukva.ai/docs/instruktsiya-tsd-206-mps-rossii-ministerstvo-putey) по движению поездов и маневровой работе на железных дорогах Российской Федерации", "Инструкции по сигнализации на железных дорогах Российской Федерации".
Приложение А
(обязательное)
**РАБОЧИЙ ЖУРНАЛ**
**РЕГИСТРАЦИИ РЕЗУЛЬТАТОВ УЛЬТРАЗВУКОВОГО КОНТРОЛЯ СТЫКОВ**
**АЛЮМИНОТЕРМИТНОЙ СВАРКИ**
Железная дорога: _____________ Дистанция пути: _____________
Таблица