Изменение № 1 ГОСТ 32694-2014 «Подкладки костыльного скрепления железнодорожного пути. Технические условия»
(принято Протоколом Межгосударственного совета по стандартизации, метрологии и сертификации от 31.08.2023 № 164-П)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 4, 2024; поправки, опубликованной в «ИУС», № 5, 2025. Документ введен в действие на территории Российской Федерации с 01.02.2024 (Приказ Росстандарта от 25.09.2023 № 955-ст).
«ПОДКЛАДКИ КОСТЫЛЬНОГО СКРЕПЛЕНИЯ ЖЕЛЕЗНОДОРОЖНОГО ПУТИ.»
ТЕХНИЧЕСКИЕ УСЛОВИЯ»
Принято Межгосударственным советом по стандартизации, метрологии и сертификации (протокол № 164-П от 31.08.2023)
Зарегистрировано Бюро по стандартам МГС № 16943
За принятие изменения проголосовали национальные органы по стандартизации следующих государств: AM, BY, KZ, KG, RU, TJ, UZ [коды альфа-2 по МК (ИСО 3166) 004]
Дату введения в действие настоящего изменения устанавливают указанные национальные органы по стандартизации <*>
<*> Дата введения в действие на территории Российской Федерации — 2024-02-01.
Предисловие. Пункт 1 изложить в новой редакции:
«1 РАЗРАБОТАН Акционерным обществом „Научно-исследовательский институт железнодорожного транспорта“ (АО „ВНИИИЖТ“)».
Содержание. Исключить слова: «9 Указания по эксплуатации»;
«Приложение Б (справочное) Метод испытания подкладок на выносливость под действием циклических нагрузок».
Раздел 2. Исключить ссылку: «ГОСТ 14019 (ИСО 7438:1985) Материалы металлические. Метод испытания на изгиб»;
ГОСТ 2.601. Дополнить знаком сноски — «<1>»;
дополнить сноской <1>:
«--------------------------------»
<1> В Российской Федерации действует ГОСТ Р 2.601-2019 «Единая система конструкторской документации. Эксплуатационные документы»;
ГОСТ 12.3.028. Заменить знак сноски: «<1>» на «<2>»;
сноску <1> изложить в новой редакции:
«--------------------------------»
<2> В Российской Федерации действует ГОСТ Р 52588-2011 «Инструмент абразивный. Требования безопасности»;
заменить ссылку: «ГОСТ 18321-73» на «ГОСТ 18321 <3>»;
дополнить сноской <3>:
«--------------------------------»
<3> В Российской Федерации действует ГОСТ Р 50779.12-2021 «Статистические методы. Статистический контроль качества. Методы случайного отбора выборок штучной продукции»;
дополнить ссылками:
«ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды»
ГОСТ 32406 Инструмент алмазный и из кубического нитрида бора. Требования безопасности».
Раздел 3 дополнить пунктом 3.5:
«3.5 гамма-процентная наработка (ресурс) до отказа ( \gamma - \text{процентная} наработка): Наработка (в млн т брутто) пропущенного тоннажа партии подкладок при полигонных испытаниях, в течение которой не возникает отказа подкладок с вероятностью \gamma , выраженной в процентах».
Пункт 4.1 изложить в новой редакции:
4.1 Подкладки костыльного скрепления подразделяют:
Д65 — для скрепления рельсов Р65 и Р75 с деревянными шпалами и брусьями, обеспечивающие подуклонку рельсовых нитей внутрь колеи;
Д50 — для скрепления рельсов Р50 с деревянными шпалами и брусьями, обеспечивающие подуклонку рельсовых нитей внутрь колеи;
СД65 — для скрепления стрелочных переводов рельсов Р65 и Р75 с деревянными шпалами и брусьями, не предусматривающие подуклонку рельсовых нитей внутрь колеи;
СД50 — для скрепления стрелочных переводов рельсов Р50 с деревянными шпалами и брусьями, не предусматривающие подуклонку рельсовых нитей внутрь колеи;
ДН6-65 — для скрепления рельсов Р65 и Р75 с деревянными шпалами и брусьями; несимметричные, для кривых участков пути, с шестью отверстиями для костылей, обеспечивающие подуклонку рельсовых нитей внутрь колеи;
б) по точности изготовления и допустимым дефектам внешнего вида:
Пункт 4.2 исключить.
Пункт 4.3. Третий абзац изложить в новой редакции:
«Размеры, на которые не установлены предельные отклонения, обеспечиваются технологической оснасткой с точностью +/- 1,0 мм и на готовых подкладках контролю не подлежат»;
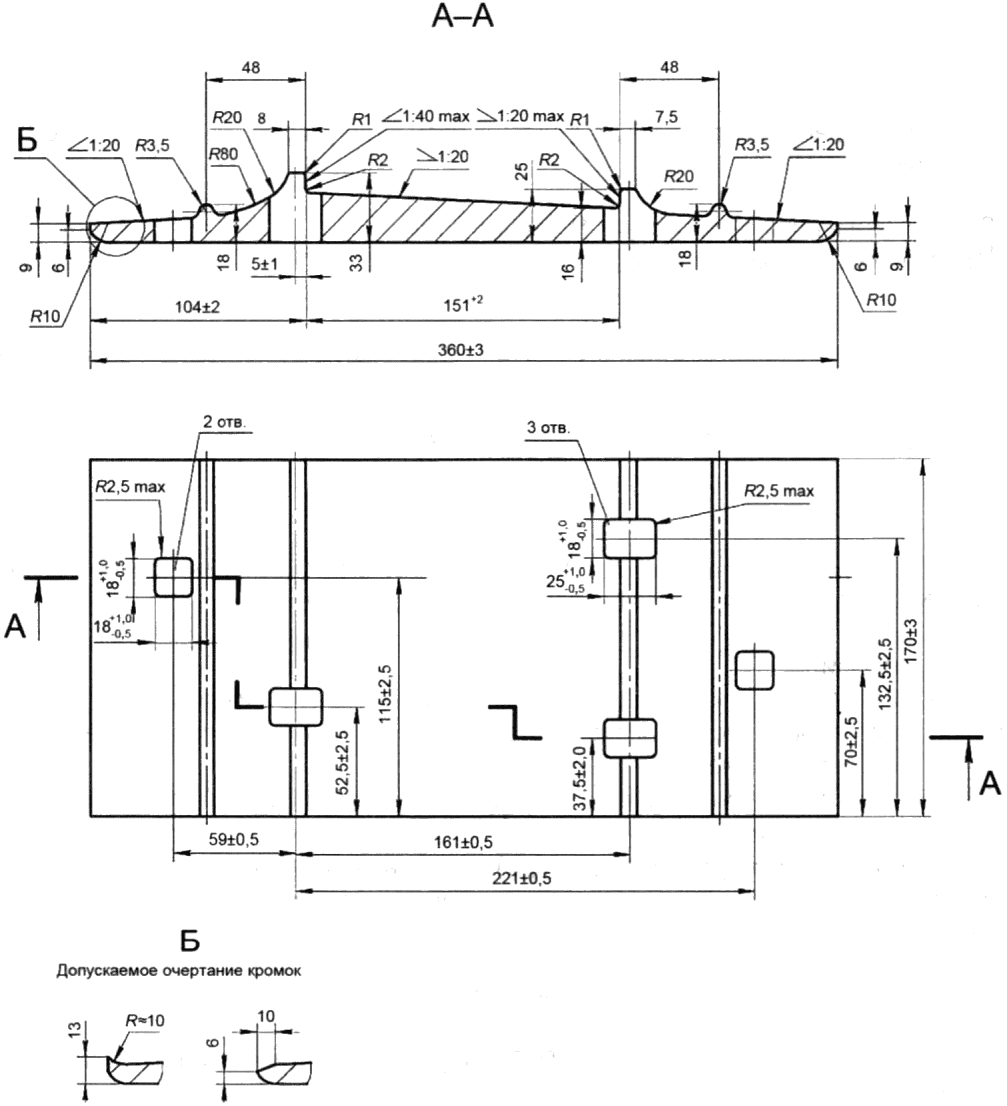
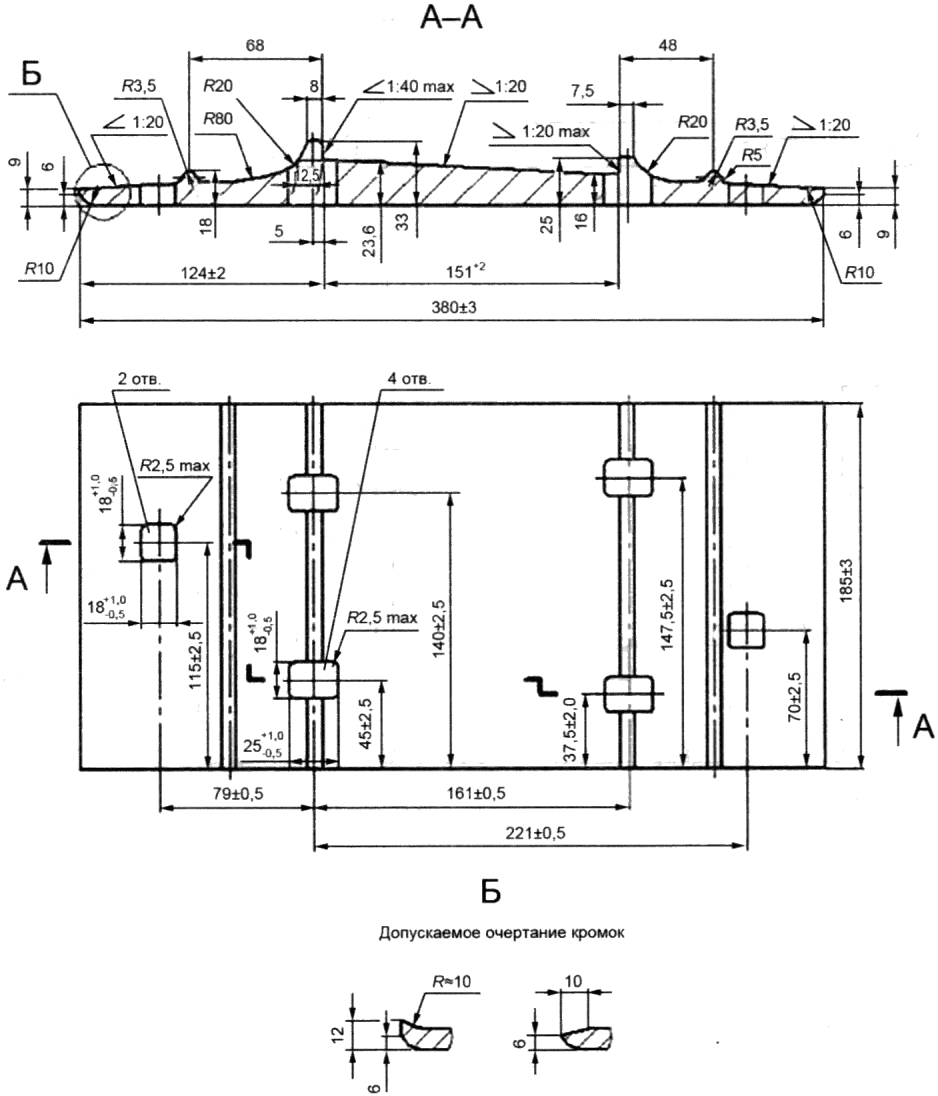
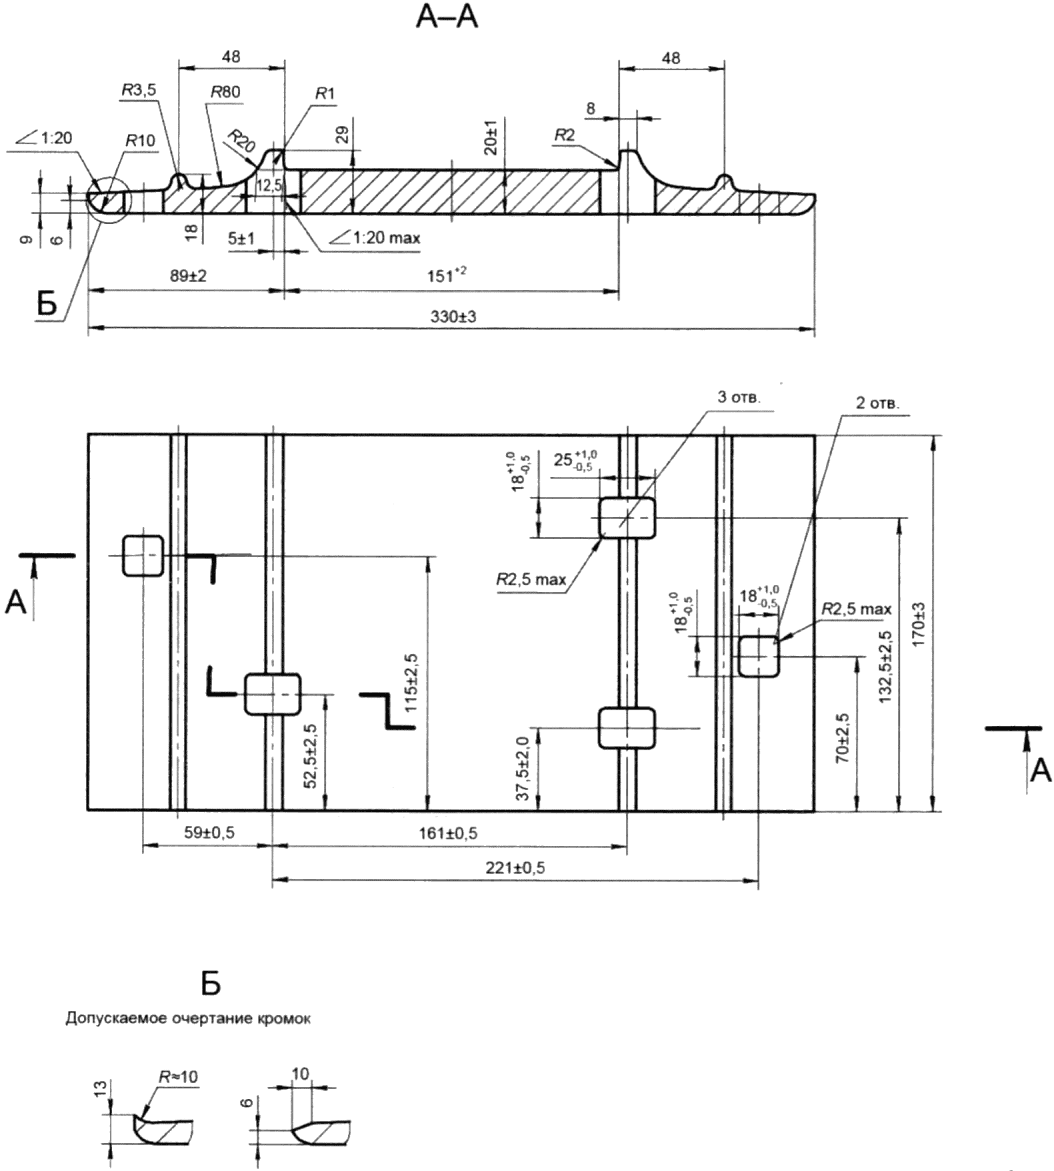
Рисунок 3 — Подкладка типа СД65
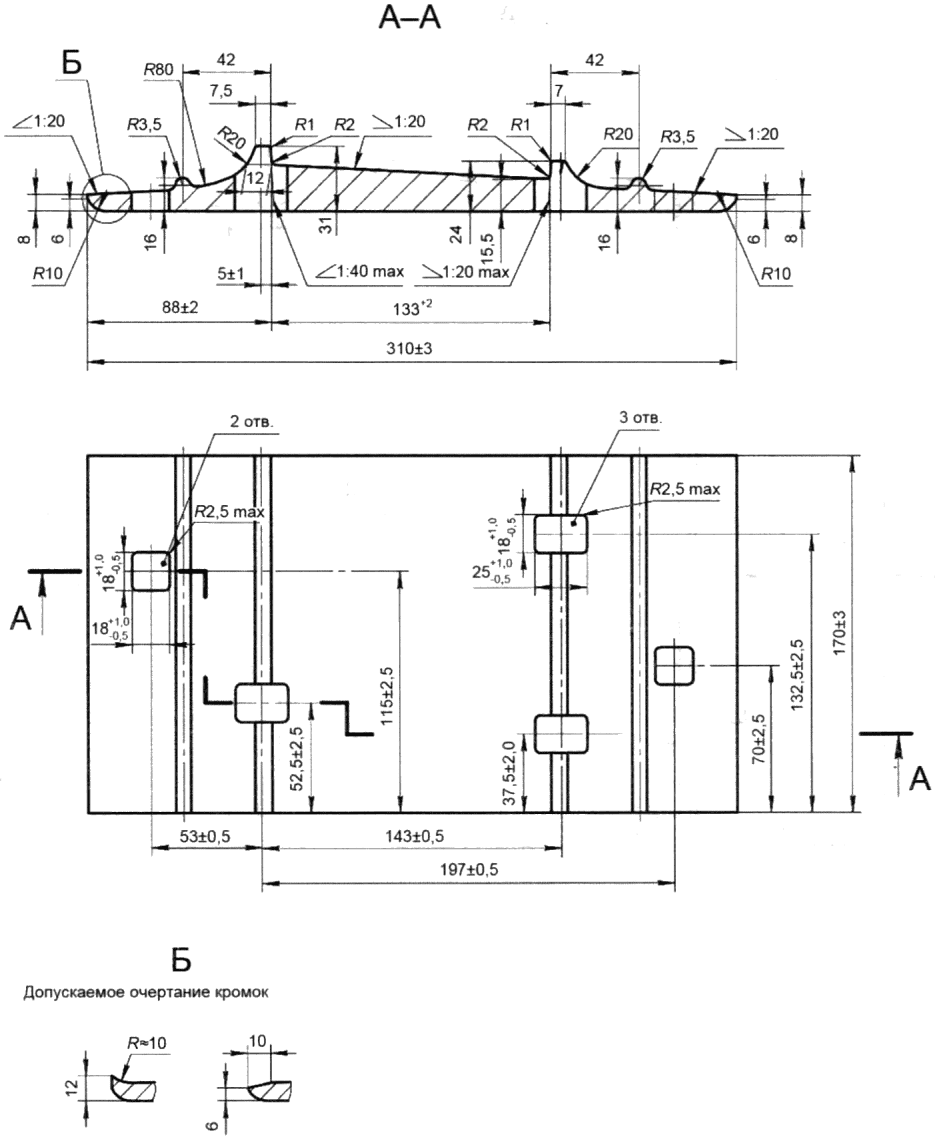
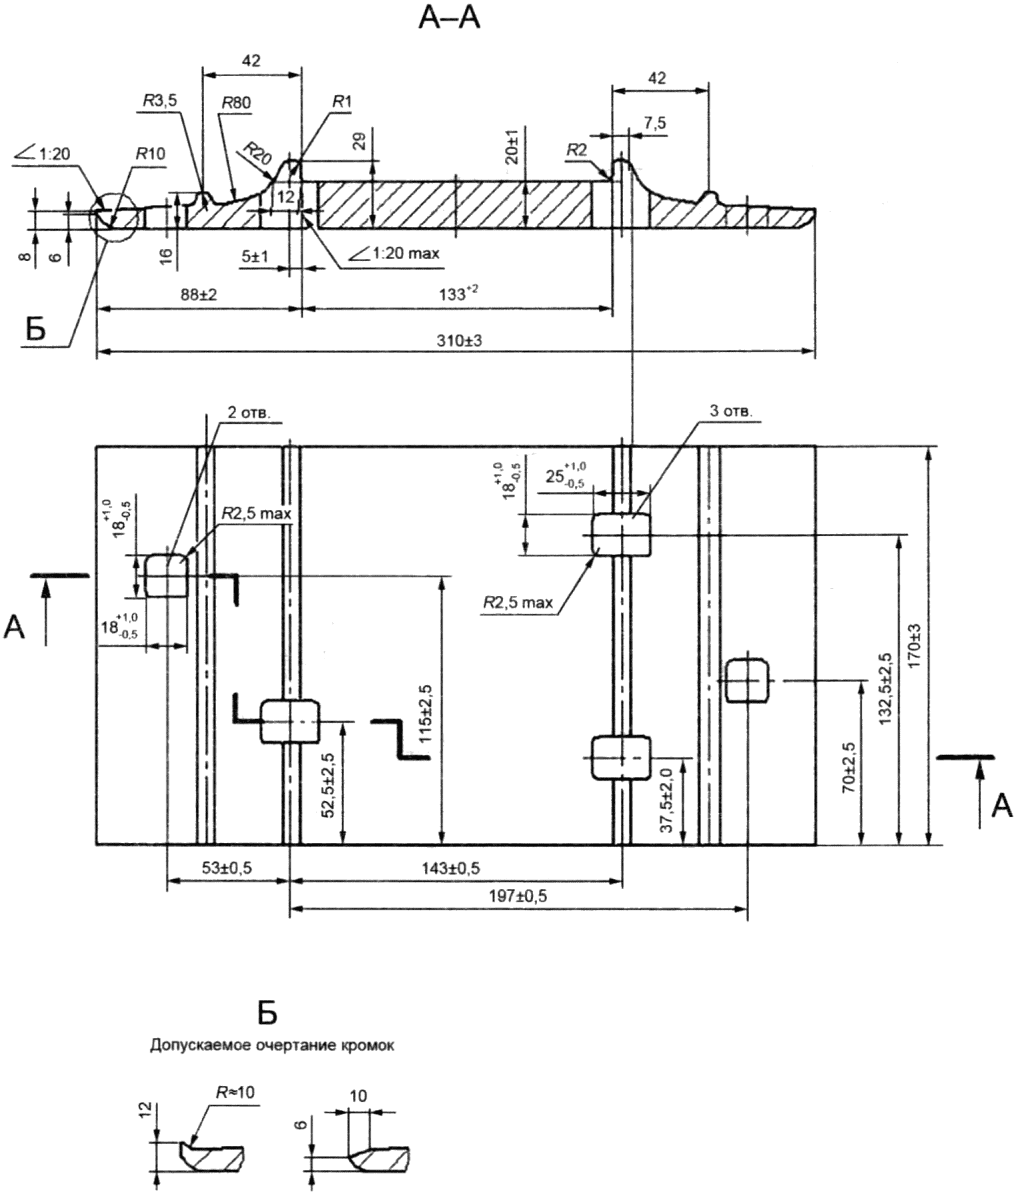
Рисунок 5 — Подкладка типа СД50».
Пункт 5.1.1. Таблицу 1 изложить в новой редакции:
Пункт 5.1.2. Таблица 2. Заменить наименование графы: «Степень точности подкладки» на «Точность изготовления подкладок».
Пункт 5.1.3 изложить в новой редакции:
«5.1.3 Допустимые размеры дефектов внешнего вида подкладок в зависимости от степени точности указаны в таблице 3»;
таблица 3. Наименование. Заменить слово: «дефекты» на «размеры дефектов»;
заменить наименование графы: «Степень точности подкладок» на «Точность изготовления подкладок».
Пункт 5.1.6. Заменить слова: «под углом 45°» на «на угол 45°».
Подраздел 5.1 дополнить пунктом 5.1.7:
«5.1.7 По согласованию изготовителя с потребителем могут быть проведены испытания на выносливость подкладок под действием циклических нагрузок частотой от 5 до 10 Гц при максимальной нагрузке в цикле (30 +/- 0,3) кН и минимальной нагрузке в цикле (6 +/- 0,06) кН».
Пункт 5.2.3 изложить в новой редакции:
«5.2.3 Химический состав стали подкладок должен соответствовать приведенному в таблице 3а.»
Химический состав стали подкладок
| Наименование химического элемента | Массовая доля химического элемента, % |
|---|---|
| Углерод | 0,18 — 0,37 |
| Марганец | 0,40 — 0,80 |
| Кремний | Не более 0,30 |
| Фосфор | Не более 0,040 |
| Сера | Не более 0,050 |
Пункт 5.3.1. Заменить ссылку: «ГОСТ 12.3.028 <1>» на «ГОСТ 12.3.028, ГОСТ 32406»;
сноску <1> исключить.
Пункт 5.3.2 изложить в редакции:
«5.3.2 Гамма-процентная наработка подкладок до отказа должна составлять 100 млн т брутто с вероятностью \gamma , равной 97,5%».
Пункт 5.3.3 исключить.
Пункт 5.4.3 изложить в новой редакции:
«5.4.3 На две подкладки от каждой партии прикрепляют металлические ярлыки с маркировкой на государственном языке изготовителя и на русском языке, содержащей следующие данные:
»
- марка стали или ее условное обозначение;
- единый знак обращения продукции на рынке;
- год и месяц изготовления подкладок;
- масса партии в тоннах;
- номер партии;
- точность изготовления подкладок;
- клеймо службы технического контроля и представителя владельца инфраструктуры.
Ярлыки должны быть надежно прикреплены к подкладкам.
Допускается изготовление ярлыков из пластика при условии обеспечения сохранности идентификационных признаков, наносимых на ярлык, до момента получения продукции потребителем».
Пункт 6.3 изложить в новой редакции:
6.3 «Гамма-процентную наработку подкладок до отказа (см. 5.3.1) определяют по результатам полигонных испытаний при постановке на производство.»
Выносливость подкладок под действием циклических нагрузок определяют по согласованию изготовителя с потребителем».
Пункт 6.5. Первый абзац после слова «подкладки» дополнить словами: «нормальной точности изготовления».
Пункт 6.7 изложить в новой редакции:
«6.7 При приемо-сдаточных испытаниях от партии отбирают не менее 1% подкладок методом отбора „вслепую“ по ГОСТ 18321 для проверки внешнего вида, качества поверхности прилегания подкладок к подошве рельса и шпале (см. 5.1.2), не менее 3% — для контроля вогнутости и выпуклости поверхности прилегания подкладок к подошве рельса и шпале, а также одну подкладку для испытания на изгиб (см. 5.1.6)».
Пункт 6.9. Второе перечисление. Заменить слова: «подкладок и степень точности» на «и точность изготовления подкладок».
Пункт 6.10 изложить в новой редакции:
«6.10 Испытания подкладок в целях подтверждения соответствия проводят по 7.1, 7.2, 7.4, 7.5 на 20 подкладках, по 7.3 — на одной, отобранных методом отбора „вслепую“ по ГОСТ 18321 из партии, прошедшей приемо-сдаточные испытания».
Пункт 6.11. Заменить ссылку: «5.3.2» на «7.7»;
заменить слова: «(методом наибольшей объективности) по ГОСТ 18321-73 (пункт 3.4)» на «по ГОСТ 18321».
Пункт 6.12 изложить в новой редакции:
«6.12 Химический состав стали по 7.6 контролируют по результатам анализа ковшовой пробы, приведенной в паспорте плавки».
Раздел 6 дополнить пунктом 6.14:
«6.14 Подкладки повышенной точности изготовления первого сорта предназначены для использования на железнодорожных путях общего пользования.»
Подкладки нормальной точности изготовления первого и второго сортов могут быть использованы только на железнодорожных путях необщего пользования».
Пункт 7.1. Заменить слова: «штангенциркуля типа II по ГОСТ 166 и линейками типа ШД длиной 630 и 1000 мм по ГОСТ 8026» на «универсальных средств измерений по ГОСТ 166 и ГОСТ 8026, обеспечивающих требуемую точность измерений».
Пункт 7.3 изложить в новой редакции:
«7.3 Испытание подкладки на изгиб на угол 45°»
7.3.1 Испытание подкладки на изгиб на угол 45° проводят с использованием испытательной машины, имеющей изгибающее устройство с V-образной выемкой и оправкой. Схема установки подкладки на опоры испытательной машины для проведения испытаний приведена на рисунке 6. Расстояние между центрами опор установки должно быть (200 +/- 2) мм, расстояние от центра опоры до места приложения нагрузки оправкой в виде ролика радиусом (10 +/- 1) мм — (100 +/- 1) мм. Допускается перед испытанием абразивная обработка кромок подкладки.
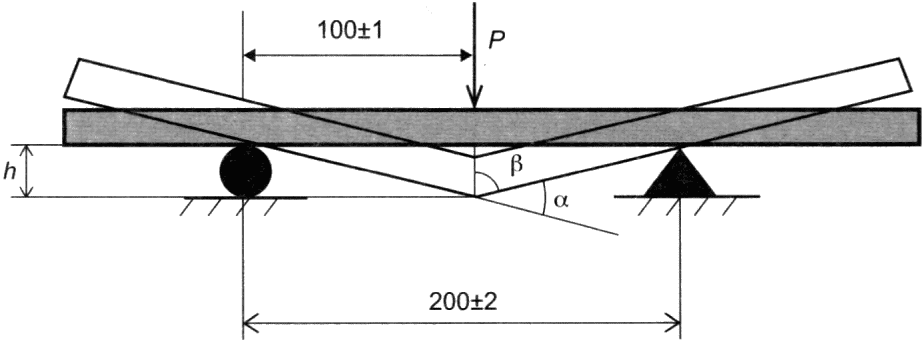
P — нагрузка; h — перемещение оправки; \beta — угол, равный 1/2 угла между наклонными плоскостями; \alpha — угол изгиба
Рисунок 6 — Схема установки подкладки на опоры испытательной
машины для проведения испытания на изгиб на угол 45°
7.3.2 Испытание проводят при нормальных значениях климатических факторов внешней среды по ГОСТ 15150:
- температура — плюс (25 +/- 10) °C;
- относительная влажность воздуха — от 45% до 80%;
- атмосферное давление — от 84,0 до 106,7 кПа (от 630 до 800 мм рт. ст.).
7.3.3 При испытании на изгиб подкладку устанавливают нижней поверхностью в соответствии с рисунком 6. Подкладку изгибают при помощи оправки на угол \alpha , который должен быть равен 45°. Скорость перемещения оправки или опор не должна превышать 15 мм/мин. Угол между наклонными плоскостями устройства должен составлять 135°. Угол изгиба определяют без снятия усилия по перемещению оправки h или измеряют другими поверенными средствами измерений с погрешностью не ниже установленной. Перемещение h, соответствующее углу изгиба 45°, рассчитывают по формуле h = 100/tg\beta , где \beta = (180^{\circ} - \alpha)/2 , и оно составляет (41,5 +/- 0,1) мм».
Пункт 7.5. Заменить слова: «визуальным осмотром» на «визуально».
Пункт 7.7 изложить в новой редакции:
«7.7 Для определения гамма-процентной наработки подкладок до отказа на опытном участке протяженностью 25 м укладывают 100 шт. подкладок, которые испытывают в условиях, близких к условиям эксплуатации».
Раздел 7 дополнить пунктом 7.8:
«7.8 Испытания подкладок на выносливость под действием циклических нагрузок частотой от 5 до 10 Гц при максимальной и минимальной нагрузках в циклах (30 +/- 0,3) кН и (6 +/- 0,06) кН (см. 5.1.7) проводят по методу, приведенному в приложении Б».
Раздел 9 исключить.
Приложение А. Таблица А.1. Графа «Масса, кг». Подкладка типа ДН6-65. Заменить значение: «7,78» на «8,44».
Стандарт дополнить приложением Б:
(справочное)
Б.1 Испытания подкладок на выносливость под действием циклических нагрузок проводят в климатических условиях, аналогичных установленным в 7.3.2, при циклическом нагружении на испытательной машине в соответствии с 7.3.1 на трех подкладках, прошедших приемо-сдаточные испытания. Схема нагружения — плоский симметричный трехточечный изгиб. Перед испытанием допускается проведение абразивной обработки кромок подкладок.
Б.2 Испытуемые подкладки устанавливают нижней поверхностью на две опоры испытательной машины и к верхней поверхности подкладки в точке, соответствующей середине подкладки, прикладывают циклическую нагрузку с частотой от 5 до 10 Гц. Максимальная и минимальная нагрузки в цикле должны соответствовать (30 +/- 0,3) кН и (6 +/- 0,06) кН соответственно, количество циклов нагружения должно составлять не менее 5,0 млн.
Б.3 После испытаний на поверхности подкладок не должно быть изломов, трещин и надрывов, видимых невооруженным глазом».