Извещение 32 ЦВ 49-2024 об изменении РД 32 ЦВ 050-2020 «Методика выполнения измерений параметров узлов и деталей при ремонте тележек грузовых вагонов тип 2 по ГОСТ 9246-2013 с боковыми скользунами зазорного типа»
(утв. Протоколом СЖТ СНГ от 05.11.2024 — 06.11.2024 № 81)
Примечание
Документ введен в действие с 01.01.2025.
Утверждено Протоколом Совета по железнодорожному транспорту государств — участников Содружества от 5 — 6 ноября 2024 г. № 81
ИЗВЕЩЕНИЕ 32 ЦВ 49-2024 ОБ ИЗМЕНЕНИИ РД 32 ЦВ 050-2020 «МЕТОДИКА ВЫПОЛНЕНИЯ ИЗМЕРЕНИЙ ПАРАМЕТРОВ УЗЛОВ И ДЕТАЛЕЙ ПРИ РЕМОНТЕ ТЕЛЕЖЕК ГРУЗОВЫХ ВАГОНОВ ТИП 2 ПО ГОСТ 9246-2013 С БОКОВЫМИ СКОЛЬЗУНАМИ ЗАЗОРНОГО ТИПА»
| ПКБ ЦВ ОАО «РЖД» | Отдел ОМО | Извещение | Обозначение | ||||||
| 32 ЦВ 49-2024 | РД 32 ЦВ 050-2020 | ||||||||
| Дата выпуска | Срок изменения | ЛИСТ | ЛИСТОВ | ||||||
| 2 | 2 | ||||||||
| Причина | Прочее | КОД 0 | |||||||
| Указание о заделе | |||||||||
| Указание о внедрении | с 01.01.2025 | ||||||||
| Применяемость | |||||||||
| Разослать | Учтенным абонентам | ||||||||
| Приложение | 7 | ||||||||
| Изм. | Содержание изменения | ||||||||
| Листы 9 и 9а заменить Примечание: В п. 5.3.2 Таблицы 1 добавлены средства измерений и контролируемые параметры фрикционного клина. Вводится вновь п. 5.3.3 Контроль фрикционного клина нового изготовления. Листы 25, 26, 27, 28, 29 заменить Примечание: П. 5.3.2 изменен метод контроля вертикальной и наклонной плоскостей фрикционного клина в части контроля вертикальной плоскости клина, исключен метод контроля износа клина при ремонте стандартизованными средствами измерений. Введен п. 5.3.3 Контроль фрикционного клина нового изготовления Копии исправить | |||||||||
| СОСТАВИЛ | Н. КОНТР. | УТВЕРДИЛ | ПР. ЗАКАЗЧИКА | ||||||
| Должность | Инженер | Инженер 1-й кат | И.о. гл. инженера | ||||||
| Фамилия | И.Ю. Иевлева | Т.А. Барбир | С.В. Корнилович | ||||||
| Подпись | |||||||||
| Дата | |||||||||
| ИЗМЕНЕНИЯ ВНЕС | |||||||||
5.3 Контроль параметров фрикционного клина
5.3.1 Контроль наличия трещин
Контроль наличия трещин производится визуально с помощью лупы по ГОСТ 25706 с кратностью увеличения не менее четырех. В соответствии с требованиями п. 10.3 Руководства, трещины в ребрах жесткости клина не допускаются.
5.3.2 Контроль износа вертикальной и наклонной плоскостей фрикционного клина
В соответствии с требованиями п. 10.3 Руководства при деповском ремонте допускаются суммарные износы вертикальной и наклонной плоскостей фрикционного клина не более 3 мм, но не более 2 мм одной из сторон, при капитальном ремонте клинья заменяют новыми.
Контроль суммарного износа фрикционного клина производят с использованием шаблона Т914.09.000 ТУ 32 ЦВ 2430-96.
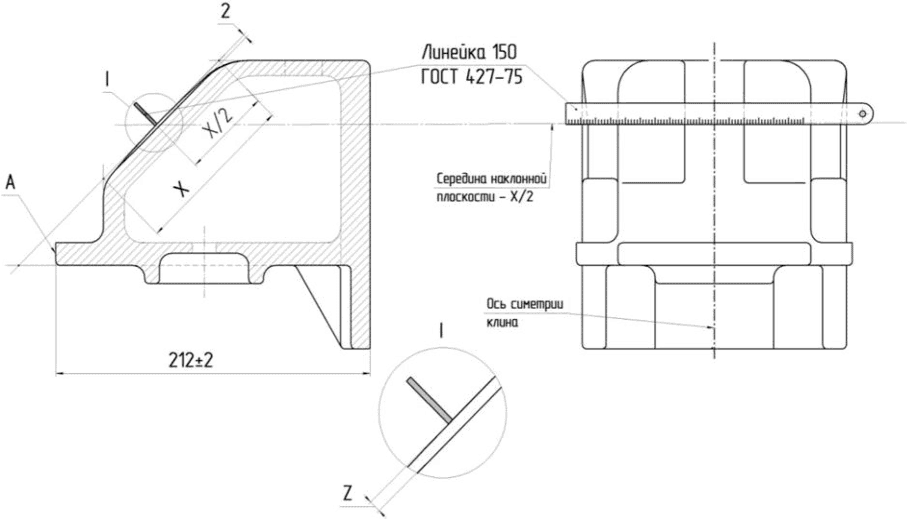
Перед началом контроля необходимо измерить линейкой 150 ГОСТ 427 или штангенциркулем ШЦ-I-150-0,1 ГОСТ 166 размер «X» наклонной поверхности клина, как показано на рисунке 24, и отметить середину «X/2» (любым способом). Измерения проводят в среднем сечении по оси симметрии клина, как показано на рисунке 24.
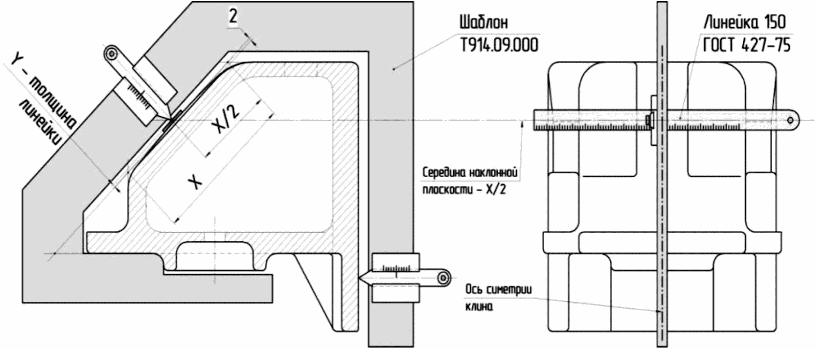
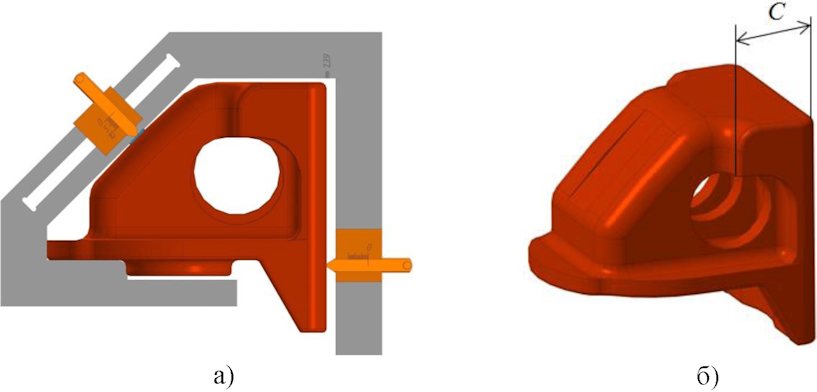
Шаблон устанавливают на фрикционный клин, как показано на рисунке 25а, и плотно прижимают к основанию фрикционного клина. При этом нижний выступ клина должен быть плотно прижат к внутренней передней вертикальной кромке и горизонтальной опорной кромке шаблона.
При определении износа в нижней части вертикальной плоскости клина движок, расположенный на вертикальной поверхности шаблона, перемещают до соприкосновения с вертикальной плоскостью клина, как
показано на рисунке 25а, и снимают показания движка. Для определения износа в нижней части вертикальной плоскости из результата, полученного по шкале горизонтального движка шаблона, вычесть 2 мм, что будет соответствовать измерению износа от номинального размера полноты клина. Полученный результат измерений сравнивают с допустимым.
В верхней части вертикальной плоскости клина штангенциркулем ШЦ-I-150-0,1 ГОСТ 166 измеряют длину упорного бурта «C» в месте максимального износа (рисунок 25б). Аналогично проводят измерение длины второго упорного бурта. Минимально допустимая величина длины упорного бурта: для фрикционных клиньев по чертежам М1698.00.003 (-01), 1699.04.007-01 (по черт. 1699.04.007 не измеряется), ВАГР-0113.50.00.002-01 должна составлять 66 мм, по чертежам 100.30.001-1, 2128-05.50.00.005 — 67 мм.
Для определения износа наклонной плоскости клина под движок, расположенный на наклонной поверхности шаблона, необходимо подложить линейку 150 ГОСТ 427 в месте, ранее определенном как середина «X/2» и переместить движок до соприкосновения с линейкой.
При определении износа наклонной плоскости необходимо к измеренному по делениям шкалы на движке значению прибавить толщину линейки «Y», предварительно измерив ее толщину штангенциркулем ШЦ-I-150-0,1 ГОСТ 166.
Для определения суммарного износа клина фрикционного необходимо сложить полученные величины измерений вертикальной и наклонной плоскостей.
Полученные результаты измерений сравнивают с допустимыми.
5.3.3 Контроль фрикционного клина нового изготовления
При контроле фрикционного клина нового изготовления, поступающего в вагоноремонтное предприятие, применяют стандартизированные средства измерений и контролируют следующие параметры: длина основания клина «B», глубина выемки на наклонной плоскости клина «Z», длина упорного бурта «C» (при наличии в конструкции клина), ширина наклонной плоскости клина «D». Количество обмеряемых клиньев из поступившей партии определяется требованиями нормативных документов.
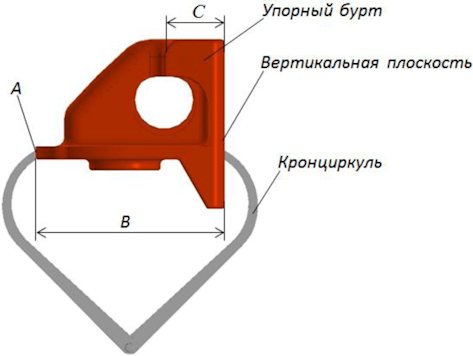
Для определения длины основания клина «B» используют кронциркуль с переносом размера на линейку 300 ГОСТ 427. Одним концом кронциркуль прикладывают к вертикальной поверхности, а другим — к выступу «A» в среднем сечении клина (рисунок 26а). При изготовлении клина этот размер должен быть (212 +/- 2) мм.
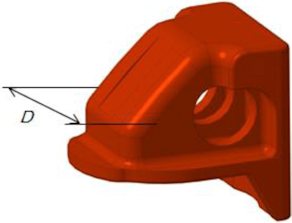
С помощью штангенциркуля ШЦ-I-150-0,1 ГОСТ 166 измеряют расстояние от вертикальной плоскости до упорного бурта «C» (рисунок 26а), которая должна соответствовать размеру приведенному в таблице 3, и ширину наклонной поверхности клина «D» (рисунок 26б), которая должна соответствовать размеру (130 +/- 2) мм.
Перед началом контроля глубины выемки на наклонной плоскости клина «Z» необходимо измерить линейкой 150 ГОСТ 427 или штангенциркулем ШЦ-I-150-0,1 ГОСТ 166 размер «X» наклонной поверхности клина, как показано на рисунке 26c, и отметить середину «X/2» (любым способом).
При измерении глубины выемки наклонной поверхности клина «Z» используют линейку 150 ГОСТ 427 и щупы из наборов № 1 или № 2 ТУ 3936-011-59489947-2007. Линейку прикладывают к наклонной поверхности клина, как показано на рисунке 26c, и щупами оценивают глубину выемки. При изготовлении клина глубина выемки должна соответствовать (2 +/- 1) мм.
5.4 Контроль пружинного комплекта
5.4.1 Контроль качества поверхности пружин
Контроль качества поверхности пружин проводится визуальным осмотром с использованием лупы по ГОСТ 25706 с кратностью увеличения не менее четырех.
В соответствии с требованиями п. 11.1 Руководства, изломы, отколы и трещины витков, протертости, коррозионные повреждения более 10% площади сечения витков, смещение опорных витков пружины не допускаются.
5.4.2 Контроль высоты пружин в свободном состоянии
Согласно таблице 2.1 Руководства, высота пружин в свободном состоянии должна быть 249+6-3 мм, для тележек моделей 18-100, 18-101 — 249+7-2 мм (изг. с 1989 г. по 2012 г.) и 249+6-2 мм (изг. с 2012 г. по 2015 г.)
Пружины должны соответствовать ГОСТ 1452-2011 «Пружины цилиндрические винтовые тележек и ударно-тяговых приборов подвижного состава железных дорог. Технические условия», где в п. 4.6.3 определено, что «опорные поверхности пружин должны быть механически обработаны на дуге от 0,7 до 0,8 окружности от конца опорного витка».
Измерение высоты пружин проводится на плите ГОСТ 10905 с помощью штангенглубиномера ШГ-300-0,1 ГОСТ 162.
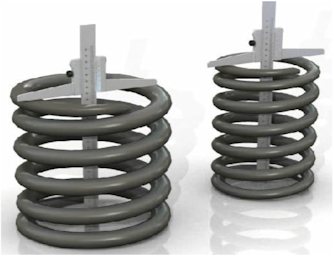
При измерениях штангенглубиномер основанием устанавливают на опорную (торцевую) поверхность пружины, а штангу выдвигают до упора в поверхность плиты. При измерениях высоты наружных пружин штангенглубиномер располагается внутри пружины, как показано на рисунке 26. Основание рамки штангенглубиномера должно опираться двумя концами на опорную (торцевую) поверхность пружины; затем выдвинуть штангу до упора в плиту, вращая гайку штангенглубиномера, нужно обеспечить более точную его установку и закрепить стопорные винты.
Высвободив штангенглубиномер, снимают показания по основной шкале штанги и нониусу. Целое число миллиметров отсчитывают по основной шкале штанги слева направо нулевым штрихом нониуса. Дробную величину (количество десятых долей миллиметра) определяют умножением цены деления штангенглубиномера 0,1 мм на порядковый номер штриха нониуса, совпадающего со штрихом основной шкалы штанги.
При измерениях высоты внутренних пружин штангенглубиномер располагают в центре пружины, как показано на рисунке 26, при этом основание рамки штангенглубиномера должно опираться двумя концами на опорную (торцевую) поверхность пружины.
Далее провести операции, аналогичные операциям измерений высоты наружных пружин.
В соответствии с требованиями п. 11.3 Руководства, подбор пружин по высоте в комплект рессорного подвешивания должен вестись с разницей, не превышающей 4 мм.