Единые нормы времени на электрогазосварочные, кузнечные, станочные и слесарные работы для электромеханических мастерских предприятий и организаций угольной промышленности. Раздел I. Электросварочные работы и газовая резка металлов
Актуально на 01.11.2026.
Как цитировать: "Единые нормы времени на электрогазосварочные, кузнечные, станочные и слесарные работы для электромеханических мастерских предприятий и организаций угольной промышленности. Раздел I. Электросварочные работы и газовая резка металлов". 22. https://bukva.ai/docs/protokol-22-minugleprom-sssr-ministerstvo
(утв. Минуглепромом СССР 29.11.1973)
Утверждаю Заместитель министра угольной промышленности СССР Ф.КУЗЮКОВ 29 ноября 1973 года
Согласовано с ЦК профсоюза рабочих угольной промышленности (Постановление Президиума ЦК профсоюза от 25 октября 1973 года, протокол № 22)
ЕДИНЫЕ НОРМЫ ВРЕМЕНИ
НА ЭЛЕКТРОГАЗОСВАРОЧНЫЕ, КУЗНЕЧНЫЕ, СТАНОЧНЫЕ И СЛЕСАРНЫЕ РАБОТЫ ДЛЯ ЭЛЕКТРОМЕХАНИЧЕСКИХ МАСТЕРСКИХ ПРЕДПРИЯТИЙ И ОРГАНИЗАЦИЙ УГОЛЬНОЙ ПРОМЫШЛЕННОСТИ
ЭЛЕКТРОСВАРОЧНЫЕ РАБОТЫ И ГАЗОВАЯ РЕЗКА МЕТАЛЛОВ
Единые нормы времени на электросварочные работы и газовую резку металлов для электромеханических мастерских предприятий и организаций угольной промышленности разработаны Центральной нормативно-исследовательской станцией по труду МУП СССР по Кузнецкому угольному бассейну в соответствии с отраслевыми планами нормативно-исследовательских работ на 1971 — 1972 годы.
При разработке норм использованы:
фотохронометражные наблюдения, проведенные на предприятиях;
межотраслевые нормативы по сварке и газовой резке;
общемашиностроительные нормативы для мелкосерийного и единичного производства.
Нормы времени раздела прошли производственную проверку в электромеханических мастерских предприятий 27 комбинатов (трестов) МУП СССР.
При подготовке окончательной редакции норм настоящего раздела учтены замечания и предложения электромеханических мастерских, отделов труда и НИС комбинатов, ЦНИС МУП СССР, а также предложения экспертно-методического совета МУП СССР по рассмотрению и оценке нормативных материалов по труду.
ОБЩАЯ ЧАСТЬ
1. Единые нормы времени на электросварочные работы и газовую резку металлов обязательны для применения в электромеханических мастерских предприятий и организаций угольной промышленности.
2. В тех случаях, когда фактически применяемые нормы времени ниже норм настоящего сборника, сохраняются действующие нормы.
3. Нормы времени разработаны с учетом: типов и площадей поперечных сечений швов, предусмотренных ГОСТом 5264-69; толщины листового проката и поперечных сечений профиля; положения шва в пространстве; современного уровня техники, технологии, организации производства и труда передовых электромеханических мастерских, а также требований правил Госгортехнадзора, предъявляемых к сварке и резке металлоконструкций.
4. Нормами времени предусмотрена электродуговая сварка и газовая резка низкоуглеродистых, углеродистых и низколегированных сталей.
Нормы времени не распространяются на сварку и резку малоуглеродистых и низкоуглеродистых сталей с особыми свойствами, требующими подогрева при сварке.
5. Нормы времени представлены в двух главах:
Глава I. Ручная электродуговая сварка.
Глава II. Ручная газовая резка черных металлов.
6. К главам приведены поправочные коэффициенты, учитывающие возможные отклонения от условий, учтенных нормами времени.
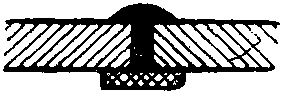
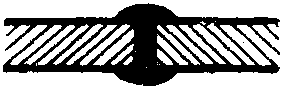
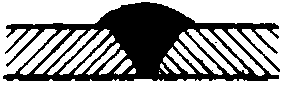
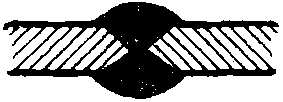
7. В приложениях приведены иллюстрации типов и положения швов в пространстве или линий реза, а также данные о площадях поперечных сечений швов, предусмотренных ГОСТом, режимах ручной электродуговой сварки и рекомендуемых номерах мундштуков резаков в зависимости от толщины разрезаемого металла.
8. Нормами времени параграфов, выраженными в часах на приведенный измеритель неполным штучным временем, учтены:
подготовительно-заключительное время;
время обслуживания рабочего места;
время перерывов на отдых и личные надобности.
Подготовительно-заключительное время включает затраты времени на получение производственного задания и материала, инструктаж и ознакомление с работой, получение и сдачу инструмента и приспособлений, подготовку приспособлений и настройку на заданный режим и сдачу работы.
Подготовительно-заключительное время в размере 2%; оперативного времени включено в неполное штучное время.
Основное время — время воздействия струи режущего кислорода на металл или время горения дуги и наплавления металла электрода.
Вспомогательное время включает затраты времени на зачистку шва или кромок реза от шлака, осмотр и проверку качества шва или обрезанных кромок, смену электрода или мундштука, переходы рабочего и подтягивание шлангов или проводов.
Время обслуживания рабочего места включает затраты времени на раскладку и уборку инструмента, установку и смену баллонов, включение или подключение, регулирование и выключение источника питания, получение инструктажа в процессе работы, устранение мелких неполадок и обеспечение исправного состояния оборудования, чистку и охлаждение резака или электрододержателя, уборку рабочего места.
Время обслуживания рабочего места и время на отдых и личные надобности в размере 9% оперативного времени включено в неполное штучное время.
9. Нормами времени учтено и отдельно не оплачивается время, необходимое для отдыха рабочих и личные надобности в течение рабочей смены, на подготовку рабочего места и поддержание его в порядке, на получение заданий, материалов и инструмента заточку инструмента и сдачу их по окончании работы, на содержание в порядке инструмента, приспособлений, оборудования и уход за ними.
10. Нормами также учтено и дополнительно не оплачивается время, необходимое для выполнения мелких вспомогательных, подготовительных и подъемно-транспортных операций, составляющих неотъемлемую часть технологического процесса нормируемой работы. К ним относятся: зачистка свариваемых кромок изделий, шва от шлака после выполнения каждого прохода и околошовной зоны от брызг металла, осмотр, промер шва и клеймение готового изделия.
11. Нормами времени предусмотрена сварка металлических конструкций, временно скрепленных (при сборке) болтами или электроприхваткой.
12. Разряды работ в сборнике норм указаны в соответствии со сборником извлечений из ЕТКС «Тарифно-квалификационные характеристики работ и профессий рабочих рудоремонтных заводов и электромеханических мастерских предприятий и организаций угольной промышленности», М., 1973.
13. Если в дальнейшем будут вноситься поправки в тарифно-квалификационные характеристики работ, наименования профессий и разряды работ, указанные в данном сборнике норм, должны соответственно изменяться.
14. Выполнение работ рабочими не тех разрядов (квалификаций), которые указаны в тарифно-квалификационных характеристиках, не может служить основанием для изменения норм.
15. Приведенные в параграфах норм числовые значения факторов (длина, сечение, диаметр, вес и т.п.) при определении нормы времени не следует считать включительно.
Определение табличной нормы времени производится по одному из смежных значений факторов, которое ближе к фактическим параметрам (размерам).
Например, требуется определить норму времени на ручную ацетилено-кислородную резку круга диаметром 130 мм. Приведенный размер круга находится в интервале двух смежных значений факторов 120 и 150 (см. § 11). Искомая норма времени для заданного диаметра составит 0,025 часа, поскольку размер 130 ближе к 120, чем к 150.
В случаях, когда фактические параметры равны средним значениям смежных величин факторов, нормы времени определяются как средние между предусмотренными для этих величин факторов.
Например, норма времени на ручную ацетилено-кислородную резку круга диаметром 135 мм составит:
\frac{0,025 + 0,033}{2} = 0,029\text{часа}.
16. При внедрении в электромеханических мастерских предприятий и организаций угольной промышленности более совершенной, чем это предусмотрено в единых нормах, организации производства, труда, технологии ведения сварочных и газорезных работ, оборудования, оснастки и т.п., повышающих производительность труда рабочих, следует разрабатывать и вводить в установленном порядке более прогрессивные нормы, соответствующие уровню производства.
17. С введением единых норм времени на электросварочные работы и газовую резку металлов прекращают действие все ранее изданные сборники норм на эти виды работ за исключением случаев, предусмотренных пунктом 2 «Общей части».
ОРГАНИЗАЦИОННО-ТЕХНИЧЕСКИЕ УСЛОВИЯ ВЫПОЛНЕНИЯ РАБОТ
Едиными нормами времени предусмотрены следующие организационно-технические условия труда на рабочих местах при выполнении ручной электродуговой сварки и газовой резки металла:
При электросварочных работах
1. Выполнение сварочных работ на специально организованном рабочем месте (закрытые кабины), оборудованном в соответствии с правилами техники безопасности и промсанитарии, предусматривающими нормальную температуру и влажность воздуха, освещенность, средства индивидуальной защиты и т.п., с использованием соответствующего сварочного оборудования, средств организационно-технической оснастки и комплекта необходимого инструмента.
2. Обработка деталей и сборка узлов в полном соответствии с чертежами и техническими условиями на изготовление свариваемых изделий с соблюдением конструктивных элементов подготовки кромок изделия под сварку, установленных ГОСТом 5264-69.
3. Строгое соблюдение сварщиком заданных режимов, технологической последовательности сварки.
4. Изоляция света электрической дуги при электродуговой сварке путем перенесения электросварочных работ в закрытые кабины.
5. Наличие подъемно-поворотных приспособлений при сварке тяжелых изделий.
6. Получение технологической документации, установка или раскладка на рабочем месте необходимой технологической оснастки, инструмента в начале работы и уборка в конце смены исполнителем работы.
7. Доставка деталей и узлов, подлежащих сварке, на рабочее место сварщика, а также подача, кантовка, перестановка и уборка крупногабаритных тяжеловесных изделий с применением механизированных подъемно-транспортных средств вспомогательными рабочими.
8. При сварке в монтажных условиях, т.е. вне кабины, рабочее место должно быть защищено от ветра, дождя или снега и иметь ограждения.
9. Наличие заранее подготовленных лесов, подмостей (если это необходимо при сварке в монтажных условиях).
При газовой резке
1. Выполнение газорезательных работ внутри цеха на специально отведенном и соответственно оборудованном комплексом исправной аппаратуры и принадлежностями рабочем месте.
2. Наличие и применение для защиты глаз от лучей пламени очков со светофильтрами.
3. Закрепление эксплуатируемых резаков для ручной резки, редукторов, шлангов за определенными исполнителями.
4. Наличие на стационарных рабочих местах стоек с крючком или вилкой для подвески потушенных резаков во время перерывов в работе.
5. Наличие подъемно-поворотных приспособлений при резке тяжелых заготовок.
6. Доставка баллонов с газом к месту работы вспомогательными рабочими.
7. Обслуживание ацетиленового генератора вспомогательными рабочими.
8. Разметка контура детали (линий реза) производится без участия газорезчика.
9. Уборка шлака и отходов вспомогательными рабочими.
РАСЧЕТ НОРМ ВРЕМЕНИ
При пользовании параграфами норм неполного штучного времени расчет штучной нормы времени на выполненный объем работы (или изделие) производится по формуле:
Тш = (Тнш1 x Z1) + (Тнш2 x Z2) + (Тншn x Zn) + Тви,
где Тнш1, Тнш2, Тншn — неполное штучное время на измеритель (1 м шва или реза, 1 стык, 1 рез, 1 фланец и т.п.), час;
Z1, Z2...Zn общая длина всех однотипных швов или резов (м) или количество однотипных резов, стыков и т.п. (шт.) на изделии или выполненном объеме работы;
Тви — вспомогательное время на установку в приспособление или рабочее место изделий (узлов), поворот, снятие и их транспортировку при сварке или резке металлов, час (нормируется по табл. 1 или 2 в зависимости от способа выполнения этих операций — вручную или краном).
| Вес изделия (узла), кг | Установка | Поворот | Снятие и транспортировка | N |
| Время на одно изделие, час | ||||
| 15 | 0,012 | 0,003 | 0,006 | 1 |
| 30 | 0,028 | 0,005 | 0,011 | 2 |
| а | б | в | N | |
Примечание. Время в таблице определено с учетом подноски и относки на расстояние до 5 м.
Примечание. Время в таблице определено с учетом вызова и перемещения крана к изделию, стропления и транспортировки изделия в пределах рабочего места.
ПРИМЕРЫ РАСЧЕТА НОРМ ВРЕМЕНИ
Пример 1. Определить норму времени на приварку фланцев к трубе
1. Фланец внутренним диаметром \text{Ш}_{\text{вн}} = 104\text{мм}, катет шва — 6 мм.
4. Изделие требуется установить и повернуть.
5. Сварка производилась переменным током, сила тока — 250 а.
6. Марка электрода — ЦМ-7, диаметр — 5 мм.
Неполное штучное время (Тнш1) на приварку 1 фланца \text{Ш}_{\text{вн}} = 104\text{мм} и катетом шва 6 мм определяется из § 8 - 0,125 часа.
Вспомогательное время (Тви) для изделия весом 28 кг и длиной 2,5 м определяется из табл. 1:
время на 1 установку — 0,028 часа;
время на 1 поворот — 0,005 часа.
Штучная норма времени на приварку 1 фланца составит:
Тш = (0,125 x 1) + 0,033 = 0,158 часа.
Пример 2. Определить норму времени на ручную электросварку угольного бункера (емкостью 8,7 м3)
1. Трапецеидальные стенки высотой 2920 мм с основаниями 2600 x 800 мм, толщиной 8 мм — 4 шт.
Шов тавровый без скоса кромок, двусторонний, положение — нижнее, индекс шва — Т3, длина Z1 = 12 м.
2. Прямоугольные пластины 60 x 800 мм, толщиной 6 мм — 4 шт.
Шов стыковой без скоса кромок, двусторонний, положение — нижнее, индекс шва — С4, длина Z2 = 1,6 м.
Шов стыковой без скоса кромок, двусторонний, положение — вертикальное, индекс шва — С4, длина Z3 = 1,6 м.
Шов тавровый без скоса кромок, двусторонний, положение — нижнее, индекс шва — Т3, длина Z4 = 0,24 м.
4. Изделие требуется установить и один раз повернуть.
5. Сварка производилась переменным током, сила тока — 300 а.
6. Марка электрода — ОММ-5, диаметр — 6 мм.
Неполное штучное время Тнш1 на 1 м шва таврового соединения для листа толщиной 8 мм определяется из § 3 - 0,28 часа. С учетом поправочных коэффициентов на марку электрода — К = 1,5 (табл. 3, строка 10) и на нижнее положение шва в пространстве — К = 1,0 (табл. 4, строка 1) указанное время составит:
Неполное штучное время Тнш2 на 1 м шва стыкового соединения для листа толщиной 6 мм определяется из § 1 - 0,196 часа.
С учетом поправочных коэффициентов на марку электрода К = 1,5 и на нижнее положение шва в пространстве К = 1,0 указанное время составит:
0,196 x 1,5 x 1,0 = 0,294 часа.
Неполное штучное время Тнш3 на 1 м шва стыкового соединения для листа толщиной 6 мм определяется из § 1 - 0,196 часа.
С учетом поправочных коэффициентов на марку электрода — К = 1,5 и на вертикальное положение шва в пространстве — К = 1,25 (табл. 4, строка 2) указанное время составит:
0,196 x 1,5 x 1,25 = 0,367 часа.
Неполное штучное время Тнш4 на 1 м шва таврового соединения для листа толщиной 6 мм определяется из § 3 - 0,182 часа.
С учетом поправочных коэффициентов на марку электрода — К = 1,5 и на нижнее положение шва в пространстве — К = 1,0 указанное время составит:
0,182 x 1,5 x 1,0 = 0,273 часа.
Вспомогательное время Тви определяется из табл. 2 для изделия весом 1200 кг и длиной до 4 м:
время на установку — 0,1 часа,
время на один поворот — 0,1 часа.
Штучная норма времени на сварку бункера составит:
Тш= (Тнш1 x Z1) + (Тнш2 x Z2) + (Тнш3 x Z3) +
- (Тнш4 x Z4) + Тви
Тш = (0,42 x 12) + (0,294 x 1,6) + (0,367 x 1,6) + (0,273 x 0,24) + 0,2 = 6,36 часа.
Пример 3. Определить норму времени на ручную газовую резку одной заготовки для угольника (колена) из трубы
1. Труба наружным диаметром \text{Ш}_{\text{н}} = 114\text{мм}, толщиной стенки 10 мм, длиной 6 м (вес трубы — 154 кг).
2. Отрезать 6 заготовок для угольника (3 реза перпендикулярно длине трубы и 3 реза под углом 45° к длине трубы).
Размеры заготовки для угольника:
наружный диаметр угольника \text{Ш}_{\text{н}} = 114\text{мм},
наибольшая длина заготовки — 500 мм,
один из торцов заготовки перпендикулярен длине,
3. Трубу (при резке) требуется один раз установить и шесть раз повернуть.
4. Чистота применяемого кислорода — 99,5%.
5. Применяемое горючее — ацетилен.
6. Положение линии реза в пространстве — вертикальное.
Неполное штучное время Тнш на 1 рез для трубы \text{Ш}_{\text{н}} = 114\text{мм} с толщиной стенки 10 мм при поперечной резке, перпендикулярной длине трубы, определяется из § 12 - 0,037 часа.
С учетом поправочного коэффициента на вертикальное положение линии реза в пространстве — К = 1,05 (табл. 10, строка 2) указанное время, составит:
Неполное штучное время Тнш2 на 1 рез для трубы \text{Ш}_{\text{н}} = 114\text{мм} с толщиной стенки 10 мм при поперечной резке, перпендикулярной длине трубы, определяется из § 12 - 0,037 часа.
С учетом поправочных коэффициентов на вертикальное положение линии реза в пространстве — К = 1,05 и на резку под углом 45° к перпендикулярному сечению — К = 1,2 (§ 12, примечание 1) указанное время составит:
0,037 x 1,05 x 1,2 = 0,047 часа.
Вспомогательное время Тви для изделия весом 154 кг и длиной 6 м определяется из табл. 2 (см. выше).
время на 1 установку — 0,05 часа,
время на 6 поворотов — 0,05 x 6 = 0,3 часа.
Штучная норма времени на выполненный объем составит:
Тш= (Тнш1 x Z1) + (Тнш2 x Z2) + Тви.
Тш= (0,039 x 3) + (0,047 x 3) + 0,35 = 0,608 часа.
Штучная норма времени на резку 1 заготовки для угольника будет:
\text{Т}_{\text{ш}} = \frac{0,608}{6} = 0,101\text{часа}.
НОРМАТИВНАЯ ЧАСТЬ
Поправочные коэффициенты к неполному штучному времени на ручную электродуговую сварку
Единые нормы времени настоящей главы рассчитаны для сварочных работ, выполняемых в условиях единичного производства, которые характеризуются разнообразной и неповторяющейся номенклатурой свариваемых деталей, а также периодическим перемещением в течение смены источников тока.
При выполнении сварочных работ в условиях мелкосерийного производства к параграфам норм времени применять К = 0,9.
Нормами времени предусмотрено выполнение сварочных работ простой сложности в удобном положении исполнителя, нижнем положении шва в пространстве и поперечных сечений швов по ГОСТу 5264-69 электродом ЦМ-7 со следующими техническими данными по паспорту:
коэффициент наплавки — 10 — 12 г/а·час;
сила сварочного тока при сварке в нижнем положении шва электродом \text{Ш} 5 мм — 220 — 240 а;
средний вес наплавленного металла -
\frac{10 + 12}{2} \cdot \frac{220 + 240}{2} = 2530\text{г}/\text{час}.
При отклонении фактических условий (факторов) от принятых нормами к нормам времени соответствующих параграфов применять поправочные коэффициенты:
При сварке электродами других марок, не указанных в табл. 3, величина поправочного коэффициента определяется по формуле:
\text{К} = \frac{2530}{\text{К}_{\text{н}} \cdot I} ,
где К — поправочный коэффициент;
2530 — средний вес наплавленного металла, г/час;
Кн — средний коэффициент наплавки определяемого электрода, г/а·час;
I — средняя величина сварочного тока при сварке в нижнем положении шва электродом \text{Ш} 5 мм, а.
б) на пространственное расположение шва (за исключением § 7, 8 и 9):
| Положение шва в пространстве | Поправочный коэффициент | N |
|---|---|---|
| Нижний | 1,0 | 1 |
| Вертикальный | 1,25 | 2 |
| Горизонтальный | 1,3 | 3 |
| Потолочный | 1,7 | 4 |
в) на условия выполнения работ:
д) при сварке конструкций прерывистым швом к нормам времени применять К = 1,15.
Прерывистым считается шов протяженностью до 0,5 м. К прерывистым швам относятся не короткометражные швы, а швы конструктивного характера, т.е. предусмотренные назначением конструкции.
Для оплаты длина прерывистых швов определяется по сумме отрезков фактически сваренных мест;
е) при уменьшении площадей поперечных сечений швов против предусмотренных ГОСТом 5264-69 до 20% к нормам времени параграфов применять К = 0,85, более 20% — К = 0,7;
ж) при сварке встык листовой стали разной толщины нормы времени определяются по средней толщине свариваемых кромок.
НОРМЫ ВРЕМЕНИ
§ 1. Швы стыковых соединений без скоса кромок односторонние и двусторонние
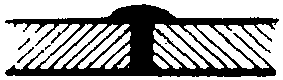
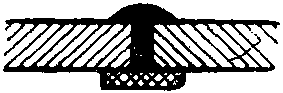
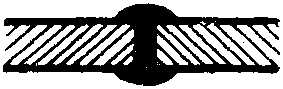
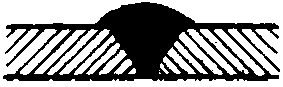
§ 2. Швы стыковых и тавровых соединений со скосом кромок односторонние и двусторонние
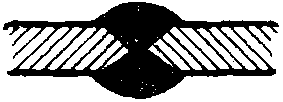
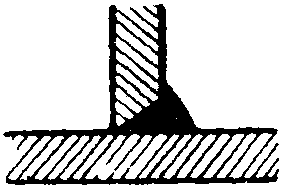
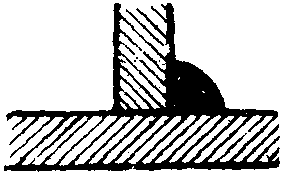
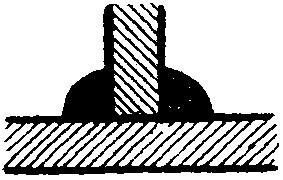
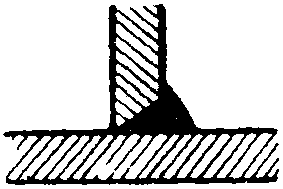
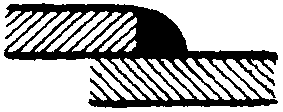
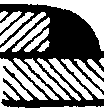
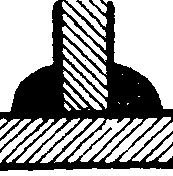
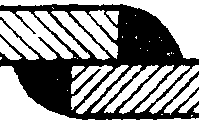
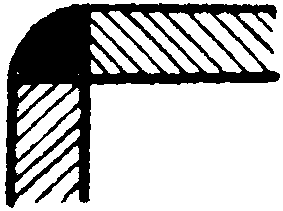
§ 3. Швы тавровых, нахлесточных и угловых соединений без скоса кромок, односторонние и двухсторонние
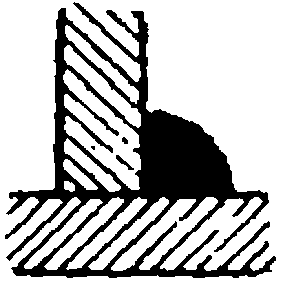
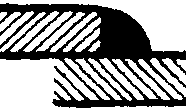
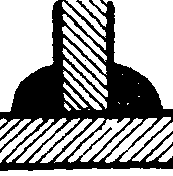
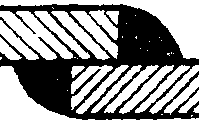
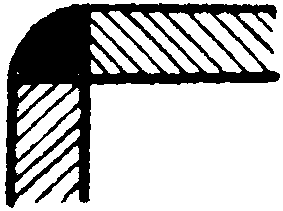
§ 4. Подварка корня шва стыковых и тавровых соединений
§ 5. Прихватка деталей изделий (узлов) электросваркой
а) прихватка деталей изделия I группы сложности — I;
б) прихватка деталей и узлов изделия II группы сложности — II.
| Группа сложности сборки металлоконструкций под сварку | Измеритель | Норма времени, % от неполного штучного времени на сварку изделия | N |
|---|---|---|---|
| I | изделие | 15 | 1 |
| II | изделие | 20 | 2 |
Характеристика групп сложности
I группа — металлоконструкции (изделия) несложной конфигурации с небольшим количеством сопрягаемых деталей (емкости, кожухи, отводы, щиты, настилы и т.п. конструкции из листового и профильного металла).
II группа — металлоконструкции (изделия) сложной конфигурации с большим количеством сопрягаемых деталей и узлов (фермы, опоры, колонны, балки, концевые головки, ригеля и т.п.).
Примечание. Нормами времени учтена прихватка (накладываемая со стороны, обратной наложению шва) прерывистым швом, длиной от 20 до 100 мм с расстоянием между прихватками, соответственно равным 400 — 700 мм.
§ 6. Наплавка металла наружных плоскостей и цилиндрических поверхностей
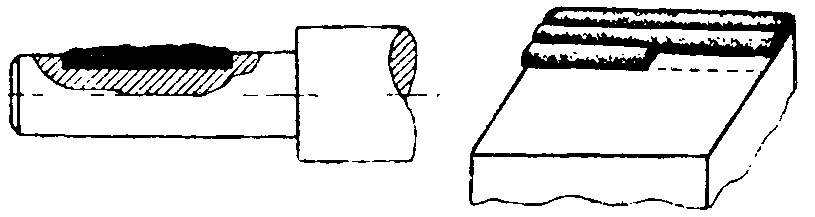 | |||
| Диаметр электрода, мм | 4 | 5 | 6 |
| Неполное штучное время на 1 см3, час | 0,005 | 0,004 | 0,003 |
| а | б | в | |
Примечание. При наплавке металла внутренних цилиндрических поверхностей малых диаметров к табличным нормам времени применять К = 1,2.
§ 7. Сварка стыковых соединений труб со скосом кромок
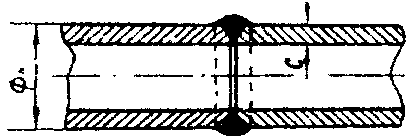
Примечание. Нормами времени учтена электродуговая сварка стыковых соединений труб со скосом кромок в цеховых условиях при вертикально-поворотном положении стыков (горизонтальное положение трубопровода).
При сварке труб в вертикально-неповоротном положении стыков (горизонтальное положение трубопроводов) к табличным нормам времени применять К = 1,4.
При сварке труб в горизонтально-неповоротном положении стыков (вертикальное положение трубопроводов) к табличным нормам времени применять К = 2.
При сварке стыковых соединений труб без скоса кромок к табличным нормам времени применять К = 0,9.
§ 8. Приварка фланцев и колец к трубам с односторонним скосом кромки
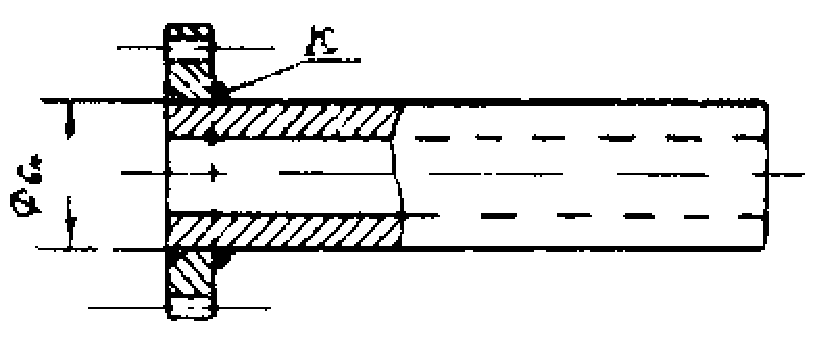
Примечание. Нормами времени учтена электродуговая сварка фланцев с трубами в цеховых условиях при вертикально-поворотном положении соединения (стыка) (горизонтальное положение трубопроводов).
При сварке фланцев с трубами в вертикально-неповоротном положении соединения (стыка) (горизонтальное положение трубопровода) к табличным нормам времени применять К = 1,4.
При сварке фланцев с трубами в горизонтально-неповоротном положении соединения (стыка) (вертикальное положение трубопровода) к табличным нормам времени применять К = 1,5.
§ 9. Приварка патрубков к трубам
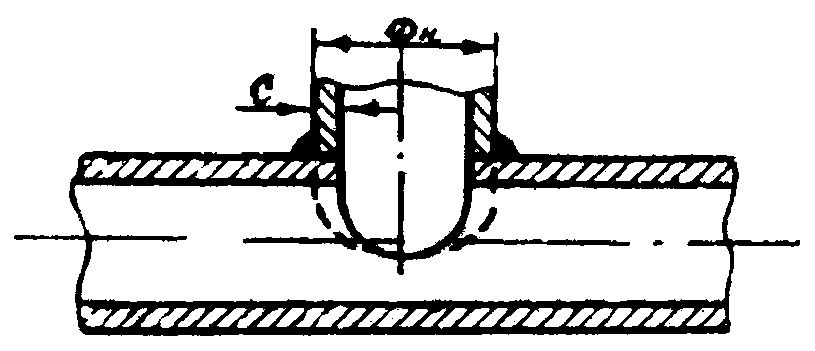
Примечание. Нормами времени учтена приварка патрубков в нижнем положении.
При изменении положения патрубка в пространстве к табличным нормам времени применять следующие поправочные коэффициенты:
а) при горизонтальном — К = 1,3;
РУЧНАЯ ГАЗОВАЯ РЕЗКА ЧЕРНЫХ МЕТАЛЛОВ
Единые нормы времени данной главы рассчитаны для наиболее распространенных технологических и организационных условий выполнения ручной газовой резки при единичном производстве.
При других условиях выполнения работ к нормам времени применять следующие поправочные коэффициенты:
-
при выполнении газовой резки в условиях мелкосерийного производства — К = 0,9;
-
при выполнении газовой резки при пониженной температуре воздуха:
| Чистота применяемого кислорода, % | 99,8 | 99,5 | 99,3 | 99,0 | 98,5 | 98,0 |
|---|---|---|---|---|---|---|
| Поправочный коэффициент | 0,92 | 1,0 | 1,05 | 1,1 | 1,2 | 1,25 |
| а | б | в | г | д | е |
| Применяемое горючее | Поправочный коэффициент | N |
|---|---|---|
| Ацетилен | 1,0 | 1 |
| Пропан-бутановая смесь или бензин | 1,1 | 2 |
| Бензино-керосиновая смесь в соотношении 1:1 | 1,15 | 3 |
| Керосин | 1,2 | 4 |
| Метан или природный газ | 1,25 | 5 |
- на марку разрезаемой стали (за исключением § 17):
б) на положение линии реза в пространстве:
| Положение линии реза в пространстве | Поправочный коэффициент | N |
|---|---|---|
| Нижнее | 1,0 | 1 |
| Вертикальное | 1,05 | 2 |
| Горизонтальное | 1,1 | 3 |
| Потолочное | 1,2 | 4 |
-
при газовой резке конструкций с применением подвесных лестниц, или подмостей к нормам времени применять К = 1,3;
-
нормами времени на газовую резку черных металлов учтено обслуживание ацетиленового газогенератора вспомогательным рабочим (генераторщиком ацетиленовой установки).
При обслуживании ацетиленового газогенератора газорезчиком к нормам времени применять К = 1,2.
НОРМЫ ВРЕМЕНИ
§ 10. Ручная ацетилено-кислородная резка листовой малоуглеродистой стали
Примечания: 1. При фигурной резке стали с радиусом кривизны менее 300 мм к табличным нормам времени применять К = 1,1.
При начале резки детали в замкнутом контуре к длине реза прибавлять 0,05 м на вывод резака на линию реза.
2. Нормы времени установлены на резку листовой стали без разделки кромок листа «на скос».
При резке с разделкой кромок листа «на скос» к табличным нормам времени применять К = 1,25.
§ 11. Ручная ацетилено-кислородная резка квадратного, круглого и шестигранного проката из малоуглеродистой стали
а) при резке проката из малоуглеродистых сталей размером «а», Ø и «S» до 100 мм — II, более 100 мм — III;
б) при резке проката из закаленных углеродистых, легированных и специальных сталей размером «а», Ø и «S» до 100 мм — III, более 100 мм — IV.
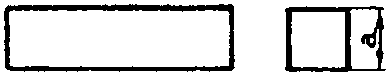
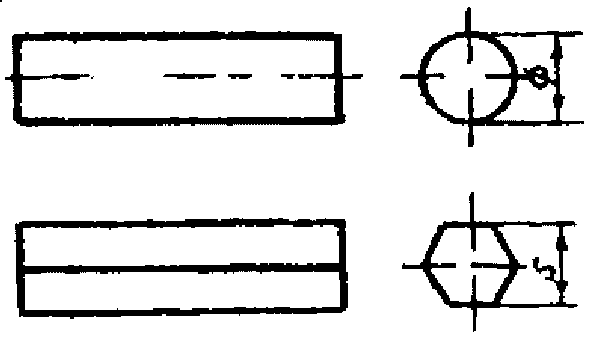
Примечание. При резке (сдувке) болтов, заклепок и т.п. к табличным нормам времени соответствующего диаметра круга применять К = 1,2.
§ 12. Ручная ацетилено-кислородная резка труб из малоуглеродистой стали
а) при резке без разделки кромок при «С» до 30 мм — II, более 30 мм — III;
б) при резке без разделки кромок при «С» до 30 мм — III, более 30 мм — IV.
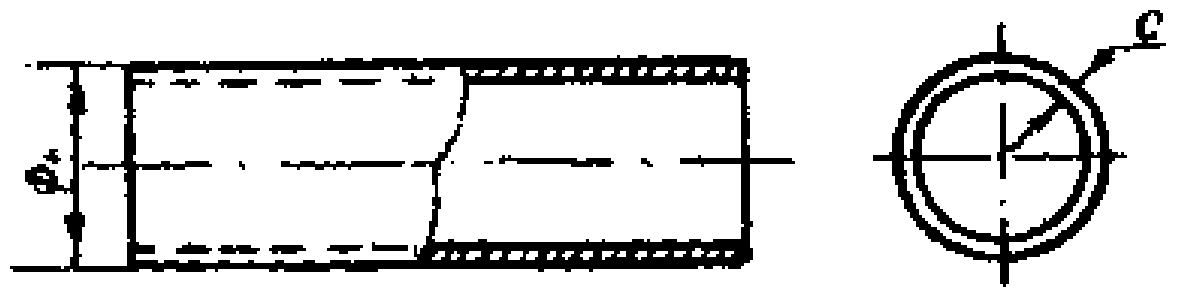
Примечания: 1. Нормы времени установлены на поперечную резку, перпендикулярную длине трубы.
При резке трубы под углом к перпендикулярному сечению к табличным нормам времени применять следующие поправочные коэффициенты:
2. Нормы времени установлены на резку труб без разделки кромок труб «на скос».
При резке с разделкой кромок труб «на скос» к табличным нормам времени применять К = 1,35.
§ 13. Ручная ацетилено-кислородная резка угловой малоуглеродистой стали
а) при резке без разделки кромок — II;
б) при резке с разделкой кромок III.
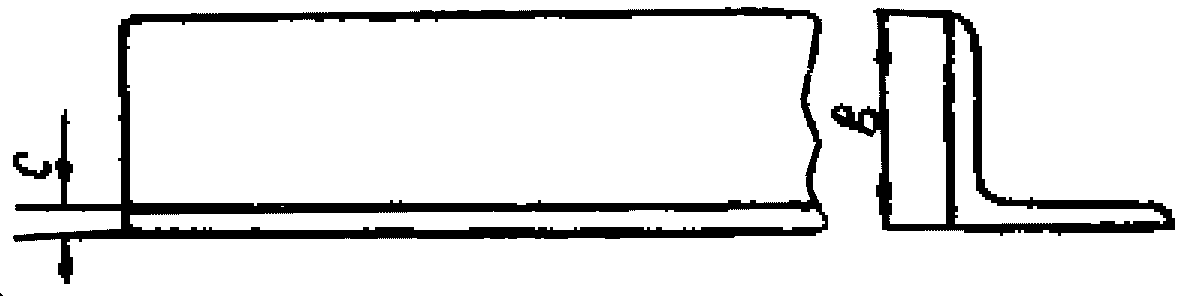
Примечания: 1. Нормы времени установлены на резку равнобокой угловой стали.
При резке неравнобокой угловой стали норма времени определяется по номеру профиля, сумма ширины полок которого равна (или близка) сумме ширины полок неравнобокой угловой стали.
2. Нормы времени установлены на поперечную резку, перпендикулярную длине углового профиля.
При резке профиля под углом к перпендикулярному сечению к табличным нормам времени применять следующие поправочные коэффициенты:
3. Нормы времени установлены на резку угловой стали без разделки «на скос».
При резке с разделкой кромок угловой стали «на скос» к табличным нормам времени применять К = 1,25.
§ 14. Ручная ацетилено-кислородная резка швеллеров из малоуглеродистой стали
а) при резке без разделки кромок — II;
б) при резке с разделкой кромок — III.
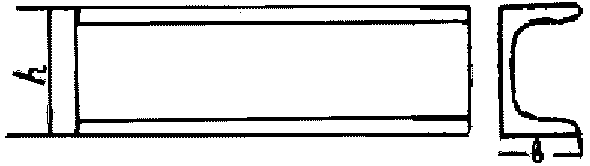
Примечания: 1. Нормы времени установлены на поперечную резку, перпендикулярную длине швеллера.
При резке швеллера под углом к перпендикулярному сечению к табличным нормам времени применять следующие поправочные коэффициенты:
2. Нормы времени установлены на резку швеллеров без разделки кромок «на скос».
При резке с разделкой кромок швеллеров «на скос» к табличным нормам времени применять К = 1,25.
§ 15. Ручная ацетилено-кислородная резка двутавров из малоуглеродистой стали
а) при резке без разделки кромок — II;
б) при резке с разделкой кромок — III.
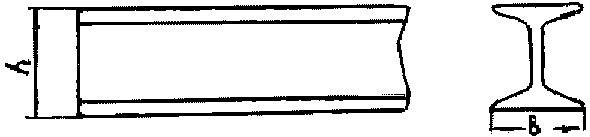
Примечания. 1. Нормы времени установлены на поперечную резку, перпендикулярную длине двутавра.
При резке двутавра под углом к перпендикулярному сечению к табличным нормам времени применять следующие поправочные коэффициенты:
2. Нормы времени установлены на резку двутавров без разделки кромок «на скос».
При резке с разделкой кромок двутавров «на скос» к табличным нормам времени применять К = 1,25.
§ 16. Ручная ацетилено-кислородная резка спецпрофиля из малоуглеродистой стали
а) при резке без разделки кромок — II;
б) при резке с разделкой кромок — III.
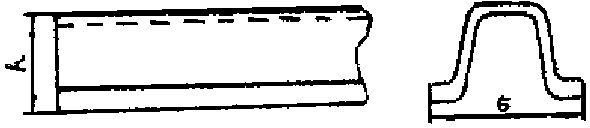 | N | |||
| № профиля | Размеры, мм | Неполное штучное время на 1 рез, час | ||
| высота «h» | ширина «в» | |||
| СП-18 | 80 | 132 | 0,027 | 1 |
| СП-28 | 110 | 155 | 0,038 | 2 |
| СВП-17 | 94 | 132 | 0,024 | 3 |
| СВП-27 | 123 | 150 | 0,036 | 4 |
Примечание. Нормы времени установлены на резку спецпрофилей без разделки кромок «на скос».
При резке с разделкой кромок спецпрофилей «на скос» к табличным нормам времени применять К = 1,25.
§ 17. Ручная ацетилено-кислородная резка рельсов из мартеновской в бессемеровской сталей
а) при резке без разделки кромок — III;
б) при резке с разделкой кромок — IV.
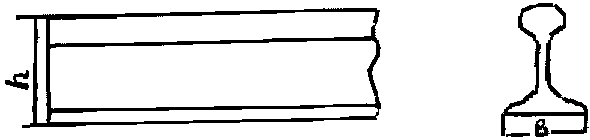
Примечания: 1. Нормы времени установлены на поперечную резку, перпендикулярную длине рельса.
При резке рельсов под углом к перпендикулярному сечению к табличным нормам времени применять следующие поправочные коэффициенты:
2. Нормы времени установлены на резку рельсов без разделки кромок «на скос».
При резке с разделкой кромок рельсов «на скос» к табличным нормам времени применять К = 1,25.
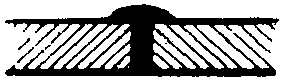
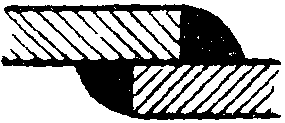
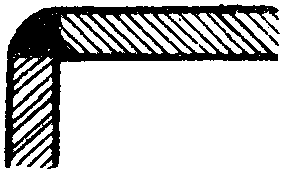
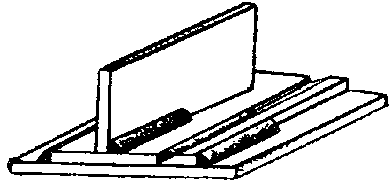
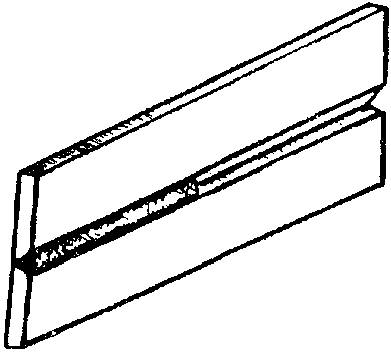
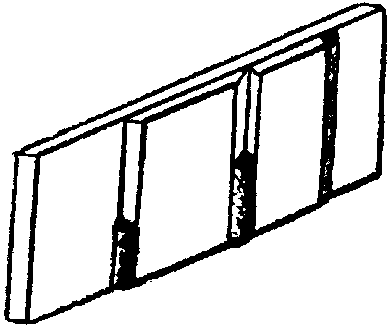
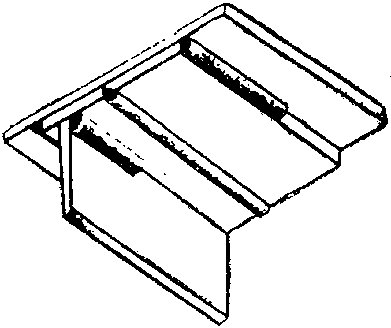
ОСНОВНЫЕ ТИПЫ ШВОВ СВАРНЫХ СОЕДИНЕНИЙ (ГОСТ 5264-69)
 |
 |
|---|---|
| а | б |
 |
 |
| в | г |
а — нижнее, б — горизонтальное, в — вертикальное, г — потолочное
ПЛОЩАДИ ПОПЕРЕЧНЫХ СЕЧЕНИЙ ШВОВ, ПРИНЯТЫЕ ПРИ РАЗРАБОТКЕ НОРМ ВРЕМЕНИ ДЛЯ РУЧНОЙ ЭЛЕКТРОДУГОВОЙ СВАРКИ (ГОСТ 5264-69)
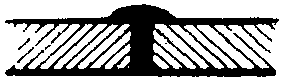
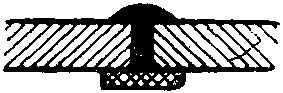
а) Швы стыковых соединений без скоса кромок, односторонние и двусторонние
| Толщина металла, мм | Тип и индекс шва | N | ||
| С2 | С3 | С4 | ||
 |  | 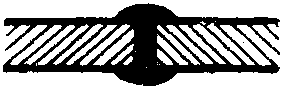 | ||
| Площадь поперечного сечения шва, мм2 | ||||
| 1 | 6,3 | 6,3 | - | 1 |
| 2 | 14,3 | 14,3 | 32,6 | 2 |
| 3 | 17,0 | 15,2 | 34,0 | 3 |
| 4 | 28,1 | 30,3 | 37,4 | 4 |
| 5 | 34,8 | 32,6 | 39,0 | 5 |
| 6 | 37,0 | 34,7 | 54,7 | 6 |
| 8 | - | - | 54,4 | 7 |
| а | б | в | N | |
б) Швы стыковых и тавровых соединений со скосом кромок, односторонние и двусторонние
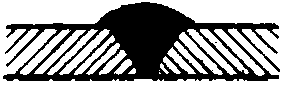
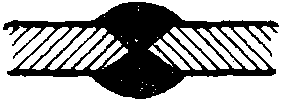
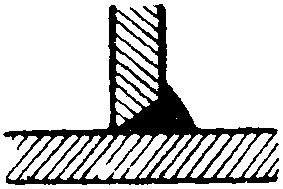
в) Швы тавровых, нахлесточных и угловых соединений без скоса кромок, односторонние и двусторонние
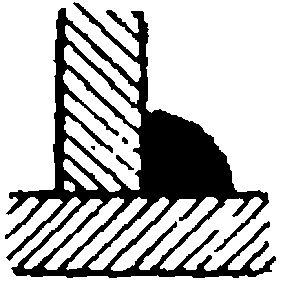
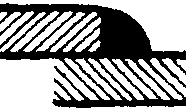
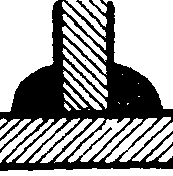
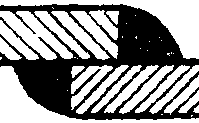
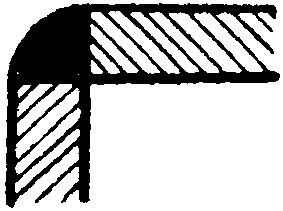
Примечание. Значения площадей поперечных сечений швов приведены с учетом средних значений допустимых по ГОСТу отклонений.
РЕЖИМЫ РУЧНОЙ ЭЛЕКТРОДУГОВОЙ СВАРКИ, ПРИНЯТЫЕ ПРИ РАЗРАБОТКЕ НОРМ ВРЕМЕНИ
а) Швы стыковых соединений без скоса кромок, односторонние и двусторонние
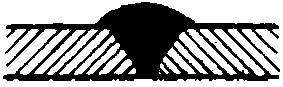
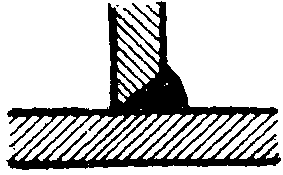
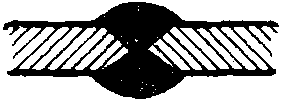
б) Швы стыковых и тавровых соединений со скосом кромок, односторонние и двусторонние
в) Швы тавровых, нахлесточных и угловых соединений без скоса кромок, односторонние и двусторонние
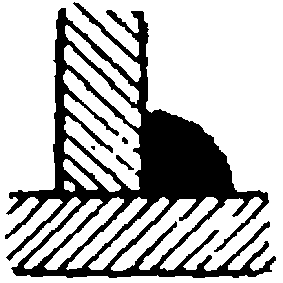
г) Ручная подварка
РЕКОМЕНДУЕМЫЕ НОМЕРА МУНДШТУКОВ РЕЗАКОВ В ЗАВИСИМОСТИ ОТ ТОЛЩИНЫ РАЗРЕЗАЕМОГО МЕТАЛЛА