---
title: "\"Изменение N 1 ГОСТ Р 58612-2019 \"Колеса составные железнодорожного подвижного состава. Технические требования к процессу сборки\""
number: "ГОСТ Р 58612-2019"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/prikaz-gost-r-58612-2019"
---
## "Изменение N 1 ГОСТ Р 58612-2019 "Колеса составные железнодорожного подвижного состава. Технические требования к процессу сборки"
# "Изменение N 1 ГОСТ Р 58612-2019 "Колеса составные железнодорожного подвижного состава. Технические требования к процессу сборки"
(утв. и введено в действие Приказом Росстандарта от 26.03.2025 N 221-ст)
> [!IMPORTANT]
> Документ [введен](#p100004) в действие с 01.06.2025.
Утверждено и введено в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 26 марта 2025 г. N 221-ст
**ИЗМЕНЕНИЕ N 1 ГОСТ Р 58612-2019**
**"КОЛЕСА СОСТАВНЫЕ ЖЕЛЕЗНОДОРОЖНОГО ПОДВИЖНОГО СОСТАВА.**
**ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ К ПРОЦЕССУ СБОРКИ"**
ОКС 45.060
Дата введения
1 июня 2025 года
[Раздел 2](https://bukva.ai/docs/standart-gost-r-58612-2019#p100019). Исключить ссылки:
"ГОСТ 12503 Сталь. Методы ультразвукового контроля. Общие требования
[ГОСТ Р 8.563](https://bukva.ai/docs/gost-r-8-563-2009) Государственная система обеспечения единства измерений. Методики (методы) измерений";
[дополнить](https://bukva.ai/docs/standart-gost-r-58612-2019#p100019) ссылкой:
"[ГОСТ 34650](https://bukva.ai/docs/standart-gost-34650-2020) Колеса цельнокатаные и бандажи колесных пар железнодорожного подвижного состава. Методы неразрушающего контроля".
[Раздел 3. Пункт 3.1](https://bukva.ai/docs/standart-gost-r-58612-2019#p100045) изложить в новой редакции:
"3.1 бандаж: Деталь составного колеса, предназначенная для установки на обод колесного центра";
[дополнить](https://bukva.ai/docs/standart-gost-r-58612-2019#p100043) пунктами 3.4а, 3.14:
"3.4а
колесный центр: Деталь составного колеса с ободом, дисковой, спицевой или каркасно-спицевой средней частью и ступицей.
3.14
| черновой бандаж: Бандаж, подвергнутый после формообразования термической обработке и подлежащий дальнейшей механической обработке. ГОСТ Р 52366-2005, [пункт 3.1] |
| --- |
".
[Раздел 4. Пункт 4.1.1. Второе перечисление](https://bukva.ai/docs/standart-gost-r-58612-2019#p100084) изложить в новой редакции:
"- бандажи черновые - ГОСТ 398, конструкция и размеры черновых бандажей - ГОСТ Р 52366, ГОСТ 5000;".
[Пункт 4.1.5](https://bukva.ai/docs/standart-gost-r-58612-2019#p100092) изложить в новой редакции:
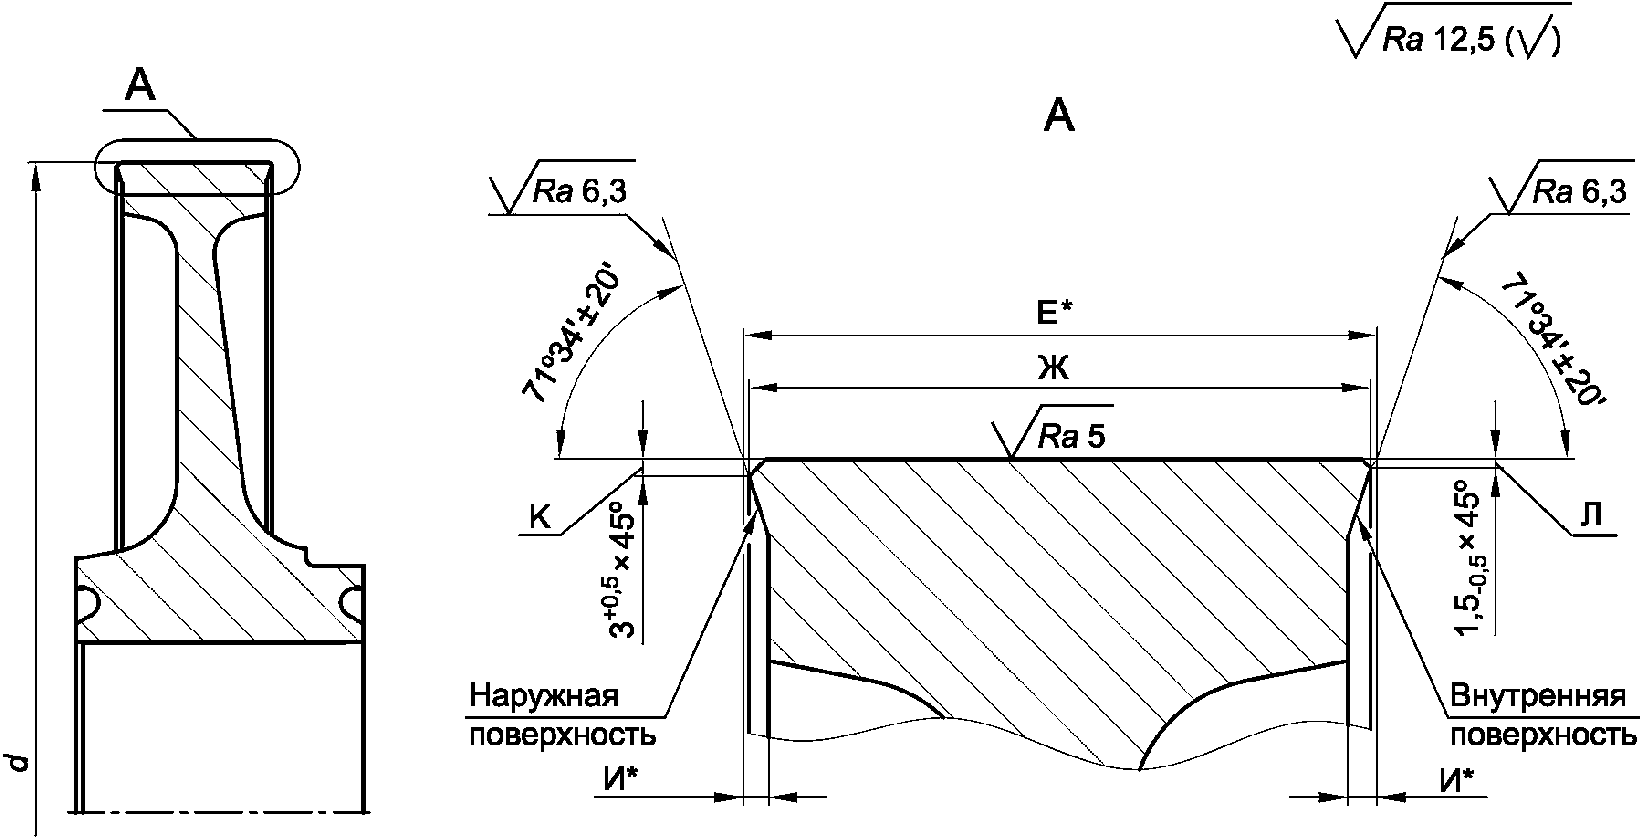
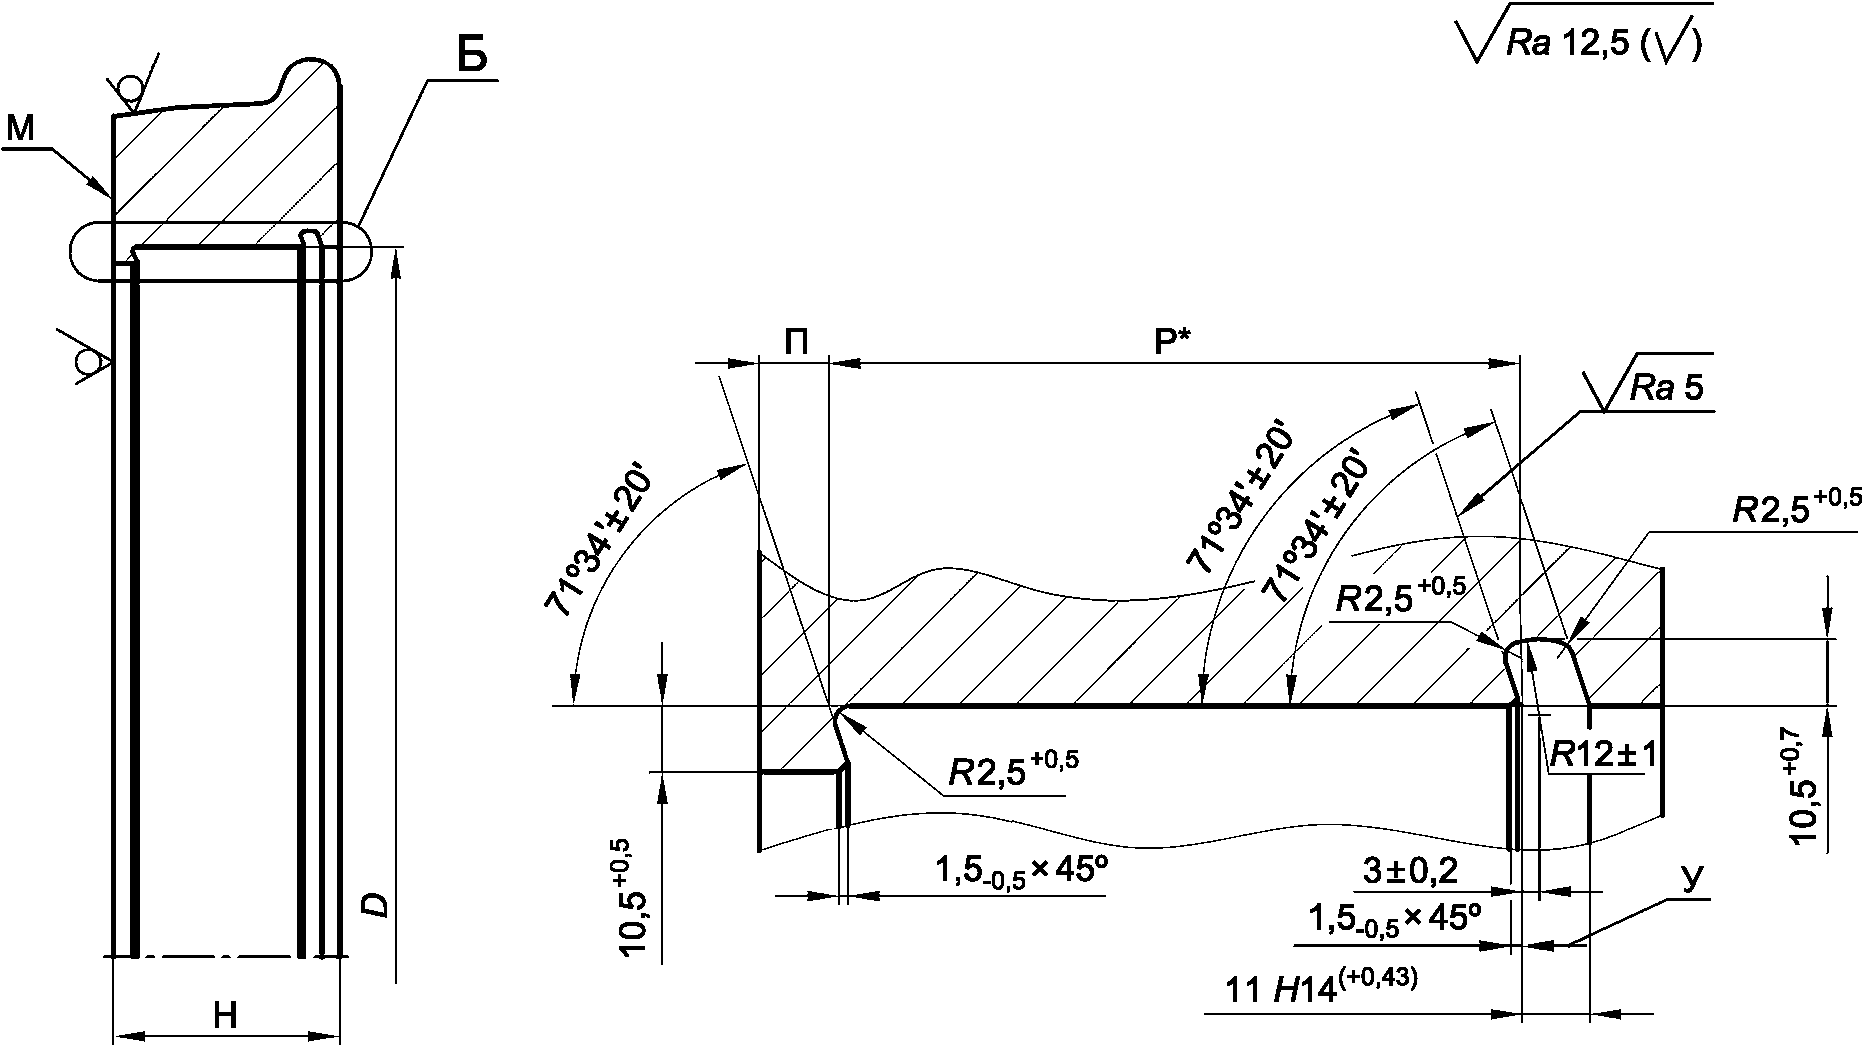
"4.1.5 На рисунках А.1 - А.3 (приложение А) приведены размеры и параметры сопрягаемых деталей, подготовленных к сборке (указаны размеры для вариантов бандажа с гребнем; для варианта бандажа без гребня соответствующие размеры устанавливают в конструкторской документации). На рисунке А.4 (приложение А) приведено соединение бандажа с колесным центром".
[Пункт 4.2.1](https://bukva.ai/docs/standart-gost-r-58612-2019#p100094) изложить в новой редакции:
"4.2.1 Кромки посадочной поверхности обода колесного центра [см. рисунок А.1 (приложение А)] должны быть с фасками, скругление кромок радиусом не допускается".
[Пункт 4.2.2. Второй](https://bukva.ai/docs/standart-gost-r-58612-2019#p100099) и [третий абзацы](https://bukva.ai/docs/standart-gost-r-58612-2019#p100100) изложить в новой редакции:
"Схема измерений для определения непостоянства диаметра в поперечном и продольном сечениях обода колесного центра приведена на рисунке Б.1 (приложение Б).
В случае конусообразности посадочной поверхности обода колесного центра направление конусообразности должно совпадать с направлением конусообразности внутренней посадочной поверхности бандажа, при этом разность значений отклонений непостоянства диаметров в продольных сечениях бандажа и обода колесного центра должна составлять не более 0,05 мм, а больший натяг на ширине бандажа должен приходиться на его наружную часть".
[Пункты 4.3.1](https://bukva.ai/docs/standart-gost-r-58612-2019#p100103), [4.3.2](https://bukva.ai/docs/standart-gost-r-58612-2019#p100104) изложить в новой редакции:
"4.3.1 Кромка выточки под бандажное кольцо [см. рисунок А.2 (приложение А)] должна быть с фаской, скругление кромки радиусом не допускается.
4.3.2 Радиусы сопряжения посадочной поверхности бандажа и поверхности упорного бурта, а также радиусы сопряжения поверхностей выточки под бандажное кольцо должны быть выполнены, как показано на рисунке А.2 (приложение А).
Допускается уменьшение радиуса сопряжения посадочной поверхности бандажа и поверхности упорного бурта до 1,5 мм".
[Пункт 4.3.3. Первый абзац](https://bukva.ai/docs/standart-gost-r-58612-2019#p100106). Заменить слово: "конусности" на "конусообразности";
[второй абзац](https://bukva.ai/docs/standart-gost-r-58612-2019#p100107) изложить в новой редакции:
"Схема измерений для определения непостоянства диаметра в поперечном и продольном сечениях посадочной поверхности бандажа приведена на рисунке В.1 (приложение В)".
[Пункты 4.3.6](https://bukva.ai/docs/standart-gost-r-58612-2019#p100110), [4.3.7](https://bukva.ai/docs/standart-gost-r-58612-2019#p100111) изложить в новой редакции:
"4.3.6 Толщина упорного бурта П бандажа с гребнем для нового формирования составного колеса приведена на рисунке А.2 (приложение А).
4.3.7 Значения ширины чернового бандажа с гребнем составного колеса Н приведены на рисунке А.2 (приложение А)".
[Пункт 4.4.2](https://bukva.ai/docs/standart-gost-r-58612-2019#p100114) изложить в новой редакции:
"4.4.2 Размеры профиля бандажного кольца приведены на рисунке А.3 (приложение А)".
[Пункты 4.5.3](https://bukva.ai/docs/standart-gost-r-58612-2019#p100119), [4.5.4](https://bukva.ai/docs/standart-gost-r-58612-2019#p100122) изложить в новой редакции:
"4.5.3 Перед сборкой расточенный бандаж должен быть подвергнут магнитопорошковому контролю по [ГОСТ 34650](https://bukva.ai/docs/standart-gost-34650-2020) на отсутствие дефектов на посадочной поверхности.
Допускается по согласованию с заказчиком дополнительно выполнять ультразвуковой контроль бандажа по [ГОСТ 34650](https://bukva.ai/docs/standart-gost-34650-2020). Допускается выполнять ультразвуковой контроль бандажа на сформированной колесной паре после окончательной механической обработки бандажей по профилю.
4.5.4 Посадку бандажа на обод колесного центра проводят тепловым методом с учетом требований 4.1.3.
Перед нагревом посадочную поверхность бандажа и обода колесного центра протирают сухой, чистой ветошью. Нагрев бандажа для посадки на колесный центр производят на оборудовании, обеспечивающем объемный равномерный нагрев, а также автоматическое отключение нагревателя при достижении конечной температуры нагрева в любой из контролируемых точек бандажа. Конечную температуру нагрева устанавливают не более 270 °C. Контроль температуры нагреваемого бандажа выполняют в соответствии с 4.6.5 с использованием средств измерений по 4.6.1.
Температура бандажа перед посадкой на обод колесного центра должна составлять не менее 220 °C".
[Пункт 4.5.5. Второй абзац](https://bukva.ai/docs/standart-gost-r-58612-2019#p100126). Заменить слово: "заводки" на "заведения".
[Пункт 4.5.6](https://bukva.ai/docs/standart-gost-r-58612-2019#p100128) изложить в новой редакции:
"4.5.6 После заведения бандажного кольца в выточку прижимной бурт нагретого бандажа обжимают роликом на прессе при вращении составного колеса не менее чем на четыре оборота. Усилие на ролик должно быть от 44·104 до 49·104 Н (от 45 до 50 тс).
Обжатие прижимного бурта должно быть завершено при температуре бандажа не ниже 100 °C.
После обжатия прижимного бурта и остывания бандажа до температуры окружающей среды допускаются местные зазоры:
- между упорным буртом бандажа и боковой поверхностью обода колесного центра:
- не более 0,1 мм, суммарной длиной не более 1/6 окружности,
- не более 0,5 мм, суммарной длиной не более 50 мм, образовавшийся в
результате устранения литейных дефектов обода колесного центра;
- между поверхностью бандажного кольца и боковой поверхностью обода колесного центра - не более 0,1 мм, суммарной длиной не более 1/6 окружности, при условии отсутствия данного зазора на участках до 100 мм от замка бандажного кольца".
[Пункт 4.5.7](https://bukva.ai/docs/standart-gost-r-58612-2019#p100133) исключить.
[Пункт 4.5.8](https://bukva.ai/docs/standart-gost-r-58612-2019#p100134). Заменить слово: "заводки" на "заведения".
[Пункт 4.5.9](https://bukva.ai/docs/standart-gost-r-58612-2019#p100135) изложить в новой редакции:
"4.5.9 Остывший до температуры окружающей среды и после обжатия прижимного бурта бандаж подвергают контролю на отсутствие дефектов (трещин) на участке С [см. рисунок А.4 (приложение А)] магнитопорошковым методом по ГОСТ Р 56512, или вихретоковым методом по [ГОСТ Р ИСО 15549](https://bukva.ai/docs/gost-r-iso-15549-2009), или капиллярными методами по [ГОСТ 18442](https://bukva.ai/docs/gost-18442-80)".
[Подраздел 4.5](https://bukva.ai/docs/standart-gost-r-58612-2019#p100116) дополнить пунктом 4.5.9а:
"4.5.9а Прижимной бурт бандажа подвергают механической обработке на сформированной колесной паре до размеров посадочного диаметра d1, соответствующего наружному (посадочному) диаметру обода колесного центра, на ширине Т от внутреннего торца обработанного профиля бандажа [см. рисунок А.4 (приложение А)]. Следы обработки на бандажном кольце не допускаются.
После обработки прижимного бурта допускается остаточная деформация не более 3,0 мм [см. рисунок А.4 (приложение А)].
Допускается выполнять неразрушающий контроль зоны обжатия по 4.5.9 на сформированной колесной паре после механической обработки бандажей по профилю".
[Пункт 4.5.10. Примечание](https://bukva.ai/docs/standart-gost-r-58612-2019#p100140) исключить;
[дополнить](https://bukva.ai/docs/standart-gost-r-58612-2019#p100137) абзацем:
"Допускается наносить контрольные отметки после формирования колесной пары".
[Подраздел 4.6. Заголовок](https://bukva.ai/docs/standart-gost-r-58612-2019#p100141) изложить в новой редакции: "4.6 Методы контроля".
[Пункт 4.6.2](https://bukva.ai/docs/standart-gost-r-58612-2019#p100143) исключить.
[Пункт 4.6.5. Первый абзац](https://bukva.ai/docs/standart-gost-r-58612-2019#p100148) изложить в новой редакции:
"4.6.5 Контроль температуры нагрева каждого бандажа по 4.5.4 осуществляют при помощи средств измерений и устройств, позволяющих контролировать ее значение в процессе нагрева и регистрировать на сохраняемом носителе информации график изменения температуры (диаграмму нагрева) бандажа во времени. Пределы допускаемой погрешности средств измерений температуры не должны превышать +/- 5 °C";
[четвертый абзац](https://bukva.ai/docs/standart-gost-r-58612-2019#p100156) изложить в новой редакции:
"Диаграмма нагрева в бумажном виде должна содержать подписи мастера подразделения, производящего посадку бандажа на колесный центр, а также контролера отдела технического контроля. Диаграмма нагрева должна храниться в течение трех лет в электронном и/или бумажном виде".
[Пункт 4.6.6](https://bukva.ai/docs/standart-gost-r-58612-2019#p100158) изложить в новой редакции:
"4.6.6 Плотность посадки бандажа и обжатия бандажного кольца по 4.5.6 проверяют по звуку при обстукивании слесарным молотком по [ГОСТ 2310](https://bukva.ai/docs/gost-2310-77) массой не менее 0,2 кг после остывания составного колеса. Обстукивание слесарным молотком осуществляют по поверхности катания бандажа и бандажному кольцу не менее чем в четырех равноудаленных точках. Глухой звук не допускается".
[Приложение А](https://bukva.ai/docs/standart-gost-r-58612-2019#p100165) изложить в новой редакции:
"Приложение А
(рекомендуемое)
**РАЗМЕРЫ И ПАРАМЕТРЫ ДЕТАЛЕЙ СОСТАВНЫХ КОЛЕС**
А.1 Размеры и параметры сопрягаемых поверхностей составного колеса (указаны размеры для вариантов бандажа с гребнем) приведены на рисунках А.1 - А.3. Соединение бандажа с колесным центром представлено на рисунке А.4.
---
<*> Размеры следует контролировать до снятия фасок К и Л.
Вид подвижного состава
Исполнение обода <1>
Размеры, мм
Е
Ж
И
Локомотивы
-01
109,5 h12(-0,35)
108,2-0,75
4,5+0,5
-02
112,0 h12(-0,35)
110,7-0,75
МВПС, специальный железнодорожный подвижной состав
-01
88 h12(-0,35)
86,7-0,75
3,5+0,5
-02
101 h12(-0,35)
99,7-0,75
4,5+0,5
<1> Определяется конструкторской документацией.
Рисунок А.1 - Обод колесного центра
---
<*> Размер следует контролировать до снятия фаски У.
Вид подвижного состава
Исполнение бандажа <1>
Размеры, мм
Н
П
Р
Локомотивы
-01
$143_{- 1}^{+ 2}$
11,0-1,5
109,5 h12(-0,35)
-02
112 h12(-0,35)
МВПС, специальный железнодорожный подвижной состав
-01
134+3
24,0+1,5
88 h12(-0,35)
-02
11,0-1,5
101 h12(-0,35)
<1> Определяется конструкторской документацией.
Рисунок А.2 - Посадочная поверхность бандажа с гребнем
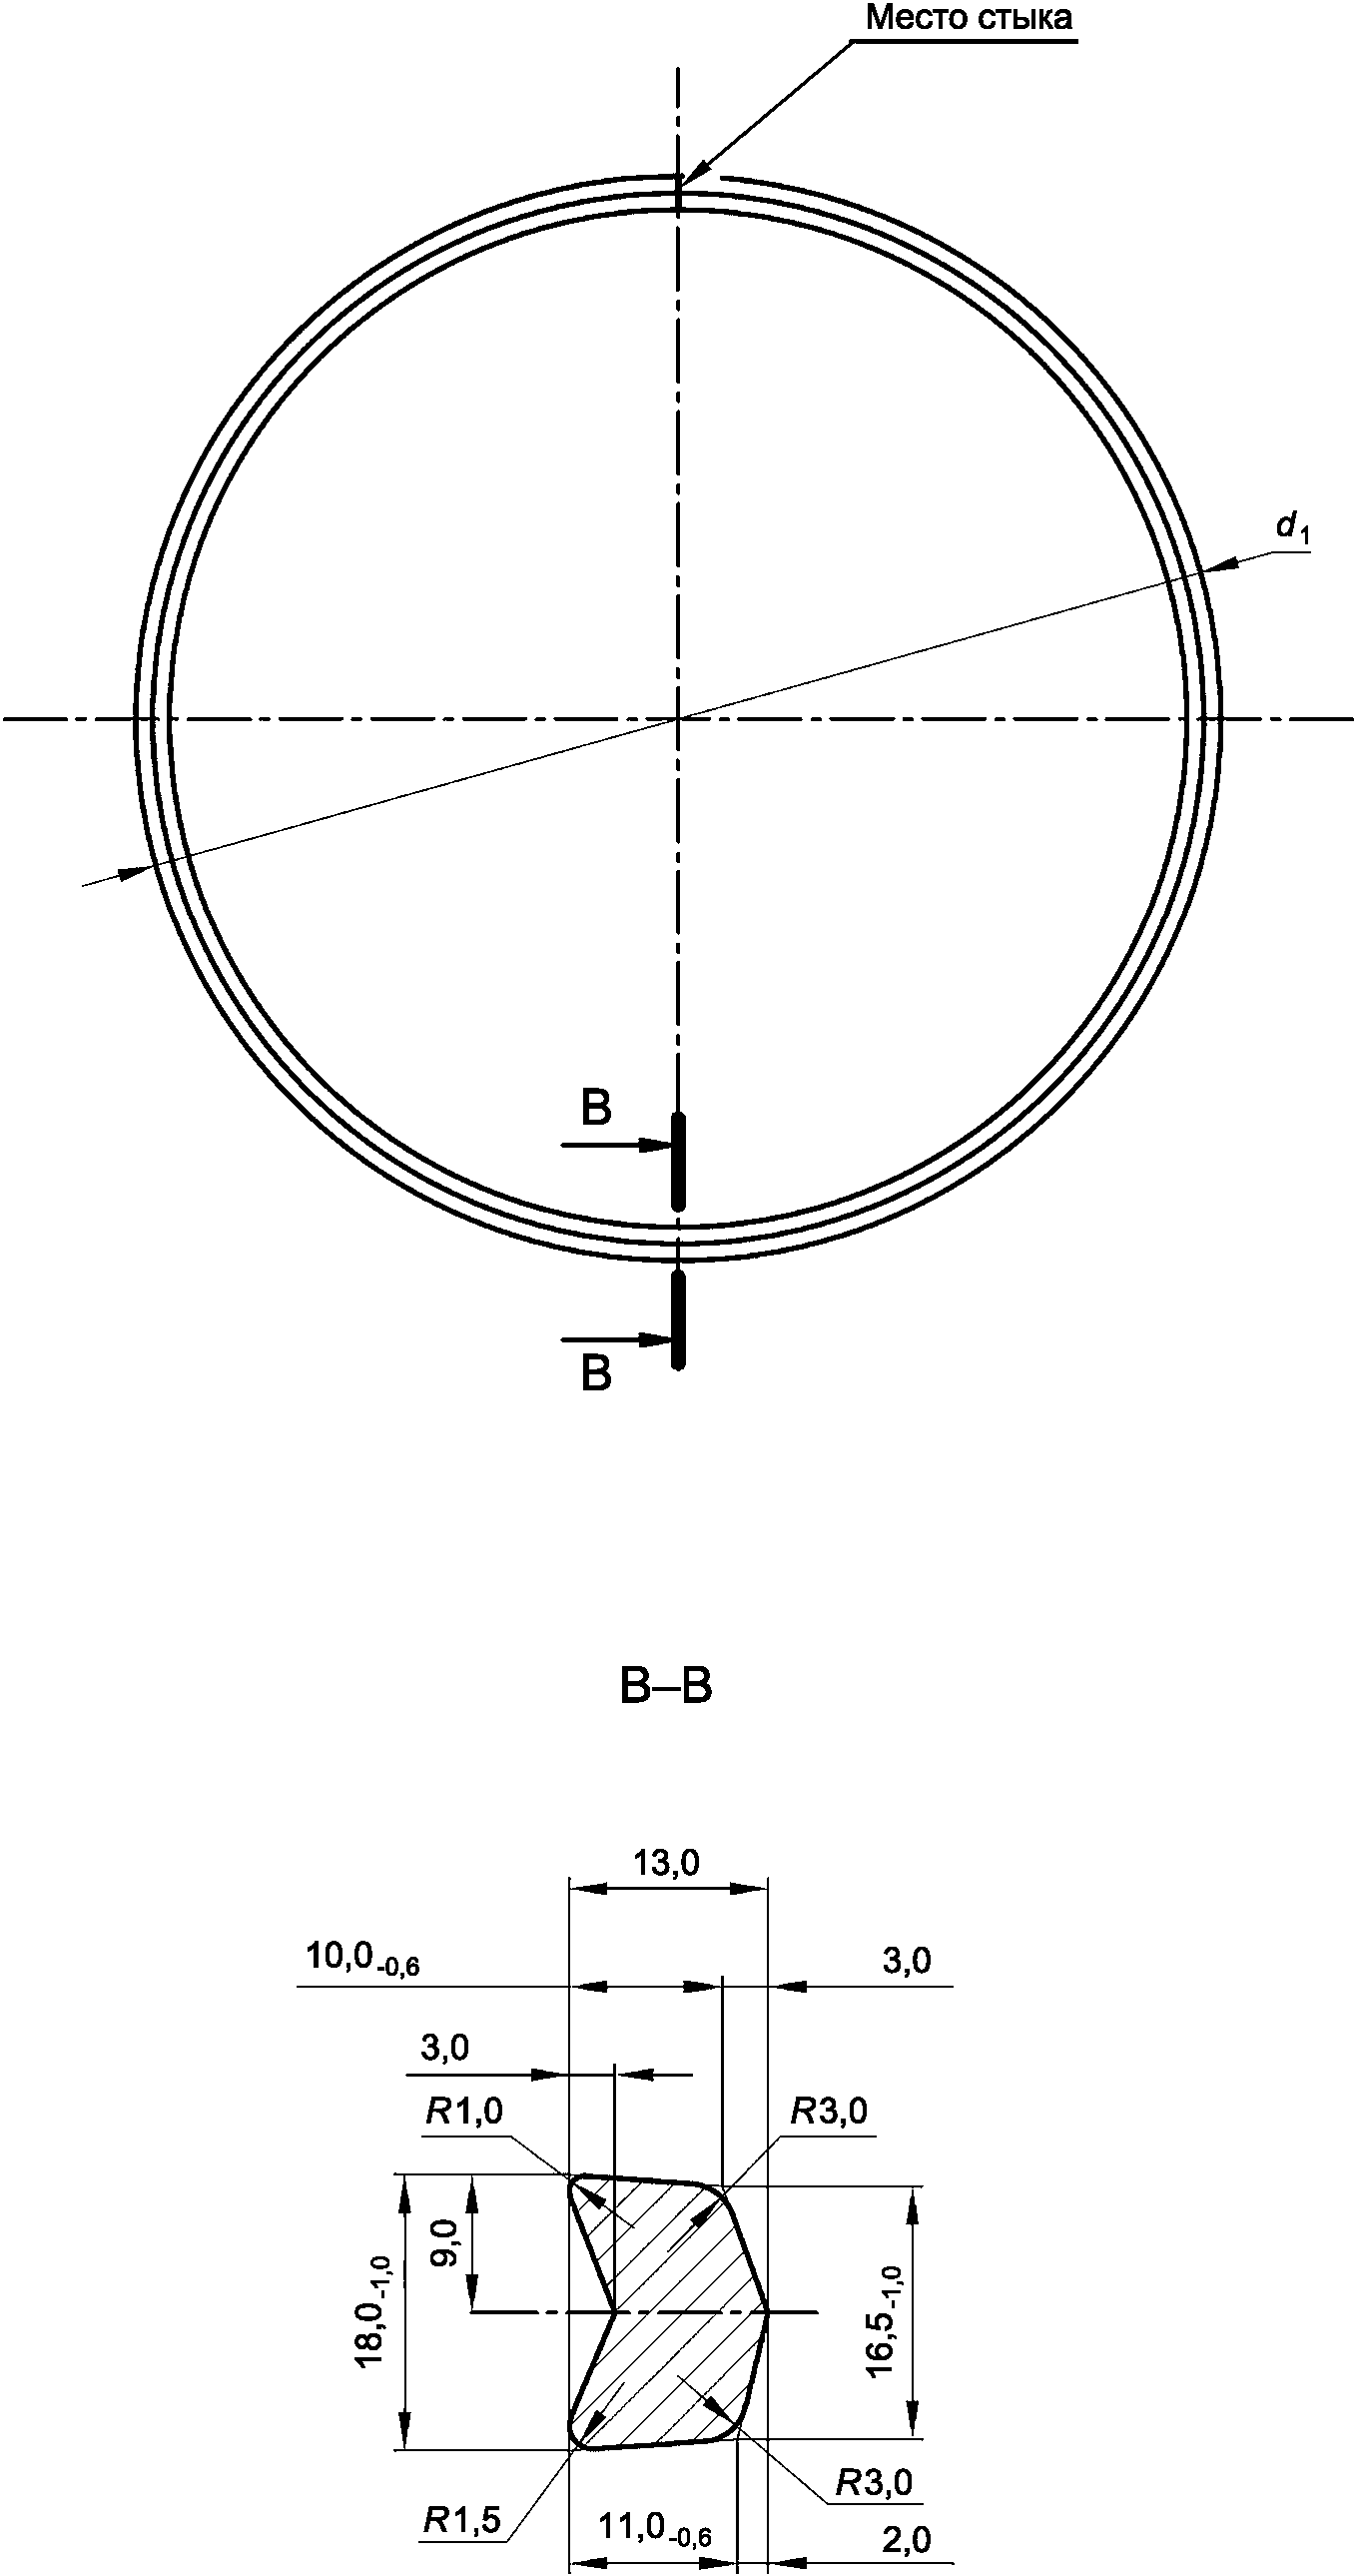
Рисунок А.3 - Бандажное кольцо
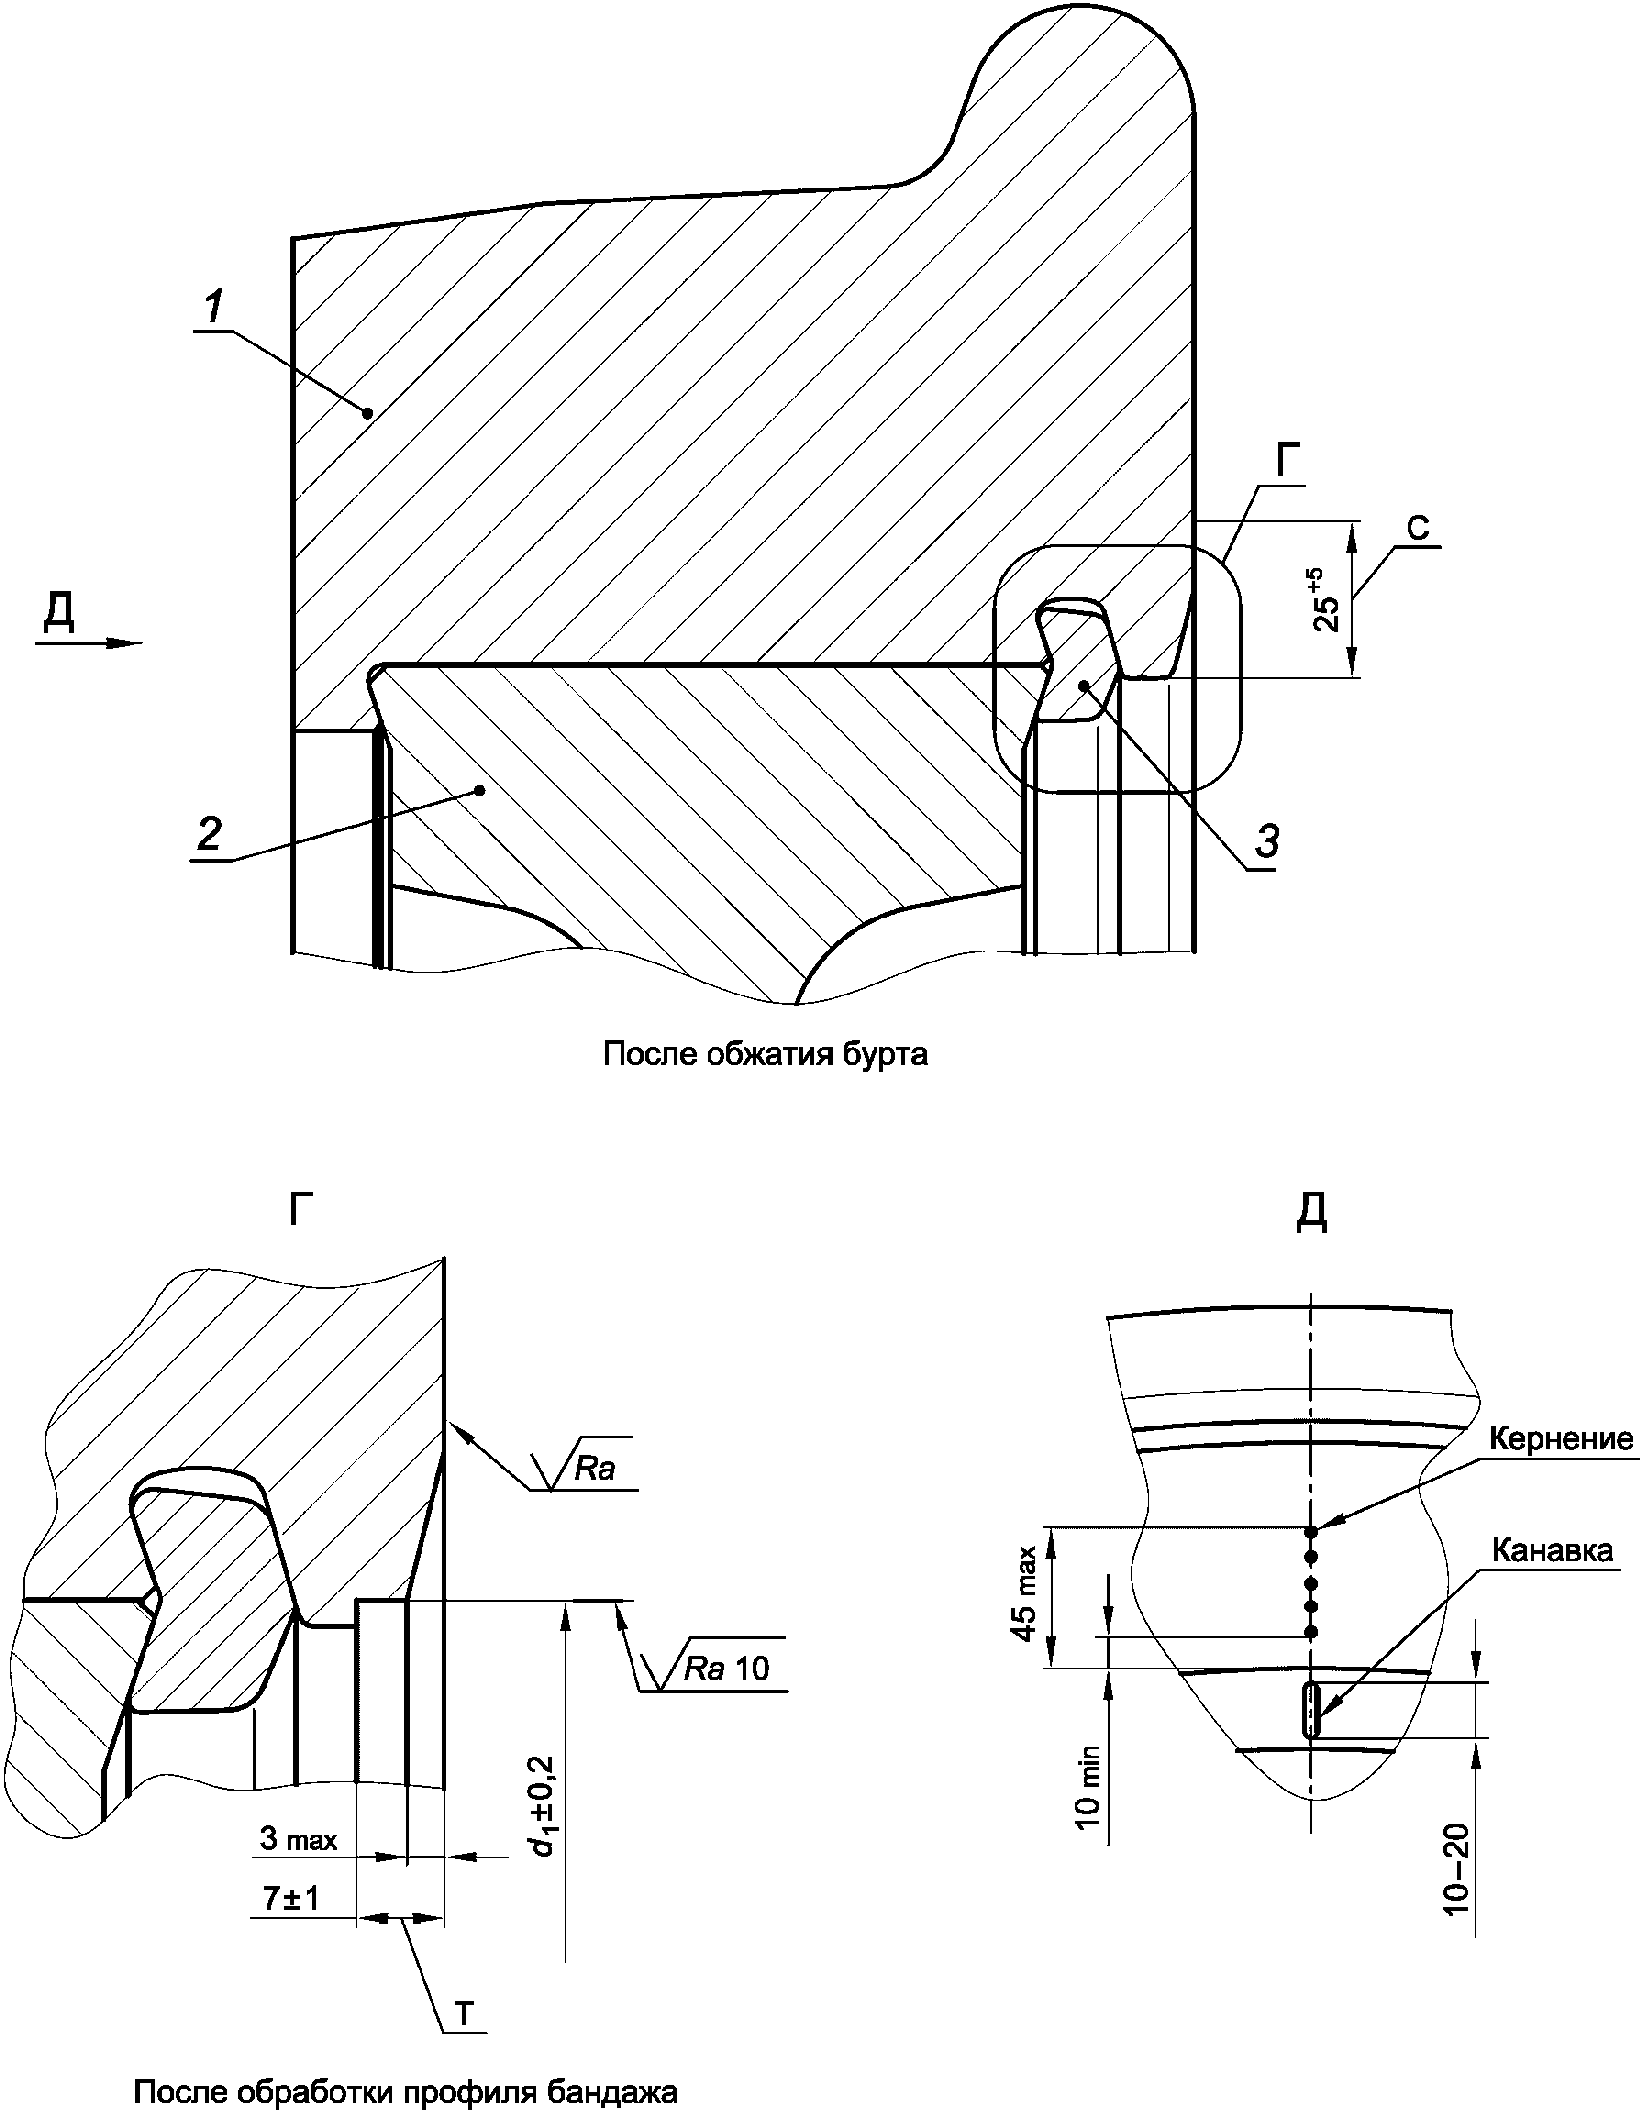
1 - бандаж; 2 - обод колесного центра; 3 - бандажное кольцо;
С - участок, проверяемый на отсутствие трещин
Рисунок А.4 - Соединение бандажа с колесным центром".
[Приложение Б](https://bukva.ai/docs/standart-gost-r-58612-2019#p100234) изложить в новой редакции:
"Приложение Б
(справочное)
**СХЕМА ИЗМЕРЕНИЙ ДЛЯ ОПРЕДЕЛЕНИЯ НЕПОСТОЯНСТВА ДИАМЕТРА**
**В ПОПЕРЕЧНОМ И ПРОДОЛЬНОМ СЕЧЕНИЯХ ОБОДА КОЛЕСНОГО ЦЕНТРА**
Б.1 Единичные плоскости и единичные диаметры посадочной поверхности обода показаны на рисунке Б.1.
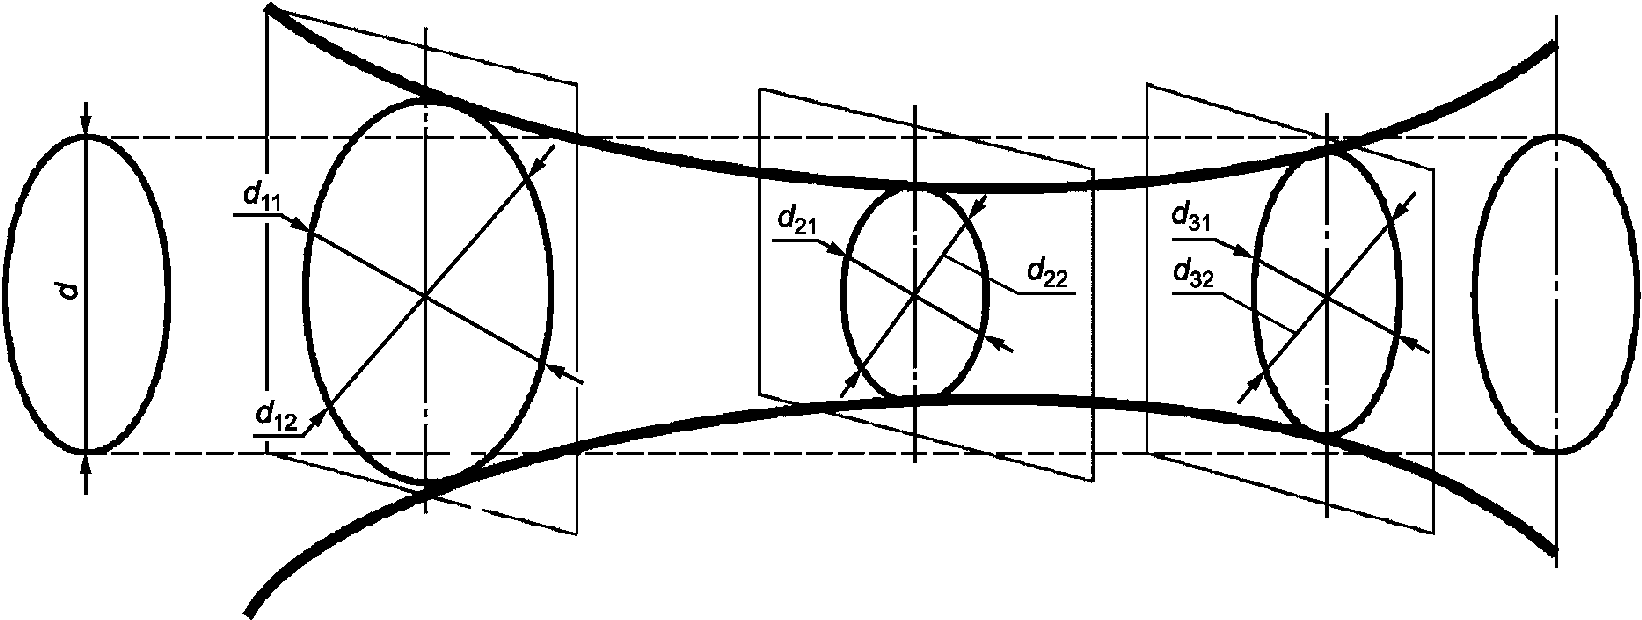
Рисунок Б.1
Непостоянство диаметра в поперечном и продольном сечениях посадочной поверхности обода вычисляют как разность между максимальным и минимальным из всех единичных диаметров".
[Стандарт](https://bukva.ai/docs/standart-gost-r-58612-2019) дополнить приложением В:
"Приложение В
(справочное)
**СХЕМА ИЗМЕРЕНИЙ ДЛЯ ОПРЕДЕЛЕНИЯ НЕПОСТОЯНСТВА**
**ДИАМЕТРА В ПОПЕРЕЧНОМ И ПРОДОЛЬНОМ СЕЧЕНИЯХ**
**ПОСАДОЧНОЙ ПОВЕРХНОСТИ БАНДАЖА**
В.1 Единичные плоскости и единичные диаметры посадочной поверхности бандажа показаны на рисунке В.1.
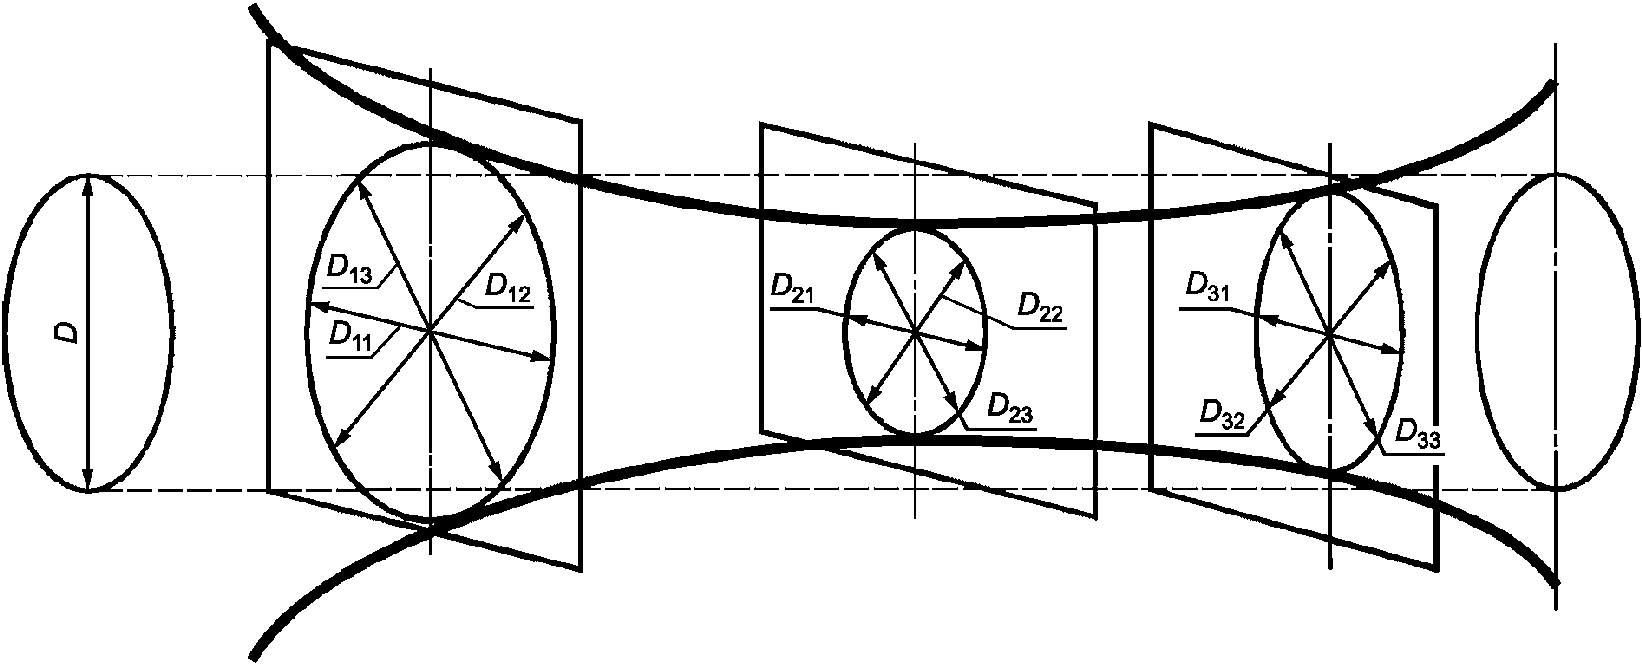
Рисунок В.1
Непостоянство диаметра в поперечном и продольном сечениях посадочной поверхности бандажа вычисляют как разность между максимальным и минимальным из всех единичных диаметров".
Элемент стандарта ["Библиография". Позицию [1]](/OTN/26698#p100241) изложить в новой редакции:
| "[1] | СанПиН 1.2.3685-21 | Гигиенические нормативы и требования к обеспечению безопасности и (или) безвредности для человека факторов среды обитания (утверждены постановлением Главного государственного санитарного врача Российской Федерации от 28 января 2021 г. N 2)". |
| --- | --- | --- |
---